

Masterbatch Extruder Magic: Meglepő különbségek leleplezése
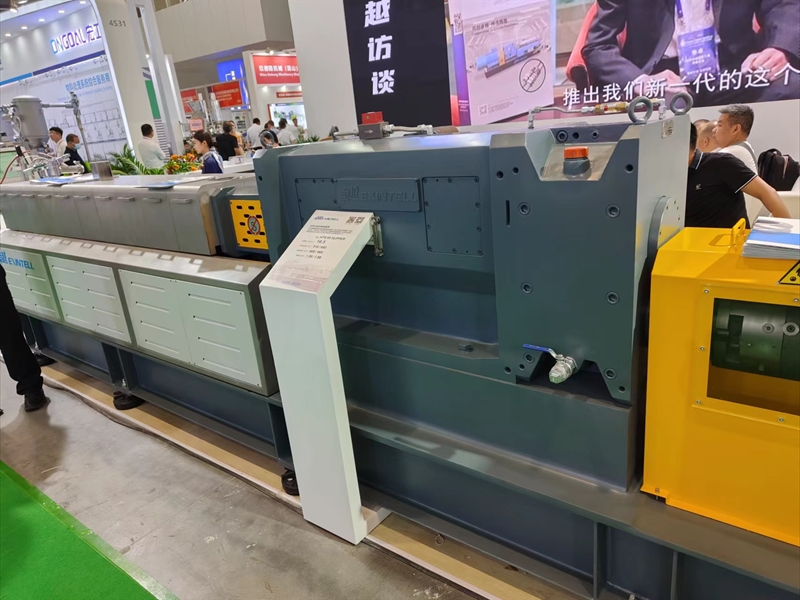
Amikor kiválasztok egy mesterkeverék-extrudert, A fő típusokat nézem: egycsavaros, ikercsavar, és speciális extruderek. Minden extruder egyedi módon alakítja a mesterkeverék-eljárást. Azt vettem észre, hogy a kétcsavaros modellek jobb keverési hatékonysággal tűnnek ki, pontos hőmérsékletszabályozás, és csökkenti az anyagpazarlást. Itt egy gyors összehasonlítás:
| Vonatkozás | Egycsavaros extruder | |
|---|---|---|
| Keverési hatékonyság | 30-50% jobb diszperziós minőség |
|
| Anyaghulladék | Csökkenti az öblítőanyag hulladékot 40-60% | Magasabb tisztítóhatású anyaghulladék |
| Hőmérséklet szabályozás | A precíz szabályozás megakadályozza a termikus degradációt | Kevésbé pontos vezérlés |
| Szellőztetés és gáztalanítás | Hatékonyan távolítja el a nedvességet és az illékony anyagokat | Kevésbé hatékony szellőzés |
Látom, hogy ezek a különbségek hogyan változtatják meg a termék konzisztenciáját és minőségét. Jobb keverés, szigorúbb hőmérsékletszabályozás, és a tisztább feldolgozás gyakran meglepi a mesterkeverék-gyártásban kezdőket. Ezeket a tényezőket mindig figyelembe veszem, mielőtt extrudert választok.
Kulcs elvitelek
- Ismerje meg az extruderek fő típusait: egycsavaros, ikercsavar, és szakosodott. Mindegyik típusnak egyedi előnyei vannak, amelyek befolyásolják a termelést.
- Kétcsigás extruderek kiváló keverési hatékonyságot és pontos hőmérsékletszabályozást kínálnak, jelentősen csökkenti az anyagpazarlást az egycsavaros modellekhez képest.
- Az egycsigás extruderek költséghatékonyak és megbízhatóak az egyszerű feladatokhoz, de megküzdenek az összetett formulákkal és a nagy töltőanyag-terheléssel.
- Válassza az ikercsigás extrudereket a kiváló minőségű szín- és adalékanyag-keverékgyártáshoz. Kialakításuk egyenletes diszperziót és egyenletes termékminőséget biztosít.
- Az extruder kiválasztásakor vegye figyelembe az áteresztőképességet. Az ikercsavaros modellek általában nagyobb áteresztőképességet biztosítanak, ideálissá teszi őket a termelés növeléséhez.
- Mérje fel a karbantartási igényeket és az üzemeltetési költségeket. Az egycsigás extruderek kevesebb karbantartást igényelnek, míg a kétcsavaros modellek magasabb költségekkel járhatnak, de jobb teljesítményt nyújtanak.
- Igazítsa az extrudert az anyagszükségleteihez. Különböző polimerek és adalékok speciális extruder képességei az optimális feldolgozás érdekében.
- Fektessen be nagy teljesítményű extruderekbe az igényes alkalmazásokhoz. A kezdeti költségeket ellensúlyozza a jobb hatékonyság, csökkentett hulladék, és javított termékminőség.
Masterbatch extruder típusok
Egycsavaros extruder

Jellemzők
Gyakran egycsigás extruderekkel kezdem, amikor egyszerűségre és megbízhatóságra van szükségem. Ezek a gépek egy forgó csavart használnak egy fűtött hordóban a szállításhoz, olvad, és formázzuk a polimert. A folyamat nagymértékben függ az anyag súrlódási tulajdonságaitól. Amikor pelletekkel dolgozom, a szállítási hatékonyság magas marad. Viszont, porokkal, A hatékonyság csökkenését veszem észre. A lágyító egyenletesség nem olyan erős, mint a fejlettebb gépeknél. Szélesebb tartózkodási idő eloszlást látok, ami néha az érzékeny anyagok termikus lebomlásához vezet.
Táblázat: Az egycsavaros és a kétcsavaros extruderek összehasonlítása
| Jellegzetes | Egycsavaros extruder | Kétcsavaros extruder |
|---|---|---|
| Szállítási hatékonyság | Erősen függ az anyag súrlódási tulajdonságaitól; csepp porokkal | A pozitív elmozdulás magas, stabil, és következetes közvetítés |
| Plasztifikáló egységesség | Viszonylag gyengébb lágyító egyenletesség | Egységesebb és hatékonyabb lágyítás |
| Alkalmazási alkalmasság | Nem alkalmas nagy homogenizálásra vagy nagy töltőanyag-terhelésre | Ideális kompaundáláshoz és módosításhoz kiváló keveréssel |
| Tartózkodási idő elosztása | Szélesebb; termikus bomlás veszélye | Keskeny; minden anyag azonos feldolgozási történeten megy keresztül |
| Gazdasági hatékonyság | Gazdaságos és megbízható standard pelletekhez | Vezető a komplex készítmények és a magas termékegységesség terén |
| Ideális használati esetek | Olvasztó, homogenizáló, alakítás bonyolult keverés nélkül | Porok feldolgozása, magas töltőanyag-százalék, hőérzékeny anyagok |
Előnyök
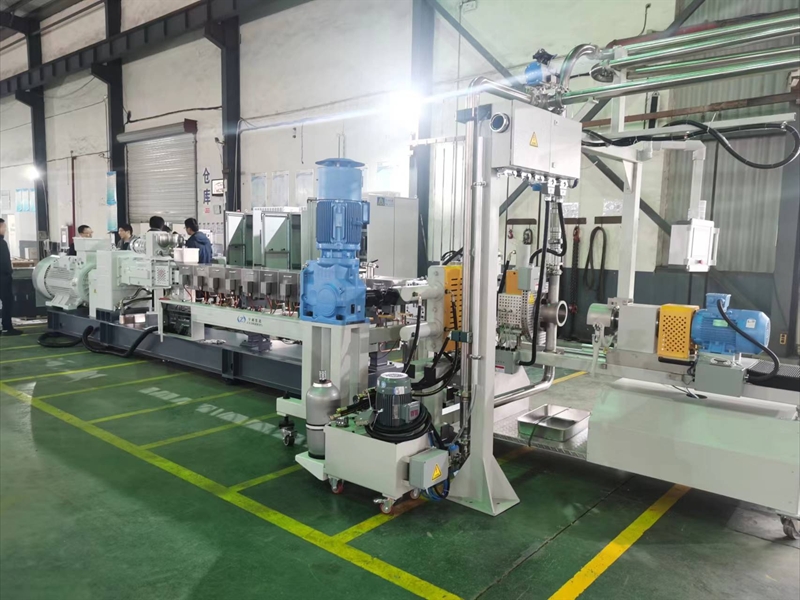
Költséghatékonyságuk és egyszerű működésük miatt az egycsigás extrudereket választom. A karbantartás alacsony marad, és gyorsan ki tudom képezni az új kezelőket. Ezek az extruderek jól működnek alacsony és közepes viszkozitású anyagokhoz. Különösen hasznosnak tartom őket kisebb műveleteknél, ahol a költségvetés és az egyszerűség a legfontosabb.
Korlátozások
Az egycsigás extruderek magas homogenizálással és nagy töltőanyag-terheléssel küzdenek. Amikor precíz keverésre van szükségem, vagy összetett készítményekkel dolgozom, Látom a korlátaikat. A tágabb tartózkodási idő eloszlás néha termikus degradációt okoz, ami befolyásolja a termék minőségét. Nem kezelik olyan hatékonyan a porokat vagy a hőérzékeny anyagokat, mint más típusok.
Alkalmazások
Az egycsigás extrudereket főleg olvasztásra használom, homogenizáló, és szabványos műanyag pellet formázása. Egyszerűségük és alacsonyabb karbantartási költségük miatt dominálnak a kisebb mesterkeverék gyártósorokon. Piaci részesedésük továbbra is jelentős, különösen olyan műveleteknél, amelyek nem igényelnek fejlett kompaundálást vagy magas töltőanyag-tartalmat.
Kétcsavaros extruder
Összefonódó
Amikor szükségem van kiváló keverés és diszperzió, Az ikercsavaros extruderekhez fordulok. Az egymásba illeszkedő kialakítás azt jelenti, hogy a csavarok átfedik egymást, erős nyíró és dagasztó erőket hozva létre. Ez a beállítás biztosítja a magas keverési hatékonyságot és az adalékanyagok egyenletes eloszlását. Intenzív összeállítási feladatoknál ezt a típust használom.
Nem összefonódó
A nem összefonódó ikercsigás extruderek kíméletesebb feldolgozási környezetet kínálnak. A csavarok nem fedik egymást, amely túlzott nyírás nélkül fokozza az anyagcserét. Ezt a kialakítást akkor használom, ha el akarom kerülni az érzékeny polimerek lebomlását.
Együtt forgó
Az együtt forgó ikercsigás extruderek mindkét csavarja ugyanabba az irányba forog. Ez a konfiguráció magas keverési hatékonyságot biztosít, és ideális a pigmentek és adalékanyagok egyenletes diszperziójához. Az igényes mesterkeverék alkalmazásokhoz gyakran választok együtt forgó modelleket.
Ellentétesen forgó
Az ellentétes irányban forgó ikercsigás extruderek csavarjai ellentétes irányban forognak. Ez a kialakítás erős szállítóerőket generál kisebb nyíróerő alkalmazása mellett. Nyírásra érzékeny anyagokhoz és nagynyomású alkalmazásokhoz ellentétes forgó gépeket használok.
Kétlépcsős
A kétfokozatú ikercsigás extruderek különböző csavarprofilokat vagy feldolgozási zónákat kombinálnak. Ezeket akkor használom, ha összetett készítményeket kell kezelnem, vagy konkrét terméktulajdonságokat kell elérni. A kétlépcsős kialakítás lehetővé teszi, hogy az egyes szakaszokat olvasztáshoz optimalizáljam, keverés, vagy szellőztetés.
Táblázat: Az ikercsavaros extruderek típusai és egyedi előnyeik
| Extruder típusa | Egyedülálló előnyök a mesterkeverék-gyártásban |
|---|---|
| Összefonódó Együttforgó | Magas keverési hatékonyság, ideális intenzív keveréshez és egyenletes diszperzióhoz |
| Összefonódó ellentétesen forgó | Erős nyíróerők, alkalmas nagynyomású alkalmazásokhoz |
| Nem összefonódó | Kíméletesebb feldolgozás, fokozza az anyagcserét |
| Párhuzamos | Excellent mixing and homogenization, ideal for uniform dispersion |
| Kúpos | Better control over pressure and shear, suitable for high-viscosity materials |
Filler Masterbatch Role
I rely on twin screw extruders for filler masterbatch production. Their superior mixing and dispersing capabilities ensure that fillers distribute evenly throughout the polymer. The intermeshing co-rotating design achieves felett 95% mixing uniformity, which is critical for high-quality filler masterbatch. I have seen production capacity increase by 40% and energy consumption drop by 22% after switching to advanced twin screw extruders. Maintenance intervals extend, and I spend less time and money on repairs.
PP Masterbatch Role
When I produce PP masterbatch, I use twin screw extruders to maintain stable performance at high processing temperatures. A pontos hőmérsékletszabályozás megakadályozza az elszíneződést és a leromlást. Szigorú iparági szabványoknak felelek meg, különösen az autóipari termékekhez. Az általam gyártott mesterkeverék megfelel a tanúsítványoknak és megfelel a nagy gyártók igényeinek.
Tipp: Az ikercsigás extruderek folyamatosan működnek, melyik minimalizálja az állásidőt és növeli az energiahatékonyságot. Kis szériás kísérletekhez is használok mikrokeverőket, az anyagpazarlás csökkentése és az R&D költségek.
Speciális extruder
Többcsavaros
Egyedi mesterkeverék alkalmazásokhoz, Néha használok többcsavaros extrudereket. Ezekben a gépekben kettőnél több csavar van, ami növeli a keverési intenzitást és az áteresztőképességet. Ezeket nagy töltetű vagy speciális mesterkeverék-készítményekhez választom.
Bolygós
A bolygóextruderek egy központi csavart használnak, amelyet több bolygócsavar vesz körül. Ez a kialakítás összetett keverési mintákat hoz létre. Bolygós extrudereket használok, ha különleges mesterkeverékben különleges pigmentek vagy adalékanyagok diszperziójára van szükségem.
Együttgyúró
Az együttdagasztó extruderek a forgó és az oszcilláló csavarmozgásokat kombinálják. Hőérzékeny vagy nyírásra érzékeny anyagok feldolgozására használom. A gyengéd dagasztás megakadályozza a lebomlást és egyenletes termékminőséget biztosít.
Niche felhasználások
A speciális extruderek olyan problémákat oldanak meg, amelyeket a szabványos gépek nem tudnak. Viszont, Olyan kihívásokkal kell szembenéznem, mint a nagy belső súrlódás, következetlen olvadékáramlás, és nyomásingadozások. A rossz diszperzió vizuális hibákat és inkonzisztens mechanikai tulajdonságokat okozhat. A stabil hőviszonyok fenntartása elengedhetetlen a lebomlás és a folyamat megszakításának elkerülése érdekében. Színes mesterkeverékhez speciális extrudereket használok, speciális adalékanyagok, és igényes alkalmazások, ahol a szabványos extruderek alulmaradnak.
Masterbatch gyártási különbségek
Teljesítmény
áteresztőképesség
Amikor értékelem a mesterkeverék gyártást, Az áteresztőképesség kulcsfontosságú teljesítménymutatóként emelkedik ki. Az áteresztőképesség azt méri, hogy egy adott idő alatt mennyi anyagot tudok feldolgozni. Észrevettem, hogy az egycsigás extruderek általában alacsonyabb teljesítményt biztosítanak. Kétcsigás extruderek, másrészt, elérni nagyobb áteresztőképesség fejlett csavarszerkezetüknek és pozitív elmozdulásuknak köszönhetően. Speciális extruderek, mint például a többcsavaros vagy bolygómodellek, még tovább növelheti a teljesítményt az igényes alkalmazásokhoz.
| Extruder típusa | áteresztőképesség | Keverési minőség |
|---|---|---|
| Egycsavar | Alacsonyabb áteresztőképesség | Korlátozott keverés |
| Ikercsavar | Nagyobb áteresztőképesség | Kiváló keverés |
Ez a táblázat bemutatja, hogy az extruder megválasztása hogyan befolyásolja közvetlenül a mesterkeverék-gyártás sebességét és hatékonyságát. Amikor fel kell lépnem, Mindig figyelembe veszem az ikercsavaros és a speciális extruderek teljesítményelőnyét.
Keverési minőség
A keverési minőség meghatározza a pigment és az adalékanyag eloszlásának egyenletességét a mesterkeverékben. Úgy gondolom, hogy az egycsigás extruderek alapvető elosztó keverést biztosítanak, amely egyszerű megfogalmazásoknál működik. Viszont, amikor jó minőségű diszperzióra van szükségem, különösen színes vagy adalékos mesterkeverékhez, Az ikercsavaros extruderekre támaszkodom. Gyúróblokkjaik és fordítóelemeik kiváló keverést biztosítanak. A speciális extruderek tovább javíthatják a keverést a niche alkalmazásokhoz.
Jegyzet: A kétcsigás extruderek kiváló keverési minősége egyenletes szín- és tulajdonságeloszlást eredményez, ami elengedhetetlen a nagy teljesítményű mesterkeverék gyártáshoz.
Anyagrugalmasság
Az anyagrugalmasság arra utal, hogy az extruder milyen jól kezeli a különböző polimereket és adalékokat. Gyakran sokféle anyagot dolgozok fel, a szabványos poliolefinektől a műszaki műanyagokig. Kétcsigás extruderek, különösen az együtt forgó típusok, a legnagyobb rugalmasságot kínálják. Lehetővé teszik a csavar kialakításának beállítását, hőmérséklet szabályozás, és forgási sebesség minden egyes mesterkeverék-gyártási futtatáshoz.
| Funkció | Leírás |
|---|---|
| Hőmérséklet szabályozás | A nagy pontosságú rendszerek stabil hőmérsékletet biztosítanak a fűtési szakaszokon a folyamatkövetelményeknek megfelelően. |
| Csavaros kivitel | Elengedhetetlen a jó lágyítás és az egyenletes ömledékáramlás; a nagyobb átmérők több anyagot kezelnek, de növelik az energiafogyasztást. |
| Forgási sebesség | Pontos vezérlést igényel; a nagyobb sebesség javítja a hatékonyságot, de kopáshoz és túlzott felmelegedéshez vezethet. |
| Extruder típusa | Ikercsavaros extruderek, különösen az együtt forgó típusok, Keverő és lágyító képességük miatt előnyösek a PET mesterkeverékhez. |
| Különleges konfigurációk | Nagy hozamú vagy speciális PET mesterkeverékhez, egyedi csavarszerkezetekre lehet szükség. |
Ezeket a paramétereket úgy állítom be, hogy optimalizáljam az egyes mesterkeverék-gyártási tételek teljesítményét, a legjobb eredmény biztosítása mind az adalékos mesterkeverék, mind a töltőanyag mesterkeverék esetében.
Karbantartás & Költség
Karbantartási igények
A karbantartási követelmények az extrudertípusonként nagyon eltérőek. Single-screw extruders have lower maintenance costs, körülbelül 30% below the industry average. Their simple design means fewer parts to service. Kétcsigás extruderek, with their complex screw assemblies and modular components, require more frequent and skilled maintenance. Specialized extruders may demand even more attention due to their unique configurations.
| Funkció | Egycsavaros extruder | Kétcsavaros extruder |
|---|---|---|
| Karbantartási költségek | 30% below industry avg | Összetett |
| Energiafelhasználás | 15% lower | Magas (Mechanikai) |
| Kezdeti költség | Alacsonyabb | Magasabb |
I always factor in these maintenance needs when planning long-term masterbatch production.
Operational Cost
Operational cost includes energy use, munkaerő, and consumables. Single-screw extruders use about 15% less energy than twin-screw models. Viszont, twin-screw extruders offer higher mixing efficiency and process flexibility, which can offset their higher energy consumption by reducing waste and improving product quality. Specialized extruders often have the highest operational costs, de páratlan teljesítményt nyújtanak a kihívást jelentő mesterkeverék-gyártási feladatokhoz.
Megbízhatóság
A mesterkeverék-gyártás megbízhatósága az alkatrészek minőségétől függ, gyártási precizitás, és gépészeti tervezés. Extrudert választok prémium alkatrészek, mint például a Siemens vagy az ABB motorjai és a precíziós sebességváltók. A szigorú gyártás és minőségellenőrzés csökkenti a kopást és meghosszabbítja az élettartamot. A nagy teherbírású konstrukció és a konzervatív tervezési margók megbízható működést biztosítanak, igényes körülmények között is.
| Vonatkozás | Leírás |
|---|---|
| Kiváló minőségű alkatrészválaszték | A neves gyártók prémium alkatrészek növelik a megbízhatóságot, csökkenti a meghibásodási arányokat, és meghosszabbítja az élettartamot. A Siemens vagy az ABB motorjai és a precíziós sebességváltók a kiváló minőségű választék példái. |
| Szigorú gyártás és minőségellenőrzés | A precíziós megmunkálás és a szigorú minőség-ellenőrzés biztosítja, hogy az alkatrészek megfeleljenek az előírásoknak, csökkenti a kopást és meghosszabbítja az élettartamot. A kiterjesztett bejáratási tesztelés a szállítás előtt azonosítja a lehetséges problémákat. |
| Robusztus mechanikai kialakítás | A konzervatív tervezési határok és a nagy teherbírású konstrukció minimálisra csökkenti a mechanikai igénybevételt, és megbízható működést biztosít nehéz körülmények között is, hozzájárul az extruderek teljes élettartamához. |
Azt tapasztaltam, hogy a megbízható extruderekbe való befektetés kevesebb meghibásodás és hosszabb szervizintervallum miatt megtérül, ami kritikus fontosságú a folyamatos mesterkeverék-gyártáshoz.
Termelési hatás
Szín diszperzió
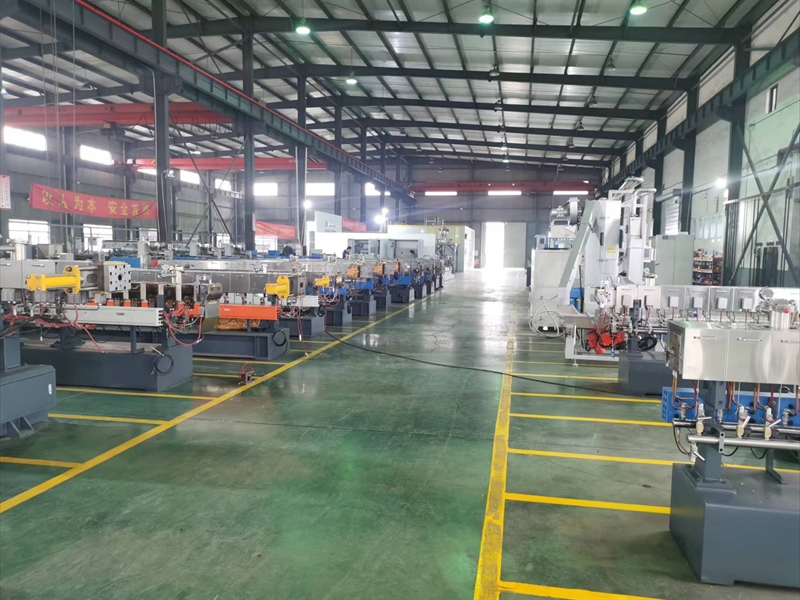
A színdiszperzió a keverési minőség közvetlen eredménye. Az egycsigás extruderek alapvető elosztási keverést biztosítanak, ami korlátozhatja a színek egységességét. Kétcsigás extruderek, fejlett csavargeometriájukkal és nyírózónáikkal, kiváló színeloszlást érhet el. Ez a képesség létfontosságú a kiváló minőségű színes mesterkeverék előállításához, ahol a kisebb inkonzisztenciák is látható hibákhoz vezethetnek.
| Extruder típusa | Keverési képesség | Tervezési jellemzők |
|---|---|---|
| Egycsavaros | Alapvető elosztó keverés, korlátozott diszperziós képesség | Alkalmas egyszerű készítményekhez jól diszpergált porokkal. |
| Ikercsavar | Kiváló keverés a dagasztótömböknek és az irányváltó elemeknek köszönhetően | Előnyös pigmentek és funkcionális töltőanyagok kiváló minőségű diszperziójához. |
| Főbb tervezési paraméterek | Befolyás a diszperzióra | Csavargeometria, L/D arány, nyírási zónák, és a hordó hőmérsékleti profilja kritikus fontosságú az egyenletes diszperzió eléréséhez. |
Mindig nagy figyelmet fordítok ezekre a tervezési paraméterekre, hogy maximalizáljam a teljesítményt a masterbatch gyártás során.
Adalékanyag eloszlás
Az additív eloszlás meghatározza a funkcionális mesterkeverék hatékonyságát. Az ikercsigás extruderek kiválóak az adalékanyagok egyenletes eloszlatásában, moduláris csavaros kialakításuknak és precíz hőmérsékletszabályozásuknak köszönhetően. Ez biztosítja, hogy minden pellet megfelelő mennyiségű adalékot tartalmazzon, ami döntő fontosságú az additív mesterkeverék teljesítménye szempontjából. Az egycsigás extruderek bonyolult készítményekkel küszködhetnek, ami egyenetlen eloszláshoz és inkonzisztens terméktulajdonságokhoz vezet.
Termék tulajdonságai
A mesterkeverék végső tulajdonságai az extruder teljesítményétől függenek. A kiváló keverés és a precíz hőmérséklet-szabályozás az ikercsavaros és speciális extruderekben konzisztens mechanikai mesterkeveréket eredményez, termikus, és optikai tulajdonságok. Azt tapasztaltam, hogy ezek az extruderek segítenek megfelelni a szigorú ipari szabványoknak, különösen az autóipar számára, csomagolás, és orvosi alkalmazások.
Tipp: Igényes mesterkeverék gyártáshoz, Mindig azt javaslom, hogy fektessenek be nagy teljesítményű extruderekbe. Az áteresztőképesség előnyei, keverési minőség, és a termék konzisztenciája messze meghaladja a kezdeti költségeket.
A mesterkeverék-extruder kiválasztása
Material Needs
Polimer típusok
Amikor kiválasztom a masterbatch extruder, I always start by considering the types of polymers I plan to process. Each polymer has unique melt characteristics and viscosity. Például, high-viscosity filler masterbatches require higher torque and more robust extruders than standard color masterbatches. I match the equipment to the polymer’s demands to avoid processing issues.
| Tényező | Leírás |
|---|---|
| Termelési kapacitás | Equipment sizing must match throughput rate specifications with expected demand. |
| Material Characteristics | High-viscosity filler masterbatches require higher torque extruders than standard color masterbatches. |
| Minőségi követelmények | Precision levels needed across feeding, keverés, and pelletizing systems are determined by quality standards. |
| Budget Constraints | Balancing capital investment against operational efficiency is crucial. |
| Equipment Parameters | Temperature settings and feeding systems must be optimized for different types of masterbatches. |
Additive Compatibility
I always check the compatibility of the extruder with the additives I use. A choice of extruder type impacts the mixing, plasticization, and dispersion of additives. These factors are critical for the performance and stability of additive masterbatch. beállítom a hőmérsékletet, csavar sebessége, and back pressure to achieve optimal results. Twin-screw extruders enhance mixing and plasticizing, ensuring better dispersion of additives and improving the overall quality of additive masterbatch.
- Quality stability depends on dispersion uniformity and particle size consistency.
- Performance compliance rate must meet industry standards.
- Production efficiency improves with the right extruder and process settings.
Termelési skála
Small Batch
For small batch production or frequent testing, I use laboratory or micro extruders. These machines process between 0.25 kg/h and 150 kg/h. Micro extruders help me minimize waste, especially when working with costly additives or specialty polymers. Pilot-scale machines are ideal for sample production and pre-commercial trials.
Large Scale
When I scale up, arra koncentrálok output requirements, material characteristics, and process needs. Twin screw extruders handle large-scale additive masterbatch production efficiently. I match the specific mechanical energy (SME) input to ensure consistent product quality.
A key parameter used for scaling up TSEs is the specific mechanical energy (SME) input of the process. The SME provides the energy per unit mass transferred from the extruder drive motor through the screws and into the compound being processed. SME can also influence the properties of the final product, so matching SME can also help to ensure product quality.
Desired Properties
Color Consistency
I rely on additives to achieve consistent color in plastic products. Proper pigment dispersion prevents shade variations and enhances visual appeal. Twin-screw extruders give me the control I need for uniform color in additive masterbatch.
Mechanikai tulajdonságok
Fillers like calcium carbonate modify mechanical properties such as stiffness and strength. I select the extruder that balances performance and cost while maintaining excellent processing characteristics in additive masterbatch.
Minőségi szabványok
I always set quality requirements before choosing equipment. Precision in feeding, keverés, and pelletizing ensures I meet industry standards for additive masterbatch and filler masterbatch. I avoid common mistakes by carefully controlling feeding section temperature, plasticizing and homogenizing temperatures, és takarmányozási sebesség.
| Tényező | Leírás |
|---|---|
| Termelési kapacitás | Drives equipment sizing decisions to match throughput rate specifications with expected demand. |
| Material Characteristics | High-viscosity filler masterbatches require higher torque extruders than standard color masterbatches. |
| Minőségi követelmények | Determine precision levels needed across feeding, keverés, and pelletizing systems. |
| Budget Constraints | Require balancing capital investment against operational efficiency. |
| Production Line Strategy | Ensures components work together efficiently, preventing bottlenecks and maximizing system performance. |
Tipp: I always balance capital investment with operational efficiency. I make sure all production line components work together to prevent bottlenecks and maximize performance.
I see clear differences between extruder types that shape every masterbatch project. My choice depends on fiber characteristics, capacity needs, and environmental standards. Here’s a quick reference:
| Key Consideration | Leírás |
|---|---|
| Fiber Characteristic Matching | A hosszú szálak nagy nyíróerejű diszpergáló berendezést igényelnek, míg a rövid szálaknak csökkentett nyírásra van szükségük a törés minimalizálása érdekében. |
| Kapacitásigény | Kis kísérleti sorok (5-50kg/h) használjon ikercsavaros extrudereket, míg az ipari vonalak (500-2000kg/h) nagyobb ikercsigás extrudereket igényelnek. |
| Környezetvédelmi követelmények | A berendezéseknek meg kell felelniük a szennyvízkezelési és VOC-kibocsátási szabványoknak. |
- Mindig ellenőrzöm az automatizálási szintet a munkaerőköltségek és a gyártás következetességének ellenőrzése érdekében.
- Előnyben részesítem az energiahatékonyságot a hosszú távú megtakarítás érdekében.
Azt javaslom, hogy a végső döntés meghozatala előtt vizsgálja meg az új technológiákat, vagy konzultáljon szakértőkkel.
GYIK
Mitől jobbak a kétcsigás extruderek a mesterkeverék-gyártáshoz??
én választok ikercsigás extruderek kiváló keverésükért, nagyobb áteresztőképesség, és a rugalmasság. Kialakításuk lehetővé teszi, hogy egyenletes minőséget érjek el, különösen akkor, ha színes mesterkeveréket vagy töltőanyag mesterkeveréket gyártok. Javult a hatékonyság és kevesebb anyagpazarlás az egycsavaros modellekhez képest.
How do I select the right extruder for high-volume production?
I always match the extruder to my production needs. Nagy volumenű gyártáshoz, I rely on robust twin-screw extruders. These machines handle demanding output rates and maintain quality. I consider polymer type, additive compatibility, and process requirements before making my decision.
Why is mixing quality important in masterbatch production?
Mixing quality determines how well pigments and additives disperse. I know that poor mixing leads to uneven color and inconsistent properties. High mixing quality ensures every batch meets my standards, especially for color masterbatches and specialty applications.
Can I use the same extruder for both color masterbatches and filler masterbatches?
I often use twin-screw extruders for both types. Their modular design lets me adjust screw elements for different formulations. This flexibility helps me maintain quality and efficiency, whether I produce color masterbatches or filler masterbatches.
What role does extruder design play in multilayer film production?
Extruder design impacts layer uniformity and additive distribution. I use advanced extruders to ensure each layer in multilayer films receives the right masterbatch. This approach guarantees consistent performance and color across all layers.
How do co-rotating twin screw extruders improve efficiency?
Co-rotating twin screw extruders give me better mixing and higher throughput. Their design reduces downtime and energy use. I see greater efficiency and more reliable production, especially when I need to meet strict quality standards.
What challenges might I face with specialized extruders?
Specialized extruders can present challenges like higher maintenance and complex operation. I address these by following strict maintenance schedules and training my team. I use these machines for unique masterbatch production tasks that standard extruders cannot handle.
Are there tips for maintaining quality in high-volume production?
I monitor process parameters closely. I use automated systems to control feeding, keverés, és pelletizálás. Regular equipment checks help me maintain consistent quality, even during high-volume production runs.