

ਪੈਲੇਟਾਈਜ਼ਿੰਗ ਐਕਸਟਰੂਡਰ ਕਿਵੇਂ ਕੰਮ ਕਰਦੇ ਹਨ ਅਤੇ ਉਹਨਾਂ ਦੇ ਮੁੱਖ ਭਾਗ ਕੀ ਹਨ
ਤੁਸੀਂ ਏ pelletizing extruder ਛੋਟੇ ਪਲਾਸਟਿਕ ਦੀਆਂ ਗੋਲੀਆਂ ਬਣਾਉਣ ਲਈ. ਇਹ ਮਸ਼ੀਨ ਪਲਾਸਟਿਕ ਦੀ ਤਰ੍ਹਾਂ ਲੈਂਦੀ ਹੈ ਪੋਲੀਥੀਨ, ਪੌਲੀਪ੍ਰੋਪਾਈਲੀਨ, ਪੋਲੀਮਾਈਡ, ਅਤੇ ਪੌਲੀਲੈਕਟਿਕ ਐਸਿਡ. ਇਹ ਉਹਨਾਂ ਨੂੰ ਗੋਲੀਆਂ ਵਿੱਚ ਬਦਲ ਦਿੰਦਾ ਹੈ ਤਾਂ ਜੋ ਉਹਨਾਂ ਨੂੰ ਵਰਤਣਾ ਅਤੇ ਹਿਲਾਉਣਾ ਆਸਾਨ ਹੋਵੇ.
| ਟਾਈਪ ਕਰੋ | ਉਦਾਹਰਨਾਂ | ਐਪਲੀਕੇਸ਼ਨਾਂ |
|---|---|---|
| ਆਮ-ਉਦੇਸ਼ ਪਲਾਸਟਿਕ | ਪੋਲੀਥੀਲੀਨ (ਪੀ.ਈ), ਪੌਲੀਪ੍ਰੋਪਾਈਲੀਨ (ਪੀ.ਪੀ) | ਫਿਲਮਾਂ ਵਾਂਗ ਪੈਕੇਜਿੰਗ ਲਈ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ, ਬੈਗ, ਅਤੇ ਕੰਟੇਨਰ |
| ਉੱਚ-ਪ੍ਰਦਰਸ਼ਨ ਇੰਜੀਨੀਅਰਿੰਗ ਪਲਾਸਟਿਕ | ਪੋਲੀਮਾਈਡ (ਪੀ.ਏ), ਐਕਰੀਲੋਨੀਟ੍ਰਾਈਲ ਬੁਟਾਡੀਨ ਸਟਾਈਰੀਨ (ABS) | ਕਾਰ ਪਾਰਟਸ ਅਤੇ ਇਲੈਕਟ੍ਰਾਨਿਕ ਕੇਸਾਂ ਲਈ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ |
| ਵਿਸ਼ੇਸ਼ਤਾ ਅਤੇ ਬਾਇਓਡੀਗ੍ਰੇਡੇਬਲ ਪਲਾਸਟਿਕ | ਪੌਲੀਲੈਟਿਕ ਐਸਿਡ (ਪੀ.ਐਲ.ਏ), ਥਰਮੋਪਲਾਸਟਿਕ ਇਲਾਸਟੋਮਰ (ਟੀ.ਪੀ.ਈ) | ਈਕੋ-ਅਨੁਕੂਲ ਪੈਕੇਜਿੰਗ ਅਤੇ ਮੈਡੀਕਲ ਸਾਧਨਾਂ ਲਈ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ |
| ਸੋਧਿਆ ਪਲਾਸਟਿਕ | LSZH, XLPE, ਟੀ.ਪੀ.ਯੂ | ਤਾਰ ਅਤੇ ਕੇਬਲ ਕਵਰ ਲਈ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ |
ਇਹ ਜਾਣਨਾ ਕਿ ਮਸ਼ੀਨ ਕਿਵੇਂ ਕੰਮ ਕਰਦੀ ਹੈ ਅਤੇ ਹਰੇਕ ਭਾਗ ਕੀ ਕਰਦਾ ਹੈ ਇਸਦੀ ਬਿਹਤਰ ਵਰਤੋਂ ਵਿੱਚ ਤੁਹਾਡੀ ਮਦਦ ਕਰਦਾ ਹੈ. ਇਹ ਤੁਹਾਨੂੰ ਸਮੱਸਿਆਵਾਂ ਨੂੰ ਹੋਰ ਆਸਾਨੀ ਨਾਲ ਹੱਲ ਕਰਨ ਵਿੱਚ ਵੀ ਮਦਦ ਕਰਦਾ ਹੈ.
ਕੁੰਜੀ ਟੇਕਅਵੇਜ਼
- ਪੈਲੇਟਾਈਜ਼ਿੰਗ ਐਕਸਟਰੂਡਰ ਕੱਚੇ ਪਲਾਸਟਿਕ ਨੂੰ ਛੋਟੇ ਵਿੱਚ ਬਦਲਦੇ ਹਨ ਗੋਲੀਆਂ. ਗੋਲੀਆਂ ਦਾ ਆਕਾਰ ਇੱਕੋ ਜਿਹਾ ਹੈ. ਇਹ ਉਹਨਾਂ ਨੂੰ ਕਈ ਤਰੀਕਿਆਂ ਨਾਲ ਵਰਤਣਾ ਆਸਾਨ ਬਣਾਉਂਦਾ ਹੈ.
- ਨੂੰ ਜਾਣਨਾ ਮੁੱਖ ਹਿੱਸੇ ਵਧੀਆ ਗੋਲੀਆਂ ਬਣਾਉਣ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ. ਇਹ ਹਿੱਸੇ ਹੌਪਰ ਹਨ, ਪੇਚ, ਬੈਰਲ, ਮਰਨਾ, ਕੂਲਿੰਗ ਸਿਸਟਮ, ਅਤੇ ਚਾਕੂ ਸਿਸਟਮ.
- ਫੀਡ ਦੀ ਦਰ ਨੂੰ ਸਥਿਰ ਰੱਖਣਾ ਬਹੁਤ ਮਹੱਤਵਪੂਰਨ ਹੈ. ਪੇਚ ਦੀ ਗਤੀ ਵੀ ਇੱਕੋ ਹੀ ਰਹਿਣੀ ਚਾਹੀਦੀ ਹੈ. ਇਹ ਗੋਲੀਆਂ ਬਣਾਉਣ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ ਅਤੇ ਮਸ਼ੀਨ ਦੀਆਂ ਸਮੱਸਿਆਵਾਂ ਨੂੰ ਰੋਕਦਾ ਹੈ.
- ਗੋਲੀਆਂ ਨੂੰ ਤੇਜ਼ੀ ਨਾਲ ਸਖ਼ਤ ਕਰਨ ਲਈ ਚੰਗੀ ਕੂਲਿੰਗ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ. ਇਹ ਗੋਲੀਆਂ ਨੂੰ ਆਪਣੀ ਸ਼ਕਲ ਬਣਾਈ ਰੱਖਣ ਅਤੇ ਮਜ਼ਬੂਤ ਰਹਿਣ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ.
- ਨਿਯਮਤ ਜਾਂਚ ਕਰਨ ਨਾਲ ਐਕਸਟਰੂਡਰ ਨੂੰ ਚੰਗੀ ਤਰ੍ਹਾਂ ਕੰਮ ਕਰਨ ਵਿੱਚ ਮਦਦ ਮਿਲਦੀ ਹੈ. ਤੁਹਾਨੂੰ ਪੇਚਾਂ ਦੀ ਜਾਂਚ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ ਅਤੇ ਡਾਈ ਨੂੰ ਅਕਸਰ ਸਾਫ਼ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ. ਇਸ ਨਾਲ ਮਸ਼ੀਨ ਚੱਲਦੀ ਰਹਿੰਦੀ ਹੈ ਅਤੇ ਇਹ ਲੰਬੇ ਸਮੇਂ ਤੱਕ ਚੱਲਦੀ ਰਹਿੰਦੀ ਹੈ.
Pelletizing Extruder ਪ੍ਰਕਿਰਿਆ ਦੇ ਪੜਾਅ
ਏ pelletizing extruder ਕੱਚੇ ਪਲਾਸਟਿਕ ਨੂੰ ਛੋਟੀਆਂ ਗੋਲੀਆਂ ਵਿੱਚ ਬਦਲ ਦਿੰਦਾ ਹੈ. ਇਹ ਕੁਝ ਮੁੱਖ ਕਦਮਾਂ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਅਜਿਹਾ ਕਰਦਾ ਹੈ. ਤੁਸੀਂ ਇਹ ਦੇਖਣ ਲਈ ਇਹਨਾਂ ਕਦਮਾਂ ਦੀ ਪਾਲਣਾ ਕਰ ਸਕਦੇ ਹੋ ਕਿ ਮਸ਼ੀਨ ਕਿਵੇਂ ਕੰਮ ਕਰਦੀ ਹੈ.
ਖੁਆਉਣਾ ਅਤੇ ਪਿਘਲਣਾ
ਪਹਿਲਾਂ, ਤੁਸੀਂ ਹਾਪਰ ਵਿੱਚ ਕੱਚਾ ਪਲਾਸਟਿਕ ਪਾਓ. ਮਸ਼ੀਨ ਵਿੱਚ ਇੱਕ ਪੇਚ ਹੈ ਜੋ ਪਲਾਸਟਿਕ ਨੂੰ ਅੱਗੇ ਵਧਾਉਂਦਾ ਹੈ. ਜਿਵੇਂ ਕਿ ਇਹ ਚਲਦਾ ਹੈ, ਪੇਚ ਪਲਾਸਟਿਕ ਨੂੰ ਧੱਕਦਾ ਹੈ ਅਤੇ ਹਵਾ ਨੂੰ ਬਾਹਰ ਕੱਢਦਾ ਹੈ. ਬੈਰਲ ਗਰਮ ਹੋ ਜਾਂਦਾ ਹੈ ਅਤੇ ਪਲਾਸਟਿਕ ਨੂੰ ਪਿਘਲਾ ਦਿੰਦਾ ਹੈ. ਪੇਚ ਪਲਾਸਟਿਕ ਨੂੰ ਰਗੜ ਕੇ ਵੀ ਗਰਮੀ ਬਣਾਉਂਦਾ ਹੈ.
ਟਿਪ: ਜੇ ਤੁਸੀਂ ਪਲਾਸਟਿਕ ਨੂੰ ਬਰਾਬਰ ਫੀਡ ਕਰੋ, ਤੁਹਾਨੂੰ ਗੋਲੀਆਂ ਮਿਲਦੀਆਂ ਹਨ ਜੋ ਇੱਕੋ ਜਿਹੀਆਂ ਲੱਗਦੀਆਂ ਹਨ.
ਦੇ ਅੰਦਰ ਪੇਚ pelletizing extruder ਕੋਲ ਹੈ ਤਿੰਨ ਹਿੱਸੇ:
- ਫੀਡਿੰਗ ਜ਼ੋਨ ਪਲਾਸਟਿਕ ਨੂੰ ਅੱਗੇ ਧੱਕਦਾ ਹੈ.
- ਕੰਪਰੈਸ਼ਨ ਜ਼ੋਨ ਪਲਾਸਟਿਕ ਨੂੰ ਪਿਘਲਾ ਦਿੰਦਾ ਹੈ ਅਤੇ ਹਵਾ ਨੂੰ ਹਟਾਉਂਦਾ ਹੈ.
- ਮੀਟਰਿੰਗ ਜ਼ੋਨ ਦਬਾਅ ਬਣਾਉਂਦਾ ਹੈ ਅਤੇ ਪ੍ਰਵਾਹ ਨੂੰ ਸਥਿਰ ਰੱਖਦਾ ਹੈ.
ਟਵਿਨ ਪੇਚ extruders ਪਲਾਸਟਿਕ ਨੂੰ ਹੋਰ ਵੀ ਬਿਹਤਰ ਮਿਲਾਓ. ਉਹਨਾਂ ਕੋਲ ਦੋ ਪੇਚ ਹਨ ਜੋ ਇਕੱਠੇ ਹੋ ਜਾਂਦੇ ਹਨ. ਇਹ ਵਧੇਰੇ ਗਰਮੀ ਅਤੇ ਵਧੀਆ ਮਿਕਸਿੰਗ ਦਿੰਦਾ ਹੈ. ਇਹ ਗੋਲੀਆਂ ਬਣਾਉਣ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ ਜੋ ਸਾਰੇ ਇੱਕੋ ਜਿਹੇ ਹੁੰਦੇ ਹਨ.
ਤੁਹਾਨੂੰ ਲੋੜੀਂਦਾ ਤਾਪਮਾਨ ਪਲਾਸਟਿਕ ਦੀ ਕਿਸਮ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ. ਇੱਥੇ ਆਮ ਪਲਾਸਟਿਕ ਲਈ ਪਿਘਲਣ ਵਾਲੇ ਬਿੰਦੂਆਂ ਵਾਲੀ ਇੱਕ ਸਾਰਣੀ ਹੈ:
| ਪਲਾਸਟਿਕ ਪੋਲੀਮਰ | ਬੁਨਿਆਦੀ ਗਲਣ ਬਿੰਦੂ (°C) | ਵਿਹਾਰਕ ਪਿਘਲਣ ਦਾ ਤਾਪਮਾਨ ਸੀਮਾ (°C) | ਮੁੱਖ ਪ੍ਰੋਸੈਸਿੰਗ ਨੋਟਸ |
|---|---|---|---|
| ABS (ਐਕਰੀਲੋਨੀਟ੍ਰਾਈਲ ਬੁਟਾਡੀਨ ਸਟਾਈਰੀਨ) | 105 – 107 (ਟੀ.ਜੀ) | 210 – 250 | ਡਿਗਰੇਡੇਸ਼ਨ ਨੂੰ ਰੋਕਣ ਲਈ ~270°C ਤੋਂ ਉੱਪਰ ਲੰਬੇ ਸਮੇਂ ਤੱਕ ਐਕਸਪੋਜਰ ਤੋਂ ਬਚੋ. |
| ਪੌਲੀਕਾਰਬੋਨੇਟ (ਪੀ.ਸੀ) | 155 – 160 | 280 – 320 | ਹਾਈਡੋਲਿਸਿਸ ਨੂੰ ਰੋਕਣ ਲਈ ਚੰਗੀ ਤਰ੍ਹਾਂ ਸੁੱਕਣਾ ਚਾਹੀਦਾ ਹੈ; ਉੱਚ ਉੱਲੀ ਦੇ ਤਾਪਮਾਨ ਦੀ ਲੋੜ ਹੈ (80-110°C). |
| ਪੌਲੀਪ੍ਰੋਪਾਈਲੀਨ (ਪੀ.ਪੀ) | 160 – 165 | 200 – 260 | ਉੱਚ ਵੋਲਯੂਮੈਟ੍ਰਿਕ ਸੰਕੁਚਨ; ਕਾਫ਼ੀ ਪੈਕ/ਹੋਲਡ ਪ੍ਰੈਸ਼ਰ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ. |
| ਨਾਈਲੋਨ 66 (PA66) | 260 – 265 | 280 – 310 | ਬਹੁਤ ਜ਼ਿਆਦਾ ਹਾਈਗ੍ਰੋਸਕੋਪਿਕ; ਤੁਰੰਤ ਪ੍ਰੀ-ਸੁਕਾਉਣ ਅਤੇ ਗਰਮ ਮੋਲਡ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ (70-100°C). |
| ਪੋਲੀਥੀਲੀਨ (ਐਚ.ਡੀ.ਪੀ.ਈ) | 130 – 135 | 210 – 260 | ਉੱਚ ਸੰਕੁਚਨ; ਸਹੀ ਕੂਲਿੰਗ ਡਿਜ਼ਾਈਨ ਮਹੱਤਵਪੂਰਨ. |
| ਪੋਲੀਓਕਸਾਈਥਾਈਲੀਨ (ਪੀ.ਓ.ਐਮ) | 165 – 175 | 190 – 220 | ਥਰਮਲ ਡਿਗਰੇਡੇਸ਼ਨ ਦੀ ਸੰਭਾਵਨਾ; ਬਹੁਤ ਜ਼ਿਆਦਾ ਤਾਪਮਾਨ ਅਤੇ ਰਿਹਾਇਸ਼ ਦੇ ਸਮੇਂ ਤੋਂ ਬਚੋ. |
| ਐਕ੍ਰੀਲਿਕ (ਪੀ.ਐੱਮ.ਐੱਮ.ਏ) | 160 – 170 | 220 – 250 | ਹਾਈਗ੍ਰੋਸਕੋਪਿਕ; ਨੁਕਸ ਨੂੰ ਰੋਕਣ ਲਈ ਸੁੱਕ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ; ਉੱਚ ਵਹਾਅ ਪ੍ਰਤੀਰੋਧ. |
| ਪੌਲੀਬਿਊਟੀਲੀਨ ਟੇਰੇਫਥਲੇਟ (ਪੀ.ਬੀ.ਟੀ) | 225 – 230 | 240 – 270 | ਹਾਈਗ੍ਰੋਸਕੋਪਿਕ; ਪ੍ਰੀ-ਸੁਕਾਉਣ ਦੀ ਲੋੜ ਹੈ; ਵਾਰਪਿੰਗ ਦੀ ਸੰਭਾਵਨਾ. |
| ਪੋਲੀਥੈਰੇਥਰਕੇਟੋਨ (ਝਾਤੀ ਮਾਰੋ) | 340 – 380 | 370 – 400 | ਬਹੁਤ ਉੱਚ ਪ੍ਰੋਸੈਸਿੰਗ ਤਾਪਮਾਨ ਅਤੇ ਸੁਕਾਉਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ. |
| ਥਰਮੋਪਲਾਸਟਿਕ ਪੌਲੀਯੂਰੀਥੇਨ (ਟੀ.ਪੀ.ਯੂ) | 120 – 140 (ਟੀ.ਜੀ) | 180 – 220 | ਹਾਈਗ੍ਰੋਸਕੋਪਿਕ; ਸਟਿੱਕੀ ਪਿਘਲਣ ਲਈ ਵਿਸ਼ੇਸ਼ ਗੇਟਿੰਗ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ. |
| ਪੌਲੀਵਿਨਾਇਲ ਕਲੋਰਾਈਡ (ਪੀ.ਵੀ.ਸੀ) | 160 – 180 (ਟੀ.ਜੀ) | 170 – 210 | ਮਾੜੀ ਥਰਮਲ ਸਥਿਰਤਾ; ਸਹੀ ਤਾਪਮਾਨ ਨਿਯੰਤਰਣ ਅਤੇ ਖੋਰ-ਰੋਧਕ ਉਪਕਰਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ. |
ਡਾਈ ਰਾਹੀਂ ਬਾਹਰ ਕੱਢਣਾ
ਜਦੋਂ ਪਲਾਸਟਿਕ ਪਿਘਲਦਾ ਹੈ, ਦੀ pelletizing extruder ਇੱਕ ਮਰਨ ਦੁਆਰਾ ਇਸ ਨੂੰ ਧੱਕਦਾ ਹੈ. ਡਾਈ ਪਿਘਲੇ ਹੋਏ ਪਲਾਸਟਿਕ ਨੂੰ ਲੰਬੇ ਤਾਰਾਂ ਜਾਂ ਹੋਰ ਆਕਾਰਾਂ ਵਿੱਚ ਆਕਾਰ ਦਿੰਦੀ ਹੈ. ਦ ਡਾਈ ਦਾ ਡਿਜ਼ਾਈਨ ਸ਼ਕਲ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਦਾ ਹੈ ਅਤੇ ਪਲਾਸਟਿਕ ਦਾ ਆਕਾਰ. ਜੇ ਤੁਸੀਂ ਗੋਲ ਡਾਈ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹੋ, ਤੁਹਾਨੂੰ ਗੋਲ ਤਾਰਾਂ ਮਿਲਦੀਆਂ ਹਨ. ਜੇ ਤੁਸੀਂ ਇੱਕ ਆਇਤਕਾਰ ਮਰਦੇ ਹੋ, ਪਲਾਸਟਿਕ ਦੇ ਹਿੱਲਣ ਦੇ ਤਰੀਕੇ ਕਾਰਨ ਕੋਨੇ ਗੋਲ ਹੋ ਸਕਦੇ ਹਨ.
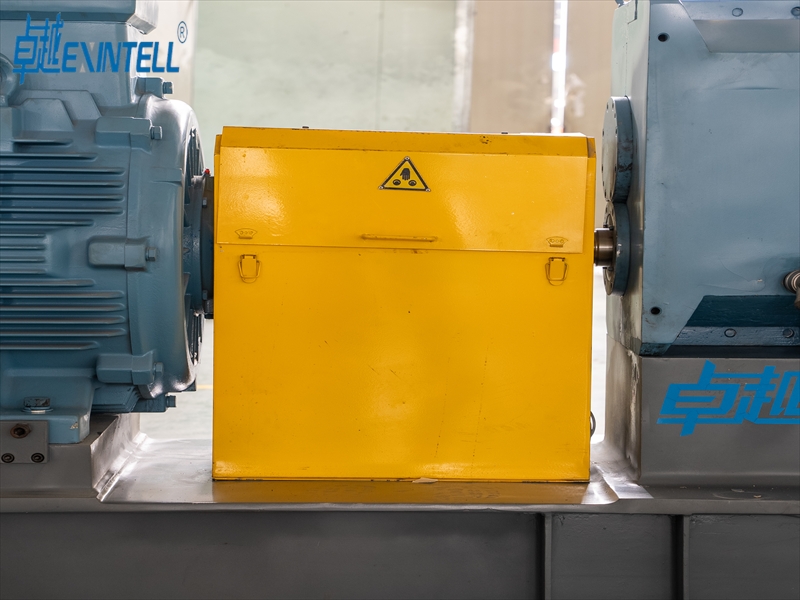
ਨੋਟ ਕਰੋ: ਮਰਨ ਮਜ਼ਬੂਤ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ ਅਤੇ ਲੰਬੇ ਸਮੇਂ ਤੱਕ ਚੱਲਣਾ ਚਾਹੀਦਾ ਹੈ. ਕਈ ਮਰਦੇ ਵਰਤਦੇ ਹਨ ਟੰਗਸਟਨ ਕਾਰਬਾਈਡ ਸੰਮਿਲਨ ਕੱਚ ਦੇ ਰੇਸ਼ੇ ਵਾਲੇ ਸਖ਼ਤ ਪਲਾਸਟਿਕ ਲਈ.
ਮਰਨ ਦੀ ਗਰਮੀ ਅਤੇ ਇਹ ਕਿਵੇਂ ਗਰਮ ਹੁੰਦਾ ਹੈ ਇਹ ਵੀ ਮਾਇਨੇ ਰੱਖਦਾ ਹੈ. ਜੇਕਰ ਡਾਈ ਅਸਮਾਨ ਤੌਰ 'ਤੇ ਗਰਮ ਹੁੰਦੀ ਹੈ, ਪਲਾਸਟਿਕ ਗਲਤ ਸ਼ਕਲ ਬਾਹਰ ਆ ਸਕਦਾ ਹੈ.
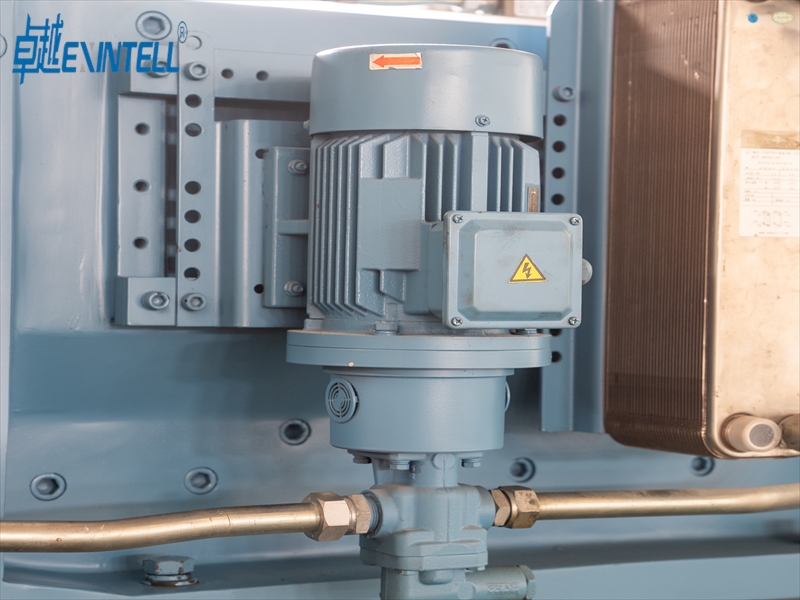
Extrudate ਨੂੰ ਠੰਡਾ
ਪਲਾਸਟਿਕ ਦੇ ਮਰਨ ਤੋਂ ਬਾਅਦ, ਇਹ ਅਜੇ ਵੀ ਗਰਮ ਅਤੇ ਨਰਮ ਹੈ. ਤੁਹਾਨੂੰ ਇਸਨੂੰ ਤੇਜ਼ੀ ਨਾਲ ਠੰਡਾ ਕਰਨ ਦੀ ਲੋੜ ਹੈ ਤਾਂ ਜੋ ਇਹ ਸਖ਼ਤ ਹੋ ਜਾਵੇ. ਦ pelletizing extruder ਠੰਡਾ ਕਰਨ ਲਈ ਵੱਖ-ਵੱਖ ਤਰੀਕੇ ਵਰਤ ਸਕਦੇ ਹੋ:
- ਅੰਡਰਵਾਟਰ ਪੈਲੇਟਾਇਜ਼ਰ: ਡਾਈ ਅਤੇ ਕਟਰ ਪਾਣੀ ਵਿੱਚ ਹਨ. ਪਾਣੀ ਗੋਲੀਆਂ ਨੂੰ ਤੁਰੰਤ ਠੰਡਾ ਕਰ ਦਿੰਦਾ ਹੈ.
- ਸਟ੍ਰੈਂਡ ਪੈਲੇਟਾਇਜ਼ਰ: ਪਲਾਸਟਿਕ ਦੀਆਂ ਤਾਰਾਂ ਪਾਣੀ ਦੇ ਇਸ਼ਨਾਨ ਵਿੱਚ ਜਾਂਦੀਆਂ ਹਨ, ਫਿਰ ਕੱਟਣ ਤੋਂ ਪਹਿਲਾਂ ਹਵਾ ਸੁੱਕ ਜਾਂਦੀ ਹੈ.
- ਡਾਈ-ਫੇਸ ਪੈਲੇਟਾਇਜ਼ਰ: ਮਸ਼ੀਨ ਮਰਨ ਵਾਲੇ ਚਿਹਰੇ 'ਤੇ ਗੋਲੀਆਂ ਕੱਟਦੀ ਹੈ. ਹਵਾ ਜਾਂ ਪਾਣੀ ਦੀ ਧੁੰਦ ਉਨ੍ਹਾਂ ਨੂੰ ਠੰਡਾ ਕਰਦੀ ਹੈ, ਜਾਂ ਉਹ ਪਾਣੀ ਦੇ ਇਸ਼ਨਾਨ ਵਿੱਚ ਸੁੱਟ ਦਿੰਦੇ ਹਨ.
ਜੇਕਰ ਤੁਸੀਂ ਪਲਾਸਟਿਕ ਨੂੰ ਬਹੁਤ ਤੇਜ਼ ਜਾਂ ਬਹੁਤ ਹੌਲੀ ਠੰਡਾ ਕਰਦੇ ਹੋ, ਗੋਲੀਆਂ ਮੋੜ ਜਾਂ ਸੁੰਗੜ ਸਕਦੀਆਂ ਹਨ. ਇਹ ਉਹਨਾਂ ਨੂੰ ਗਲਤ ਆਕਾਰ ਜਾਂ ਆਕਾਰ ਬਣਾ ਸਕਦਾ ਹੈ. ਚੰਗੀ ਕੂਲਿੰਗ ਤੁਹਾਨੂੰ ਪੈਲੇਟਸ ਪ੍ਰਾਪਤ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਦੀ ਹੈ ਜੋ ਮਜ਼ਬੂਤ ਅਤੇ ਸਭ ਸਮਾਨ ਹਨ.
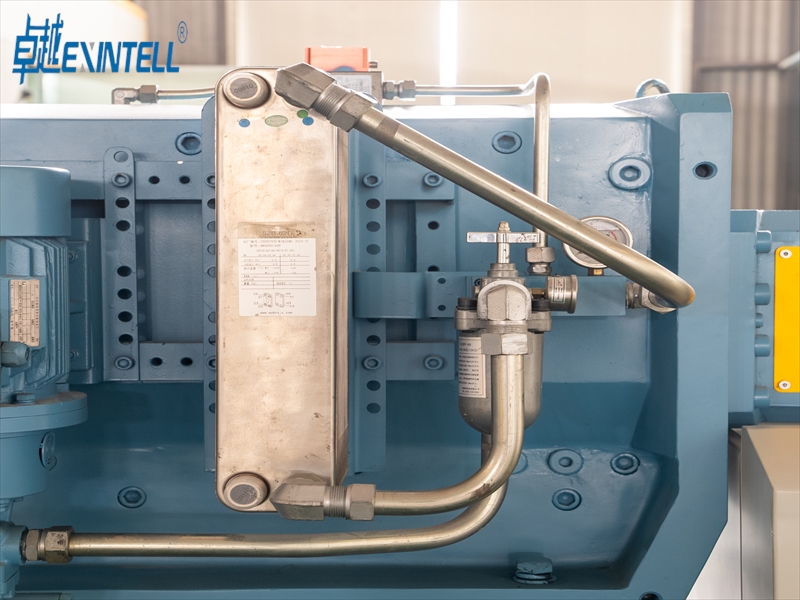
ਗੋਲੀਆਂ ਵਿੱਚ ਕੱਟਣਾ
ਆਖਰੀ ਕਦਮ ਠੰਡੇ ਹੋਏ ਪਲਾਸਟਿਕ ਨੂੰ ਛੋਟੀਆਂ ਗੋਲੀਆਂ ਵਿੱਚ ਕੱਟ ਰਿਹਾ ਹੈ. ਦ pelletizing extruder ਵਰਤਦਾ ਹੈ ਵੱਖ ਵੱਖ ਕੱਟਣ ਸਿਸਟਮ:
| ਕੱਟਣ ਦਾ ਤਰੀਕਾ | ਵਰਣਨ |
|---|---|
| ਗੈਂਟਰੀ ਕੱਟਣਾ | ਇੱਕ ਵਿਧੀ ਜੋ ਗ੍ਰੈਨਿਊਲ ਦੀ ਇਕਸਾਰਤਾ ਅਤੇ ਗੁਣਵੱਤਾ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੀ ਹੈ. |
| ਹਰੀਜੱਟਲ ਵਾਟਰ ਰਿੰਗ ਕੱਟਣਾ | ਠੰਡਾ ਕਰਨ ਲਈ ਪਾਣੀ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ ਅਤੇ ਐਕਸਟਰੂਡੇਟ ਨੂੰ ਗੋਲੀਆਂ ਵਿੱਚ ਕੱਟਦਾ ਹੈ. |
| ਅੰਡਰਵਾਟਰ ਕੱਟਣਾ | ਇਕਸਾਰ ਪੈਲੇਟ ਆਕਾਰ ਲਈ ਪਾਣੀ ਦੇ ਅੰਦਰ ਠੰਢੇ ਹੋਏ ਤਾਰਾਂ ਨੂੰ ਕੱਟੋ. |
ਤੁਸੀਂ ਇਹ ਕੱਟਣ ਦੇ ਤਰੀਕੇ ਵੀ ਲੱਭ ਸਕਦੇ ਹੋ:
- ਗੈਂਟਰੀ ਕੱਟਣਾ
- ਹਰੀਜੱਟਲ ਵਾਟਰ ਰਿੰਗ ਕੱਟਣਾ
- ਪਾਣੀ ਦੇ ਅੰਦਰ ਕੱਟਣਾ
ਹਰ ਤਰੀਕਾ ਤੁਹਾਨੂੰ ਇੱਕੋ ਆਕਾਰ ਦੀਆਂ ਗੋਲੀਆਂ ਪ੍ਰਾਪਤ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ. ਗੋਲੀਆਂ ਜੋ ਇੱਕੋ ਜਿਹੀਆਂ ਹੁੰਦੀਆਂ ਹਨ, ਨੂੰ ਸੰਭਾਲਣਾ ਆਸਾਨ ਹੁੰਦਾ ਹੈ, ਸਟੋਰ, ਅਤੇ ਹੋਰ ਮਸ਼ੀਨਾਂ ਵਿੱਚ ਵਰਤੋਂ.
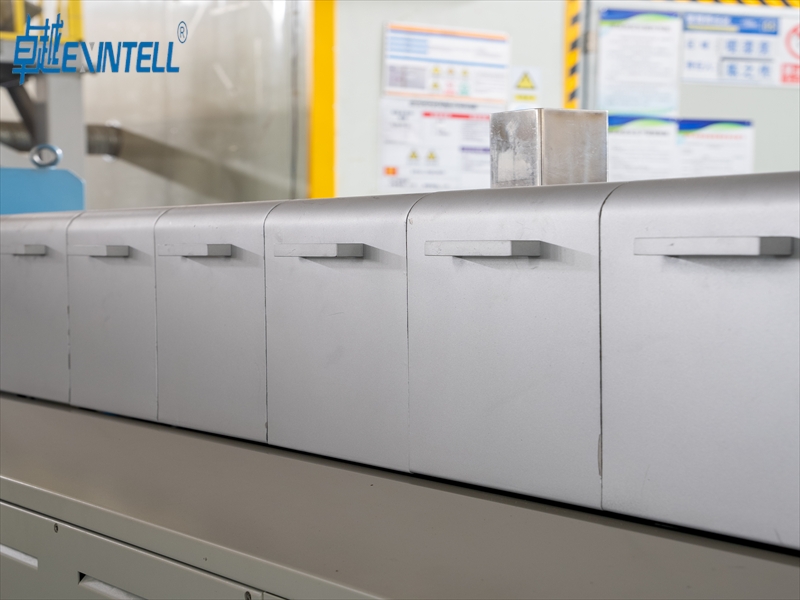
ਸੰਖੇਪ: ਤੁਹਾਨੂੰ ਵਿੱਚ ਕੱਚਾ ਪਲਾਸਟਿਕ ਫੀਡ pelletizing extruder, ਇਸ ਨੂੰ ਪਿਘਲਾ, ਇਸ ਨੂੰ ਡਾਈ ਨਾਲ ਆਕਾਰ ਦਿਓ, ਇਸਨੂੰ ਠੰਡਾ ਕਰੋ, ਅਤੇ ਇਸ ਨੂੰ ਗੋਲੀਆਂ ਵਿੱਚ ਕੱਟੋ. ਹਰ ਕਦਮ ਪਲਾਸਟਿਕ ਨੂੰ ਕੱਚੇ ਮਾਲ ਤੋਂ ਤਿਆਰ ਗੋਲੀਆਂ ਵਿੱਚ ਬਦਲਦਾ ਹੈ ਜੋ ਤੁਸੀਂ ਬਹੁਤ ਸਾਰੇ ਉਤਪਾਦਾਂ ਲਈ ਵਰਤ ਸਕਦੇ ਹੋ.
ਇੱਕ ਪੈਲੇਟਾਈਜ਼ਿੰਗ ਐਕਸਟਰੂਡਰ ਦੇ ਮੁੱਖ ਭਾਗ
ਹੌਪਰ ਅਤੇ ਫੀਡ ਥਰੋਟ
ਤੁਸੀਂ ਹਾਪਰ ਵਿੱਚ ਕੱਚਾ ਪਲਾਸਟਿਕ ਪਾ ਕੇ ਸ਼ੁਰੂ ਕਰਦੇ ਹੋ. ਹੌਪਰ ਪਲਾਸਟਿਕ ਨੂੰ ਸਟੋਰ ਅਤੇ ਫੀਡ ਕਰਦਾ ਹੈ. ਇਹ ਪਲਾਸਟਿਕ ਨੂੰ ਸਾਫ਼ ਅਤੇ ਗੰਦਗੀ ਤੋਂ ਸੁਰੱਖਿਅਤ ਰੱਖਦਾ ਹੈ. ਹੌਪਰ ਦਾ ਤਲ ਫੀਡ ਗਲੇ ਨਾਲ ਫਿੱਟ ਹੁੰਦਾ ਹੈ. ਫੀਡ ਥਰੋਟ ਐਕਸਟਰੂਡਰ ਬੈਰਲ ਨਾਲ ਜੁੜਦਾ ਹੈ. ਇਹ ਸੈੱਟਅੱਪ ਪਲਾਸਟਿਕ ਨੂੰ ਸੁਚਾਰੂ ਢੰਗ ਨਾਲ ਹਿਲਾਉਣ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ.
- ਹੌਪਰ ਇਹ ਨਿਯੰਤਰਿਤ ਕਰਦਾ ਹੈ ਕਿ ਕਿੰਨਾ ਪਲਾਸਟਿਕ ਅੰਦਰ ਜਾਂਦਾ ਹੈ. ਇਹ ਬਹੁਤ ਜ਼ਿਆਦਾ ਜਾਂ ਬਹੁਤ ਘੱਟ ਪਲਾਸਟਿਕ ਨੂੰ ਦਾਖਲ ਹੋਣ ਤੋਂ ਰੋਕਦਾ ਹੈ.
- ਬਹੁਤੇ ਹੌਪਰਾਂ ਦੇ ਢਿੱਲੇ ਪਾਸੇ ਅਤੇ ਇੱਕ ਛੋਟਾ ਜਿਹਾ ਖੁੱਲਾ ਹੁੰਦਾ ਹੈ. ਇਹ ਆਕਾਰ ਪਲਾਸਟਿਕ ਨੂੰ ਹਿਲਾਉਣ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ ਅਤੇ ਇਸਨੂੰ ਇਕੱਠੇ ਚਿਪਕਣ ਤੋਂ ਰੋਕਦਾ ਹੈ.
- ਕੁਝ ਹੌਪਰ ਪਲਾਸਟਿਕ ਨੂੰ ਸੁੱਕ ਸਕਦੇ ਹਨ ਜੋ ਪਾਣੀ ਵਿੱਚ ਲੈਂਦੇ ਹਨ, ਨਾਈਲੋਨ ਜਾਂ ਪੀ.ਐਲ.ਏ.
- ਨਵੇਂ ਹੌਪਰ ਪਲਾਸਟਿਕ ਨੂੰ ਹਿਲਾ ਸਕਦੇ ਹਨ ਜਾਂ ਹਿਲਾ ਸਕਦੇ ਹਨ ਤਾਂ ਜੋ ਇਸਨੂੰ ਹਿਲਾਇਆ ਜਾ ਸਕੇ.
ਫੀਡ ਥਰੋਟ ਉਹ ਥਾਂ ਹੈ ਜਿੱਥੇ ਹੌਪਰ ਬੈਰਲ ਨਾਲ ਮਿਲਦਾ ਹੈ. ਤੁਹਾਨੂੰ ਜ਼ਰੂਰਤ ਹੈ ਤਾਪਮਾਨ ਨੂੰ ਇੱਥੇ ਰੱਖੋ. ਜੇ ਇਹ ਬਹੁਤ ਗਰਮ ਹੋ ਜਾਂਦਾ ਹੈ, ਪਲਾਸਟਿਕ ਛੇਤੀ ਚਿਪਕ ਸਕਦਾ ਹੈ ਜਾਂ ਪਿਘਲ ਸਕਦਾ ਹੈ. ਇਹ ਮਸ਼ੀਨ ਨੂੰ ਰੋਕ ਸਕਦਾ ਹੈ. ਫੀਡ ਗਲੇ ਨੂੰ ਠੰਡਾ ਕਰਨ ਨਾਲ ਪਲਾਸਟਿਕ ਨੂੰ ਹਿਲਾਉਣ ਵਿੱਚ ਮਦਦ ਮਿਲਦੀ ਹੈ ਅਤੇ ਮਸ਼ੀਨ ਨੂੰ ਕੰਮ ਕਰਦੀ ਰਹਿੰਦੀ ਹੈ.
ਟਿਪ: ਇੱਕ ਚੰਗਾ ਹੌਪਰ ਅਤੇ ਫੀਡ ਥਰੋਟ ਤੁਹਾਡੇ ਪੈਲੇਟਾਈਜ਼ਿੰਗ ਐਕਸਟਰੂਡਰ ਨੂੰ ਚੰਗੀ ਤਰ੍ਹਾਂ ਕੰਮ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ.
| ਡਿਜ਼ਾਈਨ ਰਣਨੀਤੀ | ਸਮੱਗਰੀ ਦੇ ਵਹਾਅ 'ਤੇ ਪ੍ਰਭਾਵ |
|---|---|
| ਫੀਡਰਾਂ ਵਿੱਚ ਟੇਪਰਡ ਇੰਟਰਫੇਸ | ਖੁਆਉਣਾ ਵੀ ਦਿੰਦਾ ਹੈ ਅਤੇ ਛੇਕਾਂ ਨੂੰ ਬਣਨ ਤੋਂ ਰੋਕਦਾ ਹੈ |
| ਸਪੂਲ ਟੁਕੜੇ ਨਾਲ ਰੋਟਰੀ ਵਾਲਵ | ਕਲੰਪ ਨੂੰ ਰੋਕਦਾ ਹੈ ਅਤੇ ਪਲਾਸਟਿਕ ਨੂੰ ਹਿਲਾਉਂਦਾ ਰਹਿੰਦਾ ਹੈ |
| ਪਰਿਵਰਤਨ ਗਲੇ ਦੇ ਨਾਲ ਵਾਈਬ੍ਰੇਟਰੀ ਫੀਡਰ | ਪਲਾਸਟਿਕ ਦੇ ਵਹਾਅ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ ਅਤੇ ਗਤੀ ਨੂੰ ਸਥਿਰ ਰੱਖਦਾ ਹੈ |
ਪੇਚ ਅਤੇ ਬੈਰਲ
pelletizing extruder ਦੇ ਅੰਦਰ, ਪੇਚ ਅਤੇ ਬੈਰਲ ਇਕੱਠੇ ਕੰਮ ਕਰਦੇ ਹਨ. ਉਹ ਚਲਦੇ ਹਨ, ਪਿਘਲਣਾ, ਅਤੇ ਪਲਾਸਟਿਕ ਨੂੰ ਮਿਲਾਓ. ਪੇਚ ਦੇ ਤਿੰਨ ਮੁੱਖ ਭਾਗ ਹਨ:
- ਫੀਡ ਜ਼ੋਨ: ਇਹ ਹਿੱਸਾ ਪਲਾਸਟਿਕ ਨੂੰ ਫੜ ਕੇ ਅੱਗੇ ਧੱਕਦਾ ਹੈ.
- ਕੰਪਰੈਸ਼ਨ ਜ਼ੋਨ: ਇਥੇ, ਪੇਚ ਪਲਾਸਟਿਕ ਨੂੰ ਨਿਚੋੜਦਾ ਹੈ ਅਤੇ ਹਵਾ ਨੂੰ ਹਟਾ ਦਿੰਦਾ ਹੈ. ਇਸ ਨਾਲ ਪਲਾਸਟਿਕ ਬਰਾਬਰ ਪਿਘਲ ਜਾਂਦਾ ਹੈ.
- ਮੀਟਰਿੰਗ ਜ਼ੋਨ: ਇਹ ਹਿੱਸਾ ਦਬਾਅ ਬਣਾਉਂਦਾ ਹੈ ਅਤੇ ਮਰਨ ਤੋਂ ਪਹਿਲਾਂ ਪ੍ਰਵਾਹ ਨੂੰ ਸਥਿਰ ਰੱਖਦਾ ਹੈ.
ਬੈਰਲ ਪੇਚ ਦੇ ਦੁਆਲੇ ਜਾਂਦਾ ਹੈ. ਇਹ ਪਲਾਸਟਿਕ ਨੂੰ ਗਰਮ ਅਤੇ ਨਰਮ ਕਰਦਾ ਹੈ. ਬੈਰਲ ਇੱਕ ਨਿਰਵਿਘਨ ਪਿਘਲਣ ਲਈ ਪਲਾਸਟਿਕ ਨੂੰ ਮਿਲਾਉਣ ਵਿੱਚ ਵੀ ਮਦਦ ਕਰਦਾ ਹੈ.
| ਕਾਰਕ | ਵਰਣਨ |
|---|---|
| ਪੇਚ ਜਿਓਮੈਟਰੀ | ਪੇਚ ਦੀ ਸ਼ਕਲ ਅਤੇ ਕੋਣ ਬਦਲਦਾ ਹੈ ਕਿ ਪਲਾਸਟਿਕ ਕਿਵੇਂ ਹਿੱਲਦਾ ਹੈ ਅਤੇ ਮਿਲਾਉਂਦਾ ਹੈ. ਛੋਟੇ ਕੋਣ ਬਿਹਤਰ ਮਿਲਦੇ ਹਨ ਪਰ ਤੇਜ਼ੀ ਨਾਲ ਖਤਮ ਹੋ ਜਾਂਦੇ ਹਨ. |
| ਗੰਢਣ ਦੇ ਬਲਾਕ | ਇਹ ਹਿੱਸੇ ਪਲਾਸਟਿਕ ਨੂੰ ਹੋਰ ਰਗੜ ਕੇ ਰਗੜਦੇ ਹਨ. ਵਧੇਰੇ ਬਲਾਕ ਜਾਂ ਵੱਡੇ ਕੋਣ ਹੋਰ ਮਿਲਾਉਂਦੇ ਹਨ ਪਰ ਵਧੇਰੇ ਊਰਜਾ ਅਤੇ ਗਰਮੀ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ. |
| ਤਾਪਮਾਨ ਪ੍ਰੋਫਾਈਲ | ਤੁਹਾਨੂੰ ਹਰੇਕ ਹਿੱਸੇ ਵਿੱਚ ਗਰਮੀ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ. ਬਹੁਤ ਜ਼ਿਆਦਾ ਗਰਮੀ ਪਲਾਸਟਿਕ ਨੂੰ ਨੁਕਸਾਨ ਪਹੁੰਚਾ ਸਕਦੀ ਹੈ. ਕਾਫ਼ੀ ਗਰਮੀ ਇਸ ਨੂੰ ਪਿਘਲਿਆ ਨਹੀਂ ਛੱਡਦੀ. |
ਨੋਟ ਕਰੋ: ਸੱਜਾ ਪੇਚ ਅਤੇ ਬੈਰਲ ਤੁਹਾਨੂੰ ਚੰਗੀਆਂ ਗੋਲੀਆਂ ਬਣਾਉਣ ਅਤੇ ਘੱਟ ਬਰਬਾਦ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ.
ਬ੍ਰੇਕਰ ਪਲੇਟ ਅਤੇ ਅਡਾਪਟਰ
ਪਿਘਲਣ ਤੋਂ ਬਾਅਦ, ਪਲਾਸਟਿਕ ਬ੍ਰੇਕਰ ਪਲੇਟ ਅਤੇ ਅਡਾਪਟਰ ਵਿੱਚੋਂ ਲੰਘਦਾ ਹੈ. ਬ੍ਰੇਕਰ ਪਲੇਟ ਇੱਕ ਧਾਤ ਦੀ ਡਿਸਕ ਹੈ ਜਿਸ ਵਿੱਚ ਬਹੁਤ ਸਾਰੇ ਛੋਟੇ ਛੇਕ ਹਨ. ਇਹ ਕਈ ਕੰਮ ਕਰਦਾ ਹੈ:
- ਇਹ ਗੰਦਗੀ ਫੜਦਾ ਹੈ, ਸਖ਼ਤ ਬਿੱਟ, ਅਤੇ ਹੋਰ ਮਾੜੀਆਂ ਚੀਜ਼ਾਂ.
- ਇਹ ਬੈਰਲ ਦੇ ਅੰਦਰ ਦਬਾਅ ਨੂੰ ਸਥਿਰ ਰੱਖਦਾ ਹੈ.
- ਇਹ ਪਿਘਲਣ ਨੂੰ ਹੋਰ ਸਾਫ਼ ਕਰਨ ਲਈ ਇੱਕ ਸਕ੍ਰੀਨ ਪੈਕ ਰੱਖਦਾ ਹੈ.
- ਇਹ ਝੁੰਡਾਂ ਨੂੰ ਤੋੜ ਦਿੰਦਾ ਹੈ ਤਾਂ ਕਿ ਪਿਘਲ ਜਾਵੇ.
ਅਡਾਪਟਰ, ਫੀਡ ਪਾਈਪ ਵੀ ਕਿਹਾ ਜਾਂਦਾ ਹੈ, ਬੈਰਲ ਨੂੰ ਡਾਈ ਨਾਲ ਜੋੜਦਾ ਹੈ. ਇਹ ਪਿਘਲੇ ਹੋਏ ਪਲਾਸਟਿਕ ਨੂੰ ਮਰਨ ਲਈ ਮਾਰਗਦਰਸ਼ਨ ਕਰਦਾ ਹੈ ਅਤੇ ਪ੍ਰਵਾਹ ਨੂੰ ਸਥਿਰ ਰੱਖਦਾ ਹੈ.
ਟਿਪ: ਇੱਕ ਸਾਫ਼ ਬਰੇਕਰ ਪਲੇਟ ਅਤੇ ਅਡਾਪਟਰ ਤੁਹਾਨੂੰ ਮਜ਼ਬੂਤ ਬਣਾਉਣ ਵਿੱਚ ਮਦਦ ਕਰਦੇ ਹਨ, ਇੱਥੋਂ ਤੱਕ ਕਿ ਗੋਲੀਆਂ ਵੀ.
ਡਾਈ ਸਿਸਟਮ
ਡਾਈ ਸਿਸਟਮ ਕੱਟਣ ਤੋਂ ਪਹਿਲਾਂ ਪਿਘਲੇ ਹੋਏ ਪਲਾਸਟਿਕ ਨੂੰ ਆਕਾਰ ਦਿੰਦਾ ਹੈ. ਮਰਨ ਦੇ ਕੁਝ ਮਹੱਤਵਪੂਰਨ ਅੰਗ ਹੁੰਦੇ ਹਨ:
- ਖੁੱਲਾ ਖੇਤਰ: ਇਹ ਡਾਈ ਦੇ ਮੋਰੀ ਦਾ ਆਕਾਰ ਹੈ. ਇਹ ਦਬਾਅ ਨੂੰ ਬਦਲਦਾ ਹੈ ਅਤੇ ਉਤਪਾਦ ਕਿੰਨਾ ਮੋਟਾ ਹੈ.
- ਜ਼ਮੀਨੀ ਖੇਤਰ: ਇਹ ਹਿੱਸਾ ਪਲਾਸਟਿਕ ਨੂੰ ਆਕਾਰ ਦਿੰਦਾ ਹੈ ਕਿਉਂਕਿ ਇਹ ਡਾਈ ਨੂੰ ਛੱਡਦਾ ਹੈ. ਇਹ ਗੋਲੀਆਂ ਬਣਾਉਣ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ ਜੋ ਇੱਕੋ ਜਿਹੇ ਦਿਖਾਈ ਦਿੰਦੇ ਹਨ ਅਤੇ ਕੰਮ ਕਰਦੇ ਹਨ.
- ਉਸਾਰੀ ਦੀ ਸਮੱਗਰੀ: ਡਾਈ ਦੀ ਸਮੱਗਰੀ ਬਦਲਦੀ ਹੈ ਕਿ ਪਲਾਸਟਿਕ ਨੂੰ ਕਿੰਨਾ ਰਗੜਨਾ ਅਤੇ ਦਬਾਅ ਮਿਲਦਾ ਹੈ.
ਤੁਹਾਨੂੰ ਡਾਈ ਸਿਸਟਮ ਨੂੰ ਚੰਗੀ ਹਾਲਤ ਵਿੱਚ ਰੱਖਣ ਦੀ ਲੋੜ ਹੈ. ਇਸ ਦੀ ਸਫਾਈ ਅਤੇ ਜਾਂਚ ਅਕਸਰ ਸਮੱਸਿਆਵਾਂ ਨੂੰ ਰੋਕਦੀ ਹੈ ਅਤੇ ਪੈਲੇਟ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਉੱਚਾ ਰੱਖਦੀ ਹੈ. ਜੇ ਮਰਨ ਨੂੰ ਸਮੱਸਿਆ ਹੈ, ਗੋਲੀਆਂ ਆਕਾਰ ਵਿੱਚ ਬਦਲ ਸਕਦੀਆਂ ਹਨ, ਤਾਕਤ, ਜਾਂ ਸ਼ਕਲ.
ਨੋਟ ਕਰੋ: ਡਾਈ ਸਿਸਟਮ ਤੁਹਾਡੇ ਪੈਲੇਟਾਈਜ਼ਿੰਗ ਐਕਸਟਰੂਡਰ ਦੇ ਸਭ ਤੋਂ ਮਹੱਤਵਪੂਰਨ ਹਿੱਸਿਆਂ ਵਿੱਚੋਂ ਇੱਕ ਹੈ.
ਕੂਲਿੰਗ ਸਿਸਟਮ
ਜਦੋਂ ਪਲਾਸਟਿਕ ਡਾਈ ਛੱਡਦਾ ਹੈ, ਇਹ ਅਜੇ ਵੀ ਗਰਮ ਹੈ. ਕੂਲਿੰਗ ਸਿਸਟਮ ਪਲਾਸਟਿਕ ਨੂੰ ਸਖ਼ਤ ਬਣਾਉਂਦਾ ਹੈ ਤਾਂ ਜੋ ਤੁਸੀਂ ਇਸਨੂੰ ਕੱਟ ਸਕੋ. ਠੰਡਾ ਕਰਨ ਦੇ ਵੱਖ-ਵੱਖ ਤਰੀਕੇ ਹਨ:
- ਏਅਰ-ਕੂਲਡ ਸਿਸਟਮ: ਇਹ ਪਲਾਸਟਿਕ ਨੂੰ ਠੰਡਾ ਕਰਨ ਲਈ ਪੱਖੇ ਜਾਂ ਬਲੋਅਰ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ.
- ਵਾਟਰ-ਕੂਲਡ ਸਿਸਟਮ: ਇਹ ਪਲਾਸਟਿਕ ਨੂੰ ਪਾਣੀ ਦੀਆਂ ਟੈਂਕੀਆਂ ਵਿੱਚ ਸੁੱਟ ਦਿੰਦੇ ਹਨ. ਡਰਾਇਰ ਫਿਰ ਪਾਣੀ ਨੂੰ ਉਤਾਰ ਦਿੰਦੇ ਹਨ.
- ਤਰਲ ਬੈੱਡ ਡਰਾਇਰ: ਜਦੋਂ ਇਹ ਢਲਾਨ ਤੋਂ ਹੇਠਾਂ ਖਿਸਕਦੇ ਹਨ ਤਾਂ ਇਹ ਗੋਲੀਆਂ ਰਾਹੀਂ ਹਵਾ ਨੂੰ ਉਡਾਉਂਦੇ ਹਨ. ਤੁਸੀਂ ਇਹ ਨਿਯੰਤਰਿਤ ਕਰਨ ਲਈ ਢਲਾਨ ਨੂੰ ਬਦਲ ਸਕਦੇ ਹੋ ਕਿ ਗੋਲੀਆਂ ਕਿੰਨੀ ਦੇਰ ਡ੍ਰਾਇਅਰ ਵਿੱਚ ਰਹਿੰਦੀਆਂ ਹਨ.
ਕੁਝ ਸਿਸਟਮ ਊਰਜਾ ਬਚਾਉਣ ਲਈ ਪਾਣੀ ਦੀ ਮੁੜ ਵਰਤੋਂ ਕਰਦੇ ਹਨ. ਸਵੈਚਲਿਤ ਨਿਯੰਤਰਣ ਤੁਹਾਡੀ ਲੋੜ ਦੇ ਆਧਾਰ 'ਤੇ ਕੂਲਿੰਗ ਨੂੰ ਬਦਲ ਸਕਦੇ ਹਨ, ਜੋ ਊਰਜਾ ਦੀ ਬਚਤ ਵੀ ਕਰਦਾ ਹੈ.
| ਸਬੂਤ ਬਿੰਦੂ | ਵਰਣਨ |
|---|---|
| ਕੂਲਿੰਗ ਸਰੋਤਾਂ ਨੂੰ ਅਨੁਕੂਲਿਤ ਕਰਨਾ | ਊਰਜਾ ਬਚਾਉਂਦਾ ਹੈ ਅਤੇ ਮਸ਼ੀਨ ਨੂੰ ਬਿਹਤਰ ਕੰਮ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ. |
| ਸਵੈਚਲਿਤ ਨਿਯੰਤਰਣ | ਕੂਲਿੰਗ ਦੀ ਸਹੀ ਮਾਤਰਾ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ. |
| ਬੰਦ-ਲੂਪ ਸਿਸਟਮ | ਵਾਰ-ਵਾਰ ਪਾਣੀ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ, ਪਾਣੀ ਅਤੇ ਊਰਜਾ ਦੀ ਬਚਤ. |
ਟਿਪ: ਚੰਗੀ ਕੂਲਿੰਗ ਗੋਲੀਆਂ ਨੂੰ ਮਜ਼ਬੂਤ ਰੱਖਦੀ ਹੈ ਅਤੇ ਊਰਜਾ ਬਚਾਉਂਦੀ ਹੈ.
ਰੋਟੇਟਿੰਗ ਚਾਕੂ ਸਿਸਟਮ
ਘੁੰਮਣ ਵਾਲੀ ਚਾਕੂ ਪ੍ਰਣਾਲੀ ਠੰਢੇ ਹੋਏ ਪਲਾਸਟਿਕ ਨੂੰ ਗੋਲੀਆਂ ਵਿੱਚ ਕੱਟ ਦਿੰਦੀ ਹੈ. ਇਹ ਸਿਸਟਮ ਤਿੱਖਾ ਹੈ, ਤੇਜ਼ ਚਾਕੂ ਜੋ ਪਲਾਸਟਿਕ ਦੇ ਬਾਹਰ ਆਉਂਦੇ ਹੀ ਕੱਟਦੇ ਹਨ.
- ਚਾਕੂ ਹਰੇਕ ਗੋਲੀ ਦਾ ਆਕਾਰ ਅਤੇ ਆਕਾਰ ਨਿਰਧਾਰਤ ਕਰਦੇ ਹਨ.
- ਚੰਗੇ ਚਾਕੂ ਗੋਲੀਆਂ ਬਣਾਉਂਦੇ ਹਨ ਜੋ ਸਾਰੇ ਇੱਕੋ ਜਿਹੇ ਹੁੰਦੇ ਹਨ.
- ਤਿੱਖਾ, ਚੰਗੀ ਤਰ੍ਹਾਂ ਸੈੱਟ ਕੀਤੇ ਚਾਕੂ ਪੂਛਾਂ ਜਾਂ ਧੂੜ ਵਰਗੀਆਂ ਸਮੱਸਿਆਵਾਂ ਨੂੰ ਰੋਕਦੇ ਹਨ ਅਤੇ ਮਸ਼ੀਨ ਨੂੰ ਚਲਾਉਂਦੇ ਰਹਿੰਦੇ ਹਨ.
ਤੁਹਾਨੂੰ ਚਾਕੂਆਂ ਨੂੰ ਤਿੱਖਾ ਅਤੇ ਸਹੀ ਗਤੀ 'ਤੇ ਰੱਖਣ ਦੀ ਲੋੜ ਹੈ. ਜੇ ਚਾਕੂ ਸੁਸਤ ਜਾਂ ਹੌਲੀ ਹੋ ਜਾਂਦੇ ਹਨ, ਤੁਹਾਨੂੰ ਅਸਮਾਨ ਗੋਲੀਆਂ ਅਤੇ ਹੋਰ ਸਟਾਪ ਮਿਲਦੇ ਹਨ. ਜੇ ਚਾਕੂ ਬਹੁਤ ਤੇਜ਼ ਹਨ ਜਾਂ ਲਾਈਨ ਵਿੱਚ ਨਹੀਂ ਹਨ, ਤੁਹਾਨੂੰ ਸਮੱਸਿਆਵਾਂ ਜਾਂ ਜਾਮ ਮਿਲਦੇ ਹਨ.
ਨੋਟ ਕਰੋ: ਚੰਗੀਆਂ ਗੋਲੀਆਂ ਬਣਾਉਣ ਅਤੇ ਤੁਹਾਡੇ ਪੈਲੇਟਾਈਜ਼ਿੰਗ ਐਕਸਟਰੂਡਰ ਨੂੰ ਚੰਗੀ ਤਰ੍ਹਾਂ ਕੰਮ ਕਰਨ ਲਈ ਘੁੰਮਾਉਣ ਵਾਲੀ ਚਾਕੂ ਪ੍ਰਣਾਲੀ ਬਹੁਤ ਮਹੱਤਵਪੂਰਨ ਹੈ.
ਕੰਪੋਨੈਂਟ ਇਕੱਠੇ ਕਿਵੇਂ ਕੰਮ ਕਰਦੇ ਹਨ
ਪਦਾਰਥ ਦਾ ਪ੍ਰਵਾਹ ਅਤੇ ਸਮਰੂਪੀਕਰਨ
ਪੈਲੇਟਾਈਜ਼ਿੰਗ ਐਕਸਟਰੂਡਰ ਦੇ ਸਾਰੇ ਹਿੱਸੇ ਇਕੱਠੇ ਕੰਮ ਕਰਨੇ ਚਾਹੀਦੇ ਹਨ. ਇਹ ਪਲਾਸਟਿਕ ਨੂੰ ਸੁਚਾਰੂ ਢੰਗ ਨਾਲ ਚੱਲਣ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ ਅਤੇ ਚੰਗੀ ਤਰ੍ਹਾਂ ਰਲਾਓ. ਪੇਚ ਪਲਾਸਟਿਕ ਨੂੰ ਅੱਗੇ ਧੱਕਦਾ ਹੈ ਅਤੇ ਇਸ ਨੂੰ ਮਿਲਾਉਂਦਾ ਹੈ. ਤੁਸੀਂ ਇਹ ਬਦਲ ਸਕਦੇ ਹੋ ਕਿ ਪੇਚ ਕਿੰਨੀ ਤੇਜ਼ੀ ਨਾਲ ਵੱਧ ਜਾਂ ਘੱਟ ਰਲਦਾ ਹੈ. ਪੇਚ ਦੇ ਅੰਦਰ ਗੰਢੇ ਹੋਏ ਬਲਾਕ ਪਲਾਸਟਿਕ ਨੂੰ ਮਿਲਾਉਣ ਵਿੱਚ ਮਦਦ ਕਰਦੇ ਹਨ. ਉਹਨਾਂ ਦੀ ਸ਼ਕਲ ਅਤੇ ਤੁਸੀਂ ਉਹਨਾਂ ਨੂੰ ਕਿਵੇਂ ਸੈਟ ਅਪ ਕਰਦੇ ਹੋ, ਪਲਾਸਟਿਕ ਦੇ ਮਿਸ਼ਰਣ ਨੂੰ ਬਿਹਤਰ ਬਣਾਉਣ ਵਿੱਚ ਮਦਦ ਕਰਦੇ ਹਨ.
| ਕੰਪੋਨੈਂਟ ਇੰਟਰਐਕਸ਼ਨ | ਵਰਣਨ |
|---|---|
| ਪੇਚ ਸਪੀਡ ਕੰਟਰੋਲ | ਤੁਸੀਂ ਮਿਕਸਿੰਗ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਨ ਅਤੇ ਪ੍ਰਵਾਹ ਨੂੰ ਸਥਿਰ ਰੱਖਣ ਲਈ ਗਤੀ ਨੂੰ ਬਦਲ ਸਕਦੇ ਹੋ. |
| ਕਨੇਡਿੰਗ ਬਲਾਕ ਜਿਓਮੈਟਰੀ | ਵਿਸ਼ੇਸ਼ ਆਕਾਰ ਪਲਾਸਟਿਕ ਨੂੰ ਸਮਾਨ ਰੂਪ ਵਿੱਚ ਮਿਲਾਉਣ ਵਿੱਚ ਮਦਦ ਕਰਦੇ ਹਨ. |
| ਕਨਵੈਕਟਿਵ ਮਿਕਸਿੰਗ | ਡਿਜ਼ਾਇਨ ਪਲਾਸਟਿਕ ਨੂੰ ਬਾਰ ਬਾਰ ਮਿਕਸਿੰਗ ਜ਼ੋਨਾਂ ਰਾਹੀਂ ਭੇਜਦਾ ਹੈ. |
| ਲਗਾਤਾਰ ਸਰਕੂਲੇਸ਼ਨ | ਸਾਰਾ ਪਲਾਸਟਿਕ ਕਈ ਵਾਰ ਮਜ਼ਬੂਤ ਮਿਸ਼ਰਣ ਵਾਲੇ ਖੇਤਰਾਂ ਵਿੱਚੋਂ ਲੰਘਦਾ ਹੈ. |
| ਮਾਡਯੂਲਰ ਪੇਚ ਡਿਜ਼ਾਈਨ | ਤੁਸੀਂ ਵੱਖ-ਵੱਖ ਪਲਾਸਟਿਕ ਲਈ ਪੇਚ ਦੇ ਹਿੱਸੇ ਬਦਲ ਸਕਦੇ ਹੋ. |
| ਕਨੇਡਿੰਗ ਬਲਾਕ ਸੰਰਚਨਾ | ਵੱਖ-ਵੱਖ ਸੈੱਟਅੱਪ ਸਹੀ ਪੈਲੇਟ ਕੁਆਲਿਟੀ ਲਈ ਮਜ਼ਬੂਤ ਮਿਕਸਿੰਗ ਦਿੰਦੇ ਹਨ. |
ਕਈ ਵਾਰ, ਮਿਲਾਉਣਾ ਔਖਾ ਹੋ ਸਕਦਾ ਹੈ. ਜੇ ਤੁਸੀਂ ਬਹੁਤ ਜ਼ਿਆਦਾ ਮਿਲਾਉਂਦੇ ਹੋ, ਤੁਸੀਂ ਰੇਸ਼ੇ ਤੋੜ ਸਕਦੇ ਹੋ ਜਾਂ ਧੂੜ ਬਣਾ ਸਕਦੇ ਹੋ. ਬਹੁਤ ਜ਼ਿਆਦਾ ਮਿਸ਼ਰਣ ਵੀ ਪਲਾਸਟਿਕ ਨੂੰ ਬਹੁਤ ਗਰਮ ਬਣਾ ਸਕਦਾ ਹੈ. ਨਰਮ ਪਲਾਸਟਿਕ ਲਈ ਕੋਮਲ ਮਿਕਸਿੰਗ ਬਿਹਤਰ ਹੈ. ਕੁਝ ਪਲਾਸਟਿਕ, ਪਸੰਦ ਅਤਿ-ਘੱਟ ਪਿਘਲਦਾ ਵਹਾਅ HDPE, ਹੌਲੀ ਹੌਲੀ ਹਿਲਾਓ. ਇਨ੍ਹਾਂ ਨੂੰ ਵਹਿਣ ਲਈ ਹੋਰ ਦਬਾਅ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ.
- ਬਹੁਤ ਜ਼ਿਆਦਾ ਰਲਾਉਣ ਨਾਲ ਗੋਲੀਆਂ ਨੂੰ ਕੁਚਲਿਆ ਜਾ ਸਕਦਾ ਹੈ ਅਤੇ ਧੂੜ ਬਣ ਸਕਦੀ ਹੈ.
- ਨਰਮ ਪਲਾਸਟਿਕ ਲਈ ਕੋਮਲ ਮਿਸ਼ਰਣ ਸਭ ਤੋਂ ਵਧੀਆ ਹੈ.
- ਮੋਟੇ ਪਲਾਸਟਿਕ ਨੂੰ ਉੱਚ ਦਬਾਅ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਜਾਣ ਲਈ.
ਗੋਲੀ ਦਾ ਗਠਨ ਅਤੇ ਸੰਗ੍ਰਹਿ
ਪਲਾਸਟਿਕ ਦੇ ਮਰਨ ਤੋਂ ਬਾਅਦ ਇਸ ਨੂੰ ਠੰਡਾ ਕਰਕੇ ਅਤੇ ਕੱਟ ਕੇ ਗੋਲੀਆਂ ਬਣਾਈਆਂ ਜਾਂਦੀਆਂ ਹਨ. ਕੂਲਿੰਗ ਸਿਸਟਮ ਪਲਾਸਟਿਕ ਨੂੰ ਸਖ਼ਤ ਬਣਾਉਂਦਾ ਹੈ ਤਾਂ ਕਿ ਚਾਕੂ ਇਸ ਨੂੰ ਕੱਟ ਸਕਣ. ਵਧੀਆ ਕੂਲਿੰਗ ਸਿਸਟਮ ਗੋਲੀ ਦੇ ਆਕਾਰ ਅਤੇ ਆਕਾਰ ਨੂੰ ਇੱਕੋ ਜਿਹਾ ਰੱਖਣ ਵਿੱਚ ਮਦਦ ਕਰੋ. ਆਟੋਮੈਟਿਕ ਨਿਯੰਤਰਣ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਬਦਲ ਸਕਦੇ ਹਨ ਜਿਵੇਂ ਕਿ ਇਹ ਚੱਲਦਾ ਹੈ. ਇਹ ਤੁਹਾਨੂੰ ਵਧੀਆ ਗੋਲੀਆਂ ਪ੍ਰਾਪਤ ਕਰਨ ਅਤੇ ਘੱਟ ਬਰਬਾਦ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ.
| ਸਬੂਤ ਦੀ ਕਿਸਮ | ਵਰਣਨ |
|---|---|
| ਐਡਵਾਂਸਡ ਕੂਲਿੰਗ ਸਿਸਟਮ | ਇਹ ਗੋਲੀਆਂ ਜਲਦੀ ਠੰਢੀਆਂ ਹੁੰਦੀਆਂ ਹਨ ਅਤੇ ਆਪਣੀ ਸ਼ਕਲ ਬਣਾਈ ਰੱਖਦੀਆਂ ਹਨ. |
| ਆਟੋਮੇਟਿਡ ਕੰਟਰੋਲ ਸਿਸਟਮ | ਇਹ ਬਿਹਤਰ ਗੁਣਵੱਤਾ ਅਤੇ ਘੱਟ ਰਹਿੰਦ-ਖੂੰਹਦ ਲਈ ਸੈਟਿੰਗਾਂ ਨੂੰ ਵਿਵਸਥਿਤ ਕਰਦੇ ਹਨ. |
| ਉੱਚ ਕੁਸ਼ਲਤਾ ਵਾਲੇ ਹੀਟਰ | ਇਹ ਨਿਰਵਿਘਨ ਐਕਸਟਰਿਊਸ਼ਨ ਲਈ ਪਲਾਸਟਿਕ ਨੂੰ ਬਰਾਬਰ ਗਰਮ ਕਰਦੇ ਹਨ. |
ਤੁਹਾਨੂੰ ਪੈਲੇਟਾਂ ਨੂੰ ਧਿਆਨ ਨਾਲ ਇਕੱਠਾ ਕਰਨ ਅਤੇ ਸੰਭਾਲਣ ਦੀ ਲੋੜ ਹੈ ਤਾਂ ਜੋ ਤੁਸੀਂ ਉਹਨਾਂ ਨੂੰ ਗੁਆ ਨਾ ਸਕੋ ਜਾਂ ਉਹਨਾਂ ਨੂੰ ਗੰਦਾ ਨਾ ਕਰੋ. ਚੰਗੇ ਸੰਦਾਂ ਦੀ ਵਰਤੋਂ ਕਰੋ ਅਤੇ ਖੇਤਰ ਨੂੰ ਸਾਫ਼ ਰੱਖੋ. ਬੰਦ ਵਾਕਵੇਅ ਅਤੇ ਸੀਲ ਪਾਈਪਾਂ ਗੋਲੀਆਂ ਨੂੰ ਬਾਹਰ ਨਿਕਲਣ ਤੋਂ ਰੋਕਦੀਆਂ ਹਨ. ਵਰਕਰਾਂ ਨੂੰ ਸਪਿਲ ਗਾਰਡ ਦੀ ਵਰਤੋਂ ਕਰਨਾ ਸਿਖਾਓ ਅਤੇ ਇਹ ਜਾਣੋ ਕਿ ਐਮਰਜੈਂਸੀ ਵਿੱਚ ਕੀ ਕਰਨਾ ਹੈ.
- ਸਹੀ ਟੂਲ ਅਤੇ ਬੰਦ ਸਿਸਟਮਾਂ ਦੀ ਵਰਤੋਂ ਕਰੋ.
- ਤੇਜ਼ੀ ਨਾਲ ਫੈਲਣ ਨੂੰ ਸਾਫ਼ ਕਰੋ.
- ਵਰਕਰਾਂ ਨੂੰ ਸਿਖਾਓ ਕਿ ਗੋਲੀਆਂ ਨੂੰ ਸੁਰੱਖਿਅਤ ਢੰਗ ਨਾਲ ਕਿਵੇਂ ਸੰਭਾਲਣਾ ਹੈ.
- ਕਰਨ ਲਈ ਹੋਰ ਨਾਲ ਕੰਮ ਕਰੋ ਗੋਲੀਆਂ ਦੇ ਨੁਕਸਾਨ ਨੂੰ ਰੋਕਣ ਦੇ ਬਿਹਤਰ ਤਰੀਕੇ ਲੱਭੋ.
ਟਿਪ: ਜਦੋਂ ਹਰ ਕਦਮ ਮਿਲ ਕੇ ਕੰਮ ਕਰਦਾ ਹੈ, ਤੁਸੀਂ ਮਜ਼ਬੂਤ ਹੋ, ਗੋਲ਼ੀਆਂ ਨੂੰ ਸਾਫ਼ ਕਰੋ ਅਤੇ ਕੰਮ ਕਰਨ ਲਈ ਇੱਕ ਸੁਰੱਖਿਅਤ ਥਾਂ.
ਤੁਸੀਂ ਪੰਜ ਕਦਮ ਚੁੱਕ ਕੇ ਕੱਚੇ ਪਲਾਸਟਿਕ ਨੂੰ ਬਰਾਬਰ ਦੀਆਂ ਗੋਲੀਆਂ ਵਿੱਚ ਬਦਲ ਦਿੰਦੇ ਹੋ: ਖੁਆਉਣਾ, ਪਿਘਲਣਾ, ਬਾਹਰ ਕੱਢਣਾ, ਕੂਲਿੰਗ, ਅਤੇ ਕੱਟਣਾ. ਹਰ ਮੁੱਖ ਹਿੱਸਾ - ਹੌਪਰ, ਪੇਚ, ਬੈਰਲ, ਮਰਨਾ, ਕੂਲਿੰਗ, ਅਤੇ ਚਾਕੂ ਸਿਸਟਮ—ਇੱਕ ਮਹੱਤਵਪੂਰਨ ਕੰਮ ਹੈ. ਤੁਹਾਡੇ ਐਕਸਟਰੂਡਰ ਦੀ ਦੇਖਭਾਲ ਕਰਨ ਨਾਲ ਇਹ ਚੰਗੀ ਤਰ੍ਹਾਂ ਕੰਮ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ:
- ਬੇਅਰਿੰਗਾਂ 'ਤੇ ਤੇਲ ਪਾਓ ਤੁਹਾਡੇ ਸ਼ੁਰੂ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਅਤੇ ਹਰ 500 ਘੰਟੇ.
- ਪੇਚਾਂ ਅਤੇ ਸਲੀਵਜ਼ ਨੂੰ ਇਹ ਦੇਖਣ ਲਈ ਦੇਖੋ ਕਿ ਕੀ ਉਹ ਨੁਕਸਾਨੇ ਗਏ ਹਨ.
- ਯਕੀਨੀ ਬਣਾਓ ਕਿ ਕੱਚਾ ਮਾਲ ਸਾਫ਼ ਹੋਵੇ ਤਾਂ ਜੋ ਕੁਝ ਵੀ ਖਰਾਬ ਨਾ ਹੋਵੇ.
- ਖਰਾਬ ਹੋਏ ਹਿੱਸਿਆਂ 'ਤੇ ਨਜ਼ਰ ਰੱਖੋ ਅਤੇ ਟੁੱਟਣ ਤੋਂ ਪਹਿਲਾਂ ਉਹਨਾਂ ਨੂੰ ਬਦਲ ਦਿਓ.
ਜੇ ਤੁਸੀਂ ਗੋਲੀਆਂ ਦੀ ਗੁਣਵੱਤਾ ਅਤੇ ਇਸ ਬਾਰੇ ਜਾਣਦੇ ਹੋ ਨਮੀ ਨੂੰ ਕੰਟਰੋਲ, ਤੁਸੀਂ ਤੇਜ਼ੀ ਨਾਲ ਕੰਮ ਕਰ ਸਕਦੇ ਹੋ ਅਤੇ ਘੱਟ ਗਲਤੀਆਂ ਕਰ ਸਕਦੇ ਹੋ. ਆਪਣੀ ਮਸ਼ੀਨ ਨੂੰ ਚੰਗੀ ਤਰ੍ਹਾਂ ਕੰਮ ਕਰਨ ਅਤੇ ਚੰਗੀਆਂ ਗੋਲੀਆਂ ਬਣਾਉਣ ਲਈ ਇਹਨਾਂ ਸੁਝਾਵਾਂ ਦੀ ਵਰਤੋਂ ਕਰੋ.
FAQ
ਪੈਲੇਟਾਈਜ਼ਿੰਗ ਐਕਸਟਰੂਡਰ ਵਿੱਚ ਤੁਸੀਂ ਕਿਸ ਕਿਸਮ ਦੇ ਪਲਾਸਟਿਕ ਦੀ ਵਰਤੋਂ ਕਰ ਸਕਦੇ ਹੋ?
ਤੁਸੀਂ ਪੈਲੇਟਾਈਜ਼ਿੰਗ ਐਕਸਟਰੂਡਰ ਵਿੱਚ ਬਹੁਤ ਸਾਰੇ ਪਲਾਸਟਿਕ ਦੀ ਵਰਤੋਂ ਕਰ ਸਕਦੇ ਹੋ. ਕੁਝ ਉਦਾਹਰਣਾਂ ਪੋਲੀਥੀਲੀਨ ਹਨ, ਪੌਲੀਪ੍ਰੋਪਾਈਲੀਨ, ਨਾਈਲੋਨ, ABS, ਪੀ.ਐਲ.ਏ, ਅਤੇ ਟੀ.ਪੀ.ਯੂ. ਹਰੇਕ ਪਲਾਸਟਿਕ ਨੂੰ ਆਪਣੇ ਤਾਪਮਾਨ ਅਤੇ ਸੈਟਿੰਗਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ. ਸ਼ੁਰੂ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਹਮੇਸ਼ਾਂ ਜਾਂਚ ਕਰੋ ਕਿ ਤੁਹਾਡੀ ਸਮੱਗਰੀ ਦੀ ਕੀ ਲੋੜ ਹੈ.
ਤੁਸੀਂ ਗੋਲੀਆਂ ਨੂੰ ਆਕਾਰ ਵਿਚ ਇਕਸਾਰ ਕਿਵੇਂ ਰੱਖਦੇ ਹੋ?
ਤੁਹਾਨੂੰ ਇੱਕ ਸਥਿਰ ਦਰ 'ਤੇ ਸਮੱਗਰੀ ਨੂੰ ਫੀਡ ਕਰਨ ਦੀ ਲੋੜ ਹੈ. ਪੇਚ ਦੀ ਗਤੀ ਇੱਕੋ ਜਿਹੀ ਰੱਖੋ. ਡਾਈ ਅਤੇ ਚਾਕੂਆਂ ਨੂੰ ਅਕਸਰ ਸਾਫ਼ ਕਰੋ. ਠੰਢਾ ਕਰਨ ਅਤੇ ਕੱਟਣ ਵਿੱਚ ਮਦਦ ਕਰਨ ਲਈ ਆਟੋਮੈਟਿਕ ਕੰਟਰੋਲਾਂ ਦੀ ਵਰਤੋਂ ਕਰੋ. ਇਹ ਤੁਹਾਨੂੰ ਵਧੀਆ ਨਤੀਜੇ ਦਿੰਦਾ ਹੈ.
ਐਕਸਟਰੂਡਰ ਨੂੰ ਕੂਲਿੰਗ ਸਿਸਟਮ ਦੀ ਲੋੜ ਕਿਉਂ ਹੈ?
ਕੂਲਿੰਗ ਸਿਸਟਮ ਪਿਘਲੇ ਹੋਏ ਪਲਾਸਟਿਕ ਨੂੰ ਸਖ਼ਤ ਬਣਾਉਂਦਾ ਹੈ. ਜੇ ਤੁਸੀਂ ਇਸ ਨੂੰ ਠੰਡਾ ਨਹੀਂ ਕਰਦੇ, ਗੋਲੀਆਂ ਨਰਮ ਰਹਿੰਦੀਆਂ ਹਨ ਅਤੇ ਇਕੱਠੇ ਚਿਪਕ ਜਾਂਦੀਆਂ ਹਨ. ਜਦੋਂ ਤੁਸੀਂ ਉਹਨਾਂ ਨੂੰ ਤੇਜ਼ੀ ਨਾਲ ਅਤੇ ਬਰਾਬਰ ਠੰਡਾ ਕਰਦੇ ਹੋ, ਤੁਹਾਨੂੰ ਮਜ਼ਬੂਤ ਗੋਲੀਆਂ ਮਿਲਦੀਆਂ ਹਨ. ਇਹ ਗੋਲੀਆਂ ਨੂੰ ਸੰਭਾਲਣਾ ਆਸਾਨ ਹੈ.
ਤੁਹਾਨੂੰ ਪੈਲੇਟਾਈਜ਼ਿੰਗ ਐਕਸਟਰੂਡਰ ਨੂੰ ਕਿੰਨੀ ਵਾਰ ਬਣਾਈ ਰੱਖਣਾ ਚਾਹੀਦਾ ਹੈ?
- ਹਰ ਬੇਅਰਿੰਗ ਨੂੰ ਚੈੱਕ ਕਰੋ ਅਤੇ ਤੇਲ ਦਿਓ 500 ਘੰਟੇ.
- ਹਰ ਹਫ਼ਤੇ ਪੇਚਾਂ ਅਤੇ ਚਾਕੂਆਂ ਨੂੰ ਦੇਖੋ.
- ਹੌਪਰ ਨੂੰ ਸਾਫ਼ ਕਰੋ ਅਤੇ ਹਰੇਕ ਬੈਚ ਦੇ ਬਾਅਦ ਮਰੋ.
ਇਹ ਚੀਜ਼ਾਂ ਕਰਨ ਨਾਲ ਤੁਹਾਡੀ ਮਸ਼ੀਨ ਨੂੰ ਚੰਗੀ ਤਰ੍ਹਾਂ ਕੰਮ ਕਰਨ ਵਿੱਚ ਮਦਦ ਮਿਲਦੀ ਹੈ.
ਕੀ ਤੁਸੀਂ ਰੀਸਾਈਕਲ ਕੀਤੇ ਪਲਾਸਟਿਕ ਨੂੰ ਪੈਲੇਟਾਈਜ਼ਿੰਗ ਐਕਸਟਰੂਡਰ ਵਿੱਚ ਵਰਤ ਸਕਦੇ ਹੋ?
| ਸਮੱਗਰੀ ਦੀ ਕਿਸਮ | ਅਨੁਕੂਲਤਾ | ਨੋਟਸ |
|---|---|---|
| ਸਾਫ਼ ਰੀਸਾਈਕਲ ਕੀਤਾ | ਹਾਂ | ਵਰਤੋਂ ਤੋਂ ਪਹਿਲਾਂ ਸੁਕਾਓ ਅਤੇ ਫਿਲਟਰ ਕਰੋ |
| ਮਿਸ਼ਰਤ ਰੀਸਾਈਕਲ ਕੀਤਾ | ਕਈ ਵਾਰ | ਛਾਂਟੀ ਅਤੇ ਸਫਾਈ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ |
| ਦੂਸ਼ਿਤ | ਨੰ | ਮਸ਼ੀਨ ਨੂੰ ਨੁਕਸਾਨ ਪਹੁੰਚਾ ਸਕਦਾ ਹੈ |
ਤੁਸੀਂ ਰੀਸਾਈਕਲ ਕੀਤੇ ਪਲਾਸਟਿਕ ਦੀ ਵਰਤੋਂ ਕਰ ਸਕਦੇ ਹੋ ਜੇਕਰ ਉਹ ਸਾਫ਼ ਅਤੇ ਕ੍ਰਮਬੱਧ ਹਨ.