

Masterbatch Extruder Magic: Atklātas pārsteidzošas atšķirības
Kad es izvēlos galveno maisījumu ekstrūderi, Es aplūkoju galvenos veidus: viena skrūve, dvīņu skrūve, un specializēti ekstrūderi. Katrs ekstrūderis veido galveno maisījumu unikālos veidos. Es ievēroju, ka modeļi ar divām skrūvēm izceļas ar labāku sajaukšanas efektivitāti, precīza temperatūras kontrole, un samazinātu materiālu atkritumu daudzumu. Šeit ir ātrs salīdzinājums:
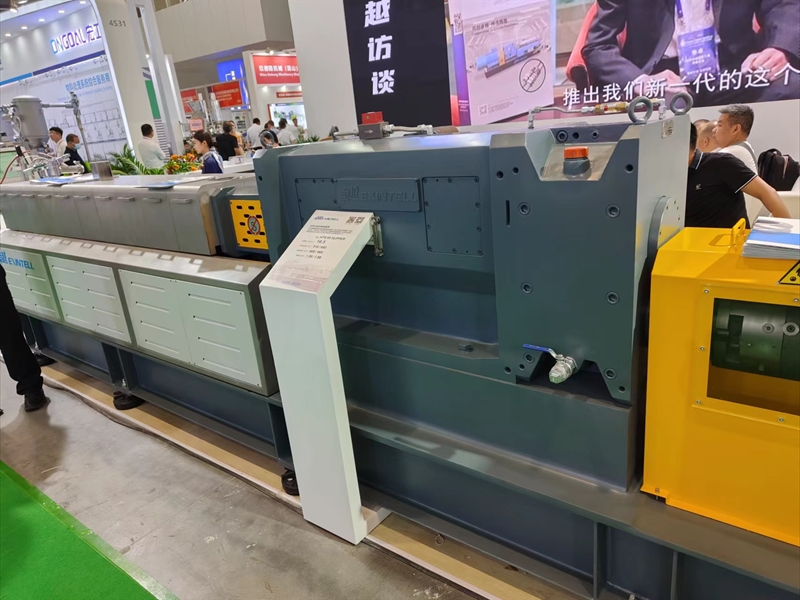
| Aspekts | Vienas skrūves ekstrūderis | |
|---|---|---|
| Sajaukšanas efektivitāte | 30-50% labāka dispersijas kvalitāte |
|
| Materiālu atkritumi | Samazina attīrīšanas materiālu atkritumus 40-60% | Augstākas tīrīšanas materiālu atkritumi |
| Temperatūras kontrole | Precīza kontrole novērš termisko degradāciju | Mazāk precīza kontrole |
| Ventilācija un degazēšana | Efektīva mitruma un gaistošo vielu noņemšana | Mazāk efektīva ventilācija |
Es redzu, kā šīs atšķirības maina produkta konsistenci un kvalitāti. Labāka sajaukšana, stingrāka temperatūras kontrole, un tīrāka apstrāde nereti pārsteidz tos, kas iesācēja galveno maisījumu ražošanu. Es vienmēr ņemu vērā šos faktorus pirms ekstrūdera izvēles.
Key Takeaways
- Izprotiet galvenos ekstrūderu veidus: viena skrūve, dvīņu skrūve, un specializēta. Katram veidam ir unikālas priekšrocības, kas ietekmē ražošanu.
- Divskrūvju ekstrūderi piedāvā izcilu sajaukšanas efektivitāti un precīzu temperatūras kontroli, ievērojami samazinot materiālu atkritumus salīdzinājumā ar vienas skrūves modeļiem.
- Vienas skrūves ekstrūderi ir rentabli un uzticami vienkāršu uzdevumu veikšanai, taču tiem ir grūtības ar sarežģītiem preparātiem un lielu pildvielu slodzi.
- Izvēlieties divu skrūvju ekstrūderus augstas kvalitātes krāsu un piedevu galvenās maisījuma ražošanai. To dizains nodrošina vienmērīgu izkliedi un nemainīgu produkta kvalitāti.
- Izvēloties ekstrūderi, ņemiet vērā caurlaidspēju. Divu skrūvju modeļi parasti nodrošina lielāku caurlaidspēju, padarot tos ideāli piemērotus ražošanas apjoma palielināšanai.
- Novērtējiet uzturēšanas vajadzības un ekspluatācijas izmaksas. Vienas skrūves ekstrūderiem ir nepieciešama mazāka apkope, savukārt modeļiem ar divām skrūvēm var būt lielākas izmaksas, taču tie piedāvā labāku veiktspēju.
- Pielāgojiet ekstrūderi savām materiālajām vajadzībām. Dažādiem polimēriem un piedevām ir nepieciešama īpaša ekstrūdera iespējas optimālai apstrādei.
- Ieguldiet augstas veiktspējas ekstrūderos prasīgiem lietojumiem. Sākotnējās izmaksas kompensē uzlabota efektivitāte, samazināts atkritumu daudzums, un uzlabota produktu kvalitāte.
Galvenās maisījuma ekstrūderu veidi
Vienas skrūves ekstrūderis

Funkcijas
Es bieži sāku ar vienas skrūves ekstrūderiem, kad man ir nepieciešama vienkāršība un uzticamība. Šīs mašīnas pārvietošanai izmanto vienu rotējošu skrūvi apsildāmā mucā, izkausēt, un veido polimēru. Process lielā mērā ir atkarīgs no materiāla berzes īpašībām. Kad strādāju ar granulām, transportēšanas efektivitāte saglabājas augsta. Tomēr, ar pulveriem, Es ievēroju efektivitātes kritumu. Plastifikācijas viendabīgums nav tik spēcīgs kā ar modernākām mašīnām. Es redzu plašāku uzturēšanās laika sadalījumu, kas dažkārt izraisa jutīgu materiālu termisko noārdīšanos.
Tabula: Vienas skrūves un divu skrūvju ekstrūderu salīdzināšana
| Raksturīgs | Vienas skrūves ekstrūderis | Divu skrūvju ekstrūderis |
|---|---|---|
| Pārraides efektivitāte | Ļoti atkarīgs no materiāla berzes īpašībām; pilieni ar pulveriem | Pozitīva nobīde nodrošina augstu, stabils, un konsekventa nodošana |
| Plastifikācijas vienveidība | Salīdzinoši vājāka plastifikācijas viendabība | Viendabīgāka un efektīvāka plastifikācija |
| Pielietojuma piemērotība | Nav piemērots augstai homogenizācijai vai lielai pildvielai | Ideāli piemērots sajaukšanai un modificēšanai ar lielisku sajaukšanu |
| Uzturēšanās laika sadalījums | Plašāka; termiskās degradācijas risks | Šaurs; visiem materiāliem tiek veikta identiska apstrādes vēsture |
| Ekonomiskā efektivitāte | Ekonomisks un uzticams standarta granulām | Vadošais sarežģītu formulējumu un augsta produkta viendabīguma jomā |
| Ideāli lietošanas gadījumi | Kušana, homogenizēšana, formēšana bez sarežģītas sajaukšanas | Pulveru apstrāde, augsts pildvielu procentuālais daudzums, karstumjutīgi materiāli |
Priekšrocības
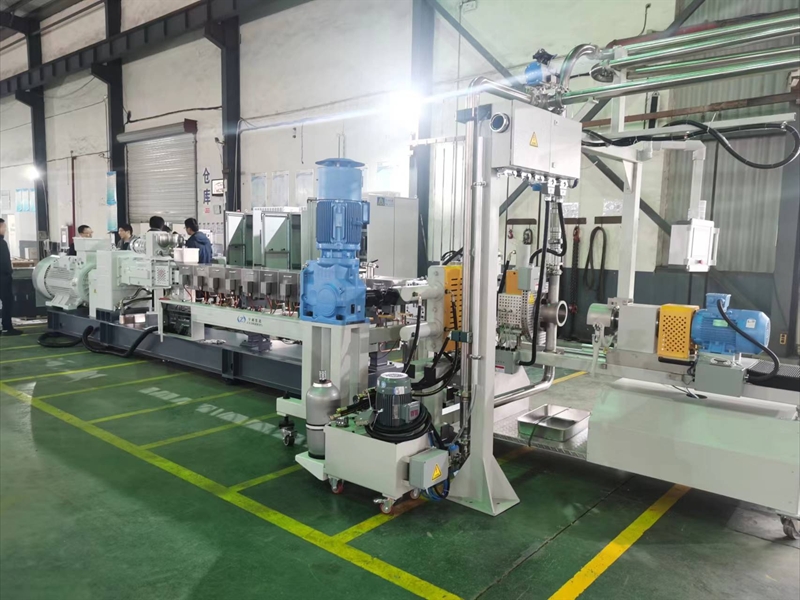
Es izvēlos vienas skrūves ekstrūderus to rentabilitātes un vienkāršās darbības dēļ. Apkope paliek zema, un es varu ātri apmācīt jaunus operatorus. Šie ekstrūderi labi darbojas zemas vai vidējas viskozitātes materiāliem. I find them especially useful in smaller operations where budget and simplicity matter most.
Ierobežojumi
Single-screw extruders struggle with high homogenization and high-filler loading. When I need precise mixing or work with complex formulations, I see their limitations. The wider residence time distribution sometimes causes thermal degradation, which affects product quality. They do not handle powders or heat-sensitive materials as efficiently as other types.
Lietojumprogrammas
I use single-screw extruders mainly for melting, homogenizēšana, and shaping standard plastic pellets. They dominate in smaller masterbatch production lines due to their simplicity and lower maintenance costs. Their market share remains significant, especially in operations that do not require advanced compounding or high filler content.
Divu skrūvju ekstrūderis
Sajaucas
When I need superior mixing and dispersion, Es vēršos pie divu skrūvju ekstrūderiem. Savienojošais dizains nozīmē, ka skrūves pārklājas, radot spēcīgus bīdes un mīcīšanas spēkus. Šis uzstādījums nodrošina augstu sajaukšanas efektivitāti un vienmērīgu piedevu izkliedi. Es paļaujos uz šo veidu intensīviem salikšanas uzdevumiem.
Nesavienošanās
Divskrūvju ekstrūderi, kas nesajaucas, nodrošina maigāku apstrādes vidi. Skrūves nepārklājas, kas uzlabo materiālu apmaiņu bez pārmērīgas bīdes. Es izmantoju šo dizainu, ja vēlos izvairīties no jutīgu polimēru degradācijas.
Līdzrotējošs
Kopīgi rotējošiem divu skrūvju ekstrūderiem abas skrūves griežas vienā virzienā. Šī konfigurācija nodrošina augstu sajaukšanas efektivitāti un ir ideāli piemērota vienmērīgai pigmentu un piedevu izkliedēšanai. Es bieži izvēlos kopīgi rotējošus modeļus prasīgām pamatsavienojuma lietojumprogrammām.
Pretēji rotējošs
Pretēji rotējošiem dubultskrūvju ekstrūderiem ir skrūves, kas griežas pretējos virzienos. Šis dizains rada spēcīgus pārvietošanas spēkus, vienlaikus izmantojot mazāku bīdi. Es izmantoju pretēji rotējošas mašīnas bīdes jutīgiem materiāliem un augstspiediena darbiem.
Divpakāpju
Divpakāpju divu skrūvju ekstrūderi apvieno dažādus skrūvju profilus vai apstrādes zonas. Es tos izmantoju, ja man ir nepieciešams rīkoties ar sarežģītiem formulējumiem vai sasniegt noteiktas produkta īpašības. Divpakāpju dizains ļauj optimizēt katru posmu kausēšanai, sajaucot, vai ventilāciju.
Tabula: Divskrūvju ekstrūderu veidi un to unikālās priekšrocības
| Ekstrūdera veids | Unikālas priekšrocības pamatsavienojumu ražošanai |
|---|---|
| Savienojoša līdzrotējošs | Augsta sajaukšanas efektivitāte, ideāli piemērots intensīvai sajaukšanai un vienmērīgai izkliedēšanai |
| Savstarpēji savstarpēji rotējoša | Spēcīgi bīdes spēki, piemērots augstspiediena lietojumiem |
| Nesavienošanās | Maigāka apstrāde, uzlabo materiālu apmaiņu |
| Paralēli | Lieliska sajaukšana un homogenizācija, ideāli piemērots vienmērīgai izkliedēšanai |
| Konisks | Labāka spiediena un bīdes kontrole, piemērots augstas viskozitātes materiāliem |
Pildvielas galvenā maisījuma loma
Es paļaujos uz divu skrūvju ekstrūderiem pildvielu pamatsavienojumu ražošana. To izcilās sajaukšanas un izkliedēšanas iespējas nodrošina, ka pildvielas vienmērīgi sadalās visā polimērā. Panāk savstarpēju savstarpēji rotējošu dizainu beidzies 95% sajaukšanas viendabīgums, kas ir ļoti svarīgi augstas kvalitātes pildvielas pamatsaitai. Esmu redzējis ražošanas jaudas pieaugumu par 40% un enerģijas patēriņš samazināsies 22% pēc pārslēgšanās uz uzlabotiem dubultskrūves ekstrūderiem. Apkopes intervāli pagarinās, un es tērēju mazāk laika un naudas remontam.
PP galvenā maisījuma loma
Kad es ražoju PP galveno maisījumu, Es izmantoju divu skrūvju ekstrūderus, lai uzturētu stabilu veiktspēju augstās apstrādes temperatūrās. The precise temperature control prevents discoloration and degradation. I meet strict industry standards, especially for automotive-grade products. The masterbatch I produce passes certifications and meets the demands of major manufacturers.
Padoms: Twin screw extruders operate continuously, kuras minimizes downtime and enhances energy efficiency. I also use micro compounders for small-batch trials, reducing material waste and R&D izmaksas.
Specialized Extruder
Multi-Screw
For unique masterbatch applications, I sometimes use multi-screw extruders. These machines have more than two screws, which increases mixing intensity and throughput. I choose them for highly filled or specialty masterbatch formulations.
Planetary
Planetary extruders use a central screw surrounded by several planetary screws. This design creates complex mixing patterns. Es izmantoju planētu ekstrūderus, ja man ir nepieciešama īpaša pigmentu vai piedevu izkliede īpašā pamatsaukumā.
Kopmīcītājs
Kopmīcīšanas ekstruderi apvieno rotējošas un svārstīgas skrūvju kustības. Es tos izmantoju termiski vai bīdes jutīgu materiālu apstrādei. Maiga mīcīšanas darbība novērš degradāciju un nodrošina nemainīgu produkta kvalitāti.
Nišas izmantošanas veidi
Specializētie ekstrūderi atrisina problēmas, kuras nevar izmantot standarta iekārtas. Tomēr, Es saskaros ar tādiem izaicinājumiem kā liela iekšējā berze, nekonsekventa kausējuma plūsma, un spiediena svārstības. Slikta izkliede var izraisīt vizuālus defektus un nekonsekventas mehāniskās īpašības. Lai izvairītos no degradācijas un procesa pārtraukumiem, ir svarīgi uzturēt stabilus termiskos apstākļus. Krāsu pamatsajaukšanai izmantoju specializētus ekstrūderus, speciālas piedevas, un prasīgiem lietojumiem, kur standarta ekstrūderi neatbilst.
Galvenās maisījumu ražošanas atšķirības
Performance
Caurlaide
Kad es novērtēju galveno maisījumu ražošanu, caurlaidspēja izceļas kā galvenais veiktspējas rādītājs. Caurlaidība mēra, cik daudz materiāla es varu apstrādāt noteiktā laikā. Es ievēroju, ka vienas skrūves ekstrūderi parasti nodrošina zemāku caurlaidspēju. Divskrūvju ekstrūderi, no otras puses, sasniegt lielāka caurlaidspēja to uzlabotā skrūvju dizaina un pozitīvās pārvietošanas darbības dēļ. Specializēti ekstrūderi, piemēram, vairāku skrūvju vai planētu modeļi, var vēl vairāk palielināt caurlaidspēju prasīgām lietojumprogrammām.
| Ekstrūdera tips | Caurlaide | Sajaukšanas kvalitāte |
|---|---|---|
| Viena skrūve | Zemāka caurlaidspēja | Ierobežota sajaukšana |
| Dvīņu skrūve | Lielāka caurlaidspēja | Izcila sajaukšana |
Šajā tabulā parādīts, kā ekstrūdera izvēle tieši ietekmē galvenā maisījuma ražošanas ātrumu un efektivitāti. Kad man jāpalielina mērogs, Es vienmēr apsveru divu skrūvju un specializēto ekstrūderu caurlaidspējas priekšrocības.
Sajaukšanas kvalitāte
Sajaukšanas kvalitāte nosaka pigmenta un piedevu sadalījuma viendabīgumu galvenajā maisījumā. Es uzskatu, ka vienas skrūves ekstrūderi nodrošina pamata sadales sajaukšanu, kas darbojas vienkāršiem formulējumiem. Tomēr, kad man ir nepieciešama augstas kvalitātes dispersija, īpaši krāsu vai piedevu maisījumam, Es paļaujos uz divu skrūvju ekstrūderiem. To mīcīšanas bloki un reversie elementi nodrošina izcilu sajaukšanu. Specializētie ekstrūderi var vēl vairāk uzlabot sajaukšanu nišas lietojumiem.
Piezīme: Izcila sajaukšanas kvalitāte divu skrūvju ekstrūderos nodrošina vienmērīgu krāsu un īpašību sadalījumu, kas ir būtiski augstas veiktspējas pamatsavienojumu ražošanai.
Materiāla elastība
Materiāla elastība attiecas uz to, cik labi ekstrūderis tiek galā ar dažādiem polimēriem un piedevām. Es bieži apstrādāju dažādus materiālus, no standarta poliolefīniem līdz inženierplastmasai. Divskrūvju ekstrūderi, īpaši kopā rotējošie veidi, piedāvā visaugstāko elastību. Tie ļauj pielāgot skrūvju dizainu, temperatūras kontrole, un rotācijas ātrums katram pamatsavienojuma ražošanas ciklam.
| Funkcija | Apraksts |
|---|---|
| Temperatūras kontrole | Augstas precizitātes sistēmas nodrošina stabilu temperatūru visās apkures sekcijās atbilstoši procesa prasībām. |
| Skrūvju dizains | Būtiska ir laba plastifikācija un vienmērīga kausējuma plūsma; lielāki diametri apstrādā vairāk materiālu, bet palielina enerģijas patēriņu. |
| Rotācijas ātrums | Nepieciešama precīza kontrole; lielāks ātrums uzlabo efektivitāti, bet var izraisīt nodilumu un pārmērīgu uzkaršanu. |
| Ekstrūdera tips | Divu skrūvju ekstrūderi, īpaši kopā rotējošie veidi, ir priekšroka PET maisījumam to sajaukšanas un plastifikācijas spēju dēļ. |
| Īpašas konfigurācijas | Augstas ražības vai specializētai PET maisījumam, var būt nepieciešamas unikālas skrūvju konstrukcijas. |
Es pielāgoju šos parametrus, lai optimizētu katras galvenās partijas ražošanas partiju veiktspēju, nodrošinot vislabākos rezultātus gan piedevu, gan pildvielu pamatsaukumam.
Apkope & Izmaksas
Apkopes vajadzības
Apkopes prasības dažādiem ekstrūderu veidiem ir ļoti atšķirīgas. Vienas skrūves ekstrūderiem ir zemākas uzturēšanas izmaksas, par 30% zem nozares vidējā līmeņa. To vienkāršais dizains nozīmē mazāk apkopes detaļu. Divskrūvju ekstrūderi, ar to sarežģītajiem skrūvju mezgliem un moduļu sastāvdaļām, nepieciešama biežāka un prasmīgāka apkope. Specializētie ekstrūderi var prasīt vēl lielāku uzmanību to unikālo konfigurāciju dēļ.
| Funkcija | Vienas skrūves ekstrūderis | Divu skrūvju ekstrūderis |
|---|---|---|
| Uzturēšanas izmaksas | 30% zem nozares vidējā | Komplekss |
| Enerģijas patēriņš | 15% zemāks | Augsts (Mehāniski) |
| Sākotnējās izmaksas | Nolaist | Augstāks |
Es vienmēr ņemu vērā šīs apkopes vajadzības, plānojot ilgtermiņa galveno maisījumu ražošanu.
Darbības izmaksas
Ekspluatācijas izmaksas ietver enerģijas patēriņu, darbs, un palīgmateriāliem. Vienas skrūves ekstrūderi izmanto apmēram 15% mazāk enerģijas nekā modeļiem ar divām skrūvēm. Tomēr, divskrūvju ekstrūderi piedāvā augstāku sajaukšanas efektivitāti un procesa elastību, kas var kompensēt to lielāku enerģijas patēriņu, samazinot atkritumu daudzumu un uzlabojot produktu kvalitāti. Specializētajiem ekstrūderiem bieži ir visaugstākās darbības izmaksas, taču tie nodrošina nepārspējamu veiktspēju sarežģītiem pamatsavienojuma ražošanas uzdevumiem.
Uzticamība
Galvenās maisījuma ražošanas uzticamība ir atkarīga no komponentu kvalitātes, ražošanas precizitāte, un mehāniskais dizains. Es izvēlos ekstruderus ar augstākās kvalitātes komponenti, piemēram, Siemens vai ABB dzinēji un precīzās pārnesumkārbas. Stingra ražošana un kvalitātes kontrole samazina nodilumu un pagarina kalpošanas laiku. Lieljaudas konstrukcija un konservatīvas konstrukcijas robežas nodrošina uzticamu darbību, pat prasīgos apstākļos.
| Aspekts | Apraksts |
|---|---|
| Augstas kvalitātes komponentu izvēle | Augstākās kvalitātes komponenti no cienījamiem ražotājiem uzlabo uzticamību, samazināt atteices līmeni, un pagarināt kalpošanas laiku. Siemens vai ABB motori un precīzās pārnesumkārbas ir augstas kvalitātes izvēles piemēri. |
| Stingra ražošanas un kvalitātes kontrole | Precīza apstrāde un stingra kvalitātes kontrole nodrošina, ka komponenti atbilst specifikācijām, samazina nodilumu un pagarina kalpošanas laiku. Paplašinātā palaišanas pārbaude pirms nosūtīšanas identificē iespējamās problēmas. |
| Izturīgs mehāniskais dizains | Konservatīvās konstrukcijas robežas un lieljaudas konstrukcija samazina mehānisko spriegumu un nodrošina drošu darbību prasīgos apstākļos, kas veicina ekstrūderu kopējo kalpošanas laiku. |
Esmu redzējis, ka ieguldījumi uzticamos ekstrūderos atmaksājas ar mazāku bojājumu skaitu un garākiem apkopes intervāliem, kas ir ļoti svarīgi nepārtrauktai galveno maisījumu ražošanai.
Ražošanas ietekme
Krāsu dispersija
Krāsu dispersija ir tiešs sajaukšanas kvalitātes rezultāts. Vienas skrūves ekstrūderi nodrošina pamata sadales sajaukšanu, kas var ierobežot krāsu viendabīgumu. Divskrūvju ekstrūderi, ar uzlaboto skrūvju ģeometriju un bīdes zonām, panākt izcilu krāsu dispersiju. Šī iespēja ir ļoti svarīga augstas kvalitātes krāsu pamatsavienojuma ražošanai, kur pat nelielas neatbilstības var radīt redzamus defektus.
| Ekstrūdera tips | Sajaukšanas iespēja | Dizaina iezīmes |
|---|---|---|
| Viena skrūve | Pamata sadales maisīšana, ierobežota izkliedes spēja | Piemērots vienkāršiem preparātiem ar labi izkliedētiem pulveriem. |
| Dvīņu skrūve | Izcila sajaukšana, pateicoties mīcīšanas blokiem un atpakaļgaitas elementiem | Vēlams augstas kvalitātes pigmentu un funkcionālo pildvielu dispersijai. |
| Galvenie dizaina parametri | Ietekme uz izkliedi | Skrūves ģeometrija, L/D attiecība, bīdes zonas, un mucas temperatūras profils ir ļoti svarīgi, lai panāktu vienmērīgu izkliedi. |
Es vienmēr pievēršu īpašu uzmanību šiem dizaina parametriem, lai palielinātu veiktspēju pamatsavienojumu ražošanā.
Piedevu izplatīšana
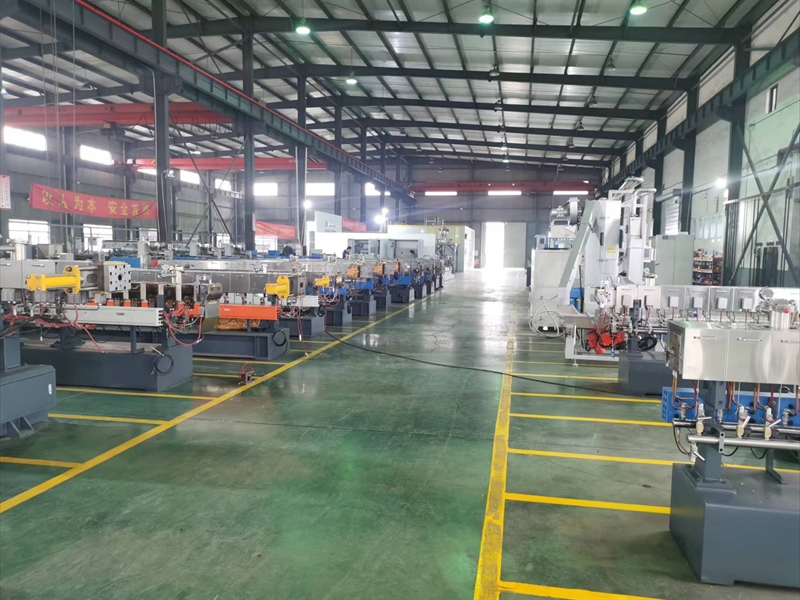
Piedevu sadalījums nosaka funkcionālās galvenās maisījuma efektivitāti. Divskrūvju ekstrūderi izceļas ar vienmērīgu piedevu izkliedēšanu, pateicoties to modulārajai skrūvju konstrukcijai un precīzai temperatūras kontrolei. This ensures that every pellet contains the right amount of additive, which is crucial for additive masterbatch performance. Single-screw extruders may struggle with complex formulations, leading to uneven distribution and inconsistent product properties.
Product Properties
The final properties of masterbatch depend on the performance of the extruder. Superior mixing and precise temperature control in twin-screw and specialized extruders result in masterbatch with consistent mechanical, termiskais, and optical properties. I have found that these extruders help me meet strict industry standards, especially for automotive, iepakojums, un medicīniskiem lietojumiem.
Padoms: For demanding masterbatch production, I always recommend investing in high-performance extruders. The benefits in throughput, mixing quality, and product consistency far outweigh the initial cost.
Choosing Your Masterbatch Extruder
Materiālās vajadzības
Polimēru veidi
Kad es atlasu a galvenā maisījuma ekstrūderis, Es vienmēr sāku, apsverot polimēru veidus, kurus plānoju apstrādāt. Katram polimēram ir unikālas kušanas īpašības un viskozitāte. Piemēram, augstas viskozitātes pildvielu pamatsaucām ir nepieciešams lielāks griezes moments un izturīgāki ekstrūderi nekā standarta krāsu pamatsaucām. Es pielāgoju aprīkojumu polimēra prasībām, lai izvairītos no apstrādes problēmām.
| Faktors | Apraksts |
|---|---|
| Ražošanas jauda | Iekārtas izmēram ir jāatbilst caurlaides ātruma specifikācijām ar paredzamo pieprasījumu. |
| Materiālu raksturojums | Augstas viskozitātes pildvielu pamatsaukām ir nepieciešami augstāka griezes momenta ekstrūderi nekā standarta krāsu pamatsaitēm. |
| Kvalitātes prasības | Nepieciešamie precizitātes līmeņi visā barošanā, sajaucot, un granulēšanas sistēmas nosaka kvalitātes standarti. |
| Budžeta ierobežojumi | Ļoti svarīgi ir līdzsvarot kapitālieguldījumus un darbības efektivitāti. |
| Aprīkojuma parametri | Temperature settings and feeding systems must be optimized for different types of masterbatches. |
Additive Compatibility
I always check the compatibility of the extruder with the additives I use. The choice of extruder type impacts the mixing, plastifikācija, and dispersion of additives. These factors are critical for the performance and stability of additive masterbatch. Es regulēju temperatūru, skrūves ātrums, and back pressure to achieve optimal results. Twin-screw extruders enhance mixing and plasticizing, ensuring better dispersion of additives and improving the overall quality of additive masterbatch.
- Quality stability depends on dispersion uniformity and particle size consistency.
- Performance compliance rate must meet industry standards.
- Production efficiency improves with the right extruder and process settings.
Ražošanas mērogs
Small Batch
For small batch production or frequent testing, I use laboratory or micro extruders. These machines process between 0.25 kg/h un 150 kg/h. Micro extruders help me minimize waste, especially when working with costly additives or specialty polymers. Pilot-scale machines are ideal for sample production and pre-commercial trials.
Large Scale
When I scale up, I focus on output requirements, materiāla īpašības, and process needs. Twin screw extruders handle large-scale additive masterbatch production efficiently. I match the specific mechanical energy (MVU) input to ensure consistent product quality.
A key parameter used for scaling up TSEs is the specific mechanical energy (MVU) input of the process. The SME provides the energy per unit mass transferred from the extruder drive motor through the screws and into the compound being processed. SME can also influence the properties of the final product, so matching SME can also help to ensure product quality.
Desired Properties
Color Consistency
I rely on additives to achieve konsekventa krāsa in plastic products. Proper pigment dispersion prevents shade variations and enhances visual appeal. Twin-screw extruders give me the control I need for uniform color in additive masterbatch.
Mehāniskās īpašības
Fillers like calcium carbonate modify mechanical properties such as stiffness and strength. I select the extruder that balances performance and cost while maintaining excellent processing characteristics in additive masterbatch.
Kvalitātes standarti
I always set quality requirements before choosing equipment. Precision in feeding, sajaucot, and pelletizing ensures I meet industry standards for additive masterbatch and filler masterbatch. I avoid common mistakes by carefully controlling feeding section temperature, plasticizing and homogenizing temperatures, un barošanas ātrumu.
| Faktors | Apraksts |
|---|---|
| Ražošanas jauda | Drives equipment sizing decisions to match throughput rate specifications with expected demand. |
| Materiālu raksturojums | Augstas viskozitātes pildvielu pamatsaukām ir nepieciešami augstāka griezes momenta ekstrūderi nekā standarta krāsu pamatsaitēm. |
| Kvalitātes prasības | Determine precision levels needed across feeding, sajaucot, and pelletizing systems. |
| Budžeta ierobežojumi | Require balancing capital investment against operational efficiency. |
| Production Line Strategy | Ensures components work together efficiently, preventing bottlenecks and maximizing system performance. |
Padoms: I always balance capital investment with operational efficiency. I make sure all production line components work together to prevent bottlenecks and maximize performance.
I see clear differences between extruder types that shape every masterbatch project. My choice depends on fiber characteristics, capacity needs, and environmental standards. Here’s a quick reference:
| Key Consideration | Apraksts |
|---|---|
| Fiber Characteristic Matching | Long fibers require high shear dispersing equipment, while short fibers need reduced shear to minimize breakage. |
| Capacity Demand | Small experimental lines (5-50kg/h) izmantojiet divu skrūvju ekstrūderus, while industrial lines (500-2000kg/h) require larger twin-screw extruders. |
| Environmental Requirements | Equipment must comply with wastewater treatment and VOC emission standards. |
- I always check automation levels to control labor costs and production consistency.
- I prioritize energy efficiency for long-term savings.
I recommend exploring new technologies or consulting with experts before making a final decision.
FAQ
What makes twin-screw extruders better for masterbatch production?
Es izvēlos divskrūvju ekstrūderi for their superior mixing, lielāka caurlaidspēja, un elastība. Their design allows me to achieve consistent quality, especially when I produce color masterbatches or filler masterbatches. I see improved efficiency and less material waste compared to single-screw models.
How do I select the right extruder for high-volume production?
I always match the extruder to my production needs. Liela apjoma ražošanai, I rely on robust twin-screw extruders. These machines handle demanding output rates and maintain quality. I consider polymer type, additive compatibility, and process requirements before making my decision.
Why is mixing quality important in masterbatch production?
Mixing quality determines how well pigments and additives disperse. I know that poor mixing leads to uneven color and inconsistent properties. High mixing quality ensures every batch meets my standards, especially for color masterbatches and specialty applications.
Can I use the same extruder for both color masterbatches and filler masterbatches?
I often use twin-screw extruders for both types. Their modular design lets me adjust screw elements for different formulations. This flexibility helps me maintain quality and efficiency, whether I produce color masterbatches or filler masterbatches.
What role does extruder design play in multilayer film production?
Extruder design impacts layer uniformity and additive distribution. I use advanced extruders to ensure each layer in multilayer films receives the right masterbatch. This approach guarantees consistent performance and color across all layers.
How do co-rotating twin screw extruders improve efficiency?
Co-rotating twin screw extruders give me better mixing and higher throughput. Their design reduces downtime and energy use. I see greater efficiency and more reliable production, especially when I need to meet strict quality standards.
What challenges might I face with specialized extruders?
Specialized extruders can present challenges like higher maintenance and complex operation. I address these by following strict maintenance schedules and training my team. I use these machines for unique masterbatch production tasks that standard extruders cannot handle.
Are there tips for maintaining quality in high-volume production?
I monitor process parameters closely. I use automated systems to control feeding, sajaucot, and pelletizing. Regular equipment checks help me maintain consistent quality, even during high-volume production runs.