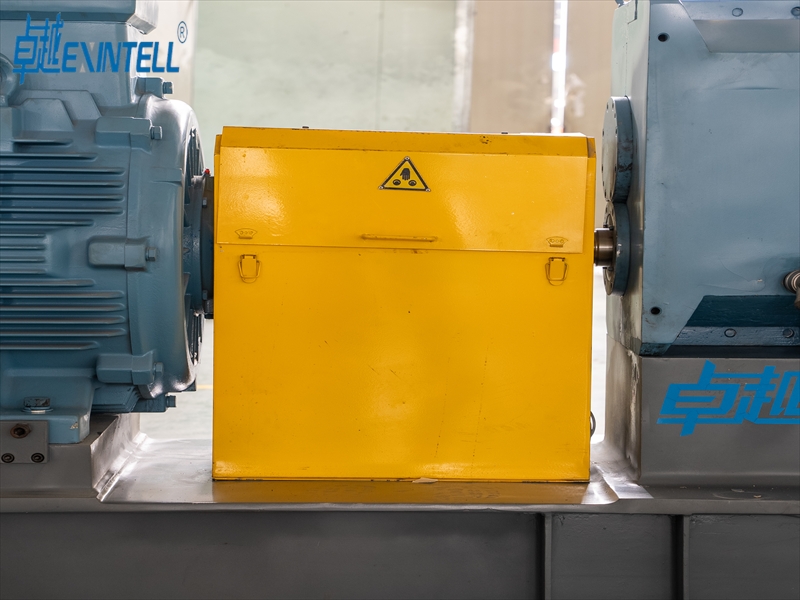
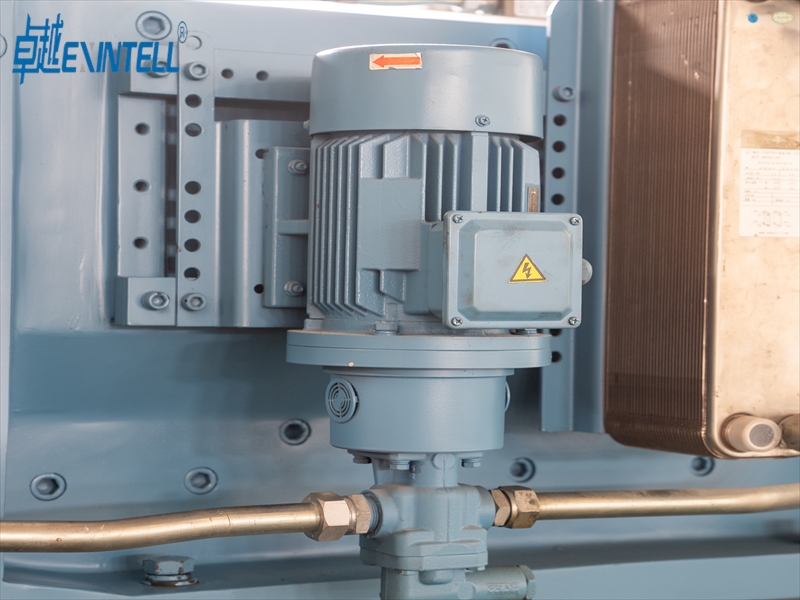
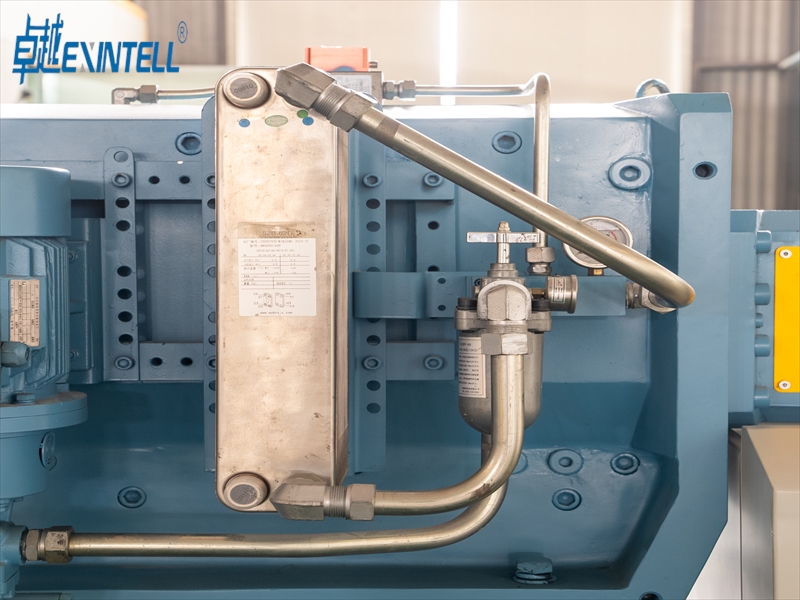
Digunakake kanggo bagean mobil lan kasus elektronik
Plastik khusus lan biodegradable
Asam polylactic (PLA), Elastomer termoplastik (TPE)
Digunakake kanggo kemasan lan alat medis sing ramah lingkungan
Plastik sing diowahi
LSZH, XLPE, TPU
Digunakake kanggo tutup kabel lan kabel
Ngerti cara kerja mesin lan apa sing ditindakake saben bagean mbantu sampeyan nggunakake kanthi luwih apik. Iku uga mbantu sampeyan ndandani masalah luwih gampang.
Takeaways Key
Extruders pelletizing ngganti plastik mentah dadi cilik pelet. Pelet kabeh ukurane padha. Iki nggawe luwih gampang digunakake ing pirang-pirang cara.
Ngerti ing bagean utama mbantu nggawe pelet sing luwih apik. Bagian kasebut minangka hopper, meneng, laras, mati, sistem pendinginan, lan sistem piso.
Njaga tingkat feed ajeg penting banget. Kacepetan meneng uga kudu tetep padha. Iki mbantu nggawe malah pelet lan mungkasi masalah mesin.
Cooling apik dibutuhake kanggo hardening pelet cepet. Iki mbantu pelet tetep wujud lan tetep kuwat.
Nindakake mriksa biasa mbantu extruder bisa uga. Sampeyan kudu mriksa ngawut-awut lan ngresiki mati asring. Iki ndadekake mesin bisa mlaku lan luwih awet.
Langkah Proses Extruder Pelletizing
A pelletizing extruder ngowahi plastik mentah dadi pelet cilik. Iki ditindakake kanthi nggunakake sawetara langkah utama. Sampeyan bisa tindakake langkah iki kanggo ndeleng carane mesin bisa digunakake.
Panganan lan Leleh
Pisanan, sampeyan sijine plastik mentahan menyang hopper. Mesin wis meneng sing gerakane plastik maju. Minangka gerakane, meneng nyurung plastik lan njupuk metu udhara. Laras dadi panas lan nyawiji plastik. Sekrup uga nggawe panas kanthi nggosok plastik.
Tip: Yen sampeyan Feed plastik roto-roto, sampeyan njaluk pelet sing katon padha.
Sekrup ing njero pelletizing extruder wis telung bagean:
Zona pakan nyurung plastik maju.
Zona kompresi nyawiji plastik lan mbusak hawa.
Zona metering mbangun tekanan lan njaga aliran tetep.
Extruders meneng kembar nyampur plastik luwih apik. Padha duwe loro ngawut-awut sing nguripake bebarengan. Iki menehi panas sing luwih rata lan campuran sing luwih apik. Iku mbantu nggawe pelet sing kabeh padha.
Suhu sing dibutuhake gumantung saka jinis plastik. Ing ngisor iki tabel kanthi titik leleh kanggo plastik umum:
Polimer Plastik Kab
Titik lebur dhasar (°C)
Rentang Suhu Leleh Praktis (°C)
Cathetan Pangolahan Kunci
ABS (Acrylonitrile Butadiene Styrene)
105 – 107 (Tg)
210 – 250
Ngindhari cahya sing dawa ing ndhuwur ~ 270 ° C kanggo nyegah degradasi.
Polikarbonat (PC)
155 – 160
280 – 320
Sampeyan kudu garing sak tenane kanggo nyegah hidrolisis; mbutuhake suhu jamur dhuwur (80-110°C).
Polipropilena (PP)
160 – 165
200 – 260
Penyusutan volumetrik dhuwur; mbutuhake tekanan pack/tahan sing cukup.
Nylon 66 (PA66)
260 – 265
280 – 310
Higroskopis banget; mbutuhake langsung wis garing lan cetakan panas (70-100°C).
Poliethelin (HDPE)
130 – 135
210 – 260
Nyusut dhuwur; desain cooling tepat kritis.
Polyoxymethylene (POM)
165 – 175
190 – 220
Rawan kanggo degradasi termal; ngindhari suhu lan wektu panggonan sing berlebihan.
Akrilik (PMMA)
160 – 170
220 – 250
Higroskopis; kudu garing kanggo nyegah cacat; resistance aliran dhuwur.
Polybutylene Terephthalate (PBT)
225 – 230
240 – 270
Higroskopis; mbutuhake pangatusan sadurunge; rentan kanggo warping.
Polietherketone (NGIPI)
340 – 380
370 – 400
Mbutuhake suhu pangolahan lan pangatusan sing dhuwur banget.
Stabilitas termal sing kurang; mbutuhake kontrol suhu sing tepat lan peralatan tahan karat.
Ekstrusi liwat Die
Nalika plastik nyawiji, ing pelletizing extruder nyurung iku liwat die. Die mbentuk plastik sing ilang dadi untaian dawa utawa wujud liyane. Ing desain die ngontrol wangun lan ukuran plastik. Yen sampeyan nggunakake die babak, sampeyan entuk untaian bunder. Yen sampeyan nggunakake die persegi panjang, sudhut bisa babak mati amarga saka carane gerakane plastik.
Cathetan: Die kudu kuwat lan tahan suwe. Akeh mati nggunakake sisipan tungsten karbidafor tough plastics with glass fibers.
The die’s heat and how it heats up also matter. If the die heats unevenly, the plastic can come out the wrong shape.
Cooling the Extrudate
Sawise plastik ninggalake mati, isih panas lan alus. You need to cool it fast so it gets hard. Ing pelletizing extrudercan use different ways to cool:
Pelletizer ing jero banyu:The die and cutter are in water. Banyu adhem langsung pelet.
Strand Pelletizers:The plastic strands go in a water bath, then air dries them before cutting.
Die-Face Pelletizers:The machine cuts the pellets at the die face. Air or water mist cools them, or they drop into a water bath.
If you cool the plastic too fast or too slow, the pellets can bend or shrink. This can make them the wrong size or shape. Good cooling helps you get pellets that are strong and all the same.
Cutting into Pellets
The last step is cutting the cooled plastic into small pellets. Ing pelletizing extruderusesdifferent cutting systems:
Cara sing mengaruhi keseragaman lan kualitas granula.
Horizontal Water Ring Cutting
Migunakake banyu kanggo kelangan lan Cut extrudate menyang pelet.
Underwater Cutting
Motong untaian sing adhem ing jero banyu kanggo ukuran pelet sing seragam.
Sampeyan uga bisa nemokake cara nglereni iki:
Pemotongan gantry
Pemotongan ring banyu horisontal
Pemotongan ing jero banyu
Saben cara mbantu sampeyan entuk pelet sing ukurane padha. Pelet sing kabeh padha luwih gampang ditangani, nyimpen, lan digunakake ing mesin liyane.
Ringkesan: Sampeyan Feed plastik mentahan menyang pelletizing extruder, nyawiji, bentuke nganggo die, kelangan, lan dipotong dadi pelet. Saben langkah ngganti plastik saka bahan mentah dadi pelet rampung sing bisa digunakake kanggo akeh produk.
Komponen Utama saka Extruder Pelletizing
Hopper lan Feed tenggorokan
Sampeyan miwiti kanthi nyelehake plastik mentah menyang hopper. Hopper nyimpen lan feed plastik. Iku tetep plastik resik lan aman saka rereget. Ing ngisor hopper pas karo tenggorokan feed. Tenggorokan feed nyambung menyang tong minyak extruder. Persiyapan iki mbantu plastik mindhah lancar.
Hopper ngontrol jumlah plastik sing mlebu. Iki nyegah plastik sing akeh banget utawa sithik banget supaya ora mlebu.
Sawetara hopper bisa garing plastik sing njupuk banyu, kaya nilon utawa PLA.
Hopper sing luwih anyar bisa goyangake utawa aduk plastik supaya tetep obah.
Tenggorokan feed yaiku ing ngendi hopper ketemu laras. Sampeyan kudu tetep suhu kene. Yen dadi panas banget, plastik bisa nempel utawa nyawiji awal. Iki bisa mblokir mesin. Cooling tenggorokan feed mbantu gerakan plastik lan tetep mesin bisa digunakake.
Tip: Hopper lan tenggorokan sing apik mbantu extruder pelletizing sampeyan bisa digunakake kanthi apik.
Strategi Desain
Dampak ing Aliran Material
Antarmuka tapered ing feeders
Menehi malah dipakani lan mandheg bolongan saka mbentuk
klep Rotary karo Piece spool
Mungkasi clumps lan tetep plastik obah
Pakan geter kanthi tenggorokan transisi
Mbantu aliran plastik lan tetep kacepetan anteng
Screw lan Barrel
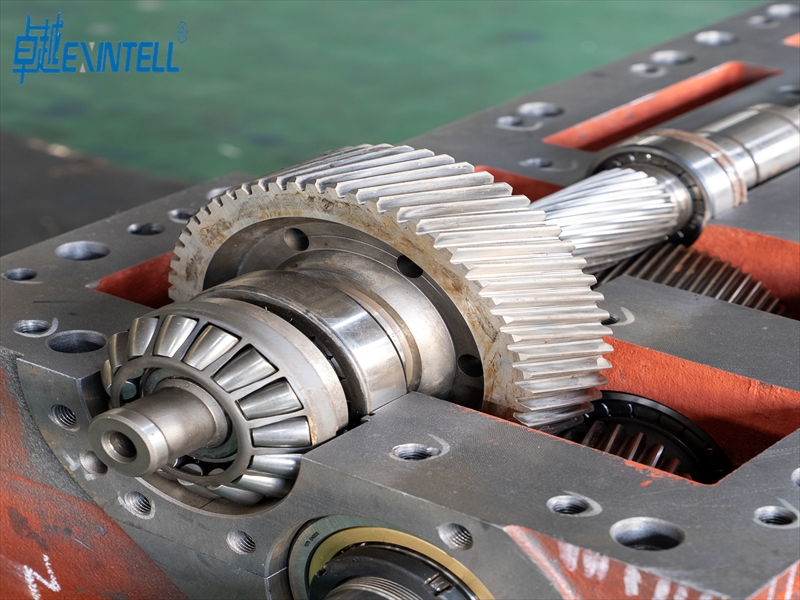
Nang extruder pelletizing, meneng lan tong minyak bisa bebarengan. Padha pindhah, nyawiji, lan nyampur plastik. Sekrup duwe telung bagean utama:
Zona Feed: Bagean iki njupuk plastik lan didorong maju.
Zona Kompresi: kene, meneng squeezes plastik lan mbusak online. Iki nggawe plastik nyawiji kanthi rata.
Zona pangukuran: Bagean iki nggawe tekanan lan njaga aliran ajeg sadurunge mati.
Laras dadi watara meneng. Iku panas lan softens plastik. Laras uga mbantu nyampur plastik kanggo nyawiji Gamelan.
Faktor
Katrangan
Geometri Screw
Wangun sekrup lan amba ngganti carane plastik gerakane lan campuran. Sudut cilik nyampur luwih apik nanging luwih cepet ilang.
Kneading Blok
Bagean-bagean kasebut nyampur plastik luwih akeh kanthi nggawe gosok bebarengan. Luwih akeh blok utawa sudut sing luwih gedhe nyampur nanging nggunakake energi lan panas luwih akeh.
Profil Suhu
Sampeyan kudu ngontrol panas ing saben bagean. Kakehan panas bisa ngrusak plastik. Ora cukup panas ninggalake ora leleh.
Cathetan: Sekrup lan tong minyak sing tepat mbantu nggawe pelet sing apik lan kurang sampah.
Plate Breaker lan Adaptor
Sawise leleh, plastik dadi liwat piring mbobol lan adaptor. Piring pemutus yaiku piringan logam kanthi akeh bolongan cilik. Iku nindakake sawetara perkara:
Iku ngemu Pack layar kanggo ngresiki nyawiji liyane.
Iku pecah clumps supaya nyawiji Gamelan.
Adaptor, uga disebut pipa feed, nyambungake laras menyang die. Iki nuntun plastik sing ilang menyang die lan njaga alirane ajeg.
Tip: A piring breaker resik lan adaptor mbantu nggawe kuwat, malah pelet.
Sistem Die
Sistem die mbentuk plastik sing ilang sadurunge dipotong. Die duwe sawetara bagean penting:
Area Terbuka: Iki ukuran bolongan mati. Iku ngganti meksa lan carane nglukis produk.
Land Area: Bagean iki mbentuk plastik nalika ninggalake mati. Iku mbantu nggawe pelet sing katon lan bisa digunakake.
Bahan Konstruksi: Materi die ngganti jumlah gosok lan tekanan sing ditampa plastik.
Sampeyan perlu kanggo njaga sistem mati ing wangun apik. Ngresiki lan mriksa asring mungkasi masalah lan njaga kualitas pelet. Yen mati duwe masalah, pelet bisa ngganti ukuran, kekuwatan, utawa wangun.
Cathetan: Sistem die minangka salah sawijining bagean paling penting saka extruder pelletizing sampeyan.
Sistem pendinginan
Nalika plastik ninggalake mati, isih panas. Sistem cooling ndadekake plastik hard supaya sampeyan bisa Cut. Ana macem-macem cara kanggo kelangan:
Sistem pendingin udara: Iki nggunakake penggemar utawa blower kanggo kelangan plastik.
Sistem banyu adhem: Iki nyelehake plastik menyang tangki banyu. Dryers banjur mbusak banyu.
Pengering bed fluidized: Iki nyebul hawa liwat pelet nalika geser mudhun slope. Sampeyan bisa ngganti slope kanggo ngontrol suwene pelet tetep ing dryer.
Sawetara sistem nggunakake banyu maneh kanggo ngirit energi. Kontrol otomatis bisa ngganti cooling adhedhasar apa sing perlu, sing uga ngirit energi.
Titik Bukti
Katrangan
Ngoptimalake Cooling Resources
Ngirit energi lan mbantu mesin bisa luwih apik.
Kontrol otomatis
Migunakake mung jumlah tengen cooling.
Sistem loop tertutup
Migunakake banyu maneh lan maneh, ngirit banyu lan energi.
Tip: Cooling apik tetep pelet kuwat lan ngirit energi.
Sistem Pisau Puteran
Sistem piso puteran ngethok plastik sing adhem dadi pelet. Sistem iki wis cetha, piso cepet sing irisan plastik minangka metu.
Tajem, lading uga-set mungkasi masalah kaya buntut utawa bledug lan supaya mesin mlaku.
Sampeyan kudu supaya piso cetha lan ing kacepetan tengen. Yen lading dadi kusam utawa alon, sampeyan entuk pelet sing ora rata lan luwih akeh mandheg. Yen lading cepet banget utawa ora diantrekake, sampeyan nemu masalah utawa macet.
Cathetan: Sistem piso puteran penting banget kanggo nggawe pelet sing apik lan njaga extruder pelletizing sampeyan bisa digunakake kanthi apik.
Carane Komponen Bisa Bebarengan
Aliran Material lan Homogenisasi
Kabeh bagean saka extruder pelletizing kudu bisa bebarengan. Iki mbantu plastik mindhah lancar lan nyampur uga. Sekrup nyurung plastik maju lan nyampur. Sampeyan bisa ngganti carane cepet meneng dadi campuran liyane utawa kurang. Kneading pamblokiran nang sekrup bantuan nyampur plastik. Wangun lan cara nyetel kasebut mbantu campuran plastik luwih apik.
Sampeyan bisa ngganti kacepetan kanggo ngontrol campuran lan supaya aliran anteng.
Geometri Blok Kneading
Wangun khusus mbantu nyampur plastik kanthi rata.
Campuran Konvektif
Desain kasebut mindhah plastik liwat zona campuran maneh lan maneh.
Sirkulasi terus menerus
Kabeh plastik liwat wilayah sing nyawiji kuwat kaping pirang-pirang.
Desain Screw Modular
Sampeyan bisa ngganti bagean meneng kanggo plastik beda.
Konfigurasi Blok Kneading
Persiyapan sing beda menehi campuran sing kuat kanggo kualitas pelet sing tepat.
Kadhangkala, nyampur bisa hard. Yen sampeyan nyampur banget, sampeyan bisa ngilangi serat utawa nggawe bledug. Kakehan nyampur uga bisa nggawe plastik panas banget. Campuran sing lembut luwih apik kanggo plastik alus. Sawetara plastik, kaya HDPE aliran leleh ultra-rendah, obah alon-alon. Iki mbutuhake tekanan liyane kanggo mili.
Nyampur banget bisa ngremuk pelet lan nggawe bledug.
Pelet digawe kanthi pendinginan lan ngethok plastik sawise ninggalake mati. Sistem cooling ndadekake plastik hard supaya piso bisa Cut. Sistem pendinginan sing apik bantuan supaya ukuran pelet lan wangun padha. Kontrol otomatis bisa ngganti proses nalika mlaku. Iki mbantu sampeyan entuk pelet sing luwih apik lan kurang sampah.
Jenis Bukti
Katrangan
Sistem Pendinginan Lanjut
Pelet kelangan iki cepet lan tetep wujude.
Sistem Kontrol Otomatis
Iki nyetel setelan kanggo kualitas sing luwih apik lan kurang sampah.
Pemanas Efisiensi Dhuwur
Iki panas plastik roto-roto kanggo extrusion Gamelan.
Sampeyan kudu ngumpulake lan nangani pelet kanthi ati-ati supaya ora ilang utawa reged. Gunakake alat sing apik lan tetep resik. Trotoar sing ditutup lan pipa sing ditutup nyegah pelet metu. Ajar buruh nggunakake penjaga kuthah lan ngerti apa sing kudu ditindakake nalika darurat.
Tip: Nalika saben langkah bisa bebarengan, kowe dadi kuwat, pelet resik lan panggonan sing luwih aman kanggo bisa.
Sampeyan ngowahi plastik mentah dadi pelet kanthi nindakake limang langkah: dipakani, lebur, extruding, pendinginan, lan nglereni. Saben bagean utama - hopper, meneng, laras, mati, pendinginan, lan sistem piso-duwe proyek penting. Ngrawat extruder sampeyan mbantu supaya bisa digunakake kanthi apik:
Deleng sekrup lan lengen klambi kanggo ndeleng yen rusak.
Priksa manawa bahan mentah resik supaya ora ana barang sing ala.
Nonton bagean sing wis rusak lan ganti sadurunge rusak.
Yen sampeyan ngerti babagan kualitas pelet lan carane ngontrol kelembapan, sampeyan bisa kerja luwih cepet lan nggawe kesalahan luwih sithik. Gunakake tips iki supaya mesin bisa digunakake lan nggawe pelet apik.
FAQ
Apa jinis plastik sing bisa digunakake ing extruder pelletizing?
Sampeyan bisa nggunakake akeh plastik ing extruder pelletizing. Sawetara conto yaiku poliethelin, polipropilena, nilon, ABS, PLA, lan TPU. Saben plastik mbutuhake suhu lan setelan dhewe. Tansah mriksa apa sing dibutuhake materi sadurunge sampeyan miwiti.
Carane supaya pelet ukuran seragam?
Sampeyan perlu kanggo Feed materi ing tingkat ajeg. Tansah kacepetan meneng padha. Ngresiki mati lan piso asring. Gunakake kontrol otomatis kanggo bantuan karo cooling lan nglereni. Iki menehi asil paling apik.
Apa extruder kudu sistem cooling?
Sistem cooling ndadekake plastik ilang hard. Yen sampeyan ora kelangan, pelet tetep alus lan tetep bebarengan. Nalika sampeyan kelangan cepet lan roto-roto, sampeyan njaluk pelet kuwat. Pelet iki gampang ditangani.
Sepira kerepe sampeyan kudu njaga extruder pelletizing?
Priksa lan lenga bantalan saben 500 jam.
Deleng sekrup lan piso saben minggu.
Resik hopper lan mati sawise saben kumpulan.
Nindakake samubarang iki mbantu mesin bisa mlaku kanthi apik.
Sampeyan bisa nggunakake plastik daur ulang ing extruder pelletizing?
Jinis Bahan
Kecocokan
Cathetan
Resik Daur Ulang
ya wis
Garing lan saring sadurunge digunakake
Campuran Daur Ulang
Kadhangkala
Bisa uga perlu ngurutake lan ngresiki
terkontaminasi
Ora
Bisa ngrusak mesin
Sampeyan bisa nggunakake plastik daur ulang yen wis resik lan diurut.