Að vita hvernig vélin virkar og hvað hver hluti gerir hjálpar þér að nota hana betur. Það hjálpar þér einnig að leysa vandamál á auðveldari hátt.
Helstu veitingar
Kögglapressar breyta hráu plasti í smátt kögglar. Kúlurnar eru allar í sömu stærð. Þetta gerir þær auðveldari í notkun á margan hátt.
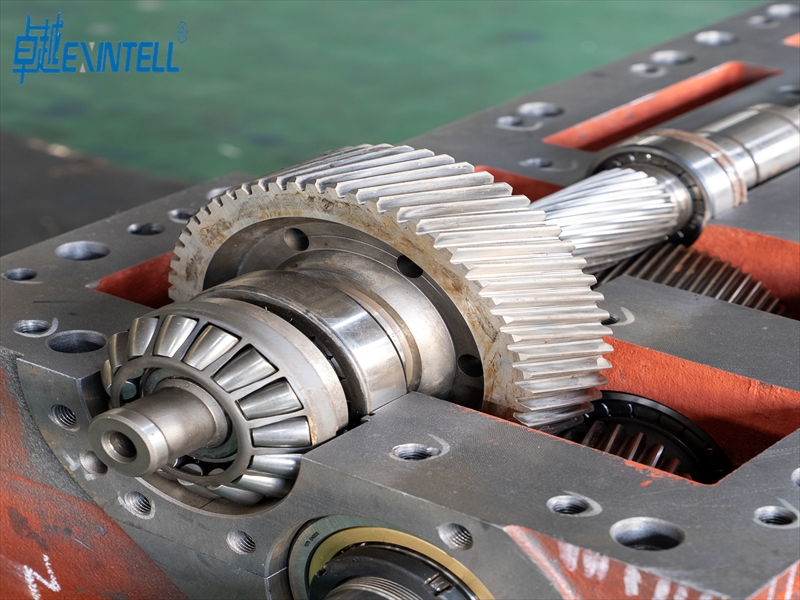
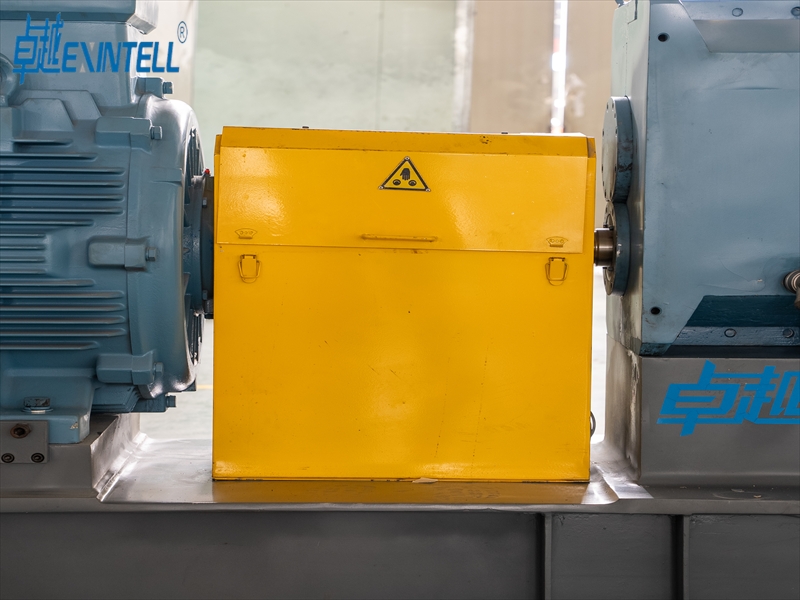
Að þekkja helstu hlutar hjálpar til við að búa til betri kögglar. Þessir hlutar eru tankurinn, skrúfa, tunnu, deyja, kælikerfi, og hnífakerfi.
Það er mjög mikilvægt að halda fóðrunarhraðanum jöfnum. Skrúfuhraðinn verður líka að vera sá sami. Þetta hjálpar til við að búa til jafna köggla og stöðvar vélarvandamál.
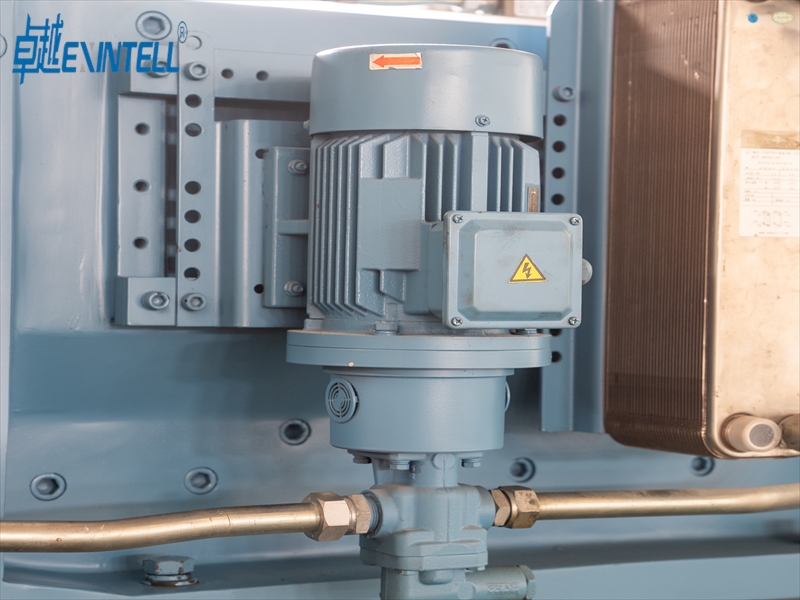
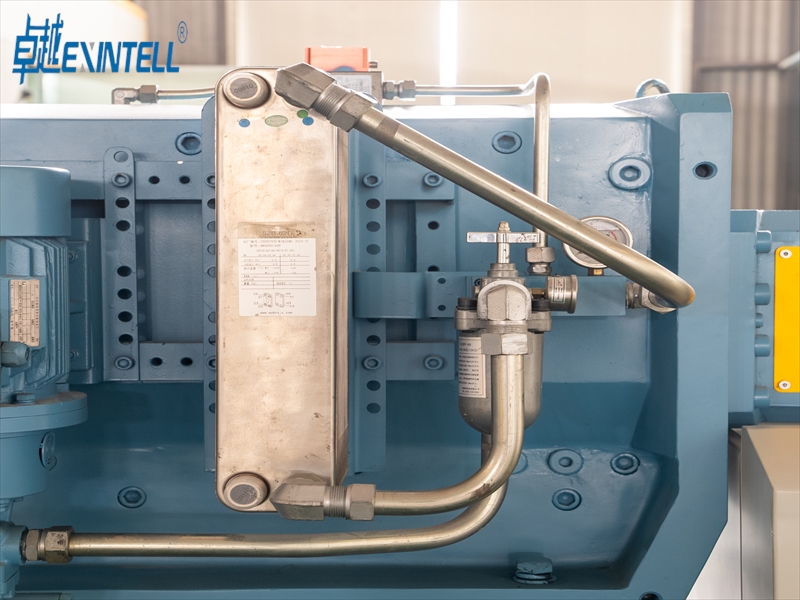
Góð kæling þarf til að herða kögglana hratt. Þetta hjálpar kögglunum að halda lögun sinni og halda sér sterkum.
Regluleg eftirlit hjálpar pressuvélinni að virka vel. Þú ættir að athuga skrúfur og þrífa teninginn oft. Þetta heldur vélinni gangandi og endist lengur.
Aðferðarskref fyrir pelletsun extruder
A pelletizing extruder breytir hráu plasti í litla köggla. Það gerir þetta með því að nota nokkur helstu skref. Þú getur fylgst með þessum skrefum til að sjá hvernig vélin virkar.
Fóðrun og bráðnun
Fyrst, þú setur hrátt plast í tunnuna. Vélin er með skrúfu sem færir plastið áfram. Eins og það hreyfist, skrúfan ýtir á plastið og tekur út loft. Tunnan hitnar og bræðir plastið. Skrúfan býr einnig til hita með því að nudda plastið.
Ábending: Ef þú fóðrar plastið jafnt, þú færð kögglar sem líta eins út.
Skrúfan inni í pelletizing extruder hefur þrír hlutar:
Fóðursvæðið ýtir plastinu áfram.
Þjöppunarsvæðið bræðir plastið og fjarlægir loft.
Mælingarsvæðið byggir upp þrýsting og heldur flæðinu stöðugu.
Tvískrúfa extruders blanda plastinu enn betur saman. Þeir eru með tvær skrúfur sem snúast saman. Þetta gefur jafnari hita og betri blöndun. Það hjálpar til við að búa til kögglar sem eru allir eins.
Hitastigið sem þú þarft fer eftir plasttegundinni. Hér er tafla með bræðslumarki fyrir algeng plastefni:
Plast fjölliða
Grundvallarbræðslumark (°C)
Hagnýtt bræðsluhitasvið (°C)
Lykilvinnsluskýringar
ABS (Akrýlónítríl bútadíen stýren)
105 – 107 (Tg)
210 – 250
Forðist langvarandi útsetningu yfir ~270°C til að koma í veg fyrir niðurbrot.
Pólýkarbónat (PC)
155 – 160
280 – 320
Verður að þurrka vandlega til að koma í veg fyrir vatnsrof; krefst mikils mygluhita (80-110°C).
Pólýprópýlen (PP)
160 – 165
200 – 260
Mikil rúmmálsrýrnun; krefst nægilegs pakkningar/haldþrýstings.
Nylon 66 (PA66)
260 – 265
280 – 310
Einstaklega rakafræðilegur; þarf tafarlausa forþurrkun og heit mót (70-100°C).
Pólýetýlen (HDPE)
130 – 135
210 – 260
Mikil rýrnun; rétt kælihönnun mikilvægt.
Pólýoxýmetýlen (POM)
165 – 175
190 – 220
Viðkvæmt fyrir hitauppstreymi; forðast of háan hita og dvalartíma.
Akrýl (PMMA)
160 – 170
220 – 250
Vökvafræðilegur; verður að þurrka til að koma í veg fyrir galla; hár flæðiþol.
Pólýbútýlen tereftalat (PBT)
225 – 230
240 – 270
Vökvafræðilegur; þarfnast forþurrkunar; viðkvæmt fyrir vindi.
Lélegur hitastöðugleiki; krefst nákvæmrar hitastýringar og tæringarþolins búnaðar.
Extrusion Through Die
Þegar plastið bráðnar, the pelletizing extruder ýtir því í gegnum tening. Deyjan mótar bráðna plastið í langa þræði eða önnur form. The hönnun deyja stjórnar löguninni og stærð plastsins. Ef þú notar hringlaga tening, þú færð hringlaga þræði. Ef þú notar rétthyrndan tening, hornin gætu rúnað af vegna þess hvernig plastið hreyfist.
Athugið: Teningurinn verður að vera sterkur og endast lengi. Margir deyjur nota wolframkarbíð innlegg fyrir harðgert plast með glertrefjum.
Hiti teningsins og hvernig hann hitnar skiptir líka máli. Ef teningurinn hitnar ójafnt, plastið getur komið út í rangri lögun.
Kæling á extrudate
Eftir að plastið fer úr deyinu, það er enn heitt og mjúkt. Þú þarft að kæla það hratt svo það verði erfitt. The pelletizing extruder getur notað mismunandi leiðir til að kæla:
Neðansjávar pelletizers: Deyjan og skerið eru í vatni. Vatnið kælir kögglana strax.
Strand pelletizers: Plastþræðir fara í vatnsbað, þá loftþurrkar þær áður en þær eru skornar.
Die-face pelletizers: Vélin sker kögglana við mótunarhliðina. Loft- eða vatnsúði kælir þá, eða þeir falla í vatnsbað.
Ef þú kælir plastið of hratt eða of hægt, kögglar geta beygt eða minnkað. Þetta getur gert þá í rangri stærð eða lögun. Góð kæling hjálpar þér að fá kögglar sem eru sterkir og allir eins.
Skerið í köggla
Síðasta skrefið er að skera kælda plastið niður í litla köggla. The pelletizing extruder notar mismunandi skurðarkerfi:
Aðferð sem hefur áhrif á einsleitni og gæði kornanna.
Lárétt vatnshringurskurður
Notar vatn til að kæla og skera extrudate í köggla.
Skurður neðansjávar
Skerar kældu þræðina neðansjávar fyrir samræmda kögglastærð.
Þú getur líka fundið þessar skurðaraðferðir:
Gantry klippa
Lárétt vatnshringurskurður
Neðansjávarskurður
Hver leið hjálpar þér að fá kögglar sem eru í sömu stærð. Kögglar sem eru allir eins eru auðveldari í meðförum, verslun, og nota í aðrar vélar.
Samantekt: Þú gefur hráu plasti inn í pelletizing extruder, bræða það, mótaðu það með teningi, kældu það, og skera það í kögglum. Hvert skref breytir plastinu úr hráefni í fullunna köggla sem þú getur notað fyrir margar vörur.
Helstu íhlutir kögglapressunar
Hopper og Feed Throat
Þú byrjar á því að setja hrátt plast í tunnuna. Tappinn geymir og fóðrar plastið. Það heldur plastinu hreinu og öruggu fyrir óhreinindum. Neðst á tunnunni passar við fóðurhálsinn. Matarhálsinn tengist útpressunartunnu. Þessi uppsetning hjálpar plastinu að hreyfast vel.
Tappinn stjórnar hversu mikið plast fer í. Þetta kemur í veg fyrir að of mikið eða of lítið plast berist inn.
Það geymir skjápakka til að hreinsa bræðsluna meira.
Það brýtur upp kekki svo bræðslan verður slétt.
Millistykkið, einnig kallað fóðurpípa, tengir tunnuna við teninginn. Það leiðir brædda plastið að mótinu og heldur flæðinu stöðugu.
Ábending: Hrein brotplata og millistykki hjálpa þér að gera sterkan, jafnvel kögglar.
Deyjakerfi
Deyjakerfið mótar brædda plastið áður en það er skorið. Teningurinn hefur nokkra mikilvæga hluta:
Opið svæði: Þetta er stærð teningsins gats. Það breytir þrýstingnum og hversu þykk varan er.
Landsvæði: Þessi hluti mótar plastið þegar það fer út úr teningnum. Það hjálpar til við að gera kögglar sem líta út og virka eins.
Byggingarefni: Efni teningsins breytir því hversu mikið nudd og þrýsting plastið fær.
Þú þarft að halda deyjakerfinu í góðu formi. Að þrífa og athuga það stöðvar oft vandamál og heldur kögglagæðum háum. Ef teningurinn hefur vandamál, kögglar geta breyst að stærð, styrk, eða lögun.
Athugið: Deyjakerfið er einn mikilvægasti hlutinn í pelletizing extruder þínum.
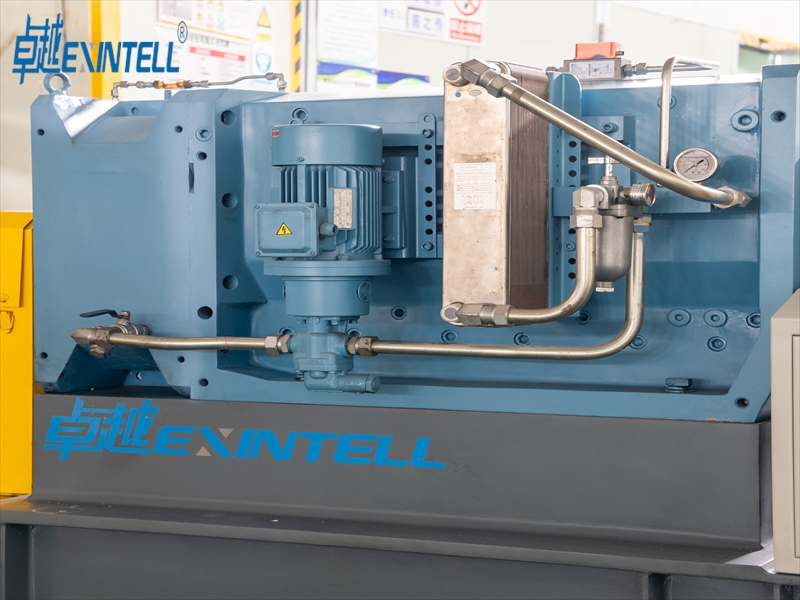
Kælikerfi
Þegar plastið fer úr teningnum, það er enn heitt. Kælikerfið gerir plastið hart svo þú getur skorið það. Það eru mismunandi leiðir til að kæla:
Loftkælt kerfi: Þessir nota viftur eða blásara til að kæla plastið.
Vatnskælt kerfi: Þetta sleppir plastinu í vatnstanka. Þurrkarar taka svo vatnið af.
Vökvaþurrkarar: Þetta blása lofti í gegnum kögglana þegar þeir renna niður brekku. Hægt er að breyta halla til að stjórna því hversu lengi kögglar eru í þurrkara.
Sum kerfi endurnýta vatn til að spara orku. Sjálfvirk stýring getur breytt kælingu eftir því sem þú þarft, sem sparar líka orku.
Sönnunarpunktur
Lýsing
Hagræðing kæliauðlinda
Sparar orku og hjálpar vélinni að vinna betur.
Sjálfvirk stýring
Notar bara rétt magn af kælingu.
Lokuð lykkja kerfi
Notar vatn aftur og aftur, spara vatn og orku.
Ábending: Góð kæling heldur köglum sterkum og sparar orku.
Snúningshnífakerfi
Snúningshnífakerfið sker kælt plastið í köggla. Þetta kerfi hefur skarpur, hraðir hnífar sem sneiða plastið þegar það kemur út.
Skarp, vel stilltir hnífar stöðva vandamál eins og skott eða ryk og halda vélinni gangandi.
Halda þarf hnífunum beittum og á réttum hraða. Ef hnífarnir verða sljóir eða hægir, þú færð ójafna köggla og fleiri stopp. Ef hnífarnir eru of hraðir eða ekki í röð, þú færð vandamál eða jamm.
Athugið: Snúningshnífakerfið er mjög mikilvægt til að búa til góða köggla og halda kögglapressunni þinni vel.
Hvernig íhlutir vinna saman
Efnisflæði og einsleitni
Allir hlutar pelletizing extruder verða að vinna saman. Þetta hjálpar plastinu að hreyfast vel og blandið vel saman. Skrúfan ýtir plastinu áfram og blandar því saman. Þú getur breytt því hversu hratt skrúfan snýst til að blandast meira eða minna. Að hnoða kubba inni í skrúfunni hjálpa til við að blanda plastinu saman. Lögun þeirra og hvernig þú setur þau upp hjálpar plastinu að blandast betur.
Þú getur breytt hraðanum til að stjórna blönduninni og halda flæði stöðugu.
Hnoða blokk rúmfræði
Sérstök form hjálpa til við að blanda plastinu jafnt.
Convective blöndun
Hönnunin færir plast í gegnum blöndunarsvæði aftur og aftur.
Stöðug hringrás
Allt plast fer oft í gegnum sterk blöndunarsvæði.
Modular skrúfuhönnun
Þú getur breytt skrúfuhlutunum fyrir mismunandi plastefni.
Stillingar hnoðablokka
Mismunandi uppsetningar gefa sterka blöndun fyrir rétt kögglagæði.
Stundum, blöndun getur verið erfið. Ef þú blandar of mikið, þú getur brotið trefjar eða búið til ryk. Of mikil blöndun getur líka gert plastið of heitt. Mjúk blöndun er betri fyrir mjúkt plast. Nokkuð af plasti, eins og ofurlítið bræðsluflæði HDPE, hreyfa sig hægt. Þetta þarf meiri þrýsting til að flæða.
Ef of hart er blandað saman getur það mylt köggla og myndað ryk.
Kögglar eru búnir til með því að kæla og skera plastið eftir að það hefur farið úr deyinu. Kælikerfið gerir plastið hart svo hnífar geta skorið það. Góð kælikerfi hjálpa til við að halda kögglastærð og lögun eins. Sjálfvirkar stýringar geta breytt ferlinu þegar það keyrir. Þetta hjálpar þér að fá betri köggla og sóa minna.
Tegund sönnunargagna
Lýsing
Háþróuð kælikerfi
Þessar flottu kögglar fljótt og halda lögun sinni.
Sjálfvirk stjórnkerfi
Þetta stillir stillingar fyrir betri gæði og minni sóun.
Afkastamikill hitari
Þetta hitar plastið jafnt fyrir slétt útpressun.
Þú þarft að safna og meðhöndla köggla varlega svo þú tapir þeim ekki eða óhreinir þau. Notaðu góð verkfæri og haltu svæðinu hreinu. Lokaðar gangbrautir og lokuð lögn koma í veg fyrir að kögglar berist út. Kenndu starfsmönnum að nota lekahlífar og vita hvað á að gera í neyðartilvikum.
Notaðu rétt verkfæri og lokuð kerfi.
Hreinsaðu upp leka hratt.
Kenndu starfsmönnum hvernig á að meðhöndla köggla á öruggan hátt.
Ábending: Þegar hvert skref vinnur saman, þú verður sterkur, hreinir kögglar og öruggari vinnustaður.
Þú breytir hráu plasti í jafna köggla með því að gera fimm skref: fóðrun, bráðnun, extruding, kælingu, og klippa. Hver aðalhluti-hoppari, skrúfa, tunnu, deyja, kælingu, og hnífakerfi - hefur mikilvægt starf. Að sjá um extruderinn þinn hjálpar honum að virka vel:
Skoðaðu skrúfur og múffur til að sjá hvort þær séu skemmdar.
Gakktu úr skugga um að hráefni séu hrein svo ekkert slæmt komist inn.
Gætið að slitnum hlutum og skiptið um þá áður en þeir brotna.
Ef þú veist um gæði köggla og hvernig á að stjórna raka, þú getur unnið hraðar og gert færri mistök. Notaðu þessar ráðleggingar til að halda vélinni þinni vel og búa til góða köggla.
Algengar spurningar
Hvaða gerðir af plasti er hægt að nota í kögglapressu?
Þú getur notað mörg plastefni í kögglapressu. Nokkur dæmi eru pólýetýlen, pólýprópýlen, nylon, ABS, PLA, og TPU. Hvert plast þarf sitt hitastig og stillingar. Athugaðu alltaf hvað efnið þitt þarfnast áður en þú byrjar.
Hvernig heldurðu köglum einsleitum í stærð?
Þú þarft að fæða efnið á jöfnum hraða. Haltu skrúfuhraðanum sama. Hreinsaðu teninginn og hnífana oft. Notaðu sjálfvirkar stýringar til að hjálpa við kælingu og klippingu. Þetta gefur þér bestan árangur.
Af hverju þarf extruder kælikerfi?
Kælikerfið gerir bráðna plastið hart. Ef þú kælir það ekki, kögglar haldast mjúkir og festast saman. Þegar þú kælir þær hratt og jafnt, þú færð sterkar kögglar. Auðvelt er að meðhöndla þessar kögglar.
Hversu oft ættir þú að viðhalda pelletizing extruder?
Athugaðu og smyrðu legurnar á hverjum tíma 500 klukkustundir.
Horfðu á skrúfur og hnífa í hverri viku.
Hreinsaðu tunnuna og deyðu eftir hverja lotu.
Að gera þessa hluti hjálpar vélinni þinni að vinna vel.
Getur þú notað endurunnið plast í kögglupressu?
Tegund efnis
Hæfi
Skýringar
Hreint endurunnið
Já
Þurrkaðu og síaðu fyrir notkun
Blandað endurunnið
Stundum
Gæti þurft að flokka og þrífa
Mengað
Nei
Getur skemmt vél
Þú getur notað endurunnið plast ef það er hreint og flokkað.