

Munur á afköstum pelletizing extruder meðal leiðtoga í iðnaði
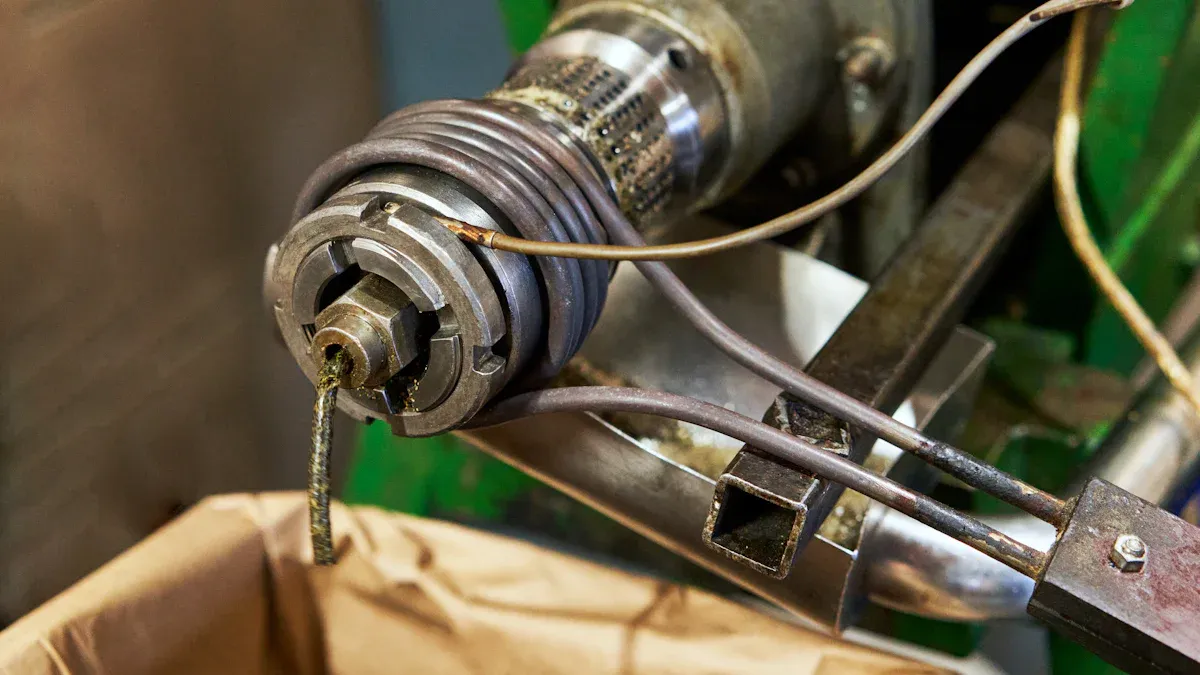
Þegar ég met hvað er leiðandi Pelletizing Extruder módel í sundur, Ég einbeiti mér að getu þeirra til að skila stöðugri frammistöðu, betri köggla gæði, og lægri rekstrarkostnaður. Þessi munur ýtir undir raunvirði fyrir kaupendur, framleiðendur, og endurvinnsluaðila sem þurfa áreiðanlega, afkastamiklar lausnir. Af minni reynslu, KO WIN YANG INDUSTRIAL CO., LTD. áberandi fyrir skuldbindingu sína um skilvirka, hágæða pillunartækni. Ég tel alltaf hagkvæmni, kostnaður, framleiðslugæði, og fjölhæfni sem mikilvægasti þátturinn þegar borinn er saman leiðtogar iðnaðarins.
Helstu veitingar
- Metið framleiðsluhlutfall til að hámarka framleiðni. Meiri framleiðsla þýðir fleiri kögglar á styttri tíma.
- Hugleiddu orkunýtingu til að lækka rekstrarkostnað. Vélar með bestu orkunotkun spara peninga og styðja við sjálfbærni.
- Leggðu áherslu á einsleitni köggla fyrir betri vörugæði. Stöðugir kögglar bæta vinnslu í aftanstreymis og draga úr sóun.
- Taktu þátt í bæði stofnfjárfestingu og viðhaldskostnaði. Áreiðanleg vél getur haft hærri fyrirframkostnað en lægri langtímakostnað.
- Veldu rétta tegund af extruder byggt á efnisþörfum. Einskrúfa pressar eru frábærir fyrir grunnverkefni, á meðan tvískrúfa gerðir skara fram úr í flóknum forritum.
- Leitaðu að háþróuðum hitastýringarkerfum. Nákvæm hitastjórnun tryggir hágæða köggla og kemur í veg fyrir niðurbrot.
- Fjárfestu í sjálfvirkni til að auka skilvirkni. Sjálfvirkar stýringar hagræða starfsemi og draga úr hættu á mannlegum mistökum.
- Veldu mát hönnun fyrir sveigjanleika. Modular extruders laga sig að mismunandi efnum og framleiðsluskala, efla langtímavöxt.
Samanburður á afköstum á kögglagerð extruder módel
Skilvirkni og framleiðsla
Framleiðsluhlutfall
Þegar ég ber saman Pelletizing Extruder módel, Ég byrja alltaf á framleiðsluhlutfalli. High output rates mean more pellets produced in less time, which directly impacts productivity. KO WIN YANG INDUSTRIAL CO., LTD. offers machines that handle a wide range of materials, from PET fabric to PE and PP. Their advanced designs allow for consistent throughput, even with challenging plastics. Other industry leaders, like Kerke and Coperion, also focus on maximizing output, but I have found that KO WIN YANG’s machines often deliver higher rates for specialty materials. This advantage comes from their specialized cutting systems, such as spaghetti cutting for single-stage extruders and die face cutting for two-stage systems.
Orkunotkun
Energy efficiency plays a crucial role in operational costs. I always look for Pelletizing Extruder models that balance high output with low energy use. KO WIN YANG YANG INDUSTRIAL CO., LTD. hannar vélar sínar fyrir hámarks orkunotkun, með nákvæmum hitastýringum og skilvirkum mótorkerfum. Þessi nálgun lækkar rafmagnsreikninga og styður sjálfbærnimarkmið. Sumir keppendur geta boðið svipaða framleiðslu, en vélar þeirra þurfa oft meira afl, sérstaklega þegar unnið er með hörku eða menguðu plasti. Ég mæli með því að meta orkunotkun á hvert kíló af kögglum sem framleitt er þegar gerðir eru bornar saman.
Pellet gæði
Einsleitni
Jafnleiki köggla hefur áhrif á vinnslu eftir strauminn og gæði endanlegrar vöru. Ég nota nokkrar mælikvarðar til að meta einsleitni og samkvæmni í leiðandi módelum fyrir pelletizing extruder. Taflan hér að neðan tekur saman þau mikilvægustu:
| Mæling | Lýsing |
|---|---|
| Rakainnihald (MC) | Hefur áhrif á mýkt og bindingargetu; hefur áhrif á viðloðun og endingu köggla. |
| Innihald melassi (MLC) | Virkar sem bindiefni, auka samheldni og vélræna eiginleika eins og hörku og klippstyrk. |
| Kornastærð (PS) | Hefur áhrif á skilvirkni pökkunar og yfirborðssnertingu; fínni stærðir bæta þjöppun en geta dregið úr afköstum. |
| Snúningshraði (RS) | Ákveður kraft við kögglun; meiri hraði eykur þéttleika en getur valdið sliti eða óhagkvæmni. |
Vélar KO WIN YANG skara fram úr í framleiðslu köggla með lágu rakainnihaldi og stöðugri kornastærð. Þessi samkvæmni tryggir að kögglurnar standi sig vel í mótun og útpressun.
Efnissamræmi
Efnissamkvæmni þýðir að sérhver köggla hefur sömu samsetningu og eiginleika. Ég hef séð extruders frá KO WIN YANG halda framúrskarandi samkvæmni, jafnvel með endurunnu eða blönduðu plasti. Háþróuð hitastýring þeirra og nákvæm fóðrunarkerfi hjálpa til við að ná þessu. Önnur vörumerki gætu átt í erfiðleikum með efnisbreytingar, sérstaklega við vinnslu eftir neyslu plasts. Stöðugir kögglar draga úr sóun og bæta gæði fullunnar vöru.
Kostnaðarsjónarmið
Stofnfjárfesting
Upphafleg fjárfesting fyrir pelletizing extruder er mismunandi eftir getu, eiginleikar, og orðspor vörumerkis. KO WIN YANG YANG INDUSTRIAL CO., LTD. býður upp á vélar sem gefa framúrskarandi gildi fyrir frammistöðu og endingu. Þó að sumir samkeppnisaðilar geti boðið lægra fyrirframverð, Ég tel alltaf langtímaávinninginn af því að fjárfesta í áreiðanlegum, hágæða vél. Vel byggður extruder getur skilað margra ára vandræðalausum aðgerðum, lágmarka niður í miðbæ og hámarka arðsemi fjárfestingar.
Viðhaldskostnaður
Viðhaldskostnaður getur haft veruleg áhrif á heildarkostnað við eignarhald. Af minni reynslu, árlegt viðhald fyrir vel hönnuð Pelletizing Extruder módel er venjulega á bilinu frá 3-5% af stofnfjárfestingu. Til dæmis:
- A Kerke extruder með upphaflega fjárfestingu á $180,000 ber venjulega árlegan viðhaldskostnað á milli $5,400 og $9,000.
- Vélar með hágæða íhlutum, eins og þeir frá KO WIN YANG, þurfa oft sjaldnar viðhald og hafa lægri langtímakostnað.
- Minni gæði valkostur getur haft ódýrara upphafsverð en getur séð viðhaldskostnað hækka um 6-8% af stofnfjárfestingu.
Ég ráðlegg kaupendum alltaf að taka bæði upphafskostnað og áframhaldandi kostnað með í reikninginn þegar þeir velja pelletizing extruder. Að velja fyrirmynd með endingargóðum íhlutum og sterkum framleiðandastuðningi getur sparað peninga og höfuðverk með tímanum.
Ábending: Forgangsraðaðu gerðum með sannaðan áreiðanleika og skilvirkum viðhaldsáætlunum til að halda framleiðslunni þinni vel gangandi.
Hvers vegna frammistaða skiptir máli í vali á pelletizing extruder
Framleiðni í framleiðslu
Þegar ég vel pelletizing extruder, Ég velti því alltaf fyrir mér hvernig það mun hafa áhrif á framleiðni á verksmiðjugólfinu. Afkastamikil vélar geta umbreytt úrgangi í verðmætar kögglum á fljótlegan og skilvirkan hátt. Ég hef séð fyrirtæki auka framleiðslu sína og hagnað með því að velja rétta kerfið. Til dæmis, húsgagnafyrirtæki í Kína setti upp kögglakerfi til að vinna úr LDPE úrgangi. Þeir framleiddu 200 tonn af endurunnum kögglum í hverjum mánuði. Þessi breyting leiddi til a 35% lækkun á hráefniskostnaði og hækkun um $1.2 milljónir í árshagnað.
Ég ber oft saman framleiðni mismunandi véla með því að nota lykilmælikvarða. Taflan hér að neðan sýnir hvernig kögglar standa upp á móti helstu plastkrossum:
| Mæling | Plastkrossvél | Plast pelletizer |
|---|---|---|
| Breakeven tímabil | 6-12 mánuði | 2-5 ár |
| Tekjuheimild | Er að selja mulið plast | Selja hágæða köggla |
| Arðsemi | Miðlungs | Hátt |
Þessi tafla sýnir að kögglavélar geta tekið lengri tíma að ná jafnvægi, en þeir skila meiri arðsemi og betri tekjustreymi.
Áhrif vörugæða
Ég veit að gæði köggla hafa áhrif á hvert skref í framleiðsluferlinu. Stöðug kögglastærð bætir framleiðslu skilvirkni og tryggir að endanlegar vörur standist stranga staðla. Ég er alltaf að leita að vélum með skilvirku kæli- og þurrkkerfi. Þessir eiginleikar koma í veg fyrir röskun á lögun og fjarlægja raka, sem verndar heilleika efnisins. Hitunar- og blöndunaraðgerðir extrudersins gegna lykilhlutverki við undirbúning plasts til mótunar og skurðar. Þegar þessi kerfi virka vel, endanleg vörugæði batna.
- Stöðug kögglastærð leiðir til betri mótunar- og útpressunarárangurs.
- Rétt kæli- og þurrkkerfi tryggja lögun köggla og styrkleika efnisins.
- Áreiðanleg hitun og blöndun tryggja einsleitni í hverri lotu.
Rekstrarkostnaðaráhrif
Rekstrarkostnaður getur skapað eða brotið fyrirtæki. Ég greini alltaf hvernig mismunandi gerðir af extruder hafa áhrif á útgjöld. Háþróaðar vélar gætu kostað meira fyrirfram, en þeir spara oft peninga til lengri tíma litið. Sjálfvirkni og meiri vinnslugeta getur lækkað vinnu- og orkukostnað með tímanum.
Hér er samanburður á algengum gerðum extruder og kostnaðareiginleika þeirra:
| Tegund extruder | Verðbil | Helstu eiginleikar |
|---|---|---|
| Einskrúfa kerfi | Mismunandi eftir sérstakri | Hagkvæmt fyrir grunnkögglaframleiðslu |
| Tvískrúfa extruders | $80,000 – $250,000 | Betra fyrir flókin efni, meiri blöndunarþörf |
| Iðnaðarverksmiðjur | $1-10 milljón | Ítarleg flokkun, samþætt gæðaeftirlit |
Ég hef fundið það hærri frammistöðustig krefjast oft fullkomnari tækni og sjálfvirkni. Þó að upphafleg fjárfesting gæti verið hærri, aukin skilvirkni getur dregið úr rekstrarkostnaði með tímanum. Ég mæli alltaf með því að meta bæði skammtíma- og langtímaútgjöld áður en ákvörðun er tekin.
Ábending: Fjárfesting í hágæða pelletizing extruder getur leitt til meiri framleiðni, betri vörugæði, og lægri rekstrarkostnaður.
Tegundir og vélar til að köggla útpressu
Einskrúfa extruders
Mechanism Yfirlit
Ég byrja oft með einskrúfa extruders þegar ég útskýri grunnatriði kúlugerðartækni. Þessar vélar nota eina snúningsskrúfu inni í upphitaðri tunnu. Skrúfan ýtir plastefni áfram, bræðir það, og undirbýr það fyrir kögglagerð. Hönnunin er einföld, sem gerir rekstur og viðhald einfalt. Ég sé marga framleiðendur velja einskrúfa extruders vegna áreiðanleika þeirra og hagkvæmni.
Vinnslugeta
Einskrúfa pressur virka best með venjulegum plastefnum. Þeir takast á við verkefni eins og að bræða, blöndun, og móta með auðveldum hætti. Hins vegar, blöndunargeta þeirra er takmörkuð. Þegar ég vinn efni sem þurfa ekki flókna blöndun, Ég treysti á þessar vélar. L/D hlutfallið, eða hlutfall lengdar og þvermáls, hefur áhrif á hversu lengi efnið er í tunnunni. Styttri L/D hlutföll henta hitanæmu plasti, á meðan lengri hlutföll hjálpa til við ítarlegri vinnslu.
Notkunarmál
Ég mæli með einskrúfa pressurum fyrir grunn köggluverk. Þeir skara fram úr í endurvinnslu hreinna, samræmdu plasti eins og PE og PP. Mörg KO WIN YANG INDUSTRIAL CO., Vélar LTD. nota þessa hönnun, sérstaklega fyrir spaghettískurð. Þessi aðferð framleiðir langa plastþræði, sem síðan eru skornir í samræmda köggla. Mér finnst þessi nálgun skilvirk fyrir mikið magn, forrit með litlum flóknum hætti.
Ábending: Veldu einskrúfa pressuvélar fyrir einföld endurvinnsluverkefni og þegar þú vilt lægri upphafsfjárfestingu.
Tvískrúfa extruders
Mechanism Yfirlit
Tvískrúfapressar nota tvær samskeyti skrúfur sem snúast saman. This design gives me better control over material movement and mixing. The screws physically push the material, which improves consistency and allows for more complex processing. I often select twin screw extruders when I need to blend additives or process high-viscosity plastics.
Vinnslugeta
These machines offer superior mixing and dispersion. Ég get unnið fjölbreyttari efni, including those with fillers or colorants. Twin screw extruders let me control residence time and temperature more precisely. This flexibility is essential for advanced recycling and compounding tasks.
Notkunarmál
I use twin screw extruders for demanding jobs. They handle PET, ABS, and nylon with ease. KO WIN YANG INDUSTRIAL CO., LTD. offers twin screw models designed for specialty applications, such as PET fabric and yarn recycling. These machines often use die face cutting, which creates uniform pellets directly from the extruder. This method works well for sticky or high-viscosity materials.
Athugið: Twin screw extruders are ideal for complex formulations and when you need excellent mixing.
Samanburðartafla: Single Screw vs. Tvískrúfa extruders
| Eiginleiki | Einskrúfa extruder | Tvískrúfa extruder |
|---|---|---|
| Hönnun | Ein snúningsskrúfa | Tvær samfléttaðar skrúfur |
| Efnisflutningar | Relies on friction | Physically pushes material |
| Blöndun skilvirkni | Takmarkað | Frábært |
| Umsókn hæfi | Basic applications | Complex formulations, high-viscosity compounds |
| Shear Conditions | Lower shear | Higher shear |
| L/D Ratio Impact | Short for heat-sensitive materials | Long for multi-stage processes |
| Efni fjölhæfni | Standard materials | Mikið úrval, including viscous compounds |
| Stjórna | Minna nákvæmur | Better control over time and temperature |
Specialized Extruder Models
PET, ABS, Nylon, PS, PE, PP, EPS/EPE, CaCO3, PVC
I often see the need for specialized machines in the industry. KO WIN YANG INDUSTRIAL CO., LTD. addresses this with a range of Pelletizing Extruder models tailored for specific materials. For PET and ABS, I use twin screw extruders that deliver high-quality pellets and excellent mixing. For PVC, Ég treysti á tveggja þrepa einskrúfa extruders. Þessar vélar tryggja mikinn hreinleika og stöðuga framleiðslu, sem er mikilvægt fyrir endurvinnslu kapal og önnur viðkvæm forrit.
Hér er yfirlit yfir sérhæfðar gerðir og markefni þeirra:
| Tegund líkans | Efni | Lýsing |
|---|---|---|
| Tvískrúfa extruder | PET, ABS | Hannað fyrir PET og ABS, bjóða upp á frábæra blöndun. |
| Tveggja þrepa einskrúfa extruder | PVC | Sérhæft fyrir PVC, sem tryggir mikinn hreinleika og afköst. |
| Eins eða tveggja þrepa extruder | PE, PP | Hentar bæði fyrir hreint og mengað plast. |
| EPS/EPE extrusion-pelletizing | EPS, EPE | Meðhöndlar froðuefni á skilvirkan hátt. |
| CaCO3 extrusion-pelletizing | CaCO3 | Vinnur kalsíumkarbónatfyllt plast. |
Ég nota líka mismunandi skurðaraðferðir eftir efni. Spaghettískurður virkar vel fyrir venjulegt plast, framleiðir langa þræði sem eru skornir í köggla. Skurður andlitsskurður er betri fyrir klístrað eða seigju efni, þar sem það myndar köggla beint við mótið, draga úr meðhöndlun og bæta einsleitni.
Ábending: Passaðu útdráttargerðina og skurðarbúnaðinn við efnið þitt til að ná sem bestum árangri.
Helstu eiginleikar og upplýsingar um pelletizing extruder
L/D hlutfall
Efnisflutningar
Þegar ég meta pelletizing extruder, Ég athuga alltaf L/D hlutfallið, sem stendur fyrir lengd og þvermál hlutfall skrúfunnar. Þetta hlutfall ákvarðar hversu lengi plastefnið er inni í tunnunni meðan á vinnslu stendur. Hærra L/D hlutfall þýðir að efnið fer lengri leið, sem gerir ráð fyrir betri bræðslu og blöndun. Mér finnst það fyrir hitaviðkvæmt plast, styttra L/D hlutfall virkar best vegna þess að það dregur úr hættu á ofhitnun. Fyrir sterkari eða flóknari efni, Ég vel lengra L/D hlutfall til að tryggja fullkomna bráðnun og einsleitan flutning.
Úttaksgæði
L/D hlutfallið hefur einnig áhrif á gæði endanlegra köggla. Í minni reynslu, vel samsvörun L/D hlutfall leiðir til samræmdrar kögglastærðar og lögunar. KO WIN YANG YANG INDUSTRIAL CO., LTD. hannar vélar sínar með bestu L/D hlutföllum fyrir hverja notkun. Þessi athygli á smáatriðum tryggir að sérhver lota af kögglum uppfylli stranga gæðastaðla. Ég hef séð það þegar L/D hlutfallið er of stutt, kögglar geta innihaldið óbræddar agnir. Þegar það er of langt, efnið getur brotnað niður. Ég mæli alltaf með því að passa L/D hlutfallið við tiltekið efni og framleiðslumarkmið.
Efnismeðferðarkerfi
Tegundir fóðrar
Meðhöndlun efnis byrjar með fóðrunarkerfinu. Ég hef notað bæði rúmmáls- og þyngdarmatara í mismunandi verkefnum. Rúmmálsfóðrari skilar stöðugu flæði efnis miðað við rúmmál, sem virkar vel fyrir einsleitt hráefni. Þyngdarmælingar mæla þyngd efnisins, veita meiri nákvæmni fyrir blöndur og endurunnið plast. KO WIN YANG YANG INDUSTRIAL CO., LTD. býður upp á báðar tegundir, sem gerir mér kleift að velja besta kostinn fyrir hvert starf.
Aðlögunarhæfni
Aðlögunarhæfni skiptir sköpum þegar unnið er úr ýmsum efnum. Ég treysti á extruders sem geta séð um allt frá háhitafjölliðum til endurunnið plasts. Taflan hér að neðan tekur saman hvernig mismunandi efnismeðferðareiginleikar auka aðlögunarhæfni:
| Eiginleiki | Lýsing |
|---|---|
| Efni fjölhæfni | Vinnur sérhæfð efni, þar á meðal háhitafjölliður og endurunnið plast. |
| Nákvæmni og aðlögun | Fjölsvæða hitastýring tryggir stöðuga eiginleika og kemur í veg fyrir niðurbrot. |
| Aukinn árangur | Mótorar með háu togi og loftlosunarkerfi bæta skilvirkni og framleiðslugæði. |
| Ending og langlífi | Þungir íhlutir styðja við stöðugan rekstur og draga úr viðhaldskostnaði. |
Einskrúfa pressuvélar eru hagkvæmar og fjölhæfar fyrir einfaldar PVC samsetningar. Tvískrúfa pressar bjóða upp á betri blöndun og meiri afköst, sem mér finnst nauðsynlegt fyrir forrit sem þurfa nákvæma hitastýringu.
Hitastýring
Nákvæmni
Hitastýring er kjarninn í gæðum köggla. Ég er alltaf að leita að vélum með mörgum hitunarsvæðum og sjálfstæðum stjórnendum. Þessir eiginleikar gera mér kleift að stilla hitastigið á hverju stigi ferlisins. Háþróaðir hitaskynjarar fylgjast með hitastigi í rauntíma, svo ég geti gert skjótar breytingar ef þörf krefur. Þetta nákvæmni kemur í veg fyrir ofhitnun og heldur efninu í fullkomnu ástandi.
Pellet gæði
Stöðug hitastýring tryggir að sérhver köggla hafi rétta eiginleika. Ég hef séð að léleg hitastjórnun leiðir til niðurbrots efnis og ójafnra köggla. KO WIN YANG YANG INDUSTRIAL CO., LTD. uses sophisticated temperature control systems in their Pelletizing Extruder models. This technology helps me produce high-quality pellets, even with temperature-sensitive materials. Reliable temperature control means fewer rejects and better performance in downstream applications.
Ábending: Always choose a Pelletizing Extruder with advanced temperature control for the best pellet quality and process stability.
Automation and Controls
Automation stands at the core of modern pelletizing extruder performance. I have seen firsthand how advanced control systems transform daily operations. When I work with KO WIN YANG YANG INDUSTRIAL CO., LTD. vélar, I notice that automation manages critical parameters like barrel temperature and screw speed without constant manual input. This approach not only streamlines the process but also ensures that every batch of pellets meets the same high standard.
User Interface
A user-friendly interface makes a significant difference in daily operation. I always look for extruders with intuitive touchscreens and clear displays. These interfaces allow me to monitor and adjust settings quickly. KO WIN YANG YANG INDUSTRIAL CO., LTD. equips their machines with modern control panels that display real-time data. I can set temperature zones, adjust screw speed, and monitor system status with just a few taps. This level of control reduces the learning curve for new operators and minimizes the risk of mistakes.
I appreciate how these interfaces often include visual alarms and prompts. If a parameter drifts out of range, kerfið lætur mig vita strax. This feature helps prevent material waste and equipment damage. I have trained teams on these systems, and they adapt quickly because the interface guides them through each step. The result is a safer, more efficient workplace.
Ábending: Choose extruders with clear, responsive user interfaces to simplify training and reduce operator error.
Data Integration
Data integration has become essential in today’s manufacturing environment. I rely on extruders that collect and store operational data automatically. KO WIN YANG YANG INDUSTRIAL CO., LTD. designs their machines to support data logging and connectivity. I can track production rates, orkunotkun, and maintenance schedules over time. This information helps me identify trends and optimize performance.
Automated data collection reduces the need for manual record-keeping. I have seen how this shift decreases human error and ensures accurate reporting. When I analyze historical data, Ég get komið auga á vandamál áður en þau verða vandamál. Til dæmis, ef orkunotkun eykst óvænt, Ég get rannsakað og tekið á orsökinni fljótt. Þessi fyrirbyggjandi nálgun heldur framleiðslunni gangandi vel og lengir endingu búnaðarins.
Sjálfvirkni styður einnig fjarvöktun. Ég get athugað stöðu vélarinnar frá skrifstofunni minni eða jafnvel utan staðarins. Þessi sveigjanleiki gerir mér kleift að stjórna mörgum línum á skilvirkan hátt og bregðast við vandamálum hraðar. Með því að samþætta sjálfvirkni og gögn, KO WIN YANG YANG INDUSTRIAL CO., LTD. hjálpar mér að viðhalda stöðugum gæðum og hámarka rekstrarhagkvæmni.
Athugið: Sjálfvirkar stýringar og samþætt gagnakerfi eru lykillinn að því að draga úr niður í miðbæ og bæta langtíma framleiðni.
Raunveruleg notkun á pelletizing extruder
Notkunartilfelli í framleiðslu
Hátt hljóðstyrksframleiðsla
Ég vinn oft með framleiðendum sem þurfa að framleiða mikið magn af kögglum til plastvinnslu. High-volume production relies on machines that deliver consistent output and minimize downtime. KO WIN YANG YANG INDUSTRIAL CO., LTD. offers solutions that support continuous operation and efficient pelletizing. I see these machines used in factories that supply pellets for injection molding and extrusion processes. The technology adapts to different production scales, from packaging materials to automotive parts.
| Technology Type | Lýsing | Umsóknir |
|---|---|---|
| Cold Cutting | Cuts material at lower temperatures. | Used for materials with specific Melt Flow Index (MFI) kröfur. |
| Hot Cutting | Cuts material at higher temperatures. | Used for materials needing a specific pellet shape. |
- I use cold cutting for plastics that require precise melt flow.
- Hot cutting works best when pellet shape is critical for downstream processing.
Sérstök efni
I often encounter specialty materials like PET fabric, yarn, ABS, og nylon. KO WIN YANG YANG INDUSTRIAL CO., LTD. útvegar extruders sem eru hannaðar fyrir þessi efni. Ég vel vélar með háþróaðri blöndun og hitastýringu til að höndla einstaka eiginleika. Sérstök kögglagerð styður iðnað eins og vefnaðarvöru, rafeindatækni, og lækningatæki.
- Notað í plastframleiðslu
- Nauðsynlegt fyrir sprautumótun
- Mikilvægt fyrir útpressunarferli
- Finnst í vörum allt frá umbúðum til bílavarahluta
Endurvinnsluforrit
Plast eftir neyslu
Endurvinnsla plasts eftir neyslu býður upp á einstaka áskoranir. Ég treysti á pelletizing extruder kerfi sem meðhöndla blandað og mengað hráefni. KO WIN YANG YANG INDUSTRIAL CO., LTD. býður upp á vélar með öflugum fóðrunar- og afgasunareiningum. Þessir eiginleikar hjálpa mér að vinna PET-flöskur, PE kvikmyndir, og önnur endurunnin efni á skilvirkan hátt.
| Áskorun | Orsök(s) |
|---|---|
| Gróft, mattur, eða holótt yfirborð | Léleg mýking, of mikill raki, óviðeigandi smurningu, búnaðarmál, lágur deyjaþrýstingur |
| Kögglar festast | Ófullnægjandi kæling, kyrrstöðu, lubricant issues, cutter problems, high humidity |
| Uneven Pellets with Tailing | Unstable feeding, melt pressure/temperature fluctuations, speed mismatch, cutter or dieplate issues |
| Coke Spots on the Pellets | Coke accumulation in the screw, excessive heating time |
I address these challenges by adjusting process parameters and using machines with advanced cooling and feeding systems.
Contaminant Management
Managing contaminants is critical in recycling. ég nota vacuum degassing systems and side feeders to remove moisture and add stabilizers. KO WIN YANG YANG INDUSTRIAL CO., LTD. designs extruders that support quick replacement of screw elements and barrels. This flexibility allows me to maintain pellet quality even with variable feedstocks.
Customization and Scalability
Modular hönnun
Customization is essential for adapting to different production needs. I select extruders with modular designs that allow quick replacement of dies, tunnur, and degassing modules. KO WIN YANG YANG INDUSTRIAL CO., LTD. offers configurations for radial, axial, and twin-screw setups. This versatility helps me tailor the machine to specific materials and applications.
Expansion Options
Scalability matters when production demands change. I choose systems that accommodate lab, pilot, and full-scale production. Integration with spheronization and extrusion modules enhances efficiency and reduces handling. I often add side feeders for glass fiber or pigments and vacuum degassing for moisture removal.
| Eiginleiki | Lýsing |
|---|---|
| Configurations | Radial, axial, or twin-screw for precise shaping and density control. |
| Skalanleiki | Lab, pilot, and production scales for various needs. |
| Samþætting | Fully integrated extrusion and spheronization solutions for efficiency. |
Ábending: Modular and scalable extruder systems help me respond quickly to new materials and market demands.
Model Recommendations for Different Needs
High Efficiency Models
When I look for high efficiency in pelletizing extruders, I focus on models that deliver maximum throughput with minimal downtime. KO WIN YANG YANG INDUSTRIAL CO., LTD. offers two-stage pelletizing lines that stand out in industrial settings. These machines use advanced features like dual-zone vacuum degassing and hydraulic screen changers. I have seen these systems improve melt purity and reduce contamination. The die-face water-ring pelletizing mechanism ensures consistent pellet size, sem eykur framleiðni.
Here is a table that summarizes the top high-efficiency models:
| Fyrirmynd | Getu (kg/klst) | Primary Extruder Diameter (mm) | Secondary Extruder Diameter (mm) | Main Motor Power (kW) |
|---|---|---|---|---|
| TSS-300 | 300-400 | 120 | 110 | 90 |
| TSS-500 | 500-600 | 150 | 140 | 160 |
| TSS-800 | 800-1000 | 180 | 170 | 250 |
These models feature integrated drying systems and CE-certified safety controls. I have worked with clients who report stable output and fewer screen changes. One operations manager told me, “The two-stage pelletizing line helped us improve final pellet quality and reduce screen change frequency. We now achieve more stable output for higher-value rigid HDPE applications.”
Ábending: Choose two-stage extruders with vacuum degassing and hydraulic screen changers for high-volume, skilvirka framleiðslu.
Best Output Quality
I always recommend models with advanced monitoring and control systems when output quality is the priority. KO WIN YANG YANG INDUSTRIAL CO., LTD. equips their machines with high-torque, low-RPM drives and smart sensors. These features stabilize processing and allow real-time adjustments. Automated screw modules and rapid-swap elements make changeovers quick and easy. I value self-cleaning profiles because they reduce downtime and keep pellet quality consistent.
The table below highlights key features that support superior output quality:
| Eiginleiki | Hagur |
|---|---|
| Mikið tog, low-RPM drives; háþróaða málmvinnslu; smart sensors | Stable processing and better monitoring along the extrusion path |
| Real-time viscosity, torque harmonics, moisture analytics | Automated screw adjustments to maintain granulation quality |
| Rapid-swap elements; variable screw diameter modules | Greater versatility across formulations and faster changeovers |
| Self-cleaning profiles | Reduced downtime and easier maintenance |
| AI-enabled fault detection | Predicts wear and preserves pellet production stability |
| Enhanced devolatilization sections | Improved handling of wet biomass and reactive additives |
I have seen these features lower waste and improve pellet uniformity. AI-enabled fault detection helps predict wear and maintain stable production. Enhanced devolatilization sections handle wet biomass and additives with ease.
Athugið: For the best output quality, select extruders with real-time analytics, self-cleaning profiles, and AI-enabled monitoring.
Cost-Effective Choices
Cost-effectiveness matters to many of my clients. I recommend single screw extruders for basic pelletizing needs. These models offer reliable performance and lower initial investment. KO WIN YANG YANG INDUSTRIAL CO., LTD. designs machines that minimize maintenance costs and maximize durability. I have found that volumetric feeders and modular designs help reduce operational expenses. These systems adapt to different materials and production scales.
I suggest evaluating both upfront costs and long-term savings. Durable components and efficient maintenance schedules keep production running smoothly. When I choose cost-effective models, I look for proven reliability and strong manufacturer support.
Ábending: For cost-sensitive projects, select single screw extruders with modular features and efficient feeders.
Versatile Solutions
When I look for a pelletizing extruder that can adapt to many needs, I always focus on versatility. Í minni reynslu, the best versatile solutions handle a wide range of materials, support different production scales, and allow for quick changes between jobs. KO WIN YANG YANG INDUSTRIAL CO., LTD. stands out in this area. Their modular extruder systems give me the flexibility to process everything from standard PE and PP to specialty plastics like PET, ABS, og nylon.
I often recommend these machines to clients who need to switch between materials or adjust their production volume. The modular design lets me swap out barrels, skrúfur, and feeders quickly. This feature saves time and reduces downtime. I can move from processing post-consumer PET bottles to producing high-quality pellets for automotive parts without major reconfiguration.
Here is a table that summarizes the key features I look for in versatile pelletizing extruders:
| Eiginleiki | Hagur |
|---|---|
| Modular Smíði | Quick changeover between materials |
| Multiple Cutting Options | Spaghetti, die face, and water ring cutting |
| Wide Material Range | Handles PE, PP, PET, ABS, nylon, PVC, EPS |
| Scalable Design | Supports lab, pilot, and full-scale lines |
| Advanced Controls | Easy recipe management and process tracking |
I value the ability to choose between spaghetti cutting for standard jobs and die face cutting for sticky or high-viscosity materials. KO WIN YANG YANG INDUSTRIAL CO., LTD. offers both options. This flexibility means I can meet the needs of packaging, vefnaðarvöru, bifreiða, and recycling industries with one machine platform.
I also appreciate advanced control systems. These systems let me store and recall process recipes for different materials. I can monitor production data and make adjustments on the fly. This level of control helps me maintain consistent pellet quality, even when switching between jobs.
Here are the main benefits I see with versatile pelletizing extruders:
- Adapt quickly to new materials or market demands.
- Reduce downtime with fast changeovers.
- Scale production up or down as needed.
- Maintain high pellet quality across different plastics.
Ábending: If you need to serve multiple markets or handle a variety of plastics, invest in a modular, versatile pelletizing extruder. This approach gives you the flexibility to grow your business and respond to changing customer needs.
I have seen manufacturers boost their competitiveness by choosing versatile solutions. They can take on more projects and respond faster to customer requests. KO WIN YANG YANG INDUSTRIAL CO., LTD. provides the technology and support to make this possible. I always recommend their modular systems to clients who value adaptability and long-term growth.
I see clear performance differences between twin screw and single screw extruders. The table below highlights key aspects:
| Performance Aspect | Tvískrúfa extruders | Einskrúfa extruders |
|---|---|---|
| Throughput Capability | 30-50% higher | Neðri |
| Thermal Homogeneity | ±3-5°C | ±10-15°C |
| Skrúfuhraði | Allt að 600 snúningur á mínútu | 100-200 snúningur á mínútu |
These differences lead to cost savings, better quality assurance, and a positive environmental impact. When I help clients choose a model, I consider material type, sample specifications, and special requirements. I recommend KO WIN YANG YANG INDUSTRIAL CO., LTD. for reliable, skilvirkar lausnir. I encourage every buyer to evaluate their needs and consult with manufacturers for the best fit.
Algengar spurningar
What materials can I process with a Pelletizing Extruder?
I can process a wide range of plastics, including PET, ABS, nylon, PS, PE, PP, EPS, EPE, CaCO3, og PVC. I select the right model based on the material’s properties and my production goals.
How do I choose between single screw and twin screw extruders?
I consider the complexity of my materials. For basic recycling, I use single screw extruders. For advanced mixing or specialty plastics, I choose twin screw models. My decision depends on the application and desired pellet quality.
What maintenance does a Pelletizing Extruder require?
I perform regular cleaning, check wear parts, and monitor temperature controls. I follow the manufacturer’s maintenance schedule to ensure consistent performance and minimize downtime.
How does automation improve Pelletizing Extruder operation?
Automation lets me control temperature, skrúfa hraða, and feeding with precision. I reduce manual errors and improve consistency. I also benefit from real-time data tracking and easier troubleshooting.
Can I upgrade or expand my Pelletizing Extruder system?
Já, I can add modules, change feeders, or swap cutting mechanisms. Modular designs from leading brands allow me to scale production or adapt to new materials quickly.
What are common issues with pellet quality and how do I solve them?
I often see uneven pellets, sticking, or surface defects. Ég stilli hitastigið, feeding rate, and cooling systems. I consult the machine’s manual or contact technical support for persistent problems.
How do I ensure energy efficiency in my Pelletizing Extruder line?
I select models with efficient motors and advanced temperature controls. I monitor energy use and maintain equipment regularly. These steps help me lower operational costs and support sustainability.
Ábending: I always consult with the manufacturer for tailored solutions and best practices.