

Hvernig virkar plastkögglavél í 2026
Plastkögglavél umbreytir plastúrgangi eða hráefni í einsleitar kögglar í gegnum röð vel skilgreindra skrefa. Þú byrjar á fóðrun, þar sem plast fer inn í vélina. Kerfið bræðir efnið, síar út óhreinindi, og þrýstir því í gegnum tening til að mynda samfellda þræði. Kæling storknar þræðina, og svo sker hnífur sem snýst þær í nákvæmar kögglum. Hvert stig mótar endanleg gæði og samkvæmni.
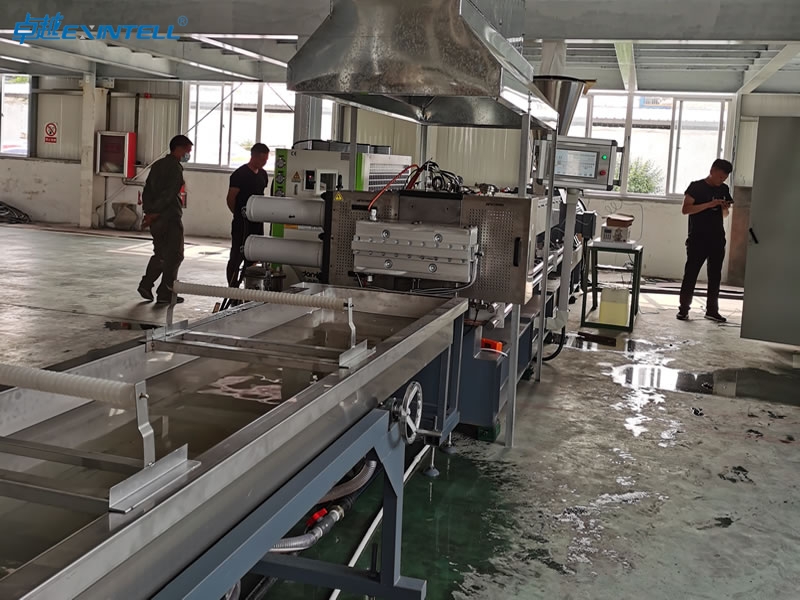
|
Skref |
Lýsing |
|---|---|
|
Fóðrun |
Plastúrgangur er settur inn í vélina í gegnum tank, sem inniheldur ýmsar gerðir af plasti. |
|
Bráðnun |
Plastið er hitað og brætt einsleitt í extrudernum, undirbúa það fyrir næsta stig. |
|
Extruding |
Bræddu plastinu er þvingað í gegnum deyja til að búa til þræði, ákvarða lögun og stærð köggla. |
|
Kæling |
Þræðirnir eru kældir, storknun þá til að skera. |
|
Skurður |
Kældir þræðir eru skornir í einsleita köggla með snúningshníf, stillanleg fyrir tiltekin forrit. |
Helstu veitingar
-
Plastkornavélar umbreyta úrgangi í samræmda köggla í gegnum röð skrefa: fóðrun, bráðnun, síun, extruding, kælingu, og klippa.
-
Stöðug fóðrun og nákvæm hitastýring skipta sköpum til að ná hágæða kögglum og koma í veg fyrir galla.
-
Mismunandi gerðir af kögglum, eins og strand og neðansjávar, koma til móts við ýmsar efnis- og framleiðsluþarfir, hefur áhrif á lögun og gæði köggla.
-
Árangursrík síun á bráðnu plasti fjarlægir óhreinindi, tryggir sléttar og einsleitar kögglar en verndar búnaðinn.
-
Kæliaðferðir, þar á meðal vatnshringur og neðansjávarkæling, hafa veruleg áhrif á gæði köggla og skilvirkni framleiðslu.
-
Reglulegt viðhald og eftirlit með búnaði hjálpar til við að koma í veg fyrir algeng vandamál eins og ójöfn fóðrun og stíflaðar síur.
-
Gæðaeftirlitsráðstafanir, þar á meðal rétt sýnatöku og skimun, tryggja að kögglar hittist iðnaðarstaðla og viðhalda samræmi.
-
Rétt umbúðir og geymsla köggla vernda þær gegn raka og mengun, tryggja að þau haldist hágæða til notkunar í framtíðinni.
Yfirlit yfir plastkögglaferli
Hvað er plastkögglavél
Þú notar plastköggla til að umbreyta hráu plasti eða endurunnu efni í korn með nákvæmum stærðum og lögun. Þessi vél stjórnar hitastigi, þrýstingi, og snúningshraða til að framleiða stöðugar niðurstöður. Plastkornavélin sker útpressað plast í einstök korn, veita staðlaða stærð fyrir frekari vinnslu. Þú treystir á þennan búnað til að stjórna heilleikanum, yfirborðseiginleikar, og stærð hverrar ögn. Vinnureglan um plastkýli felur í sér að bræða plast, síun óhreininda, og mynda samræmda köggla með nákvæmri stjórnun á aðstæðum inni í einingunni.
-
Sker útpressað plast í einstök korn.
-
Veitir samræmda stærð fyrir frekari vinnslu í framleiðslu.
-
Umbreytir samfelldum þráðum af bræddu plasti í korn af einsleitri stærð.
-
Þjónar sem staðlað hráefni fyrir sprautumótun og filmuútpressun.
Helstu skref í kögglagerð
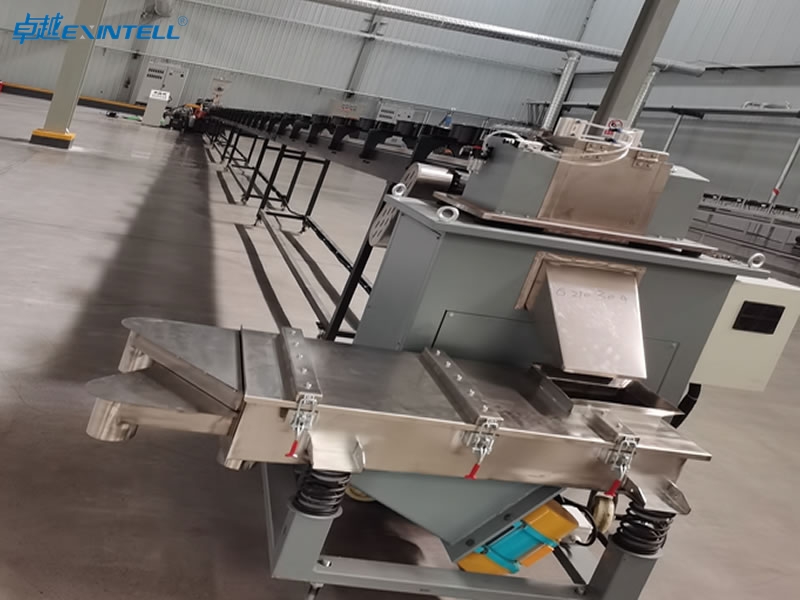
Þú fylgir röð af skref þegar verið er að nota plastkögglavél. Hvert stig mótar gæði og samkvæmni lokaafurðarinnar. Hér er dæmigert vinnuflæði:
-
Fóðrun & formeðferð: Þú kynnir hráefni í gegnum fata eða fóðrari. Formeðferð eykur magnþéttleika og undirbýr efnið fyrir bráðnun.
-
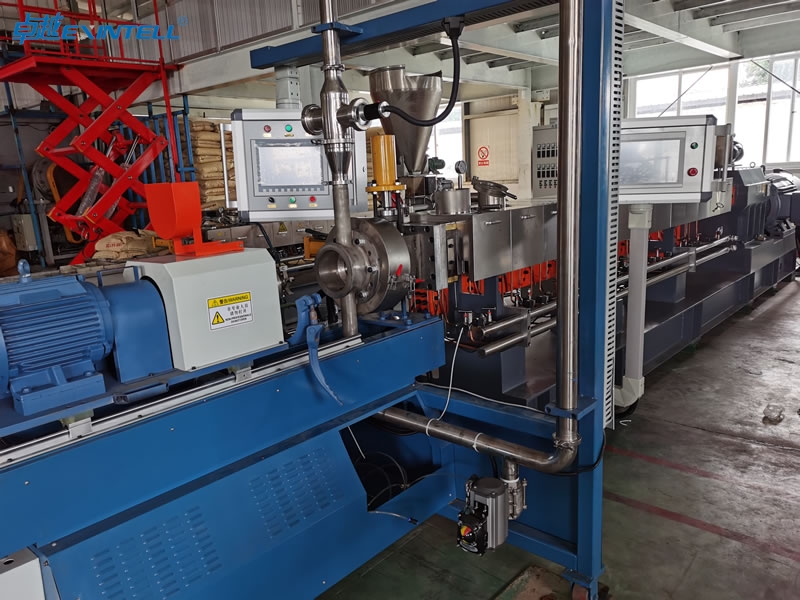
Bráðnun & plast mótun: Þú beitir hita og klippum með því að nota extruder. Þetta skref nær samræmdu flæði og undirbýr plastið fyrir síun.
-
Bræðið síur: Þú síar bráðna plastið til að fjarlægja mengunarefni. Hreint efni tryggir hágæða köggla.
-
Die extrusion & klippa: Þú myndar síuðu bræðsluna í köggla með því að nota deyja og skurðarbúnað.
-
Kæling & fæða: Þú kælir kögglana og þurrkar síðan eða geymir þær til notkunar í framtíðinni.
Ábending: Stöðug fóðrun og nákvæm hitastýring hjálpa þér að ná samræmdri kögglastærð og koma í veg fyrir galla.
Hægt er að velja um nokkrar gerðir af kögglubúnaði, hver hentugur fyrir mismunandi efni og lögun. Taflan hér að neðan sýnir algenga valkosti:
|
Gerð kögglagerðar |
Best fyrir |
Pellet lögun |
Hlutfallslegur kostnaður |
|---|---|---|---|
|
PE, PP, PS — hreint hráefni |
Sívalur |
Lágt |
|
|
PET, PA, verkfræðiplast |
Kúlulaga |
Hátt |
|
|
Vatnshringur kögglavél |
PE, PP — miðlungsmikil mengun |
Linsulaga/kúlulaga |
Miðlungs |
Hvers vegna pelletizing skiptir máli
Pelletizing gegnir mikilvægu hlutverki í endurvinnslu og framleiðslu. Þú breytir bráðnu endurunnu plasti í samræmda köggla, sem þú getur geymt, flutninga, og endurvinnið eins og hreint plastefni. Þessi umbreyting gerir endurunnið efni kleift að komast aftur inn í framleiðsluferilinn á skilvirkan hátt. Þú nýtur góðs af auðveldari meðhöndlun og bættri blöndun meðan á framleiðslu stendur. Lokavaran styður hringrásarhagkerfi plasts með því að útvega endurunnið efni.
-
Kögglagerð gerir plast hráefni auðveldara og skilvirkara í meðhöndlun.
-
Það tryggir stöðugan árangur við blöndun og mótun.
-
Ferlið útvegar öllu hringlaga hagkerfinu fyrir plast endurunnið efni.
Þú stendur frammi fyrir nokkrum áskorunum meðan á pelletsun stendur. Hátt rakainnihald í kögglum getur leitt til lélegrar vélrænni frammistöðu og efnistaps. Þú þarft skilvirk þurrkkerfi og rétt val á búnaði til að lágmarka raka. Ósamræmi kögglastærð stafar oft af óviðeigandi fóðrunaraðferðum. Þú leysir þetta með því að nota nákvæm fóðurkerfi. Val á vélum, eins og kyrningavél með nákvæmnissmíðuðum blöðum, hefur bein áhrif á gæði köggla sem framleidd eru.
Þú sérð líka tækniframfarir í 2026. Einskrúfa extruders með L/D hlutföllum á milli 32:1 og 38:1 eru algengar. Tandem stillingar hámarka afgasun og síun. Stöðugir skjáskiptir leyfa síubreytingar án þess að stöðva framleiðslu. Bimetallic tækni eykur endingu, og samsnúningur samhliða tvískrúfa pressur bjóða upp á skilvirka fjarlægingu mengunarefna. Neðansjávar pelletizers framleiða samræmda, ryklausar kögglar og bjóða hærra endursöluverð.
|
Tækni |
Lýsing |
Fríðindi |
|---|---|---|
|
Bimetallic tækni |
Háþróuð efni auka endingu |
Eykur endingu um 3-5 sinnum |
|
Samsnúin samhliða tvískrúfa |
Jákvæð tilfærsla, sjálfhreinsandi aðgerðir |
Skilvirk fjarlæging mengunarefna |
|
Neðansjávar pelletizer |
Framleiðir einkennisbúning, ryklausar kögglar |
Hærra endursöluverð, tilvalið fyrir verkfræðiplast |
Þú getur náð afköstum allt frá 80 kg/klst til yfir 1,000 kg/klst, fer eftir gerð vélarinnar og uppsetningu. Orkunýtnar línur spara á milli $30,000-$80,000 á ári miðað við óhagkvæmari gerðir. Í 2026, sérstök orkunotkun fyrir plastkögglavélar er á bilinu frá 0.25-0.35 kWh/kg, með bestu stillingum í sínum flokki sem ná eins lágum og 0.20-0.30 kWh/kg.
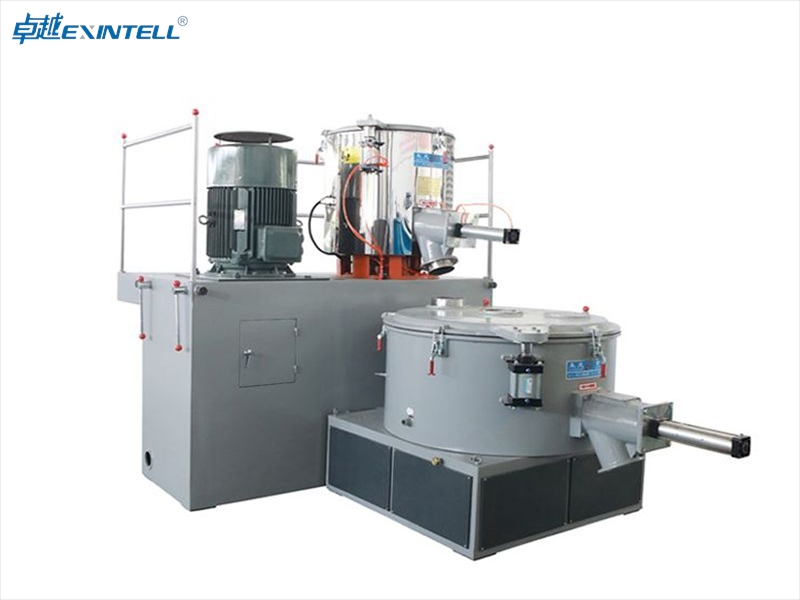
Athugið: Fjöllaga stöðlun og ný skrúfuhönnun hjálpa þér að vinna úr lífplasti og ekki mikilvægum sniðum á skilvirkari hátt.
Þú treystir á plastkorna- og kyrnunartæknina til að framleiða samræmda köggla sem uppfylla iðnaðarstaðla. Ferlið tryggir að þú hafir áreiðanlegt hráefni til framleiðslu og endurvinnslu, styðja bæði skilvirkni og sjálfbærni.
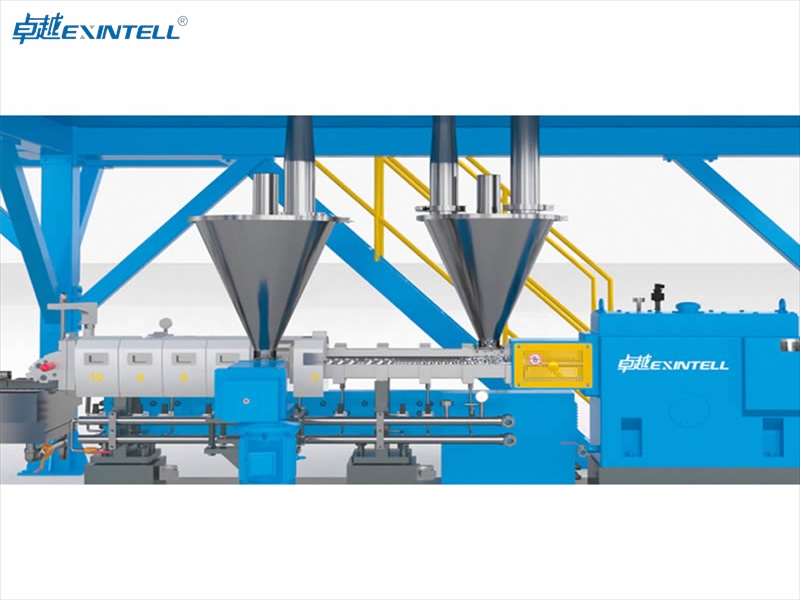
Plast fóðrun
Inntaksefni
Þú byrjar á pelletizing ferli með því að velja rétt inntaksefni. Þú getur notað plastúrgang, jómfrúar plast, eða blanda af hvoru tveggja. Áður en þú fóðrar þessi efni í plastkögglavélina, þú þarft að undirbúa þau vandlega. Hér er dæmigert undirbúningsvinnuflæði:
-
Plast undirbúningur: Þú þvær og tætir endurunnið plast til að fjarlægja óhreinindi og óhreinindi. Þú getur líka brætt efnið ef þörf krefur. Virgin plast kemur oft sem flögur eða korn, tilbúið til vinnslu.
-
Bráðnun og útpressun: Þú hitar tilbúna plastið í plastkornavélinni. Extruderinn bræðir efnið og ýtir því áfram.
-
Skurður: Þú notar snúningshníf eða kyrnivél til að skera bráðna plastið í litla bita.
-
Kæling: Þú kælir kögglana með lofti, vatn, eða bæði.
-
Þurrkun og skimun: Þú þurrkar kældu kögglana og skimar þá til að tryggja einsleita stærð og gæði.
Þú verður að huga að hreinleika og stærð inntaksefna. Hreint, vel undirbúinn plastúrgangur hjálpar þér að forðast galla og bætir gæði kögglana.
Fóðrunarkerfi
Þú treystir á skilvirka fóðrunarbúnað til að færa plast inn í kögglakerfið. Tvær meginaðferðir hjálpa þér að ná stöðugri og stýrðri fóðrun.
Hopper
Þú notar tunnur til að hlaða plastúrgangi eða jómfrúarefni í plastkögglavélina. Tappinn heldur efninu og losar það með stýrðum hraða. Þú getur stillt flæðið til að passa við getu plastkornavélarinnar. Oft eru skynjarar sem fylgjast með efnismagni og koma í veg fyrir stíflur.
Færibönd
Þú notar færibönd til að flytja plast úr geymslu í tunnuna eða beint inn í kögglunina. Færibönd veita stöðugan straum af efni og draga úr handvirkri meðhöndlun. Þú getur valið belti, skrúfa, eða titrandi færibönd eftir gerð og stærð plasts. Færibönd hjálpa þér að viðhalda jöfnum straumhraða og lágmarka truflanir.
Ábending: Þú ættir að athuga fóðrunarkerfið reglulega til að koma í veg fyrir stíflur og tryggja sléttan gang.
Mikilvægi stöðugrar fóðrunar
Þú þarft stöðug fóðrun til að framleiða hágæða köggla. Stöðug fóðrun tryggir samræmda stærð, lögun, og rakainnihald. Ef þú leyfir afbrigði í fóðrun, þú átt á hættu að búa til köggla með yfirborðsgöllum eða tómum. Rakasveiflur geta valdið tapi á vélrænni styrk og jafnvel bilun í búnaði. Óstöðug gæði köggla gera það erfiðara fyrir þig að selja eða nota kögglana í atvinnuskyni.
-
Ósamræmi kögglastærð getur leitt til yfirborðsgalla og tómarúm.
-
Breytingar á rakainnihaldi geta valdið tapi á vélrænni styrkleika og bilun í búnaði.
-
Óstöðug gæði köggla geta hindrað samþykki í viðskiptalegum umsóknum.
Þú stjórnar rakainnihaldi með því að halda stöðugri fóðrun. Þetta skref er nauðsynlegt til að ná árangri hámarks vörugæði. Ef þú hunsar fóðrun samkvæmni, þú gætir átt frammi fyrir vinnsluvandamálum eftir aftan straum, svo sem yfirborðsgalla og byggingargalla. Þú treystir á plastkorna- og kyrnunartæknina til að hjálpa þér að ná samræmdri fóðrun og gæðum köggla.
Bræðsla og síun
Extruder tunna og skrúfa
Þú treystir á extruder tunnuna og skrúfuna til að breyta plastúrgangi eða hráefni í slétt, einsleit bráðnun. Skrúfan snýst inni í upphituðu tunnu, ýta plastinu áfram. Þegar skrúfan snýst, það skapar vélræna virkni og klippihita. Þetta ferli bræðir plastið á skilvirkan hátt. Ytri hitarar á tunnunni bæta við meiri hita, tryggja að efnið nái réttu hitastigi fyrir kögglun. Skurvarmi frá skrúfunni gefur oft verulegum hluta orkunnar sem þarf til bráðnunar.
Hér er stutt yfirlit yfir hvernig þessir þættir vinna saman:
|
Hluti |
Virka |
|---|---|
|
Skrúfa |
Umbreytir plasti í samræmda bræðslu með vélrænni aðgerð og klippihita. |
|
Tunna |
Hitar og þéttir plastið, sem tryggir ítarlega bræðslu og næringu á deyjahausinn. |
Þú þarft bæði skrúfuna og tunnuna til að vinna í sátt. Ef annar hvor hluti mistekst, plastkögglavélin getur ekki framleitt samræmda köggla.
Hitastýring
Þú verður að stjórna hitastigi vandlega á bræðslustigi. Hitastig hefur bein áhrif á hversu vel plastið bráðnar og rennur í gegnum extrusion kerfið. Réttar hitastillingar hjálpa þér að ná sléttu efnisflæði og stöðugu, afkastamikil útpressun. Ef þú stillir hitastigið of lágt, plastið gæti ekki bráðnað jafnt. Þetta leiðir til of mikillar seigju og lélegrar mýkingar. Ef þú stillir hitastigið of hátt, plastið getur brotnað niður. Þetta veldur brothættum köglum og dregur úr vélrænni styrk þeirra.
-
Hitastig hefur áhrif á mýkingu plasts, flæðihæfni, og eiginleika lokakúlanna.
-
Rétt hitastig tryggir stöðugan rekstur og hágæða framleiðsla.
-
Lágt hitastig veldur ójafnri bráðnun og mikilli seigju.
-
Hátt hitastig hætta á varma niðurbroti og veikum köglum.
Ábending: Fylgstu alltaf með hitabeltunum meðfram tunnunni til að viðhalda bestu bræðsluskilyrðum.
Síun fyrir kögglagerð
Áður en þú ferð á extrusion stigið, þú verður sía bráðna plastið. Síun fjarlægir óhreinindi eins og óhreinindi, málmbrot, eða óbræddar agnir. Hrein bræðsla er nauðsynleg til að framleiða hágæða köggla. Þú notar fínan möskva skjái eða síupakkningar í plastkornavélinni til að fanga aðskotaefni. Þetta skref verndar mótið og skurðarkerfið fyrir skemmdum. Það tryggir einnig að kögglar hafi slétt yfirborð og einsleita uppbyggingu.
Þú ættir að athuga og skipta um síur reglulega. Stíflaðar síur geta dregið úr flæði og valdið þrýstingsuppbyggingu í útpressunarkerfinu. Stöðug síun styður heildar skilvirkni kögglaferlisins. Þú færð betri árangur og færri galla í fullbúnu kögglunum þínum.
Athugið: Árangursrík síun lengir líftíma plastkorna- og kyrnunarblaðanna.
Útpressun í gegnum Die Plate
Die Plate Virka
Þú nærð mikilvægu stigi í plastkornaferlinu þegar bráðna plastið kemur að deyjaplötunni. Deyjaplatan virkar sem nákvæmnisverkfæri sem mótar bráðna efnið í þræði. Þú treystir á þennan íhlut til að skilgreina upphaflega stærð og lögun hvers strengs, sem síðar verður að köggli. Hönnun deyjaplötunnar hefur bein áhrif á gæði og samkvæmni framleiðslunnar.
Hér er fljótlegt yfirlit yfir eiginleikar lykildeyja:
|
Eiginleiki |
Lýsing |
|---|---|
|
Virka |
Þrýstir út bráðna fjölliðu í gegnum göt til að skilgreina stærð köggla |
|
Holastærðarsvið |
Venjulega á bilinu frá 2.5 til 4 mm í þvermál |
|
Fjöldi hola |
Venjulega á milli 200 til 800 holur |
|
Áhrif á gæði |
Hönnun hefur áhrif á endanlega eiginleika köggla, þar á meðal stærð og lögun |
Þú getur stillt holuþvermál og stillingu til að stjórna strengþykktinni. Smærri göt framleiða þynnri þræði og smærri kögglar. Stærri göt gefa þykkari þræði og stærri köggla. The die plate ensures that every strand leaving the extrusion system matches your desired specifications.
Pressure and Pellet Shape
You must maintain the right pressure as the molten plastic passes through the die plate. The extrusion system uses pressure to push the material evenly through each hole. Consistent pressure prevents irregularities in strand thickness and helps you achieve uniform pellet size. If the pressure drops or spikes, you may see defects such as uneven shapes or air pockets in the pellets.
The shape of each pellet depends on the die plate design and the pressure applied during extrusion. You can select different hole shapes and arrangements to create cylindrical, spherical, or lenticular pellets. Rétt samsetning þrýstings- og mótunarplötuhönnunar gefur þér stjórn á endanlegu útliti og frammistöðu vörunnar.
Að móta strengina
Þú hefur nokkrar aðferðir til að móta plastþræði áður en þú skerð þá í köggla. Hver aðferð býður upp á einstaka kosti fyrir mismunandi forrit. Val á aðferð hefur áhrif á gæðin, kostnaður, og samkvæmni köggla þinna.
|
Aðferð |
Lýsing |
Áhrif á gæði köggla |
|---|---|---|
|
Pressar plast í þræði, sker þær svo í köggla. |
Hagkvæmt fyrir smærri lotur, en getur verið mismunandi að gæðum. |
|
|
Klippir þræði neðansjávar, sem kælir og heldur gæðum. |
Framleiðir hágæða köggla vegna áhrifaríkrar kælingar. |
|
|
Vatnshringakerfi |
Notar vatnshring til að kæla og klippa þræði. |
Tryggir góð gæði á sama tíma og það er hagkvæmt. |
Þú gætir notað strandkögglun fyrir litla skammta af plastúrgangi, þar sem það býður upp á einfalda og hagkvæma nálgun. Underwater hot-face cutting works well when you need high-quality pellets with smooth surfaces. Water-ring systems balance cost and quality, making them suitable for many types of plastics.
You depend on the plastic granulator and granulator technology to finish the process. After shaping and cooling, the system cuts the strands into uniform pellets. This step completes the transformation from melting to finished product, ready for packaging or further processing.
Ábending: Always monitor the extrusion system for stable pressure and temperature. This helps you maintain consistent pellet quality and reduces downtime.
Kæliaðferðir
After the extrusion stage, þú verður cool the hot strands quickly to form solid pellets. The cooling method you choose affects pellet quality, orkunotkun, and production speed. You can select from water ring cooling, underwater cooling, or air cooling, allt eftir efni og framleiðsluþörfum þínum.
Vatnshringakæling
Þú notar oft vatnshringakælingu fyrir pólýólefín og pólýstýren. Í þessari aðferð, þú beinir hring af vatni í kringum teningsandlitið. Vatnið kólnar og storknar þræðina þegar þeir fara út, síðan sker skeri þá í köggla. Þetta kerfi virkar vel fyrir mörg venjuleg plastefni og býður upp á þétta hönnun.
Hér er samantekt á helstu kostum og göllum:
|
Kostir |
Ókostir |
|---|---|
|
Hentar ekki fyrir klístur eða þykk efni |
|
|
Framleiðir sjónrænt aðlaðandi köggla |
Krefst náins eftirlits með vatni |
|
Fyrirferðarlítið kerfi með lægri kostnaði |
Takmarkað efnissamhæfi |
|
Tekur vel við breytingum á bræðsluhita og þrýstingi |
Minni framleiðslugeta miðað við neðansjávarkerfi |
|
Plássnýtt og auðvelt að stjórna |
Takmarkað við ákveðin efni |
|
Cost-effective for budget-conscious companies |
Not effective for materials that heat up or stick together |
|
Cannot handle high production demands |
|
|
Good for budget management |
Limited to certain materials like polyolefins and polystyrene |
You should choose water ring cooling if you want a space-saving, budget-friendly solution for standard materials. You must monitor the water system closely to prevent issues with sticky or thick plastics.
Underwater Cooling
You can achieve high-quality pellets with underwater cooling. Í þessari aðferð, you cut the strands directly in a water chamber. The water cools and solidifies the pellets instantly, which leads to a smooth surface and uniform size. You benefit from continuous operation and high output rates.
-
Underwater pelletizers produce uniform pellets with minimal fines and dust.
-
The rapid solidification process ensures consistent shape and size.
-
You can reach high production rates due to efficient cooling and solidification.
-
Compared to air-cooled systems, underwater cooling uses less energy because water transfers heat more efficiently.
You should consider underwater cooling if you need top-quality pellets and high production capacity. This method works well for demanding applications and advanced materials.
Loftkæling
You may select air cooling for materials that react poorly to moisture, such as biodegradable plastics like PLA or PBAT. Air cooling uses fans or blowers to cool the strands as they exit the die. This method eliminates the need for drying systems, which can simplify your process.
|
Umsóknir |
Takmarkanir |
|---|---|
|
Not suitable for all types of materials |
|
|
Used for biodegradable materials (PLA, PBAT) |
Limited cooling efficiency compared to water cooling |
|
Eliminates the need for drying systems |
Potentially higher energy costs |
You should use air cooling if you process moisture-sensitive materials or want to avoid extra drying steps. You may face higher energy costs and slower cooling compared to water-based methods.
Ábending: Always match your cooling method to your material and production goals. The right choice helps you avoid defects and maintain the quality of your pellets.
You rely on the granulator to complete the process after cooling. The granulator cuts the solidified strands into uniform pellets, ready for packaging or further use. Efficient cooling ensures that the melting and cutting stages produce high-quality pellets from your plastic waste.
Pelletizing and Cutting
Knife Cutting Mechanism
You rely on the knife cutting mechanism to transform cooled plastic strands into finished pellets. The system positions specialized knives close to the die face, where the strands exit. The Melt-to-Cut window plays a crucial role here. If you allow too little time between the die and the blade, you may see misshapen pellets. Too much time can cause fractures and fines, which lowers overall quality. Pelletizing knives come in different shapes, such as straight, slanted, or V-shaped, and each suits a specific type of pelletizer. Manufacturers use high-carbon steel or tool steel for these knives, which increases durability. Precision in cutting is essential, so many knives are CNC-machined for tight tolerances. Heat treatments and coatings further extend blade life and improve performance.
-
The Melt-to-Cut window determines pellet shape and quality.
-
Knife material and shape affect durability and cutting precision.
-
Proper timing prevents defects and ensures consistent results.
Achieving Uniform Pellets
You want every pellet to have the same size and shape. To achieve this, you must control several process variables during cutting. Adjusting the feed rate, disc angle, and disc speed lets you fine-tune pellet size. For smaller pellets, you increase the feed rate and disc angle, feed closer to the three or four o’clock position, and raise the disc speed. For larger pellets, you decrease the feed rate and disc angle, feed closer to the seven o’clock position, and lower the disc speed. These adjustments help you maintain uniformity and avoid defects.
Ábending: Monitor your process controls closely. Small changes in feed or speed can make a big difference in pellet quality.
You also need to ensure that the granulator operates smoothly. Consistent operation helps you cut into pellets with minimal variation, supporting high-quality output.
Types of Pelletizer Cutters
You can choose from several types of pelletizer cutters, each designed for specific materials and production needs. The cutter type affects pellet shape, afköst, og rakainnihald. Hér er a comparison:
|
Tegund |
Pellet lögun |
Viðeigandi efni |
Afköst (kg/klst) |
Residual Moisture (%) |
|---|---|---|---|---|
|
Strand |
Sívalur |
Hitaplast (PP, PE, ABS, PS) |
100–2.000 |
<1% |
|
Neðansjávar |
Kúlulaga |
All Polymers |
500–3,000+ |
<0.05% |
|
Vatnshringur |
Lenticular |
PE, PP, PC, PS |
200–1.500 |
<0.5% |
Strand pelletizing uses a water bath for cooling and works well for continuous strands. Underwater pelletizers cut molten plastic directly into pellets with rapid cooling, giving you better control over size and shape. Water ring systems offer a balance between cost and quality, producing lenticular pellets suitable for many applications.
You select the right cutter based on your material, desired pellet characteristics, og framleiðslumarkmiðum. This choice ensures your pellets meet industry standards and customer requirements.
Pellet Collection and Finishing
Þurrkun og skimun
You must ensure that pellets are dry and free from unwanted materials before packaging. Moisture control is critical because wet pellets can lead to product degradation and issues during storage. Eftir kælingu, you monitor moisture content to optimize the process. You use screening equipment to separate well-formed pellets from fines and debris. Screening also removes stones, plasti, metals, and other hard materials that could damage your equipment. A stone trap helps you eliminate hard materials, while magnets pick up metals. You rely on these steps to maintain pellet quality and protect your machinery.
-
Monitor moisture content after cooling.
-
Use screening equipment to remove fines and debris.
-
Employ stone traps and magnets to eliminate hard materials and metals.
-
Separate well-formed pellets from defective ones before packaging.
Ábending: Regular screening and drying help you avoid packaging low-quality products and extend the lifespan of your granulator.
Gæðaeftirlit
You need to implement quality control measures to ensure product consistency. Sampling plays a crucial role in achieving good pellet quality. You must use proper procedures and equipment to minimize sampling errors. Samples should represent the entire batch, so you avoid skewed results. You process samples correctly before laboratory analysis to get accurate data.
Here is a step-by-step checklist for quality control:
-
Verify assay accuracy by rechecking with the lab.
-
Ensure the sample taken is representative.
-
Investigate if multiple nutrient levels are out of control.
-
Confirm the regular crew operated the mill during production.
-
Check for discrepancies in inventory records.
-
Ensure scales and metering devices are correctly adjusted.
-
Inspect ingredient and finished-feed bins for issues.
-
Reassess mixing times for correctness.
-
Review ingredient assay values for deficiencies.
Finished-feed assays provide a final assessment of how well you controlled quality during production. You should sample regularly, such as once per week or per 100 tons of production, to maintain consistent quality.
Athugið: Consistent sampling and accurate processing help you deliver pellets that meet industry standards.
Umbúðir
You prepare pellets for shipment or storage by packaging them efficiently. You use automated systems to fill bags, bins, or containers. Packaging protects pellets from moisture, mengun, and mechanical damage. You label each package with batch information, production date, and quality data. This step helps you track inventory and ensures traceability. You store packaged pellets in a dry, clean area to preserve their quality until use.
-
Use automated packaging systems for efficiency.
-
Label packages for traceability and quality assurance.
-
Store pellets in dry, clean conditions to prevent degradation.
Útkall: Proper packaging and storage guarantee that your pellets remain high-quality and ready for manufacturing or recycling.
You transform plastic into pellets by following each stage: fóðrun, bráðnun, síun, extruding, kælingu, og klippa. This process gives you uniform pellets for manufacturing and recycling.
-
Modern pelletizers help you save up to 30% on materials and reduce the need for new plastic.
-
You support a circular economy by using a granulator to recycle waste and keep plastics out of landfills.
-
Þessar vélar lower environmental impact and conserve resources for the future.
Appreciate how this technology makes plastics more sustainable and efficient for everyone.
Algengar spurningar
What types of plastics can you process in a pelletizer?
You can process most thermoplastics, þar á meðal pólýetýlen (PE), pólýprópýlen (PP), pólýstýren (PS), og PET. Some machines also handle engineering plastics and biodegradable materials. Always check your pelletizer’s compatibility before starting.
How do you maintain pellet size consistency?
You control pellet size by adjusting feed rate, die plate design, og skurðarhraða. Regular monitoring and equipment calibration help you achieve uniform pellets. Consistent input material also improves results.
Why do you need to filter the melted plastic?
Filtration removes contaminants like dirt, metal, eða óbræddar agnir. Clean melt protects your equipment and ensures high-quality pellets. You should replace filters regularly to maintain efficiency.
What is the difference between strand and underwater pelletizing?
Strand pelletizing cuts cooled strands after they exit the die. Underwater pelletizing cuts molten plastic directly in water, producing smoother, more uniform pellets. Underwater systems suit high-output and specialty plastics.
How do you reduce moisture in finished pellets?
You use drying systems after cooling. Air knives, centrifugal dryers, or fluidized bed dryers remove surface moisture. Proper drying prevents pellet degradation and improves storage life.
Can you recycle mixed plastic waste in a pelletizer?
You can process mixed plastics, but you may see lower pellet quality. Sorting and pre-treating materials improve results. Some advanced pelletizers handle blends better than others.
How do you troubleshoot common pelletizer problems?
Ábending: Check for uneven feeding, clogged filters, or incorrect temperature settings. Inspect knives for wear. Regular maintenance and monitoring help you solve most issues quickly.