Csomagoláshoz, például fóliákhoz használják, táskák, és konténerek
Nagy teljesítményű műszaki műanyagok
Poliamid (PA), Akrilnitril-butadién-sztirol (ABS)
Autóalkatrészekhez és elektronikai tokokhoz használható
Speciális és biológiailag lebomló műanyagok
Politejsav (PLA), Hőre lágyuló elasztomer (TPE)
Környezetbarát csomagoláshoz és orvosi eszközökhöz használják
Módosított műanyagok
LSZH, XLPE, TPU
Vezeték- és kábelburkolatokhoz használják
A gép működésének és az egyes alkatrészek működésének ismerete segít a jobb használatban. Segít a problémák könnyebb megoldásában is.
Kulcs elvitelek
A pelletizáló extruderek a nyers műanyagokat apróra változtatják pellet. A pellet egyforma méretű. Ez sok szempontból megkönnyíti a használatukat.
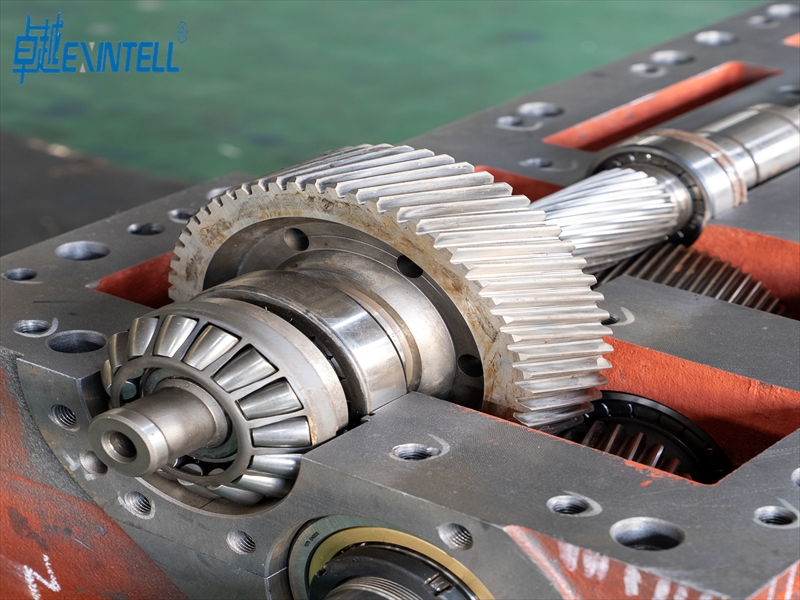
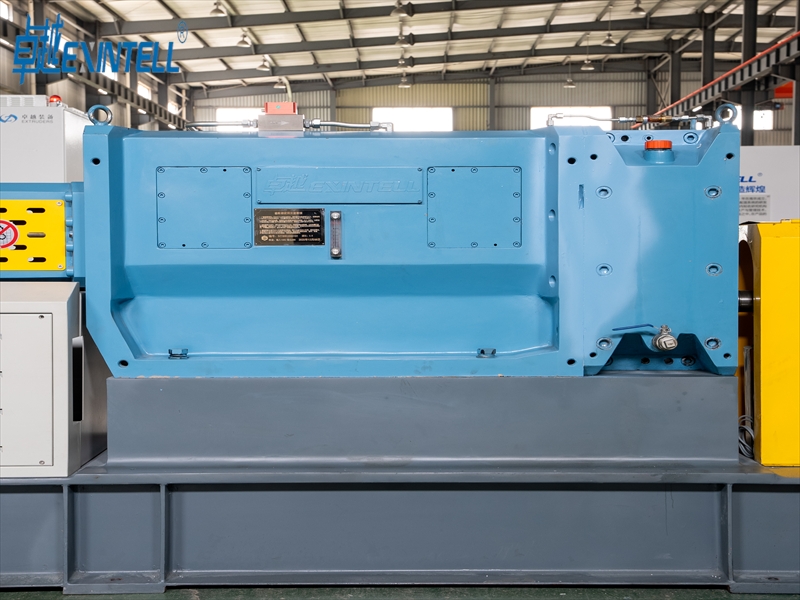
Ismerve a fő részei segít jobb pelletek készítésében. Ezek az alkatrészek a garat, csavar, hordó, meghal, hűtőrendszer, és késrendszer.
Nagyon fontos, hogy az előtolást egyenletesen tartsuk. A csavar sebességének is változatlannak kell maradnia. This helps make even pellets and stops machine problems.
Good cooling is needed to harden the pellets fast. This helps the pellets keep their shape and stay strong.
Doing regular checks helps the extruder work well. Ellenőrizze a csavarokat és gyakran tisztítsa meg a szerszámot. This keeps the machine running and makes it last longer.
A pelletizáló extruder folyamatának lépései
A pelletizáló extruder a nyers műanyagot kis pelletté alakítja. Ezt néhány fő lépéssel teszi. Kövesse ezeket a lépéseket, hogy megtudja, hogyan működik a gép.
Etetés és olvasztás
Első, nyers műanyagot teszel a garatba. The machine has a screw that moves the plastic forward. As it moves, a csavar megnyomja a műanyagot és kiszívja a levegőt. A hordó felforrósodik és megolvasztja a műanyagot. A csavar a műanyag dörzsölésével is hőt termel.
Tipp: Ha egyenletesen adagolja a műanyagot, ugyanolyan kinézetű pelleteket kap.
A csavar belsejében pelletizáló extruder rendelkezik három rész:
Az etetőzóna előre tolja a műanyagot.
A kompressziós zóna megolvasztja a műanyagot és eltávolítja a levegőt.
Az adagolózóna nyomást épít ki és egyenletesen tartja az áramlást.
Ikercsavaros extruderek keverje még jobban a műanyagot. Két csavar van bennük, amelyek egymáshoz fordulnak. Ez egyenletesebb hőt és jobb keverést biztosít. Segít olyan pelleteket készíteni, amelyek mind egyformák.
A szükséges hőmérséklet a műanyag típusától függ. Itt van egy táblázat a szokásos műanyagok olvadáspontjával:
Műanyag polimer
Alapvető olvadáspont (°C)
Praktikus olvadékhőmérséklet-tartomány (°C)
Kulcsfeldolgozási megjegyzések
ABS (Akrilnitril-butadién-sztirol)
105 – 107 (Tg)
210 – 250
Kerülje a hosszan tartó expozíciót ~270°C felett a lebomlás megelőzése érdekében.
Polikarbonát (PC)
155 – 160
280 – 320
A hidrolízis megelőzése érdekében alaposan meg kell szárítani; magas penész hőmérsékletet igényel (80-110°C).
Polipropilén (PP)
160 – 165
200 – 260
Nagy térfogati zsugorodás; elegendő tömörítési/tartási nyomást igényel.
Nejlon 66 (PA66)
260 – 265
280 – 310
Rendkívül higroszkópos; azonnali előszárítást és forró formákat igényel (70-100°C).
polietilén (HDPE)
130 – 135
210 – 260
Magas zsugorodás; a megfelelő hűtés kialakítása kritikus.
polioximetilén (POM)
165 – 175
190 – 220
Hajlamos a hőbomlásra; kerülje a túl magas hőmérsékletet és tartózkodási időt.
Akril (PMMA)
160 – 170
220 – 250
Nedvszívó; meg kell szárítani a hibák elkerülése érdekében; nagy áramlási ellenállás.
Polibutilén-tereftalát (PBT)
225 – 230
240 – 270
Nedvszívó; előszárítást igényel; hajlamos a vetemedésre.
Poliéter-éter-keton (KANDIKÁL)
340 – 380
370 – 400
Nagyon magas feldolgozási hőmérsékletet és szárítást igényel.
Hőre lágyuló poliuretán (TPU)
120 – 140 (Tg)
180 – 220
Nedvszívó; ragadós olvadék speciális kapuzást igényel.
Polivinil-klorid (PVC)
160 – 180 (Tg)
170 – 210
Gyenge termikus stabilitás; pontos hőmérsékletszabályozást és korrózióálló berendezéseket igényel.
Extrudálás szerszámon keresztül
Amikor a műanyag megolvad, a pelletizáló extruder átnyomja egy kockán. A szerszám az olvadt műanyagot hosszú szálakká vagy más formákká formálja. A a szerszám kialakítása szabályozza az alakot és a műanyag mérete. Ha kerek matricát használ, kerek szálakat kapsz. Ha téglalap alakú szerszámot használ, a sarkok lekerekedhetnek a műanyag mozgása miatt.
Jegyzet: A kocka erősnek kell lennie, és sokáig bírnia kell. Sok meghal használ volfrámkarbid betétek üvegszálas kemény műanyagokhoz.
A szerszám hője és a felmelegedés módja is számít. Ha a szerszám egyenetlenül melegszik, a műanyag rossz alakú lehet.
Az extrudátum hűtése
Miután a műanyag elhagyja a szerszámot, még forró és puha. Gyorsan le kell hűteni, hogy kemény legyen. A pelletizáló extruder különféle hűtési módokat használhat:
Víz alatti pelletizálók: A szerszám és a vágó vízben van. A víz azonnal lehűti a pelleteket.
Strand pelletizálók: A műanyag szálak vízfürdőbe kerülnek, majd levegőn szárítja őket vágás előtt.
Die-Face pelletizálók: A gép levágja a pelleteket a szerszám homlokoldalánál. Levegő vagy vízköd hűti őket, vagy vízfürdőbe csöppennek.
Ha túl gyorsan vagy túl lassan hűti le a műanyagot, a pellet meghajolhat vagy zsugorodhat. Ez rossz méretű vagy formájúvá teheti őket. A jó hűtés segít abban, hogy erős és egyforma pelleteket kapjon.
Pelletre vágás
Az utolsó lépés a lehűtött műanyag kis pelletekre vágása. A pelletizáló extruder használ különböző vágórendszerek:
A szemcsék egyenletességét és minőségét befolyásoló módszer.
Vízszintes vízgyűrűs vágás
Vízzel hűti le és az extrudátumot pelletekre vágja.
Víz alatti vágás
Víz alatt levágja a lehűtött szálakat az egyenletes pelletméret érdekében.
Ezeket a vágási módszereket is megtalálhatja:
Gantry vágás
Vízszintes vízgyűrűs vágás
Víz alatti vágás
Mindegyik módszer segít abban, hogy azonos méretű pelleteket kapjon. Az egyforma pellet könnyebben kezelhető, bolt, és más gépekben is használható.
Összegzés: Nyers műanyagot táplál be a pelletizáló extruder, olvaszd fel, formázza meg egy szerszámmal, Nyugalom, és pelletekre vágjuk. Minden lépésben a műanyag nyersanyagból kész pelletté változik, amelyet számos termékhez használhat.
A pelletizáló extruder fő alkatrészei
Garat és adagoló torok
Kezdje azzal, hogy nyers műanyagot tesz a garatba. A garat tárolja és táplálja a műanyagot. Tisztán tartja a műanyagot és védi a szennyeződésektől. A garat alja illeszkedik az adagolótorokhoz. Az adagoló torok csatlakozik az extruder hengeréhez. Ez a beállítás segíti a műanyag zökkenőmentes mozgását.
A garat szabályozza, hogy mennyi műanyag kerüljön bele. Ez megakadályozza, hogy túl sok vagy túl kevés műanyag kerüljön be.
Tipp: A jó garat és az adagoló torok segíti a pelletizáló extruder megfelelő működését.
Tervezési stratégia
Anyagáramlásra gyakorolt hatás
Kúpos felület az adagolókban
Egyenletes táplálást biztosít, és megakadályozza a lyukak kialakulását
Forgószelepek orsódarabbal
Megállítja a csomókat és mozgásban tartja a műanyagot
Vibrációs adagolók átmeneti torokkal
Segíti a műanyag áramlását és egyenletesen tartja a sebességet
Csavar és hordó
A pelletizáló extruder belsejében, a csavar és a henger együtt működik. Megmozdulnak, olvad, és keverjük össze a műanyagot. A csavar három fő részből áll:
Takarmányzóna: Ez a rész megragadja a műanyagot és előre tolja.
Tömörítési zóna: Itt, a csavar összenyomja a műanyagot és eltávolítja a levegőt. Ezáltal a műanyag egyenletesen megolvad.
Mérési zóna: Ez a rész nyomást hoz létre, és egyenletesen tartja az áramlást a szerszám előtt.
A hordó megkerüli a csavart. Melegíti és puhítja a műanyagot. A hordó segít a műanyag keveredésében is a sima olvadás érdekében.
Tényező
Leírás
Csavargeometria
A csavar alakja és szöge megváltoztatja a műanyag mozgását és keveredését. A kis szögek jobban keverednek, de gyorsabban elhasználódnak.
Gyúróblokkok
Ezek az alkatrészek jobban összekeverik a műanyagot azáltal, hogy összedörzsölik. Több blokk vagy nagyobb szög többet kever, de több energiát és hőt használ.
Hőmérséklet profilok
Minden részben szabályoznia kell a hőt. A túl sok hő károsíthatja a műanyagot. Nem elég meleg hagyja elolvadatlanul.
Jegyzet: A megfelelő csavar és hordó segít jó pelletet készíteni és kevesebb hulladékot termelni.
Megszakító lemez és adapter
Olvadás után, a műanyag átmegy a megszakító lemezen és az adapteren. A megszakító lemez egy fém tárcsa sok kis lyukkal. Több dolgot csinál:
Az adapter, also called the feed pipe, links the barrel to the die. A megolvadt műanyagot a szerszámhoz vezeti, és egyenletesen tartja az áramlást.
Tipp: A tiszta megszakítólemez és az adapter segít erőssé tenni, akár pellet is.
Die System
A szerszámrendszer formálja az olvadt műanyagot vágás előtt. The die has some important parts:
Nyitott terület:This is the size of the die’s hole. Megváltoztatja a nyomást és a termék vastagságát.
Földterület: Ez a rész formálja a műanyagot, amikor elhagyja a szerszámot. Segít abban, hogy a pellet ugyanúgy nézzen ki és működjön.
Építési anyag: A szerszám anyaga megváltoztatja, hogy a műanyag mekkora súrlódást és nyomást ér el.
You need to keep the die system in good shape. Tisztítása és ellenőrzése gyakran megállítja a problémákat, és a pellet minőségét magas szinten tartja. Ha a kocka problémái vannak, a pellet mérete változhat, erő, vagy alakja.
Jegyzet: A szerszámrendszer a pelletizáló extruder egyik legfontosabb része.
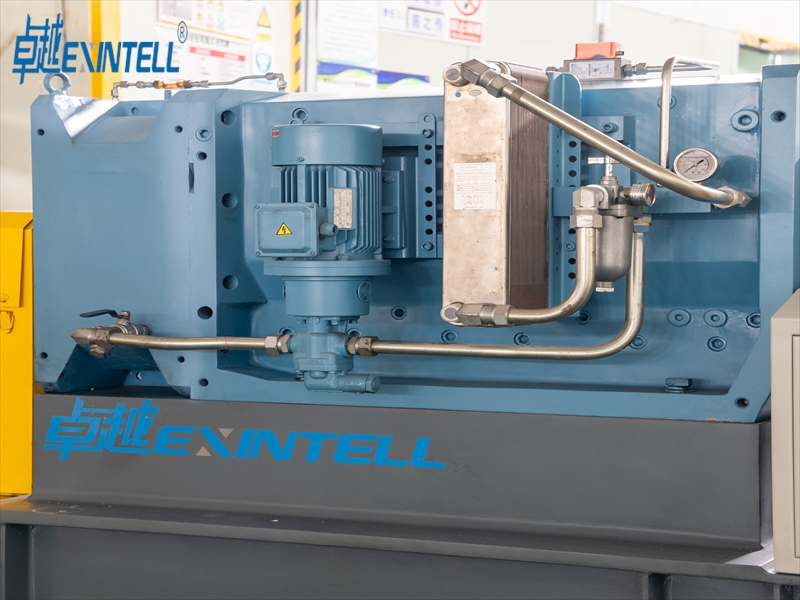
Hűtőrendszer
Amikor a műanyag elhagyja a szerszámot, még mindig meleg van. A hűtőrendszer megkeményíti a műanyagot, így vágható. A hűtésnek különböző módjai vannak:
Léghűtéses rendszerek: Ezek ventilátorokat vagy fúvókat használnak a műanyag hűtésére.
Vízhűtéses rendszerek: Ezek a műanyagot víztartályokba dobják. A szárítók ezután leveszik a vizet.
Fluidágyas szárítók: Ezek levegőt fújnak át a pelleteken, miközben lecsúsznak egy lejtőn. A dőlésszög megváltoztatásával szabályozhatja, hogy mennyi ideig maradjon a pellet a szárítóban.
Egyes rendszerek újra felhasználják a vizet energiatakarékosság céljából. Az automatikus vezérlések a hűtést az igényeinek megfelelően módosíthatják, ami egyben energiát takarít meg.
Bizonyítékpont
Leírás
A hűtési erőforrások optimalizálása
Energiát takarít meg, és segíti a gép jobb működését.
Automatizált vezérlések
Pont megfelelő mennyiségű hűtést használ.
Zárt hurkú rendszerek
Újra és újra vizet használ, vizet és energiát takarít meg.
Tipp: A jó hűtés erősen tartja a pelletet és energiát takarít meg.
Forgókés rendszer
A forgó késrendszer pelletekre vágja a lehűtött műanyagot. Ez a rendszer éles, gyors kések, amelyek feldarabolják a műanyagot, ahogy kijön.
A kések beállítják az egyes pellet méretét és alakját.
Éles, A jól beállított kések megakadályozzák az olyan problémákat, mint a farok vagy a por, és működésben tartják a gépet.
A késeket élesen és megfelelő sebességgel kell tartani. Ha a kések eltompulnak vagy lelassulnak, egyenetlen pelleteket és több leállást kap. Ha a kések túl gyorsak vagy nincsenek sorba rendezve, problémákat vagy elakadásokat tapasztal.
Jegyzet: A forgó késrendszer nagyon fontos a jó pellet előállításához és a pelletizáló extruder megfelelő működéséhez.
Hogyan működnek együtt az alkatrészek
Anyagáramlás és homogenizálás
A pelletizáló extruder minden részének együtt kell működnie. Ez segíti a műanyag zökkenőmentes mozgását és mix well. A csavar előre tolja a műanyagot és összekeveri. Módosíthatja a csavar forgási sebességét, hogy többé-kevésbé keverjen. A csavar belsejében található dagasztóblokkok segítik a műanyag keverését. Formájuk és felállításuk elősegíti a műanyagok jobb keveredését.
Módosíthatja a sebességet a keverés szabályozásához és az áramlás egyenletes megőrzéséhez.
Kneading Block Geometry
A speciális formák segítik a műanyag egyenletes elkeverését.
Convective Mixing
A kialakítás újra és újra mozgatja a műanyagot a keverési zónákon.
Continuous Circulation
All plastic passes through strong mixing areas many times.
Moduláris csavaros kivitel
You can change the screw parts for different plastics.
Kneading Block Configurations
Different setups give strong mixing for the right pellet quality.
Néha, mixing can be hard. If you mix too much, you can break fibers or make dust. Too much mixing can also make the plastic too hot. Gentle mixing is better for soft plastics. Néhány műanyag, mint ultra-low melt flow HDPE, move slowly. These need more pressure to flow.
Pellets are made by cooling and cutting the plastic after it leaves the die. The cooling system makes the plastic hard so knives can cut it. Good cooling systemshelp keep pellet size and shape the same. Az automatikus vezérlés megváltoztathatja a folyamatot futás közben. Ez segít abban, hogy jobb pelleteket kapjon, és kevesebb hulladékot termeljen.
Bizonyíték típusa
Leírás
Fejlett hűtőrendszerek
Ezek a pelletek gyorsan lehűlnek és megtartják alakjukat.
Automatizált vezérlőrendszerek
Ezek módosítják a beállításokat a jobb minőség és a kevesebb hulladék érdekében.
Nagy hatékonyságú fűtőtestek
Ezek egyenletesen melegítik fel a műanyagot a sima extrudálás érdekében.
Óvatosan kell összegyűjtenie és kezelnie a pelleteket, hogy ne veszítse el, vagy ne szennyezze be. Használjon jó eszközöket, és tartsa tisztán a területet. A zárt járdák és a lezárt csövek megakadályozzák a pellet kijutását. Tanítsa meg a dolgozókat a kiömlés elleni védelem használatára, és tudja meg, mit kell tennie vészhelyzetben.
Használja a megfelelő eszközöket és zárt rendszereket.
Gyorsan takarítsa el a kiömlött anyagot.
Tanítsa meg a dolgozóknak a pellet biztonságos kezelését.
Tipp: Amikor minden lépés együtt működik, erősödsz, tiszta pellet és biztonságosabb munkahely.
Öt lépéssel a nyers műanyagot egyenletes pelletté alakítja: táplálás, olvasztó, extrudálás, hűtés, és vágás. Mindegyik fő rész – garat, csavar, hordó, meghal, hűtés, és késrendszernek – fontos feladata van. Az extruder gondozása elősegíti a megfelelő működést:
Nézze meg a csavarokat és a hüvelyeket, hogy nem sérültek-e.
Ügyeljen arra, hogy a nyersanyagok tiszták legyenek, hogy semmi rossz ne kerüljön be.
Ügyeljen a kopott alkatrészekre, és cserélje ki őket, mielőtt eltörnek.
Ha ismeri a pellet minőségét és hogyan kell szabályozza a nedvességet, gyorsabban dolgozhat és kevesebb hibát követhet el. Használja ezeket a tippeket, hogy gépe jól működjön és jó pelletet készítsen.
GYIK
Milyen típusú műanyagokat használhat a pelletizáló extruderben?
A pelletizáló extruderben sok műanyag használható. Néhány példa a polietilén, polipropilén, nejlon, ABS, PLA, és TPU. Minden műanyagnak saját hőmérsékletre és beállításra van szüksége. Mindig ellenőrizze, mire van szüksége az anyagnak, mielőtt elkezdi.
Hogyan tartsd a pellet méretét egyenletesen?
Az anyagot egyenletes ütemben kell adagolni. Tartsa a csavar sebességét ugyanazon. Gyakran tisztítsa meg a szerszámot és a késeket. Használjon automatikus vezérlőket a hűtés és vágás elősegítésére. Ez adja a legjobb eredményeket.
Miért van szüksége az extrudernek hűtőrendszerre??
A hűtőrendszer megkeményíti az olvadt műanyagot. Ha nem hűti le, a pellet puha marad és összetapad. Ha gyorsan és egyenletesen hűti le őket, erős pelleteket kapsz. Ezeket a pelleteket könnyű kezelni.
Milyen gyakran kell karbantartani a pelletizáló extrudert?
Minden alkalommal ellenőrizze és olajozza meg a csapágyakat 500 óra.
Minden héten nézd meg a csavarokat és a késeket.
Minden adag után tisztítsa meg a garatot és tömítse ki.
Ezeknek a dolgoknak a végrehajtása elősegíti a gép megfelelő működését.
Használhat-e újrahasznosított műanyagot egy pelletáló extruderben??
Anyag típusa
Alkalmasság
Megjegyzések
Tiszta Újrahasznosított
Igen
Használat előtt szárítsa meg és szűrje le
Vegyes újrahasznosított
Néha
Tisztításra és válogatásra szorulhat
Szennyezett
Nem
Károsíthatja a gépet
Használhat újrahasznosított műanyagokat, ha azok tiszták és szétválogattak.