Vejledning til plastekstruderingsmaskine til at vælge den rigtige type
Indholdsfortegnelse
Vejledning til plastekstruderingsmaskine til at vælge den rigtige type
Jeg starter altid med at identificere de bedste plastekstruderingsmaskine for mine produktionsmål og applikationskrav. At matche maskintypen til det, jeg har brug for, sikrer effektivitet og kvalitet. Overfladefejl, ujævn vægtykkelse, og dø svulme op udfordrer ofte købere. Jeg løser disse problemer ved at justere smeltetemperaturen, inspektion af matricens overflader, og kalibrering af varmelegemer. At kende de vigtigste maskintyper og deres anvendelser hjælper mig med at træffe praktiske beslutninger og undgå dyre fejl.
Overvej omhyggeligt materialekompatibilitet. Hver plasttype har unikke krav, der påvirker maskinvalg og ydeevne.
Evaluer produktionskapacitet og planlæg for fremtidig vækst. Vælg maskiner, der kan håndtere dine nuværende behov og potentielle stigninger i output.
Stil vigtige spørgsmål om udstyrskvalitet, produktionskapacitet, og vedligeholdelsesomkostninger, før du foretager et køb. Dette hjælper med at undgå dyre fejl.
Materiale Type: Jeg udvælger maskiner med skruedesign og tøndeopsætninger, der passer til den plast, jeg behandler. Temperaturkontrol skal matche materialets krav.
Produkttype: Jeg vælger maskiner ud fra de produkter jeg fremstiller. Rør, film, profiler, og pellets har hver især brug for unikke matricer og hjælpeudstyr.
Produktionskapacitet: Jeg vurderer outputrater og driftstimer. Jeg planlægger for fremtidig vækst ved at sikre, at maskinen har nok drejningsmoment og kraft.
Automatiseringsniveau: Jeg leder efter funktioner som PLC-kontroller, berøringsskærme, og overvågning i realtid. Disse funktioner forbedrer stabiliteten og reducerer arbejdsomkostningerne.
At vælge en maskine ud fra disse kriterier giver mig optimal ydeevne, ensartet produktkvalitet, og langsigtet pålidelighed. Jeg overvejer altid anvendelsesområdet for plastekstrudering, før jeg træffer et endeligt valg.
Nøglespørgsmål før køb
Jeg stiller vigtige spørgsmål, før jeg investerer i ekstruderingsudstyr. Disse spørgsmål hjælper mig med at undgå dyre fejl og sikre, at maskinen passer til mine behov. Jeg bruger et bord til at organisere mine tanker:
Spørgsmål
Beskrivelse
Udstyrskvalitet
Jeg tjekker, om udstyret opfylder industristandarder og leverer pålidelig ydeevne.
Produktionskapacitet
Jeg bekræfter, at maskinens output stemmer overens med mine produktionsmål.
Kvalitetskontrolsystemer
Jeg spørger om systemer, der opretholder produktstandarder og reducerer fejl.
Samlede ejeromkostninger
Jeg overvejer vedligeholdelses- og driftsomkostninger, ikke kun købsprisen.
Certificeringer
Jeg anmoder om ISO-certificeringer og overholdelsesdokumenter for at verificere kvaliteten.
Jeg spørger også producenten om deres udvidelsesplaner, plads til yderligere linjer, nylige investeringer i nyt udstyr, og personaleuddannelse. Disse spørgsmål afslører leverandørens engagement i vækst og kvalitet.
Jeg anmelder hovedtyper af ekstruderingsmaskiner at forstå deres styrker og bedst passende applikationer. Denne oversigt over ekstrudermaskiner hjælper mig med at vælge det rigtige udstyr til min produktionslinje. Jeg bruger en tabel til at sammenligne de mest almindelige typer:
Type ekstruder
Beskrivelse
Primære anvendelser og fordele
Enkeltskrue ekstrudere
En skrue inde i en tønde; enkel, pålidelig, overkommelig; begrænset blandingsevne, medmindre den modificeres.
Jeg bruger disse til forarbejdning af præ-sammensatte PVC-piller, fleksibel PVC-kabelbelægning, simpel slange, og film.
To indgribende skruer; positiv fortrængningspumpning; fremragende blanding og skånsom forarbejdning.
Jeg er afhængig af disse til produktion af stive PVC-rør og profiler. Konisk dobbeltskrue fungerer godt til termisk følsom PVC, mens parallelle dobbeltskruer passer til blandinger og træ-plastkompositter.
Planetariske rulleekstrudere
Central spindel med flere planetskruer, der roterer omkring den; ekstraordinær blanding og varmeveksling med lav forskydning.
Jeg vælger disse til high-end PVC-plade- og filmproduktion. De behandler PVC ved lavere temperaturer for bedre klarhed, men er dyre og komplekse. Ikke egnet til standard rør- eller profilproduktion.
Jeg overvejer altid typerne af ekstruderingsmaskiner og deres primære anvendelser. Denne tilgang sikrer, at jeg vælger den rigtige maskine til mine applikationer og produktionsmål.
Typer af ekstruderingsmaskiner
Enkeltskrue ekstrudere
Sådan fungerer en enkelt skrue
Jeg er afhængig af enkeltskruede ekstrudere til ligetil forarbejdningsopgaver. Mekanismen bruger en enkelt roterende skrue inde i en termisk isoleret tønde. Jeg justerer temperaturen, skruehastighed, og tøndetryk for at matche materialet. Denne opsætning giver mig præcis kontrol og ensartede resultater. Enkeltheden af enkeltskruer gør den til et pålideligt valg til mange typer ekstruderingsmaskiner.
Fordele ved Single-Screw
Jeg værdsætter fordelene ved enkeltskruede ekstrudere. De tilbyder enkel betjening, overkommelig fremstilling, og nem vedligeholdelse. Jeg bruger dem til grundlæggende plastekstrudering og simpel blanding. Designet passer til termoplast, gummier, og fyldstoffer. Jeg finder dem ideelle, når jeg har brug for forudsigelig adfærd og minimal blanding.
Tip: Jeg vælger enkeltskrue, når jeg ønsker lavere gennemløb og omkostningseffektiv produktion.
Jeg bruger enkeltskruede ekstrudere i mange industrier. Fælles applikationer inkluderer:
Produktion af plastemballage
Fremstilling af bilkomponenter
Byggematerialer
Medicinsk udstyr og sundhedsudstyr
Huse til forbrugerelektronik
Jeg producerer ofte film, ark, rør, rør, og profiler. Disse applikationer i plastekstrudering drager fordel af pålideligheden og enkelheden ved enkeltskruer.
Ekstrudere med to skruer
Sådan fungerer Twin-Screw
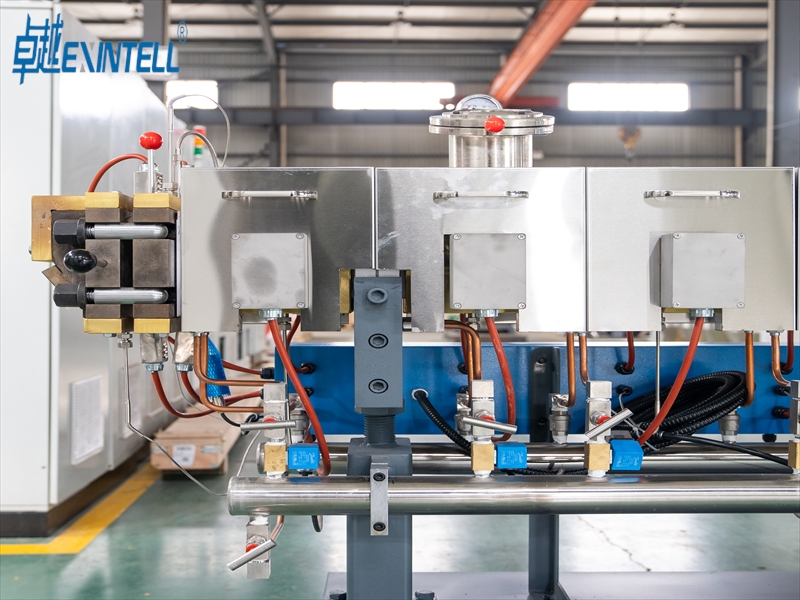
Ekstrudere med to skruer bruger to indgribende skruer. Jeg styrer processen med avanceret skruedesign og præcise indstillinger. Dette system giver mig enestående materialehomogenitet. jeg opnår ensartet spredning og ensartet produktkvalitet. Twin-screw håndterer både store og specialiserede lavvolumen-kørsler.
Typer af dobbeltskruer (Samroterende, Modroterende)
Jeg vælger mellem co-roterende og mod-roterende dobbeltskrueekstrudere. Samroterende skruer bevæger sig i samme retning, forbedring af blanding og gennemløb. Modsat roterende skruer bevæger sig i modsatte retninger, tilbyder skånsom behandling af følsomme materialer. Jeg vælger typen ud fra mine produktkrav.
Fordele ved Twin-Screw
Jeg værdsætter fordelene ved at bruge dobbeltskrueekstrudere. De giver avanceret blanding, håndtere komplekse formuleringer, og muliggør ensartet produktion. Jeg optimerer homogenitet for at reducere kvalitetsomkostninger og øge kundetilfredsheden. Ekstrudere med to skruer er alsidige og effektive.
Note: Twin-screw giver mig fleksibilitet til polymerer, lægemidler, og fødevarer.
Bedste anvendelser for dobbeltskrue
Jeg bruger dobbeltskrue til sammensætning, blanding, og forarbejdning af højviskositetsmaterialer. Typiske anvendelser inkluderer:
Produktion af stive PVC-rør og profiler
Træ-plast kompositter
Additiv inkorporering
Krævende kvalitetskontrol
Ekstrudere med to skruer understøtter en bred vifte af applikationer og leverer overlegen produktkvalitet.
Co-ekstruderingsmaskiner
Hvordan co-ekstrudering fungerer
Co-ekstrudere kombinerer flere materialer i en enkelt proces. Jeg bruger co-ekstruderingssystemer til at producere flerlagsprodukter. Hver ekstruder tilfører en anden polymer, danner lag med unikke egenskaber. Denne metode forbedrer effektiviteten og reducerer monteringstrin.
Fordele ved co-ekstrudering
Jeg drager fordel af co-ekstruderingssystemer på flere måder:
Fordel
Beskrivelse
Tilpasset ydeevne
Skræddersy produktattributter ved hjælp af forskellige polymerer til specifikke roller.
Omkostningsoptimering
Bruger high-end polymerer til ydre lag, omkostningseffektive harpikser indeni.
Reducerede monteringstrin
Kombinerer lag i én proces, forbedre effektiviteten.
Forbedret produktæstetik
Tillader flerfarvede eller gennemskinnelige lag for bedre appel.
Branchespecifik
Løsninger til forskellige brancher, forbedre ydeevnen.
Jeg bruger også genbrugte eller billigere materialer i kernelaget for at reducere udgifterne. Præcis kontrol af lagtykkelsen minimerer spild.
Bedste anvendelser til co-ekstrudering
jeg producerer hjem varer, møbelkomponenter, sportsudstyr, apparat trim, filtreringsrammer, tætningspakninger, kabelstyringssystemer, ledningsisolering, og monteringsbeslag med co-ekstrudere. Disse typer ekstruderingsmaskiner hjælper mig med at opfylde branchespecifikke behov og forbedre produktets ydeevne.
Udstyr til plastekstrudering og procestyper
Ekstrudering af film
Jeg bruger filmekstrudering til at fremstille tynde plastikplader til emballage og industrielle anvendelser. Denne proces er afhængig af plastekstruderingsudstyr, der smelter polymeren og danner den til en kontinuerlig film. Jeg overvåger hvert trin nøje for at sikre ensartet kvalitet. Processen starter med smeltning af polymeren i en ekstruder. Den smeltede polymer bevæger sig gennem en matrice, danner et tykt rør. Jeg indfører luft for at udvide røret, skabe en boble. Afkøling og udjævning af filmen følger, derefter vikle den færdige film på ruller.
Trin
Beskrivelse
1
Smeltning af polymeren: Polymeren opvarmes til sit smeltepunkt i en ekstruder.
2
Ekstrudering af et tykt rør: Den smeltede polymer tvinges gennem en cirkulær matrice for at danne et tykt rør.
3
Udvidelse af røret: Luft indføres i røret for at skabe en boble, strække og udtynde filmen.
4
Afkøling og udjævning af filmen: Filmen afkøles og udflades ved hjælp af nip-ruller.
5
Vikle filmen: Den flade film vikles på ruller til opbevaring og videre forarbejdning.
Jeg tjekker altid temperatur- og lufttrykindstillingerne på min plastekstruderingsudstyr for at undgå defekter som ujævn tykkelse eller bobler.
Blæst film ekstrudering
Blæst filmekstrudering skiller sig ud som en specialiseret proces inden for plastekstruderingsudstyr. Jeg foretrækker denne metode, når jeg har brug for film med afbalanceret styrke og fleksibilitet. Processen puster smeltet polymer op til en boble, hvilket giver filmen biaksial orientering og højere krystallinitet. Dette resulterer i stærkere og mere fleksible film sammenlignet med cast-film. Jeg bruger blæst filmekstrudering til produkter som affaldsposer og strækvikler.
Jeg vælger blæst filmekstrudering, når holdbarhed og strækbarhed betyder mest. Ekstrudering af flad film, også kendt som støbt filmekstrudering, producerer film med høj klarhed og ensartet tykkelse. Jeg vælger denne metode til applikationer, hvor udseende og præcis tykkelse er afgørende.
Pladeekstrudering
Pladeekstrudering bruger plastekstruderingsudstyr til at skabe tykkere, flade plader til termoformning, konstruktion, og skiltning. Jeg udvælger materialer ud fra slutbrugskravene. Fælles materialer omfatter PET, PP, PVC, PS, og ABS. Hvert materiale tilbyder unikke egenskaber til forskellige anvendelser.
KÆLEDYR: Høj klarhed og styrke
PP: Kemisk resistens og fleksibilitet
PVC: Stivhed og vejrbestandighed
PS: Nem behandling og omkostningseffektivitet
ABS: Slagfasthed og sejhed
Jeg justerer mine indstillinger for plastekstruderingsudstyr, så de passer til materialet og den ønskede pladetykkelse. Jeg overvåger kølehastigheder og rullehastigheder for at forhindre vridning eller overfladefejl. Arkekstrudering giver mig alsidighed til at producere brugerdefinerede former og størrelser.
Jeg er afhængig af plastik ekstruderingsmaskine teknologi til at levere ensartet pladekvalitet og opfylde industristandarder.
Ekstrudering af rør og rør
Jeg er afhængig af rør- og rørekstrudering, når jeg skal producere lang, kontinuerlige længder af hule plastprodukter. Denne proces bruger specialiseret plastekstruderingsudstyr, der skubber smeltet polymer gennem en cirkulær matrice. Resultatet er et sømløst rør eller rør med præcise dimensioner. Jeg justerer matricen og kalibratoren for at kontrollere vægtykkelsen og diameteren. Denne fleksibilitet giver mig mulighed for at opfylde strenge industristandarder.
Jeg vælger det rigtige plastekstruderingsudstyr ud fra materiale og anvendelse. F.eks, Jeg bruger høj-output ekstrudere til rør med stor diameter. Jeg vælger mindre, præcisionsmaskiner til medicinske eller laboratorieslange. Jeg holder øje med temperaturen, tryk, og kølehastigheder for at sikre ensartet kvalitet. Jeg tjekker også for ovalitet og overfladefinish under produktionen.
Anvendelserne til rør- og rørekstrudering dækker en bred vifte af industrier. Jeg bruger ofte plastekstruderingsudstyr til at fremstille:
Letvægts, kemikalieresistente vandingsrør til landbruget.
Højtryksrør af metallegeringer til transport af olie og naturgas i energisektoren.
Specialiserede rør til kemisk behandling og affaldshåndtering i industrielle omgivelser.
Jeg oplever, at hver applikation kræver forskellige materialer og procesindstillinger. F.eks, Jeg bruger PVC til VVS, fordi det modstår korrosion og håndterer tryk godt. Jeg vælger polyethylen til kunstvandingsrør på grund af dets fleksibilitet og kemiske modstand. I olie og gas, Jeg er afhængig af forstærket termoplast eller metallegeringer for styrke og holdbarhed.
Jeg er altid meget opmærksom på downstream plastekstruderingsudstyr. Kalibratorer, køletanke, afhentningsenheder, og fræsere spiller en afgørende rolle i formning og efterbehandling af røret. Jeg justerer hastigheden på aftræksenheden for at forhindre strækning eller deformation. Jeg bruger avancerede sensorer til at overvåge vægtykkelse og opdage defekter i realtid.
Tip: Jeg holder altid mit plastekstruderingsudstyr godt vedligeholdt. Regelmæssig rengøring og kalibrering reducerer nedetiden og forbedrer produktkvaliteten.
Jeg dokumenterer hvert produktionsforløb. Denne praksis hjælper mig med at spore problemer og optimere fremtidige batches. Jeg arbejder også tæt sammen med mine leverandører for at udvælge den bedste plastekstruderingsmaskine til hvert projekt. Deres ekspertise hjælper mig med at være på forkant med branchetrends og lovgivningsmæssige ændringer.
Nedstrøms udstyr i ekstruderingslinjer
Køletanke
Jeg er altid meget opmærksom på køletanke i min ekstruderingslinje. Køletanke spiller en afgørende rolle i formningen og størkningen af den ekstruderede plast. Når jeg driver min produktion, Jeg er afhængig af disse tanke for at sikre, at produktet bevarer sin tilsigtede form og dimensioner. Ensartet afkøling forhindrer vridning og overfladeujævnheder. Jeg overvåger afkølingsprocessen for at opnå jævn, dimensionelt nøjagtige produkter. Temperaturkontrol og overvågning i realtid hjælper mig med at opretholde ensartet kvalitet på tværs af alle batcher. Konsekvent køling reducerer behovet for efterbearbejdning og forbedrer produktionens forudsigelighed. Jeg ser en direkte indvirkning på anlæggets effektivitet, når køletanke fungerer korrekt.
Ensartet afkøling forhindrer defekter som vridninger og overfladeujævnheder, resulterer i glatte og dimensionsnøjagtige produkter.
Kølesystemet tillader temperaturstyring og overvågning i realtid, sikrer ensartet kvalitet på tværs af alle produktionspartier.
Konsekvent køling reducerer behovet for efterbearbejdning, forbedrer produktionens forudsigelighed, og forbedrer den overordnede anlægseffektivitet.
Tip: Jeg tjekker altid vandtemperaturen og flowhastigheden i mine køletanke. Korrekte indstillinger forhindrer defekter og holder min produktionslinje kørende.
Aftræksenheder
Aftræksenheder hjælper mig med at kontrollere hastigheden og spændingen, hvormed det ekstruderede materiale trækkes. Jeg synkroniserer aftræksenheden med ekstruderen og kølesystemet for at matche ekstruderingshastigheden. Dette forhindrer defekter som ujævn tykkelse eller deformation. Avancerede transportmaskiner tilbyder variabel hastighedskontrol, høj trækkraft, og præcisionsruller. Disse funktioner opretholder ensartet trækkraft og sikrer ensartet tykkelse, diameter, og ensartethed. Jeg justerer hastigheden på aftræksenheden for at kontrollere produkttykkelsen. Langsommere hastigheder giver tykkere produkter, mens hurtigere hastigheder giver tyndere. Præcisionsruller og justerbar spænding hjælper mig med at opretholde ensartet trækkraft over hele produktbredden.
De synkroniserer med ekstruderen og kølesystemet for at matche ekstruderingshastigheden, forhindrer defekter som ujævn tykkelse eller deformation.
Avancerede transportmaskiner har variabel hastighedskontrol, høj trækkraft, og præcisionsruller for at opretholde ensartet trækkraft.
Disse egenskaber påvirker direkte produktkvaliteten og produktionseffektiviteten i rørekstrudering.
Note: Jeg kalibrerer altid min afhentningsenhed før hver produktionskørsel. Dette trin holder mine produktdimensioner ensartede og reducerer spild.
Fræsere og viklere
Fræsere og oprullere afslutter ekstruderingsprocessen. Jeg bruger fræsere til at trimme det ekstruderede produkt til den ønskede længde. Winders samler det færdige produkt, såsom film eller ark, på ruller for nem opbevaring og transport. Jeg vælger fræsere ud fra produktets materiale og tykkelse. Roterende fræsere fungerer godt til kontinuerlige linjer, mens guillotineskærere passer til tykkere profiler. Oprullere skal fungere jævnt for at undgå at strække eller deformere produktet. Jeg overvåger viklingsspænding og hastighed for at forhindre defekter. Korrekt indstillede fræsere og oprullere hjælper mig med at levere produkter med rene kanter og ensartede ruller.
Udstyr
Fungere
Hovedfordel
Kuttere
Trim produktet til den ønskede længde
Rens kanter, præcis dimensionering
Winders
Saml produktet på ruller
Nem opbevaring, forhindrer deformation
Jeg inspicerer altid mine fræsere og vindere for slid og justering. Regelmæssig vedligeholdelse sikrer pålidelig drift og færdige produkter af høj kvalitet.
Indvirkning på produktkvalitet
Jeg er altid meget opmærksom på hvordan downstream udstyr former den endelige kvalitet af mine ekstruderede produkter. Hvert stykke udstyr - køletanke, afhentningsenheder, kuttere, og oprullere - spiller en unik rolle i at bestemme konsistensen, udseende, og ydeevne af det færdige produkt.
Da jeg satte min ekstruderingslinje op, Jeg fokuserer på disse vigtige kvalitetsfaktorer:
Dimensionsnøjagtighed: Køletanke og aftræksenheder hjælper mig med at opretholde snævre tolerancer. Hvis jeg bemærker nogen variation i produktdimensioner, Jeg tjekker vandtemperaturen i køletanken og hastigheden på aftræksenheden. Små justeringer retter ofte problemer, før de bliver til dyre defekter.
Overfladefinish: Jeg er afhængig af korrekt afkøling og præcis skæring for at opnå jævn, pletfri overflader. Hvis jeg ser ridser eller mærker, Jeg inspicerer rullerne og knivene for slid. Ren, skarpe værktøjer giver mig altid de bedste resultater.
Mekaniske egenskaber: Ensartet afkøling og kontrolleret spænding under afhaling bevarer plastikkens styrke og fleksibilitet. Jeg undgår hurtig afkøling, som kan forårsage indre spændinger og skørhed.
Konsistens: Automatiserede oprullere og synkroniseret downstream-udstyr sikrer, at hver meter produkt matcher den sidste. Jeg bruger overvågningssystemer i realtid til at fange afvigelser tidligt.
Tip: Jeg dokumenterer altid procesindstillinger og produktmålinger for hver kørsel. Denne praksis hjælper mig med at identificere tendenser og foretage datadrevne forbedringer.
Her er en hurtig tabel, der viser, hvordan hvert enkelt stykke downstream-udstyr påvirker produktkvaliteten:
Udstyr
Kvalitetsaspekt påvirket
Min bedste praksis
Køletank
Form, overflade, dimensioner
Overvåg vandtemperatur og flow kontinuerligt
Aftræksenhed
Tykkelse, ensartethed
Kalibrer hastighed og spænding hvert skift
Kutter
Kantkvalitet, længde
Brug skarpe knive, kontrollere justeringen
Winder
Rullekonsistens, spænding
Juster viklingshastigheden, overvåge spændingen
Jeg har lært, at selv små ændringer i downstream-indstillinger kan gøre en stor forskel. F.eks, at øge afhentningshastigheden med blot et par procent kan udtynde produktet og få det til at mislykkes i kvalitetstjek. Regelmæssig vedligeholdelse og kalibrering sørger for, at mit udstyr yder sit bedste.
Jeg minder altid mit team om, at kvalitet starter ved ekstruderen, men slutter med downstream-udstyret. Ved at forblive på vagt og proaktiv, I consistently deliver products that meet or exceed customer expectations.
Sammenligning af typer af ekstruderingsmaskiner
Funktioner og applikationstabel
jeg altid sammenligne typerne af ekstruderingsmaskiner før der træffes en beslutning. I look at key features and the range of applications for each machine. This helps me match the right equipment to my production goals. Her er en tabel, der opsummerer hvad jeg har lært:
Type ekstruderingsmaskine
Nøglefunktioner
Ansøgninger
Ekstrudering af plast
Håndterer alsidige materialer som PVC og ABS
Emballage, konstruktion
Metalekstrudering
Tilbyder styrke og holdbarhed, men bruger mere energi
Konstruktion, fremstilling
Fødevareekstrudering
Styrer temperatur og tryk for ensartethed
Fremstilling af snacks og korn
Ekstrudering af biler
Producerer letvægtsdele for brændstofeffektivitet
Fremstilling af bilkomponenter
I use this table to quickly identify which machine suits my needs. Jeg fokuserer på de funktioner, der betyder mest for mine applikationer.
Pros and Cons by Machine Type
jeg altid weigh the pros and consof each machine type. This step helps me avoid unexpected costs and production issues. I have found that single-screw, dobbeltskrue, and co-extrusion machines each offer unique benefits and drawbacks. Her er en comparison table:
Fremragende blanding, suitable for a wide range of materials, including those with additives
Ulemper
Begrænset blandingsevne, not ideal for materials requiring precise blending
Højere startomkostninger, mere kompleks operation, og vedligeholdelse
I choose single-screw machines when I want simple operation and lower maintenance. I select twin-screw machines for advanced mixing and complex formulations. Co-extrusion machines give me flexibility for multi-layer products, but require careful setup and control.
Tip: I always consider the complexity of my applications before choosing a machine. This approach prevents costly mistakes.
Quick Selection Chart
I use a quick selection chart to guide my decision. This chart helps me match machine types to my production needs and applications.
If I need basic extrusion for packaging or construction, I choose plastic extrusion machines.
For high-strength parts in manufacturing, I select metal extrusion machines.
When producing snacks or cereals, I rely on food extrusion machines.
For lightweight automotive parts, I use automotive extrusion machines.
I always review my production goals and material requirements before making a final choice. This process ensures I select the right machine for my applications and achieve consistent results.
Key Factors for Machine Selection
Materialekompatibilitet
I always start my selection process by evaluating material compatibility. The plastic extrusion machine must handle the specific polymers I plan to process. Each material brings unique requirements for temperature, skrue design, og tøndeopsætning. Jeg tjekker egenskaberne og påtænkte ansøgninger, før jeg træffer en beslutning. F.eks, polyvinylchlorid fungerer godt til rør og film, fordi det giver fremragende formbarhed og holdbarhed. Polyethylen og polypropylen passer til emballage og forbrugsvarer på grund af deres alsidighed og lette forarbejdning. Polycarbonat giver slagfasthed og optisk klarhed, hvilket gør den ideel til brilleglas og sikkerhedsudstyr. Nylon skiller sig ud for styrke og varmebestandighed i industrielle applikationer. Jeg bruger følgende tabel til at sammenligne materialetyper og deres vigtigste egenskaber:
Materiale Type
Ansøgninger
Nøgleegenskaber
Polyvinylchlorid (PVC)
Rør, film, elektrisk ledningsisolering
Fremragende formbarhed, holdbarhed
Polyethylenterephthalat (KÆLEDYR)
Ikke specificeret
Unikke fordele
Acrylonitril butadien styren (ABS)
Automotive, forbrugsgoder
Styrke, fleksibilitet
Polyethylen (PE)
Emballage, forbrugsgoder
Alsidighed, let behandling
Polypropylen
Emballage, forbrugsgoder
Alsidighed, let behandling
Polycarbonat
Brilleglas, sikkerhedsudstyr
Slagfasthed, optisk klarhed
Nylon (polyamid)
Industrielle applikationer
Styrke, varmemodstand
I always match the machine’s screw and barrel design to the material’s melting point and viscosity. Når jeg behandler genbrugsplast, Jeg er ekstra opmærksom på krav til forurening og blanding. Materialekompatibilitet påvirker mit valg mellem enkeltskruede og dobbeltskruede maskiner. Enkeltskrueekstrudere håndterer grundlæggende termoplaster godt, mens dobbeltskrueekstrudere udmærker sig med blandinger, tilsætningsstoffer, og genbrugsplast.
Produktionsvolumen
Produktionsvolumen driver mit maskinevalg. I calculate my expected output in kilograms per day or per shift. Hvis min produktionsvolumen falder mellem 500 og 1,000 kilogram, Jeg overvejer at investere i specialfremstillede matricer og specialiserede maskiner. Denne tærskel dikterer ofte, om jeg vælger enkeltskruede eller dobbeltskruede ekstrudere. Single-screw machines suit low to medium volumes and offer the advantages of single screw extruders, såsom enkel betjening og lavere vedligeholdelse. Til højvolumen produktion, Jeg er afhængig af dobbeltskruede ekstrudere. These machines deliver consistent quality and efficiency, especially when I need to process complex formulations or recycled plastics. The table below shows how production volume influences my decision:
Produktionsvolumen (kg)
Betydning for maskinvalg
500–1.000
Minimum ordrevolumen for investering i tilpasset form, indflydelse på valg af maskintype.
Jeg planlægger altid fremtidig vækst. Hvis min virksomhed udvider sig, I upgrade to twin-screw machines to handle increased demand and more challenging materials.
Produktets kompleksitet
Product complexity shapes my approach to machine selection. Jeg vurderer geometrien, lagstruktur, og tilsætningskrav for hvert produkt. Simple shapes and single-layer products work well with single-screw machines. When I need multi-layer profiles or advanced mixing, Jeg vælger dobbeltskrue ekstrudere. The benefits of using twin screw extruders include superior mixing, precise additive incorporation, and flexibility for complex applications. I select twin-screw machines for products with demanding specifications, såsom medicinsk slange, autodele, or specialty films. If my application requires intricate shapes or multiple material layers, I consider co-extrusion systems. I always match the machine type to the complexity of my products to ensure consistent quality and performance.
Tip: I review my product designs and material requirements before finalizing my machine selection. This step prevents costly mistakes and ensures my extrusion line meets all production goals.
Maintenance and Costs
I always prioritize maintenance when selecting a plastic extrusion machine. Maintenance impacts both reliability and long-term costs. I have learned that regular upkeep prevents unexpected breakdowns and keeps production running smoothly. I rely on predictive maintenance to monitor my equipment in real time. This approach helps me anticipate faults and plan interventions before problems escalate.
I track several critical parameters on my extrusion machines:
Abnormal vibrations signal mechanical wear or misalignment.
Increased temperatures indicate possible overheating or friction.
Non-standard extrusion pressure points to blockages or material inconsistencies.
Abnormal energy consumption reveals inefficiencies or electrical issues.
By monitoring these factors, I reduce unplanned downtime. I address issues before they cause major failures. Predictive maintenance allows me to optimize planned maintenance. I act only when data shows a need, which saves time and resources. This strategy extends the life of my extruders. I monitor wear and mechanical stress closely, replacing parts only when necessary.
Tip: I always keep a log of maintenance activities and machine performance. This record helps me spot trends and make informed decisions about repairs or upgrades.
Maintenance costs include routine inspections, reservedele, arbejdskraft, og energiforbrug. I budget for these expenses every year. I find that efficient spare parts management lowers emergency repair costs. I order parts based on usage data, not guesswork. This practice prevents overstocking and reduces waste.
Here is a table summarizing my maintenance approach and its impact on costs:
Maintenance Activity
Impact on Costs
Min bedste praksis
Predictive Monitoring
Reduces unplanned downtime
Use sensors for real-time alerts
Routine Inspections
Prevents major failures
Schedule monthly checks
Spare Parts Management
Controls inventory expenses
Order based on machine data
Energy Consumption Review
Identifies inefficiencies
Track power usage weekly
I always consider maintenance requirements when comparing machine types. Single-screw extruders usually need less maintenance. Twin-screw and co-extrusion machines require more attention due to their complexity. I factor these costs into my total cost of ownership calculations.
Maintenance is not just about fixing problems. It is about protecting my investment and ensuring consistent product quality. I invest in training my staff so they understand the importance of regular checks and predictive monitoring. This commitment pays off with fewer emergencies and better cost control.
Common Mistakes in Choosing Extrusion Machines
Overlooking Material Needs
I often see buyers overlook material needs when choosing extrusion machines. I always start by identifying the types of plastics I plan to process. If I ignore material compatibility, I risk poor product quality and wasted resources. F.eks, I select single-screw extruders when I work with basic thermoplastics. These machines handle materials like polyethylene and polypropylene with ease. When I need to process blends or recycled plastics, Jeg er afhængig af dobbeltskrue ekstrudere. Twin-screw machines offer superior mixing and dispersion. I never assume that one machine fits all materials. I check the melting point, viscosity, and additives for each polymer. This step prevents costly mistakes and ensures consistent results.
Tip: I always ask suppliers about screw design and barrel setup for my specific materials. This practice helps me avoid downtime and defects.
Ignorerer fremtidig vækst
I learned that ignoring future growth can limit my production and profitability. I always plan for expansion when selecting extrusion machines. If I choose a single-screw machine for current needs, I consider whether it can handle increased volume later. Ekstrudere med to skruer give fleksibilitet til at opskalere produktionen. I review my business goals and forecast demand before making a purchase. I also check if the machine supports upgrades or additional lines. Planning for growth saves me from expensive replacements and disruptions.
Her er en simpel tjekliste, jeg bruger:
Estimer fremtidig produktionsvolumen.
Vurder maskinens skalerbarhed.
Confirm compatibility with new materials or products.
Vurder plads til udvidelse.
I never underestimate the importance of future-proofing my extrusion line. This approach keeps my operations efficient and competitive.
Undervurderer vedligeholdelse
I see many buyers underestimate maintenance requirements. Jeg inddrager altid vedligeholdelse i min beslutning. Single screw extruders need less maintenance due to their simple design. Dobbeltskrueekstrudere kræver mere opmærksomhed på grund af deres kompleksitet. Jeg sporer vedligeholdelsesplaner, tilgængelighed af reservedele, og personaleuddannelse. Hvis jeg forsømmer vedligeholdelse, Jeg står over for uventede nedbrud og højere omkostninger. Jeg bruger prædiktiv overvågning til at fange problemer tidligt. Regelmæssige inspektioner og ordentlig dokumentation holder mine maskiner kørende.
Maskintype
Vedligeholdelsesniveau
Fælles problemer
Enkeltskrue
Lav
Slid, grundlæggende rengøring
Dobbeltskrue
Høj
Justering, blandingsslid
Note: Jeg investerer altid i personaleuddannelse og reservedelslager. Denne strategi reducerer nedetid og beskytter min investering.
Jeg undgår disse fejl ved at holde mig informeret og proaktiv. Jeg matcher maskintyper efter materialebehov, plan for growth, and prioritize maintenance. This process helps me achieve reliable production and high-quality products.
Checklist for Selecting Plastic Extrusion Equipment
Step-by-Step Selection
I always follow a structured approach when I select plastic extrusion equipment. This method helps me avoid mistakes and ensures I get the best results for my production line. Here is my step-by-step process:
Materialevalg I start by identifying the right plastic material for my application. I consider the product’s end use, environmental exposure, and durability needs. I often choose between HDPE, polypropylen, PVC, eller polystyren, depending on the project.
Equipment Choice I match the plastic extrusion equipment to my production requirements. For simple profiles and high-volume output, I rely on single-screw machines. When I need to blend or compound materials, I use twin-screw extruders. If my product requires multiple layers or enhanced features, I select co-extruders.
Hjælpeudstyr I include essential systems like cooling tanks, transportører, and cutting machines. These components improve efficiency and help me maintain consistent quality throughout the extrusion process.
Production Volume Assessment I calculate my expected output and make sure the plastic extrusion equipment can handle the workload. I plan for future growth to avoid bottlenecks.
Quality Control Planning I set up systems for real-time monitoring and defect detection. This step ensures I maintain high standards and reduce waste.
Tip: I always document each step in my selection process. This record helps me review decisions and improve future purchases.
Supplier Questions
When Ievaluate suppliersfor plastic extrusion equipment, I ask targeted questions to ensure I make an informed choice:
What experience do you have with my chosen material and product type?
Can you provide references from similar projects?
How do you support installation, uddannelse, og eftersalgsservice?
What is the lead time for delivery and setup?
Do you offer spare parts and maintenance packages?
How do you handle warranty claims and technical support?
I always request detailed specifications for single-screw, dobbeltskrue, and co-extrusion machines. I ask for documentation on energy efficiency, sikkerhedsfunktioner, and compliance with industry standards.
Final Decision Tips
Before I finalize my investment in plastic extrusion equipment, I review these final tips:
I compare multiple quotes and check for hidden costs.
I visit the supplier’s facility if possible to see the equipment in action.
I verify the availability of spare parts for single-screw and other machines.
I confirm that the supplier offers training for my team.
I ensure the equipment can adapt to new materials or products in the future.
Note: I never rush my decision. Taking time to follow this checklist helps me avoid costly errors and ensures long-term success with my plastic extrusion machine.
I always align my plastic extrusion machine choice with my production goals and application needs. I review single-screw, dobbeltskrue, and co-extrusion machines to match each to its best use. My final checklist includes:
Confirm material compatibility
Assess production volume
Evaluate product complexity
Plan for maintenance
I recommend consulting suppliers or industry experts before making a purchase. Take time to research and make an informed decision.
FAQ
What is the most important factor when choosing a plastic extrusion machine?
I always focus on material compatibility first. The machine must process my chosen polymer efficiently. This step prevents defects and ensures consistent quality.
How do I calculate the right production capacity for my extrusion line?
I estimate my daily or weekly output needs. I check machine specifications and match them to my target volume. Planning for future growth helps me avoid bottlenecks.
Can I use one extrusion machine for different materials?
I can process multiple materials if the machine supports quick changeovers and has the right screw design. I always consult the manufacturer before switching materials.
What maintenance tasks should I perform regularly?
I schedule routine inspections, clean the barrel and screw, and check for wear. I monitor temperature and pressure sensors. Regular maintenance keeps my line running smoothly.
How do I reduce defects in extruded products?
Jeg holder øje med temperaturen, skruehastighed, and cooling rates closely. I adjust settings based on product feedback. I document every change to track improvements.
Is automation necessary for small-scale extrusion?
I find automation helpful, even for small runs. Features like PLC controls and real-time monitoring improve consistency and reduce labor costs.
What should I ask my supplier before buying a machine?
I request references, technical support details, og tilgængelighed af reservedele. I ask about training and warranty terms. I always verify compliance with industry standards.
How do I know if I need a twin-screw extruder?
I choose twin-screw extruders for complex mixing, genbrugsmaterialer, or high-volume production. If my process needs advanced compounding, I select this type.