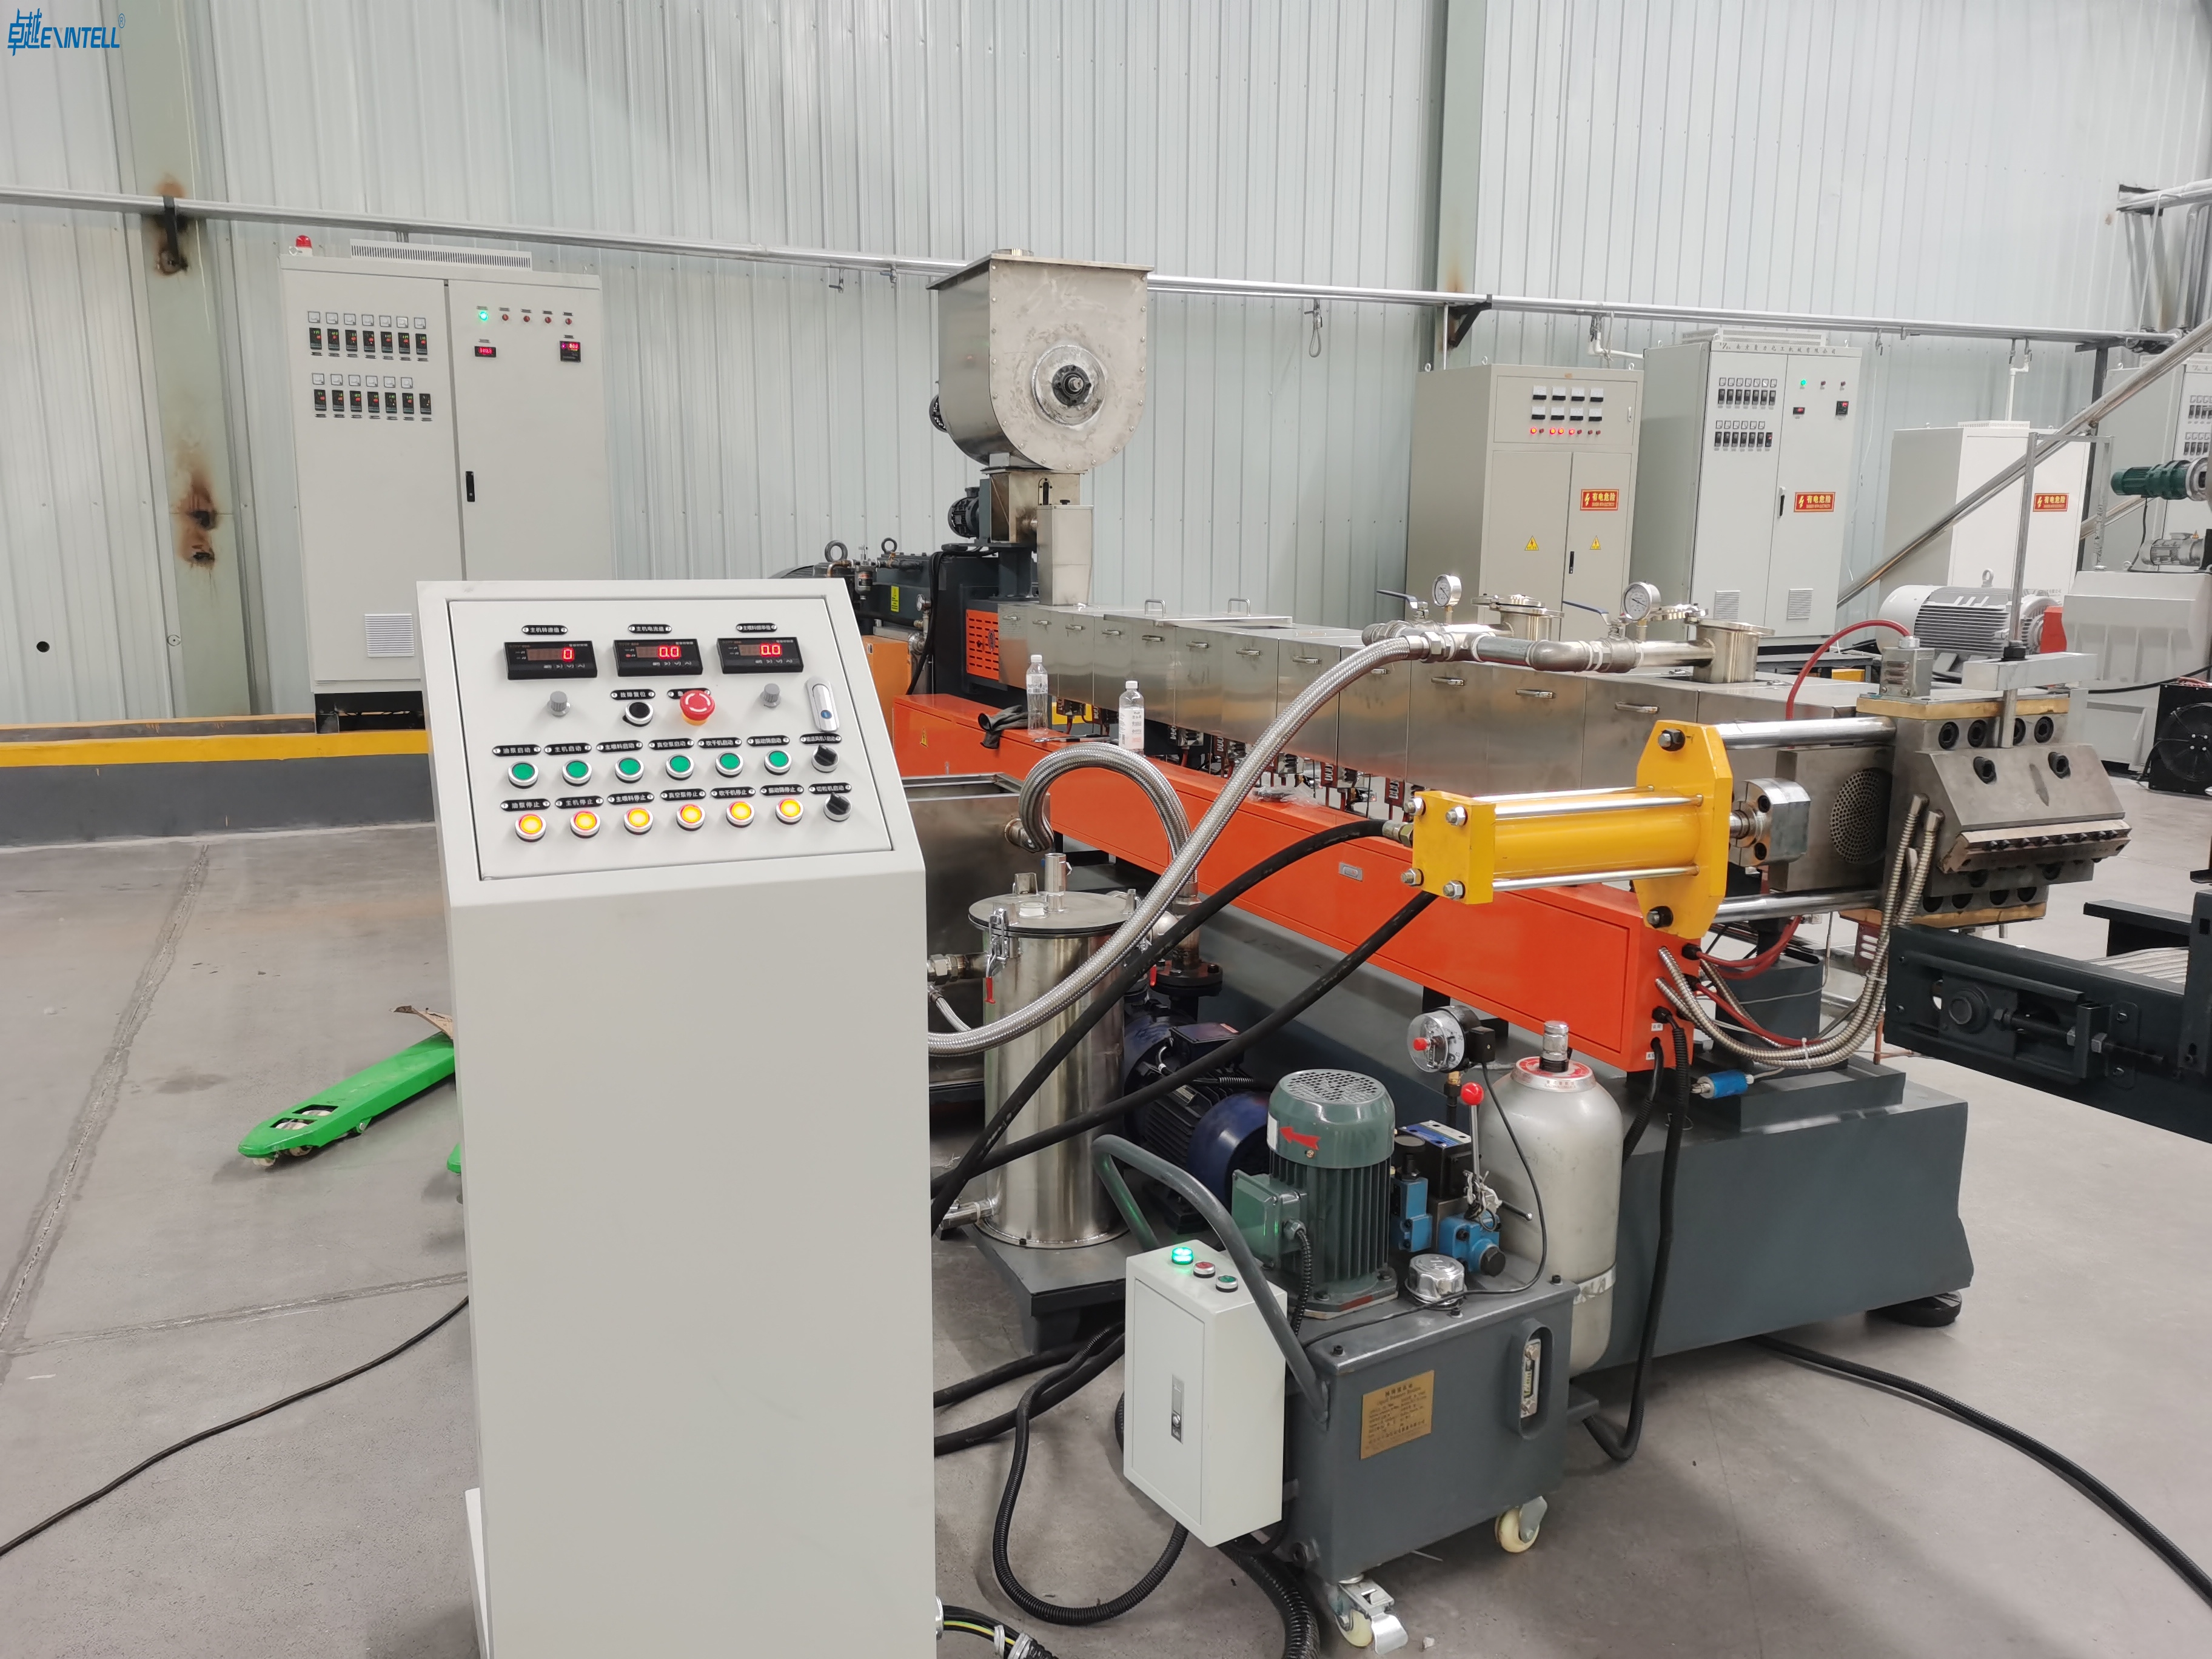
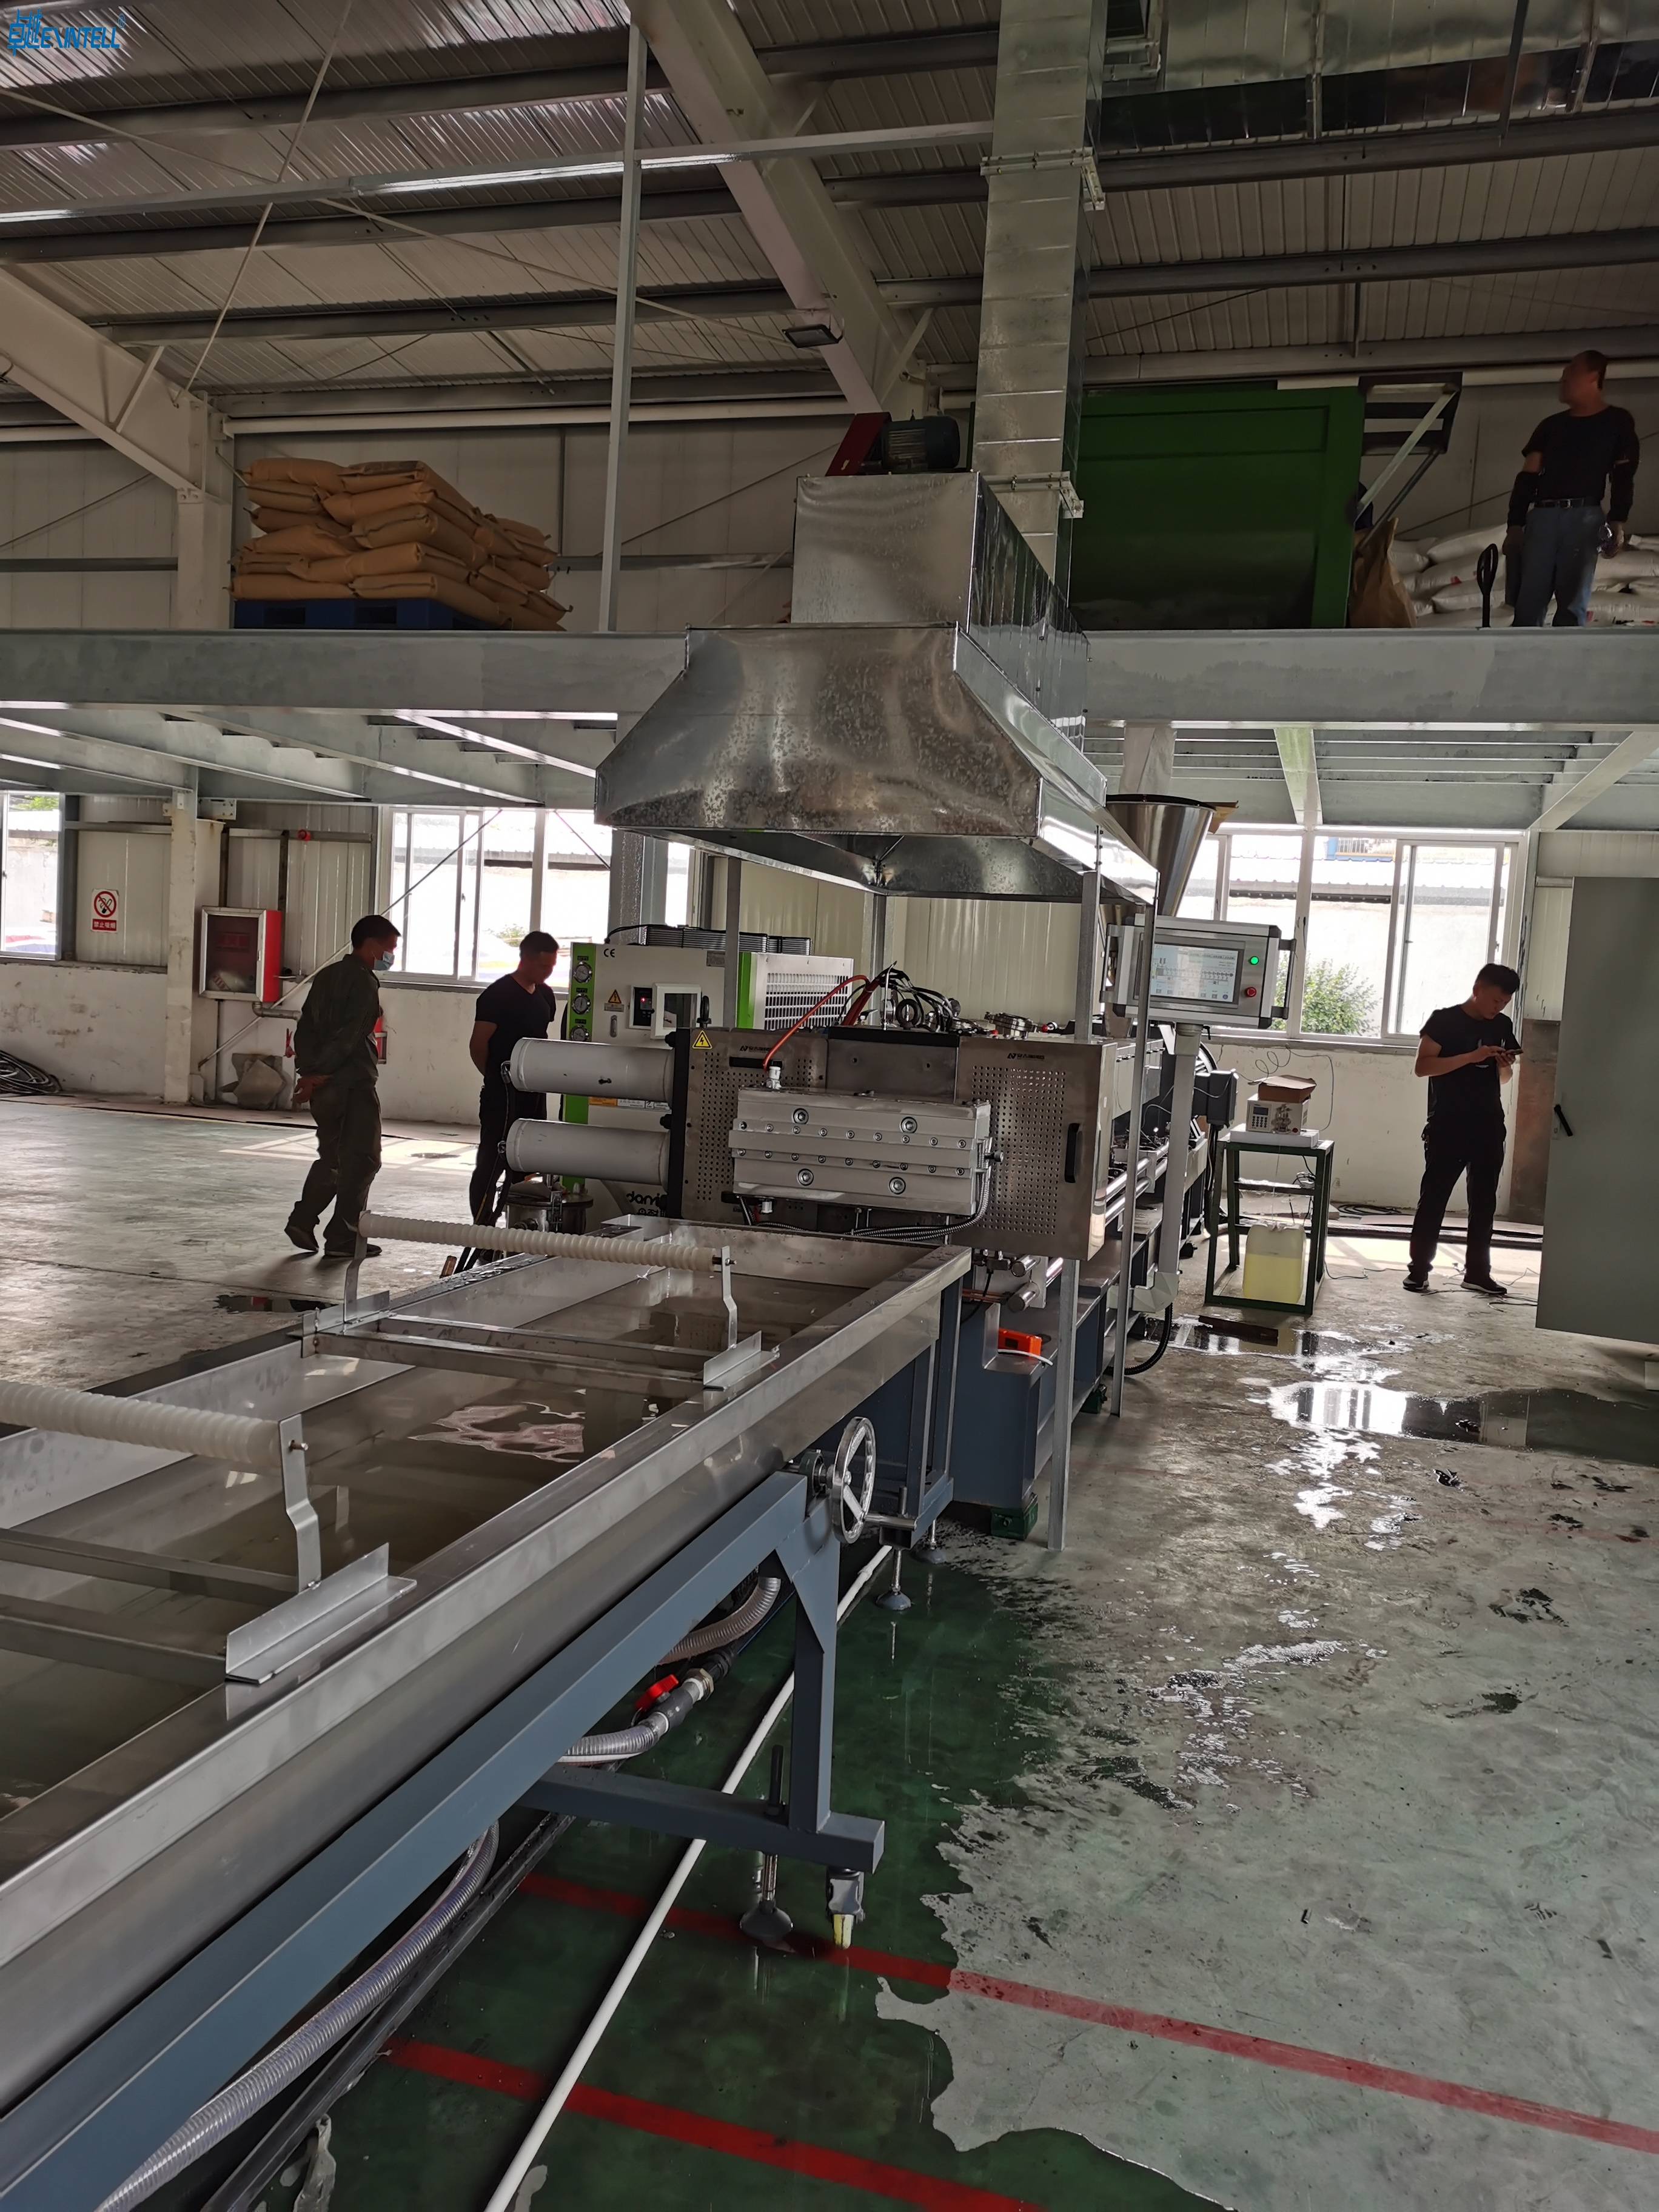
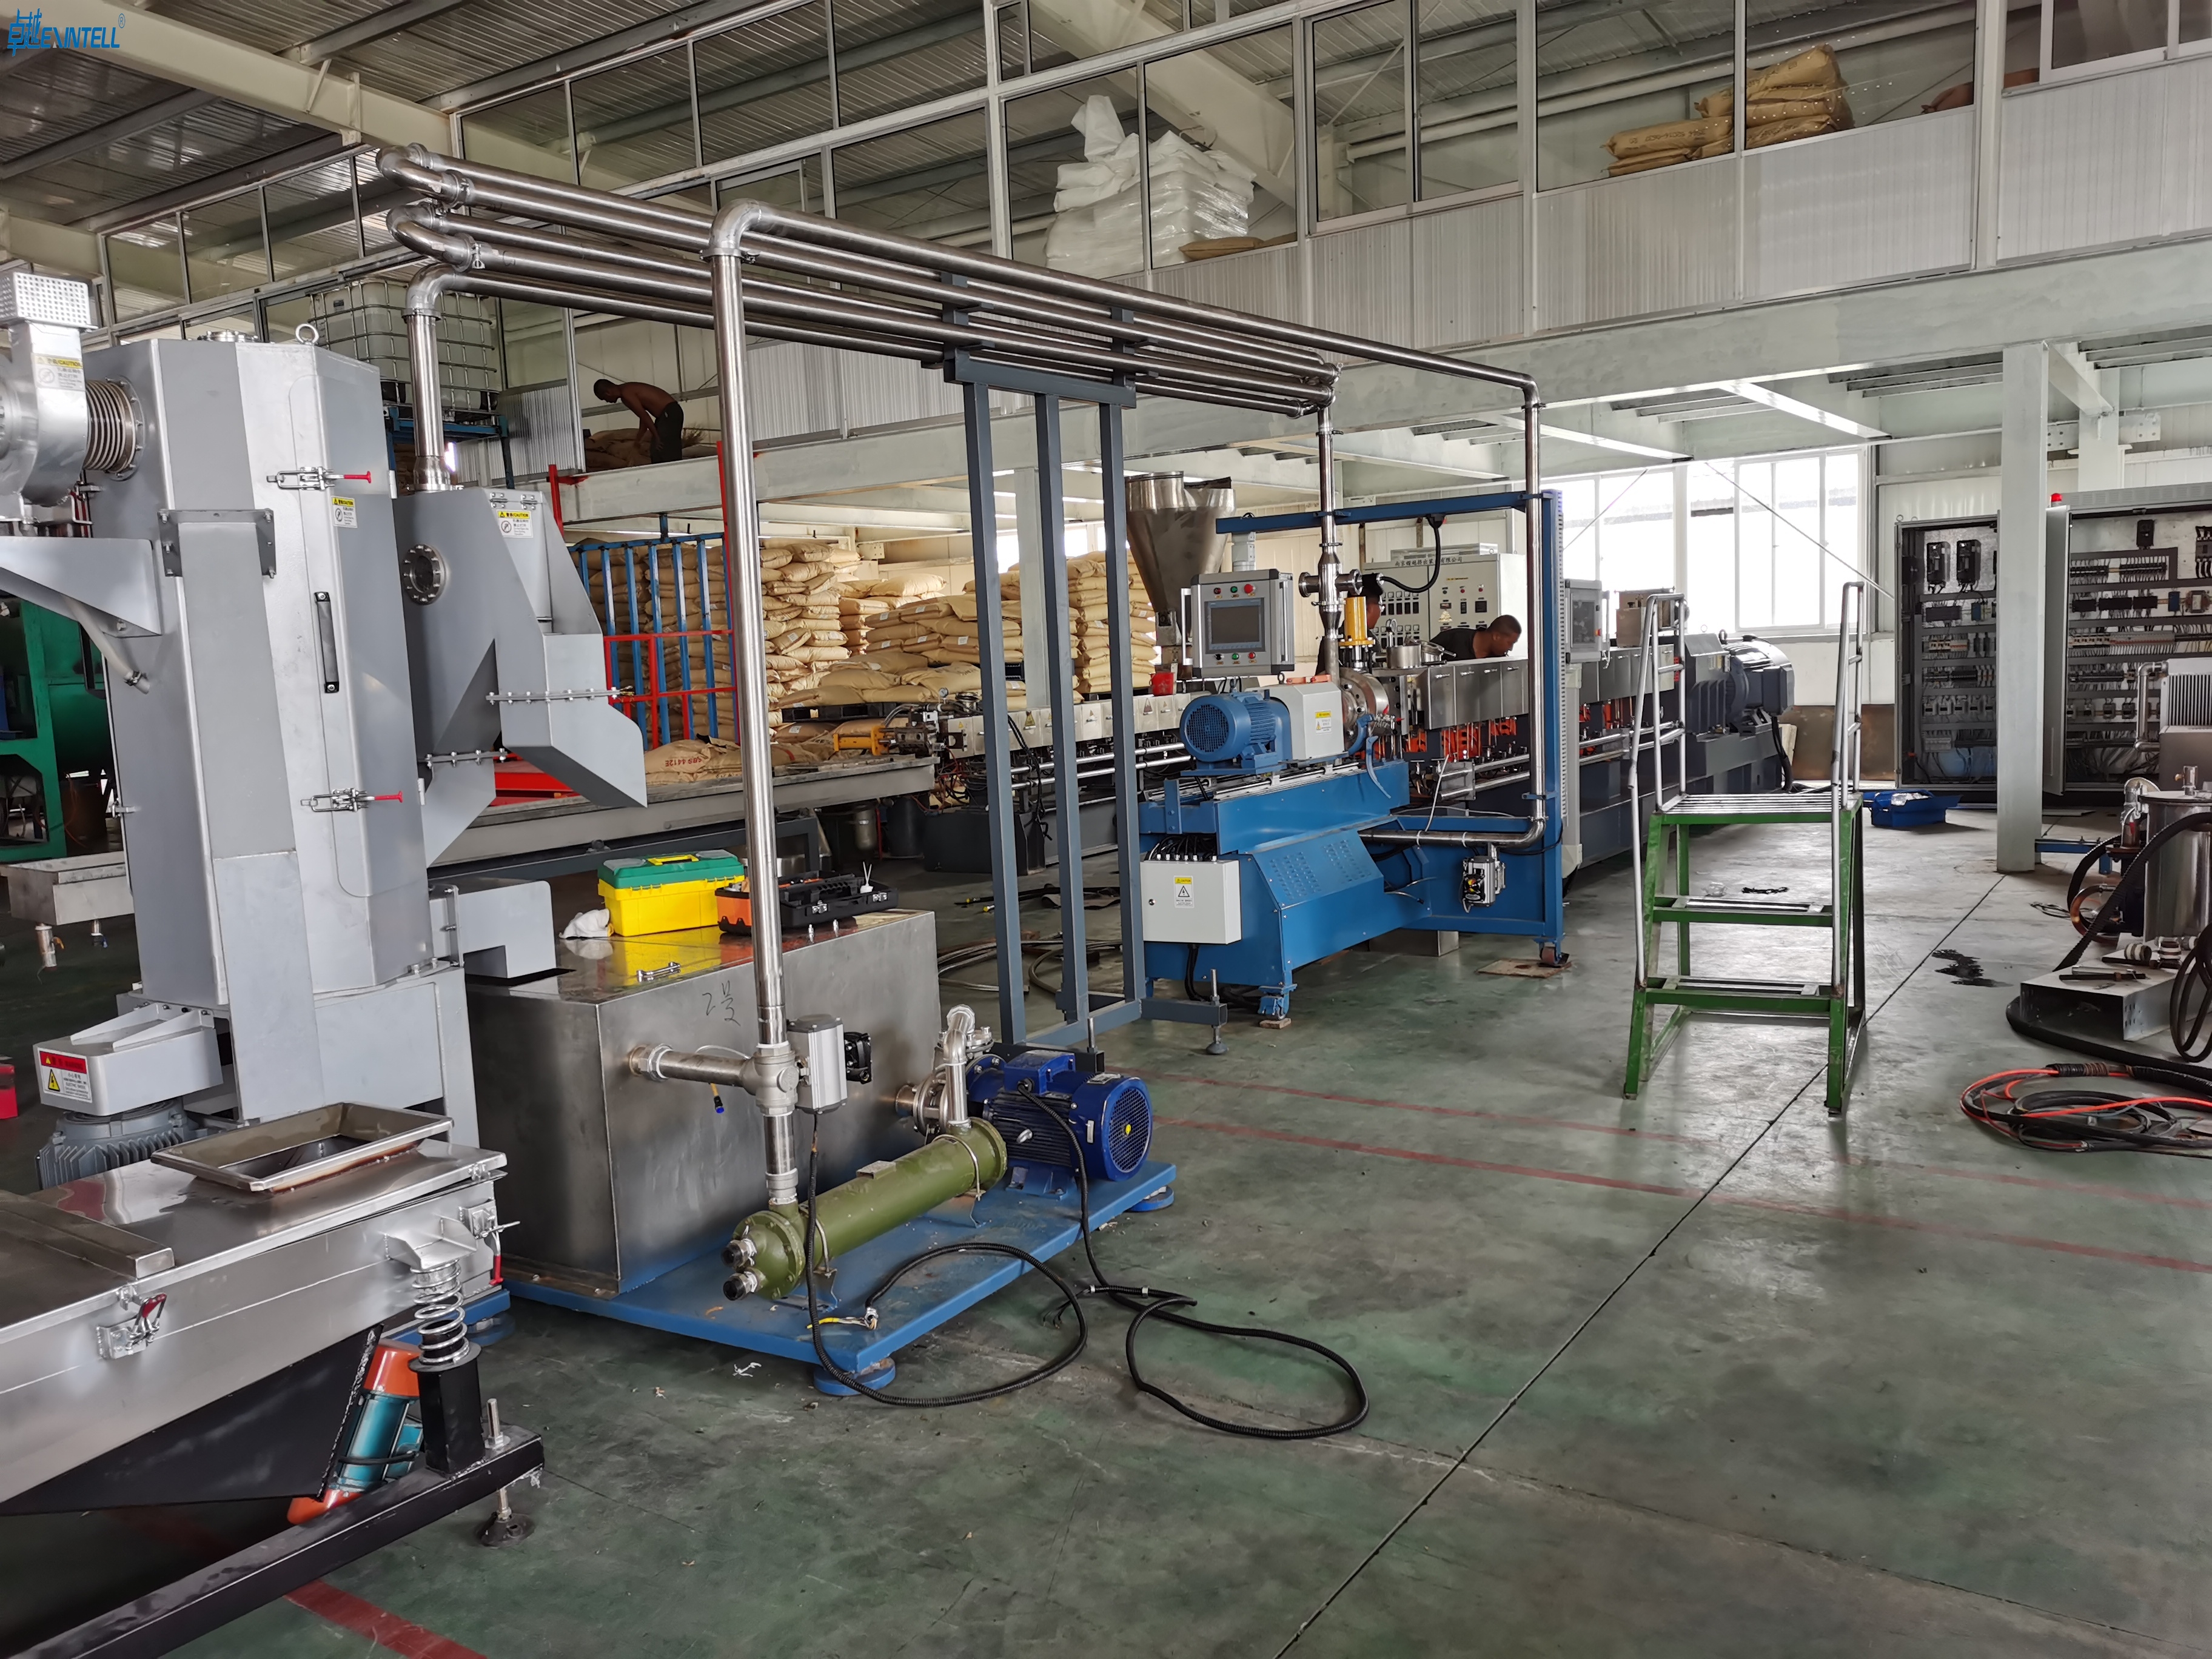
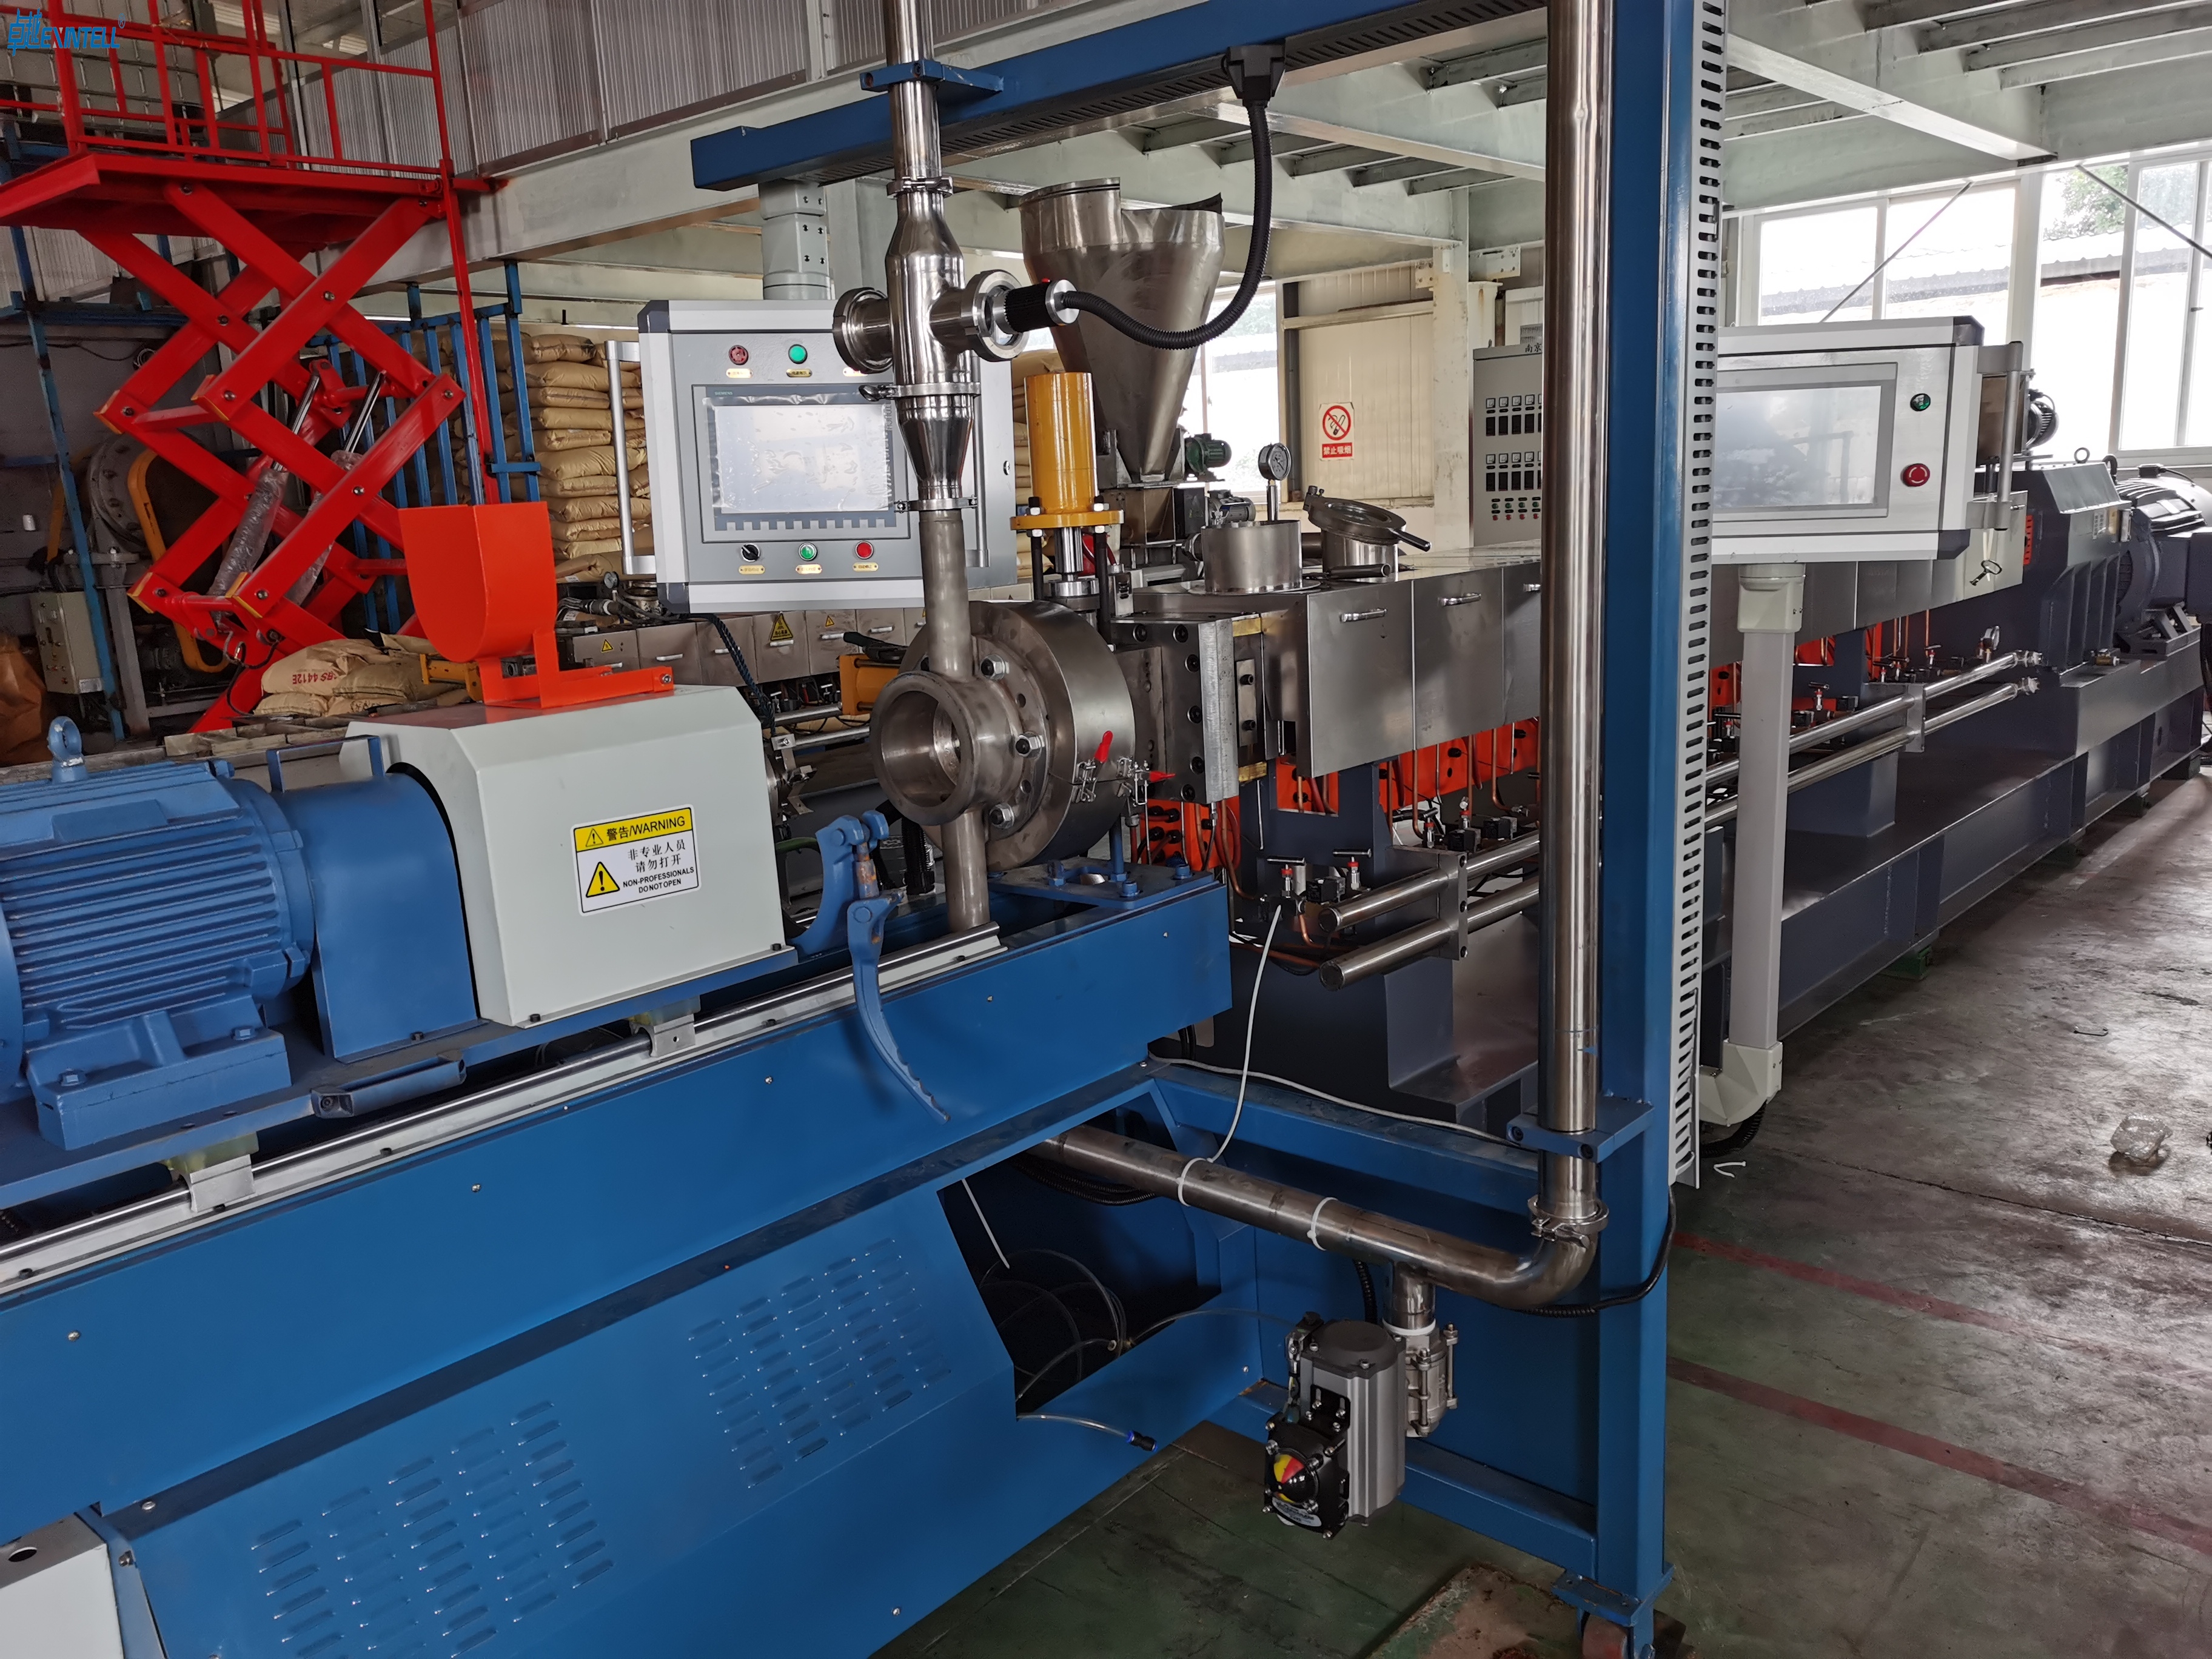
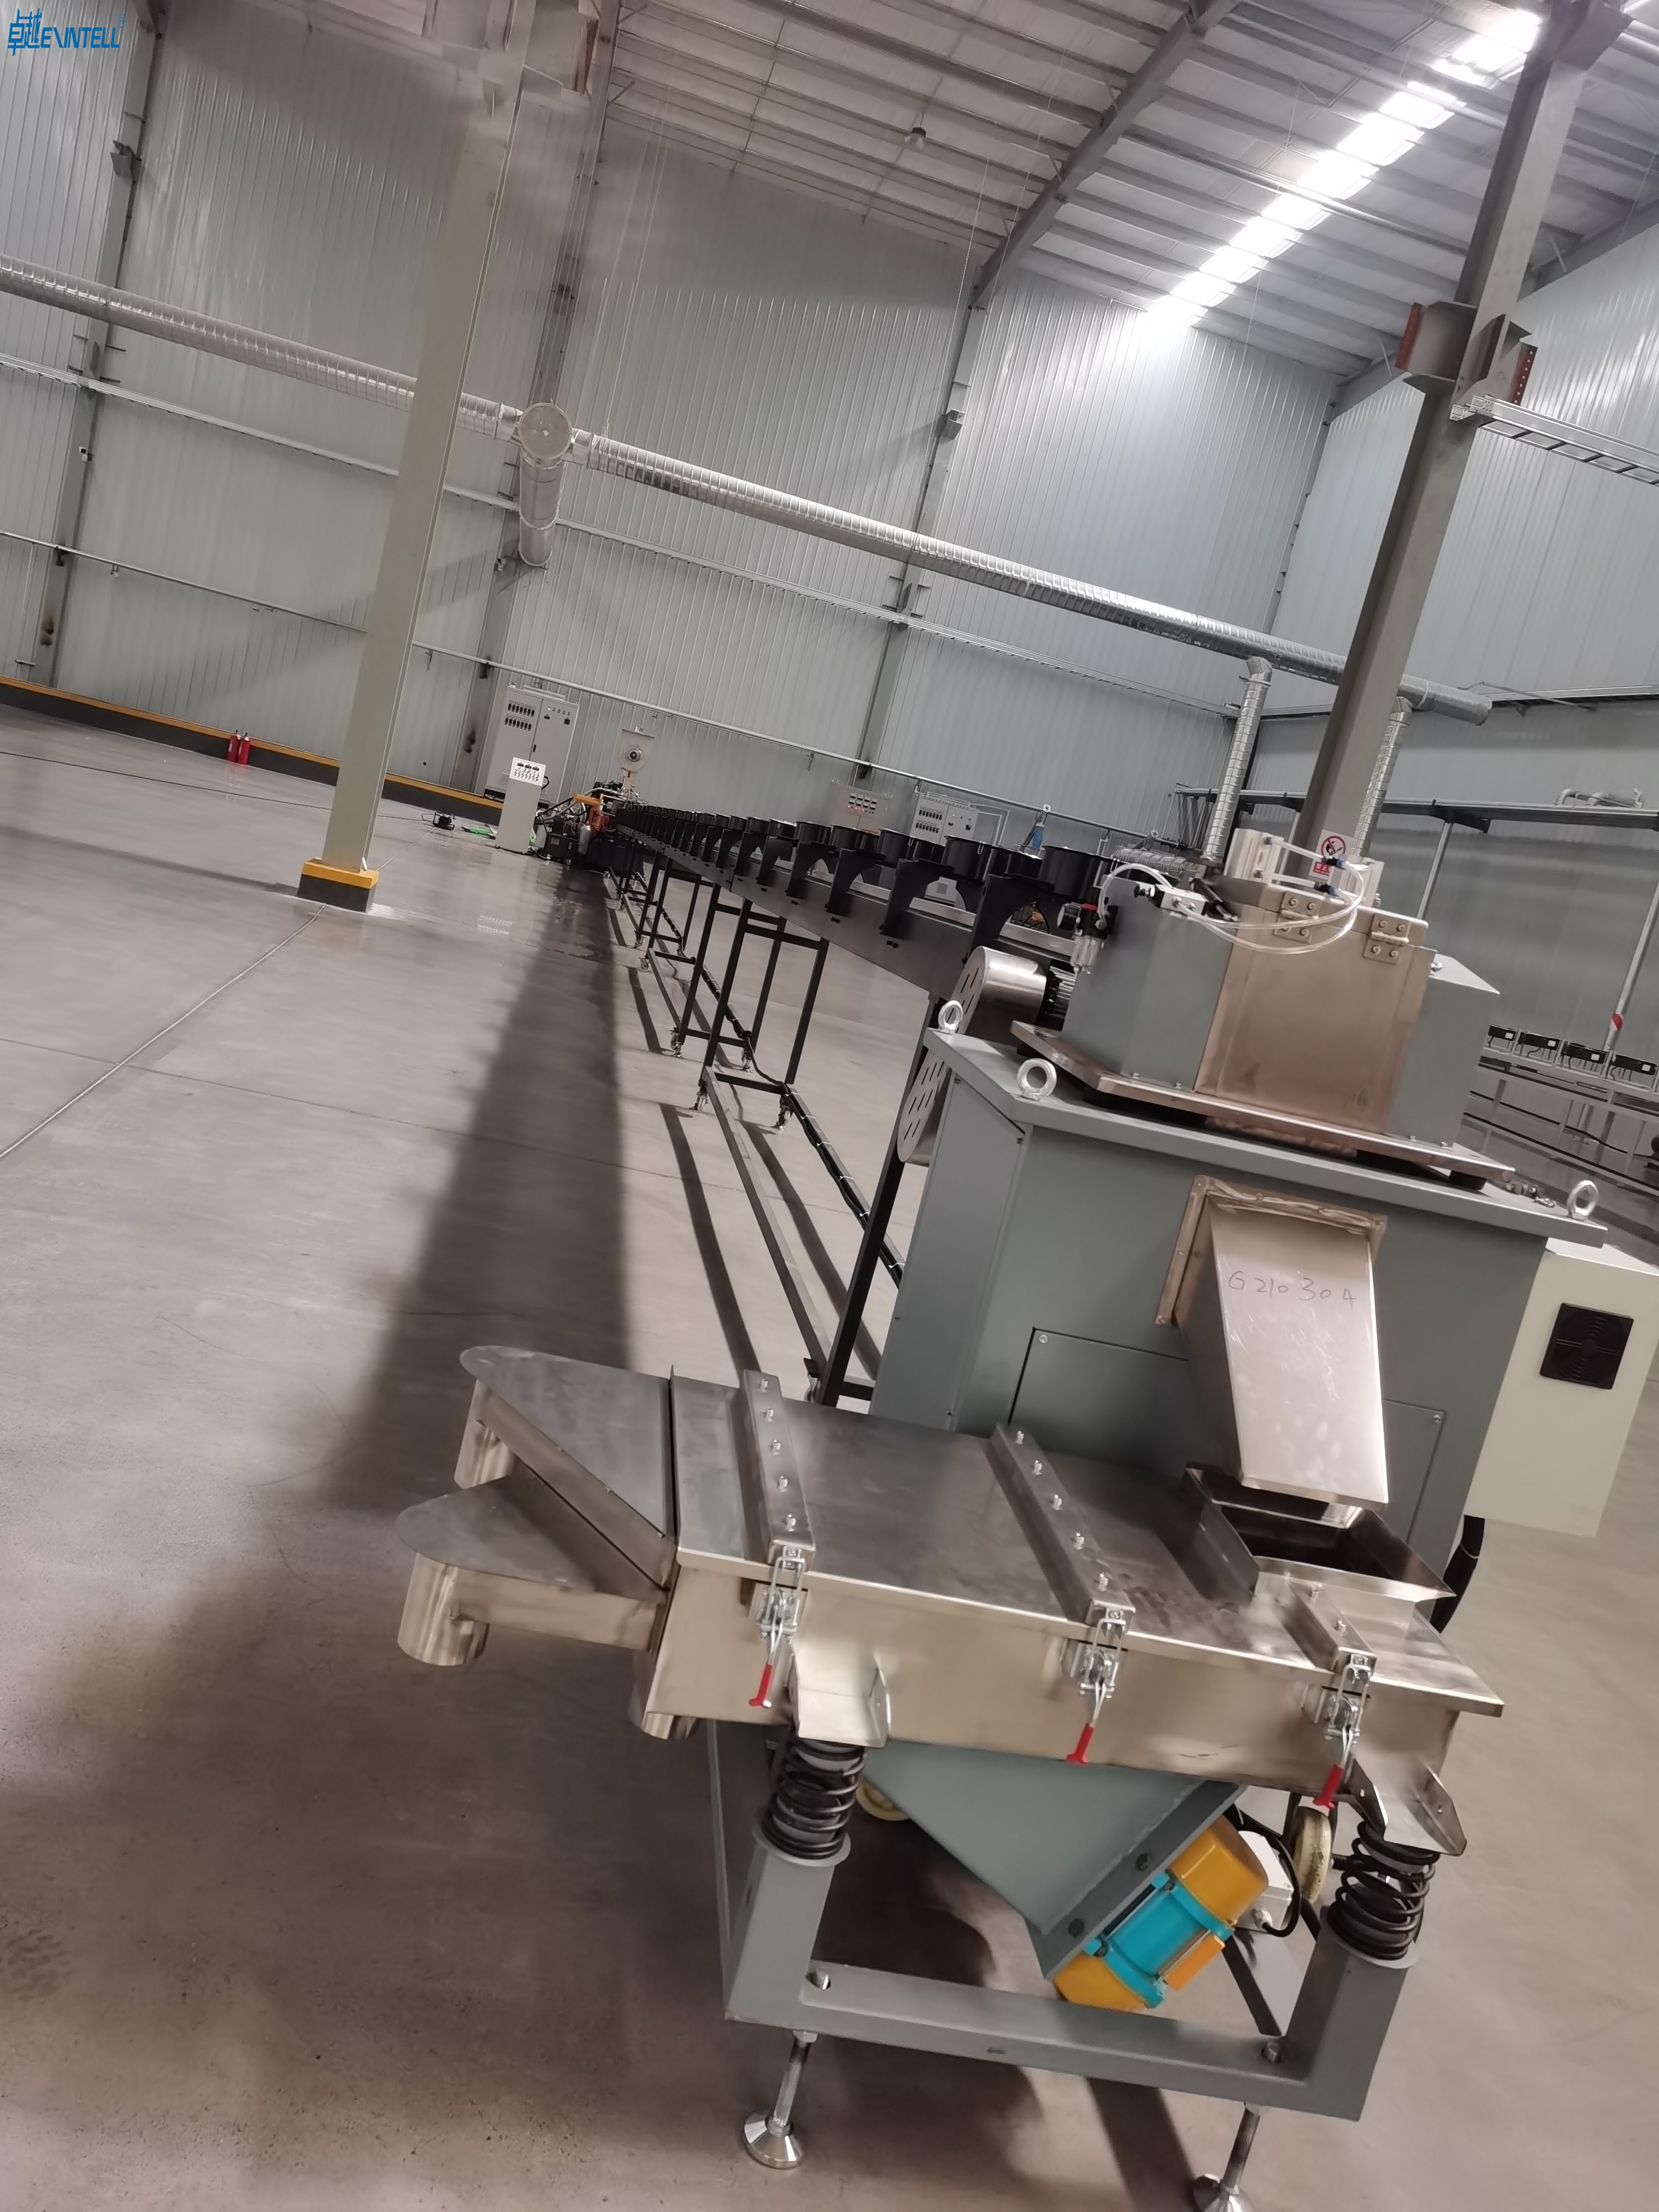
Jeg kan se plastekstrudering som en proces, der forvandler rå plastikpiller til nyttige former som rør eller plader. At forestille sig det, Jeg tænker på at presse tandpasta ud af en tube – undtagen i stedet for pasta, Jeg bruger smeltet plastik, og i stedet for et rør, Jeg har en speciel form. Denne metode producerer over 140 millioner tons af plastprodukter globalt hvert år:
Temperatur- og trykstyring er afgørende for at sikre kvaliteten af slutproduktet under ekstrudering.
Almindelige produkter fremstillet af plastekstrudering inkluderer emballage, byggematerialer, og medicinsk slange.
Genbrug af rester af plastik under ekstrudering hjælper med at reducere spild og understøtter bæredygtig fremstillingspraksis.
Forståelse af ekstruderingsprocessen giver producenterne mulighed for at skabe tilpassede former og opfylde specifikke industribehov.
Hvad er plastekstrudering?
Simpel forklaring
Når jeg tænker på plastekstrudering, Jeg ser det som en ligetil, men alligevel kraftfuld fremstillingsproces. Jeg starter med rå plastik, sædvanligvis i form af små pellets eller granulat. Jeg fodrer disse piller i en maskine, der varmer dem op, indtil de smelter. Når plastikken når den rigtige temperatur, Jeg tvinger den gennem en specielt formet åbning kaldet en die. Denne matrice bestemmer produktets endelige form. Processen fortsætter, mens den nydannede plast afkøles og hærder, og jeg klipper den til den ønskede længde.
Jeg kan godt lide at sammenligne plastekstrudering med at lave pasta. Jeg skubber dejen gennem en pastamaskine for at få spaghetti eller penne. På samme måde, Jeg skubber smeltet plast gennem en matrice for at skabe rør, ark, eller andre former.
Plastekstrudering skiller sig ud, fordi den er kontinuerlig. Jeg kan blive ved med at fodre plastikpiller ind i maskinen, og det bliver ved med at producere længe, ensartede former. Præcis kontrol af temperatur og tryk på hvert trin - fodring, smeltning, ekstrudering, afkøling, og skæring – sikrer kvaliteten af det endelige produkt.
Det omdanner rå plast til brugbare former ved at smelte og tvinge det gennem en matrice.
Præcis kontrol af temperatur og tryk er afgørende i hvert trin.
Fælles produkter
Jeg ser resultaterne af plastekstrudering overalt i dagligdagen og industrien. Mange produkter, jeg bruger eller støder på, er afhængige af denne proces for deres form og funktion. Nogle af de mest almindelige genstande lavet med plastekstrudering inkluderer:
Plastkanaler og trim, der bruges i byggeri og møbler
Profiler til vinduer og døre, der giver struktur og tætning
LED lys diffusorer, der spreder lyset jævnt
Detaildisplaykomponenter til fremvisning af produkter
Vejafspærringer og trafikafgrænsninger for sikkerhed
Komponenter til montering af solpaneler til vedvarende energisystemer
Brugerdefinerede emballageindlæg, der holder produkter sikre
Plastekstrudering giver mig mulighed for at skabe disse produkter effektivt og konsekvent. Jeg er afhængig af denne proces for at imødekomme kravene til moderne fremstilling, fra simple rør til komplekse profiler. Alsidigheden af ekstrudering betyder, at jeg kan tilpasse den til mange forskellige applikationer, gør det til en hjørnesten i plastindustrien.
Plastekstruderingsprocestrin
Når jeg guider nogen igennem plastekstruderingsproces, Jeg deler det altid op til klart, håndterbare trin. Denne trin-for-trin proces omdanner rå plastikpiller til færdige produkter med præcision og effektivitet. Her er, hvordan jeg griber hvert trin an:
Fodring af piller
Jeg begynder plastekstruderingsprocessen ved at vælge rigtige type plastpiller. Materialevalget har betydning, fordi hver type tilfører det endelige produkt unikke egenskaber. F.eks, Jeg bruger ofte polyethylen for dets lette og kemiske modstandsdygtighed, polystyren for sin stivhed og klarhed, eller polypropylen for dets styrke og høje smeltepunkt. Jeg hælder disse piller i en tragt, som fører dem ind i ekstruderen. Beholderen sikrer et jævnt flow, så processen forbliver kontinuerlig og effektiv.
Tip: Jeg tjekker altid renheden og kvaliteten af den rå plast, inden jeg starter. Ensartet materialekvalitet hjælper mig med at undgå defekter senere i ekstruderingen.
Letvægts, høj slagfasthed, fremragende kemikalieresistens
Emballage, containere, forbrugsgoder
Polystyren
Stiv, gennemsigtig, let at forme
Tegn, montrer, husholdningsartikler
Polypropylen
Højt smeltepunkt, kemisk resistens, styrke
Autodele, tekstiler, emballage
Smeltende plastik
Når pellets kommer ind i ekstruderen, Jeg går videre til næste trin - at smelte plastikken. Ekstrudercylinderen opvarmes til temperaturer mellem 200°C og 275°C, afhængig af materialet. Jeg overvåger temperaturen nøje, fordi hver plastik har sit eget smeltepunkt. For eksempel, polyethylen smelter omkring 105°C til 115°C, mens polystyren kræver 210°C til 240°C. Den roterende skrue inde i tønden komprimerer og blander pillerne, sikre, at de smelter jævnt og bliver glatte, homogen masse.
Plast materiale
Temperaturområde
Smeltepunkt
Polyethylen (PE)
-50°C til 80 °C
105°C – 115°C
Polypropylen (PP)
0°C til 120 °C
130°C – 171°C
Polystyren (PS)
-20°C til 70 °C
210°C – 240°C
Jeg ved, at præcis temperaturkontrol er afgørende. Hvis plastikken overophedes, det kan nedbrydes og miste sine egenskaber. Hvis det bliver for køligt, det vil ikke flyde ordentligt gennem matricen. Jeg er afhængig af avancerede overvågningssystemer for at holde processen stabil og effektiv.
Formning med en die
Efter smeltning, Jeg skubber det smeltede plastik gennem en matrice. Matricen fungerer som en form, giver plastikken sin endelige form. Jeg vælger matricegeometrien baseret på den profil, jeg ønsker - uanset om det er et rør, ark, eller tilpasset profil. Matricens landlængde påvirker ensartetheden og kvaliteten af ekstruderingen. Hvis jeg vælger den forkerte længde, Jeg risikerer defekter som hængende eller vridning.
Matricegeometrien bestemmer produktets tværsnit.
Landlængden påvirker ensartetheden og overfladekvaliteten.
Kølemekanismer i matricen hjælper med at bevare formen.
Jeg er også meget opmærksom på temperatur- og trykfordeling inde i matricen. Disse faktorer har indflydelse på, hvordan plastikken flyder og størkner. Til komplekse former, Jeg tester matricedesignet grundigt inden fuld produktion.
Køling og skæring
Når plastikken forlader matricen, Jeg skal køle den hurtigt ned for at låse formen fast. Jeg bruger forskellige kølemetoder afhængig af produkt og produktionshastighed. Vandkølede systemer cirkulerer koldt vand rundt om ekstruderingen, hvilket er både omkostningseffektivt og effektivt. Til lavere volumener, Jeg bruger nogle gange luftkølede systemer. I industrielle omgivelser, Jeg er afhængig af kølere til præcis temperaturkontrol.
Afkølingsmetode
Beskrivelse
Effektivitet
Vandkølede systemer
Cirkuler koldt vand gennem ekstruderingsdysen eller cylinderen.
Omkostningseffektivt og effektivt.
Luftkølede systemer
Brug luft til at aflede varme, velegnet til lavere produktionsmængder.
Mindre effektive end vandsystemer.
Chillers
Giv præcis temperaturkontrol for jævn materialeflow.
Populær til industriel brug.
Det ved jeg afkøling kan tage op til 70% af den samlede cyklustid i nogle processer. Effektiv kølestyring giver mig mulighed for at øge produktionshastigheden og opretholde et højt output. Efter afkøling, Jeg skærer den ekstruderede plast til i den ønskede længde eller vikler den på spoler til videre brug.
Note: Jeg gennemfører altid kvalitetskontrol på dette stadium. Jeg inspicerer dimensioner og overfladefinish for at sikre, at hvert produkt lever op til industristandarder.
Her er en oversigt over de vigtigste trin i plastekstruderingsprocessen:
Trin
Beskrivelse
1
Rå plastpiller føres ind i en tragt og kommer ind i ekstruderen
2
Materiale bevæger sig gennem en opvarmet tønde, hvor det smelter (200-275°C)
3
En roterende skrue komprimerer og homogeniserer den smeltede plast
4
Skærme og bryderplader fjerner forurenende stoffer og skaber modtryk
5
Smeltet plast tvinges gennem en matrice for at skabe den ønskede profil
6
Det ekstruderede produkt afkøles for at størkne dets form
7
Produktet skæres til i længden eller vikles på spoler.
Ved at følge denne trin-for-trin proces, Jeg forvandler simple plastikpiller til høj kvalitet, færdige produkter. Min ekspertise i at styre hvert trin sikrer effektivitet, konsistens, og pålidelighed i ethvert ekstruderingsprojekt.
Typer af plastekstrudering
Når jeg arbejder i plastfremstillingsprocessen, Jeg vælger ofte mellem flere typer af plastekstrudering. Hver metode former plastik på en unik måde og tjener forskellige industrier. Jeg vil gerne dele, hvordan jeg bruger disse teknikker til at skabe produkter, du ser hver dag.
Slange
jeg bruger rørekstrudering når jeg skal lave hul, cylindriske produkter. Denne proces skubber smeltet plast gennem en rund matrice, danner et sammenhængende rør. Jeg stoler på denne metode til en bred vifte af applikationer:
Slangeekstrudering giver mig kontrol over diameteren og vægtykkelsen. Jeg kan justere processen, så den opfylder strenge industristandarder, især til medicinsk udstyr.
Blow film
Blæsefilm ekstrudering skiller sig ud som en proces, der skaber tynd, fleksible plastfilm. Jeg ekstruderer smeltet plastik gennem en cirkulær matrice, pust den derefter op med luft for at danne en boble. Denne boble strækker sig og afkøles, producerer en ensartet film. Jeg bruger denne metode til at lave:
Købmands- og indkøbsposer
Indpakning af mademballage
Liners til containere
Blæsefilmekstrudering lader mig kontrollere filmtykkelse og styrke. Processen folder også filmen i kanterne, hvilket gør taskeproduktionen mere effektiv.
Ark Film
Når jeg har brug for flad, brede plastikplader, Jeg vender mig til folieekstrudering. Jeg skubber smeltet plastik gennem en flad matrice, afkøl derefter og rul det til plader. Disse ark tjener mange formål:
Ansøgningstype
Beskrivelse
Emballage
Bakker, containere, og wraps
Laminering
Holdbare lag til produkter
Mærkning
Etiketter til flasker og pakker
Beskyttende belægninger
Afskærmninger til overflader
Indvendige paneler til biler
Bilinstrumentbrætter og dørpaneler
Annoncedisplays
Skilte og reklamemateriale
Byggematerialer
Konstruktionsplader og isolering
Ekstrudering af arkfilm giver mig mulighed for at producere materialer med ensartet tykkelse og overfladekvalitet.
Over jakke
Over jakke ekstrudering hjælper mig med at belægge ledninger og kabler med et beskyttende plastiklag. Jeg trækker tråden gennem midten af matricen, mens jeg påfører smeltet plastik omkring den. Denne proces er afgørende i industrier som:
Aspekt
Beskrivelse
Definition
Belægning af ledninger med plastik til beskyttelse
Almindelige industrier
Elektriske ledninger, telekommunikation
Hvis jeg skal have belægningen til at klæbe tæt, Jeg bruger trykværktøj. For en løs pasform, Jeg anvender kappeværktøj, når wiren kommer ud af matricen. Ekstrudering af overjakke sikrer, at ledninger forbliver sikre mod fugt, kemikalier, og slid.
Tip: Jeg vælger altid den rigtige ekstruderingsmetode ud fra produktets funktion og branchens krav. At forstå typerne af plastekstrudering hjælper mig med at levere pålideligt, resultater af høj kvalitet.
Fordele ved plastekstrudering
Effektivitet
Jeg er afhængig af plastekstrudering, fordi det giver uovertruffen effektivitet i fremstillingen. Processen giver mig mulighed for at skabe produkter med ensartede tværsnit, hvilket betyder, at jeg kan producere komplekse former uden at gå på kompromis med kvaliteten. Jeg betjener maskiner løbende, så jeg minimerer nedetid og undgår lagermangel. Denne metode bruger termoplast og granulat, som jeg kan genbruge, hvilket sænker råvare- og bortskaffelsesomkostningerne.
Jeg opnår alsidighed ved at forme plastik til rør, ark, og profiler til mange brancher.
Jeg sparer penge ved at genbruge restmaterialer og reducere affald.
Jeg opretholder en stabil produktion, som understøtter storskalaproduktion.
Plastekstrudering skiller sig ud for omkostningsbesparelser. Det bemærker jeg ekstruderingsmatricer koster mindre og tager kortere tid at fremstille end sprøjtestøbeforme. Jeg øger output ved at køre maskiner ved høje hastigheder, hvilket reducerer lønomkostningerne. Energieffektivitet betyder også noget. Jeg bruger mindre energi pr. enhed sammenlignet med andre metoder, hvilket reducerer driftsomkostningerne.
Aspekt
Beskrivelse
Lavere værktøjs- og opsætningsomkostninger
Ekstrusionsforme er billigere og hurtigere at fremstille end sprøjtestøbeforme, reducere startomkostningerne.
Høj produktionshastighed
Ekstrudering giver mulighed for kontinuerlig produktion ved høje hastigheder, faldende lønomkostninger og øget produktion.
Energieffektivitet
Kræver mindre energi pr. enhed sammenlignet med andre metoder, medfører lavere driftsomkostninger.
Når jeg sammenligner energiforbruget, ekstrudering bruger en konstant mængde energi, fordi den fungerer kontinuerligt. Sprøjtestøbning og blæsestøbning kræver mere energi på grund af gentagne opvarmnings- og afkølingscyklusser.
Behandle
Beskrivelse af energiforbrug
Ekstrudering
Energiforbruget er relativt lavt på grund af kontinuerlig produktion og effektive varmesystemer.
Sprøjtestøbning
Forbruger mere energi på grund af gentagen opvarmning og afkøling, afhængig af produktets indviklede.
Blæsestøbning
Kræver yderligere blæseanordninger og kølesystemer, fører til højere energiforbrug.
Jeg støtter bæredygtighed ved genanvendelse af plastaffald. Jeg samler restmaterialer, smelte dem ned, og genbruge dem i fremtidige produkter. Denne praksis reducerer lossepladstrykket og sparer energi.
Hverdagsbrug
Plastekstrudering former mange produkter, jeg bruger dagligt. Jeg ser dens virkning i emballage, konstruktion, sundhedsvæsen, og husholdningsartikler. Processen skaber PVC rør, vinduesrammer, vejr-strimlende, opbevaringsbeholdere, og plasthylder. Jeg er også afhængig af ekstrudering til køleskabsdørens pakninger, støvsugerslanger, dørtætninger, vindueskanaler, kofanger komponenter, kabelføringer, IV linjer, katetre, emballagematerialer, og udstillingsstandere.
Vinduesprofiler
Dørkarme
Vejrstripning
Trim
Sæler
Pakninger
Slange
Husholdningsapparater
Sportsartikler
Møbelkomponenter
Legetøj
Haveslanger
Jeg erkender, at ansøgninger om plastekstrudering omfatter emballage, fremstilling af disse produkter uundværlig i dagligdagen. Engangsplast tilbyder bekvemmelighed, men de øger også spild og giver miljømæssige udfordringer. Jeg løser disse bekymringer ved at genbruge og fremme bæredygtig praksis.
Konventionel plastproduktion har ubestridelige effekter på vores miljø. Især, fremstillingsprocessen bruger enorme mængder energi og råmaterialer, fører til CO2-udledning. Desuden, plastmaterialers holdbarhed og langsomme nedbrydning kan føre til langsigtede miljøskader, hvis de ikke bortskaffes ansvarligt.
Jeg ser, at plastekstrudering understøtter bæredygtighed ved at reducere behovet for ny plast, spare på ressourcer, og fremme en cirkulær økonomi. Mange ekstruderingslinjer bruge genbrugsplast, som er med til at reducere spild og understøtter miljømål. Jeg tror på, at forståelsen af fordelene og anvendelserne ved plastekstrudering hjælper mig med at træffe informerede valg som producent og forbruger.
Jeg ser plastekstrudering som en kontinuerlig proces, der omdanner rå plast til brugbare former. Materialevalg og temperaturkontrol spiller en nøglerolle for at opnå kvalitetsresultater. Additiver forbedrer plastegenskaberne, og veldesignede forme hjælper mig med at skabe de ønskede former. Forståelse af begrænsningerne ved ekstrudering, såsom udfordringer med komplekse former og materialekompatibilitet, er livsvigtig.
Aspekt
Betydning
Produktkvalitet
Kendskab til ekstrudering forbedrer kvaliteten af plastprodukter.
Tilpasning
Jeg kan tilpasse processen efter specifikke behov.
Bæredygtighed
Brug af genbrugsplast understøtter miljøindsatsen.
Regulatoriske standarder
At forstå ekstrudering hjælper mig med at opfylde sikkerhedsbestemmelserne.
Jeg opfordrer læserne til at se sig omkring og lægge mærke til, hvor mange hverdagsting der er afhængige af plastekstrudering. At genkende disse produkter hjælper mig med at værdsætte plastikkens rolle i det moderne liv og understøtter informerede valg for bæredygtighed.
FAQ
Hvad gør plastekstrudering anderledes end andre fremstillingsmetoder?
Jeg kan se plastekstrudering som en kontinuerlig proces. Jeg kan producere længe, ensartede former med mindre spild. Andre metoder, som sprøjtestøbning, skabe individuelle dele. Ekstrudering fungerer bedst til rør, ark, og profiler. Jeg vælger det for effektivitet og ensartet kvalitet.
Kan jeg genbruge plast i ekstruderingsprocessen?
jeg ofte genbruge plastik under ekstrudering. Jeg samler restmateriale op, smelt det, og før den tilbage i maskinen. Denne praksis reducerer spild og understøtter bæredygtighed. Jeg tjekker altid kvaliteten af genbrugsplastik for at sikre stærk, pålidelige produkter.
Hvilke typer plast fungerer bedst til ekstrudering?
Jeg bruger mange typer plast til ekstrudering. Polyethylen, polypropylen, og polystyren fungerer godt. Jeg udvælger materialet ud fra produktets behov. Nogle plasttyper giver fleksibilitet, mens andre giver styrke eller klarhed. Jeg matcher altid plastikken til applikationen.
Hvordan kontrollerer jeg kvaliteten af ekstruderede produkter?
Jeg holder øje med temperaturen, tryk, og materialets renhed gennem hele plastekstruderingsprocessen. Jeg inspicerer overfladefinish og dimensioner efter afkøling. Jeg bruger kvalitetstjek på hvert trin. Denne tilgang hjælper mig med at levere pålidelige, højkvalitets ekstruderingsprodukter.
Er plastekstrudering egnet til brugerdefinerede former?
Jeg bruger plastekstrudering til at skabe brugerdefinerede profiler ved at designe specifikke matricer. Jeg kan tilpasse processen til unikke former og størrelser. Denne fleksibilitet giver mig mulighed for at opfylde særlige krav i byggeriet, bilindustrien, og emballageindustrien.