Anvendes til miljøvenlig emballage og medicinske værktøjer
Modificeret plast
LSZH, XLPE, TPU
Anvendes til lednings- og kabelafdækninger
At vide, hvordan maskinen fungerer, og hvad hver del gør, hjælper dig med at bruge den bedre. Det hjælper dig også med at løse problemer lettere.
Nøgle takeaways
Pelletiseringsekstrudere ændrer rå plast til små pellets. Pellets har alle samme størrelse. Dette gør dem nemmere at bruge på mange måder.
At kende hoveddele hjælper med at lave bedre pellets. Disse dele er tragten, skrue, tønde, dø, kølesystem, og knivsystem.
Det er meget vigtigt at holde foderhastigheden stabil. Skruehastigheden skal også forblive den samme. Dette hjælper med at lave jævne pellets og stopper maskinproblemer.
God afkøling er nødvendig for at hærde pillerne hurtigt. Dette hjælper pillerne med at holde deres form og forblive stærke.
Regelmæssig kontrol hjælper ekstruderen til at fungere godt. Du bør tjekke skruer og rengøre matricen ofte. Dette holder maskinen kørende og holder længere.
Pelletering af ekstruder-procestrin
EN pelletiseringsekstruder gør rå plastik til små piller. Det gør den ved at bruge nogle få hovedtrin. Du kan følge disse trin for at se, hvordan maskinen fungerer.
Fodring og smeltning
Først, du putter rå plast i tragten. Maskinen har en skrue, der flytter plastikken fremad. Som den bevæger sig, skruen skubber plastikken og tager luft ud. Tønden bliver varm og smelter plastikken. Skruen laver også varme ved at gnide plastikken.
Tip: Hvis du fodrer plastikken jævnt, du får piller, der ser ens ud.
Skruen inde i pelletiseringsekstruder har tre dele:
Foderzonen skubber plastikken fremad.
Kompressionszonen smelter plasten og fjerner luft.
Målezonen opbygger tryk og holder flowet stabilt.
Ekstrudere med to skruer bland plastikken endnu bedre. De har to skruer, der drejer sammen. Dette giver mere jævn varme og bedre blanding. Det hjælper med at lave pellets, der alle er ens.
Den temperatur, du skal bruge, afhænger af plasttypen. Her er en tabel med smeltepunkter for almindelig plast:
Plast polymer
Grundlæggende smeltepunkt (°C)
Praktisk smeltetemperaturområde (°C)
Noter til nøglebehandling
ABS (Acrylonitril Butadien Styren)
105 – 107 (Tg)
210 – 250
Undgå langvarig eksponering over ~270°C for at forhindre nedbrydning.
Polycarbonat (PC)
155 – 160
280 – 320
Skal tørres grundigt for at forhindre hydrolyse; kræver høje formtemperaturer (80-110°C).
Polypropylen (PP)
160 – 165
200 – 260
Høj volumetrisk krympning; kræver tilstrækkeligt pak/hold tryk.
Nylon 66 (PA66)
260 – 265
280 – 310
Ekstremt hygroskopisk; kræver øjeblikkelig fortørring og varme forme (70-100°C).
Polyethylen (HDPE)
130 – 135
210 – 260
Højt svind; korrekt køledesign kritisk.
Polyoxymethylen (POM)
165 – 175
190 – 220
Udsat for termisk nedbrydning; undgå for høje temperaturer og opholdstider.
Akryl (PMMA)
160 – 170
220 – 250
Hygroskopisk; skal tørres for at undgå fejl; høj strømningsmodstand.
Polybutylenterephthalat (PBT)
225 – 230
240 – 270
Hygroskopisk; kræver fortørring; tilbøjelig til at vride sig.
Polyetheretherketon (KIG)
340 – 380
370 – 400
Kræver meget høje forarbejdningstemperaturer og tørring.
Dårlig termisk stabilitet; kræver præcis temperaturstyring og korrosionsbestandigt udstyr.
Ekstrudering gennem matrice
Når plastikken smelter, de pelletiseringsekstruder skubber det gennem en terning. Matricen former den smeltede plastik til lange tråde eller andre former. De matricens design styrer formen og plastens størrelse. Hvis du bruger en rund terning, du får runde tråde. Hvis du bruger en rektangelmatrice, hjørnerne kan rundes af på grund af plastikkens bevægelser.
Note: Terningen skal være stærk og holde længe. Mange dies bruger wolframcarbid skær til hård plast med glasfibre.
Matricens varme og hvordan den opvarmes har også betydning. Hvis matricen opvarmes ujævnt, plastikken kan komme ud i den forkerte form.
Afkøling af ekstrudatet
Efter plastikken forlader matricen, det er stadig varmt og blødt. Du skal afkøle det hurtigt, så det bliver svært. De pelletiseringsekstruder kan bruge forskellige måder at køle på:
Undervands pelletizer: Dysen og skæreren er i vand. Vandet køler pillerne med det samme.
Strand Pelletizer: Plasttrådene går i vandbad, derefter lufttørrer dem før skæring.
Die-Face Pelletizers: Maskinen skærer pillerne ved formfladen. Luft- eller vandtåge afkøler dem, eller de falder i et vandbad.
Hvis du afkøler plastikken for hurtigt eller for langsomt, pillerne kan bøjes eller krympe. Dette kan gøre dem til den forkerte størrelse eller form. God afkøling hjælper dig med at få piller, der er stærke og alligevel.
Skæring i pellets
Det sidste trin er at skære den afkølede plast i små pellets. De pelletiseringsekstruder bruger forskellige skæresystemer:
En metode, der påvirker granulatets ensartethed og kvalitet.
Horisontal vandring skæring
Bruger vand til at afkøle og skære ekstrudatet i pellets.
Undervandsskæring
Skærer de afkølede tråde under vandet for ensartet pelletstørrelse.
Du kan også finde disse skæremetoder:
Gantry skæring
Horisontal vandringsskæring
Undervandsskæring
Hver vej hjælper dig med at få pellets, der har samme størrelse. Pellets, der alle er ens, er nemmere at håndtere, butik, og brug i andre maskiner.
Oversigt: Du fodrer rå plastik ind i pelletiseringsekstruder, smelt det, form den med en matrice, afkøle det, og skær det i piller. Hvert trin ændrer plastikken fra råmateriale til færdige piller, du kan bruge til mange produkter.
Hovedkomponenter i en pelletiseringsekstruder
Hopper og Feed Throat
Du begynder med at lægge rå plast i tragten. Beholderen opbevarer og føder plastikken. Det holder plastikken ren og sikker mod snavs. Bunden af tragten passer til fødehalsen. Fødehalsen forbindes til ekstrudercylinderen. Denne opsætning hjælper plastikken med at bevæge sig jævnt.
Beholderen styrer, hvor meget plastik der kommer ind. Dette forhindrer for meget eller for lidt plastik i at trænge ind.
Tip: En god tragt og foderhals hjælper din pelletiseringsekstruder til at fungere godt.
Designstrategi
Indvirkning på materialeflow
Tilspidset grænseflade i feedere
Giver jævn fodring og forhindrer huller i at dannes
Drejeventiler med spolestykke
Stopper klumper og holder plastikken i bevægelse
Vibrerende foderautomater med overgangshals
Hjælper plastikken med at flyde og holder hastigheden stabil
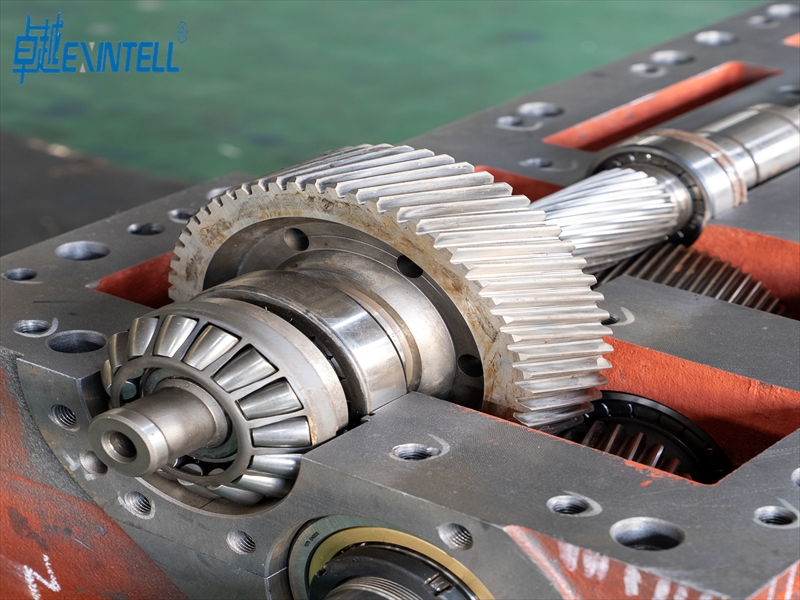
Skrue og tønde
Inde i pelletiseringsekstruderen, skruen og tønden arbejder sammen. They move, smelte, and mix the plastic. Skruen har tre hoveddele:
Foderzone: Denne del griber plastikken og skubber den fremad.
Kompressionszone: Her, skruen klemmer plastikken og fjerner luft. Dette gør at plastikken smelter jævnt.
Metering Zone: Denne del opbygger tryk og holder flowet stabilt før matricen.
Tønden går rundt om skruen. Det opvarmer og blødgør plastikken. Tønden hjælper også med at blande plastikken for en jævn smeltning.
Faktor
Beskrivelse
Screw Geometry
Skruens form og vinkel ændrer, hvordan plastikken bevæger sig og blandes. Små vinkler blandes bedre, men slides hurtigere.
Kneading Blocks
Disse dele blander plastikken mere ved at få den til at gnide sammen. Flere blokke eller større vinkler blander sig mere, men bruger mere energi og varme.
Temperature Profiles
Du skal styre varmen i hver del. For meget varme kan skade plastikken. Ikke nok varme efterlader det usmeltet.
Note: Den rigtige skrue og tønde hjælper dig med at lave gode piller og spilde mindre.
Afbryderplade og adapter
Efter smeltning, plastikken går gennem bryderpladen og adapteren. Knækpladen er en metalskive med mange små huller. It does several things:
Den indeholder en skærmpakke for at rense smelten mere.
Det bryder klumper op, så smelten er glat.
Adapteren, også kaldet føderøret, forbinder tønden med matricen. Det leder det smeltede plastik til matricen og holder flowet stabilt.
Tip: En ren bryderplade og adapter hjælper dig med at gøre stærk, selv piller.
Die System
Matricesystemet former det smeltede plastik før skæring. Matricen har nogle vigtige dele:
Åbent område: Dette er størrelsen på matricens hul. Det ændrer trykket og hvor tykt produktet er.
Landareal: Denne del former plastikken, når den forlader matricen. Det hjælper med at få pellets, der ser ud og virker ens.
Byggemateriale: Matricens materiale ændrer, hvor meget gnidning og tryk plastikken får.
Du skal holde matricesystemet i god form. Rengøring og kontrol af det stopper ofte problemer og holder pillekvaliteten høj. If the die has problems, pillerne kan ændre sig i størrelse, styrke, or shape.
Note: Matricesystemet er en af de vigtigste dele af din pelletiseringsekstruder.
Kølesystem
Når plastikken forlader matricen, it is still hot. Kølesystemet gør plastikken hård, så du kan skære den til. Der er forskellige måder at køle på:
Air-cooled systems: Disse bruger blæsere eller blæsere til at afkøle plasten.
Water-cooled systems: Disse slipper plastikken ned i vandtanke. Dryers then take off the water.
Fluidized bed dryers: Disse blæser luft gennem pillerne, mens de glider ned ad en skråning. Du kan ændre hældningen for at kontrollere, hvor længe pillerne bliver i tørretumbleren.
Some systems reuse water to save energy. Automatiske kontroller kan ændre køling baseret på, hvad du har brug for, which also saves energy.
Bevispunkt
Beskrivelse
Optimizing Cooling Resources
Saves energy and helps the machine work better.
Automatiseret kontrol
Uses just the right amount of cooling.
Closed-loop Systems
Uses water again and again, saving water and energy.
Tip: God afkøling holder pillerne stærke og sparer energi.
Roterende knivsystem
Det roterende knivsystem skærer den afkølede plast i pellets. This system has sharp, hurtige knive, der skærer plastikken i skiver, efterhånden som den kommer ud.
Knivene indstiller størrelsen og formen på hver pellet.
Skarp, velansatte knive stopper problemer som haler eller støv og holder maskinen kørende.
Du skal holde knivene skarpe og med den rigtige hastighed. Hvis knivene bliver sløve eller langsomme, du får ujævne piller og flere stop. Hvis knivene er for hurtige eller ikke er på linje, du får problemer eller papirstop.
Note: Det roterende knivsystem er meget vigtigt for at lave gode pellets og holde din pelletsekstruder i gang.
Hvordan komponenter arbejder sammen
Materialeflow og homogenisering
Alle dele af pelletiseringsekstruderen skal arbejde sammen. Dette hjælper plastikken med at bevæge sig jævnt og bland godt. Skruen skubber plastikken fremad og blander den. Du kan ændre, hvor hurtigt skruen drejer for at blande mere eller mindre. Ælteblokke inde i skruen hjælper med at blande plastikken. Deres form og hvordan du sætter dem op hjælper plastikken til at blande sig bedre.
Du kan ændre hastigheden for at kontrollere blandingen og holde flowet stabilt.
Ælteblokgeometri
Særlige former hjælper med at blande plastikken jævnt.
Konvektiv blanding
Designet flytter plastik gennem blandezoner igen og igen.
Kontinuerlig Cirkulation
Al plast passerer gennem stærke blandingsområder mange gange.
Modulært skruedesign
Du kan skifte skruedelene til forskellige plasttyper.
Ælteblokkonfigurationer
Forskellige opsætninger giver stærk blanding for den rigtige pillekvalitet.
Undertiden, blanding kan være svært. Hvis du blander for meget, du kan knække fibre eller lave støv. For meget blanding kan også gøre plastikken for varm. Forsigtig blanding er bedre for blød plast. Noget plastik, ligesom ultra-lavt smelteflow HDPE, bevæge sig langsomt. Disse har brug for mere tryk for at flyde.
For hård blanding kan knuse pellets og danne støv.
Pellets fremstilles ved at afkøle og skære plastikken, efter at den forlader formen. Kølesystemet gør plastikken hård, så knive kan skære den. Gode kølesystemer hjælpe med at holde pellets størrelse og form den samme. Automatiske kontroller kan ændre processen, mens den kører. Dette hjælper dig med at få bedre pellets og spilde mindre.
Bevistype
Beskrivelse
Avancerede kølesystemer
Disse køler hurtigt og holder deres form.
Automatiserede kontrolsystemer
Disse justerer indstillinger for bedre kvalitet og mindre spild.
Højeffektive varmelegemer
Disse opvarmer plasten jævnt for jævn ekstrudering.
Du skal indsamle og håndtere pellets forsigtigt, så du ikke mister dem eller bliver snavsede. Brug godt værktøj og hold området rent. Lukkede gangbroer og forseglede rør forhindrer piller i at komme ud. Lær arbejderne at bruge spildskærme og ved, hvad de skal gøre i en nødsituation.
Brug de rigtige værktøjer og lukkede systemer.
Ryd hurtigt op for spild.
Lær arbejderne, hvordan de håndterer piller sikkert.
Tip: Når hvert trin arbejder sammen, du bliver stærk, rene piller og et mere sikkert sted at arbejde.
Du forvandler rå plast til jævne pellets ved at udføre fem trin: fodring, smeltning, ekstrudering, afkøling, og skæring. Hver hoveddel - tragt, skrue, tønde, dø, afkøling, og knivsystem - har et vigtigt job. At passe på din ekstruder hjælper den til at fungere godt:
Se på skruer og muffer for at se, om de er beskadigede.
Sørg for, at råvarerne er rene, så der ikke kommer noget dårligt ind.
Hold øje med slidte dele og skift dem, før de går i stykker.
Hvis du kender til pillekvalitet og hvordan man kontrollere fugt, du kan arbejde hurtigere og lave færre fejl. Brug disse tips til at holde din maskine til at fungere godt og lave gode piller.
FAQ
Hvilke typer plast kan du bruge i en pelletsekstruder?
Du kan bruge mange plasttyper i en pelletsekstruder. Nogle eksempler er polyethylen, polypropylen, nylon, ABS, PLA, og TPU. Hver plastik har sin egen temperatur og indstillinger. Tjek altid, hvad dit materiale har brug for, inden du går i gang.
Hvordan holder du pellets ensartet i størrelse?
Du skal fodre materialet med en jævn hastighed. Hold skruehastigheden den samme. Rengør matricen og knivene ofte. Use automatic controls to help with cooling and cutting. This gives you the best results.
Why does the extruder need a cooling system?
The cooling system makes the melted plastic hard. If you do not cool it, the pellets stay soft and stick together. When you cool them fast and evenly, you get strong pellets. Disse piller er nemme at håndtere.
How often should you maintain the pelletizing extruder?
Check and oil the bearings every 500 timer.
Look at the screws and knives every week.
Clean the hopper and die after each batch.
Doing these things helps your machine work well.
Can you use recycled plastics in a pelletizing extruder?
Materiale Type
Suitability
Noter
Clean Recycled
Ja
Dry and filter before use
Mixed Recycled
Undertiden
May need sorting and cleaning
Contaminated
Ingen
Can damage machine
You can use recycled plastics if they are clean and sorted.