Sådan fungerer plastekstruderingsmaskiner trin for trin
Indholdsfortegnelse
Sådan fungerer plastekstruderingsmaskiner trin for trin
Du bruger en Plastekstruderingsmaskine at lave plastik til lange former. Maskinen skubber plastikken gennem en matrice. Denne proces har et par hovedtrin:
Gør maskinen klar ved at fylde og opvarme den. Styr, hvordan plastikken bevæger sig gennem maskinen.
Løs problemer for at få alt til at fungere godt.
Om 53% af plastproducenter bruger ekstruderingsmaskiner, så at kende hvert trin viser, hvorfor det er vigtigt.
Nøgle takeaways
Lær om de vigtigste dele af en plastekstrudering maskine. Hver del hjælper med at gøre rå plastik til færdige emner.
Vælg bedste plast til dit projekt. Plasttypen ændrer, hvordan den smelter og bevæger sig. Dette påvirker, hvor godt det endelige produkt er.
Se fodrings- og smeltetrinnene nøje. Hold fugt og temperatur på de rigtige niveauer. Dette stopper problemer som bobler og svage punkter.
Kontroller trykket under ekstrudering. God trykkontrol holder form og størrelse korrekt. Dette sikrer, at plastprodukterne er af høj kvalitet.
Bruge kvalitetstjek ved hvert trin. Regelmæssige kontroller hjælper med at finde problemer tidligt. Dette sikrer, at produkterne er stærke og ser godt ud.
Oversigt over plastekstruderingsmaskine
Nøglekomponenter
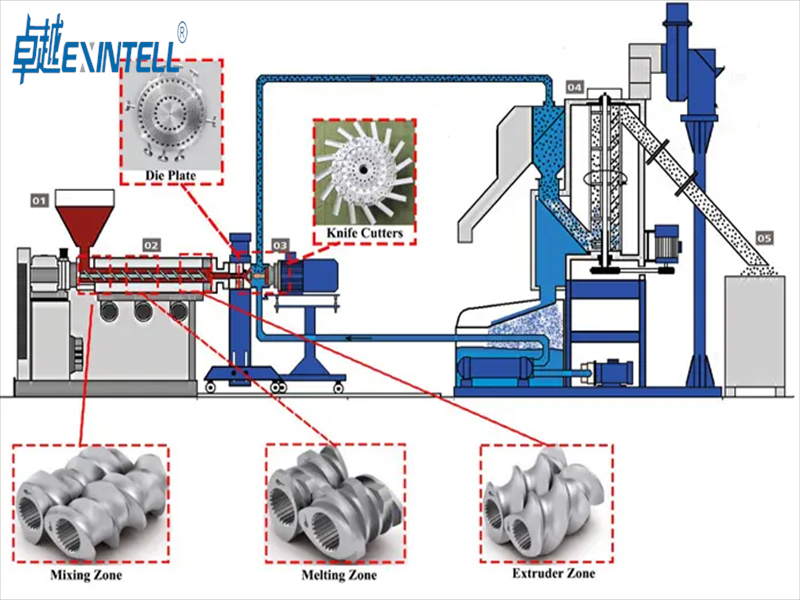
Når man ser på en plastekstruderingsmaskine, du ser mange vigtige dele. Hver del hjælper med at ændre rå plastik til færdige emner. Beholderen holder plastikken, før processen starter. Tønden og varmelegemerne smelter plastikken, så den let kan bevæge sig. Skruen skubber det smeltede plastik fremad. Matricen former plastikken til det, du ønsker. Kølemekanismer hjælper plastikken med at holde sin form, efter at den forlader matricen.
Tip: Kontroller altid disse dele for skader eller slitage, før du starter maskinen.
Former den smeltede plastik til den endelige form.
EN plastekstruder maskinen sørger for, at plastikken bevæger sig gennem hver del i den rigtige rækkefølge. Hvis du holder maskinen ren og passer på den, du vil have færre problemer, når du laver ting.
Den plast, du vælger, ændrer, hvordan den smelter, strømme, og køler. LDPE og HDPE er fleksible og stærke. Polypropylen har et højt smeltepunkt og går ikke let i stykker. PVC er sejt og godt til at bygge ting med. Polystyren er stift og bruges til emballering. ABS ser flot ud og føles glat. Nylon er meget stærkt. Polycarbonat bliver ikke beskadiget af varme eller ridser. PET er bedst til mad- og drikkeflasker.
Note: Den plast, du vælger, påvirker, hvordan den bevæger sig under ekstrudering. Gode materialer hjælper med at stoppe opbygning i matricen og holde det endelige produkt fri for defekter.
Du skal vælge det rigtige plastik til dit projekt. Tilsætningsstoffer kan gøre plastikken stærkere eller beskytte den mod sollys. Hvis du forbereder materialerne godt, plasten vil flyde jævnt, og produkterne vil være af høj kvalitet.
Ekstruderingsprocestrin
Fodring & Smeltning
Du starter ekstruderingsprocessen ved at føre rå plast ind i ekstruderen. Beholderen holder plastikken, som kan være i form af pellets, granulat, eller pulvere. Mens du læsser materialet, du skal sørge for, at den er tør og fri for fugt. Hvis du springer dette trin over, du kan se bobler eller svage punkter i det endelige produkt. Plastikken bevæger sig fra tragten ind i tønden, hvor varmeapparater begynder at varme det op.
Smeltetrinnet er meget vigtigt for kvaliteten af den ekstruderede plast. Du vil have plasten til at smelte jævnt, så det færdige produkt ser glat og stærkt ud. Her er nogle vigtige punkter at huske:
Fugtkontrol er afgørende, fordi resterende vand kan forårsage bobler eller endda nedbryde plastikken.
Korrekt blanding af tilsætningsstoffer sikrer, at plastikken har den rigtige farve og styrke.
Du skal indstille den rigtige temperatur til den type plast, du bruger. Hver plastik smelter ved en anden temperatur. Tabellen nedenfor viser de typiske smeltetemperaturområder for almindelig plast:
Plast type
Smeltetemperaturområde (°C)
HDPE
120–130
LDPE
105–115
Polycarbonat (PC)
230–260
Polypropylen (PP)
130–170
KIG
320–350
KÆLEDYR
250–260
ABS
105–115
Nylon (PA)
190–350
Polystyren (PS)
omkring 120
Hvis du styrer fodrings- og smeltetrinnene, du får en jævn strøm af smeltet plastik. Dette hjælper ekstruderingsprocessen med at køre uden problemer og giver dig et bedre slutprodukt.
Skrue & Tøndeaktion
Når plastikken begynder at smelte, skruen inde i løbet begynder at dreje. Skruen er ekstruderens hjerte. Det flytter plastikken fremad, blander det, og hjælper det med at smelte helt. Skruen og cylinderen arbejder sammen for at sikre, at plastikken opvarmes jævnt og flyder jævnt.
Du kan tænke på, at skruen har tre hovedopgaver:
Det flytter det faste plastik fra tragten mod varmelegemerne.
Den smelter plastikken ved at presse den mod den varme tønde.
Den pumper det smeltede plastik frem, så det kan formes.
Udformningen af skruen og tønden påvirker, hvor godt plastikken blandes og smelter. Nogle skruer har specielle zoner til fodring, smeltning, og blanding. Dette design hjælper dig med at få en jævn strøm af smeltet plastik. F.eks, på en legetøjsfabrik, skruen og cylinderen hjælper med at gøre glat, perfekte dele for actionfigurer. I en telefonetuifabrik, de hjælper med at skabe skinnende, fejlfri sager hver gang.
Du skal også indstille den rigtige skruehastighed. Højhastighedsekstrudere kan smelte mere plastik på én gang, men de har brug for længere smelteafsnit og specielle designs. Nogle maskiner kan køre med hastigheder op til 1500 rpm og producere tusindvis af pund plastik i timen. Hvis du bruger den rigtige skruehastighed og design, du vil få en stabil, højkvalitets output fra din ekstruderingsproces.
Tryk & Smeltning
Når den smeltede plastik bevæger sig gennem ekstruderen, trykket opbygges inde i tønden. Dette tryk er meget vigtigt for profilekstruderingsprocessen. Det hjælper med at skubbe den smeltede plast gennem formen og giver produktet sin form.
Du styrer trykket ved at justere skruehastigheden. En tryksensor måler trykket inde i ekstruderen. Hvis trykket bliver for højt eller for lavt, maskinen ændrer skruehastigheden for at holde alt stabilt. Dette holder den smeltede plast på den rigtige temperatur og flow.
Du skal holde øje med trykket under ekstruderingsprocessen. God trykkontrol hjælper dig med at få den rigtige form, størrelse, og overfladefinish til dine plastprodukter. Det holder også profilekstruderingsprocessen kørende jævnt og sikkert.
Formning og afkøling
Formning af form
Du fører det smeltede plastik gennem matricen for enden af ekstruderen. Matricen former plastikken til den form, du ønsker. Formen og størrelsen af matricen bestemme det endelige udseende af din ekstrudering. Hvis du har brug for et simpelt rør, du bruger en standard matrice. Til komplekse profiler, du vælger en speciel die med unik geometri. Landets længde, som er afstanden fra matricens indgang til udgangen, hjælper med at holde formen og ensartetheden af det ekstruderede plastik. Du skal sikre dig, at matricen passer til dit produktbehov. Hvis du vælger den rigtige dør, du får et jævnt og ensartet resultat.
Matricen spiller en stor rolle i ekstruderingsprocessen. Den styrer plastikkens flow og form, når den forlader ekstruderen.
Kølingsmetoder
Efter plastikken forlader matricen, du afkøler den hurtigt for at holde formen. Køling forhindrer plastikken i at deformere. Du kan bruge luftkølere eller vandbade. Vandbade fungerer godt til de fleste ekstruderlinjer, fordi de afkøler plastikken hurtigt og jævnt. Luftkøling er godt for produkter, der har brug for et blødere touch. Du skal kontrollere kølehastigheden. Hvis du afkøler plastikken for hurtigt, det kan revne. Hvis du afkøler det for langsomt, det kan blive skævt. Køling er et nøgletrin i ekstruderingsproces.
Afkølingsmetode
Hvordan det virker
Bedst til
Vandbad
Nedsænker ekstrudat
Rør, rør, profiler
Luftkøler
Blæser kølig luft
Ark, film
Dimensionering for konsistens
du bruger dimensioneringsudstyr lige efter matricen for at bevare formen og størrelsen af det ekstruderede plastik. Kalibreringsenheder, som vakuum eller vandkølet værktøj, hjælpe med at stabilisere produktet. Disse enheder holder op med at vride sig og sørger for, at din ekstrudering opfylder nøjagtige mål. Du skal tjekke størrelsen ofte. Realtidsovervågning af temperatur og tryk hjælper dig med at holde snævre tolerancer. Hvis du arbejder i industrier som bilindustrien eller medicin, du har brug for høj præcision. Små ændringer i ekstruderingsprocessen kan forårsage defekter eller spild. For nogle materialer, du kan nå tolerancer så snævre som +/-.001″. Blødere plast kan have behov for bredere tolerancer.
At opnå snævre tolerancer er afgørende ved plastekstrudering.
Kalibreringsværktøjer og kølebade styrer størkningshastigheder.
Realtidsovervågning sikrer dimensionel præcision.
Præcision betyder noget i bilindustrien, medicinsk, og byggevarer.
Små variationer kan føre til defekter og spild af materialer.
Konsekvent dimensionering holder din ekstruder kørende og hjælper dig med at producere højkvalitets plastikprodukter hver gang.
Skæring og efterbehandling i plastekstruderingsmaskiner
Skæreteknikker
Når du bruger plastekstruderingsmaskiner, du skal skære plastikken til, når den er afkølet. Skæring sker, når plasten forlader ekstruderen og er fast. Der er forskellige måder at skære plastikken på. Rotationsskæring bruger et roterende blad til at skære plastikken i skiver. Stationær skæring bruger en klinge, der ikke bevæger sig. Den måde, du skærer på, ændrer, hvor pæne dine snit er, og hvor meget plastik du spilder. Nogle maskiner bruger laser- eller ultralydsskæring til meget nøjagtige snit og mindre spild.
Roterende og stationær skæring ændrer, hvor pæn og spild processen er.
Laserskæring og ultralydsskæring giver meget rene kanter og stramme størrelser.
Afkøling af plasten før skæring er vigtig. Hvis du afkøler det hurtigt, ydersiden ser bedre ud, men indersiden kan blive stresset. Langsom afkøling hjælper med at formen forbliver den samme.
Luftkøling eller vandbad gør plastikken hård, inden du skærer den.
Du former plastikken med en matrice, afkøle det, og skær den derefter til den rigtige størrelse. Hele denne proces ændrer, hvordan dit produkt bliver. Hvis du har brug for meget præcise størrelser, du har muligvis brug for specialværktøj eller andre måder at skære på.
Overfladebehandling
Efter du har skåret plastikken, du kan få det til at se ud og fungere bedre. Overfladebehandling hjælper dine produkter med at se pæne ud og holde længere. Der er mange måder at afslutte overfladen på, og hver enkelt gør noget særligt.
Hvordan det påføres på ekstruderede plastprodukter
Brugerdefineret farvematch
Du kan lave dele i specielle farver eller endda bruge mere end én farve på et produkt.
Co-ekstrudering / tri-ekstrudering
Du kombinerer lag af forskellig plast for specielle funktioner i én profil.
Indhak og boring
Du tilføjer huller eller former efter ekstrudering.
Plastlimning og tape
Du samler dele med lim eller tape under eller efter processen.
Stansning
Du laver udskæringer eller specielle former, der matcher dit design.
Plastformning
Du bøjer eller former plastikken ved hjælp af varme eller tryk.
Varmesvejsning
Du samler plaststykker med varme og tryk til stærke samlinger.
Overfladebehandling gør dine produkter glatte og behagelige at røre ved. Det gør dem også stærkere og nemmere at rengøre. Gode finish holder farverne lyse og hjælper dine produkter med at holde længere.
Tip: At vælge den rigtige overfladefinish kan hjælpe dine plastikprodukter til at se flotte ud og opfylde skrappe regler.
Kvalitetskontrol
Du skal tjekke dine produkter ved hvert trin, når du bruger ekstrudering. Kvalitetskontrol starter med den rå plast. Du ser på plastikken, før den går ind i maskinen, for at sikre dig, at den er ren og stærk. Mens maskinen kører, du holder øje med temperaturen, tryk, og hastighed for at holde tingene i ro. Når du har skåret og afsluttet plasten, du tjekker det endelige produkt for farve, størrelse, og styrke.
Du tjekker plastikken for renhed og kvalitet inden ekstrudering.
Overvågning under ekstrudering
Du sporer temperaturen, tryk, og hastighed for konstant output.
Slutproduktinspektioner
Du leder efter farve, størrelse, og styrke i den færdige plast.
Nogle problemer, du kan se er dø svulme op, vridning, ru overflader, farveændringer, snavsede pletter, ujævne størrelser, bobler, krymper, smeltebrud, og dø linjer. Ved at kontrollere hvert trin, du sørger for, at din fabrik laver stærke og flotte produkter hver gang.
Hvis du ved, hvad der sker på hvert trin, du kan løse problemer hurtigere. Du kan også gøre dine produkter bedre. Uddannelse af operatører og at bruge gode vaner hjælper dig med at få mere ud af din plastik ekstruderingsmaskine. Hvis du vil rette fejl eller gøre tingene bedre, se på disse trin for at få hjælp.
FAQ
Hvad er hovedformålet med en plastekstruderingsmaskine?
Du bruger en plastekstruderingsmaskine til at forme rå plast til lange former. Disse former kan være rør, rør, eller ark. Maskinen smelter plasten. Så skubber den den gennem en terning. Dette skaber den ønskede form.
Hvordan vælger du den rigtige plast til ekstrudering?
Du vælger plasten ud fra produktets behov. F.eks, brug PVC til rør. Use PET for bottles. Check the melting point and strength. Additives can improve color, fleksibilitet, eller UV-modstand.
Why does the extruded plastic sometimes have bubbles or rough spots?
Bubbles or rough spots often mean the plastic had moisture. It may also mean it did not melt evenly. You should dry the raw material. Set the correct temperature too. This helps you get a smooth, strong product.
Can you recycle plastic with an extrusion machine?
Ja, du kan recycle plastic usingan extrusion machine. You feed cleaned, shredded plastic waste into the hopper. The machine melts and reshapes it into new products. This reduces waste and saves resources.
How do you keep the extrusion process safe?
You keep the process safe by checking temperatures, pressures, and machine parts often. Use safety guards and wear protective gear. Følg altid maskinens sikkerhedsinstruktioner. Dette er med til at forhindre ulykker.