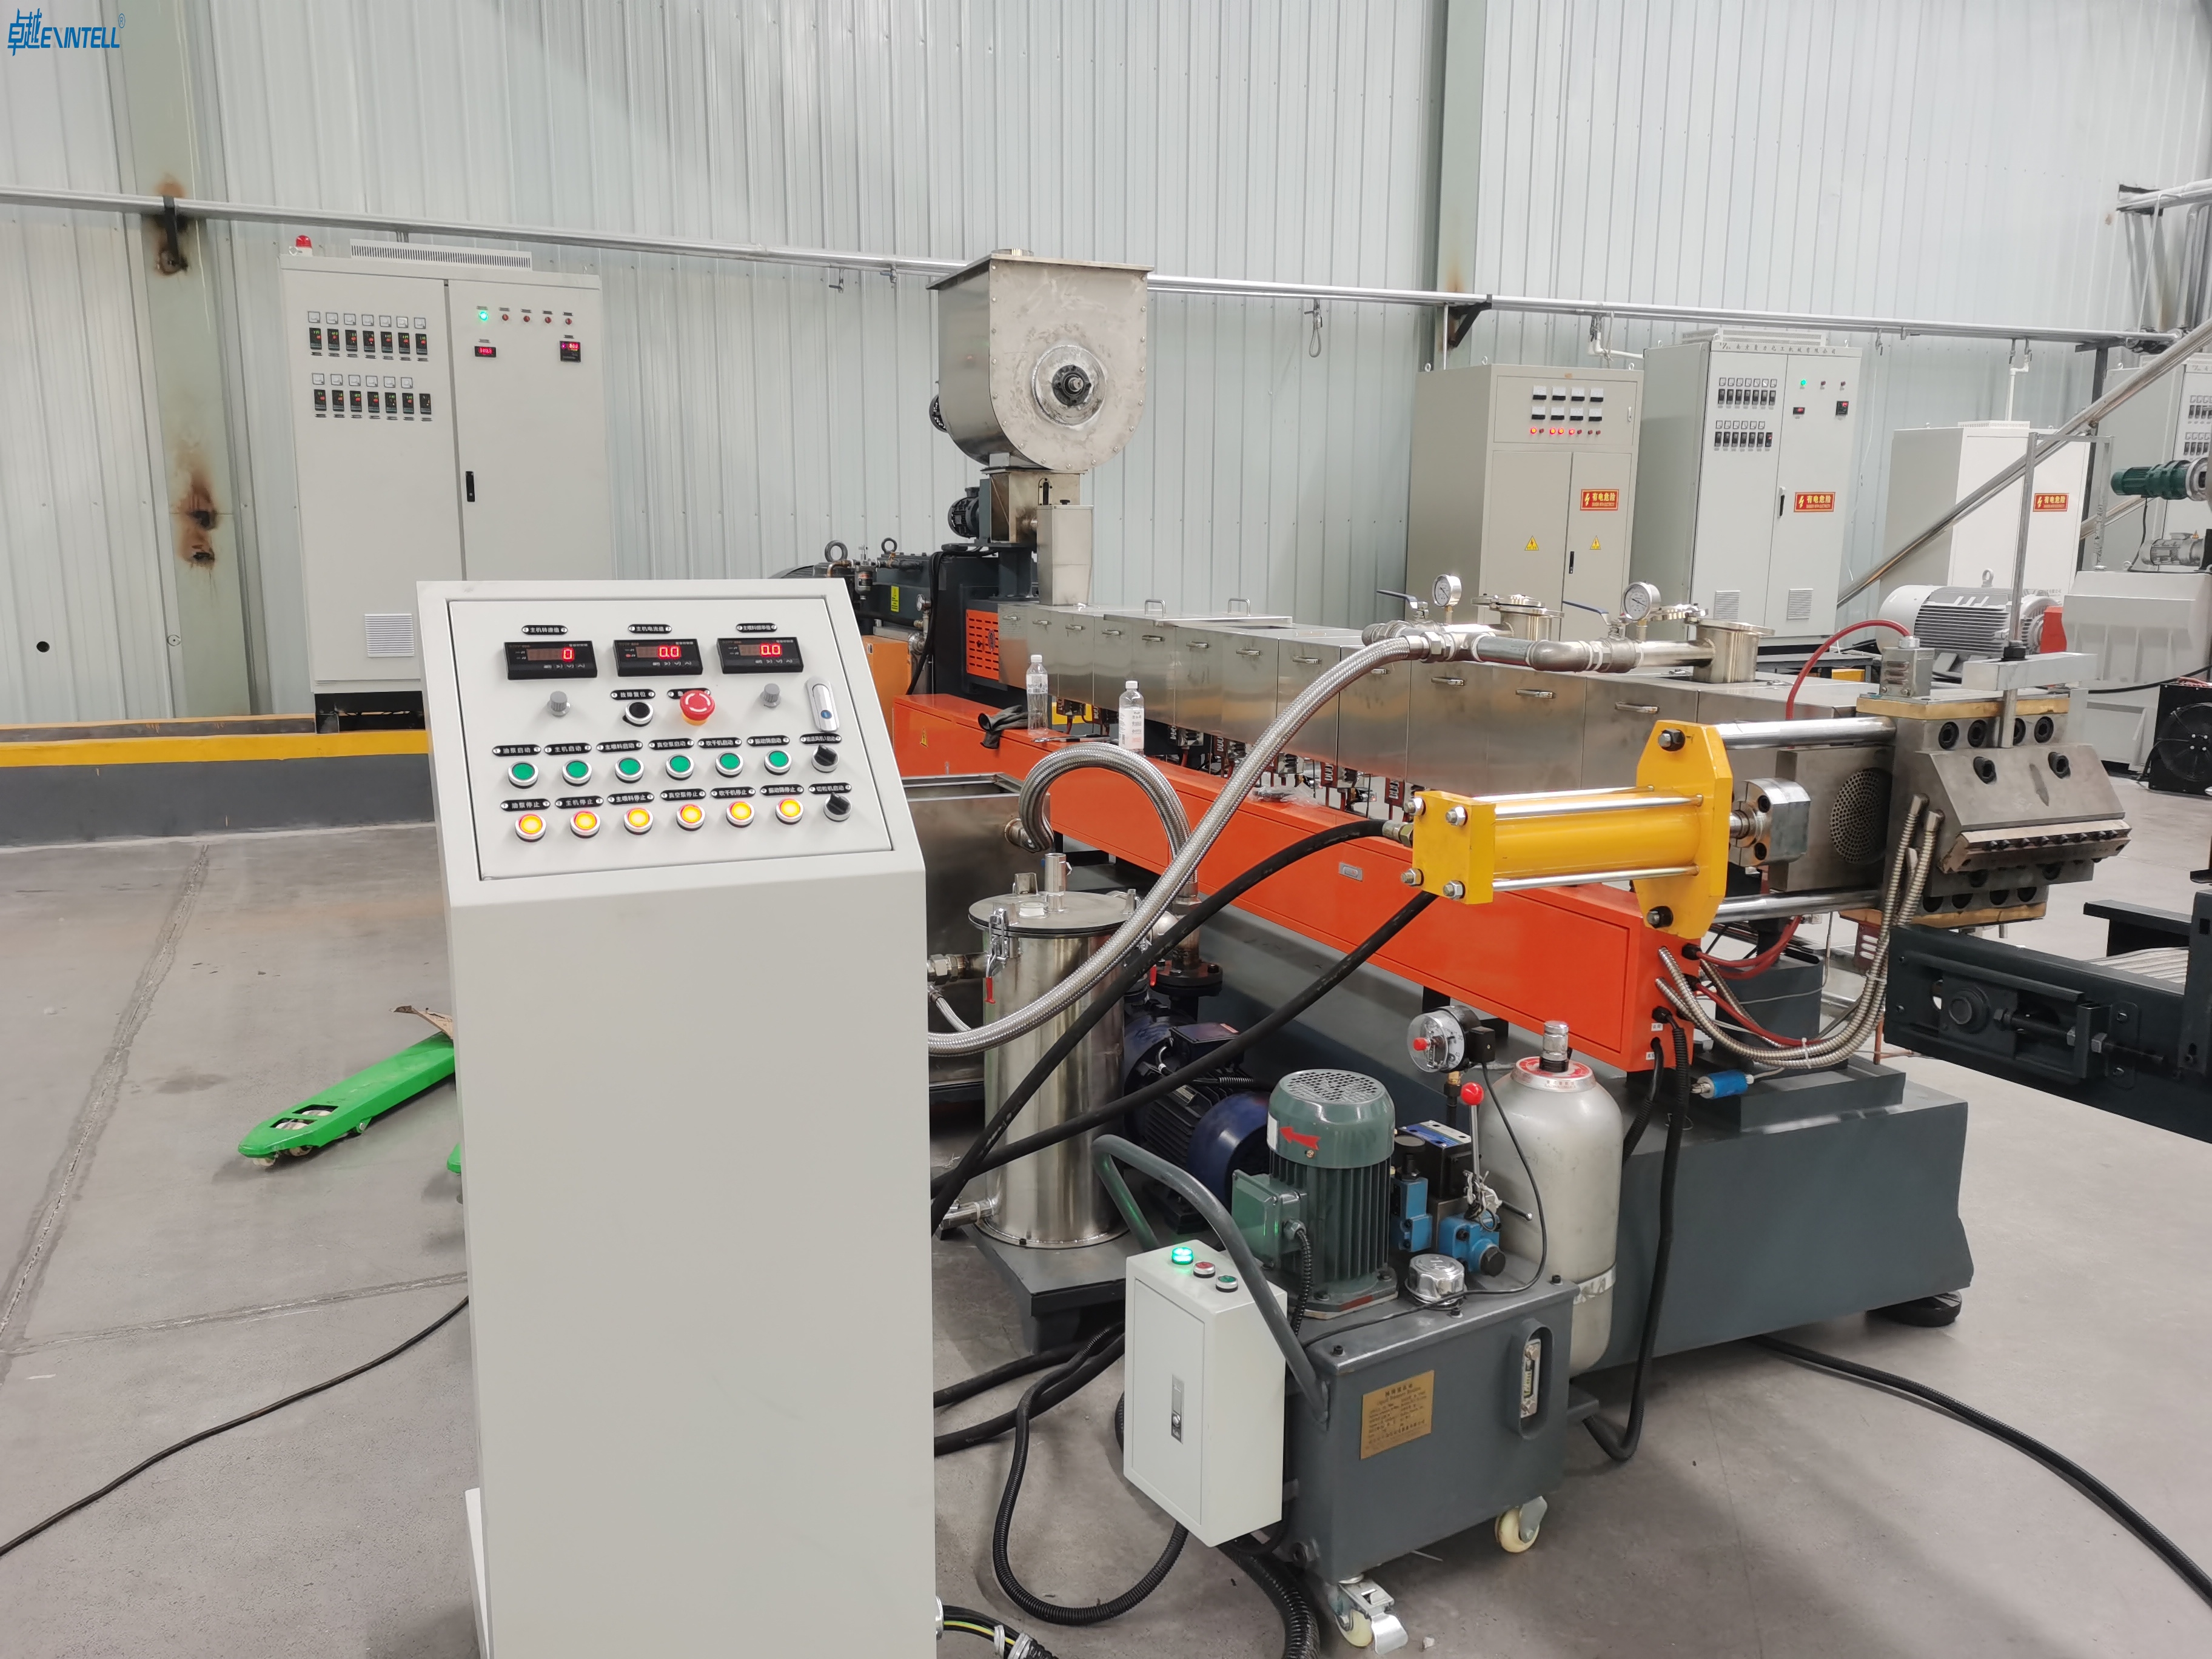
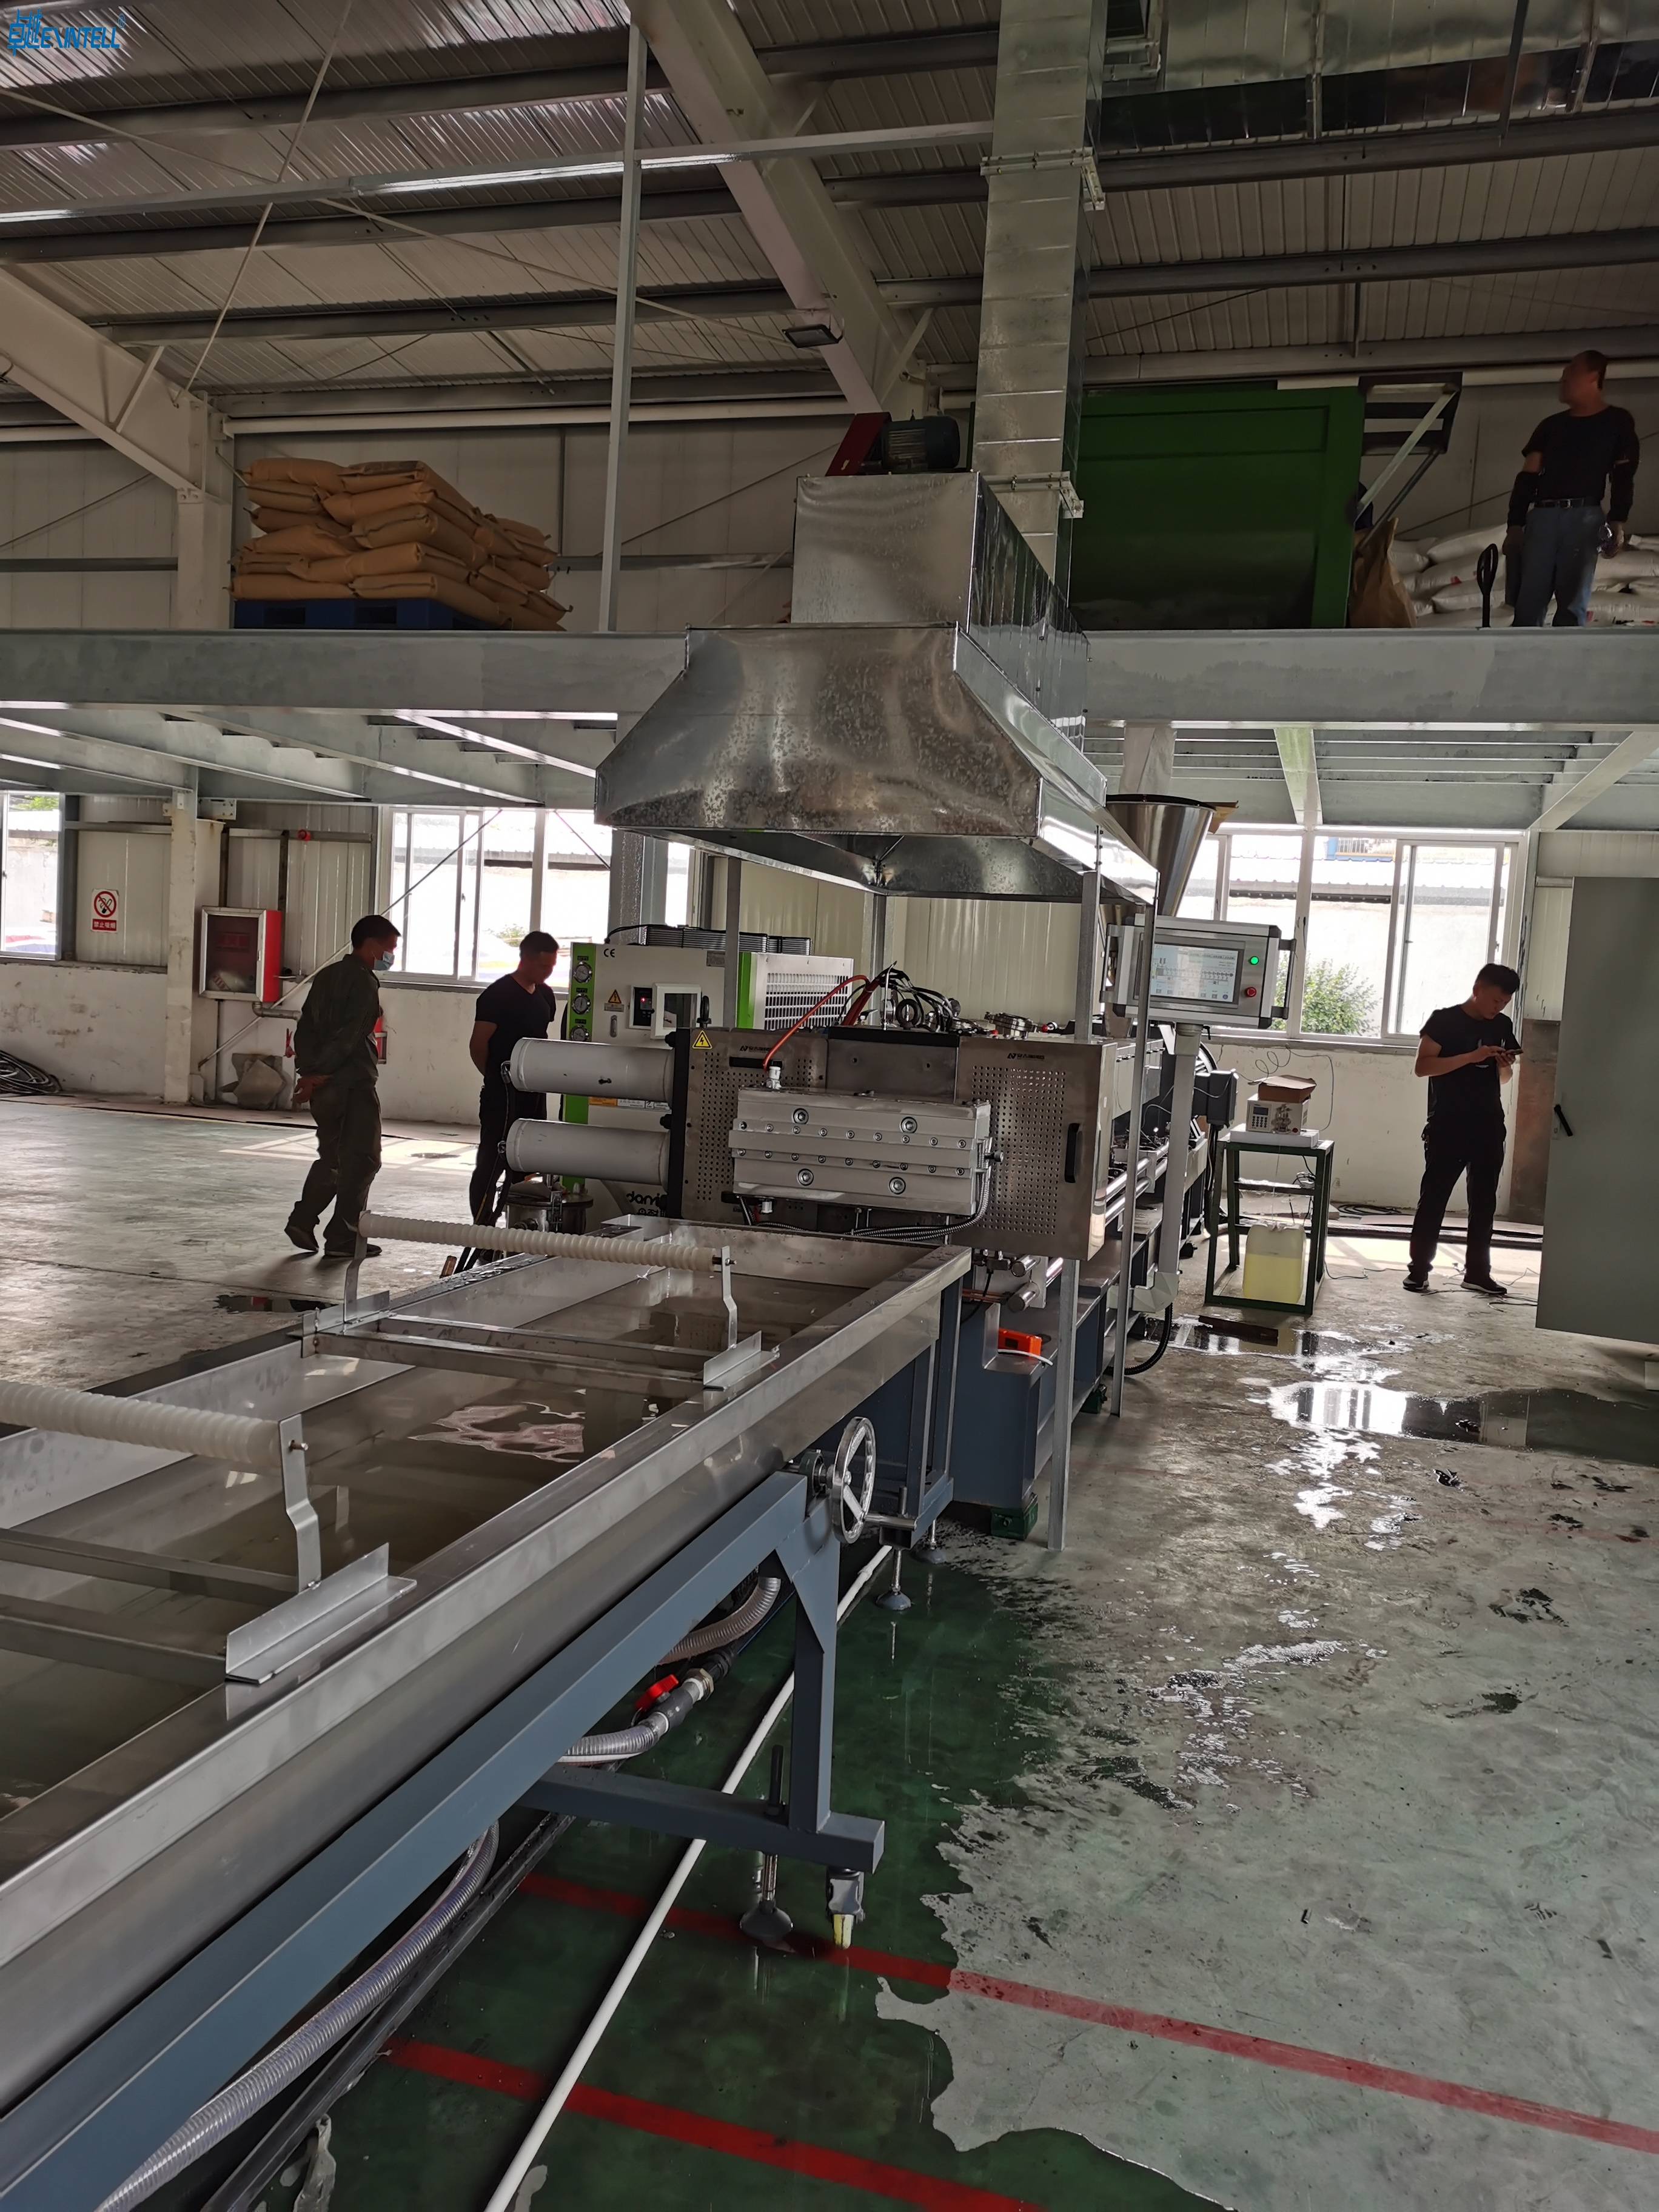
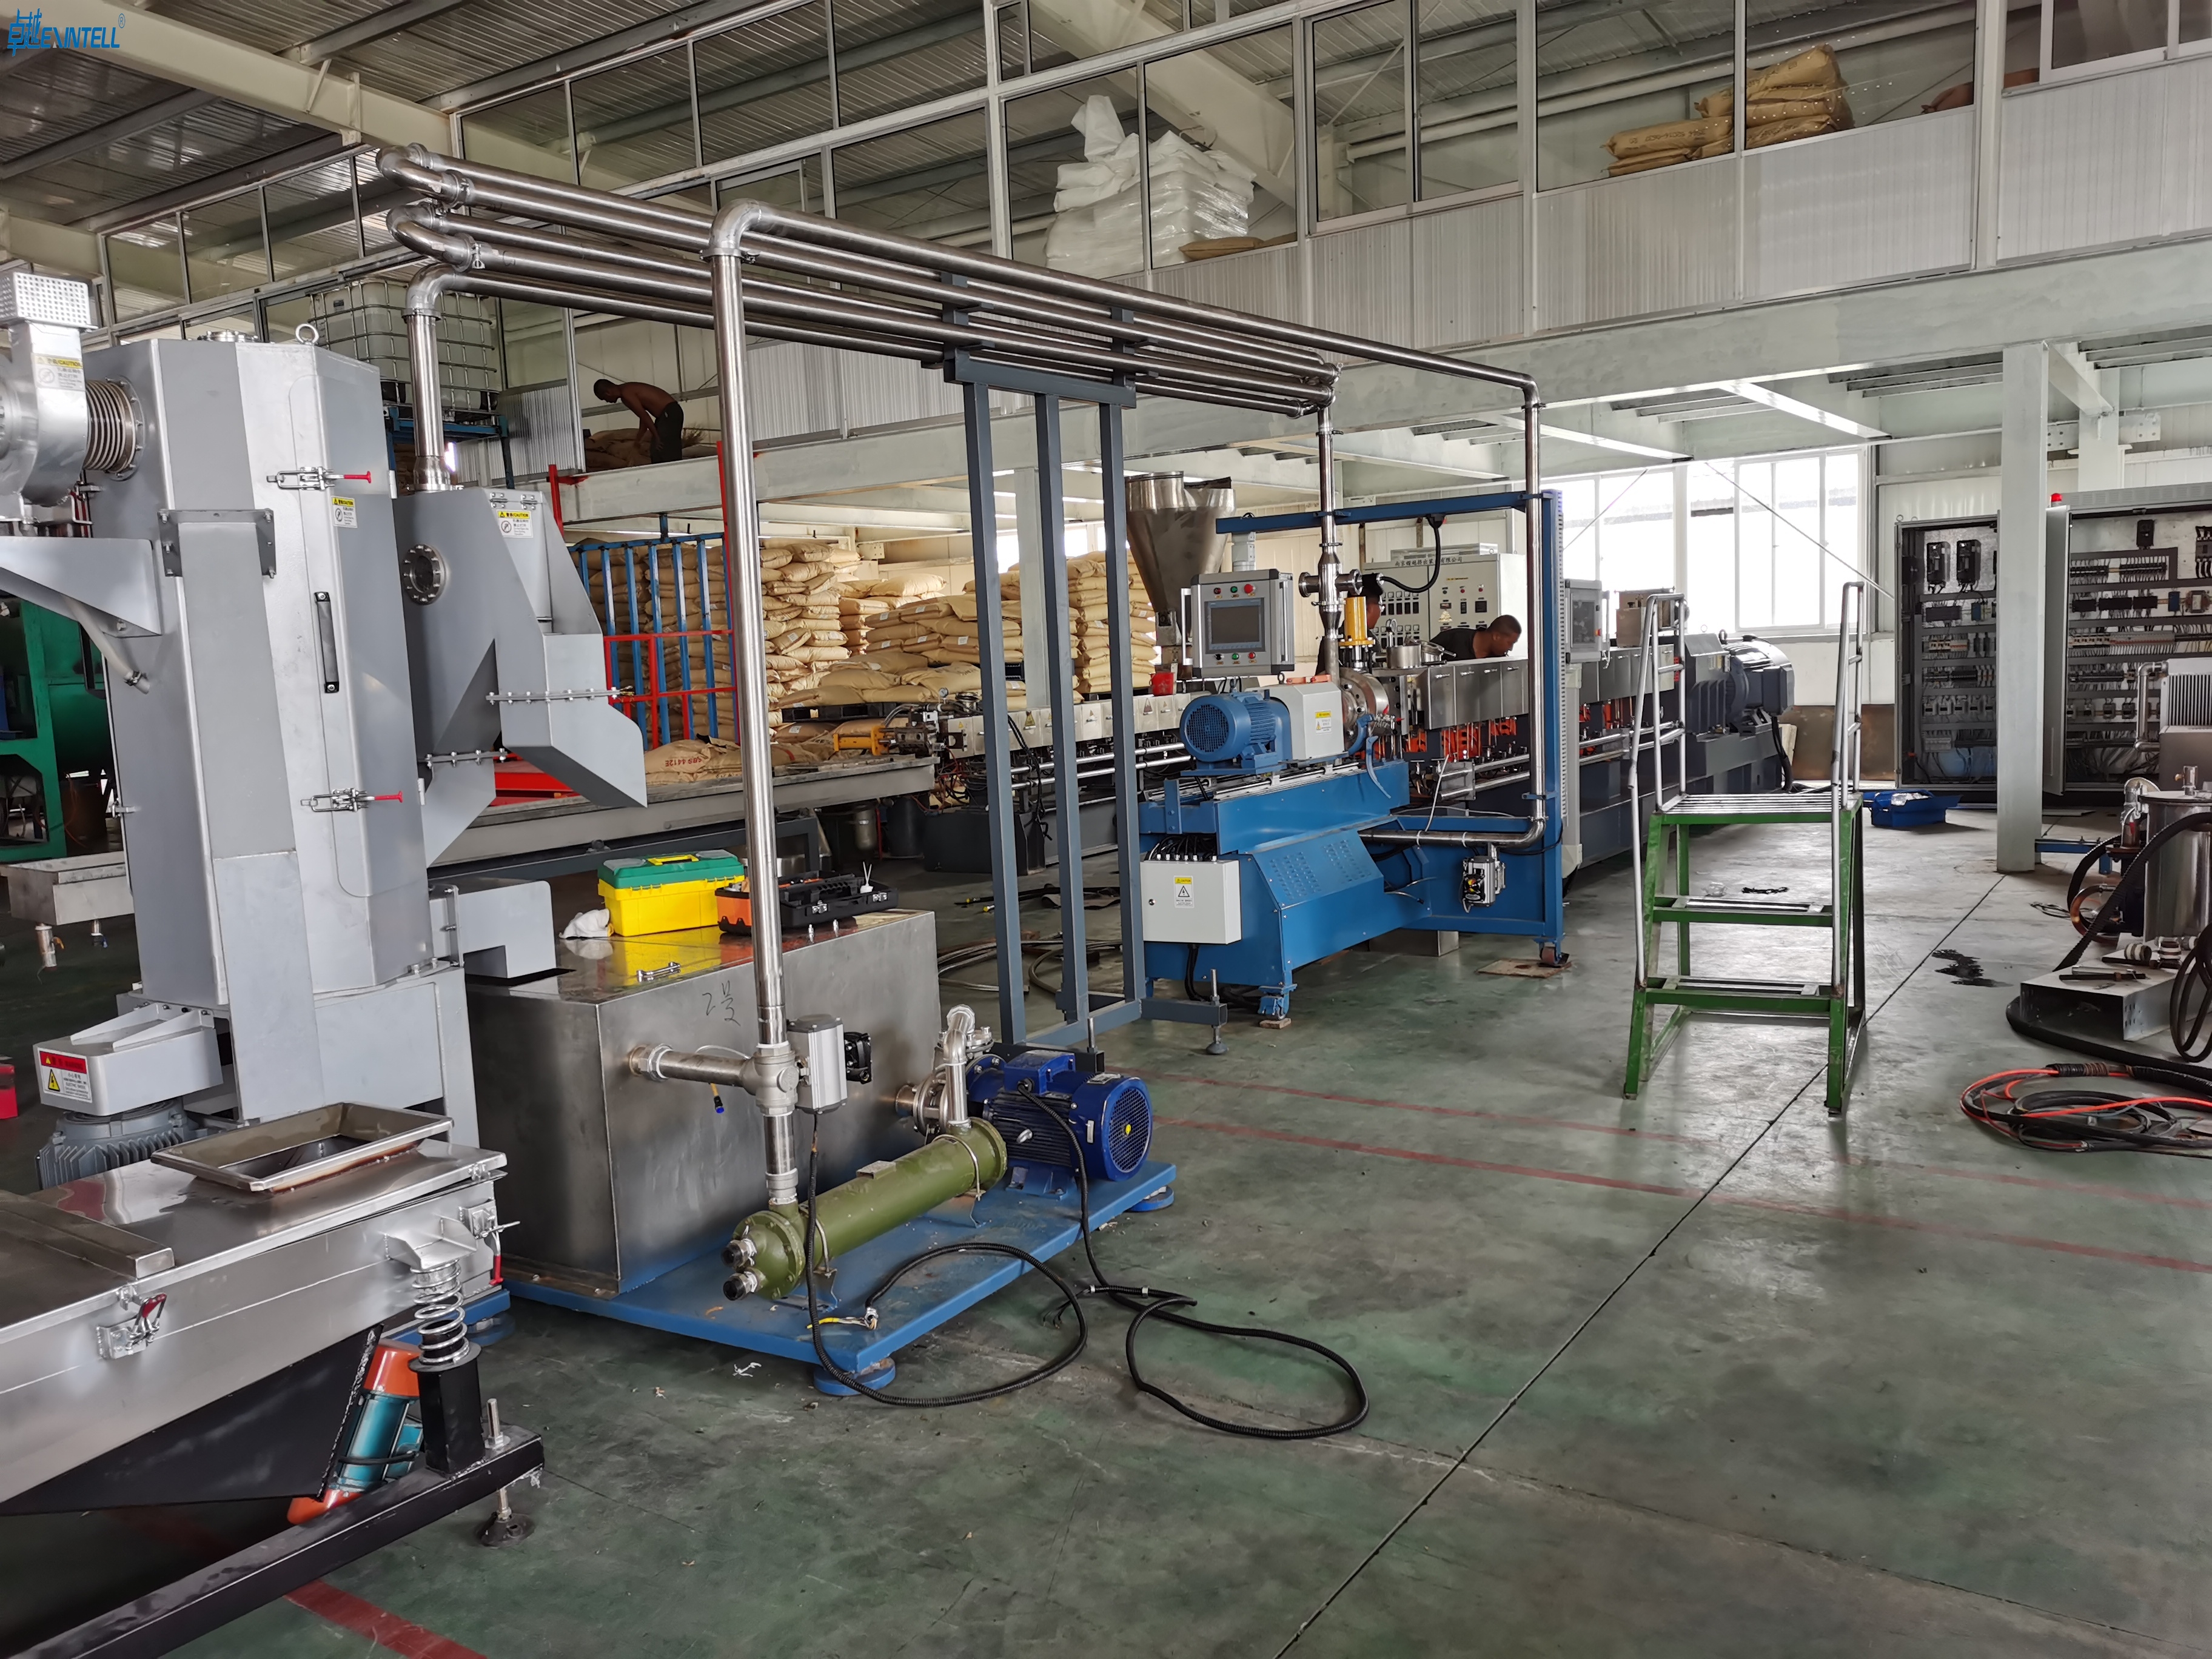
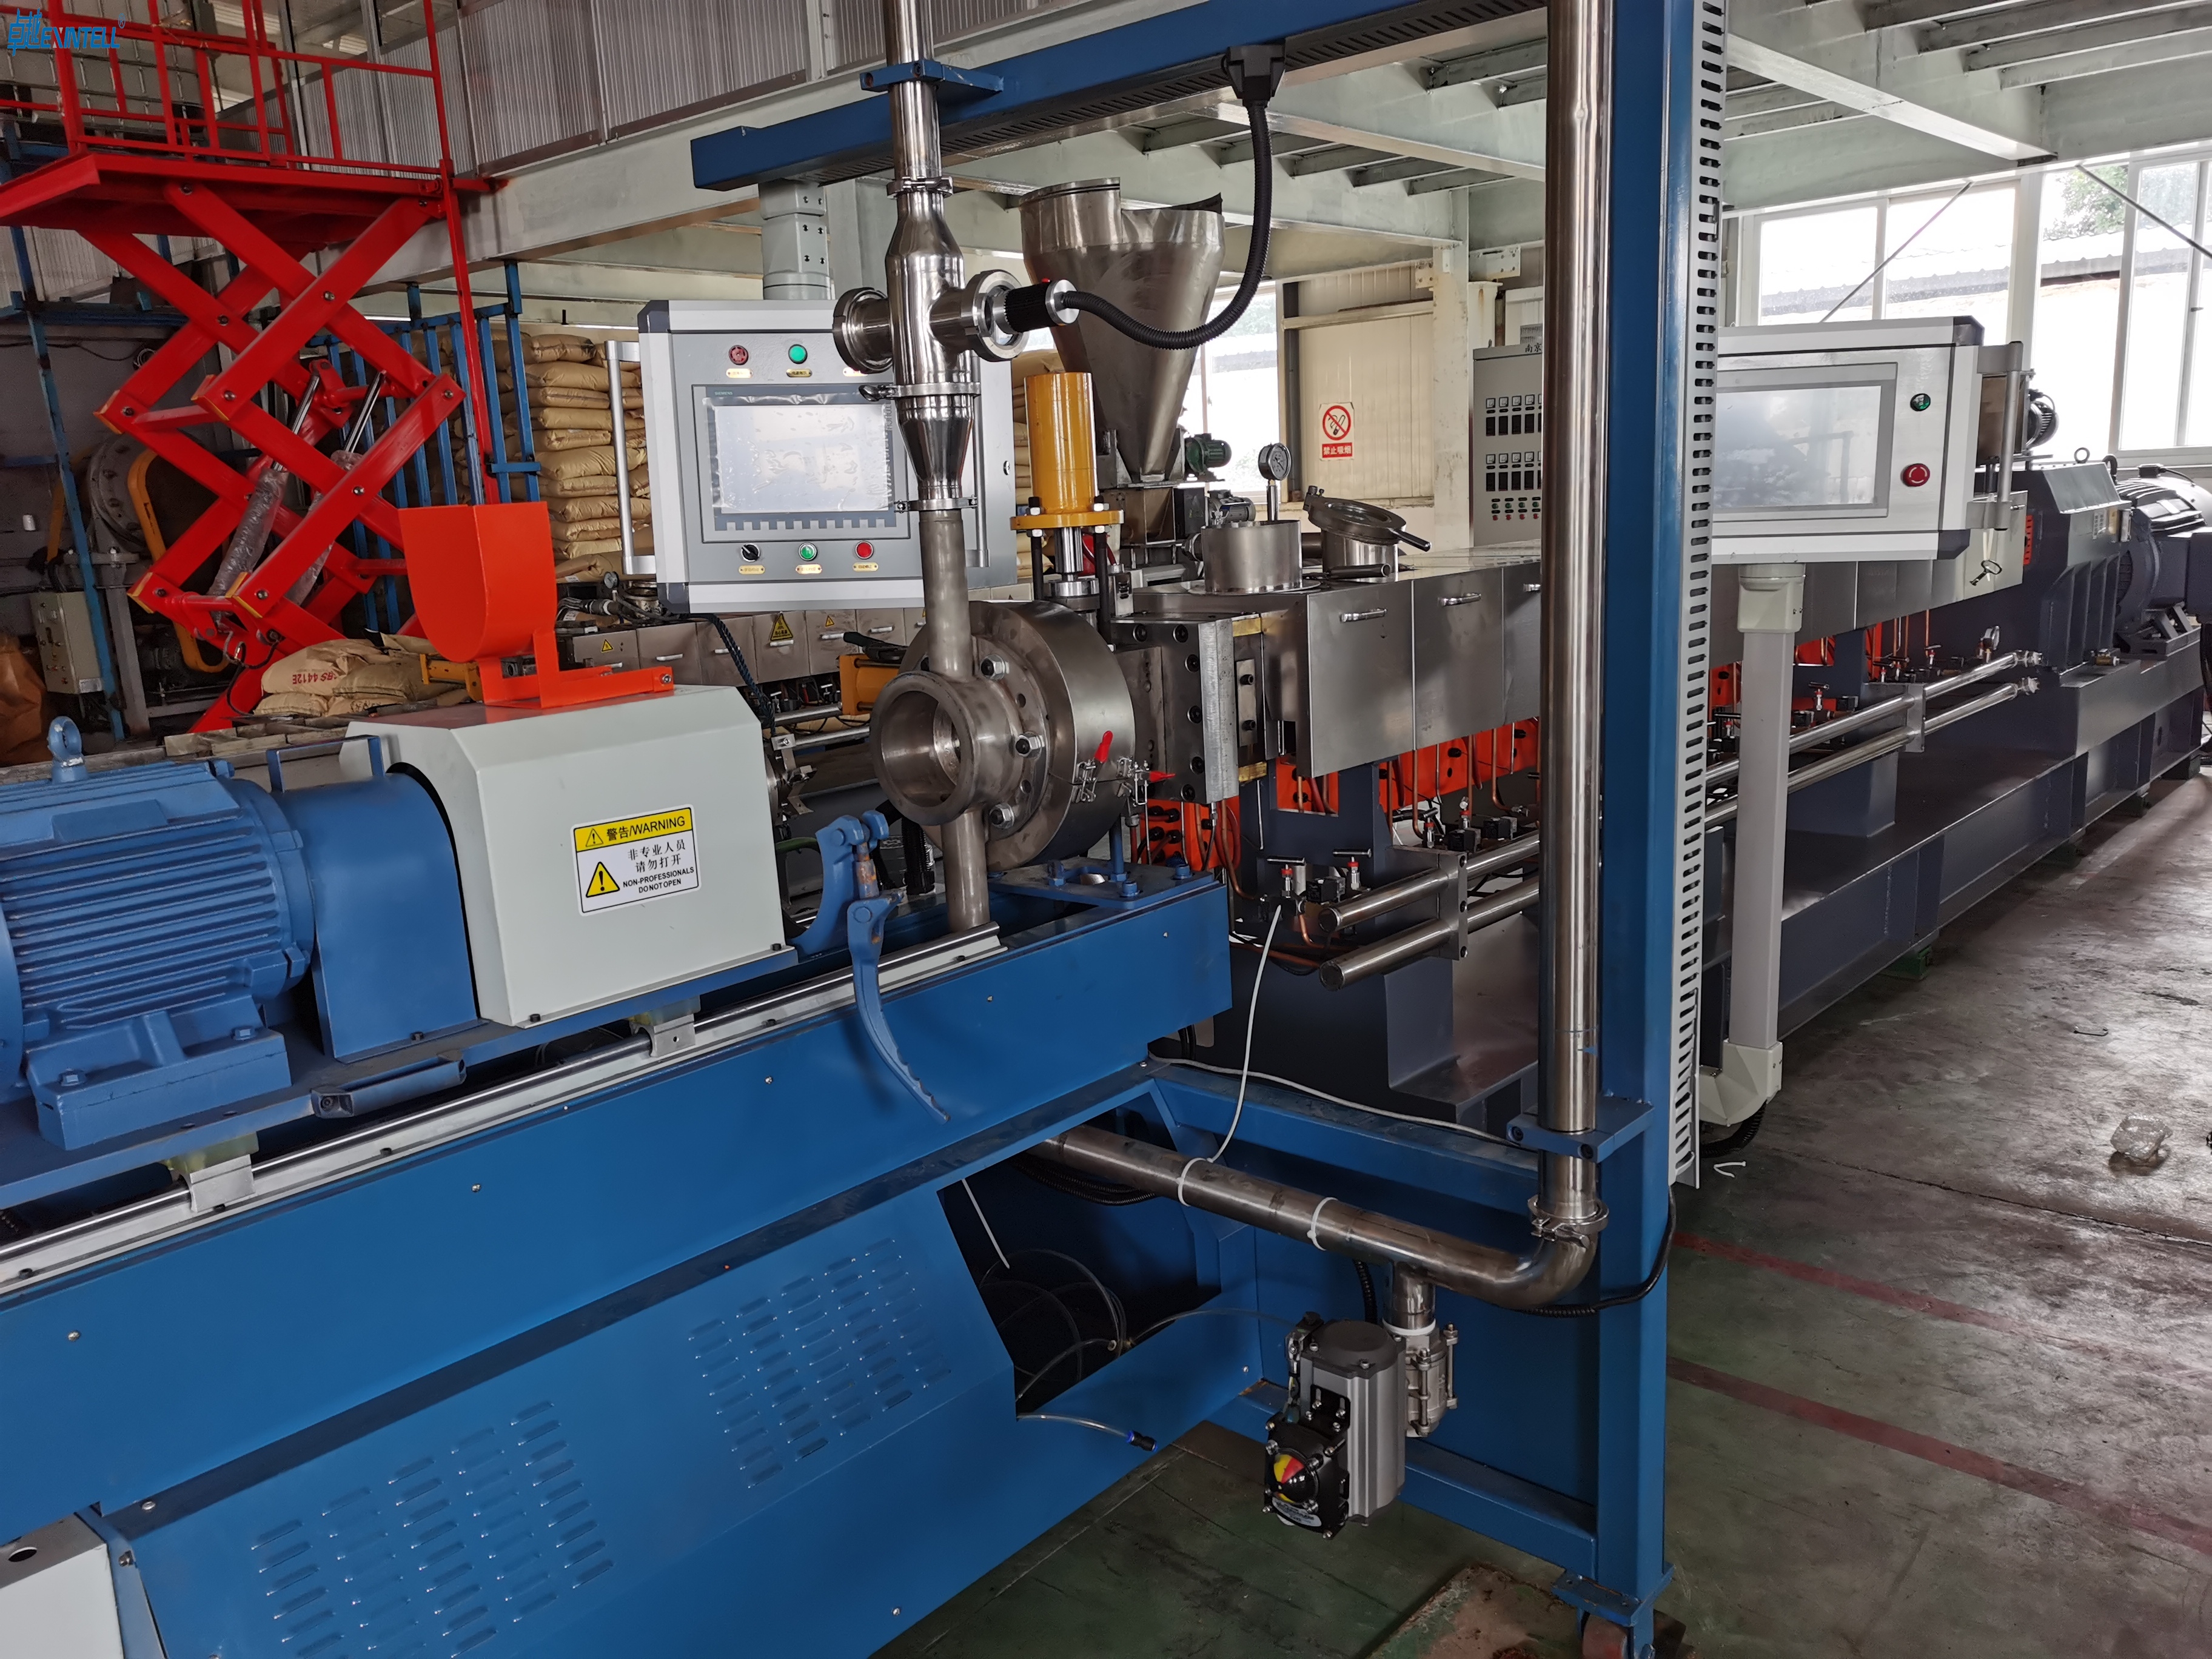
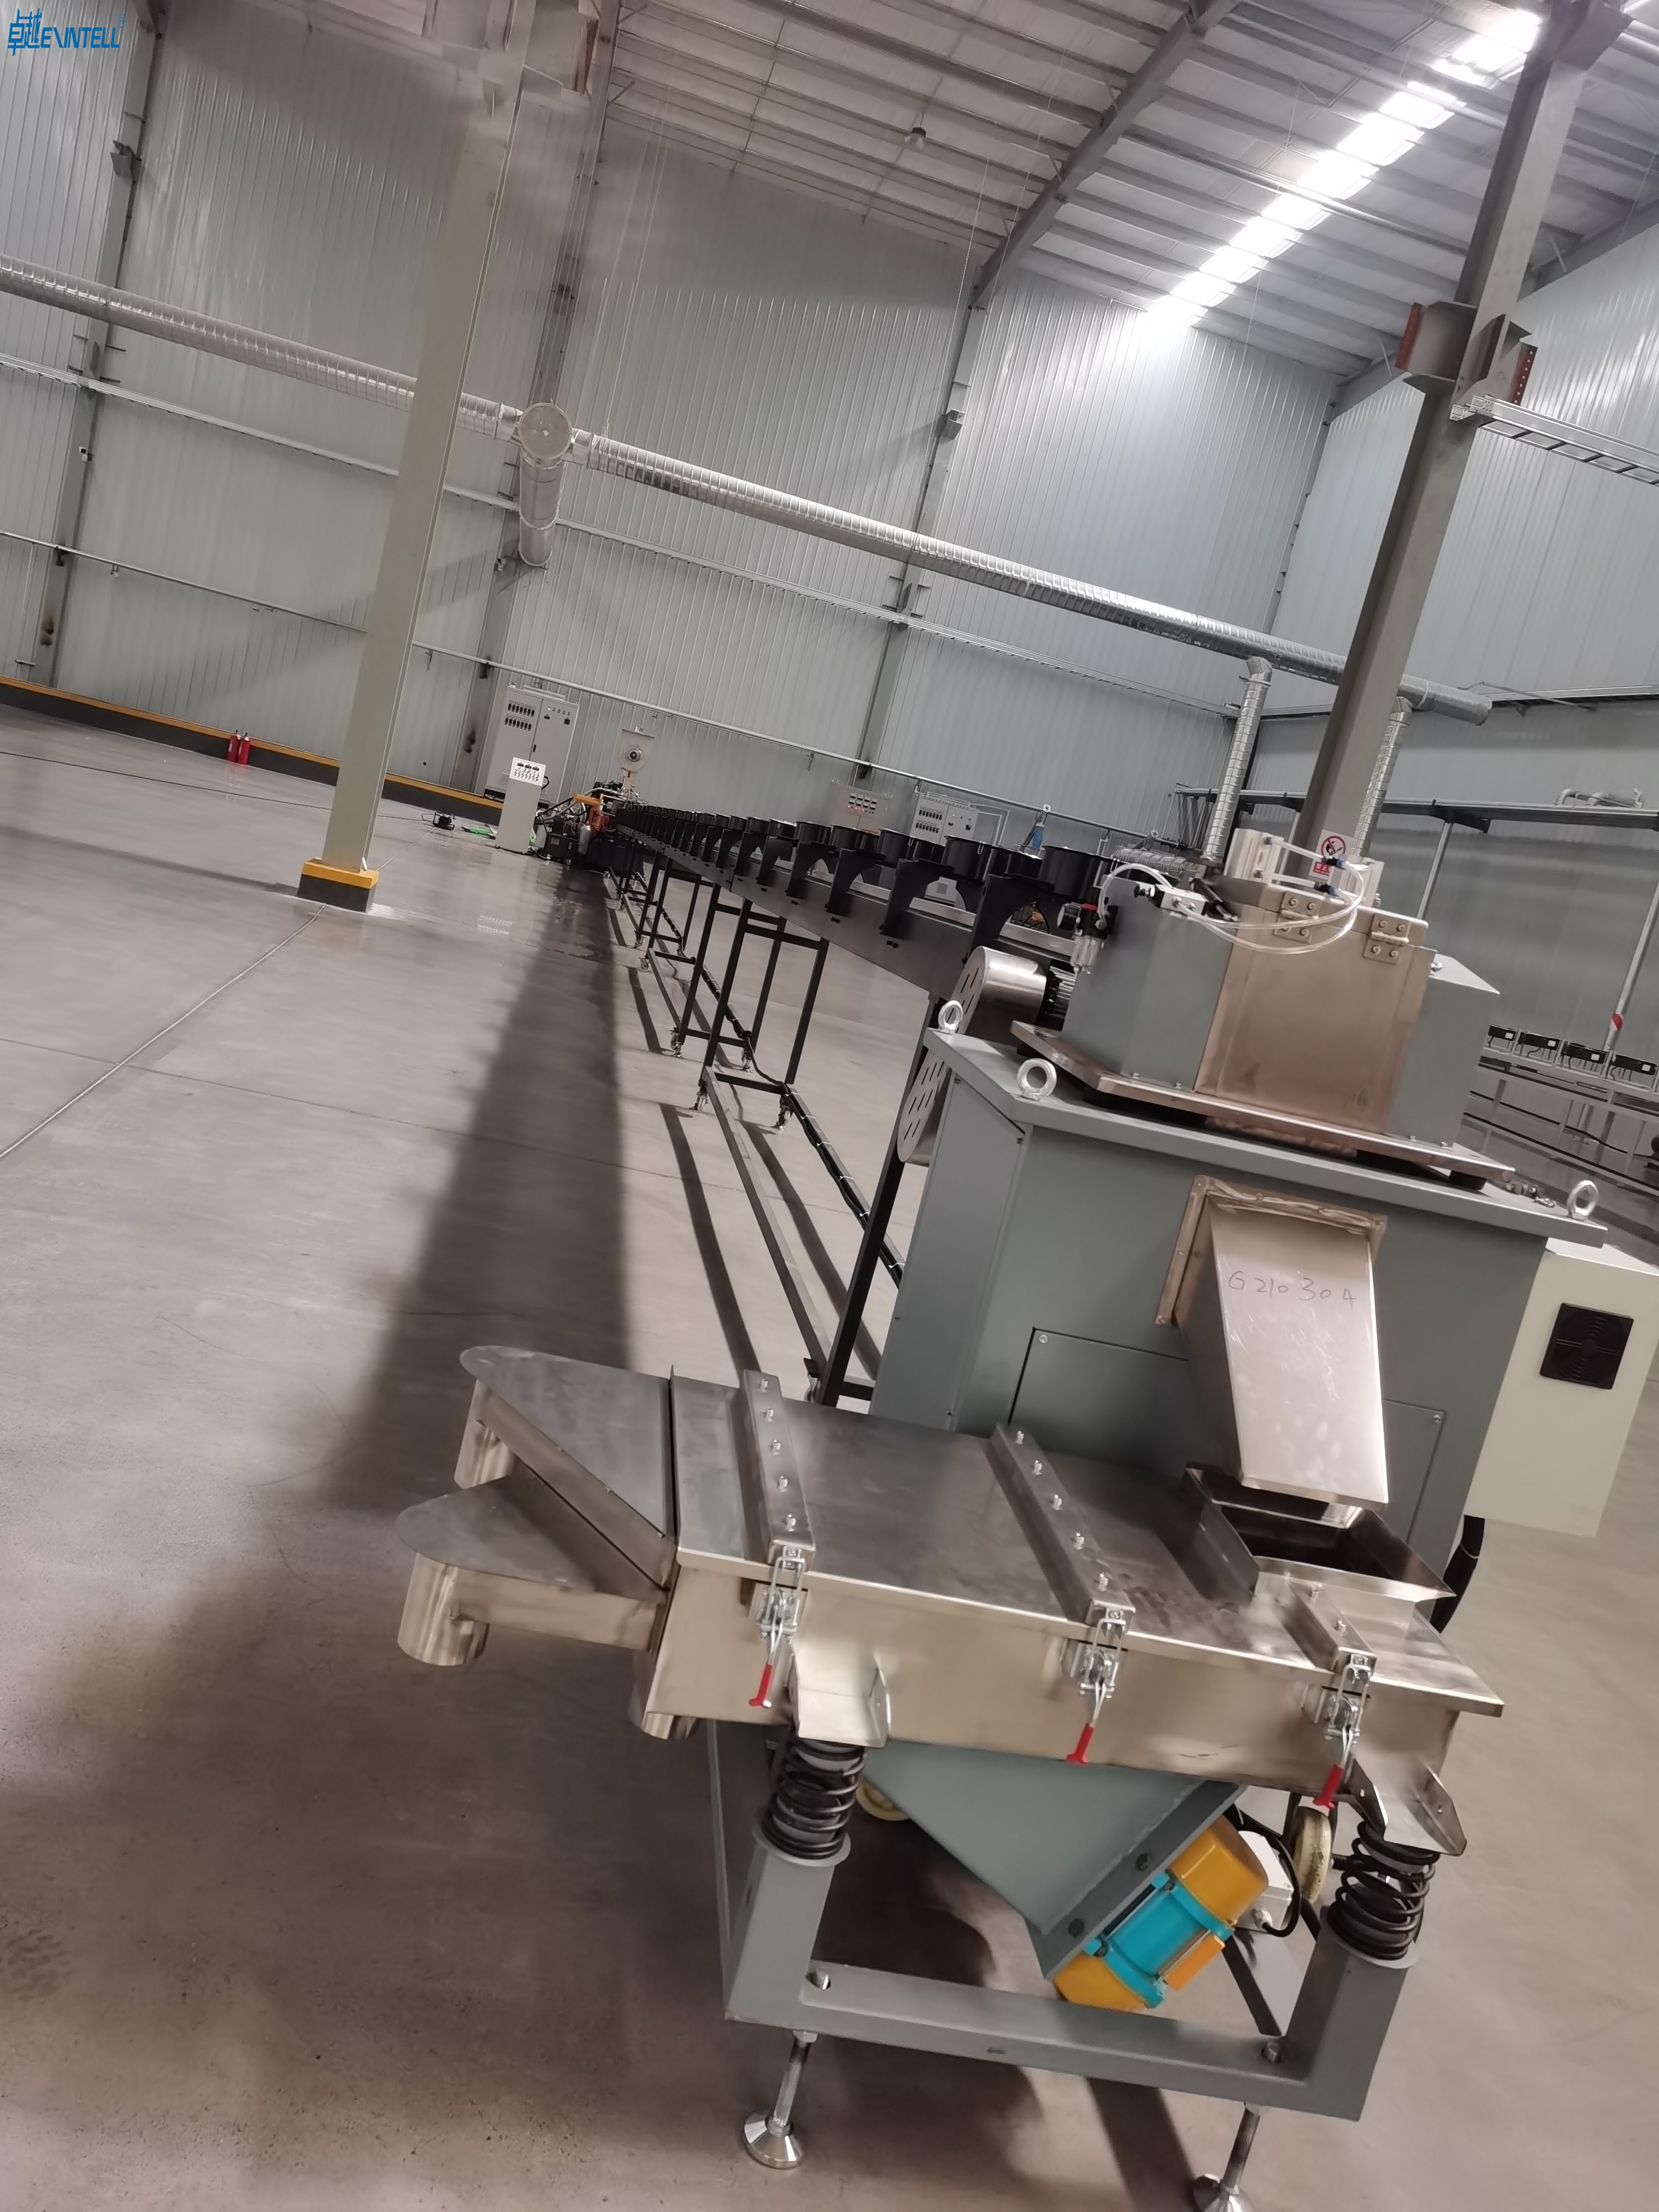
nakita nako plastik nga extrusion isip usa ka proseso nga naghimo sa hilaw nga plastic pellets ngadto sa mapuslanong mga porma sama sa mga tubo o mga palid. Aron mahulagway kini, Naghunahuna ko nga pug-on ang toothpaste gikan sa tubo—gawas sa paste, Gigamit nako ang natunaw nga plastik, ug imbes nga tubo, Ako adunay usa ka espesyal nga agup-op. Kini nga pamaagi nagpatungha tapos na 140 milyon metriko tonelada sa mga plastik nga produkto sa tibuok kalibutan matag tuig:
Rehiyon
Volume sa Produksyon (metriko tonelada)
Asia-Pacific
71 milyon
North America
29 milyon
Europe
25 milyon
Total
142 milyon
Key Takeaways
Ang plastic extrusion nagbag-o hilaw nga plastic pellets ngadto sa mapuslanon nga mga porma sama sa mga tubo ug mga palid pinaagi sa padayon nga proseso.
Ang pagkontrol sa temperatura ug presyur hinungdanon alang sa pagsiguro sa kalidad sa katapusan nga produkto sa panahon sa extrusion.
Ang kasagarang mga produkto nga gihimo gikan sa plastic extrusion naglakip sa packaging, mga materyales sa pagtukod, ug medikal nga tubo.
Pag-recycle sa nahabilin nga plastik atol sa extrusion makatabang sa pagpakunhod sa basura ug pagsuporta sa malungtarong mga pamaagi sa paggama.
Ang pagsabut sa proseso sa extrusion nagtugot sa mga tiggama sa paghimo og customized nga mga porma ug pagtagbo sa piho nga mga panginahanglan sa industriya.
Unsa ang Plastic Extrusion?
Yano nga Katin-awan
Kung maghunahuna ko bahin sa plastic extrusion, Nakita nako kini nga usa ka prangka apan kusgan nga proseso sa paghimo. Nagsugod ko sa hilaw nga plastik, kasagaran sa porma sa gagmay nga mga pellets o granules. Gipakaon nako kini nga mga pellets sa usa ka makina nga magpainit niini hangtod nga matunaw. Sa higayon nga ang plastik makaabot sa husto nga temperatura, Gipugos nako kini pinaagi sa usa ka espesyal nga porma nga pultahan nga gitawag og die. Kini nga mamatay nagtino sa katapusang porma sa produkto. Ang proseso nagpadayon samtang ang bag-ong naporma nga plastik mobugnaw ug mogahi, ug giputol ko kini sa gitinguha nga gitas-on.
Ganahan kong itandi ang plastic extrusion sa paghimo og pasta. Giduso nako ang minasa sa usa ka pasta maker aron makakuha og spaghetti o penne. Sa samang paagi, Giduso nako ang natunaw nga plastik sa usa ka die aron makahimo og mga tubo, mga palid, o ubang mga porma.
Ang plastic extrusion nagbarug tungod kay kini nagpadayon. Makapadayon ko sa pagpakaon sa mga plastik nga pellets sa makina, ug kini nagpadayon sa pagpatunghag dugay, uniporme nga mga porma. Tukma nga pagkontrolar sa temperatura ug presyur sa matag yugto—pagpakaon, pagkatunaw, extruding, pagpabugnaw, ug pagputol—nagsiguro sa kalidad sa kataposang produkto.
Gibag-o niini ang hilaw nga plastik nga mahimong magamit nga mga porma pinaagi sa pagtunaw ug pagpugos niini pinaagi sa usa ka die.
Ang tukma nga pagkontrol sa temperatura ug presyur hinungdanon sa matag yugto.
Komon nga mga Produkto
Nakita nako ang mga resulta sa plastic extrusion bisan asa sa adlaw-adlaw nga kinabuhi ug industriya. Daghang mga produkto nga akong gigamit o nasugatan nagsalig niini nga proseso alang sa ilang porma ug function. Ang pipila sa labing kasagaran nga mga butang nga gihimo gamit ang plastic extrusion naglakip:
Plastic channels and trims used in construction and furniture
Profiles for windows and doors that provide structure and sealing
LED light diffusers that spread light evenly
Retail display components for showcasing products
Road barricades and traffic delineators for safety
Solar panel mounting components for renewable energy systems
Custom packaging inserts that keep products secure
Plastic extrusion allows me to create these products efficiently and consistently. I rely on this process to meet the demands of modern manufacturing, gikan sa yano nga mga tubo hangtod sa komplikado nga mga profile. The versatility of extrusion means I can adapt it to many different applications, making it a cornerstone of the plastic industry.
Mga Lakang sa Proseso sa Plastic Extrusion
When I guide someone through theplastic extrusion nga proseso, Kanunay nakong gibungkag kini sa klaro, madumala nga mga lakang. Kini lakang-sa-lakang nga proseso nagbag-o sa hilaw nga mga plastik nga pellets ngadto sa nahuman nga mga produkto nga adunay katukma ug kahusayan. Ania kung giunsa nako pagduol ang matag yugto:
Pagpakaon sa mga Pellets
Gisugdan nako ang proseso sa plastic extrusion pinaagi sa pagpili sa husto nga matang sa plastic pellets. Ang pagpili sa materyal hinungdanon tungod kay ang matag tipo nagdala ug talagsaon nga mga kabtangan sa katapusan nga produkto. Pananglitan, Kanunay kong mogamit og polyethylene alang sa gaan ug kemikal nga pagsukol niini, polystyrene alang sa rigidity ug katin-aw niini, o polypropylene alang sa kusog niini ug taas nga punto sa pagkatunaw. Gibubo nako kini nga mga pellets sa usa ka hopper, nga nagpakaon kanila ngadto sa extruder. Ang hopper nagsiguro sa usa ka makanunayon nga pag-agos, busa ang proseso nagpabilin nga padayon ug episyente.
Tip: Kanunay nakong susihon ang kaputli ug kalidad sa hilaw nga plastik sa dili pa magsugod. Ang makanunayon nga kalidad sa materyal makatabang kanako nga malikayan ang mga depekto sa ulahi sa extrusion.
Gaan ang timbang, taas nga resistensya sa epekto, maayo kaayo nga pagsukol sa kemikal
Pagputos, mga sudlanan, mga butang sa konsumidor
Polystyrene
Estrikto, transparent, sayon nga mahulma
Mga timailhan, display nga mga kaso, mga gamit sa balay
Polypropylene
Taas nga punto sa pagkatunaw, kemikal nga pagsukol, kusog
Mga bahin sa awto, mga panapton, pagputos
Natunaw nga Plastic
Sa higayon nga ang mga pellets mosulod sa extruder, Mobalhin ko sa sunod nga lakang—pagtunaw sa plastik. Ang extruder barrel nagpainit hangtod sa temperatura tali sa 200°C hangtod 275°C, depende sa materyal. Gibantayan nako pag-ayo ang temperatura tungod kay ang matag plastik adunay kaugalingon nga punto sa pagkatunaw. Pananglitan, Ang polyethylene natunaw sa mga 105 ° C hangtod 115 ° C, samtang ang polystyrene nagkinahanglan og 210°C hangtod 240°C. Ang nagtuyok nga tornilyo sa sulod sa baril nag-compress ug nagsagol sa mga pellets, pagsiguro nga sila matunaw parehas ug mahimong hapsay, homogenous nga masa.
Plastik nga Materyal
Sakup sa Temperatura
Punto sa Pagkatunaw
Polyethylene (PE)
-50°C hangtod sa 80°C
105°C – 115°C
Polypropylene (Si PP)
0°C hangtod sa 120°C
130°C – 171°C
Polystyrene (PS)
-20°C hangtod sa 70°C
210°C – 240°C
Nahibal-an ko nga ang tukma nga pagkontrol sa temperatura hinungdanon. Kung ang plastik mag-overheat, kini makadaut ug mawad-an sa mga kabtangan niini. Kung kini magpabilin nga bugnaw kaayo, dili kini modagayday sa husto pinaagi sa die. Nagsalig ako sa mga advanced nga sistema sa pagmonitor aron mapadayon ang proseso nga lig-on ug episyente.
Pagporma gamit ang Die
Human matunaw, Giduso nako ang tinunaw nga plastik pinaagi sa usa ka die. Ang die nagsilbing agup-op, naghatag sa plastik sa iyang kataposang porma. Gipili nako ang geometry nga mamatay base sa profile nga gusto nako-kon kini usa ka tubo, panid, o naandan nga profile. Ang gitas-on sa yuta sa mamatay makaapekto sa pagkaparehas ug kalidad sa extrusion. Kung gipili nako ang sayup nga gitas-on, Nameligro ko ang mga depekto sama sa pagkalubog o pagkalubog.
Ang die geometry nagtino sa cross-section sa produkto.
Ang gitas-on sa yuta makaapekto sa pagkaparehas ug kalidad sa nawong.
Cooling mechanisms in the die help maintain shape.
I also pay close attention totemperature and pressure distributioninside the die. These factors influence how the plastic flows and solidifies. For complex shapes, I test the die design thoroughly before full production.
Pagpabugnaw ug Pagputol
Sa higayon nga ang plastik mobiya sa mamatay, I must cool it quickly to lock in the shape. I use different cooling methods depending on the product and production speed. Water-cooled systems circulate cool water around the extrusion, which is both cost-effective and efficient. For lower volumes, I sometimes use air-cooled systems. In industrial settings, I rely on chillers for precise temperature control.
Pamaagi sa Pagpabugnaw
Deskripsyon
Pagka-epektibo
Water-Cooled Systems
Circulate cool water through the extrusion die or barrel.
Cost-effective and efficient.
Air-Cooled Systems
Use air to dissipate heat, suitable for lower production volumes.
Less effective than water systems.
Chillers
Provide precise temperature control for smooth material flow.
Popular for industrial use.
Kabalo ko ana cooling can take up to 70%of the total cycle time in some processes. Effective cooling management allows me to increase production speed and maintain high output. Human makapabugnaw, I cut the extruded plastic to the required length or wind it onto spools for further use.
Nota: I always implement quality control checks at this stage. I inspect the dimensions and surface finish to ensure every product meets industry standards.
Here’s a summary of the main steps in the plastic extrusion process:
Lakang
Deskripsyon
1
Raw plastic pellets are fed into a hopper and enter the extruder
2
Material travels through a heated barrel where it melts (200-275°C)
3
Ang usa ka rotating screw compresses ug homogenizes ang tinunaw nga plastik
4
Ang mga screen ug breaker plate nagtangtang sa mga kontaminante ug nagmugna og back pressure
5
Ang tinunaw nga plastik gipugos pinaagi sa usa ka die aron mahimo ang gusto nga profile
6
Ang extruded nga produkto gipabugnaw aron mapalig-on ang porma niini
7
Ang produkto giputol sa gitas-on o gisamad sa mga spool.
Pinaagi sa pagsunod niini nga lakang-sa-lakang nga proseso, Gibag-o nako ang yano nga mga plastik nga pellets nga adunay taas nga kalidad, nahuman nga mga produkto. Ang akong kahanas sa pagdumala sa matag yugto nagsiguro sa kahusayan, pagkamakanunayon, ug kasaligan sa matag extrusion nga proyekto.
Mga Matang sa Plastic Extrusion
Kung nagtrabaho ko sa proseso sa paggama sa plastik, Kanunay kong mopili gikan sa pipila matang sa plastic extrusion. Ang matag pamaagi naghulma sa plastik sa usa ka talagsaon nga paagi ug nagsilbi sa lainlaing mga industriya. Gusto nakong ipaambit kung giunsa nako paggamit kini nga mga teknik sa paghimo og mga produkto nga imong makita kada adlaw.
Tubing
akong gigamit tubing extrusion sa diha nga ako kinahanglan sa paghimo sa haw-ang, cylindrical nga mga produkto. Kini nga proseso nagduso sa natunaw nga plastik pinaagi sa usa ka lingin nga die, pagporma sa usa ka padayon nga tubo. Nagsalig ako sa kini nga pamaagi alang sa daghang mga aplikasyon:
Tubing extrusion naghatag kanako og kontrol sa diametro ug gibag-on sa dingding. Mahimo nakong ipasibo ang proseso aron makab-ot ang higpit nga mga sumbanan sa industriya, ilabi na alang sa medikal nga mga himan.
Blow Film
Blow film extrusion nagbarug isip usa ka proseso nga nagmugna og nipis, flexible nga plastik nga mga pelikula. Gipagawas nako ang tinunaw nga plastik pinaagi sa usa ka circular die, unya pabuga kini og hangin aron mahimong bula. Kini nga bula moinat ug mobugnaw, paghimo og uniporme nga pelikula. Gigamit nako kini nga pamaagi sa paghimo:
Mga grocery ug shopping bag
Mga wrap sa pagputos sa pagkaon
Liner alang sa mga sudlanan
Ang blow film extrusion nagtugot kanako nga makontrol ang gibag-on ug kusog sa pelikula. Ang proseso usab nagpilo sa pelikula sa mga ngilit, nga naghimo sa paghimo sa bag nga mas episyente.
Palid nga Pelikula
Kung kinahanglan nako flat, lapad nga plastic sheets, Gibalik nako ang extrusion sa sheet film. Giduso nako ang natunaw nga plastik pinaagi sa usa ka patag nga die, unya pabugnawa ug paligdi kini ngadto sa mga palid. Kini nga mga palid nagsilbi sa daghang mga katuyoan:
Uri sa Aplikasyon
Deskripsyon
Pagputos
Mga tray, mga sudlanan, ug wrap
Lamination
Malungtaron nga mga sapaw alang sa mga produkto
Pag-label
Mga label alang sa mga botelya ug pakete
Mga Panalipod nga Panalipod
Mga taming alang sa mga ibabaw
Automotive Interior Panels
Mga dashboard sa awto ug mga panel sa pultahan
Mga Pagpakita sa Advertising
Mga ilhanan ug promotional nga mga materyales
Mga Materyal sa Pagtukod
Mga panel sa pagtukod ug insulasyon
Sheet film extrusion nagtugot kanako sa paghimo sa mga materyales nga adunay makanunayon nga gibag-on ug kalidad sa nawong.
Labaw sa Jacket
Labaw sa jacket extrusion nagtabang kanako sa pagsul-ob sa mga alambre ug mga kable nga adunay panalipod nga plastik nga layer. Gibira nako ang wire sa tunga sa die samtang nagbutang og tinunaw nga plastik sa palibot niini. Kini nga proseso hinungdanon sa mga industriya sama:
Aspekto
Deskripsyon
Kahubitan
Pagtabon sa mga wire nga adunay plastik alang sa proteksyon
Komon nga mga Industriya
Mga kable sa kuryente, telekomunikasyon
Kung kinahanglan nako ang coating nga mopilit pag-ayo, Gigamit nako ang pressure tooling. Para sa loose fit, Nag-apply ako og jacketing tooling samtang ang wire mogawas sa die. Ang over jacket extrusion nagsiguro nga ang mga wire magpabilin nga luwas gikan sa kaumog, mga kemikal, ug abrasion.
Tip: Kanunay kong pilion ang hustong paagi sa extrusion base sa function sa produkto ug sa mga kinahanglanon sa industriya. Ang pagsabut sa mga matang sa plastic extrusion nakatabang kanako sa paghatag kasaligan, taas nga kalidad nga mga resulta.
Mga Kaayohan sa Plastic Extrusion
Episyente
Nagsalig ko sa plastic extrusion tungod kay naghatag kini og dili hitupngan nga kahusayan sa paghimo. Ang proseso nagtugot kanako sa paghimo sa mga produkto nga adunay makanunayon nga mga cross-section, nga nagpasabut nga makahimo ako og komplikado nga mga porma nga dili isakripisyo ang kalidad. Nagpadayon ako sa pag-operate sa mga makina, mao nga giminusan nako ang downtime ug gilikayan ang kakulang sa imbentaryo. Kini nga pamaagi naggamit sa mga thermoplastics ug granules nga mahimo nakong magamit pag-usab, nga nagpaubos sa hilaw nga materyales ug gasto sa paglabay.
Nakab-ot nako ang versatility pinaagi sa pagporma sa plastik nga mga tubo, mga palid, ug mga profile alang sa daghang mga industriya.
Nakadaginot kog kuwarta pinaagi sa pag-recycle sa mga salin nga materyales ug pagkunhod sa basura.
Gipadayon nako ang makanunayon nga produksiyon, nga nagsuporta sa dinagkong paggama.
Ang plastik nga extrusion nagbarug alang sa pagtipig sa gasto. Namatikdan nako kana ang extrusion mamatay mas ubos ang gasto ug gamay ra ang panahon sa pagprodyus kay sa injection molds. Gidugangan nako ang output pinaagi sa pagpadagan sa mga makina sa taas nga tulin, nga nagpamenos sa gasto sa pagtrabaho. Ang kahusayan sa enerhiya hinungdanon usab. Gamay ra ang akong gigamit nga enerhiya matag yunit kumpara sa ubang mga pamaagi, nga nagpaubos sa mga galastuhan sa operasyon.
Aspekto
Deskripsyon
Ubos nga Gasto sa Tooling ug Setup
Ang mga extrusion dies dili kaayo mahal ug mas paspas nga magama kay sa injection molds, pagkunhod sa inisyal nga gasto.
Taas nga Production Speed
Ang extrusion nagtugot sa padayon nga produksyon sa taas nga tulin, pagkunhod sa gasto sa labor ug pagdugang sa output.
Episyente sa Enerhiya
Nagkinahanglan og gamay nga enerhiya kada yunit kon itandi sa ubang mga pamaagi, mitultol sa ubos nga gasto sa operasyon.
Kung itandi nako ang konsumo sa enerhiya, extrusion naggamit sa usa ka makanunayon nga kantidad sa enerhiya tungod kay kini naglihok padayon. Ang injection molding ug blow molding nanginahanglan ug dugang kusog tungod sa balikbalik nga pagpainit ug pagpabugnaw nga mga siklo.
Proseso
Deskripsyon sa Pagkonsumo sa Enerhiya
Extrusion
Ang konsumo sa enerhiya medyo ubos tungod sa padayon nga produksiyon ug episyente nga mga sistema sa pagpainit.
Paghulma sa Injection
Mokonsumo og dugang kusog tungod sa balikbalik nga pagpainit ug pagpabugnaw, nagdepende sa pagkakomplikado sa produkto.
Blow Molding
Nagkinahanglan og dugang nga mga himan sa paghuyop ug mga sistema sa pagpabugnaw, nagdala ngadto sa mas taas nga konsumo sa enerhiya.
Gisuportahan nako ang pagpadayon pinaagi sa pag-recycle sa plastik nga basura. Gikolekta nako ang mga nahabilin nga materyales, tunawon sila, ug gamiton kini pag-usab sa umaabot nga mga produkto. Kini nga praktis makapakunhod sa presyur sa landfill ug makadaginot sa enerhiya.
Adlaw-adlaw nga Paggamit
Ang plastic extrusion nagporma sa daghang mga produkto nga akong gigamit kada adlaw. Nakita nako ang epekto niini sa packaging, pagtukod, pag-atiman sa panglawas, ug mga gamit sa balay. Ang proseso nagmugna PVC nga mga tubo, mga bayanan sa bintana, paghubas sa panahon, mga sudlanan sa pagtipig, ug plastic shelving. Nagsalig usab ako sa extrusion alang sa mga gasket sa pultahan sa refrigerator, mga hose sa vacuum cleaner, mga selyo sa pultahan, mga kanal sa bintana, mga sangkap sa bumper, mga agianan sa kable, IV nga linya, mga catheter, mga materyales sa pagputos, ug display stand.
Mga profile sa bintana
Mga bayanan sa pultahan
Pagtangtang sa panahon
Guntinga
Mga selyo
Mga gasket
Tubing
Mga gamit sa balay
Mga gamit sa palakasan
Mga sangkap sa muwebles
Mga dulaan
Mga hose sa tanaman
Nahibal-an nako nga ang mga aplikasyon alang sa plastic extrusion moabot sa packaging, paghimo niini nga mga produkto kinahanglanon sa adlaw-adlaw nga kinabuhi. Ang single-use nga plastik naghatag og kasayon, apan kini usab nagdugang sa basura ug nagpresentar sa mga hagit sa kinaiyahan. Gitubag nako kini nga mga kabalaka pinaagi sa pag-recycle ug pagpasiugda sa malungtarong mga gawi.
Ang naandan nga paggama sa plastik adunay dili ikalimod nga epekto sa atong palibot. Talagsaon, ang proseso sa paggama naggamit ug daghang enerhiya ug hilaw nga materyales, nga mosangpot sa CO2 emissions. Dugang pa, Ang kalig-on sa plastik nga mga materyales ug hinay nga pagkadaot mahimong mosangpot sa dugay nga kadaot sa kinaiyahan kung dili ilabay sa responsableng paagi.
Nakita nako nga ang plastic extrusion nagsuporta sa pagpadayon pinaagi sa pagkunhod sa panginahanglan alang sa birhen nga plastik, pagkonserbar sa mga kahinguhaan, ug pagpalambo sa usa ka circular nga ekonomiya. Daghang linya sa extrusion gamita ang mga recycled nga plastik, nga makatabang sa pagpakunhod sa basura ug pagsuporta sa mga tumong sa kinaiyahan. Nagtuo ko nga ang pagsabot sa mga benepisyo ug mga aplikasyon para sa plastic extrusion makatabang nako sa paghimo og mga pagpili nga may kahibalo isip tiggama ug konsumidor.
Nakita nako ang plastic extrusion isip usa ka padayon nga proseso nga nag-usab sa hilaw nga plastik ngadto sa mapuslanong mga porma. Pagpili sa materyal ug ang pagkontrol sa temperatura adunay hinungdanong papel sa pagkab-ot sa kalidad nga mga resulta. Ang mga additives nagpauswag sa mga kabtangan sa plastik, ug maayong pagkadisenyo nga mga agup-op makatabang kanako sa paghimo sa gusto nga mga porma. Pagsabut sa mga limitasyon sa extrusion, sama sa mga hagit nga adunay komplikado nga mga porma ug pagkaangay sa materyal, hinungdanon.
Aspekto
Kahinungdanon
Kalidad sa Produkto
Ang kahibalo sa extrusion nagpauswag sa kalidad sa mga produktong plastik.
Pagpahiangay
Mahimo nakong i-adjust ang proseso aron matubag ang piho nga mga panginahanglan.
Pagpadayon
Ang paggamit sa recycled nga plastik nagsuporta sa mga paningkamot sa kinaiyahan.
Mga Sumbanan sa Regulasyon
Ang pagsabut sa extrusion nakatabang kanako sa pagtuman sa mga regulasyon sa kaluwasan.
Giawhag nako ang mga magbabasa sa pagtan-aw sa palibot ug namatikdan kung pila ang matag adlaw nga mga butang nga nagsalig sa plastic extrusion. Ang pag-ila niini nga mga produkto nakatabang kanako nga mapasalamatan ang papel sa plastik sa modernong kinabuhi ug nagsuporta sa nahibal-an nga mga pagpili alang sa pagpadayon.
FAQ
Unsa ang nakapalahi sa plastic extrusion gikan sa ubang mga pamaagi sa paggama?
nakita nako plastik nga extrusion isip padayon nga proseso. Maka produce kog taas, managsama nga mga porma nga adunay gamay nga basura. Ubang mga pamaagi, sama sa paghulma sa injection, paghimo og indibidwal nga mga bahin. Ang extrusion labing maayo alang sa mga tubo, mga palid, ug mga profile. Gipili nako kini alang sa kahusayan ug makanunayon nga kalidad.
Mahimo ba nako i-recycle ang plastik sa proseso sa extrusion?
Kanunay ko pag-recycle sa plastik sa panahon sa extrusion. Gikolekta nako ang nahabilin nga materyal, tunawon kini, ug ibalik kini sa makina. Kini nga praktis makapamenos sa basura ug nagsuporta sa pagpadayon. Kanunay nakong susihon ang kalidad sa gi-recycle nga plastik aron maseguro nga lig-on, kasaligan nga mga produkto.
Unsa nga mga matang sa plastik ang labing maayo alang sa extrusion?
Gigamit nako ang daghang klase nga plastik para sa extrusion. Polyethylene, polypropylene, ug ang polystyrene maayo kaayo. Gipili nako ang materyal base sa mga panginahanglanon sa produkto. Ang ubang mga plastik nagtanyag sa pagka-flexible, samtang ang uban naghatag kalig-on o katin-aw. Kanunay kong gipares ang plastik sa aplikasyon.
Unsaon nako pagkontrolar ang kalidad sa mga extruded nga produkto?
Gimonitor nako ang temperatura, pressure, ug materyal nga kaputli sa tibuok proseso sa plastic extrusion. Gisusi nako ang pagkahuman sa nawong ug mga sukat pagkahuman sa pagpabugnaw. Gigamit nako ang mga pagsusi sa kalidad sa matag yugto. Kini nga pamaagi makatabang kanako sa paghatag kasaligan, taas nga kalidad nga mga produkto sa extrusion.
Ang plastic extrusion ba angay alang sa custom nga mga porma?
Gigamit nako ang plastic extrusion aron makahimo og custom nga mga profile pinaagi sa pagdesinyo sa mga piho nga dies. Mahimo nakong i-adjust ang proseso alang sa talagsaon nga mga porma ug gidak-on. Kini nga pagka-flexible nagtugot kanako sa pagtagbo sa mga espesyal nga kinahanglanon sa pagtukod, sakyanan, ug mga industriya sa pagputos.