Gigamit alang sa eco-friendly packaging ug medikal nga mga himan
Gibag-o nga mga plastik
LSZH, XLPE, TPU
Gigamit alang sa wire ug cable covers
Ang pagkahibalo kon sa unsang paagi molihok ang makina ug unsa ang gibuhat sa matag bahin makatabang kanimo sa paggamit niini nga mas maayo. Makatabang usab kini kanimo sa pag-ayo sa mga problema nga mas dali.
Key Takeaways
Ang mga pelletizing extruder nagbag-o sa hilaw nga plastik nga gamay mga pellets. Ang mga pellets parehas ang gidak-on. Kini naghimo kanila nga mas sayon sa paggamit sa daghang mga paagi.
Ang pagkahibalo sa nag-unang mga bahin makatabang sa paghimo sa mas maayo nga mga pellets. Kini nga mga bahin mao ang hopper, tornilyo, baril, mamatay, sistema sa pagpabugnaw, ug sistema sa kutsilyo.
Ang pagpabilin nga makanunayon sa feed rate hinungdanon kaayo. Ang gikusgon sa screw kinahanglan usab nga magpabilin nga pareho. Kini makatabang sa paghimo bisan sa mga pellets ug pagpahunong sa mga problema sa makina.
Ang maayo nga pagpabugnaw gikinahanglan aron mogahi dayon ang mga pellets. Kini makatabang sa mga pellets nga magpabilin ang ilang porma ug magpabilin nga lig-on.
Ang paghimo sa regular nga pagsusi makatabang sa extruder nga molihok nga maayo. Kinahanglan nimong susihon ang mga tornilyo ug limpyo kanunay ang mamatay. Kini magpadayon sa pagdagan sa makina ug molungtad og dugay.
Mga Lakang sa Proseso sa Pelletizing Extruder
A pelletizing extruder gihimong gagmay nga mga pellets ang hilaw nga plastik. Gihimo kini niini pinaagi sa paggamit sa pipila ka nag-unang mga lakang. Mahimo nimong sundon kini nga mga lakang aron makita kung giunsa molihok ang makina.
Pagpakaon ug Pagtunaw
Una, gibutang nimo ang hilaw nga plastik sa hopper. Ang makina adunay screw nga nagpalihok sa plastik sa unahan. Samtang naglihok, ang tornilyo nagduso sa plastik ug nagpagawas sa hangin. Ang baril moinit ug matunaw ang plastik. Ang tornilyo naghimo usab og kainit pinaagi sa pagpahid sa plastik.
Tip: Kung gipakaon nimo ang plastik nga parehas, nakakuha ka mga pellets nga parehas ang hitsura.
Ang screw sa sulod sa pelletizing extruder adunay tulo ka bahin:
Ang feeding zone nagduso sa plastik sa unahan.
Ang compression zone nagtunaw sa plastik ug nagtangtang sa hangin.
Ang metering zone nagtukod og presyur ug nagpadayon sa pag-agos nga makanunayon.
Twin screw extruders isagol pa ang plastik. Duna silay duha ka mga screw nga mag-uban. Naghatag kini og dugang nga init ug mas maayo nga pagsagol. Nakatabang kini sa paghimo sa mga pellets nga parehas ang tanan.
Ang temperatura nga imong gikinahanglan nagdepende sa matang sa plastik. Ania ang usa ka lamesa nga adunay mga punto sa pagkatunaw alang sa kasagarang mga plastik:
Plastic nga polimer
Punto sa Pagkatunaw (°C)
Praktikal nga Matunaw nga Temperatura Range (°C)
Panguna nga mga Nota sa Pagproseso
ABS (Acrylonitrile Butadiene Styrene)
105 – 107 (Ang Tg)
210 – 250
Likayi ang dugay nga pagkaladlad labaw sa ~270°C aron malikayan ang pagkadaot.
Polycarbonate (PC)
155 – 160
280 – 320
Kinahanglang mamala pag-ayo aron malikayan ang hydrolysis; nanginahanglan taas nga temperatura sa agup-op (80-110°C).
Polypropylene (Si PP)
160 – 165
200 – 260
Taas nga volumetric shrinkage; nagkinahanglan ug igong pack/hold pressure.
Naylon 66 (PA66)
260 – 265
280 – 310
Hilabihan ka hygroscopic; nanginahanglan dayon nga pre-drying ug init nga mga agup-op (70-100°C).
Polyethylene (HDPE)
130 – 135
210 – 260
Taas nga pagkunhod; husto nga disenyo sa pagpabugnaw kritikal.
Polyoxymethylene (POM)
165 – 175
190 – 220
Prone sa thermal degradation; likayi ang sobra nga temperatura ug mga oras sa pagpuyo.
Acrylic (PMMA)
160 – 170
220 – 250
Hygroscopic; kinahanglan nga mamala aron malikayan ang mga depekto; taas nga pagsukol sa dagan.
Polybutylene Terephthalate (PBT)
225 – 230
240 – 270
Hygroscopic; nagkinahanglan og pre-drying; prone sa warping.
Polyetherketone (TINGALI)
340 – 380
370 – 400
Nagkinahanglan og taas kaayo nga temperatura sa pagproseso ug pagpauga.
Thermoplastic Polyurethane (TPU)
120 – 140 (Ang Tg)
180 – 220
Hygroscopic; sticky matunaw nagkinahanglan espesyal nga gating.
Polyvinyl Chloride (PVC)
160 – 180 (Ang Tg)
170 – 210
Dili maayo nga thermal stability; nanginahanglan ug tukma nga pagkontrol sa temperatura ug mga kagamitan nga makasugakod sa kaagnasan.
Extrusion Pinaagi sa Die
Sa diha nga ang plastik matunaw, ang pelletizing extruder nagduso niini pinaagi sa usa ka mamatay. Giporma sa die ang natunaw nga plastik ngadto sa taas nga mga hilo o uban pang mga porma. Ang Ang disenyo sa die nagkontrol sa porma ug size sa plastic. Kung mogamit ka usa ka lingin nga mamatay, makakuha ka og mga lingin nga hilo. Kung mogamit ka usa ka rectangle mamatay, ang mga eskina mahimong matuyok tungod sa paglihok sa plastik.
Nota: Ang die kinahanglang lig-on ug molungtad ug dugay. Daghang mamatay ang gigamit pagsal-ot sa tungsten carbide alang sa gahi nga mga plastik nga adunay mga lanot nga bildo.
Ang kainit sa mamatay ug kung giunsa kini pagpainit hinungdanon usab. Kung ang die init nga dili parehas, ang plastik mahimong mogawas sa sayup nga porma.
Pagpabugnaw sa Extrudate
Human ang plastik mobiya sa mamatay, init pa ug humok. Kinahanglan nimo nga pabugnawon kini dayon aron kini mogahi. Ang pelletizing extruder makagamit ug lain-laing mga paagi sa pagpabugnaw:
Mga Pelletizer sa ilawom sa Tubig: Ang die ug cutter anaa sa tubig. Gipabugnaw dayon sa tubig ang mga pellets.
Mga Strand Pelletizer: Ang mga plastik nga strand moadto sa usa ka kaligoanan sa tubig, unya gipauga kini sa hangin sa dili pa putlon.
Die-Face Pelletizers: Giputol sa makina ang mga pellets sa nawong sa mamatay. Ang hangin o tubig nga gabon makapabugnaw kanila, o ihulog sila sa usa ka kaligoanan sa tubig.
Kung gipabugnaw nimo ang plastik nga kusog kaayo o hinay kaayo, ang mga pellets mahimong moliko o mokunhod. Kini makahimo kanila sa sayop nga gidak-on o porma. Ang maayo nga pagpabugnaw makatabang kanimo nga makakuha og mga pellets nga lig-on ug parehas.
Pagputol sa mga Pellets
Ang katapusang lakang mao ang pagputol sa gipabugnaw nga plastik ngadto sa gagmay nga mga pellets. Ang pelletizing extruder mga gamit lainlaing mga sistema sa pagputol:
Usa ka pamaagi nga nakaimpluwensya sa pagkaparehas ug kalidad sa mga granules.
Horizontal Water Ring Pagputol
Naggamit sa tubig sa pagpabugnaw ug pagputol sa extrudate ngadto sa mga pellets.
Pagputol sa ilawom sa tubig
Giputol ang gipabugnaw nga mga strand sa ilawom sa tubig alang sa parehas nga gidak-on sa pellet.
Makita usab nimo kini nga mga pamaagi sa pagputol:
Pagputol sa gantry
Horizontal nga tubig singsing pagputol
Pagputol sa ilawom sa tubig
Ang matag paagi makatabang kanimo nga makakuha og mga pellets nga parehas ang gidak-on. Ang mga pellets nga parehas ra mas dali dumalahon, tindahan, ug gamiton sa ubang mga makina.
Summary: Gipakaon nimo ang hilaw nga plastik sa pelletizing extruder, tunawon kini, porma kini sa usa ka die, cool kini, ug putlon kini sa mga pellets. Ang matag lakang nagbag-o sa plastik gikan sa hilaw nga materyal ngadto sa nahuman nga mga pellets nga imong magamit alang sa daghang mga produkto.
Panguna nga mga sangkap sa usa ka Pelletizing Extruder
Hopper ug Feed Throat
Magsugod ka pinaagi sa pagbutang sa hilaw nga plastik sa hopper. Ang hopper nagtipig ug nagpakaon sa plastik. Kini nagtipig sa plastik nga limpyo ug luwas gikan sa hugaw. Ang ubos sa hopper mohaum sa feed throat. Ang feed throat nagkonektar sa extruder barrel. Kini nga setup makatabang sa plastik nga molihok nga hapsay.
Gikontrol sa hopper kung pila ka plastik ang nasulod. Gipahunong niini ang sobra o gamay nga plastik sa pagsulod.
Tip: Ang maayo nga hopper ug feed throat makatabang sa imong pelletizing extruder nga molihok nga maayo.
Diskarte sa Disenyo
Epekto sa Pag-agos sa Materyal
Tapered interface sa mga feeder
Naghatag bisan sa pagpakaon ug nagpahunong sa mga lungag gikan sa pagporma
Mga rotary valve nga adunay piraso sa spool
Gipahunong ang mga clump ug gipadayon ang paglihok sa plastik
Mga vibratory feeder nga adunay transisyon nga tutunlan
Nagtabang sa pag-agos sa plastik ug gipadayon ang katulin nga makanunayon
Screw ug Barrel
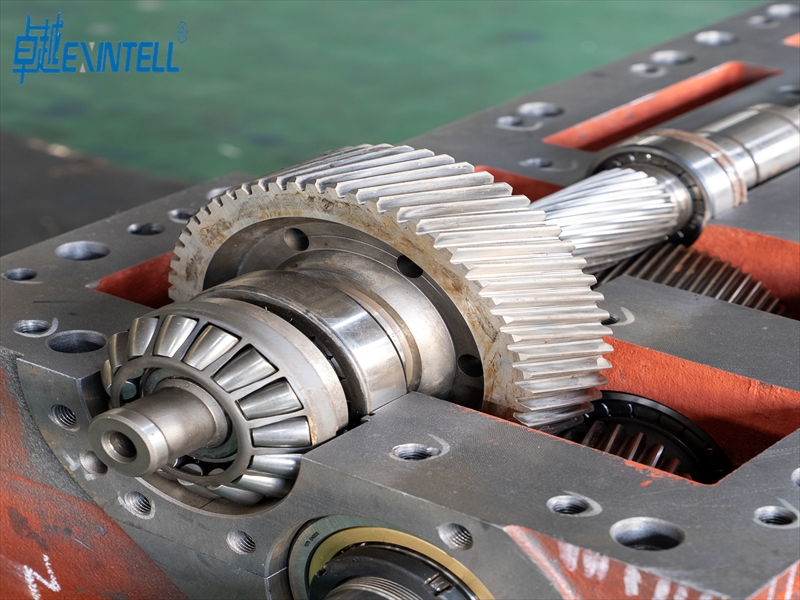
Sulod sa pelletizing extruder, ang tornilyo ug baril nagtinabangay. Naglihok sila, matunaw, ug isagol ang plastik. Ang tornilyo adunay tulo ka punoan nga bahin:
Feed Zone: Gikuha niini nga bahin ang plastik ug iduso kini sa unahan.
Compression Zone: Dinhi, gipislit sa screw ang plastik ug gitangtang ang hangin. Kini naghimo sa plastik nga matunaw nga parehas.
Metering Zone: Kini nga bahin nagtukod og presyur ug nagpadayon sa pag-agos nga makanunayon sa dili pa mamatay.
Ang baril molibot sa screw. Gipainit ug gipahumok niini ang plastik. Ang baril makatabang usab sa pagsagol sa plastik para sa hapsay nga pagkatunaw.
hinungdan
Deskripsyon
Screw Geometry
Ang porma ug anggulo sa screw nagbag-o kung giunsa paglihok ug pagsagol sa plastik. Ang gagmay nga mga anggulo mas maayo nga magsagol apan mas paspas nga mahurot.
Pagmasa nga mga bloke
Kini nga mga bahin nagsagol pa sa plastik pinaagi sa paghimo niini nga magkadugtong. Daghang mga bloke o mas dagkong mga anggulo ang nagsagol nga labi pa apan naggamit og daghang kusog ug kainit.
Mga Profile sa Temperatura
Kinahanglan nimo nga kontrolon ang kainit sa matag bahin. Ang sobra nga kainit makadaot sa plastik. Ang dili igo nga kainit makapahimo niini nga dili matunaw.
Nota: Ang husto nga tornilyo ug baril makatabang kanimo sa paghimo og maayo nga mga pellets ug gamay nga basura.
Breaker Plate ug Adapter
Human matunaw, ang plastik moagi sa breaker plate ug adapter. Ang breaker plate usa ka metal nga disc nga adunay daghang gagmay nga mga lungag. Naghimo kini og daghang mga butang:
Gipadayon niini ang presyur nga makanunayon sa sulod sa baril.
Nagkupot kini og screen pack aron mas malimpyohan ang pagkatunaw.
Gibuak niini ang mga pungpong aron hapsay ang pagkatunaw.
Ang adapter, gitawag usab nga feed pipe, nagsumpay sa baril ngadto sa die. Gigiyahan niini ang natunaw nga plastik ngadto sa die ug gipadayon ang pag-agos nga makanunayon.
Tip: Ang usa ka limpyo nga breaker plate ug adapter makatabang kanimo nga mahimong lig-on, bisan mga pellets.
Sistema sa Kamatayon
Ang die system naghulma sa natunaw nga plastik sa dili pa putlon. Ang die adunay pipila ka importante nga mga bahin:
Bukas nga Lugar: Kini ang gidak-on sa lungag sa die. Gibag-o niini ang presyur ug kung unsa ka baga ang produkto.
Lugar sa Yuta: Kini nga bahin nagporma sa plastik samtang kini nagbilin sa die. Nakatabang kini sa paghimo sa mga pellets nga parehas ang hitsura ug pagtrabaho.
Materyal sa Pagtukod: Ang materyal sa die nagbag-o kung unsa kadaghan ang pagkuskos ug presyur nga makuha sa plastik.
Kinahanglan nimo nga huptan nga maayo ang sistema sa mamatay. Ang paglimpyo ug pagsusi niini kanunay nga mohunong sa mga problema ug magpadayon nga taas ang kalidad sa pellet. Kung ang mamatay adunay mga problema, ang mga pellets mahimong mausab sa gidak-on, kusog, o porma.
Nota: Ang sistema sa mamatay mao ang usa sa labing hinungdanon nga bahin sa imong pelletizing extruder.
Sistema sa Pagpabugnaw
Sa diha nga ang plastik mobiya sa mamatay, init gihapon. Ang sistema sa pagpabugnaw naghimo sa plastik nga gahi aron maputol nimo kini. Adunay lain-laing mga paagi sa pagpabugnaw:
Mga sistema nga gipabugnaw sa hangin: Gigamit niini ang mga fan o blower aron pabugnawon ang plastik.
Mga sistema nga gipabugnaw sa tubig: Gihulog niini ang plastik sa mga tangke sa tubig. Ang mga dryer dayon kuhaon ang tubig.
Fluidized bed dryers: Naghuyop kini og hangin pinaagi sa mga pellets samtang sila nag-slide sa usa ka bakilid. Mahimo nimong usbon ang bakilid aron makontrol kung unsa kadugay ang mga pellets magpabilin sa dryer.
Ang ubang mga sistema naggamit pag-usab sa tubig aron makadaginot sa enerhiya. Ang mga awtomatik nga kontrol makausab sa pagpabugnaw base sa imong gikinahanglan, nga makadaginot usab sa enerhiya.
Punto sa Ebidensya
Deskripsyon
Pag-optimize sa mga Kapanguhaan sa Pagpabugnaw
Makadaginot sa enerhiya ug makatabang sa makina nga molihok nga mas maayo.
Awtomatiko nga mga Kontrol
Naggamit lang sa husto nga gidaghanon sa pagpabugnaw.
Closed-loop nga mga Sistema
Naggamit ug tubig balik-balik, makadaginot sa tubig ug enerhiya.
Tip: Ang maayo nga pagpabugnaw makapakusog sa mga pellets ug makadaginot sa enerhiya.
Nagtuyok nga Knife System
Ang nagtuyok nga sistema sa kutsilyo nagputol sa gipabugnaw nga plastik ngadto sa mga pellets. Kini nga sistema adunay hait, paspas nga kutsilyo nga naghiwa sa plastik sa paggawas niini.
Ang mga kutsilyo nagtakda sa gidak-on ug porma sa matag pellet.
Hait, ang maayong pagkabutang nga mga kutsilyo makapahunong sa mga problema sama sa mga ikog o abog ug magpadayon sa pagdagan sa makina.
Kinahanglan nimo nga huptan ang mga kutsilyo nga mahait ug sa husto nga tulin. Kung ang mga kutsilyo mapul-an o hinay, makakuha ka dili parehas nga mga pellets ug daghang mga paghunong. Kung ang mga kutsilyo kusog kaayo o wala gilinya, naa kay mga problema o mga jam.
Nota: Ang nagtuyok nga sistema sa kutsilyo hinungdanon kaayo alang sa paghimo og maayo nga mga pellets ug pagpadayon nga maayo ang imong pelletizing extruder..
Kon sa Unsang Paagi Nagtinabangay ang mga Sangkap
Materyal nga Pag-agos ug Homogenization
Ang tanan nga mga bahin sa pelletizing extruder kinahanglan nga magtinabangay. Kini makatabang sa plastik nga molihok nga hapsay ug mix maayo. Giduso sa tornilyo ang plastik sa unahan ug gisagol kini. Mahimo nimong usbon kung unsa ka paspas ang turnilyo sa pagsagol sa labi pa o dili kaayo. Ang pagmasa sa mga bloke sulod sa screw makatabang sa pagsagol sa plastik. Ang ilang porma ug kung giunsa nimo kini gibutang makatabang sa pagsagol sa plastik nga mas maayo.
Mahimo nimong usbon ang katulin aron makontrol ang pagsagol ug ipadayon ang dagan nga makanunayon.
Kneading Block Geometry
Ang mga espesyal nga porma makatabang sa pagsagol sa plastik nga parehas.
Pagsagol sa Convective
Ang disenyo nagpalihok sa plastik pinaagi sa pagsagol sa mga sona balik-balik.
Padayon nga Sirkulasyon
Ang tanan nga plastik moagi sa lig-on nga pagsagol nga mga lugar sa daghang mga higayon.
Disenyo sa Modular nga Screw
Mahimo nimong usbon ang mga bahin sa tornilyo alang sa lainlaing mga plastik.
Mga Configuration sa Kneading Block
Ang lainlaing mga setup naghatag kusog nga pagsagol alang sa husto nga kalidad sa pellet.
Usahay, Ang pagsagol mahimong lisud. Kung sagol kaayo, mahimo nimong mabuak ang mga lanot o maghimo og abog. Ang sobra nga pagsagol makapainit usab sa plastik. Ang malumo nga pagsagol mas maayo alang sa humok nga mga plastik. Ang ubang mga plastik, sama sa ultra-low melt flow HDPE, hinay hinay. Nagkinahanglan kini og dugang nga pressure sa pag-agos.
Ang pagsagol nga kusog kaayo makadugmok sa mga pellets ug makahimo og abog.
Ang malumo nga pagsagol labing maayo alang sa humok nga mga plastik.
Ang mga pellets gihimo pinaagi sa pagpabugnaw ug pagputol sa plastik human kini mobiya sa mamatay. Ang sistema sa pagpabugnaw naghimo sa plastik nga gahi aron ang mga kutsilyo makaputol niini. Maayo nga mga sistema sa pagpabugnaw makatabang sa pagpadayon sa gidak-on sa pellet ug parehas ang porma. Ang mga awtomatik nga kontrol makausab sa proseso samtang kini nagdagan. Makatabang kini kanimo nga makakuha og mas maayo nga mga pellets ug dili kaayo basura.
Uri sa Ebidensya
Deskripsyon
Advanced nga Sistema sa Pagpabugnaw
Kini nga mga cool pellets dali ug gitipigan ang ilang porma.
Awtomatiko nga Sistema sa Pagkontrol
Kini nag-adjust sa mga setting alang sa mas maayo nga kalidad ug gamay nga basura.
High-Efficiency nga mga Heater
Gipainit niini ang plastik nga parehas alang sa hapsay nga pagpuga.
Kinahanglan nimo nga kolektahon ug kuptan og maayo ang mga pellets aron dili nimo kini mawala o mahugawan. Gamit ug maayong mga himan ug huptang limpyo ang lugar. Ang sirado nga mga agianan ug ang mga tubo nga silyado nagpugong sa mga pellets sa paggawas. Tudloi ang mga trabahante sa paggamit sa mga spill guard ug mahibal-an kung unsa ang buhaton sa usa ka emerhensya.
Gamita ang husto nga mga himan ug sirado nga mga sistema.
Limpyohan dayon ang mga naagas.
Tudloi ang mga trabahador unsaon pagdumala sa mga pellets nga luwas.
Tip: Kung ang matag lakang magtinabangay, magmalig-on ka, limpyo nga mga pellets ug mas luwas nga lugar nga trabahoan.
Gihimo nimo ang hilaw nga plastik nga parehas nga mga pellets pinaagi sa pagbuhat sa lima ka mga lakang: pagpakaon, pagkatunaw, extruding, pagpabugnaw, ug pagputol. Ang matag nag-unang bahin—hopper, tornilyo, baril, mamatay, pagpabugnaw, ug sistema sa kutsilyo—adunay importanteng trabaho. Ang pag-atiman sa imong extruder makatabang niini nga maayo ang pagtrabaho:
Tan-awa ang mga tornilyo ug mga manggas aron mahibal-an kung kini nadaot.
Siguruha nga limpyo ang hilaw nga materyales aron wala’y daotan nga makasulod.
Bantayi ang mga guba nga piyesa ug usba kini sa dili pa kini mabuak.
Kung nahibal-an nimo ang bahin sa kalidad sa pellet ug kung giunsa pagkontrol sa kaumog, mahimo ka nga magtrabaho nga mas paspas ug makahimo og gamay nga mga sayup. Gamita kini nga mga tip aron mapadayon nga molihok ang imong makina ug makahimo og maayong mga pellets.
FAQ
Unsa nga mga klase sa plastik ang imong magamit sa usa ka pelletizing extruder?
Mahimo nimong gamiton ang daghang mga plastik sa usa ka pelletizing extruder. Ang pipila ka mga pananglitan mao ang polyethylene, polypropylene, naylon, ABS, PLA, ug TPU. Ang matag plastik nanginahanglan kaugalingon nga temperatura ug mga setting. Susiha kanunay kung unsa ang gikinahanglan sa imong materyal sa dili ka pa magsugod.
Giunsa nimo pagpabilin nga parehas ang gidak-on sa mga pellets?
Kinahanglan nimo nga pakan-on ang materyal sa usa ka makanunayon nga rate. Hupti nga pareho ang tulin sa screw. Limpyohi kanunay ang die ug kutsilyo. Gamita ang mga awtomatik nga kontrol aron makatabang sa pagpabugnaw ug pagputol. Kini naghatag kanimo sa labing maayo nga mga resulta.
Ngano nga ang extruder kinahanglan usa ka cooling system?
Ang sistema sa pagpabugnaw naghimo sa natunaw nga plastik nga gahi. Kung dili nimo kini pabugnawon, ang mga pellets magpabilin nga humok ug magtapot. Kung gipabugnaw nimo kini nga paspas ug parehas, makakuha ka ug kusgan nga mga pellets. Kini nga mga pellets dali nga kuptan.
Unsa ka sagad kinahanglan nimo nga ipadayon ang pelletizing extruder?
Susiha ug lana ang mga bearing matag 500 mga oras.
Tan-awa ang mga screw ug kutsilyo matag semana.
Limpyohi ang hopper ug mamatay pagkahuman sa matag batch.
Ang pagbuhat niini nga mga butang makatabang sa imong makina nga molihok nga maayo.
Mahimo ba nimo gamiton ang mga recycled nga plastik sa usa ka pelletizing extruder?
Matang sa Materyal
Pagkaangay
Mga nota
Limpyo Gi-recycle
Oo
Pauga ug salain sa dili pa gamiton
Gisagol Gi-recycle
Usahay
Mahimong gikinahanglan ang paghan-ay ug paglimpyo
Kontaminado
Dili
Makadaot sa makina
Mahimo nimong gamiton ang mga recycled nga plastik kung kini limpyo ug gihan-ay.