

Com funciona un granulador de plàstic 2026
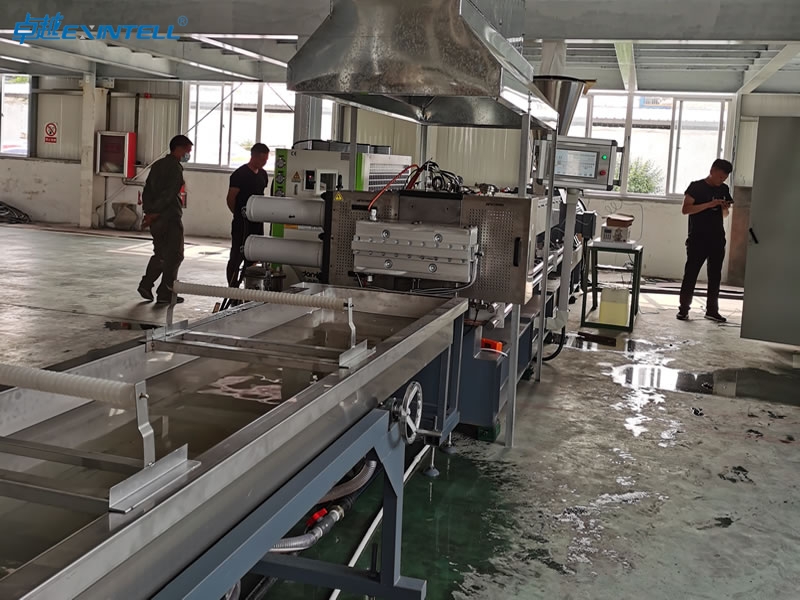
Un granulador de plàstic transforma els residus plàstics o la matèria primera en pellets uniformes mitjançant una sèrie de passos ben definits. Comenceu amb l'alimentació, on els plàstics entren a la màquina. El sistema fon el material, filtra les impureses, i l'empeny a través d'una matriu per formar fils continus. El refredament solidifica els fils, i després un ganivet giratori els talla en pellets precisos. Cada etapa dóna forma a la qualitat i consistència finals.
|
Pas |
Descripció |
|---|---|
|
Alimentació |
Els residus plàstics s'introdueixen a la màquina mitjançant una tremuja, que inclou diversos tipus de plàstics. |
|
Fons |
El plàstic s'escalfa i es fon uniformement a l'extrusora, preparant-lo per a la següent etapa. |
|
Extrusió |
El plàstic fos és forçat a través d'una matriu per crear fils, determinant la forma i la mida del pellet. |
|
Refrigeració |
Els fils es refreden, solidificant-los per tallar-los. |
|
Tall |
Els fils refredats es tallen en pellets uniformes amb un ganivet giratori, ajustable per a aplicacions específiques. |
Aportacions clau
-
Els pelletitzadors de plàstic transformen els residus en pellets uniformes mitjançant una sèrie de passos: alimentació, fusió, filtració, extruint, refredament, i tall.
-
L'alimentació constant i el control precís de la temperatura són crucials per aconseguir pellets d'alta qualitat i prevenir defectes.
-
Diferents tipus de granuladors, com el fil i sota l'aigua, cobrir les diferents necessitats de materials i de producció, afectant la forma i la qualitat del pellet.
-
La filtració eficaç del plàstic fos elimina les impureses, assegurant pellets suaus i uniformes alhora que protegeix l'equip.
-
Mètodes de refrigeració, inclòs anell d'aigua i refrigeració submarina, afectar significativament la qualitat del pellet i l'eficiència de producció.
-
El manteniment i el seguiment regulars dels equips ajuden a prevenir problemes comuns com l'alimentació desigual i els filtres obstruïts.
-
Mesures de control de qualitat, incloent el mostreig i el cribratge adequats, Assegureu-vos que els pellets es troben estàndards de la indústria i mantenir la coherència.
-
L'embalatge i l'emmagatzematge adequats dels pellets els protegeixen de la humitat i la contaminació, assegurant que siguin d'alta qualitat per a un ús futur.
Visió general del procés de granulador de plàstic
Què és un granulador de plàstic
Utilitzeu un granulador de plàstic per transformar plàstic en brut o material reciclat en grànuls amb mides i formes precises. Aquesta màquina controla la temperatura, pressió, i velocitat de rotació per produir resultats consistents. La màquina de peletització de plàstic talla el plàstic extruït en grànuls individuals, proporcionant una mida estandarditzada per al processament posterior. Confieu en aquest equip per gestionar la integritat, característiques superficials, i la mida de cada partícula. El principi de funcionament del granulador de plàstic consisteix a fondre el plàstic, filtració d'impureses, i formant pellets uniformes mitjançant una gestió acurada de les condicions a l'interior de la unitat.
-
Talla el plàstic extruït en grànuls individuals.
-
Proporciona una mida consistent per al processament posterior en la fabricació.
-
Transforma fils continus de plàstic fos en grànuls de mida uniforme.
-
Serveix com a matèria primera estandarditzada per a l'emmotllament per injecció i l'extrusió de pel·lícules.
Principals passos en la peletització
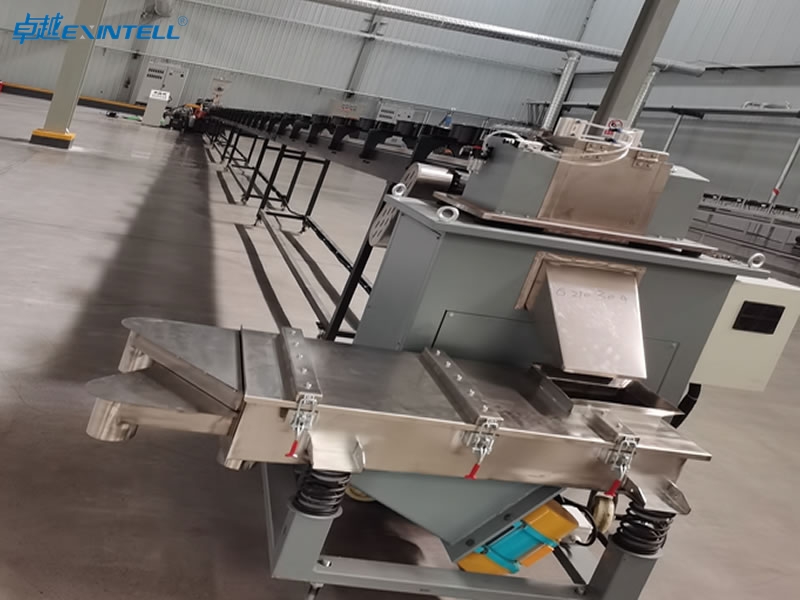
Tu segueixes una sèrie de passos en operar un granulador de plàstic. Cada etapa determina la qualitat i consistència del producte final. Aquí teniu un flux de treball típic:
-
Alimentació & tractament previ: Introduïu les matèries primeres a través d'una tremuja o alimentador. El pretractament augmenta la densitat aparent i prepara el material per a la fusió.
-
Fons & conformació plàstica: Apliqueu calor i cisalla amb una extrusora. Aquest pas aconsegueix un flux uniforme i prepara el plàstic per a la filtració.
-
Filtres de fusió: Es filtra el plàstic fos per eliminar els contaminants. El material net garanteix pellets d'alta qualitat.
-
Extrusió de matriu & tall: Formeu la massa fosa filtrada en pellets mitjançant un mecanisme de matriu i tall.
-
Refrigeració & alimentar: Refredeu els pellets i després els assequeu o els guardeu per a un ús futur.
Consell: L'alimentació constant i el control precís de la temperatura us ajuden a aconseguir una mida uniforme de pellets i prevenir defectes.
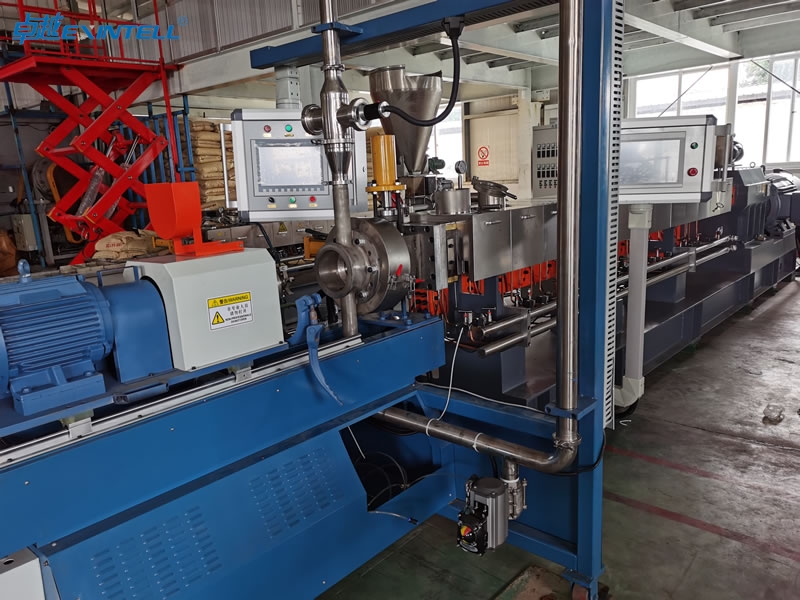
Podeu triar entre diversos tipus d'equips de peletització, cadascun adequat per a diferents materials i formes. La taula següent mostra les opcions habituals:
|
Tipus de peletitzador |
Millor per |
Forma de pellet |
Cost relatiu |
|---|---|---|---|
|
PE, PP, PS: matèria primera neta |
Cilíndric |
Baixa |
|
|
PET, PA, plàstics d'enginyeria |
Esfèric |
Alt |
|
|
Granulador d'anell d'aigua |
PE, PP: contaminació moderada |
Lenticular/esfèrica |
Mitjana |
Per què és important la peletització
La peletització té un paper fonamental en el reciclatge i la fabricació. Converteix el plàstic reciclat fos en pellets uniformes, que pots emmagatzemar, transport, i reprocessat com la resina verge. Aquesta transformació permet que els materials reciclats tornin a entrar al cicle de fabricació de manera eficient. Us beneficieu d'una manipulació més fàcil i d'una mescla millorada durant la producció. El producte final dóna suport a l'economia circular dels plàstics mitjançant el subministrament de material recuperat.
-
Pelletització fa que les matèries primeres de plàstic siguin més fàcils i eficients de manejar.
-
Assegura resultats consistents durant la barreja i la formació.
-
El procés subministra tota l'economia circular dels plàstics amb material recuperat.
S'enfronten a diversos reptes durant la granulació. L'alt contingut d'humitat en pellets pot provocar un rendiment mecànic deficient i pèrdua de material. Necessiteu sistemes d'assecat eficaços i una selecció adequada d'equips per minimitzar la humitat. La mida inconsistent del pellet sovint resulta de mecanismes d'alimentació inadequats. Això ho resoleu utilitzant sistemes d'alimentació precisos. L'elecció de la maquinària, com ara un granulador amb fulles dissenyades amb precisió, afecta directament la qualitat dels pellets produïts.
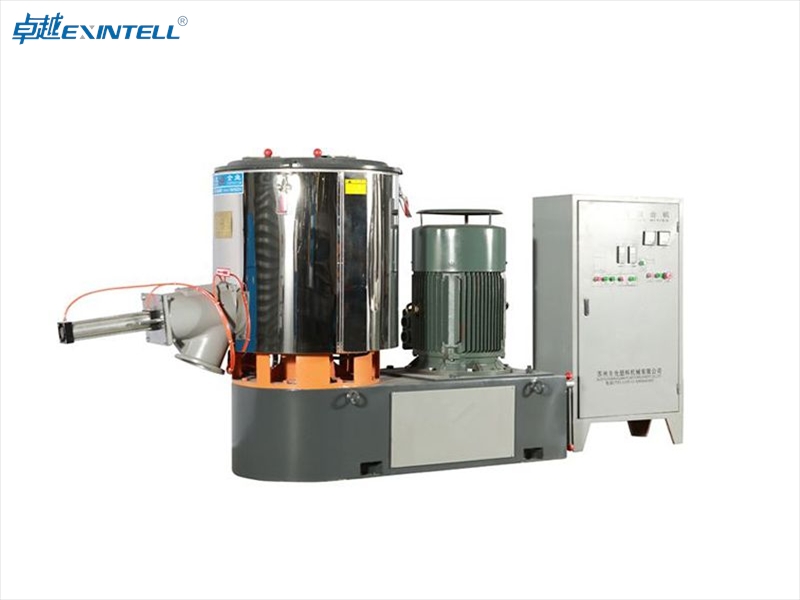
També veieu els avenços tecnològics 2026. Extrusores d'un sol cargol amb relacions L/D entre elles 32:1 i 38:1 són comuns. Les configuracions en tàndem maximitzen la desgasificació i la filtració. Els canviadors de pantalla continus permeten canvis de filtre sense aturar la producció. La tecnologia bimetàl·lica augmenta la durabilitat, i les extrusores de doble cargol paral·lels co-rotatius ofereixen una eliminació eficient de contaminants. Els granuladors submarins produeixen uniformes, pellets sense pols i aconseguiu preus de revenda més elevats.
|
Tecnologia |
Descripció |
Beneficis |
|---|---|---|
|
Tecnologia bimetàl·lica |
Els materials avançats milloren la durabilitat |
Augmenta la durabilitat en 3-5 vegades |
|
Doble cargol paral·lel giratori |
Desplaçament positiu, funcions d'autoneteja |
Eliminació eficient de contaminants |
|
Pelletitzador subaquàtic |
Produeix uniforme, pellets sense pols |
Major preu de revenda, ideal per a plàstics d'enginyeria |
Podeu aconseguir capacitats de rendiment que van des de 80 kg/h per sobre 1,000 kg/h, depenent del tipus i configuració de la màquina. Les línies energèticament eficients estalvien entre $30,000-$80,000 per any en comparació amb models menys eficients. En 2026, el consum energètic específic per a granuladors de plàstic oscil·la entre 0.25-0.35 kWh/kg, amb les millors configuracions de la seva classe aconseguint tan baix com 0.20-0.30 kWh/kg.
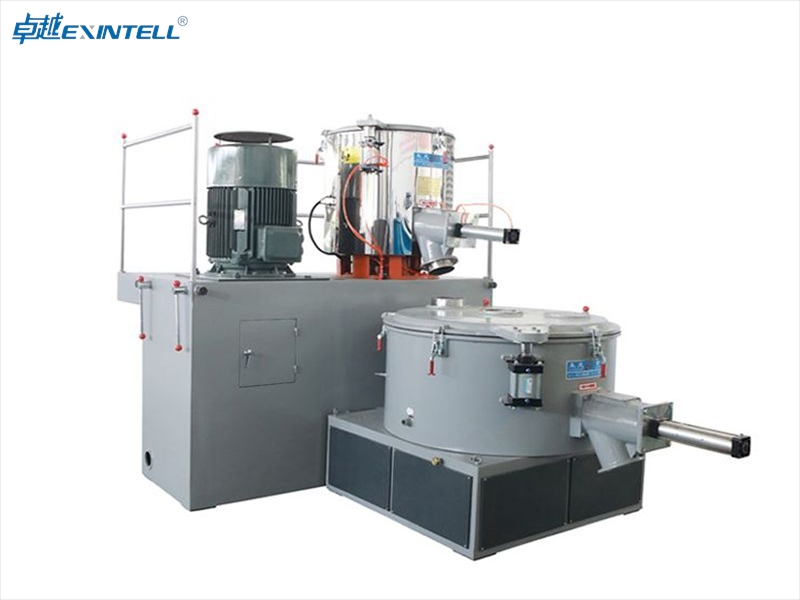
Nota: L'estandardització de múltiples capes i els nous dissenys de cargols us ajuden a processar bioplàstics i perfils no crítics de manera més eficaç.
Confieu en la tecnologia de granulador i granulador de plàstic per produir pellets uniformes que compleixin els estàndards de la indústria. El procés garanteix que disposeu de matèries primeres fiables per a la fabricació i el reciclatge, donant suport tant a l'eficiència com a la sostenibilitat.
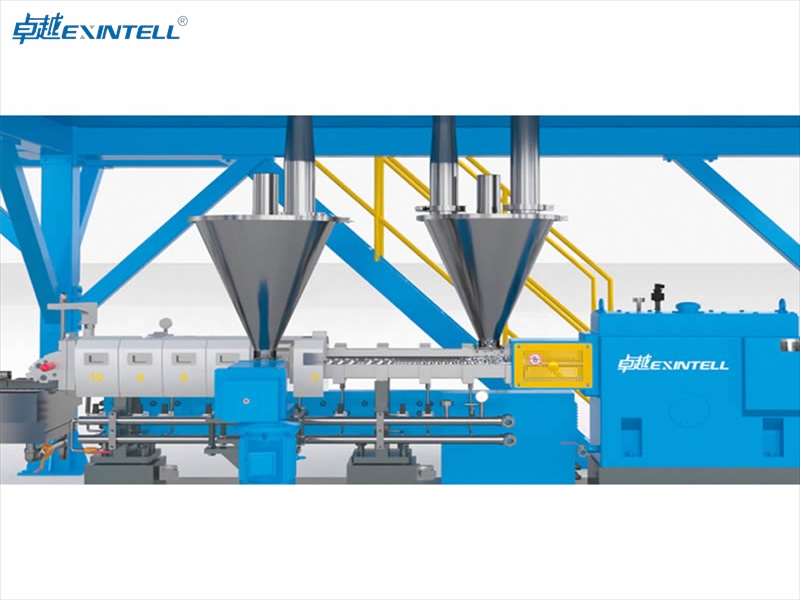
Alimentació plàstica
Materials d'entrada
Comenceu el procés de peletització seleccionant els materials d'entrada adequats. Podeu utilitzar residus plàstics, plàstic verge, o una barreja de tots dos. Abans d'introduir aquests materials a la granuladora de plàstic, cal preparar-los amb cura. Aquí teniu un flux de treball de preparació típic:
-
Preparació plàstica: Renteu i tritureu el plàstic reciclat per eliminar la brutícia i els contaminants. També podeu fondre el material si cal. El plàstic verge sovint es presenta en escates o grànuls, llest per al processament.
-
Fusió i extrusió: Escalfeu el plàstic preparat a la màquina de peletització de plàstic. L'extrusora fon el material i l'empeny cap endavant.
-
Tall: Utilitzeu fulles giratòries o un granulador per tallar el plàstic fos en trossos petits.
-
Refrigeració: Refredeu els pellets amb aire, aigua, o tots dos.
-
Assecat i cribratge: Assequeu els pellets refrigerats i els crieu per garantir una mida i una qualitat uniformes.
Cal parar atenció a la neteja i la mida dels materials d'entrada. Neteja, Els residus plàstics ben preparats ajuden a evitar defectes i milloren la qualitat dels pellets.
Mecanismes d'alimentació
Confieu en mecanismes d'alimentació eficients per traslladar el plàstic al sistema de granulació. Dos mètodes principals us ajuden a aconseguir una alimentació constant i controlada.
Tremuja
Utilitzeu una tremuja per carregar residus de plàstic o material verge al granulador de plàstic. La tremuja subjecta el material i l'allibera a una velocitat controlada. Podeu ajustar el cabal perquè coincideixi amb la capacitat de la màquina de peletització de plàstic. Les tremuges solen incloure sensors que controlen els nivells de material i eviten bloquejos.
Cintes transportadores
Utilitzeu cintes transportadores per transportar el plàstic des de l'emmagatzematge a la tremuja o directament al granulador. Els transportadors proporcionen un flux constant de material i redueixen la manipulació manual. Podeu triar el cinturó, cargol, o transportadors vibrants segons el tipus i la mida del plàstic. Els transportadors us ajuden a mantenir una velocitat d'alimentació constant i minimitzar les interrupcions.
Consell: Heu de revisar el sistema d'alimentació regularment per evitar embussos i garantir un bon funcionament.
Importància de l'alimentació consistent
Necessites alimentació consistent per produir pellets d'alta qualitat. L'alimentació constant garanteix una mida uniforme, forma, i contingut d'humitat. Si permeteu variacions en l'alimentació, corre el risc de crear pellets amb defectes superficials o buits. Les fluctuacions d'humitat poden causar pèrdua de resistència mecànica i fins i tot fallades de l'equip. La qualitat inestable dels pellets fa que sigui més difícil per a vostè vendre o utilitzar els pellets en aplicacions comercials.
-
La mida inconsistent del pellet pot provocar defectes superficials i buits.
-
Les variacions en el contingut d'humitat poden causar pèrdua de resistència mecànica i fallades de l'equip.
-
La qualitat inestable del pellet pot dificultar l'acceptació en aplicacions comercials.
Controleu el contingut d'humitat mantenint l'alimentació constant. Aquest pas és essencial per aconseguir-ho màxima qualitat del producte. Si ignoreu la consistència de l'alimentació, és possible que tingueu problemes de processament aigües avall, com ara defectes superficials i deficiències estructurals. Confieu en la tecnologia de granulador i granulador de plàstic per ajudar-vos a aconseguir una alimentació uniforme i una qualitat de pellets.
Fusió i filtració
Canó de l'extrusora i cargol
Confieu en el barril de l'extrusora i el cargol per transformar els residus de plàstic o la matèria primera en un llis, fusió uniforme. El cargol gira dins del canó escalfat, empènyer el plàstic cap endavant. Quan el cargol gira, crea acció mecànica i calor de cisalla. Aquest procés fon el plàstic de manera eficient. Els escalfadors externs del barril afegeixen més calor, assegurant que el material arriba a la temperatura adequada per a la granulació. La calor de cisalla del cargol sovint proporciona una part important de l'energia necessària per a la fusió.
Aquí teniu una visió general ràpida de com funcionen junts aquests components:
|
Component |
Funció |
|---|---|
|
Cargol |
Transforma el plàstic en una massa fosa uniforme mitjançant acció mecànica i calor de cisalla. |
|
Barril |
Escalfa i compacta el plàstic, assegurant una fusió completa i alimentació al capçal de la matriu. |
Necessites tant el cargol com el canó per treballar en harmonia. Si alguna de les parts falla, el granulador de plàstic no pot produir pellets consistents.
Control de temperatura
Heu de controlar la temperatura amb cura durant l'etapa de fusió. La temperatura afecta directament la fusió del plàstic i flueix pel sistema d'extrusió. Els paràmetres de temperatura adequats us ajuden a aconseguir un flux de material suau i estable, extrusió d'alt rendiment. Si configureu la temperatura massa baixa, és possible que el plàstic no es fongui uniformement. Això comporta una viscositat excessiva i una mala plastificació. Si poseu la temperatura massa alta, el plàstic es pot degradar. This causes brittle pellets and reduces their mechanical strength.
-
Temperature influences plastic plasticization, fluïdesa, and the properties of the final pellets.
-
Correct temperature ensures stable operation and high-quality output.
-
Low temperatures cause uneven melting and high viscosity.
-
High temperatures risk thermal degradation and weak pellets.
Consell: Always monitor the temperature zones along the barrel to maintain optimal melting conditions.
Filtration Before Pelletizing
Before you move to the extrusion stage, you must filter the molten plastic. Filtration removes impurities such as dirt, fragments metàl·lics, or unmelted particles. Clean melt is essential for producing high-quality pellets. You use fine mesh screens or filter packs in the plastic pelletizing machine to trap contaminants. This step protects the die and cutting system from damage. També garanteix que els pellets tinguin una superfície llisa i una estructura uniforme.
Heu de revisar i substituir els filtres regularment. Els filtres obstruïts poden reduir el cabal i provocar una acumulació de pressió al sistema d'extrusió. La filtració constant dóna suport a l'eficiència global del procés de peletització. Obteniu millors resultats i menys defectes en els vostres pellets acabats.
Nota: La filtració eficaç allarga la vida útil del granulador de plàstic i les fulles del granulador.
Extrusió a través de la placa de matriu
Funció de placa de matriu
Arribeu a una etapa crítica en el procés de granulació de plàstic quan el plàstic fos arriba a la placa de matriu. La placa de matriu actua com una eina de precisió que dóna forma al material fos en fils. Confieu en aquest component per definir la mida i la forma inicials de cada fil, que més tard esdevé un pellet. The design of the die plate directly affects the quality and consistency of your output.
Aquí teniu una visió general ràpida de key die plate features:
|
Característica |
Descripció |
|---|---|
|
Funció |
Extrudes molten polymer through holes to define pellet dimensions |
|
Hole Size Range |
Typically ranges from 2.5 a 4 mm de diàmetre |
|
Number of Holes |
Usually between 200 a 800 holes |
|
Influence on Quality |
Design affects final pellet characteristics, including size and shape |
You can adjust the hole diameter and configuration to control the strand thickness. Smaller holes produce thinner strands and smaller pellets. Larger holes yield thicker strands and larger pellets. The die plate ensures that every strand leaving the extrusion system matches your desired specifications.
Pressure and Pellet Shape
You must maintain the right pressure as the molten plastic passes through the die plate. El sistema d'extrusió utilitza pressió per empènyer el material de manera uniforme a través de cada forat. La pressió constant evita irregularitats en el gruix del fil i us ajuda a aconseguir una mida uniforme del pellet. Si la pressió baixa o puja, és possible que vegeu defectes com ara formes desiguals o bosses d'aire als pellets.
La forma de cada pellet depèn del disseny de la placa de matriu i de la pressió aplicada durant l'extrusió. Podeu seleccionar diferents formes i disposicions de forats per crear cilíndrics, esfèric, o pellets lenticulars. La combinació correcta de la pressió i el disseny de la placa de matriu us permet controlar l'aspecte final i el rendiment del vostre producte.
Formant els fils
Teniu diversos mètodes per donar forma a fils de plàstic abans de tallar-los en pellets. Cada mètode ofereix avantatges únics per a diferents aplicacions. L'elecció del mètode afecta la qualitat, cost, i consistència dels teus pellets.
|
Mètode |
Descripció |
Impacte en la qualitat del pellet |
|---|---|---|
|
Extrudeix el plàstic en fils, després els talla en pellets. |
Rentable per a lots més petits, però pot variar en qualitat. |
|
|
Talla els fils sota l'aigua, que refreda i manté la qualitat. |
Produeix pellets d'alta qualitat gràcies a un refredament efectiu. |
|
|
Sistemes d'anells d'aigua |
Utilitza un anell d'aigua per refredar i tallar fils. |
Assegura una bona qualitat alhora que és rendible. |
Podeu utilitzar la granulació de fil per a lots petits de residus plàstics, ja que ofereix un enfocament senzill i assequible. El tall de cara calenta sota l'aigua funciona bé quan necessiteu pellets d'alta qualitat amb superfícies llises. Els sistemes d'anell d'aigua equilibren el cost i la qualitat, fent-los aptes per a molts tipus de plàstics.
Depèn de la tecnologia de granulador i granulador de plàstic per acabar el procés. Després de donar forma i refredar, el sistema talla els fils en pellets uniformes. Aquest pas completa la transformació de la fusió al producte acabat, llest per envasar o processar posteriorment.
Consell: Vigileu sempre el sistema d'extrusió per a una pressió i temperatura estables. Això us ajuda a mantenir una qualitat constant del pellet i redueix el temps d'inactivitat.
Mètodes de refrigeració
Després de l'etapa d'extrusió, you must refredar els fils calents ràpidament per formar pellets sòlids. El mètode de refrigeració que trieu afecta la qualitat del pellet, consum d'energia, i velocitat de producció. Podeu triar entre la refrigeració per anell d'aigua, refrigeració submarina, o refrigeració per aire, depenent de les vostres necessitats de material i producció.
Refrigeració amb anell d'aigua
Sovint s'utilitza refrigeració d'anell d'aigua per a poliolefines i poliestirè. En aquest mètode, dirigeixes un anell d'aigua al voltant de la cara de la matriu. L'aigua es refreda i solidifica els fils a mesura que surten, then a cutter chops them into pellets. This system works well for many standard plastics and offers a compact design.
Here is a summary of the main advantages and disadvantages:
|
Avantatges |
Inconvenients |
|---|---|
|
Not suitable for sticky or thick materials |
|
|
Produces visually appealing pellets |
Requires close monitoring of water |
|
Compact system with lower costs |
Limited material compatibility |
|
Handles changes in melt temperature and pressure well |
Lower production capacity compared to underwater systems |
|
Space-efficient and easy to control |
Limited to specific materials |
|
Cost-effective for budget-conscious companies |
Not effective for materials that heat up or stick together |
|
Cannot handle high production demands |
|
|
Good for budget management |
Limited to certain materials like polyolefins and polystyrene |
You should choose water ring cooling if you want a space-saving, budget-friendly solution for standard materials. You must monitor the water system closely to prevent issues with sticky or thick plastics.
Underwater Cooling
You can achieve high-quality pellets with underwater cooling. En aquest mètode, you cut the strands directly in a water chamber. The water cools and solidifies the pellets instantly, which leads to a smooth surface and uniform size. You benefit from continuous operation and high output rates.
-
Underwater pelletizers produce uniform pellets with minimal fines and dust.
-
The rapid solidification process ensures consistent shape and size.
-
You can reach high production rates due to efficient cooling and solidification.
-
Compared to air-cooled systems, underwater cooling uses less energy because water transfers heat more efficiently.
You should consider underwater cooling if you need top-quality pellets and high production capacity. This method works well for demanding applications and advanced materials.
Refrigeració per aire
You may select air cooling for materials that react poorly to moisture, such as biodegradable plastics like PLA or PBAT. Air cooling uses fans or blowers to cool the strands as they exit the die. This method eliminates the need for drying systems, which can simplify your process.
|
Aplicacions |
Limitacions |
|---|---|
|
Not suitable for all types of materials |
|
|
Used for biodegradable materials (PLA, PBAT) |
Limited cooling efficiency compared to water cooling |
|
Eliminates the need for drying systems |
Potentially higher energy costs |
You should use air cooling if you process moisture-sensitive materials or want to avoid extra drying steps. És possible que hàgiu d'enfrontar-vos a costos energètics més elevats i un refredament més lent en comparació amb els mètodes basats en aigua.
Consell: Combineu sempre el vostre mètode de refrigeració amb els vostres objectius de material i producció. L'elecció correcta t'ajuda a evitar defectes i mantenir la qualitat dels teus pellets.
Confieu en el granulador per completar el procés després del refredament. El granulador talla els fils solidificats en pellets uniformes, llest per a l'embalatge o ús posterior. Un refredament eficient garanteix que les etapes de fusió i tall produeixin pellets d'alta qualitat a partir dels residus de plàstic.
Pelletització i tall
Mecanisme de tall de ganivets
Confieu en el mecanisme de tall de ganivets per transformar fils de plàstic refrigerats en pellets acabats. El sistema col·loca els ganivets especialitzats a prop de la cara de la matriu, per on surten els fils. El Finestra de fusió per tallar aquí té un paper crucial. If you allow too little time between the die and the blade, you may see misshapen pellets. Too much time can cause fractures and fines, which lowers overall quality. Pelletizing knives come in different shapes, such as straight, slanted, or V-shaped, and each suits a specific type of pelletizer. Manufacturers use high-carbon steel or tool steel for these knives, which increases durability. Precision in cutting is essential, so many knives are CNC-machined for tight tolerances. Heat treatments and coatings further extend blade life and improve performance.
-
The Melt-to-Cut window determines pellet shape and quality.
-
Knife material and shape affect durability and cutting precision.
-
Proper timing prevents defects and ensures consistent results.
Achieving Uniform Pellets
You want every pellet to have the same size and shape. To achieve this, you must control several process variables during cutting. Adjusting the feed rate, disc angle, and disc speed lets you fine-tune pellet size. For smaller pellets, you increase the feed rate and disc angle, feed closer to the three or four o’clock position, and raise the disc speed. For larger pellets, you decrease the feed rate and disc angle, feed closer to the seven o’clock position, and lower the disc speed. These adjustments help you maintain uniformity and avoid defects.
Consell: Monitor your process controls closely. Small changes in feed or speed can make a big difference in pellet quality.
You also need to ensure that the granulator operates smoothly. Consistent operation helps you cut into pellets with minimal variation, supporting high-quality output.
Types of Pelletizer Cutters
You can choose from several types of pelletizer cutters, each designed for specific materials and production needs. The cutter type affects pellet shape, rendiment, i contingut d'humitat. Aquí hi ha un comparison:
|
Tipus |
Forma de pellet |
Materials adequats |
Rendiment (kg/h) |
Residual Moisture (%) |
|---|---|---|---|---|
|
Strand |
Cilíndric |
Termoplàstics (PP, PE, ABS, PS) |
100–2,000 |
<1% |
|
Sota l'aigua |
Esfèric |
All Polymers |
500–3,000+ |
<0.05% |
|
Anell d'aigua |
Lenticular |
PE, PP, PC, PS |
200–1.500 |
<0.5% |
Strand pelletizing uses a water bath for cooling and works well for continuous strands. Underwater pelletizers cut molten plastic directly into pellets with rapid cooling, giving you better control over size and shape. Water ring systems offer a balance between cost and quality, producing lenticular pellets suitable for many applications.
You select the right cutter based on your material, desired pellet characteristics, i objectius de producció. This choice ensures your pellets meet industry standards and customer requirements.
Pellet Collection and Finishing
Assecat i cribratge
You must ensure that pellets are dry and free from unwanted materials before packaging. Moisture control is critical because wet pellets can lead to product degradation and issues during storage. Després de refredar, you monitor moisture content to optimize the process. You use screening equipment to separate well-formed pellets from fines and debris. Screening also removes stones, plàstics, metals, and other hard materials that could damage your equipment. A stone trap helps you eliminate hard materials, while magnets pick up metals. You rely on these steps to maintain pellet quality and protect your machinery.
-
Monitor moisture content after cooling.
-
Use screening equipment to remove fines and debris.
-
Employ stone traps and magnets to eliminate hard materials and metals.
-
Separate well-formed pellets from defective ones before packaging.
Consell: El cribratge i l'assecat regulars us ajuden a evitar envasar productes de baixa qualitat i a allargar la vida útil del vostre granulador.
Control de qualitat
Cal implementar mesures de control de qualitat per garantir la coherència del producte. El mostreig té un paper crucial per aconseguir una bona qualitat de pellets. Heu d'utilitzar procediments i equips adequats per minimitzar els errors de mostreig. Les mostres han de representar tot el lot, de manera que eviteu resultats esbiaixats. Processeu les mostres correctament abans de l'anàlisi de laboratori per obtenir dades precises.
Aquí teniu una llista de verificació pas a pas per al control de qualitat:
-
Comproveu la precisió de l'assaig tornant a comprovar amb el laboratori.
-
Assegureu-vos que la mostra presa sigui representativa.
-
Investigueu si diversos nivells de nutrients estan fora de control.
-
Confirmeu que la tripulació habitual va operar el molí durant la producció.
-
Comproveu si hi ha discrepàncies en els registres d'inventari.
-
Ensure scales and metering devices are correctly adjusted.
-
Inspect ingredient and finished-feed bins for issues.
-
Reassess mixing times for correctness.
-
Review ingredient assay values for deficiencies.
Finished-feed assays provide a final assessment of how well you controlled quality during production. You should sample regularly, such as once per week or per 100 tons of production, to maintain consistent quality.
Nota: Consistent sampling and accurate processing help you deliver pellets that meet industry standards.
Embalatge
You prepare pellets for shipment or storage by packaging them efficiently. You use automated systems to fill bags, bins, or containers. Packaging protects pellets from moisture, contaminació, and mechanical damage. You label each package with batch information, production date, and quality data. This step helps you track inventory and ensures traceability. You store packaged pellets in a dry, clean area to preserve their quality until use.
-
Use automated packaging systems for efficiency.
-
Label packages for traceability and quality assurance.
-
Store pellets in dry, clean conditions to prevent degradation.
Crida: Proper packaging and storage guarantee that your pellets remain high-quality and ready for manufacturing or recycling.
You transform plastic into pellets by following each stage: alimentació, fusió, filtració, extruint, refredament, i tall. This process gives you uniform pellets for manufacturing and recycling.
-
Modern pelletizers help you estalviar fins a 30% on materials and reduce the need for new plastic.
-
You support a circular economy by using a granulator to recycle waste and keep plastics out of landfills.
-
These machines lower environmental impact and conserve resources for the future.
Appreciate how this technology makes plastics more sustainable and efficient for everyone.
PMF
What types of plastics can you process in a pelletizer?
You can process most thermoplastics, inclòs el polietilè (PE), polipropilè (PP), poliestirè (PS), i PET. Some machines also handle engineering plastics and biodegradable materials. Always check your pelletizer’s compatibility before starting.
How do you maintain pellet size consistency?
You control pellet size by adjusting feed rate, die plate design, i velocitat de tall. Regular monitoring and equipment calibration help you achieve uniform pellets. Consistent input material also improves results.
Why do you need to filter the melted plastic?
Filtration removes contaminants like dirt, metal, or unmelted particles. Clean melt protects your equipment and ensures high-quality pellets. You should replace filters regularly to maintain efficiency.
What is the difference between strand and underwater pelletizing?
Strand pelletizing cuts cooled strands after they exit the die. Underwater pelletizing cuts molten plastic directly in water, producing smoother, more uniform pellets. Underwater systems suit high-output and specialty plastics.
How do you reduce moisture in finished pellets?
You use drying systems after cooling. Air knives, centrifugal dryers, or fluidized bed dryers remove surface moisture. Proper drying prevents pellet degradation and improves storage life.
Can you recycle mixed plastic waste in a pelletizer?
You can process mixed plastics, but you may see lower pellet quality. Sorting and pre-treating materials improve results. Some advanced pelletizers handle blends better than others.
How do you troubleshoot common pelletizer problems?
Consell: Check for uneven feeding, clogged filters, or incorrect temperature settings. Inspect knives for wear. Regular maintenance and monitoring help you solve most issues quickly.