S'utilitza per a envasos ecològics i eines mèdiques
Plàstics modificats
LSZH, XLPE, TPU
S'utilitza per a cobertes de filferro i cable
Saber com funciona la màquina i què fa cada part t'ajuda a utilitzar-la millor. També us ajuda a solucionar els problemes amb més facilitat.
Aportacions clau
Les extrusores de peletització canvien els plàstics en brut en petits pellets. Els pellets són tots de la mateixa mida. Això els fa més fàcils d'utilitzar de moltes maneres.
Coneixent el parts principals ajuda a fer millors pellets. Aquestes parts són la tremuja, cargol, barril, morir, sistema de refrigeració, i sistema de ganivets.
És molt important mantenir la velocitat d'alimentació estable. La velocitat del cargol també ha de ser la mateixa. Això ajuda a fer pellets uniformes i atura els problemes de la màquina.
Es necessita un bon refredament per endurir els pellets ràpidament. Això ajuda els pellets a mantenir la seva forma i mantenir-se forts.
Fer comprovacions periòdiques ajuda a que l'extrusora funcioni bé. Heu de revisar els cargols i netejar la matriu sovint. Això manté la màquina en funcionament i fa que duri més temps.
Passos del procés de l'extrusora de peletització
A extrusora de peletització converteix el plàstic cru en petits pellets. Ho fa mitjançant uns quants passos principals. Podeu seguir aquests passos per veure com funciona la màquina.
Alimentació i fusió
Primer, poses plàstic cru a la tremuja. La màquina té un cargol que mou el plàstic cap endavant. A mesura que es mou, el cargol empeny el plàstic i treu aire. El barril s'escalfa i fon el plàstic. El cargol també fa calor fregant el plàstic.
Consell: Si alimenteu el plàstic de manera uniforme, obteniu pellets que tenen el mateix aspecte.
El cargol dins extrusora de peletització té tres parts:
La zona d'alimentació empeny el plàstic cap endavant.
La zona de compressió fon el plàstic i elimina l'aire.
La zona de mesura genera pressió i manté el flux constant.
Extrusores de doble cargol barreja encara millor el plàstic. Tenen dos cargols que giren junts. Això dóna una calor més uniforme i una millor barreja. Ajuda a fer pellets que són tots iguals.
La temperatura que necessiteu depèn del tipus de plàstic. Aquí teniu una taula amb els punts de fusió dels plàstics comuns:
Polímer plàstic
Punt de fusió fonamental (°C)
Interval pràctic de temperatura de fusió (°C)
Notes de processament de claus
ABS (Acrilonitril butadiè estirè)
105 – 107 (Tg)
210 – 250
Eviteu l'exposició prolongada per sobre dels ~270 °C per evitar la degradació.
Policarbonat (PC)
155 – 160
280 – 320
S'ha d'assecar bé per evitar la hidròlisi; requereix altes temperatures de motlle (80-110°C).
Polipropilè (PP)
160 – 165
200 – 260
Alta contracció volumètrica; requereix una pressió suficient per envasar/retenir.
Niló 66 (PA66)
260 – 265
280 – 310
Extremadament higroscòpic; requereix un pre-assecat immediat i motlles calents (70-100°C).
Polietilè (HDPE)
130 – 135
210 – 260
Alta contracció; El disseny de refrigeració adequat és crític.
Polioximetilè (POM)
165 – 175
190 – 220
Propens a la degradació tèrmica; evitar temperatures i temps de residència excessius.
Acrílic (PMMA)
160 – 170
220 – 250
Higroscòpic; s'ha d'assecar per evitar defectes; alta resistència al flux.
Tereftalat de polibutilè (PBT)
225 – 230
240 – 270
Higroscòpic; requereix un assecat previ; propens a la deformació.
Polieteretercetona (PEEK)
340 – 380
370 – 400
Requereix temperatures de processament i assecat molt elevades.
Poliuretà termoplàstic (TPU)
120 – 140 (Tg)
180 – 220
Higroscòpic; la fusió enganxosa requereix un enganxament especial.
Clorur de polivinil (PVC)
160 – 180 (Tg)
170 – 210
Poca estabilitat tèrmica; requereix un control precís de la temperatura i equips resistents a la corrosió.
Extrusió a través de matriu
Quan el plàstic es fon, el extrusora de peletització l'empeny a través d'un dau. La matriu dóna forma al plàstic fos en fils llargs o altres formes. El el disseny de la matriu controla la forma i la mida del plàstic. Si utilitzeu un dau rodó, obteniu fils rodons. Si utilitzeu un dau rectangular, les cantonades poden arrodonir-se a causa de com es mou el plàstic.
Nota: El dau ha de ser fort i durar molt de temps. S'utilitzen molts encunys insercions de carbur de tungstè per a plàstics resistents amb fibres de vidre.
La calor del dau i com s'escalfa també importen. Si la matriu s'escalfa de manera desigual, el plàstic pot sortir de forma incorrecta.
Refredament de l'extrudat
Després que el plàstic surti de la matriu, encara és calent i suau. Cal refredar-lo ràpidament perquè es faci dur. El extrusora de peletització pot utilitzar diferents maneres de refredar:
Pelletitzadors subaquàtics: La matriu i el tallador estan a l'aigua. L'aigua refreda els pellets de seguida.
Pelletitzadors de fils: Els fils de plàstic van al bany maria, després les asseca a l'aire abans de tallar-les.
Pelletitzadors de cara: La màquina talla els pellets a la cara de la matriu. L'aire o la boira d'aigua els refreda, o cauen al bany maria.
Si refredeu el plàstic massa ràpid o massa lent, els pellets poden doblegar-se o encongir-se. Això pot fer que tinguin una mida o una forma incorrecta. Un bon refredament t'ajuda a obtenir pellets que siguin forts i iguals.
Tallar en pellets
L'últim pas és tallar el plàstic refredat en petits pellets. El extrusora de peletització usos diferents sistemes de tall:
Un mètode que influeix en la uniformitat i la qualitat dels grànuls.
Tall horitzontal d'anell d'aigua
Utilitza aigua per refredar i tallar l'extrudat en pellets.
Tall subaquàtic
Talla els fils refredats sota l'aigua per obtenir una mida uniforme de pellets.
També podeu trobar aquests mètodes de tall:
Tall de pòrtic
Tall horitzontal d'anell d'aigua
Tall subaquàtic
Cada manera t'ajuda a obtenir pellets de la mateixa mida. Els pellets que són tots iguals són més fàcils de manejar, botiga, i ús en altres màquines.
Resum: Introduïu plàstic cru al extrusora de peletització, fondre'l, donar-li forma amb un encuny, refredar-ho, i talleu-lo a pellets. Cada pas canvia el plàstic de la matèria primera a pellets acabats que podeu utilitzar per a molts productes.
Components principals d'una extrusora de peletització
Tremuja i gola d'alimentació
Comenceu posant plàstic cru a la tremuja. La tremuja emmagatzema i alimenta el plàstic. Manté el plàstic net i segur de la brutícia. La part inferior de la tremuja encaixa amb la gola d'alimentació. La gola d'alimentació es connecta al barril de l'extrusora. Aquesta configuració ajuda el plàstic a moure's sense problemes.
La tremuja controla la quantitat de plàstic que entra. Això evita que entri massa o massa plàstic.
Consell: Una bona tremuja i una bona gola d'alimentació ajuden a que la vostra extrusora de peletització funcioni bé.
Estratègia de disseny
Impacte en el flux de material
Interfície cónica en alimentadors
Dóna una alimentació uniforme i evita que es formin forats
Vàlvules rotatives amb peça de bobina
Atura els grumolls i manté el plàstic en moviment
Alimentadors vibratoris amb gola de transició
Ajuda al flux de plàstic i manté la velocitat constant
Cargol i canó
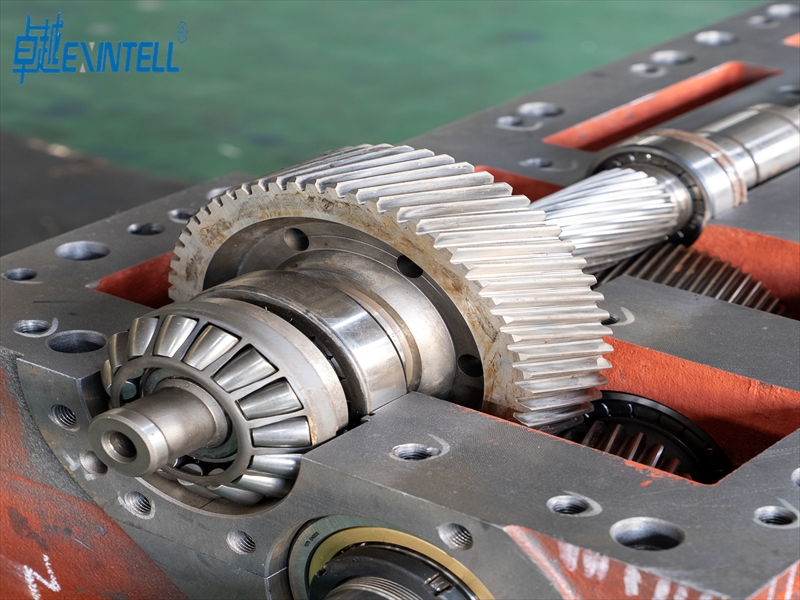
Dins de l'extrusora de peletització, el cargol i el canó funcionen junts. Es mouen, fondre, i barrejar el plàstic. El cargol té tres parts principals:
Zona d'alimentació: Aquesta part agafa el plàstic i l'empeny cap endavant.
Zona de compressió: Aquí, el cargol apreta el plàstic i elimina l'aire. Això fa que el plàstic es fongui uniformement.
Zona de mesura: Aquesta part genera pressió i manté el flux constant abans de la matriu.
El canó gira al voltant del cargol. Escalfa i suavitza el plàstic. El barril també ajuda a barrejar el plàstic per a una fusió suau.
Factor
Descripció
Geometria del cargol
La forma i l'angle del cargol canvien com es mou i es barreja el plàstic. Els angles petits es barregen millor, però es desgasten més ràpidament.
Blocs de pastat
Aquestes parts barregen més el plàstic fent-lo fregar. Més blocs o angles més grans es barregen més, però utilitzen més energia i calor.
Perfils de temperatura
Cal controlar la calor a cada part. Massa calor pot fer mal al plàstic. No hi ha prou calor el deixa sense fondre.
Nota: El cargol i el canó adequats us ajuden a fer bons pellets i a perdre menys.
Placa trencadora i adaptador
Després de fondre's, el plàstic passa per la placa trencadora i l'adaptador. La placa trencadora és un disc metàl·lic amb molts forats petits. Fa diverses coses:
Conté un paquet de pantalla per netejar més la fosa.
Trenca els grumolls perquè la fusió sigui suau.
L'adaptador, també anomenat tub d'alimentació, enllaça el canó amb la matriu. Guia el plàstic fos a la matriu i manté el flux constant.
Consell: Una placa trencadora i un adaptador nets us ajuden a ser fort, fins i tot pellets.
Sistema de matriu
El sistema de matriu dóna forma al plàstic fos abans de tallar-lo. El dau té algunes parts importants:
Àrea oberta: Aquesta és la mida del forat del dau. Canvia la pressió i el gruix del producte.
Àrea terrestre: Aquesta part dóna forma al plàstic a mesura que surt de la matriu. Ajuda a fer pellets que tinguin un aspecte i funcionin igual.
Material de construcció: El material de la matriu canvia la quantitat de fregament i pressió que té el plàstic.
Heu de mantenir el sistema de matriu en bon estat. Netejar-lo i revisar-lo sovint atura els problemes i manté alta la qualitat del pellet. Si el dau té problemes, els pellets poden canviar de mida, força, o forma.
Nota: El sistema de matriu és una de les parts més importants de la vostra extrusora de peletització.
Sistema de refrigeració
Quan el plàstic surt de la matriu, encara fa calor. El sistema de refrigeració fa que el plàstic sigui dur perquè pugueu tallar-lo. Hi ha diferents maneres de refredar:
Sistemes de refrigeració per aire: Aquests utilitzen ventiladors o ventiladors per refredar el plàstic.
Sistemes de refrigeració per aigua: Aquests cauen el plàstic als dipòsits d'aigua. Dryers then take off the water.
Fluidized bed dryers:These blow air through the pellets as they slide down a slope. You can change the slope to control how long the pellets stay in the dryer.
Some systems reuse water to save energy. Automatic controls can change cooling based on what you need, which also saves energy.
Punt d'evidència
Descripció
Optimizing Cooling Resources
Saves energy and helps the machine work better.
Controls automatitzats
Uses just the right amount of cooling.
Closed-loop Systems
Uses water again and again, saving water and energy.
Consell:Good cooling keeps pellets strong and saves energy.
Sistema de ganivet giratori
The rotating knife system cuts the cooled plastic into pellets. This system has sharp, fast knives that slice the plastic as it comes out.
Afilat, els ganivets ben posats aturen problemes com ara cues o pols i mantenen la màquina en funcionament.
Cal mantenir els ganivets afilats i a la velocitat adequada. Si els ganivets es tornen apagats o lents, obteniu pellets desiguals i més parades. Si els ganivets són massa ràpids o no estan alineats, tens problemes o embussos.
Nota: El sistema de ganivets giratoris és molt important per fer bons pellets i mantenir la vostra extrusora de peletització en bon funcionament.
Com funcionen els components junts
Flux de materials i homogeneïtzació
Totes les parts de l'extrusora de peletització han de treballar juntes. Això ajuda al plàstic a moure's sense problemes i barrejar bé. El cargol empeny el plàstic cap endavant i el barreja. Podeu canviar la velocitat amb què gira el cargol per barrejar més o menys. Els blocs d'amassar dins del cargol ajuden a barrejar el plàstic. La seva forma i com les configureu ajuden a que el plàstic es barregi millor.
Podeu canviar la velocitat per controlar la barreja i mantenir el flux constant.
Geometria de blocs d'amassatge
Les formes especials ajuden a barrejar el plàstic de manera uniforme.
Mescla convectiva
El disseny mou el plàstic a través de les zones de barreja una i altra vegada.
Circulació contínua
Tot el plàstic passa moltes vegades per zones de barreja fortes.
Disseny modular de cargol
Podeu canviar les peces de cargol per diferents plàstics.
Configuracions de blocs de pastat
Les diferents configuracions donen una forta mescla per obtenir la qualitat adequada del pellet.
De vegades, barrejar pot ser difícil. Si barreges massa, pots trencar fibres o fer pols. Massa barreja també pot fer que el plàstic sigui massa calent. La barreja suau és millor per als plàstics tous. Alguns plàstics, com HDPE de flux de fusió ultra baix, moure's lentament. Aquests necessiten més pressió per fluir.
Barrejar massa fort pot aixafar pellets i fer pols.
Els pellets es fan refredant i tallant el plàstic després de sortir de la matriu. El sistema de refrigeració fa que el plàstic sigui dur perquè els ganivets el puguin tallar. Bons sistemes de refrigeració ajudar a mantenir la mida i la forma del pellet igual. Els controls automàtics poden canviar el procés mentre s'executa. Això us ajuda a obtenir millors pellets i a perdre menys.
Tipus d'evidència
Descripció
Sistemes de refrigeració avançats
Aquests pellets es refreden ràpidament i mantenen la seva forma.
Sistemes de control automatitzats
Aquests ajusten la configuració per obtenir una millor qualitat i menys residus.
Escalfadors d'alta eficiència
Aquests escalfen el plàstic de manera uniforme per a una extrusió suau.
Cal recollir i manipular els pellets amb cura per no perdre-los ni embrutar-los. Utilitzeu bones eines i mantingueu la zona neta. Les passarel·les tancades i les canonades segellades impedeixen que els pellets surtin. Ensenyeu als treballadors a utilitzar els protectors contra vessament i a saber què fer en cas d'emergència.
Utilitzeu les eines adequades i els sistemes tancats.
Netegeu els vessaments ràpidament.
Ensenyeu als treballadors a manipular els pellets de manera segura.
Consell: Quan cada pas treballa conjuntament, et fas fort, pellets nets i un lloc més segur per treballar.
Converteix el plàstic cru en pellets uniformes fent cinc passos: alimentació, fusió, extruint, refredament, i tall. Cada part principal: tremuja, cargol, barril, morir, refredament, i sistema de ganivets, té una feina important. Tenir cura de la seva extrusora ajuda a que funcioni bé:
Mireu els cargols i les mànigues per veure si estan danyats.
Assegureu-vos que les matèries primeres estiguin netes perquè no hi entri res dolent.
Vigileu les peces gastades i canvieu-les abans que es trenquin.
Si coneixeu la qualitat dels pellets i com fer-ho controlar la humitat, pots treballar més ràpid i cometre menys errors. Utilitzeu aquests consells per mantenir la vostra màquina funcionant bé i fer bons pellets.
PMF
Quins tipus de plàstics podeu utilitzar en una extrusora de pelletització?
Podeu utilitzar molts plàstics en una extrusora de pelletització. Alguns exemples són el polietilè, polipropilè, niló, ABS, PLA, i TPU. Cada plàstic necessita la seva pròpia temperatura i configuració. Comproveu sempre el que necessita el vostre material abans de començar.
Com mantenir els pellets uniformes de mida?
Cal alimentar el material a un ritme constant. Mantingueu la mateixa velocitat del cargol. Netegeu la matriu i els ganivets sovint. Utilitzeu controls automàtics per ajudar a refredar i tallar. Això li dóna els millors resultats.
Per què l'extrusora necessita un sistema de refrigeració??
El sistema de refrigeració fa que el plàstic fos dur. Si no ho refredes, els pellets queden tous i s'enganxen. Quan els refredis ràpid i uniformement, obteniu pellets forts. Aquests pellets són fàcils de manejar.
Amb quina freqüència s'ha de mantenir l'extrusora de peletització?
Comproveu i oli els coixinets cada cop 500 hores.
Mireu els cargols i els ganivets cada setmana.
Netegeu la tremuja i morreu després de cada lot.
Fer aquestes coses ajuda a que la vostra màquina funcioni bé.
Es pot utilitzar plàstics reciclats en una extrusora de pelletització?
Tipus de material
Idoneïtat
Notes
Neteja Reciclat
Sí
Assecar i filtrar abans d'utilitzar
Mixta Reciclada
De vegades
Pot necessitar classificació i neteja
Contaminada
No
Pot danyar la màquina
Podeu utilitzar plàstics reciclats si estan nets i classificats.