

Masterbatch Extruder Magic: Iyalenu Iyatọ Sisi
Nigbati mo yan masterbatch extruder, Mo wo awọn oriṣi akọkọ: nikan-dabaru, ibeji-dabaru, ati specialized extruders. Olukuluku extruder ṣe apẹrẹ ilana masterbatch ni awọn ọna alailẹgbẹ. Mo ṣe akiyesi pe awọn awoṣe ibeji-skru duro jade pẹlu ṣiṣe dapọ dara julọ, kongẹ otutu iṣakoso, ati idinku ohun elo. Eyi ni afiwe iyara kan:
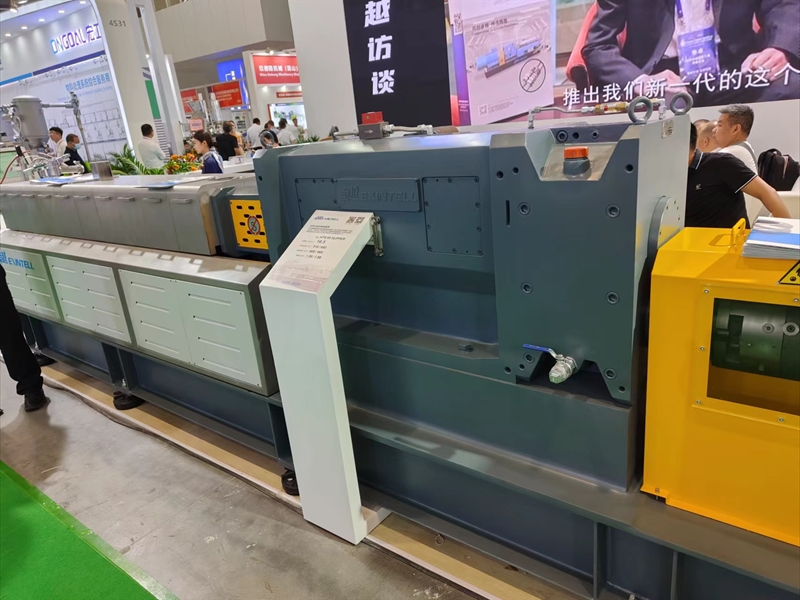
| Abala | Nikan dabaru Extruder | |
|---|---|---|
| Dapọ Ṣiṣe | 30-50% dara pipinka didara |
|
| Ohun elo Egbin | Din idoti ohun elo kuro nipasẹ 40-60% | Egbin ohun elo ti o ga julọ |
| Iṣakoso iwọn otutu | Išakoso kongẹ ṣe idilọwọ ibajẹ igbona | Iṣakoso kongẹ kere |
| Fentilesonu ati Degassing | Munadoko yiyọ ti ọrinrin ati volatiles | Fentilesonu ti o munadoko diẹ |
Mo rii bii awọn iyatọ wọnyi ṣe yipada iduroṣinṣin ọja ati didara. Darapọ mọ, tighter otutu iṣakoso, ati ṣiṣe regede nigbagbogbo ṣe iyalẹnu awọn tuntun si iṣelọpọ masterbatch. Mo nigbagbogbo ro awon okunfa ṣaaju ki o to yan extruder.
Awọn gbigba bọtini
- Loye awọn oriṣi akọkọ ti extruders: nikan-dabaru, ibeji-dabaru, ati specialized. Iru kọọkan ni awọn anfani alailẹgbẹ ti o ni ipa lori iṣelọpọ.
- Twin-dabaru extruders pese superior dapọ ṣiṣe ati kongẹ otutu iṣakoso, atehinwa awọn ohun elo egbin significantly akawe si nikan-dabaru awọn awoṣe.
- Awọn extruders ẹyọkan jẹ iye owo-doko ati igbẹkẹle fun awọn iṣẹ ṣiṣe ti o rọrun ṣugbọn Ijakadi pẹlu awọn agbekalẹ eka ati awọn ẹru kikun kikun.
- Yan awọn extruders twin-skru fun awọ didara ga ati iṣelọpọ masterbatch afikun. Apẹrẹ wọn ṣe idaniloju pipinka aṣọ ati didara ọja deede.
- Ronu igbejade nigba yiyan ohun extruder. Awọn awoṣe Twin-skru ni gbogbogbo pese igbejade ti o ga julọ, ṣiṣe wọn jẹ apẹrẹ fun igbelosoke iṣelọpọ.
- Ṣe ayẹwo awọn iwulo itọju ati awọn idiyele iṣẹ. Nikan-skru extruders beere kere itọju, lakoko ti awọn awoṣe ibeji-skru le fa awọn idiyele ti o ga julọ ṣugbọn pese iṣẹ ṣiṣe to dara julọ.
- Baramu extruder si awọn aini ohun elo rẹ. Different polymers and additives require specific extruder capabilities for optimal processing.
- Invest in high-performance extruders for demanding applications. The initial cost is offset by improved efficiency, dinku egbin, and enhanced product quality.
Masterbatch Extruder Types
Nikan-dabaru Extruder

Awọn ẹya ara ẹrọ
I often start with single-screw extruders when I need simplicity and reliability. These machines use one rotating screw inside a heated barrel to convey, yo, and shape the polymer. The process depends heavily on the frictional properties of the material. When I work with pellets, the conveying efficiency stays high. Sibẹsibẹ, with powders, I notice a drop in efficiency. The plasticizing uniformity is not as strong as with more advanced machines. I see a wider residence time distribution, which sometimes leads to thermal degradation of sensitive materials.
| Iwa | Nikan-dabaru Extruder | Twin-dabaru Extruder |
|---|---|---|
| Gbigbe ṣiṣe | Giga da lori awọn ohun-ini aropin ohun elo; silė pẹlu powders | Iyipo rere ṣe idaniloju giga, idurosinsin, ati ki o dédé gbigbe |
| Plasticizing Iṣọkan | Jo talaka plasticizing uniformity | Diẹ aṣọ ati lilo daradara plasticizing |
| Ibamu elo | Ko dara fun ga homogenization tabi ga-filler ikojọpọ | Apẹrẹ fun agbo ati iyipada pẹlu o tayọ dapọ |
| Ibugbe Time pinpin | O gbooro sii; ewu ti gbona ibaje | Dín; gbogbo awọn ohun elo faragba aami itan processing |
| Aje ṣiṣe | Ti ọrọ-aje ati igbẹkẹle fun awọn pellets boṣewa | Asiwaju fun eka formulations ati ki o ga ọja uniformity |
| Bojumu Lo Igba | Yiyọ, isokan, mura lai eka dapọ | Ṣiṣe awọn powders, awọn ogorun kikun kikun, ooru-kókó ohun elo |
Awọn anfani
Mo yan nikan-skru extruders fun iye owo-doko ati ki o taara isẹ. Itọju duro kekere, ati pe Mo le kọ awọn oniṣẹ tuntun ni kiakia. Awọn extruders wọnyi ṣiṣẹ daradara fun awọn ohun elo viscosity kekere si alabọde. Mo rii wọn wulo paapaa ni awọn iṣẹ ṣiṣe kekere nibiti isuna ati ayedero ṣe pataki julọ.
Awọn idiwọn
Nikan-skru extruders Ijakadi pẹlu ga homogenization ati ki o ga-filler ikojọpọ. Nigbati Mo nilo dapọ kongẹ tabi ṣiṣẹ pẹlu awọn agbekalẹ eka, Mo rii awọn idiwọn wọn. Pipin akoko ibugbe ti o gbooro nigbakan nfa ibajẹ igbona, eyi ti yoo ni ipa lori didara ọja. Wọn ko mu awọn lulú tabi awọn ohun elo ti o ni itara-ooru bi daradara bi awọn iru miiran.
Awọn ohun elo
Mo lo nikan-dabaru extruders o kun fun yo, isokan, ati ki o nse boṣewa ṣiṣu pellets. Wọn jẹ gaba lori ni awọn laini iṣelọpọ masterbatch kekere nitori ayedero wọn ati awọn idiyele itọju kekere. Ipin ọja wọn jẹ pataki, paapaa ni awọn iṣẹ ṣiṣe ti ko nilo idapọ ti ilọsiwaju tabi akoonu kikun.
Twin-dabaru Extruder
Intermeshing
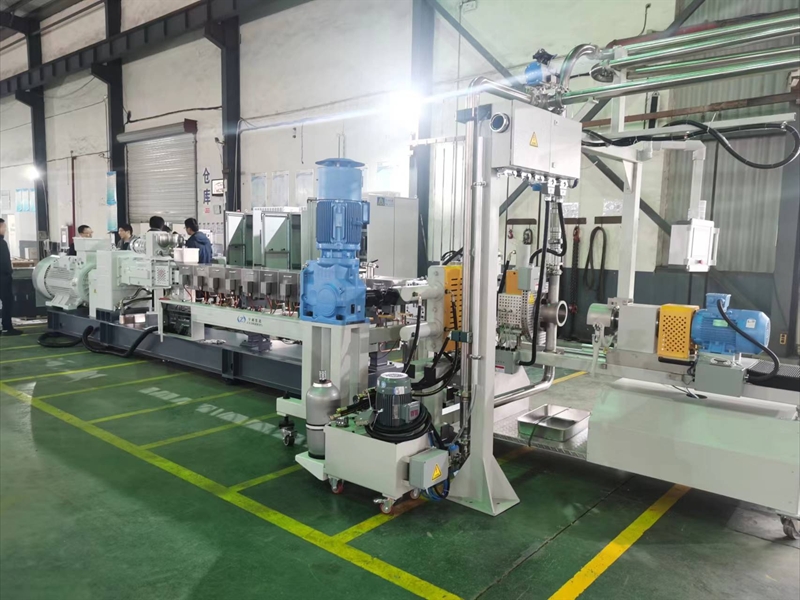
Nigbati mo nilo superior dapọ ati pipinka, Mo yipada si ibeji dabaru extruders. Awọn intermeshing oniru tumo si awọn skru ni lqkan, ṣiṣẹda lagbara rirẹ-run ati kneading ologun. Eto yii ṣe idaniloju ṣiṣe dapọpọ giga ati pipinka aṣọ ti awọn afikun. Mo gbekele lori iru yi fun lekoko compounding awọn iṣẹ-ṣiṣe.
Non-Intermeshing
Non-intermeshing ibeji dabaru extruders nse a onírẹlẹ processing ayika. Awọn skru ko ni lqkan, eyi ti o mu ki paṣipaarọ awọn ohun elo ṣe laisi irẹrun pupọ. Mo lo apẹrẹ yii nigbati Mo fẹ lati yago fun awọn polima ti o ni irẹwẹsi.
Àjọ-Yíyi
Àjọ-yiyi ibeji dabaru extruders ni awọn mejeeji skru titan ni kanna itọsọna. Iṣeto ni n pese iṣẹ ṣiṣe dapọ giga ati pe o jẹ apẹrẹ fun pipinka aṣọ ti awọn awọ ati awọn afikun. Nigbagbogbo Mo yan awọn awoṣe alajọṣepọ fun ibeere awọn ohun elo masterbatch.
Counter-Yipo
Counter-yiyi ibeji skru extruders ni skru titan ni idakeji. Apẹrẹ yii ṣe ipilẹṣẹ awọn ipa gbigbe to lagbara lakoko lilo rirẹ kekere. Mo lo awọn ẹrọ iyipo-atako fun awọn ohun elo ti o ni itara ati awọn ohun elo ti o ga.
Ipele Meji
Meji-ipele ibeji dabaru extruders darapọ o yatọ si dabaru profaili tabi processing agbegbe ita. Mo lo iwọnyi nigbati Mo nilo lati mu awọn agbekalẹ eka tabi ṣaṣeyọri awọn ohun-ini ọja kan pato. Apẹrẹ ipele meji gba mi laaye lati mu ipele kọọkan dara fun yo, dapọ, tabi venting.
Tabili: Awọn oriṣi ti Twin-Screw Extruders ati Awọn anfani Alailẹgbẹ wọn
| Iru Extruder | Awọn anfani alailẹgbẹ fun iṣelọpọ Masterbatch |
|---|---|
| Intermeshing Àjọ-Yiyi | Ga dapọ ṣiṣe, apẹrẹ fun aladanla compounding ati aṣọ pipinka |
| Intermeshing Counter-Yipo | Awọn ologun rirẹ ti o lagbara, o dara fun awọn ohun elo ti o ga-titẹ |
| Non-Intermeshing | Onírẹlẹ processing, mu pasipaaro ohun elo |
| Ni afiwe | O tayọ dapọ ati homogenization, apẹrẹ fun aṣọ pipinka |
| Conical | Iṣakoso to dara julọ lori titẹ ati rirẹ, o dara fun awọn ohun elo iki-giga |
Filler Masterbatch Ipa
Mo gbekele lori ibeji dabaru extruders fun kikun masterbatch gbóògì. Ijọpọ wọn ti o ga julọ ati awọn agbara pipinka rii daju pe awọn kikun n pin kaakiri boṣeyẹ jakejado polima. Awọn intermeshing àjọ-yiyi oniru asyori lori 95% dapọ uniformity, eyiti o ṣe pataki fun masterbatch kikun kikun didara. Mo ti rii agbara iṣelọpọ pọ si nipasẹ 40% ati agbara agbara silẹ nipa 22% lẹhin ti yi pada si to ti ni ilọsiwaju ibeji dabaru extruders. Awọn aaye arin itọju gbooro, ati ki o Mo na kere akoko ati owo lori tunše.
PP Masterbatch Ipa
Nigbati mo gbe awọn PP masterbatch, Mo lo ibeji dabaru extruders lati bojuto awọn idurosinsin išẹ ni ga processing awọn iwọn otutu. Iṣakoso iwọn otutu deede ṣe idilọwọ iyipada awọ ati ibajẹ. Mo pade awọn ajohunše ile-iṣẹ ti o muna, paapa fun Oko-ite awọn ọja. Masterbatch Mo ṣe awọn iwe-ẹri kọja ati pade awọn ibeere ti awọn aṣelọpọ pataki.
Imọran: Twin dabaru extruders ṣiṣẹ continuously, eyi ti dinku downtime ati ki o mu agbara ṣiṣe. Mo tun lo micro compounders fun awọn idanwo ipele kekere, idinku egbin ohun elo ati R&D owo.
Specialized Extruder
Olona-dabaru
Fun oto masterbatch ohun elo, Mo ma lo olona-dabaru extruders. Awọn ẹrọ wọnyi ni diẹ ẹ sii ju meji skru, eyi ti o mu dapọ kikankikan ati losi. Mo yan wọn fun ti o kun pupọ tabi awọn agbekalẹ masterbatch pataki.
Planetary
Planetary extruders lo kan aringbungbun dabaru ti yika nipasẹ orisirisi awọn Planetary skru. Apẹrẹ yii ṣẹda awọn ilana idapọpọ eka. Mo lo awọn extruders aye nigbati Mo nilo pipinka iyasọtọ ti awọn awọ tabi awọn afikun ni masterbatch pataki.
Àjọ-Kneader
Co-kneader extruders darapọ yiyi ati oscillating dabaru išipopada. Mo lo wọn fun sisẹ awọn ohun elo ti o ni imọra-ooru tabi rirẹ-rẹ. Iṣe fifẹ rọlẹ ṣe idilọwọ ibajẹ ati ṣe idaniloju didara ọja deede.
Niche Awọn lilo
Specialized extruders yanju isoro ti boṣewa ero ko le. Sibẹsibẹ, Mo koju awọn italaya bii ija inu inu giga, aisedede yo sisan, ati awọn iyipada titẹ. Pipin ti ko dara le fa awọn abawọn wiwo ati awọn ohun-ini ẹrọ aiṣedeede. Mimu awọn ipo igbona iduroṣinṣin jẹ pataki lati yago fun ibajẹ ati awọn idilọwọ ilana. Mo lo specialized extruders fun awọ masterbatch, nigboro additives, ati demanding ohun elo ibi ti boṣewa extruders ti kuna kukuru.
Awọn iyatọ iṣelọpọ Masterbatch
Iṣẹ ṣiṣe
Gbigbe
Nigbati mo akojopo masterbatch gbóògì, iṣelọpọ duro jade bi metiriki iṣẹ ṣiṣe bọtini. Iwọn ọna gbigbe ni iye ohun elo ti MO le ṣe ilana ni akoko ti a fifun. Mo se akiyesi wipe nikan-dabaru extruders maa n fi kekere losi. Twin-dabaru extruders, ti a ba tun wo lo, se aseyori ti o ga losi nitori wọn to ti ni ilọsiwaju dabaru oniru ati rere igbese nipo. Specialized extruders, gẹgẹ bi awọn olona-dabaru tabi Planetary si dede, le Titari ipa-ọna paapaa siwaju fun awọn ohun elo eletan.
| Extruder Iru | Gbigbe | Didara dapọ |
|---|---|---|
| Nikan dabaru | Isalẹ losi | Lopin dapọ |
| Twin dabaru | Ti o ga losi | Superior dapọ |
Yi tabili fihan bi yiyan extruder taara ni ipa lori iyara ati ṣiṣe ti masterbatch gbóògì. Nigbati Mo nilo lati gbe soke, Mo ti nigbagbogbo ro losi anfani ti ibeji-dabaru ati specialized extruders.
Didara dapọ
Didara idapọmọra n ṣalaye isomọ ti pigmenti ati pinpin afikun ni masterbatch. Mo ti ri pe nikan-dabaru extruders pese ipilẹ pinpin dapọ, eyi ti o ṣiṣẹ fun o rọrun formulations. Sibẹsibẹ, nigbati mo beere ga-didara pipinka, paapa fun awọ tabi aropo masterbatch, Mo gbekele lori ibeji-daba extruders. Awọn bulọọki fifọ wọn ati awọn eroja iyipada ṣẹda idapọ ti o ga julọ. Awọn extruders pataki le mu ilọsiwaju pọ si fun awọn ohun elo onakan.
Akiyesi: Didara idapọmọra ti o ga julọ ni awọn extruders twin-skru nyorisi awọ deede ati pinpin ohun-ini, eyiti o ṣe pataki fun iṣelọpọ masterbatch iṣẹ-giga.
Irọrun Ohun elo
Irọrun ohun elo n tọka si bawo ni extruder ṣe n kapa oriṣiriṣi awọn polima ati awọn afikun. Mo nigbagbogbo ilana kan jakejado ibiti o ti ohun elo, lati awọn polyolefins boṣewa si awọn pilasitik imọ-ẹrọ. Twin-dabaru extruders, paapa àjọ-yiyi orisi, offer the highest flexibility. They allow me to adjust screw design, otutu iṣakoso, and rotational speed for each masterbatch production run.
| Ẹya ara ẹrọ | Apejuwe |
|---|---|
| Iṣakoso iwọn otutu | High-precision systems ensure stable temperatures across heating sections for process requirements. |
| dabaru Design | Good plasticization and uniform melt flow are essential; larger diameters handle more material but increase energy consumption. |
| Iyara Yiyipo | Needs precise control; higher speeds improve efficiency but can lead to wear and excessive heating. |
| Extruder Iru | Twin dabaru extruders, paapa àjọ-yiyi orisi, are preferred for PET masterbatch due to their mixing and plasticizing capabilities. |
| Special Configurations | For high-yield or specialized PET masterbatch, unique screw structures may be necessary. |
I adjust these parameters to optimize performance for each masterbatch production batch, ensuring the best results for both additive masterbatch and filler masterbatch.
Itoju & Iye owo
Awọn aini Itọju
Maintenance requirements vary widely between extruder types. Single-screw extruders have lower maintenance costs, nipa 30% below the industry average. Their simple design means fewer parts to service. Twin-dabaru extruders, with their complex screw assemblies and modular components, require more frequent and skilled maintenance. Specialized extruders may demand even more attention due to their unique configurations.
| Ẹya ara ẹrọ | Nikan-dabaru Extruder | Twin-dabaru Extruder |
|---|---|---|
| Awọn idiyele itọju | 30% below industry avg | Epo |
| Lilo Agbara | 15% lower | Ga (Ẹ̀rọ) |
| Iye owo ibẹrẹ | Isalẹ | Ti o ga julọ |
I always factor in these maintenance needs when planning long-term masterbatch production.
Operational Cost
Operational cost includes energy use, ise sise, ati consumables. Single-screw extruders use about 15% less energy than twin-screw models. Sibẹsibẹ, twin-screw extruders offer higher mixing efficiency and process flexibility, which can offset their higher energy consumption by reducing waste and improving product quality. Awọn extruders pataki nigbagbogbo ni awọn idiyele iṣẹ ṣiṣe ti o ga julọ, ṣugbọn wọn ṣe iṣẹ ṣiṣe ti ko baamu fun awọn iṣẹ iṣelọpọ masterbatch nija.
Igbẹkẹle
Igbẹkẹle ni iṣelọpọ masterbatch da lori didara paati, konge iṣelọpọ, ati darí oniru. Mo yan extruders pẹlu Ere irinše, gẹgẹ bi awọn mọto lati Siemens tabi ABB ati konge gearboxes. Ṣiṣẹda lile ati iṣakoso didara dinku yiya ati fa igbesi aye iṣẹ pọ si. Iṣẹ ṣiṣe ti o wuwo ati awọn ala apẹrẹ Konsafetifu ṣe idaniloju iṣẹ ṣiṣe ti o gbẹkẹle, ani labẹ demanding awọn ipo.
| Abala | Apejuwe |
|---|---|
| Yiyan paati Didara to gaju | Awọn paati Ere lati ọdọ awọn aṣelọpọ olokiki mu igbẹkẹle pọ si, din ikuna awọn ošuwọn, ki o si fa igbesi aye iṣẹ. Awọn mọto lati Siemens tabi ABB ati awọn apoti gear pipe jẹ apẹẹrẹ ti awọn yiyan didara giga. |
| Ṣiṣe iṣelọpọ lile ati Iṣakoso Didara | Ṣiṣe deedee ati iṣakoso didara ti o muna rii daju pe awọn paati pade awọn pato, atehinwa yiya ati extending iṣẹ aye. Idanwo ṣiṣe-ṣiṣe ti o gbooro n ṣe idanimọ awọn ọran ti o pọju ṣaaju gbigbe. |
| Logan Mechanical Design | Awọn ala apẹrẹ Konsafetifu ati ikole iṣẹ wuwo dinku aapọn ẹrọ ati rii daju iṣẹ igbẹkẹle labẹ awọn ipo ibeere, idasi si awọn ìwò aye ti awọn extruders. |
Mo ti rii pe idoko-owo ni awọn extruders ti o gbẹkẹle sanwo ni pipa pẹlu awọn idinku diẹ ati awọn aaye arin iṣẹ to gun, eyi ti o jẹ lominu ni fun lemọlemọfún masterbatch gbóògì.
Ipa iṣelọpọ
Pipin awọ
Pipin awọ jẹ abajade taara ti didara dapọ. Nikan-dabaru extruders pese ipilẹ pinpin dapọ, eyi ti o le se idinwo awọ uniformity. Twin-dabaru extruders, pẹlu wọn to ti ni ilọsiwaju dabaru geometry ati rirẹ awọn agbegbe, se aseyori superior awọ pipinka. This capability is vital for high-quality color masterbatch production, where even minor inconsistencies can lead to visible defects.
| Extruder Iru | Dapọ Agbara | Design Features |
|---|---|---|
| Nikan-dabaru | Basic distributive mixing, limited dispersive ability | Suitable for simple formulations with well-dispersed powders. |
| Twin-skru | Superior mixing due to kneading blocks and reversing elements | Preferred for high-quality dispersion of pigments and functional fillers. |
| Key Design Parameters | Influence on dispersion | Dabaru geometry, Ipin L/D, shear zones, and barrel temperature profile are critical for achieving uniform dispersion. |
I always pay close attention to these design parameters to maximize performance in masterbatch production.
Additive Distribution
Additive distribution determines the effectiveness of functional masterbatch. Twin-screw extruders excel at dispersing additives evenly, o ṣeun si apẹrẹ dabaru apọjuwọn wọn ati iṣakoso iwọn otutu deede. Eyi ṣe idaniloju pe gbogbo pellet ni iye to tọ ti aropo, eyiti o ṣe pataki fun iṣẹ ṣiṣe masterbatch aropọ. Awọn extruders ẹyọkan le ja pẹlu awọn agbekalẹ eka, yori si uneven pinpin ati aisedede ọja-ini.
Ọja Properties
Awọn ohun-ini ikẹhin ti masterbatch da lori iṣẹ ti extruder. Dapọ ti o ga julọ ati iṣakoso iwọn otutu deede ni skru-meji ati awọn extruders amọja ni abajade masterbatch pẹlu ẹrọ ti o ni ibamu., gbona, ati opitika-ini. Mo ti rii pe awọn extruders wọnyi ṣe iranlọwọ fun mi lati pade awọn iṣedede ile-iṣẹ ti o muna, paapa fun Oko, apoti, ati egbogi awọn ohun elo.
Imọran: Fun demanding masterbatch gbóògì, Mo ṣeduro nigbagbogbo idoko-owo ni awọn extruders ti o ga julọ. Awọn anfani ni losi, dapọ didara, ati aitasera ọja jina ju iye owo ibẹrẹ lọ.
Yiyan Masterbatch Extruder rẹ
Awọn aini ohun elo
Awọn oriṣi polima
Nigbati mo yan a masterbatch extruder, Mo nigbagbogbo bẹrẹ nipa considering awọn orisi ti polima ti mo gbero lati lọwọ. Polima kọọkan ni awọn abuda yo alailẹgbẹ ati iki. Fun apere, awọn Masterbatches kikun kikun-iki nilo iyipo giga ati awọn extruders ti o lagbara diẹ sii ju awọn aṣaju awọ boṣewa. Mo baramu awọn ohun elo si awọn ibeere polymer lati yago fun awọn ọran sisẹ.
| Okunfa | Apejuwe |
|---|---|
| Agbara iṣelọpọ | Iwọn ohun elo gbọdọ baramu awọn pato oṣuwọn iwọn-jade pẹlu ibeere ti a reti. |
| Awọn abuda ohun elo | Awọn Masterbatches kikun kikun-giga nilo awọn extruders iyipo ti o ga ju awọn aṣaṣe awọ boṣewa lọ. |
| Awọn ibeere Didara | Awọn ipele konge nilo kọja ifunni, dapọ, ati pelletizing awọn ọna šiše ti wa ni ṣiṣe nipasẹ didara awọn ajohunše. |
| Awọn idiwọn isuna | Iwontunwonsi idoko-owo olu lodi si ṣiṣe ṣiṣe jẹ pataki. |
| Equipment Parameters | Awọn eto iwọn otutu ati awọn ọna ṣiṣe ifunni gbọdọ wa ni iṣapeye fun awọn oriṣiriṣi oriṣi ti masterbatches. |
Ibamu Afikun
Mo nigbagbogbo ṣayẹwo ibamu ti extruder pẹlu awọn afikun ti Mo lo. Awọn wun ti extruder iru ni ipa lori dapọ, pilasitik, ati pipinka ti awọn afikun. Awọn ifosiwewe wọnyi ṣe pataki fun iṣẹ ati iduroṣinṣin ti masterbatch aropo. Mo ṣatunṣe iwọn otutu, dabaru iyara, ati titẹ ẹhin lati ṣaṣeyọri awọn abajade to dara julọ. Twin-dabaru extruders mu dapọ ati plasticizing, aridaju pipinka to dara julọ ti awọn afikun ati imudarasi didara gbogbogbo ti masterbatch aropọ.
- Iduroṣinṣin didara da lori iṣọkan pipinka ati aitasera iwọn patiku.
- Oṣuwọn ibamu iṣẹ ṣiṣe gbọdọ pade awọn iṣedede ile-iṣẹ.
- Imudara iṣelọpọ ṣe ilọsiwaju pẹlu extruder ọtun ati awọn eto ilana.
Iwọn iṣelọpọ
Kekere Batch
Fun iṣelọpọ ipele kekere tabi idanwo loorekoore, Mo lo yàrá tabi micro extruders. Awọn ẹrọ wọnyi ilana laarin 0.25 kg/h ati 150 kg/h. Micro extruders ran mi gbe egbin, paapaa nigbati o ba n ṣiṣẹ pẹlu awọn afikun iye owo tabi awọn polima pataki. Awọn ẹrọ iwọn-pilot jẹ apẹrẹ fun iṣelọpọ ayẹwo ati awọn idanwo iṣaaju-owo.
Nla Iwon
Nigbati mo iwọn soke, Mo fojusi lori o wu awọn ibeere, awọn abuda ohun elo, ati ilana aini. Twin dabaru extruders mu awọn ti o tobi-asekale aropo masterbatch gbóògì daradara. Mo baramu awọn kan pato darí agbara (SME) titẹ sii lati rii daju pe didara ọja ni ibamu.
Paramita bọtini ti a lo fun igbelosoke awọn TSE jẹ agbara ẹrọ ẹrọ pato (SME) input ti awọn ilana. SME n pese agbara fun ibi-ẹyọkan ti o gbe lati inu ọkọ ayọkẹlẹ awakọ extruder nipasẹ awọn skru ati sinu agbo ti n ṣiṣẹ. SME tun le ni agba awọn ohun-ini ti ọja ikẹhin, nitorina ibamu SME tun le ṣe iranlọwọ lati rii daju didara ọja.
Awọn ohun-ini ti o fẹ
Iduroṣinṣin awọ
Mo gbẹkẹle awọn afikun lati ṣaṣeyọri dédé awọ ni ṣiṣu awọn ọja. Pigmenti pigmenti ti o yẹ ṣe idilọwọ awọn iyatọ iboji ati mu ifamọra wiwo pọ si. Twin-skru extruders fun mi ni iṣakoso ti mo nilo fun aṣọ awọ ni aropo masterbatch.
Darí Properties
Awọn ohun elo bii kaboneti kalisiomu ṣe atunṣe awọn ohun-ini ẹrọ gẹgẹbi lile ati agbara. Mo yan extruder ti o ṣe iwọntunwọnsi iṣẹ ati idiyele lakoko mimu awọn abuda sisẹ to dara julọ ni masterbatch aropo.
Awọn ajohunše Didara
Mo nigbagbogbo ṣeto awọn ibeere didara ṣaaju yiyan ohun elo. Konge ni ono, dapọ, ati pelletizing ṣe idaniloju pe Mo pade awọn iṣedede ile-iṣẹ fun afikun masterbatch ati kikun masterbatch. Mo yago fun awọn aṣiṣe ti o wọpọ nipa iṣakoso ni pẹkipẹki ono apakan otutu, plasticizing ati homogenizing awọn iwọn otutu, ati ono oṣuwọn.
| Okunfa | Apejuwe |
|---|---|
| Agbara iṣelọpọ | Ṣe awakọ awọn ipinnu iwọn ohun elo lati baamu awọn pato oṣuwọn iwọnjade pẹlu ibeere ti a nireti. |
| Awọn abuda ohun elo | Awọn Masterbatches kikun kikun-giga nilo awọn extruders iyipo ti o ga ju awọn aṣaṣe awọ boṣewa lọ. |
| Awọn ibeere Didara | Ṣe ipinnu awọn ipele konge ti o nilo kọja ifunni, dapọ, ati pelletizing awọn ọna šiše. |
| Awọn idiwọn isuna | Beere iwọntunwọnsi idoko-owo olu lodi si ṣiṣe ṣiṣe. |
| Production Line nwon.Mirza | Ṣe idaniloju awọn paati ṣiṣẹ pọ daradara, idilọwọ awọn igo ati mimu iṣẹ ṣiṣe pọ si. |
Imọran: Mo nigbagbogbo dọgbadọgba idoko olu pẹlu ṣiṣe ṣiṣe. Mo rii daju pe gbogbo awọn paati laini iṣelọpọ ṣiṣẹ papọ lati ṣe idiwọ awọn igo ati mu iṣẹ ṣiṣe pọ si.
I see clear differences between extruder types that shape every masterbatch project. My choice depends on fiber characteristics, capacity needs, and environmental standards. Here’s a quick reference:
| Ifojusi bọtini | Apejuwe |
|---|---|
| Fiber Characteristic Matching | Long fibers require high shear dispersing equipment, while short fibers need reduced shear to minimize breakage. |
| Capacity Demand | Small experimental lines (5-50kg/h) lo ibeji dabaru extruders, while industrial lines (500-2000kg/h) require larger twin-screw extruders. |
| Environmental Requirements | Equipment must comply with wastewater treatment and VOC emission standards. |
- I always check automation levels to control labor costs and production consistency.
- I prioritize energy efficiency for long-term savings.
I recommend exploring new technologies or consulting with experts before making a final decision.
FAQ
What makes twin-screw extruders better for masterbatch production?
Mo yan ibeji-dabaru extruders for their superior mixing, ti o ga losi, ati irọrun. Their design allows me to achieve consistent quality, especially when I produce color masterbatches or filler masterbatches. I see improved efficiency and less material waste compared to single-screw models.
How do I select the right extruder for high-volume production?
I always match the extruder to my production needs. Fun iṣelọpọ iwọn didun to gaju, I rely on robust twin-screw extruders. These machines handle demanding output rates and maintain quality. I consider polymer type, additive compatibility, and process requirements before making my decision.
Why is mixing quality important in masterbatch production?
Mixing quality determines how well pigments and additives disperse. I know that poor mixing leads to uneven color and inconsistent properties. High mixing quality ensures every batch meets my standards, especially for color masterbatches and specialty applications.
Can I use the same extruder for both color masterbatches and filler masterbatches?
I often use twin-screw extruders for both types. Their modular design lets me adjust screw elements for different formulations. This flexibility helps me maintain quality and efficiency, whether I produce color masterbatches or filler masterbatches.
What role does extruder design play in multilayer film production?
Extruder design impacts layer uniformity and additive distribution. I use advanced extruders to ensure each layer in multilayer films receives the right masterbatch. This approach guarantees consistent performance and color across all layers.
How do co-rotating twin screw extruders improve efficiency?
Co-rotating twin screw extruders give me better mixing and higher throughput. Their design reduces downtime and energy use. I see greater efficiency and more reliable production, especially when I need to meet strict quality standards.
What challenges might I face with specialized extruders?
Specialized extruders can present challenges like higher maintenance and complex operation. I address these by following strict maintenance schedules and training my team. I use these machines for unique masterbatch production tasks that standard extruders cannot handle.
Are there tips for maintaining quality in high-volume production?
I monitor process parameters closely. I use automated systems to control feeding, dapọ, and pelletizing. Regular equipment checks help me maintain consistent quality, even during high-volume production runs.