

ווי אַזוי אַרבעט אַ פּלאַסטיק פּעללעטיזער? 2026
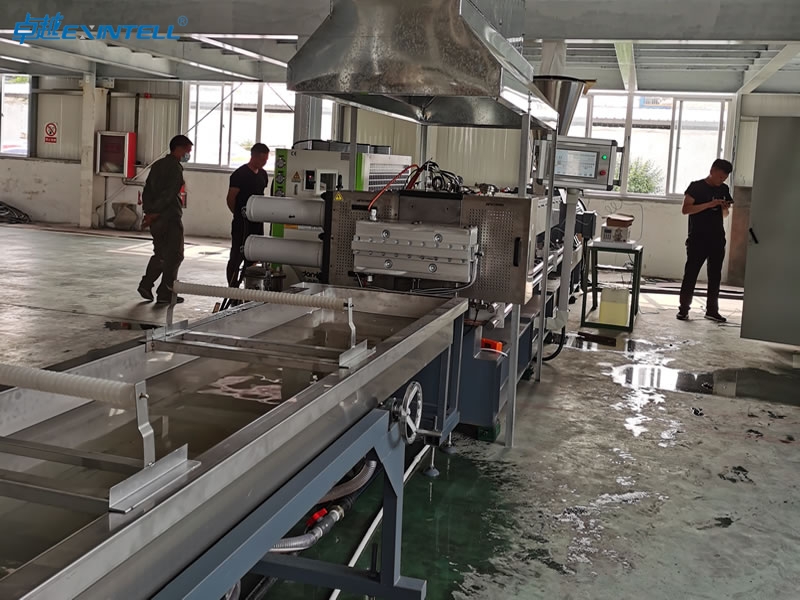
א פּלאַסטיק פּעללעטיזער פארוואנדלט פּלאַסטיק וויסט אָדער רוי מאַטעריאַל אין מונדיר פּעלאַץ דורך אַ סעריע פון געזונט-דיפיינד טריט. איר אָנהייבן מיט פידינג, ווו פּלאַסטיקס אַרייַן די מאַשין. די סיסטעם צעלאָזן די מאַטעריאַל, פילטערס אויס ימפּיוראַטיז, און פּושיז עס דורך אַ שטאַרבן צו פאָרעם קעסיידערדיק סטראַנדז. קאָאָלינג סאַלידיפיעס די סטראַנדז, און דעמאָלט אַ ראָוטייטינג מעסער קאַץ זיי אין גענוי פּעלאַץ. יעדער בינע שאַפּעס די לעצט קוואַליטעט און קאָנסיסטענסי.
|
שריט |
באַשרייַבונג |
|---|---|
|
פידינג |
פּלאַסטיק וויסט איז באַקענענ אין די מאַשין דורך אַ כאַפּער, וואָס כולל פאַרשידן טייפּס פון פּלאַסטיקס. |
|
מעלטינג |
די פּלאַסטיק איז העאַטעד און צעלאָזן יונאַפאָרמלי אין די עקסטרודער, פּריפּערינג עס פֿאַר די ווייַטער בינע. |
|
עקסטרודינג |
די מאָולטאַן פּלאַסטיק איז געצווונגען דורך אַ שטאַרבן צו מאַכן סטראַנדז, דיטערמאַנינג די פּעללעט פאָרעם און גרייס. |
|
קאָאָלינג |
די סטראַנדז זענען קולד, סאַלידיפייינג זיי פֿאַר קאַטינג. |
|
קאַטינג |
קולד סטראַנדז זענען שנייַדן אין מונדיר פּעלאַץ דורך אַ ראָוטייטינג מעסער, אַדזשאַסטאַבאַל פֿאַר ספּעציפיש אַפּלאַקיישאַנז. |
שליסל טייקאַווייַס
-
פּלאַסטיק פּעללעטיזערס יבערמאַכן וויסט אין מונדיר פּעלאַץ דורך אַ סעריע פון טריט: פידינג, מעלטינג, פֿילטרירונג, עקסטרודינג, קאָאָלינג, און שניידן.
-
קאָנסיסטענט פידינג און גענוי טעמפּעראַטור קאָנטראָל זענען קריטיש פֿאַר דערגרייכן הויך-קוואַליטעט פּעלאַץ און פּרעווענטינג חסרונות.
-
פאַרשידענע טייפּס פון פּעללעטיזערס, אַזאַ ווי ברעג און אַנדערוואָטער, באַזאָרגן צו פאַרשידן מאַטעריאַלס און פּראָדוקציע באדערפענישן, ימפּאַקטינג פּעללעט פאָרעם און קוואַליטעט.
-
עפעקטיוו פילטריישאַן פון מאָולטאַן פּלאַסטיק רימוווז ימפּיוראַטיז, ינשורינג גלאַט און מונדיר פּעלאַץ בשעת פּראַטעקטינג ויסריכט.
-
קאָאָלינג מעטהאָדס, אַרייַנגערעכנט וואַסער רינג און אַנדערוואָטער קאָאָלינג, באטייטיק ווירקן די קוואַליטעט פון די פּעלאַץ און פּראָדוקציע עפעקטיווקייַט.
-
רעגולער וישאַלט און מאָניטאָרינג פון עקוויפּמענט העלפּס צו פאַרמייַדן פּראָסט ישוז ווי אַניוואַן פידינג און קלאָגד פילטערס.
-
קוואַליטעט קאָנטראָל מיטלען, אַרייַנגערעכנט געהעריק מוסטערונג און זיפּונג, ענשור אַז פּעלאַץ טרעפן אינדוסטריע סטאַנדאַרדס און טייַנען קאָנסיסטענסי.
-
געהעריק פּאַקקאַגינג און סטאָרידזש פון פּעלאַץ באַשיצן זיי פון נעץ און קאַנטאַמאַניישאַן, ינשורינג זיי בלייַבן הויך-קוואַליטעט פֿאַר צוקונפֿט נוצן.
איבערבליק פון פּלאַסטיק פּעללעטיזער פּראָצעס
וואָס איז אַ פּלאַסטיק פּעללעטיזער
איר נוצן אַ פּלאַסטיק פּעללעטיזער צו יבערמאַכן רוי פּלאַסטיק אָדער ריסייקאַלד מאַטעריאַל אין גראַניאַלז מיט גענוי סיזעס און שאַפּעס. דעם מאַשין קאָנטראָלס טעמפּעראַטור, דרוק, און ראָוטיישאַנאַל גיכקייַט צו פּראָדוצירן קאָנסיסטענט רעזולטאַטן. די פּלאַסטיק פּעללעטיזינג מאַשין קאַץ יקסטרודאַד פּלאַסטיק אין יחיד גראַניאַלז, פּראַוויידינג אַ סטאַנדערדייזד גרייס פֿאַר ווייַטער פּראַסעסינג. איר פאַרלאָזנ אויף דעם עקוויפּמענט צו פירן די אָרנטלעכקייַט, ייבערפלאַך קעראַקטעריסטיקס, און גרייס פון יעדער פּאַרטאַקאַל. די אַרבעט פּרינציפּ פון פּלאַסטיק גראַנולאַטאָר ינוואַלווז מעלטינג פּלאַסטיק, פילטערינג ימפּיוראַטיז, און פאָרמינג מונדיר פּעלאַץ דורך אָפּגעהיט פאַרוואַלטונג פון באדינגונגען ין דער אַפּאַראַט.
-
קאַץ יקסטרודאַד פּלאַסטיק אין יחיד גראַניאַלז.
-
גיט אַ קאָנסיסטענט גרייס פֿאַר ווייַטער פּראַסעסינג אין מאַנופאַקטורינג.
-
טראַנספאָרמס קעסיידערדיק סטראַנדז פון צעלאָזן פּלאַסטיק אין גראַניאַלז פון מונדיר גרייס.
-
סערוועס ווי אַ סטאַנדערדייזד רוי מאַטעריאַל פֿאַר ינדזשעקשאַן מאָלדינג און פילם יקסטרוזשאַן.
הויפּט סטעפּס אין פּעללעטיזינג
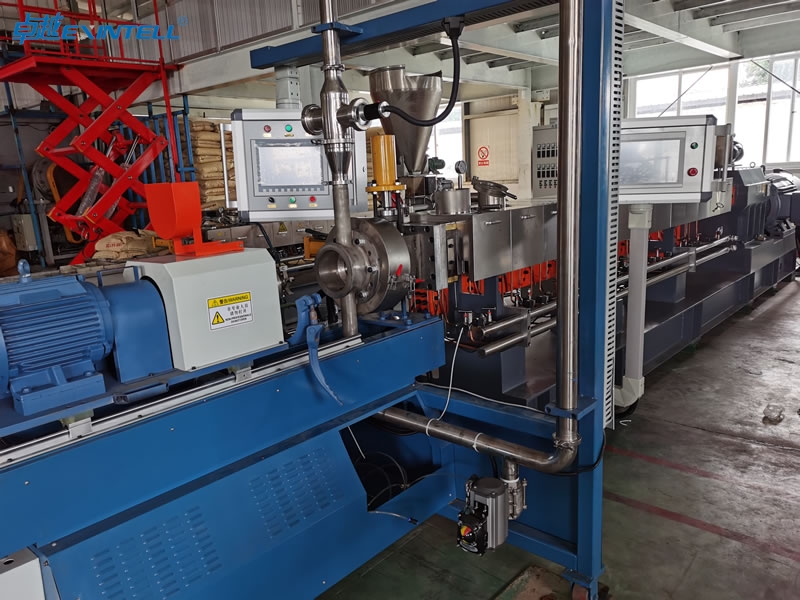
איר נאָכפאָלגן אַ סעריע פון סטעפּס ווען אַפּערייטינג אַ פּלאַסטיק פּעללעטיזער. יעדער בינע שאַפּעס די קוואַליטעט און קאָנסיסטענסי פון די לעצט פּראָדוקט. דאָ איז אַ טיפּיש וואָרקפלאָוו:
-
פידינג & פאַר - באַהאַנדלונג: איר באַקענען רוי מאַטעריאַלס דורך אַ כאַפּער אָדער פידער. פאַר-באַהאַנדלונג ינקריסאַז פאַרנעם געדיכטקייַט און פּריפּערז די מאַטעריאַל פֿאַר מעלטינג.
-
מעלטינג & פּלאַסטיק פאָרמינג: איר צולייגן היץ און שערן ניצן אַ עקסטרודער. דעם שריט אַטשיווז אַ מונדיר פלאַקס און פּריפּערז די פּלאַסטיק פֿאַר פילטריישאַן.
-
צעשמעלצן פילטערס: איר פילטער די מאָולטאַן פּלאַסטיק צו באַזייַטיקן קאַנטאַמאַנאַנץ. ריין מאַטעריאַל ינשורז הויך-קוואַליטעט פּעלאַץ.
-
שטאַרבן יקסטרוזשאַן & קאַטינג: איר פאָרעם די פילטערד צעשמעלצן אין פּעלאַץ ניצן אַ שטאַרבן און קאַטינג מעקאַניזאַם.
-
קאָאָלינג & קאָרמען: איר קילן די פּעלאַץ און דעמאָלט טרוקן אָדער קראָם זיי פֿאַר צוקונפֿט נוצן.
טיפּ: קאָנסיסטענט פידינג און גענוי טעמפּעראַטור קאָנטראָל העלפּס איר דערגרייכן מונדיר פּעללעט גרייס און פאַרמייַדן חסרונות.
איר קענען אויסקלייַבן עטלעכע טייפּס פון פּעללעטיזינג עקוויפּמענט, יעדער פּאַסיק פֿאַר פאַרשידענע מאַטעריאַלס און שאַפּעס. די טיש אונטן ווייזט פּראָסט אָפּציעס:
|
פּעללעטיזער טיפּ |
בעסטער פֿאַר |
פּעללעט פאָרעם |
קאָרעוו קאָס |
|---|---|---|---|
|
פּע, PP, פּס - ריין פידז |
סילינדריקאַל |
נידעריק |
|
|
ליבלינג, PA, ינזשעניעריע פּלאַסטיקס |
ספעריש |
הויך |
|
|
וואַסער-רינג פּעללעטיזער |
פּע, PP - מעסיק קאַנטאַמאַניישאַן |
לענטיקולאַר / ספעריש |
מיטל |
פארוואס פּעללעטיזינג ענינים
פּעללעטיזינג פיעסעס אַ קריטיש ראָלע אין ריסייקלינג און מאַנופאַקטורינג. איר גער מאָולטאַן ריסייקאַלד פּלאַסטיק אין מונדיר פּעלאַץ, וואָס איר קענען קראָם, אַריבערפירן, און ריפּראַסעס ווי בתולה סמאָלע. דעם טראַנספאָרמאַציע אַלאַוז ריסייקאַלד מאַטעריאַלס צו שייַעך-אַרייַן די מאַנופאַקטורינג ציקל יפישאַנטלי. איר נוץ פון גרינגער האַנדלינג און ימפּרוווד מיקסינג בעשאַס פּראָדוקציע. דער סוף פּראָדוקט שטיצט די קייַלעכיק עקאנאמיע פֿאַר פּלאַסטיקס דורך צושטעלן ריקליימד מאַטעריאַל.
-
פּעללעטיזאַטיאָן מאכט פּלאַסטיק פידסטאַקס גרינגער און מער עפעקטיוו צו שעפּן.
-
עס ינשורז קאָנסיסטענט רעזולטאַטן בעשאַס מיקסינג און פאָרמינג.
-
דער פּראָצעס סאַפּלייז די גאנצע קייַלעכיק עקאנאמיע פֿאַר פּלאַסטיקס מיט ריקליימד מאַטעריאַל.
איר האָבן עטלעכע טשאַלאַנדזשיז בעשאַס פּעללעטיזינג. הויך נעץ צופרידן אין פּעלאַץ קענען פירן צו נעבעך מעטשאַניקאַל פאָרשטעלונג און מאַטעריאַל אָנווער. איר דאַרפֿן עפעקטיוו דרייינג סיסטעמען און געהעריק סעלעקציע פון עקוויפּמענט צו מינאַמייז נעץ. ינקאַנסיסטענט פּעללעט גרייס אָפט רעזולטאַטן פון ימפּראַפּער פידינג מעקאַניזאַמז. איר סאָלווע דעם דורך ניצן גענוי פידינג סיסטעמען. די ברירה פון מאַשינערי, אַזאַ ווי אַ גראַנולאַטאָר מיט פּינטלעכקייַט-ענדזשאַנירד בלאַדעס, גלייַך ימפּאַקץ די קוואַליטעט פון די פּעלאַץ געשאפן.
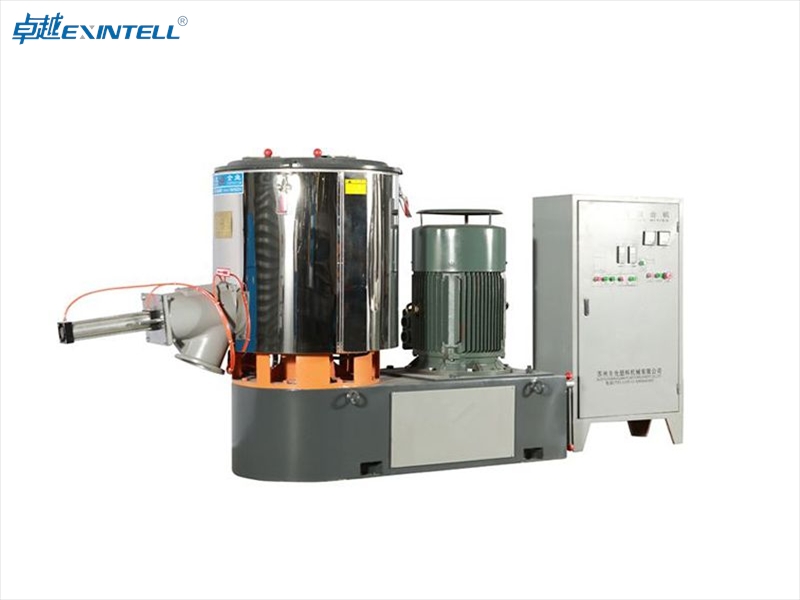
איר אויך זען טעקנאַלאַדזשיקאַל אַדוואַנסיז אין 2026. איין-שרויף יקסטרודערז מיט ל / ד ריישיאָוז צווישן 32:1 און 38:1 זענען פּראָסט. טאַנדעם קאַנפיגיעריישאַנז מאַקסאַמייז דיגאַססינג און פילטריישאַן. קעסיידערדיק פאַרשטעלן טשיינדזשערז לאָזן פילטער ענדערונגען אָן סטאָפּפּינג פּראָדוקציע. בימעטאַלליק טעכנאָלאָגיע ינקריסיז געווער, און קאָ-ראָוטייטינג פּאַראַלעל צווילינג שרויף יקסטרודערז פאָרשלאָגן עפעקטיוו קאַנטאַמאַנאַנט באַזייַטיקונג. אַנדערוואָטער פּעללעטיזערס פּראָדוצירן מונדיר, שטויב-פֿרייַ פּעלאַץ און באַפֿעלן העכער ריסייל פּרייסיז.
|
טעכנאָלאָגיע |
באַשרייַבונג |
Benefits |
|---|---|---|
|
בימעטאַלליק טעכנאָלאָגיע |
אַוואַנסירטע מאַטעריאַלס פאַרבעסערן געווער |
ינקריסאַז געווער דורך 3-5 מאל |
|
קאָ-ראָוטינג פּאַראַלעל צווילינג שרויף |
Positive דיספּלייסמאַנט, זיך-רייניקונג פאַנגקשאַנז |
עפעקטיוו באַזייַטיקונג פון קאַנטאַמאַנאַנץ |
|
אַנדערוואָטער פּעללעטיזער |
טראגט מונדיר, שטויב-פֿרייַ פּעלאַץ |
העכער ריסייל פּרייַז, ידעאַל פֿאַר ינזשעניעריע פּלאַסטיקס |
איר קענען דערגרייכן טרופּוט קאַפּאַסאַטיז ריינדזשינג פון 80 קג / הר צו העכער 1,000 קג/hr, דיפּענדינג אויף די מאַשין טיפּ און קאַנפיגיעריישאַן. ענערגיע-עפעקטיוו שורות ראַטעווען צווישן $30,000-$80,000 פּער יאָר קאַמפּערד מיט ווייניקער עפעקטיוו מאָדעלס. אין 2026, ספּעציפיש ענערגיע קאַנסאַמשאַן פֿאַר פּלאַסטיק פּעללעטיזערס ריינדזשאַז פון 0.25-0.35 קוו / קג, מיט בעסטער-אין-קלאַס קאַנפיגיעריישאַנז אַטשיווינג ווי נידעריק ווי 0.20-0.30 קוו / קג.
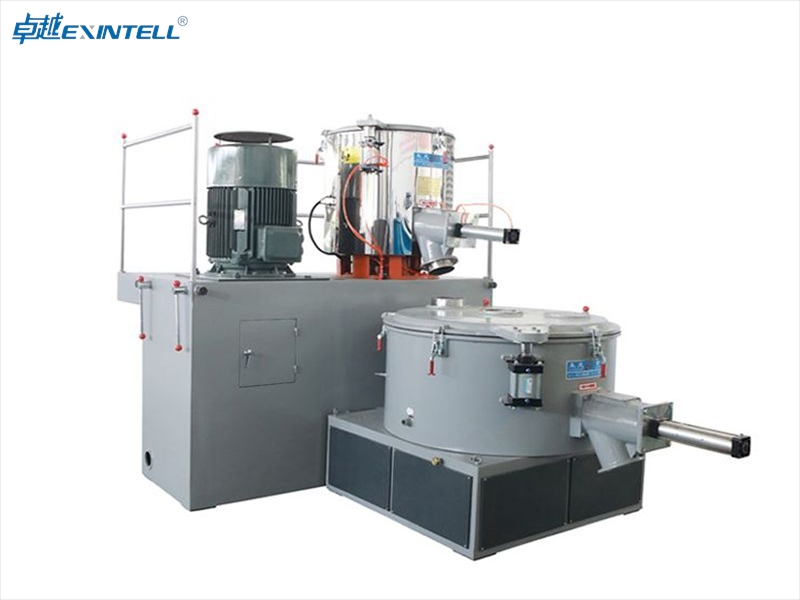
באַמערקונג: מולטי-שיכטע סטאַנדערדיזיישאַן און נייַ שרויף דיזיינז העלפֿן איר פּראַסעסינג ביאָ-פּלאַסטיק און ניט-קריטיש פּראָופיילז מער יפעקטיוולי.
איר פאַרלאָזנ זיך די פּלאַסטיק גראַנולאַטאָר און גראַנולאַטאָר טעכנאָלאָגיע צו פּראָדוצירן מונדיר פּעלאַץ וואָס טרעפן ינדאַסטרי סטאַנדאַרדס. דער פּראָצעס ינשורז איר האָבן פאַרלאָזלעך פידז פֿאַר מאַנופאַקטורינג און ריסייקלינג, שטיצן ביידע עפעקטיווקייַט און סאַסטיינאַביליטי.
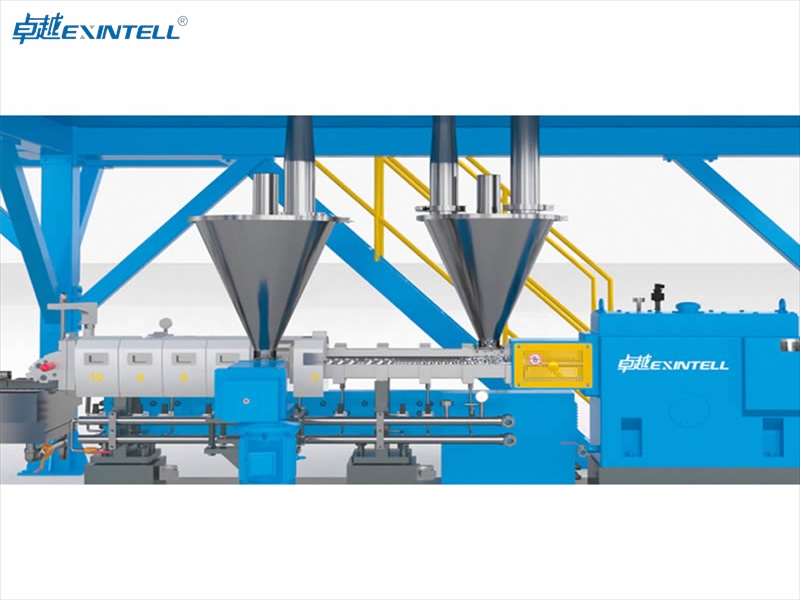
פּלאַסטיק פידינג
אַרייַנשרייַב מאַטעריאַלס
איר אָנהייב די פּעללעטיזינג פּראָצעס דורך סאַלעקטינג די רעכט אַרייַנשרייַב מאַטעריאַלס. איר קענען נוצן פּלאַסטיק וויסט, צעלקע פּלאַסטיק, אָדער אַ מישן פון ביידע. איידער איר קאָרמען די מאַטעריאַלס אין די פּלאַסטיק פּעללעטיזער, איר דאַרפֿן צו צוגרייטן זיי קערפאַלי. דאָ איז אַ טיפּיש צוגרייטונג וואָרקפלאָוו:
-
פּלאַסטיק צוגרייטונג: איר וואַשן און פּיצל ריסייקאַלד פּלאַסטיק צו באַזייַטיקן שמוץ און קאַנטאַמאַנאַנץ. איר קען אויך צעשמעלצן די מאַטעריאַל אויב דארף. ווירגין פּלאַסטיק אָפט קומט ווי פלאַקעס אָדער גראַניאַלז, גרייט פֿאַר פּראַסעסינג.
-
מעלטינג און יקסטרוזשאַן: איר היץ די צוגעגרייט פּלאַסטיק אין די פּלאַסטיק פּעללעטיזינג מאַשין. די עקסטרודער צעלאָזן די מאַטעריאַל און פּושיז עס פאָרויס.
-
קאַטינג: איר נוצן ראָוטייטינג בלאַדעס אָדער אַ גראַנולאַטאָר צו שנייַדן די מאָולטאַן פּלאַסטיק אין קליין ברעקלעך.
-
קאָאָלינג: איר קילן די פּעלאַץ ניצן לופט, וואַסער, אָדער ביידע.
-
דריינג און זיפּונג: איר טרוקן די קולד פּעלאַץ און פאַרשטעלן זיי צו ענשור מונדיר גרייס און קוואַליטעט.
איר מוזן באַצאָלן ופמערקזאַמקייַט צו די ריינקייַט און גרייס פון די אַרייַנשרייַב מאַטעריאַלס. ריין, געזונט-צוגעגרייט פּלאַסטיק וויסט העלפּס איר ויסמיידן חסרונות און ימפּרוווז די קוואַליטעט פון די פּעלאַץ.
פידינג מעקאַניזאַמז
איר פאַרלאָזנ זיך עפעקטיוו פידינג מעקאַניזאַמז צו אַריבערפירן פּלאַסטיק אין די פּעללעטיזינג סיסטעם. צוויי הויפּט מעטהאָדס העלפֿן איר דערגרייכן אַ פעסט און קאַנטראָולד פידינג.
כאַפּער
איר נוצן אַ כאַפּער צו מאַסע פּלאַסטיק וויסט אָדער צעלקע מאַטעריאַל אין די פּלאַסטיק פּעללעטיזער. דער כאַפּער האלט די מאַטעריאַל און ריליסיז עס אין אַ קאַנטראָולד קורס. איר קענען סטרויערן די לויפן צו גלייַכן די קאַפּאַציטעט פון די פּלאַסטיק פּעללעטיזינג מאַשין. האָפּפּערס אָפט אַרייַננעמען סענסאָרס וואָס מאָניטאָר מאַטעריאַל לעוועלס און פאַרמייַדן בלאַקידזשיז.
קאַנווייערז
איר נוצן קאַנווייערז צו אַריבערפירן פּלאַסטיק פון סטאָרידזש צו די כאַפּער אָדער גלייַך אין די פּעללעטיזער. קאַנווייערז צושטעלן אַ פעסט טייַך פון מאַטעריאַל און רעדוצירן מאַנואַל האַנדלינג. איר קענען קלייַבן גאַרטל, שרויף, אָדער ווייברייטינג קאַנווייערז באזירט אויף די טיפּ און גרייס פון פּלאַסטיק. קאַנווייערז העלפֿן איר האַלטן אַ קאָנסיסטענט קאָרמען קורס און מינאַמייז ינטעראַפּשאַנז.
טיפּ: איר זאָל קאָנטראָלירן די פידינג סיסטעם קעסיידער צו פאַרמייַדן דזשאַמז און ענשור גלאַט אָפּעראַציע.
קאָנסיסטענט פידינג וויכטיקייט
איר דאַרפֿן קאָנסיסטענט פידינג צו פּראָדוצירן הויך-קוואַליטעט פּעלאַץ. פעסט פידינג ינשורז מונדיר גרייס, פאָרעם, און נעץ צופרידן. אויב איר לאָזן ווערייישאַנז אין פידינג, איר ריזיקירן צו שאַפֿן פּעלאַץ מיט ייבערפלאַך חסרונות אָדער וווידז. נעץ פלאַקטשויישאַנז קענען גרונט אָנווער פון מעטשאַניקאַל שטאַרקייַט און אפילו ויסריכט פייליערז. אַנסטייבאַל פּעלאַץ קוואַליטעט מאכט עס שווער פֿאַר איר צו פאַרקויפן אָדער נוצן די פּעלאַץ אין געשעפט אַפּלאַקיישאַנז.
-
ינקאַנסיסטענט פּעללעט גרייס קענען פירן צו ייבערפלאַך חסרונות און וווידז.
-
ווערייישאַנז אין נעץ אינהאַלט קענען אָנמאַכן אָנווער פון מעטשאַניקאַל שטאַרקייַט און ויסריכט פייליערז.
-
אַנסטייבאַל פּעללעט קוואַליטעט קענען שטערן אַקסעפּטאַנס אין געשעפט אַפּלאַקיישאַנז.
איר קאָנטראָל נעץ אינהאַלט דורך האַלטן אַ פעסט פידינג. דעם שריט איז יקערדיק פֿאַר דערגרייכן מאַקסימום פּראָדוקט קוואַליטעט. אויב איר איגנאָרירן פידינג קאָנסיסטענסי, איר קען פּנים דאַונסטרים פּראַסעסינג פּראָבלעמס, אַזאַ ווי ייבערפלאַך חסרונות און סטראַקטשעראַל דיפישאַנסיז. איר פאַרלאָזנ זיך די פּלאַסטיק גראַנולאַטאָר און גראַנולאַטאָר טעכנאָלאָגיע צו העלפֿן איר דערגרייכן מונדיר פידינג און פּעללעט קוואַליטעט.
מעלטינג און פילטריישאַן
עקסטרודער פאַס און שרויף
איר פאַרלאָזנ זיך די עקסטרודער פאַס און שרויף צו יבערמאַכן פּלאַסטיק וויסט אָדער רוי מאַטעריאַל אין אַ גלאַט, מונדיר צעשמעלצן. די שרויף ראָוטייץ ין די העאַטעד פאַס, פּושינג די פּלאַסטיק פאָרויס. ווי די שרויף טורנס, עס קריייץ מעטשאַניקאַל קאַמף און שערן היץ. דעם פּראָצעס מעלץ די פּלאַסטיק יפישאַנטלי. פונדרויסנדיק כיטערז אויף די פאַס לייגן מער היץ, ינשורינג די מאַטעריאַל ריטשאַז די רעכט טעמפּעראַטור פֿאַר פּעללעטיזינג. שערן היץ פון די שרויף אָפט סאַפּלייז אַ באַטייטיק טייל פון די ענערגיע דארף פֿאַר מעלטינג.
דאָ איז אַ שנעל איבערבליק פון ווי די קאַמפּאָונאַנץ אַרבעט צוזאַמען:
|
קאָמפּאָנענט |
פֿונקציע |
|---|---|
|
שרויף |
טראַנספאָרמס פּלאַסטיק אין אַ מונדיר צעשמעלצן דורך מעטשאַניקאַל קאַמף און שערן היץ. |
|
פאַס |
היץ און קאַמפּאַקטיז די פּלאַסטיק, ינשורינג גרונטיק מעלטינג און פידינג צו די שטאַרבן קאָפּ. |
איר דאַרפֿן ביידע די שרויף און פאַס צו אַרבעטן אין האַרמאָניע. אויב יעדער טייל פיילז, די פּלאַסטיק פּעללעטיזער קענען נישט פּראָדוצירן קאָנסיסטענט פּעלאַץ.
טעמפּעראַטור קאָנטראָל
איר מוזן קאָנטראָלירן די טעמפּעראַטור קערפאַלי בעשאַס די מעלטינג בינע. טעמפּעראַטור גלייך אַפעקץ ווי געזונט די פּלאַסטיק מעלץ און פלאָוז דורך די יקסטרוזשאַן סיסטעם. געהעריק טעמפּעראַטור סעטטינגס העלפֿן איר דערגרייכן גלאַט און סטאַביל מאַטעריאַל לויפן, הויך-טראָגן יקסטרוזשאַן. אויב איר שטעלן די טעמפּעראַטור צו נידעריק, די פּלאַסטיק קען נישט צעשמעלצן יוואַנלי. דאָס פירט צו יבעריק וויסקאָסיטי און נעבעך פּלאַסטיזיישאַן. אויב איר שטעלן די טעמפּעראַטור צו הויך, די פּלאַסטיק קענען דיגרייד. דעם ז קרישלדיק פּעלאַץ און ראַדוסאַז זייער מעטשאַניקאַל שטאַרקייַט.
-
טעמפּעראַטור ינפלואַנסיז פּלאַסטיק פּלאַסטיזיישאַן, פלאָוואַביליטי, און די פּראָפּערטיעס פון די לעצט פּעלאַץ.
-
ריכטיק טעמפּעראַטור ינשורז סטאַביל אָפּעראַציע און הויך-קוואַליטעט רעזולטאַט.
-
נידעריק טעמפּעראַטורעס גרונט אַניוואַן מעלטינג און הויך וויסקאָסיטי.
-
הויך טעמפּעראַטורעס ריזיקירן טערמאַל דערנידעריקונג און שוואַך פּעלאַץ.
טיפּ: שטענדיק מאָניטאָר די טעמפּעראַטור זאָנעס צוזאמען די פאַס צו טייַנען אָפּטימאַל מעלטינג טנאָים.
פילטריישאַן איידער פּעללעטיזינג
איידער איר מאַך צו די יקסטרוזשאַן בינע, איר מוזן פילטער די מאָולטאַן פּלאַסטיק. פילטריישאַן רימוווז ימפּיוראַטיז אַזאַ ווי שמוץ, מעטאַל פראַגמאַנץ, אָדער אַנמעלטיד פּאַרטיקאַלז. ריין צעשמעלצן איז יקערדיק פֿאַר פּראַדוסינג הויך-קוואַליטעט פּעלאַץ. איר נוצן פייַן ייגל סקרינז אָדער פילטער פּאַקס אין די פּלאַסטיק פּעללעטיזינג מאַשין צו טראַפּ קאַנטאַמאַנאַנץ. דעם שריט פּראַטעקץ די שטאַרבן און קאַטינג סיסטעם פון שעדיקן. עס אויך ינשורז אַז די פּעלאַץ האָבן אַ גלאַט ייבערפלאַך און מונדיר סטרוקטור.
איר זאָל קאָנטראָלירן און פאַרבייַטן פילטערס קעסיידער. קלאָגד פילטערס קענען רעדוצירן לויפן און פאַרשאַפן דרוק בויען-אַרויף אין די יקסטרוזשאַן סיסטעם. קאָנסיסטענט פילטריישאַן שטיצט די קוילעלדיק עפעקטיווקייַט פון די פּעללעטיזינג פּראָצעס. איר באַקומען בעסער רעזולטאַטן און ווייניקערע חסרונות אין דיין פאַרטיק פּעלאַץ.
באַמערקונג: עפעקטיוו פילטריישאַן יקסטענדז די לעבן פון דיין פּלאַסטיק גראַנולאַטאָר און גראַנולאַטאָר בלאַדעס.
יקסטרוזשאַן דורך די פּלאַטע
די פּלאַטע פֿונקציע
איר דערגרייכן אַ קריטיש בינע אין די פּלאַסטיק פּעללעטיזער פּראָצעס ווען די מאָולטאַן פּלאַסטיק קומט צו די שטאַרבן טעלער. די שטאַרבן טעלער אקטן ווי אַ פּינטלעכקייַט געצייַג וואָס שאַפּעס די צעלאָזן מאַטעריאַל אין סטראַנדז. איר פאַרלאָזנ אויף דעם קאָמפּאָנענט צו דעפינירן די ערשט גרייס און פאָרעם פון יעדער שנירל, וואָס שפּעטער ווערט אַ פּעלאַט. דער פּלאַן פון די טעלער אַפעקץ די קוואַליטעט און קאָנסיסטענסי פון דיין רעזולטאַט.
דאָ איז אַ שנעל איבערבליק פון שליסל שטאַרבן טעלער פֿעיִקייטן:
|
שטריך |
באַשרייַבונג |
|---|---|
|
פֿונקציע |
עקסטרודז מאָולטאַן פּאָלימער דורך האָלעס צו דעפינירן פּעללעט דימענשאַנז |
|
לאָך גרייס ראַנגע |
טיפּיקאַללי ריינדזשאַז פון 2.5 צו 4 מם אין דיאַמעטער |
|
נומער פון האָלעס |
געווענליך צווישן 200 צו 800 האָלעס |
|
השפּעה אויף קוואַליטעט |
פּלאַן אַפעקץ לעצט שרייטל טשאַראַקטעריסטיקס, אַרייַנגערעכנט גרייס און פאָרעם |
איר קענען סטרויערן די לאָך דיאַמעטער און קאַנפיגיעריישאַן צו קאָנטראָלירן די ברעג גרעב. קלענערער האָלעס פּראָדוצירן טינער סטראַנדז און קלענערער פּעלאַץ. גרעסערע האָלעס טראָגן טיקער סטראַנדז און גרעסערע פּעלאַץ. די שטאַרבן טעלער ינשורז אַז יעדער שנירל געלאזן די יקסטרוזשאַן סיסטעם שוועבעלעך דיין געוואלט ספּעסאַפאַקיישאַנז.
Pressure and Pellet Shape
איר מוזן האַלטן די רעכט דרוק ווען די מאָולטאַן פּלאַסטיק פּאַסיז דורך די שטאַרבן טעלער. די יקסטרוזשאַן סיסטעם ניצט דרוק צו שטופּן די מאַטעריאַל יוואַנלי דורך יעדער לאָך. קאָנסיסטענט דרוק פּריווענץ ירעגיאַלעראַטיז אין שנירל גרעב און העלפּס איר דערגרייכן מונדיר פּעללעט גרייס. If the pressure drops or spikes, איר קען זען חסרונות אַזאַ ווי אַניוואַן שאַפּעס אָדער לופט פּאַקאַץ אין די פּעלאַץ.
די פאָרעם פון יעדער פּעללעט דעפּענדס אויף די פּלאַן פון די טעלער און די דרוק געווענדט בעשאַס יקסטרוזשאַן. איר קענען אויסקלייַבן פאַרשידענע לאָך שאַפּעס און עריינדזשמאַנץ צו מאַכן סילינדריקאַל, ספעריש, אָדער לענטיקולאַר פּעלאַץ. The right combination of pressure and die plate design gives you control over the final appearance and performance of your product.
Shaping the Strands
You have several methods for shaping plastic strands before cutting them into pellets. Each method offers unique benefits for different applications. The choice of method affects the quality, פּרייַז, and consistency of your pellets.
|
מעטאָד |
באַשרייַבונג |
Impact on Pellet Quality |
|---|---|---|
|
עקסטרודז פּלאַסטיק אין סטראַנדז, then cuts them into pellets. |
Cost-effective for smaller batches, but may vary in quality. |
|
|
Cuts strands underwater, which cools and maintains quality. |
Produces high-quality pellets due to effective cooling. |
|
|
Water-Ring Systems |
Uses a water ring to cool and cut strands. |
Ensures good quality while being cost-efficient. |
You might use strand pelletizing for small batches of plastic waste, as it offers a simple and affordable approach. Underwater hot-face cutting works well when you need high-quality pellets with smooth surfaces. Water-ring systems balance cost and quality, making them suitable for many types of plastics.
You depend on the plastic granulator and granulator technology to finish the process. After shaping and cooling, the system cuts the strands into uniform pellets. This step completes the transformation from melting to finished product, ready for packaging or further processing.
טיפּ: Always monitor the extrusion system for stable pressure and temperature. This helps you maintain consistent pellet quality and reduces downtime.
קאָאָלינג מעטהאָדס
After the extrusion stage, איר מוזן cool the hot strands quickly to form solid pellets. The cooling method you choose affects pellet quality, ענערגיע נוצן, and production speed. You can select from water ring cooling, underwater cooling, or air cooling, depending on your material and production needs.
Water Ring Cooling
You often use water ring cooling for polyolefins and polystyrene. אין דעם אופֿן, you direct a ring of water around the die face. The water cools and solidifies the strands as they exit, then a cutter chops them into pellets. This system works well for many standard plastics and offers a compact design.
Here is a summary of the main advantages and disadvantages:
|
אַדוואַנטאַגעס |
דיסאַדוואַנטידזשיז |
|---|---|
|
Not suitable for sticky or thick materials |
|
|
Produces visually appealing pellets |
Requires close monitoring of water |
|
Compact system with lower costs |
Limited material compatibility |
|
Handles changes in melt temperature and pressure well |
Lower production capacity compared to underwater systems |
|
Space-efficient and easy to control |
Limited to specific materials |
|
Cost-effective for budget-conscious companies |
Not effective for materials that heat up or stick together |
|
Cannot handle high production demands |
|
|
Good for budget management |
Limited to certain materials like polyolefins and polystyrene |
You should choose water ring cooling if you want a space-saving, budget-friendly solution for standard materials. You must monitor the water system closely to prevent issues with sticky or thick plastics.
Underwater Cooling
You can achieve high-quality pellets with underwater cooling. אין דעם אופֿן, you cut the strands directly in a water chamber. The water cools and solidifies the pellets instantly, which leads to a smooth surface and uniform size. You benefit from continuous operation and high output rates.
-
Underwater pelletizers produce uniform pellets with minimal fines and dust.
-
The rapid solidification process ensures consistent shape and size.
-
You can reach high production rates due to efficient cooling and solidification.
-
Compared to air-cooled systems, underwater cooling uses less energy because water transfers heat more efficiently.
You should consider underwater cooling if you need top-quality pellets and high production capacity. This method works well for demanding applications and advanced materials.
לופט קאָאָלינג
You may select air cooling for materials that react poorly to moisture, such as biodegradable plastics like PLA or PBAT. Air cooling uses fans or blowers to cool the strands as they exit the die. This method eliminates the need for drying systems, which can simplify your process.
|
אַפּפּליקאַטיאָנס |
לימיטיישאַנז |
|---|---|
|
Not suitable for all types of materials |
|
|
Used for biodegradable materials (PLA, PBAT) |
Limited cooling efficiency compared to water cooling |
|
Eliminates the need for drying systems |
Potentially higher energy costs |
You should use air cooling if you process moisture-sensitive materials or want to avoid extra drying steps. You may face higher energy costs and slower cooling compared to water-based methods.
טיפּ: Always match your cooling method to your material and production goals. The right choice helps you avoid defects and maintain the quality of your pellets.
You rely on the granulator to complete the process after cooling. The granulator cuts the solidified strands into uniform pellets, ready for packaging or further use. Efficient cooling ensures that the melting and cutting stages produce high-quality pellets from your plastic waste.
Pelletizing and Cutting
Knife Cutting Mechanism
You rely on the knife cutting mechanism to transform cooled plastic strands into finished pellets. The system positions specialized knives close to the die face, where the strands exit. די Melt-to-Cut window plays a crucial role here. If you allow too little time between the die and the blade, you may see misshapen pellets. Too much time can cause fractures and fines, which lowers overall quality. Pelletizing knives come in different shapes, such as straight, slanted, or V-shaped, and each suits a specific type of pelletizer. Manufacturers use high-carbon steel or tool steel for these knives, which increases durability. פּינטלעכקייַט אין קאַטינג איז יקערדיק, אַזוי פילע נייווז זענען קנק-מאַשינד פֿאַר ענג טאָלעראַנץ. היץ טריטמאַנץ און קאָאַטינגס ווייַטער פאַרברייטערן די בלייד לעבן און פֿאַרבעסערן פאָרשטעלונג.
-
די מעלט-צו-קאַט פֿענצטער דיטערמאַנז שרייטל פאָרעם און קוואַליטעט.
-
מעסער מאַטעריאַל און פאָרעם ווירקן געווער און קאַטינג פּינטלעכקייַט.
-
געהעריק טיימינג פּריווענץ חסרונות און ינשורז קאָנסיסטענט רעזולטאַטן.
דערגרייכן וניפאָרם פּעלאַץ
איר ווילט אַז יעדער פּעללעט זאָל האָבן די זעלבע גרייס און פאָרעם. צו דערגרייכן דעם, איר מוזן קאָנטראָלירן עטלעכע פּראָצעס וועריאַבאַלז בעשאַס קאַטינג. אַדזשאַסטינג די קאָרמען קורס, דיסק ווינקל, און דיסק גיכקייַט לעץ איר פייַן-ניגן פּעללעט גרייס. פֿאַר קלענערער פּעלאַץ, איר פאַרגרעסערן די קאָרמען קורס און דיסק ווינקל, קאָרמען נעענטער צו די 3-4:00 שטעלע, און כאַפּן די דיסק גיכקייַט. פֿאַר גרעסערע פּעלאַץ, איר פאַרמינערן די קאָרמען קורס און דיסק ווינקל, feed closer to the seven o’clock position, and lower the disc speed. These adjustments help you maintain uniformity and avoid defects.
טיפּ: Monitor your process controls closely. Small changes in feed or speed can make a big difference in pellet quality.
You also need to ensure that the granulator operates smoothly. Consistent operation helps you cut into pellets with minimal variation, supporting high-quality output.
Types of Pelletizer Cutters
You can choose from several types of pelletizer cutters, each designed for specific materials and production needs. The cutter type affects pellet shape, דורכפאָר, און נעץ צופרידן. דאָ איז אַ פאַרגלייַך:
|
טיפּ |
פּעללעט פאָרעם |
פּאַסיק מאַטעריאַלס |
דורכפאָר (קג/hr) |
Residual Moisture (%) |
|---|---|---|---|---|
|
ברעג |
סילינדריקאַל |
טערמאַפּלאַסטיק (PP, פּע, ABS, פּס) |
100–2,000 |
<1% |
|
אַנדערוואָטער |
ספעריש |
All Polymers |
500–3,000+ |
<0.05% |
|
Water Ring |
Lenticular |
פּע, PP, פּיסי, פּס |
200–1,500 |
<0.5% |
Strand pelletizing uses a water bath for cooling and works well for continuous strands. Underwater pelletizers cut molten plastic directly into pellets with rapid cooling, giving you better control over size and shape. Water ring systems offer a balance between cost and quality, producing lenticular pellets suitable for many applications.
You select the right cutter based on your material, desired pellet characteristics, און פּראָדוקציע צילן. This choice ensures your pellets meet industry standards and customer requirements.
Pellet Collection and Finishing
דריינג און זיפּונג
You must ensure that pellets are dry and free from unwanted materials before packaging. Moisture control is critical because wet pellets can lead to product degradation and issues during storage. נאָך קאָאָלינג, you monitor moisture content to optimize the process. You use screening equipment to separate well-formed pellets from fines and debris. Screening also removes stones, פּלאַסטיקס, מעטאַלס, and other hard materials that could damage your equipment. A stone trap helps you eliminate hard materials, while magnets pick up metals. You rely on these steps to maintain pellet quality and protect your machinery.
-
Monitor moisture content after cooling.
-
Use screening equipment to remove fines and debris.
-
Employ stone traps and magnets to eliminate hard materials and metals.
-
Separate well-formed pellets from defective ones before packaging.
טיפּ: Regular screening and drying help you avoid packaging low-quality products and extend the lifespan of your granulator.
קוואַליטי קאָנטראָל
You need to implement quality control measures to ensure product consistency. Sampling plays a crucial role in achieving good pellet quality. You must use proper procedures and equipment to minimize sampling errors. Samples should represent the entire batch, so you avoid skewed results. You process samples correctly before laboratory analysis to get accurate data.
Here is a step-by-step checklist for quality control:
-
Verify assay accuracy by rechecking with the lab.
-
Ensure the sample taken is representative.
-
Investigate if multiple nutrient levels are out of control.
-
Confirm the regular crew operated the mill during production.
-
Check for discrepancies in inventory records.
-
Ensure scales and metering devices are correctly adjusted.
-
Inspect ingredient and finished-feed bins for issues.
-
Reassess mixing times for correctness.
-
Review ingredient assay values for deficiencies.
Finished-feed assays provide a final assessment of how well you controlled quality during production. You should sample regularly, such as once per week or per 100 tons of production, צו טייַנען קאָנסיסטענט קוואַליטעט.
באַמערקונג: קאָנסיסטענט מוסטערונג און פּינטלעך פּראַסעסינג העלפּס איר צושטעלן פּעלאַץ וואָס טרעפן ינדאַסטרי סטאַנדאַרדס.
פּאַקקאַגינג
איר גרייטן פּעלאַץ פֿאַר טראַנספּאָרט אָדער סטאָרידזש דורך פּאַקקאַגינג זיי יפישאַנטלי. איר נוצן אָטאַמייטיד סיסטעמען צו פּלאָמבירן באַגס, בינס, אָדער קאַנטיינערז. פּאַקקאַגינג פּראַטעקץ פּעלאַץ פון נעץ, קאַנטאַמאַניישאַן, און מעטשאַניקאַל שעדיקן. איר שטעלן יעדער פּעקל מיט פּעקל אינפֿאָרמאַציע, פּראָדוקציע טאָג, און קוואַליטעט דאַטן. דער שריט העלפּס איר שפּור ינוואַנטאָרי און ינשורז טרייסאַביליטי. איר קראָם פּאַקידזשד פּעלאַץ אין אַ טרוקן, ריין געגנט צו ופהיטן זייער קוואַליטעט ביז נוצן.
-
ניצן אָטאַמייטיד פּאַקקאַגינג סיסטעמען פֿאַר עפעקטיווקייַט.
-
לאַבעל פּאַקאַדזשאַז פֿאַר טרייסאַביליטי און קוואַליטעט פארזיכערונג.
-
קראָם פּעלאַץ אין טרוקן, ריין טנאָים צו פאַרמייַדן דערנידעריקונג.
קאַלאַוט: געהעריק פּאַקקאַגינג און סטאָרידזש גאַראַנטירן אַז דיין פּעלאַץ בלייבן הויך קוואַליטעט און גרייט פֿאַר מאַנופאַקטורינג אָדער ריסייקלינג.
You transform plastic into pellets by following each stage: פידינג, מעלטינג, פֿילטרירונג, עקסטרודינג, קאָאָלינג, און שניידן. This process gives you uniform pellets for manufacturing and recycling.
-
Modern pelletizers help you ראַטעווען אַרויף צו 30% on materials and reduce the need for new plastic.
-
You support a circular economy by using a granulator to recycle waste and keep plastics out of landfills.
-
די מאשינען lower environmental impact and conserve resources for the future.
Appreciate how this technology makes plastics more sustainable and efficient for everyone.
FAQ
What types of plastics can you process in a pelletizer?
You can process most thermoplastics, including polyethylene (פּע), פּאַליפּראָופּאַלין (PP), פּאַליסטיירין (פּס), און ליבלינג. Some machines also handle engineering plastics and biodegradable materials. Always check your pelletizer’s compatibility before starting.
How do you maintain pellet size consistency?
You control pellet size by adjusting feed rate, die plate design, and cutting speed. Regular monitoring and equipment calibration help you achieve uniform pellets. Consistent input material also improves results.
Why do you need to filter the melted plastic?
Filtration removes contaminants like dirt, metal, אָדער אַנמעלטיד פּאַרטיקאַלז. Clean melt protects your equipment and ensures high-quality pellets. You should replace filters regularly to maintain efficiency.
What is the difference between strand and underwater pelletizing?
Strand pelletizing cuts cooled strands after they exit the die. Underwater pelletizing cuts molten plastic directly in water, producing smoother, more uniform pellets. Underwater systems suit high-output and specialty plastics.
How do you reduce moisture in finished pellets?
You use drying systems after cooling. Air knives, centrifugal dryers, or fluidized bed dryers remove surface moisture. Proper drying prevents pellet degradation and improves storage life.
Can you recycle mixed plastic waste in a pelletizer?
You can process mixed plastics, but you may see lower pellet quality. Sorting and pre-treating materials improve results. Some advanced pelletizers handle blends better than others.
How do you troubleshoot common pelletizer problems?
טיפּ: Check for uneven feeding, clogged filters, or incorrect temperature settings. Inspect knives for wear. Regular maintenance and monitoring help you solve most issues quickly.