

Фабрика елементів двошнекового екструдера: Повний торговий посібник для виробників B2B, Постачальники & Оптові покупці в
Глобальний ринок елементів двошнекового екструдера переживає значний імпульс у вигляді компаундування пластмас, харчова обробка, фармацевтичний, і хімічна промисловість розширюється в Північній Америці та Європі. Для покупців B2B, які шукають надійного Завод елементів двошнекового екструдера, розуміння виробничого ландшафту, торгова політика, логістичні коридори, і пошук найкращих практик є важливим. У цьому посібнику міститься поглиблений аналіз екосистеми заводу з виготовлення елементів двошнекового екструдера—що охоплює провідних виробників, оцінка оптового постачальника, динаміка торгівлі, тарифні міркування, і дієві прогнози для Q3–Q4. Незалежно від того, чи ви компаундер у Німеччині, переробник пластмас в Огайо, або торгова компанія, що закуповує гвинтові елементи в масштабі, цей ресурс надає вам знання, щоб приймати впевнені рішення щодо закупівель.
Розуміння елементів двошнекового екструдера: Основні компоненти та промислове застосування
Елементи двошнекового екструдера — це модульні будівельні блоки, вставлені на вали двошнекових екструдерів, що обертаються одночасно або протилежно.. Ці елементи—включаючи транспортуючі елементи, тістомісильні блоки, елементи змішування, і елементи зворотного польоту—визначити зсув, час проживання, і продуктивність процесу екструзії. Спеціалізований Завод елементів двошнекового екструдера виробляє ці компоненти з інструментальних сталей (напр., W6Mo5Cr4V2, 38CrMoAlA) або сплави порошкової металургії з жорсткими допусками, типово ±0.01 мм на евольвентному профілі.
Ключові сектори застосування, що стимулюють попит, включають:
- Компаундування пластмас: Виробництво маткової суміші, змішування полімерів, наповнені та армовані з'єднання (скловолокно, вуглецеве волокно, мінеральні наповнювачі).
- Обробка харчових продуктів: Екструзія снеків, корм для тварин, текстурований рослинний білок (TVP), і виробництво зернових.
- Фармацевтика: Екструзія гарячого розплаву для систем доставки ліків—сегмент, що швидко зростає в ЄС і США.
- Хімічна обробка: Реактивна екструзія, деволатилізація, і безперервне змішування клеїв, герметики, та покриття.
- Переробка: Механічна переробка пластмас після споживання, сектор, що розвивається завдяки нормам ЄС щодо циркулярної економіки та ініціативам US EPA.
Двошнековий екструдер За даними з Grand View Research (2024), світовий ринок двошнекових екструдерів оцінювався приблизно в дол 1.2 мільярдів і, за прогнозами, зростатиме на рівні CAGR 5.2% через 2030. Цикл заміни та модернізації гвинтових елементів—які є деталями, що швидко зношуються—створює повторюваний вторинний ринок, оцінений у 30–40% від загальної ринкової вартості екструдера, зробивши заводський сегмент елементів двошнекового екструдера критичним вузлом ланцюга поставок. Постачальник змішувального обладнання

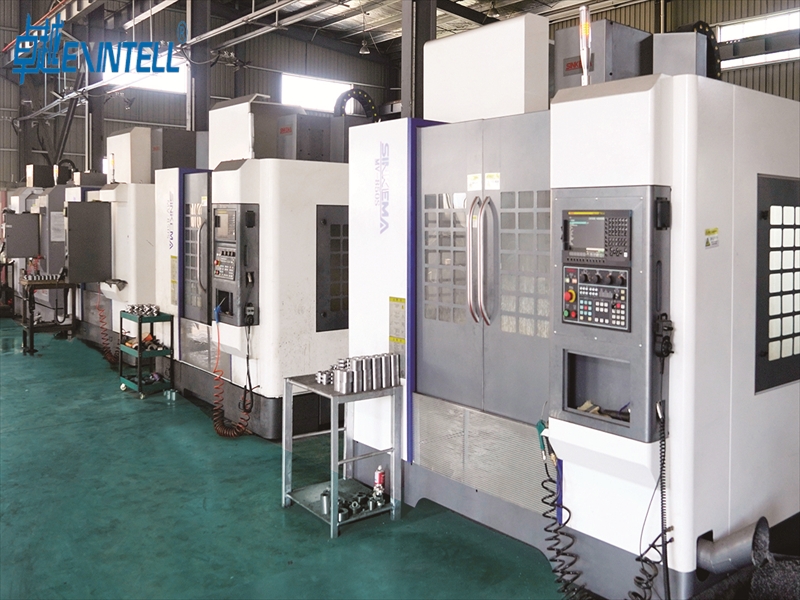
Промислове виробниче підприємство з верстатами з ЧПК, які виготовляють прецизійні металеві компоненти для екструзійного обладнання
Глобальний краєвид заводу з виготовлення елементів двошнекового екструдера: Хто що робить і де
Виробнича база для елементів двошнекового екструдера зосереджена в кількох ключових регіонах, кожен з явними конкурентними перевагами:
Китай: Лідер тому
У Китаї розташована найбільша кількість фабрик з виробництва елементів двошнекового екструдера, переважно зосереджено в Нанкіні (Провінція Цзянсу), which is often called the "Extruder Capital" світу. Заводи в Нанкіні, такі як Nanjing Jieya Extrusion Equipment Co., Nanjing Haisi Extrusion Equipment Co., і Nanjing Kerke Extrusion Equipment Co. постачання гвинтових елементів по всьому світу. Китайські заводи пропонують конкурентоспроможні ціни—часто 40–60% нижче європейських еквівалентів OEM—при цьому все більше відповідаючи якості завдяки інвестиціям у шліфувальні центри з ЧПК (напр., Шафа в Нілсі, Рейшауер) і металургійні випробувальні лабораторії. Для оптових покупців, Китай залишається основним постачальником для економічної ефективності, великі обсяги замовлень.
Німеччина: Еталон точності
Екструдер Pince A Німеччина є батьківщиною виробників оригінального двошнекового екструдера—Коперіон (Штутгарт), Екструзія KraussMaffei (Ганновер), і Лейстріц (Нюрнберг). Ці компанії виробляють запатентовані гвинтові елементи з найжорсткішими допусками та першокласною металургією. Елементи німецького виробництва мають цінову премію в 2 рази–4× порівняно з китайськими еквівалентами, але вони кращі для критичних застосувань у фармацевтиці, високоефективні полімери, і екструзія, що контактує з харчовими продуктами, з відстеженням і сертифікацією (FDA, ЄС 1935/2004) є обов'язковими.
США: Зростаючий внутрішній потенціал
Американські виробники, такі як Entek (Ліван, Орегон), Екструзія століття (Траверс Сіті, Мічиган), і CPM Extrusion Group постачають гвинтові елементи як OEM, так і вторинного ринку. Тенденція решорінгу, посилено розділом 301 tariffs on Chinese machinery components and the CHIPS and Science Act's broader manufacturing incentives, заохочує розширення внутрішніх потужностей. Проте, Заводи США все ще становлять невелику частку світового виробництва.
Перегляньте наш повний каталог елементи двошнекового екструдера розроблений для Coperion, Лейстріц, JSW, та профілі валів Berstorff. Виробник двошнекового екструдера
Торгова політика та її вплив на постачання елементів двошнекового екструдера
The transatlantic trade relationship between the United States and the European Union is the world's largest bilateral commercial partnership, з торгівлею товарами та послугами, що перевищує дол 1.3 трильйонів щорічно згідно з Офіс торгового представника США (USTR) (2024 даних). Для B2B покупців елементів двошнекового екструдера, кілька вимірів політики мають безпосереднє відношення:
Структура тарифу
Елементи двошнекового екструдера зазвичай підпадають під код HS 8477.90 (частини машин для обробки гуми або пластмас). ННС США (Нація найбільшого сприяння) тарифна ставка по ГС 8477.90 є 3.1% для імпорту з країн-членів ЄС. Імпорт ЄС із США має порівнянний рівень 2.7% відповідно до Спільного митного тарифу ЄС. Ці відносно низькі тарифні ставки сприяють двосторонній торгівлі компонентами екструдера.
Проте, при надходженні з Китаю, Імпортери США стикаються з додатковим 25% Розділ 301 тариф на ГС 8477.90 товарів, накладений з тих пір 2018 і підтримується через. Ця різниця в тарифах змінила стратегії пошуку: деякі Екструдер оптом Американські компаундери тепер постачають гвинтові елементи з заводів ЄС (особливо Німеччини та Італії) щоб уникнути китайського тарифу, в той час як інші поглинають витрати через значну базову цінову перевагу китайських елементів. Оптові лабораторні екструдери
Механізм регулювання кордонів викидів вуглецю ЄС (CBAM)
The EU's CBAM, який увійшов у свою перехідну фазу в жовтні 2023 і почне повністю працювати 2026, застосовується до імпорту сталі та алюмінію—основна сировина для виробництва гвинтових елементів. Завод з виробництва елементів двошнекового екструдера, який експортує до ЄС, повинен буде звітувати про вбудовані викиди вуглецю, і зрештою придбати сертифікати CBAM. Цей регламент, задокументовано Європейська Комісія – Оподаткування та митний союз, ускладнює дотримання вимог і потенційні витрати для виробників за межами ЄС, особливо в регіонах з інтенсивним виробництвом сталі.
Торгово-технологічна рада (TTC)
TTC, встановлено в 2021, має робочі групи зі стійкості ланцюга постачання та узгодження стандартів. Для компонентів промислового обладнання, таких як гвинтові елементи, the TTC's efforts to harmonize technical standards (напр., сертифікати матеріалів, допуски на розміри) може зменшити нетарифні бар'єри та полегшити транскордонні закупівлі. The Адміністрація міжнародної торгівлі (ITA) надає регулярні оновлення щодо прогресу TTC.

Вид з висоти пташиного польоту на великий європейський порт із контейнеровозами та логістичною інфраструктурою, що підтримує міжнародну торгівлю B2B
Торгові можливості B2B для елементів двошнекового екструдера на ринках США та ЄС
Конвергенція кількох макротенденцій створює значні можливості B2B для заводів з двошнекових елементів екструдера, які обслуговують США та ЄС:
Можливість 1: Мандат на переробку пластмас
Дисперматозмішувач The EU's Packaging and Packaging Waste Regulation (PPWR), прийнятий в 2024, передбачає мінімальний вміст вторинної переробки в пластиковій упаковці—30% за 2030 і 65% за 2040. У США, такі штати, як Каліфорнія (SB 54), Нью-Джерсі, і Орегон запровадили розширену відповідальність виробника (ЕПР) закони щодо вимог щодо переробленого вмісту. Механічна переробка Одношнековий екструдер Slideshare багато в чому покладається на двошнекові екструдери для повторного змішування, і швидкість зносу шнекових елементів, що переробляють перероблену сировину (який містить забруднення, наповнювачі, і змішані полімери) дорівнює 2–3× вище, ніж обробка первинного матеріалу. Це прискорює цикл заміни та підвищує попит на зносостійкі гвинтові елементи на спеціалізованих заводах.
Можливість 2: Фармацевтична екструзія гарячого розплаву
FDA та EMA схвалили все більше лікарських засобів, виготовлених за допомогою екструзії гарячого розплаву (HME). За словами а 2024 огляд в Міжнародний фармацевтичний журнал, закінчено 30 комерційні лікарські засоби тепер використовують технологію HME. Гвинтові елементи фармацевтичного класу потребують спеціальної обробки поверхні (напр., електрополірування до Ra ≤ 0.4 µм), сертифікати матеріалів (316L нержавіюча сталь або хастеллой), і повна документація щодо відстеження. Ця високоприбуткова ніша надає перевагу заводам із ISO 13485 або еквівалентні системи якості.
Можливість 3: Електромобіль (EV) Матеріали акумулятора
Двошнекові екструдери все частіше використовуються для безперервного змішування суспензій катодів і анодів у виробництві літій-іонних акумуляторів—a process called "dry electrode" виробництво. Відповідно до Регламенту ЄС щодо акумуляторів (2023) і Закон США про скорочення інфляції (ІРА) залучення великих інвестицій у вітчизняне виробництво акумуляторів, попит на спеціалізовані гвинтові елементи (стійкий до корозії, високомоментні конструкції) постає як новий вектор зростання. Blender Extrude A Curve
Виклик 1: Перевірка якості в масштабі
Покупці B2B, які замовляють послуги із зарубіжних заводів з виробництва елементів двошнекового екструдера, стикаються з проблемами перевірки якості. Точність розмірів, металургійний склад, і консистенція термічної обробки може відрізнятися між партіями. Стратегії пом'якшення наслідків включають вимогу сертифікатів випробувань матеріалів (IN 10204 3.1), проведення перевірок перед відвантаженням через сторонні агентства (SGS, Бюро Верітас), і запитувати зразки елементів для тестування на придатність перед виконанням масових замовлень.
Виклик 2: Питання інтелектуальної власності
Конструкції гвинтових елементів OEM часто є власністю, зі специфічними евольвентними профілями, кути наконечника, і геометрії польоту. Заводи післяпродажного обслуговування, які реконструюють ці конструкції, працюють у юридичній сірій зоні. Покупці B2B повинні переконатися, що їхній постачальник має законні права на дизайн або виробляє відповідно до відкрито опублікованих специфікацій, щоб уникнути ризиків порушення прав інтелектуальної власності, особливо при імпорті до США (де ITC Section 337 investigations can block infringing goods at the border).
Learn more about our quality inspection process for twin screw extruder elements and how we ensure batch-to-batch consistency.
Geographic and Policy Advantages Enabling B2B Trade in Extruder Components
The US and EU benefit from several structural advantages that facilitate B2B trade in industrial components like twin screw extruder elements:
Логістична інфраструктура: The transatlantic shipping corridor is among the world's most efficient. Основні порти—Роттердам (Europe's largest), Гамбург, Antwerp-Bruges on the EU side; Лос-Анджелес/Лонг-Біч, Саванна, and Newark on the US side—пропонують часті рейси з транзитним часом 10–18 днів. Containerized shipping costs for machinery parts have normalized post-pandemic, with spot rates on the Asia-Europe and Asia-US routes declining 70–80% від 2022 peaks according to the Світовий індекс контейнерів Дрюрі (травня ).
Регуляторне узгодження: Both the US and EU maintain robust industrial standards ecosystems. Screw elements manufactured to DIN, ISO, or ASTM standards are broadly interchangeable in specification language, reducing technical barriers. The mutual recognition of calibration certificates (ILAC MRA) and testing laboratory accreditations (ISO/IEC 17025) further streamlines cross-border quality assurance.
Trade finance and payment security: операції отримують вигоду від зрілих інструментів фінансування торгівлі—акредитиви, документальні колекції, і страхування комерційних кредитів (Ейлер Гермес, Coface, Виявивши)—that reduce counterparty risk. This is a significant advantage compared to sourcing from regions with less developed financial infrastructure.
Зони вільної торгівлі та митне складування: Обидва США (Foreign Trade Zones program, в веденні ITA) і ЄС (Вільні зони за Митним кодексом Союзу) allow importers to defer or reduce duties on components held in inventory, improving cash flow for distributors who stock screw elements for rapid delivery.

Modern warehouse logistics center with organized inventory shelving for industrial B2B component distribution
Кейс-стаді: Як підприємства B2B досягають успіху на ринку елементів двошнекового екструдера
Справа 1: Завод у Нанкіні виходить на ринок післяпродажного обслуговування ЄС
Завод із виробництва елементів двошнекового екструдера середнього розміру в Нанкіні, використовуючи приблизно 120 робітників і опер 15 Профілешліфувальні верстати з ЧПУ, визнала, що її внутрішній ринок насичується ціновою конкуренцією. в 2023, компанія націлилася на європейський ринок запчастин:
- Отримання ISO 9001:2015 сертифікація та інвестування в координатно-вимірювальну машину (ШМ) для 100% перевірка розмірів.
- Розробка профілів гвинтових елементів, сумісних з Coperion ZSK, Leistritz ZSE, і екструдери серії Berstorff ZE—три найпоширеніші платформи на європейських компаундних заводах.
- Співпраця з постачальником логістичних послуг для надання DDP (Доставлено з оплатою мита) ціноутворення для клієнтів з ЄС, спрощення процесу закупівель.
- Відвідування K Fair (Дюссельдорф, Жовтневий цикл) і Chinaplas для побудови прямих відносин з європейськими компаундерами.
В межах 18 місяців, фабрика збільшила свій дохід в ЄС з майже нуля до приблизно 25% загального обсягу продажів, з ключовими клієнтами в Німеччині, Польща, та Італії. The company's success hinged on matching OEM dimensional accuracy while offering 45–55% економія коштів і 4-тижневий термін виконання (проти. 8–12 тижнів від OEM-виробників).
Справа 2: Дистриб’ютор із США будує ланцюг постачання з двох джерел
Спеціалізований промисловий дистриб’ютор у Х’юстоні, Техас, обслуговує нафтохімічний коридор узбережжя Мексиканської затоки США, історично виготовлені гвинтові елементи виключно від одного німецького OEM. Коли термін виконання подовжено до 16 тижнів протягом 2021 року–2022 криза ланцюга поставок, дистриб'ютор ледь не втратив ключових клієнтів. У відповідь, компанії:
- Кваліфіковане друге джерело—китайська фабрика з виготовлення елементів двошнекового екструдера—для стандартних конвеєрних і місильних елементів (приблизно 70% попиту за обсягом).
- Підтримував відносини з німецьким OEM для спеціалізованих елементів (напр., фармацевтичного класу, високолеговані композиції) де сертифікація та відстежуваність виправдовували премію.
- Створив митний склад у зоні зовнішньої торгівлі США поблизу порту Х’юстон, зберігання 90-денного запасу розмірів швидкозмінних елементів.
- Впроваджено цифрову систему управління запасами, що дозволяє клієнтам перевіряти наявність запасів і розміщувати замовлення онлайн.
Ця стратегія з двома джерелами скоротила середній час виконання робіт до 3–5 днів для наявних товарів і 4–6 тижнів для індивідуальних замовлень, при цьому зменшивши закупівельні витрати приблизно 30% на стандартних елементах. The distributor's revenue grew 40% рік за роком в 2024, according to the company's published case study.
Справа 3: Італійський виробник, який використовує нішевий досвід
Сімейна компанія з точної обробки поблизу Брешії, Італія—регіон, відомий металообробкою—transitioned from general CNC machining to specialized twin screw extruder element production in 2019. The company differentiated by:
- Focusing exclusively on high-performance alloys: PM (порошкова металургія) інструментальні сталі, композити з карбіду вольфраму, and nickel-based superalloys for corrosive applications.
- Offering in-house PVD (Фізичне осадження з парової фази) coating services (TiAlN, CrN) to extend element wear life by 3–5×.
- Providing engineering consultation—analyzing customers' extrusion processes and recommending optimized screw configurations.
за 2024, the company had built a client base spanning 14 EU countries and was exporting to the US, commanding prices comparable to German OEMs but with faster turnaround (3–4 weeks vs. 8–12 тижнів). This case illustrates how a twin screw extruder elements factory can compete on value rather than price.

Інженер перевіряє високоточно оброблені металеві компоненти на сучасному виробничому підприємстві з обладнанням для контролю якості
Торгові прогнози для елементів двошнекового екструдера: Q3–Q4 Outlook
На основі поточних ринкових сигналів, політичні розробки, та галузеві дані, Очікується, що наступні тенденції сформують сектор виробництва елементів двошнекового екструдера протягом наступного 1 року–2 місяців і до кінця:
Прогноз 1: Волатильність тарифів зберігатиметься
Середовище торгової політики США залишається динамічним. Станом на середину, Розділ 301 мита на китайські компоненти техніки (25%) залишаються в силі, і немає ознак неминучого скорочення. Додатково, адміністрація США повідомила про можливі коригування тарифних ставок на сталь та алюміній ЄС відповідно до розділу 232, що може опосередковано вплинути на ціноутворення гвинтових елементів, якщо зміниться вартість сировини. Покупці B2B повинні вбудовувати планування тарифного сценарію у свої моделі закупівель. The Митна та прикордонна служба США (CBP) База даних правил CROSS є авторитетним джерелом для вказівок щодо класифікації HS.
Прогноз 2: EU CBAM Compliance Will Become a Competitive Differentiator
As the EU CBAM transitions from reporting-only to certificate-purchase requirements (2026), twin screw extruder elements factories that can demonstrate low-carbon steel sourcing and provide verified emissions data will gain a competitive edge in the EU market. Factories in countries with clean electricity grids (напр., Scandinavia, Франція) or those using electric arc furnace (EAF) steel will be advantaged. Chinese factories relying on blast furnace steel may face CBAM surcharges equivalent to 5–15% of product value, partially eroding their price advantage.
Прогноз 3: Consolidation in the Aftermarket Segment
The twin screw extruder elements aftermarket is fragmented, with hundreds of small factories globally. Industry analysts expect consolidation through M&Діяльність, as larger players (напр., Coperion/Hillenbrand, CPM/IDEX) прагнуть отримати доходи від вторинного ринку, а менші заводи стикаються з тиском маржі. Покупці B2B повинні стежити за фінансовою стабільністю постачальників і розглядати довгострокові угоди про постачання з добре капіталізованими заводами.
Прогноз 4: Цифрові закупівлі прискоряться
Платформи електронної комерції B2B (Alibaba, ThomasNet, Євросторінки) все частіше використовуються для початкового виявлення постачальника в просторі гвинтових елементів. Проте, тенденція рухається до замовлення на основі конфігуратора—де покупці вибирають модель екструдера, діаметр валу, тип елемента, і матеріали онлайн, отримати миттєву ціну, і розміщувати замовлення в цифровому вигляді. Заводи, які інвестують в інфраструктуру цифрових продажів, захоплюватимуть зростаючу частку ринку, особливо серед компаундерів середнього розміру, яким не вистачає спеціалізованих груп із закупівель.
Прогноз 5: Сплеск попиту, спричинений переробкою
З прискоренням термінів впровадження PPWR в ЄС і власників основних брендів (Nestlé, Unilever, П&Г) committing to recycled content targets, the installed base of recycling extruders in Europe is expected to grow 15–20% щорічно через 2027, пер Переробники пластмас в Європі оцінки. Each new extruder installation represents a recurring screw element replacement opportunity, and the abrasive nature of recycled feedstock ensures high replacement frequency.

Industrial plastics recycling facility with extrusion machinery processing post-consumer materials
Material Science and Wear Protection: Safeguarding Performance and Operator Safety
The performance and longevity of twin screw extruder elements are fundamentally determined by material selection and surface engineering. Для B2B покупців, understanding these factors is critical to optimizing total cost of ownership and ensuring safe, reliable operations. Twin-Screw Extruders Factory
Base Material Options
A professional twin screw extruder elements factory typically offers multiple material grades:
- Азотована сталь (38CrMoAlA): The workhorse material for general-purpose compounding. Nitriding creates a hard surface layer (900–1100 HV) while maintaining a tough core. Cost-effective for non-abrasive applications.
- Інструментальна сталь (W6Mo5Cr4V2 / AISI M2): High-speed steel offering superior wear resistance for moderately abrasive compounds (карбонат кальцію, talc-filled polymers). Hardness after heat treatment: 62–65 HRC.
- Порошкова металургія (PM) сталь (CPM 9В, CPM 10В): Produced by hot isostatic pressing, PM steels offer uniform carbide distribution and exceptional abrasion resistance—3–5× the wear life of conventional tool steels. Preferred for glass fiber-reinforced compounds.
- Сплави на основі нікелю (Hastelloy C-276, Інконель 625): For corrosive applications—processing fluoropolymers, PVC with aggressive stabilizer packages, or reactive extrusion with acidic byproducts.
- Tungsten carbide composites (HIP-clad): The ultimate wear solution for highly abrasive applications. Tungsten carbide particles in a metallic matrix provide hardness exceeding 1500 HV. Used in recycling applications where contaminated feedstock causes extreme wear.
Surface Treatment Technologies
Beyond base material selection, surface treatments extend element life and improve process performance:
- PVD coatings (TiN, TiAlN, CrN): Thin-film coatings (2–5 µм) applied at low temperatures, preserving substrate properties. TiAlN coatings offer oxidation resistance to 800°C, suitable for high-temperature engineering polymer processing.
- Plasma nitriding: A controlled nitriding process producing a uniform, deep hardened layer without the "white layer" defects common in gas nitriding. Preferred for food-contact applications where surface integrity is critical.
- Хромування (hard chrome): Традиційна обробка поверхні забезпечує хорошу стійкість до корозії та помірний захист від зношування. Поступово припиняється в ЄС через обмеження REACH щодо шестивалентного хрому (Cr6+), з HVOF (Високошвидкісне кисневе паливо) термічні покриття, що з’являються на заміну.
- Лазерне облицювання: Технологія адитивного виробництва з нанесенням шарів зносостійкого сплаву (Стелліти, Colmonoy) на поверхнях елементів. Забезпечує локальне зміцнення зон високого зносу (напр., наконечники тістомісильного блоку) без обробки всього елемента.
Безпека оператора
У той час як елементи двошнекового екструдера самі є внутрішніми компонентами, їх стан безпосередньо впливає на безпеку експлуатації:
- Зношені елементи збільшують споживання енергії: Зіпсовані профілі шнека знижують ефективність перекачування, вимагає більшого крутного моменту двигуна та збільшення витрат енергії на 10–25%. Моніторинг питомих витрат енергії (кВт*год/кг) є ключовим показником часу заміни елементів.
- Ризик забруднення металом: Сильно зношені елементи можуть потрапити в потік продукту—критичне занепокоєння у харчовій та фармацевтичній промисловості. Регулярна перевірка елементів і профілактична заміна запобігають випадкам забруднення, які можуть спровокувати відкликання продукту.
- Запобігання пошкодження вала: Зношені елементи з нещільною посадкою на валу можуть спричинити фреттинг-корозію та пошкодження валу. Заміна вала коштує 10–50× вартість окремого елемента, що робить своєчасну заміну елементів економічно ефективною стратегією обслуговування.
- Стабільність процесу: Послідовна геометрія елементів забезпечує стабільну температуру розплаву, тиск, і продуктивність. Зношені елементи викликають змінність процесу, що призводить до нестандартного продукту та потенційних проблем з безпекою на нижній частині (напр., непостійна товщина стінки екструдованої труби).
Відповідальна фабрика з виготовлення елементів двошнекового екструдера надає детальні рекомендації щодо зносу, рекомендовані інтервали заміни залежно від типу застосування, і технічна підтримка конфігурації гвинта Екструдований ПВХ типу А оптимізація. Покупці B2B повинні оцінювати постачальників не лише за ціною елемента, але на загальну вартість пропозиції, включаючи технічне обслуговування, дані про знос, та підтримка розробки додатків.
Виробник компаній з екструзії пластику Доступ до нашого посібник щодо зносу та заміни гвинтових елементів для детальних рекомендацій щодо обслуговування за типом застосування.

Збільшене зображення високоточних металевих компонентів із обробкою поверхні та якісною обробкою для промислового застосування
Вибір правильного виробника елементів двошнекового екструдера: A B2B Buyer's Checklist
Для спеціалістів із закупівель, які оцінюють фабрику з виготовлення елементів двошнекового екструдера, При виборі постачальника слід керуватися наступними критеріями:
- Profile compatibility: Confirm the factory can produce elements matching your specific extruder shaft profile (spline geometry, OD/ID dimensions). Request sample elements for fit-testing.
- Сертифікати матеріалів: Require EN 10204 Тип 3.1 material test certificates for every batch. Для застосування в контакті з їжею, verify FDA 21 CFR or EU 1935/2004 відповідність.
- Dimensional inspection capability: The factory should operate calibrated CMMs (координатно-вимірювальні машини) and provide inspection reports with each shipment. Request Cpk data for critical dimensions.
- Heat treatment control: Verify the factory has in-house or certified heat treatment facilities with temperature uniformity surveys (per AMS 2750 або еквівалент).
- Мінімальна кількість замовлення (MOQ) гнучкість: Wholesale buyers need volume pricing, but also the ability to order small quantities of specialized elements. Evaluate the factory's MOQ policy across its product range.
- Lead time reliability: Запитувати історичні дані про вчасну доставку. A factory with 95%+ OTD (своєчасна доставка) performance demonstrates operational discipline.
- Технічна підтримка: The best factories offer screw design consultation, аналіз зносу, and process optimization support—not just component supply.
- Trade compliance: For cross-border procurement, verify the factory's experience with export documentation, HS classification, and destination-country regulatory requirements.
Request a quote from our factory and receive a detailed proposal including material options, час виконання, and volume pricing within 24 години.
Logistics and Shipping Best Practices for Twin Screw Extruder Elements
Twin screw extruder elements are dense, precision-machined metal components that require careful handling during international shipping:
- Упаковка: Individual elements should be wrapped in VCI (Vapor Corrosion Inhibitor) paper or film, then placed in compartmentalized wooden crates. Kneading blocks and mixing elements with protruding features require custom foam inserts to prevent contact damage.
- Shipping mode: For standard orders, LCL (Less than Container Load) ocean freight is cost-effective. For urgent orders or high-value pharmaceutical-grade elements, air freight is justified. A typical set of screw elements for a 40mm–90mm extruder weighs 50–300 кг, making air freight feasible.
- Інкотермс: B2B buyers should negotiate FOB (Безкоштовно на борту) or CIF (Вартість, страхування, Вантажні перевезення) terms for ocean shipments. DDP (Доставлено з оплатою мита) simplifies the process for buyers unfamiliar with import procedures but typically costs 5–10% more.
- страхування: Marine cargo insurance (Institute Cargo Clauses A—all risks) is recommended for precision components. The cost is typically 0.3–0.5% of declared value.
- Customs documentation: Ensure the commercial invoice includes accurate HS codes (8477.90.XX), material composition, country of origin, and unit values. Incorrect documentation causes customs delays and potential penalty assessments.
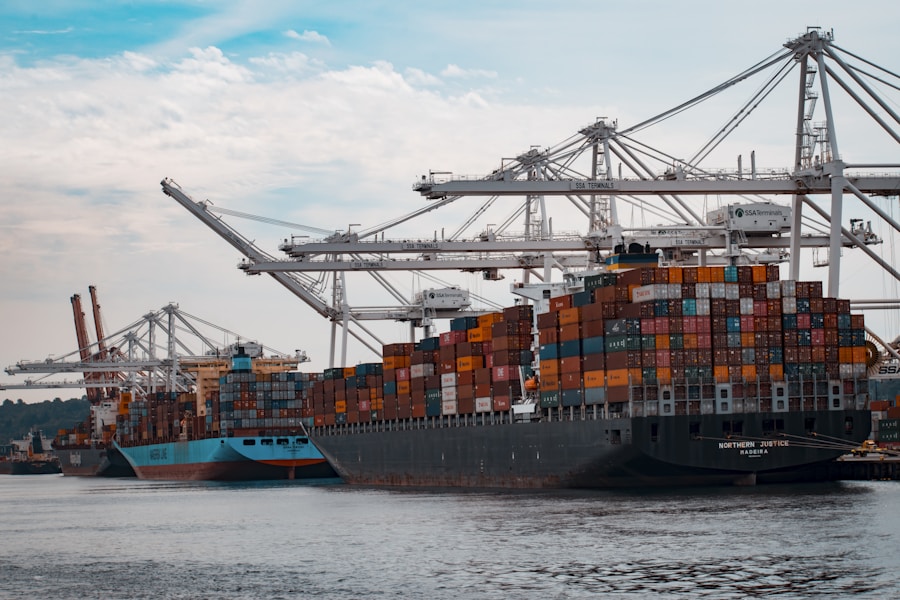
Container port with cargo ships and cranes facilitating global B2B trade logistics for industrial components
Industry Standards and Certifications Relevant to Twin Screw Extruder Elements
Елементи двошнекового екструдера оптом: Повний посібник із пошуку B2B для… · Аналіз торгівлі виробників редукторів двогвинтового екструдера, Тенденції ринку… · Постачальник редуктора двошнекового екструдера: Complete B2B Sourcing Guide for T…