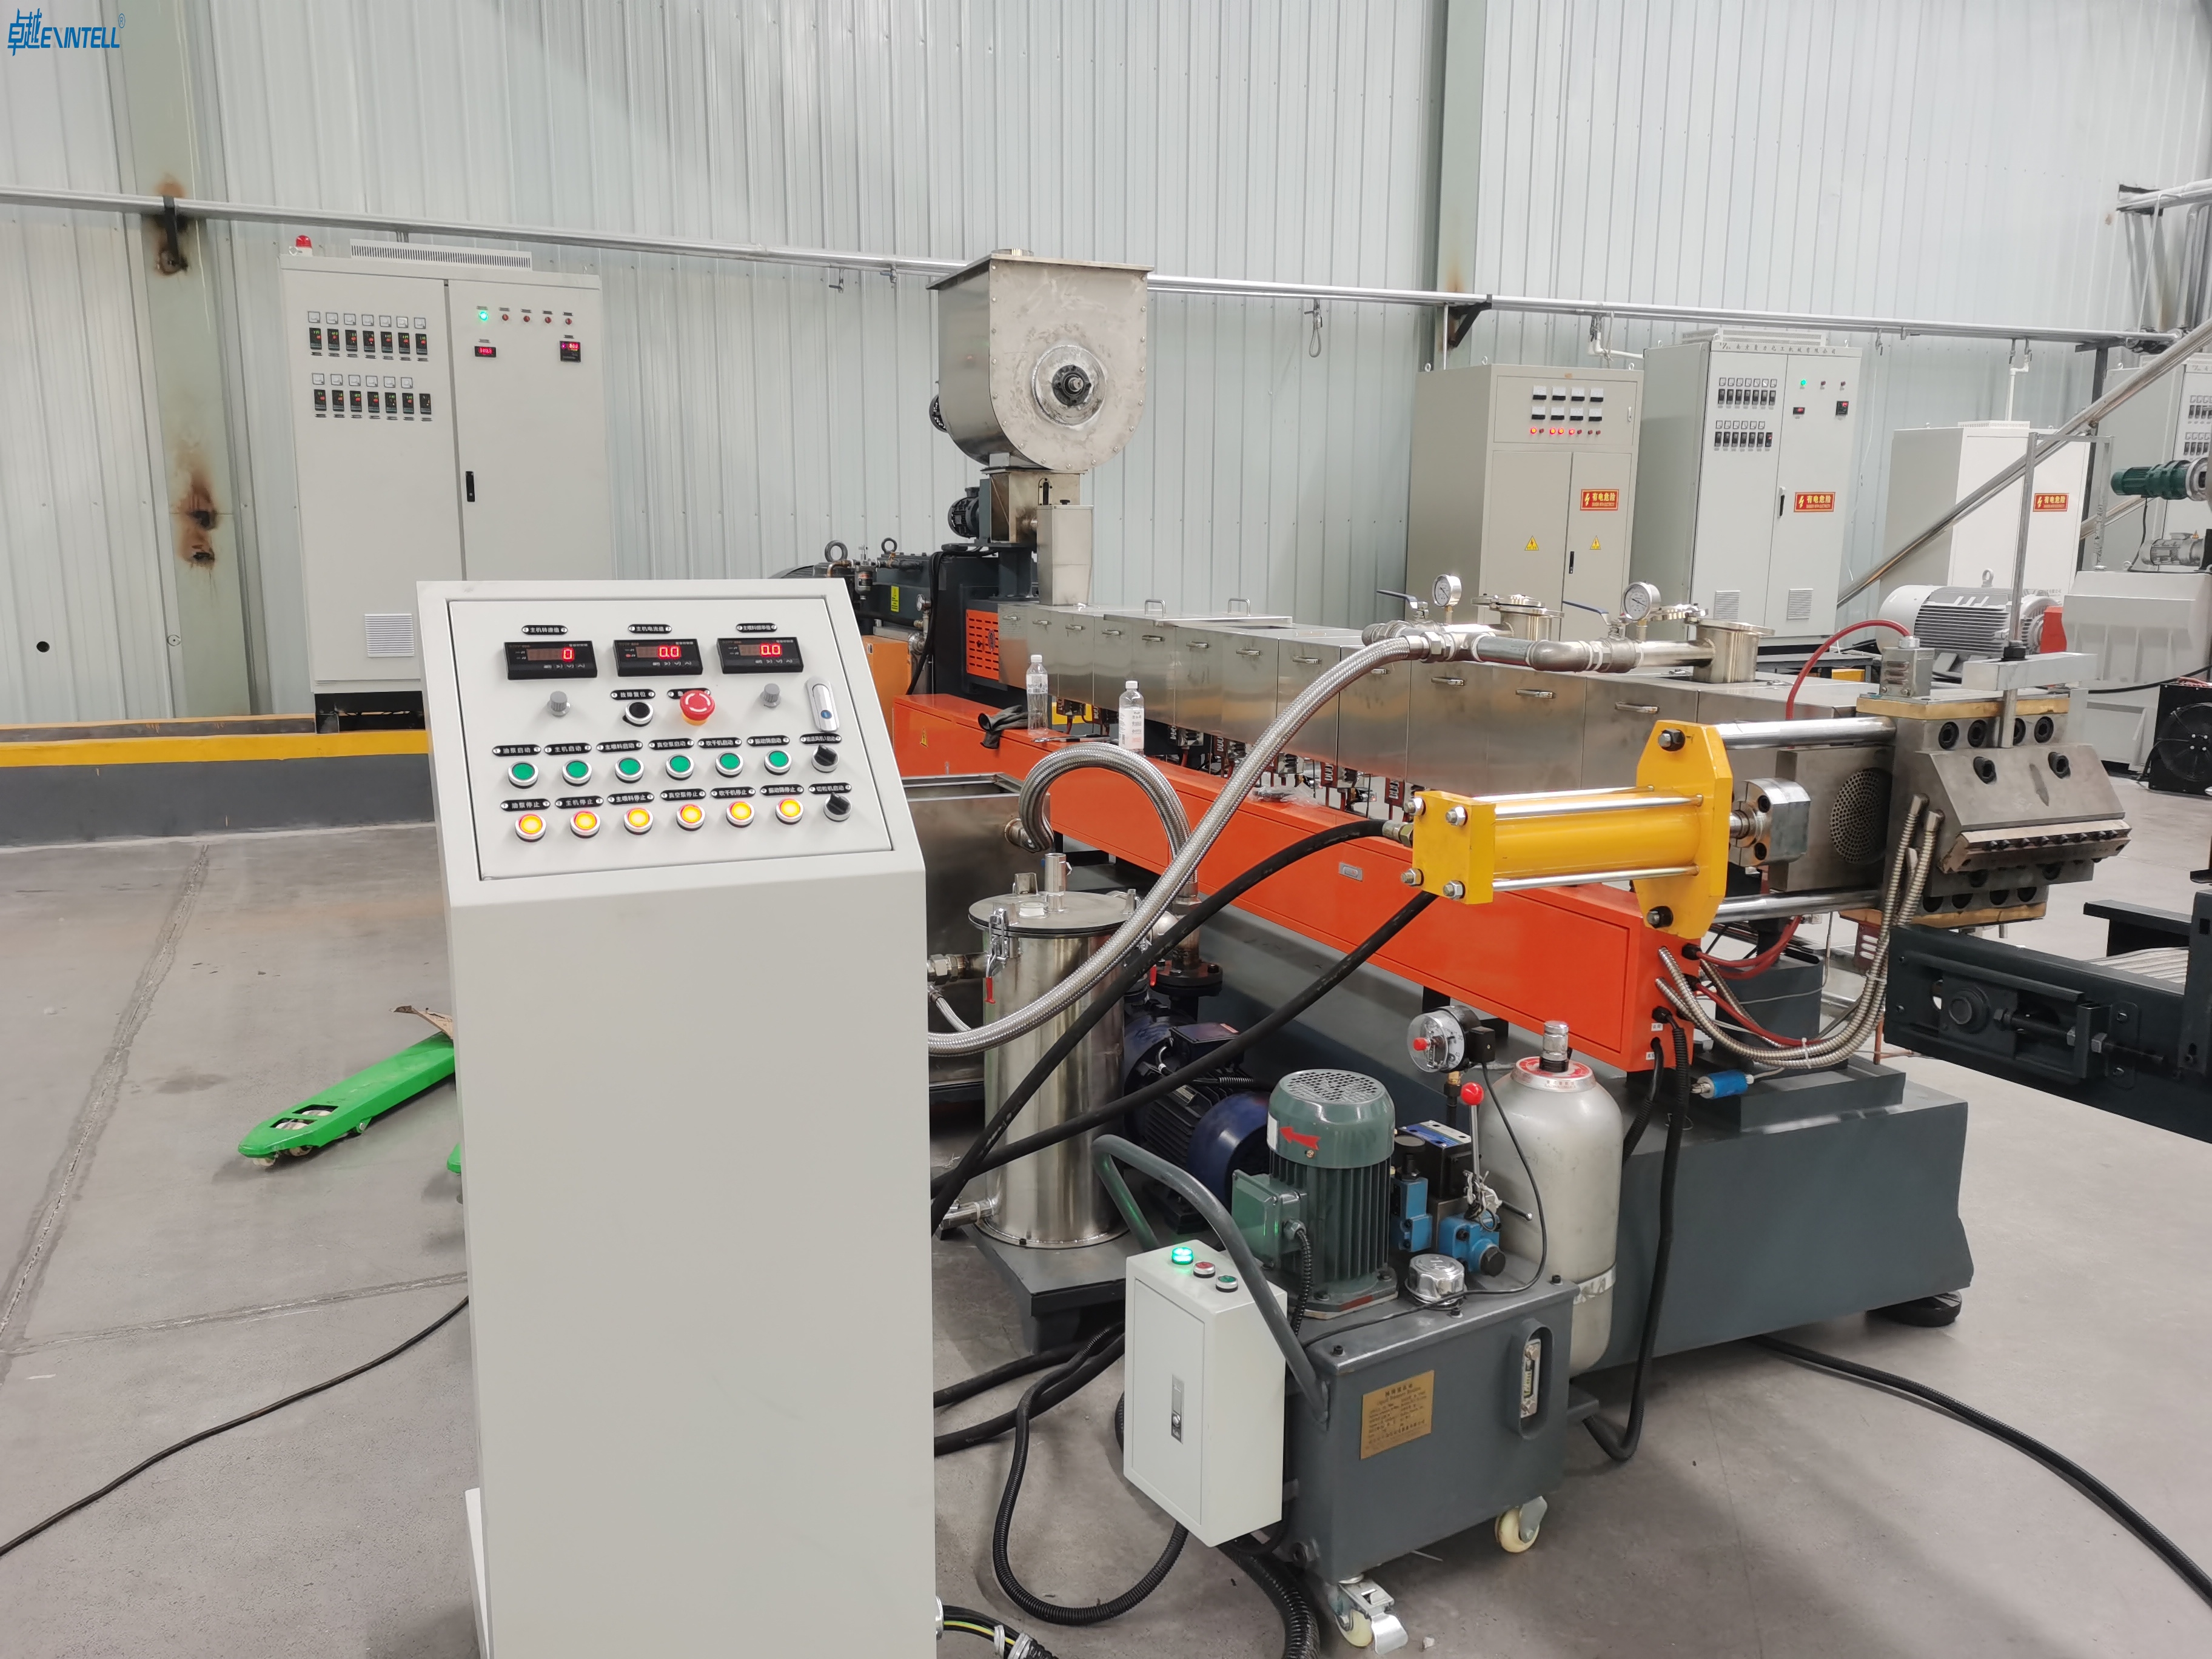
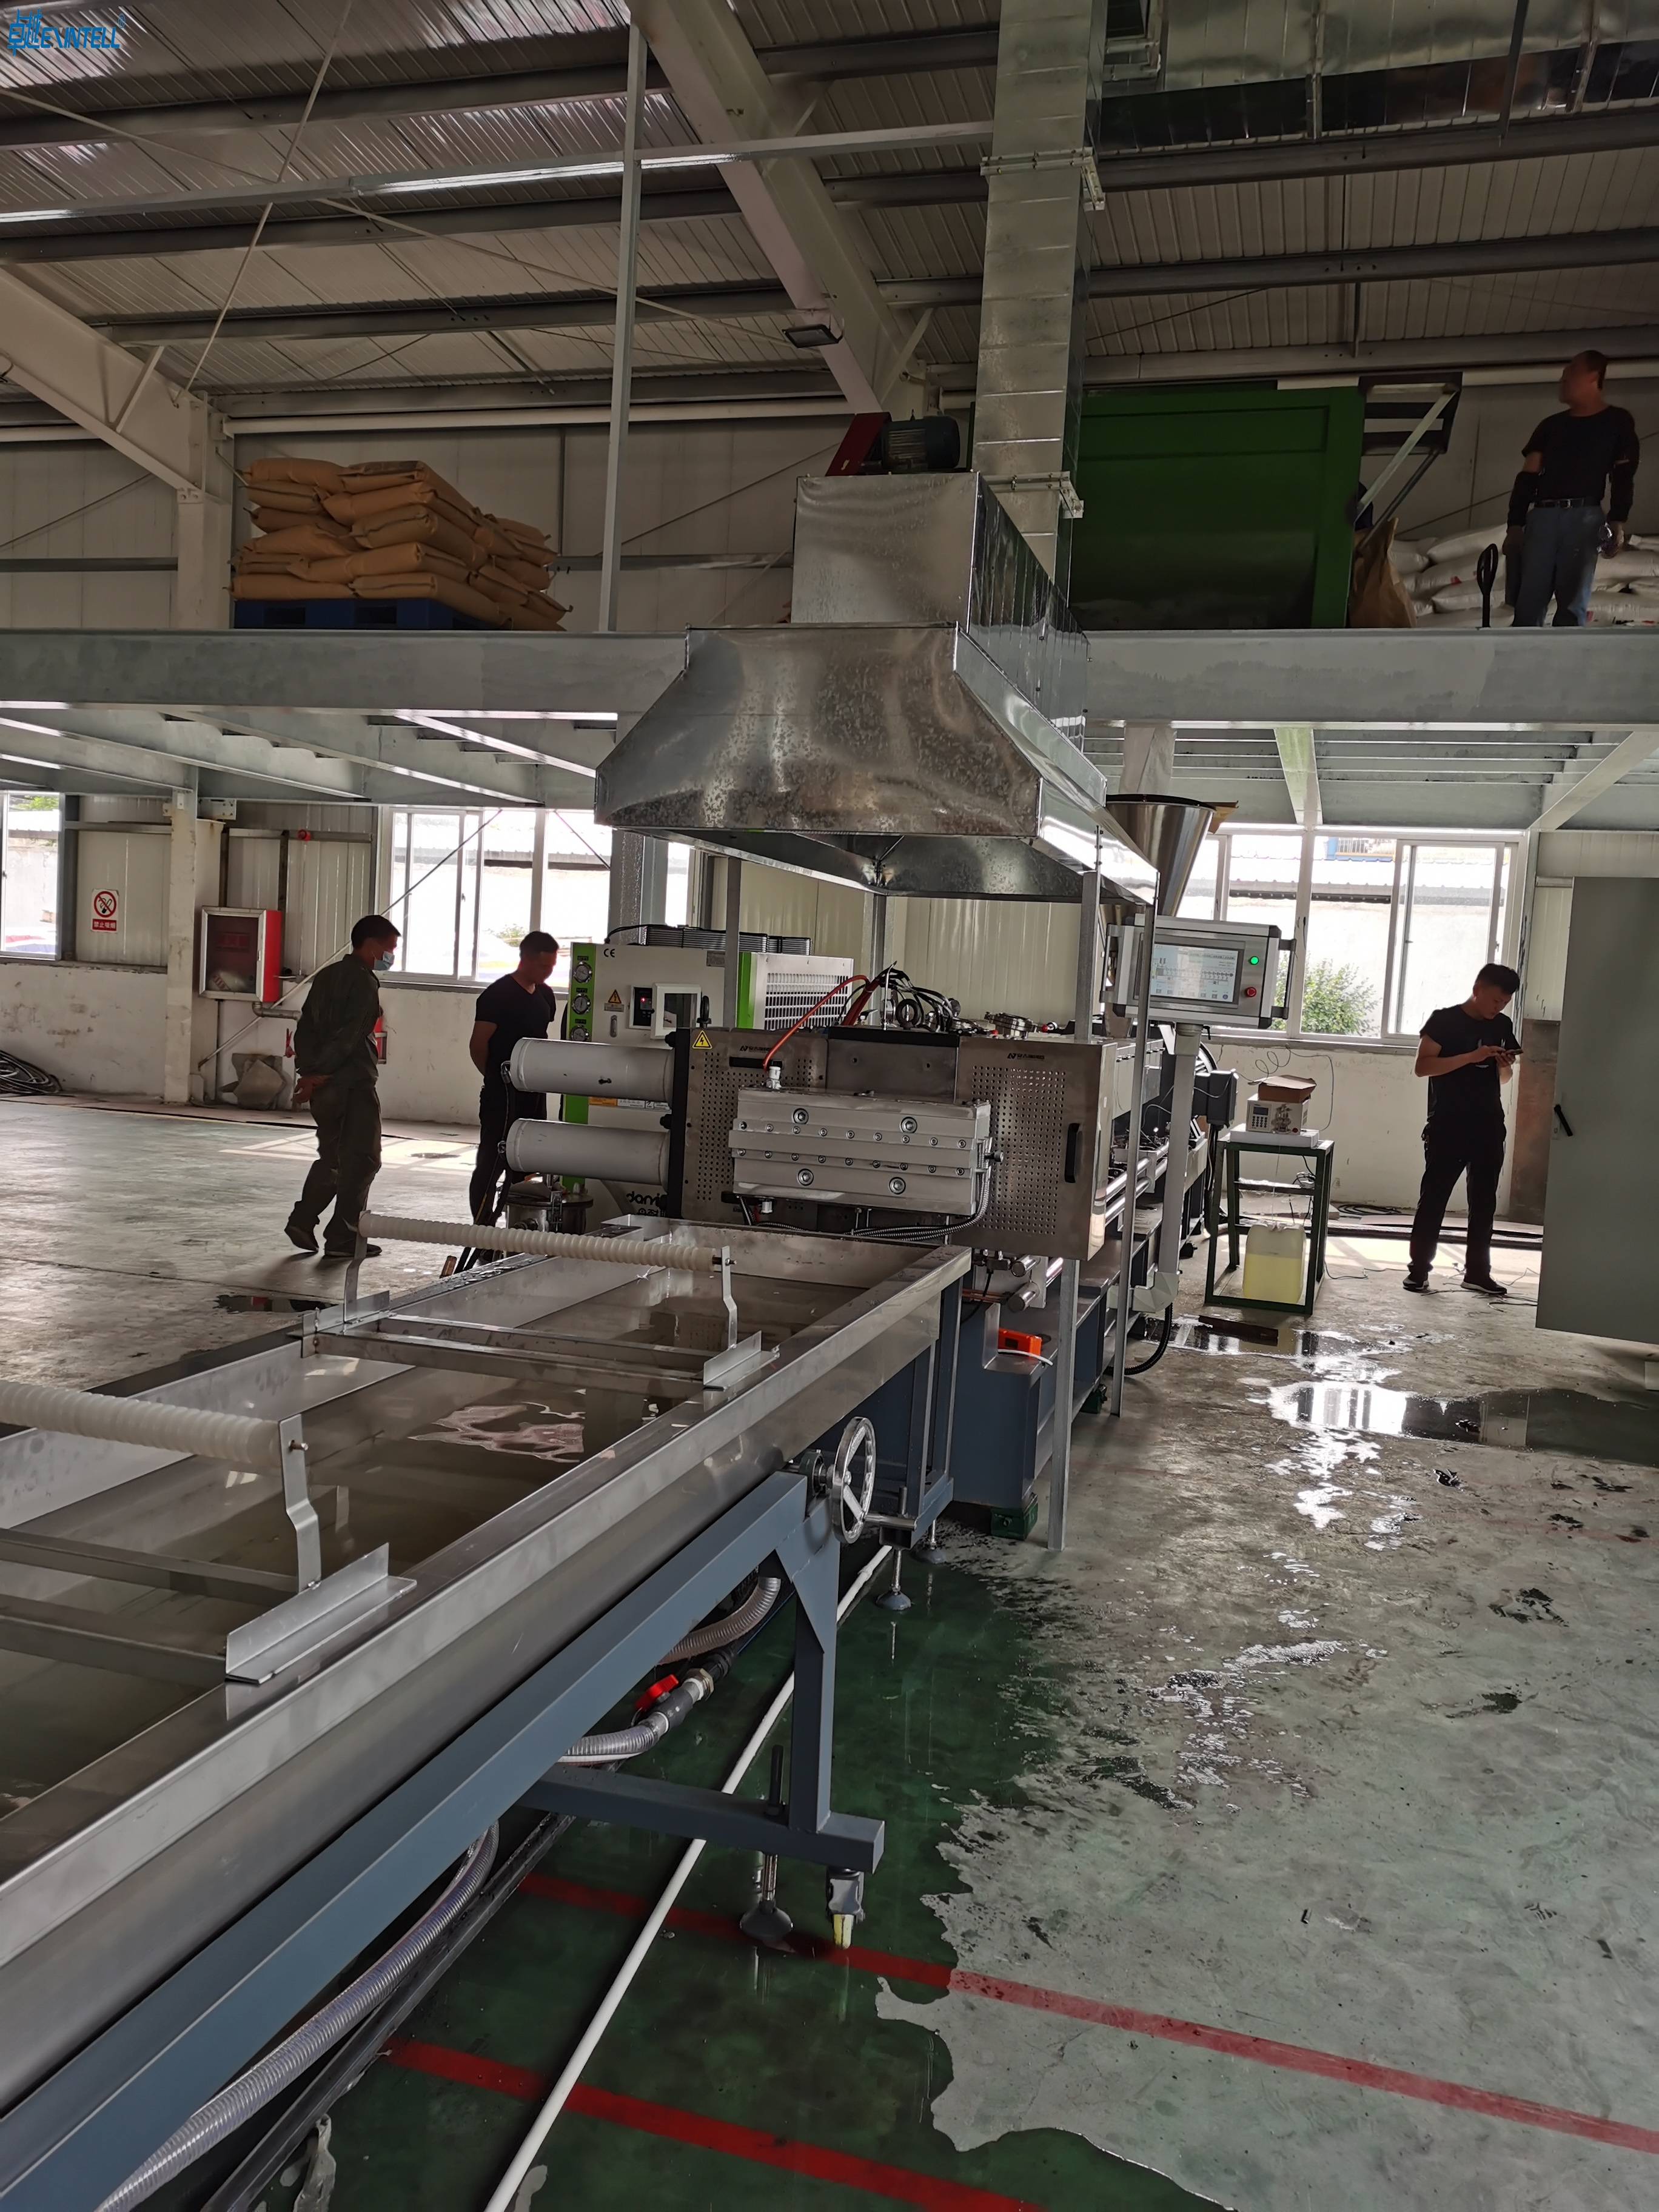
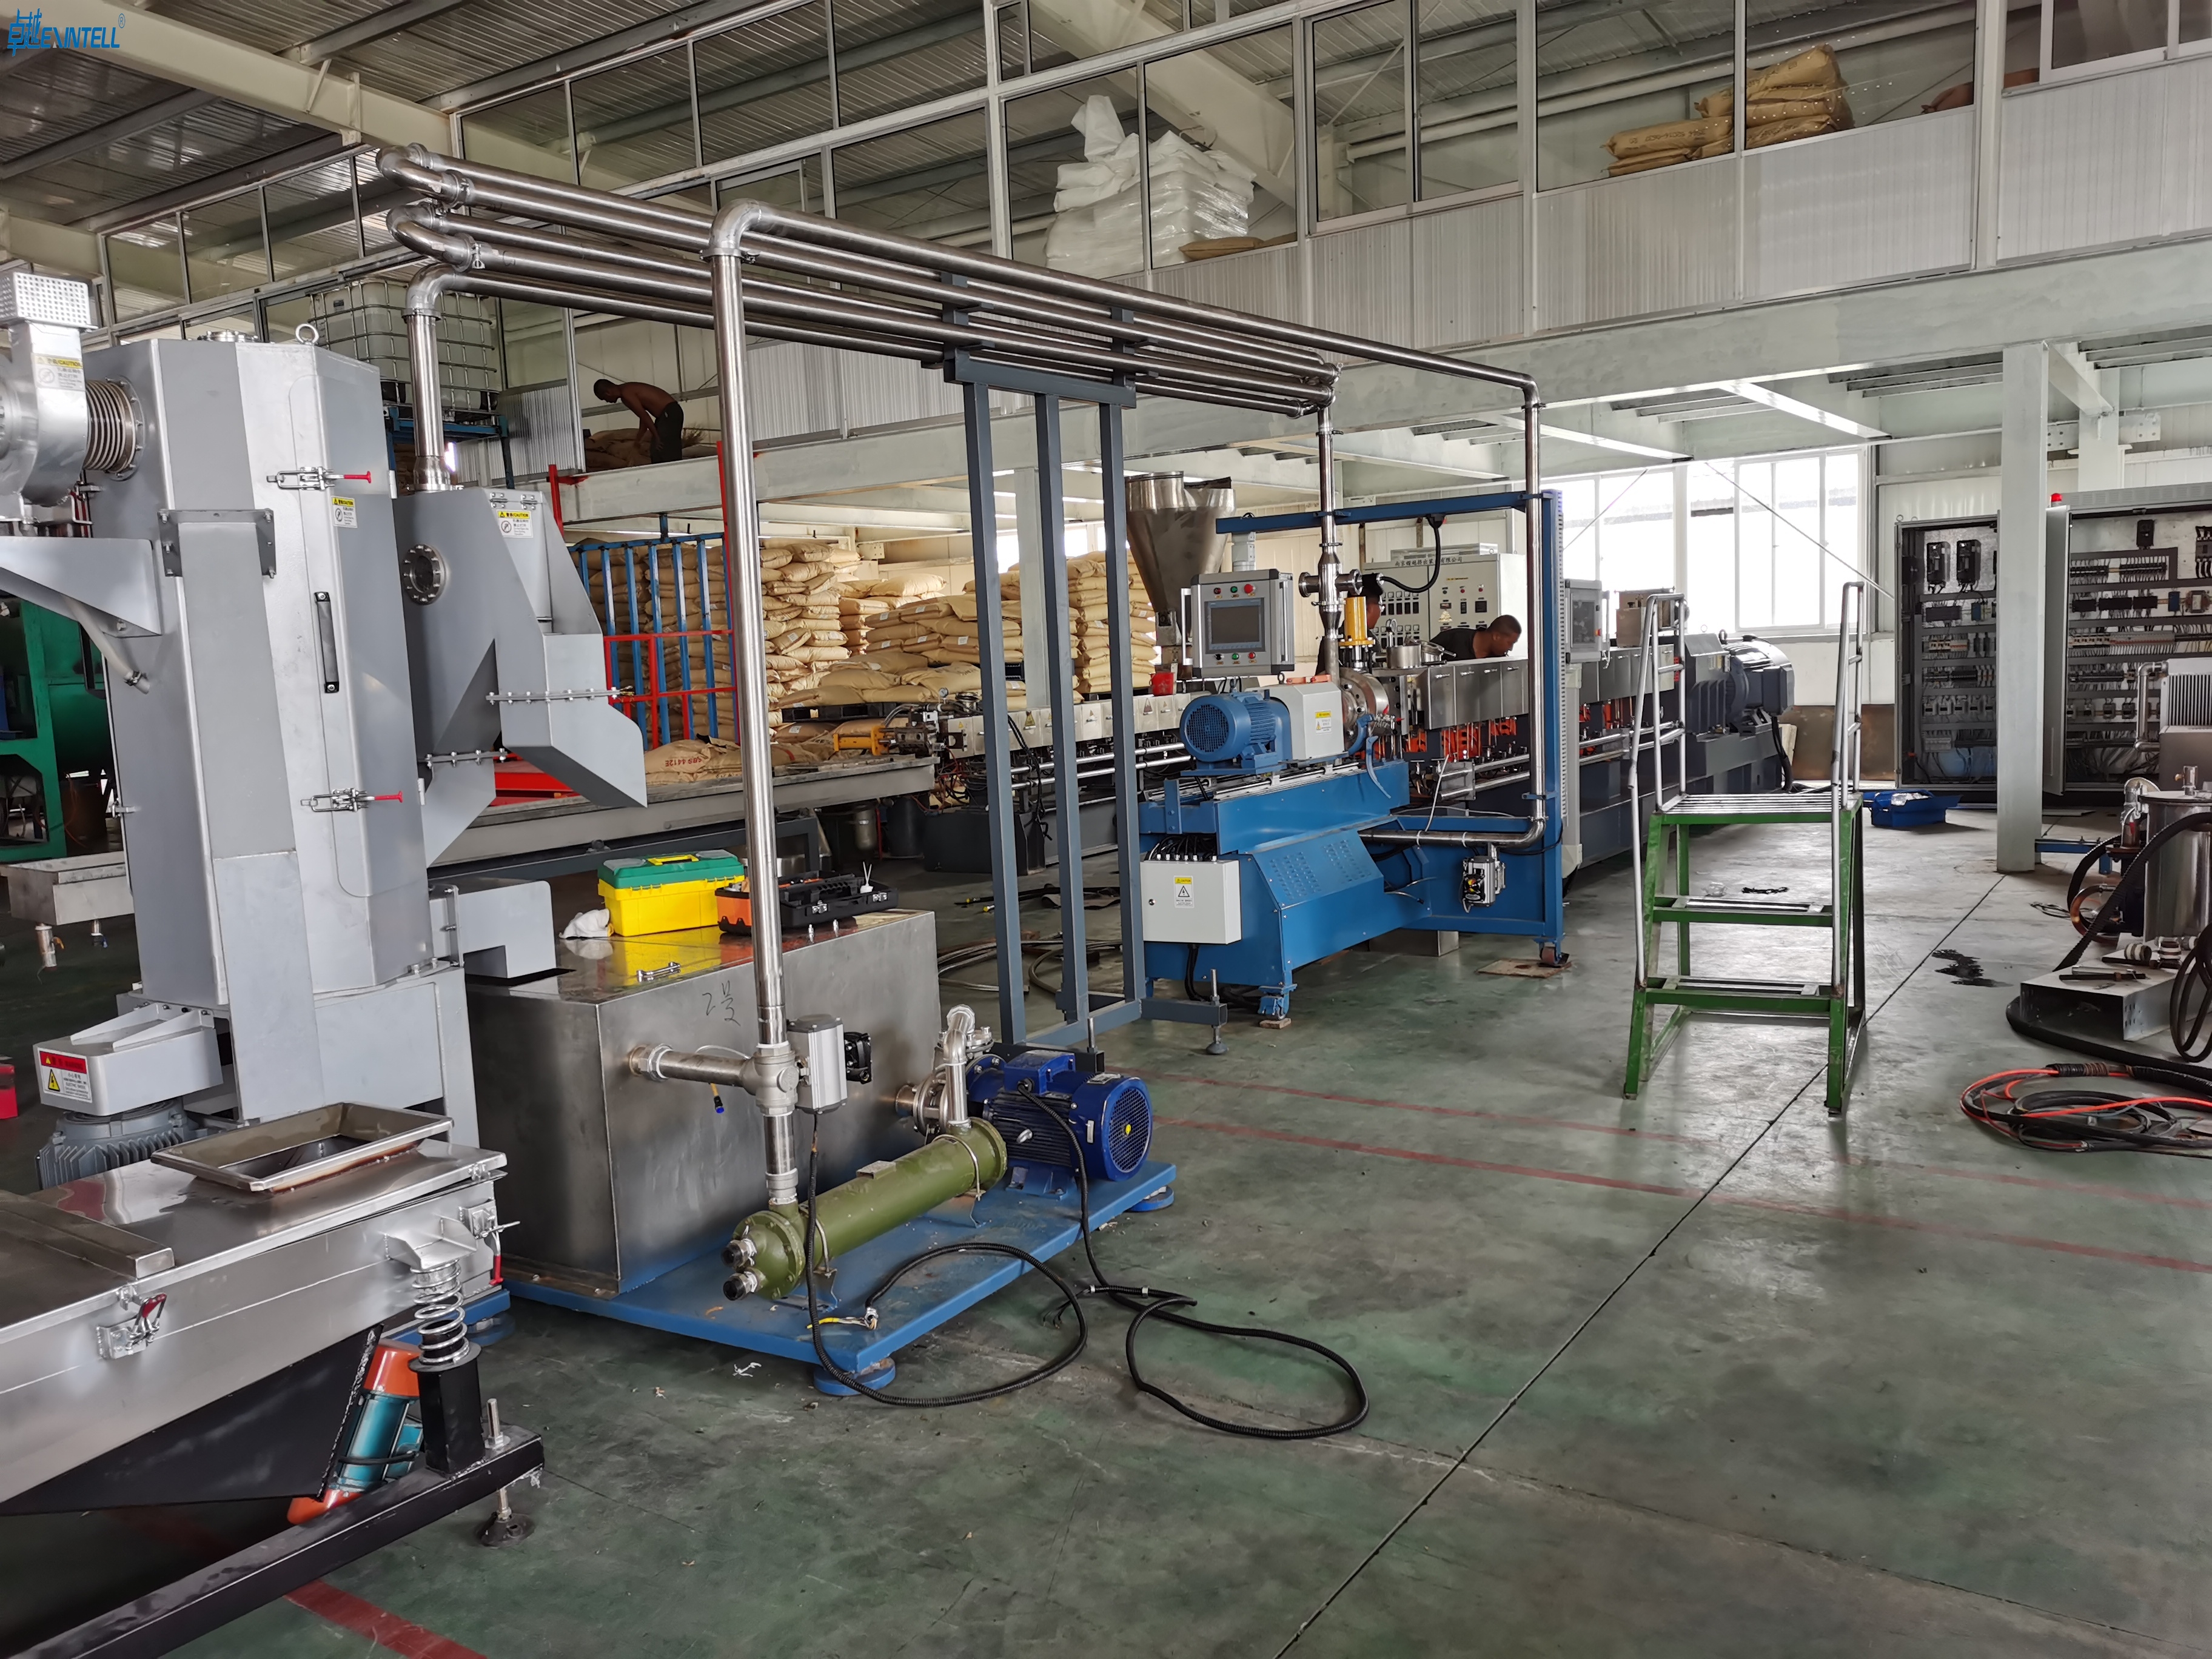
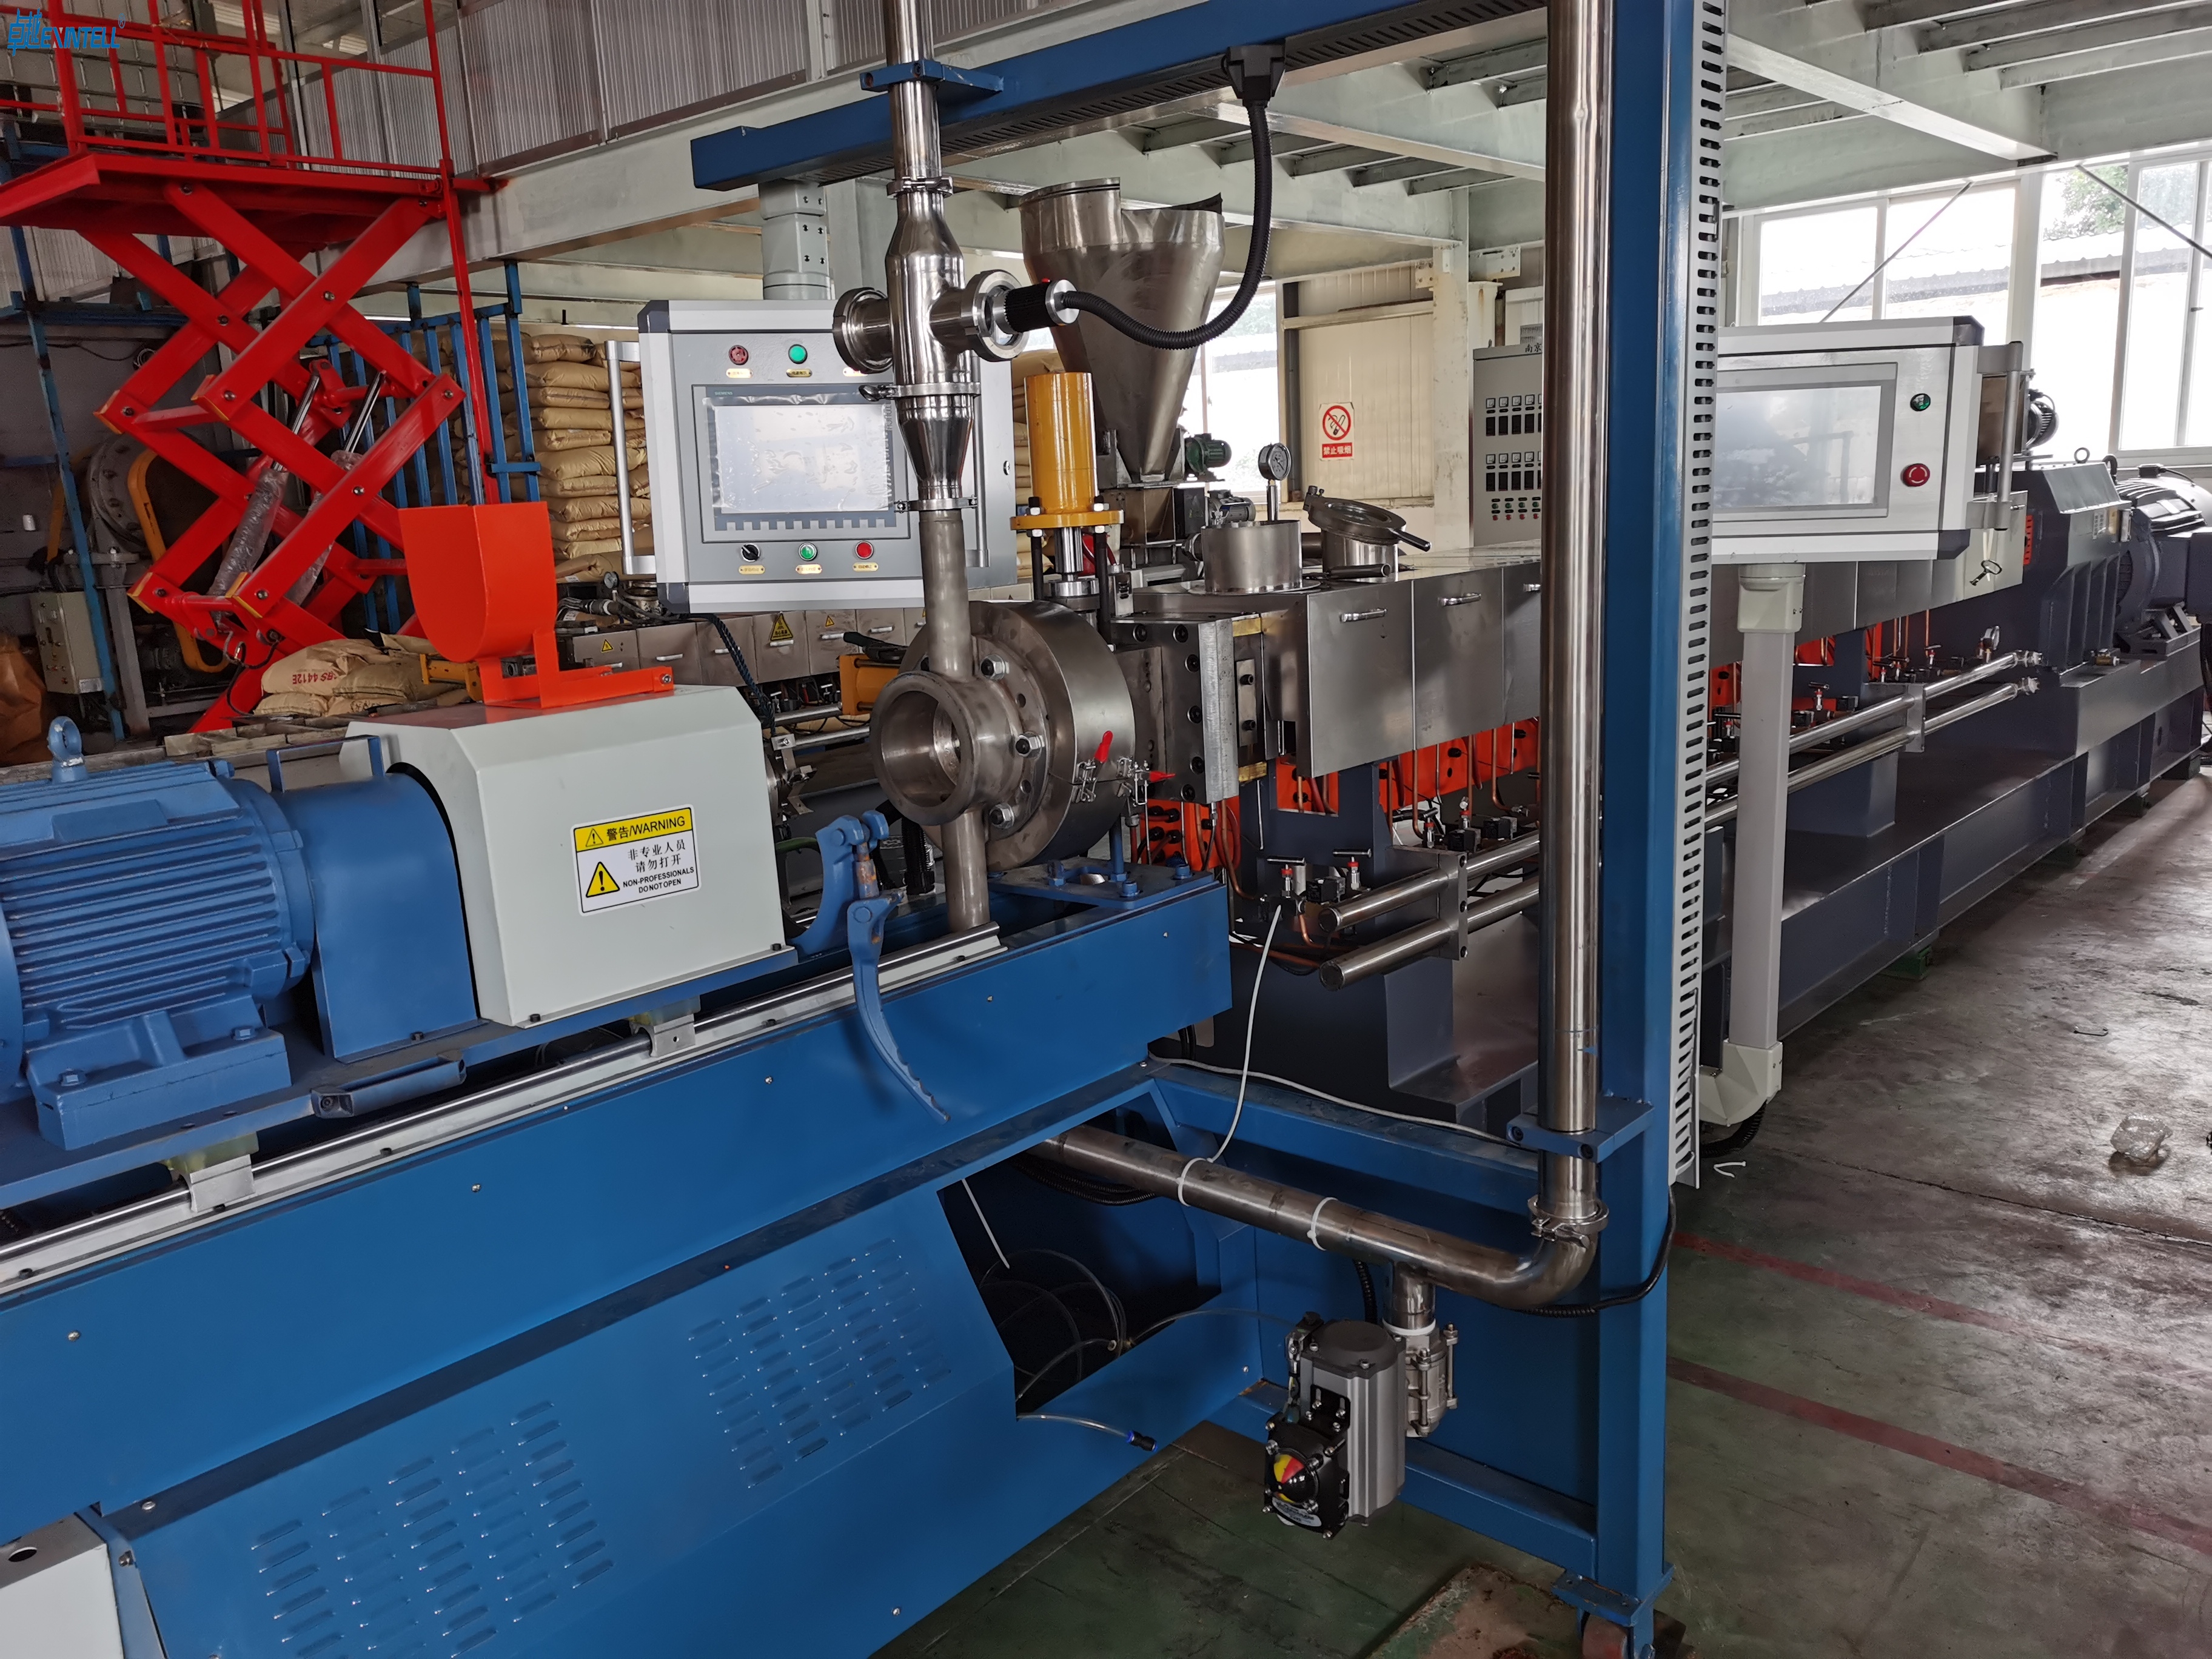
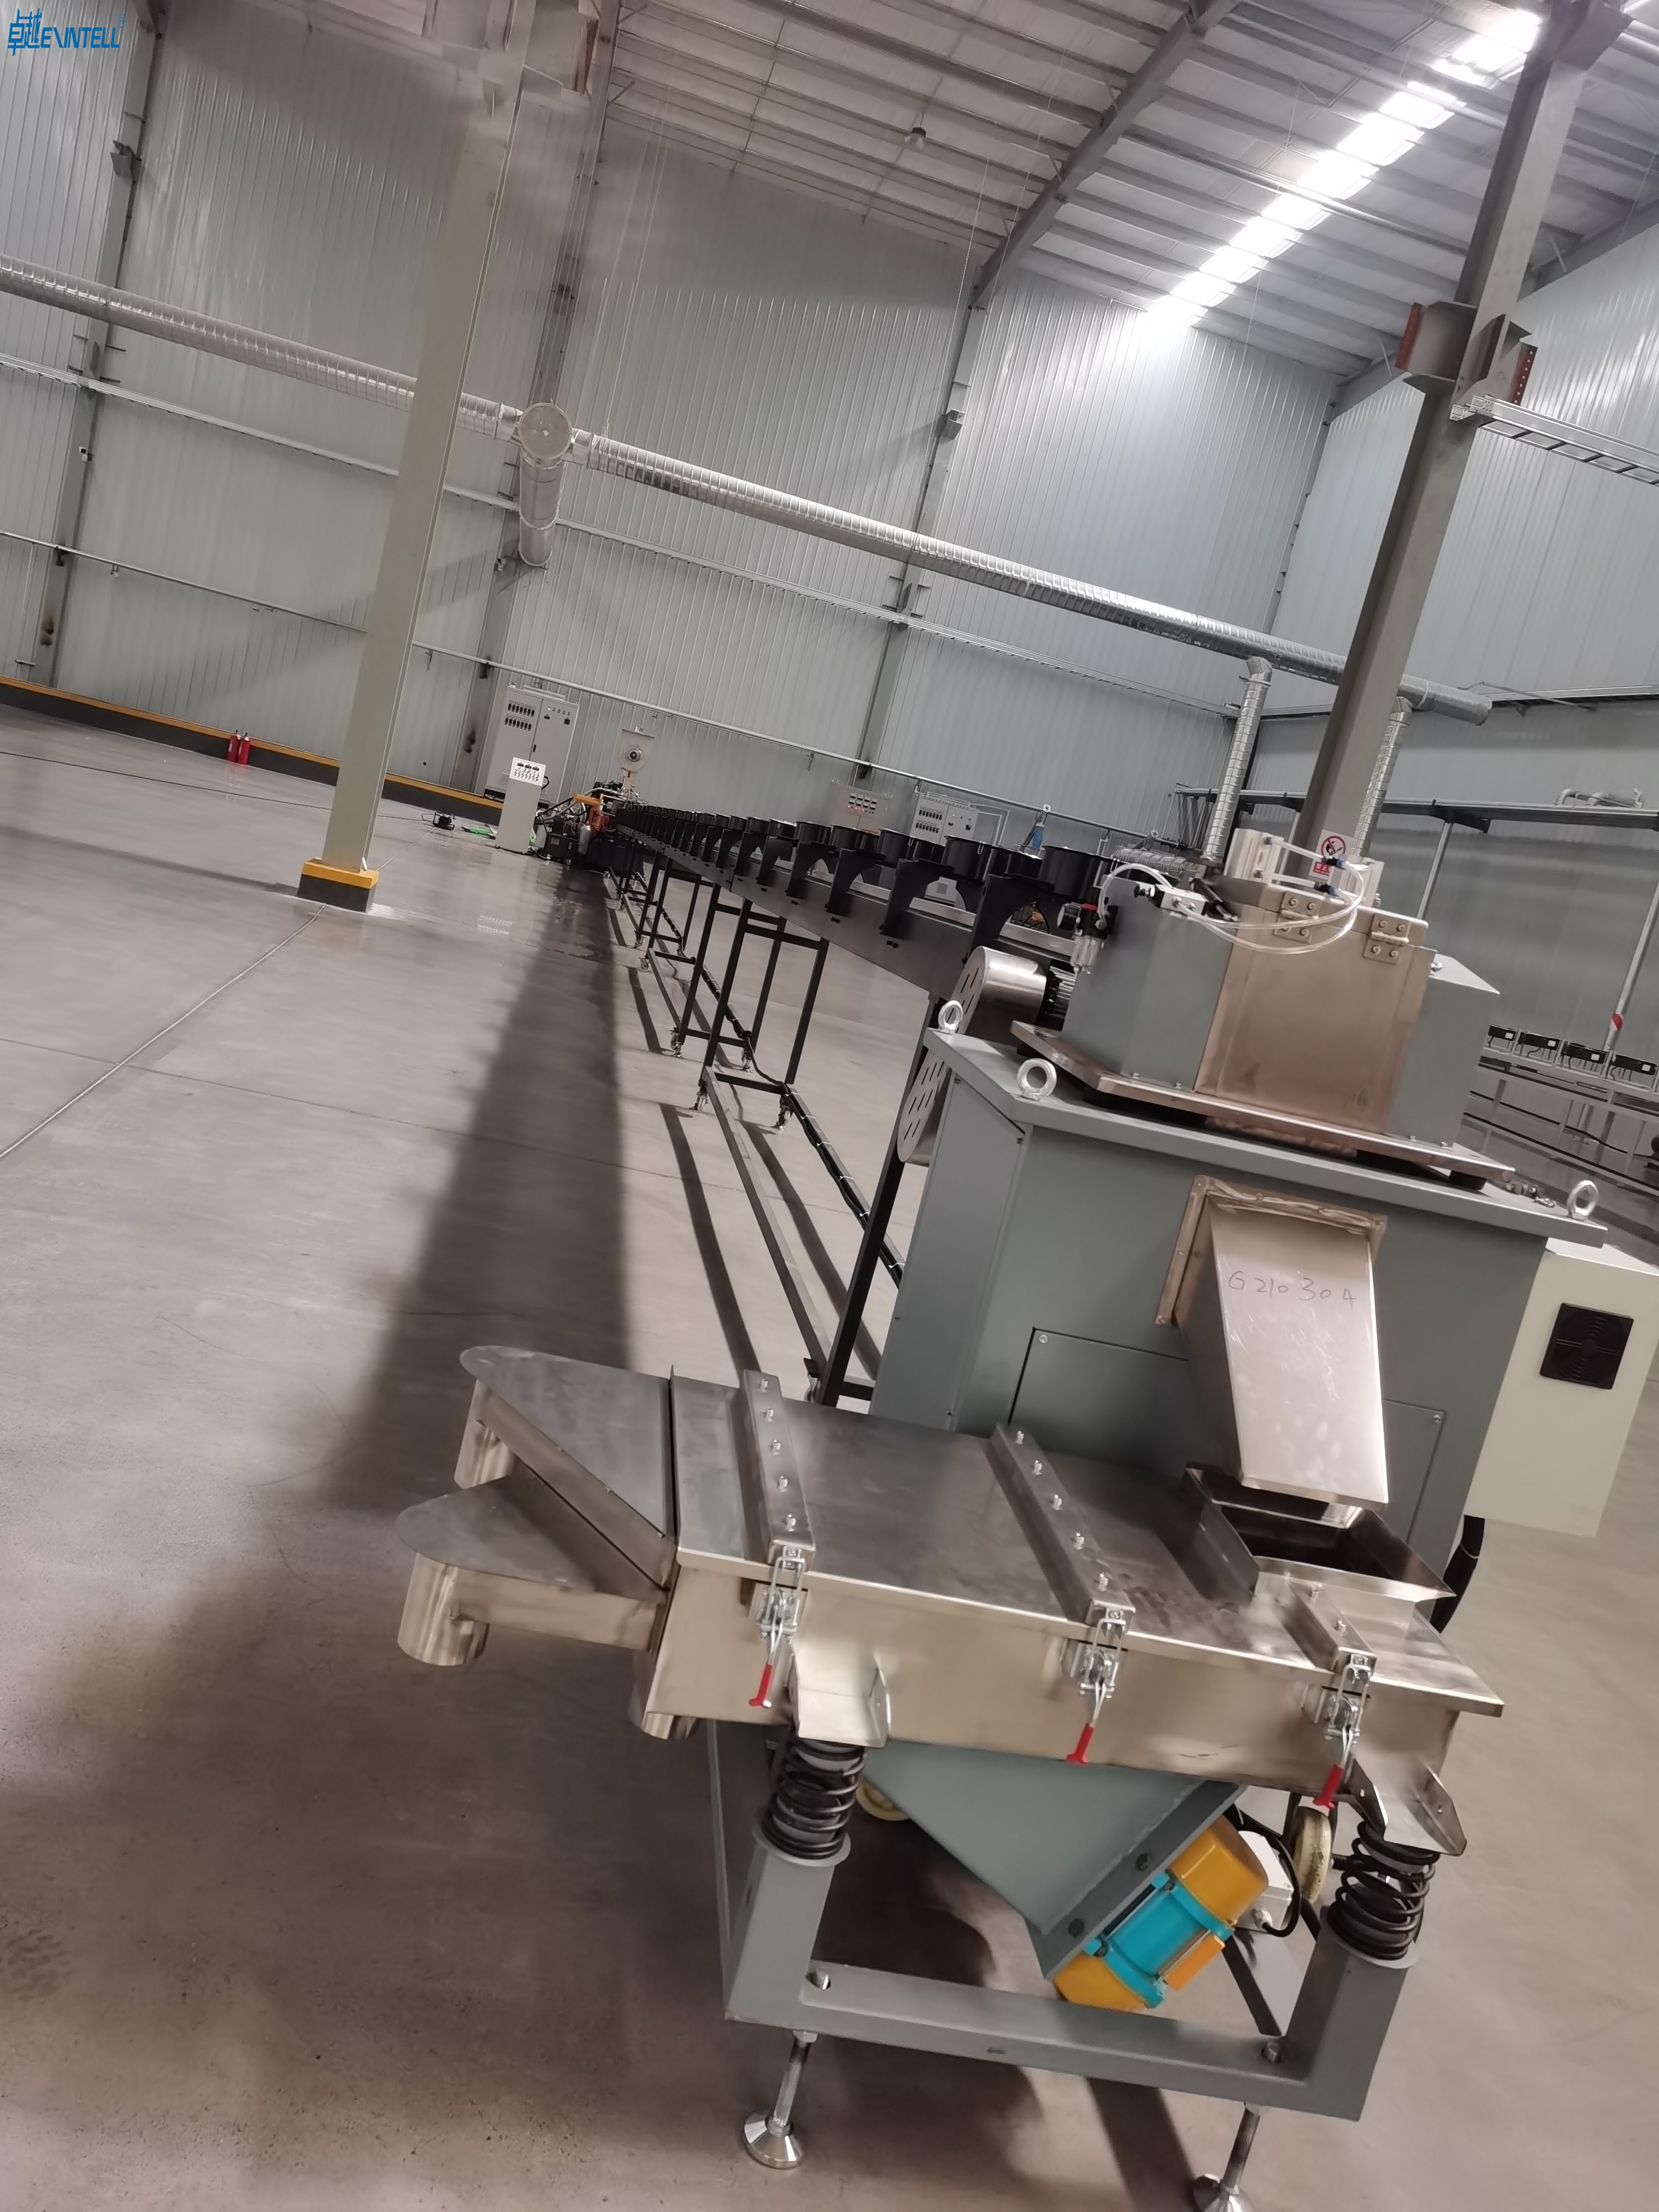
Anlıyorum plastik ekstrüzyon ham plastik peletleri boru veya levha gibi kullanışlı şekillere dönüştüren bir işlem olarak. Resimlemek için, Diş macununu tüpten sıkmayı düşünüyorum; macun yerine, Erimiş plastik kullanıyorum, ve bir tüp yerine, Özel bir kalıbım var. Bu yöntem üretir üzerinde 140 milyon metrik ton her yıl küresel olarak plastik ürünlerin:
Bölge
Üretim Hacmi (metrik ton)
Asya-Pasifik
71 milyon
Kuzey Amerika
29 milyon
Avrupa
25 milyon
Toplam
142 milyon
Temel Çıkarımlar
Plastik ekstrüzyon dönüşümleri ham plastik peletleri sürekli bir işlemle boru ve levha gibi kullanışlı şekillere dönüştürür.
Ekstrüzyon sırasında nihai ürünün kalitesini sağlamak için sıcaklık ve basınç kontrolü çok önemlidir..
Plastik ekstrüzyondan yapılan yaygın ürünler arasında ambalajlar bulunur, inşaat malzemeleri, ve tıbbi borular.
Ekstrüzyon sürecini anlamak, üreticilerin özelleştirilmiş şekiller oluşturmasına ve belirli endüstri ihtiyaçlarını karşılamasına olanak tanır.
Plastik Ekstrüzyon Nedir??
Basit Açıklama
Plastik ekstrüzyonu düşündüğümde, Bunu basit ama güçlü bir üretim süreci olarak görüyorum. Ham plastikle başlıyorum, genellikle küçük topaklar veya granüller şeklindedir. Bu peletleri eriyene kadar ısıtan bir makineye besliyorum.. Plastik doğru sıcaklığa ulaştığında, Onu kalıp adı verilen özel olarak şekillendirilmiş bir açıklıktan zorluyorum. Bu kalıp ürünün son şeklini belirler. Yeni oluşan plastik soğuyup sertleştikçe süreç devam ediyor, ve istenilen uzunlukta kestim.
Plastik ekstrüzyonu makarna yapımına benzetmeyi seviyorum. Spagetti veya penne elde etmek için hamuru makarna makinesinden geçiriyorum. Aynı şekilde, Borular oluşturmak için erimiş plastiği bir kalıbın içinden itiyorum, çarşaf, veya diğer şekiller.
Plastik ekstrüzyon sürekli olduğu için öne çıkıyor. Plastik peletleri makineye beslemeye devam edebilirim, ve uzun süre üretmeye devam ediyor, üniforma şekiller. Beslemenin her aşamasında sıcaklık ve basıncın hassas kontrolü, erime, ekstrüzyon, soğutma, ve kesme—nihai ürünün kalitesini garanti eder.
Ham plastiği eritip kalıptan geçirerek kullanılabilir şekillere dönüştürüyor.
Sıcaklık ve basıncın hassas kontrolü her aşamada çok önemlidir.
Ortak Ürünler
Plastik ekstrüzyonun sonuçlarını günlük hayatta ve endüstride her yerde görüyorum.. Kullandığım veya karşılaştığım birçok ürün şekli ve işlevi açısından bu sürece güveniyor. Plastik ekstrüzyonla yapılan en yaygın ürünlerden bazıları şunlardır::
İnşaat ve mobilyada kullanılan plastik kanallar ve kaplamalar
Yapı ve sızdırmazlık sağlayan pencere ve kapı profilleri
Işığı eşit şekilde yayan LED ışık difüzörleri
Ürünlerin sergilenmesi için perakende teşhir bileşenleri
Güvenlik için yol barikatları ve trafik sınırlayıcıları
Yenilenebilir enerji sistemleri için güneş paneli montaj bileşenleri
Ürünleri güvende tutan özel ambalaj ekleri
Plastik ekstrüzyon, bu ürünleri verimli ve tutarlı bir şekilde oluşturmamı sağlıyor. Modern üretimin taleplerini karşılamak için bu sürece güveniyorum, basit tüplerden karmaşık profillere. Ekstrüzyonun çok yönlülüğü onu birçok farklı uygulamaya uyarlayabileceğim anlamına geliyor, plastik endüstrisinin temel taşı haline getiriyor.
Plastik Ekstrüzyon Proses Adımları
Birisine rehberlik ettiğimde plastik ekstrüzyon işlemi, Her zaman bunu net bir şekilde parçalara ayırırım, yönetilebilir adımlar. Bu adım adım süreç ham plastik peletleri hassas ve verimli bir şekilde bitmiş ürünlere dönüştürür. Her aşamaya şu şekilde yaklaşıyorum:
Pelet Besleme
Plastik ekstrüzyon işlemine aşağıdakileri seçerek başlıyorum: doğru türde plastik peletler. Malzeme seçimi önemlidir çünkü her tür nihai ürüne benzersiz özellikler katar. Örneğin, Hafifliği ve kimyasal direnci nedeniyle sıklıkla polietilen kullanıyorum, sertliği ve berraklığı nedeniyle polistiren, veya gücü ve yüksek erime noktası nedeniyle polipropilen. Bu peletleri bir hazneye döküyorum, onları ekstrüdere besleyen. Hazne sabit bir akış sağlar, böylece süreç sürekli ve verimli kalır.
Uç: Başlamadan önce her zaman ham plastiğin saflığını ve kalitesini kontrol ederim. Tutarlı malzeme kalitesi, ekstrüzyonun ilerleyen aşamalarında kusurlardan kaçınmama yardımcı oluyor.
Hafif, yüksek darbe dayanımı, mükemmel kimyasal direnç
Ambalajlama, konteynerler, tüketim malları
Polistiren
Sert, şeffaf, kalıplanması kolay
İşaretler, vitrinler, ev eşyaları
Polipropilen
Yüksek erime noktası, kimyasal direnç, kuvvet
Otomotiv parçaları, tekstil, ambalajlama
Eriyen Plastik
Peletler ekstrudere girdikten sonra, Bir sonraki adıma geçiyorum; plastiği eritiyorum. Ekstruder tamburu 200°C ile 275°C arasındaki sıcaklıklara kadar ısınır, malzemeye bağlı olarak. Sıcaklığı yakından takip ediyorum çünkü her plastiğin kendi erime noktası var. Örneğin, polietilen yaklaşık 105°C ila 115°C arasında erir, polistiren ise 210°C ila 240°C arası sıcaklık gerektirir. Namlu içindeki dönen vida peletleri sıkıştırır ve karıştırır, eşit şekilde erimelerini ve pürüzsüz hale gelmelerini sağlamak, homojen kütle.
Plastik Malzeme
Sıcaklık Aralığı
Erime Noktası
Polietilen (PE)
-50°C ila 80°C
105°C – 115°C
Polipropilen (PP)
0°C ila 120°C
130°C – 171°C
Polistiren (PS)
-20°C ila 70°C
210°C – 240°C
Hassas sıcaklık kontrolünün gerekli olduğunu biliyorum. Plastik aşırı ısınırsa, bozulabilir ve özelliklerini kaybedebilir. Eğer çok soğuk kalırsa, kalıptan düzgün şekilde akmıyor. Süreci istikrarlı ve verimli tutmak için gelişmiş izleme sistemlerine güveniyorum.
Kalıpla Şekillendirme
Eridikten sonra, Erimiş plastiği bir kalıbın içinden itiyorum. Kalıp kalıp görevi görür, plastiğe son şeklini vermek. Kalıp geometrisini istediğim profile (tüp olup olmadığına) göre seçiyorum, çarşaf, veya özel profil. Kalıbın arazi uzunluğu ekstrüzyonun tekdüzeliğini ve kalitesini etkiler. Yanlış uzunluğu seçersem, Sarkma veya eğrilme gibi kusurlar riskiyle karşı karşıyayım.
Kalıp geometrisi ürünün kesitini belirler.
Arazi uzunluğu tekdüzeliği ve yüzey kalitesini etkiler.
Kalıptaki soğutma mekanizmaları şeklin korunmasına yardımcı olur.
Ben de çok dikkat ediyorum sıcaklık ve basınç dağılımı kalıbın içinde. Bu faktörler plastiğin nasıl aktığını ve katılaştığını etkiler. Karmaşık şekiller için, Tam üretimden önce kalıp tasarımını iyice test ediyorum.
Soğutma ve Kesme
Plastik kalıptan çıktığında, Şekli kilitlemek için hızla soğutmalıyım. Ürüne ve üretim hızına göre farklı soğutma yöntemleri kullanıyorum. Su soğutmalı sistemler ekstrüzyonun etrafında soğuk suyu dolaştırır, hem uygun maliyetli hem de verimli. Daha düşük hacimler için, Bazen hava soğutmalı sistemler kullanıyorum. Endüstriyel ortamlarda, Hassas sıcaklık kontrolü için soğutuculara güveniyorum.
Soğutma Yöntemi
Tanım
Verimlilik
Su Soğutmalı Sistemler
Soğuk suyu ekstrüzyon kalıbı veya namludan geçirin.
Uygun maliyetli ve verimli.
Hava Soğutmalı Sistemler
Isıyı dağıtmak için hava kullanın, daha düşük üretim hacimleri için uygun.
Su sistemlerinden daha az etkili.
Soğutucular
Düzgün malzeme akışı için hassas sıcaklık kontrolü sağlayın.
Endüstriyel kullanım için popüler.
biliyorum ki soğutma kadar sürebilir 70% bazı proseslerde toplam çevrim süresinin. Etkili soğutma yönetimi, üretim hızımı artırmamı ve yüksek verimi korumamı sağlıyor. Soğuduktan sonra, Ekstrüde plastiği gerekli uzunlukta kesiyorum veya daha sonra kullanmak üzere makaralara sarıyorum.
Not: Kalite kontrol kontrollerini her zaman bu aşamada uygularım. Her ürünün endüstri standartlarını karşıladığından emin olmak için boyutları ve yüzey kaplamasını inceliyorum.
Plastik ekstrüzyon prosesindeki ana adımların bir özetini burada bulabilirsiniz:
Adım
Tanım
1
Ham plastik peletler bir hazneye beslenir ve ekstrudere girer
2
Malzeme, eridiği ısıtılmış bir varilden geçer (200-275°C)
3
Dönen bir vida erimiş plastiği sıkıştırır ve homojenleştirir
4
Elekler ve kırıcı plakalar kirleticileri temizler ve karşı basınç oluşturur
5
Erimiş plastik, istenen profili oluşturmak için bir kalıptan geçirilir
6
Ekstrüzyona tabi tutulan ürün, şeklini katılaştırmak için soğutulur
7
Ürün istenilen uzunlukta kesilir veya makaralara sarılır.
Bu adım adım süreci takip ederek, Basit plastik peletleri yüksek kaliteye dönüştürüyorum, bitmiş ürünler. Her aşamayı yönetme konusundaki uzmanlığım verimliliği garanti eder, tutarlılık, ve her ekstrüzyon projesinde güvenilirlik.
Plastik Ekstrüzyon Çeşitleri
Plastik üretim sürecinde çalışırken, Çoğu zaman birkaç tanesi arasından seçim yaparım plastik ekstrüzyon türleri. Her yöntem plastiği benzersiz bir şekilde şekillendiriyor ve farklı endüstrilere hizmet ediyor. Her gün gördüğünüz ürünleri yaratmak için bu teknikleri nasıl kullandığımı paylaşmak istiyorum.
Boru
kullanıyorum boru ekstrüzyonu içi boş yapmam gerektiğinde, silindirik ürünler. Bu işlem erimiş plastiği yuvarlak bir kalıptan iter, sürekli bir tüp oluşturmak. Çok çeşitli uygulamalar için bu yönteme güveniyorum:
Boru ekstrüzyonu bana çap ve duvar kalınlığı üzerinde kontrol sağlıyor. Süreci sıkı endüstri standartlarını karşılayacak şekilde ayarlayabilirim, özellikle tıbbi cihazlar için.
Darbe Filmi
Üfleme filmi ekstrüzyonu incelik yaratan bir süreç olarak öne çıkıyor, esnek plastik filmler. Erimiş plastiği dairesel bir kalıptan sıkıyorum, daha sonra bir kabarcık oluşturmak için havayla şişirin. Bu baloncuk esneyip soğuyor, tekdüze bir film üretmek. Bunu yapmak için bu yöntemi kullanıyorum:
Bakkal ve alışveriş çantaları
Gıda ambalajı ambalajları
Konteynerler için astarlar
Üflemeli film ekstrüzyonu, film kalınlığını ve gücünü kontrol etmeme olanak tanıyor. İşlem aynı zamanda filmi kenarlarından da katlar, bu da çanta üretimini daha verimli hale getirir.
Sac Film
Daireye ihtiyacım olduğunda, geniş plastik levhalar, Levha film ekstrüzyonuna dönüyorum. Erimiş plastiği düz bir kalıbın içinden itiyorum, sonra soğutun ve çarşaflara yuvarlayın. Bu sayfalar birçok amaca hizmet ediyor:
Başvuru Türü
Tanım
Ambalajlama
Tepsiler, konteynerler, ve sarar
Laminasyon
Ürünler için dayanıklı katmanlar
Etiketleme
Şişeler ve paketler için etiketler
Koruyucu Kaplamalar
Yüzeyler için kalkanlar
Otomotiv İç Panelleri
Araç gösterge panelleri ve kapı panelleri
Reklam Gösterimleri
İşaretler ve tanıtım malzemeleri
Yapı Malzemeleri
İnşaat panelleri ve izolasyon
Levha film ekstrüzyonu tutarlı kalınlık ve yüzey kalitesine sahip malzemeler üretmemi sağlıyor.
Ceket Üzeri
Ceket üstü ekstrüzyon telleri ve kabloları koruyucu bir plastik katmanla kaplamama yardımcı oluyor. Çevresine erimiş plastik uygularken teli kalıbın ortasından çekiyorum. Bu süreç aşağıdaki gibi endüstrilerde gereklidir::
Bakış açısı
Tanım
Tanım
Koruma için tellerin plastikle kaplanması
Ortak Endüstriler
Elektrik kabloları, telekomünikasyon
Kaplamanın sıkı bir şekilde yapışmasına ihtiyacım varsa, Basınçlı aletler kullanıyorum. Gevşek bir uyum için, Tel kalıptan çıkarken kılıflama takımını uyguluyorum. Ceket üstü ekstrüzyon, kabloların nemden korunmasını sağlar, kimyasallar, ve aşınma.
Uç: Ürünün işlevine ve endüstrinin gereksinimlerine göre her zaman doğru ekstrüzyon yöntemini seçerim. Plastik ekstrüzyon türlerini anlamak güvenilir teslimat yapmama yardımcı oluyor, yüksek kaliteli sonuçlar.
Plastik Ekstrüzyonun Faydaları
Yeterlik
Üretimde eşsiz verimlilik sağladığı için plastik ekstrüzyona güveniyorum. Süreç tutarlı kesitlere sahip ürünler yaratmamı sağlıyor, bu da kaliteden ödün vermeden karmaşık şekiller üretebileceğim anlamına geliyor. Makineleri sürekli çalıştırıyorum, Böylece aksama süresini en aza indiriyorum ve envanter eksikliklerini önlüyorum. Bu yöntemde yeniden kullanabileceğim termoplastikler ve granüller kullanılıyor, Bu da hammadde ve imha maliyetlerini düşürür.
Plastiği borulara şekillendirerek çok yönlülük elde ediyorum, çarşaf, ve birçok sektöre yönelik profiller.
Artık malzemeleri geri dönüştürerek paradan tasarruf ediyorum ve atıkların azaltılması.
Üretimimi istikrarlı bir şekilde sürdürüyorum, büyük ölçekli üretimi destekleyen.
Plastik ekstrüzyon maliyet tasarrufu açısından öne çıkıyor. bunu farkettim ekstrüzyon kalıplarının maliyeti daha azdır ve üretimi enjeksiyon kalıplarına göre daha az zaman alır. Makineleri yüksek hızlarda çalıştırarak çıktıyı arttırıyorum, bu da işçilik maliyetlerini azaltır. Enerji verimliliği de önemli. Diğer yöntemlere göre birim başına daha az enerji kullanıyorum, bu da operasyonel giderleri azaltır.
Bakış açısı
Tanım
Daha Düşük Takım ve Kurulum Maliyetleri
Ekstrüzyon kalıpları enjeksiyon kalıplarına göre daha ucuzdur ve üretimi daha hızlıdır, başlangıç maliyetlerini azaltmak.
Yüksek Üretim Hızı
Ekstrüzyon, yüksek hızlarda sürekli üretime olanak tanır, İşgücü maliyetlerinin azaltılması ve çıktının arttırılması.
Enerji Verimliliği
Diğer yöntemlere göre birim başına daha az enerji gerektirir, operasyonel masrafların azalmasına yol açar.
Enerji tüketimini karşılaştırdığımda, Ekstrüzyon sürekli çalıştığı için sabit miktarda enerji kullanır. Enjeksiyon kalıplama ve şişirme kalıplama, tekrarlanan ısıtma ve soğutma çevrimleri nedeniyle daha fazla enerji gerektirir.
İşlem
Enerji Tüketimi Açıklaması
Ekstrüzyon
Sürekli üretim ve verimli ısıtma sistemleri sayesinde enerji tüketimi nispeten düşüktür..
Enjeksiyon Kalıplama
Tekrarlanan ısıtma ve soğutma nedeniyle daha fazla enerji tüketir, ürünün karmaşıklığına bağlı.
Şişirme
Ek üfleme cihazları ve soğutma sistemleri gerektirir, daha yüksek enerji tüketimine yol açar.
Sürdürülebilirliği destekliyorum plastik atıkların geri dönüşümü. Artık malzemeleri topluyorum, onları eritmek, ve bunları gelecekteki ürünlerde yeniden kullanın. Bu uygulama çöp sahası basıncını azaltır ve enerji tasarrufu sağlar.
Günlük Kullanımlar
Plastik ekstrüzyon, günlük olarak kullandığım birçok ürünü şekillendiriyor. Etkisini ambalajda görüyorum, yapı, sağlık hizmeti, ve ev eşyaları. Süreç yaratır PVC borular, pencere çerçeveleri, hava sıyırma, saklama kapları, ve plastik raflar. Ayrıca buzdolabı kapısı contaları için ekstrüzyona güveniyorum, elektrikli süpürge hortumları, kapı contaları, pencere kanalları, tampon bileşenleri, kablo kanalları, IV hatları, kateterler, ambalaj malzemeleri, ve teşhir standları.
Pencere profilleri
Kapı çerçeveleri
Hava sıyırma
Kırpma
Mühürler
Contalar
Boru
Ev aletleri
Spor malzemeleri
Mobilya bileşenleri
Oyuncaklar
Bahçe hortumları
Plastik ekstrüzyon uygulamalarının ambalajlamaya kadar uzandığının farkındayım, bu ürünleri yapmak günlük yaşamın vazgeçilmezi. Tek kullanımlık plastikler kolaylık sağlıyor, ama aynı zamanda israfı artırıyor ve çevresel zorluklar yaratıyor. Bu kaygıları geri dönüşüm yoluyla ve sürdürülebilir uygulamaları teşvik ederek ele alıyorum..
Geleneksel plastik üretiminin çevremiz üzerinde inkar edilemez etkileri var. özellikle, üretim süreci büyük miktarda enerji ve hammadde kullanır, CO2 emisyonlarına yol açıyor. Dahası, Plastik malzemelerin dayanıklılığı ve yavaş bozunması, sorumlu bir şekilde imha edilmediği takdirde uzun vadeli çevresel zarara yol açabilir.
Plastik ekstrüzyonun işlenmemiş plastiğe olan ihtiyacı azaltarak sürdürülebilirliği desteklediğini görüyorum., kaynakları korumak, ve döngüsel ekonomiyi teşvik etmek. Birçok ekstrüzyon hattı geri dönüştürülmüş plastik kullanın, Atıkların azaltılmasına yardımcı olan ve çevresel hedefleri destekleyen. Plastik ekstrüzyonun faydalarını ve uygulamalarını anlamanın, üretici ve tüketici olarak bilinçli seçimler yapmama yardımcı olduğuna inanıyorum..
Plastik ekstrüzyonunu ham plastiği kullanışlı şekillere dönüştüren sürekli bir süreç olarak görüyorum. Malzeme seçimi ve sıcaklık kontrolü kaliteli sonuçlara ulaşmada önemli bir rol oynar. Katkı maddeleri plastiğin özelliklerini iyileştirir, ve iyi tasarlanmış kalıplar istenilen şekilleri yaratmama yardımcı oluyor. Ekstrüzyonun sınırlamalarını anlamak, karmaşık şekiller ve malzeme uyumluluğuyla ilgili zorluklar gibi, hayati önem taşıyor.
Süreci belirli ihtiyaçları karşılayacak şekilde ayarlayabilirim.
Sürdürülebilirlik
Geri dönüştürülmüş plastik kullanmak çevresel çabaları destekler.
Düzenleyici Standartlar
Ekstrüzyonu anlamak güvenlik düzenlemelerini karşılamama yardımcı oluyor.
Okuyucuları etraflarına bakıp ne kadar çok gündelik eşyanın plastik ekstrüzyona bağlı olduğunu fark etmeye teşvik ediyorum. Bu ürünleri tanımak, plastiğin modern yaşamdaki rolünü takdir etmeme yardımcı oluyor ve sürdürülebilirlik için bilinçli seçimleri destekliyor.
SSS
Plastik ekstrüzyonu diğer üretim yöntemlerinden farklı kılan nedir??
Anlıyorum plastik ekstrüzyon sürekli bir süreç olarak. Uzun üretebilirim, daha az atıkla tek tip şekiller. Diğer yöntemler, enjeksiyonlu kalıplama gibi, bireysel parçalar oluştur. Ekstrüzyon borular için en iyi sonucu verir, çarşaf, ve profiller. Verimlilik ve tutarlı kalite için bunu seçiyorum.
Ekstrüzyon işleminde plastiği geri dönüştürebilir miyim?
ben sık sık geri dönüşüm plastik ekstrüzyon sırasında. Artık malzemeleri topluyorum, erit onu, ve makineye geri besleyin. Bu uygulama israfı azaltır ve sürdürülebilirliği destekler. Dayanıklı olduğundan emin olmak için geri dönüştürülmüş plastiğin kalitesini her zaman kontrol ederim., güvenilir ürünler.
Ekstrüzyon için hangi plastik türleri en iyi sonucu verir??
Ekstrüzyon için birçok plastik türü kullanıyorum. Polietilen, polipropilen, ve polistiren iyi performans gösteriyor. Malzemeyi ürünün ihtiyaçlarına göre seçiyorum. Bazı plastikler esneklik sunar, diğerleri güç veya netlik sağlarken. Her zaman plastiği uygulamayla eşleştiririm.
Ekstrüde ürünlerin kalitesini nasıl kontrol edebilirim??
Sıcaklığı takip ediyorum, basınç, plastik ekstrüzyon prosesi boyunca malzeme saflığı. Soğuduktan sonra yüzey kaplamasını ve boyutlarını inceliyorum. Her aşamada kalite kontrollerini kullanıyorum. Bu yaklaşım güvenilir teslimat yapmama yardımcı oluyor, yüksek kaliteli ekstrüzyon ürünleri.
Plastik ekstrüzyon özel şekillere uygun mudur??
Özel kalıplar tasarlayarak özel profiller oluşturmak için plastik ekstrüzyon kullanıyorum. Süreci benzersiz şekil ve boyutlara göre ayarlayabilirim. Bu esneklik inşaat sektöründeki özel gereksinimleri karşılamamı sağlıyor, otomotiv, ve ambalaj endüstrileri.