

Sidee U Shaqeeyaa Pelletizer Balaastik 2026
Pelletizer caag ah wuxuu u beddelaa qashinka caagga ah ama alaabta ceeriin pellets direyska ah iyada oo loo marayo tallaabooyin taxane ah oo si fiican loo qeexay. Waxaad ku bilaabataa quudinta, halkaas oo balaastiigyada ay soo galaan mashiinka. Nidaamku wuxuu dhalaaliyaa walxaha, shaandhaysa wasakhda, oo uu ku riixo dhinta si uu u sameeyo xadhig joogto ah. Qaboojintu waxay adkeynaysaa xargaha, ka dibna mindi wareegeysa ayaa u gooysa pellets sax ah. Marxalad kastaa waxay qaabaysaa tayada ugu dambeysa iyo joogtaynta.
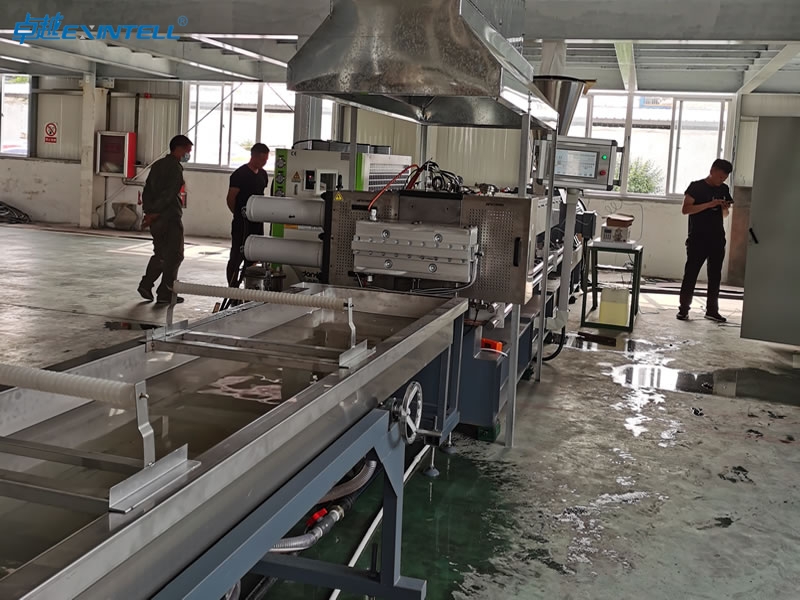
|
Talaabada |
Sharaxaada |
|---|---|
|
Quudinta |
Qashinka caagga ah waxaa lagu soo geliyaa mashiinka iyada oo loo marayo hopper, oo ay ku jiraan noocyo kala duwan oo baco ah. |
|
dhalaalay |
Balaastii waa la kululeeyey oo si isku mid ah ayaa loogu dhalaaley gudaha dibadda, u diyaarinta marxaladda xigta. |
|
Soo saarid |
Caagagga dhalaalay waxa lagu qasbaa in la dhex mariyo dhinta si loo abuuro xadhig, go'aaminta qaabka pellet iyo cabbirka. |
|
Qaboojin |
Xadhkaha waa la qaboojiyey, iyaga oo xoojinaya goynta. |
|
Goynta |
Xadhkaha la qaboojiyey waxaa loo gooyaa pellets labbiska ah iyadoo la adeegsanayo mindi wareegeysa, lagu hagaajin karo codsiyada gaarka ah. |
Qaadashada Furaha
-
Pelletizers balaastikada ah ayaa beddela qashinka galay pellets lebbisan iyada oo loo marayo tallaabooyin taxane ah: quudin, dhalaalid, shaandhaynta, fidno, qaboojin, iyo goyn.
-
Quudinta joogtada ah iyo xakamaynta heerkulka saxda ah ayaa muhiim u ah helitaanka pellets tayo sare leh iyo ka hortagga cilladaha.
-
Noocyada kala duwan ee pelletizers, sida xadhig iyo biyaha hoostooda, daboolo agabka kala duwan iyo baahiyaha wax soo saarka, saamaynaya qaabka pellet iyo tayada.
-
Sifeynta waxtarka leh ee balaastigga dhalaalaysa waxay ka saartaa wasakhda, hubinta pellets siman oo isku mid ah iyadoo la ilaalinayo qalabka.
-
Hababka qaboojinta, oo ay ku jiraan giraanta biyaha iyo qaboojinta biyaha hoostooda, si weyn u saameeya tayada pellet iyo waxtarka wax soo saarka.
-
Dayactirka joogtada ah iyo la socodka qalabka waxa ay ka hortagtaa arrimaha caadiga ah sida quudinta aan sinnayn iyo filtarrada xidhma.
-
Tallaabooyinka xakamaynta tayada, oo ay ku jiraan muunada saxda ah iyo baadhista, hubi in pellets kulmaan heerarka warshadaha iyo ilaalinta joogtada ah.
-
Baakadaha saxda ah iyo kaydinta pellets waxay ka ilaalinayaan qoyaanka iyo wasakheynta, hubinta inay ahaanayaan kuwo tayo sare leh si mustaqbalka loo isticmaalo.
Guudmarka habka Pelletizer caaga ah
Waa maxay Pelletizer caag ah
Waxaad isticmaashaa pelletizer balaastiig ah si aad bac cayriin ama walxo dib loo warshadeeyay u beddelo granules leh cabbir iyo qaabab sugan. Mashiinkan ayaa xakameynaya heerkulka, cadaadis, iyo xawaaraha wareega si loo soo saaro natiijooyin joogto ah. Mashiinka pelleting caag ah waxay gooysaa balaastiig la soo saaray oo ka dhigaysa granules gaar ah, siinta cabbir heersare ah oo habayn dheeraad ah. Waxaad ku tiirsan tahay qalabkan si aad u maamusho daacadnimada, sifooyinka dusha sare, iyo xajmiga qayb kasta. Mabda'a shaqada ee granulator caag ah waxay ku lug leedahay dhalaalinta caaga, shaandhaynta wasakhda, iyo samaynta pellets direyska ah iyada oo si taxadar leh loo maareynayo xaaladaha gudaha cutubka.
-
Waxay gooysaa balaastiig la soo saaray granules gaar ah.
-
Waxay siisaa cabbir joogto ah si loo sii habeeyo wax soo saarka.
-
Waxay u beddeshaa xadhkaha joogtada ah ee balaastiigga dhalaalay una beddelo granulus cabbirka lebbiska.
-
Waxay u adeegtaa sida walxo cayriin oo heersare ah oo loogu talagalay qaabaynta duritaanka iyo soo saarista filimka.
Tallaabooyinka ugu muhiimsan ee Pelletizing
Waxaad raacdaa taxane ah tillaabooyinka marka la shaqaynayo pelletizer caag ah. Marxalad kastaa waxay qaabaysaa tayada iyo joogtaynta alaabta ugu dambeysa. Halkan waxaa ah socodka shaqada ee caadiga ah:
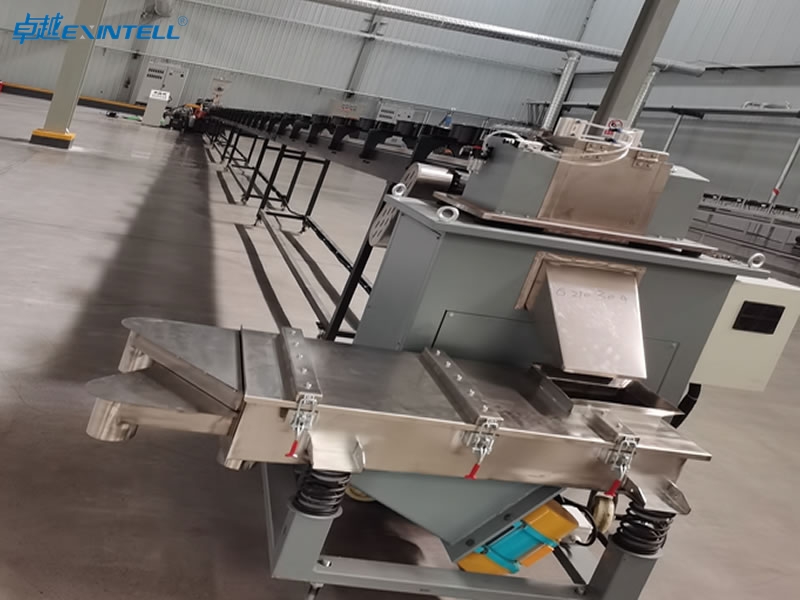
-
Quudinta & daawaynta ka hor: Waxaad ku soo bandhigaysaa alaabta ceeriin adigoo isticmaalaya hopper ama feeder. Daawaynta ka hor waxay kordhisaa cufnaanta badan waxayna diyaarisaa walxaha dhalaalidda.
-
dhalaalay & samaynta caag ah: Waxaad marsaa kuleyl iyo xiirid adigoo isticmaalaya qalab dibadda ah. Talaabadani waxay gaaraysaa isku-socod labis ah waxayna diyaarisaa caaga sifaynta.
-
dhalaali filtarrada: Waxaad shaandhaysa caagga dhalaalay si aad wasakhda uga saarto. Qalabka nadiifka ah wuxuu xaqiijiyaa pellets tayo sare leh.
-
Dhimashada extrusion & goyn: Waxaad ku samaysaa dhalaalka la sifeeyey ee pellets adiga oo isticmaalaya habka dhimista iyo goynta.
-
Qaboojin & quudin: Waxaad qaboojisaa pellets ka dibna qalaji ama kaydi si mustaqbalka loo isticmaalo.
Talo: Quudinta joogtada ah iyo xakamaynta heerkulka saxda ah waxay kaa caawinayaan inaad gaadho cabbirka pellet lebbisan oo aad ka hortagto cilladaha.
Waxaad ka dooran kartaa dhowr nooc oo ah qalabka pelletizing, mid kastaa wuxuu ku habboon yahay qalabyo iyo qaabab kala duwan. Jadwalka hoose wuxuu muujinayaa xulashooyinka guud:
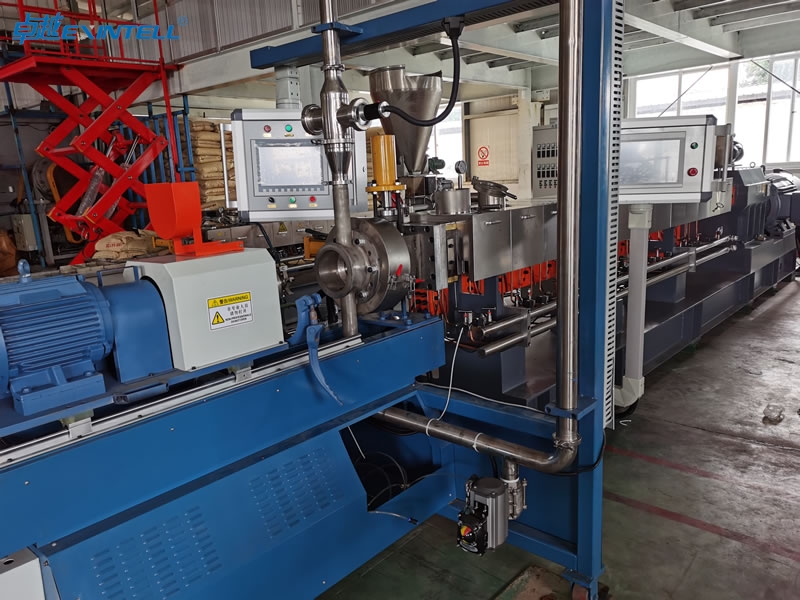
|
Nooca Pelletizer |
Ugu Wanaagsan |
Qaabka Pellet |
Qiimaha Qaraabada |
|---|---|---|---|
|
PE, PP, PS - quudinta nadiifka ah |
Silindrical |
Hoose |
|
|
PET, PA, balaastikada injineernimada |
Goobaysan |
Sare |
|
|
Pelletizer-garaaceedka biyaha |
PE, PP - faddarayn dhexdhexaad ah |
Lenticular/spherical |
Dhexdhexaad |
Waa maxay sababta Pelletizing ay muhiim u tahay
Pelletizing waxay door muhiim ah ka ciyaartaa dib u warshadaynta iyo wax soo saarka. Waxaad u beddeshaa baco la dhalaaliyay oo dib loo warshadeeyay oo aad u beddeshay qolof labis ah, oo aad kaydin karto, gaadiidka, oo u habayn sida xabagta bikrad ah. Isbeddelkani wuxuu u oggolaanayaa alaabta dib loo warshadeeyay inay dib u soo galaan wareegga wax soo saarka si hufan. Waxaad ka faa'iidaysanaysaa maaraynta sahlan iyo isku dhafka oo la hagaajiyay inta lagu jiro wax soo saarka. Badeecada dhamaadka waxay taageertaa dhaqaalaha wareegtada ah ee balaastikada iyadoo la siinayo alaab dib loo soo ceshado.
-
Pelletization waxay ka dhigtaa quudinta balaastikada ah mid sahlan oo aad waxtar u leh in la maareeyo.
-
Waxay hubisaa natiijooyin joogto ah inta lagu jiro isku dhafka iyo samaynta.
-
Nidaamku wuxuu bixiyaa dhammaan dhaqaalaha wareegtada ah ee balaastikada leh walxo dib loo soo celiyay.
Waxaad la kulmeysaa caqabado dhowr ah inta lagu guda jiro dilista. Qoyaanka sarreeya ee pellets wuxuu u horseedi karaa waxqabad farsamo oo liita iyo wax lumin. Waxaad u baahan tahay hababka qalajinta waxtarka leh iyo xulashada qalabka saxda ah si loo yareeyo qoyaanka. Cabbirka pellet-ka aan joogtada ahayn wuxuu inta badan ka yimaadaa hababka quudinta ee aan habboonayn. Waxaad tan ku xallisaa adigoo isticmaalaya hababka quudinta saxda ah. Doorashada mishiinada, sida granulator leh biro saxan-engineered, waxay si toos ah u saamaysaa tayada pellet-ka la soo saaray.
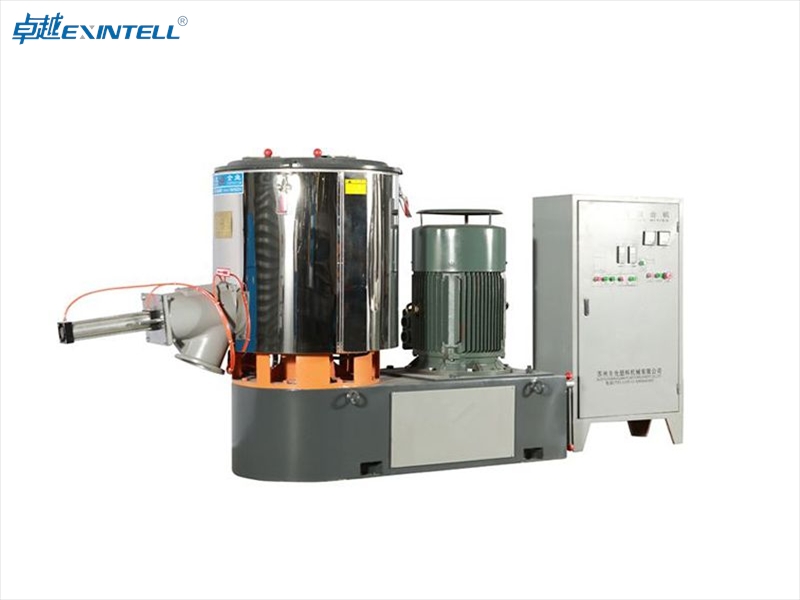
Waxa kale oo aad ku arkaysaa horumarka tignoolajiyada 2026. Extruders-kaliyarka leh saamiga L/D ee u dhexeeya 32:1 iyo 38:1 waa caadi. Habaynta Tandem waxay kordhisaa degeyska iyo sifaynta. Beddelayaasha shaashadda joogtada ah waxay oggolaadaan isbeddellada shaandhada iyada oo aan la joojin wax soo saarka. Tiknoolajiyada bimetallic waxay kordhisaa cimriga, iyo kuwa isbarbar socda ee mataanaha ah ee isbarbar socda waxay bixiyaan ka saarista wasakhaysan oo hufan. Pelletizers-yada biyaha hoostooda waxay soo saaraan lebis, pellets-ka boodhka la'aan iyo amar sare u qaadista qiimaha iibka.
|
Farsamada |
Sharaxaada |
Faa'iidooyinka |
|---|---|---|
|
Tignoolajiyada Bimetallic |
Alaabta horumarsan waxay kordhiyaan cimriga |
Waxay ku kordhisaa cimri dhererka 3-5 waqtiyo |
|
Isbarbar yaaca Twin Screw oo wada socda |
Barakac togan, hawlaha is-nadiifinta |
Si hufan oo wasakhaysan looga saaro |
|
Pelletizer biyaha hoostooda |
Waxay soo saartaa labis, pellets aan boodh lahayn |
Qiimaha dib-u-iibsiga sare, ku habboon balaastikada injineernimada |
Waxaad ku gaari kartaa awoodaha wax-soo-saarka oo u dhexeeya 80 kg/saacaddii ilaa ka badan 1,000 kg/saacaddii, iyadoo ku xiran nooca mashiinka iyo qaabeynta. Khadadka tamarta waxtarka leh waxay badbaadiyaan inta u dhaxaysa $30,000-$80,000 sannadkii marka la barbar dhigo moodooyinka waxtarka yar. Gudaha 2026, Isticmaalka tamarta gaarka ah ee pelletizers balaastikada ah ayaa u dhexeeya 0.25-0.35 kWh/kg, oo leh qaabaynta heerka ugu wanaagsan ee lagu gaadhayo sida ugu hooseeya 0.20-0.30 kWh/kg.
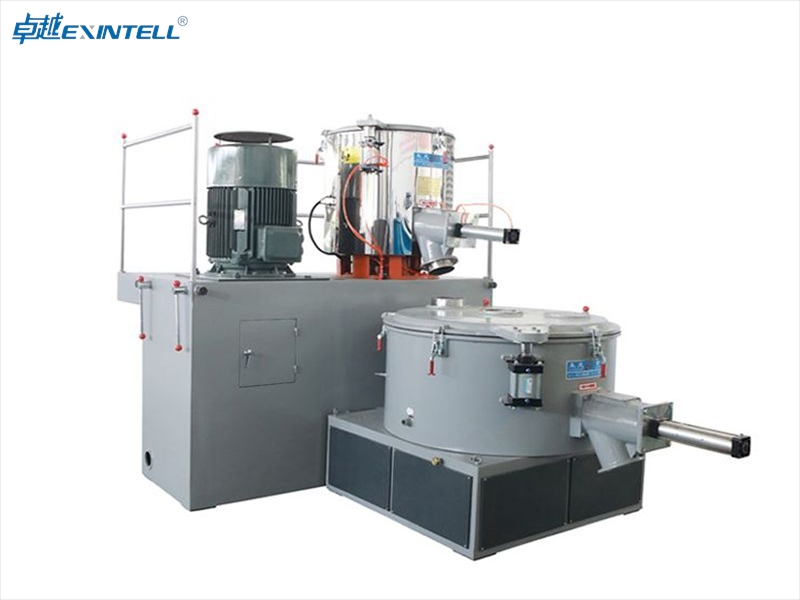
Ogow: Habaynta lakabyo badan iyo naqshado cusub ayaa kaa caawinaya inaad si wax ku ool ah u socodsiiso bio-caagagga iyo muuqaallada aan muhiimka ahayn.
Waxaad ku tiirsan tahay granulator-ka caagga ah iyo tignoolajiyada granulator-ka si aad u soo saarto pellets isku mid ah oo buuxiya heerarka warshadaha. Nidaamku wuxuu hubinayaa inaad haysato kayd lagu kalsoonaan karo oo wax soo saarka iyo dib u warshadaynta, taageeridda waxtarka iyo joogtaynta labadaba.
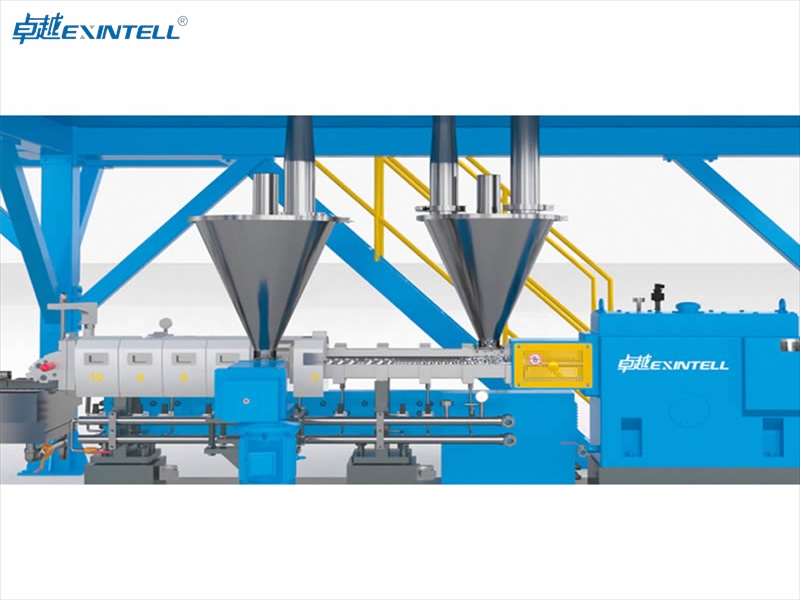
Quudinta Caaga ah
Qalabka wax gelinta
Waxaad bilaabaysaa habka pelleting adigoo dooranaya agabka wax gelinta ee saxda ah. Waxaad isticmaali kartaa qashinka caagga ah, caag bikrad ah, ama isku darka labadaba. Kahor intaadan ku quudin walxahan pelletizer balaastikada ah, waxaad u baahan tahay inaad si taxadar leh u diyaariso. Halkan waxaa ah diyaarinta caadiga ah ee socodka shaqada:
-
Diyaarinta caaga ah: Waxaad dhaqdaa oo googooyaa balaastiig dib loo warshadeeyay si aad wasakhda iyo wasakhda uga saarto. Waxaad sidoo kale dhalaali kartaa walxaha haddii loo baahdo. Caag bikrad ah ayaa badanaa u yimaada sida jajab ama granules, diyaar u ah habaynta.
-
dhalaalid iyo ka saarid: Waxaad ku kululaynaysaa balaastikada diyaarsan mashiinka pelletizing caagga ah. Soosaaruhu wuu dhalaaliyaa walxaha oo u sii riixaya hore.
-
Goynta: Waxaad isticmaashaa bacaha wareega ama granulator si aad u gooyso caagga dhalaalay qaybo yaryar.
-
Qaboojin: Waxa aad ku qaboojisaa hawo, biyo, ama labadaba.
-
Qalajinta iyo Baadhitaanka: Waxaad qalajisaa pellets la qaboojiyey oo baadh iyaga si aad u hubiso cabbirka iyo tayada isku midka ah.
Waa inaad fiiro gaar ah u yeelataa nadaafadda iyo cabbirka agabka wax gelinta. Nadiifi, Qashin caag ah oo si wanaagsan loo diyaariyey ayaa kaa caawinaysa inaad iska ilaaliso cilladaha waxayna wanaajisaa tayada pellets.
Hababka Quudinta
Waxaad ku tiirsan tahay habab quudin oo hufan si aad balaastiga ugu rarto nidaamka pelletizing. Laba hab oo waaweyn ayaa kaa caawinaya inaad hesho quudin joogto ah oo la xakameeyey.
Hopper
Waxaad isticmaashaa hopper si aad ugu shubto qashinka caagga ah ama shay bikrad ah balaastigga caaga ah. Hopper-ku wuxuu hayaa walxaha wuxuuna ku sii daayaa si xawli ah. Waxaad hagaajin kartaa socodka si uu u dhigmo awoodda mashiinka pelletizing caagga ah. Hoppers inta badan waxaa ku jira dareemayaal kormeeraya heerarka walxaha kana hortagaya xannibaadaha.
Gaadiidleyda
Waxaad isticmaashaa alaab-qaadayaasha si aad balaastiga uga soo qaaddo kaydinta una gudbiso si toos ah pelletizer-ka. Gaadhi-qaadayaashu waxay bixiyaan walxo joogto ah waxayna yareeyaan maaraynta gacanta. Waxaad dooran kartaa suunka, isku dhufasho, ama gaadiid-qaadayaasha gariiraya oo ku salaysan nooca iyo cabbirka caagga. Gaadhi-qaadayaashu waxay kaa caawinayaan inaad joogteyso heerka quudin joogto ah waxayna yareeyaan hakadka.
Talo: Waa inaad si joogto ah u hubisaa habka quudinta si aad uga hortagto saxmada oo aad u hubiso in si habsami leh loo shaqeeyo.
Muhiimadda Quudinta Joogtada ah
Waxaad u baahan tahay quudin joogto ah si loo soo saaro pellets tayo sare leh. Quudinta joogtada ahi waxay hubisaa cabbirka labbiska, qaab, iyo nuxurka qoyaanka. Haddii aad ogolaato kala duwanaanshaha quudinta, waxaad halis u tahay inaad abuurto pellets leh cillado korka ama bannaan. Isbeddelka qoyaanku wuxuu sababi karaa luminta xoogga farsamada iyo xitaa cilladaha qalabka. Tayada pellet-ka ee aan degganayn ayaa kugu adkeynaysa inaad iibiso ama u isticmaasho pellets codsiyada ganacsiga.
-
Cabbirka pellet-ka ee aan ku habboonayn wuxuu keeni karaa cilladaha dusha sare iyo bannaan.
-
Kala duwanaanshaha qoyaanku wuxuu sababi karaa luminta xoogga farsamada iyo cilladaha qalabka.
-
Tayada pellet-ka ee aan degganayn waxay hor istaagi kartaa aqbalaadda codsiyada ganacsiga.
Waxaad xakameysaa qoyaanka ku jira adiga oo ilaalinaya quudinta joogtada ah. Talaabadani waxay lama huraan u tahay gaaritaanka tayada alaabta ugu badan. Haddii aad iska indhatirto joogteynta quudinta, waxaa laga yaabaa inaad la kulanto dhibaatooyin habayneedka hoose, sida cilladaha dusha sare iyo cilladaha qaabdhismeedka. Waxaad ku tiirsan tahay granulator-ka caagga ah iyo tignoolajiyada granulator-ka si ay kaaga caawiyaan inaad gaarto quudinta isku midka ah iyo tayada pellet.
Dhalaasha iyo shaandhaynta
Foostada Extruder iyo Screw
Waxaad ku tiirsan tahay foostada kaxaysata iyo furka si aad qashinka balaastiga ah ama alaabta ceeriin ugu beddesho mid siman, dhalaalay lebbiska. Kaalku wuxuu ku wareegaa gudaha foostada kulul, hore u riixaya caagaga. Sida birta u rogo, waxay abuurtaa ficil farsamo iyo kulayl xiiran. Habkani wuxuu dhalaaliyaa caagga si hufan. Kuleyliyeyaasha dibadda ee foostada waxay ku daraan kulayl badan, hubinta in walaxda gaadho heerkulka saxda ah ee pelleting. Kuleylka xiiraya furka ayaa badanaa bixiya qayb muhiim ah oo ka mid ah tamarta loo baahan yahay dhalaalidda.
Halkan waxaa ah dulmar degdeg ah oo ku saabsan sida qaybahan ay u wada shaqeeyaan:
|
Qayb |
Shaqada |
|---|---|
|
Isku dhufashada |
U beddelo balaastiig dhalaal labis ah iyada oo loo marayo ficil farsamo iyo kuleyl xiirid. |
|
Foosto |
Kululeeya oo isku xidha caagga, hubinta dhalaalidda iyo quudinta madaxa dhiman. |
Waxaad u baahan tahay furka iyo foosto labadaba si ay u wada shaqeeyaan. Haddii labada qayb midkood fashilmo, pelletizer caag ah ma soo saari karo pellets joogto ah.
Xakamaynta heerkulka
Waa inaad si taxadar leh u xakameysaa heerkulka inta lagu jiro marxaladda dhalaalka. Heerkulka wuxuu si toos ah u saameeyaa sida wanaagsan ee caagtu u dhalaaliso wuxuuna dhex maraa habka extrusion. Dejinta heerkulka saxda ah waxay kaa caawinayaan inaad gaadho socodka walxaha siman oo deggan, extrusion-soo-saarka sare. Haddii aad dejiso heerkulka mid aad u hooseeya, balaastiigu si siman uma dhalaali karto. Tani waxay keenaysaa viscosity xad-dhaaf ah iyo balaastiig liidata. Haddii aad dejiso heerkulka aad u sarreeya, balaastiigu way hoos u dhigi kartaa. Tani waxay keentaa pellets jajaban waxayna yaraynaysaa awoodooda makaanikada.
-
Heerkulka wuxuu saameeyaa balaastikada, socodka, iyo sifooyinka pellets final.
-
Heerkulka saxda ah wuxuu xaqiijiyaa hawlgal xasiloon iyo wax soo saar tayo sare leh.
-
Heerkulka hooseeya wuxuu keenaa dhalaal aan sinnayn iyo viscosity sare.
-
Heerkulka sare wuxuu halis u yahay hoos u dhaca kulaylka iyo pellets daciif ah.
Talo: Had iyo jeer la soco aagagga heerkulka ee foostada si aad u ilaaliso xaaladaha dhalaalka ugu fiican.
Sifaynta Kahor Pelleting
Kahor intaadan u dhaqaaqin marxaladda extrusion, waa in aad sifee caagga dhalaalay. Sifeynta waxay ka saartaa wasakhda sida wasakhda, jajabyo bir ah, ama qaybo aan dhalaalin. Dhalaal nadiif ah ayaa lagama maarmaan u ah soo saarista pellets tayo sare leh. Waxaad isticmaashaa muraayadaha mesh-ka fiican ama baakadaha shaandhada mashiinka pelletizing balaastikada ah si aad u dabinno wasakhda. Talaabadani waxay ka ilaalinaysaa nidaamka dhinta iyo goynta waxyeelada. Waxa kale oo ay hubisaa in pellets ay leeyihiin dusha siman iyo qaab dhismeed lebbisan.
Waa inaad si joogto ah u hubisaa oo aad u beddeshaa filtarrada. Shaandhooyinka xiran waxay yareyn karaan socodka waxayna sababi karaan cadaadis ku soo kordha nidaamka extrusion. Sifeynta joogtada ah waxay taageertaa waxtarka guud ee habka pelleting. Waxaad helaysaa natiijooyin ka wanaagsan iyo cillado yar oo ku jira pellets aad dhameysatay.
Ogow: Sifeynta waxtarka leh waxay kordhisaa cimriga granulator-kaaga balaastiga ah iyo garbahaaga.
Ka saarista saxanka dhinta
Shaqada saxanka Die
Waxaad gaareysaa marxalad xasaasi ah habka pelletizer balaastikada ah marka balaastii dhalaalaysa ay timaado saxanka dhinta. The die plate acts as a precision tool that shapes the melted material into strands. You rely on this component to define the initial size and shape of each strand, which later becomes a pellet. The design of the die plate directly affects the quality and consistency of your output.
Halkan waxaa ah dulmar degdeg ah oo ku saabsan key die plate features:
|
Muuqaal |
Sharaxaada |
|---|---|
|
Shaqada |
Extrudes molten polymer through holes to define pellet dimensions |
|
Hole Size Range |
Typically ranges from 2.5 ku 4 mm dhexroorka |
|
Number of Holes |
Usually between 200 ku 800 holes |
|
Influence on Quality |
Design affects final pellet characteristics, including size and shape |
You can adjust the hole diameter and configuration to control the strand thickness. Smaller holes produce thinner strands and smaller pellets. Larger holes yield thicker strands and larger pellets. Saxanka dhimashadu waxay hubisaa in xadhig kasta oo ka baxa nidaamka extrusion uu ku habboon yahay tilmaamaha aad rabto.
Cadaadiska iyo Qaabka Pellet
Waa inaad ilaalisaa cadaadiska saxda ah marka balaastigga dhalaalaysa uu marayo saxanka dhinta. Nidaamka extrusion wuxuu isticmaalaa cadaadis si uu walxaha si siman ugu riixo dalool kasta. Cadaadiska joogtada ahi waxa uu ka hortagaa wax-is-daba-marin ee dhumucda xadhigga waxana uu kaa caawinayaa in aad gaadho cabbir siman oo pellet ah. Hadduu cadaadisku hoos u dhaco ama kor u kaco, Waxaa laga yaabaa inaad aragto cilladaha sida qaababka aan sinnayn ama jeebabka hawada ee pellets.
Qaabka pellet kastaa wuxuu ku xiran yahay naqshadeynta saxanka dhinta iyo cadaadiska la isticmaalo inta lagu jiro extrusion. Waxaad dooran kartaa qaabab godad kala duwan iyo qabanqaabada si aad u abuurto cylindrical, wareegsan, ama pellets lenticular. The right combination of pressure and die plate design gives you control over the final appearance and performance of your product.
Shaping the Strands
You have several methods for shaping plastic strands before cutting them into pellets. Each method offers unique benefits for different applications. The choice of method affects the quality, kharashka, and consistency of your pellets.
|
Habka |
Sharaxaada |
Saamaynta tayada Pellet |
|---|---|---|
|
U soo saara balaastiigga xargaha, then cuts them into pellets. |
Cost-effective for smaller batches, but may vary in quality. |
|
|
Cuts strands underwater, which cools and maintains quality. |
Produces high-quality pellets due to effective cooling. |
|
|
Water-Ring Systems |
Uses a water ring to cool and cut strands. |
Ensures good quality while being cost-efficient. |
You might use strand pelletizing for small batches of plastic waste, as it offers a simple and affordable approach. Underwater hot-face cutting works well when you need high-quality pellets with smooth surfaces. Water-ring systems balance cost and quality, making them suitable for many types of plastics.
You depend on the plastic granulator and granulator technology to finish the process. After shaping and cooling, the system cuts the strands into uniform pellets. This step completes the transformation from melting to finished product, ready for packaging or further processing.
Talo: Always monitor the extrusion system for stable pressure and temperature. This helps you maintain consistent pellet quality and reduces downtime.
Hababka qaboojinta
After the extrusion stage, waa in aad cool the hot strands quickly to form solid pellets. The cooling method you choose affects pellet quality, isticmaalka tamarta, and production speed. You can select from water ring cooling, underwater cooling, or air cooling, depending on your material and production needs.
Water Ring Cooling
You often use water ring cooling for polyolefins and polystyrene. Habkan, you direct a ring of water around the die face. The water cools and solidifies the strands as they exit, then a cutter chops them into pellets. This system works well for many standard plastics and offers a compact design.
Here is a summary of the main advantages and disadvantages:
|
Faa'iidooyinka |
Khasaaro |
|---|---|
|
Not suitable for sticky or thick materials |
|
|
Produces visually appealing pellets |
Requires close monitoring of water |
|
Compact system with lower costs |
Limited material compatibility |
|
Handles changes in melt temperature and pressure well |
Lower production capacity compared to underwater systems |
|
Space-efficient and easy to control |
Limited to specific materials |
|
Cost-effective for budget-conscious companies |
Not effective for materials that heat up or stick together |
|
Cannot handle high production demands |
|
|
Good for budget management |
Limited to certain materials like polyolefins and polystyrene |
You should choose water ring cooling if you want a space-saving, budget-friendly solution for standard materials. You must monitor the water system closely to prevent issues with sticky or thick plastics.
Underwater Cooling
You can achieve high-quality pellets with underwater cooling. Habkan, you cut the strands directly in a water chamber. The water cools and solidifies the pellets instantly, which leads to a smooth surface and uniform size. You benefit from continuous operation and high output rates.
-
Underwater pelletizers produce uniform pellets with minimal fines and dust.
-
The rapid solidification process ensures consistent shape and size.
-
You can reach high production rates due to efficient cooling and solidification.
-
Compared to air-cooled systems, underwater cooling uses less energy because water transfers heat more efficiently.
You should consider underwater cooling if you need top-quality pellets and high production capacity. This method works well for demanding applications and advanced materials.
Qaboojinta hawada
You may select air cooling for materials that react poorly to moisture, such as biodegradable plastics like PLA or PBAT. Air cooling uses fans or blowers to cool the strands as they exit the die. This method eliminates the need for drying systems, which can simplify your process.
|
Codsiyada |
Xaddid |
|---|---|
|
Kuma habboona dhammaan noocyada agabka |
|
|
Loo isticmaalo agabka noolaha (PLA, PBAT) |
Waxtarka qaboojinta xaddidan marka loo eego qaboojinta biyaha |
|
Waxay tirtirtaa baahida hababka qalajinta |
Kharashaadka tamarta sare ee suurtogalka ah |
Waa inaad isticmaashaa qaboojinta hawada haddii aad farsamayso walxaha qoyaanka leh ama aad rabto inaad ka fogaato tillaabooyinka qalajinta dheeraadka ah. Waxa laga yaabaa inaad la kulanto kharashyo tamareed oo sarreeya iyo qaboojin tartiib ah marka loo eego hababka biyaha ku salaysan.
Talo: Had iyo jeer ku dhig habkaaga qaboojinta ujeedooyinkaaga alaabta iyo wax soo saarka. Doorashada saxda ah waxay kaa caawineysaa inaad iska ilaaliso cilladaha oo aad ilaaliso tayada pelletkaaga.
Waxaad ku tiirsan tahay granulator-ka si aad u dhamaystirto habka qaboojinta ka dib. Granulator-ku wuxuu gooyaa xadhkaha adag ee pellets lebbisan, diyaar u ah baakad ama isticmaal dheeraad ah. Efficient cooling ensures that the melting and cutting stages produce high-quality pellets from your plastic waste.
Pelletizing and Cutting
Knife Cutting Mechanism
You rely on the knife cutting mechanism to transform cooled plastic strands into finished pellets. The system positions specialized knives close to the die face, where the strands exit. The Melt-to-Cut window plays a crucial role here. If you allow too little time between the die and the blade, you may see misshapen pellets. Too much time can cause fractures and fines, which lowers overall quality. Pelletizing knives come in different shapes, such as straight, slanted, or V-shaped, and each suits a specific type of pelletizer. Manufacturers use high-carbon steel or tool steel for these knives, which increases durability. Precision in cutting is essential, so many knives are CNC-machined for tight tolerances. Heat treatments and coatings further extend blade life and improve performance.
-
The Melt-to-Cut window determines pellet shape and quality.
-
Knife material and shape affect durability and cutting precision.
-
Proper timing prevents defects and ensures consistent results.
Achieving Uniform Pellets
You want every pellet to have the same size and shape. To achieve this, you must control several process variables during cutting. Adjusting the feed rate, disc angle, and disc speed lets you fine-tune pellet size. For smaller pellets, you increase the feed rate and disc angle, feed closer to the three or four o’clock position, and raise the disc speed. For larger pellets, you decrease the feed rate and disc angle, feed closer to the seven o’clock position, and lower the disc speed. These adjustments help you maintain uniformity and avoid defects.
Talo: Monitor your process controls closely. Small changes in feed or speed can make a big difference in pellet quality.
You also need to ensure that the granulator operates smoothly. Consistent operation helps you cut into pellets with minimal variation, supporting high-quality output.
Types of Pelletizer Cutters
You can choose from several types of pelletizer cutters, each designed for specific materials and production needs. The cutter type affects pellet shape, wax soo saarka, iyo nuxurka qoyaanka. Waa kan a comparison:
|
Nooca |
Qaabka Pellet |
Qalabka ku haboon |
Isku soo wada duuboo (kg/saacaddii) |
Residual Moisture (%) |
|---|---|---|---|---|
|
Strand |
Silindrical |
Thermoplastics (PP, PE, ABS, PS) |
100-2,000 |
<1% |
|
Biyaha hoostooda |
Goobaysan |
All Polymers |
500–3,000+ |
<0.05% |
|
Giraanta Biyaha |
Lenticular |
PE, PP, PC, PS |
200– 1,500 |
<0.5% |
Strand pelletizing uses a water bath for cooling and works well for continuous strands. Underwater pelletizers cut molten plastic directly into pellets with rapid cooling, giving you better control over size and shape. Water ring systems offer a balance between cost and quality, producing lenticular pellets suitable for many applications.
You select the right cutter based on your material, desired pellet characteristics, iyo yoolalka wax soo saarka. This choice ensures your pellets meet industry standards and customer requirements.
Pellet Collection and Finishing
Qalajinta iyo Baadhitaanka
You must ensure that pellets are dry and free from unwanted materials before packaging. Moisture control is critical because wet pellets can lead to product degradation and issues during storage. Kadib qaboojinta, you monitor moisture content to optimize the process. You use screening equipment to separate well-formed pellets from fines and debris. Screening also removes stones, caagadaha, biraha, and other hard materials that could damage your equipment. A stone trap helps you eliminate hard materials, while magnets pick up metals. You rely on these steps to maintain pellet quality and protect your machinery.
-
Monitor moisture content after cooling.
-
Use screening equipment to remove fines and debris.
-
Employ stone traps and magnets to eliminate hard materials and metals.
-
Separate well-formed pellets from defective ones before packaging.
Talo: Regular screening and drying help you avoid packaging low-quality products and extend the lifespan of your granulator.
Xakamaynta tayada
You need to implement quality control measures to ensure product consistency. Sampling plays a crucial role in achieving good pellet quality. You must use proper procedures and equipment to minimize sampling errors. Samples should represent the entire batch, so you avoid skewed results. You process samples correctly before laboratory analysis to get accurate data.
Here is a step-by-step checklist ilaalinta tayada:
-
Xaqiiji saxnaanta qiimaynta adiga oo dib ugu hubinaya shaybaadhka.
-
Hubi in muunadda la qaaday ay tahay wakiil.
-
Baadh haddii heerarka nafaqeeyayaalka badan ay gacanta ka baxeen.
-
Xaqiiji shaqaalihii caadiga ahaa ee ka shaqaynayey shiidka intii lagu jiray wax soo saarka.
-
Hubi farqiga u dhexeeya diiwaannada alaabada.
-
Hubi in miisaanka iyo qalabka cabbiraadda si sax ah loo hagaajiyay.
-
Ka eeg walxaha iyo weelka quudinta dhammayska tiran arrimaha.
-
Dib u qiimee wakhtiyada isku darka saxnaanta.
-
Dib u eeg qiimaha qiimaynta walxaha ee cilladaha.
Qiimaynta quudinta dhammaatay waxay bixisaa qiimayntii u dambaysay sida ugu wanaagsan ee aad u xakamaysay tayada xilliga wax soo saarka. Waa inaad muunad joogto ah samaysaa, sida todobaadkii hal mar ama per 100 tan oo wax soo saar ah, si loo ilaaliyo tayada joogtada ah.
Ogow: Saamaynta joogtada ah iyo habaynta saxda ah waxay kaa caawinaysaa inaad keento pellets oo buuxiya heerarka warshadaha.
Baakadaha
You prepare pellets for shipment or storage by packaging them efficiently. You use automated systems to fill bags, bins, or containers. Packaging protects pellets from moisture, faddarayn, and mechanical damage. You label each package with batch information, production date, and quality data. This step helps you track inventory and ensures traceability. You store packaged pellets in a dry, clean area to preserve their quality until use.
-
Use automated packaging systems for efficiency.
-
Label packages for traceability and quality assurance.
-
Store pellets in dry, clean conditions to prevent degradation.
Ku dhawaaqid: Proper packaging and storage guarantee that your pellets remain high-quality and ready for manufacturing or recycling.
You transform plastic into pellets by following each stage: quudin, dhalaalid, shaandhaynta, fidno, qaboojin, iyo goyn. This process gives you uniform pellets for manufacturing and recycling.
-
Modern pelletizers help you kaydso ilaa 30% on materials and reduce the need for new plastic.
-
You support a circular economy by using a granulator to recycle waste and keep plastics out of landfills.
-
Mashiinadan lower environmental impact and conserve resources for the future.
Appreciate how this technology makes plastics more sustainable and efficient for everyone.
FAQ
What types of plastics can you process in a pelletizer?
You can process most thermoplastics, oo ay ku jiraan polyetylen (PE), polypropylene (PP), polystyrene (PS), iyo PET. Some machines also handle engineering plastics and biodegradable materials. Always check your pelletizer’s compatibility before starting.
How do you maintain pellet size consistency?
You control pellet size by adjusting feed rate, die plate design, iyo xawaaraha goynta. Regular monitoring and equipment calibration help you achieve uniform pellets. Consistent input material also improves results.
Why do you need to filter the melted plastic?
Filtration removes contaminants like dirt, metal, ama qaybo aan dhalaalin. Clean melt protects your equipment and ensures high-quality pellets. You should replace filters regularly to maintain efficiency.
What is the difference between strand and underwater pelletizing?
Strand pelletizing cuts cooled strands after they exit the die. Underwater pelletizing cuts molten plastic directly in water, producing smoother, more uniform pellets. Underwater systems suit high-output and specialty plastics.
How do you reduce moisture in finished pellets?
You use drying systems after cooling. Air knives, centrifugal dryers, or fluidized bed dryers remove surface moisture. Proper drying prevents pellet degradation and improves storage life.
Can you recycle mixed plastic waste in a pelletizer?
You can process mixed plastics, but you may see lower pellet quality. Sorting and pre-treating materials improve results. Some advanced pelletizers handle blends better than others.
How do you troubleshoot common pelletizer problems?
Talo: Check for uneven feeding, clogged filters, or incorrect temperature settings. Inspect knives for wear. Regular maintenance and monitoring help you solve most issues quickly.