Kon Mashinnan di Ekstrushon di Plèstik ta Funshoná Stap pa Stap
Tabel di Kontenido
Kon Mashinnan di Ekstrushon di Plèstik ta Funshoná Stap pa Stap
Bo ta usa un Mashin di Ekstrushon di Plèstik pa traha plèstik den formanan largu. E mashin ta pusha e plèstik dor di un die. E proseso aki tin algun paso prinsipal:
Hasi e mashin kla dor di karg’é i keint’é. Kontrolá kon e plèstik ta move dor di e mashin.
Drecha problemanan pa tur kos keda funshoná bon.
Tokante 53% di trahadónan di plèstik ta usa mashinnan di ekstrushon, pues konosé kada paso ta mustra dikon e ta importante.
Puntonan Klave
Siña tokante e partinan prinsipal di un ekstrushon di plèstik mashin. Kada parti ta yuda kombertí plèstik krudo den artíkulonan kaba.
Skohe e mihó plèstik pa bo proyekto. E tipo di plèstik ta kambia kon e ta smelt i move. Esaki ta afektá kon bon e produkto final ta.
Wak e pasonan di alimentashon i smeltmentu di aserka. Mantené humedat i temperatura na e nivelnan korekto. Esaki ta stòp problemanan manera bula i puntonan debil.
Kontrolá e preshon durante ekstrushon. Un bon kòntròl di preshon ta tene e forma i tamaño korekto. Esaki ta sòru pa e produktonan di plèstik ta di kalidat haltu.
Usa kòntròl di kalidat na kada paso. Kontrolnan regular ta yuda haña problemanan trempan. Esaki ta sòru pa e produktonan ta fuerte i ta parse bon.
Bista General di Mashin di Ekstrushon di Plèstik
Komponentenan Klave
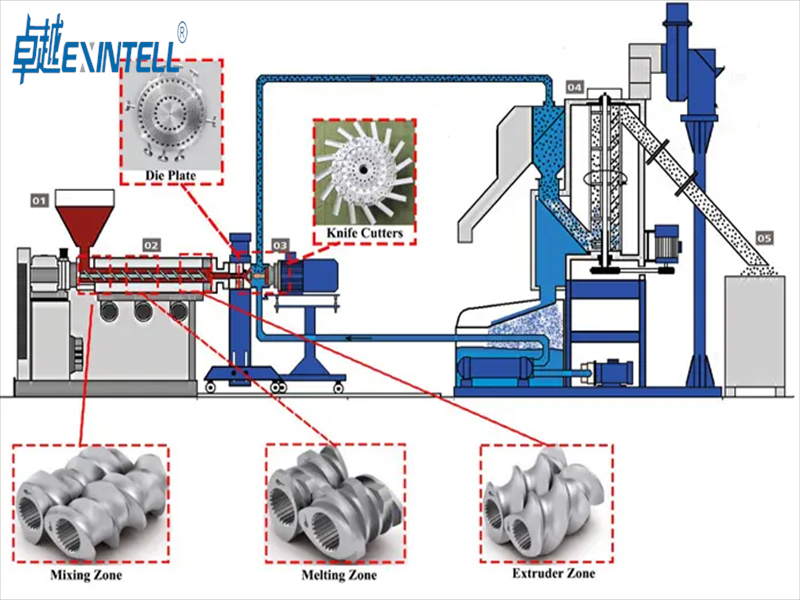
Ora bo wak un mashin di ekstrushon di plèstik, bo ta mira hopi parti importante. Kada parti ta yuda kambia plèstik krudo den artíkulonan kaba. E hopper ta tene e plèstik promé ku e proseso kuminsá. E bari i e keintadónan ta smelt e plèstik pa e por move fásilmente. E skru ta pusha e plèstik smelt bai dilanti. E die ta forma e plèstik den loke bo ke. Mekanismonan di friamentu ta yuda e plèstik mantené su forma despues ku e sali for di e matriz.
Tep: Semper kontrolá e piesanan aki pa daño òf desgaste promé ku bo start e mashin.
Ta fria e plèstik ku air chiller òf tanki di friamentu.
Metal Die
Forma e plèstik smelt den e forma final.
UN ekstruder di plèstik mashin ta sòru pa e plèstik move dor di kada parti den e òrdu korekto. Si bo tene e mashin limpi i kuid'é, lo bo tin ménos problema ora di traha kos.
E plèstik ku bo skohe ta kambia kon e ta smelt, fluhonan, i fria. LDPE i HDPE ta fleksibel i fuerte. Polipropileno tin un punto di smelt haltu i no ta kibra fásil. PVC ta duru i bon pa konstruí kosnan. Polystyrene ta stijf i ta wòrdu usá pa paketá. ABS ta parse bunita i ta sinti suave. Nylon ta hopi fuerte. Polikarbonat no ta haña daño pa kalor òf rasca. PET ta mihó pa bòter di kuminda i bebida.
Nota: E plèstik ku bo ta piki ta afektá kon e ta move durante ekstrushon. Bon material ta yuda stòp akumulamentu den e matris i tene e produkto final liber di defekto.
Bo mester skohe e plèstik korekto pa bo proyekto. Aditivonan por hasi e plèstik mas fuerte òf proteh’é di lus di solo. Si bo prepará e materialnan bon, e plèstik lo flui suavemente i e produktonan lo ta di kalidat haltu.
Pasonan di Proseso di Ekstrushon
Alimentashon & Smeltmentu
Bo ta kuminsá e proseso di ekstrushon dor di hinka plèstik krudo den e ekstrushon. E tolva ta tene e plèstik, ku por ta den forma di pèlèt, granulonan, òf polvo. Segun bo ta karga e material, bo mester sòru pa e ta seku i liber di humedat. Si bo salta e paso aki, bo por mira bula òf puntonan debil den e produkto final. E plèstik ta move for di e tolva pa e bari, kaminda keintadónan ta kuminsá keint’é.
E fase di smeltmentu ta hopi importante pa e kalidat di e plèstik ekstruí. Bo ke pa e plèstik smelt uniformemente pa e produkto final parse suave i fuerte. Aki algun punto klave pa kòrda:
Kontrol di humedat ta esensial pasobra sobra awa por kousa bula òf asta kibra e plèstik.
Meskla korekto di aditivonan ta sigurá ku e plèstik tin e koló i forsa korekto.
Bo mester pone e temperatura korekto pa e tipo di plèstik ku bo ta usa. Kada plèstik ta smelt na un temperatura diferente. E tabel aki bou ta mustra e rangonan di temperatura di smelt típiko pa plèstiknan komun:
Tipo di plèstik
Rango di Temperatura di Smelt (°C)
HDPE
120–130
LDPE
105–115
Polikarbonat (PC)
230–260
Polipropileno (PP)
130–170
PEEK
320–350
BESTIA DI KAS
250–260
ABS
105–115
Nylon (PA)
190–350
Polistireno (PS)
rònt di 120
Si bo ta kontrolá e pasonan di alimentashon i smelt, bo ta haña un fluho suave di plèstik smelt. Esaki ta yuda e proseso di ekstrushon kore sin problema i ta duna bo un mihó produkto final.
Skruf & Akshon di bari
Unabes ku e plèstik kuminsá smelt, e schroef paden di e bari ta cuminsa draai. E skru ta e kurason di e ekstruder. E ta move e plèstik dilanti, meskl’é, i ta yud’é smelt kompletamente. E skru i e bari ta traha huntu pa hasi sigur ku e plèstik ta keinta uniformemente i ta flui suavemente.
Bo por pensa riba e skru komo ku e tin tres trabou prinsipal:
E ta move e plèstik sólido for di e hopper pa e keintadónan.
E ta smelt e plèstik dor di primié kontra e bari kayente.
E ta pomp e plèstik smelt bai dilanti pa e por wòrdu formá.
E diseño di e skru i bari ta afektá kon bon e plèstik ta meskla i smelt. Algun skru tin zona spesial pa alimentá, smeltmentu, i meskla. E diseño aki ta yuda bo haña un fluho konstante di plèstik smelt. Por ehèmpel, den un fábrika di ko’i hunga, e skru i e bari ta yuda hasi suave, partinan perfekto pa figuranan di akshon. Den un fábrika di kashi di telefon, nan ta yuda krea briante, kasonan perfekto kada bes.
Bo mester pone e velosidat di skru korekto tambe. Extrudernan di velosidat haltu por smelt mas plèstik pareu, pero nan mester di sekshonnan di smelt mas largu i diseñonan spesial. Algun mashin por kore na velosidatnan te ku 1500 rpm i ta produsí miles di liber di plèstik pa ora. Si bo usa e velosidat i diseño di skru korekto, bo ta haña un steady, salida di kalidat haltu for di bo proseso di ekstrushon.
Preshon & Smeltmentu
Segun ku e plèstik smelt ta move dor di e ekstruder, preshon ta akumulá paden di e bari. E preshon aki ta hopi importante pa e proseso di ekstrushon di profil. E ta yuda pusha e plèstik smelt dor di e die i ta duna e produkto su forma.
Bo ta kontrolá e preshon dor di ahusta e velosidat di e skru. Un sensor di preshon ta midi e preshon paden di e ekstruder. Si e preshon bira muchu haltu òf muchu abou, e mashin ta kambia e velosidat di e skru pa tene tur kos stabil. Esaki ta tene e plèstik smelt na e temperatura i fluho korekto.
Bo mester wak e preshon di aserka durante e proseso di ekstrushon. Un bon kòntròl di preshon ta yuda bo haña e forma korekto, tamaño, i kabamentu di superfisie pa bo produktonan di plèstik. E ta tene e proseso di ekstrushon di profil tambe kore sin problema i sigur.
Forma i Fria
Formashon di die
Bo ta guia e plèstik smelt dor di e matris na final di e ekstruder. E die ta forma e plèstik den e forma ku bo ke. E forma i tamaño di e die disidí e aspekto final di bo ekstrushon. Si bo mester di un tubo simpel, bo ta usa un dado standart. Pa profilnan kompleho, bo ta skohe un dado spesial ku geometria úniko. E largura di e tereno, ku ta e distansia for di e entrada di e die te na e salida, ta yuda mantené e forma i uniformidat di e plèstik ekstruí. Bo mester hasi sigur ku e die ta kuadra ku bo nesesidatnan di produkto. Si bo skohe e bon muri, bo ta haña un resultado suave i konsistente.
E die ta hunga un ròl grandi den e proseso di ekstrushon. E ta kontrolá e fluho i forma di e plèstik segun ku e ta sali for di e ekstruder.
Métodonan di Friamentu
Despues ku e plèstik sali for di e die, bo ta fria lihé pa e mantené su forma. Friamentu ta stòp e plèstik di deformá. Bo por usa air chiller òf baño di awa. Bañonan di awa ta funshoná bon pa mayoria di e liñanan di extruder pasobra nan ta fria e plèstik lihé i uniformemente. Friamentu di aire ta bon pa produktonan ku mester di un toke mas suave. Bo mester kontrolá e velosidat di friamentu. Si bo fria e plèstik muchu lihé, e por kibra. Si bo fri'é muchu slow, e por warp. Friamentu ta un paso klave den e proseso di ekstrushon.
Método di Friamentu
Kon E Ta Funshoná
Mihó Pa
Baño di Awa
Sumergi ta ekstrudá
Tubonan, tubonan, profilnan
Refrigerante di Aire
Supla aire fresku
Laken, pelíkulanan
Tamaño pa Konsistensia
Bo ta usa ekipo di midimentu djis despues di e die pa mantené e forma i tamaño di e plèstik ekstruí. Unidatnan di kalibrashon, manera hèrmèntnan ku ta wòrdu friá ku awa, yuda stabilisá e produkto. E unidatnan aki ta stòp di warp i hasi sigur ku bo ekstrushon ta kumpli ku midimentunan eksakto. Bo mester kontrolá e tamaño hopi bia. Monitoreo den tempu real di temperatura i preshon ta yuda bo tene toleransianan stret. Si bo ta traha den industrianan manera outo òf médiko, bo mester di presishon haltu. Kambionan chikitu den e proseso di ekstrushon por kousa defekto òf desperdisio. Pa algun material, bo por yega na toleransianan asina estrecho ku +/-.001′′. Plastiknan mas suave por mester di toleransianan mas amplio.
Logra toleransianan stret ta krusial den ekstrushon di plèstik.
Hermentnan di kalibrashon i bañonan di friamentu ta kontrolá e tarifanan di solidifikashon.
Monitoreo den tempu real ta garantisá presishon dimenshonal.
Presishon ta importante den outo, médiko, i produktonan di konstrukshon.
Variashonnan chikí por kondusí na defektonan i materialnan malgastá.
Tamaño konsistente ta tene bo extruder ta kore sin problema i ta yuda bo produsí produktonan di plèstik di kalidat haltu kada bes.
Kòrta i Kaba den Mashinnan di Ekstrushon di Plèstik
Téknikanan di kòrta
Ora bo ta usa mashinnan di ekstrushon di plèstik, bo mester kòrta e plèstik despues ku e fria. Kòrtamentu ta sosodé unabes ku e plèstik sali for di e ekstruder i ta sólido. Tin diferente manera pa kòrta e plèstik. Kòrtamentu rotativo ta usa un blachi ku ta drai pa kòrta e plèstik. Kòrtamentu stashonario ta usa un blachi ku no ta move. E manera ku bo ta kòrta ta kambia kon nèchi bo kòrtamentunan ta i kuantu plèstik bo ta malgastá. Algun mashin ta usa kòrtamentu ku laser òf ultrasóniko pa kòrtamentu hopi eksakto i ménos desperdisio.
Kòrtamentu rotativo i stashonario ta kambia kon nèchi i desperdisioso e proseso ta.
Kòrtamentu ku laser i ultrasóniko ta traha randnan hopi limpi i tamañonan stret.
Fria e plèstik promé ku kòrta ta importante. Si bo fria esaki lihé, e parti pafó ta parse mihó pero e parti paden por haña strès. Friamentu slow ta yuda e forma keda meskos.
Friamentu di aire òf baño di awa ta hasi e plèstik duru promé ku bo kòrt’é.
Bo ta forma e plèstik ku un die, fria esaki, i despues kòrt’é na e tamaño korekto. Henter e proseso aki ta kambia kon bo produkto ta resultá. Si bo mester di tamañonan hopi eksakto, bo por mester di hèrmèntnan spesial òf otro maneranan pa kòrta.
Kabashon di Superfisie
Despues ku bo kòrta e plèstik, bo por hasié parse i funshoná mihó. Kabashon di superfisie ta yuda bo produktonan parse bunita i dura mas largu. Tin hopi manera pa kaba e superfisie, i kada un ta hasi algu spesial.
Kon e ta wòrdu apliká na produktonan di plèstik ekstruí
Personalisashon di koló
Bo por traha piesanan den koló spesial òf asta usa mas ku un koló riba un produkto.
Ko-ekstrushon / tri-ekstrushon
Bo ta kombiná kapanan di diferente plèstik pa karakterístikanan spesial den un profil.
Notching i boramentu
Bo ta agregá buraku òf forma despues di ekstrushon.
Pegamentu i tapementu di plèstik
Bo ta uni piesanan ku lijm òf tèp durante òf despues di e proseso.
Ponche
Bo ta traha kòrtamentu òf formanan spesial pa kuadra ku bo diseño.
Formashon di plèstik
Bo ta dobla òf forma e plèstik usando kalor òf preshon.
Welding di kalor
Bo ta uni pida di plèstik ku kalor i preshon pa asambleanan fuerte.
Kabamentu di superfisie ta hasi bo produktonan suave i dushi pa mishi kuné. E ta hasi nan tambe mas fuerte i mas fásil pa limpia. Bon kabamentu ta tene e koló briante i ta yuda bo produktonan dura mas largu.
Tep: Skohe e kabamentu di superfisie korekto por yuda bo produktonan di plèstik parse grandi i kumpli ku reglanan difísil.
Kontrol di Kalidat
Bo mester kontrolá bo produktonan na kada paso ora bo ta usa ekstrushon. Kontrol di kalidat ta kuminsá ku e plèstik krudo. Bo ta wak e plèstik promé ku e bai den e mashin pa bo ta sigur ku e ta limpi i fuerte. Miéntras ku e mashin ta kore, bo ta wak e temperatura, preshon, i velosidat pa tene kosnan stabil. Despues ku bo kòrta i kaba e plèstik, bo ta kontrolá e produkto final pa koló, tamaño, i forsa.
Bo ta kontrolá e plèstik pa puresa i kalidat promé ku ekstrushon.
Monitoreo Durante Ekstrushon
Bo ta sigui temperatura, preshon, i velosidat pa salida konstante.
Inspekshonnan Final di Produkto
Bo ta buska koló, tamaño, i forsa den e plèstik kaba.
Algun problemanan ku bo por mira ta muri hincha, deformashon, superfisienan brutu, kambionan di koló, manchanan sushi, tamañonan desigual, burbujanan, ta redusí, fraktura di smelt, i liñanan di die. Dor di kontrolá kada paso, bo ta sòru pa bo fábrika traha produktonan fuerte i bunita kada bes.
Ta garantisá produkshon konstante i mihó resultadonan
Smeltmentu
Ta prevení bula i superfisienan desigual
Formashon di die
Ta duna bo e forma korekto kada bes
Friamentu
Tranca den e forma i forsa
Kòrtamentu i kabamentu
Ta entregá konsistente, produktonan di kalidat
Si bo sa kiko ta pasa den kada etapa, bo por drecha problemanan mas lihé. Bo tambe por hasi bo produktonan mihó. Operadónan di entrenamentu i usando bon kustumbernan ta yuda bo saka mas for di bo plèstik mashin di ekstrushon. Si bo ke drecha erornan òf hasi kosnan mihó, wak e pasonan aki pa yudansa.
FAQ
Kiko ta e propósito prinsipal di un mashin di ekstrushon di plèstik?
Bo ta usa un mashin di ekstrushon di plèstik pa forma plèstik krudo den formanan largu. E formularionan aki por ta pipa, tubonan, òf blachi. E mashin ta smelt e plèstik. Despues e ta push’é dor di un dado. Esaki ta krea e forma deseá.
Kon bo ta skohe e plèstik korekto pa ekstrushon?
Bo ta skohe e plèstik a base di e nesesidatnan di e produkto. Por ehèmpel, usa PVC pa pipa. Usa PET pa bòter. Kontrolá e punto di smelt i forsa. Aditivonan por mehorá koló, fleksibilidat, òf resistensia na UV.
Dikon e plèstik ekstruí tin bia tin bula òf manchanan brutu?
Bubbles òf manchanan brutu hopi bia ta nifiká ku e plèstik tabatin humedat. E por nifiká tambe ku e no a smelt uniformemente. Bo mester seku e materia prima. Pone e temperatura korekto tambe. Esaki ta yuda bo haña un suave, produkto fuerte.
Bo por resiklá plèstik ku un mashin di ekstrushon?
Si, abo por resiklá plèstik usando un mashin di ekstrushon. Bo ta alimentá limpi, desperdisio di plèstik kòrtá den e tolva. E mashin ta smelt i ta kambia esaki den produktonan nobo. Esaki ta redusí desperdisio i spar rekursonan.
Kon bo ta tene e proseso di ekstrushon sigur?
Bo ta tene e proseso sigur dor di kontrolá temperaturanan, preshonnan, i piesanan di mashin hopi bia. Usa protekshon di seguridat i bisti ekipo di protekshon. Always follow the machine’s safety instructions. This helps prevent accidents.