Sabiendo kon e mashin ta funshoná i kiko kada parti ta hasi ta yuda bo us’é mihó. Tambe e ta yuda bo drecha problemanan mas fásil.
Puntonan Klave
Extrudernan di pelet ta kambia plèstik krudo den chikitu pèlètnan. E pèlètnan tur ta di e mesun tamaño. Esaki ta hasi nan mas fásil pa usa den hopi manera.
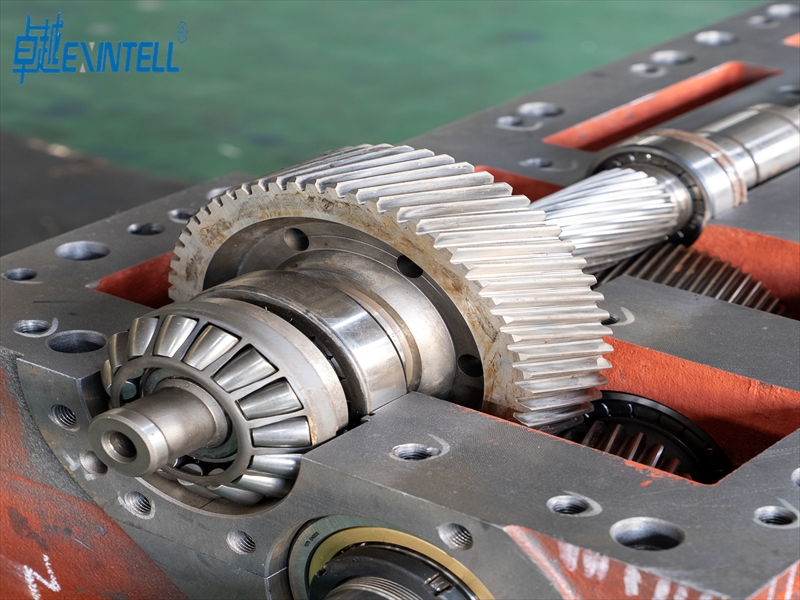
Sabiendo e partinan prinsipal ta yuda traha mihó pèlèt. E partinan aki ta e hopper, skruf, bari, muri, sistema di friamentu, e sistema di kuchú.
Mantené e tasa di alimentashon stabil ta hopi importante. E velosidat di e skru tambe mester keda meskos. Esaki ta yuda traha pèlètnan pareu i ta stòp problemanan di mashin.
Un bon friamentu ta nesesario pa e pèlètnan bira duru lihé. Esaki ta yuda e pèlètnan mantené nan forma i keda fuerte.
Hasiendo kòntròlnan regular ta yuda e ekstruder funshoná bon. Bo mester kontrolá skru i limpia e die hopi bia. Esaki ta tene e mashin ta funshoná i ta hasié dura mas largu.
Pasonan di Proseso di Ekstruder di Peletisashon
UN ekstruder di pelletisashon ta kombertí plèstik krudo den pèlèt chikitu. E ta hasi esaki dor di usa algun paso prinsipal. Bo por sigui e pasonan aki pa wak kon e mashin ta funshoná.
Alimentá i smelt
Prome, bo ta hinka plèstik krudo den e tolva. E mashin tin un skru ku ta move e plèstik bai dilanti. Segun e ta move, e skru ta pusha e plèstik i ta saka airu. E bari ta bira kayente i ta smelt e plèstik. E skru tambe ta traha kalor dor di frega e plèstik.
Tep: Si bo alimentá e plèstik uniformemente, bo ta haña pèlèt ku ta parse meskos.
E skru paden di e ekstruder di pelletisashon tin tres parti:
E zona di alimentashon ta pusha e plèstik dilanti.
E zona di kompreshon ta smelt e plèstik i ta kita airu.
E zona di midimentu ta konstruí preshon i ta tene e fluho stabil.
Ekstrudernan di dos skru meskla e plèstik mas mihó ainda. Nan tin dos skru ku ta drai huntu. Esaki ta duna mas kalor uniforme i mihó meskla. E ta yuda traha pèlèt ku ta tur meskos.
E temperatura ku bo mester ta dependé di e tipo di plèstik. Aki un tabel ku puntonan di smelt pa plèstiknan komun:
Polímero di plèstik
Punto di smelt fundamental (°C)
Rango di Temperatura di Smelt Práktiko (°C)
Notanan Klave di Prosesamentu
ABS (Acrylonitrile Butadiene Styrene)
105 – 107 (Tg)
210 – 250
Evitá eksposishon prolongá riba ~270°C pa prevení degradashon.
Polikarbonat (PC)
155 – 160
280 – 320
Mester seku kompletamente pa evitá hidrolisis; ta rekerí temperaturanan haltu di molde (80-110°C).
Polipropileno (PP)
160 – 165
200 – 260
Enkohimentu volumétriko haltu; ta rekerí sufisiente preshon di paki/tene.
Nylon 66 (PA66)
260 – 265
280 – 310
Sumamente higroskópiko; ta rekerí pre-sekamentu inmediato i moldenan kayente (70-100°C).
Polietileno (HDPE)
130 – 135
210 – 260
Enkohimentu haltu; diseño di friamentu korekto kritiko.
Polioksimetileno (POM)
165 – 175
190 – 220
Propenso na degradashon termal; evitá temperaturanan eksesivo i tempu di estadia.
Akríliko (PMMA)
160 – 170
220 – 250
Higroskópiko; mester wòrdu seku pa evitá defektonan; resistensia di fluho haltu.
Polibutileno Tereftalato (PBT)
225 – 230
240 – 270
Higroskópiko; ta rekerí pre-sekamentu; propenso na deformashon.
Polietereterketona (PEEK)
340 – 380
370 – 400
Ta rekerí temperaturanan di prosesamentu i sekumentu hopi haltu.
Poliuretano Termoplástiko (TPU)
120 – 140 (Tg)
180 – 220
Higroskópiko; smelt pegahoso ta rekerí un gating spesial.
Kloruro di polivinil (PVC)
160 – 180 (Tg)
170 – 210
Stabilidat termal malu; ta rekerí kontrol di temperatura presis i ekipo resistente na koroshon.
Ekstrushon pa medio di die
Ora e plèstik smelt, e ekstruder di pelletisashon ta push’é dor di un dado. E die ta forma e plèstik smelt den kabuyanan largu òf otro formanan. E e diseño di die ta kontrolá e forma i tamaño di e plèstik. Si bo ta usa un dado rondo, bo ta haña kabei rondo. Si bo ta usa un die rektangulo, e skinanan por rondoná pa motibu di kon e plèstik ta move.
E kalor di e die i kon e ta keinta tambe ta importá. Si e die ta keinta desigual, e plèstik por sali for di un forma robes.
Friamentu di e Ekstrudá
Despues ku e plèstik sali for di e die, e ta kayente i suave ainda. Bo mester fria esaki lihé pa e bira duru. E ekstruder di pelletisashon por usa diferente manera pa fria:
Pelletisadónan Bou di Awa: E matris i e kòrtador ta den awa. E awa ta fria e pèlètnan mesora.
Pelletisadónan di Strand: E kabuyanan di plèstik ta bai den un baño di awa, despues ta seka nan na airu promé ku kòrta.
Die-Face Pelletizers: E mashin ta kòrta e pèlètnan na e kara di e matris. Neblina di aire òf awa ta fria nan, òf nan ta kai den un baño di awa.
Si bo fria e plèstik muchu lihé òf muchu slow, e pèlètnan por dobla òf redusí. Esaki por hasi nan e tamaño òf forma robes. Bon friamentu ta yuda bo haña pèlètnan ku ta fuerte i tur kos ta meskos.
Kòrta den Pellets
E último paso ta kòrta e plèstik fria den pèlèt chikitu. E ekstruder di pelletisashon ta usa diferente sistema di kòrtamentu:
Un método ku ta influensiá e uniformidat i kalidat di e granulanan.
Kòrtamentu di Ring di Awa Horizontal
Ta usa awa pa fria i kòrta e ekstrudá den pèlèt.
Kòrtamentu bou di awa
Ta kòrta e kabuyanan fria bou di awa pa un tamaño di pèlèt uniforme.
Bo por haña e métodonan di kòrta aki tambe:
Kòrtamentu di portal
Kòrtamentu di renchi di awa horizontal
Kòrtamentu bou di awa
Kada manera ta yuda bo haña pèlèt ku ta di e mesun tamaño. Pelletnan ku ta tur meskos ta mas fásil pa manehá, pakus, i uso den otro mashinnan.
Resúmen: Bo ta hinka plèstik krudo den e ekstruder di pelletisashon, smelt e, form’é ku un die, fria esaki, i kòrt’é den pèlèt. Kada paso ta kambia e plèstik for di materia prima den pèlètnan kaba ku bo por usa pa hopi produkto.
Komponentenan Prinsipal di un Ekstruder di Pelletisashon
Hopper i Garganta di Alimentá
Bo ta kuminsá dor di hinka plèstik krudo den e tolva. E hopper ta warda i alimentá e plèstik. E ta tene e plèstik limpi i safe di sushedat. E parti abou di e hopper ta pas ku e garganta di alimentashon. E garganta di alimentashon ta konektá na e bari di e ekstruder. E setup aki ta yuda e plèstik move sin problema.
E hopper ta kontrolá kuantu plèstik ta bai aden. Esaki ta stroba muchu òf muchu tiki plèstik di drenta.
Tep: Un bon hopper i garganta di alimentashon ta yuda bo extruder di pelletisashon funshoná bon.
Strategia di Diseño
Impakto riba Fluho di Material
Interfase koniko den alimentadónan
Ta duna alimentashon igual i ta stòp buraku di forma
Klepnan rotativo ku pida spool
Ta stòp di gruña i ta tene e plèstik move
Alimentadónan vibratorio ku garganta di transishon
Ta yuda e plèstik flui i ta tene e velosidat stabil
Schroef i bari
Den e ekstruder di pelletisashon, e skru i e bari ta traha huntu. Nan ta move, smèlt, i meskla e plèstik. E skru tin tres parti prinsipal:
Zona di Alimentashon: E parti aki ta gara e plèstik i ta push’é bai dilanti.
Zona di Kompreshon: Akinan, e skru ta primi e plèstik i ta kita airu. Esaki ta pone ku e plèstik ta smelt uniformemente.
Zona di Midimentu: E parti aki ta konstruí preshon i ta tene e fluho stabil promé ku e die.
E bari ta bai rònt di e skru. E ta keinta i suavisá e plèstik. E bari tambe ta yuda meskla e plèstik pa un smelt suave.
Faktor
Deskripshon
Geometria di Schroef
E forma i ángulo di e skru ta kambia kon e plèstik ta move i meskla. Angulonan chikitu ta meskla mihó pero ta gasta mas lihé.
Amasamentu di Blòki
E partinan aki ta meskla e plèstik mas dor di hasié frega huntu. Mas blòki òf ángulonan mas grandi ta meskla mas pero ta usa mas energia i kalor.
Profilnan di Temperatura
Bo mester kontrolá e kalor den kada parti. Demasiado kalor por hasi daño na e plèstik. No tin sufisiente kalor ta lag’é sin smelt.
Nota: E skru i bari korekto ta yuda bo traha bon pèlèt i pèrdè ménos.
Plaka di Kibradó i Adaptadó
Despues di smelt, e plèstik ta pasa dor di e plachi di kibradó i e adaptador. E plachi di kibra ta un disko di metal ku hopi buraku chikitu. E ta hasi vários kos:
E ta tene un saku di pantaya pa limpia e smelt mas.
E ta kibra e gruponan pa e smelt ta suave.
E adaptador, tambe yamá e pipa di alimentashon, ta konektá e bari na e die. E ta guia e plèstik smelt pa e matris i ta tene e fluho stabil.
Tep: Un plachi di kibra i adaptador limpi ta yuda bo hasi fuerte, asta pèlèt.
Sistema di Muri
E sistema di matris ta forma e plèstik smelt promé ku kòrta. E die tin algun parti importante:
Area Habrí: Esaki ta e tamaño di e buraku di e die. E ta kambia e preshon i kon diki e produkto ta.
Area di Tera: E parti aki ta forma e plèstik segun ku e ta sali for di e die. E ta yuda traha pèlèt ku ta parse i funshoná meskos.
Material di Konstrukshon: E material di e matris ta kambia kuantu fregamentu i preshon e plèstik ta haña.
Bo mester tene e sistema di die den bon kondishon. Limpia i kontrolá esaki hopi bia ta stòp problemanan i ta tene kalidat di pèlèt haltu. Si e die tin problema, e pèlètnan por kambia di tamaño, forsa, òf forma.
Nota: E sistema di die ta un di e partinan mas importante di bo ekstruder di pelletisashon.
Sistema di friamentu
Ora e plèstik sali for di e die, ta kayente ainda. E sistema di friamentu ta hasi e plèstik duru pa bo por kòrt’é. Tin diferente manera pa fria:
Sistemanan ku ta fria pa airu: Esakinan ta usa ventiladó òf blower pa fria e plèstik.
Sistemanan fria ku awa: Esakinan ta baha e plèstik den tanki di awa. Sekadónan despues ta kita e awa.
Sekadónan di kama fluidisá: Esakinan ta supla airu dor di e pèlètnan segun ku nan ta slip bai abou riba un slope. Bo por kambia e slope pa kontrolá kon largu e pèlètnan ta keda den e sekudó.
Algun sistema ta reusá awa pa spar energia. Kontrolnan outomátiko por kambia friamentu a base di loke bo mester, which also saves energy.
Punto di Evidensia
Deskripshon
Optimizing Cooling Resources
Saves energy and helps the machine work better.
Kontrolnan outomatisá
Uses just the right amount of cooling.
Closed-loop Systems
Uses water again and again, saving water and energy.
Tep:Good cooling keeps pellets strong and saves energy.
Sistema di kuchú rotativo
The rotating knife system cuts the cooled plastic into pellets. This system has sharp, fast knives that slice the plastic as it comes out.
Sharp, well-set knives stop problems like tails or dust and keep the machine running.
You need to keep the knives sharp and at the right speed. If the knives get dull or slow, you get uneven pellets and more stops. If the knives are too fast or not lined up, you get problems or jams.
Nota:The rotating knife system is very important for making good pellets and keeping your pelletizing extruder working well.
How Components Work Together
Material Flow and Homogenization
All the parts of the pelletizing extruder must work together. This helps the plastic move smoothly andmix well. The screw pushes the plastic forward and mixes it. You can change how fast the screw turns to mix more or less. Kneading blocks inside the screw help blend the plastic. Their shape and how you set them up help the plastic mix better.
You can change the speed to control mixing and keep flow steady.
Kneading Block Geometry
Special shapes help mix the plastic evenly.
Convective Mixing
The design moves plastic through mixing zones again and again.
Continuous Circulation
Tur plèstik ta pasa dor di áreanan di meskla fuerte hopi bia.
Diseño di Schroef Modular
Bo por kambia e partinan di skru pa diferente plèstik.
Konfigurashonnan di Blòki di Amasamentu
Diferente setup ta duna un meskla fuerte pa e kalidat di pèlèt korekto.
Tin biaha, meskla por ta duru. Si bo meskla muchu, bo por kibra fibra òf traha stòf. Demasiado meskla tambe por hasi e plèstik muchu kayente. Meskla suave ta mihó pa plèstik suave. Algun plèstik, gusta HDPE di fluho di smelt ultra-abao, move pokopoko. Esakinan mester di mas preshon pa flui.
Pellets ta wòrdu trahá dor di fria i kòrta e plèstik despues ku e sali for di e die. E sistema di friamentu ta hasi e plèstik duru pa kuchú por kòrt’é. Bon sistemanan di friamentuhelp keep pellet size and shape the same. Automatic controls can change the process as it runs. This helps you get better pellets and waste less.
Tipo di Evidensia
Deskripshon
Advanced Cooling Systems
These cool pellets quickly and keep their shape.
Automated Control Systems
These adjust settings for better quality and less waste.
High-Efficiency Heaters
These heat the plastic evenly for smooth extrusion.
You need to collect and handle pellets carefully so you do not lose them or get them dirty. Use good tools and keep the area clean. Closed walkways and sealed pipes stop pellets from getting out. Teach workers to use spill guards and know what to do in an emergency.
Tep: Ora kada paso ta traha huntu, bo ta bira fuerte, pelletnan limpi i un lugá mas sigur pa traha.
Bo ta kombertí plèstik krudo den pèlèt pareu dor di hasi sinku paso: alimentashon, smeltmentu, ekstrushon, friamentu, i kòrtamentu. Kada parti prinsipal—hopper, skruf, bari, muri, friamentu, e sistema di kuchú—tin un trabou importante. Kuida bo ekstruder ta yud’é funshoná bon:
Sòru pa e materia prima ta limpi pa nada malu no drenta.
Wak pa piesanan gastá i kambia nan promé ku nan kibra.
Si bo sa tokante kalidat di pèlèt i kon pa kontrolá humedat, bo por traha mas lihé i hasi ménos eror. Usa e tepnan aki pa tene bo mashin trahando bon i trahando bon pèlèt.
FAQ
Ki tipo di plèstik bo por usa den un ekstruder di pelletisashon?
Bo por usa hopi plèstik den un ekstruder di pelletisashon. Algun ehèmpel ta polietileno, polipropileno, nilon, ABS, PLA, i TPU. Kada plèstik mester di su mes temperatura i settingnan. Semper kontrolá kiko bo material mester promé ku bo kuminsá.
Kon bo ta tene e pèlètnan uniforme den tamaño?
Bo mester alimentá e material na un velosidat konstante. Mantene e velosidat di e skru meskos. Limpia e die i kuchú hopi bia. Usa kòntròlnan outomátiko pa yuda ku friamentu i kòrtamentu. Esaki ta duna bo e mihó resultadonan.
Dikon e ekstruder mester di un sistema di friamentu?
E sistema di friamentu ta hasi e plèstik smelt duru. Si bo no fria esaki, e pèlètnan ta keda suave i ta pega na otro. Ora bo fria nan lihé i uniformemente, bo ta haña pèlètnan fuerte. E pèlètnan aki ta fásil pa manehá.
Kon frekuente bo mester mantené e ekstruder di pelletisashon?
Kontrolá i zeta e bearingnan kada 500 oranan.
Wak e skru i kuchú tur siman.
Limpia e hopper i muri despues di kada lote.
Hasiendo e kosnan aki ta yuda bo mashin funshoná bon.
Bo por usa plèstik resiklá den un ekstruder di pelletisashon?
Tipo di Material
Adecuacion
Notanan
Limpi Resiklá
Si
Seka i filtra promé ku uso
Resiklá Miksto
Tin biaha
Por mester di sorteo i limpiesa
Kontaminá
No
Por daña mashin
Bo por usa plèstik resiklá si nan ta limpi i sorteá.