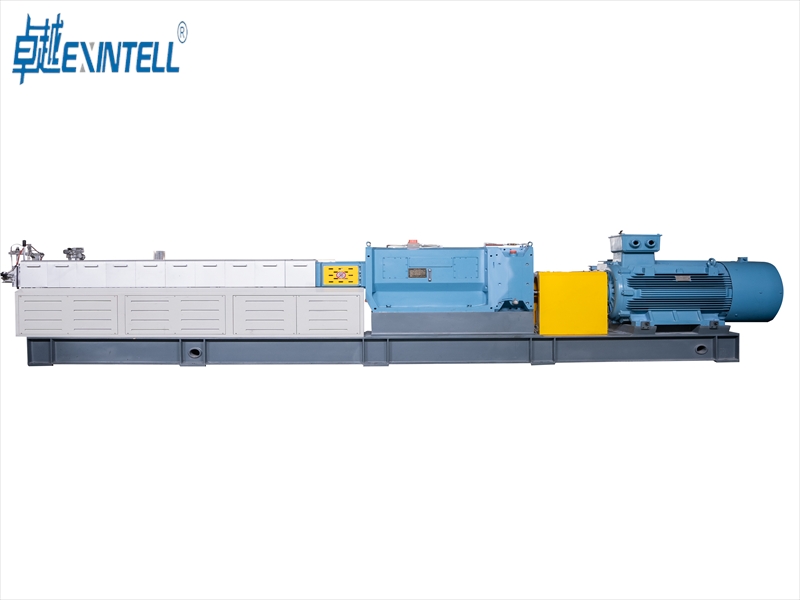
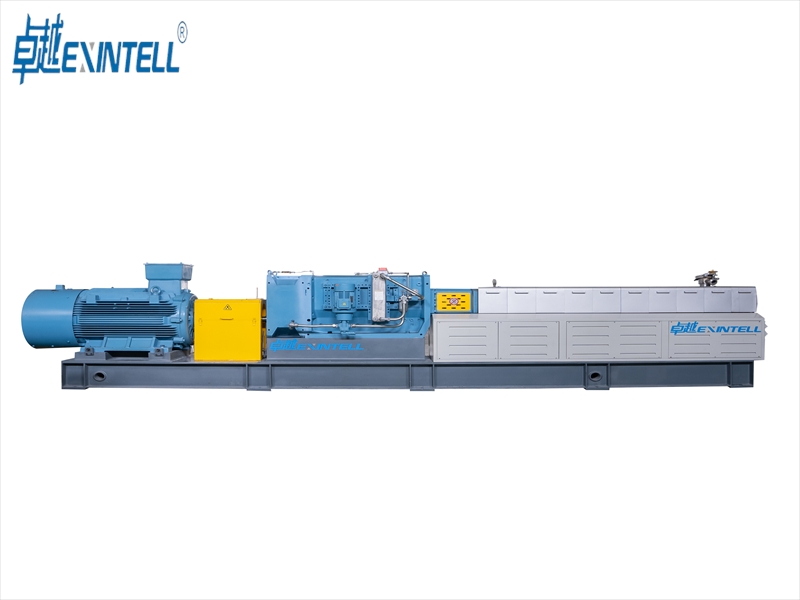
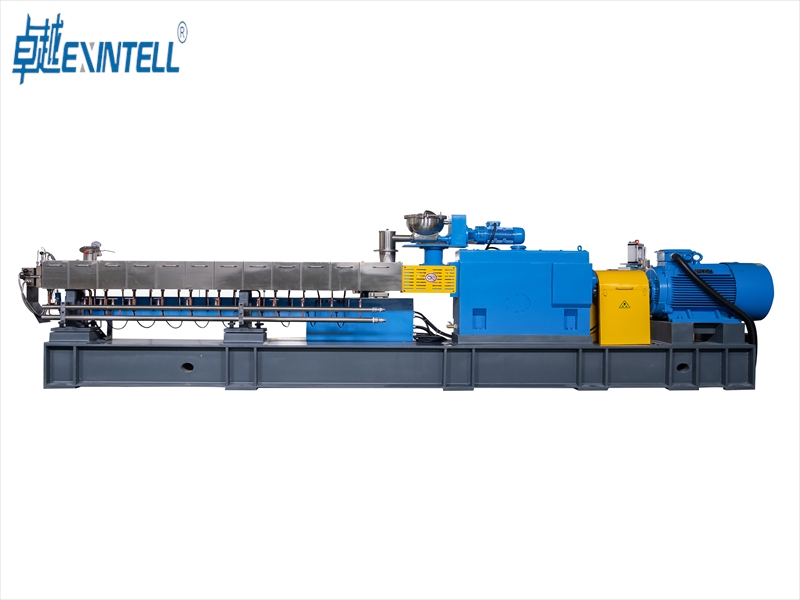
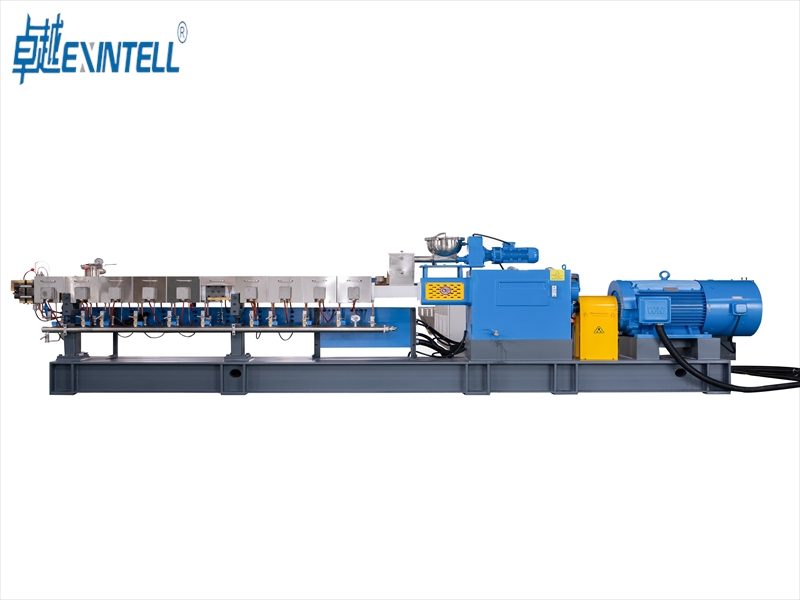
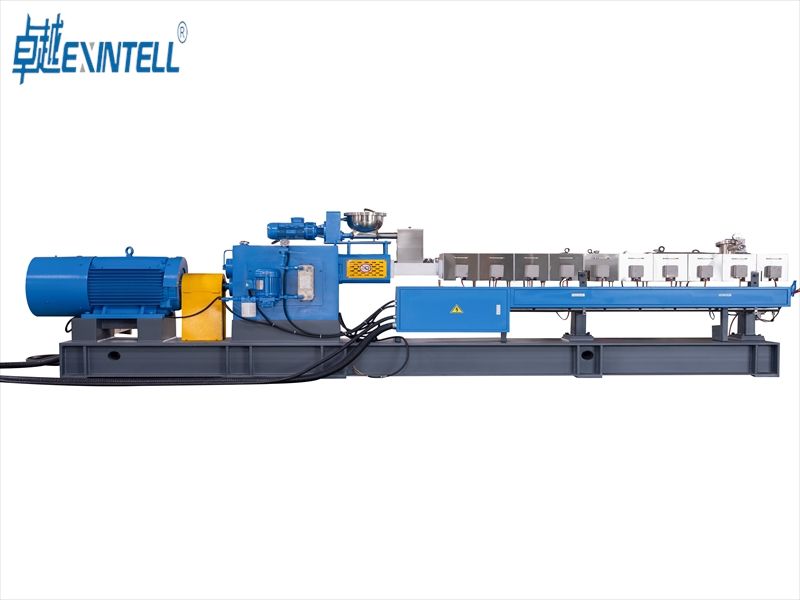
Kon Extrudernan di Pelletisashon ta Traha Paso pa Paso
Tabel di Kontenido
Kon Extrudernan di Pelletisashon ta Traha Paso pa Paso
Ora bo ta usa un ekstruder di pelletisashon, bo ta kambia materia prima den pèlèt dor di sigui pasonan kla. Bo ta hinka material den e ekstruder. E mashin ta smelt i meskla esaki. Despues, e ta pusha e material dor di un matris pa traha pèlèt. Kada paso ta importante pa traha pèlètnan fuerte i uniforme. Si bo sa kon pelletisashon ta funshoná, bo por hasi bo extruder mihó i drecha problemanan mas lihé.
Kontrolá e propiedatnan di e material pa hasi e proseso di pelletisashon funshoná mihó pa diferente plèstik.
Kiko Ta Un Ekstruder di Pelletisashon
Funshon Prinsipal
UN ekstruder di pelletisashon ta kombertí plèstik òf polimer krudo den pèlèt chikitu. E mashin ta laga bo kontrolá kon grandi i rondo kada pèlèt ta. Fabrikantenan ta usa ekstrusornan di pèlèt pa traha produktonan ku ta kumpli ku reglanan estrikto. Bo por kambia pida di desperdisio òf resina nobo den pèlèt ku ta flui bon i ta funshoná den otro mashinnan.
Ekstrudernan di peletisá ta importante den trahamentu di plèstik i polímero. Nan ta yuda bo traha mas lihé, malgastamentu ménos, i haña resultadonan konstante.
Aki un tabel ku ta mustra kiko un ekstruder di pelletisashon hasi:
Forma di plèstik smelt, ta kontrolá diki i preshon di pèlèt
Sistema di friamentu
Ta hasi pèlètnan duru, ta stroba nan di kambia di forma
Sistema di kuchú rotativo
Ta kòrta pelletnan fria den e mesun tamaño i forma
Bo por kambia e diseño di e piesanan aki pa kuadra ku bo nesesidatnan. Sistemanan di outomatisashon ta yuda bo kontrolá kalor i atvertí bo tokante problemanan. Sistemanan di friamentu i sekumentu ta tene e pèlètnan fuerte i ta protehá nan kalidat.
Proseso di Ekstruder di Peletisashon
E ekstruder di pelletisashon ta traha den pasonan. Kada paso ta kambia materia prima den pèlèt ku ta parse meskos. Bo mester konosé kada etapa pa haña bon pèlèt.
Alimentashon di Material
Prome, bo ta hinka materia prima den e ekstruder. E tolva ta tene e material. E material aki por ta slaknan di plèstik, granulonan, òf polvo. Algun material komun ta polietileno, polipropileno, ABS, nilon, i PLA. Bo por usa feedernan spesial pa kontrolá kuantu material ta bai aden. Tin biaha, bo mester seku e material promé. Sekamentu ta importante pa plèstik ku ta tuma awa. Sekamentu ta stòp bula i otro problemanan den e pèlètnan.
E sistema di alimentashon ta kontrolá kuantu material ta bai paden. Si bo duna e mesun kantidat kada biaha, e pèlètnan ta mihó. E tamaño di e pidanan i kon muha nan ta tambe ta importá. Pida chikitu i e kantidat korekto di awa ta yuda traha pèlètnan fuerte.
Smeltmentu i Homogenisashon
Siguiente, e skru ta pusha e material bai dilanti. E bari ta bira kayente i ta smelt e plèstik. E forma di e skru ta importante aki. Algun skru ta meskla e material mihó i ta tene e kalor pareu. Meskla ta yuda meskla kosnan manera koló òf stabilisadónan.
Bo mester pone e kalor korekto pa kada plèstik. Por ehèmpel, polipropileno ta smelt entre 200°C i 260°C. ABS ta smelt entre 210°C i 250°C. E tabel aki bou ta mustra temperaturanan di smelt pa diferente plèstik:
Polímero di plèstik
Rango di Temperatura di Smelt Práktiko (°C)
ABS (Acrylonitrile Butadiene Styrene)
210 – 250
Polikarbonat (PC)
280 – 320
Polipropileno (PP)
200 – 260
Nylon 66 (PA66)
280 – 310
Polietileno (HDPE)
210 – 260
Polioksimetileno (POM)
190 – 220
Bon smelt i meskla ta hasi e plèstik smelt lis. E paso aki ta kita bula di airu i ta meskla tur kos huntu. Awor e plèstik smelt ta kla pa e siguiente paso.
Ekstrushon pa medio di die
E plèstik smelt ta move pa e sistema di die. E die ta forma e plèstik den kabuyanan òf otro formanan. E die ta funshoná manera un molde. E ta kontrolá e tamaño i forma di e pèlètnan. E forma di e dado ta importante. E ta disidí kon diki i hanchu e pèlètnan ta. Un bon die ta duna bo pèlètnan ku tur ta parse meskos.
E preshon i velosidat aki ta kambia kon bon e pèlètnan ta. Bo mester tene esakinan stabil pa e mihó pèlètnan.
Sistema di friamentu
Despues di a laga e die, e plèstik ta kayente i suave ainda. E sistema di friamentu ta hasi e pèlètnan duru i ta mantené nan forma. Water cooling ta wòrdu usá hopi pasobra e ta fria lihé i uniformemente. Algun mashin ta usa friamentu di airu pa plèstik ku ta smelt na un kalor mas abou. Kòrtamentu bou di awa ta fria e pèlètnan mesora. Esaki ta bon pa plèstik ku ta smelt fásil.
Método di Friamentu
Deskripshon
Polímeronan Adekuá
Friamentu di Awa
Ta usa awa pa fria e pèlètnan lihé i tene nan bon.
Hopi plèstik ku mester di friamentu asta.
Friamentu di Aire
No mes lihé, usá pa plèstik ku ta smelt na kandela abou.
Plèstiknan ku un índek di smelt abou.
Kòrtamentu bou di awa
Ta kòrta i fria e pèlètnan den awa mesora.
PP no-tejido, telanan suplá pa smelt.
Enfriamentu mester ta pareu. Si bo ta fria muchu lihé òf muchu slow, pèlètnan por kibra òf kambia di forma. Bon friamentu ta tene e pèlètnan fuerte i ta parse korekto.
Kòrta den Pèlt
Ora e pèlètnan ta friu, nan ta bai serka e kòrtador. E kuchú ku ta drai ta kòrta e kabuyanan den pèlèt. E velosidat i tipo di blade ta kambia kon largu i diki e pèlètnan ta. Mas blachi òf kòrtamentu mas lihé ta hasi pèlètnan mas kòrtiku. Unda bo ta pone e kòrta ta importante tambe. Si e ta muchu serka di e die, e ta gasta lihé. Si e ta muchu leu, e pèlètnan no ta ni.
Bo por kòrta pèlèt na diferente manera:
Peletisashon di strand: Kòrta despues di fria den awa.
Pelletisashon di kòrta kayente: Kòrta drechi na e kara di e die.
Pelletisashon bou di awa: Kòrta den awa pa fria lihé.
Kada manera ta funshoná mihó pa sierto plèstik i trabounan.
Kolekshon I Kontrol di Kalidat
Bo ta rekohé e pèlètnan kaba na final. Tin biaha, bo mester seka nan pa kita awa. Aki ta kaminda bo ta kontrolá e pèlètnan pa nan tamaño, forma, i puresa. Bo ta tèst e pèlètnan i kita kualke malu. Algun kompania ta usa tèstnan spesial pa plèstik ku mester ta hopi puru.
Bo mester sigui reglanan di mundu pa hasi sigur ku bo pèlètnan ta bon. Bon kòntròl ta nifiká ku bo pèlètnan lo funshoná bon den otro mashinnan.
Tep: Kontrolá e pèlètnan hopi bia ora bo ta rekohé nan. Esaki ta yuda bo haña problemanan trempan i ta tene bo mashin trahando bon.
Si bo sigui kada paso, bo ta kombertí materia prima den bon pèlèt. Kada etapa ta importante pa traha e produkto final.
Faktornan ku ta afektá peletisashon
Ora bo ta usa un ekstruder di pelletisashon, bo mester kontrolá algun kos. E kosnan aki ta yuda bo bira fuerte i asta pellets. Bo mester wak temperatura, velosidat di skru, i e propiedatnan di bo material. Kada un por kambia kon bo pèlètnan ta parse. Nan ta afektá tambe kon bon bo mashin ta funshoná.
Kontrol di Temperatura
Bo mester kontrolá e temperatura tur ora. E temperatura korekto ta yuda e pèlètnan pega bon na otro. Ora e temperatura ta serka di un punto spesial yamá T*, tempu den e die ta importante. E biaha aki ta kambia kon duru bo pèlètnan ta. Si bo bai riba T*, pèlètnan ta pega mas lihé pero ta bira mas suak. Un bon kòntròl di temperatura ta pone ku e pèlètnan ta dura mas largu i no ta kibra. Tambe e ta tene bo pèlètnan bon i ta stòp desperdisio.
Tep: Usa sensornan pa kontrolá temperatura hopi bia. Esaki ta yuda bo drecha problemanan lihé.
Velosidat di Schroef
E velosidat di e skru ta kambia kon lihé bo ta traha pèlèt. Si e skru bai muchu lihé, pellets no por parse meskos. Nan por haña bula di aire tambe. Si e skru ta muchu slow, bo ta traha ménos pèlèt. Bo mester buska e mihó velosidat pa bo material i mashin. Purba diferente velosidat i wak bo pèlètnan hopi bia. Esaki ta yuda bo tene kalidat di pèlèt meskos i stòp problemanan.
Propiedatnan di Material
E tipo di material ku bo ta usa ta importante tambe. Bo mester pensa riba humedat i viskosidat. Aki ta kon e kosnan aki ta kambia bo pèlètnan:
Mas awa ta hasi e pèlètnan mas muhá i mas fuerte, pero nan ta parse mas skur.
Piesanan mas chikitu ta hasi e material mas diki i mas difísil pa pusha.
Bo por kambia bo ekstruder pa diferente material. Por ehèmpel, bo por usa un forma di matris spesial. E tabel aki bou ta mustra kon bo por kambia bo proseso:
Usa modelonan di kòmpiuter pa diseñá matris pa formanan duru.
Bo por usa tambe sistemanan di ko-ekstrushon. Esakinan ta laga bo meskla materialnan i traha pèlètnan den kapa pa usonan spesial.
Si bo kontrolá e kosnan aki, bo ta traha mihó pèlèt. Bo ta tene bo proseso di pelletisashon funshonando bon tambe.
Solushonamentu di problema di ekstruder di pèlèt
Asuntunan Komun di Kalidat di Pèlèt
Tin biaha, bo ta mira problema ku bo pelletnan. E problemanan aki por kambia kon bo pèlètnan ta parse òf funshoná. Aki algun asuntu ku bo por haña:
Aglomerashon òf grumonan grandi ta sosodé si e pèlètnan bira muchu kayente òf awa ta muchu abou.
Multanan i kabei di angel ta aparesé si e puntanan di e orificio kibra òf e kuchú no ta move drechi.
Gemelonan, triplets, i kadena ta forma si e kuchú ta muchu lihé òf e produkto ta muchu kayente.
Wesunan di kachó i halter ta aparesé si e bladenan ta gastá òf e material no ta sufisiente diki.
Rabo ta forma si e espasio entre e kuchú i e matris ta muchu grandi òf e matris no ta plat.
Longs i elbows ta sosodé si e kuchú ta muchu slow òf e tasa di ekstrushon ta haltu.
Bashi interno i popkorn por aparesé si e polímero tin awa òf ta fria muchu lihé.
Dimples i stof ta aparesé si e produkto ta redusí muchu lihé òf ta frágil.
Fraktura di superfisie òf di smelt i shushi òf rascamentu ta sosodé si e tasa di ekstrushon ta haltu òf e kuchú no ta wòrdu ahusta hopi bia.
Pelletnan ku no ta parse meskos por bini di kambionan di temperatura òf keintamentu desigual.
Bo por usa hèrmèntnan manera e Diagram di wesu di piská di Ishikawa òf e 5 Dikon téknika pa haña sa kiko ta robes. E hèrmèntnan aki ta yuda bo lista kousa i wak mas profundo den e problema.
Problemanan Mekániko I di Proseso
Problemanan mekaniko i di proseso tambe por hasi daño na pelletisashon. Bo por mira un salida desigual, produkshon abou, òf pèlètnan malu. Aki tin algun problema i maneranan pa drecha nan:
Si e tamaño i forma di pèlèt no ta korekto, kambia e temperatura di e matris, tene e blachinan skèrpi, i kontrolá e espasio di e blade.
Si bo mira ménos salida òf pega, buska buraku di die blòkiá i hasi sigur ku material ta move bon den e hopper.
Si e ekstruder òf motor bira muchu kayente, kontrolá e sistema di friamentu i buska pa frikshon òf un motor ta traha muchu duru.
Si pellets no ta bon, kontrolá e temperatura, manehá materialnan ku kuidou, i materialnan seku ku ta tuma den awa.
Bo mester kontrolá tambe pa desgaste di skru, zonidonan straño, i sagudí. E señalnan aki por nifiká ku piesanan ta gastá òf tin algu den e material ku no mester ta einan. Kontrolá i drecha kosnan hopi bia ta tene bo pelletisashon suave i bo pelletnan meskos.
Tep: Skirbi problemanan i kon bo ta drecha nan. Esaki ta yuda bo mira patronchinan i drecha kosnan mas lihé otro biaha.
Bo por siña kada paso di e proseso di estruder di pelletisashon. Kontrolá temperatura i friamentu ta yuda hasi fuerte, pèlètnan uniforme. Mehorá kon bo ta manehá bo mashin ta redusí desperdisio i ta spar sèn. Ora e pèlètnan ta flui suavemente, jam ta ménos probabel, i trabou ta keda stabil. Smeltmentu i meskla korekto ta krea pèlètnan ku ta kumpli ku normanan haltu. Esaki tambe ta yuda kòrta pèrdida di material i ta hasi produkshon mas lihé. Sea bo ta nobo òf eksperensia, sigui praktiká pa traha e mihó pèlètnan kada bes.
Asta smelt i meskla ta produsí pèlètnan konsistente.
Pelletisashon ta spar material i ta oumentá efisiensia.
FAQ
Ki materialnan bo por usa den un ekstruder di pelletisashon?
Bo por usa hopi tipo di plèstik. Algun ehèmpel ta polietileno, polipropileno, ABS, nilon, i PLA. Algun mashin tambe por usa plèstik òf meskla resiklá. Always make sure your extruder works with your material.
How do you keep pellets from sticking together?
Dry your material before you feed it in. Pick the best cooling method for your plastic. Keep the temperature the same. These steps help you getstrong pellets that do not stick.
Why do pellets sometimes have uneven shapes?
Pellets can look uneven if the die or cutter has issues. Check if the blades are worn out or if die holes are blocked. Wrong screw speed can also cause this. Fix these things to make pellets even.
How often should you clean your pelletizing extruder?
Clean your extruder after every time you finish making pellets.
Take out leftover material and look for any buildup.
Cleaning often keeps your pellets good and your machine working well.