

Kon un Pelletisadó di Plèstik Ta Funshoná den 2026
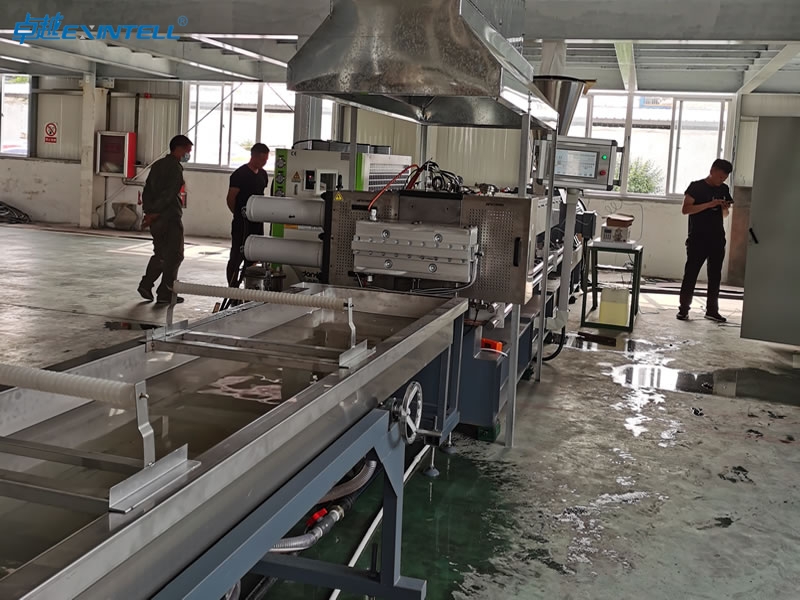
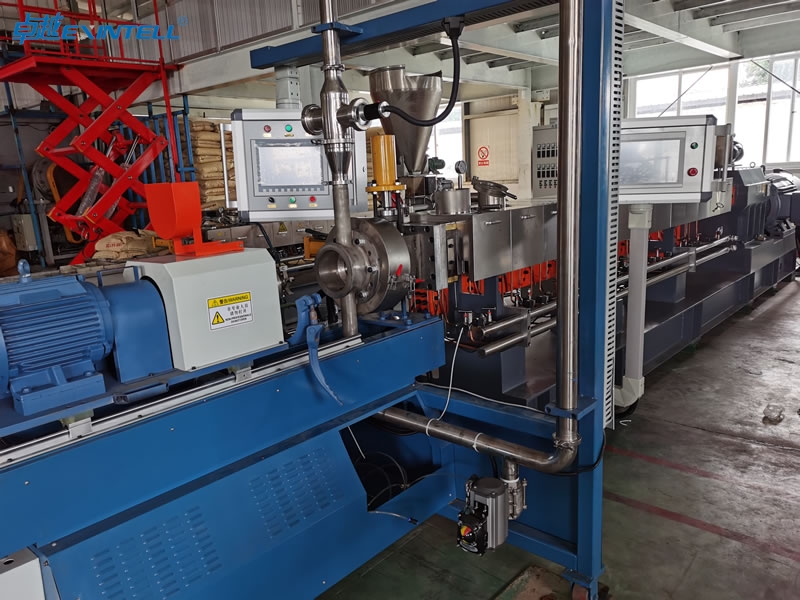
Un pelletisadó di plèstik ta transformá desperdisio òf materia prima di plèstik den pèlètnan uniforme pa medio di un seri di pasonan bon definí. Bo ta kuminsá ku alimentashon, kaminda plèstik ta drenta den e mashin. E sistema ta smelt e material, ta filtrá impuresanan, i ta push’é dor di un matris pa forma kabelnan kontinuo. Friamentu ta solidifiká e kabuyanan, i despues un kuchú ku ta drai ta kòrta nan den pèlètnan presis. Kada etapa ta forma e kalidat i konsistensia final.
|
Paso |
Deskripshon |
|---|---|
|
Alimentashon |
Desperdisio di plèstik ta wòrdu introdusí den e mashin via un tolva, ku ta inkluí vários tipo di plèstik. |
|
Smeltmentu |
E plèstik ta wòrdu keintá i smelt uniformemente den e ekstruder, preparando esaki pa e siguiente etapa. |
|
Ekstrushon |
E plèstik smelt ta wòrdu forsá dor di un matris pa krea kabuyanan, determiná e forma i tamaño di e pèlèt. |
|
Friamentu |
E kabuyanan ta fria, solidifiká nan pa kòrta. |
|
Kòrtamentu |
E kabuyanan friu ta wòrdu kòrtá den pèlètnan uniforme dor di un kuchú ku ta drai, ahustabel pa aplikashonnan spesífiko. |
Puntonan Klave
-
Pelletisadónan di plèstik ta transformá desperdisio den pèlètnan uniforme a traves di un seri di stapnan: alimentashon, smeltmentu, filtrashon, ekstrushon, friamentu, i kòrtamentu.
-
Alimentashon konsistente i kontrol di temperatura presis ta krusial pa logra pèlètnan di kalidat haltu i prevení defektonan.
-
Diferente tipo di pelletisadó, manera strand i bou di awa, atendé ku vários nesesidat di material i produkshon, impaktando forma i kalidat di pèlèt.
-
Filtrashon efektivo di plèstik smelt ta kita impuresanan, sigurando pelletnan suave i uniforme miéntras ta protehá ekipo.
-
Métodonan di friamentu, inkluyendo ring di awa i friamentu bou di awa, afektá kalidat di pèlèt i efisiensia di produkshon signifikantemente.
-
Mantenshon i monitoreo regular di ekipo ta yuda prevení problemanan komun manera alimentashon desigual i filternan strobá.
-
Medidanan di kòntròl di kalidat, inkluyendo muestranan i screening korekto, sòru pa e pèlètnan kumpli normanan di industria i mantené konsistensia.
-
Empaketamentu i almasenamentu korekto di pèlèt ta protehá nan di humedat i kontaminashon, sigurando ku nan ta keda di kalidat haltu pa uso den futuro.
Bista General di e Proseso di Pelletisadó di Plèstik
Kiko Ta un Pelletisadó di Plèstik
Bo ta usa un pelletisadó di plèstik pa transformá plèstik krudo òf material resiklá den granula ku tamaño i forma presis. E mashin aki ta kontrolá temperatura, preshon, i velosidat di rotashon pa produsí resultadonan konsistente. E mashin di pelletisashon di plèstik ta kòrta plèstik ekstruí den granulanan individual, proveyendo un tamaño standardisá pa prosesamentu mas aleu. Bo ta dependé riba e ekipo aki pa manehá e integridat, karakterístika di superfisie, i tamaño di kada partikulo. E prinsipio di trabou di granuladó di plèstik ta enserá smeltmentu di plèstik, filtrashon di impuresanan, i formando pèlètnan uniforme a traves di maneho kuidadoso di kondishonnan paden di e unidat.
-
Ta kòrta plèstik ekstruí den granulanan individual.
-
Ta proveé un tamaño konsistente pa prosesamentu mas aleu den fabrikashon.
-
Transformá kabei kontinuo di plèstik smelt den granula di tamaño uniforme.
-
Ta sirbi komo un materia prima standardisá pa inyekshon di moldeo i ekstrushon di pelíkula.
Pasonan Prinsipal den Pelletisashon
Bo ta sigui un seri di pasonan ora di operá un pelletisadó di plèstik. Kada etapa ta forma e kalidat i konsistensia di e produkto final. Aki un fluho di trabou típiko:
-
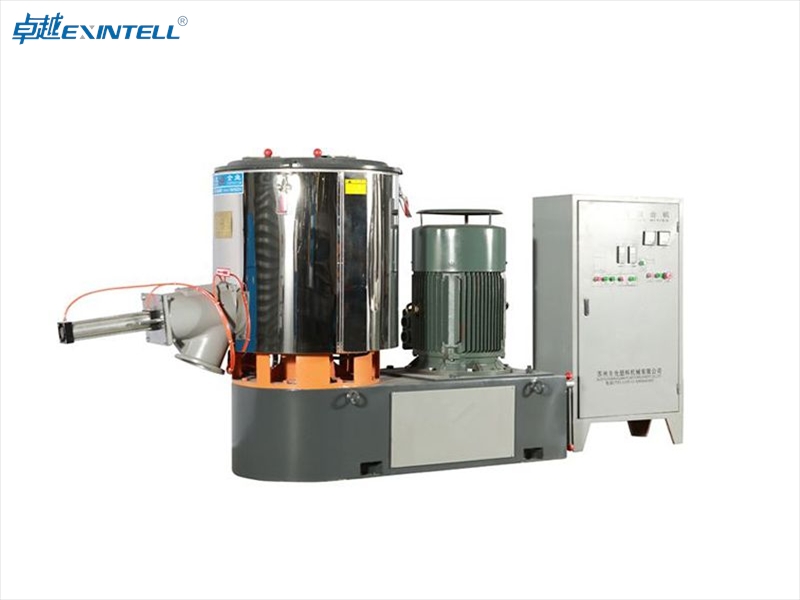
Alimentashon & pre-tratamentu: Bo ta introdusí materia prima a traves di un hopper òf feeder. Pre-tratamentu ta oumentá e densidat di bulk i ta prepará e material pa smelt.
-
Smeltmentu & formashon di plèstik: Bo ta apliká kalor i kòrta usando un ekstruder. E paso aki ta logra un fluho uniforme i ta prepará e plèstik pa filtrashon.
-
Filternan di smelt: Bo ta filtra e plèstik smelt pa kita kontaminantenan. Material limpi ta garantisá pèlètnan di kalidat haltu.
-
Ekstrushon di die & kòrtamentu: Bo ta forma e smelt filtrá den pèlèt usando un mekanismo di kòrta i matriz.
-
Friamentu & duna kuminda: Bo ta fria e pèlètnan i despues seka nan òf warda nan pa uso den futuro.
Tep: Alimentashon konsistente i kòntròl di temperatura presis ta yuda bo logra un tamaño di pèlèt uniforme i prevení defektonan.
Bo por selektá for di vários tipo di ekipo di pelletisashon, kada un ta adekuá pa diferente material i forma. E tabel aki bou ta mustra opshonnan komun:
|
Tipo di Peletisá |
Mihó Pa |
Forma di Pèlèt |
Kosto Relativo |
|---|---|---|---|
|
PE, PP, PS — materia prima limpi |
Silíndriko |
Abou |
|
|
BESTIA DI KAS, PA, plèstik di ingenieria |
Sfériko |
Haltu |
|
|
Pelletisadó di renchi di awa |
PE, PP — kontaminashon moderá |
Lentikula/sfériko |
Mediano |
Dikon Pelletisashon Ta Importante
Pelletisashon ta hunga un ròl krusial den resiklahe i fabrikashon. Bo ta kombertí plèstik resiklá smelt den pèlètnan uniforme, ku bo por warda, transpòrt, i reprosesá manera resina bírgen. E transformashon aki ta permití materialnan resiklá pa bolbe drenta e siklo di fabrikashon efisientemente. Bo ta benefisiá di maneho mas fásil i mehorashon di meskla durante produkshon. E produkto final ta sostené e ekonomia sirkulá pa plèstik dor di suministrá material rekuperá.
-
Pelletisashon ta hasi materia prima di plèstik mas fásil i mas efisiente pa manehá.
-
E ta garantisá resultadonan konsistente durante di meskla i forma.
-
E proseso ta suministrá henter e ekonomia sirkulá pa plèstik ku material rekuperá.
Bo ta enfrentá vários reto durante di pelletisashon. Kontenido haltu di humedat den pèlèt por kondusí na mal rendimentu mekaniko i pèrdida di material. Bo mester di sistemanan di sekumentu efektivo i selekshon di ekipo korekto pa minimalisá humedat. Tamaño di pèlèt inkonsistente hopi bia ta resultá di mekanismonan di alimentashon inkorekto. Bo ta solushoná esaki dor di usa sistemanan di alimentashon presis. E eskoho di mashinnan, manera un granuladó ku bladenan di ingenieria di presishon, ta impaktá direktamente e kalidat di e pèlètnan produsí.
Bo ta mira avansenan teknológiko tambe den 2026. Extrudernan di un solo schroef cu ratio L/D entre 32:1 i 38:1 ta komun. Konfigurashonnan di tandem ta maksimisá desgasamentu i filtrashon. Kambionan di pantaya kontinuo ta permití kambionan di filter sin stòp produkshon. Teknologia bimetáliko ta oumentá durabilidat, i ekstrudónan di dos skru paralelo ku ta drai huntu ta ofresé eliminashon efisiente di kontaminante. Pelletisadónan bou di awa ta produsí uniforme, pelletnan sin stòf i ta manda preisnan di benta mas haltu.
|
Teknología |
Deskripshon |
Benefisionan |
|---|---|---|
|
Teknologia Bimetáliko |
Materialnan avansá ta mehorá durabilidat |
Ta oumentá durabilidat dor di 3-5 biaha |
|
Schroef Gemelo Paralelo Ko-rotativo |
Desplasamentu positivo, funshonnan di limpiesa propio |
Eliminashon efisiente di kontaminantenan |
|
Pelletisadó bou di awa |
Produsí unifòrm, pèlètnan sin stòf |
Preis di benta mas haltu, ideal pa plèstik di ingenieria |
Bo por logra kapasidatnan di rendimentu ku ta varia di 80 kg/ora pa riba 1,000 kg/ora, dependiendo di e tipo di mashin i konfigurashon. Liñanan efisiente den uso di energia ta spar entre $30,000-$80,000 pa aña kompará ku modelonan ménos efisiente. Den 2026, konsumo di energia spesífiko pa pelletisadónan di plèstik ta varia di 0.25-0.35 kWh/kg, ku e mihó konfigurashonnan den su klase ku ta logra mas abou ku 0.20-0.30 kWh/kg.
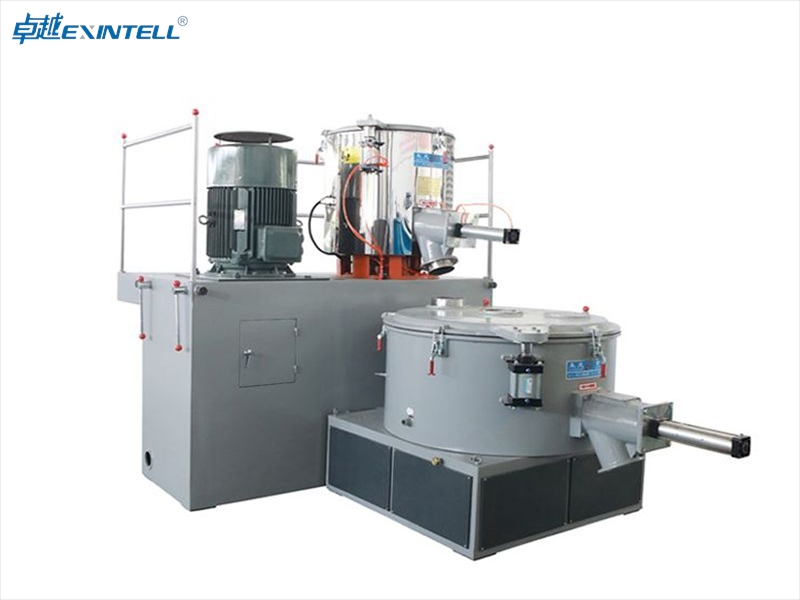
Nota: Standardisashon multi-kapa i diseñonan nobo di skru ta yuda bo prosesá bio-plástik i profilnan no-krítiko mas efektivamente.
Bo ta dependé di e teknologia di granuladó di plèstik i granuladó pa produsí pèlètnan uniforme ku ta kumpli ku e normanan di industria. E proseso ta sigurá ku bo tin materia prima konfiabel pa fabrikashon i resiklahe, sosteniendo tantu efisiensia komo sostenibilidat.
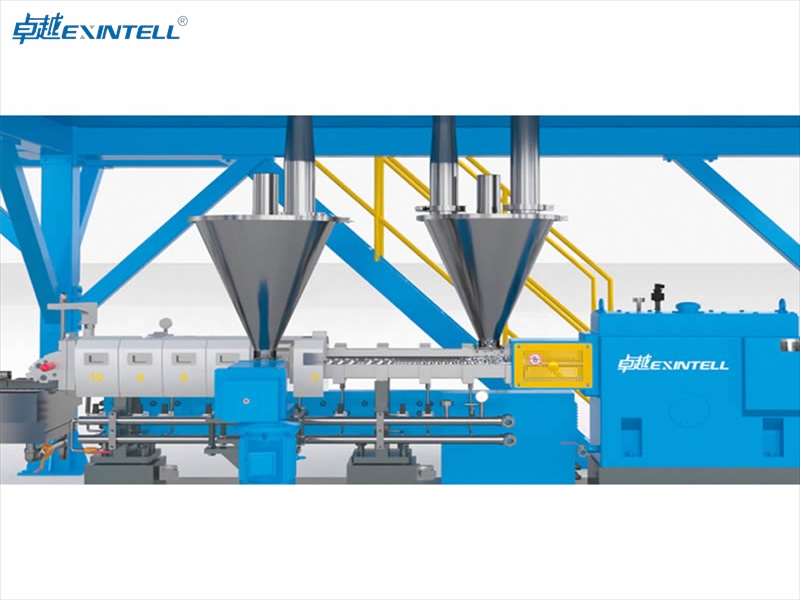
Alimentashon di plèstik
Materialnan di Entrada
Bo ta kuminsá e proseso di peletisashon dor di selektá e materialnan di entrada korekto. Bo por usa shushi di plèstik, plèstik bírgen, òf un meskla di tur dos. Promé ku bo hinka e materialnan aki den e pelletisadó di plèstik, bo mester prepará nan kuidadosamente. Aki un fluho di trabou di preparashon típiko:
-
Preparashon di Plèstik: Bo ta laba i kòrta plèstik resiklá pa kita sushi i kontaminantenan. Bo por smelt e material tambe si ta nesesario. Plèstik bírgen hopi bia ta bini komo slak òf granula, kla pa prosesamentu.
-
Smelt i Ekstrushon: Bo ta keinta e plèstik prepará den e mashin di pelletisashon di plèstik. E ekstruder ta smelt e material i ta push’é bai dilanti.
-
Kòrtamentu: Bo ta usa blachi ku ta drai òf un granuladó pa kòrta e plèstik smelt den pida chikitu.
-
Friamentu: Bo ta fria e pèlètnan usando airu, awa, òf tur dos.
-
Sekamentu i Screening: Bo ta seka e pèlètnan friu i screen nan pa garantisá un tamaño i kalidat uniforme.
Bo mester paga tinu na e limpiesa i tamaño di e materialnan di entrada. Limpi, desperdisio di plèstik bon prepará ta yuda bo evitá defektonan i ta mehorá e kalidat di e pèlètnan.
Mekanismonan di Alimentashon
Bo ta dependé di mekanismonan di alimentashon efisiente pa move plèstik den e sistema di pelletisashon. Dos método prinsipal ta yuda bo logra un alimentashon konstante i kontrolá.
Hopper
Bo ta usa un tolva pa karga desperdisio di plèstik òf material bírgen den e pelletisadó di plèstik. E hopper ta tene e material i ta lag’é na un velosidat kontrolá. Bo por ahusta e fluho pa kuadra ku e kapasidat di e mashin di pelletisashon di plèstik. Hopi bia e hoppernan ta inkluí sensornan ku ta monitoriá nivelnan di material i ta prevení blokeo.
Transportadornan
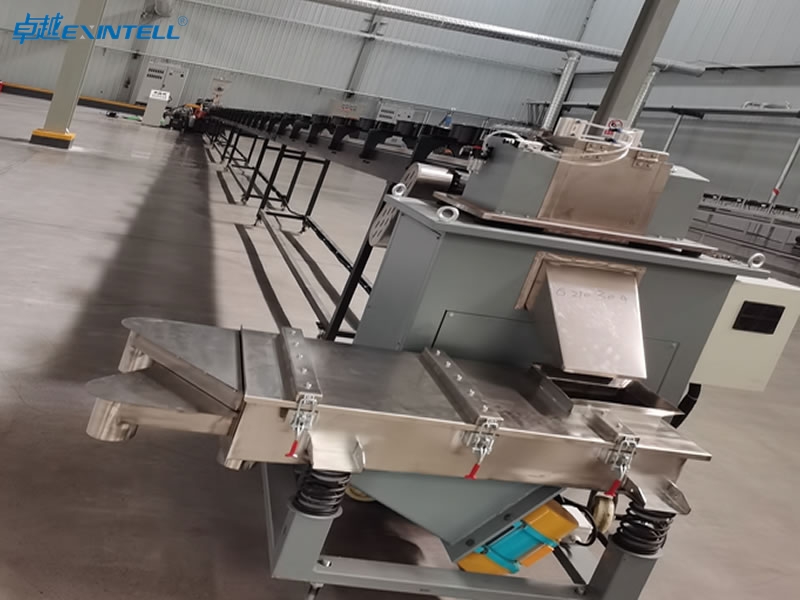
Bo ta usa transportador pa transportá plèstik for di almasenamentu pa e tolva òf direktamente den e pelletisadó. Transportadónan ta proveé un fluho konstante di material i ta redusí maneho manual. Bo por skohe faha, skruf, òf transportadónan vibrante basá riba e tipo i tamaño di plèstik. Transportadornan ta yuda bo mantené un tarifa di alimentashon konsistente i minimalisá interupshonnan.
Tep: Bo mester kontrolá e sistema di alimentashon regularmente pa prevení pegamentu i garantisá un operashon suave.
Importansia di Alimentashon Konsistente
Bo mester alimentashon konsistente pa produsí pèlètnan di kalidat haltu. Alimentashon konstante ta garantisá un tamaño uniforme, forma, i kontenido di humedat. Si bo permití variashonnan den alimentashon, bo ta kore riesgo di krea pellets ku defektonan di superfisie òf bashí. Fluktuashonnan di humedat por kousa pèrdida di forsa mekaniko i asta fayonan di ekipo. Kalidat di pèlèt instabil ta hasié mas difísil pa bo bende òf usa e pèlètnan den aplikashonnan komersial.
-
Tamaño di pèlèt inkonsistente por kondusí na defektonan di superfisie i bashí.
-
Variashonnan den kontenido di humedat por kousa pèrdida di forsa mekaniko i fayonan di ekipo.
-
Kalidat di pèlèt instabil por stroba aseptashon den aplikashonnan komersial.
Bo ta kontrolá e kontenido di humedat dor di mantené un alimentashon konstante. E paso aki ta esensial pa logra kalidat máksimo di produkto. Si bo ignorá konsistensia di alimentashon, bo por enfrentá problemanan di prosesamentu abou, manera defektonan di superfisie i defisiensianan struktural. Bo ta dependé riba e teknologia di granuladó di plèstik i granuladó pa yuda bo logra kalidat di alimentashon i pèlèt uniforme.
Smeltmentu i Filtrashon
Bari i Schroef di Extruder
Bo ta dependé di e bari i skru di e ekstruder pa transformá desperdisio di plèstik òf materia prima den un, smelt uniforme. E skru ta drai paden di e bari kayente, pushando e plèstik dilanti. Segun e skru ta drai, e ta krea akshon mekaniko i kalor di kòrtamentu. E proseso aki ta smelt e plèstik efisientemente. Heaternan eksterno riba e bari ta agregá mas kalor, sigurá ku e material ta alkansá e temperatura korekto pa peletisá. Shear heat from the screw often supplies a significant part of the energy needed for melting.
Here is a quick overview of how these components work together:
|
Komponente |
Funshon |
|---|---|
|
Skruf |
Transforms plastic into a uniform melt through mechanical action and shear heat. |
|
Bari |
Heats and compacts the plastic, ensuring thorough melting and feeding to the die head. |
You need both the screw and barrel to work in harmony. If either part fails, the plastic pelletizer cannot produce consistent pellets.
Kontrol di Temperatura
You must control the temperature carefully during the melting stage. Temperature directly affects how well the plastic melts and flows through the extrusion system. Proper temperature settings help you achieve smooth material flow and stable, high-yield extrusion. If you set the temperature too low, the plastic may not melt evenly. Esaki ta kondusí na viskosidat eksesivo i mal plastifikashon. Si bo pone e temperatura muchu haltu, e plèstik por degradá. Esaki ta kousa pèlètnan frágil i ta redusí nan forsa mekaniko.
-
Temperatura ta influensiá plastifikashon di plèstik, fluidabilidat, i e propiedatnan di e pèlètnan final.
-
Temperatura korekto ta garantisá operashon stabil i produkshon di kalidat haltu.
-
Temperaturanan abou ta kousa smeltmentu desigual i viskosidat haltu.
-
Temperaturanan haltu ta kore riesgo di degradashon termal i pèlètnan debil.
Tep: Semper monitoriá e zonanan di temperatura kantu di e bari pa mantené kondishonnan di smeltmentu optimal.
Filtrashon Promé ku Peletisá
Promé ku bo pasa pa e fase di ekstrushon, bo mester filtra e plèstik smelt. Filtrashon ta kita impuresanan manera sushedat, fragmentonan di metal, òf partikulonan no smelt. Smelt limpi ta esensial pa produsí pèlètnan di kalidat haltu. Bo ta usa pantayanan di malla fini òf pakinan di filter den e mashin di pelletisashon di plèstik pa trapa kontaminantenan. E paso aki ta protehá e sistema di matris i kòrta di daño. E ta sòru tambe pa e pèlètnan tin un superfisie liso i struktura uniforme.
Bo mester kontrolá i remplasá filternan regularmente. Filternan strobá por redusí fluho i kousa akumulamentu di preshon den e sistema di ekstrushon. Filtrashon konsistente ta sostené e efisiensia general di e proseso di peletisashon. Bo ta haña mihó resultado i ménos defekto den bo pèlètnan kaba.
Nota: Filtrashon efektivo ta prolongá e durashon di bida di bo granuladó di plèstik i bladenan di granuladó.
Ekstrushon pa medio di e plachi di die
Funshon di Plachi di Die
Bo ta yega na un etapa krítiko den e proseso di pelletisashon di plèstik ora e plèstik smelt yega na e plachi di die. E plachi di die ta fungi komo un hèrmènt di presishon ku ta forma e material smelt den kabuyanan. Bo ta dependé riba e komponente aki pa definí e tamaño i forma inisial di kada kabei, ku despues ta bira un pèlèt. E diseño di e plachi di die ta afektá direktamente e kalidat i konsistensia di bo salida.
Aki un bista rápido di karakterístikanan klave di e plachi di die:
|
Karakterístika |
Deskripshon |
|---|---|
|
Funshon |
Ta ekstruí polímero smelt dor di buraku pa definí dimenshonnan di pèlèt |
|
Rango di tamaño di buraku |
Tipikamente ta varia di 2.5 pa 4 mm di diameter |
|
Kantidat di buraku |
Normalmente entre 200 pa 800 buraku |
|
Influensia riba Kalidat |
Diseño ta afektá karakterístikanan di pèlèt final, inkluyendo tamaño i forma |
Bo por ahusta e diameter di e buraku i e konfigurashon pa kontrolá e diki di e kabuya. Buraku mas chikitu ta produsí kabuyanan mas diki i pèlètnan mas chikitu. Buraku mas grandi ta duna strandnan mas diki i pèlètnan mas grandi. E plachi di die ta sigurá ku kada kabel ku ta sali for di e sistema di ekstrushon ta kuadra ku bo spesifikashonnan deseá.
Presion i Forma di Pèlt
Bo mester mantené e preshon korekto segun ku e plèstik smelt ta pasa dor di e plachi di die. E sistema di ekstrushon ta usa preshon pa pusha e material uniformemente dor di kada buraku. Preshon konsistente ta prevení iregularidatnan den diki di e kabuya i ta yuda bo logra un tamaño di pèlèt uniforme. Si e preshon baha òf subi, bo por mira defektonan manera formanan desigual òf saku di aire den e pèlètnan.
E forma di kada pèlèt ta dependé di e diseño di e plachi di matris i e preshon apliká durante ekstrushon. Bo por selektá diferente forma di buraku i areglo pa krea silíndriko, sfériko, òf pèlètnan lentikula. E kombinashon korekto di diseño di preshon i plachi di die ta duna bo kontrol riba e aparensia i rendimentu final di bo produkto.
Formando e Strandnan
Bo tin vários método pa forma kabei di plèstik promé ku kòrta nan den pèlèt. Kada método ta ofresé benefisionan úniko pa diferente aplikashon. E eskoho di método ta afektá e kalidat, kosto, i konsistensia di bo pèlètnan.
|
Método |
Deskripshon |
Impakto riba Kalidat di Pèlt |
|---|---|---|
|
Ta ekstruí plèstik den kabuyanan, despues ta kòrta nan den pèlèt. |
Kosto-efektivo pa lotenan mas chikí, pero por varia den kalidat. |
|
|
Ta kòrta kabei bou di awa, ku ta fria i mantené kalidat. |
Ta produsí pèlètnan di kalidat haltu debí na friamentu efektivo. |
|
|
Sistemanan di Ring di Awa |
Ta usa un renchi di awa pa fria i kòrta kabuyanan. |
Ta garantisá bon kalidat miéntras ta kosto-efisiente. |
Bo por usa pelletisashon di strand pa lotenan chikitu di desperdisio di plèstik, ya ku e ta ofresé un aserkamentu simpel i pagabel. Kòrtamentu ku kara kayente bou di awa ta funshoná bon ora bo mester di pèlètnan di kalidat haltu ku superfisie liso. Sistemanan di ring di awa ta balansá kosto i kalidat, hasiendo nan adekuá pa hopi tipo di plèstik.
Bo ta dependé di e granuladó di plèstik i e teknologia di granuladó pa kaba e proseso. Despues di forma i fria, e sistema ta kòrta e kabuyanan den pèlètnan uniforme. E paso aki ta kompletá e transformashon di smelt pa produkto kaba, kla pa paketá òf prosesá mas aleu.
Tep: Semper monitoriá e sistema di ekstrushon pa preshon i temperatura stabil. Esaki ta yuda bo mantené kalidat di pèlèt konsistente i ta redusí tempu di inaktividat.
Métodonan di Friamentu
Despues di e fase di ekstrushon, bo mester fria e kabuyanan kayente lihé pa forma pèlètnan sólido. E método di friamentu ku bo ta skohe ta afektá kalidat di pèlèt, uso di energia, i velosidat di produkshon. Bo por selektá for di friamentu di ring di awa, friamentu bou di awa, or air cooling, depending on your material and production needs.
Water Ring Cooling
You often use water ring cooling for polyolefins and polystyrene. Den e método aki, you direct a ring of water around the die face. The water cools and solidifies the strands as they exit, then a cutter chops them into pellets. This system works well for many standard plastics and offers a compact design.
Here is a summary of the main advantages and disadvantages:
|
Bentaha |
Desbentahanan |
|---|---|
|
Not suitable for sticky or thick materials |
|
|
Produces visually appealing pellets |
Requires close monitoring of water |
|
Compact system with lower costs |
Limited material compatibility |
|
Handles changes in melt temperature and pressure well |
Lower production capacity compared to underwater systems |
|
Space-efficient and easy to control |
Limited to specific materials |
|
Kosto-efektivo pa kompanianan konsiente di nan presupuesto |
No ta efektivo pa materialnan ku ta keinta òf pega na otro |
|
No por manehá demandanan haltu di produkshon |
|
|
Bon pa maneho di presupuesto |
Limitá na sierto materialnan manera poliolefina i polistireno |
Bo mester skohe friamentu di ring di awa si bo ke un spaarmentu di espasio, solushon amistoso ku presupuesto pa materialnan standart. Bo mester monitoriá e sistema di awa di aserka pa prevení problemanan ku plèstik pegahoso òf diki.
Enfriamentu bou di awa
Bo por logra pelletnan di kalidat haltu ku friamentu bou di awa. Den e método aki, bo ta kòrta e kabuyanan direktamente den un kamber di awa. E awa ta fria i solidifiká e pèlètnan mesora, ku ta kondusí na un superfisie liso i tamaño uniforme. Bo ta benefisiá di operashon kontinuo i tarifanan haltu di produkshon.
-
Underwater pelletizers produce uniform pellets with minimal fines and dust.
-
The rapid solidification process ensures consistent shape and size.
-
You can reach high production rates due to efficient cooling and solidification.
-
Compared to air-cooled systems, underwater cooling uses less energy because water transfers heat more efficiently.
You should consider underwater cooling if you need top-quality pellets and high production capacity. This method works well for demanding applications and advanced materials.
Friamentu di Aire
You may select air cooling for materials that react poorly to moisture, such as biodegradable plastics like PLA or PBAT. Air cooling uses fans or blowers to cool the strands as they exit the die. This method eliminates the need for drying systems, which can simplify your process.
|
Aplikashonnan |
Limitashonnan |
|---|---|
|
No ta adekuá pa tur tipo di material |
|
|
Usá pa materialnan biodegradabel (PLA, PBAT) |
Efisiensia di friamentu limitá kompará ku friamentu di awa |
|
Elimina e nesesidat pa sistemanan di seku |
Gastunan di energia potensialmente mas haltu |
Bo mester usa friamentu di aire si bo ta prosesá materialnan sensitivo na humedat òf ke evitá pasonan èkstra di sekumentu. Bo por enfrentá gastunan di energia mas haltu i friamentu mas slow kompará ku métodonan basá riba awa.
Tep: Semper match bo método di friamentu ku bo metanan di material i produkshon. E eskoho korekto ta yuda bo evitá defektonan i mantené e kalidat di bo pèlètnan.
Bo ta dependé di e granuladó pa kompletá e proseso despues di fria. E granuladó ta kòrta e kabuyanan solidifiká den pèlètnan uniforme, kla pa paketá òf uso mas aleu. Enfriamentu efisiente ta sigurá ku e fasenan di smelt i kòrta ta produsí pèlètnan di kalidat haltu for di bo desperdisio di plèstik.
Pelletisashon i kòrtamentu
Mekanismo di kòrta ku kuchú
Bo ta dependé di e mekanismo di kòrta ku kuchú pa transformá e kabuyanan di plèstik fria den pèlètnan kaba. E sistema ta posishoná kuchúnan spesialisá serka di e kara di e matris, unda e kabuyanan ta sali. E Bentana di Smelt-pa-Kòrta ta hunga un ròl krusial aki. Si bo permití muchu tiki tempu entre e dado i e blade, bo por mira pèlètnan mal forma. Demasiado tempu por kousa fraktura i but, ku ta baha kalidat general. Kuchú di pelletisashon ta bini den diferente forma, manera rekto, slant, òf den forma di V, i kada un ta kuadra ku un tipo spesífiko di pelletisadó. Fabrikantenan ta usa staal ku haltu karbon òf staal di hèrmènt pa e kuchúnan aki, ku ta oumentá durabilidat. Presishon den kòrtamentu ta esensial, asina tantu kuchú ta wòrdu trahá pa CNC pa toleransianan stret. Tratamentunan di kalor i revestimentu ta prolongá e bida di e blade mas ainda i ta mehorá e rendimentu.
-
E bentana di Melt-to-Cut ta determiná forma i kalidat di pèlèt.
-
Material i forma di kuchú ta afektá durabilidat i presishon di kòrtamentu.
-
Tempu apropiá ta prevení defektonan i ta garantisá resultadonan konsistente.
Logrando Pelletnan Uniforme
Bo ke pa kada pèlèt tin e mesun tamaño i forma. Pa logra esaki, bo mester kontrolá vários variabel di proseso durante kòrtamentu. Ahustando e tarifa di alimentashon, angulo di disko, e velosidat di disko ta laga bo afina e tamaño di pèlèt. Pa pèlètnan mas chikitu, bo ta oumentá e frekuensha di alimentashon i e ángulo di disko, alimentá mas serka di e posishon di tres òf kuater or, i hisa e velosidat di e disko. Pa pèlètnan mas grandi, bo ta baha e frekuensha di alimentashon i e ángulo di disko, alimentá mas serka di e posishon di shete or, i baha e velosidat di e disko. E ahustenan aki ta yuda bo mantené uniformidat i evitá defektonan.
Tep: Monitor bo kòntròlnan di proseso di aserka. Kambionan chikitu den alimentashon òf velosidat por hasi un diferensia grandi den kalidat di pèlèt.
Bo mester sòru tambe ku e granuladó ta funshoná sin problema. Operashon konsistente ta yuda bo kòrta den pèlèt ku variashon mínimo, sosteniendo produkshon di kalidat haltu.
Tipo di Kòrtador di Pelletisadó
Bo por skohe for di vários tipo di kòrtador di pelletisadó, kada un diseñá pa materialnan spesífiko i nesesidatnan di produkshon. E tipo di kòrtadó ta afektá e forma di e pèlèt, rendimentu, i kontenido di humedat. Aki un komparashon:
|
Tipo |
Forma di Pèlèt |
Materialnan Adekuá |
Rendimentu (kg/ora) |
Humedat Residual (%) |
|---|---|---|---|---|
|
Strand |
Silíndriko |
Termoplastikonan (PP, PE, ABS, PS) |
100–2.000 |
<1% |
|
Bou di awa |
Sfériko |
Tur Polímero |
500–3.000+ |
<0.05% |
|
Ring di Awa |
Lentikula |
PE, PP, PC, PS |
200–1.500 |
<0.5% |
Pelletisashon di strand ta usa un baño di awa pa fria i ta funshoná bon pa strandnan kontinuo. Pelletisadornan bou di awa ta kòrta plèstik smelt direktamente den pellet ku friamentu rápido, dunando bo mihó kòntròl riba tamaño i forma. Sistemanan di ring di awa ta ofresé un balansa entre kosto i kalidat, produsiendo pèlètnan lentikular adekuá pa hopi aplikashon.
Bo ta selektá e kòrtadó korekto a base di bo material, karakterístika di pèlèt deseá, i metanan di produkshon. E eskoho aki ta sigurá ku bo pèlètnan ta kumpli ku e normanan di industria i e rekisitonan di kliente.
Kolekshon i Finalisashon di Pellet
Sekamentu i Screening
Bo mester sòru pa e pèlètnan ta seku i liber di materialnan indesea promé ku paketá. Kontrol di humedat ta krusial pasobra pèlètnan muhá por kondusí na degradashon di produkto i problemanan durante almasenamentu. Despues di a fria, bo ta monitoriá kontenido di humedat pa optimalisá e proseso. Bo ta usa ekipo di screening pa separá pèlètnan bon formá for di fini i shushi. Screening tambe ta kita piedra, plèstik, metalnan, i otro materialnan duru ku por daña bo ekipo. Un trampa di piedra ta yuda bo eliminá materialnan duru, miéntras ku magnetonan ta piki metalnan. Bo ta dependé riba e pasonan aki pa mantené kalidat di pèlèt i protehá bo mashinnan.
-
Monitor kontenido di humedat despues di fria.
-
Usa ekipo di screening pa kita but i shushi.
-
Usa trampanan di piedra i magnet pa eliminá materialnan duru i metalnan.
-
Separá e pèlètnan bon formá for di esnan defekto promé ku paketá nan.
Tep: Screening i sekumentu regular ta yuda bo evitá di paketá produktonan di kalidat abou i ta prolongá e durashon di bida di bo granuladó.
Kontrol di Kalidat
Bo mester implementá medidanan di kòntròl di kalidat pa garantisá konsistensia di produkto. Sampling ta hunga un ròl krusial den logra un bon kalidat di pèlèt. Bo mester usa proseduranan i ekipo apropiá pa minimalisá erornan di muestranan. E muestranan mester representá henter e lote, pa bo evitá resultadonan skeiro. Bo ta prosesá muestranan korektamente promé ku analisis di laboratorio pa haña datonan eksakto.
Aki un lista di kòntròl paso pa paso pa kòntròl di kalidat:
-
Verifiká e eksaktitut di e tèst dor di bolbe kontrolá ku e laboratorio.
-
Sòru pa e muestra ku a tuma ta representativo.
-
Investigá si vários nivel di nutriente ta for di kòntròl.
-
Konfirmá ku e tripulashon regular a operá e molina durante produkshon.
-
Kontrolá pa diskrepansianan den registronan di inventario.
-
Sòru pa balansa i aparatonan di midi ta ahusta korektamente.
-
Inspekshoná e bakinan di ingrediente i kuminda kaba pa problemanan.
-
Reevaluá e tempu di meskla pa korekshon.
-
Repasá e balornan di e tèst di ingrediente pa defisiensianan.
E tèstnan di alimentashon kaba ta duna un evaluashon final di kon bon bo a kontrolá kalidat durante produkshon. Bo mester purba regularmente, manera un biaha pa siman òf pa 100 ton di produkshon, pa mantené kalidat konsistente.
Nota: Consistent sampling and accurate processing help you deliver pellets that meet industry standards.
Empaketahe
You prepare pellets for shipment or storage by packaging them efficiently. You use automated systems to fill bags, bins, or containers. Packaging protects pellets from moisture, kontaminashon, and mechanical damage. You label each package with batch information, production date, and quality data. This step helps you track inventory and ensures traceability. You store packaged pellets in a dry, clean area to preserve their quality until use.
-
Use automated packaging systems for efficiency.
-
Label packages for traceability and quality assurance.
-
Store pellets in dry, clean conditions to prevent degradation.
Yamada: Proper packaging and storage guarantee that your pellets remain high-quality and ready for manufacturing or recycling.
You transform plastic into pellets by following each stage: alimentashon, smeltmentu, filtrashon, ekstrushon, friamentu, i kòrtamentu. This process gives you uniform pellets for manufacturing and recycling.
-
Modern pelletizers help you save up to 30% on materials and reduce the need for new plastic.
-
You support a circular economy by using a granulator to recycle waste and keep plastics out of landfills.
-
These machines lower environmental impact and conserve resources for the future.
Appreciate how this technology makes plastics more sustainable and efficient for everyone.
FAQ
What types of plastics can you process in a pelletizer?
You can process most thermoplastics, inkluyendo polietileno (PE), polipropileno (PP), polistireno (PS), i PET. Some machines also handle engineering plastics and biodegradable materials. Always check your pelletizer’s compatibility before starting.
How do you maintain pellet size consistency?
You control pellet size by adjusting feed rate, diseño di plachi di die, e velosidat di kòrtamentu. Monitoreo regular i kalibrashon di ekipo ta yuda bo logra pelètnan uniforme. Material di entrada konsistente tambe ta mehorá resultadonan.
Dikon bo mester filtra e plèstik smelt?
Filtrashon ta kita kontaminantenan manera sushi, metal, òf partikulonan no smelt. Clean melt ta protehá bo ekipo i ta garantisá pèlètnan di kalidat haltu. Bo mester remplasá filternan regularmente pa mantené efisiensia.
Kiko ta e diferensia entre pelletisashon di strand i bou di awa?
Pelletisashon di strand ta kòrta strand fria despues ku nan sali for di e die. Pelletisashon bou di awa ta kòrta plèstik smelt direktamente den awa, produciendo mas suave, mas pèlèt uniforme. Sistemanan bou di awa ta pas ku plèstiknan di produkshon haltu i spesial.
Kon bo ta redusí humedat den pelletnan kaba?
Bo ta usa sistemanan di seku despues di fria. Kuchú di aire, sekudónan sentrífuga, òf sekudónan di kama fluidisá ta kita humedat di superfisie. Sekamentu korekto ta prevení degradashon di pèlèt i ta mehorá e bida di almasenamentu.
Bo por resiklá desperdisio di plèstik mesklá den un pelletisadó?
Bo por prosesá plèstik mesklá, pero bo por mira kalidat di pèlèt mas abou. Klasamentu i pre-tratamentu di materialnan ta mehorá resultadonan. Algun pelletisadó avansá ta manehá meskla mihó ku otronan.
Kon bo ta solushoná problemanan komun di pelletisadó?
Tep: Kontrolá pa alimentashon desigual, filternan strobá, òf settingnan di temperatura inkorekto. Inspekshoná kuchú pa desgaste. Mantenshon i monitoreo regular ta yuda bo solushoná mayoria di e problemanan lihé.