

कसरी एक प्लास्टिक Pelletizer मा काम गर्दछ 2026
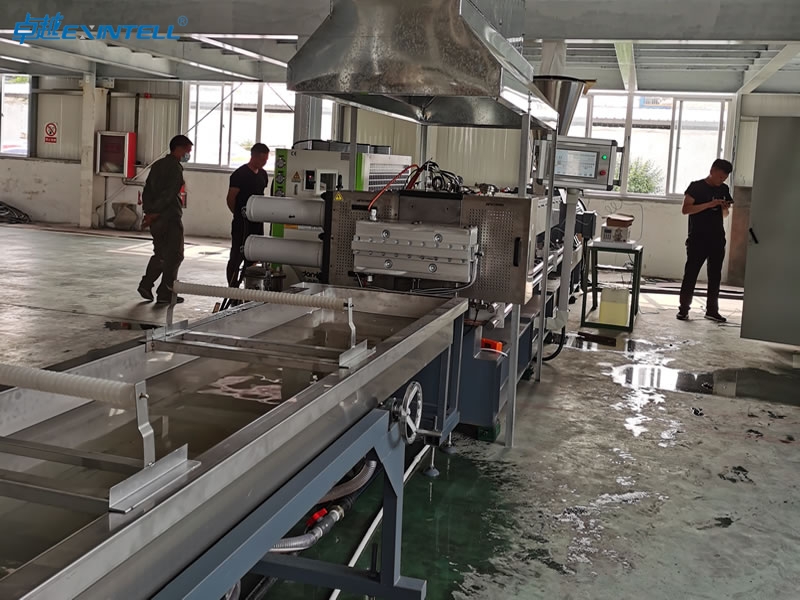
प्लास्टिकको पेलेटाइजरले प्लास्टिकको फोहोर वा कच्चा पदार्थमा रूपान्तरण गर्छ एकसमान गोलीहरू राम्ररी परिभाषित चरणहरूको श्रृंखला मार्फत. तपाईं खुवाउन सुरु गर्नुहोस्, जहाँ प्लास्टिक मेसिनमा प्रवेश गर्छ. प्रणालीले सामग्री पगाल्छ, अशुद्धता फिल्टर गर्दछ, र यसलाई डाइ मार्फत धकेल्छ र निरन्तर तारहरू बनाउँछ. चिसोले स्ट्र्यान्डहरूलाई बलियो बनाउँछ, र त्यसपछि घुमाउने चक्कुले तिनीहरूलाई सटीक छर्राहरूमा काट्छ. प्रत्येक चरणले अन्तिम गुणस्तर र स्थिरतालाई आकार दिन्छ.
|
चरण |
विवरण |
|---|---|
|
खुवाउने |
प्लाष्टिक फोहोरलाई मेसिनमा हपर मार्फत भित्र्याइन्छ, जसमा विभिन्न प्रकारका प्लास्टिकहरू समावेश छन्. |
|
पिघल्दै |
प्लाष्टिकलाई एक्स्ट्रुडरमा तताएर समान रूपमा पग्लिन्छ, अर्को चरणको लागि तयारी गर्दै. |
|
बाहिर निकाल्दै |
पग्लिएको प्लास्टिकलाई डाई मार्फत जबरजस्ती स्ट्र्यान्डहरू सिर्जना गरिन्छ, गोली आकार र आकार निर्धारण. |
|
चिसो |
तारहरू चिसो हुन्छन्, तिनीहरूलाई काट्नको लागि ठोस गर्दै. |
|
काट्दै |
चिसो स्ट्र्यान्डहरू घुमाउने चक्कुद्वारा एकसमान गोलीहरूमा काटिन्छन्, विशिष्ट अनुप्रयोगहरूको लागि समायोज्य. |
कुञ्जी टेकवेहरू
-
प्लास्टिक पेलेटाइजरले फोहोरलाई रूपान्तरण गर्छ चरणहरूको एक श्रृंखला मार्फत समान छर्राहरूमा: खुवाउने, पिघल्दै, फिल्टरिङ, बाहिर निकाल्दै, चिसो, र काट्ने.
-
उच्च गुणस्तरको छर्राहरू प्राप्त गर्न र दोषहरू रोक्नको लागि लगातार खुवाउने र सटीक तापक्रम नियन्त्रण महत्त्वपूर्ण छ।.
-
विभिन्न प्रकारका पेलेटाइजरहरू, जस्तै स्ट्र्यान्ड र पानीमुनि, विभिन्न सामग्री र उत्पादन आवश्यकताहरू पूरा, गोली आकार र गुणस्तर प्रभावित.
-
पग्लिएको प्लास्टिकको प्रभावकारी निस्पंदनले अशुद्धता हटाउँछ, उपकरणको सुरक्षा गर्दा चिल्लो र एकसमान छर्राहरू सुनिश्चित गर्दै.
-
शीतलन विधिहरू, पानीको घण्टी र पानीमुनि कूलिंग सहित, गोलीको गुणस्तर र उत्पादन दक्षतालाई उल्लेखनीय रूपमा असर गर्छ.
-
उपकरणको नियमित मर्मत र अनुगमनले असमान खुवाउने र भरिएको फिल्टरहरू जस्ता सामान्य समस्याहरूलाई रोक्न मद्दत गर्दछ।.
-
गुणस्तर नियन्त्रण उपायहरू, उचित नमूना र स्क्रीनिंग सहित, छर्राहरू भेट्न सुनिश्चित गर्नुहोस् उद्योग मापदण्ड र स्थिरता कायम राख्न.
-
पेलेटहरूको उचित प्याकेजिङ र भण्डारण तिनीहरूलाई नमी र प्रदूषणबाट जोगाउँछ, तिनीहरू भविष्यको प्रयोगको लागि उच्च-गुणस्तर रहन सुनिश्चित गर्दै.
प्लास्टिक Pelletizer प्रक्रिया सिंहावलोकन
एक प्लास्टिक Pelletizer के हो
तपाईंले कच्चा प्लास्टिक वा पुन: प्रयोग गरिएको सामग्रीलाई सटीक साइज र आकारहरूसँग ग्रेन्युलहरूमा रूपान्तरण गर्न प्लास्टिक पेलेटाइजर प्रयोग गर्नुहुन्छ।. यो मेसिनले तापक्रम नियन्त्रण गर्छ, दबाब, र लगातार परिणामहरू उत्पादन गर्न घूर्णन गति. प्लास्टिक पेलेटाइजिंग मेसिन एक्स्ट्रुडेड प्लास्टिकलाई व्यक्तिगत दानाहरूमा काट्छ, थप प्रशोधन को लागी एक मानक आकार प्रदान. तपाईं अखण्डता प्रबन्ध गर्न यस उपकरणमा भरोसा गर्नुहुन्छ, सतह विशेषताहरु, र प्रत्येक कणको आकार. प्लास्टिक ग्रेन्युलेटरको कार्य सिद्धान्तमा प्लास्टिक पिघल्नु समावेश छ, अशुद्धता फिल्टर गर्दै, र एकाइ भित्रको अवस्थाको सावधानीपूर्वक व्यवस्थापन मार्फत एकसमान छर्राहरू बनाउन.
-
एक्स्ट्रुडेड प्लास्टिकलाई व्यक्तिगत दानाहरूमा काट्छ.
-
निर्माण मा थप प्रशोधन को लागी एक सुसंगत आकार प्रदान गर्दछ.
-
पिघलिएको प्लास्टिकको निरन्तर स्ट्र्यान्डलाई ग्रेन्युलमा रूपान्तरण गर्दछ समान आकारको.
-
इन्जेक्शन मोल्डिङ र फिल्म एक्सट्रुसनको लागि मानकीकृत कच्चा मालको रूपमा सेवा गर्दछ.
Pelletizing मा मुख्य चरणहरू
तपाईं एक श्रृंखला पछ्याउनुहोस् प्लास्टिक पेलेटाइजर सञ्चालन गर्दा चरणहरू. प्रत्येक चरणले अन्तिम उत्पादनको गुणस्तर र स्थिरतालाई आकार दिन्छ. यहाँ एक सामान्य कार्यप्रवाह छ:
-
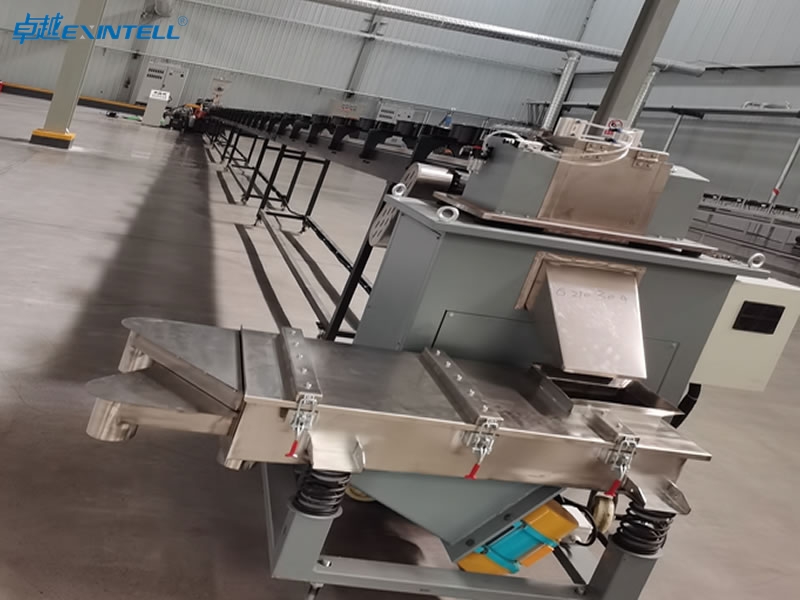
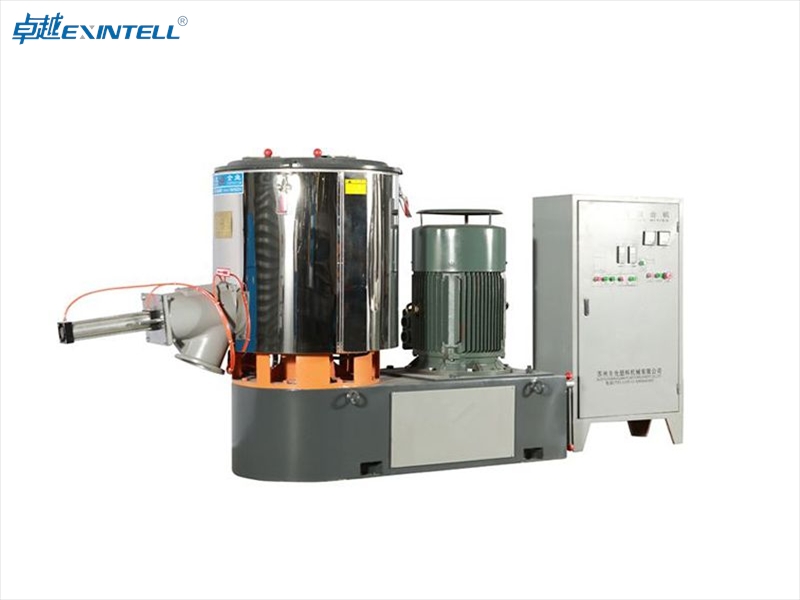
खुवाउने & पूर्व उपचार: तपाईंले हपर वा फिडर मार्फत कच्चा माल परिचय दिनुहुन्छ. पूर्व-उपचारले बल्क घनत्व बढाउँछ र पग्लनको लागि सामग्री तयार गर्दछ.
-
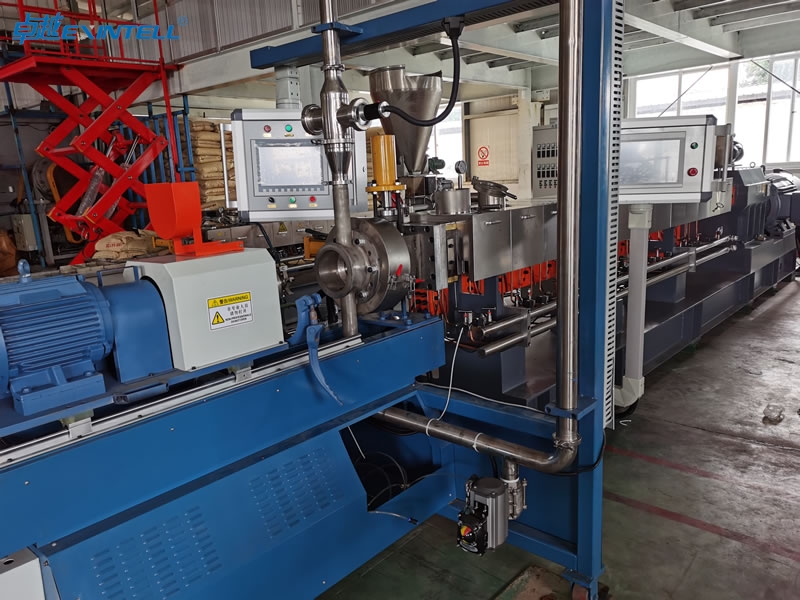
पिघल्दै & प्लास्टिक गठन: तपाईं एक्स्ट्रुडर प्रयोग गरेर तातो र कतरनी लागू गर्नुहुन्छ. यो चरणले एक समान प्रवाह प्राप्त गर्दछ र फिल्टरको लागि प्लास्टिक तयार गर्दछ.
-
फिल्टरहरू पिघल्नुहोस्: तपाईंले दूषित पदार्थहरू हटाउन पिघलेको प्लास्टिकलाई फिल्टर गर्नुहुन्छ. सफा सामग्रीले उच्च-गुणस्तरका छर्राहरू सुनिश्चित गर्दछ.
-
निकासी मर्नुहोस् & काट्ने: तपाईंले डाई र काट्ने मेकानिजम प्रयोग गरेर फिल्टर गरिएको पिघललाई छर्राहरूमा बनाउनुहोस्.
-
चिसो & फीड: तपाईं छर्राहरू चिसो गर्नुहोस् र त्यसपछि सुकाउनुहोस् वा भविष्यमा प्रयोगको लागि भण्डार गर्नुहोस्.
टिप: लगातार खुवाउने र सटीक तापक्रम नियन्त्रणले तपाईंलाई समान गोली आकार प्राप्त गर्न र दोषहरू रोक्न मद्दत गर्दछ.
तपाईं विभिन्न प्रकारका pelletizing उपकरणहरूबाट चयन गर्न सक्नुहुन्छ, प्रत्येक विभिन्न सामाग्री र आकार लागि उपयुक्त. तलको तालिकाले सामान्य विकल्पहरू देखाउँछ:
|
Pelletizer प्रकार |
लागि उत्तम |
गोली आकार |
सापेक्ष लागत |
|---|---|---|---|
|
PE, PP, PS - सफा फिडस्टक |
बेलनाकार |
कम |
|
|
PET, PA, ईन्जिनियरिङ् प्लास्टिक |
गोलाकार |
उच्च |
|
|
पानी-रिंग पेलेटाइजर |
PE, पीपी - मध्यम प्रदूषण |
लेन्टिक्युलर/गोलाकार |
मध्यम |
किन Pelletizing मामिलाहरू
Pelletizing रिसाइक्लिंग र निर्माण मा एक महत्वपूर्ण भूमिका खेल्छ. तपाईंले पिघलेको पुन: प्रयोग गरिएको प्लास्टिकलाई एकसमान गोलीहरूमा रूपान्तरण गर्नुहुन्छ, जुन तपाईं भण्डार गर्न सक्नुहुन्छ, यातायात, र भर्जिन राल जस्तै पुन: प्रशोधन. यो रूपान्तरणले पुनर्नवीनीकरण सामग्रीहरूलाई कुशलतापूर्वक निर्माण चक्रमा पुन: प्रवेश गर्न अनुमति दिन्छ।. तपाईले उत्पादनको समयमा सजिलो ह्यान्डलिंग र सुधारिएको मिश्रणबाट लाभ उठाउनुहुनेछ. अन्तिम उत्पादनले पुन: दावी गरिएको सामग्री आपूर्ति गरेर प्लास्टिकको लागि गोलाकार अर्थव्यवस्थालाई समर्थन गर्दछ.
-
Pelletization प्लास्टिक फीडस्टकहरू ह्यान्डल गर्न सजिलो र अधिक कुशल बनाउँछ.
-
यसले मिश्रण र गठन गर्दा लगातार परिणामहरू सुनिश्चित गर्दछ.
-
प्रक्रियाले पुन: दावी गरिएको सामग्रीको साथ प्लास्टिकको लागि सम्पूर्ण गोलाकार अर्थव्यवस्था आपूर्ति गर्दछ.
तपाईंले pelletizing को समयमा धेरै चुनौतीहरूको सामना गर्नुपर्छ. छर्राहरूमा उच्च आर्द्रताले खराब मेकानिकल कार्यसम्पादन र सामग्री हानि निम्त्याउन सक्छ. तपाईंलाई प्रभावकारी सुकाउने प्रणाली र नमी कम गर्नको लागि उचित उपकरण चयन चाहिन्छ. असंगत गोली आकार अक्सर अनुचित खुवाउने संयन्त्रको परिणाम हो. तपाइँ यसलाई सटीक फिडिङ प्रणाली प्रयोग गरेर समाधान गर्नुहुन्छ. मेसिनरी को छनोट, जस्तै परिशुद्धता-इन्जिनियर गरिएको ब्लेडको साथ ग्रेन्युलेटर, उत्पादन गरिएको छर्राको गुणस्तरलाई प्रत्यक्ष असर गर्छ.
तपाईले प्राविधिक विकासहरू पनि देख्नुहुन्छ 2026. बीच L/D अनुपात संग एकल-स्क्रू एक्स्ट्रुडर 32:1 र 38:1 सामान्य छन्. ट्यान्डम कन्फिगरेसनले डिगासिङ र फिल्टरेशनलाई अधिकतम बनाउँछ. निरन्तर स्क्रिन परिवर्तनकर्ताहरूले उत्पादन रोक्न बिना फिल्टर परिवर्तनहरूलाई अनुमति दिन्छ. Bimetallic प्रविधिले स्थायित्व बढाउँछ, र सह-घुमाउने समानान्तर जुम्ल्याहा स्क्रू एक्स्ट्रुडरहरूले कुशल प्रदूषक हटाउने प्रस्ताव गर्दछ. पानीमुनि पेलेटाइजरहरूले समान उत्पादन गर्छन्, धुलो-मुक्त छर्राहरू र उच्च पुनर्विक्रय मूल्यहरू आदेश.
|
प्रविधि |
विवरण |
फाइदाहरू |
|---|---|---|
|
Bimetallic प्रविधि |
उन्नत सामग्रीले स्थायित्व बढाउँछ |
द्वारा स्थायित्व बढाउँछ 3-5 पटक |
|
सह-घुमाउने समानान्तर जुम्ल्याहा स्क्रू |
सकारात्मक विस्थापन, आत्म-सफाई कार्यहरू |
प्रदूषकहरूको कुशल हटाउने |
|
अन्डरवाटर पेलेटाइजर |
वर्दी उत्पादन गर्छ, धुलो-मुक्त छर्राहरू |
उच्च पुनर्विक्रय मूल्य, ईन्जिनियरिङ् प्लास्टिक लागि आदर्श |
तपाईं बाट थ्रुपुट क्षमताहरू प्राप्त गर्न सक्नुहुन्छ 80 kg/hr माथि 1,000 kg/hr, मेसिनको प्रकार र कन्फिगरेसनमा निर्भर गर्दछ. ऊर्जा-कुशल रेखाहरू बीच बचत गर्नुहोस् $30,000-$80,000 कम कुशल मोडेलहरूको तुलनामा प्रति वर्ष. मा 2026, प्लास्टिक pelletizers को लागि विशिष्ट ऊर्जा खपत दायरा देखि 0.25-0.35 kWh/kg, उत्कृष्ट-इन-क्लास कन्फिगरेसनहरू जति कम प्राप्त गर्दै 0.20-0.30 kWh/kg.
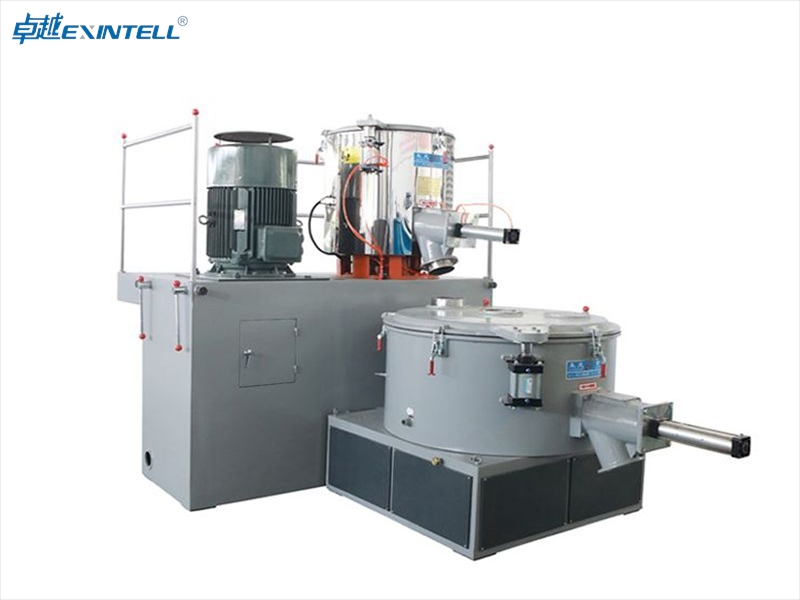
नोट: बहु-तह मानकीकरण र नयाँ स्क्रू डिजाइनहरूले तपाईंलाई बायो-प्लास्टिक र गैर-महत्वपूर्ण प्रोफाइलहरू अझ प्रभावकारी रूपमा प्रशोधन गर्न मद्दत गर्दछ।.
तपाईं उद्योग मापदण्डहरू पूरा गर्ने समान छर्राहरू उत्पादन गर्न प्लास्टिक ग्रेन्युलेटर र ग्रेन्युलेटर टेक्नोलोजीमा निर्भर हुनुहुन्छ।. प्रक्रियाले तपाईसँग उत्पादन र रिसाइक्लिंगको लागि भरपर्दो फिडस्टक छ भन्ने सुनिश्चित गर्दछ, दक्षता र स्थिरता दुवैलाई समर्थन गर्दछ.
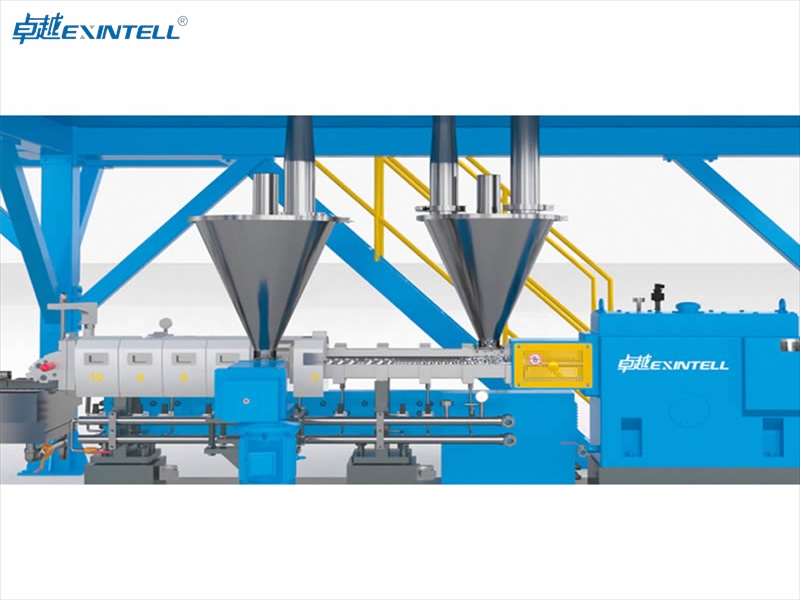
प्लास्टिक खुवाउने
इनपुट सामग्री
तपाइँ सुरु गर्नुहोस् pelletizing प्रक्रिया सही इनपुट सामग्री चयन गरेर. तपाईं प्लास्टिक फोहोर प्रयोग गर्न सक्नुहुन्छ, कुमारी प्लास्टिक, वा दुवैको मिश्रण. तपाईंले यी सामग्रीहरूलाई प्लास्टिक पेलेटाइजरमा फिड गर्नु अघि, तपाईंले तिनीहरूलाई सावधानीपूर्वक तयार गर्न आवश्यक छ. यहाँ एक सामान्य तयारी कार्यप्रवाह छ:
-
प्लास्टिक तयारी: तपाईंले फोहोर र प्रदूषकहरू हटाउन पुन: प्रयोग गरिएको प्लास्टिकलाई धुनुहोस् र टुक्रा गर्नुहोस्. यदि आवश्यक भएमा तपाईले सामाग्री पगाल्न सक्नुहुन्छ. भर्जिन प्लास्टिक प्रायः फ्लेक्स वा ग्रेन्युलको रूपमा आउँछ, प्रशोधन को लागी तयार छ.
-
पिघल्नु र निकासी: तयार प्लास्टिकलाई प्लाष्टिक पेलेटाइजिङ मेसिनमा तताउनुहोस्. एक्स्ट्रुडरले सामग्री पग्लन्छ र यसलाई अगाडि धकेल्छ.
-
काट्दै: पग्लिएको प्लास्टिकलाई सानो टुक्रामा काट्नको लागि तपाइँ घुमाउने ब्लेड वा दानाको प्रयोग गर्नुहुन्छ.
-
चिसो: तपाईंले हावा प्रयोग गरेर गोलीहरू चिसो गर्नुहुन्छ, पानी, वा दुवै.
-
सुकाउने र स्क्रिनिङ: तपाईंले चिसो गोलीहरू सुकाउनुहोस् र समान आकार र गुणस्तर सुनिश्चित गर्न तिनीहरूलाई स्क्रिन गर्नुहोस्.
तपाईंले इनपुट सामग्रीको सरसफाई र साइजमा ध्यान दिनुपर्छ. सफा, राम्ररी तयार गरिएको प्लास्टिक फोहोरले तपाईंलाई दोषहरूबाट बच्न र छर्राहरूको गुणस्तर सुधार गर्न मद्दत गर्दछ.
खुवाउने संयन्त्रहरू
प्लास्टिकलाई pelletizing प्रणालीमा सार्नको लागि तपाईं कुशल खाना खाने संयन्त्रहरूमा निर्भर हुनुहुन्छ. दुई मुख्य विधिहरूले तपाईंलाई स्थिर र नियन्त्रित खाना प्राप्त गर्न मद्दत गर्दछ.
हपर
तपाईंले प्लास्टिकको फोहोर वा कुमारी सामग्रीलाई प्लास्टिक पेलेटाइजरमा लोड गर्न हपर प्रयोग गर्नुहुन्छ. हपरले सामग्री समात्छ र यसलाई नियन्त्रित दरमा रिलीज गर्दछ. तपाईं प्लास्टिक pelletizing मिसिन को क्षमता मिलाउन प्रवाह समायोजन गर्न सक्नुहुन्छ. हपरहरूले प्रायः सेन्सरहरू समावेश गर्दछ जसले सामग्री स्तरहरू निगरानी गर्दछ र अवरोधहरू रोक्छ.
कन्वेयरहरू
तपाईंले भण्डारणबाट हपरमा वा सिधै पेलेटाइजरमा प्लास्टिक ढुवानी गर्न कन्वेयरहरू प्रयोग गर्नुहुन्छ. कन्भेयरहरूले सामग्रीको स्थिर स्ट्रिम प्रदान गर्दछ र म्यानुअल ह्यान्डलिंग कम गर्दछ. तपाईं बेल्ट चयन गर्न सक्नुहुन्छ, पेंच, वा प्लास्टिकको प्रकार र साइजमा आधारित भाइब्रेटिङ कन्वेयरहरू. कन्भेयरहरूले तपाईंलाई लगातार फिड दर कायम राख्न र अवरोधहरू कम गर्न मद्दत गर्छन्.
टिप: जाम रोक्न र सहज सञ्चालन सुनिश्चित गर्न तपाईंले नियमित रूपमा फिडिङ प्रणाली जाँच गर्नुपर्छ.
लगातार खुवाउने महत्व
तपाईलाई चाहिन्छ लगातार खुवाउने उच्च गुणस्तरको छर्रा उत्पादन गर्न. स्थिर खानाले समान आकार सुनिश्चित गर्दछ, आकार, र आर्द्रता सामग्री. यदि तपाइँ खानामा भिन्नताहरूलाई अनुमति दिनुहुन्छ, तपाईं सतह दोष वा शून्यता संग छर्राहरू सिर्जना जोखिम. आर्द्रताको उतार-चढ़ावले मेकानिकल शक्तिको हानि र उपकरणहरू असफल हुन सक्छ. अस्थिर गोली गुणस्तरले तपाईंलाई व्यावसायिक अनुप्रयोगहरूमा छर्राहरू बेच्न वा प्रयोग गर्न गाह्रो बनाउँछ.
-
असंगत गोली आकार निम्त्याउन सक्छ सतह दोष र शून्यता.
-
आर्द्रताको मात्रामा भिन्नताले मेकानिकल बल र उपकरण विफलताको क्षति हुन सक्छ.
-
अस्थिर गोली गुणस्तरले व्यावसायिक अनुप्रयोगहरूमा स्वीकृतिमा बाधा पुर्याउन सक्छ.
तपाईं स्थिर खाना कायम गरेर नमी सामग्री नियन्त्रण गर्नुहुन्छ. यो चरण प्राप्त गर्न आवश्यक छ अधिकतम उत्पादन गुणस्तर. यदि तपाइँ खुवाउने स्थिरतालाई बेवास्ता गर्नुहुन्छ, तपाईंले डाउनस्ट्रीम प्रशोधन समस्याहरूको सामना गर्न सक्नुहुन्छ, जस्तै सतह दोष र संरचनात्मक कमजोरीहरू. तपाईं प्लास्टिक ग्रेन्युलेटर र ग्रेन्युलेटर टेक्नोलोजीमा भरोसा गर्नुहुन्छ तपाईंलाई एकसमान खुवाउने र गोली गुणस्तर प्राप्त गर्न मद्दत गर्न।.
पिघलने र निस्पंदन
एक्स्ट्रुडर ब्यारेल र स्क्रू
तपाईं प्लास्टिकको फोहोर वा कच्चा माललाई चिल्लोमा परिणत गर्न एक्स्ट्रुडर ब्यारेल र स्क्रूमा भर पर्नुहुन्छ।, वर्दी पग्लिन्छ. स्क्रू तातो ब्यारेल भित्र घुमाउँछ, प्लास्टिक अगाडि धकेल्दै. जसरी पेंच घुम्छ, यसले मेकानिकल कार्य र कतरनी गर्मी सिर्जना गर्दछ. यो प्रक्रियाले प्लास्टिकलाई कुशलतापूर्वक पगाल्छ. ब्यारेलमा बाहिरी हीटरले थप गर्मी थप्छ, सामग्री pelletizing को लागि सही तापमान पुग्छ सुनिश्चित. Shear heat from the screw often supplies a significant part of the energy needed for melting.
Here is a quick overview of how these components work together:
|
कम्पोनेन्ट |
कार्य |
|---|---|
|
पेंच |
Transforms plastic into a uniform melt through mechanical action and shear heat. |
|
ब्यारेल |
Heats and compacts the plastic, ensuring thorough melting and feeding to the die head. |
You need both the screw and barrel to work in harmony. If either part fails, the plastic pelletizer cannot produce consistent pellets.
तापक्रम नियन्त्रण
You must control the temperature carefully during the melting stage. Temperature directly affects how well the plastic melts and flows through the extrusion system. Proper temperature settings help you achieve smooth material flow and stable, high-yield extrusion. If you set the temperature too low, the plastic may not melt evenly. यसले अत्यधिक चिपचिपापन र खराब प्लास्टिलाइजेशन निम्त्याउँछ. यदि तपाईंले तापमान धेरै उच्च सेट गर्नुभयो भने, प्लास्टिक बिग्रन सक्छ. यसले भंगुर पेलेटहरू निम्त्याउँछ र तिनीहरूको मेकानिकल बल कम गर्दछ.
-
तापक्रमले प्लास्टिक प्लाष्टिकीकरणलाई असर गर्छ, प्रवाह क्षमता, र अन्तिम छर्राहरूको गुणहरू.
-
सही तापमान स्थिर सञ्चालन र उच्च गुणस्तर उत्पादन सुनिश्चित गर्दछ.
-
कम तापक्रमले असमान पग्लने र उच्च चिपचिपापन निम्त्याउँछ.
-
उच्च तापक्रमले थर्मल डिग्रेडेसन र कमजोर पेलेटहरू जोखिममा पार्छ.
टिप: इष्टतम पग्लने अवस्थाहरू कायम राख्न ब्यारेलको साथमा तापक्रम क्षेत्रहरू सधैं निगरानी गर्नुहोस्.
Pelletizing अघि निस्पंदन
तपाइँ बाहिर निकाल्ने चरणमा जानु अघि, तपाईंले गर्नुपर्छ पग्लिएको प्लास्टिक फिल्टर गर्नुहोस्. फिल्टरेशनले फोहोर जस्ता अशुद्धता हटाउँछ, धातु टुक्राहरू, वा पग्लिएका कणहरू. उच्च गुणस्तरको छर्राहरू उत्पादन गर्न सफा पिघल आवश्यक छ. तपाईंले प्लास्टिक पेलेटाइजिङ मेसिनमा दूषित पदार्थहरू फसाउनको लागि राम्रो जाल स्क्रिन वा फिल्टर प्याकहरू प्रयोग गर्नुहुन्छ।. यो चरणले मर्ने र काट्ने प्रणालीलाई क्षतिबाट जोगाउँछ. यसले यो पनि सुनिश्चित गर्दछ कि छर्राहरूको चिल्लो सतह र एकसमान संरचना छ.
तपाईंले नियमित रूपमा फिल्टरहरू जाँच र प्रतिस्थापन गर्नुपर्छ. भरिएका फिल्टरहरूले प्रवाह घटाउन सक्छ र बाहिर निकाल्ने प्रणालीमा दबाव निर्माण गर्न सक्छ. लगातार निस्पंदनले pelletizing प्रक्रियाको समग्र दक्षतालाई समर्थन गर्दछ. तपाईं आफ्नो समाप्त गोली मा राम्रो परिणाम र कम दोष प्राप्त.
नोट: प्रभावकारी निस्पंदनले तपाईंको प्लास्टिक ग्रेन्युलेटर र ग्रेन्युलेटर ब्लेडको आयु विस्तार गर्दछ.
डाइ प्लेट मार्फत एक्सट्रुजन
डाइ प्लेट प्रकार्य
तपाईं प्लास्टिक पेलेटाइजर प्रक्रियाको एक महत्वपूर्ण चरणमा पुग्नुहुन्छ जब पग्लिएको प्लास्टिक डाइ प्लेटमा पुग्छ।. The die plate acts as a precision tool that shapes the melted material into strands. You rely on this component to define the initial size and shape of each strand, which later becomes a pellet. The design of the die plate directly affects the quality and consistency of your output.
यहाँ को एक द्रुत सिंहावलोकन छ key die plate features:
|
सुविधा |
विवरण |
|---|---|
|
कार्य |
Extrudes molten polymer through holes to define pellet dimensions |
|
Hole Size Range |
Typically ranges from 2.5 को 4 मिमी व्यास मा |
|
Number of Holes |
Usually between 200 को 800 holes |
|
Influence on Quality |
Design affects final pellet characteristics, including size and shape |
You can adjust the hole diameter and configuration to control the strand thickness. Smaller holes produce thinner strands and smaller pellets. Larger holes yield thicker strands and larger pellets. The die plate ensures that every strand leaving the extrusion system matches your desired specifications.
Pressure and Pellet Shape
You must maintain the right pressure as the molten plastic passes through the die plate. The extrusion system uses pressure to push the material evenly through each hole. Consistent pressure prevents irregularities in strand thickness and helps you achieve uniform pellet size. If the pressure drops or spikes, you may see defects such as uneven shapes or air pockets in the pellets.
The shape of each pellet depends on the die plate design and the pressure applied during extrusion. You can select different hole shapes and arrangements to create cylindrical, spherical, or lenticular pellets. दबाब र डाइ प्लेट डिजाइनको सही संयोजनले तपाइँलाई तपाइँको उत्पादनको अन्तिम रूप र प्रदर्शनमा नियन्त्रण दिन्छ.
स्ट्र्यान्डहरू आकार दिँदै
तपाईंसँग प्लाष्टिक स्ट्रेन्डहरूलाई छर्राहरूमा काट्नु अघि आकार दिन धेरै तरिकाहरू छन्. प्रत्येक विधिले विभिन्न अनुप्रयोगहरूको लागि अद्वितीय फाइदाहरू प्रदान गर्दछ. विधिको छनौटले गुणस्तरलाई असर गर्छ, लागत, र तपाईंको छर्राहरूको स्थिरता.
|
विधि |
विवरण |
गोली गुणस्तर मा प्रभाव |
|---|---|---|
|
स्ट्र्यान्डहरूमा प्लास्टिक निकाल्छ, त्यसपछि तिनीहरूलाई गोली मा काट्छ. |
साना ब्याचहरूको लागि लागत-प्रभावी, तर गुणस्तरमा फरक हुन सक्छ. |
|
|
पानीमुनि स्ट्रेन्डहरू काट्छ, जसले चिसो र गुणस्तर कायम राख्छ. |
प्रभावकारी शीतलनको कारणले उच्च गुणस्तरको छर्राहरू उत्पादन गर्दछ. |
|
|
पानी-रिङ प्रणालीहरू |
चिसो र स्ट्र्यान्डहरू काट्न पानीको घण्टी प्रयोग गर्दछ. |
लागत-कुशल हुँदा राम्रो गुणस्तर सुनिश्चित गर्दछ. |
तपाईले प्लास्टिक फोहोरको सानो ब्याचको लागि स्ट्र्यान्ड पेलेटाइजिङ प्रयोग गर्न सक्नुहुन्छ, किनकि यसले सरल र किफायती दृष्टिकोण प्रदान गर्दछ. पानीमुनि तातो अनुहार काट्ने कामले राम्रोसँग काम गर्छ जब तपाईंलाई चिल्लो सतहहरू भएका उच्च गुणस्तरका छर्राहरू चाहिन्छ।. पानी-रिंग प्रणाली लागत र गुणस्तर सन्तुलन, तिनीहरूलाई धेरै प्रकारका प्लास्टिकहरूको लागि उपयुक्त बनाउन.
तपाइँ प्रक्रिया समाप्त गर्न प्लास्टिक ग्रेन्युलेटर र ग्रेन्युलेटर टेक्नोलोजीमा निर्भर हुनुहुन्छ. आकार र चिसो पछि, प्रणालीले स्ट्र्यान्डहरूलाई एकसमान गोलीहरूमा काट्छ. यो चरणले पिघलिएको उत्पादनमा रूपान्तरण पूरा गर्दछ, प्याकेजिङ्ग वा थप प्रशोधन को लागी तयार छ.
टिप: स्थिर दबाब र तापमानको लागि सधैं बाहिर निकाल्ने प्रणाली निगरानी गर्नुहोस्. यसले तपाईंलाई लगातार गोली गुणस्तर कायम राख्न र डाउनटाइम कम गर्न मद्दत गर्दछ.
शीतलन विधिहरू
बाहिर निकाल्ने चरण पछि, तपाईंले गर्नुपर्छ तातो तारहरू चिसो गर्नुहोस् चाँडै ठोस गोलीहरू बनाउन. तपाईंले छनौट गर्नुभएको चिसो विधिले गोलीको गुणस्तरलाई असर गर्छ, ऊर्जा प्रयोग, र उत्पादन गति. तपाईं पानी रिंग कूलिंग बाट चयन गर्न सक्नुहुन्छ, पानीमुनि चिसो, वा हावा कूलिंग, तपाईंको सामग्री र उत्पादन आवश्यकताहरूमा निर्भर गर्दछ.
पानी रिंग कूलिंग
तपाईले प्रायः पोलीओलेफिन र पोलिस्टेरिनका लागि पानीको घण्टी कूलिङ प्रयोग गर्नुहुन्छ. यस विधिमा, तपाईंले मरेको अनुहारको वरिपरि पानीको औंठी निर्देशित गर्नुहुन्छ. पानी चिसो हुन्छ र स्ट्र्यान्डहरू बाहिर निस्कँदा बलियो बनाउँछ, त्यसपछि कटरले तिनीहरूलाई गोलीहरूमा काट्छ. यो प्रणाली धेरै मानक प्लास्टिक को लागी राम्रो काम गर्दछ र एक कम्प्याक्ट डिजाइन प्रदान गर्दछ.
यहाँ मुख्य लाभ र हानि को एक सारांश छ:
|
फाइदाहरू |
बेफाइदाहरू |
|---|---|
|
टाँसिने वा बाक्लो सामग्रीको लागि उपयुक्त छैन |
|
|
नेत्रहीन रूपमा आकर्षक छर्राहरू उत्पादन गर्दछ |
पानीको नजिकको निगरानी आवश्यक छ |
|
कम लागत संग कम्प्याक्ट प्रणाली |
सीमित सामग्री अनुकूलता |
|
पिघल तापक्रम र दबाबमा हुने परिवर्तनलाई राम्रोसँग ह्यान्डल गर्छ |
पानीमुनि प्रणालीको तुलनामा कम उत्पादन क्षमता |
|
स्पेस-कुशल र नियन्त्रण गर्न सजिलो |
विशिष्ट सामग्रीहरूमा सीमित |
|
बजेट-सचेत कम्पनीहरूको लागि लागत-प्रभावी |
तातो हुने वा सँगै टाँसिने सामग्रीहरूको लागि प्रभावकारी छैन |
|
उच्च उत्पादन मागहरू ह्यान्डल गर्न सक्दैन |
|
|
बजेट व्यवस्थापनको लागि राम्रो |
polyolefins र polystyrene जस्ता निश्चित सामग्रीहरूमा सीमित |
यदि तपाईं स्पेस-बचत चाहनुहुन्छ भने तपाईंले पानीको घण्टी कूलिंग छनौट गर्नुपर्छ, मानक सामग्रीको लागि बजेट-अनुकूल समाधान. टाँसिने वा बाक्लो प्लास्टिकको समस्याहरू रोक्नको लागि तपाईंले पानी प्रणालीलाई नजिकबाट निगरानी गर्नुपर्छ.
अन्डरवाटर कूलिंग
तपाईं पानी भित्र चिसो संग उच्च-गुणस्तर छर्रा प्राप्त गर्न सक्नुहुन्छ. यस विधिमा, तपाईंले सिधै पानीको कोठामा तारहरू काट्नुहोस्. पानीले तुरुन्तै छर्राहरूलाई चिसो र ठोस बनाउँछ, जसले चिल्लो सतह र एकसमान आकारमा पुर्याउँछ. तपाईं निरन्तर सञ्चालन र उच्च उत्पादन दरहरूबाट लाभ उठाउनुहुनेछ.
-
Underwater pelletizers produce uniform pellets with minimal fines and dust.
-
The rapid solidification process ensures consistent shape and size.
-
You can reach high production rates due to efficient cooling and solidification.
-
Compared to air-cooled systems, underwater cooling uses less energy because water transfers heat more efficiently.
You should consider underwater cooling if you need top-quality pellets and high production capacity. This method works well for demanding applications and advanced materials.
एयर कूलिंग
You may select air cooling for materials that react poorly to moisture, such as biodegradable plastics like PLA or PBAT. Air cooling uses fans or blowers to cool the strands as they exit the die. This method eliminates the need for drying systems, which can simplify your process.
|
अनुप्रयोगहरू |
सीमाहरू |
|---|---|
|
सबै प्रकारका सामग्रीहरूको लागि उपयुक्त छैन |
|
|
बायोडिग्रेडेबल सामग्रीको लागि प्रयोग गरिन्छ (PLA, PBAT) |
पानी चिसोको तुलनामा सीमित शीतलन दक्षता |
|
सुकाउने प्रणालीको आवश्यकतालाई हटाउँछ |
सम्भावित उच्च ऊर्जा लागत |
यदि तपाईंले नमी-संवेदनशील सामग्रीहरू प्रशोधन गर्नुहुन्छ वा अतिरिक्त सुकाउने चरणहरूबाट बच्न चाहनुहुन्छ भने तपाईंले एयर कूलिंग प्रयोग गर्नुपर्छ. तपाईंले पानीमा आधारित विधिहरूको तुलनामा उच्च ऊर्जा लागत र ढिलो शीतलन सामना गर्न सक्नुहुन्छ.
टिप: तपाईंको सामग्री र उत्पादन लक्ष्यहरूसँग सधैँ तपाईंको शीतलन विधि मिलाउनुहोस्. सही छनौटले तपाईंलाई दोषहरूबाट बच्न र तपाईंको छर्राहरूको गुणस्तर कायम राख्न मद्दत गर्दछ.
तपाइँ चिसो पछि प्रक्रिया पूरा गर्न ग्रेन्युलेटरमा भरोसा गर्नुहुन्छ. ग्रेन्युलेटरले ठोस स्ट्र्यान्डहरूलाई एकसमान गोलीहरूमा काट्छ, प्याकेजिङ वा थप प्रयोगको लागि तयार. Efficient cooling ensures that the melting and cutting stages produce high-quality pellets from your plastic waste.
Pelletizing and Cutting
Knife Cutting Mechanism
You rely on the knife cutting mechanism to transform cooled plastic strands into finished pellets. The system positions specialized knives close to the die face, where the strands exit. द Melt-to-Cut window plays a crucial role here. If you allow too little time between the die and the blade, you may see misshapen pellets. Too much time can cause fractures and fines, which lowers overall quality. Pelletizing knives come in different shapes, such as straight, slanted, or V-shaped, and each suits a specific type of pelletizer. Manufacturers use high-carbon steel or tool steel for these knives, which increases durability. Precision in cutting is essential, so many knives are CNC-machined for tight tolerances. Heat treatments and coatings further extend blade life and improve performance.
-
The Melt-to-Cut window determines pellet shape and quality.
-
Knife material and shape affect durability and cutting precision.
-
Proper timing prevents defects and ensures consistent results.
Achieving Uniform Pellets
You want every pellet to have the same size and shape. To achieve this, you must control several process variables during cutting. Adjusting the feed rate, disc angle, and disc speed lets you fine-tune pellet size. For smaller pellets, you increase the feed rate and disc angle, feed closer to the three or four o’clock position, and raise the disc speed. For larger pellets, you decrease the feed rate and disc angle, feed closer to the seven o’clock position, and lower the disc speed. These adjustments help you maintain uniformity and avoid defects.
टिप: Monitor your process controls closely. Small changes in feed or speed can make a big difference in pellet quality.
You also need to ensure that the granulator operates smoothly. Consistent operation helps you cut into pellets with minimal variation, supporting high-quality output.
Types of Pelletizer Cutters
You can choose from several types of pelletizer cutters, each designed for specific materials and production needs. The cutter type affects pellet shape, थ्रुपुट, र आर्द्रता सामग्री. यहाँ एक छ comparison:
|
टाइप गर्नुहोस् |
गोली आकार |
उपयुक्त सामग्री |
थ्रुपुट (kg/hr) |
Residual Moisture (%) |
|---|---|---|---|---|
|
स्ट्र्यान्ड |
बेलनाकार |
थर्मोप्लास्टिक (PP, PE, ABS, PS) |
100-२,००० |
<1% |
|
पानीमुनि |
गोलाकार |
All Polymers |
500–3,000+ |
<0.05% |
|
पानीको घण्टी |
Lenticular |
PE, PP, पीसी, PS |
200-१,५०० |
<0.5% |
Strand pelletizing uses a water bath for cooling and works well for continuous strands. Underwater pelletizers cut molten plastic directly into pellets with rapid cooling, तपाईंलाई आकार र आकारमा राम्रो नियन्त्रण दिँदै. पानी रिङ प्रणाली लागत र गुणस्तर बीच सन्तुलन प्रदान गर्दछ, धेरै अनुप्रयोगहरूको लागि उपयुक्त लेन्टिक्युलर पेलेटहरू उत्पादन गर्दै.
तपाइँ तपाइँको सामग्री को आधार मा सही कटर चयन गर्नुहोस्, इच्छित गोली विशेषताहरु, र उत्पादन लक्ष्यहरू. यो छनोटले तपाइँको छर्राहरूले उद्योग मापदण्ड र ग्राहक आवश्यकताहरू पूरा गरेको सुनिश्चित गर्दछ.
गोली सङ्कलन र फिनिशिङ
सुकाउने र स्क्रिनिङ
तपाईंले यो सुनिश्चित गर्नुपर्छ गोलीहरू सुख्खा छन् र प्याकेजिङ अघि अनावश्यक सामग्रीबाट मुक्त. नमी नियन्त्रण महत्वपूर्ण छ किनभने भिजेको छर्राहरूले भण्डारणको समयमा उत्पादनको गिरावट र समस्याहरू निम्त्याउन सक्छ. चिसो पछि, तपाईं प्रक्रिया अनुकूलन गर्न नमी सामग्री निगरानी. तपाईले राम्रोसँग बनेको छर्राहरूलाई जरिवाना र मलबेबाट अलग गर्न स्क्रिनिङ उपकरण प्रयोग गर्नुहुन्छ. स्क्रिनिङले पनि पत्थरी हटाउँछ, प्लास्टिक, धातुहरू, र अन्य कडा सामग्रीहरू जसले तपाईंको उपकरणलाई क्षति पुर्याउन सक्छ. A stone trap helps you eliminate hard materials, while magnets pick up metals. You rely on these steps to maintain pellet quality and protect your machinery.
-
Monitor moisture content after cooling.
-
Use screening equipment to remove fines and debris.
-
Employ stone traps and magnets to eliminate hard materials and metals.
-
Separate well-formed pellets from defective ones before packaging.
टिप: Regular screening and drying help you avoid packaging low-quality products and extend the lifespan of your granulator.
गुणस्तर नियन्त्रण
You need to implement quality control measures to ensure product consistency. Sampling plays a crucial role in achieving good pellet quality. You must use proper procedures and equipment to minimize sampling errors. Samples should represent the entire batch, so you avoid skewed results. You process samples correctly before laboratory analysis to get accurate data.
Here is a step-by-step checklist for quality control:
-
Verify assay accuracy by rechecking with the lab.
-
Ensure the sample taken is representative.
-
Investigate if multiple nutrient levels are out of control.
-
Confirm the regular crew operated the mill during production.
-
Check for discrepancies in inventory records.
-
Ensure scales and metering devices are correctly adjusted.
-
Inspect ingredient and finished-feed bins for issues.
-
Reassess mixing times for correctness.
-
Review ingredient assay values for deficiencies.
Finished-feed assays provide a final assessment of how well you controlled quality during production. You should sample regularly, such as once per week or per 100 tons of production, to maintain consistent quality.
नोट: Consistent sampling and accurate processing help you deliver pellets that meet industry standards.
प्याकेजिङ
You prepare pellets for shipment or storage by packaging them efficiently. You use automated systems to fill bags, bins, or containers. Packaging protects pellets from moisture, प्रदूषण, and mechanical damage. You label each package with batch information, production date, and quality data. This step helps you track inventory and ensures traceability. You store packaged pellets in a dry, clean area to preserve their quality until use.
-
Use automated packaging systems for efficiency.
-
Label packages for traceability and quality assurance.
-
Store pellets in dry, clean conditions to prevent degradation.
कलआउट: Proper packaging and storage guarantee that your pellets remain high-quality and ready for manufacturing or recycling.
You transform plastic into pellets by following each stage: खुवाउने, पिघल्दै, फिल्टरिङ, बाहिर निकाल्दै, चिसो, र काट्ने. This process gives you uniform pellets for manufacturing and recycling.
-
Modern pelletizers help you सम्म बचत गर्नुहोस् 30% on materials and reduce the need for new plastic.
-
You support a circular economy by using a granulator to recycle waste and keep plastics out of landfills.
-
यी मेसिनहरू lower environmental impact and conserve resources for the future.
Appreciate how this technology makes plastics more sustainable and efficient for everyone.
FAQ
What types of plastics can you process in a pelletizer?
You can process most thermoplastics, पोलिथीन सहित (PE), polypropylene (PP), polystyrene (PS), र PET. Some machines also handle engineering plastics and biodegradable materials. Always check your pelletizer’s compatibility before starting.
How do you maintain pellet size consistency?
You control pellet size by adjusting feed rate, die plate design, and cutting speed. Regular monitoring and equipment calibration help you achieve uniform pellets. Consistent input material also improves results.
Why do you need to filter the melted plastic?
Filtration removes contaminants like dirt, metal, वा पग्लिएका कणहरू. Clean melt protects your equipment and ensures high-quality pellets. You should replace filters regularly to maintain efficiency.
What is the difference between strand and underwater pelletizing?
Strand pelletizing cuts cooled strands after they exit the die. Underwater pelletizing cuts molten plastic directly in water, producing smoother, more uniform pellets. Underwater systems suit high-output and specialty plastics.
How do you reduce moisture in finished pellets?
You use drying systems after cooling. Air knives, centrifugal dryers, or fluidized bed dryers remove surface moisture. Proper drying prevents pellet degradation and improves storage life.
Can you recycle mixed plastic waste in a pelletizer?
You can process mixed plastics, but you may see lower pellet quality. Sorting and pre-treating materials improve results. Some advanced pelletizers handle blends better than others.
How do you troubleshoot common pelletizer problems?
टिप: Check for uneven feeding, clogged filters, or incorrect temperature settings. Inspect knives for wear. Regular maintenance and monitoring help you solve most issues quickly.