

ວິທີການ Pelletizing Extruders ເຮັດວຽກແລະອົງປະກອບຕົ້ນຕໍຂອງພວກເຂົາແມ່ນຫຍັງ
ທ່ານໃຊ້ a extruder pelletizing ເພື່ອເຮັດໃຫ້ເມັດພາດສະຕິກຂະຫນາດນ້ອຍ. ເຄື່ອງນີ້ເອົາພາດສະຕິກເຊັ່ນ ໂພລີເອທິລີນ, polypropylene, ໂພລີອາມິດ, ແລະອາຊິດ polylactic. ມັນປ່ຽນພວກມັນເປັນເມັດເພື່ອໃຫ້ພວກມັນງ່າຍຕໍ່ການໃຊ້ແລະເຄື່ອນຍ້າຍ.
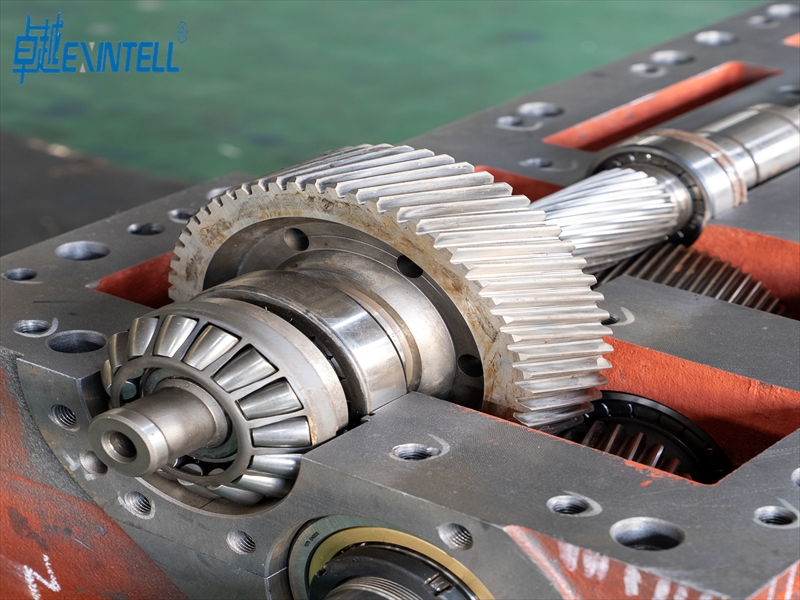
| ປະເພດ | ຕົວຢ່າງ | ຄໍາຮ້ອງສະຫມັກ |
|---|---|---|
| ພາດສະຕິກທົ່ວໄປ | ໂພລີເອທິລີນ (PE), ໂພລີໂພລີນ (PP) | ໃຊ້ສໍາລັບການຫຸ້ມຫໍ່ເຊັ່ນ: ຮູບເງົາ, ຖົງ, ແລະບັນຈຸ |
| ພາດສະຕິກວິສະວະກໍາທີ່ມີປະສິດຕິພາບສູງ | ໂພລີອາມິດ (PA), Acrylonitrile Butadiene Styrene (ABS) | ໃຊ້ສໍາລັບຊິ້ນສ່ວນລົດໃຫຍ່ແລະກໍລະນີເອເລັກໂຕຣນິກ |
| ພິເສດ ແລະ ພາດສະຕິກທີ່ສາມາດຍ່ອຍສະຫຼາຍໄດ້ | ອາຊິດ polylactic (PLA), Thermoplastic Elastomer (TPE) | ໃຊ້ສໍາລັບການຫຸ້ມຫໍ່ທີ່ເປັນມິດກັບສິ່ງແວດລ້ອມແລະເຄື່ອງມືທາງການແພດ |
| ພາດສະຕິກທີ່ຖືກດັດແປງ | LSZH, XLPE, TPU | ໃຊ້ສໍາລັບການປົກຫຸ້ມຂອງສາຍແລະສາຍ |
ການຮູ້ວິທີການເຮັດວຽກຂອງເຄື່ອງຈັກແລະສິ່ງທີ່ແຕ່ລະພາກສ່ວນຊ່ວຍທ່ານໃຊ້ມັນດີຂຶ້ນ. ມັນຍັງຊ່ວຍໃຫ້ທ່ານແກ້ໄຂບັນຫາໄດ້ງ່າຍຂຶ້ນ.
Key Takeaways
- Pelletizing extruders ປ່ຽນພລາສຕິກດິບເປັນຂະຫນາດນ້ອຍ ເມັດ. ເມັດມີຂະຫນາດດຽວກັນທັງຫມົດ. ນີ້ເຮັດໃຫ້ພວກເຂົາງ່າຍຕໍ່ການນໍາໃຊ້ໃນຫຼາຍວິທີ.
- ຮູ້ຈັກ ພາກສ່ວນຕົ້ນຕໍ ຊ່ວຍເຮັດໃຫ້ເມັດດີຂື້ນ. ພາກສ່ວນເຫຼົ່ານີ້ແມ່ນ hopper ໄດ້, screw, ຖັງ, ຕາຍ, ລະບົບເຮັດຄວາມເຢັນ, ແລະລະບົບມີດ.
- ການຮັກສາອັດຕາອາຫານໃຫ້ຄົງທີ່ແມ່ນມີຄວາມສໍາຄັນຫຼາຍ. ຄວາມໄວຂອງສະກູຕ້ອງຢູ່ຄືກັນ. ນີ້ຊ່ວຍເຮັດໃຫ້ແມ້ກະທັ້ງເມັດແລະຢຸດບັນຫາເຄື່ອງຈັກ.
- ຄວາມເຢັນທີ່ດີແມ່ນຕ້ອງການເພື່ອເຮັດໃຫ້ເມັດແຂງໄວ. ນີ້ຊ່ວຍໃຫ້ເມັດຮັກສາຮູບຮ່າງແລະແຂງແຮງ.
- ການກວດສອບປົກກະຕິຈະຊ່ວຍໃຫ້ extruder ເຮັດວຽກໄດ້ດີ. ທ່ານຄວນກວດເບິ່ງ screws ແລະເຮັດຄວາມສະອາດຕາຍເລື້ອຍໆ. ອັນນີ້ເຮັດໃຫ້ເຄື່ອງເຮັດວຽກ ແລະ ເຮັດໃຫ້ມັນຢູ່ໄດ້ດົນຂຶ້ນ.
Pelletizing Extruder ຂັ້ນຕອນຂະບວນການ
ກ extruder pelletizing ປ່ຽນພລາສຕິກດິບໃຫ້ເປັນເມັດນ້ອຍໆ. ມັນເຮັດສິ່ງນີ້ໂດຍການໃຊ້ຂັ້ນຕອນຕົ້ນຕໍບໍ່ຫຼາຍປານໃດ. ທ່ານສາມາດປະຕິບັດຕາມຂັ້ນຕອນເຫຼົ່ານີ້ເພື່ອເບິ່ງວິທີການເຮັດວຽກຂອງເຄື່ອງຈັກ.
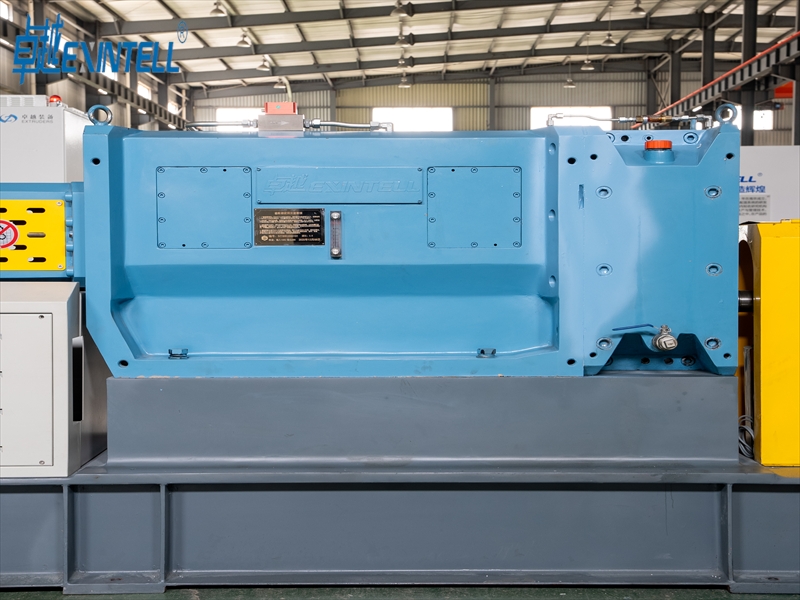
ການໃຫ້ອາຫານແລະການລະລາຍ
ທໍາອິດ, ທ່ານເອົາຢາງດິບເຂົ້າໄປໃນ hopper. ເຄື່ອງຈັກມີສະກູທີ່ຍ້າຍພລາສຕິກໄປຂ້າງຫນ້າ. ໃນຂະນະທີ່ມັນເຄື່ອນຍ້າຍ, ສະກູຍູ້ພາດສະຕິກແລະເອົາອາກາດອອກ. ຖັງໄດ້ຮັບຄວາມຮ້ອນແລະເຮັດໃຫ້ພາດສະຕິກ melts. ສະກູຍັງເຮັດໃຫ້ຄວາມຮ້ອນໂດຍການຖູພາດສະຕິກ.
ເຄັດລັບ: ຖ້າທ່ານໃຫ້ອາຫານຢາງເທົ່າທຽມກັນ, ທ່ານໄດ້ຮັບເມັດທີ່ມີລັກສະນະດຽວກັນ.
screw ພາຍໃນ extruder pelletizing ມີ ສາມພາກສ່ວນ:
- ເຂດການໃຫ້ອາຫານຍູ້ຢາງຢາງໄປຂ້າງໜ້າ.
- ເຂດບີບອັດເຮັດໃຫ້ພລາສຕິກ melts ແລະເອົາອາກາດອອກ.
- ເຂດວັດແທກຈະສ້າງຄວາມກົດດັນແລະຮັກສາການໄຫຼຢ່າງຕໍ່ເນື່ອງ.
Twin screw extruders ປົນຢາງດີກວ່າ. ພວກເຂົາມີສອງສະກູທີ່ຫັນເຂົ້າກັນ. ນີ້ເຮັດໃຫ້ຄວາມຮ້ອນຫຼາຍກວ່າເກົ່າແລະການປະສົມທີ່ດີກວ່າ. ມັນຊ່ວຍເຮັດໃຫ້ເມັດທີ່ມີລັກສະນະດຽວກັນ.
ອຸນຫະພູມທີ່ທ່ານຕ້ອງການແມ່ນຂຶ້ນກັບປະເພດພາດສະຕິກ. ນີ້ແມ່ນຕາຕະລາງທີ່ມີຈຸດ melting ສໍາລັບພາດສະຕິກທົ່ວໄປ:
| ໂພລີເມີພາດສະຕິກ | ຈຸດລະລາຍພື້ນຖານ (°C) | ຂອບເຂດອຸນຫະພູມການລະລາຍພາກປະຕິບັດ (°C) | ບັນທຶກການປະມວນຜົນທີ່ສໍາຄັນ |
|---|---|---|---|
| ABS (Acrylonitrile Butadiene Styrene) | 105 – 107 (Tg) | 210 – 250 | ຫຼີກລ້ຽງການຮັບແສງດົນນານເກີນກວ່າ 270°C ເພື່ອປ້ອງກັນການເຊື່ອມໂຊມ. |
| ໂພລີຄາບອນ (PC) | 155 – 160 | 280 – 320 | ຕ້ອງໄດ້ຮັບການຕາກໃຫ້ແຫ້ງຢ່າງລະອຽດເພື່ອປ້ອງກັນບໍ່ໃຫ້ hydrolysis; ຕ້ອງການອຸນຫະພູມ mold ສູງ (80-110°C). |
| ໂພລີໂພລີນ (PP) | 160 – 165 | 200 – 260 | ການຫົດຕົວຂອງປະລິມານສູງ; ຮຽກຮ້ອງໃຫ້ມີຄວາມກົດດັນຊອງ / ຖືພຽງພໍ. |
| ໄນລອນ 66 (PA66) | 260 – 265 | 280 – 310 | hygroscopic ທີ່ສຸດ; ຮຽກຮ້ອງໃຫ້ມີ molds ກ່ອນແຫ້ງແລະຮ້ອນທັນທີທັນໃດ (70-100°C). |
| ໂພລີເອທິລີນ (HDPE) | 130 – 135 | 210 – 260 | ການຫົດຕົວສູງ; ການອອກແບບຄວາມເຢັນທີ່ເຫມາະສົມທີ່ສໍາຄັນ. |
| ໂພລີອົກຊີເມທີລີນ (POM) | 165 – 175 | 190 – 220 | ມີຄວາມສ່ຽງຕໍ່ການເຊື່ອມໂຊມຂອງຄວາມຮ້ອນ; ຫຼີກເວັ້ນການອຸນຫະພູມຫຼາຍເກີນໄປແລະເວລາທີ່ຢູ່ອາໄສ. |
| ອະຄິລິກ (PMMA) | 160 – 170 | 220 – 250 | Hygroscopic; ຕ້ອງໄດ້ຮັບການຕາກໃຫ້ແຫ້ງເພື່ອປ້ອງກັນການຜິດປົກກະຕິ; ຄວາມຕ້ານທານການໄຫຼສູງ. |
| Polybutylene Terephthalate (PBT) | 225 – 230 | 240 – 270 | Hygroscopic; ຮຽກຮ້ອງໃຫ້ມີການແຫ້ງກ່ອນ; ມີຄວາມສ່ຽງຕໍ່ການ warping. |
| Polyetheretherketone (PEEK) | 340 – 380 | 370 – 400 | ຮຽກຮ້ອງໃຫ້ມີອຸນຫະພູມການປຸງແຕ່ງສູງຫຼາຍແລະການແຫ້ງແລ້ງ. |
| Thermoplastic Polyurethane (TPU) | 120 – 140 (Tg) | 180 – 220 | Hygroscopic; ການລະລາຍຫນຽວຕ້ອງການປະຕູຮົ້ວພິເສດ. |
| ໂພລີວິນນິລ chloride (PVC) | 160 – 180 (Tg) | 170 – 210 | ສະຖຽນລະພາບຄວາມຮ້ອນທີ່ບໍ່ດີ; ຮຽກຮ້ອງໃຫ້ມີການຄວບຄຸມອຸນຫະພູມທີ່ຊັດເຈນແລະອຸປະກອນທີ່ທົນທານຕໍ່ການກັດກ່ອນ. |
Extrusion ຜ່ານຕາຍ
ໃນເວລາທີ່ພາດສະຕິກ melts, ໄດ້ extruder pelletizing pushes ມັນໂດຍຜ່ານການຕາຍ. ແຜ່ນເຫຼັກສ້າງຮູບຮ່າງຂອງພາດສະຕິກທີ່ລະລາຍອອກເປັນເສັ້ນຍາວ ຫຼືຮູບຮ່າງອື່ນໆ. ໄດ້ ການອອກແບບຂອງຕາຍຄວບຄຸມຮູບຮ່າງ ແລະຂະຫນາດຂອງພາດສະຕິກ. ຖ້າເຈົ້າໃຊ້ຮອບຕາຍ, ທ່ານໄດ້ຮັບ strands ມົນ. ຖ້າທ່ານໃຊ້ສີ່ຫລ່ຽມຈະຕາຍ, ມຸມອາດຈະປິດລົງຍ້ອນການເຄື່ອນທີ່ຂອງພາດສະຕິກ.
ໝາຍເຫດ: ການຕາຍຕ້ອງແຂງແຮງແລະຍາວນານ. ຕາຍຫຼາຍຄົນໃຊ້ ຝາອັດປາກຂຸມ tungsten carbide ສໍາລັບພາດສະຕິກທີ່ແຂງດ້ວຍເສັ້ນໃຍແກ້ວ.
ຄວາມຮ້ອນຂອງຄວາມຮ້ອນແລະຄວາມຮ້ອນຂອງມັນຍັງສໍາຄັນ. ຖ້າຕາຍມີຄວາມຮ້ອນບໍ່ສະຫມໍ່າສະເຫມີ, ພາດສະຕິກສາມາດອອກມາໃນຮູບຮ່າງທີ່ບໍ່ຖືກຕ້ອງ.
ເຮັດຄວາມເຢັນຂອງ Extrudate
ຫຼັງຈາກພາດສະຕິກອອກຈາກຕາຍ, ມັນຍັງຮ້ອນແລະອ່ອນ. ທ່ານຈໍາເປັນຕ້ອງເຢັນໄວເພື່ອໃຫ້ມັນແຂງ. ໄດ້ extruder pelletizing ສາມາດໃຊ້ວິທີຕ່າງໆເພື່ອເຮັດໃຫ້ເຢັນໄດ້:
- ເຄື່ອງຍ່ອຍໃຕ້ນ້ຳ: ຕາຍແລະເຄື່ອງຕັດຢູ່ໃນນ້ໍາ. ນ້ໍາເຮັດໃຫ້ເມັດເຢັນທັນທີ.
- Strand Pelletizers: ສາຍສຕິກເຂົ້າໄປໃນອາບນ້ໍາ, ຫຼັງຈາກນັ້ນ, ອາກາດແຫ້ງໃຫ້ເຂົາເຈົ້າກ່ອນທີ່ຈະຕັດ.
- Die-Face Pelletizers: ເຄື່ອງຈັກຕັດເມັດທີ່ໃບຫນ້າຕາຍ. ອາກາດ ຫຼື ໝອກນ້ຳເຮັດໃຫ້ພວກມັນເຢັນລົງ, ຫຼືພວກເຂົາລົງໃນອາບນ້ໍາ.
ຖ້າທ່ານເຮັດຄວາມເຢັນຂອງພາດສະຕິກໄວເກີນໄປຫຼືຊ້າເກີນໄປ, ເມັດສາມາດງໍຫຼືຫົດຕົວ. ນີ້ສາມາດເຮັດໃຫ້ພວກເຂົາມີຂະຫນາດຫຼືຮູບຮ່າງທີ່ບໍ່ຖືກຕ້ອງ. ຄວາມເຢັນທີ່ດີຊ່ວຍໃຫ້ທ່ານໄດ້ຮັບເມັດທີ່ມີຄວາມເຂັ້ມແຂງແລະທັງຫມົດດຽວກັນ.
ຕັດເຂົ້າໄປໃນເມັດ
ຂັ້ນຕອນສຸດທ້າຍແມ່ນຕັດຢາງເຢັນເປັນເມັດຂະຫນາດນ້ອຍ. ໄດ້ extruder pelletizing ໃຊ້ ລະບົບການຕັດທີ່ແຕກຕ່າງກັນ:
| ວິທີການຕັດ | ລາຍລະອຽດ |
|---|---|
| Gantry ຕັດ | ວິທີການທີ່ມີອິດທິພົນຕໍ່ຄວາມເປັນເອກະພາບແລະຄຸນນະພາບຂອງເມັດ. |
| ການຕັດແຫວນນ້ໍາແນວນອນ | ໃຊ້ນ້ໍາເຢັນແລະຕັດ extrudate ເຂົ້າໄປໃນເມັດ. |
| ການຕັດໃຕ້ນ້ຳ | ຕັດ strands ເຢັນພາຍໃຕ້ນ້ໍາສໍາລັບຂະຫນາດ pellet ເປັນເອກະພາບ. |
ນອກນັ້ນທ່ານຍັງສາມາດຊອກຫາວິທີການຕັດເຫຼົ່ານີ້:
- ຕັດ Gantry
- ການຕັດແຫວນນ້ໍາອອກຕາມລວງນອນ
- ການຕັດໃຕ້ນ້ໍາ
ແຕ່ລະວິທີຊ່ວຍໃຫ້ທ່ານໄດ້ຮັບເມັດທີ່ມີຂະຫນາດດຽວກັນ. ເມັດທີ່ຄືກັນທັງຫມົດແມ່ນງ່າຍຕໍ່ການຈັດການ, ຮ້ານ, ແລະໃຊ້ໃນເຄື່ອງຈັກອື່ນໆ.
ສະຫຼຸບ: ທ່ານປ້ອນຢາງດິບເຂົ້າໄປໃນ extruder pelletizing, ລະລາຍມັນ, ຮູບຮ່າງຂອງມັນດ້ວຍການຕາຍ, ເຢັນມັນ, ແລະຕັດມັນເຂົ້າໄປໃນເມັດ. ແຕ່ລະຂັ້ນຕອນປ່ຽນພາດສະຕິກຈາກວັດຖຸດິບເຂົ້າໄປໃນເມັດສໍາເລັດຮູບທີ່ທ່ານສາມາດນໍາໃຊ້ສໍາລັບຜະລິດຕະພັນຈໍານວນຫຼາຍ.
ອົງປະກອບຕົ້ນຕໍຂອງເຄື່ອງ Extruder Pelletizing
Hopper ແລະອາຫານຄໍ
ທ່ານເລີ່ມຕົ້ນໂດຍການໃສ່ຢາງດິບເຂົ້າໄປໃນ hopper. hopper ເກັບຮັກສາແລະອາຫານພາດສະຕິກ. ມັນຮັກສາພາດສະຕິກທີ່ສະອາດແລະປອດໄພຈາກຝຸ່ນ. ດ້ານລຸ່ມຂອງ hopper ເຫມາະກັບຄໍອາຫານ. ຄໍອາຫານເຊື່ອມຕໍ່ກັບຖັງ extruder. ການຕັ້ງຄ່ານີ້ຊ່ວຍໃຫ້ພລາສຕິກເຄື່ອນທີ່ລຽບງ່າຍ.
- hopper ຄວບຄຸມວ່າພາດສະຕິກເຂົ້າໄປໃນຫຼາຍປານໃດ. ນີ້ຈະຢຸດເຊົາການເຂົ້າໄປໃນພາດສະຕິກຫຼາຍເກີນໄປຫຼືຫນ້ອຍເກີນໄປ.
- hoppers ສ່ວນໃຫຍ່ມີຂ້າງຊັນແລະເປີດຂະຫນາດນ້ອຍ. ຮູບຮ່າງນີ້ຊ່ວຍໃຫ້ພລາສຕິກເຄື່ອນຍ້າຍ ແລະຢຸດບໍ່ໃຫ້ມັນຕິດກັນ.
- ບາງໂຕສາມາດເອົາພລາສຕິກແຫ້ງທີ່ເອົາລົງໄປໃນນໍ້າ, ເຊັ່ນ nylon ຫຼື PLA.
- hoppers ໃໝ່ກວ່າອາດຈະສັ່ນ ຫຼື ປັ່ນປຼາສະຕິກເພື່ອໃຫ້ມັນເຄື່ອນທີ່.
ຄໍອາຫານແມ່ນບ່ອນທີ່ hopper ພົບກັບຖັງ. ທ່ານຕ້ອງການ ຮັກສາອຸນຫະພູມຢູ່ທີ່ນີ້. ຖ້າມັນຮ້ອນເກີນໄປ, ພາດສະຕິກສາມາດຕິດຫຼືລະລາຍໄວ. ນີ້ສາມາດສະກັດເຄື່ອງຈັກ. ການເຮັດໃຫ້ຄໍອາຫານເຢັນຊ່ວຍໃຫ້ຖົງຢາງເຄື່ອນທີ່ ແລະຮັກສາເຄື່ອງຈັກເຮັດວຽກ.
ເຄັດລັບ: A hopper ທີ່ດີແລະຄໍອາຫານຊ່ວຍໃຫ້ extruder pelletizing ຂອງທ່ານເຮັດວຽກໄດ້ດີ.
| ຍຸດທະສາດການອອກແບບ | ຜົນກະທົບຕໍ່ການໄຫຼເຂົ້າຂອງວັດສະດຸ |
|---|---|
| ການໂຕ້ຕອບແບບ tapered ໃນ feeders | ໃຫ້ອາຫານເຖິງແມ່ນວ່າແລະຢຸດການເກີດຮູຂຸມຂົນ |
| ປ່ຽງ rotary ກັບສິ້ນ spool | ຢຸດການຕິດຕົວ ແລະ ເຮັດໃຫ້ຢາງເຄື່ອນທີ່ |
| ເຄື່ອງປ້ອນ vibratory ທີ່ມີຄໍຫັນປ່ຽນ | ຊ່ວຍໃຫ້ການໄຫຼຂອງພາດສະຕິກແລະຮັກສາຄວາມໄວຄົງທີ່ |
Screw ແລະ Barrel
ພາຍໃນ extruder pelletizing, screw ແລະ barrel ເຮັດວຽກຮ່ວມກັນ. ພວກເຂົາເຈົ້າຍ້າຍ, ລະລາຍ, ແລະປະສົມພລາສຕິກ. ສະກູມີສາມສ່ວນຕົ້ນຕໍ:
- ເຂດອາຫານ: ພາກສ່ວນນີ້ຈັບພາດສະຕິກແລະຍູ້ມັນໄປຂ້າງຫນ້າ.
- ເຂດການບີບອັດ: ທີ່ນີ້, ສະກູບີບພລາສຕິກແລະເອົາອາກາດອອກ. ນີ້ເຮັດໃຫ້ພາດສະຕິກ melt ເທົ່າທຽມກັນ.
- ເຂດວັດແທກ: ສ່ວນນີ້ສ້າງຄວາມກົດດັນແລະຮັກສາການໄຫຼຄົງທີ່ກ່ອນທີ່ຈະຕາຍ.
ຖັງໄປຮອບ screw. ມັນເຮັດຄວາມຮ້ອນແລະເຮັດໃຫ້ຖົງຢາງອ່ອນລົງ. ຖັງຍັງຊ່ວຍປະສົມພາດສະຕິກສໍາລັບການລະລາຍກ້ຽງ.
| ປັດໄຈ | ລາຍລະອຽດ |
|---|---|
| Screw Geometry | ຮູບຮ່າງ ແລະມຸມຂອງສະກູຈະປ່ຽນວິທີທີ່ພາດສະຕິກເຄື່ອນຍ້າຍ ແລະປະສົມກັນ. ມຸມນ້ອຍໆປະສົມກັນໄດ້ດີກວ່າແຕ່ຊຸດໂຊມໄວ. |
| Kneading Blocks | ພາກສ່ວນເຫຼົ່ານີ້ປະສົມພລາສຕິກຫຼາຍຂຶ້ນໂດຍການເຮັດໃຫ້ມັນຂັດເຂົ້າກັນ. ບລັອກຫຼາຍ ຫຼືມຸມທີ່ໃຫຍ່ກວ່າປະສົມກັນຫຼາຍ ແຕ່ໃຊ້ພະລັງງານ ແລະຄວາມຮ້ອນຫຼາຍຂຶ້ນ. |
| ໂປຣໄຟລ໌ອຸນຫະພູມ | ທ່ານຕ້ອງຄວບຄຸມຄວາມຮ້ອນໃນແຕ່ລະພາກສ່ວນ. ຄວາມຮ້ອນຫຼາຍເກີນໄປສາມາດທໍາລາຍພາດສະຕິກໄດ້. ຄວາມຮ້ອນບໍ່ພຽງພໍເຮັດໃຫ້ມັນ unmelted. |
ໝາຍເຫດ: ສະກູແລະຖັງທີ່ເຫມາະສົມຊ່ວຍໃຫ້ທ່ານເຮັດໃຫ້ເມັດທີ່ດີແລະເສຍເງິນຫນ້ອຍລົງ.
Breaker Plate ແລະ Adapter
ຫຼັງຈາກ melting, ພາດສະຕິກຜ່ານແຜ່ນເບກເກີແລະຕົວດັດແປງ. ແຜ່ນເບກເກີແມ່ນແຜ່ນໂລຫະທີ່ມີຮູນ້ອຍໆຫຼາຍ. ມັນເຮັດຫຼາຍຢ່າງ:
- ມັນ ຈັບຝຸ່ນ, ບິດແຂງ, ແລະສິ່ງບໍ່ດີອື່ນໆ.
- ມັນເຮັດໃຫ້ຄວາມກົດດັນຄົງທີ່ພາຍໃນຖັງ.
- ມັນຖືຊຸດຫນ້າຈໍເພື່ອເຮັດຄວາມສະອາດການລະລາຍຫຼາຍຂຶ້ນ.
- ມັນແຕກອອກເປັນ clumps ດັ່ງນັ້ນ melt ແມ່ນກ້ຽງ.
ອະແດບເຕີ, ຍັງເອີ້ນວ່າທໍ່ອາຫານ, ເຊື່ອມຕໍ່ barrel ກັບຕາຍ. ມັນນໍາພາພາດສະຕິກທີ່ລະລາຍໄປສູ່ການຕາຍແລະຮັກສາການໄຫຼຢ່າງຕໍ່ເນື່ອງ.
ເຄັດລັບ: ແຜ່ນເບກເກີທີ່ສະອາດ ແລະອະແດັບເຕີຊ່ວຍໃຫ້ທ່ານສ້າງຄວາມເຂັ້ມແຂງ, ເຖິງແມ່ນວ່າເມັດ.
ລະບົບຕາຍ
ລະບົບການຕາຍເຮັດໃຫ້ຮູບຮ່າງຂອງພາດສະຕິກ melted ກ່ອນທີ່ຈະຕັດ. ການຕາຍມີບາງສ່ວນທີ່ສໍາຄັນ:
- ພື້ນທີ່ເປີດ: ນີ້ແມ່ນຂະຫນາດຂອງຂຸມຕາຍ. ມັນປ່ຽນແປງຄວາມກົດດັນແລະຄວາມຫນາແຫນ້ນຂອງຜະລິດຕະພັນ.
- ເນື້ອທີ່ດິນ: ພາກສ່ວນນີ້ສ້າງຮູບຮ່າງຂອງພລາສຕິກຍ້ອນວ່າມັນປ່ອຍໃຫ້ຕາຍ. ມັນຊ່ວຍເຮັດໃຫ້ເມັດທີ່ມີລັກສະນະແລະເຮັດວຽກຄືກັນ.
- ວັດສະດຸກໍ່ສ້າງ: ວັດສະດຸຂອງຕົວຕາຍປ່ຽນການຖູແລະຄວາມກົດດັນຂອງພາດສະຕິກໄດ້ຮັບຫຼາຍປານໃດ.
ທ່ານຈໍາເປັນຕ້ອງຮັກສາລະບົບຕາຍຢູ່ໃນຮູບຮ່າງທີ່ດີ. ການທໍາຄວາມສະອາດແລະການກວດສອບມັນມັກຈະຢຸດບັນຫາແລະຮັກສາຄຸນນະພາບຂອງເມັດສູງ. ຖ້າຕາຍມີບັນຫາ, ເມັດສາມາດມີການປ່ຽນແປງຂະຫນາດ, ຄວາມເຂັ້ມແຂງ, ຫຼືຮູບຮ່າງ.
ໝາຍເຫດ: ລະບົບການເສຍຊີວິດແມ່ນຫນຶ່ງໃນພາກສ່ວນທີ່ສໍາຄັນທີ່ສຸດຂອງ extruder pelletizing ຂອງທ່ານ.
ລະບົບເຮັດຄວາມເຢັນ
ເມື່ອພາດສະຕິກອອກຈາກຕາຍ, ມັນຍັງຮ້ອນ. ລະບົບເຮັດຄວາມເຢັນເຮັດໃຫ້ພາດສະຕິກແຂງເພື່ອໃຫ້ທ່ານສາມາດຕັດມັນໄດ້. ມີວິທີທີ່ແຕກຕ່າງກັນທີ່ຈະເຢັນ:
- ລະບົບລະບາຍອາກາດ: ເຫຼົ່ານີ້ໃຊ້ພັດລົມຫຼືເຄື່ອງເປົ່າເພື່ອເຮັດຄວາມເຢັນຂອງພາດສະຕິກ.
- ລະບົບລະບາຍນ້ໍາ: ເຫຼົ່ານີ້ຖິ້ມພາດສະຕິກເຂົ້າໄປໃນຖັງນ້ໍາ. ຫຼັງຈາກນັ້ນ, ເຄື່ອງອົບແຫ້ງເອົານ້ໍາອອກ.
- ເຄື່ອງອົບແຫ້ງ Fluidized: ອາກາດເຫຼົ່ານີ້ພັດຜ່ານເມັດພືດໃນຂະນະທີ່ພວກມັນເລື່ອນລົງຕາມຄ້ອຍ. ທ່ານສາມາດປ່ຽນຄວາມຊັນເພື່ອຄວບຄຸມໄລຍະເວລາທີ່ເມັດຢູ່ໃນເຄື່ອງອົບແຫ້ງ.
ບາງລະບົບໃຊ້ນ້ໍາຄືນເພື່ອປະຫຍັດພະລັງງານ. ການຄວບຄຸມອັດຕະໂນມັດສາມາດປ່ຽນຄວາມເຢັນໂດຍອີງໃສ່ສິ່ງທີ່ທ່ານຕ້ອງການ, ເຊິ່ງຍັງຊ່ວຍປະຢັດພະລັງງານ.
| ຈຸດຫຼັກຖານ | ລາຍລະອຽດ |
|---|---|
| ການເພີ່ມປະສິດທິພາບຂອງຊັບພະຍາກອນຄວາມເຢັນ | ປະຢັດພະລັງງານ ແລະຊ່ວຍໃຫ້ເຄື່ອງເຮັດວຽກໄດ້ດີຂຶ້ນ. |
| ການຄວບຄຸມອັດຕະໂນມັດ | ໃຊ້ພຽງແຕ່ປະລິມານທີ່ເຫມາະສົມຂອງການເຮັດຄວາມເຢັນ. |
| ລະບົບວົງປິດ | ໃຊ້ນ້ໍາອີກເທື່ອຫນຶ່ງແລະອີກເທື່ອຫນຶ່ງ, ປະຢັດນ້ຳ ແລະພະລັງງານ. |
ເຄັດລັບ: ຄວາມເຢັນທີ່ດີເຮັດໃຫ້ເມັດແຂງແຮງແລະປະຫຍັດພະລັງງານ.
ລະບົບມີດຫມຸນ
ລະບົບມີດໝູນວຽນຕັດພລາສຕິກທີ່ເຢັນເປັນເມັດ. ລະບົບນີ້ມີຄວາມຄົມຊັດ, ມີດໄວທີ່ຕັດພາດສະຕິກເມື່ອມັນອອກມາ.
- ມີດກໍານົດຂະຫນາດແລະຮູບຮ່າງຂອງແຕ່ລະເມັດ.
- ມີດທີ່ດີເຮັດໃຫ້ເມັດທີ່ຄືກັນ.
- ແຫຼມ, ມີດທີ່ຕັ້ງໄວ້ດີຢຸດບັນຫາຕ່າງໆ ເຊັ່ນ: ຫາງ ຫຼື ຂີ້ຝຸ່ນ ແລະ ເຮັດໃຫ້ເຄື່ອງເຮັດວຽກຢູ່ສະເໝີ.
ທ່ານຈໍາເປັນຕ້ອງຮັກສາມີດແຫຼມແລະໃນຄວາມໄວທີ່ເຫມາະສົມ. ຖ້າມີດຈືດໆຫຼືຊ້າ, ທ່ານໄດ້ຮັບເມັດທີ່ບໍ່ສະເຫມີກັນແລະຢຸດຫຼາຍ. ຖ້າມີດໄວເກີນໄປ ຫຼື ບໍ່ຕິດເສັ້ນ, ທ່ານໄດ້ຮັບບັນຫາຫຼື jams.
ໝາຍເຫດ: ລະບົບມີດ rotating ມີຄວາມສໍາຄັນຫຼາຍສໍາລັບການເຮັດໃຫ້ pellets ທີ່ດີແລະຮັກສາ extruder pelletizing ຂອງທ່ານເຮັດວຽກໄດ້ດີ..
ວິທີການອົງປະກອບເຮັດວຽກຮ່ວມກັນ
ການໄຫຼເຂົ້າຂອງວັດສະດຸແລະການເຮັດໃຫ້ເປັນເນື້ອດຽວກັນ
ທຸກພາກສ່ວນຂອງ extruder pelletizing ຕ້ອງເຮັດວຽກຮ່ວມກັນ. ນີ້ຊ່ວຍໃຫ້ພາດສະຕິກເຄື່ອນທີ່ລຽບງ່າຍແລະ ປົນກັນ. ສະກູຍູ້ພລາສຕິກໄປຂ້າງຫນ້າແລະປະສົມມັນ. ທ່ານສາມາດປ່ຽນຄວາມໄວຂອງສະກູທີ່ຈະປະສົມຫຼາຍຫຼືຫນ້ອຍ. ການຖູທ່ອນໄມ້ພາຍໃນສະກູຊ່ວຍຜະສົມພລາສຕິກ. ຮູບຮ່າງຂອງພວກມັນ ແລະວິທີທີ່ເຈົ້າຕັ້ງພວກມັນຊ່ວຍໃຫ້ປະສົມພລາສຕິກດີຂຶ້ນ.
| ການໂຕ້ຕອບຂອງອົງປະກອບ | ລາຍລະອຽດ |
|---|---|
| Screw ຄວບຄຸມຄວາມໄວ | ທ່ານສາມາດປ່ຽນຄວາມໄວເພື່ອຄວບຄຸມການປະສົມແລະຮັກສາການໄຫຼຢ່າງຕໍ່ເນື່ອງ. |
| Kneading Block Geometry | ຮູບຮ່າງພິເສດຊ່ວຍປະສົມພາດສະຕິກໃຫ້ເທົ່າທຽມກັນ. |
| ການປະສົມ Convective | ການອອກແບບຍ້າຍພລາສຕິກຜ່ານເຂດການປະສົມອີກເທື່ອຫນຶ່ງແລະອີກຄັ້ງ. |
| ການໄຫຼວຽນຢ່າງຕໍ່ເນື່ອງ | ພາດສະຕິກທັງຫມົດຜ່ານພື້ນທີ່ປະສົມທີ່ເຂັ້ມແຂງຫຼາຍຄັ້ງ. |
| ການອອກແບບ Screw Modular | ທ່ານສາມາດປ່ຽນຊິ້ນສ່ວນ screw ສໍາລັບພາດສະຕິກທີ່ແຕກຕ່າງກັນ. |
| Kneading Block Configurations | ການຕິດຕັ້ງທີ່ແຕກຕ່າງກັນເຮັດໃຫ້ການປະສົມທີ່ເຂັ້ມແຂງສໍາລັບຄຸນນະພາບເມັດທີ່ເຫມາະສົມ. |
ບາງຄັ້ງ, ການປະສົມສາມາດຍາກ. ຖ້າທ່ານປະສົມຫຼາຍເກີນໄປ, ທ່ານສາມາດທໍາລາຍເສັ້ນໄຍຫຼືເຮັດໃຫ້ຂີ້ຝຸ່ນ. ການປະສົມຫຼາຍເກີນໄປສາມາດເຮັດໃຫ້ພາດສະຕິກຮ້ອນເກີນໄປ. ການປະສົມທີ່ອ່ອນໂຍນແມ່ນດີກວ່າສໍາລັບພາດສະຕິກອ່ອນ. ພາດສະຕິກບາງ, ມັກ HDPE ກະແສລະລາຍຕ່ຳສຸດ, ຍ້າຍຊ້າໆ. ເຫຼົ່ານີ້ຕ້ອງການຄວາມກົດດັນເພີ່ມເຕີມໃນການໄຫຼ.
- ການປະສົມແຂງເກີນໄປສາມາດຂັດເມັດແລະເຮັດໃຫ້ຂີ້ຝຸ່ນ.
- ການປະສົມທີ່ອ່ອນໂຍນແມ່ນດີທີ່ສຸດສໍາລັບພາດສະຕິກອ່ອນ.
- ພາດສະຕິກຫນາຕ້ອງການຄວາມກົດດັນສູງ ຍ້າຍ.
ການສ້າງເມັດແລະການລວບລວມ
ເມັດແມ່ນເຮັດໂດຍການເຮັດໃຫ້ເຢັນແລະຕັດພາດສະຕິກຫຼັງຈາກທີ່ມັນອອກຈາກຕາຍ. ລະບົບເຮັດຄວາມເຢັນເຮັດໃຫ້ພາດສະຕິກແຂງເພື່ອໃຫ້ມີດສາມາດຕັດມັນໄດ້. ລະບົບຄວາມເຢັນທີ່ດີ ຊ່ວຍຮັກສາຂະໜາດ ແລະຮູບຮ່າງຂອງເມັດໃຫ້ຄືກັນ. ການຄວບຄຸມອັດຕະໂນມັດສາມາດປ່ຽນຂະບວນການໃນຂະນະທີ່ມັນແລ່ນ. ນີ້ຊ່ວຍໃຫ້ທ່ານໄດ້ຮັບເມັດທີ່ດີກວ່າແລະສິ່ງເສດເຫຼືອຫນ້ອຍລົງ.
| ປະເພດຫຼັກຖານ | ລາຍລະອຽດ |
|---|---|
| ລະບົບເຮັດຄວາມເຢັນແບບພິເສດ | ເມັດເຢັນເຫຼົ່ານີ້ໄວແລະຮັກສາຮູບຮ່າງຂອງມັນ. |
| ລະບົບການຄວບຄຸມອັດຕະໂນມັດ | ເຫຼົ່ານີ້ປັບການຕັ້ງຄ່າເພື່ອໃຫ້ມີຄຸນນະພາບທີ່ດີກວ່າ ແລະສິ່ງເສດເຫຼືອໜ້ອຍລົງ. |
| ເຄື່ອງເຮັດຄວາມຮ້ອນທີ່ມີປະສິດທິພາບສູງ | ເຫຼົ່ານີ້ໃຫ້ຄວາມຮ້ອນຂອງພາດສະຕິກເທົ່າທຽມກັນສໍາລັບການ extrusion ກ້ຽງ. |
ທ່ານຈໍາເປັນຕ້ອງເກັບກໍາແລະຈັດການເມັດຢ່າງລະມັດລະວັງເພື່ອບໍ່ໃຫ້ພວກມັນສູນເສຍຫຼືເຮັດໃຫ້ພວກມັນເປື້ອນ. ໃຊ້ເຄື່ອງມືທີ່ດີແລະຮັກສາພື້ນທີ່ໃຫ້ສະອາດ. ເສັ້ນທາງຍ່າງທີ່ຖືກປິດໄວ້ແລະທໍ່ທີ່ຜະນຶກເຂົ້າກັນຈະຢຸດບໍ່ໃຫ້ເມັດອອກມາ. ສອນໃຫ້ພະນັກງານໃຊ້ເຄື່ອງປ້ອງກັນຮົ່ວ ແລະຮູ້ວ່າຈະເຮັດແນວໃດໃນກໍລະນີສຸກເສີນ.
- ໃຊ້ເຄື່ອງມືທີ່ເຫມາະສົມແລະລະບົບປິດ.
- ເຮັດຄວາມສະອາດຂີ້ເຫຍື້ອໄວ.
- ສອນໃຫ້ຄົນງານວິທີການຈັບເມັດຢ່າງປອດໄພ.
- ເຮັດວຽກກັບຄົນອື່ນເພື່ອ ຊອກຫາວິທີທີ່ດີກວ່າເພື່ອຢຸດການສູນເສຍເມັດ.
ເຄັດລັບ: ເມື່ອທຸກຂັ້ນຕອນເຮັດວຽກຮ່ວມກັນ, ເຈົ້າເຂັ້ມແຂງ, ອະນາໄມເມັດພືດ ແລະບ່ອນເຮັດວຽກທີ່ປອດໄພກວ່າ.
ທ່ານປ່ຽນພລາສຕິກດິບໃຫ້ເປັນເມັດແມ້ແຕ່ໂດຍການເຮັດຫ້າຂັ້ນຕອນ: ການໃຫ້ອາຫານ, ການລະລາຍ, extruding, ຄວາມເຢັນ, ແລະການຕັດ. ແຕ່ລະພາກສ່ວນຕົ້ນຕໍ - hopper, screw, ຖັງ, ຕາຍ, ຄວາມເຢັນ, ແລະລະບົບມີດ - ມີວຽກທີ່ສໍາຄັນ. ການດູແລຂອງ extruder ຂອງທ່ານຊ່ວຍໃຫ້ມັນເຮັດວຽກໄດ້ດີ:
- ເອົານ້ໍາມັນໃສ່ລູກປືນ ກ່ອນທີ່ທ່ານຈະເລີ່ມຕົ້ນແລະທຸກໆ 500 ຊົ່ວໂມງ.
- ເບິ່ງ screws ແລະ sleeves ເພື່ອເບິ່ງວ່າພວກເຂົາໄດ້ຮັບຄວາມເສຍຫາຍ.
- ໃຫ້ແນ່ໃຈວ່າວັດຖຸດິບແມ່ນສະອາດ, ດັ່ງນັ້ນບໍ່ມີຫຍັງທີ່ບໍ່ດີເຂົ້າໄປໃນ.
- ສັງເກດເບິ່ງສ່ວນທີ່ສວມໃສ່ແລະປ່ຽນພວກມັນກ່ອນທີ່ຈະແຕກ.
ຖ້າທ່ານຮູ້ກ່ຽວກັບຄຸນນະພາບເມັດແລະວິທີການ ຄວບຄຸມຄວາມຊຸ່ມຊື່ນ, ທ່ານສາມາດເຮັດວຽກໄດ້ໄວຂຶ້ນແລະເຮັດຜິດພາດຫນ້ອຍລົງ. ໃຊ້ຄໍາແນະນໍາເຫຼົ່ານີ້ເພື່ອເຮັດໃຫ້ເຄື່ອງຂອງທ່ານເຮັດວຽກໄດ້ດີແລະເຮັດໃຫ້ເມັດທີ່ດີ.
FAQ
ປະເພດໃດແດ່ຂອງພາດສະຕິກທີ່ທ່ານສາມາດນໍາໃຊ້ໃນ extruder pelletizing?
ທ່ານສາມາດນໍາໃຊ້ພາດສະຕິກຈໍານວນຫຼາຍໃນ extruder pelletizing. ບາງຕົວຢ່າງແມ່ນ polyethylene, polypropylene, ໄນລອນ, ABS, PLA, ແລະ TPU. ແຕ່ລະພາດສະຕິກຕ້ອງການອຸນຫະພູມແລະການຕັ້ງຄ່າຂອງຕົນເອງ. ກວດ ເບິ່ງ ສິ່ງ ທີ່ ອຸ ປະ ກອນ ຂອງ ທ່ານ ຕ້ອງ ການ ກ່ອນ ທີ່ ທ່ານ ຈະ ເລີ່ມ ຕົ້ນ.
ເຮັດແນວໃດເພື່ອໃຫ້ເມັດເມັດມີຄວາມເປັນເອກະພາບ?
ທ່ານຈໍາເປັນຕ້ອງໃຫ້ອາຫານໃນອັດຕາທີ່ຫມັ້ນຄົງ. ຮັກສາຄວາມໄວຂອງ screw ຄືກັນ. ເຮັດຄວາມສະອາດຕາຍແລະມີດເລື້ອຍໆ. ໃຊ້ການຄວບຄຸມອັດຕະໂນມັດເພື່ອຊ່ວຍໃນການເຮັດຄວາມເຢັນແລະການຕັດ. ນີ້ເຮັດໃຫ້ທ່ານຜົນໄດ້ຮັບທີ່ດີທີ່ສຸດ.
ເປັນຫຍັງເຄື່ອງ extruder ຕ້ອງການລະບົບເຮັດຄວາມເຢັນ?
ລະບົບເຮັດຄວາມເຢັນເຮັດໃຫ້ພາດສະຕິກທີ່ລະລາຍແຂງ. ຖ້າທ່ານບໍ່ເຢັນມັນ, ເມັດຢູ່ອ່ອນແລະຕິດກັນ. ໃນເວລາທີ່ທ່ານເຮັດໃຫ້ພວກເຂົາເຢັນໄວແລະເທົ່າທຽມກັນ, ທ່ານໄດ້ຮັບເມັດທີ່ເຂັ້ມແຂງ. ເມັດເຫຼົ່ານີ້ແມ່ນງ່າຍທີ່ຈະຈັດການ.
ທ່ານຄວນຮັກສາເຄື່ອງ extruder pelletizing ເລື້ອຍໆເທົ່າໃດ?
- ກວດສອບແລະນ້ໍາມັນ bearings ທຸກ 500 ຊົ່ວໂມງ.
- ເບິ່ງສະກູແລະມີດທຸກໆອາທິດ.
- ເຮັດຄວາມສະອາດ hopper ແລະຕາຍຫຼັງຈາກແຕ່ລະຊຸດ.
ການເຮັດສິ່ງເຫຼົ່ານີ້ຊ່ວຍໃຫ້ເຄື່ອງຂອງທ່ານເຮັດວຽກໄດ້ດີ.
ທ່ານສາມາດນໍາໃຊ້ພລາສຕິກທີ່ນໍາມາໃຊ້ໃຫມ່ໃນ extruder pelletizing ໄດ້?
| ປະເພດວັດສະດຸ | ຄວາມເໝາະສົມ | ບັນທຶກ |
|---|---|---|
| ສະອາດ Recycled | ແມ່ນແລ້ວ | ແຫ້ງແລະການກັ່ນຕອງກ່ອນທີ່ຈະນໍາໃຊ້ |
| ປະສົມ Recycled | ບາງຄັ້ງ | ອາດຈະຕ້ອງການການຈັດລຽງແລະເຮັດຄວາມສະອາດ |
| ປົນເປື້ອນ | ບໍ່ | ສາມາດທໍາລາຍເຄື່ອງໄດ້ |
ທ່ານສາມາດນໍາໃຊ້ພລາສຕິກນໍາໃຊ້ຄືນໄດ້ຖ້າຫາກວ່າພວກເຂົາເຈົ້າມີຄວາມສະອາດແລະການຄັດເລືອກ.