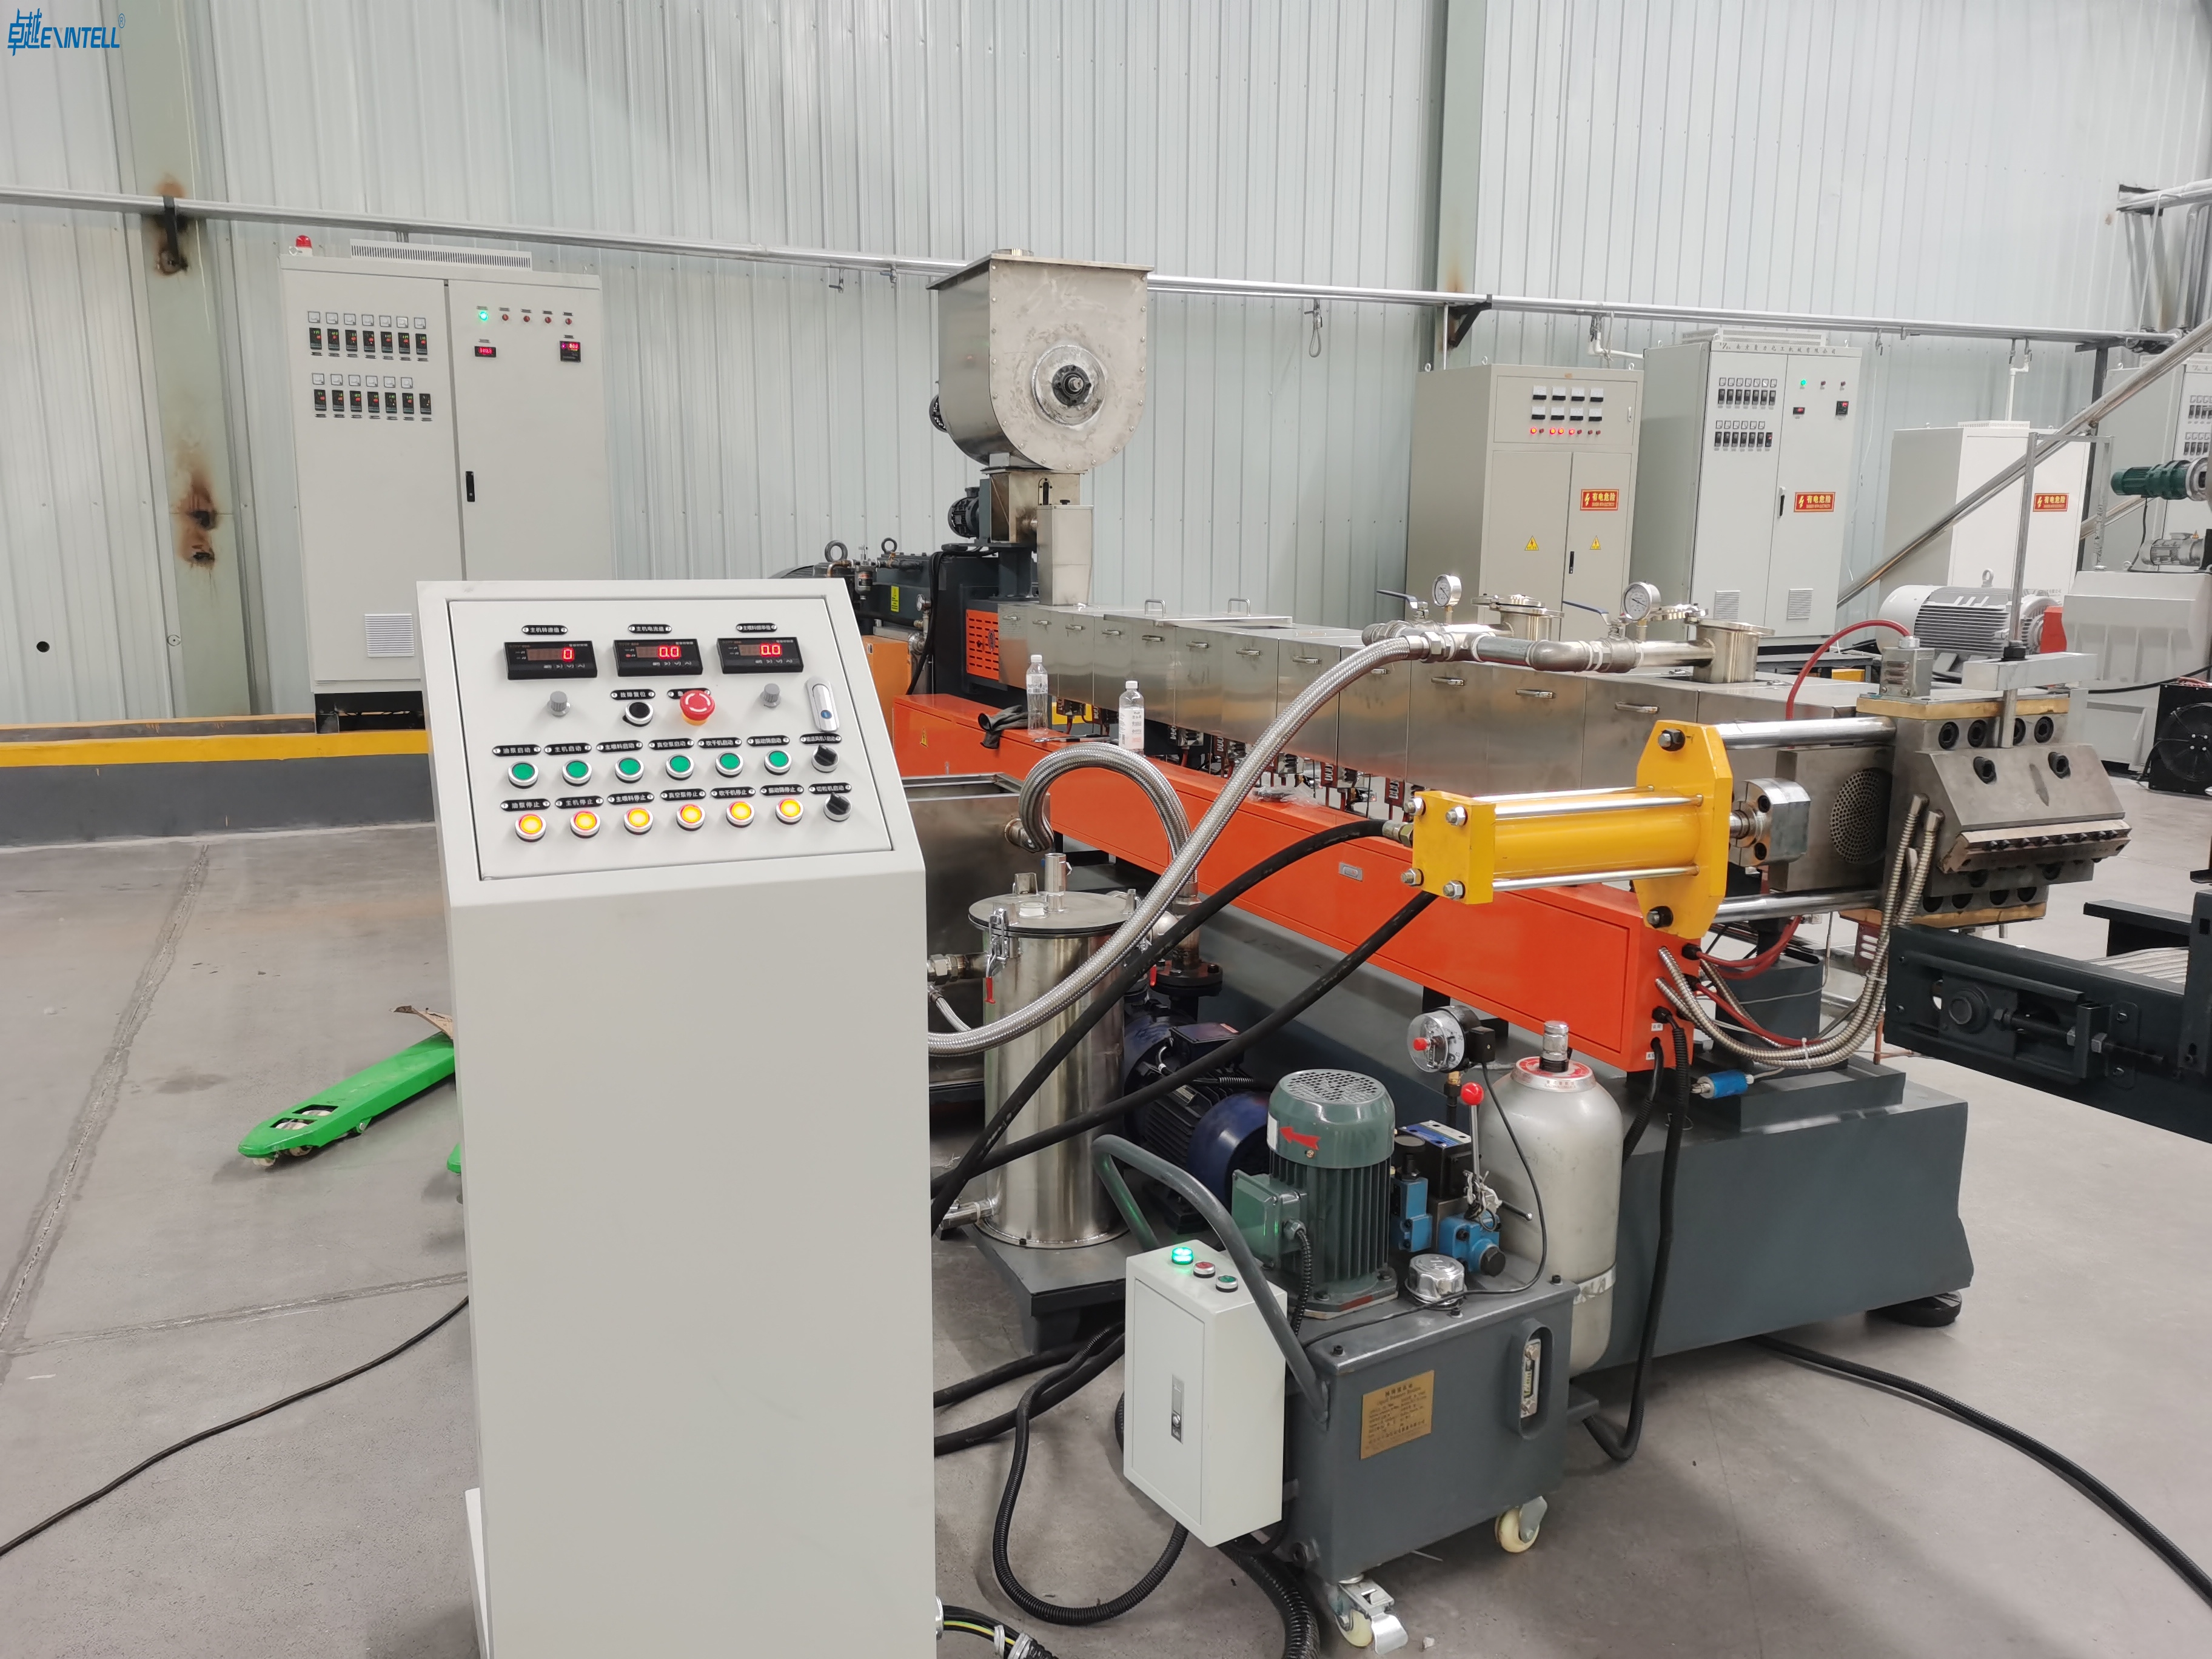
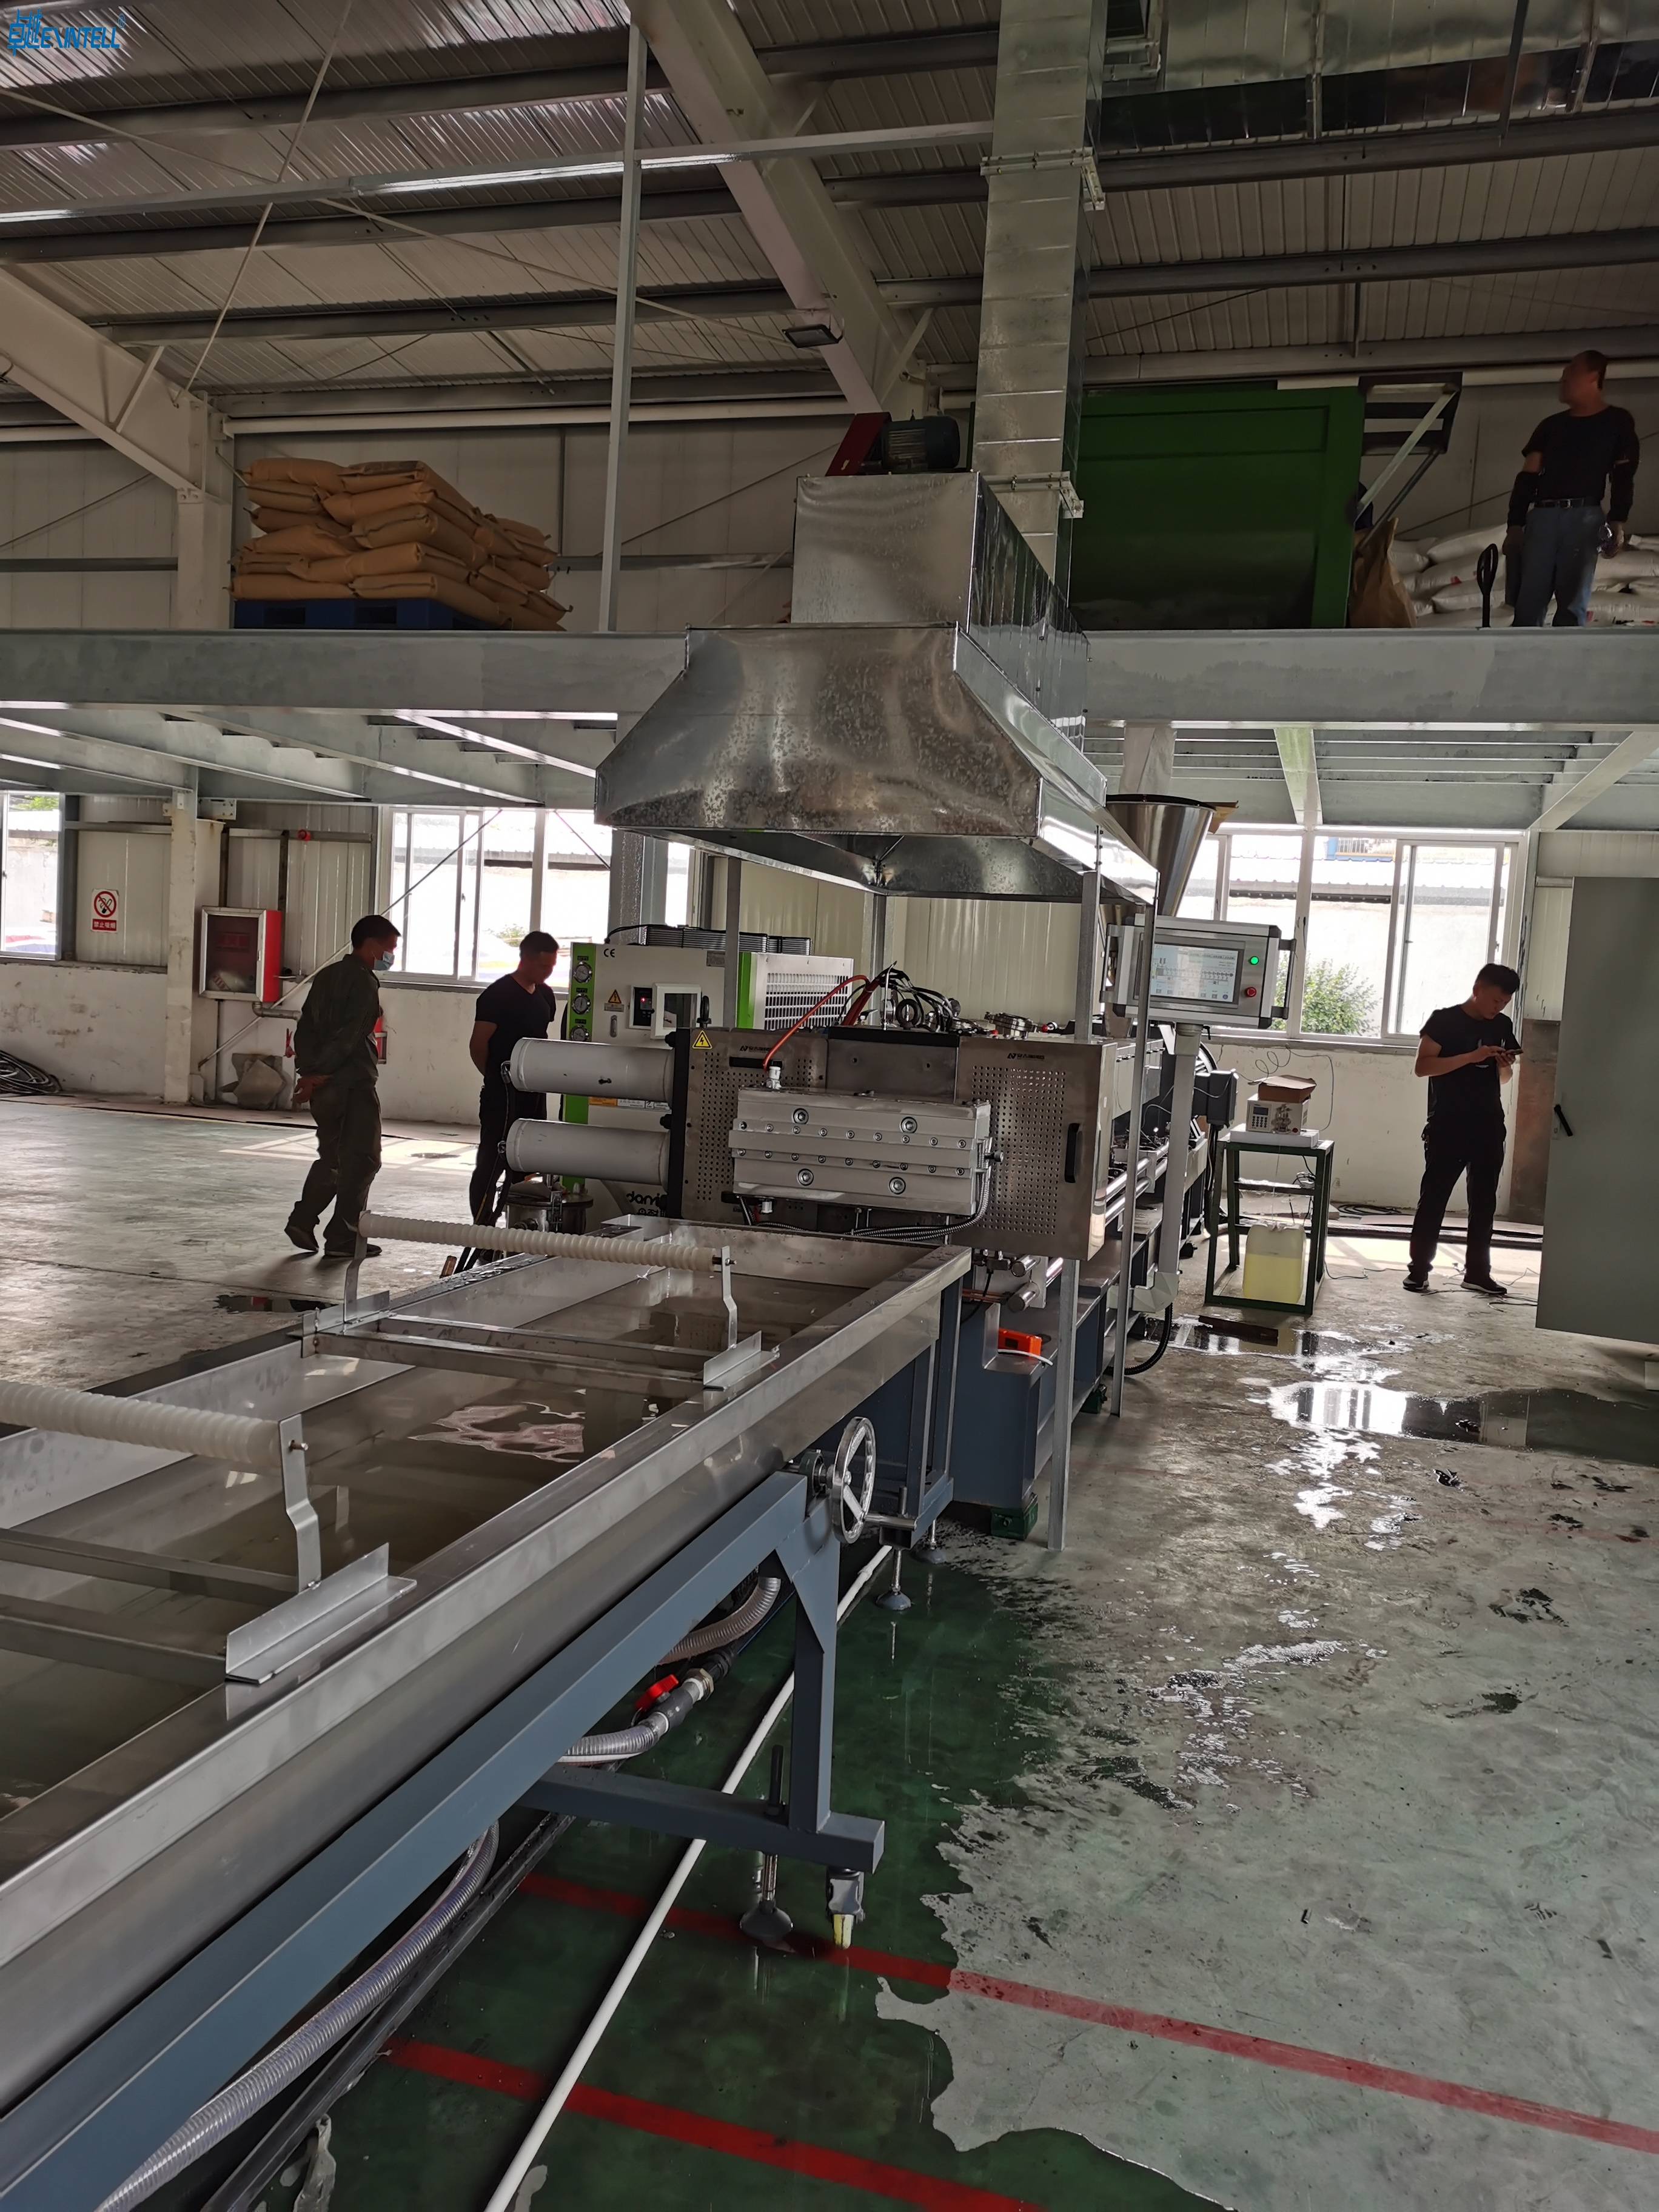
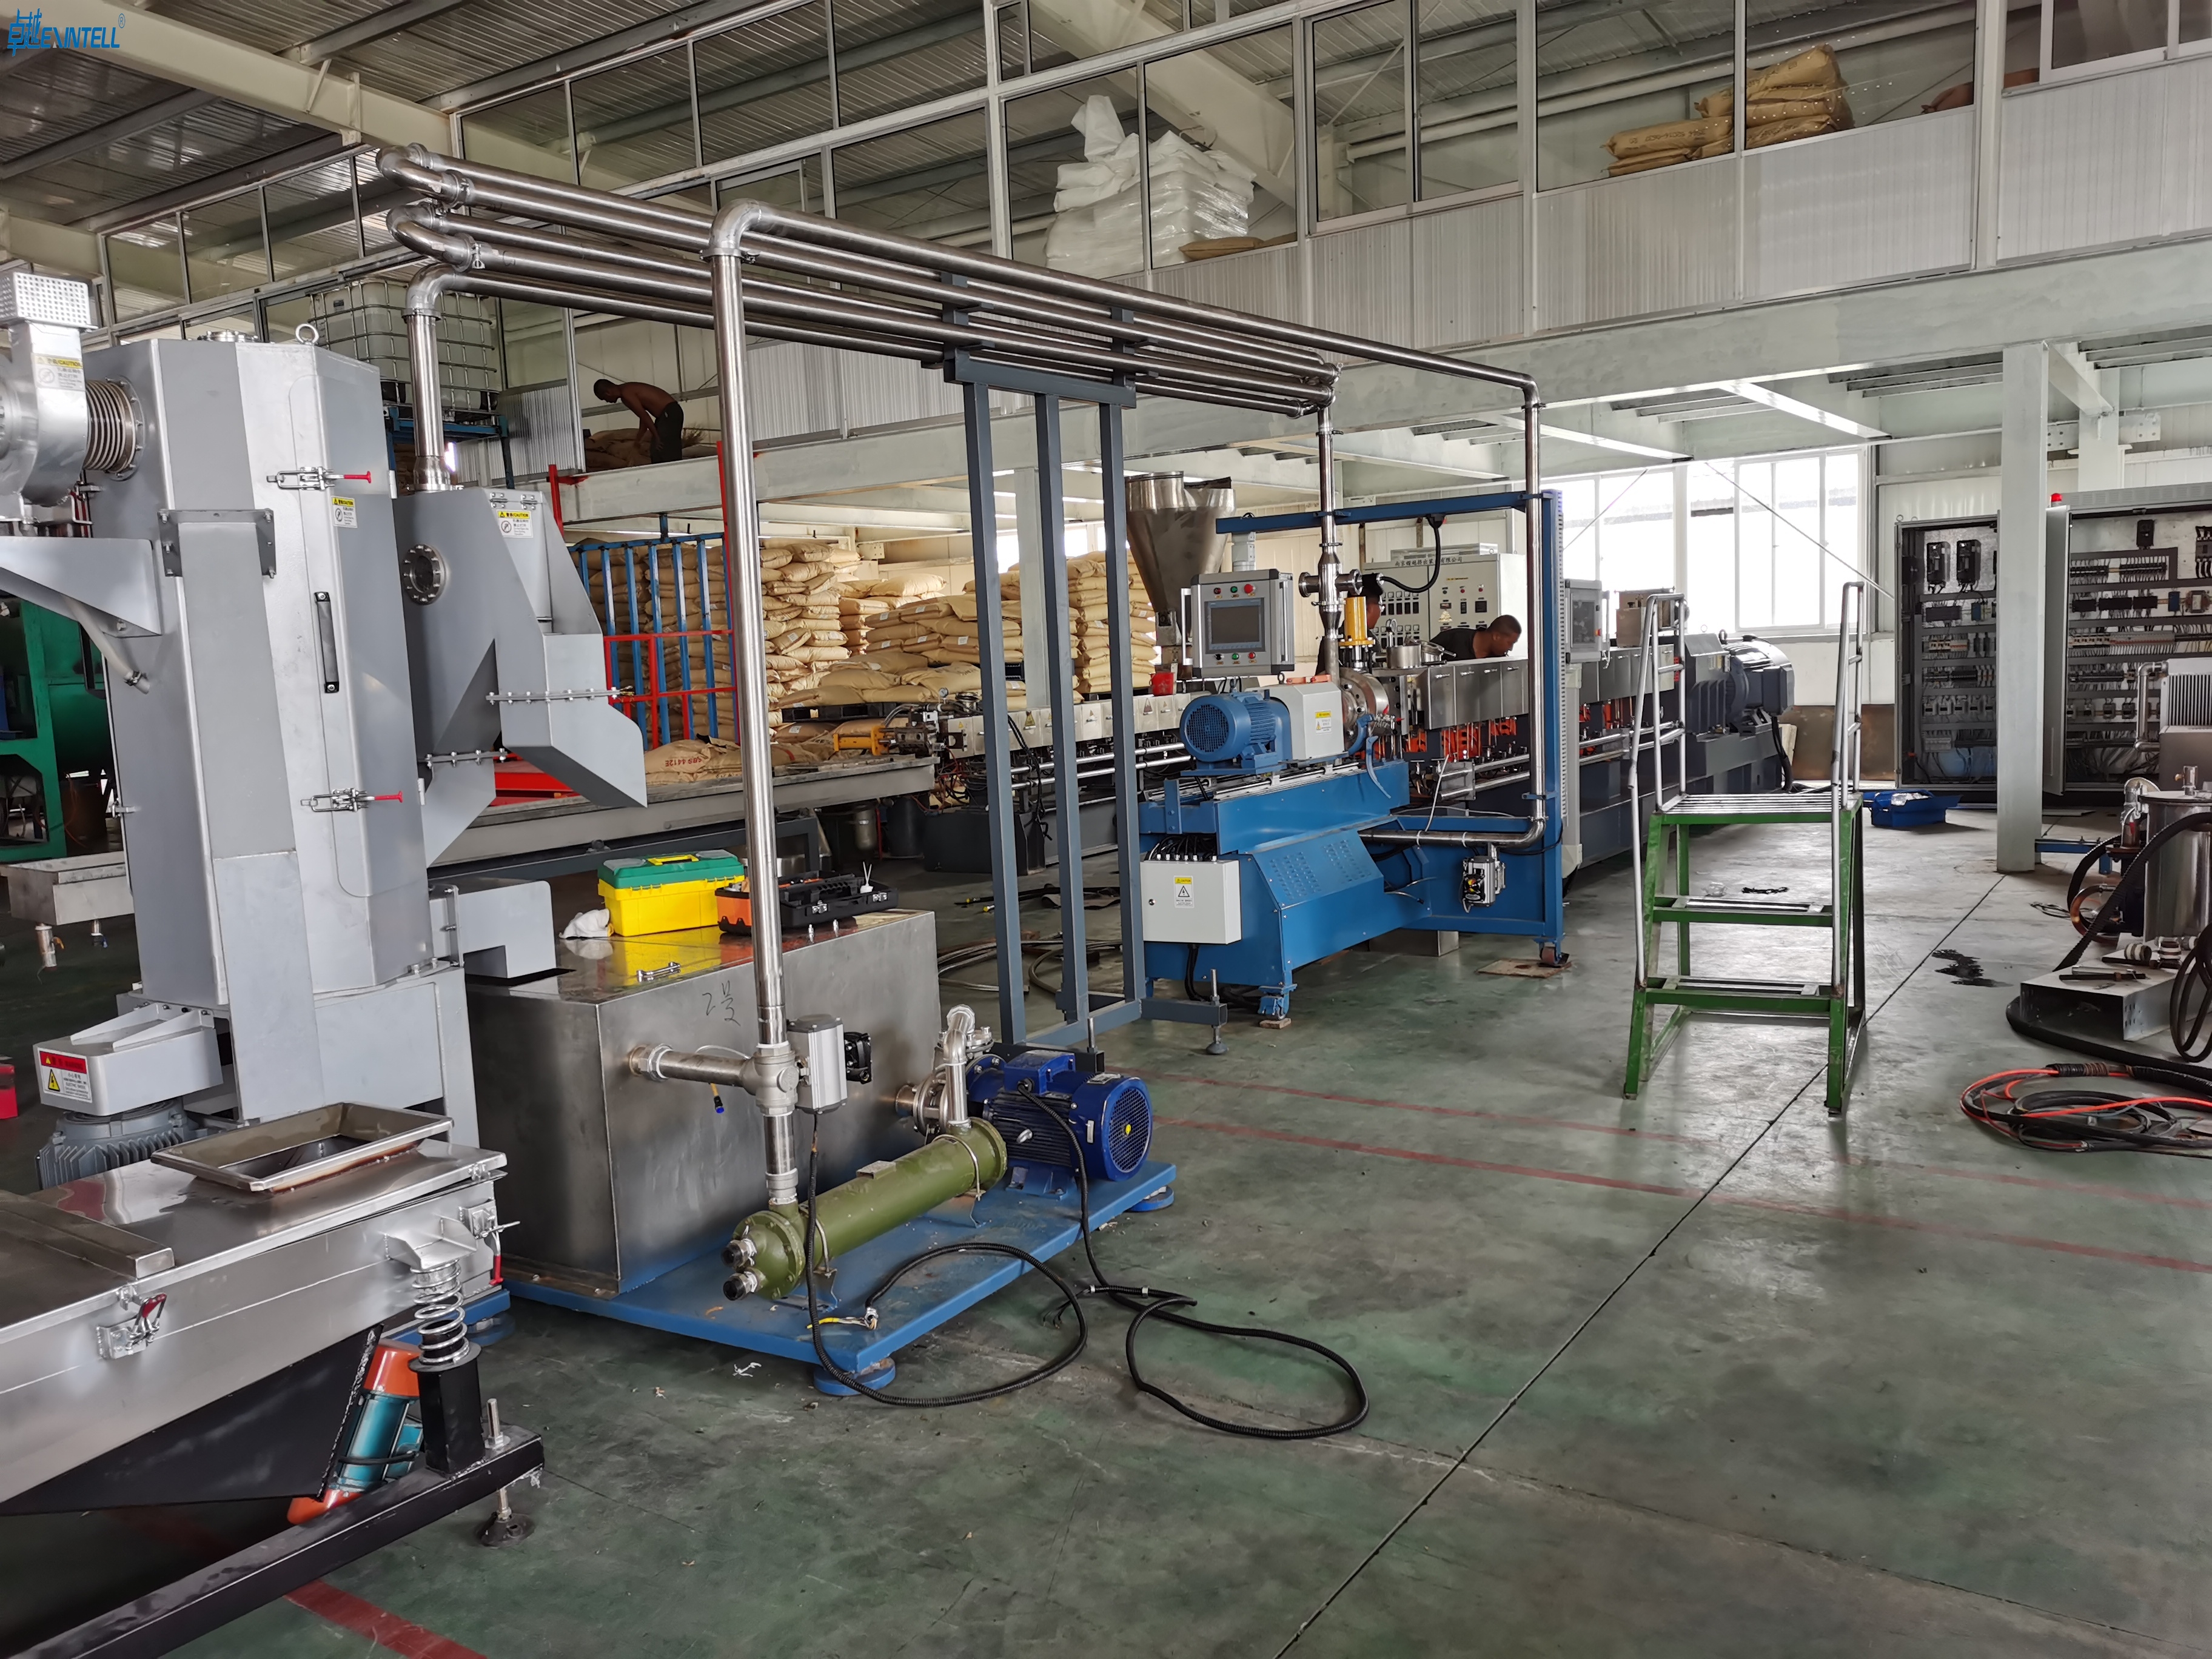
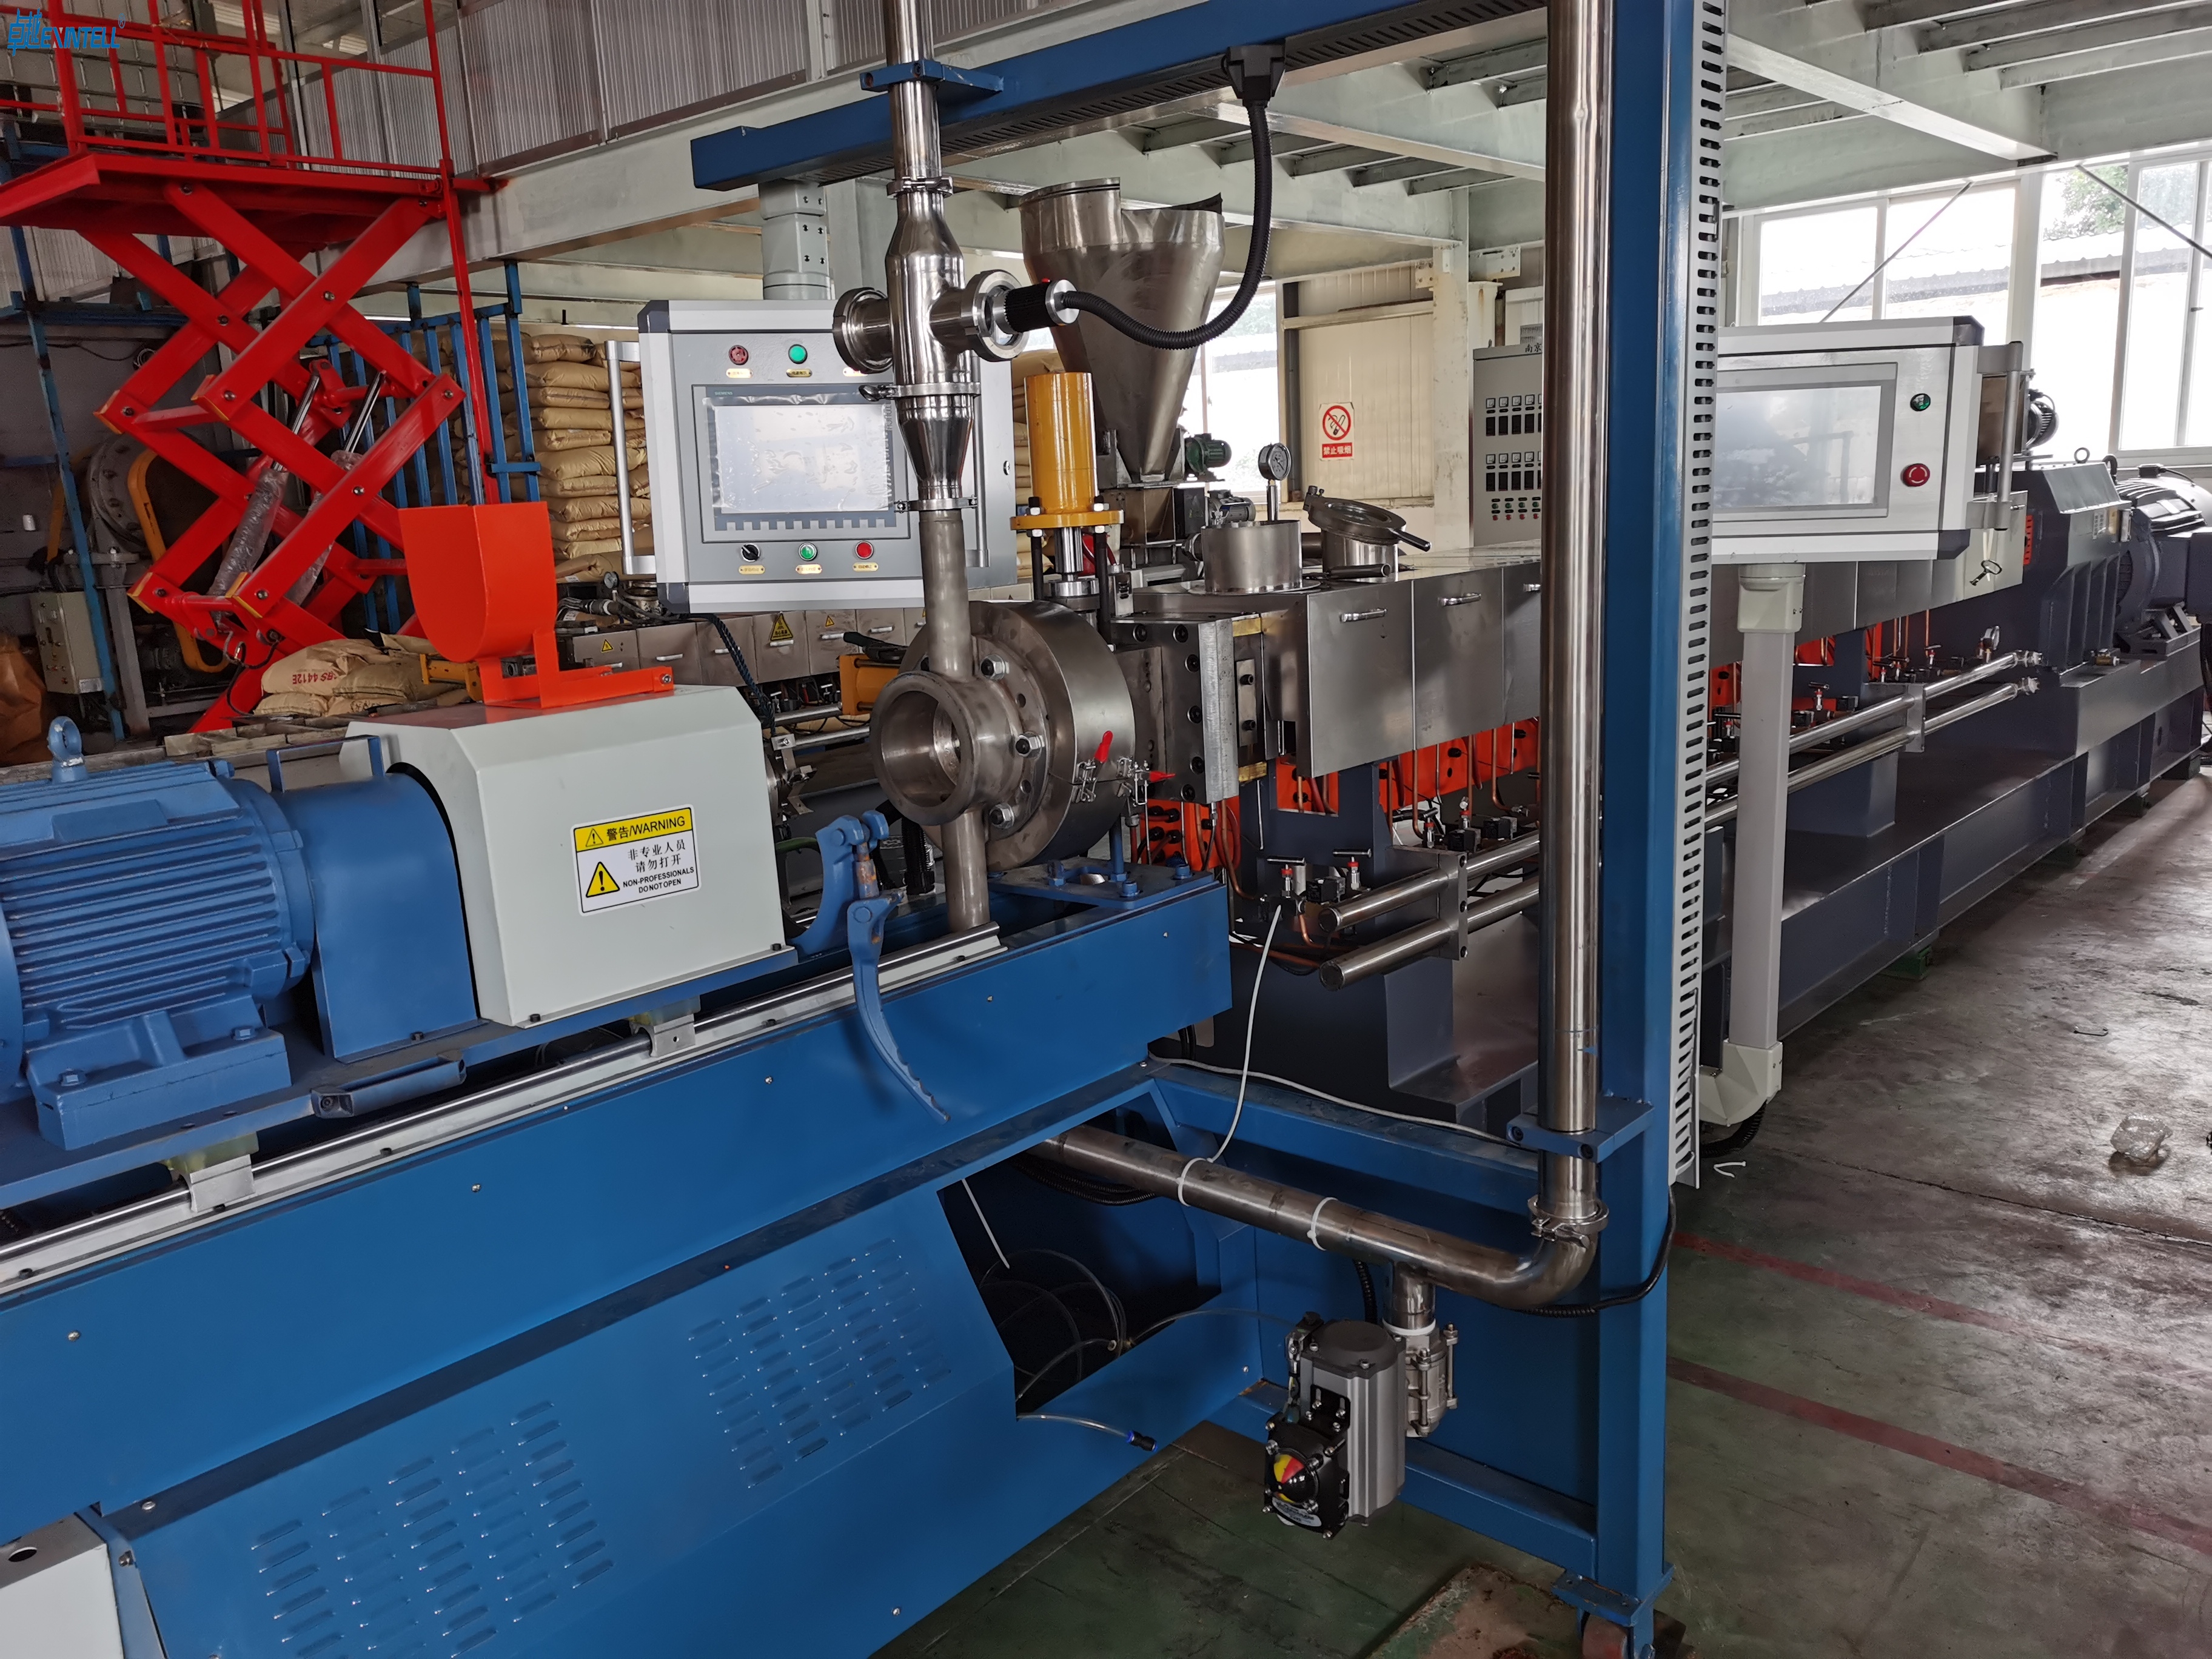
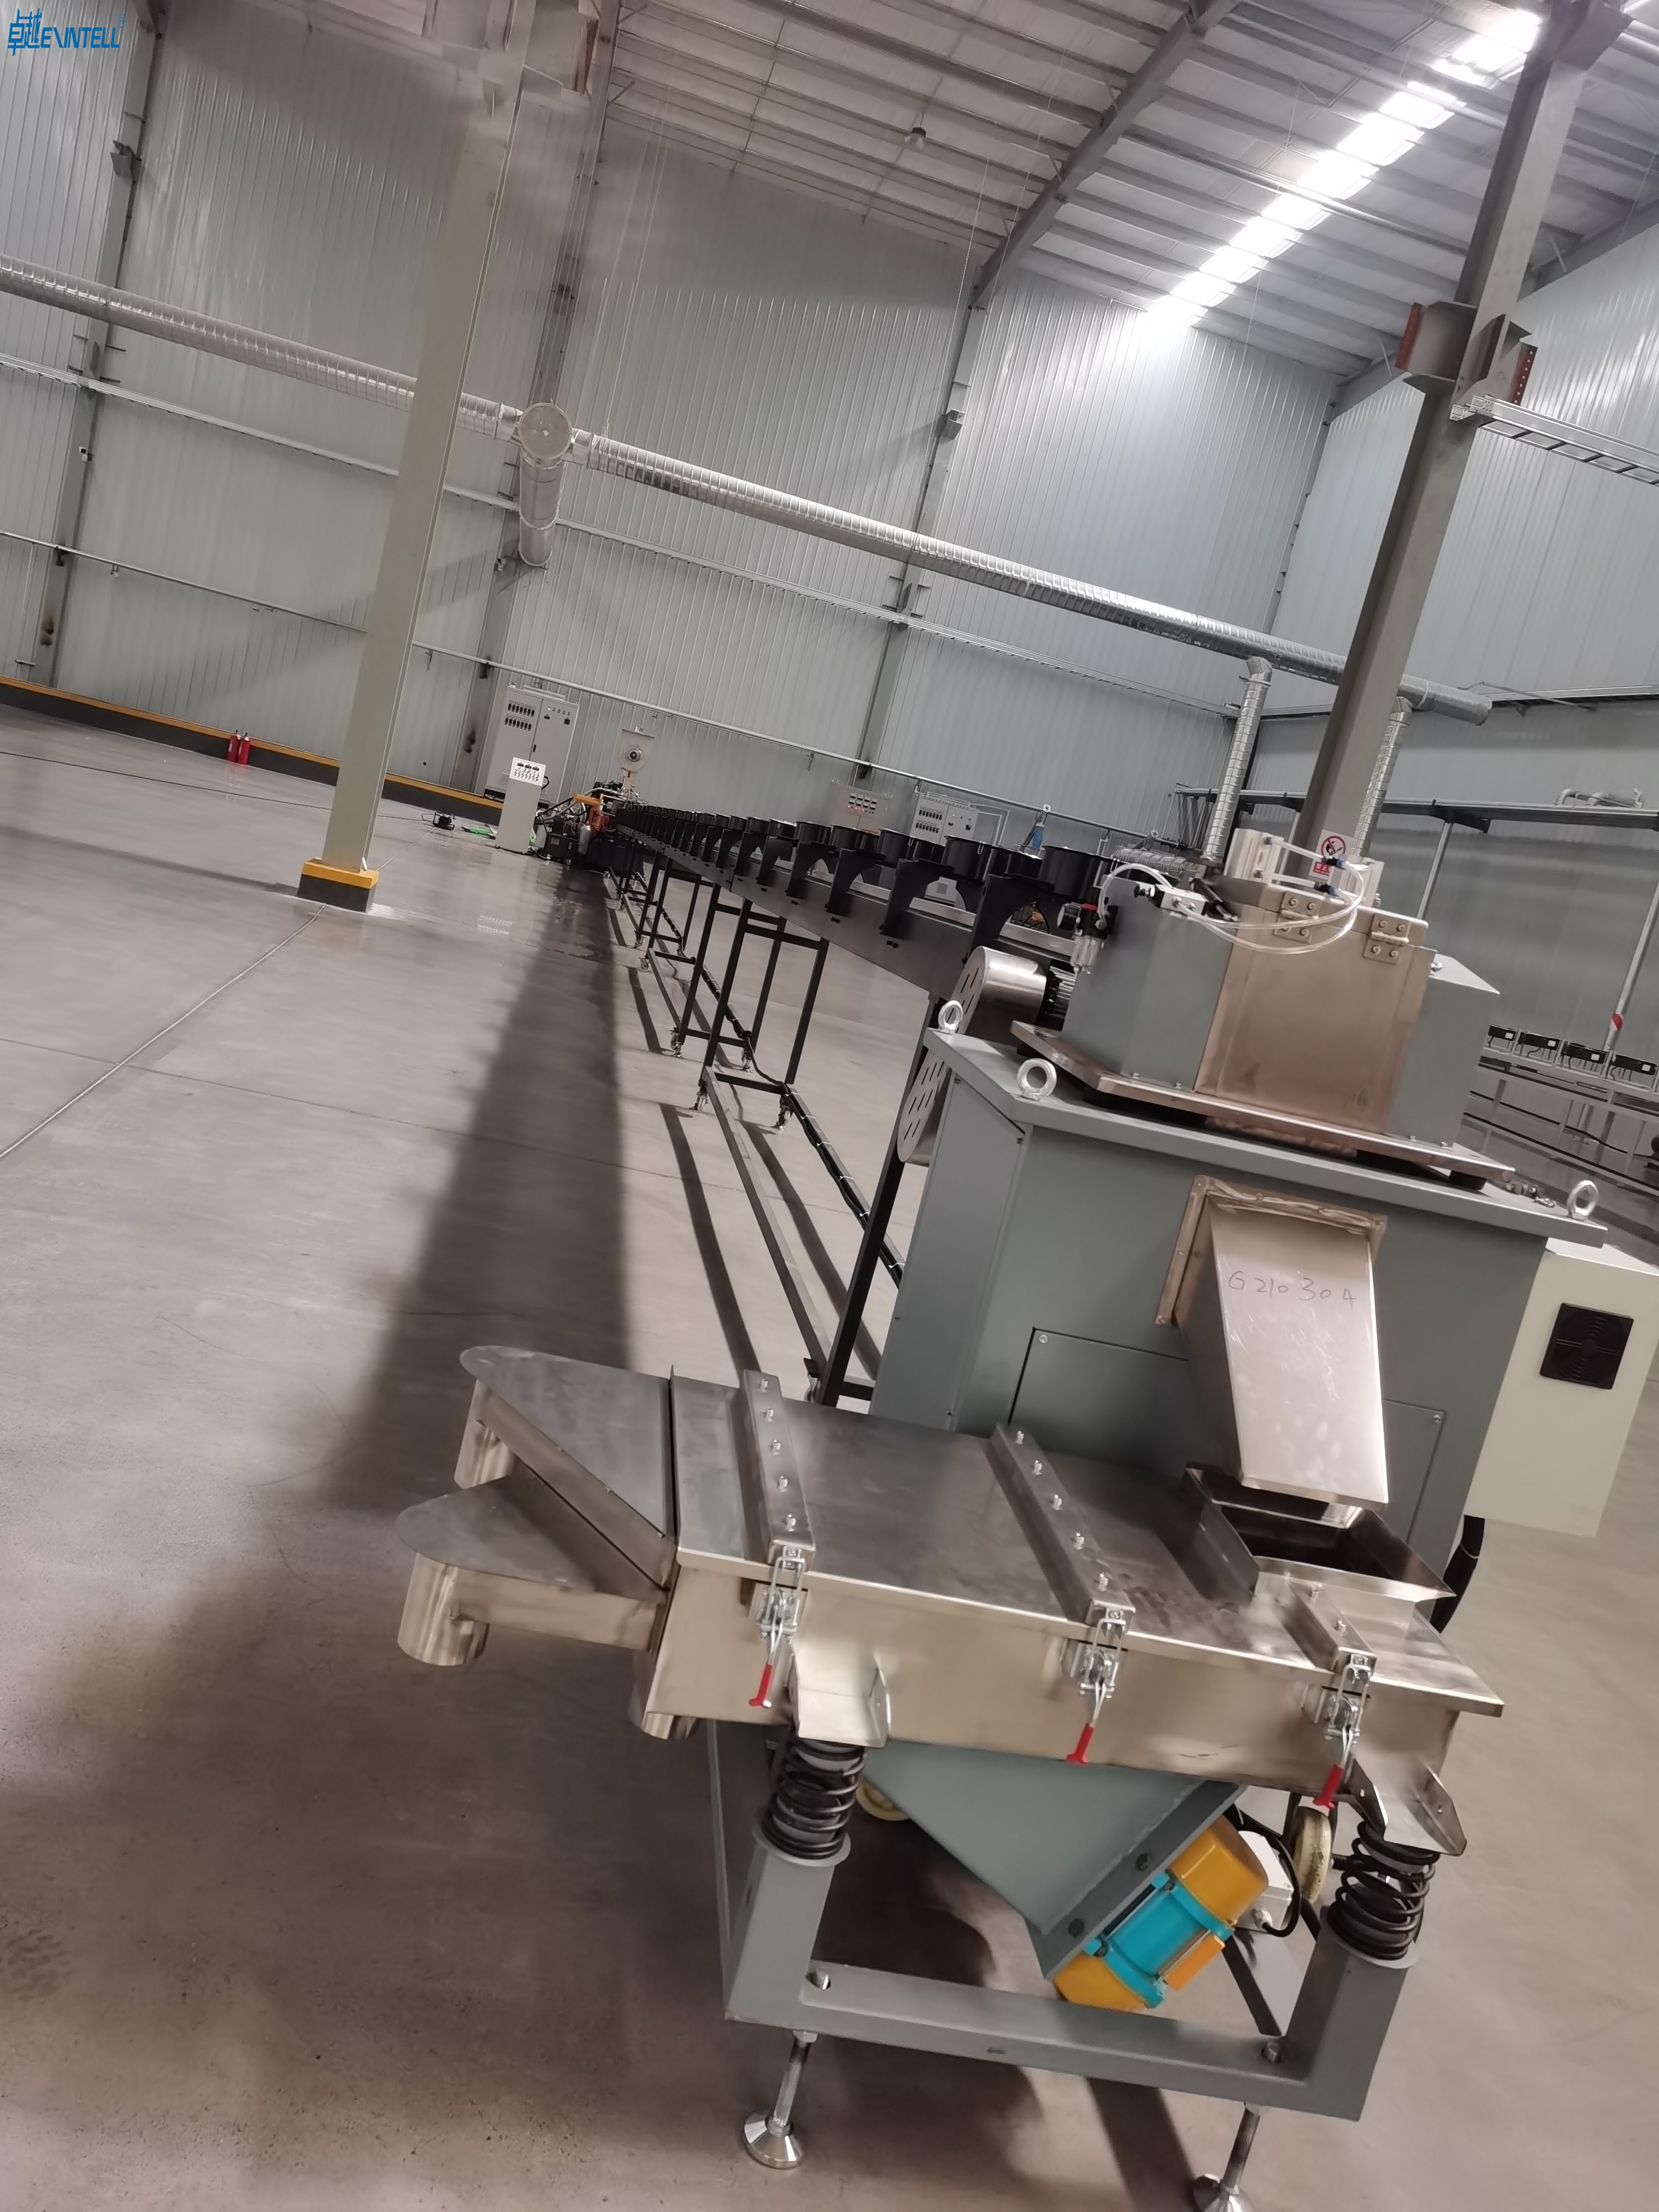
Ech gesinn Plastik extrusion als e Prozess deen raue Plastikpellets an nëtzlech Formen wéi Päifen oder Blieder ëmgeet. Fir et ze bilden, Ech denken drun Zahnpasta aus engem Rouer ze pressen - ausser amplaz Paste, Ech benotzen geschmoltenem Plastik, an amplaz vun engem Rouer, Ech hunn eng speziell Schimmel. Dës Method produzéiert iwwer 140 Millioune Tonnen vu Plastiksprodukter weltwäit all Joer:
Regioun
Produktioun Volume (metresch Tonnen)
Asien-Pazifik
71 Millioune
Nordamerika
29 Millioune
Europa
25 Millioune
Ganzen
142 Millioune
Schlëssel Takeaways
Plastik extrusion verwandelt Matière Plastik Pellets an nëtzlech Formen wéi Päifen a Blieder duerch e kontinuéierleche Prozess.
Temperatur- an Drockkontrolle sinn entscheedend fir d'Qualitéit vum Endprodukt während der Extrusioun ze garantéieren.
Allgemeng Produkter aus Plastiksextrusioun enthalen Verpackungen, Baumaterial, a medezinesch tubing.
Recycling Plastik während extrusion hëlleft Offall reduzéieren an ënnerstëtzt nohalteg Fabrikatioun Praktiken.
Den Extrusiounsprozess ze verstoen erlaabt d'Fabrikanten personaliséiert Formen ze kreéieren an spezifesch Industriebedürfnisser ze treffen.
Wat ass Plastiksextrusioun?
Einfach Erklärung
Wann ech iwwer Plastiksextrusioun denken, Ech gesinn et als en einfachen awer mächtege Fabrikatiounsprozess. Ech fänken un mat rauem Plastik, normalerweis a Form vu klenge Pellets oder Granulat. Ech fidderen dës Pellets an eng Maschinn déi se erhëtzt bis se schmëlzen. Wann de Plastik déi richteg Temperatur erreecht, Ech zwéngen et duerch eng speziell geformt Ouverture genannt Stierwen. Dëse Stierf bestëmmt d'endgülteg Form vum Produkt. De Prozess geet weider wéi de nei geformte Plastik ofkillt an härt, an ech schneiden et op déi gewënscht Längt.
Ech hu gär Plastiksextrusioun mat Nuddelen ze vergläichen. Ech drécken den Teig duerch e Pastahersteller fir Spaghetti oder Penne ze kréien. Am selwechte Wee, Ech drécke geschmoltenem Plastik duerch e Stierf fir Päifen ze kreéieren, Blieder, oder aner Formen.
Plastiksextrusioun steet eraus well et kontinuéierlech ass. Ech ka weiderhin Plastikpellets an d'Maschinn fidderen, an et hält produzéiert laang, eenheetlech Formen. Präzis Kontroll vun Temperatur an Drock op all Etapp-Füttern, schmëlzen, extruding, ofkillen, a Schneiden - garantéiert d'Qualitéit vum Endprodukt.
Et transforméiert rau Plastik an benotzbar Formen andeems se schmëlzen an duerch e Stierf forcéieren.
Präzis Kontroll vun Temperatur an Drock ass entscheedend an all Etapp.
Gemeinsam Produkter
Ech gesinn d'Resultater vun der Plastikextrusioun iwwerall am Alldag an der Industrie. Vill Produkter déi ech benotzen oder begéinen vertrauen op dëse Prozess fir hir Form a Funktioun. E puer vun den heefegsten Elementer, déi mat Plastiksextrusioun gemaach goufen, enthalen:
Plastikskanäl an Trimmen benotzt am Bau a Miwwelen
Profiler fir Fënsteren an Dieren déi Struktur a Versiegelung ubidden
LED Luuchtdiffusoren déi d'Liicht gleichméisseg verdeelen
Retail Display Komponente fir Produkter ze weisen
Strooss Barrikaden a Verkéier Delineators fir Sécherheet
Solarpanneaumontagekomponente fir erneierbar Energiesystemer
Benotzerdefinéiert Verpakung Inserts datt Produkter sécher halen
Plastiksextrusioun erlaabt mir dës Produkter effizient a konsequent ze kreéieren. Ech vertrauen op dëse Prozess fir d'Ufuerderunge vun der moderner Fabrikatioun ze treffen, vun einfache Réier bis komplex Profiler. D'Vielfalt vun der Extrusioun heescht datt ech et op vill verschidden Uwendungen upassen kann, mécht et en Ecksteen vun der Plastikindustrie.
Plastic Extrusion Prozess Schrëtt
Wann ech een duerch d' Plastiksextrusiounsprozess, Ech zerbriechen et ëmmer kloer, handhabbare Schrëtt. Dëst Schrëtt-vun-Schrëtt Prozesstransforms raw plastic pellets into finished products with precision and efficiency. Here’s how I approach each stage:
Feeding Pellets
I begin the plastic extrusion process by selecting theright type of plastic pellets. The choice of material matters because each type brings unique properties to the final product. Zum Beispill, I often use polyethylene for its lightweight and chemical resistance, polystyrene for its rigidity and clarity, or polypropylene for its strength and high melting point. I pour these pellets into a hopper, which feeds them into the extruder. The hopper ensures a steady flow, so the process remains continuous and efficient.
Tipp: I always check the purity and quality of the raw plastic before starting. Consistent material quality helps me avoid defects later in the extrusion.
Liichtgewiicht, héich Impakt Resistenz, excellent chemesch Resistenz
Verpakung, Container, Konsumgidder
Polystyrol
Steif, transparent, einfach ze formen
Unzeeche, Vitrine Fäll, Haushaltsartikelen
Polypropylen
Héich Schmelzpunkt, chemesch Resistenz, Kraaft
Automotive Deeler, Textilien, Verpakung
Schmelzen Plastik
Wann d'Pellets an den Extruder kommen, Ech réckelen op den nächste Schrëtt - de Plastik schmëlzen. Den Extruderfass erhëtzt op Temperaturen tëscht 200°C an 275°C, jee no Material. Ech iwwerwaachen d'Temperatur no, well all Plastik säin eegene Schmelzpunkt huet. Zum Beispill, Polyethylen schmëlzt ëm 105°C bis 115°C, wärend Polystyrol erfuerdert 210 ° C bis 240 ° C. Déi rotéierend Schraube am Faass kompriméiert a vermëscht d'Pellets, garantéiert datt se gläichméisseg schmëlzen a glat ginn, homogen Mass.
Plastik Material
Temperaturbereich
Schmelzpunkt
Polyethylen (PE)
-50°C bis 80°C
105°C – 115°C
Polypropylen (PP)
0°C bis 120°C
130°C – 171°C
Polystyrol (PS)
-20°C bis 70°C
210°C – 240°C
Ech weess datt präzis Temperaturkontrolle wesentlech ass. Wann de Plastik iwwerhëtzt, et kann degradéieren a seng Eegeschafte verléieren. Wann et ze cool bleift, et wäert net richteg duerch de Stierwen Flux. Ech vertrauen op fortgeschratt Iwwerwaachungssystemer fir de Prozess stabil an effizient ze halen.
Formen mat engem Stierf
Nom Schmelzen, Ech drécken de geschmollte Plastik duerch e Stierf. De Stierf wierkt als Schimmel, gëtt de Plastik seng definitiv Form. Ech wielen d'Geometrie op Basis vum Profil deen ech wëll - egal ob et e Röhre ass, Blat, oder Benotzerdefinéiert Profil. D'Landlängt vum Stierf beaflosst d'Uniformitéit an d'Qualitéit vun der Extrusioun. Wann ech déi falsch Längt wielen, Ech riskéieren Mängel wéi Verzweiflung oder Verrécklung.
Die Geometrie bestëmmt de Querschnitt vum Produkt.
Landlängt beaflosst d'Uniformitéit an d'Uewerflächqualitéit.
Kühlmechanismus am Stierf hëllefen d'Form z'erhalen.
Ech bezuelen och gutt op Temperatur an Drock Verdeelung am Stierwen. Dës Faktoren beaflossen wéi de Plastik fléisst a solidifizéiert. Fir komplex Formen, Ech testen de Stierfdesign grëndlech virun der voller Produktioun.
Ofkillen a Schneiden
Wann de Plastik de Stierwen verléisst, Ech muss et séier ofkillen fir an d'Form ze spären. Ech benotze verschidde Killmethoden ofhängeg vum Produkt a Produktiounsgeschwindegkeet. Waassergekillte Systemer zirkuléieren killt Waasser ronderëm d'Extrusioun, déi souwuel kascht-efficace an efficace ass. Fir méi niddereg Bänn, Ech benotzen heiansdo Loft-gekillt Systemer. An industriellen Astellungen, Ech vertrauen op Chiller fir präzis Temperaturkontrolle.
Cooling Method
Beschreiwung
Effektivitéit
Waassergekillte Systemer
Zirkuléiere killt Waasser duerch d'Extrusiounsstierwen oder d'Fass.
Käschten-effikass an efficace.
Loftgekillte Systemer
Benotzt d'Loft fir d'Hëtzt ze verdeelen, gëeegent fir manner Produktiounsvolumen.
Manner effektiv wéi Waassersystemer.
Chiller
Gitt präzis Temperaturkontrolle fir glat Materialfloss.
Populär fir industriell Notzung.
Ech wees dat Ofkillung ka bis zu 70% vun der Gesamtzykluszäit an e puer Prozesser. Effektiv Ofkillungsmanagement erlaabt mir d'Produktiounsgeschwindegkeet z'erhéijen an eng héich Ausgab z'erhalen. No Ofkillung, Ech schneide den extrudéierte Plastik op déi erfuerderlech Längt oder dréit et op Spullen fir weider ze benotzen.
Note: Ech implementéieren ëmmer Qualitéitskontrollkontrollen op dëser Etapp. Ech iwwerpréiwen d'Dimensiounen an d'Uewerflächefinanz fir sécherzestellen datt all Produkt den Industrienormen entsprécht.
Hei ass e Resumé vun den Haapt Schrëtt am Plastiksextrusiounsprozess:
Schrëtt
Beschreiwung
1
Raw Plastikpellets ginn an en Hopper gefüttert a gitt an den Extruder
2
Material reest duerch eng erhëtzt Faass wou et schmëlzt (200-275°C)
3
Eng rotéierend Schraube kompriméiert a homogeniséiert de geschmollte Plastik
4
Schiirme a Breakerplacke entfernen Verschmotzungen a kreéieren Réckdrock
5
Geschmollte Plastik gëtt duerch e Stierf gezwongen fir de gewënschten Profil ze kreéieren
6
Den extrudéierte Produkt gëtt ofgekillt fir seng Form ze verstäerken
7
D'Produkt gëtt op d'Längt geschnidden oder op Spullen gewéckelt.
Andeems Dir dëse Schrëtt-fir-Schrëtt Prozess verfollegt, Ech transforméieren einfache Plastikpellets an héichqualitativ, fäerdeg Produkter. Meng Expertise an der Gestioun vun all Etapp garantéiert Effizienz, Konsequenz, an Zouverlässegkeet an all extrusion Projet.
Zorte vu Plastik Extrusion
Wann ech am Plastik Fabrikatioun Prozess schaffen, Ech wielen dacks aus e puer Zorte vu Plastik extrusion. All Method formt Plastik op eng eenzegaarteg Manéier a servéiert verschidden Industrien. Ech wëll deelen wéi ech dës Technike benotze fir Produkter ze kreéieren déi Dir all Dag gesitt.
Tubing
Ech benotzen tubing extrusion wann ech huel muss maachen, zylindresch Produkter. Dëse Prozess dréckt geschmoltenem Plastik duerch e ronnen Stierf, eng kontinuéierlech Rouer bilden. Ech vertrauen op dës Method fir eng breet Palette vun Uwendungen:
Tubing extrusion gëtt mech Kontroll iwwer den Duerchmiesser an Mauer deck. Ech kann de Prozess upassen fir strikt Industrienormen ze treffen, besonnesch fir medizinesch Geräter.
Blow Film
Blow Film Extrusioun steet als Prozess eraus, datt dënn schaaft, flexibel Plastikfilmer. Ech extrude geschmollte Plastik duerch eng kreesfërmeg stierwen, da bloe se mat Loft op fir eng Bubble ze bilden. Dës Bubble streckt a killt, eng eenheetlech Film ze produzéieren. Ech benotzen dës Method fir ze maachen:
Epicerie a Shopping Poschen
Liewensmëttel Verpakung wraps
Liners fir Container
Blow Film Extrusioun léisst mech d'Filmdicke a Kraaft kontrolléieren. De Prozess klappt och de Film op de Kanten, wat d'Täschproduktioun méi effizient mécht.
Blat Film
Wann ech brauch flaach, breet Plastiksplacke, Ech ginn op d'Blatfilmextrusioun. Ech drécke geschmoltenem Plastik duerch e flaach Stierf, dann ofkillt a rullt et a Blieder. Dës Blieder déngen vill Zwecker:
Applikatioun Typ
Beschreiwung
Verpakung
Schacht, Container, an wraps
Lamination
Haltbar Schichten fir Produkter
Etikettéieren
Etiketten fir Fläschen a Packagen
Schutzmoossnamen Coatings
Schëlder fir Flächen
Automotive Interieur Brieder
Auto Dashboards an Dier Brieder
Reklammen Affichage
Schëlder a Promotiounsmaterial
Baumaterial
Konstruktioun Brieder an Isolatioun
Blat Film Extrusioun erlaabt mech Material mat konsequent Dicke an Uewerfläch Qualitéit ze produzéieren.
Iwwer Jackett
Iwwer jacket extrusion hëlleft mir Dréit ofgepëtzt a Kabelen mat engem Schutzmoossnamen Plastik Schicht. Ech zitt den Drot duerch d'Mëtt vum Stierwen, während ech geschmollte Plastik ronderëm applizéieren. Dëse Prozess ass wesentlech an Industrien wéi:
Aspekt
Beschreiwung
Definitioun
Beschichtete Drot mat Plastik fir Schutz
Gemeinsam Industrien
Elektresch wiring, Telekommunikatioun
Wann ech d'Beschichtung brauch fir fest ze halen, Ech benotzen Drock Tooling. Fir e lockere Fit, Ech applizéieren jacketing Tooling wéi den Drot aus dem Stierf erausgeet. Iwwer Jacket-Extrusioun garantéiert d'Drähten sécher vu Feuchtigkeit, Chemikalien, an Ofdreiwung.
Tipp: Ech wielt ëmmer déi richteg Extrusiounsmethod op Basis vun der Funktioun vum Produkt an den Ufuerderunge vun der Industrie. D'Zorte vu Plastiksextrusioun ze verstoen hëlleft mir zouverlässeg ze liwweren, héichwäerteg Resultater.
Virdeeler vun Plastik Extrusion
Effizienz
Ech vertrauen op Plastiksextrusioun well et oniwwertraff Effizienz an der Fabrikatioun liwwert. De Prozess erlaabt mir Produkter mat konsequent Querschnitt ze kreéieren, dat heescht, datt ech komplex Formen produzéiere kann ouni Qualitéit Affer. Ech bedreiwen Maschinnen kontinuéierlech, also miniméieren ech Ausdauer a vermeiden Inventarmangel. Dës Method benotzt Thermoplastik a Granulat, déi ech erëm benotze kann, wat d'Rohmaterial an d'Entsuergungskäschte reduzéiert.
Ech erreechen Villsäitegkeet andeems ech Plastik a Päifen formen, Blieder, a Profiler fir vill Industrien.
Ech spuere Suen duerch d'Recycling vu Reschtmaterialien a Offall reduzéieren.
Ech halen eng konstant Produktioun, déi grouss-Skala Fabrikatioun ënnerstëtzt.
Plastiksextrusioun steet fir Käschtespueren eraus. Ech mierken dat extrusion stierft manner kascht an huelt manner Zäit fir ze produzéieren wéi Injektiounsformen. Ech erhéijen d'Ausgab duerch Maschinnen mat héijer Geschwindegkeet, wat d'Aarbechtskäschte reduzéiert. Energieeffizienz ass och wichteg. Ech benotzen manner Energie pro Eenheet am Verglach mat anere Methoden, wat d'Operatiounskäschte reduzéiert.
Aspekt
Beschreiwung
Ënneschten Tooling an Installatiounskäschte
Extrusiounsstierwen si manner deier a méi séier ze produzéieren wéi Injektiounsformen, initial Käschten reduzéieren.
Héich Produktioun Vitesse
Extrusioun erlaabt eng kontinuéierlech Produktioun mat héijer Geschwindegkeet, d'Aarbechtskäschte reduzéieren an d'Ausgab erhéijen.
Energieeffizienz
Erfuerdert manner Energie pro Eenheet am Verglach mat anere Methoden, féiert zu manner Operatiounskäschte.
Wann ech den Energieverbrauch vergläichen, Extrusioun benotzt eng stänneg Quantitéit un Energie well se kontinuéierlech funktionnéiert. Sprëtzformen a Schlagformen erfuerderen méi Energie wéinst widderholl Heiz- a Killzyklen.
Prozess
Energieverbrauch Beschreiwung
Extrusioun
Den Energieverbrauch ass relativ niddereg wéinst kontinuéierlecher Produktioun an effizienten Heizsystemer.
Sprëtz molding
Verbraucht méi Energie wéinst widderholl Heizung a Ofkillung, ofhängeg vum Produktkomplizitéit.
Blow Molding
Erfuerdert zousätzlech Bléisergeräter a Killsystemer, féiert zu méi héijen Energieverbrauch.
Ech ënnerstëtzen Nohaltegkeet duerch Plastiksoffall recycléieren. Ech sammelen Reschtmaterialien, schmëlzen se erof, a weiderbenotzen se an zukünfteg Produkter. Dës Praxis reduzéiert Deponiedrock a spuert Energie.
Alldeeglech Gebrauch
Plastiksextrusioun formt vill Produkter déi ech all Dag benotzen. Ech gesinn säin Impakt an der Verpakung, Bau, Gesondheetsversuergung, an Haushaltsartikelen. De Prozess schaaft PVC Päifen, Fënster Rummen, Wiederstatioun, Stockage Container, a Plastiks Regaler. Ech vertrauen och op extrusion fir Frigo Dier gaskets, Staubsauger Schlauch, Dier Seals, Fënster Channels, Bumper Komponenten, Kabelleitungen, IV Linnen, katheter, Verpackungsmaterial, an Displaystänn.
Fënster Profiler
Dier Rummen
Wieder Sträif
Trimmen
Seals
Dichtungen
Tubing
Haushaltsapparater
Sportartikelen
Miwwelen Komponente
Spillsaachen
Gaart Schlauch
Ech erkennen datt Uwendunge fir Plastiksextrusioun op d'Verpakung erweideren, dës Produkter ze maachen onverzichtbar am Alldag. Single-Benotze Plastik bitt Komfort, mä si erhéijen och Offall a stellen Ëmwelt- Erausfuerderunge vir. Ech adresséieren dës Bedenken duerch d'Recycling an d'Promotioun vun nohaltege Praktiken.
Konventionell Plastiksproduktioun huet onbestreideg Auswierkungen op eis Ëmwelt. Notamment, de Fabrikatiounsprozess benotzt enorm Quantitéiten un Energie a Matière première, zu CO2 Emissiounen féiert. Ausserdeem, D'Haltbarkeet vun de Plastikmaterialien a luesen Degradatioun kënnen zu laangfristeg Ëmweltschued féieren, wann net verantwortlech entsuergt gëtt.
Ech gesinn datt Plastiksextrusioun d'Nohaltegkeet ënnerstëtzt andeems d'Bedierfnes fir virgin Plastik reduzéiert gëtt, Ressourcen ze konservéieren, a förderen eng kreesfërmeg Wirtschaft. Vill extrusion Linnen benotzt recycléiertem Plastik, wat hëlleft Offall ze reduzéieren an Ëmweltziler ënnerstëtzt. Ech gleewen datt d'Virdeeler an Uwendungen fir Plastiksextrusioun ze verstoen hëlleft mir informéiert Choixen als Hiersteller a Konsument ze treffen.
Ech gesinn Plastiksextrusioun als e kontinuéierleche Prozess dee rau Plastik an nëtzlech Formen transforméiert. Material Auswiel an Temperaturkontroll spillt eng Schlësselroll fir Qualitéitsresultater z'erreechen. Additive verbesseren Plastikseigenschaften, a gutt entworf Formen hëllefen mir déi gewënschte Formen ze kreéieren. Verstoen d'Aschränkungen vun extrusion, wéi Erausfuerderunge mat komplexe Formen a Materialkompatibilitéit, ass vital.
Aspekt
Wichtegkeet
Produit Qualitéit
Wëssen iwwer Extrusioun verbessert d'Qualitéit vu Plastiksprodukter.
Personnalisatioun
Ech kann de Prozess upassen fir spezifesch Besoinen ze treffen.
Nohaltegkeet
D'Benotzung vu recycléiertem Plastik ënnerstëtzt d'Ëmweltbeméiungen.
Ech encouragéieren d'Lieser ronderëm ze kucken a festzestellen wéi vill alldeeglech Saachen op Plastiksextrusioun vertrauen. Dës Produkter ze erkennen hëlleft mir d'Roll vum Plastik am modernen Liewen ze schätzen an ënnerstëtzt informéiert Wiel fir Nohaltegkeet.
FAQ
Wat mécht Plastiksextrusioun anescht wéi aner Fabrikatiounsmethoden?
Ech gesinn Plastik extrusion als kontinuéierleche Prozess. Ech ka laang produzéieren, eenheetlech Formen mat manner Offall. Aner Methoden, wéi Sprëtz molding, schafen eenzel Deeler. Extrusioun funktionnéiert am Beschten fir Päifen, Blieder, an Profiler. Ech wielen et fir Effizienz a konsequent Qualitéit.
Kann ech Plastik am Extrusiounsprozess recycléieren?
Ech oft Plastik recycléieren während extrusion. Ech sammelen Reschtmaterial, schmelzen et, a fidderen et zréck an d'Maschinn. Dës Praxis reduzéiert Offall an ënnerstëtzt Nohaltegkeet. Ech kontrolléieren ëmmer d'Qualitéit vum recycléiertem Plastik fir staark ze garantéieren, zouverlässeg Produkter.
Wat Zorte vu Plastik Aarbecht am beschten fir extrusion?
Ech benotze vill Arten vu Plastik fir Extrusioun. Polyethylen, polypropylene, a Polystyrol funktionnéieren gutt. I select the material based on the product’s needs. Some plastics offer flexibility, while others provide strength or clarity. I always match the plastic to the application.
How do I control the quality of extruded products?
Ech iwwerwaachen d'Temperatur, Drock, and material purity throughout the plastic extrusion process. I inspect the surface finish and dimensions after cooling. I use quality checks at each stage. This approach helps me deliver reliable, high-quality extrusion products.
Is plastic extrusion suitable for custom shapes?
I use plastic extrusion to create custom profiles by designing specific dies. I can adjust the process for unique shapes and sizes. This flexibility allows me to meet special requirements in construction, automobile, a Verpackungsindustrie.