압출기 나사 부품: 내마모성을 위해 정밀하게 설계됨, 부식 방지 & 최적의 성능
와 함께 22 압출기 스크류 부품 설계에 대한 다년간의 전문 지식, 재료 과학, 및 산업용 압출 응용 분야, 와 협력했어요 450+ 플라스틱 전반의 제조업체, 화학적인, 및 식품 가공 산업에서 스크류 성능을 최적화하여 가동 중지 시간을 줄입니다. 40% 마모가 심한 응용 분야의 경우 나사 사용 수명을 2~3배 연장합니다.. 스크류 부품은 모든 압출기 시스템의 핵심입니다., 재료 처리 효율성에 직접적인 영향을 미칩니다., 제품 품질, 및 운영 비용. Excellence의 나사 부품은 재료 과학에 중점을 두고 설계되었습니다., 기하학적 정밀도, 및 애플리케이션별 디자인, 표준 플라스틱 합성부터 부식성 화학 처리 및 고온 식품 생산에 이르는 압출 공정의 표준이 되었습니다..
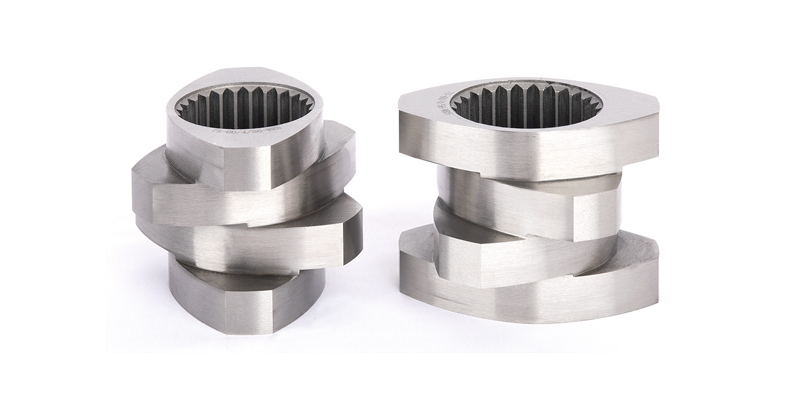
나사 부품: 핵심 디자인 & 기능적 장점
스크류 부품은 압출기의 중요한 부분입니다.. 내마모성과 내식성은 서비스 수명을 나타내는 중요한 지표입니다.. Excellence는 다양한 작동 조건과 경제적 고려 사항에 맞는 다양한 재료를 제공합니다.. 압출 시스템에서, 나사 마모 및 부식이 원인 60% 계획되지 않은 다운타임과 30% 유지 관리 비용 절감 - 비용 효율적인 생산을 위해 재료 선택 및 설계 정밀도를 협상할 수 없게 만듭니다.. Excellence의 나사 부품은 프리미엄 소재의 조합을 통해 이러한 문제를 해결합니다., 최적화된 기하학, 및 맞춤형 엔지니어링, 가장 혹독한 처리 환경에서도 긴 서비스 수명 보장 (예를 들어, 채워진 플라스틱, 부식성 화학물질, 고온 폴리머).
Excellence의 표준 나사 부품에는 홈 깊이 비율이 있습니다. (D0/화) ~의 1.55, 이는 토크를 고려한 최적의 값입니다., 무료 볼륨, 속도, 분산 및 혼합 효과. 그루브 깊이 비율 (나사 외경의 비율로 정의 (D0) 내부 루트 직경까지 (에서)) 4가지 주요 압출 성능 요소의 균형을 맞추는 중요한 기하학적 매개변수입니다.:
- 토크 용량: 에이 1.55 비율은 압출기 구동 시스템에서 재료로의 토크 전달을 극대화합니다., 고점도 재료에서도 나사 실속 방지 (예를 들어, 채워진 PVC 화합물, PEEK와 같은 엔지니어링 플라스틱).
- 무료 볼륨: 그만큼 1.55 비율은 재료 용융 및 탈기를 위한 충분한 자유 부피를 제공합니다., 열에 민감한 재료의 과열 및 성능 저하 위험 감소 (예를 들어, 의료용 TPU, LDPE).
- 회전 속도: 고속 압출에 최적화 (최대 1200 rpm) 구조적 무결성을 손상시키지 않고 처리량이 많은 생산 라인에 중요 (예를 들어, 파이프/프로파일 돌출).
- 분산 & 믹싱 효과: 첨가제의 균일한 분포 보장 (마스터배치, 필러, 안정제) 입자 수준에서, 줄무늬 제거, 응집, 또는 완제품의 기계적 특성이 일관되지 않음.
다양한 용도, Excellence는 홈 깊이 비율도 자유롭게 선택할 수 있습니다. (D0/화) ~에서 1.4 에게 1.8, 특정 재료 및 생산 요구 사항에 맞게 스크류 성능을 정밀하게 조정할 수 있습니다.:
- 1.4 비율: 높은 토크 애플리케이션용 (예를 들어, 고도로 채워진 화합물 60% 탄산칼슘/활석충진제) – 자유부피보다 구조적 강도를 우선시합니다..
- 1.6-1.8 비율: 저점도 재료용 (예를 들어, 필름급 PE/PP, 용매 기반 폴리머) – 용융/탈기의 자유 부피를 최대화하고 전단 가열을 줄입니다..
분산과 관련된 일부 재료 응용 분야의 특별한 요구 사항으로 인해, 혼입, 전단, 그리고 내부 가열, Excellence는 또한 다양한 응용 분야에 맞게 특수 구조로 나사 부품을 맞춤화합니다., 분산을 손상시키지 않으면서 내부 가열을 감소시킵니다., 혼입, 및 전단 효과. 내부 가열 (나사와 재료 사이의 과도한 전단으로 인해 발생) 열에 민감한 폴리머의 재료 열화의 주요 원인입니다. (예를 들어, PVC, 애완 동물, 의료용 ABS). Excellence의 맞춤형 나사 설계는 다음을 통해 이 문제를 해결합니다.:
- 혼합 요소: 나선형 정적 믹서, 파인애플 믹서, 전단력을 균등하게 분배하기 위해 스크류 플라이트에 통합된 Maddock 믹서, 국부적인 난방을 감소시켜 20-30%.
- 가변 피치 비행: 점차적으로 재료를 압축하는 테이퍼형 피치 섹션, 급격한 전단력 및 발열 최소화.
- 배리어 비행 설계: 고체 및 용융 물질 상 분리, 고전단 혼합 전 완전한 용융 보장 - 엔지니어링 플라스틱에 매우 중요 (PC, 아빠, PBT).
- 저전단 비행 프로필: 온도에 민감한 재료용 (예를 들어, 바이오플라스틱, 제약 부형제) – 전단 가열을 다음으로 줄입니다. <5설정된 압출 온도보다 °C 높음.
이러한 맞춤형 디자인은 플라스틱 공학회(Society of Plastics Engineers)의 제3자 테스트를 통해 검증되었습니다. (SPE), 보여주는 40% 재료 열화 감소 (MFR 보유로 측정) 열에 민감한 폴리머의 표준 나사 설계와 비교.
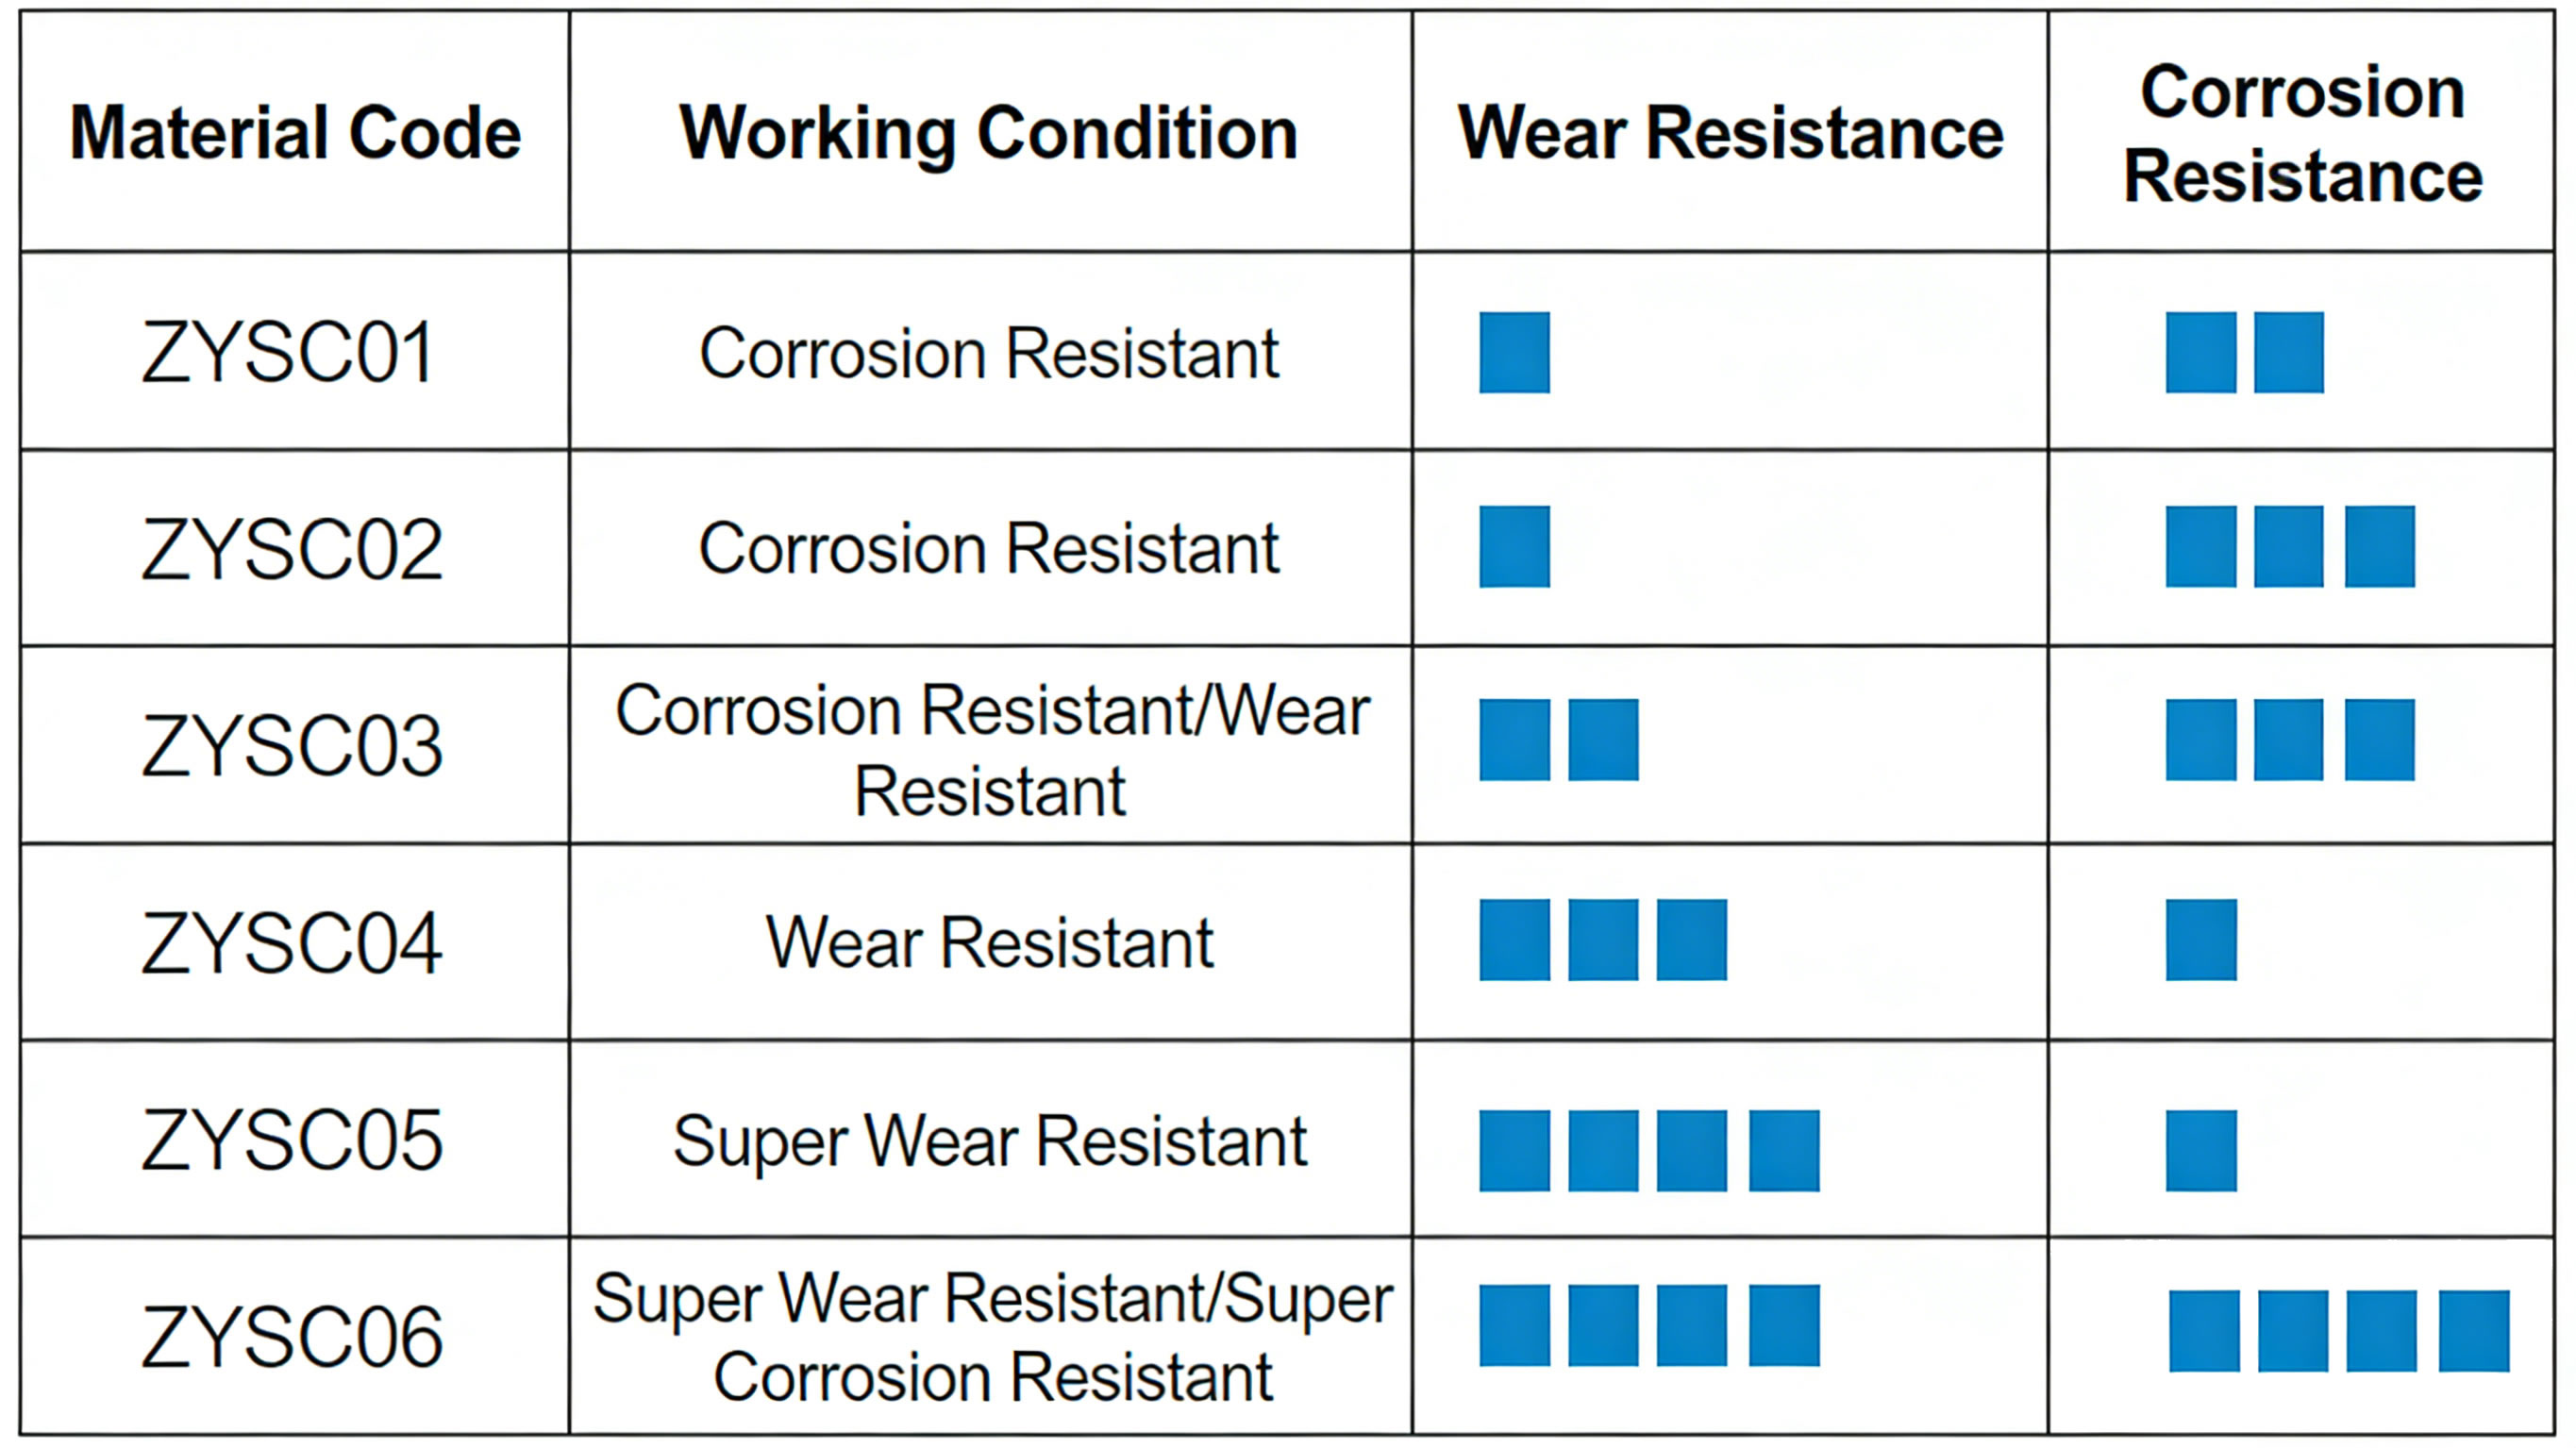
압출기 나사 부품용 재료: 작동 조건에 따른 맞춤형
Excellence의 나사 부품은 다양한 고성능 재료로 제조됩니다., 내마모성을 기준으로 선택됨, 내식성, 온도 내성, 그리고 비용 효율성. 올바른 재료 선택으로 스크류 사용 수명이 연장됩니다. 3-6 개월 (표준강) 에게 1-5 연령 (프리미엄 소재), 응용 프로그램에 따라:
- 고속공구강: W6Mo5Cr4V2
- 주요 속성: HRC까지의 경도 62-65, 우수한 내마모성, 고온 강도 (최대 600°C), 그리고 좋은 인성 (치핑/크랙 방지).
- 최적의 애플리케이션: 마모가 심한 압출 공정 (탄산칼슘/활석/유리섬유로 채워진 플라스틱, 연마성 오염물질이 포함된 재활용 플라스틱, 고무 배합).
- 서비스 수명: 18-24 개월 동안 24/7 작업 50% 채워진 PVC 화합물 (3x 질화강보다 길다).
- 경제적 이익: 더 높은 초기 비용 ($800-$1,500 미터당) 오프셋 70% 교체 빈도 및 가동 중지 시간 감소.
- 질화강: 38CrMoAl
- 주요 속성: 최대 HRC의 표면 경도 58-60 (질화 층 0.5-0.8mm 두께), 좋은 피로 저항, 적당한 내식성, 그리고 비용 효율성.
- 최적의 애플리케이션: 표준 압출 공정 (버진 PE/PP/ABS, 저충전제 화합물 <20%, 비부식성 재료).
- 서비스 수명: 6-12 개월 동안 24/7 순수 PE/PP로 작동 (범용 압출을 위한 업계 표준).
- 경제적 이익: 낮은 초기 비용 ($300-$600 미터당) – 소규모 배치 생산 또는 소량 압출 라인에 이상적.
- 스테인레스 스틸: 316엘, C276, 등.
- 주요 속성: 뛰어난 내식성 (316엘: 약한 산/염기에 대한 내성; C276: 염소와 같은 가혹한 화학 물질에 대한 내성, 황산, 및 할로겐화 용매), 식품 등급 준수 (316L이 FDA를 충족합니다. 21 CFR 177.1520), 및 고온 안정성 (C276의 경우 최대 800°C).
- 최적의 애플리케이션: 부식성 물질 처리 (화학 압출, 산성 안정제가 포함된 PVC), 식품/음료 포장 압출 (FDA 규격), 의료기기 압출 (생체적합성 재료).
- 서비스 수명: 2-5 화학적 압출에 수년 (부식 관련 마모 없음), 12-18 식품 등급 압출에 수개월 소요.
- 규정 준수: 316L은 식품 접촉 응용 분야에 대해 FDA/USDA를 준수합니다.; C276은 폭발성 화학 환경에 대한 ATEX 인증을 받았습니다..
- 열간 등방압 프레싱 (잘 알고 있기) 재료
- 주요 속성: HIP 처리로 재료의 내부 다공성을 제거합니다. (밀도 >99.9%), 결과적으로 매우 높은 내마모성 (2x W6Mo5Cr4V2보다 높음), 탁월한 내식성, 스크류 전체에 걸쳐 균일한 기계적 특성.
- 최적의 애플리케이션: 극한의 작동 조건 (연마성 세라믹 충전 폴리머, PEEK/PEI와 같은 고온 엔지니어링 플라스틱, 부식성 화학 압출).
- 서비스 수명: 3-5 년 동안 24/7 세라믹 충전 PEEK를 사용한 작동 (모든 나사 재료 중 가장 긴 사용 수명).
- 경제적 이익: 프리미엄 선불 비용 ($1,800-$3,000 미터당) – ROI 달성 12-18 대용량의 경우 수개월, 마모가 심한 생산 라인.
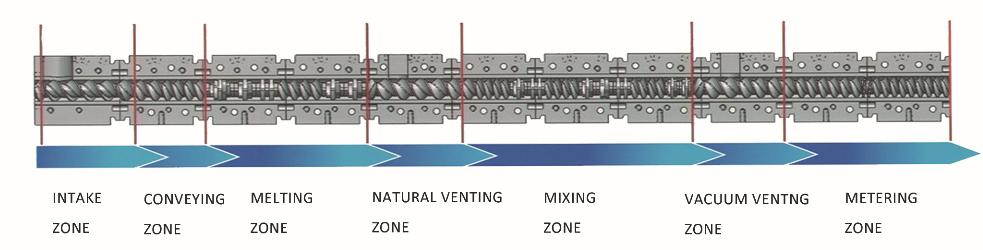
용도별 나사 부품 설계
1. 플라스틱 합성 나사 부품
플라스틱 배합용 (마스터배치 생산, 충전 폴리머 압출, 재활용 플라스틱 재처리), Excellence의 스크류 부품은 분산을 최대화하고 마모를 최소화하도록 설계되었습니다.:
- 그루브 깊이 비율: 1.55 (기준) 또는 1.4 (고충진 화합물 >40%).
- 재료: W6Mo5Cr4V2 (고충진제) 또는 38CrMoAl (저충전제).
- 맞춤 기능: 통합된 혼합 핀, 장벽 비행, 필러 응집 및 재료 분해를 방지하기 위한 전단 감소 영역.
- 성능 데이터: 98% 첨가제 분산 균일성 (SPE 테스트를 통해 검증됨), 40% 일반 컴파운딩 나사에 비해 나사 마모 감소.
2. 화학적인 & 부식성 재료 나사 부품
화학적 압출용 (용매 기반 폴리머, 부식성 첨가제, 화학 마스터배치), 내식성이 우선시됩니다.:
- 그루브 깊이 비율: 1.6-1.8 (용매 증발을 위한 자유 부피를 최대화합니다.).
- 재료: C276 (가혹한 화학 물질) 또는 316L (가벼운 부식성).
- 맞춤 기능: 매끄럽고 광택이 나는 비행 표면 (Ra ≤ 0.8μm) 재료의 접착을 방지하기 위해, 밀봉된 나사 끝으로 화학물질 누출 방지.
- 규정 준수: 폭발성 화학 환경에 대한 ATEX 인증 획득, EU 화학 규정에 대한 REACH 준수.
3. 음식 & 의료용 나사 부품
식품 포장 및 의료 기기 압출용, 위생과 생체적합성이 중요합니다:
- 그루브 깊이 비율: 1.55 (혼합과 낮은 전단의 균형).
- 재료: 316L 스테인레스 스틸 (FDA/USDA 규격).
- 맞춤 기능: 청소가 쉬운 디자인 (박테리아 성장을 위한 데드존이 없음), 광택 표면 (Ra ≤ 0.4μm), 무독성 윤활제 (식품 등급).
- 규정 준수: FDA 21 CFR 177.1520 (식품 접촉), ISO 10993 (의료기기 생체적합성).
4. 고온 엔지니어링 플라스틱 나사 부품
엔지니어링 플라스틱용 (몰래 엿보다, PEI, 유리 섬유가 포함된 PA66), high-temperature strength and wear resistance are key:
- 그루브 깊이 비율: 1.4-1.55 (high torque for high-viscosity melts).
- 재료: HIP-processed W6Mo5Cr4V2 or C276 (high-temperature stability).
- 맞춤 기능: Cooling channels in the screw core (reduces internal heating by 25%), wear-resistant coating (텅스텐 카바이드) on flight tips.
- 성능 데이터: Maintains dimensional stability at 400°C, service life of 3+ years for glass fiber-filled PEEK extrusion.
기술 사양 & 품질 관리
1. Dimensional Tolerances
Excellence’s screw components are manufactured to strict ISO 9001:2015 품질 기준, with dimensional tolerances of:
- Outer diameter (D0): ±0.02mm (critical for barrel fit).
- Root diameter (에서): ±0.03mm (ensures consistent groove depth ratio).
- Flight pitch: ±0.05mm (uniform material advancement).
- 직진성: ≤0.01mm/m (prevents barrel wear and material leakage).
All screws are inspected using CNC coordinate measuring machines (CMM) to verify tolerances before shipment.
2. Surface Treatment Options
To enhance performance, Excellence offers optional surface treatments for screw components:
- Nitriding: For 38CrMoAl steel (기준) – increases surface hardness to HRC 58-60.
- Tungsten Carbide Coating: For W6Mo5Cr4V2 steel – increases wear resistance by 50% 연마재용.
- PTFE Coating: For 316L steel – reduces material adhesion (ideal for sticky materials like TPE/TPU).
- Electropolishing: For 316L/C276 steel – improves corrosion resistance and hygiene (food/medical applications).
3. Quality Control Process
Every Excellence screw component undergoes a 7-step quality control process:
- Raw material inspection (certificate of analysis verification for material grade and properties).
- CNC machining with real-time dimensional monitoring.
- Heat treatment (quenching/tempering for tool steel, nitriding for 38CrMoAl) with hardness testing.
- Surface treatment (해당되는 경우) with adhesion testing.
- CMM 치수 검사 (전체 공차 검증).
- 동적 균형 테스트 (ISO 1940-1:2016) – 진동 진폭 <0.1최대 작동 속도에서 mm.
- 최종 육안 검사 및 인증 (재료 추적성, 치수 보고서, 경도 보고서).
모든 품질 관리 데이터는 다음을 위해 유지됩니다. 10 연령, 규정 준수를 위한 완전한 추적성 보장 (IATF 16949 자동차용, 의료용 FDA).
사례 연구: HIP 소재 나사로 세라믹 충전 PEEK 압출의 가동 중지 시간 단축 (미국)
미국 항공우주 부품 제조업체는 빈번한 나사 고장에 직면해 있었습니다. (모든 3 개월) 세라믹 충전 PEEK를 압출할 때 (30% 알루미나 필러) 항공기 부품용:
- 오리지널 챌린지:
- W6Mo5Cr4V2 나사가 빨리 마모되었습니다. (비행 팁 마모 >1mm 인치 3 개월) 세라믹 마모로 인해.
- 계획되지 않은 가동 중지 시간 (8 나사 교체당 시간) – 생산 손실 $15,000 다운타임 이벤트당.
- 일관되지 않은 부품 치수 (나사 간격 증가로 인해) – 15% 폐기율.
- 우수 솔루션: 텅스텐 카바이드 코팅이 적용된 맞춤형 HIP 가공 W6Mo5Cr4V2 나사 부품, 그루브 깊이 비율 1.4 (높은 토크), 및 배리어 비행 설계.
- 설치 후 결과:
- 스크류 사용 수명이 다음으로 연장되었습니다. 36 개월 (12x 원래 나사보다 길다).
- 예상치 못한 다운타임 감소 92% (1 다운타임 이벤트 3 년 대. 4 연간).
- 폐기율이 다음으로 감소되었습니다. 1% (나사 마모가 최소화되어 부품 치수가 일정함).
- 연간 비용 절감 $180,000 (중단 시간 + 재료 + 나사 교체 비용).
- ROI 달성 8 개월 (나사 비용 $2,800 대. 연간 절감액 $180,000).
플랜트 엔지니어링 관리자가 다음과 같이 말했습니다.: “Excellence의 HIP 소재 나사는 PEEK 압출 공정을 변화시켰습니다.. 더 이상 계획되지 않은 가동 중지 시간에 대해 걱정하지 않습니다., 항공우주 산업의 엄격한 공차를 충족할 수 있도록 부품 품질이 향상되었습니다. (±0.01mm). 이를 통해 우리는 보안을 확보할 수 있었습니다. 2 연간 200만 달러 상당의 새로운 항공우주 계약을 체결했습니다.”
설치, 유지 & 교체 지침
1. 나사 설치 모범 사례
적절한 설치는 최적의 성능을 보장하고 조기 마모를 방지합니다.:
- 압출기 배럴을 철저히 청소하십시오. (오래된 재료 잔여물 제거) 새 나사를 설치하기 전에 – 배럴 청소 막대와 식품 등급 세척제를 사용하십시오. (식품/의료 분야에 대한 FDA 준수).
- 배럴의 마모 여부를 검사하세요. (배럴 내경 측정) – 클리어런스가 있으면 배럴을 교체하십시오. >0.5mm (과도한 간격으로 인해 재료 역류 및 혼합 불량 발생).
- 리프팅 고정 장치를 사용하여 나사 설치 (항공편을 떨어뜨리거나 긁지 마십시오.) – 나사 커플링을 제조업체 사양에 맞게 토크로 조이세요. (일반적으로 300-500 Nm).
- 나사 정렬 확인 (다이얼 표시기를 사용하여) – 런아웃은 다음과 같아야 합니다. <0.02나사 끝 부분의 mm.
- 테스트 실행 수행 (재료 없음) 저속으로 (50 rpm) ~을 위한 10 분 - 비정상적인 소음/진동 확인 (정렬 불량을 나타냅니다.).
Excellence provides a detailed installation manual with photos and torque specifications for all screw models.
2. Preventive Maintenance for Screw Components
Regular maintenance extends screw life and maintains performance:
- 일일 유지 관리:
- Clean the screw after production (purge with cleaning compound) to remove material residue (prevents carbonization and corrosion).
- Inspect screw tip and mixing elements for wear/damage (visual check during purge).
- 월간 유지 관리:
- Measure screw flight clearance (barrel inner diameter – screw outer diameter) – record data to track wear rate.
- Lubricate screw coupling (use high-temperature grease, 필요한 경우 FDA 준수).
- Check for material buildup in dead zones (혼합 요소, 장벽 비행) – clean with a brass brush (avoid scratching flight surfaces).
- Quarterly Maintenance:
- Remove the screw for full inspection (measure flight thickness, 부식/균열 확인).
- 비행 팁의 폴란드어 사소한 마모 (400방 사포를 사용하여) 치수 정확도를 복원하려면.
- 배럴 라이너의 마모 여부를 검사하십시오. (최적의 간격을 유지하기 위해 필요한 경우 교체하십시오.).
3. 나사 교체 기준
다음과 같은 경우 나사 부품을 교체하십시오.:
- 비행 팁 마모 >1mm (혼합이 불량하고 출력이 일관되지 않음).
- 부식 구멍 >0.5mm 깊이 (재료 오염 및 구조적 결함 위험).
- 플라이트 또는 코어의 균열 (안전 위험 - 작동 중 나사 파손 위험).
- 나사 정리 >0.8mm (material backflow reduces extruder efficiency by >20%).
- 재료 열화 (MFR 변형 >10%) – indicates poor mixing due to worn flights.
Excellence는 나사 검사 서비스를 제공합니다. (현장 또는 실험실 기반) to assess wear and recommend replacement timing.
Excellence Extruder 스크류 부품에 대한 FAQ
큐: Excellence는 비표준 압출기 크기에 맞춰 나사 부품을 맞춤 제작할 수 있나요? (예를 들어, 65mm, 90mm 직경)?
에이: 예. Excellence는 모든 표준 압출기 직경에 맞는 나사 부품을 제조합니다. (15mm ~ 200mm) 및 맞춤형 직경 (고객 당 도면). 우리는 또한 트윈 스크류 부품을 생산합니다. (동회전 및 역회전) 컴파운딩 압출기용, 10mm에서 100mm까지의 피치 크기.
큐: 맞춤형 나사 부품의 리드타임은 얼마입니까? (재료 선택 + 그루브 깊이 비율 + 특화된 디자인)?
에이: 표준 나사 부품 (38CrMoAl, 1.55 그루브 깊이 비율) 리드타임이 있다 2-3 주. 맞춤 구성요소 (HIP 소재, 특수 홈 깊이 비율, 혼합 요소) 필요하다 4-6 주. 신속한 생산 (1-2 표준의 경우 주, 3 관례를 위한 주) 추가 비용으로 이용 가능 25% 요금.
큐: Excellence는 나사 부품에 대한 재료 테스트 보고서를 제공합니까??
에이: 예. 모든 나사 부품에는 재료 인증서가 함께 제공됩니다. (분석 증명서 – COA) 재료 등급 확인, 경도, 및 화학 성분. HIP 소재용, 우리는 또한 HIP 처리 보고서를 제공합니다 (밀도, 다공성) 그리고 비파괴검사 (NDT) 보고서 (내부 결함에 대한 초음파 테스트).
큐: How do I select the right material for my extrusion application?
에이: Excellence’s technical team provides a free material selection guide based on:
- 재료 유형 (처녀/재활용, filled/unfilled, corrosive/non-corrosive).
- Extrusion temperature (high-temperature engineering plastics vs. standard polymers).
- Production volume (24/7 operation vs. batch production).
- 예산 (upfront cost vs. 총 소유 비용).
We also offer a trial program (30-day test of a sample screw) for new customers to validate performance before full purchase.
큐: What warranty is provided for Excellence screw components?
에이: 표준 보증: 12 months for 38CrMoAl and 316L screws, 24 months for W6Mo5Cr4V2 and HIP material screws (covers manufacturing defects and premature wear <0.5mm in the first year). Extended warranty (36 개월) 추가 비용으로 이용 가능 15% 요금, including annual wear inspections.
For over two decades, Excellence의 압출기 스크류 부품은 내마모성에 대한 업계 표준을 설정했습니다., 부식 방지, 및 애플리케이션별 성능. 표준 PE/PP를 압출하는지 여부, 부식성 화학물질, 식품 등급 폴리머, 또는 고온 엔지니어링 플라스틱, 우리 나사는 가동 시간을 극대화하도록 설계되었습니다., 비용 절감, 제품 품질을 향상시키고. 지금 당사 기술팀에 연락하여 귀하의 압출 공정 요구 사항에 맞는 무료 스크류 설계 상담 및 견적을 요청하십시오..

