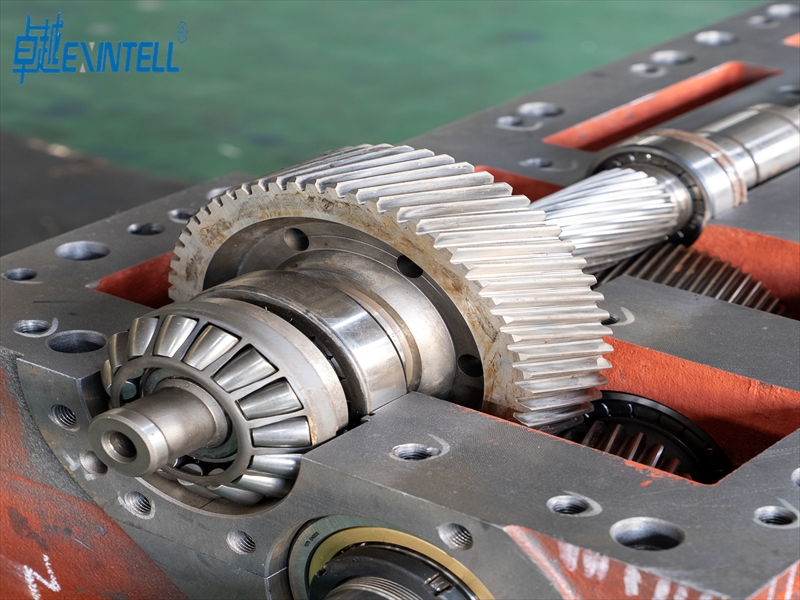
트윈 스크류 압출기 플라스틱을 더 잘 섞으세요. 같이 돌아가는 나사가 2개 있어서. 이는 더 균일한 열과 더 나은 혼합을 제공합니다.. 모두 똑같은 펠릿을 만드는 데 도움이 됩니다..
필요한 온도는 플라스틱 유형에 따라 다릅니다.. 다음은 일반 플라스틱의 녹는점을 나타내는 표입니다.:
플라스틱 폴리머
기본 융점 (℃)
실제 용융 온도 범위 (℃)
주요 처리 참고 사항
ABS (아크릴로니트릴 부타디엔 스티렌)
105 – 107 (Tg)
210 – 250
품질 저하를 방지하려면 ~270°C 이상에서 장기간 노출을 피하십시오..
폴리카보네이트 (PC)
155 – 160
280 – 320
가수분해를 방지하기 위해 완전히 건조시켜야 합니다.; 높은 금형 온도가 필요합니다. (80-110℃).
폴리프로필렌 (PP)
160 – 165
200 – 260
높은 부피 수축; 충분한 팩/보류 압력이 필요합니다..
나일론 66 (PA66)
260 – 265
280 – 310
흡습성이 매우 높음; 즉각적인 사전 건조 및 핫 몰드가 필요합니다. (70-100℃).
폴리에틸렌 (HDPE)
130 – 135
210 – 260
높은 수축률; 적절한 냉각 설계가 중요.
폴리옥시메틸렌 (포엠)
165 – 175
190 – 220
열화되기 쉬움; 과도한 온도와 체류 시간을 피하십시오.
아크릴 (PMMA)
160 – 170
220 – 250
흡습성; 결함을 방지하려면 건조해야 합니다.; 높은 흐름 저항.
폴리부틸렌 테레프탈레이트 (PBT)
225 – 230
240 – 270
흡습성; 사전 건조가 필요합니다; 휘어지기 쉬운.
폴리에테르에테르케톤 (몰래 엿보다)
340 – 380
370 – 400
매우 높은 가공 온도와 건조가 필요함.
열가소성 폴리우레탄 (TPU)
120 – 140 (Tg)
180 – 220
흡습성; 끈적끈적한 용융물에는 특별한 게이팅이 필요합니다..
폴리염화비닐 (PVC)
160 – 180 (Tg)
170 – 210
열 안정성이 좋지 않음; 정밀한 온도 제어와 부식 방지 장비가 필요합니다..
다이를 통한 압출
플라스틱이 녹으면, 그만큼 펠릿화 압출기 그것을 주사위로 밀어낸다. 다이는 녹은 플라스틱을 긴 가닥이나 다른 모양으로 만듭니다.. 그만큼 다이의 디자인이 모양을 제어합니다 플라스틱의 크기와. 둥근 주사위를 사용하는 경우, 당신은 둥근 가닥을 얻습니다. 직사각형 다이를 사용하는 경우, 플라스틱이 움직이는 방식으로 인해 모서리가 둥글게 될 수 있습니다..
메모: 주사위는 튼튼하고 오래 지속되어야 합니다.. 많은 다이가 사용됩니다. 텅스텐 카바이드 인서트 유리 섬유가 포함된 견고한 플라스틱용.
다이의 열과 가열 방식도 중요합니다.. 다이가 고르지 않게 가열되는 경우, 플라스틱이 잘못된 모양으로 나올 수 있습니다.
압출물 냉각
플라스틱이 다이에서 나온 후, 아직은 뜨겁고 부드러워. 빨리 식혀야 딱딱해지니까. 그만큼 펠릿화 압출기 다양한 냉각 방법을 사용할 수 있습니다.:
수중 펠리타이저: 다이와 커터가 물 속에 있습니다.. 물은 펠렛을 즉시 냉각시킵니다..
스트랜드 펠릿타이저: 플라스틱 가닥은 수조에 들어갑니다., 그런 다음 절단하기 전에 공기 중에서 건조시킵니다..
다이페이스 펠리타이저: 기계는 다이 페이스에서 펠릿을 절단합니다.. 공기 또는 물 미스트가 냉각됩니다., 아니면 수조에 떨어뜨리거나.
플라스틱을 너무 빨리 또는 너무 느리게 냉각시키는 경우, 펠릿이 휘거나 줄어들 수 있습니다.. 이로 인해 크기나 모양이 잘못될 수 있습니다.. 냉각이 잘되면 강하고 똑같은 펠릿을 얻을 수 있습니다..
펠렛으로 절단
마지막 단계는 냉각된 플라스틱을 작은 알갱이로 자르는 것입니다.. 그만큼 펠릿화 압출기 용도 다양한 절단 시스템:
날카로운, 잘 세팅된 칼은 꼬리나 먼지와 같은 문제를 방지하고 기계를 계속 작동시킵니다..
칼을 날카롭게 유지하고 올바른 속도로 유지해야 합니다.. 칼날이 무뎌지거나 느려지는 경우, 고르지 않은 펠렛과 더 많은 정지가 발생합니다.. 칼이 너무 빠르거나 정렬되지 않은 경우, 문제가 생기거나 용지가 걸리게 됩니다.
메모: 회전 나이프 시스템은 좋은 펠렛을 만들고 펠렛화 압출기가 잘 작동하도록 유지하는 데 매우 중요합니다..
구성요소가 함께 작동하는 방식
재료 흐름 및 균질화
펠렛화 압출기의 모든 부품은 함께 작동해야 합니다.. 이렇게 하면 플라스틱이 원활하게 움직이고 잘 섞는다. 나사는 플라스틱을 앞으로 밀어서 섞는다. 나사가 회전하는 속도를 변경하여 어느 정도 혼합할 수 있습니다.. 나사 내부의 반죽 블록은 플라스틱을 혼합하는 데 도움이 됩니다.. 모양과 설정 방법은 플라스틱이 더 잘 섞이는 데 도움이 됩니다..
때때로, 믹싱이 힘들 수 있어요. 너무 많이 섞으면, 섬유질을 끊거나 먼지를 만들 수 있습니다.. 너무 많이 섞으면 플라스틱이 너무 뜨거워질 수도 있습니다.. 부드러운 플라스틱에는 부드러운 혼합이 더 좋습니다.. 일부 플라스틱, 좋다 초저 용융 흐름 HDPE, 천천히 움직여. 흐름을 위해서는 더 많은 압력이 필요합니다..
펠렛은 플라스틱이 다이에서 나온 후 냉각 및 절단하여 만들어집니다.. 냉각 시스템은 플라스틱을 단단하게 만들어 칼로 자를 수 있습니다.. 좋은 냉각 시스템 펠릿 크기와 모양을 동일하게 유지하는 데 도움이 됩니다.. 자동 제어는 실행되는 프로세스를 변경할 수 있습니다.. 이렇게 하면 더 나은 펠릿을 얻고 낭비를 줄이는 데 도움이 됩니다..
증거 유형
설명
고급 냉각 시스템
이 냉각된 펠렛은 빠르게 모양을 유지합니다..
자동화된 제어 시스템
품질을 높이고 낭비를 줄이기 위해 설정을 조정합니다..
고효율 히터
부드러운 압출을 위해 플라스틱을 고르게 가열합니다..
펠릿을 잃어버리거나 더러워지지 않도록 조심스럽게 수집하고 취급해야 합니다.. 좋은 도구를 사용하고 해당 지역을 깨끗하게 유지하십시오. 폐쇄된 통로와 밀봉된 파이프로 인해 펠릿이 밖으로 나가는 것을 방지할 수 있습니다.. 직원들에게 유출 방지 장치를 사용하고 비상 시 취해야 할 조치를 알려주십시오..
펠렛의 품질과 방법을 알고 계시다면 수분 조절, 더 빠르게 작업하고 실수를 줄일 수 있습니다. 기계가 잘 작동하고 좋은 펠릿을 만들 수 있도록 다음 팁을 사용하세요..
FAQ
펠릿화 압출기에는 어떤 유형의 플라스틱을 사용할 수 있나요??
펠릿화 압출기에는 많은 플라스틱을 사용할 수 있습니다.. 몇 가지 예로는 폴리에틸렌이 있습니다., 폴리프로필렌, 나일론, ABS, PLA, 및 TPU. 각 플라스틱에는 고유한 온도와 설정이 필요합니다.. 시작하기 전에 항상 재료에 필요한 것이 무엇인지 확인하십시오..
펠릿의 크기를 균일하게 유지하는 방법?
You need to feed the material at a steady rate. Keep the screw speed the same. Clean the die and knives often. Use automatic controls to help with cooling and cutting. This gives you the best results.
Why does the extruder need a cooling system?
The cooling system makes the melted plastic hard. If you do not cool it, the pellets stay soft and stick together. When you cool them fast and evenly, you get strong pellets. These pellets are easy to handle.
How often should you maintain the pelletizing extruder?
Check and oil the bearings every 500 시간.
Look at the screws and knives every week.
Clean the hopper and die after each batch.
Doing these things helps your machine work well.
Can you use recycled plastics in a pelletizing extruder?