

ペレット化押出機の仕組みとその主なコンポーネント
あなたが使用するのは、 ペレット化押出機 小さなプラスチックペレットを作る. この機械は次のようなプラスチックを使用します ポリエチレン, ポリプロピレン, ポリアミド, そしてポリ乳酸. ペレットにすることで使いやすく、移動しやすくなります。.
| タイプ | 例 | アプリケーション |
|---|---|---|
| 汎用プラスチック | ポリエチレン (PE), ポリプロピレン (PP) | フィルムなどの包装に使用されます。, バッグ, とコンテナ |
| 高機能エンジニアリングプラスチック | ポリアミド (PA), アクリロニトリル ブタジエン スチレン (ABS) | 自動車部品や電子機器のケースなどに使用される |
| 特殊プラスチックおよび生分解性プラスチック | ポリ乳酸 (人民解放軍), 熱可塑性エラストマー (TPE) | 環境に優しい包装材や医療器具などに使用されています。 |
| 変性プラスチック | LSZH, XLPE, TPU | 電線やケーブルのカバーに使用されます |
機械がどのように機能し、各部分が何をするかを知ることは、機械をより良く使用するのに役立ちます. 問題をより簡単に解決するのにも役立ちます.
重要なポイント
- ペレット押出機は原料プラスチックを小さくします。 ペレット. ペレットの大きさはすべて同じです. これにより、さまざまな方法で使いやすくなります.
- を知る 主要部品 より良いペレットを作るのに役立ちます. この部品がホッパーです, スクリュー, バレル, 死ぬ, 冷却システム, そしてナイフシステム.
- 送り速度を一定に保つことが非常に重要です. スクリュー速度も同じでなければなりません. これにより、ペレットを均一にし、機械の問題を防ぐことができます。.
- ペレットを早く硬化するには十分な冷却が必要です. これにより、ペレットの形状が維持され、強度が維持されます。.
- 定期的にチェックを行うことで、押出機が正常に動作するようになります. ネジをチェックし、金型を頻繁に掃除する必要があります. これにより、機械が稼働し続け、寿命が長くなります。.
ペレット化押出機のプロセス手順
あ ペレット化押出機 生のプラスチックを小さなペレットに変える. これは、いくつかの主な手順を使用して行われます. 次の手順に従って、マシンがどのように動作するかを確認できます.
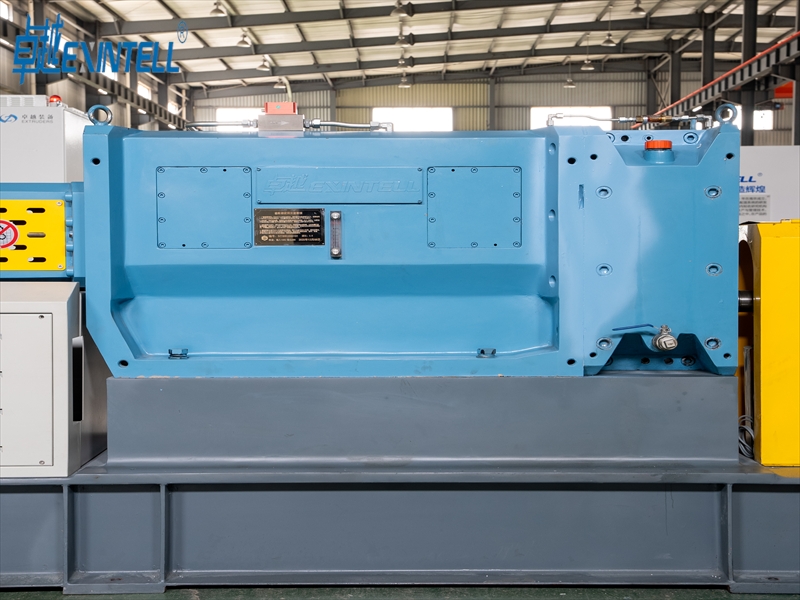
供給と溶解
初め, 生のプラスチックをホッパーに入れます. 機械にはプラスチックを前方に動かすネジが付いています. 動くにつれて, ネジがプラスチックを押して空気を抜きます. バレルが熱くなってプラスチックが溶ける. ネジもプラスチックをこすることで発熱します。.
ヒント: プラスチックを均等に供給すると, 同じように見えるペレットが得られます.
中のネジは、 ペレット化押出機 もっている 3つの部分:
- 供給ゾーンがプラスチックを前方に押し出す.
- 圧縮ゾーンはプラスチックを溶かし、空気を除去します。.
- 計量ゾーンは圧力を高め、流れを安定させます。.
二軸押出機 プラスチックをさらによく混ぜる. 一緒に回る2つのネジがあります. これにより、より均一な熱が得られ、より良い混合が得られます。. すべて同じペレットを作るのに役立ちます.
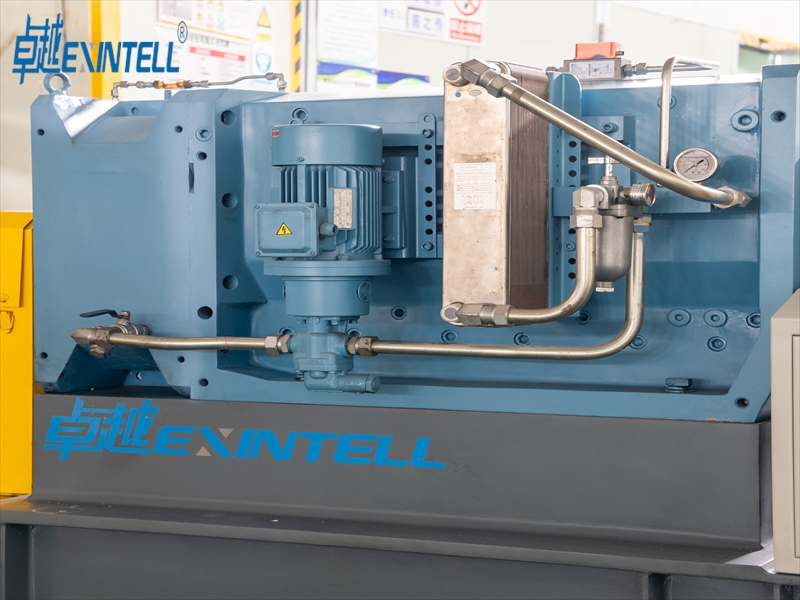
必要な温度はプラスチックの種類によって異なります. これは一般的なプラスチックの融点の表です。:
| プラスチックポリマー | 基本融点 (℃) | 実用的な溶融温度範囲 (℃) | 主要な処理に関する注意事項 |
|---|---|---|---|
| ABS (アクリロニトリル ブタジエン スチレン) | 105 – 107 (TG) | 210 – 250 | 劣化を防ぐため、約 270°C を超える温度に長時間さらさないでください。. |
| ポリカーボネート (パソコン) | 155 – 160 | 280 – 320 | 加水分解を防ぐために完全に乾燥させる必要があります; 高い金型温度が必要です (80-110℃). |
| ポリプロピレン (PP) | 160 – 165 | 200 – 260 | 高い体積収縮; 十分な保圧/保持圧力が必要です. |
| ナイロン 66 (PA66) | 260 – 265 | 280 – 310 | 非常に吸湿性が高い; 即時の予備乾燥と高温の金型が必要です (70-100℃). |
| ポリエチレン (HDPE) | 130 – 135 | 210 – 260 | 高収縮; 適切な冷却設計が重要. |
| ポリオキシメチレン (POM) | 165 – 175 | 190 – 220 | 熱劣化しやすい; 過度の温度と滞留時間を避ける. |
| アクリル (PMMA) | 160 – 170 | 220 – 250 | 吸湿性; 欠陥を防ぐために乾燥する必要があります; 高い流動抵抗. |
| ポリブチレンテレフタレート (PBT) | 225 – 230 | 240 – 270 | 吸湿性; 事前乾燥が必要です; 反りやすい. |
| ポリエーテルエーテルケトン (ピーク) | 340 – 380 | 370 – 400 | 非常に高い処理温度と乾燥が必要. |
| 熱可塑性ポリウレタン (TPU) | 120 – 140 (TG) | 180 – 220 | 吸湿性; 粘着性のあるメルトには特別なゲートが必要です. |
| ポリ塩化ビニル (PVC) | 160 – 180 (TG) | 170 – 210 | 熱安定性が低い; 正確な温度制御と耐腐食性の装置が必要です. |
ダイによる押出
プラスチックが溶けると, の ペレット化押出機 それを金型に押し込みます. ダイは、溶けたプラスチックを長いストランドまたは他の形状に成形します。. の 金型の設計が形状を制御する そしてプラスチックのサイズ. 丸ダイスを使用する場合, 丸いストランドが得られます. 長方形のダイスを使用する場合, プラスチックの動きにより角が丸くなる場合があります.
注記: 金型は丈夫で長持ちするものでなければなりません. 多くの金型が使用します 炭化タングステンインサート ガラス繊維を使用した丈夫なプラスチック用.
金型の熱とその加熱方法も重要. 金型の加熱が不均一な場合, プラスチックは間違った形状になる可能性があります.
押出物の冷却
プラスチックが金型から出た後, まだ熱くて柔らかいです. 早く冷やすと硬くなるので. の ペレット化押出機 さまざまな方法で冷却できる:
- 水中ペレタイザー: ダイとカッターは水の中にあります. 水はペレットをすぐに冷やします.
- ストランドペレタイザー: プラスチックのストランドをウォーターバスに入れます, その後、カットする前に空気乾燥させます。.
- ダイフェイスペレタイザー: 機械はダイフェイスでペレットを切断します. 空気または水の霧で冷却します, あるいは水風呂に落ちてしまいます.
プラスチックの冷却が速すぎるか遅すぎる場合, ペレットは曲がったり縮んだりする可能性があります. これにより、サイズや形状が間違ったものになる可能性があります. 適切な冷却により、強度があり、すべて同じペレットを得ることができます。.
ペレットにカットする
最後のステップでは、冷却したプラスチックを小さなペレットに切断します。. の ペレット化押出機 用途 さまざまな切断システム:
| 切断方法 | 説明 |
|---|---|
| ガントリー切断 | 顆粒の均一性と品質に影響を与える方法. |
| 水平水環切断 | 水を使用して冷却し、押出物をペレットに切断します. |
| 水中切断 | 冷却されたストランドを水中で切断してペレットサイズを均一にします. |
こんな切断方法もあります:
- ガントリー切断
- 水平水環切断
- 水中切断
どの方法でも同じサイズのペレットを得るのに役立ちます. すべて同じペレットの方が扱いやすい, 店, 他のマシンでも使用可能.
まとめ: 生のプラスチックを ペレット化押出機, 溶かす, 金型で形を整える, 冷やしてください, そしてそれをペレットにカットします. 各ステップでプラスチックが原材料から、多くの製品に使用できる完成したペレットに変化します。.
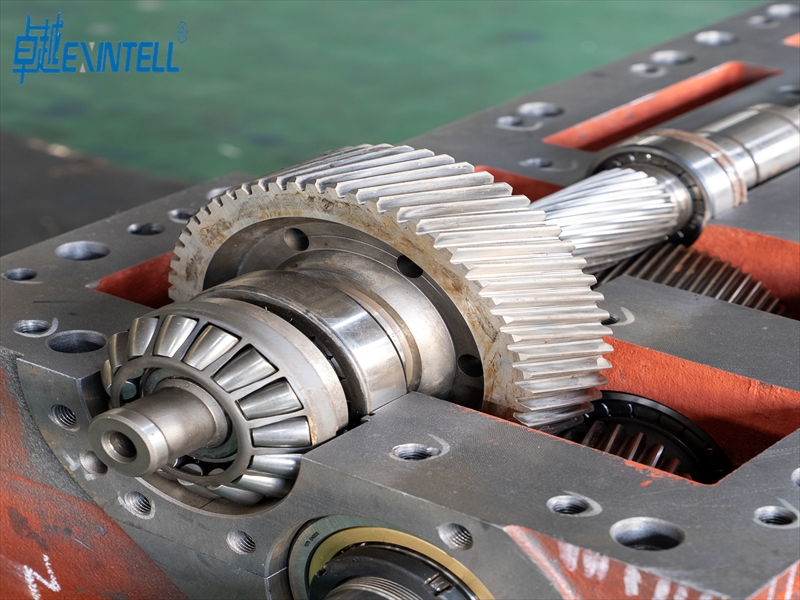
ペレット化押出機の主要コンポーネント
ホッパーとフィードスロート
まず、生のプラスチックをホッパーに入れることから始めます. ホッパーはプラスチックを保管および供給します. プラスチックを汚れから守り、清潔に保ちます。. ホッパーの底部は供給口に適合します. フィードスロートは押出機バレルに接続します. この設定により、プラスチックがスムーズに動くようになります.
- ホッパーはプラスチックの量を制御します. これにより、プラスチックが多すぎたり少なすぎたりするのを防ぎます。.
- ほとんどのホッパーは側面が急で開口部が小さいです. この形状はプラスチックの動きを助け、プラスチック同士がくっつくのを防ぎます。.
- 水を吸ったプラスチックを乾燥できるホッパーもあります, ナイロンやPLAのような.
- 新しいホッパーは、プラスチックを動かし続けるために振動したりかき混ぜたりする場合があります。.
フィードスロートはホッパーとバレルが接する場所です. 必要がある ここの温度を保ってください. 暑くなりすぎると, プラスチックがくっついたり、早く溶けたりする可能性があります. これによりマシンがブロックされる可能性があります. 供給口を冷却するとプラスチックの移動が促進されます そして機械を動かし続けます.
ヒント: 優れたホッパーとフィードスロートにより、ペレット化押出機が適切に機能します。.
| デザイン戦略 | マテリアルフローへの影響 |
|---|---|
| フィーダーのテーパー状のインターフェース | 均一な送りを与え、穴の形成を防ぎます |
| スプールピース付きロータリーバルブ | 固まりを止めてプラスチックの動きを維持します |
| 移行スロート付き振動フィーダー | プラスチックの流れを助け、速度を一定に保ちます |
スクリューとバレル
ペレット化押出機の内部, スクリューとバレルは連動します. 彼らは動く, 溶ける, そしてプラスチックを混ぜます. ネジには 3 つの主要な部分があります:
- フィードゾーン: この部品がプラスチックを掴んで前方に押し出す.
- 圧縮ゾーン: ここ, ネジがプラスチックを絞って空気を抜く. これによりプラスチックが均一に溶けます.
- 測光ゾーン: この部分は圧力を高め、ダイの前で流れを安定させます。.
バレルがスクリューの周りを回る. プラスチックを加熱して柔らかくします. バレルはプラスチックを混ぜてスムーズに溶かすのにも役立ちます。.
| 要素 | 説明 |
|---|---|
| ネジの形状 | ネジの形状と角度により、プラスチックの移動と混合が変化します。. 角度が小さいと混ざりやすくなりますが、摩耗が早くなります. |
| ニーディングブロック | これらの部品をこすり合わせることにより、プラスチックをさらに混ぜます。. ブロックが多いほど、角度が大きいほど、より多くの混合が可能になりますが、より多くのエネルギーと熱を消費します。. |
| 温度プロファイル | 各部の熱をコントロールする必要がある. 熱が高すぎるとプラスチックが損傷する可能性があります. 熱が足りないと溶けない. |
注記: 適切なスクリューとバレルを使用すると、良質なペレットを製造し、廃棄物を減らすことができます。.
ブレーカープレートとアダプター
溶けた後, プラスチックはブレーカープレートとアダプターを通過します. ブレーカープレートは、多数の小さな穴が開いた金属製の円盤です。. いくつかのことを行います:
- それ 汚れをキャッチする, ハードビット, その他の悪いもの.
- バレル内の圧力を一定に保ちます.
- メルトをよりきれいにするためのスクリーンパックを保持します.
- ダマが崩れるので溶けがスムーズです.
アダプター, 供給管とも呼ばれます, バレルをダイにリンクします. 溶けたプラスチックを金型まで導き、流れを安定させます。.
ヒント: きれいなブレーカー プレートとアダプターが強力な作業をサポートします。, ペレットでも.
金型システム
金型システムは、切断前に溶融プラスチックを成形します。. 金型には重要な部品がいくつかあります:
- オープンエリア: これはダイの穴のサイズです. 圧力と製品の厚さが変化します.
- 土地面積: この部品は、金型から出るときにプラスチックを成形します。. 見た目も機能も同じペレットを作るのに役立ちます.
- 構造材料: 金型の材質によってプラスチックが受ける摩擦や圧力が変わります.
金型システムを良好な状態に保つ必要がある. 洗浄とチェックを行うと、多くの場合問題が解決され、ペレットの品質が維持されます。. 金型に問題がある場合, ペレットのサイズは変わる可能性があります, 強さ, または形.
注記: ダイシステムはペレット化押出機の最も重要な部分の 1 つです.
冷却システム
プラスチックが金型から出るとき, まだ暑いです. 冷却システムによりプラスチックが硬くなり、切断できるようになります. 冷やす方法は色々ありますが、:
- 空冷システム: これらはファンまたは送風機を使用してプラスチックを冷却します.
- 水冷システム: これらはプラスチックを水槽に落とします. 乾燥機で水分を飛ばします.
- 流動層乾燥機: ペレットが斜面を滑り降りるときに、ペレットに空気を送り込みます。. 傾きを変更して、ペレットが乾燥機内に留まる時間を制御できます。.
エネルギーを節約するために水を再利用するシステムもあります. 自動制御により、必要に応じて冷却を変更できます, エネルギーの節約にもなります.
| 証拠のポイント | 説明 |
|---|---|
| 冷却リソースの最適化 | エネルギーを節約し、機械の動作を改善します. |
| 自動制御 | 適切な量の冷却を使用します. |
| 閉ループシステム | 何度も水を使う, 水とエネルギーの節約. |
ヒント: 良好な冷却によりペレットの強度が維持され、エネルギーが節約されます.
回転ナイフシステム
回転ナイフ システムが冷却されたプラスチックをペレットに切断します。. このシステムはシャープな, プラスチックが出てくると同時にスライスする高速ナイフ.
- ナイフは各ペレットのサイズと形状を設定します.
- 良いナイフはどれも同じペレットを作ります.
- シャープ, 適切に設定されたナイフは尾やほこりなどの問題を防ぎ、機械の稼働を維持します。.
ナイフを鋭く、適切な速度で保つ必要があります. ナイフが鈍くなったり、遅くなったりした場合, ペレットが不均一になり、停止回数が増える. ナイフの速度が速すぎる場合、またはナイフが揃っていない場合, 問題やジャムが発生する.
注記: 回転ナイフ システムは、良好なペレットを製造し、ペレット化押出機の正常な動作を維持するために非常に重要です。.
コンポーネントがどのように連携するか
マテリアルフローと均質化
ペレット化押出機のすべての部分が連携して動作する必要があります. これにより、プラスチックがスムーズに動き、 よく混ぜます. スクリューがプラスチックを前方に押し出し、混合します。. スクリューの回転速度を変更して混合することができます。. スクリュー内の混練ブロックがプラスチックのブレンドを促進します。. 形状とその設定方法により、プラスチックの混合が改善されます。.
| コンポーネントの相互作用 | 説明 |
|---|---|
| スクリュー速度制御 | 速度を変更して混合を制御し、流れを安定させることができます. |
| ニーディングブロックの形状 | 特殊な形状によりプラスチックを均一に混合するのに役立ちます. |
| 対流混合 | プラスチックを混合ゾーンに何度も移動させる設計. |
| 連続循環 | すべてのプラスチックは強力な混合領域を何度も通過します. |
| モジュラーネジ設計 | ネジ部分をプラスチックごとに交換可能. |
| 混練ブロック構成 | 異なる設定により強力な混合が可能になり、適切なペレット品質が得られます. |
時々, 混合は難しい場合があります. 混ぜすぎると, 繊維が切れたり、粉塵が発生したりする可能性があります. 混ぜすぎるとプラスチックが熱くなりすぎる可能性があります. Gentle mixing is better for soft plastics. 一部のプラスチック, のように ultra-low melt flow HDPE, move slowly. These need more pressure to flow.
- Mixing too hard can crush pellets and make dust.
- Gentle mixing is best for soft plastics.
- Thick plastics need high pressure to move.
Pellet Formation and Collection
Pellets are made by cooling and cutting the plastic after it leaves the die. The cooling system makes the plastic hard so knives can cut it. Good cooling systems help keep pellet size and shape the same. Automatic controls can change the process as it runs. This helps you get better pellets and waste less.
| 証拠の種類 | 説明 |
|---|---|
| Advanced Cooling Systems | These cool pellets quickly and keep their shape. |
| Automated Control Systems | These adjust settings for better quality and less waste. |
| High-Efficiency Heaters | これらはプラスチックを均一に加熱し、スムーズな押し出しを実現します。. |
ペレットを紛失したり汚したりしないように、ペレットの収集と取り扱いには注意する必要があります。. 良い道具を使い、その場所を清潔に保ちましょう. 閉鎖された歩道と密閉されたパイプによりペレットの流出が阻止される. 労働者に流出ガードの使い方と緊急時の対処法を教える.
- 適切なツールとクローズドシステムを使用する.
- こぼれたものはすぐに拭き取る.
- 作業員にペレットの安全な取り扱い方法を教える.
- 他の人たちと協力して、 ペレットの損失を防ぐより良い方法を見つける.
ヒント: すべてのステップが連携して機能するとき, あなたは強くなります, きれいなペレットとより安全な作業場所.
5 つのステップを実行することで、生のプラスチックを均一なペレットに変えることができます。: 餌やり, 溶融, 押し出し, 冷却, そして切断. 各主要部~ホッパー, スクリュー, バレル, 死ぬ, 冷却, とナイフシステムは重要な役割を果たします. エクストルーダーのメンテナンスを行うと、エクストルーダーが正常に動作します:
- ベアリングにオイルをさす 始める前に、そして毎回 500 時間.
- ネジとスリーブを見て、損傷していないか確認してください。.
- 悪いものが入らないように原材料が清潔であることを確認してください.
- 摩耗した部品に注意し、壊れる前に交換してください.
ペレットの品質とその方法について知っている場合 湿気をコントロールする, より速く作業でき、ミスも少なくなります. これらのヒントを活用して、機械を良好に動作させ、良好なペレットを製造し続けてください。.
よくある質問
ペレット化押出機で使用できるプラスチックの種類は何ですか?
ペレット化押出機では多くのプラスチックを使用できます. いくつかの例はポリエチレンです, ポリプロピレン, ナイロン, ABS, 人民解放軍, およびTPU. 各プラスチックには独自の温度と設定が必要です. 開始する前に、材料に何が必要かを必ず確認してください.
ペレットのサイズを均一に保つにはどうすればよいですか?
材料を一定の速度で供給する必要がある. スクリュー速度を同じに保つ. ダイとナイフを頻繁に掃除する. 自動制御を使用して冷却と切断を支援します. これにより最良の結果が得られます.
押出機に冷却システムが必要な理由?
冷却システムにより、溶けたプラスチックが硬くなります. 冷やさないと, ペレットは柔らかいままでくっつきます. 素早く均一に冷やすと, 強力なペレットが得られます. このペレットは扱いやすいです.
ペレット化押出機をどのくらいの頻度でメンテナンスする必要がありますか?
- ベアリングを定期的に点検し、注油してください 500 時間.
- 毎週ネジとナイフを見てください.
- 各バッチ後にホッパーとダイを清掃します.
これらのことを行うと、マシンが正常に動作するようになります.
ペレット化押出機で再生プラスチックを使用できますか??
| 材質の種類 | 適合性 | 注意事項 |
|---|---|---|
| クリーンリサイクル | はい | 使用前に乾燥させて濾過してください |
| 混合リサイクル | 時々 | 分別と清掃が必要な場合があります |
| 汚染された | いいえ | 機械に損傷を与える可能性があります |
清潔で分別されていれば、リサイクルプラスチックを使用できます.