Lè w konnen ki jan machin nan travay ak sa chak pati fè sa ede w itilize li pi byen. Li ede tou ou rezoud pwoblèm pi fasil.
Kle Takeaways
Pelletizing extruders chanje plastik anvan tout koreksyon nan ti granules. Granules yo tout se menm gwosè. Sa fè yo pi fasil pou itilize nan plizyè fason.
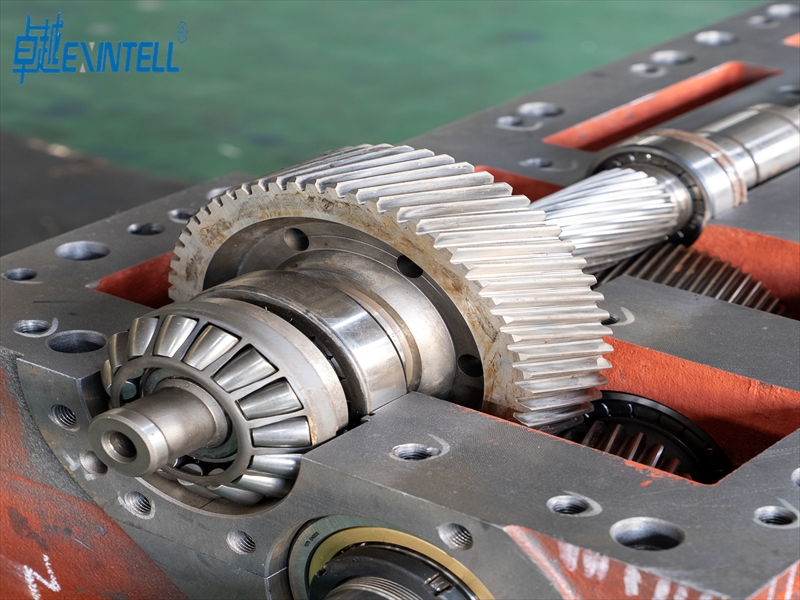
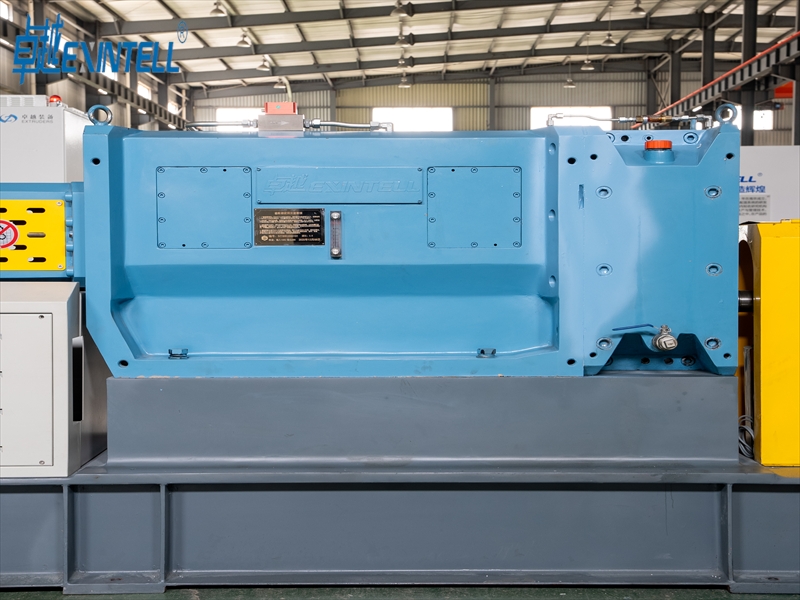
Konnen la pati prensipal yo ede fè pi bon granules. Pati sa yo se Hopper la, vis, barik, mouri, sistèm refwadisman, ak sistèm kouto.
Kenbe pousantaj manje a fiks trè enpòtan. Vitès vis la dwe rete menm jan an tou. Sa a ede fè menm granules ak sispann pwoblèm machin.
Bon refwadisman nesesè pou fè tèt di granules yo vit. Sa a ede granules yo kenbe fòm yo epi yo rete fò.
Fè chèk regilye ede extruder la travay byen. Ou ta dwe tcheke vis epi netwaye mouri a souvan. Sa a kenbe machin nan kouri epi fè li dire pi lontan.
Etap Pwosesis Extruder Pelletizing
A pelletizing extruder vire plastik anvan tout koreksyon nan ti granules. Li fè sa lè l sèvi avèk kèk etap prensipal yo. Ou ka swiv etap sa yo pou wè ki jan machin nan fonksyone.
Manje ak k ap fonn
Premye, ou mete plastik kri nan Hopper la. Machin nan gen yon vis ki deplase plastik la pi devan. Kòm li deplase, vis la pouse plastik la epi li pran lè. Barik la vin cho epi li fonn plastik la. Vis la tou fè chalè pa fwote plastik la.
Konsèy: Si ou manje plastik la respire, ou jwenn granules ki sanble menm.
Vis la anndan an pelletizing extruder gen twa pati:
Zòn manje a pouse plastik la pi devan.
Zòn konpresyon an fonn plastik la epi retire lè a.
Zòn mesure la ogmante presyon epi kenbe koule a fiks.
Twin vis extruders melanje plastik la menm pi byen. Yo gen de vis ki vire ansanm. Sa a bay plis chalè menm ak pi bon melanje. Li ede fè granules yo tout menm.
Tanperati ou bezwen depann de kalite plastik la. Isit la se yon tablo ki gen pwen k ap fonn pou plastik komen:
Polymère plastik
Pwen k ap fonn fondamantal (°C)
Ranje Tanperati Fonn Pratik (°C)
Nòt pwosesis kle
ABS (Akrilonitrile butadien stirèn)
105 – 107 (Tg)
210 – 250
Evite ekspoze pwolonje pi wo a ~ 270 ° C pou anpeche degradasyon.
Polikarbonat (PC)
155 – 160
280 – 320
Ou dwe seche byen pou anpeche idroliz; mande pou tanperati mwazi ki wo (80-110°C).
Polypropylène (PP)
160 – 165
200 – 260
Segondè kontraksyon volumetrik; mande ase presyon pake / kenbe.
Nylon 66 (PA66)
260 – 265
280 – 310
Trè igroskopik; mande imedya pre-seche ak mwazi cho (70-100°C).
Gen tandans pou degradasyon tèmik; evite tanperati twòp ak tan rezidans yo.
Acrylic (PMMA)
160 – 170
220 – 250
Igroskopik; dwe cheche pou anpeche domaj; segondè rezistans koule.
Polybutylene terephthalate (PBT)
225 – 230
240 – 270
Igroskopik; mande pou pre-seche; tendans deformation.
Polyetheretherketone (PEEK)
340 – 380
370 – 400
Mande tanperati trè wo pwosesis ak siye.
Thermoplastik an poliyiretàn (TPU)
120 – 140 (Tg)
180 – 220
Igroskopik; fonn kolan mande pou gating espesyal.
Klori polivinil (PVC)
160 – 180 (Tg)
170 – 210
Pòv estabilite tèmik; mande pou kontwòl tanperati egzak ak ekipman korozyon ki reziste.
Ekstrisyon nan mouri
Lè plastik la fonn, la pelletizing extruder pouse li nan yon mouri. Mouri a fòme plastik la fonn nan fil long oswa lòt fòm. La konsepsyon mouri a kontwole fòm nan ak gwosè plastik la. Si ou itilize yon mouri wonn, ou jwenn fil wonn. Si ou itilize yon rektang mouri, kwen yo ta ka awondi paske nan fason plastik la deplase.
Remak: Mouri a dwe fò ak dire yon bon bout tan. Anpil mouri itilize foure carbure tengstèn pou plastik difisil ak fib vè.
Chalè mouri a ak fason li chofe tou gen pwoblèm. Si mouri a chofe inegal, plastik la ka soti fòm nan move.
Refwadisman èkstrude la
Apre plastik la kite mouri a, li toujou cho ak mou. Ou bezwen refwadi li vit pou li vin difisil. La pelletizing extruder ka itilize diferan fason pou refwadi:
Pelletize anba dlo: Mouri a ak kouto yo nan dlo. Dlo a refwadi granules yo touswit.
Strand Pelletize: Seksyon plastik yo ale nan yon beny dlo, Lè sa a, lè sèch yo anvan koupe.
Die-Face Pelletisers: Machin nan koupe granules yo nan figi mouri a. Lè oswa dlo vapè dlo refwadi yo, oswa yo tonbe nan yon beny dlo.
Si ou refwadi plastik la twò vit oswa twò dousman, granules yo ka pliye oswa retresi. Sa ka fè yo move gwosè oswa fòm. Bon refwadisman ede ou jwenn granules ki fò ak tout menm bagay la.
Koupe an granules
Dènye etap la se koupe plastik ki refwadi an ti granules. La pelletizing extruder itilize diferan sistèm koupe:
Yon metòd ki enfliyanse inifòmite ak bon jan kalite granules yo.
Koupe orizontal bag dlo
Sèvi ak dlo pou refwadi epi koupe ekstrè a an granules.
Koupe anba dlo
Koupe fil yo refwadi anba dlo pou gwosè granules inifòm.
Ou ka jwenn tou metòd koupe sa yo:
Koupe Gantry
Koupe orizontal bag dlo
Koupe anba dlo
Chak fason ede w jwenn granules ki menm gwosè a. Pellets ki tout menm yo pi fasil pou okipe, magazen, epi itilize nan lòt machin.
Rezime: Ou manje plastik kri nan la pelletizing extruder, fonn li, fòm li ak yon mouri, fre li, epi koupe l an granules. Chak etap chanje plastik la soti nan matyè premyè nan granules fini ou ka itilize pou anpil pwodwi.
Eleman prensipal nan yon extruder pelletizing
Hopper ak gòj manje
Ou kòmanse pa mete plastik anvan tout koreksyon nan Hopper a. Hopper a estoke ak manje plastik la. Li kenbe plastik la pwòp epi an sekirite kont pousyè tè. Anba a nan Hopper adapte ak gòj la manje. Gòj manje a konekte ak barik extruder la. Konfigirasyon sa a ede plastik la deplase san pwoblèm.
Hopper a kontwole kantite plastik ki antre nan. Sa a anpeche twòp oswa twò piti plastik antre.
Li kenbe yon pake ekran pou netwaye fonn lan plis.
Li kase boul pou fizyon an lis.
Adaptè a, yo rele tou tiyo a manje, lyen barik la ak mouri a. Li gide plastik la fonn nan mouri a epi li kenbe koule a fiks.
Konsèy: Yon plak brekè pwòp ak adaptè ede ou fè fò, menm granules.
Sistèm mouri
Sistèm mouri a fòme plastik la fonn anvan koupe. Mouri a gen kèk pati enpòtan:
Zòn Louvri: Sa a se gwosè a nan twou mouri a. Li chanje presyon an ak ki jan epè pwodwi a se.
Zòn Tè: Pati sa a fòme plastik la jan li kite mouri a. Li ede fè granules ki sanble ak travay menm jan an.
Materyèl konstriksyon: Materyèl mouri a chanje konbyen fwote ak presyon plastik la vin.
Ou bezwen kenbe sistèm nan mouri nan bon fòm. Netwayaj ak tcheke li souvan sispann pwoblèm epi kenbe bon jan kalite granules segondè. Si mouri a gen pwoblèm, granules yo ka chanje nan gwosè, fòs, oswa fòm.
Remak: Sistèm mouri a se youn nan pati ki pi enpòtan nan extruder pelletizing ou.
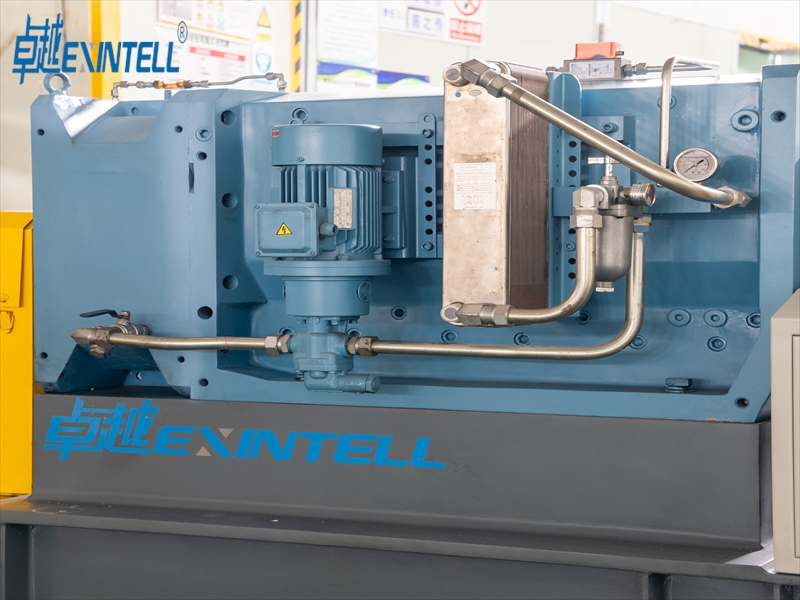
Sistèm refwadisman
Lè plastik la kite mouri a, li toujou cho. Sistèm refwadisman an fè plastik la difisil pou ou ka koupe li. Gen diferan fason pou refwadi:
Sistèm lè-refwadi: Sa yo sèvi ak fanatik oswa soufle pou refwadi plastik la.
Sistèm ki refwadi dlo: Sa yo lage plastik la nan tank dlo. Lè sa a, sechwa retire dlo a.
Sechwa kabann likid: Sa yo soufle lè nan granules yo pandan y ap glise desann yon pant. Ou ka chanje pant lan pou kontwole konbyen tan granules yo rete nan seche rad la.
Gen kèk sistèm reitilize dlo pou ekonomize enèji. Kontwòl otomatik yo ka chanje refwadisman ki baze sou sa ou bezwen, ki tou ekonomize enèji.
Pwen Prèv
Deskripsyon
Optimize Resous Refwadisman
Ekonomize enèji epi ede machin nan travay pi byen.
Sharp, kouto byen fikse sispann pwoblèm tankou ke oswa pousyè epi kenbe machin nan kouri.
Ou bezwen kenbe kouto yo byen file ak nan bon vitès. Si kouto yo vin mat oswa dousman, ou jwenn granules inegal ak plis arè. Si kouto yo twò vit oswa yo pa aliyen, ou jwenn pwoblèm oswa konfiti.
Remak: Sistèm kouto wotasyon an trè enpòtan pou fè bon granules epi kenbe extruder pelletizing ou a ap travay byen.
Ki jan eleman yo travay ansanm
Koule materyèl ak omojènizasyon
Tout pati extruder pelletizing la dwe travay ansanm. Sa a ede plastik la deplase san pwoblèm ak melanje byen. Vis la pouse plastik la pi devan epi melanje li. Ou ka chanje konbyen vit vis la vire pou melanje plis oswa mwens. Kneading blòk andedan vis la ede melanje plastik la. Fòm yo ak fason ou mete yo ede plastik melanje pi byen.
Ou ka chanje vitès la pou kontwole melanje epi kenbe koule fiks.
Kneading blòk jeyometri
Fòm espesyal ede melanje plastik la respire.
Melanj konvèktif
Konsepsyon an deplase plastik nan zòn melanje ankò e ankò.
Kontinyèl sikilasyon
Tout plastik pase nan zòn melanje fò anpil fwa.
Modilè vis konsepsyon
Ou ka chanje pati vis yo pou diferan plastik.
Konfigirasyon blòk kneading
Konfigirasyon diferan bay melanje fò pou bon jan kalite granules.
Pafwa, melanje ka difisil. Si ou melanje twòp, ou ka kraze fib oswa fè pousyè. Twòp melanje kapab tou fè plastik la twò cho. Melanje dou se pi bon pou plastik mou. Kèk plastik, tankou ultra-ba fonn koule HDPE, deplase dousman. Sa yo bezwen plis presyon koule.
Melanje twò difisil ka kraze granules epi fè pousyè.
Granules yo fèt pa refwadisman ak koupe plastik la apre li kite mouri a. Sistèm refwadisman an fè plastik la difisil pou kouto ka koupe l. Bon sistèm refwadisman ede kenbe gwosè pellet ak fòm menm bagay la. Kontwòl otomatik yo ka chanje pwosesis la pandan li kouri. Sa a ede ou jwenn pi bon granules ak fatra mwens.
Kalite prèv
Deskripsyon
Sistèm refwadisman avanse
Sa yo granules fre byen vit epi kenbe fòm yo.
Sistèm kontwòl otomatik yo
Sa yo ajiste anviwònman pou pi bon kalite ak mwens fatra.
Aparèy chofaj segondè-efikasite
Sa yo chofe plastik la respire pou ekstrizyon lis.
Ou bezwen kolekte epi okipe granules ak anpil atansyon pou ou pa pèdi yo oswa fè yo sal. Sèvi ak bon zouti epi kenbe zòn nan pwòp. Pasaj pyeton fèmen ak tiyo sele anpeche granules soti. Aprann travayè yo pou yo sèvi ak gad devèsman epi konnen kisa pou yo fè nan yon ijans.
Sèvi ak bon zouti ak sistèm fèmen.
Netwaye debòdman vit.
Aprann travayè yo kijan pou yo manyen granules san danje.
Konsèy: Lè chak etap travay ansanm, ou vin fò, granules pwòp ak yon kote ki pi an sekirite pou travay.
Ou vire plastik kri nan menm granules lè w fè senk etap: manje, k ap fonn, ekstansyon, refwadisman, ak koupe. Chak pati prensipal-hopper, vis, barik, mouri, refwadisman, ak sistèm kouto-gen yon travay enpòtan. Pran swen extruder ou ede li travay byen:
Asire w ke matyè premyè yo pwòp pou pa gen anyen move antre.
Siveye pati chire epi chanje yo anvan yo kraze.
Si w konnen sou kalite pellet ak kouman kontwole imidite, ou ka travay pi vit epi fè mwens erè. Sèvi ak konsèy sa yo pou kenbe machin ou travay byen ak fè bon pellets.
FAQ
Ki kalite plastik ou ka itilize nan yon extruder pelletizing?
Ou ka itilize anpil plastik nan yon extruder pelletizing. Kèk egzanp se polyethylene, polypropylène, nilon, ABS, PLA, ak TPU. Chak plastik bezwen pwòp tanperati ak anviwònman li yo. Toujou tcheke sa materyèl ou bezwen anvan ou kòmanse.
Ki jan ou kenbe granules inifòm nan gwosè?
Ou bezwen manje materyèl la nan yon vitès fiks. Kenbe vitès vis la menm. Netwaye mouri a ak kouto souvan. Sèvi ak kontwòl otomatik pou ede ak refwadisman ak koupe. Sa a ba ou pi bon rezilta yo.
Poukisa extruder la bezwen yon sistèm refwadisman?
Sistèm refwadisman an fè plastik la fonn difisil. Si ou pa refwadi li, granules yo rete mou epi kole ansanm. Lè ou refwadi yo vit ak respire, ou jwenn granules fò. Granules sa yo fasil pou okipe.
Konbyen fwa ou ta dwe kenbe extruder a pelletizing?
Tcheke epi lwil oliv BEARINGS yo chak 500 èdtan.
Gade nan vis yo ak kouto chak semèn.
Netwaye Hopper a epi mouri apre chak pakèt.
Fè bagay sa yo ede machin ou travay byen.
Èske ou ka itilize plastik resikle nan yon extruder pelletizing?
Kalite materyèl
Konvnab
Nòt
Netwaye Resikle
Wi
Seche ak filtre anvan ou itilize
Melanje Resikle
Pafwa
Ka bezwen klasman ak netwayaj
Kontamine
Non
Ka domaje machin
Ou ka itilize plastik resikle si yo pwòp epi klase.