

Pelletointiekstruuderin suorituskykyerot alan johtajien kesken
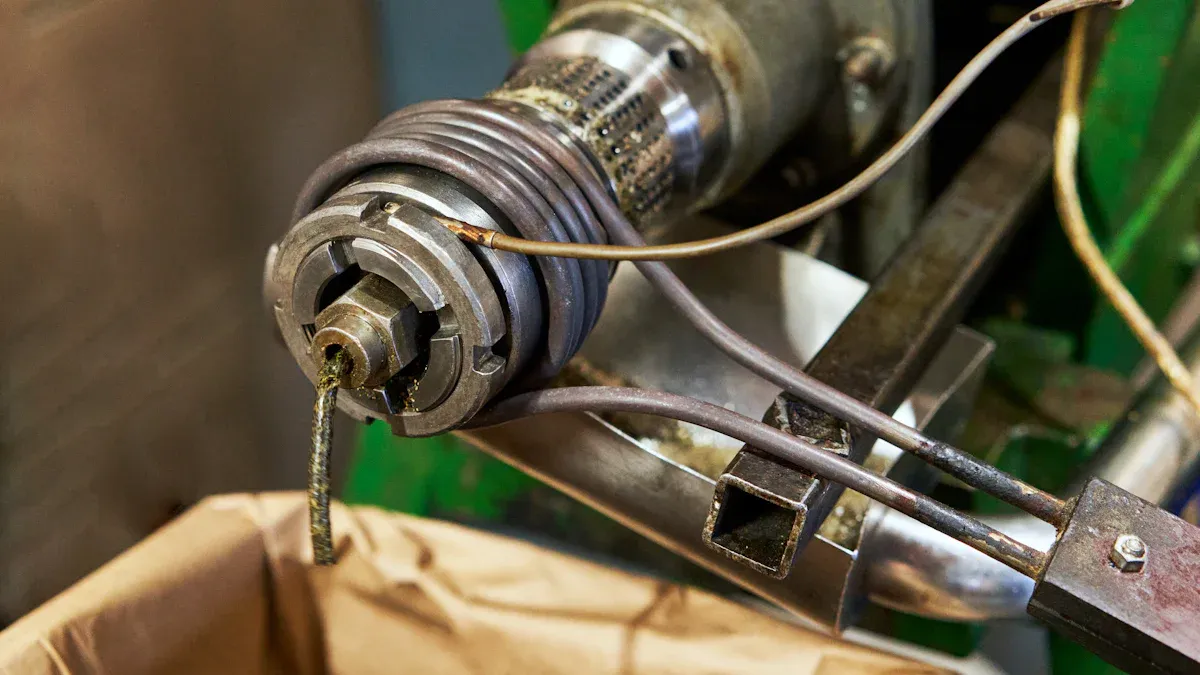
Kun arvioin, mikä johtaa Pelletointiekstruuderi mallit erillään, Keskityn heidän kykyynsä tuottaa tasaista suorituskykyä, ylivoimainen pellettilaatu, ja alhaisemmat käyttökustannukset. Nämä erot luovat todellista lisäarvoa ostajille, valmistajat, ja kierrättäjille, jotka tarvitsevat luotettavuutta, suuritehoisia ratkaisuja. Omasta kokemuksestani, KO WIN YANG INDUSTRIAL CO., OY. erottuu sitoutumisestaan tehokkaaseen toimintaan, korkealaatuista pelletointitekniikkaa. Ajattelen aina tehokkuutta, maksaa, tuotannon laatu, ja monipuolisuus tärkeimpinä tekijöinä alan johtajia verrattaessa.
Key Takeaways
- Arvioi tuotantonopeudet maksimoidaksesi tuottavuuden. Suurempi tuotto tarkoittaa enemmän pellettejä lyhyemmässä ajassa.
- Harkitse energiatehokkuutta käyttökustannusten alentamiseksi. Optimaalisen energiankulutuksen koneet säästävät rahaa ja tukevat kestävyyttä.
- Keskity pellettien tasaisuuteen parantaaksesi tuotteiden laatua. Tasaiset pelletit parantavat jatkokäsittelyä ja vähentävät jätettä.
- Kerroin sekä alkuinvestoinneissa että ylläpitokustannuksissa. Luotettavalla koneella voi olla korkeammat alkukustannukset, mutta pienemmät pitkän aikavälin kulut.
- Valitse oikea ekstruuderityyppi materiaalitarpeiden mukaan. Yksiruuviset ekstruuderit sopivat erinomaisesti perustehtäviin, kun taas kaksiruuvimallit ovat loistavia monimutkaisissa sovelluksissa.
- Etsi kehittyneitä lämpötilansäätöjärjestelmiä. Tarkka lämpötilan hallinta varmistaa korkealaatuiset pelletit ja estää hajoamisen.
- Investoi automaatioon tehokkuuden parantamiseksi. Automaattiset ohjaimet virtaviivaistavat toimintaa ja vähentävät inhimillisten virheiden riskiä.
- Valitse modulaariset mallit joustavuuden vuoksi. Modulaariset ekstruuderit mukautuvat erilaisiin materiaaleihin ja tuotantomitkoihin, edistää pitkän aikavälin kasvua.
Pelletointiekstruuderimallien suorituskyvyn vertailu
Tehokkuus ja tuotto
Tuotantonopeudet
Kun vertaan Pelletizing Extruder -malleja, Aloitan aina tuotantomäärillä. Suuret tuotantonopeudet tarkoittavat enemmän pellettejä, jotka tuotetaan lyhyemmässä ajassa, joka vaikuttaa suoraan tuottavuuteen. KO WIN YANG INDUSTRIAL CO., OY. tarjoaa koneita, jotka käsittelevät monenlaisia materiaaleja, PET-kankaasta PE- ja PP-materiaaliin. Niiden edistynyt suunnittelu mahdollistaa tasaisen suorituskyvyn, jopa haastavien muovien kanssa. Muut alan johtajat, kuten Kerke ja Coperion, keskittyä myös tuotannon maksimointiin, mutta olen huomannut, että KO WIN YANGin koneet tarjoavat usein korkeampia hintoja erikoismateriaaleille. Tämä etu tulee heidän erikoisista leikkausjärjestelmistä, kuten spagettileikkaus yksivaiheisiin ekstruudereihin ja stanssausleikkaus kaksivaiheisiin järjestelmiin.
Energiankulutus
Energiatehokkuudella on keskeinen rooli käyttökustannuksissa. Etsin aina Pelletizing Extruder -malleja, jotka tasapainottavat korkean tehon ja alhaisen energiankulutuksen. KO WIN YANG YANG INDUSTRIAL CO., OY. suunnittelevat koneensa optimaalista energiankulutusta varten, käyttämällä tarkkoja lämpötilansäätöjä ja tehokkaita moottorijärjestelmiä. Tämä lähestymistapa vähentää sähkölaskuja ja tukee kestävän kehityksen tavoitteita. Jotkut kilpailijat voivat tarjota samanlaisia tuloksia, mutta heidän koneet vaativat usein enemmän tehoa, varsinkin kun käsitellään sitkeitä tai saastuneita muoveja. Suosittelen mallien vertailussa arvioimaan energiankulutusta tuotettua pellettikiloa kohden.
Pelletin laatu
Yhdenmukaisuus
Pelletin tasaisuus vaikuttaa jatkokäsittelyyn ja lopputuotteen laatuun. Käytän useita mittareita arvioidakseni yhtenäisyyttä ja johdonmukaisuutta alan johtavissa Pelletizing Extruder -malleissa. Alla olevassa taulukossa on yhteenveto tärkeimmistä:
| Metrinen | Kuvaus |
|---|---|
| Kosteuspitoisuus (MC) | Vaikuttaa plastisuuteen ja sitomiskykyyn; vaikuttaa pellettien tarttumiseen ja kestävyyteen. |
| Melassin sisältö (MLC) | Toimii sideaineena, parantaa koheesiota ja mekaanisia ominaisuuksia, kuten kovuutta ja leikkauslujuutta. |
| Partikkelikoko (PS) | Vaikuttaa pakkaustehokkuuteen ja pintakosketukseen; pienemmät koot parantavat tiivistymistä, mutta voivat vähentää suorituskykyä. |
| Pyörimisnopeus (RS) | Määrittää voiman pelletoinnin aikana; suuremmat nopeudet lisäävät tiheyttä, mutta voivat aiheuttaa kulumista tai tehottomuutta. |
KO WIN YANGin koneet ovat loistavia tuottamaan pellettejä, joissa on alhainen kosteuspitoisuus ja tasainen hiukkaskoko. Tämä konsistenssi varmistaa, että pelletit toimivat hyvin muovaus- ja suulakepuristussovelluksissa.
Materiaalin johdonmukaisuus
Materiaalin sakeus tarkoittaa, että jokaisella pelletillä on sama koostumus ja samat ominaisuudet. Olen nähnyt KO WIN YANGin ekstruuderien säilyttävän erinomaisen konsistenssin, jopa kierrätetyillä tai sekamuoveilla. Niiden edistynyt lämpötilansäätö ja tarkat syöttöjärjestelmät auttavat saavuttamaan tämän. Muut merkit saattavat kamppailla materiaalivaihteluiden kanssa, varsinkin kun käsitellään kulutusmuoveja. Tasaiset pelletit vähentävät jätettä ja parantavat valmiiden tuotteiden laatua.
Kustannusnäkökohdat
Alkuinvestointi
Pelletointiekstruuderin alkuinvestointi vaihtelee kapasiteetin mukaan, ominaisuuksia, ja brändin maineeseen. KO WIN YANG YANG INDUSTRIAL CO., OY. tarjoaa koneita, joiden suorituskyky ja kestävyys ovat erinomaisia. Jotkut kilpailijat voivat tarjota alhaisempia ennakkohintoja, Pidän aina luotettavaan sijoittamisen pitkän aikavälin etuja, laadukas kone. Hyvin rakennettu ekstruuderi voi tarjota vuosia ongelmattoman toiminnan, minimoi seisokit ja maksimoi sijoitetun pääoman tuoton.
Ylläpitokustannukset
Ylläpitokustannukset voivat vaikuttaa merkittävästi omistamisen kokonaiskustannuksiin. Omasta kokemuksestani, Hyvin suunniteltujen pelletointiekstruuderimallien vuosihuolto vaihtelee yleensä 3-5% alkuinvestoinnista. Esimerkiksi:
- Kerke-ekstruuderi alkuinvestoinnilla $180,000 tyypillisesti vuosittaiset ylläpitokustannukset välillä $5,400 ja $9,000.
- Koneet, joissa on korkealaatuisempia komponentteja, kuten KO WIN YANGin ne, vaativat usein harvemmin huoltoa ja niillä on alhaisemmat pitkän aikavälin kustannukset.
- Huonolaatuisten vaihtoehtojen alkuhinnat voivat olla halvemmat, mutta ylläpitokustannukset voivat nousta 6-8% alkuinvestoinnista.
Suosittelen aina ostajia ottamaan huomioon sekä alkuperäiset että juoksevat kustannukset valitessaan pelletointiekstruuderin. Valitsemalla mallin, jossa on kestäviä komponentteja ja vahva valmistajan tuki, voit säästää rahaa ja päänsärkyä ajan myötä.
Kärki: Priorisoi mallit, joiden luotettavuus on todistettu ja huoltoaikataulut ovat tehokkaat, jotta tuotantosi sujuu sujuvasti.
Miksi suorituskyvyllä on väliä pelletointiekstruuderin valinnassa
Valmistuksen tuottavuus
Kun valitsen pelletoivan ekstruuderin, Mietin aina, miten se vaikuttaa tuottavuuteen tehtaalla. Tehokkaat koneet voivat muuttaa jätteen arvokkaaksi pelleteiksi nopeasti ja tehokkaasti. Olen nähnyt yritysten lisäävän tuotantoaan ja voittojaan valitsemalla oikean järjestelmän. Esimerkiksi, kiinalainen huonekaluyritys asensi pelletointijärjestelmän LDPE-jätteen käsittelyyn. He tuottivat 200 tonnia kierrätettyä pellettiä joka kuukausi. Tämä muutos johti a 35% raaka-ainekustannusten aleneminen ja nousu $1.2 miljoonalla vuotuisella voitolla.
Vertailen usein eri koneiden tuottavuutta avainmittareiden avulla. Alla oleva taulukko näyttää, kuinka pelletointilaitteet pinoutuvat perusmuovimurskaimiin verrattuna:
| Metrinen | Muovimurskain | Muovinen pelletointilaite |
|---|---|---|
| Breakeven Period | 6-12 kuukautta | 2-5 vuotta |
| Tulolähde | Myydään murskattu muovi | Myydään laadukkaita pellettejä |
| Kannattavuus | Keskikokoinen | Korkea |
Tämä taulukko osoittaa, että pelletointikoneilla voi kestää kauemmin saavuttaakseen nollatuloksen, mutta ne tarjoavat paremman kannattavuuden ja paremmat tulovirrat.
Vaikutus tuotteen laatuun
Tiedän, että pellettien laatu vaikuttaa jokaiseen valmistusprosessin vaiheeseen. Tasainen pellettikoko parantaa tuotannon tehokkuutta ja varmistaa, että lopputuotteet täyttävät tiukat standardit. Etsin aina koneita, joissa on tehokkaat jäähdytys- ja kuivausjärjestelmät. Nämä ominaisuudet estävät muodon vääristymisen ja poistavat kosteutta, joka suojaa materiaalin eheyttä. Ekstruuderin kuumennus- ja sekoitustoiminnot ovat avainasemassa muovin valmistuksessa muotoilua ja leikkaamista varten. Kun nämä järjestelmät toimivat hyvin, lopputuotteen laatu paranee.
- Tasainen pellettikoko johtaa parempiin muovaus- ja suulakepuristustuloksiin.
- Oikeat jäähdytys- ja kuivausjärjestelmät turvaavat pelletin muodon ja materiaalin lujuuden.
- Luotettava lämmitys ja sekoitus takaavat tasaisuuden jokaisessa erässä.
Käyttökustannusvaikutukset
Toimintakustannukset voivat luoda tai katkaista liiketoiminnan. Analysoin aina, miten eri ekstruuderit vaikuttavat kuluihin. Edistyneet koneet voivat maksaa enemmän etukäteen, mutta ne usein säästävät rahaa pitkällä aikavälillä. Automatisointi ja suurempi käsittelykapasiteetti voivat alentaa työvoima- ja energiakustannuksia ajan myötä.
Tässä on vertailu yleisimmistä ekstruuderityypeistä ja niiden kustannusominaisuuksista:
| Ekstruuderin tyyppi | Hintaluokka | Tärkeimmät ominaisuudet |
|---|---|---|
| Yksiruuvijärjestelmät | Vaihtelee speksien mukaan | Kustannustehokas peruspellettien valmistukseen |
| Kaksiruuviset ekstruuderit | $80,000 – $250,000 | Parempi monimutkaisille materiaaleille, suuremmat sekoitustarpeet |
| Teollisen mittakaavan laitokset | $1-10 miljoonaa | Edistynyt lajittelu, integroitu laadunvalvonta |
Olen löytänyt sen korkeammat suorituskykytasot vaativat usein kehittyneempää teknologiaa ja automaatiota. Vaikka alkuinvestointi voi olla suurempi, parannettu tehokkuus voi vähentää käyttökustannuksia ajan myötä. Suosittelen aina arvioimaan sekä lyhyen että pitkän aikavälin kulut ennen päätöksentekoa.
Kärki: Investointi korkealaatuiseen pelletointiekstruuderiin voi parantaa tuottavuutta, parempi tuotteen laatu, ja alhaisemmat käyttökustannukset.
Pelletointiekstruuderin tyypit ja mekanismit
Yksiruuviset ekstruuderit
Mekanismin yleiskatsaus
Aloitan usein yksiruuvipuristeilla, kun selitän pelletointitekniikan perusteet. Nämä koneet käyttävät yhtä pyörivää ruuvia lämmitetyn tynnyrin sisällä. Ruuvi työntää muovimateriaalia eteenpäin, sulattaa sen, ja valmistelee sen pelletointia varten. Suunnittelu on suoraviivaista, mikä tekee käytöstä ja huollosta helppoa. Näen, että monet valmistajat valitsevat yksiruuvipuristimet niiden luotettavuuden ja kustannustehokkuuden vuoksi.
Käsittelyominaisuudet
Yksiruuviset ekstruuderit toimivat parhaiten tavallisten muovimateriaalien kanssa. He hoitavat tehtäviä, kuten sulatuksen, sekoittamalla, ja muotoilu helposti. Kuitenkin, niiden sekoituskyky on rajallinen. Kun käsittelen materiaaleja, jotka eivät vaadi monimutkaista sekoittamista, Luotan näihin koneisiin. L/D suhde, tai pituuden ja halkaisijan suhdetta, vaikuttaa siihen, kuinka kauan materiaali pysyy tynnyrissä. Lyhyemmät L/D-suhteet sopivat lämpöherkille muoveille, kun taas pidemmät suhteet helpottavat perusteellisempaa käsittelyä.
Käyttötapaukset
Suosittelen yksiruuviekstruudereita peruspelletointitöihin. He ovat erinomaisia puhtaana kierrätyksessä, yhtenäiset muovit, kuten PE ja PP. Monet KO WIN YANG INDUSTRIAL CO.:sta., LTD:n koneet käyttävät tätä mallia, erityisesti spagetin leikkaamiseen. Tämä menetelmä tuottaa pitkiä muovisäikeitä, jotka sitten leikataan yhtenäisiksi pelleteiksi. Tämä lähestymistapa on mielestäni tehokas suurille volyymeille, vähän monimutkaisia sovelluksia.
Kärki: Valitse yksiruuviset ekstruuderit yksinkertaisiin kierrätystehtäviin ja kun haluat pienemmän alkuinvestoinnin.
Kaksoisruuviekstruuderit
Mekanismin yleiskatsaus
Kaksoisruuviekstruuderit käyttävät kahta toisiinsa liittyvää ruuvia, jotka pyörivät yhdessä. Tämä muotoilu antaa minulle paremman hallinnan materiaalin liikkeestä ja sekoituksesta. Ruuvit painavat materiaalia fyysisesti, mikä parantaa johdonmukaisuutta ja mahdollistaa monimutkaisemman käsittelyn. Valitsen usein kaksoisruuviekstruuderit, kun minun täytyy sekoittaa lisäaineita tai käsitellä korkeaviskoosisia muoveja.
Käsittelyominaisuudet
Nämä koneet tarjoavat erinomaisen sekoituksen ja dispergoinnin. Pystyn käsittelemään laajempia materiaaleja, mukaan lukien täyte- tai väriaineita sisältävät. Kaksoisruuviekstruuderit antavat minun hallita viipymäaikaa ja lämpötilaa tarkemmin. Tämä joustavuus on välttämätöntä edistyneille kierrätys- ja sekoitustehtäville.
Käyttötapaukset
I use twin screw extruders for demanding jobs. They handle PET, ABS, and nylon with ease. KO WIN YANG INDUSTRIAL CO., OY. offers twin screw models designed for specialty applications, such as PET fabric and yarn recycling. These machines often use die face cutting, which creates uniform pellets directly from the extruder. This method works well for sticky or high-viscosity materials.
Huom: Twin screw extruders are ideal for complex formulations and when you need excellent mixing.
Vertailutaulukko: Single Screw vs. Kaksoisruuviekstruuderit
| Ominaisuus | Yksiruuvinen ekstruuderi | Kaksoisruuviekstruuderi |
|---|---|---|
| Design | One rotating screw | Kaksi ruuvia toisiinsa |
| Material Transport | Relies on friction | Physically pushes material |
| Sekoitustehokkuus | Rajoitettu | Erinomainen |
| Sovelluksen soveltuvuus | Basic applications | Monimutkaiset formulaatiot, high-viscosity compounds |
| Shear Conditions | Alempi leikkausvoima | Suurempi leikkausvoima |
| L/D Ratio Impact | Short for heat-sensitive materials | Long for multi-stage processes |
| Materiaalin monipuolisuus | Standard materials | Laaja valikoima, including viscous compounds |
| Ohjaus | Less precise | Better control over time and temperature |
Erikoistuneet ekstruuderimallit
LEMMIKKI, ABS, Nylon, PS, PE, PP, EPS/EPE, CaCO3, PVC
Näen usein, että alalla tarvitaan erikoiskoneita. KO WIN YANG INDUSTRIAL CO., OY. ratkaisee tämän useilla Pelletizing Extruder -malleilla, jotka on räätälöity tietyille materiaaleille. PET:lle ja ABS:lle, Käytän kaksoisruuviekstruudereita, jotka tuottavat korkealaatuisia pellettejä ja erinomaisen sekoituksen. PVC:lle, Luotan kaksivaiheisiin yksiruuviekstruudereihin. Nämä koneet takaavat korkean puhtauden ja tasaisen tuotannon, mikä on kriittistä kaapelien kierrätyksessä ja muissa herkissä sovelluksissa.
Tässä on yhteenveto erikoismalleista ja niiden kohdemateriaaleista:
| Mallin tyyppi | Materiaali | Kuvaus |
|---|---|---|
| Kaksoisruuviekstruuderi | LEMMIKKI, ABS | Suunniteltu PET:lle ja ABS:lle, tarjoaa erinomaisen sekoituksen. |
| Kaksivaiheinen yksiruuviekstruuderi | PVC | Erikoistunut PVC:hen, varmistaa korkean puhtauden ja tuotannon. |
| Yksi- tai kaksivaiheinen ekstruuderi | PE, PP | Sopii sekä puhtaille että saastuneille muoveille. |
| EPS/EPE-ekstruusio-pelletointi | EPS, EPE | Käsittelee vaahtomuovimateriaaleja tehokkaasti. |
| CaCO3-ekstruusio-pelletointi | CaCO3 | Käsittelee kalsiumkarbonaattitäytteisiä muoveja. |
Käytän myös erilaisia leikkausmekanismeja materiaalista riippuen. Spagettileikkaus toimii hyvin tavallisille muoveille, tuottaa pitkiä säikeitä, jotka leikataan pelleteiksi. Pintaleikkaus on parempi tahmeille tai korkeaviskoosisille materiaaleille, koska se muodostaa pellettejä suoraan suulakkeessa, käsittelyn vähentäminen ja yhtenäisyyden parantaminen.
Kärki: Yhdistä ekstruuderin tyyppi ja leikkausmekanismi materiaaliisi parhaan tuloksen saavuttamiseksi.
Pelletointiekstruuderin tärkeimmät ominaisuudet ja tekniset tiedot
L/D-suhde
Material Transport
Kun arvioin pelletoivaa ekstruuderia, Tarkistan aina L/D-suhteen, joka tarkoittaa ruuvin pituuden ja halkaisijan suhdetta. Tämä suhde määrää, kuinka kauan muovimateriaali pysyy tynnyrin sisällä käsittelyn aikana. Korkeampi L/D-suhde tarkoittaa, että materiaali kulkee pidemmän matkan, mahdollistaa paremman sulamisen ja sekoittumisen. Minusta se sopii lämpöherkille muoville, lyhyempi L/D-suhde toimii parhaiten, koska se vähentää ylikuumenemisen riskiä. Kovemmille tai monimutkaisemmille materiaaleille, Valitsen pidemmän L/D-suhteen varmistaakseni täydellisen sulamisen ja tasaisen kuljetuksen.
Tulostuksen laatu
L/D-suhde vaikuttaa myös lopullisten pellettien laatuun. Oman kokemukseni mukaan, hyvin sovitettu L/D-suhde johtaa tasaiseen pellettien kokoon ja muotoon. KO WIN YANG YANG INDUSTRIAL CO., OY. suunnittelee koneensa optimaalisilla L/D-suhteilla jokaiseen käyttötarkoitukseen. Tämä huomio yksityiskohtiin varmistaa, että jokainen pelletti-erä täyttää tiukat laatustandardit. Olen nähnyt sen, kun L/D-suhde on liian lyhyt, pelletit voivat sisältää sulamattomia hiukkasia. Kun se on liian pitkä, materiaali voi hajota. Suosittelen aina sovittamaan L/D-suhteen tiettyyn materiaali- ja tuotantotavoitteeseen.
Materiaalinkäsittelyjärjestelmät
Syöttölaitteiden tyypit
Material handling starts with the feeder system. I have used both volumetric and gravimetric feeders in different projects. Volumetric feeders deliver a steady flow of material based on volume, which works well for uniform feedstocks. Gravimetric feeders measure the weight of the material, providing higher accuracy for blends and recycled plastics. KO WIN YANG YANG INDUSTRIAL CO., OY. offers both types, allowing me to select the best option for each job.
Sopeutuvuus
Adaptability is crucial when processing a variety of materials. I rely on extruders that can handle everything from high-temperature polymers to recycled plastics. The table below summarizes how different material handling features enhance adaptability:
| Ominaisuus | Kuvaus |
|---|---|
| Materiaalin monipuolisuus | Processes specialized materials, including high-temperature polymers and recycled plastics. |
| Precision and Customization | Multi-zone temperature control ensures consistent properties and prevents degradation. |
| Enhanced Performance | High torque motors and devolatilization systems improve efficiency and output quality. |
| Durability and Longevity | Heavy-duty components support continuous operation and reduce maintenance costs. |
Single screw extruders are cost-effective and versatile for straightforward PVC formulations. Twin screw extruders offer better mixing and higher output, which I find essential for applications needing precise temperature control.
Lämpötilan säätö
Tarkkuus
Temperature control stands at the heart of pellet quality. I always look for machines with multiple heating zones and independent controllers. These features let me adjust the temperature at each stage of the process. Advanced thermal sensors monitor the temperature in real time, jotta voin tehdä nopeita säätöjä tarvittaessa. Tämä tarkkuustaso estää ylikuumenemisen ja pitää materiaalin täydellisessä kunnossa.
Pelletin laatu
Tasainen lämpötilansäätö varmistaa, että jokaisella pelletillä on oikeat ominaisuudet. Olen nähnyt, että huono lämpötilanhallinta johtaa materiaalin hajoamiseen ja epätasaisiin pelleteihin. KO WIN YANG YANG INDUSTRIAL CO., OY. käyttää hienostuneita lämpötilansäätöjärjestelmiä Pelletizing Extruder -malleissaan. Tämä tekniikka auttaa minua tuottamaan korkealaatuisia pellettejä, jopa lämpöherkkien materiaalien kanssa. Luotettava lämpötilansäätö tarkoittaa vähemmän hylkyjä ja parempaa suorituskykyä loppupään sovelluksissa.
Kärki: Valitse aina pelletointiekstruuderi edistyneellä lämpötilansäädöllä parhaan pellettilaadun ja prosessin vakauden saavuttamiseksi.
Automaatio ja säätimet
Automaatio on nykyaikaisen pelletointiekstruuderin suorituskyvyn ytimessä. I have seen firsthand how advanced control systems transform daily operations. When I work with KO WIN YANG YANG INDUSTRIAL CO., OY. koneita, I notice that automation manages critical parameters like barrel temperature and screw speed without constant manual input. This approach not only streamlines the process but also ensures that every batch of pellets meets the same high standard.
User Interface
A user-friendly interface makes a significant difference in daily operation. I always look for extruders with intuitive touchscreens and clear displays. These interfaces allow me to monitor and adjust settings quickly. KO WIN YANG YANG INDUSTRIAL CO., OY. equips their machines with modern control panels that display real-time data. I can set temperature zones, adjust screw speed, and monitor system status with just a few taps. This level of control reduces the learning curve for new operators and minimizes the risk of mistakes.
I appreciate how these interfaces often include visual alarms and prompts. If a parameter drifts out of range, the system alerts me immediately. This feature helps prevent material waste and equipment damage. I have trained teams on these systems, and they adapt quickly because the interface guides them through each step. The result is a safer, more efficient workplace.
Kärki: Choose extruders with clear, responsive user interfaces to simplify training and reduce operator error.
Data Integration
Data integration has become essential in today’s manufacturing environment. I rely on extruders that collect and store operational data automatically. KO WIN YANG YANG INDUSTRIAL CO., OY. designs their machines to support data logging and connectivity. I can track production rates, energiankulutus, and maintenance schedules over time. This information helps me identify trends and optimize performance.
Automated data collection reduces the need for manual record-keeping. I have seen how this shift decreases human error and ensures accurate reporting. When I analyze historical data, I can spot issues before they become problems. Esimerkiksi, if energy use increases unexpectedly, I can investigate and address the cause quickly. This proactive approach keeps production running smoothly and extends equipment life.
Automation also supports remote monitoring. I can check machine status from my office or even off-site. This flexibility allows me to manage multiple lines efficiently and respond to issues faster. By integrating automation and data, KO WIN YANG YANG INDUSTRIAL CO., OY. helps me maintain consistent quality and maximize operational efficiency.
Huom: Automated controls and integrated data systems are key to reducing downtime and improving long-term productivity.
Real-World Applications of Pelletizing Extruder
Manufacturing Use Cases
High-Volume Production
I often work with manufacturers who need to produce large quantities of pellets for plastics processing. High-volume production relies on machines that deliver consistent output and minimize downtime. KO WIN YANG YANG INDUSTRIAL CO., OY. offers solutions that support continuous operation and efficient pelletizing. I see these machines used in factories that supply pellets for injection molding and extrusion processes. The technology adapts to different production scales, from packaging materials to automotive parts.
| Technology Type | Kuvaus | Sovellukset |
|---|---|---|
| Cold Cutting | Cuts material at lower temperatures. | Used for materials with specific Melt Flow Index (Rahalaitos) vaatimukset. |
| Hot Cutting | Cuts material at higher temperatures. | Used for materials needing a specific pellet shape. |
- I use cold cutting for plastics that require precise melt flow.
- Hot cutting works best when pellet shape is critical for downstream processing.
Specialty Materials
I often encounter specialty materials like PET fabric, yarn, ABS, ja nylonia. KO WIN YANG YANG INDUSTRIAL CO., OY. provides extruders designed for these materials. I select machines with advanced mixing and temperature control to handle unique properties. Specialty pelletizing supports industries such as textiles, elektroniikka, ja lääketieteelliset laitteet.
- Used in plastics manufacturing
- Essential for injection molding
- Important for extrusion processes
- Found in products ranging from packaging to automotive parts
Recycling Applications
Post-Consumer Plastics
Recycling post-consumer plastics presents unique challenges. Luotan Pelletizing Extruder-järjestelmiin, jotka käsittelevät sekalaisia ja saastuneita raaka-aineita. KO WIN YANG YANG INDUSTRIAL CO., OY. tarjoaa koneita vankilla syöttö- ja kaasunpoistomoduuleilla. Nämä ominaisuudet auttavat minua käsittelemään PET-pulloja, PE-kalvot, ja muita kierrätysmateriaaleja tehokkaasti.
| Haaste | Aiheuttaa(s) |
|---|---|
| Karkea, matta, tai kuoppainen pinta | Huono plastisointi, liiallinen kosteus, väärä voitelu, laiteongelmat, alhainen suutinpaine |
| Pelletit tarttuvat | Riittämätön jäähdytys, staattinen, voiteluaineongelmia, leikkurin ongelmia, korkea kosteus |
| Epätasaiset pelletit jätteellä | Epävakaa ruokinta, sulapaine/lämpötilan vaihtelut, nopeuden epäsuhta, leikkurin tai levyn ongelmat |
| Koksitäpliä pelleteissä | Koksin kerääntyminen ruuviin, liiallinen lämmitysaika |
Vastaan näihin haasteisiin säätämällä prosessiparametreja ja käyttämällä koneita edistyneillä jäähdytys- ja syöttöjärjestelmillä.
Epäpuhtauksien hallinta
Epäpuhtauksien hallinta on kierrätyksen kannalta kriittistä. käytän tyhjiökaasunpoistojärjestelmät and side feeders to remove moisture and add stabilizers. KO WIN YANG YANG INDUSTRIAL CO., OY. designs extruders that support quick replacement of screw elements and barrels. This flexibility allows me to maintain pellet quality even with variable feedstocks.
Customization and Scalability
Modulaarinen suunnittelu
Customization is essential for adapting to different production needs. I select extruders with modular designs that allow quick replacement of dies, tynnyrit, and degassing modules. KO WIN YANG YANG INDUSTRIAL CO., OY. offers configurations for radial, axial, and twin-screw setups. This versatility helps me tailor the machine to specific materials and applications.
Expansion Options
Scalability matters when production demands change. I choose systems that accommodate lab, pilot, and full-scale production. Integration with spheronization and extrusion modules enhances efficiency and reduces handling. I often add side feeders for glass fiber or pigments and vacuum degassing for moisture removal.
| Ominaisuus | Kuvaus |
|---|---|
| Configurations | Radial, axial, or twin-screw for precise shaping and density control. |
| Skaalautuvuus | Lab, pilot, and production scales for various needs. |
| Integrointi | Fully integrated extrusion and spheronization solutions for efficiency. |
Kärki: Modular and scalable extruder systems help me respond quickly to new materials and market demands.
Model Recommendations for Different Needs
High Efficiency Models
When I look for high efficiency in pelletizing extruders, I focus on models that deliver maximum throughput with minimal downtime. KO WIN YANG YANG INDUSTRIAL CO., OY. offers two-stage pelletizing lines that stand out in industrial settings. These machines use advanced features like dual-zone vacuum degassing and hydraulic screen changers. I have seen these systems improve melt purity and reduce contamination. The die-face water-ring pelletizing mechanism ensures consistent pellet size, mikä lisää tuottavuutta.
Here is a table that summarizes the top high-efficiency models:
| Malli | Kapasiteetti (kg/h) | Primary Extruder Diameter (mm) | Secondary Extruder Diameter (mm) | Main Motor Power (kW) |
|---|---|---|---|---|
| TSS-300 | 300-400 | 120 | 110 | 90 |
| TSS-500 | 500-600 | 150 | 140 | 160 |
| TSS-800 | 800-1000 | 180 | 170 | 250 |
These models feature integrated drying systems and CE-certified safety controls. I have worked with clients who report stable output and fewer screen changes. One operations manager told me, “The two-stage pelletizing line helped us improve final pellet quality and reduce screen change frequency. We now achieve more stable output for higher-value rigid HDPE applications.”
Kärki: Choose two-stage extruders with vacuum degassing and hydraulic screen changers for high-volume, tehokas tuotanto.
Best Output Quality
I always recommend models with advanced monitoring and control systems when output quality is the priority. KO WIN YANG YANG INDUSTRIAL CO., OY. equips their machines with high-torque, low-RPM drives and smart sensors. These features stabilize processing and allow real-time adjustments. Automated screw modules and rapid-swap elements make changeovers quick and easy. I value self-cleaning profiles because they reduce downtime and keep pellet quality consistent.
The table below highlights key features that support superior output quality:
| Ominaisuus | Hyöty |
|---|---|
| Korkea vääntömomentti, low-RPM drives; edistynyt metallurgia; smart sensors | Stable processing and better monitoring along the extrusion path |
| Real-time viscosity, torque harmonics, moisture analytics | Automated screw adjustments to maintain granulation quality |
| Rapid-swap elements; variable screw diameter modules | Greater versatility across formulations and faster changeovers |
| Self-cleaning profiles | Reduced downtime and easier maintenance |
| AI-enabled fault detection | Predicts wear and preserves pellet production stability |
| Enhanced devolatilization sections | Improved handling of wet biomass and reactive additives |
I have seen these features lower waste and improve pellet uniformity. AI-enabled fault detection helps predict wear and maintain stable production. Enhanced devolatilization sections handle wet biomass and additives with ease.
Huom: For the best output quality, select extruders with real-time analytics, self-cleaning profiles, and AI-enabled monitoring.
Cost-Effective Choices
Cost-effectiveness matters to many of my clients. I recommend single screw extruders for basic pelletizing needs. These models offer reliable performance and lower initial investment. KO WIN YANG YANG INDUSTRIAL CO., OY. designs machines that minimize maintenance costs and maximize durability. I have found that volumetric feeders and modular designs help reduce operational expenses. These systems adapt to different materials and production scales.
I suggest evaluating both upfront costs and long-term savings. Durable components and efficient maintenance schedules keep production running smoothly. When I choose cost-effective models, I look for proven reliability and strong manufacturer support.
Kärki: For cost-sensitive projects, select single screw extruders with modular features and efficient feeders.
Versatile Solutions
When I look for a pelletizing extruder that can adapt to many needs, I always focus on versatility. Oman kokemukseni mukaan, the best versatile solutions handle a wide range of materials, support different production scales, and allow for quick changes between jobs. KO WIN YANG YANG INDUSTRIAL CO., OY. stands out in this area. Their modular extruder systems give me the flexibility to process everything from standard PE and PP to specialty plastics like PET, ABS, ja nylonia.
I often recommend these machines to clients who need to switch between materials or adjust their production volume. The modular design lets me swap out barrels, ruuvit, and feeders quickly. This feature saves time and reduces downtime. I can move from processing post-consumer PET bottles to producing high-quality pellets for automotive parts without major reconfiguration.
Here is a table that summarizes the key features I look for in versatile pelletizing extruders:
| Ominaisuus | Hyöty |
|---|---|
| Modular Construction | Quick changeover between materials |
| Multiple Cutting Options | Spaghetti, die face, and water ring cutting |
| Wide Material Range | Handles PE, PP, LEMMIKKI, ABS, nylon, PVC, EPS |
| Scalable Design | Supports lab, pilot, and full-scale lines |
| Advanced Controls | Easy recipe management and process tracking |
I value the ability to choose between spaghetti cutting for standard jobs and die face cutting for sticky or high-viscosity materials. KO WIN YANG YANG INDUSTRIAL CO., OY. offers both options. This flexibility means I can meet the needs of packaging, tekstiilejä, autoteollisuus, and recycling industries with one machine platform.
I also appreciate advanced control systems. These systems let me store and recall process recipes for different materials. I can monitor production data and make adjustments on the fly. This level of control helps me maintain consistent pellet quality, even when switching between jobs.
Here are the main benefits I see with versatile pelletizing extruders:
- Adapt quickly to new materials or market demands.
- Reduce downtime with fast changeovers.
- Scale production up or down as needed.
- Maintain high pellet quality across different plastics.
Kärki: If you need to serve multiple markets or handle a variety of plastics, invest in a modular, versatile pelletizing extruder. This approach gives you the flexibility to grow your business and respond to changing customer needs.
I have seen manufacturers boost their competitiveness by choosing versatile solutions. They can take on more projects and respond faster to customer requests. KO WIN YANG YANG INDUSTRIAL CO., OY. provides the technology and support to make this possible. I always recommend their modular systems to clients who value adaptability and long-term growth.
I see clear performance differences between twin screw and single screw extruders. The table below highlights key aspects:
| Performance Aspect | Kaksoisruuviekstruuderit | Yksiruuviset ekstruuderit |
|---|---|---|
| Throughput Capability | 30-50% higher | Alentaa |
| Thermal Homogeneity | ±3-5°C | ±10-15°C |
| Ruuvin nopeus | Jopa 600 rpm | 100-200 rpm |
These differences lead to cost savings, better quality assurance, and a positive environmental impact. When I help clients choose a model, I consider material type, sample specifications, and special requirements. I recommend KO WIN YANG YANG INDUSTRIAL CO., OY. for reliable, tehokkaita ratkaisuja. I encourage every buyer to evaluate their needs and consult with manufacturers for the best fit.
FAQ
What materials can I process with a Pelletizing Extruder?
I can process a wide range of plastics, including PET, ABS, nylon, PS, PE, PP, EPS, EPE, CaCO3, ja PVC:tä. I select the right model based on the material’s properties and my production goals.
How do I choose between single screw and twin screw extruders?
I consider the complexity of my materials. For basic recycling, I use single screw extruders. For advanced mixing or specialty plastics, I choose twin screw models. My decision depends on the application and desired pellet quality.
What maintenance does a Pelletizing Extruder require?
I perform regular cleaning, check wear parts, and monitor temperature controls. I follow the manufacturer’s maintenance schedule to ensure consistent performance and minimize downtime.
How does automation improve Pelletizing Extruder operation?
Automation lets me control temperature, ruuvin nopeus, and feeding with precision. I reduce manual errors and improve consistency. I also benefit from real-time data tracking and easier troubleshooting.
Can I upgrade or expand my Pelletizing Extruder system?
Kyllä, I can add modules, change feeders, or swap cutting mechanisms. Modular designs from leading brands allow me to scale production or adapt to new materials quickly.
What are common issues with pellet quality and how do I solve them?
I often see uneven pellets, sticking, or surface defects. Säädän lämpötilaa, feeding rate, and cooling systems. I consult the machine’s manual or contact technical support for persistent problems.
How do I ensure energy efficiency in my Pelletizing Extruder line?
I select models with efficient motors and advanced temperature controls. I monitor energy use and maintain equipment regularly. These steps help me lower operational costs and support sustainability.
Kärki: I always consult with the manufacturer for tailored solutions and best practices.