

Wie funktioniert ein Kunststoffgranulator? 2026
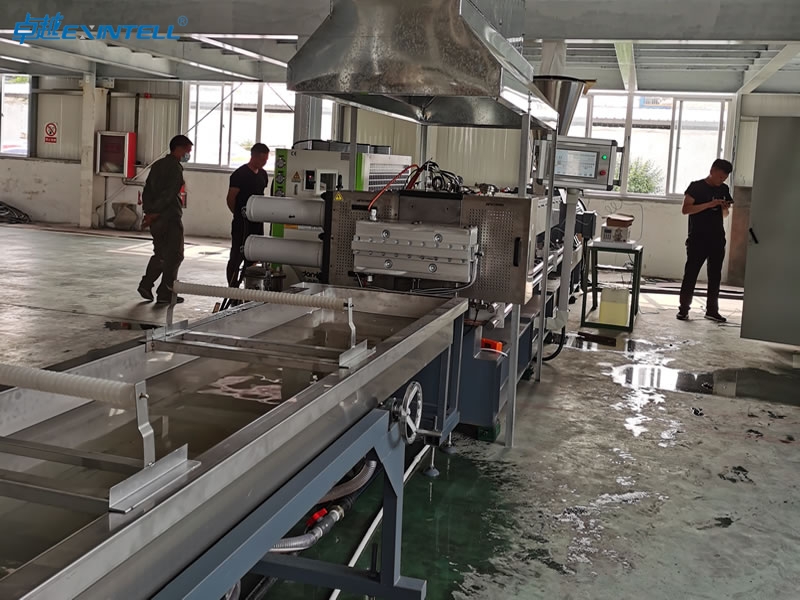
Ein Kunststoffgranulierer wandelt Kunststoffabfälle oder Rohstoffe in um gleichmäßige Pellets durch eine Reihe genau definierter Schritte. Sie beginnen mit dem Füttern, wo Kunststoffe in die Maschine gelangen. Das System schmilzt das Material, filtert Verunreinigungen heraus, und drückt es durch eine Matrize, um kontinuierliche Stränge zu bilden. Durch das Abkühlen verfestigen sich die Stränge, und dann schneidet ein rotierendes Messer sie in präzise Pellets. Jede Stufe prägt die endgültige Qualität und Konsistenz.
|
Schritt |
Beschreibung |
|---|---|
|
Füttern |
Der Kunststoffabfall wird über einen Trichter in die Maschine eingebracht, Dazu gehören verschiedene Arten von Kunststoffen. |
|
Schmelzen |
Im Extruder wird der Kunststoff erhitzt und gleichmäßig geschmolzen, es für die nächste Stufe vorbereiten. |
|
Extrudieren |
Der geschmolzene Kunststoff wird durch eine Düse gepresst, um Stränge zu erzeugen, Bestimmung der Pelletform und -größe. |
|
Kühlung |
Die Stränge werden abgekühlt, Verfestigen Sie sie zum Schneiden. |
|
Schneiden |
Abgekühlte Stränge werden von einem rotierenden Messer in gleichmäßige Pellets geschnitten, einstellbar für spezifische Anwendungen. |
Wichtige Erkenntnisse
-
Kunststoffgranulatoren verwandeln Abfall in einer Reihe von Schritten zu gleichmäßigen Pellets verarbeitet: Füttern, schmelzen, Filterung, extrudieren, Kühlung, und schneiden.
-
Eine gleichmäßige Zufuhr und eine präzise Temperaturkontrolle sind entscheidend für die Erzielung hochwertiger Pellets und die Vermeidung von Fehlern.
-
Verschiedene Arten von Pelletierern, wie Strand und Unterwasser, auf verschiedene Materialien und Produktionsanforderungen eingehen, Auswirkungen auf die Form und Qualität der Pellets.
-
Eine effektive Filtration geschmolzenen Kunststoffs entfernt Verunreinigungen, sorgt für glatte und gleichmäßige Pellets und schützt gleichzeitig die Ausrüstung.
-
Kühlmethoden, inklusive Wasserring und Unterwasserkühlung, wirken sich erheblich auf die Pelletqualität und die Produktionseffizienz aus.
-
Regelmäßige Wartung und Überwachung der Ausrüstung tragen dazu bei, häufige Probleme wie ungleichmäßige Zuführung und verstopfte Filter zu vermeiden.
-
Qualitätskontrollmaßnahmen, einschließlich ordnungsgemäßer Probenahme und Screening, Achten Sie darauf, dass die Pellets aufeinandertreffen Einhaltung von Industriestandards und Wahrung der Konsistenz.
-
Die richtige Verpackung und Lagerung von Pellets schützt diese vor Feuchtigkeit und Verunreinigungen, um sicherzustellen, dass sie auch für die zukünftige Verwendung von hoher Qualität bleiben.
Übersicht über den Prozess des Kunststoffgranulierers
Was ist ein Kunststoffpelletizer?
Sie verwenden einen Kunststoffgranulierer, um Rohkunststoff oder recyceltes Material in Granulat mit präzisen Größen und Formen umzuwandeln. Diese Maschine regelt die Temperatur, Druck, und Drehzahl, um konsistente Ergebnisse zu erzielen. Die Kunststoffgranuliermaschine schneidet extrudierten Kunststoff in einzelne Granulatkörner, Bereitstellung einer standardisierten Größe für die Weiterverarbeitung. Sie verlassen sich auf diese Ausrüstung, um die Integrität zu verwalten, Oberflächeneigenschaften, und Größe jedes Partikels. Das Funktionsprinzip des Kunststoffgranulators besteht darin, Kunststoff zu schmelzen, Filterung von Verunreinigungen, und Bildung gleichmäßiger Pellets durch sorgfältiges Management der Bedingungen im Inneren der Einheit.
-
Schneidet extrudierten Kunststoff in einzelne Granulatkörner.
-
Bietet eine einheitliche Größe für die Weiterverarbeitung in der Fertigung.
-
Verwandelt kontinuierliche Stränge aus geschmolzenem Kunststoff in Granulat von einheitlicher Größe.
-
Dient als standardisierter Rohstoff für Spritzguss und Folienextrusion.
Hauptschritte beim Pelletieren
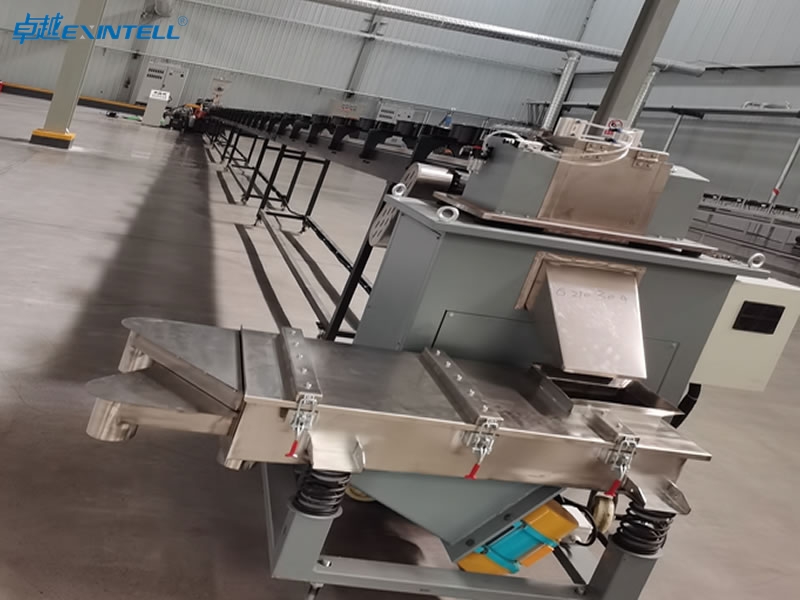
Sie folgen einer Reihe von Schritte beim Betrieb eines Kunststoffgranulators. Jede Phase prägt die Qualität und Konsistenz des Endprodukts. Hier ist ein typischer Arbeitsablauf:
-
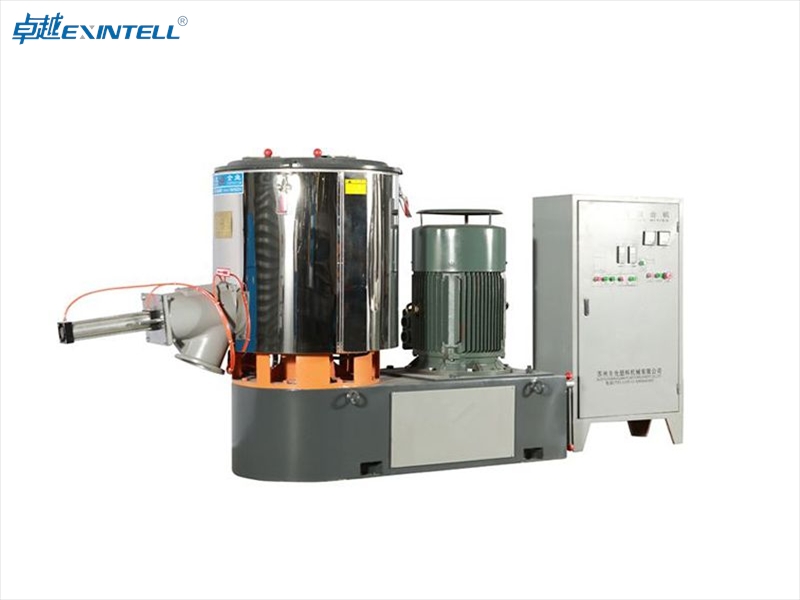
Füttern & Vorbehandlung: Sie führen die Rohstoffe über einen Trichter oder eine Zuführung ein. Durch die Vorbehandlung wird die Schüttdichte erhöht und das Material auf das Schmelzen vorbereitet.
-
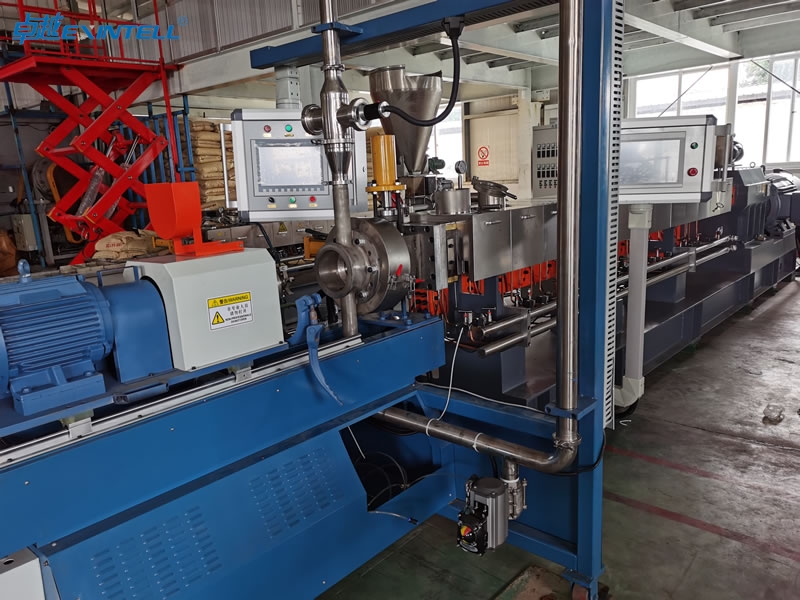
Schmelzen & plastische Umformung: Mit einem Extruder wenden Sie Hitze und Scherung an. Durch diesen Schritt wird ein gleichmäßiger Fluss erreicht und der Kunststoff für die Filtration vorbereitet.
-
Schmelzfilter: Sie filtern den geschmolzenen Kunststoff, um Verunreinigungen zu entfernen. Sauberes Material sorgt für hochwertige Pellets.
-
Düsenextrusion & Schneiden: Sie formen die gefilterte Schmelze mithilfe einer Matrize und eines Schneidmechanismus zu Pellets.
-
Kühlung & füttern: Sie kühlen die Pellets ab und trocknen sie oder lagern sie für die spätere Verwendung.
Tipp: Eine gleichmäßige Zufuhr und eine präzise Temperaturregelung tragen dazu bei, eine gleichmäßige Pelletgröße zu erreichen und Fehler zu vermeiden.
Sie können aus mehreren Arten von Pelletiergeräten wählen, jeweils für unterschiedliche Materialien und Formen geeignet. Die folgende Tabelle zeigt gängige Optionen:
|
Pelletizer-Typ |
Am besten für |
Pelletform |
Relative Kosten |
|---|---|---|---|
|
PE, PP, PS – sauberer Rohstoff |
Zylindrisch |
Niedrig |
|
|
HAUSTIER, PA, technische Kunststoffe |
Kugelförmig |
Hoch |
|
|
Wasserringgranulator |
PE, PP – mäßige Kontamination |
Linsenförmig/sphärisch |
Medium |
Warum Pelletierung wichtig ist
Die Pelletierung spielt eine entscheidende Rolle beim Recycling und bei der Herstellung. Sie wandeln geschmolzenen recycelten Kunststoff in gleichmäßige Pellets um, die Sie aufbewahren können, Transport, und wie Neuharz wiederverarbeiten. Durch diese Umwandlung können recycelte Materialien effizient wieder in den Herstellungskreislauf gelangen. Sie profitieren von einer einfacheren Handhabung und einer besseren Durchmischung während der Produktion. Das Endprodukt unterstützt die Kreislaufwirtschaft für Kunststoffe durch die Bereitstellung von recyceltem Material.
-
Pelletierung macht die Handhabung von Kunststoffrohstoffen einfacher und effizienter.
-
Es sorgt für gleichmäßige Ergebnisse beim Mischen und Formen.
-
Das Verfahren versorgt die gesamte Kreislaufwirtschaft für Kunststoffe mit recyceltem Material.
Beim Pelletieren stehen Sie vor mehreren Herausforderungen. Ein hoher Feuchtigkeitsgehalt in Pellets kann zu schlechter mechanischer Leistung und Materialverlust führen. Sie benötigen effektive Trocknungssysteme und die richtige Auswahl der Ausrüstung, um die Feuchtigkeit zu minimieren. Eine inkonsistente Pelletgröße ist oft auf falsche Zufuhrmechanismen zurückzuführen. Sie lösen dieses Problem durch den Einsatz präziser Zuführsysteme. Die Wahl der Maschinen, wie zum Beispiel ein Granulator mit präzisionsgefertigten Messern, wirkt sich direkt auf die Qualität der produzierten Pellets aus.
Sie sehen auch technologische Fortschritte in 2026. Einschneckenextruder mit L/D-Verhältnissen zwischen 32:1 Und 38:1 sind üblich. Tandemkonfigurationen maximieren die Entgasung und Filtration. Kontinuierliche Siebwechsler ermöglichen Filterwechsel ohne Produktionsunterbrechung. Bimetall-Technologie erhöht die Haltbarkeit, und gleichläufige parallele Doppelschneckenextruder bieten eine effiziente Entfernung von Verunreinigungen. Unterwassergranulatoren erzeugen gleichmäßige Ergebnisse, staubfreie Pellets und höhere Wiederverkaufspreise.
|
Technologie |
Beschreibung |
Vorteile |
|---|---|---|
|
Bimetall-Technologie |
Fortschrittliche Materialien verbessern die Haltbarkeit |
Erhöht die Haltbarkeit um 3-5 mal |
|
Gleichläufige parallele Doppelschnecke |
Positive Verdrängung, Selbstreinigungsfunktionen |
Effiziente Entfernung von Verunreinigungen |
|
Unterwasserpelletizer |
Erzeugt Gleichmäßigkeit, Staubfreie Pellets |
Höherer Wiederverkaufspreis, Ideal für technische Kunststoffe |
Sie erreichen Durchsatzleistungen von 80 kg/h zu über 1,000 kg/Std, abhängig vom Maschinentyp und der Konfiguration. Energieeffiziente Leitungen sparen zwischen $30,000-$80,000 pro Jahr im Vergleich zu weniger effizienten Modellen. In 2026, Der spezifische Energieverbrauch für Kunststoffgranulatoren liegt zwischen 0.25-0.35 kWh/kg, mit erstklassigen Konfigurationen, die bereits niedrige Werte erreichen 0.20-0.30 kWh/kg.
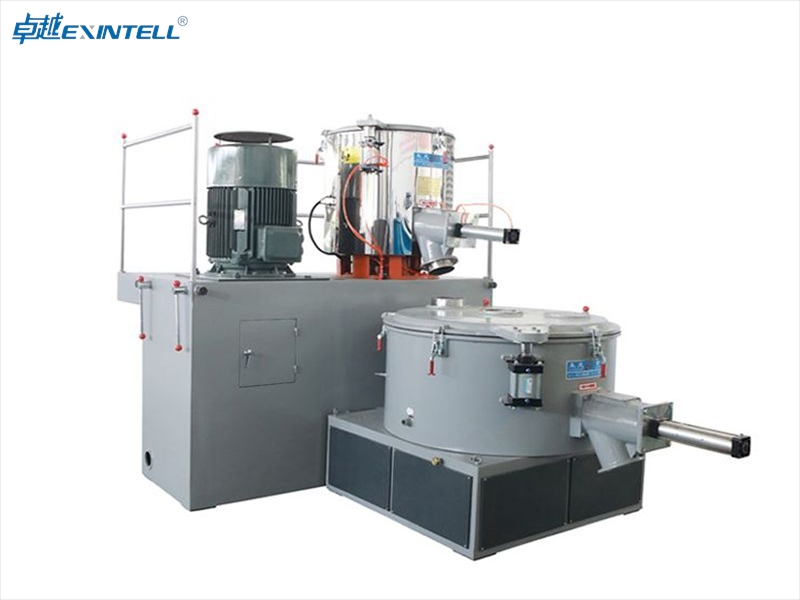
Notiz: Mehrstufige Standardisierung und neue Schneckendesigns helfen Ihnen, Biokunststoffe und unkritische Profile effektiver zu verarbeiten.
Sie verlassen sich auf den Kunststoffgranulator und die Granulatortechnologie, um gleichmäßige Pellets zu produzieren, die den Industriestandards entsprechen. Der Prozess stellt sicher, dass Sie über zuverlässige Rohstoffe für die Herstellung und das Recycling verfügen, sowohl Effizienz als auch Nachhaltigkeit unterstützen.
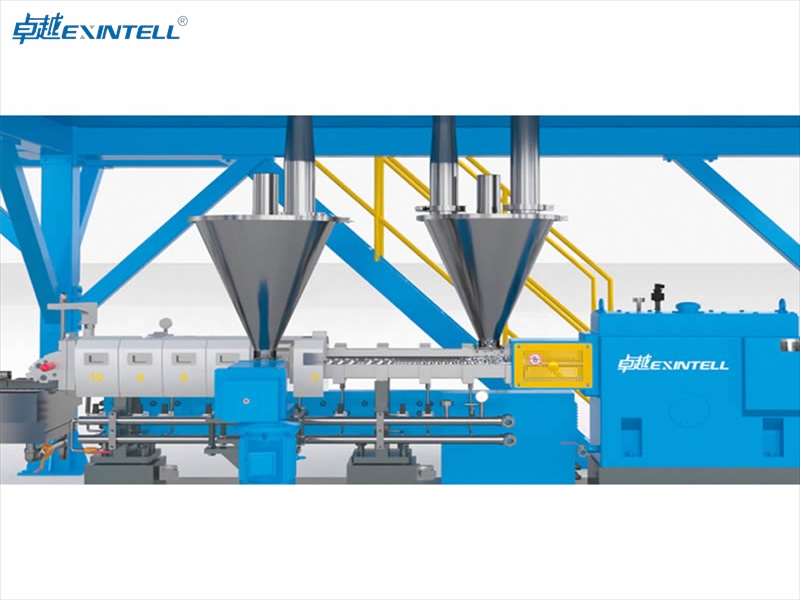
Plastikfütterung
Eingabematerialien
Du startest das Pelletierungsprozess durch die Auswahl der richtigen Inputmaterialien. Sie können Plastikmüll verwenden, Neuware aus Kunststoff, oder eine Mischung aus beidem. Before you feed these materials into the plastic pelletizer, you need to prepare them carefully. Here is a typical preparation workflow:
-
Plastic Preparation: You wash and shred recycled plastic to remove dirt and contaminants. You may also melt the material if needed. Virgin plastic often comes as flakes or granules, ready for processing.
-
Schmelzen und Extrudieren: You heat the prepared plastic in the plastic pelletizing machine. The extruder melts the material and pushes it forward.
-
Schneiden: You use rotating blades or a granulator to cut the molten plastic into small pieces.
-
Kühlung: You cool the pellets using air, Wasser, or both.
-
Drying and Screening: You dry the cooled pellets and screen them to ensure uniform size and quality.
You must pay attention to the cleanliness and size of the input materials. Sauber, Gut aufbereitete Kunststoffabfälle helfen Ihnen, Defekte zu vermeiden und verbessern die Qualität der Pellets.
Fütterungsmechanismen
Sie verlassen sich auf effiziente Zuführmechanismen, um Kunststoff in das Pelletiersystem zu befördern. Zwei Hauptmethoden helfen Ihnen dabei, eine gleichmäßige und kontrollierte Fütterung zu erreichen.
Trichter
Mithilfe eines Trichters laden Sie Kunststoffabfälle oder Neuware in den Kunststoffgranulator. Der Trichter hält das Material und gibt es mit kontrollierter Geschwindigkeit ab. Sie können den Durchfluss an die Kapazität der Kunststoffgranuliermaschine anpassen. Trichter sind oft mit Sensoren ausgestattet, die den Materialstand überwachen und Verstopfungen verhindern.
Förderer
Sie verwenden Förderbänder, um Kunststoff vom Lager zum Trichter oder direkt in den Pelletierer zu transportieren. Förderer sorgen für einen gleichmäßigen Materialfluss und reduzieren die manuelle Handhabung. Sie können Gürtel wählen, schrauben, or vibrating conveyors based on the type and size of plastic. Conveyors help you maintain a consistent feed rate and minimize interruptions.
Tipp: You should check the feeding system regularly to prevent jams and ensure smooth operation.
Consistent Feeding Importance
Du brauchst consistent feeding to produce high-quality pellets. Steady feeding ensures uniform size, Form, and moisture content. If you allow variations in feeding, you risk creating pellets with surface defects or voids. Moisture fluctuations can cause loss of mechanical strength and even equipment failures. Unstable pellet quality makes it harder for you to sell or use the pellets in commercial applications.
-
Inconsistent pellet size can lead to surface defects and voids.
-
Variations in moisture content can cause loss of mechanical strength and equipment failures.
-
Eine instabile Pelletqualität kann die Akzeptanz in kommerziellen Anwendungen beeinträchtigen.
Sie kontrollieren den Feuchtigkeitsgehalt, indem Sie eine gleichmäßige Fütterung aufrechterhalten. Dieser Schritt ist für das Erreichen unerlässlich maximale Produktqualität. Wenn Sie die Fütterungskonsistenz ignorieren, Es kann zu Problemen bei der Weiterverarbeitung kommen, wie Oberflächenfehler und Strukturmängel. Sie verlassen sich auf den Kunststoffgranulator und die Granulatortechnologie, um eine gleichmäßige Zuführung und Pelletqualität zu erreichen.
Schmelzen und Filtrieren
Extruderzylinder und Schnecke
Sie verlassen sich auf den Extruderzylinder und die Schnecke, um Kunststoffabfälle oder Rohmaterial in ein glattes Material umzuwandeln, gleichmäßige Schmelze. Die Schnecke dreht sich im beheizten Zylinder, den Kunststoff nach vorne schieben. Während sich die Schraube dreht, es erzeugt mechanische Wirkung und Scherwärme. Dieser Prozess schmilzt den Kunststoff effizient. Externe Heizungen am Fass sorgen für mehr Wärme, ensuring the material reaches the right temperature for pelletizing. Shear heat from the screw often supplies a significant part of the energy needed for melting.
Here is a quick overview of how these components work together:
|
Komponente |
Funktion |
|---|---|
|
Schrauben |
Transforms plastic into a uniform melt through mechanical action and shear heat. |
|
Fass |
Heats and compacts the plastic, ensuring thorough melting and feeding to the die head. |
You need both the screw and barrel to work in harmony. If either part fails, the plastic pelletizer cannot produce consistent pellets.
Temperaturkontrolle
You must control the temperature carefully during the melting stage. Temperature directly affects how well the plastic melts and flows through the extrusion system. Proper temperature settings help you achieve smooth material flow and stable, high-yield extrusion. Wenn Sie die Temperatur zu niedrig eingestellt haben, Der Kunststoff schmilzt möglicherweise nicht gleichmäßig. Dies führt zu einer übermäßigen Viskosität und einer schlechten Plastifizierung. Wenn Sie die Temperatur zu hoch eingestellt haben, Der Kunststoff kann sich zersetzen. Dies führt dazu, dass die Pellets spröde werden und ihre mechanische Festigkeit verringert wird.
-
Die Temperatur beeinflusst die Plastifizierung von Kunststoffen, Fließfähigkeit, und die Eigenschaften der fertigen Pellets.
-
Die richtige Temperatur gewährleistet einen stabilen Betrieb und eine qualitativ hochwertige Ausgabe.
-
Niedrige Temperaturen führen zu ungleichmäßigem Schmelzen und hoher Viskosität.
-
Bei hohen Temperaturen besteht die Gefahr einer thermischen Zersetzung und schwacher Pellets.
Tipp: Überwachen Sie stets die Temperaturzonen entlang des Zylinders, um optimale Schmelzbedingungen aufrechtzuerhalten.
Filtration vor der Pelletierung
Bevor Sie zur Extrusionsphase übergehen, du musst Filtern Sie den geschmolzenen Kunststoff. Durch die Filtration werden Verunreinigungen wie Schmutz entfernt, Metallfragmente, oder ungeschmolzene Partikel. Saubere Schmelze ist für die Herstellung hochwertiger Pellets unerlässlich. In der Kunststoffgranuliermaschine verwenden Sie feinmaschige Siebe oder Filterpakete, um Verunreinigungen abzufangen. Dieser Schritt schützt das Stanz- und Schneidsystem vor Beschädigungen. Außerdem sorgt es dafür, dass die Pellets eine glatte Oberfläche und eine gleichmäßige Struktur haben.
Sie sollten die Filter regelmäßig überprüfen und austauschen. Verstopfte Filter können den Durchfluss verringern und einen Druckaufbau im Extrusionssystem verursachen. Eine konsistente Filterung unterstützt die Gesamteffizienz des Pelletierungsprozesses. Sie erzielen bessere Ergebnisse und weniger Mängel an Ihren fertigen Pellets.
Notiz: Eine effektive Filterung verlängert die Lebensdauer Ihres Kunststoffgranulators und Ihrer Granulatormesser.
Extrusion durch Düsenplatte
Funktion der Matrizenplatte
Sie erreichen ein kritisches Stadium im Prozess der Kunststoffgranulierung, wenn der geschmolzene Kunststoff an der Düsenplatte ankommt. Die Düsenplatte fungiert als Präzisionswerkzeug, das das geschmolzene Material zu Strängen formt. Sie verlassen sich auf diese Komponente, um die anfängliche Größe und Form jedes Strangs zu definieren, das später zu einem Pellet wird. Das Design der Lochplatte wirkt sich direkt auf die Qualität und Konsistenz Ihrer Ausgabe aus.
Hier ein kurzer Überblick über Hauptmerkmale der Matrizenplatte:
|
Besonderheit |
Beschreibung |
|---|---|
|
Funktion |
Extrudiert geschmolzenes Polymer Durchgangslöcher zur Definition der Pelletabmessungen |
|
Lochgrößenbereich |
Typischerweise liegt der Bereich zwischen 2.5 Zu 4 mm im Durchmesser |
|
Anzahl der Löcher |
Normalerweise zwischen 200 Zu 800 Löcher |
|
Einfluss auf die Qualität |
Das Design beeinflusst die endgültigen Pelleteigenschaften, einschließlich Größe und Form |
Sie können den Lochdurchmesser und die Konfiguration anpassen, um die Strangdicke zu steuern. Kleinere Löcher erzeugen dünnere Stränge und kleinere Pellets. Größere Löcher ergeben dickere Stränge und größere Pellets. Die Düsenplatte stellt sicher, dass jeder Strang, der das Extrusionssystem verlässt, Ihren gewünschten Spezifikationen entspricht.
Druck und Pelletform
Sie müssen den richtigen Druck aufrechterhalten, während der geschmolzene Kunststoff durch die Düsenplatte fließt. Das Extrusionssystem nutzt Druck, um das Material gleichmäßig durch jedes Loch zu drücken. Gleichmäßiger Druck verhindert Unregelmäßigkeiten in der Strangdicke und hilft Ihnen, eine gleichmäßige Pelletgröße zu erreichen. Wenn der Druck abfällt oder ansteigt, Möglicherweise sehen Sie Mängel wie ungleichmäßige Formen oder Lufteinschlüsse in den Pellets.
Die Form jedes Pellets hängt vom Design der Düsenplatte und dem beim Extrudieren ausgeübten Druck ab. Sie können verschiedene Lochformen und -anordnungen auswählen, um zylindrische Löcher zu erstellen, sphärisch, oder linsenförmige Pellets. Durch die richtige Kombination aus Druck- und Düsenplattendesign haben Sie die Kontrolle über das endgültige Erscheinungsbild und die Leistung Ihres Produkts.
Die Stränge formen
Es gibt verschiedene Methoden, Kunststoffstränge zu formen, bevor sie in Pellets geschnitten werden. Jede Methode bietet einzigartige Vorteile für verschiedene Anwendungen. Die Wahl der Methode beeinflusst die Qualität, kosten, und Konsistenz Ihrer Pellets.
|
Verfahren |
Beschreibung |
Auswirkungen auf die Pelletqualität |
|---|---|---|
|
Extrudiert Kunststoff in Stränge, schneidet sie dann in Pellets. |
Kostengünstig für kleinere Chargen, kann aber in der Qualität variieren. |
|
|
Schneidet Strähnen unter Wasser, das kühlt und die Qualität erhält. |
Erzeugt durch effektive Kühlung hochwertige Pellets. |
|
|
Wasserringsysteme |
Verwendet einen Wasserring zum Abkühlen und Schneiden der Strähnen. |
Sorgt für gute Qualität und ist gleichzeitig kosteneffizient. |
You might use strand pelletizing for small batches of plastic waste, as it offers a simple and affordable approach. Underwater hot-face cutting works well when you need high-quality pellets with smooth surfaces. Water-ring systems balance cost and quality, making them suitable for many types of plastics.
You depend on the plastic granulator and granulator technology to finish the process. After shaping and cooling, the system cuts the strands into uniform pellets. This step completes the transformation from melting to finished product, ready for packaging or further processing.
Tipp: Always monitor the extrusion system for stable pressure and temperature. This helps you maintain consistent pellet quality and reduces downtime.
Cooling Methods
After the extrusion stage, du musst cool the hot strands quickly to form solid pellets. The cooling method you choose affects pellet quality, Energieverbrauch, and production speed. You can select from water ring cooling, underwater cooling, or air cooling, depending on your material and production needs.
Water Ring Cooling
You often use water ring cooling for polyolefins and polystyrene. Bei dieser Methode, you direct a ring of water around the die face. The water cools and solidifies the strands as they exit, then a cutter chops them into pellets. This system works well for many standard plastics and offers a compact design.
Here is a summary of the main advantages and disadvantages:
|
Vorteile |
Nachteile |
|---|---|
|
Not suitable for sticky or thick materials |
|
|
Produces visually appealing pellets |
Requires close monitoring of water |
|
Compact system with lower costs |
Limited material compatibility |
|
Handles changes in melt temperature and pressure well |
Geringere Produktionskapazität im Vergleich zu Unterwassersystemen |
|
Platzsparend und einfach zu steuern |
Auf bestimmte Materialien beschränkt |
|
Kostengünstig für preisbewusste Unternehmen |
Nicht wirksam bei Materialien, die sich erhitzen oder zusammenkleben |
|
Kann hohe Produktionsanforderungen nicht bewältigen |
|
|
Gut für die Budgetverwaltung |
Beschränkt auf bestimmte Materialien wie Polyolefine und Polystyrol |
Wenn Sie Platz sparen möchten, sollten Sie sich für eine Wasserringkühlung entscheiden, Budgetfreundliche Lösung für Standardmaterialien. Sie müssen das Wassersystem genau überwachen, um Probleme mit klebrigen oder dicken Kunststoffen zu vermeiden.
Unterwasserkühlung
Mit der Unterwasserkühlung erreichen Sie hochwertige Pellets. Bei dieser Methode, Sie schneiden die Stränge direkt in einer Wasserkammer. Das Wasser kühlt und verfestigt die Pellets sofort, was zu einer glatten Oberfläche und gleichmäßiger Größe führt. You benefit from continuous operation and high output rates.
-
Underwater pelletizers produce uniform pellets with minimal fines and dust.
-
The rapid solidification process ensures consistent shape and size.
-
You can reach high production rates due to efficient cooling and solidification.
-
Compared to air-cooled systems, underwater cooling uses less energy because water transfers heat more efficiently.
You should consider underwater cooling if you need top-quality pellets and high production capacity. This method works well for demanding applications and advanced materials.
Air Cooling
You may select air cooling for materials that react poorly to moisture, such as biodegradable plastics like PLA or PBAT. Air cooling uses fans or blowers to cool the strands as they exit the die. This method eliminates the need for drying systems, which can simplify your process.
|
Anwendungen |
Einschränkungen |
|---|---|
|
Not suitable for all types of materials |
|
|
Used for biodegradable materials (PLA, PBAT) |
Limited cooling efficiency compared to water cooling |
|
Eliminates the need for drying systems |
Potentially higher energy costs |
You should use air cooling if you process moisture-sensitive materials or want to avoid extra drying steps. You may face higher energy costs and slower cooling compared to water-based methods.
Tipp: Always match your cooling method to your material and production goals. The right choice helps you avoid defects and maintain the quality of your pellets.
You rely on the granulator to complete the process after cooling. The granulator cuts the solidified strands into uniform pellets, ready for packaging or further use. Efficient cooling ensures that the melting and cutting stages produce high-quality pellets from your plastic waste.
Pelletizing and Cutting
Knife Cutting Mechanism
You rely on the knife cutting mechanism to transform cooled plastic strands into finished pellets. The system positions specialized knives close to the die face, where the strands exit. Der Melt-to-Cut window plays a crucial role here. If you allow too little time between the die and the blade, you may see misshapen pellets. Too much time can cause fractures and fines, which lowers overall quality. Pelletizing knives come in different shapes, such as straight, slanted, or V-shaped, and each suits a specific type of pelletizer. Manufacturers use high-carbon steel or tool steel for these knives, which increases durability. Precision in cutting is essential, so many knives are CNC-machined for tight tolerances. Heat treatments and coatings further extend blade life and improve performance.
-
The Melt-to-Cut window determines pellet shape and quality.
-
Knife material and shape affect durability and cutting precision.
-
Proper timing prevents defects and ensures consistent results.
Achieving Uniform Pellets
You want every pellet to have the same size and shape. To achieve this, you must control several process variables during cutting. Adjusting the feed rate, disc angle, and disc speed lets you fine-tune pellet size. For smaller pellets, you increase the feed rate and disc angle, feed closer to the three or four o’clock position, and raise the disc speed. For larger pellets, you decrease the feed rate and disc angle, feed closer to the seven o’clock position, and lower the disc speed. These adjustments help you maintain uniformity and avoid defects.
Tipp: Monitor your process controls closely. Small changes in feed or speed can make a big difference in pellet quality.
You also need to ensure that the granulator operates smoothly. Consistent operation helps you cut into pellets with minimal variation, supporting high-quality output.
Types of Pelletizer Cutters
You can choose from several types of pelletizer cutters, each designed for specific materials and production needs. The cutter type affects pellet shape, Durchsatz, and moisture content. Hier ist ein Vergleich:
|
Typ |
Pelletform |
Suitable Materials |
Durchsatz (kg/Std) |
Residual Moisture (%) |
|---|---|---|---|---|
|
Strand |
Zylindrisch |
Thermoplaste (PP, PE, ABS, PS) |
100–2,000 |
<1% |
|
Unterwasser |
Kugelförmig |
All Polymers |
500–3,000+ |
<0.05% |
|
Wasserring |
Lenticular |
PE, PP, PC, PS |
200–1.500 |
<0.5% |
Strand pelletizing uses a water bath for cooling and works well for continuous strands. Underwater pelletizers cut molten plastic directly into pellets with rapid cooling, giving you better control over size and shape. Water ring systems offer a balance between cost and quality, producing lenticular pellets suitable for many applications.
You select the right cutter based on your material, desired pellet characteristics, und Produktionsziele. This choice ensures your pellets meet industry standards and customer requirements.
Pellet Collection and Finishing
Drying and Screening
You must ensure that pellets are dry and free from unwanted materials before packaging. Moisture control is critical because wet pellets can lead to product degradation and issues during storage. Nach dem Abkühlen, you monitor moisture content to optimize the process. You use screening equipment to separate well-formed pellets from fines and debris. Screening also removes stones, Kunststoffe, Metalle, and other hard materials that could damage your equipment. A stone trap helps you eliminate hard materials, while magnets pick up metals. You rely on these steps to maintain pellet quality and protect your machinery.
-
Monitor moisture content after cooling.
-
Use screening equipment to remove fines and debris.
-
Employ stone traps and magnets to eliminate hard materials and metals.
-
Separate well-formed pellets from defective ones before packaging.
Tipp: Regular screening and drying help you avoid packaging low-quality products and extend the lifespan of your granulator.
Qualitätskontrolle
You need to implement quality control measures to ensure product consistency. Sampling plays a crucial role in achieving good pellet quality. You must use proper procedures and equipment to minimize sampling errors. Samples should represent the entire batch, so you avoid skewed results. You process samples correctly before laboratory analysis to get accurate data.
Here is a step-by-step checklist for quality control:
-
Verify assay accuracy by rechecking with the lab.
-
Ensure the sample taken is representative.
-
Investigate if multiple nutrient levels are out of control.
-
Confirm the regular crew operated the mill during production.
-
Check for discrepancies in inventory records.
-
Ensure scales and metering devices are correctly adjusted.
-
Inspect ingredient and finished-feed bins for issues.
-
Reassess mixing times for correctness.
-
Review ingredient assay values for deficiencies.
Finished-feed assays provide a final assessment of how well you controlled quality during production. You should sample regularly, such as once per week or per 100 tons of production, to maintain consistent quality.
Notiz: Consistent sampling and accurate processing help you deliver pellets that meet industry standards.
Verpackung
You prepare pellets for shipment or storage by packaging them efficiently. You use automated systems to fill bags, bins, or containers. Packaging protects pellets from moisture, Kontamination, and mechanical damage. You label each package with batch information, Produktionsdatum, and quality data. This step helps you track inventory and ensures traceability. You store packaged pellets in a dry, clean area to preserve their quality until use.
-
Use automated packaging systems for efficiency.
-
Label packages for traceability and quality assurance.
-
Store pellets in dry, clean conditions to prevent degradation.
Aufbieten, ausrufen, zurufen: Proper packaging and storage guarantee that your pellets remain high-quality and ready for manufacturing or recycling.
You transform plastic into pellets by following each stage: Füttern, schmelzen, Filterung, extrudieren, Kühlung, und schneiden. This process gives you uniform pellets for manufacturing and recycling.
-
Modern pelletizers help you bis zu sparen 30% on materials and reduce the need for new plastic.
-
You support a circular economy by using a granulator to recycle waste and keep plastics out of landfills.
-
Diese Maschinen lower environmental impact and conserve resources for the future.
Appreciate how this technology makes plastics more sustainable and efficient for everyone.
FAQ
What types of plastics can you process in a pelletizer?
You can process most thermoplastics, einschließlich Polyethylen (PE), Polypropylen (PP), Polystyrol (PS), und PET. Some machines also handle engineering plastics and biodegradable materials. Always check your pelletizer’s compatibility before starting.
How do you maintain pellet size consistency?
You control pellet size by adjusting feed rate, die plate design, und Schnittgeschwindigkeit. Regular monitoring and equipment calibration help you achieve uniform pellets. Consistent input material also improves results.
Why do you need to filter the melted plastic?
Filtration removes contaminants like dirt, metal, oder ungeschmolzene Partikel. Clean melt protects your equipment and ensures high-quality pellets. You should replace filters regularly to maintain efficiency.
What is the difference between strand and underwater pelletizing?
Strand pelletizing cuts cooled strands after they exit the die. Underwater pelletizing cuts molten plastic directly in water, producing smoother, more uniform pellets. Underwater systems suit high-output and specialty plastics.
How do you reduce moisture in finished pellets?
You use drying systems after cooling. Air knives, centrifugal dryers, or fluidized bed dryers remove surface moisture. Proper drying prevents pellet degradation and improves storage life.
Can you recycle mixed plastic waste in a pelletizer?
You can process mixed plastics, but you may see lower pellet quality. Sorting and pre-treating materials improve results. Some advanced pelletizers handle blends better than others.
How do you troubleshoot common pelletizer problems?
Tipp: Check for uneven feeding, clogged filters, or incorrect temperature settings. Inspect knives for wear. Regular maintenance and monitoring help you solve most issues quickly.