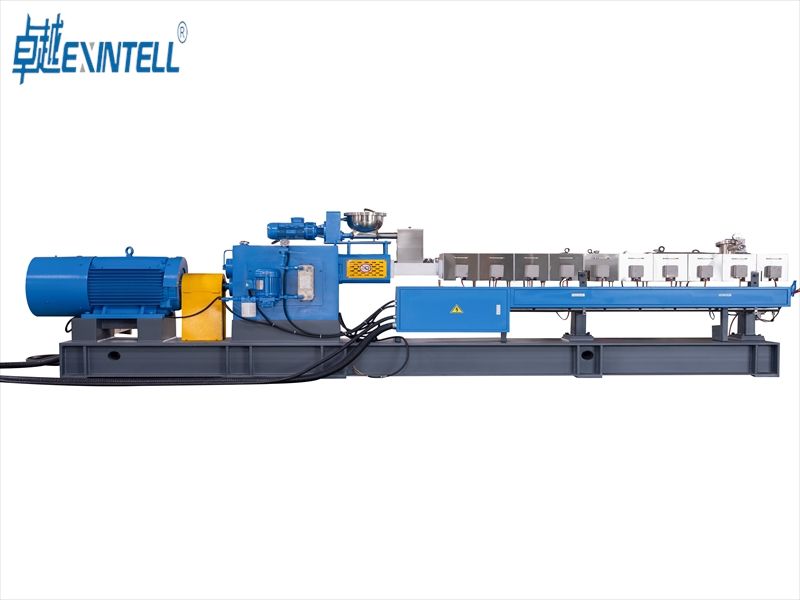
Sådan fungerer pelleteringsekstrudere trin for trin
Indholdsfortegnelse
Sådan fungerer pelleteringsekstrudere trin for trin
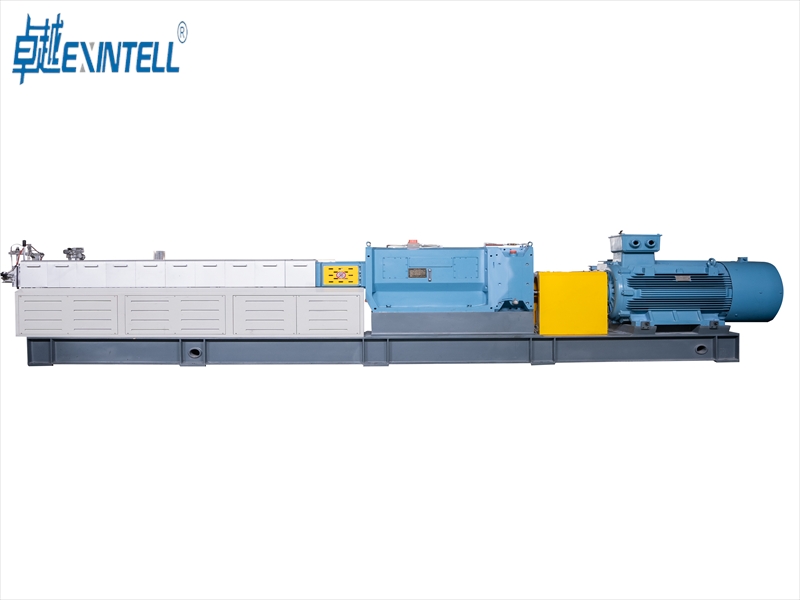
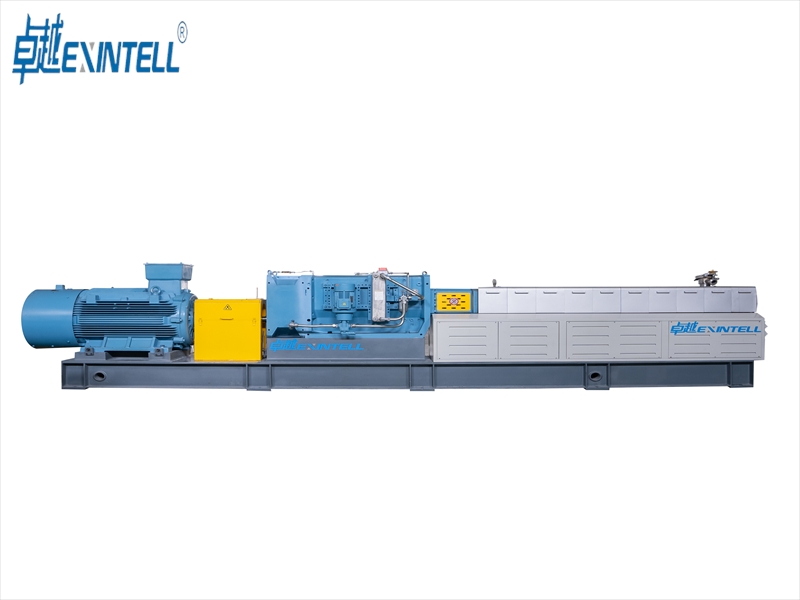
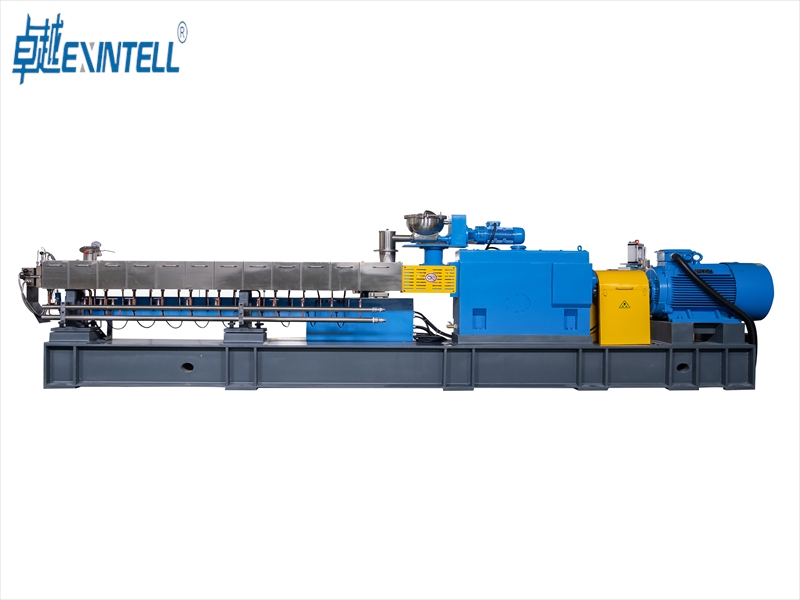
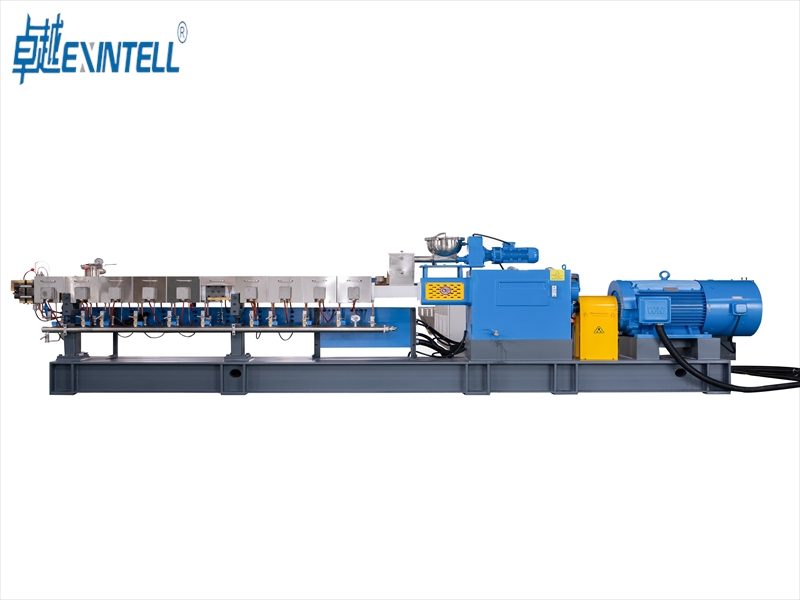
Når du bruger en pelletiseringsekstruder, du ændrer råmateriale til piller ved at følge klare trin. Du putter materiale i ekstruderen. Maskinen smelter og blander det. Så, det skubber materialet gennem en matrice for at lave pellets. Hvert trin er vigtigt for at lave stærke og jævne pellets. Hvis du ved, hvordan pelletering virker, du kan gøre din ekstruder bedre og løse problemer hurtigere.
Tjek materialets egenskaber for at få pelleteringsprocessen til at fungere bedst for forskellige plasttyper.
Hvad er en pelletiseringsekstruder
Hovedfunktion
EN pelletiseringsekstruder forvandler rå plast eller polymer til små pellets. Maskinen lader dig styre, hvor stor og rund hver pellet er. Producenter bruger pelletekstrudere at lave produkter, der overholder strenge regler. Du kan ændre affaldsstykker eller ny harpiks til piller, der flyder godt og fungerer i andre maskiner.
Pelletiseringsekstrudere er vigtige ved fremstilling af plast og polymer. De hjælper dig med at arbejde hurtigere, spilde mindre, og få stabile resultater.
Her er en tabel, der viser, hvad en pelletiseringsekstruder gør:
Former smeltet plastik, styrer pellets tykkelse og tryk
Kølesystem
Gør piller hårde, forhindrer dem i at ændre form
Roterende knivsystem
Skærer afkølede pellets i samme størrelse og form
Du kan ændre designet af disse dele, så de passer til dine behov. Automatiseringssystemer hjælper dig med at styre varmen og advarer dig om problemer. Køle- og tørresystemer holder pellets stærke og beskytter deres kvalitet.
Pelletiseringsekstruderproces
Pelletiseringsekstruderen arbejder i trin. Hvert trin ændrer råmateriale til pellets, der ser ens ud. Du skal kende alle stadier for at komme gode piller.
Materiale fodring
Først, du putter råmateriale i ekstruderen. Beholderen holder materialet. Dette materiale kan være plastflager, granulat, eller pulvere. Nogle almindelige materialer er polyethylen, polypropylen, ABS, nylon, og PLA. Du kan bruge specielle foderautomater til at kontrollere, hvor meget materiale der skal ind. Undertiden, du skal først tørre materialet. Tørring er vigtig for plast, der optager vand. Tørring stopper bobler og andre problemer i pillerne.
Fodersystemet styrer, hvor meget materiale der ryger ind. Hvis du fodrer den samme mængde hver gang, pillerne er bedre. Størrelsen på stykkerne og hvor våde de er har også betydning. Små stykker og den rigtige mængde vand er med til at lave stærke piller.
Smeltning og homogenisering
Næste, skruen skubber materialet fremad. Tønden bliver varm og smelter plastikken. Skruens form er vigtig her. Nogle skruer blander materialet bedre og holder varmen jævn. Blanding hjælper med at blande ting som farve eller stabilisatorer.
Du skal indstille den rigtige varme for hver plastik. F.eks, polypropylen smelter mellem 200°C og 260°C. ABS smelter mellem 210°C og 250°C. Tabellen nedenfor viser smeltetemperaturer for forskellige plasttyper:
Plast polymer
Praktisk smeltetemperaturområde (°C)
ABS (Acrylonitril Butadien Styren)
210 – 250
Polycarbonat (PC)
280 – 320
Polypropylen (PP)
200 – 260
Nylon 66 (PA66)
280 – 310
Polyethylen (HDPE)
210 – 260
Polyoxymethylen (POM)
190 – 220
God smeltning og blanding gør den smeltede plastik glat. Dette trin fjerner luftbobler og blander alt sammen. Nu er den smeltede plast klar til næste trin.
Ekstrudering gennem matrice
Den smeltede plast flyttes til matricesystemet. Matricen former plasten til tråde eller andre former. Matricen fungerer som en form. Det styrer størrelsen og formen af pillerne. Formen på formen er vigtig. Det bestemmer, hvor tykke og brede pillerne er. En god die giver dig pellets, der alle ser ens ud.
Trykket og hastigheden her ændrer, hvor gode pillerne er. Du skal holde disse stabile for de bedste pellets.
Kølesystem
Efter at have forladt terningen, plastikken er stadig varm og blød. Kølesystemet gør pillerne hårde og holder formen. Vandkøling bruges meget, fordi det køler hurtigt og jævnt. Nogle maskiner bruger luftkøling til plast, der smelter ved lavere varme. Undervandsskæring køler pillerne med det samme. Dette er godt for plast, der let smelter.
Afkølingsmetode
Beskrivelse
Egnede polymerer
Vandkøling
Bruger vand til at afkøle pellets hurtigt og holde dem gode.
Mange plastik, der har brug for jævn køling.
Luftkøling
Ikke så hurtigt, bruges til plast, der smelter ved lav varme.
Plast med lavt smelteindeks.
Undervandsskæring
Skærer og køler piller i vand med det samme.
PP nonwoven, smelteblæste stoffer.
Kølingen skal være jævn. Hvis du afkøler for hurtigt eller for langsomt, piller kan gå i stykker eller ændre form. God afkøling holder pellets stærke og ser rigtige ud.
Skæring i pellets
Når pillerne er kolde, de går til kutteren. Den roterende kniv skærer trådene i pellets. Hastigheden og typen af klingen ændrer, hvor lange og tykke pillerne er. Flere klinger eller hurtigere skæring gør kortere pellets. Hvor du placerer kutteren betyder også noget. Hvis det er for tæt på matricen, det slides hurtigt. Hvis det er for langt, pillerne er ikke ens.
Du kan skære pellets på forskellige måder:
Strandpelletisering: Skær efter afkøling i vand.
Hot-cut pelletisering: Skær lige ved matricefladen.
Undervands pelletisering: Skær i vand for hurtig afkøling.
Hver måde fungerer bedst for visse plastiktyper og opgaver.
Indsamling og kvalitetskontrol
Du samler de færdige piller til sidst. Undertiden, du skal tørre dem for at fjerne vand. Det er her du tjekker pillerne for størrelse, form, og renhed. Du tester pillerne og fjerner eventuelle dårlige. Nogle virksomheder bruger specielle test for plast, der skal være meget rent.
Du skal følge verdens regler for at sikre, at dine pellets er gode. God kontrol betyder, at dine piller fungerer godt i andre maskiner.
Tip: Tjek pillerne ofte, når du samler dem. Dette hjælper dig med at finde problemer tidligt og holder din maskine til at fungere godt.
Hvis du følger hvert trin, du forvandler råvarer til gode piller. Hvert trin er vigtigt for at lave det endelige produkt.
Faktorer, der påvirker pelletisering
Når du bruger en pelletiseringsekstruder, du skal kontrollere nogle ting. Disse ting hjælper dig med at blive stærke og jævne pellets. Du skal holde øje med temperaturen, skruehastighed, og dit materiales egenskaber. Hver enkelt kan ændre, hvordan dine pellets ser ud. De påvirker også, hvor godt din maskine fungerer.
Temperaturkontrol
Du skal hele tiden tjekke temperaturen. Den rigtige temperatur hjælper pellets til at hænge godt sammen. Når temperaturen er tæt på et særligt punkt kaldet T*, tid i terningen betyder noget. Denne gang ændrer hvor hårde dine pellets er. Hvis du går over T*, piller klæber hurtigere, men bliver svagere. God temperaturkontrol gør, at piller holder længere og ikke går i stykker. Det holder også dine piller gode og stopper spild.
Tip: Brug sensorer til at kontrollere temperaturen ofte. Dette hjælper dig med at løse problemer hurtigt.
Skruehastighed
Skruens hastighed ændrer, hvor hurtigt du laver pellets. Hvis skruen går for hurtigt, pellets ser måske ikke ens ud. De kan også få luftbobler. Hvis skruen er for langsom, du laver færre piller. Du skal finde den bedste hastighed til dit materiale og maskine. Prøv forskellige hastigheder og se på dine piller ofte. Dette hjælper dig med at holde pillekvaliteten den samme og stoppe problemer.
Materialeegenskaber
Den slags materiale, du bruger, er også vigtig. Du bør tænke på fugt og viskositet. Her er hvordan disse ting ændrer dine pellets:
Mere vand gør pillerne vådere og stærkere, men de ser mørkere ud.
Brug computermodeller til at designe forme til hårde former.
Du kan også bruge co-ekstruderingssystemer. Disse lader dig blande materialer og lave lagdelte pellets til specielle formål.
Hvis du styrer disse ting, du laver bedre piller. Du holder også din pelletiseringsproces i gang.
Pilleekstruder fejlfinding
Almindelige problemer med pelletkvalitet
Undertiden, du ser problemer med dine piller. Disse problemer kan ændre, hvordan dine pellets ser ud eller virker. Her er nogle problemer, du kan finde:
Agglomerering eller store klumper sker, hvis pellets bliver for varme, eller vandet er for lavt.
Bøder og englehår dukker op, hvis åbningsspidserne knækker, eller kniven ikke bevæger sig rigtigt.
Tvillinger, trillinger, og der dannes kæder, hvis kniven er for hurtig, eller produktet er for varmt.
Hundeknogler og håndvægte vises, hvis knivene er slidte, eller materialet ikke er tykt nok.
Haler dannes, hvis mellemrummet mellem kniven og matricen er for stort, eller matricen ikke er flad.
Længder og albuer sker, hvis kniven er for langsom, eller ekstruderingshastigheden er høj.
Indvendige hulrum og popcorn kan dukke op, hvis polymeren har vand eller afkøles for hurtigt.
Fordybninger og støv opstår, hvis produktet krymper for hurtigt eller er skørt.
Overflade- eller smeltebrud og affald eller spåner sker, hvis ekstruderingshastigheden er høj, eller kniven ikke justeres ofte.
Pellets, der ikke ser ens ud, kan komme fra temperaturændringer eller ujævn formopvarmning.
Du kan bruge værktøjer som f.eks Ishikawa fiskebensdiagram eller den 5 Hvorfors teknik til at finde ud af, hvad der er galt. Disse værktøjer hjælper dig med at liste årsager og se dybere ind i problemet.
Mekaniske og procesproblemer
Mekaniske og procesmæssige problemer kan også skade pelletering. Du kan muligvis se ujævn output, lav produktion, eller dårlige piller. Her er nogle problemer og måder at løse dem på:
Hvis pellets størrelse og form ikke er korrekt, ændre matricetemperaturen, holde knivene skarpe, og kontroller knivspalten.
Hvis du ser mindre output eller papirstop, se efter blokerede matricehuller og sørg for, at materialet bevæger sig godt i tragten.
Hvis ekstruderen eller motoren bliver for varm, tjek kølesystemet og se efter friktion eller en motor, der arbejder for hårdt.
Hvis piller ikke er gode, kontrollere temperaturen, håndtere materialer med omhu, og tørre materialer, der suger vand ind.
Du bør også tjekke for skrueslid, mærkelige lyde, og ryster. Disse tegn kan betyde, at dele er slidte, eller at der er noget i materialet, der ikke burde være der. At tjekke og rette ting holder ofte din pelletisering glat og dine piller de samme.
Tip: Skriv problemer ned, og hvordan du løser dem. Dette hjælper dig med at se mønstre og løse ting hurtigere næste gang.
Du kan lære hvert trin af pelletiseringsekstruderprocessen. Styring af temperatur og afkøling hjælper med at gøre stærk, ensartede piller. At forbedre den måde, du kører din maskine på, reducerer spild og sparer penge. Når pellets flyder jævnt, papirstop er mindre sandsynligt, og arbejdet forbliver stabilt. Korrekt smeltning og blanding skaber pellets, der opfylder høje standarder. Dette hjælper også med at reducere materialetab og gør produktionen hurtigere. Uanset om du er ny eller erfaren, fortsæt med at øve dig for at lave de bedste piller hver gang.
Forbedring af din proces gør pellets mere konsistente og reducerer spild.
Pellets flyder let, hvilket gør håndteringen lettere og forhindrer papirstop.
Jævn smeltning og blanding giver ensartede pellets.
Pelletisering sparer materiale og øger effektiviteten.
FAQ
Hvilke materialer kan du bruge i en pelletiseringsekstruder?
Du kan bruge mange slags plastik. Nogle eksempler er polyethylen, polypropylen, ABS, nylon, og PLA. Nogle maskiner kan også bruge genbrugsplast eller blandinger. Sørg altid for, at din ekstruder fungerer med dit materiale.
Hvordan forhindrer du, at piller klistrer sammen?
Tør dit materiale, før du føder det ind. Vælg den bedste kølemetode til dit plastik. Hold temperaturen den samme. Disse trin hjælper dig med at få stærke piller, der ikke klæber.
Hvorfor har pellets nogle gange ujævne former?
Pellets kan se ujævne ud, hvis matricen eller skæreren har problemer. Kontroller, om knivene er slidte, eller om matricehullerne er blokerede. Forkert skruehastighed kan også forårsage dette. Ret disse ting for at gøre pellets jævne.
Hvor ofte skal du rense din pelletiseringsekstruder?
Rengør din ekstruder hver gang du er færdig med at lave pellets.
Tag restmateriale ud og se efter eventuel ophobning.
Rengøring holder ofte dine piller gode og din maskine fungerer godt.