

Hvordan fungerer en plastpelletizer i 2026
En plastpelletizer forvandler plastaffald eller råmateriale til ensartede piller through a series of well-defined steps. Du starter med fodring, hvor plastik kommer ind i maskinen. Systemet smelter materialet, filtrerer urenheder fra, og skubber den gennem en matrice for at danne kontinuerlige tråde. Cooling solidifies the strands, og så skærer en roterende kniv dem i præcise pellets. Hver fase former den endelige kvalitet og konsistens.
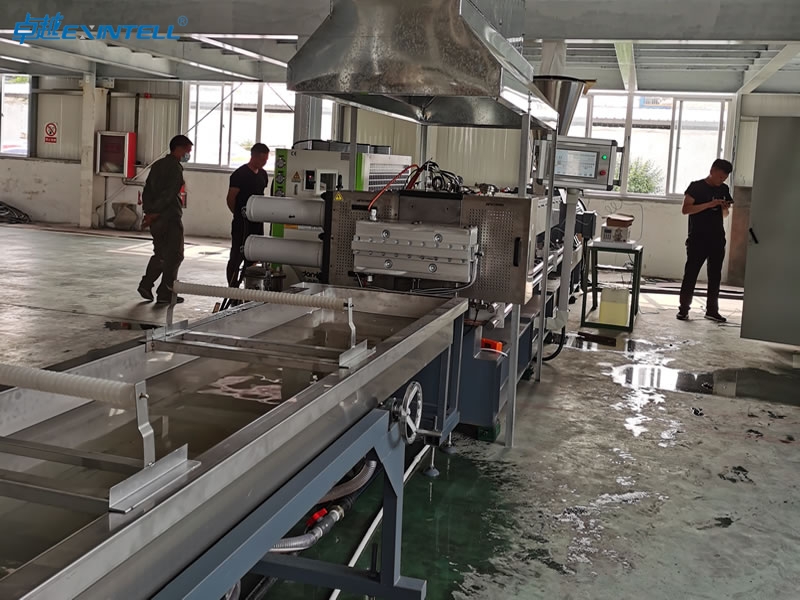
|
Trin |
Beskrivelse |
|---|---|
|
Fodring |
Plastikaffald føres ind i maskinen via en tragt, which includes various types of plastics. |
|
Smeltning |
Plasten opvarmes og smeltes ensartet i ekstruderen, preparing it for the next stage. |
|
Ekstrudering |
Det smeltede plastik tvinges gennem en matrice for at skabe tråde, determining the pellet shape and size. |
|
Køling |
Strengene afkøles, solidifying them for cutting. |
|
Skæring |
Cooled strands are cut into uniform pellets by a rotating knife, adjustable for specific applications. |
Nøgle takeaways
-
Plastic pelletizers transform waste into uniform pellets through a series of steps: fodring, smeltning, filtrering, ekstrudering, afkøling, og skæring.
-
Konsekvent fodring og præcis temperaturkontrol er afgørende for at opnå pellets af høj kvalitet og forebygge defekter.
-
Different types of pelletizers, such as strand and underwater, cater to various materials and production needs, impacting pellet shape and quality.
-
Effektiv filtrering af smeltet plast fjerner urenheder, sikrer glatte og ensartede pellets, mens udstyret beskyttes.
-
Kølingsmetoder, including water ring and underwater cooling, påvirker pillekvaliteten og produktionseffektiviteten markant.
-
Regelmæssig vedligeholdelse og overvågning af udstyr hjælper med at forhindre almindelige problemer som ujævn fodring og tilstoppede filtre.
-
Kvalitetskontrolforanstaltninger, including proper sampling and screening, sikre, at piller mødes industry standards and maintain consistency.
-
Korrekt emballering og opbevaring af pellets beskytter dem mod fugt og forurening, ensuring they remain high-quality for future use.
Plastic Pelletizer Process Overview
Hvad er en plastpelletizer
Du bruger en plastpelletizer til at omdanne rå plast eller genbrugsmateriale til granulat med præcise størrelser og former. This machine controls temperature, tryk, og rotationshastighed for at producere ensartede resultater. The plastic pelletizing machine cuts extruded plastic into individual granules, giver en standardiseret størrelse til videre behandling. Du er afhængig af dette udstyr til at styre integriteten, overfladeegenskaber, and size of each particle. Arbejdsprincippet for plastgranulator involverer smeltning af plast, filtrering af urenheder, og dannelse af ensartede pellets gennem omhyggelig styring af forholdene inde i enheden.
-
Cuts extruded plastic into individual granules.
-
Giver en ensartet størrelse til yderligere forarbejdning i fremstillingen.
-
Omdanner kontinuerlige tråde af smeltet plastik til granulat af ensartet størrelse.
-
Fungerer som et standardiseret råmateriale til sprøjtestøbning og filmekstrudering.
Main Steps in Pelletizing
Du følger en række af steps when operating a plastic pelletizer. Hver fase former kvaliteten og konsistensen af det endelige produkt. Here is a typical workflow:
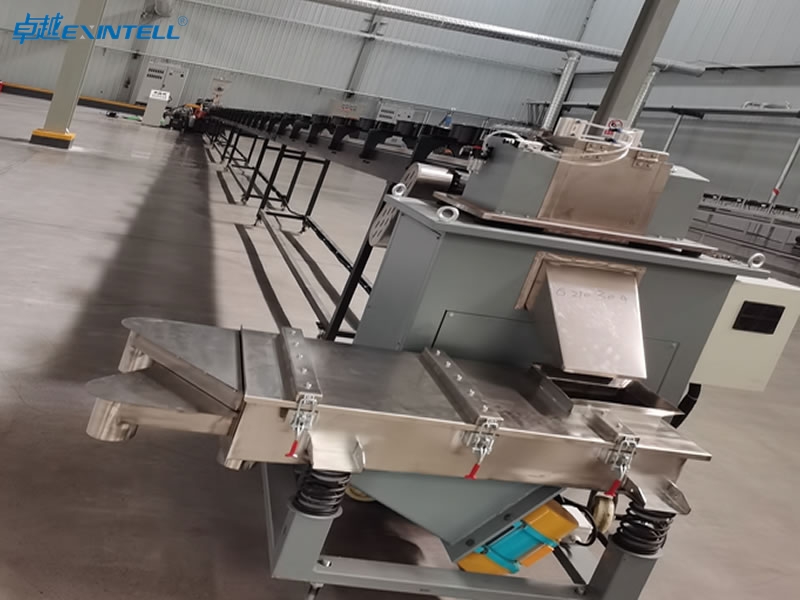
-
Fodring & forbehandling: Du indfører råvarer gennem en tragt eller feeder. Forbehandling øger bulkdensiteten og forbereder materialet til smeltning.
-
Smeltning & formning af plast: You apply heat and shear using an extruder. Dette trin opnår en ensartet flux og forbereder plasten til filtrering.
-
Smeltefiltre: Du filtrerer den smeltede plast for at fjerne forurenende stoffer. Clean material ensures high-quality pellets.
-
Die ekstrudering & skæring: Du danner den filtrerede smelte til pellets ved hjælp af en matrice og skæremekanisme.
-
Køling & foder: Du afkøler pillerne og derefter tørrer eller opbevarer dem til fremtidig brug.
Tip: Konsekvent fodring og præcis temperaturkontrol hjælper dig med at opnå ensartet pelletstørrelse og forhindre defekter.
Du kan vælge mellem flere typer pelleteringsudstyr, each suited for different materials and shapes. The table below shows common options:
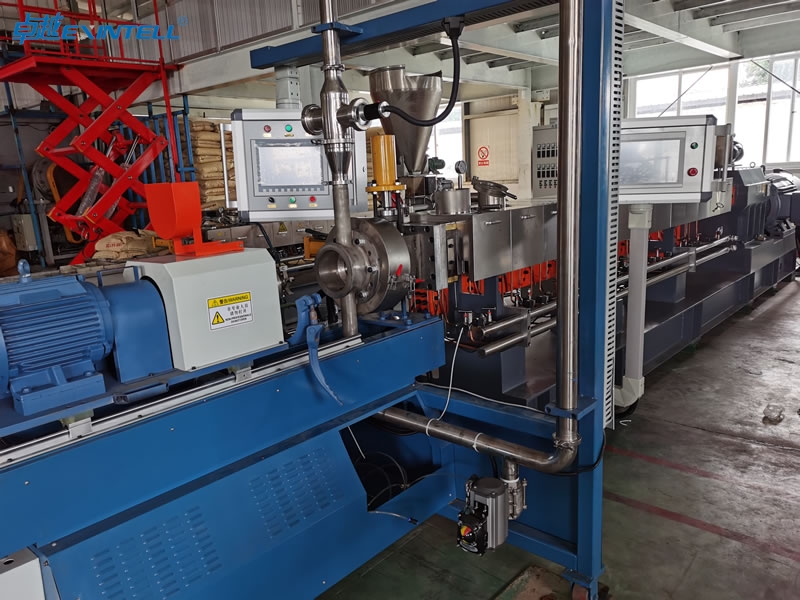
|
Pelletizer type |
Bedst til |
Pellet form |
relative omkostninger |
|---|---|---|---|
|
PE, PP, PS — rent råmateriale |
Cylindrisk |
Lav |
|
|
KÆLEDYR, PA, ingeniørplast |
Kugleformet |
Høj |
|
|
Vandring pelletizer |
PE, PP — moderate contamination |
Linseformet/sfærisk |
Medium |
Hvorfor pelletisering betyder noget
Pelletisering spiller en afgørende rolle i genbrug og fremstilling. Du omdanner smeltet genbrugsplast til ensartede piller, som du kan opbevare, transportere, and reprocess like virgin resin. Denne transformation gør det muligt for genbrugsmaterialer at genindtræde i produktionscyklussen effektivt. Du nyder godt af lettere håndtering og forbedret blanding under produktionen. Slutproduktet understøtter den cirkulære økonomi for plast ved at levere genvundet materiale.
-
Pelletisering gør plastikråvarer nemmere og mere effektive at håndtere.
-
Det sikrer ensartede resultater under blanding og formning.
-
Processen forsyner hele den cirkulære økonomi for plast med genvundet materiale.
You face several challenges during pelletizing. Højt fugtindhold i pellets kan føre til dårlig mekanisk ydeevne og materialetab. Du har brug for effektive tørresystemer og korrekt udstyrsvalg for at minimere fugt. Inkonsekvent pelletstørrelse skyldes ofte ukorrekte fodringsmekanismer. You solve this by using precise feeding systems. Valget af maskiner, såsom en granulator med præcisionskonstruerede klinger, påvirker direkte kvaliteten af de producerede piller.
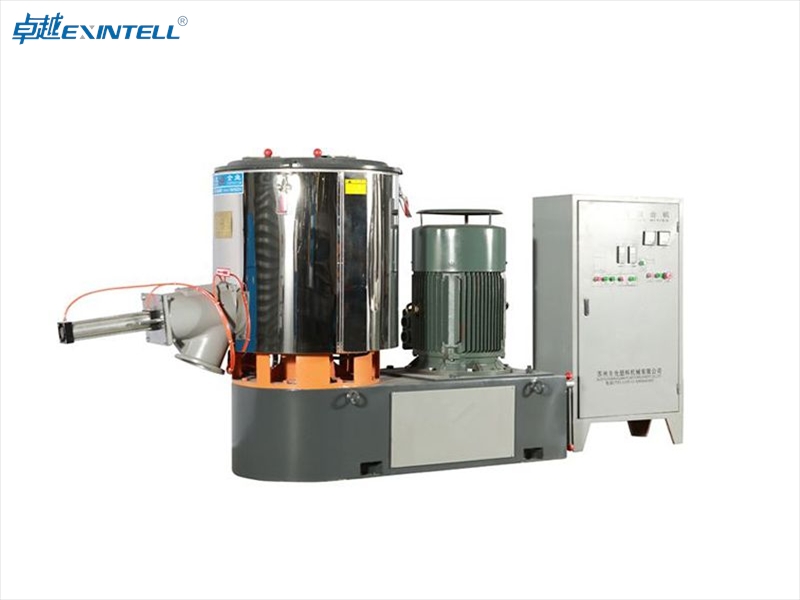
You also see technological advancements in 2026. Single-screw extruders with L/D ratios between 32:1 og 38:1 er almindelige. Tandemkonfigurationer maksimerer afgasning og filtrering. Kontinuerlige skærmskiftere tillader filterskift uden at stoppe produktionen. Bimetallic technology increases durability, og co-roterende parallelle dobbeltskruede ekstrudere tilbyder effektiv fjernelse af forurenende stoffer. Underwater pelletizers produce uniform, støvfrie piller og få højere videresalgspriser.
|
Teknologi |
Beskrivelse |
Fordele |
|---|---|---|
|
Bimetallisk teknologi |
Advanced materials enhance durability |
Øger holdbarheden ved 3-5 gange |
|
Samroterende parallel dobbeltskrue |
Positiv forskydning, selvrensende funktioner |
Efficient removal of contaminants |
|
Undervands pelletizer |
Fremstiller uniform, støvfri piller |
Højere gensalgspris, ideal for engineering plastics |
You can achieve throughput capacities ranging from 80 kg/hr to over 1,000 kg/time, depending on the machine type and configuration. Energy-efficient lines save between $30,000-$80,000 per year compared to less efficient models. I 2026, specific energy consumption for plastic pelletizers ranges from 0.25-0.35 kWh/kg, with best-in-class configurations achieving as low as 0.20-0.30 kWh/kg.
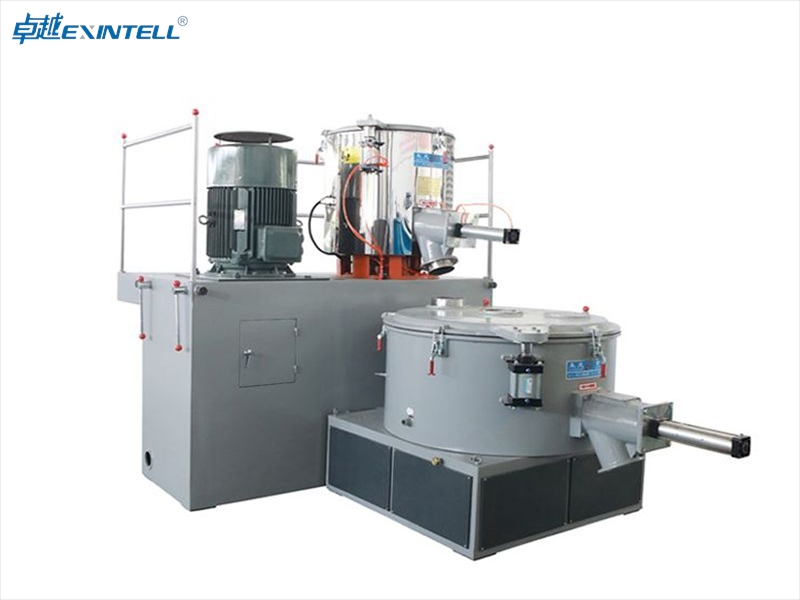
Note: Multi-layer standardization and new screw designs help you process bio-plastics and non-critical profiles more effectively.
You rely on the plastic granulator and granulator technology to produce uniform pellets that meet industry standards. The process ensures you have reliable feedstock for manufacturing and recycling, supporting both efficiency and sustainability.
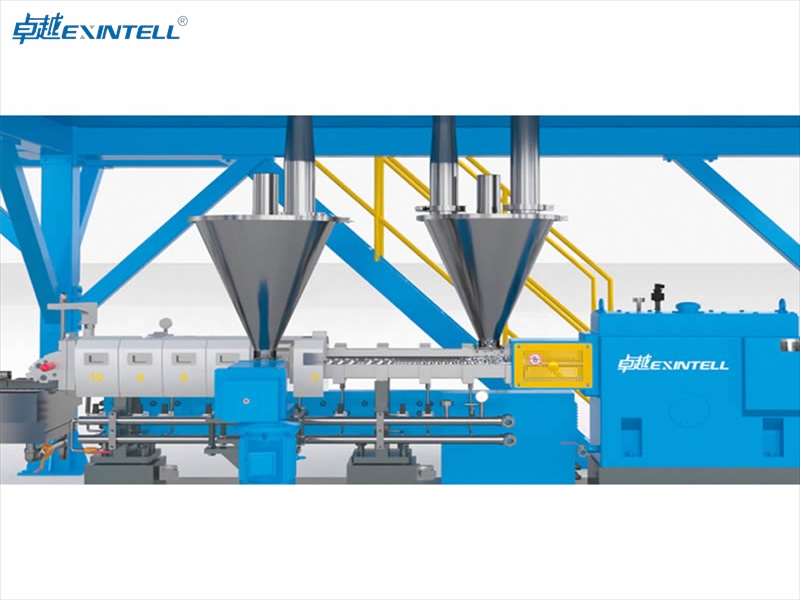
Plastic Feeding
Input Materials
You start the pelletiseringsproces by selecting the right input materials. You can use plastic waste, virgin plastic, eller en blanding af begge. Før du fodrer disse materialer ind i plastpelletizeren, you need to prepare them carefully. Here is a typical preparation workflow:
-
Forberedelse af plast: Du vasker og makulerer genbrugsplast for at fjerne snavs og urenheder. You may also melt the material if needed. Virgin plastic often comes as flakes or granules, klar til behandling.
-
Smeltning og ekstrudering: Du opvarmer den klargjorte plast i plastpelleteringsmaskinen. Ekstruderen smelter materialet og skubber det fremad.
-
Skæring: Du bruger roterende knive eller en granulator til at skære den smeltede plast i små stykker.
-
Køling: You cool the pellets using air, vand, eller begge dele.
-
Tørring og screening: Du tørrer de afkølede piller og sigter dem for at sikre ensartet størrelse og kvalitet.
Du skal være opmærksom på renheden og størrelsen af inputmaterialerne. Ren, velforberedt plastaffald hjælper dig med at undgå fejl og forbedrer kvaliteten af pillerne.
Fodringsmekanismer
Du er afhængig af effektive fodringsmekanismer til at flytte plastik ind i pelletiseringssystemet. To hovedmetoder hjælper dig med at opnå en stabil og kontrolleret fodring.
Hopper
Du bruger en tragt til at fylde plastaffald eller nyt materiale i plastpelletizeren. Tragten holder materialet og frigiver det med en kontrolleret hastighed. Du kan justere flowet, så det passer til plastpelleteringsmaskinens kapacitet. Beholdere inkluderer ofte sensorer, der overvåger materialeniveauer og forhindrer blokeringer.
Transportører
Du bruger transportbånd til at transportere plastik fra lager til tragt eller direkte ind i pelletizeren. Transportører giver en jævn strøm af materiale og reducerer manuel håndtering. Du kan vælge bælte, skrue, eller vibrerende transportører baseret på plastens type og størrelse. Transportører hjælper dig med at opretholde en ensartet fremføringshastighed og minimere afbrydelser.
Tip: Du bør kontrollere fodersystemet regelmæssigt for at forhindre papirstop og sikre en jævn drift.
Konsekvent fodring betydning
Du har brug for konsekvent fodring at producere pellets af høj kvalitet. Konstant fodring sikrer ensartet størrelse, form, og fugtindhold. Hvis du tillader variationer i fodring, du risikerer at skabe pellets med overfladefejl eller hulrum. Fugtsvingninger kan forårsage tab af mekanisk styrke og endda udstyrsfejl. Ustabil pelletkvalitet gør det sværere for dig at sælge eller bruge pillerne i kommercielle applikationer.
-
Inkonsekvent pelletstørrelse kan føre til overfladefejl og hulrum.
-
Variationer i fugtindhold kan forårsage tab af mekanisk styrke og udstyrsfejl.
-
Ustabil pelletkvalitet kan hindre accept i kommercielle applikationer.
Du styrer fugtindholdet ved at opretholde en stabil fodring. Dette trin er afgørende for at opnå maksimal produktkvalitet. Hvis du ignorerer fodringskonsistens, du kan stå over for downstream-behandlingsproblemer, såsom overfladefejl og strukturelle mangler. Du stoler på plastgranulator- og granulatorteknologien for at hjælpe dig med at opnå ensartet fodring og pillekvalitet.
Smeltning og filtrering
Ekstruder tønde og skrue
Du stoler på ekstruderens cylinder og skrue for at omdanne plastaffald eller råmateriale til en glat, ensartet smeltning. Skruen roterer inde i den opvarmede tønde, skubbe plastikken fremad. Som skruen drejer, det skaber mekanisk virkning og forskydningsvarme. Denne proces smelter plasten effektivt. Eksterne varmelegemer på tønden tilføjer mere varme, ensuring the material reaches the right temperature for pelletizing. Shear heat from the screw often supplies a significant part of the energy needed for melting.
Here is a quick overview of how these components work together:
|
Komponent |
Fungere |
|---|---|
|
Skrue |
Transforms plastic into a uniform melt through mechanical action and shear heat. |
|
Tønde |
Heats and compacts the plastic, ensuring thorough melting and feeding to the die head. |
You need both the screw and barrel to work in harmony. If either part fails, the plastic pelletizer cannot produce consistent pellets.
Temperaturkontrol
You must control the temperature carefully during the melting stage. Temperature directly affects how well the plastic melts and flows through the extrusion system. Proper temperature settings help you achieve smooth material flow and stable, high-yield extrusion. If you set the temperature too low, the plastic may not melt evenly. This leads to excessive viscosity and poor plasticization. If you set the temperature too high, the plastic can degrade. This causes brittle pellets and reduces their mechanical strength.
-
Temperature influences plastic plasticization, flowability, and the properties of the final pellets.
-
Correct temperature ensures stable operation and high-quality output.
-
Low temperatures cause uneven melting and high viscosity.
-
High temperatures risk thermal degradation and weak pellets.
Tip: Always monitor the temperature zones along the barrel to maintain optimal melting conditions.
Filtration Before Pelletizing
Before you move to the extrusion stage, you must filter the molten plastic. Filtration removes impurities such as dirt, metalfragmenter, or unmelted particles. Clean melt is essential for producing high-quality pellets. You use fine mesh screens or filter packs in the plastic pelletizing machine to trap contaminants. This step protects the die and cutting system from damage. It also ensures that the pellets have a smooth surface and uniform structure.
You should check and replace filters regularly. Clogged filters can reduce flow and cause pressure build-up in the extrusion system. Consistent filtration supports the overall efficiency of the pelletizing process. You get better results and fewer defects in your finished pellets.
Note: Effective filtration extends the lifespan of your plastic granulator and granulator blades.
Extrusion Through Die Plate
Die Plate Function
Du når et kritisk trin i plastpelletiseringsprocessen, når den smeltede plast ankommer til formpladen. Matricepladen fungerer som et præcisionsværktøj, der former det smeltede materiale til tråde. Du stoler på denne komponent til at definere den oprindelige størrelse og form af hver tråd, som senere bliver til en pellet. Udformningen af matricepladen påvirker direkte kvaliteten og konsistensen af dit output.
Her er et hurtigt overblik over nøgle matrice plade funktioner:
|
Feature |
Beskrivelse |
|---|---|
|
Fungere |
Ekstruderer smeltet polymer gennemgående huller for at definere pilledimensioner |
|
Hulstørrelsesområde |
Strækker sig typisk fra 2.5 til 4 mm i diameter |
|
Antal huller |
Normalt mellem 200 til 800 huller |
|
Indflydelse på kvalitet |
Design påvirker den endelige pellets egenskaber, inklusive størrelse og form |
Du kan justere huldiameteren og konfigurationen for at kontrollere strengtykkelsen. Mindre huller giver tyndere tråde og mindre pellets. Større huller giver tykkere tråde og større pellets. Matricepladen sikrer, at hver streng, der forlader ekstruderingssystemet, matcher dine ønskede specifikationer.
Tryk og pelletform
Du skal opretholde det rigtige tryk, når det smeltede plastik passerer gennem matricepladen. Ekstruderingssystemet bruger tryk til at skubbe materialet jævnt gennem hvert hul. Konsekvent tryk forhindrer uregelmæssigheder i strengtykkelsen og hjælper dig med at opnå ensartet pelletstørrelse. Hvis trykket falder eller stiger, du kan se defekter som ujævne former eller luftlommer i pillerne.
Formen på hver pellet afhænger af formpladens design og det tryk, der påføres under ekstruderingen. Du kan vælge forskellige hulformer og arrangementer for at skabe cylindriske, sfærisk, eller linseformede pellets. Den rigtige kombination af tryk- og matricepladedesign giver dig kontrol over dit produkts endelige udseende og ydeevne.
At forme strengene
Du har flere metoder til at forme plastiktråde, før du skærer dem i pellets. Hver metode giver unikke fordele til forskellige applikationer. Valget af metode påvirker kvaliteten, koste, og konsistensen af dine pellets.
|
Metode |
Beskrivelse |
Indvirkning på pillekvaliteten |
|---|---|---|
|
Ekstruderer plast i tråde, skærer dem derefter i piller. |
Omkostningseffektiv til mindre partier, men kan variere i kvalitet. |
|
|
Skærer tråde under vandet, som køler og holder kvaliteten. |
Producerer pellets af høj kvalitet på grund af effektiv køling. |
|
|
Vandringsystemer |
Bruger en vandring til at afkøle og skære tråde. |
Sikrer god kvalitet og samtidig omkostningseffektiv. |
Du kan bruge strengpelletisering til små partier plastaffald, da det tilbyder en enkel og overkommelig tilgang. Undervandsskæring af varme ansigter fungerer godt, når du har brug for pellets af høj kvalitet med glatte overflader. Vandringsystemer balancerer omkostninger og kvalitet, gør dem velegnede til mange typer plast.
Du er afhængig af plastgranulator- og granulatorteknologien for at afslutte processen. Efter formning og afkøling, systemet skærer trådene til ensartede pellets. Dette trin fuldender transformationen fra smeltning til færdigt produkt, klar til emballering eller videre forarbejdning.
Tip: Overvåg altid ekstruderingssystemet for stabilt tryk og temperatur. Dette hjælper dig med at opretholde ensartet pillekvalitet og reducerer nedetiden.
Kølingsmetoder
Efter ekstruderingsfasen, you must afkøl de varme tråde hurtigt at danne faste pellets. Den kølemetode, du vælger, påvirker pillekvaliteten, energiforbrug, og produktionshastighed. You can select from water ring cooling, underwater cooling, or air cooling, depending on your material and production needs.
Water Ring Cooling
You often use water ring cooling for polyolefins and polystyrene. I denne metode, you direct a ring of water around the die face. The water cools and solidifies the strands as they exit, then a cutter chops them into pellets. This system works well for many standard plastics and offers a compact design.
Here is a summary of the main advantages and disadvantages:
|
Fordele |
Ulemper |
|---|---|
|
Not suitable for sticky or thick materials |
|
|
Produces visually appealing pellets |
Requires close monitoring of water |
|
Compact system with lower costs |
Limited material compatibility |
|
Handles changes in melt temperature and pressure well |
Lower production capacity compared to underwater systems |
|
Space-efficient and easy to control |
Limited to specific materials |
|
Cost-effective for budget-conscious companies |
Not effective for materials that heat up or stick together |
|
Cannot handle high production demands |
|
|
Good for budget management |
Limited to certain materials like polyolefins and polystyrene |
You should choose water ring cooling if you want a space-saving, budget-friendly solution for standard materials. You must monitor the water system closely to prevent issues with sticky or thick plastics.
Underwater Cooling
You can achieve high-quality pellets with underwater cooling. I denne metode, you cut the strands directly in a water chamber. The water cools and solidifies the pellets instantly, which leads to a smooth surface and uniform size. You benefit from continuous operation and high output rates.
-
Underwater pelletizers produce uniform pellets with minimal fines and dust.
-
The rapid solidification process ensures consistent shape and size.
-
You can reach high production rates due to efficient cooling and solidification.
-
Compared to air-cooled systems, underwater cooling uses less energy because water transfers heat more efficiently.
You should consider underwater cooling if you need top-quality pellets and high production capacity. This method works well for demanding applications and advanced materials.
Luftkøling
You may select air cooling for materials that react poorly to moisture, such as biodegradable plastics like PLA or PBAT. Air cooling uses fans or blowers to cool the strands as they exit the die. This method eliminates the need for drying systems, which can simplify your process.
|
Ansøgninger |
Begrænsninger |
|---|---|
|
Ikke egnet til alle typer materialer |
|
|
Anvendes til biologisk nedbrydelige materialer (PLA, PBAT) |
Begrænset køleeffektivitet sammenlignet med vandkøling |
|
Eliminerer behovet for tørresystemer |
Potentielt højere energiomkostninger |
Du bør bruge luftkøling, hvis du behandler fugtfølsomme materialer eller ønsker at undgå ekstra tørretrin. Du kan få højere energiomkostninger og langsommere afkøling sammenlignet med vandbaserede metoder.
Tip: Tilpas altid din kølemetode til dine materiale- og produktionsmål. Det rigtige valg hjælper dig med at undgå fejl og opretholde kvaliteten af dine piller.
Du stoler på, at granulatoren fuldfører processen efter afkøling. Granulatoren skærer de størknede tråde til ensartede pellets, klar til emballering eller videre brug. Effektiv køling sikrer, at smelte- og skæretrinene producerer piller af høj kvalitet fra dit plastaffald.
Pelletisering og skæring
Knivskæremekanisme
Du stoler på knivens skæremekanisme til at omdanne afkølede plastiktråde til færdige pellets. Systemet placerer specialiserede knive tæt på matricefladen, hvor trådene går ud. De Smelte-til-skære vindue spiller en afgørende rolle her. Hvis du tillader for kort tid mellem matricen og bladet, du kan se misdannede pellets. For meget tid kan forårsage brud og bøder, hvilket forringer den samlede kvalitet. Pelletiseringsknive kommer i forskellige former, såsom lige, skrå, eller V-formet, og hver passer til en bestemt type pelletizer. Producenter bruger højkulstofstål eller værktøjsstål til disse knive, hvilket øger holdbarheden. Præcision i skæring er afgørende, så mange knive er CNC-bearbejdede til snævre tolerancer. Varmebehandlinger og belægninger forlænger knivens levetid yderligere og forbedrer ydeevnen.
-
Vinduet Melt-to-Cut bestemmer pellets form og kvalitet.
-
Knivens materiale og form påvirker holdbarhed og skærepræcision.
-
Korrekt timing forhindrer defekter og sikrer ensartede resultater.
Opnåelse af ensartede pellets
Du ønsker, at hver pellet skal have samme størrelse og form. For at opnå dette, du skal kontrollere flere procesvariable under skæring. Justering af tilspændingshastigheden, skive vinkel, og diskhastighed giver dig mulighed for at finjustere pelletstørrelsen. Til mindre piller, du øger tilspændingshastigheden og skivevinklen, fodre tættere på klokken tre eller fire, og hæv skivehastigheden. Til større piller, du mindsker fremføringshastigheden og skivevinklen, fodre tættere på klokken syv, og sænk diskens hastighed. Disse justeringer hjælper dig med at bevare ensartetheden og undgå defekter.
Tip: Overvåg dine processtyringer nøje. Små ændringer i foder eller hastighed kan gøre en stor forskel i pillekvaliteten.
Du skal også sikre dig, at granulatoren fungerer problemfrit. Konsekvent drift hjælper dig med at skære i pellets med minimal variation, understøtter output af høj kvalitet.
Typer af pelletskærere
Du kan vælge mellem flere typer pelletskærere, hver designet til specifikke materialer og produktionsbehov. Kuttertypen påvirker pelletformen, gennemløb, og fugtindhold. Her er en sammenligning:
|
Type |
Pellet form |
Egnede materialer |
Gennemløb (kg/time) |
Resterende fugt (%) |
|---|---|---|---|---|
|
Strand |
Cylindrisk |
Termoplast (PP, PE, ABS, PS) |
100–2.000 |
<1% |
|
Undervands |
Kugleformet |
Alle polymerer |
500–3.000+ |
<0.05% |
|
Vandring |
Linseformet |
PE, PP, PC, PS |
200–1.500 |
<0.5% |
Strandpelletisering bruger et vandbad til afkøling og fungerer godt til kontinuerlige tråde. Underwater pelletizers cut molten plastic directly into pellets with rapid cooling, giving you better control over size and shape. Water ring systems offer a balance between cost and quality, producing lenticular pellets suitable for many applications.
You select the right cutter based on your material, desired pellet characteristics, og produktionsmål. This choice ensures your pellets meet industry standards and customer requirements.
Pellet Collection and Finishing
Tørring og screening
You must ensure that pellets are dry and free from unwanted materials before packaging. Moisture control is critical because wet pellets can lead to product degradation and issues during storage. Efter afkøling, you monitor moisture content to optimize the process. You use screening equipment to separate well-formed pellets from fines and debris. Screening also removes stones, plastik, metaller, and other hard materials that could damage your equipment. A stone trap helps you eliminate hard materials, while magnets pick up metals. You rely on these steps to maintain pellet quality and protect your machinery.
-
Monitor moisture content after cooling.
-
Use screening equipment to remove fines and debris.
-
Employ stone traps and magnets to eliminate hard materials and metals.
-
Separate well-formed pellets from defective ones before packaging.
Tip: Regular screening and drying help you avoid packaging low-quality products and extend the lifespan of your granulator.
Kvalitetskontrol
You need to implement quality control measures to ensure product consistency. Sampling plays a crucial role in achieving good pellet quality. You must use proper procedures and equipment to minimize sampling errors. Samples should represent the entire batch, so you avoid skewed results. You process samples correctly before laboratory analysis to get accurate data.
Here is a step-by-step checklist for quality control:
-
Verify assay accuracy by rechecking with the lab.
-
Ensure the sample taken is representative.
-
Investigate if multiple nutrient levels are out of control.
-
Confirm the regular crew operated the mill during production.
-
Check for discrepancies in inventory records.
-
Ensure scales and metering devices are correctly adjusted.
-
Inspect ingredient and finished-feed bins for issues.
-
Reassess mixing times for correctness.
-
Review ingredient assay values for deficiencies.
Finished-feed assays provide a final assessment of how well you controlled quality during production. You should sample regularly, such as once per week or per 100 tons of production, to maintain consistent quality.
Note: Consistent sampling and accurate processing help you deliver pellets that meet industry standards.
Emballage
You prepare pellets for shipment or storage by packaging them efficiently. You use automated systems to fill bags, bins, or containers. Packaging protects pellets from moisture, forurening, and mechanical damage. You label each package with batch information, produktionsdato, and quality data. This step helps you track inventory and ensures traceability. You store packaged pellets in a dry, clean area to preserve their quality until use.
-
Use automated packaging systems for efficiency.
-
Label packages for traceability and quality assurance.
-
Store pellets in dry, clean conditions to prevent degradation.
Billedforklaring: Proper packaging and storage guarantee that your pellets remain high-quality and ready for manufacturing or recycling.
You transform plastic into pellets by following each stage: fodring, smeltning, filtrering, ekstrudering, afkøling, og skæring. This process gives you uniform pellets for manufacturing and recycling.
-
Modern pelletizers help you spare op til 30% on materials and reduce the need for new plastic.
-
You support a circular economy by using a granulator to recycle waste and keep plastics out of landfills.
-
Disse maskiner lower environmental impact and conserve resources for the future.
Appreciate how this technology makes plastics more sustainable and efficient for everyone.
FAQ
What types of plastics can you process in a pelletizer?
You can process most thermoplastics, inklusive polyethylen (PE), polypropylen (PP), polystyren (PS), og PET. Some machines also handle engineering plastics and biodegradable materials. Always check your pelletizer’s compatibility before starting.
How do you maintain pellet size consistency?
You control pellet size by adjusting feed rate, die plate design, and cutting speed. Regular monitoring and equipment calibration help you achieve uniform pellets. Consistent input material also improves results.
Why do you need to filter the melted plastic?
Filtration removes contaminants like dirt, metal, or unmelted particles. Clean melt protects your equipment and ensures high-quality pellets. You should replace filters regularly to maintain efficiency.
What is the difference between strand and underwater pelletizing?
Strand pelletizing cuts cooled strands after they exit the die. Underwater pelletizing cuts molten plastic directly in water, producing smoother, more uniform pellets. Underwater systems suit high-output and specialty plastics.
How do you reduce moisture in finished pellets?
You use drying systems after cooling. Air knives, centrifugal dryers, or fluidized bed dryers remove surface moisture. Proper drying prevents pellet degradation and improves storage life.
Can you recycle mixed plastic waste in a pelletizer?
You can process mixed plastics, but you may see lower pellet quality. Sorting and pre-treating materials improve results. Some advanced pelletizers handle blends better than others.
How do you troubleshoot common pelletizer problems?
Tip: Check for uneven feeding, clogged filters, or incorrect temperature settings. Inspect knives for wear. Regular maintenance and monitoring help you solve most issues quickly.