Giunsa Pagtrabaho ang mga Plastic Extrusion Machine nga Lakang sa Lakang
Talaan sa mga Sulod
Giunsa Pagtrabaho ang mga Plastic Extrusion Machine nga Lakang sa Lakang
Gigamit nimo ang a Plastic Extrusion Machine sa paghimo sa plastik sa taas nga porma. Giduso sa makina ang plastik pinaagi sa usa ka die. Kini nga proseso adunay pipila ka nag-unang mga lakang:
Andama ang makina pinaagi sa pagkarga ug pagpainit niini. Kontrola kung giunsa paglihok ang plastik sa makina.
Pag-ayo sa mga problema aron mapadayon ang tanan nga molihok nga maayo.
Mahitungod sa 53% sa mga plastic makers naggamit ug extrusion machines, busa ang pagkahibalo sa matag lakang nagpakita ngano nga kini hinungdanon.
Key Takeaways
Pagkat-on mahitungod sa mga nag-unang bahin sa a plastik nga extrusion makina. Ang matag bahin makatabang sa paghimo sa hilaw nga plastik nga nahuman nga mga butang.
Pilia ang labing maayo nga plastik alang sa imong proyekto. Ang klase sa plastik nagbag-o kung giunsa kini pagkatunaw ug paglihok. Kini nakaapekto kung unsa ka maayo ang katapusan nga produkto.
Tan-awa pag-ayo ang mga lakang sa pagpakaon ug pagtunaw. Hupti ang kaumog ug temperatura sa hustong lebel. Gipahunong niini ang mga problema sama sa mga bula ug huyang nga mga lugar.
Susiha ang presyur sa panahon sa extrusion. Ang maayo nga pagkontrol sa presyur magpadayon nga husto ang porma ug gidak-on. Gisiguro niini nga ang mga plastik nga produkto taas ang kalidad.
Paggamit kalidad nga pagsusi sa matag lakang. Ang regular nga pagsusi makatabang sa pagpangita sa mga problema sa sayo pa. Kini nagsiguro nga ang mga produkto lig-on ug maayo tan-awon.
Kinatibuk-ang Pagsusi sa Plastic Extrusion Machine
Pangunang mga sangkap
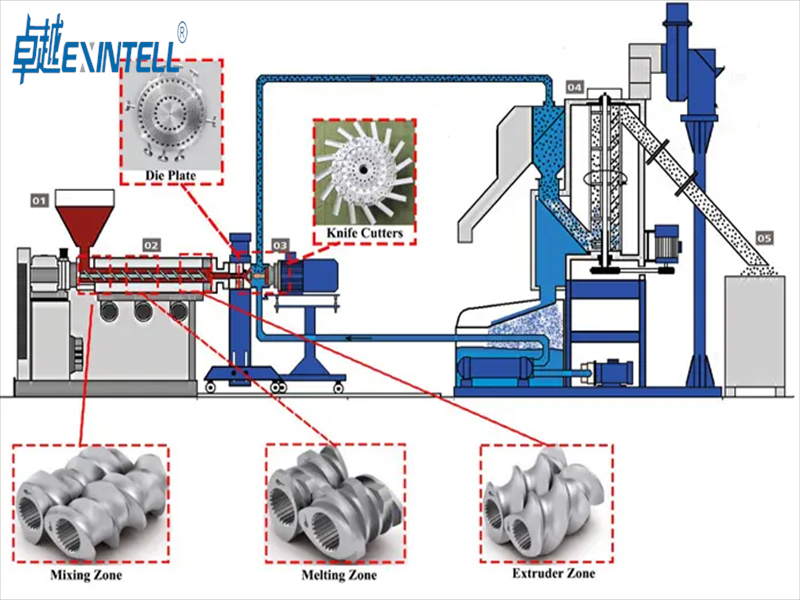
Sa imong pagtan-aw sa usa ka plastik nga extrusion machine, makita nimo ang daghang importanteng bahin. Ang matag bahin makatabang sa pag-ilis sa hilaw nga plastik ngadto sa nahuman nga mga butang. Ang hopper nagkupot sa plastik sa wala pa magsugod ang proseso. Gitunaw sa baril ug mga heater ang plastik aron dali kini makalihok. Giduso sa tornilyo ang natunaw nga plastik sa unahan. Giporma sa die ang plastik sa imong gusto. Ang mga mekanismo sa pagpabugnaw makatabang sa plastik nga magpabilin ang porma niini human kini mobiya sa die.
Tip: Kanunay nga susihon kini nga mga bahin kung adunay kadaot o pagsul-ob sa dili pa nimo sugdan ang makina.
Gipabugnaw ang plastik gamit ang mga air chiller o mga cooling tank.
Metal nga Mamatay
Gihulma ang natunaw nga plastik ngadto sa kataposang porma.
A plastik nga extruder gisiguro sa makina nga ang plastik molihok sa matag bahin sa husto nga pagkasunod-sunod. Kung imong huptan nga limpyo ang makina ug atimanon kini, gamay ra ang imong problema kung maghimo mga butang.
Ang plastik nga imong gipili nagbag-o kung giunsa kini natunaw, nag-agos, ug mobugnaw. Ang LDPE ug HDPE kay flexible ug lig-on. Ang polypropylene adunay taas nga lebel sa pagkatunaw ug dili dali mabuak. Ang PVC lig-on ug maayo alang sa pagtukod og mga butang. Ang polystyrene matig-a ug gigamit alang sa pagputos. Nindot tan-awon ug hapsay ang ABS. Ang nylon kusog kaayo. Ang polycarbonate dili madaot sa kainit o mga garas. Labing maayo ang PET alang sa mga botelya sa pagkaon ug ilimnon.
Nota: Ang plastik nga imong pilion makaapekto kung giunsa kini paglihok sa panahon sa pagpuga. Ang maayo nga mga materyales makatabang sa paghunong sa pagtukod sa die ug pagpabilin sa katapusan nga produkto nga walay mga depekto.
Kinahanglan nimo nga pilion ang husto nga plastik alang sa imong proyekto. Ang mga additives makahimo sa plastik nga mas lig-on o makapanalipod niini gikan sa kahayag sa adlaw. Kung giandam nimo pag-ayo ang mga materyales, ang plastik modagayday nga hapsay ug ang mga produkto mahimong taas nga kalidad.
Mga Lakang sa Proseso sa Extrusion
Pagpakaon & Natunaw
Gisugdan nimo ang proseso sa extrusion pinaagi sa pagpakaon sa hilaw nga plastik sa extruder. Ang hopper nagkupot sa plastik, nga mahimong sa porma sa mga pellets, granules, o mga pulbos. Samtang imong gikarga ang materyal, kinahanglan nimong sigurohon nga kini uga ug walay kaumog. Kung laktawan nimo kini nga lakang, mahimo nimong makita ang mga bula o huyang nga mga lugar sa katapusan nga produkto. Ang plastik mobalhin gikan sa hopper ngadto sa baril, diin ang mga heaters magsugod sa pagpainit niini.
The melting stage is very important for the quality of the extruded plastic. You want the plastic to melt evenly so the finished product looks smooth and strong. Here are some key points to remember:
Moisture control is essential because leftover water can cause bubbles or even break down the plastic.
Proper mixing of additives ensures the plastic has the right color and strength.
You must set the right temperature for the type of plastic you use. Each plastic melts at a different temperature. The table below shows the typical melt temperature ranges for common plastics:
Matang sa plastik
Melt Temperature Range (°C)
HDPE
120–130
LDPE
105–115
Polycarbonate (PC)
230–260
Polypropylene (Si PP)
130–170
TINGALI
320–350
PET
250–260
ABS
105–115
Naylon (PA)
190–350
Polystyrene (PS)
around 120
If you control the feeding and melting steps, makakuha ka ug hapsay nga dagan sa natunaw nga plastik. Nakatabang kini sa proseso sa extrusion nga wala’y mga problema ug naghatag kanimo usa ka labi ka maayo nga katapusan nga produkto.
Screw & Aksyon sa Barrel
Sa higayon nga ang plastik magsugod sa pagkatunaw, ang tornilyo sa sulod sa baril nagsugod sa pagliko. Ang tornilyo mao ang kasingkasing sa extruder. Gipalihok niini ang plastik sa unahan, nagsagol niini, ug gitabangan kini nga matunaw sa hingpit. Ang tornilyo ug baril magtinabangay aron masiguro nga ang plastik moinit nga parehas ug hapsay ang pag-agos.
Mahimo nimong hunahunaon ang tornilyo nga adunay tulo nga panguna nga trabaho:
Gipalihok niini ang solidong plastik gikan sa hopper paingon sa mga heater.
Gitunaw niini ang plastik pinaagi sa pagpugos niini sa init nga baril.
Gibomba niini ang natunaw nga plastik sa unahan aron kini maporma.
Ang disenyo sa tornilyo ug baril nakaapekto kung unsa ka maayo ang pagsagol ug pagkatunaw sa plastik. Ang ubang mga screw adunay espesyal nga mga zone alang sa pagpakaon, pagkatunaw, ug pagsagol. This design helps you get a steady flow of melted plastic. Pananglitan, in a toy factory, the screw and barrel help make smooth, perfect partsfor action figures. In a phone case factory, they help create shiny, flawless cases every time.
You also need to set the right screw speed. High-speed extruders can melt more plastic at once, but they need longer melting sections and special designs. Some machines can run at speeds up to 1500 rpm and produce thousands of pounds of plastic per hour. If you use the right screw speed and design, you will get a steady, high-quality output from your extrusion process.
Pressure & Natunaw
As the melted plastic moves through the extruder, pressure builds up inside the barrel. This pressure is very important for the profile extrusion process. Nakatabang kini sa pagduso sa natunaw nga plastik pinaagi sa die ug naghatag sa produkto sa porma niini.
Gikontrol nimo ang presyur pinaagi sa pag-adjust sa gikusgon sa screw. Ang pressure sensor nagsukod sa presyur sa sulod sa extruder. Kung ang presyur labi ka taas o ubos kaayo, giusab sa makina ang katulin sa tornilyo aron mapadayon ang tanan nga lig-on. Kini nagtipig sa natunaw nga plastik sa husto nga temperatura ug pag-agos.
Ang presyur sa mamatay nagporma sa produkto. Kung kini ubos kaayo, dili maayo ang porma. Kung kini taas kaayo, ang plastik mahimong mohubag o magbag-o.
Ang presyur sa likod makatabang sa pagsagol sa plastik ug magpabilin nga matunaw.
Ang mga tigkontrol sa presyur ug mga kahimanan sa kaluwasan sama sa mga rupture plugs nagpabilin nga luwas ug hapsay ang proseso sa extrusion.
Kung dili nimo makontrol ang presyur, tingali makakita ka og mga problema sama sa:
Dili kalig-on sa dimensyon
Mga depekto sa nawong
Dili maayo nga pagkatunaw sa homogeneity
Dili parehas nga pagpakaon o pagsul-ob sa gear pump
Kinahanglan nimo nga bantayan pag-ayo ang presyur sa panahon sa proseso sa extrusion. Ang maayo nga pagkontrol sa presyur makatabang kanimo nga makuha ang husto nga porma, gidak-on, ug surface finish para sa imong plastic nga mga produkto. Gipadayon usab niini ang proseso sa extrusion sa profile nga hapsay ug luwas.
Pagporma ug Pagpabugnaw
Die Shaping
Gigiyahan nimo ang tinunaw nga plastik pinaagi sa die sa katapusan sa ang extruder. Giporma sa die ang plastik sa porma nga gusto nimo. Ang porma ug gidak-on sa die pagdesisyon sa katapusang hitsura sa imong extrusion. Kung kinahanglan nimo ang usa ka yano nga tubo, naggamit ka ug standard nga die. Alang sa komplikado nga mga profile, gipili nimo ang usa ka espesyal nga mamatay nga adunay talagsaon nga geometry. Ang gitas-on sa yuta, nga mao ang gilay-on gikan sa die entrance ngadto sa exit, makatabang sa pagpadayon sa porma ug pagkaparehas sa extruded nga plastik. Kinahanglan nimong siguroon nga ang die mohaum sa imong mga kinahanglanon sa produkto. Kung imong pilion ang husto mamatay, makuha nimo ang hapsay ug makanunayon nga resulta.
Ang die adunay dako nga papel sa proseso sa extrusion. Gikontrol niini ang dagan ug porma sa plastik samtang nagbilin kini sa extruder.
Mga Pamaagi sa Pagpabugnaw
Human ang plastik mobiya sa mamatay, pabugnawon nimo kini dayon aron magpabilin ang porma niini. Ang pagpabugnaw nagpahunong sa plastik gikan sa pagkadaot. Mahimo nimong gamiton ang mga air chiller o mga kaligoanan sa tubig. Ang mga kaligoanan sa tubig maayo alang sa kadaghanan sa mga linya sa extruder tungod kay kini makapabugnaw sa plastik nga paspas ug parehas. Ang pagpabugnaw sa hangin maayo alang sa mga produkto nga nanginahanglan labi ka hinay nga paghikap. Kinahanglan nimo nga kontrolon ang katulin sa pagpabugnaw. Kung gipabugnaw nimo ang plastik nga paspas kaayo, kini mahimong liki. Kung gipabugnaw nimo kini hinay kaayo, kini mahimong maguba. Ang pagpabugnaw usa ka yawe nga lakang sa proseso sa extrusion.
Pamaagi sa Pagpabugnaw
Giunsa Kini Naglihok
Labing Maayo Alang
Kaligoanan sa Tubig
Naglubog sa extrudate
Mga tubo, mga tubo, mga profile
Air Chiller
Naghuyop og bugnaw nga hangin
Mga palid, mga pelikula
Pagsukod alang sa pagkamakanunayon
Gigamit nimo pagsukod sa mga ekipo pagkahuman sa pagkamatay aron magpabilin ang porma ug gidak-on sa extruded nga plastik. Mga yunit sa pagkakalibrate, sama sa vacuum o mga himan nga gipabugnaw sa tubig, makatabang sa pag-stabilize sa produkto. Kini nga mga yunit mohunong sa warping ug siguroha nga ang imong extrusion makatagbo sa eksaktong mga sukod. Kinahanglan nimo kanunay nga susihon ang gidak-on. Ang tinuud nga oras nga pag-monitor sa temperatura ug presyur makatabang kanimo nga mahuptan ang hugot nga pagtugot. Kung nagtrabaho ka sa mga industriya sama sa automotive o medikal, kinahanglan nimo ang taas nga katukma. Ang gagmay nga mga pagbag-o sa proseso sa extrusion mahimong hinungdan sa mga depekto o basura. Alang sa pipila ka mga materyales, mahimo nimong makab-ot ang mga pagtugot nga ingon ka hugot +/-.001″. Ang mas humok nga mga plastik mahimong magkinahanglan og mas lapad nga pagtugot.
Ang pagkab-ot sa hugot nga pagtugot hinungdanon sa plastik nga extrusion.
Ang mga galamiton sa pag-calibrate ug mga cooling bath nagkontrol sa mga rate sa solidification.
Ang real-time nga pag-monitor nagsiguro sa dimensional nga katukma.
Ang katukma hinungdanon sa automotive, medikal, ug mga produkto sa pagtukod.
Ang gagmay nga mga kalainan mahimong mosangpot sa mga depekto ug nausik nga mga materyales.
Ang makanunayon nga gidak-on magpadayon nga hapsay ang imong extruder ug makatabang kanimo nga makahimo og taas nga kalidad nga mga plastik nga produkto matag higayon.
Pagputol ug Pagtapos sa Plastic Extrusion Machinery
Mga Pamaagi sa Pagputol
Sa imong paggamit plastik nga extrusion makinarya, kinahanglan nimo nga putlon ang plastik pagkahuman mobugnaw. Ang pagputol mahitabo sa higayon nga ang plastik mobiya sa extruder ug solid. Adunay lainlaing mga paagi sa pagputol sa plastik. Ang rotary cutting naggamit ug spinning blade sa paghiwa sa plastik. Ang stationary cutting naggamit ug blade nga dili molihok. Ang paagi sa imong pagputol nagbag-o kung unsa ka hapsay ang imong mga pagputol ug kung unsa ka daghang plastik ang imong nausik. Ang ubang mga makina naggamit ug laser o ultrasonic cutting para sa eksakto kaayong mga pagtibhang ug dili kaayo basura.
Ang rotary ug stationary cutting nagbag-o kung unsa ka hapsay ug usik ang proseso.
Ang pagputol sa laser ug ultrasonic naghimo og limpyo nga mga ngilit ug hugot nga gidak-on.
Importante ang pagpabugnaw sa plastik sa dili pa putlon. Kung pabugnawan nimo dayon, mas nindot tan-awon ang gawas pero ma-stress ang sulod. Ang hinay nga pagpabugnaw makatabang sa porma nga magpabilin nga pareho.
Ang pagpabugnaw sa hangin o mga kaligoanan sa tubig magpagahi sa plastik sa dili pa nimo kini putlon.
Giporma nimo ang plastik gamit ang die, cool kini, ug dayon putlon kini sa hustong gidak-on. Kini nga tibuuk nga proseso nagbag-o kung giunsa ang imong produkto. Kung kinahanglan nimo ang eksakto nga mga gidak-on, Tingali kinahanglan nimo ang espesyal nga mga himan o uban pang mga paagi sa pagputol.
Pagtapos sa nawong
Human nimo putlon ang plastik, mahimo nimo kini tan-awon ug mas maayo. Pagtapos sa nawong makatabang sa imong mga produkto nga nindot tan-awon ug molungtad og dugay. Adunay daghang mga paagi sa paghuman sa ibabaw, ug ang matag usa adunay espesyal nga butang.
Giunsa kini gigamit sa mga extruded nga plastik nga mga produkto
Pasadya nga pagpares sa kolor
Makahimo ka og mga piyesa sa espesyal nga mga kolor o gani mogamit og labaw sa usa ka kolor sa usa ka produkto.
Co-extrusion / tri-extrusion
Gihiusa nimo ang mga layer sa lainlaing mga plastik alang sa mga espesyal nga bahin sa usa ka profile.
Notching ug drilling
Nagdugang ka og mga buho o mga porma pagkahuman sa extrusion.
Plastic gluing ug taping
Giapil nimo ang mga bahin gamit ang papilit o tape sa panahon o pagkahuman sa proseso.
Pagsuntok
Naghimo ka og mga ginunting o espesyal nga mga porma nga mohaum sa imong disenyo.
Pagporma sa plastik
Imong gibawog o gihulma ang plastik gamit ang kainit o pressure.
Pag-welding sa init
Giapil nimo ang mga plastik nga piraso nga adunay kainit ug presyur alang sa lig-on nga mga asembliya.
Ang pagtapos sa nawong naghimo sa imong mga produkto nga hapsay ug nindot hikap. Kini usab naghimo kanila nga mas lig-on ug mas sayon sa paglimpyo. Ang maayo nga paghuman magpadayon nga hayag ang mga kolor ug makatabang sa imong mga produkto nga molungtad og dugay.
Tip: Ang pagpili sa husto nga paghuman sa ibabaw makatabang sa imong plastik nga mga produkto nga nindot tan-awon ug makatuman sa lisud nga mga lagda.
Pagkontrol sa Kalidad
Kinahanglan nimo nga susihon ang imong mga produkto sa matag lakang kung mogamit ka og extrusion. Ang pagkontrol sa kalidad nagsugod sa hilaw nga plastik. Imong tan-awon ang plastik sa dili pa kini mosulod sa makina aron masiguro nga kini limpyo ug lig-on. Samtang nagdagan ang makina, tan-awa nimo ang temperatura, pressure, ug paspas aron mapadayon ang mga butang nga makanunayon. Human nimo maputol ug mahuman ang plastik, imong susihon ang katapusan nga produkto alang sa kolor, gidak-on, ug kusog.
Gisusi nimo ang plastik alang sa kaputli ug kalidad sa dili pa i-extrusion.
Pag-monitor Panahon sa Extrusion
Gisubay nimo ang temperatura, pressure, ug katulin alang sa makanunayon nga output.
Katapusan nga Inspeksyon sa Produkto
Pangita ka ug kolor, gidak-on, ug kusog sa nahuman nga plastik.
Ang uban mga problema nga imong makita mga mamatay swell, pagguba, bagis nga mga ibabaw, kausaban sa kolor, hugaw nga mga spots, dili patas nga mga gidak-on, mga bula, pagkupos, matunaw bali, ug die lines. Pinaagi sa pagsusi sa matag lakang, gisiguro nimo nga ang imong pabrika naghimo og lig-on ug nindot tan-awon nga mga produkto matag higayon.
Sa unsang paagi kini makapauswag sa pagkaepisyente
Pagpili ug pag-andam sa materyal
Nagpabilin nga taas ang kalidad ug gipamubu ang mga depekto
Pagpakaon sa extruder
Gisiguro ang makanunayon nga produksiyon ug mas maayo nga mga resulta
Natunaw
Gipugngan ang mga bula ug dili patas nga mga ibabaw
Pag-umol sa kamatayon
Naghatag kanimo sa husto nga porma matag higayon
Pagpabugnaw
Mga kandado sa porma ug kusog
Pagputol ug pagtapos
Naghatag makanunayon, kalidad nga mga produkto
Kung nahibal-an nimo kung unsa ang mahitabo sa matag yugto, mas dali nimo masulbad ang mga problema. Mahimo usab nimo nga mas maayo ang imong mga produkto. Mga operator sa pagbansay ug ang paggamit sa maayong pamatasan makatabang kanimo nga makakuha og dugang gikan sa imong plastik makina nga extrusion. Kung gusto nimo ayohon ang mga sayup o himuon nga labi ka maayo, tan-awa kini nga mga lakang alang sa tabang.
FAQ
Unsa ang nag-unang katuyoan sa usa ka plastic extrusion machine?
Gigamit nimo ang plastic extrusion machine aron maporma ang hilaw nga plastik ngadto sa taas nga mga porma. Kini nga mga porma mahimong mga tubo, mga tubo, o mga palid. Gitunaw sa makina ang plastik. Dayon iduso kini sa usa ka die. Naghimo kini sa gusto nga porma.
Giunsa nimo pagpili ang husto nga plastik alang sa extrusion?
Gipili nimo ang plastik base sa mga panginahanglanon sa produkto. Pananglitan, gamit ang PVC para sa mga tubo. Gamit ug PET para sa mga botelya. Susiha ang punto sa pagkatunaw ug kusog. Ang mga additives makapauswag sa kolor, pagka-flexible, o UV nga pagsukol.
Ngano nga ang extruded nga plastik usahay adunay mga bula o bagis nga mga spots?
Ang mga bula o bagis nga mga spots sagad nagpasabut nga ang plastik adunay kaumog. Mahimo usab nga nagpasabut kini nga wala kini parehas nga natunaw. Kinahanglan nimo nga uga ang hilaw nga materyales. Ibutang usab ang husto nga temperatura. Makatabang kini kanimo nga makakuha og hapsay, lig-on nga produkto.
Mahimo ba nimo nga i-recycle ang plastik gamit ang usa ka extrusion machine?
Oo, mahimo nimo pag-recycle sa plastic gamit usa ka extrusion machine. Gilimpyohan ang imong feed, giputol nga basura nga plastik ngadto sa hopper. Ang makina matunaw ug moporma pag-usab niini ngadto sa bag-ong mga produkto. Kini makapamenos sa basura ug makadaginot sa mga kahinguhaan.
Giunsa nimo pagpabilin nga luwas ang proseso sa extrusion?
Gitipigan nimo nga luwas ang proseso pinaagi sa pagsusi sa temperatura, mga pagpit-os, ug mga bahin sa makina kanunay. Gamit ug safety guard ug gamita ang protective gear. Sunda kanunay ang mga instruksyon sa kaluwasan sa makina. Makatabang kini nga malikayan ang mga aksidente.