Giunsa Pagtrabaho ang mga Pelletizing Extruder sa Lakang sa Lakang
Talaan sa mga Sulod
Giunsa Pagtrabaho ang mga Pelletizing Extruder sa Lakang sa Lakang
Kung mogamit ka usa ka pelletizing extruder, imong giusab ang hilaw nga materyal ngadto sa mga pellets pinaagi sa pagsunod sa tin-aw nga mga lakang. Gibutang nimo ang materyal sa extruder. Ang makina natunaw ug nagsagol niini. Unya, kini nagduso sa materyal pinaagi sa usa ka die sa paghimo sa mga pellets. Ang matag lakang hinungdanon alang sa paghimo og lig-on ug bisan mga pellets. Kung nahibal-an nimo kung giunsa ang paglihok sa pelletizing, mahimo nimo nga mas maayo ang imong extruder ug mas paspas ang pag-ayo sa mga problema.
Susiha ang mga kabtangan sa materyal aron mahimo nga labing maayo ang proseso sa pelletizing alang sa lainlaing mga plastik.
Unsa ang Usa ka Pelletizing Extruder
Panguna nga Katungdanan
A pelletizing extruder naghimo sa hilaw nga plastik o polymer ngadto sa gagmay nga mga pellets. Gitugotan ka sa makina nga makontrol kung unsa kadako ug lingin ang matag pellet. Gigamit sa mga tiggama mga pellet extruder sa paghimo sa mga produkto nga nagtagbo sa higpit nga mga lagda. Mahimo nimong usbon ang mga piraso sa basura o bag-ong resin ngadto sa mga pellets nga maayo ang pagdagayday ug magamit sa ubang mga makina.
Mga pelletizing extruder importante sa paghimo sa plastik ug polymer. Gitabangan ka nila nga magtrabaho nga mas paspas, gamay ra ang pag-usik, ug makakuha og makanunayon nga mga resulta.
Ania ang usa ka lamesa nga nagpakita kung unsa ang a pelletizing extruder nagabuhat:
Gamay ra ang imong gigamit nga materyal ug gamay ra ang imong gilabay nga basura.
Pagpauswag sa Episyente
Naghimo ka daghang mga pellets sa gamay nga oras.
Pagkadagaya
Makahimo ka og lain-laing mga produkto nga adunay espesyal nga mga bahin.
Pangunang mga sangkap
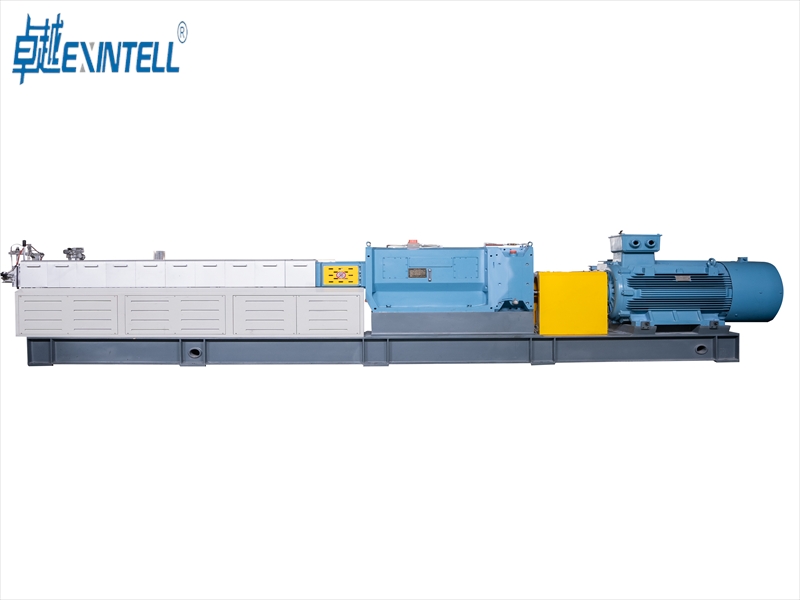
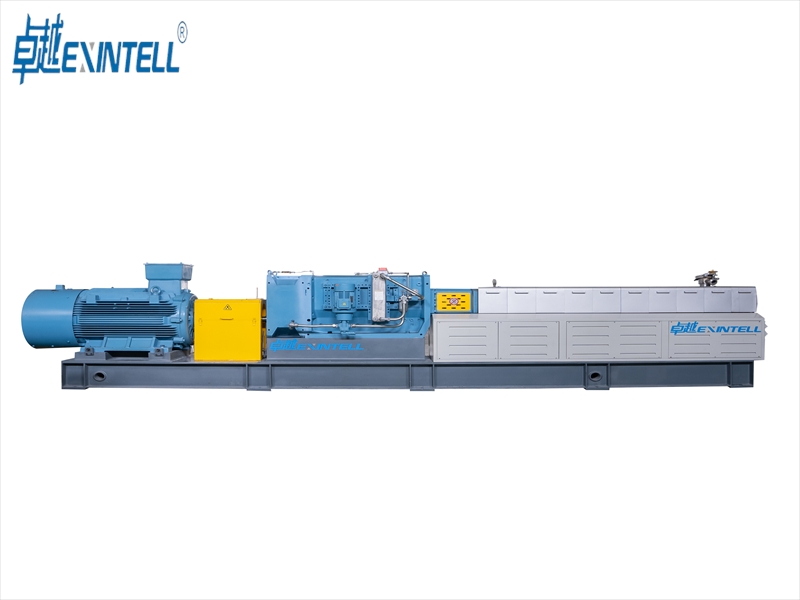
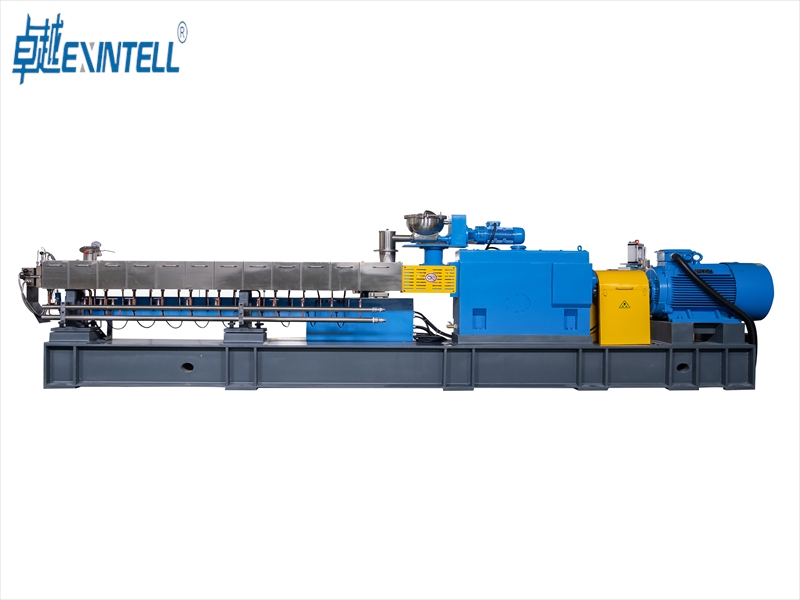
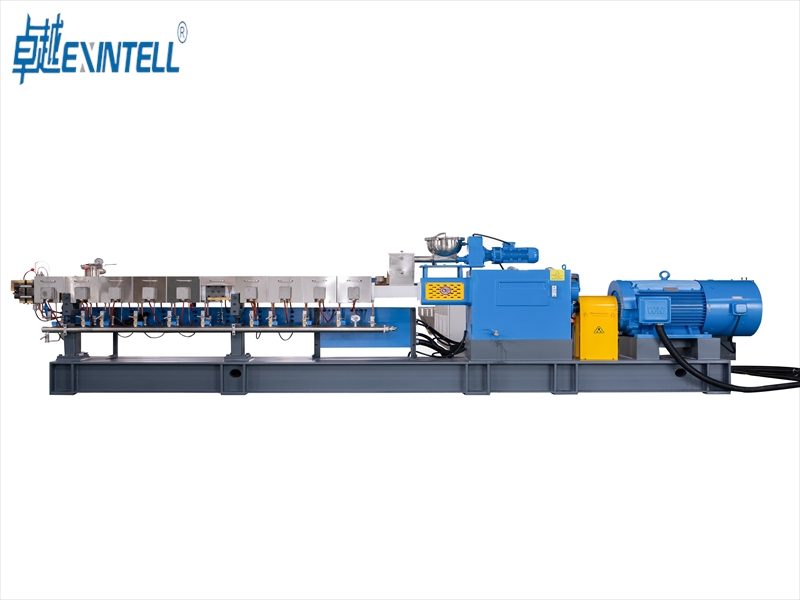
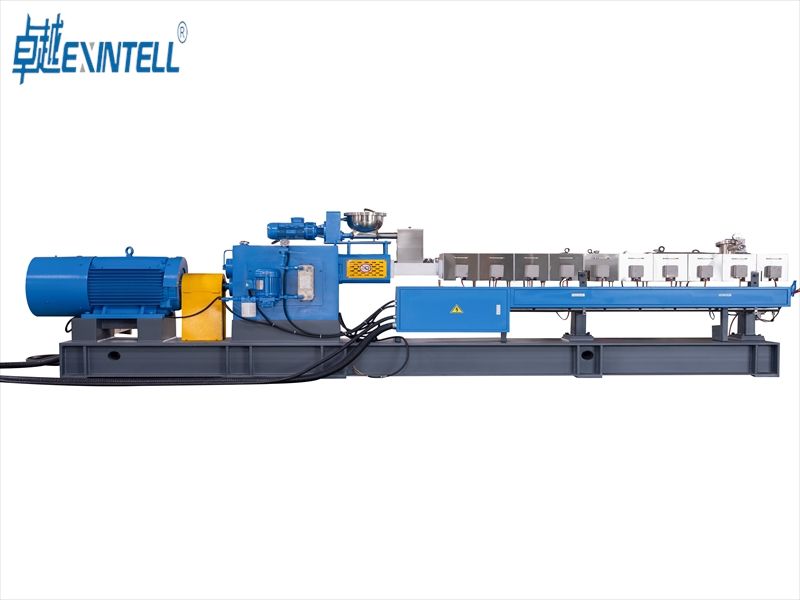
A pellet extruder adunay daghang mga bahin nga nagtinabangay sa paghimo og mga pellets. Ang matag bahin adunay kaugalingong trabaho.
Hopper: Gibutang nimo ang hilaw nga materyal sa hopper. Kini nagsugod sa tanan.
Screw: Ang tornilyo nagduso sa materyal sa unahan ug nagsagol niini. Ang taas nga mga tornilyo mas maayo nga magsagol ug mas paspas nga matunaw ang plastik.
Barrel: Ang baril nagpainit sa materyal. Gisiguro niini nga hapsay ang pagkatunaw.
Breaker Plato: Kini nga plato modakop sa hugaw ug mopadayon sa presyur nga makanunayon.
Adapter: Ang adapter nagpalihok sa natunaw nga materyal ngadto sa mamatay.
Sistema sa Kamatayon: Ang die nagporma sa natunaw nga plastik. Gikontrol niini kung unsa ka baga ug kahigpit ang mga pellets.
Nagtuyok nga Knife System (Cutter): Ang cutter chops gipabugnaw sa plastik ngadto sa mga pellets. Makuha nimo ang mga pellets nga parehas ang gidak-on ug porma.
Ang uban mga pellet extruder adunay mga sistema sa pagpauga. Kini nga mga sistema mokuha ug tubig ug magpabilin nga maayo ang mga pellets.
Ang lamesa sa ubos nagpakita sa nag-unang mga bahin ug unsa ang ilang gibuhat:
Component
Papel
Hopper
Nagbutang hilaw nga materyal sa extruder
Screw
Nagduso ug nagsagol sa materyal, matunaw ang plastik
Makakuhag hugaw, nagpadayon sa pressure nga makanunayon
Adapter
Gipalihok ang natunaw nga materyal ngadto sa die
Sistema sa Kamatayon
Mga porma nga natunaw nga plastik, nagkontrol sa gibag-on ug presyur sa pellet
Sistema sa Pagpabugnaw
Naghimo sa mga pellets nga gahi, nagpugong kanila sa pagbag-o sa porma
Nagtuyok nga Knife System
Giputol ang gipabugnaw nga mga pellets sa parehas nga gidak-on ug porma
Mahimo nimong usbon ang disenyo niini nga mga bahin aron mohaum sa imong mga panginahanglan. Ang mga sistema sa pag-automate makatabang kanimo sa pagpugong sa kainit ug pagpasidaan kanimo bahin sa mga problema. Ang mga sistema sa pagpabugnaw ug pagpauga nagpabaskog sa mga pellets ug nanalipod sa kalidad niini.
Proseso sa Pelletizing Extruder
Ang pelletizing extruder nagtrabaho sa mga lakang. Ang matag lakang nagbag-o sa hilaw nga materyal ngadto sa mga pellets nga parehas ang hitsura. Kinahanglan nimo mahibal-an ang matag yugto aron makuha maayong mga pellets.
Pagpakaon sa Materyal
Una, imong gibutang hilaw nga materyal ngadto sa extruder. Ang hopper nagkupot sa materyal. Kini nga materyal mahimo nga mga plastik nga flakes, granules, o mga pulbos. Ang pipila ka kasagarang mga materyales mao ang polyethylene, polypropylene, ABS, naylon, ug PLA. Mahimo nimong gamiton ang mga espesyal nga feeder aron makontrol kung pila ang materyal nga nasulod. Usahay, kinahanglan nimo nga mamala una ang materyal. Importante ang pagpauga sa mga plastik nga mokuha ug tubig. Ang pagpauga mohunong sa mga bula ug uban pang mga problema sa mga pellets.
Ang sistema sa pagpakaon nagkontrol kung pila ang materyal nga nasulod. Kung gipakaon nimo ang parehas nga kantidad matag higayon, mas maayo ang mga pellets. Ang gidak-on sa mga piraso ug unsa ka basa kini importante usab. Ang gagmay nga mga piraso ug ang husto nga gidaghanon sa tubig makatabang sa paghimo sa lig-on nga mga pellets.
Pagtunaw Ug Homogenization
Sunod, ang tornilyo nagduso sa materyal sa unahan. Ang baril moinit ug matunaw ang plastik. Ang porma sa screw importante dinhi. Ang ubang mga screw nagsagol sa materyal nga mas maayo ug nagpadayon sa kainit bisan. Ang pagsagol makatabang sa pagsagol sa mga butang sama sa kolor o mga stabilizer.
Kinahanglan nimo nga ibutang ang husto nga kainit alang sa matag plastik. Pananglitan, Ang polypropylene natunaw tali sa 200 ° C ug 260 ° C. Ang ABS natunaw tali sa 210 ° C ug 250 ° C. Ang talaan sa ubos nagpakita sa temperatura sa pagkatunaw alang sa lainlaing mga plastik:
Plastic nga polimer
Praktikal nga Matunaw nga Temperatura Range (°C)
ABS (Acrylonitrile Butadiene Styrene)
210 – 250
Polycarbonate (PC)
280 – 320
Polypropylene (Si PP)
200 – 260
Naylon 66 (PA66)
280 – 310
Polyethylene (HDPE)
210 – 260
Polyoxymethylene (POM)
190 – 220
Ang maayo nga pagtunaw ug pagsagol maghimo sa natunaw nga plastik nga hapsay. Kini nga lakang nagtangtang sa mga bula sa hangin ug gisagol ang tanan. Karon ang natunaw nga plastik andam na alang sa sunod nga lakang.
Extrusion Pinaagi sa Die
Ang natunaw nga plastik mibalhin sa sistema sa mamatay. Ang die naghulma sa plastik ngadto sa mga hilo o ubang mga porma. Ang die molihok sama sa usa ka agup-op. Gikontrol niini ang gidak-on ug porma sa mga pellets. Importante ang porma sa die. Nagdesisyon kini kung unsa ka baga ug gilapdon ang mga pellets. Ang usa ka maayo nga mamatay naghatag kanimo mga pellets nga parehas ang hitsura.
Ang presyur ug katulin dinhi nagbag-o kung unsa ka maayo ang mga pellets. Kinahanglan nimo nga ipadayon kini nga makanunayon alang sa labing kaayo nga mga pellets.
Sistema sa Pagpabugnaw
Human sa pagbiya sa mamatay, init ug humok pa ang plastik. Ang sistema sa pagpabugnaw naghimo sa mga pellets nga gahi ug nagpadayon sa ilang porma. Ang pagpabugnaw sa tubig gigamit pag-ayo tungod kay kini paspas ug parehas nga mobugnaw. Ang ubang mga makina naggamit ug hangin nga makapabugnaw sa mga plastik nga matunaw sa ubos nga kainit. Ang pagputol sa ilawom sa tubig makapabugnaw dayon sa mga pellets. Maayo kini alang sa mga plastik nga dali matunaw.
Pamaagi sa Pagpabugnaw
Deskripsyon
Angayan nga mga Polimer
Pagpabugnaw sa Tubig
Naggamit ug tubig aron paspas nga pabugnawon ang mga pellets ug magpabilin kini nga maayo.
Daghang mga plastik nga nanginahanglan bisan sa pagpabugnaw.
Pagpabugnaw sa hangin
Dili ingon kadali, gigamit alang sa mga plastik nga matunaw sa gamay nga kainit.
Mga plastik nga adunay ubos nga indeks sa pagkatunaw.
Pagputol sa ilawom sa tubig
Giputol ug gipabugnaw ang mga pellets sa tubig dayon.
PP dili hinabol, natunaw nga mga panapton.
Ang pagpabugnaw kinahanglan nga parehas. Kung paspas ka kaayo o hinay kaayo, pellets mahimong mabuak o mausab ang porma. Ang maayo nga pagpabugnaw nagpugong sa mga pellets nga lig-on ug tan-awon nga husto.
Pagputol sa mga Pellets
Sa dihang bugnaw na ang mga pellets, moadto sila sa cutter. Ang nagtuyok nga kutsilyo nagputol sa mga lanot ngadto sa mga pellets. Ang katulin ug klase sa blade nagbag-o kung unsa kadugay ug baga ang mga pellets. Daghang mga blades o mas paspas nga pagputol makahimo og mas mugbo nga mga pellets. Kung asa nimo ibutang ang cutter importante usab. Kung duol ra kaayo sa mamatay, kini dali nga mahurot. Kung layo ra kaayo, ang mga pellets dili parehas.
Mahimo nimong putlon ang mga pellets sa lainlaing mga paagi:
Strand pelletizing: Guntinga human sa pagpabugnaw sa tubig.
Hot-cut nga pelletizing: Guntinga diha mismo sa die nga nawong.
Underwater pelletizing: Guntinga sa tubig para sa paspas nga pagpabugnaw.
Ang matag paagi labing maayo alang sa pipila ka mga plastik ug trabaho.
Pagkolekta Ug Pagkontrol sa Kalidad
Gikolekta nimo ang nahuman nga mga pellets sa katapusan. Usahay, kinahanglan nimo nga mamala kini aron makuha ang tubig. Dinhi imong susihon ang mga pellets alang sa gidak-on, porma, ug kaputli. Gisulayan nimo ang mga pellets ug gitangtang ang bisan unsang daotan. Ang ubang mga kompanya naggamit ug espesyal nga mga pagsulay alang sa mga plastik nga kinahanglan nga putli kaayo.
Kinahanglan nimong sundon ang mga lagda sa kalibutan aron masiguro nga maayo ang imong mga pellets. Ang maayo nga mga tseke nagpasabut nga ang imong mga pellets molihok nga maayo sa ubang mga makina.
Tip: Susiha kanunay ang mga pellets kung imong kolektahon kini. Makatabang kini kanimo nga makit-an ang mga problema sa sayo ug magpadayon nga maayo ang imong makina.
Kung sundon nimo ang matag lakang, gihimo nimo ang hilaw nga materyal nga maayong mga pellets. Ang matag yugto hinungdanon alang sa paghimo sa katapusan nga produkto.
Mga Hinungdan nga Makaapektar sa Pelletizing
Kung mogamit ka usa ka pelletizing extruder, kinahanglan nimo nga kontrolon ang pipila ka mga butang. Kini nga mga butang makatabang kanimo nga mahimong lig-on ug bisan ang mga pellets. Kinahanglan nimo nga bantayan ang temperatura, tulin sa screw, ug mga kabtangan sa imong materyal. Ang matag usa makausab sa hitsura sa imong mga pellets. Nakaapekto usab sila kung unsa ka maayo ang pagtrabaho sa imong makina.
Pagkontrol sa Temperatura
Kinahanglan nimo nga susihon ang temperatura sa tanang panahon. Ang husto nga temperatura makatabang sa mga pellets nga magtapot og maayo. Sa diha nga ang temperatura duol sa usa ka espesyal nga punto nga gitawag T*, ang oras sa pagkamatay hinungdanon. Kini nga panahon nagbag-o kung unsa ka gahi ang imong mga pellets. Kung molapas ka sa T*, Ang mga pellets mas paspas nga mopilit apan mas mahuyang. Ang maayo nga pagkontrol sa temperatura naghimo sa mga pellets nga molungtad og dugay ug dili mabuak. Gitipigan usab niini nga maayo ang imong mga pellets ug gipahunong ang basura.
Tip: Gamita ang mga sensor aron masusi kanunay ang temperatura. Makatabang kini kanimo nga dali nga masulbad ang mga problema.
Bilis sa Screw
Ang katulin sa tornilyo nagbag-o kung unsa ka paspas ang imong paghimo og mga pellets. Kung ang tornilyo paspas kaayo, Ang mga pellets mahimong dili tan-awon. Makakuha usab sila og mga bula sa hangin. Kung ang tornilyo hinay kaayo, naghimo ka og mas gamay nga mga pellets. Kinahanglan nimo nga pangitaon ang labing kaayo nga tulin alang sa imong materyal ug makina. Sulayi ang lainlaing mga katulin ug tan-awa kanunay ang imong mga pellets. Makatabang kini kanimo nga mapadayon ang kalidad sa pellet nga parehas ug mahunong ang mga problema.
Mga Kinaiya sa Materyal
Importante usab ang matang sa materyal nga imong gamiton. Kinahanglan nimong hunahunaon ang kaumog ug viscosity. Ania kung giunsa kini nga mga butang nagbag-o sa imong mga pellets:
Ang daghang tubig naghimo sa mga pellets nga mas basa ug mas lig-on, pero mas itom sila tan-awon.
Ang gagmay nga mga piraso naghimo sa materyal nga mas baga ug mas lisud nga itulod.
Mahimo nimong usbon ang imong extruder alang sa lainlaing mga materyales. Pananglitan, mahimo nimong gamiton ang usa ka espesyal nga porma sa mamatay. Ang lamesa sa ubos nagpakita kung giunsa nimo mabag-o ang imong proseso:
Gamita ang mga modelo sa kompyuter sa pagdesinyo sa mga dies para sa gahi nga mga porma.
Mahimo usab nimo gamiton ang mga sistema sa co-extrusion. Gitugotan ka niini nga magsagol sa mga materyales ug maghimo mga layered pellets alang sa espesyal nga paggamit.
Kung kontrolon nimo kini nga mga butang, naghimo ka og mas maayo nga mga pellets. Gipadayon usab nimo nga maayo ang imong proseso sa pag-pelletize.
Pag-troubleshoot sa Pellet Extruder
Kasagarang mga Isyu sa Kalidad sa Pellet
Usahay, makita nimo ang mga problema sa imong mga pellets. Kini nga mga problema makapausab sa hitsura o pagtrabaho sa imong mga pellets. Ania ang pipila ka mga isyu nga mahimo nimong makit-an:
Ang agglomeration o dagkong mga pungpong mahitabo kung ang mga pellets init kaayo o ubos kaayo ang tubig.
Ang mga multa ug buhok sa anghel magpakita kung ang mga tip sa orifice mabuak o ang kutsilyo dili molihok sa husto.
Kaluha, triplets, ug ang mga kadena maporma kung ang kutsilyo kusog kaayo o init kaayo ang produkto.
Ang mga bukog sa iro ug mga dumbbells makita kung ang mga blades naguba o ang materyal dili igo nga gibag-on.
Ang mga ikog maporma kung ang gintang tali sa kutsilyo ug sa mamatay dako kaayo o ang mamatay dili patag.
Ang mga longs ug elbows mahitabo kung ang kutsilyo hinay kaayo o taas ang extrusion rate.
Ang mga internal nga haw-ang ug popcorn mahimong magpakita kung ang polymer adunay tubig o kusog kaayo nga mobugnaw.
Ang mga dimples ug abog makita kung ang produkto kusog kaayo nga mubu o brittle.
Ang nawong o natunaw nga bali ug basura o mga shavings mahitabo kung ang extrusion rate taas o ang kutsilyo dili kanunay nga i-adjust.
Ang mga pellets nga dili managsama ang hitsura mahimong maggikan sa mga pagbag-o sa temperatura o dili parehas nga pagpainit sa mamatay.
Mahimo nimong gamiton ang mga himan sama sa Ishikawa fishbone diagram o ang 5 Ngano nga teknik aron mahibal-an kung unsa ang sayup. Kini nga mga himan makatabang kanimo sa paglista sa mga hinungdan ug pagtan-aw sa mas lawom nga problema.
Mga Problema sa Mekanikal Ug Proseso
Ang mga problema sa mekanikal ug proseso makadaut usab sa pelletizing. Mahimo nimong makita ang dili parehas nga output, ubos nga produksyon, o dili maayo nga mga pellets. Ania ang pipila ka mga problema ug mga paagi sa pag-ayo niini:
Kung dili husto ang gidak-on ug porma sa pellet, usba ang temperatura sa mamatay, hupti nga hait ang mga blades, ug susiha ang blade gap.
Kung makakita ka ug gamay nga output o mga jam, pangitaa ang gibabagan nga mga lungag sa die ug siguruha nga maayo ang paglihok sa materyal sa hopper.
Kung ang extruder o motor init kaayo, susiha ang cooling system ug pangitaa ang friction o usa ka motor nga nagtrabaho pag-ayo.
Kung dili maayo ang mga pellets, susiha ang temperatura, pag-atiman sa mga materyales, ug uga nga mga materyales nga mokuha sa tubig.
Kinahanglan mo usab nga susihon ang pagsul-ob sa screw, talagsaon nga mga tingog, ug pag-uyog. Kini nga mga timailhan mahimong magpasabut nga ang mga bahin gisul-ob o adunay usa ka butang sa materyal nga dili kinahanglan didto. Ang pagsusi ug pag-ayo sa mga butang kanunay nga magpadayon nga hapsay ang imong pelletizing ug parehas ang imong mga pellets.
Tip: Isulat ang mga problema ug giunsa nimo kini pagsulbad. Makatabang kini kanimo nga makakita og mga pattern ug mas paspas nga ayuhon ang mga butang sa sunod higayon.
Makakat-on ka sa matag lakang sa proseso sa pelletizing extruder. Ang pagkontrolar sa temperatura ug pagpabugnaw makatabang nga mahimong lig-on, uniporme nga mga pellets. Ang pagpaayo kung giunsa nimo pagpadagan ang imong makina makapamenos sa basura ug makatipig salapi. Sa diha nga ang mga pellets modagayday nga hapsay, Ang mga jam dili kaayo posible, ug ang trabaho nagpabilin nga makanunayon. Ang husto nga pagtunaw ug pagsagol naghimo og mga pellets nga nakab-ot ang taas nga mga sumbanan. Nakatabang usab kini sa pagputol sa pagkawala sa materyal ug gipadali ang produksiyon. Bag-o ka man o eksperyensiyado, padayon sa pagpraktis sa paghimo sa labing maayo nga mga pellets matag higayon.
Bisan ang pagtunaw ug pagsagol nagpatunghag makanunayon nga mga pellets.
Ang pelletizing makaluwas sa materyal ug makadugang sa pagkaepisyente.
FAQ
Unsa nga mga materyales ang imong magamit sa usa ka pelletizing extruder?
Mahimo nimong gamiton daghang klase sa plastik. Ang pipila ka mga pananglitan mao ang polyethylene, polypropylene, ABS, naylon, ug PLA. Ang ubang mga makina mahimo usab nga mogamit sa gi-recycle nga plastik o mga sagol. Siguruha kanunay nga ang imong extruder molihok sa imong materyal.
Giunsa nimo pagpugong ang mga pellets nga dili magtapot?
Pauga ang imong materyal sa dili pa nimo kini pakan-on. Pilia ang pinakamaayong paagi sa pagpabugnaw sa imong plastik. Hupti nga pareho ang temperatura. Kini nga mga lakang makatabang kanimo nga makuha lig-on nga mga pellets nga dili mopilit.
Ngano nga ang mga pellets usahay adunay dili parehas nga mga porma?
Ang mga pellets mahimong tan-awon nga dili parehas kung ang mamatay o tigputol adunay mga isyu. Susiha kung ang mga blades naguba o kung ang mga lungag sa mamatay gibabagan. Ang sayop nga tulin sa screw mahimo usab nga hinungdan niini. Ayuhon kini nga mga butang aron mahimo ang mga pellets nga parehas.
Unsa ka sagad kinahanglan nimo limpyohan ang imong pelletizing extruder?
Limpyohi ang imong extruder pagkahuman sa matag pagkahuman nimo sa paghimo og mga pellets.
Kuhaa ang salin nga materyal ug pangitaa ang bisan unsang pagkatukod.
Ang pagpanglimpiyo kanunay nga magpadayon nga maayo ang imong mga pellets ug maayo ang imong makina.