

Giunsa ang Pagtrabaho sa Plastic Pelletizer 2026
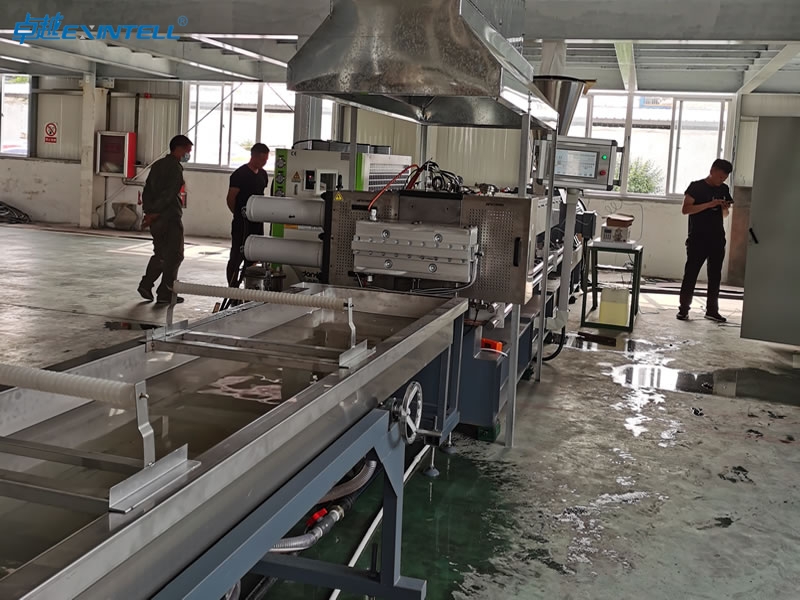
Ang usa ka plastic pelletizer nag-usab sa plastik nga basura o hilaw nga materyal ngadto sa uniporme nga mga pellets pinaagi sa usa ka sunod-sunod nga maayong pagkahubit nga mga lakang. Magsugod ka sa pagpakaon, diin ang mga plastik mosulod sa makina. Gitunaw sa sistema ang materyal, nagsala sa mga hugaw, ug iduso kini sa usa ka die aron maporma ang padayon nga mga hilo. Ang pagpabugnaw nagpalig-on sa mga hilo, ug dayon ang usa ka nagtuyok nga kutsilyo magputol niini ngadto sa tukma nga mga pellets. Ang matag yugto naghulma sa katapusang kalidad ug pagkamakanunayon.
|
Lakang |
Deskripsyon |
|---|---|
|
Pagpakaon |
Ang mga plastik nga basura gipasulod sa makina pinaagi sa usa ka hopper, nga naglakip sa nagkalain-laing matang sa plastik. |
|
Natunaw |
Ang plastik gipainit ug natunaw nga parehas sa extruder, pag-andam niini alang sa sunod nga yugto. |
|
Extruding |
Ang tinunaw nga plastik gipugos pinaagi sa usa ka die aron makahimo og mga lanot, pagtino sa porma ug gidak-on sa pellet. |
|
Pagpabugnaw |
Ang mga strand gipabugnaw, pagpalig-on kanila alang sa pagputol. |
|
Pagputol |
Ang gipabugnaw nga mga strand giputol sa uniporme nga mga pellets pinaagi sa usa ka rotating kutsilyo, mapaigoigo alang sa piho nga mga aplikasyon. |
Key Takeaways
-
Ang mga plastik nga pelletizer nagbag-o sa basura ngadto sa uniporme nga mga pellets pinaagi sa sunod-sunod nga mga lakang: pagpakaon, pagkatunaw, pagsala, extruding, pagpabugnaw, ug pagputol.
-
Ang makanunayon nga pagpakaon ug tukma nga pagkontrol sa temperatura hinungdanon alang sa pagkab-ot sa taas nga kalidad nga mga pellets ug pagpugong sa mga depekto.
-
Nagkalainlain nga klase sa mga pelletizer, sama sa strand ug ilawom sa tubig, nag-alagad sa nagkalain-laing mga materyales ug mga panginahanglan sa produksyon, nakaapekto sa porma ug kalidad sa pellet.
-
Ang epektibo nga pagsala sa tinunaw nga plastik nagtangtang sa mga hugaw, pagsiguro sa hapsay ug uniporme nga mga pellets samtang nanalipod sa mga ekipo.
-
Mga pamaagi sa pagpabugnaw, lakip ang singsing sa tubig ug pagpabugnaw sa ilawom sa tubig, kamahinungdanon makaapekto sa pellet kalidad ug produksyon efficiency.
-
Ang kanunay nga pagmentinar ug pagmonitor sa mga ekipo makatabang sa pagpugong sa kasagarang mga isyu sama sa dili patas nga pagpakaon ug mga barado nga mga filter.
-
Mga lakang sa pagkontrol sa kalidad, lakip ang hustong sampling ug screening, pagsiguro nga ang mga pellets magtagbo mga sumbanan sa industriya ug pagpadayon sa pagkamakanunayon.
-
Ang husto nga pagputos ug pagtipig sa mga pellets makapanalipod kanila gikan sa kaumog ug kontaminasyon, pagsiguro nga sila magpabilin nga taas nga kalidad alang sa umaabot nga paggamit.
Kinatibuk-ang Pagtan-aw sa Proseso sa Plastic Pelletizer
Unsa ang Plastic Pelletizer
Gigamit nimo ang usa ka plastik nga pelletizer aron mabag-o ang hilaw nga plastik o gi-recycle nga materyal nga mga butil nga adunay tukma nga gidak-on ug porma.. Kini nga makina nagkontrol sa temperatura, pressure, ug rotational speed aron makahimo og makanunayon nga mga resulta. Ang plastik nga pelletizing machine giputol ang extruded nga plastik ngadto sa indibidwal nga mga granules, paghatag og usa ka standardized nga gidak-on alang sa dugang nga pagproseso. Nagsalig ka niini nga kagamitan sa pagdumala sa integridad, mga kinaiya sa nawong, ug gidak-on sa matag partikulo. Ang prinsipyo sa pagtrabaho sa plastik nga granulator naglakip sa pagtunaw sa plastik, pagsala sa mga hugaw, ug pagporma og uniporme nga mga pellets pinaagi sa maampingong pagdumala sa mga kondisyon sulod sa unit.
-
Giputol ang extruded nga plastik ngadto sa indibidwal nga mga granules.
-
Naghatag usa ka makanunayon nga gidak-on alang sa dugang nga pagproseso sa paghimo.
-
Gibag-o ang padayon nga mga hilo sa natunaw nga plastik ngadto sa mga butil sa uniporme nga gidak-on.
-
Nag-alagad ingon nga usa ka standardized nga hilaw nga materyal alang sa injection molding ug film extrusion.
Panguna nga mga Lakang sa Pelletizing
Gisunod nimo ang usa ka serye sa mga lakang sa pag-operate sa usa ka plastic pelletizer. Ang matag yugto naghulma sa kalidad ug pagkamakanunayon sa kataposang produkto. Ania ang usa ka tipikal nga workflow:
-
Pagpakaon & pre-pagtambal: Gipaila nimo ang hilaw nga materyales pinaagi sa usa ka hopper o feeder. Ang pre-treatment nagdugang sa bulk density ug nag-andam sa materyal alang sa pagtunaw.
-
Natunaw & plastik nga pagporma: Gibutang nimo ang kainit ug paggunting gamit ang extruder. Kini nga lakang nakab-ot ang usa ka uniporme nga flux ug giandam ang plastik alang sa pagsala.
-
Matunaw nga mga filter: Imong gisala ang tinunaw nga plastik aron matangtang ang mga kontaminante. Ang limpyo nga materyal nagsiguro sa taas nga kalidad nga mga pellets.
-
Die extrusion & pagputol: Giporma nimo ang sinala nga matunaw ngadto sa mga pellets gamit ang usa ka die ug cutting mechanism.
-
Pagpabugnaw & pagpakaon: Gipabugnaw nimo ang mga pellets ug dayon gipauga o gitipigan kini para magamit sa umaabot.
Tip: Ang makanunayon nga pagpakaon ug tukma nga pagkontrol sa temperatura makatabang kanimo nga makab-ot ang parehas nga gidak-on sa pellet ug malikayan ang mga depekto.
Makapili ka gikan sa daghang mga klase sa kagamitan sa pelletizing, ang matag usa angay alang sa lainlaing mga materyales ug porma. Ang lamesa sa ubos nagpakita sa kasagaran nga mga kapilian:
|
Uri sa Pelletizer |
Labing Maayo Alang |
Porma sa Pellet |
Relatibo nga Gasto |
|---|---|---|---|
|
PE, Si PP, PS - limpyo nga feedstock |
cylindrical |
Ubos |
|
|
PET, PA, mga plastik nga engineering |
Spherical |
Taas |
|
|
Water-ring pelletizer |
PE, PP - kasarangan nga kontaminasyon |
Lenticular/spherical |
Medium |
Nganong Importante ang Pelletizing
Ang pelletizing adunay hinungdanon nga papel sa pag-recycle ug paghimo. Imong gi-convert ang tinunaw nga recycled plastic ngadto sa uniporme nga mga pellets, nga mahimo nimong tipigan, transportasyon, ug reprocess sama sa virgin resin. Gitugotan sa kini nga pagbag-o ang mga recycled nga materyales nga makasulod pag-usab sa siklo sa paggama. Nakabenepisyo ka gikan sa dali nga pagdumala ug gipaayo nga pagsagol sa panahon sa produksiyon. Gisuportahan sa katapusan nga produkto ang circular nga ekonomiya para sa mga plastik pinaagi sa pagsuplay sa gi-reclaim nga materyal.
-
Pelletization naghimo sa mga plastik nga feedstock nga mas sayon ug mas episyente sa pagdumala.
-
Gisiguro niini ang makanunayon nga mga resulta sa panahon sa pagsagol ug pagporma.
-
Ang proseso naghatag sa tibuuk nga circular nga ekonomiya alang sa mga plastik nga adunay gi-reclaim nga materyal.
Nag-atubang ka og daghang mga hagit sa panahon sa pelletizing. Ang taas nga kaumog nga sulod sa mga pellets mahimong mosangpot sa dili maayo nga mekanikal nga performance ug pagkawala sa materyal. Kinahanglan nimo ang epektibo nga mga sistema sa pagpauga ug husto nga pagpili sa kagamitan aron maminusan ang kaumog. Ang dili managsama nga gidak-on sa pellet kasagaran resulta sa dili husto nga mga mekanismo sa pagpakaon. Masulbad nimo kini pinaagi sa paggamit sa tukma nga mga sistema sa pagpakaon. Ang pagpili sa makinarya, sama sa usa ka granulator nga adunay tukma-engineered blades, direkta nga makaapekto sa kalidad sa mga pellets nga gihimo.
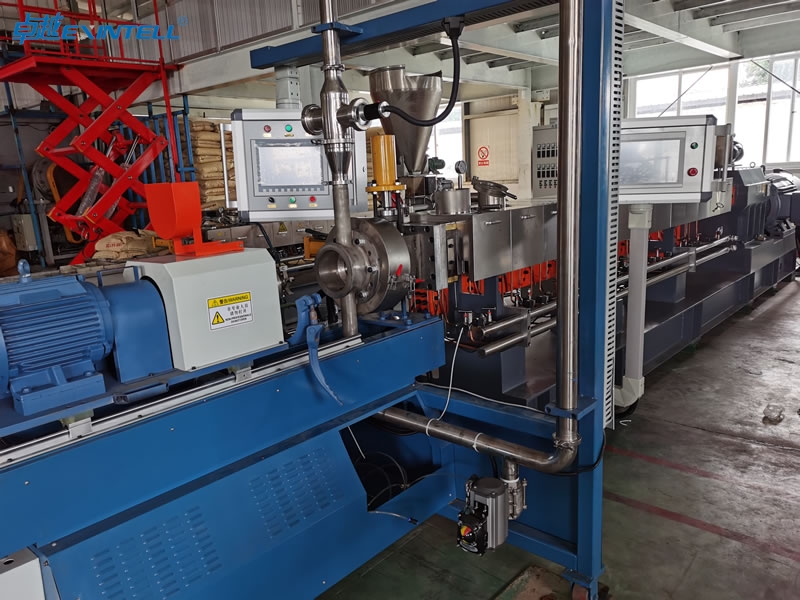
Makita usab nimo ang pag-uswag sa teknolohiya sa 2026. Single-screw extruders uban sa L/D ratios sa taliwala sa 32:1 ug 38:1 komon. Ang mga pag-configure sa tandem nagpadako sa degassing ug pagsala. Ang padayon nga mga tig-ilis sa screen nagtugot sa mga pagbag-o sa filter nga dili mohunong sa produksiyon. Ang teknolohiya sa bimetallic nagdugang sa kalig-on, ug ang co-rotating parallel twin screw extruders nagtanyag ug episyente nga pagtangtang sa kontaminante. Ang mga pelletizer sa ilawom sa tubig naghimo og uniporme, walay abog nga mga pellets ug nagmando sa mas taas nga presyo sa pagbaligya.
|
Teknolohiya |
Deskripsyon |
Mga kaayohan |
|---|---|---|
|
Bimetallic nga Teknolohiya |
Ang mga advanced nga materyales nagpauswag sa kalig-on |
Nagpataas sa durability pinaagi sa 3-5 mga panahon |
|
Co-rotating Parallel Twin Screw |
Positibo nga pagbalhin, mga gimbuhaton sa paghinlo sa kaugalingon |
Episyente nga pagtangtang sa mga kontaminante |
|
Underwater Pelletizer |
Naghimo og uniporme, mga pellets nga walay abog |
Mas taas nga presyo sa pagbaligya, sulundon alang sa mga plastik nga engineering |
Mahimo nimong makab-ot ang mga kapasidad sa throughput gikan sa 80 kg/hr hangtod sa sobra 1,000 kg/oras, depende sa matang sa makina ug configuration. Enerhiya-episyente nga mga linya sa pagluwas sa taliwala sa $30,000-$80,000 kada tuig kon itandi sa dili kaayo episyente nga mga modelo. Sa 2026, espesipikong konsumo sa enerhiya alang sa mga plastic pelletizers gikan sa 0.25-0.35 kWh/kg, uban sa labing maayo-sa-klase nga mga kumpigurasyon nga nakab-ot ingon ka ubos sa 0.20-0.30 kWh/kg.
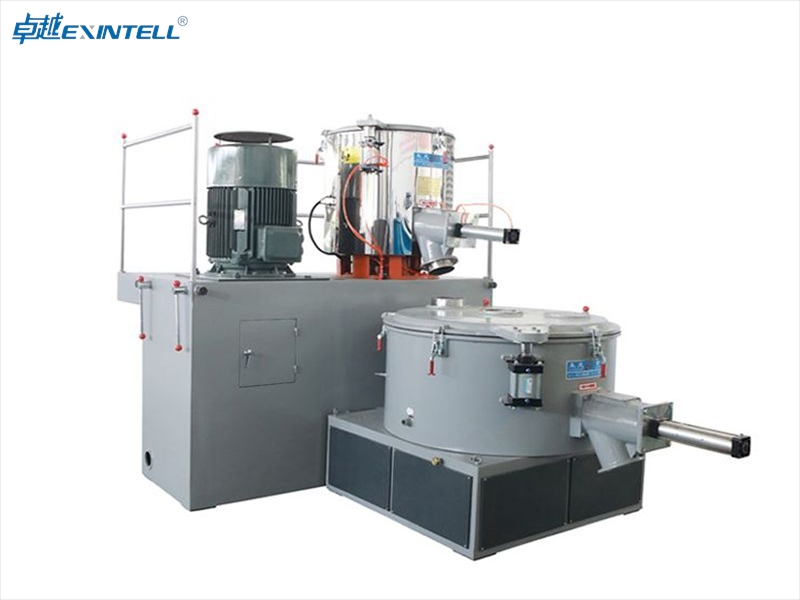
Nota: Ang multi-layer nga standardisasyon ug bag-ong mga disenyo sa tornilyo makatabang kanimo sa pagproseso sa bio-plastic ug dili-kritikal nga mga profile nga mas epektibo.
Nagsalig ka sa plastik nga granulator ug teknolohiya sa granulator aron makagama og uniporme nga mga pellets nga nakab-ot ang mga sumbanan sa industriya. Ang proseso nagsiguro nga ikaw adunay kasaligan nga feedstock alang sa paghimo ug pag-recycle, pagsuporta sa kahusayan ug pagpadayon.
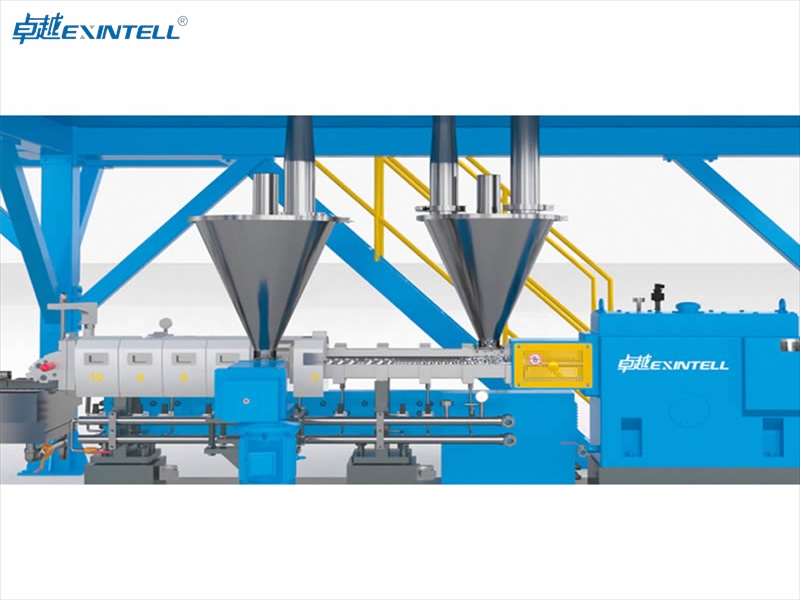
Plastic nga Pagpakaon
Mga Materyal nga Input
Magsugod ka sa proseso sa pelletizing pinaagi sa pagpili sa husto nga input nga mga materyales. Mahimo nimong gamiton ang plastik nga basura, virgin nga plastik, o usa ka pagsagol sa duha. Sa dili pa nimo pakan-on kini nga mga materyales sa plastik nga pelletizer, kinahanglan nimo nga andamon sila pag-ayo. Ania ang usa ka tipikal nga workflow sa pagpangandam:
-
Pagpangandam sa plastik: Gihugasan nimo ug giputol ang recycled nga plastik aron makuha ang hugaw ug kontaminado. Mahimo usab nimo matunaw ang materyal kung gikinahanglan. Ang ulay nga plastik kasagaran moabut ingon nga mga flakes o granules, andam alang sa pagproseso.
-
Pagtunaw ug Extrusion: Gipainit nimo ang giandam nga plastik sa plastik nga pelletizing machine. Gitunaw sa extruder ang materyal ug giduso kini sa unahan.
-
Pagputol: Gigamit nimo ang rotating blades o usa ka granulator aron putlon ang tinunaw nga plastik ngadto sa gagmay nga mga piraso.
-
Pagpabugnaw: Gipabugnaw nimo ang mga pellets gamit ang hangin, tubig, o ang duha.
-
Pagpauga ug Screening: Gipauga nimo ang gipabugnaw nga mga pellets ug gi-screen kini aron masiguro ang parehas nga gidak-on ug kalidad.
Kinahanglan nimong hatagan ug pagtagad ang kalimpyo ug gidak-on sa mga materyales sa pag-input. Limpyo, Ang maayong pagkaandam nga basura nga plastik makatabang kanimo nga malikayan ang mga depekto ug mapauswag ang kalidad sa mga pellets.
Mga Mekanismo sa Pagpakaon
Nagsalig ka sa episyente nga mga mekanismo sa pagpakaon aron mabalhin ang plastik sa sistema sa pelletizing. Duha ka nag-unang mga pamaagi makatabang kanimo nga makab-ot ang makanunayon ug kontrolado nga pagpakaon.
Hopper
Gigamit nimo ang usa ka hopper aron ikarga ang plastik nga basura o birhen nga materyal sa plastik nga pelletizer. Ang hopper nagkupot sa materyal ug nagpagawas niini sa kontroladong gikusgon. Mahimo nimong i-adjust ang dagan aron mohaum sa kapasidad sa plastic pelletizing machine. Ang mga hopper kasagaran naglakip sa mga sensor nga nagmonitor sa lebel sa materyal ug nagpugong sa mga blockage.
Mga conveyor
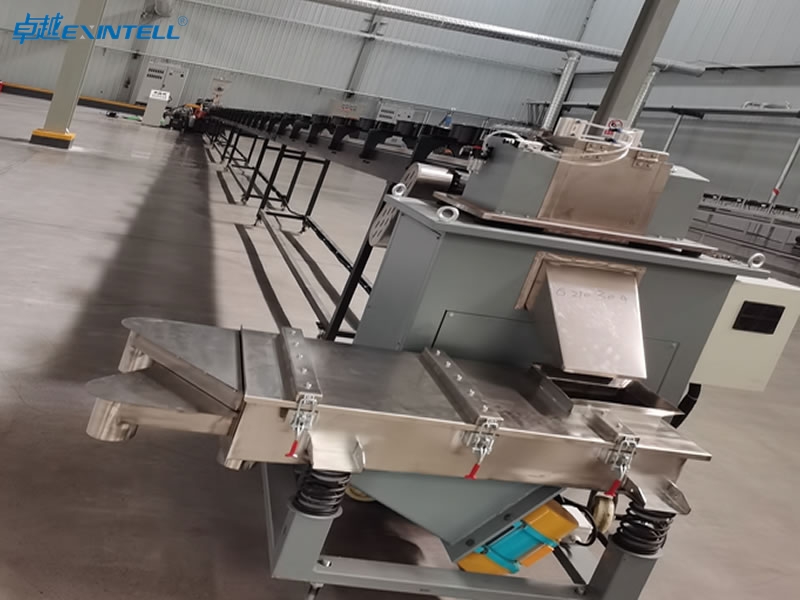
Gigamit nimo ang mga conveyor aron madala ang plastik gikan sa pagtipig ngadto sa hopper o direkta sa pelletizer. Ang mga conveyor naghatag usa ka makanunayon nga pag-agay sa materyal ug pagkunhod sa manual nga pagdumala. Makapili ka og bakus, tornilyo, o vibrating conveyor base sa matang ug gidak-on sa plastik. Ang mga conveyor makatabang kanimo sa pagpadayon sa makanunayon nga rate sa pagpakaon ug maminusan ang mga pagkabalda.
Tip: Kinahanglan nimong susihon kanunay ang sistema sa pagpakaon aron malikayan ang mga jam ug masiguro ang hapsay nga operasyon.
Makanunayon nga Pagkamahinungdanon sa Pagpakaon
Kinahanglan nimo makanunayon nga pagpakaon aron makahimo og taas nga kalidad nga mga pellets. Ang makanunayon nga pagpakaon nagsiguro nga managsama ang gidak-on, porma, ug moisture content. Kung gitugotan nimo ang mga kalainan sa pagpakaon, nameligro nimo ang paghimo og mga pellets nga adunay mga depekto sa nawong o mga haw-ang. Ang pag-usab-usab sa kaumog mahimong hinungdan sa pagkawala sa mekanikal nga kusog ug bisan sa pagkapakyas sa kagamitan. Ang dili lig-on nga kalidad sa pellet nagpalisud kanimo sa pagbaligya o paggamit sa mga pellets sa mga komersyal nga aplikasyon.
-
Ang dili managsama nga gidak-on sa pellet mahimong mosangpot sa mga depekto sa ibabaw ug mga haw-ang.
-
Ang mga pagbag-o sa sulud sa kaumog mahimong hinungdan sa pagkawala sa kusog sa mekanikal ug pagkapakyas sa kagamitan.
-
Ang dili lig-on nga kalidad sa pellet mahimong makababag sa pagdawat sa mga komersyal nga aplikasyon.
Gikontrol nimo ang kaumog nga sulod pinaagi sa pagpadayon sa makanunayon nga pagpakaon. Kini nga lakang hinungdanon aron makab-ot maximum nga kalidad sa produkto. Kung gibaliwala nimo ang pagkamakanunayon sa pagpakaon, mahimo nimong atubangon ang mga problema sa pagproseso sa ubos, sama sa mga depekto sa nawong ug mga kakulangan sa istruktura. Nagsalig ka sa plastik nga granulator ug teknolohiya sa granulator aron matabangan ka nga makab-ot ang parehas nga kalidad sa pagpakaon ug pellet.
Pagtunaw ug Pagsala
Extruder Barrel ug Screw
Nagsalig ka sa extruder barrel ug screw aron mabag-o ang plastik nga basura o hilaw nga materyal nga mahimong hapsay, uniporme natunaw. Ang tornilyo nagtuyok sa sulod sa gipainit nga baril, pagduso sa plastik sa unahan. Samtang nagtuyok ang tornilyo, nagmugna kini og mekanikal nga aksyon ug paggunting sa kainit. Kini nga proseso nagtunaw sa plastik nga epektibo. Ang mga external heaters sa barrel makadugang sa kainit, pagsiguro nga ang materyal makaabot sa husto nga temperatura alang sa pelletizing. Ang paggunting sa kainit gikan sa tornilyo kanunay nga naghatag usa ka hinungdanon nga bahin sa kusog nga gikinahanglan alang sa pagtunaw.
Ania ang usa ka dali nga pagtan-aw kung giunsa kini nga mga sangkap nagtinabangay:
|
Component |
Kalihokan |
|---|---|
|
Screw |
Gibag-o ang plastik ngadto sa usa ka uniporme nga matunaw pinaagi sa mekanikal nga aksyon ug paggunting sa kainit. |
|
Barrel |
Gipainit ug gikompra ang plastik, pagsiguro sa hingpit nga pagtunaw ug pagpakaon sa ulo sa mamatay. |
Kinahanglan nimo ang screw ug barrel aron magtrabaho nga magkauyon. Kung ang bisan unsang bahin mapakyas, ang plastik nga pelletizer dili makahimo og makanunayon nga mga pellets.
Pagkontrol sa Temperatura
Kinahanglan nimo nga kontrolon pag-ayo ang temperatura sa panahon sa pagtunaw. Direkta nga makaapekto ang temperatura kung unsa ka maayo ang pagkatunaw sa plastik ug nagaagay pinaagi sa extrusion system. Proper temperature settings help you achieve smooth material flow and stable, high-yield extrusion. If you set the temperature too low, the plastic may not melt evenly. This leads to excessive viscosity and poor plasticization. If you set the temperature too high, the plastic can degrade. This causes brittle pellets and reduces their mechanical strength.
-
Temperature influences plastic plasticization, flowability, and the properties of the final pellets.
-
Correct temperature ensures stable operation and high-quality output.
-
Low temperatures cause uneven melting and high viscosity.
-
High temperatures risk thermal degradation and weak pellets.
Tip: Always monitor the temperature zones along the barrel to maintain optimal melting conditions.
Filtration Before Pelletizing
Before you move to the extrusion stage, you must filter the molten plastic. Ang pagsala nagtangtang sa mga hugaw sama sa hugaw, mga tipik sa metal, o wala matunaw nga mga partikulo. Ang limpyo nga pagkatunaw hinungdanon alang sa paghimo og taas nga kalidad nga mga pellets. Gigamit nimo ang maayong mga screen sa mata o mga filter pack sa plastik nga pelletizing machine aron mabitik ang mga hugaw. Kini nga lakang nanalipod sa mamatay ug pagputol nga sistema gikan sa kadaot. Gisiguro usab niini nga ang mga pellets adunay hapsay nga nawong ug parehas nga istruktura.
Kinahanglan nimong susihon ug ilisan kanunay ang mga filter. Ang mga barado nga mga filter makapakunhod sa pag-agos ug makapahinabog pagtaas sa presyur sa extrusion system. Ang makanunayon nga pagsala nagsuporta sa kinatibuk-ang kaepektibo sa proseso sa pelletizing. Makuha nimo ang mas maayo nga mga resulta ug mas gamay nga mga depekto sa imong nahuman nga mga pellets.
Nota: Ang epektibo nga pagsala nagpalugway sa kinabuhi sa imong plastic granulator ug granulator blades.
Extrusion Pinaagi sa Die Plate
Die Plate Function
Naabot nimo ang usa ka kritikal nga yugto sa proseso sa plastik nga pelletizer kung ang tinunaw nga plastik moabut sa plato nga mamatay. Ang die plate naglihok isip usa ka tukma nga himan nga naghulma sa natunaw nga materyal ngadto sa mga hilo. Nagsalig ka sa kini nga sangkap aron mahibal-an ang una nga gidak-on ug porma sa matag strand, nga sa ulahi nahimong pellet. Ang disenyo sa die plate direktang makaapekto sa kalidad ug pagkamakanunayon sa imong output.
Ania ang usa ka dali nga pagtan-aw sa yawe mamatay plate bahin:
|
Feature |
Deskripsyon |
|---|---|
|
Kalihokan |
Nagpagawas sa tinunaw nga polimer pinaagi sa mga lungag aron mahibal-an ang mga sukat sa pellet |
|
Gitas-on sa Gitas-on |
Kasagaran gikan sa 2.5 sa 4 mm ang diametro |
|
Gidaghanon sa mga Lungag |
Kasagaran sa taliwala 200 sa 800 mga buho |
|
Impluwensya sa Kalidad |
Ang disenyo makaapekto sa katapusan nga mga kinaiya sa pellet, lakip ang gidak-on ug porma |
Mahimo nimong i-adjust ang diametro sa lungag ug pag-configure aron makontrol ang gibag-on sa strand. Ang gagmay nga mga lungag makahimo og mas nipis nga mga hilo ug mas gagmay nga mga pellets. Ang dagkong mga buho makahatag ug mas baga nga mga hilo ug dagkong mga pellets. Ang die plate nagsiguro nga ang matag strand nga mobiya sa extrusion system mohaum sa imong gusto nga mga detalye.
Pressure ug Pellet nga Porma
Kinahanglan nimo nga ipadayon ang husto nga presyur samtang ang tinunaw nga plastik moagi sa die plate. Ang extrusion system naggamit ug pressure aron iduso ang materyal nga parehas sa matag lungag. Ang makanunayon nga presyur nagpugong sa mga iregularidad sa gibag-on sa strand ug makatabang kanimo nga makab-ot ang parehas nga gidak-on sa pellet. Kung ang presyur moubos o mag-spike, mahimo nimong makita ang mga depekto sama sa dili parehas nga mga porma o mga bulsa sa hangin sa mga pellets.
Ang porma sa matag pellet nagdepende sa disenyo sa die plate ug ang pressure nga gigamit sa panahon sa extrusion. Makapili ka og lain-laing mga porma sa lungag ug mga kahikayan aron makamugna og cylindrical, lingin, o lenticular pellets. The right combination of pressure and die plate design gives you control over the final appearance and performance of your product.
Shaping the Strands
You have several methods for shaping plastic strands before cutting them into pellets. Each method offers unique benefits for different applications. The choice of method affects the quality, gasto, and consistency of your pellets.
|
Pamaagi |
Deskripsyon |
Epekto sa Kalidad sa Pellet |
|---|---|---|
|
Gipagawas ang plastik ngadto sa mga hilo, then cuts them into pellets. |
Cost-effective for smaller batches, but may vary in quality. |
|
|
Cuts strands underwater, which cools and maintains quality. |
Produces high-quality pellets due to effective cooling. |
|
|
Water-Ring Systems |
Uses a water ring to cool and cut strands. |
Ensures good quality while being cost-efficient. |
Mahimo nimong gamiton ang strand pelletizing alang sa gagmay nga mga hugpong sa plastik nga basura, tungod kay kini nagtanyag sa usa ka yano ug barato nga paagi. Ang pagputol sa init nga nawong sa ilawom sa tubig maayo kung kinahanglan nimo ang taas nga kalidad nga mga pellets nga adunay hapsay nga mga ibabaw. Ang mga sistema sa singsing sa tubig nagbalanse sa gasto ug kalidad, paghimo kanila nga angay alang sa daghang mga klase sa plastik.
Nagsalig ka sa plastik nga granulator ug teknolohiya sa granulator aron mahuman ang proseso. Human sa pagporma ug pagpabugnaw, giputol sa sistema ang mga strand ngadto sa uniporme nga mga pellets. Kini nga lakang nagkompleto sa pagbag-o gikan sa pagtunaw ngadto sa nahuman nga produkto, andam alang sa pagputos o dugang nga pagproseso.
Tip: Kanunay nga bantayan ang extrusion system alang sa stable nga presyur ug temperatura. Makatabang kini kanimo nga mapadayon ang makanunayon nga kalidad sa pellet ug makunhuran ang downtime.
Mga Pamaagi sa Pagpabugnaw
Pagkahuman sa yugto sa extrusion, you must pabugnawa ang init nga mga hilo dali nga maporma ang solid pellets. Ang paagi sa pagpabugnaw nga imong gipili makaapekto sa kalidad sa pellet, paggamit sa enerhiya, ug katulin sa produksiyon. Makapili ka gikan sa pagpabugnaw sa singsing sa tubig, pagpabugnaw sa ilawom sa tubig, o pagpabugnaw sa hangin, depende sa imong materyal ug panginahanglan sa produksyon.
Pagpabugnaw sa Singsing sa Tubig
Kanunay nimong gamiton ang water ring cooling para sa polyolefins ug polystyrene. Niini nga paagi, imong idirekta ang usa ka singsing sa tubig sa palibot sa nawong nga mamatay. Ang tubig mobugnaw ug mopalig-on sa mga lanot sa ilang paggawas, unya ang usa ka cutter magputol kanila ngadto sa mga pellets. Kini nga sistema maayo alang sa daghang mga standard nga plastik ug nagtanyag usa ka compact nga disenyo.
Ania ang usa ka summary sa mga nag-unang bentaha ug disbentaha:
|
Mga bentaha |
Mga disbentaha |
|---|---|
|
Dili angay alang sa sticky o baga nga mga materyales |
|
|
Naghimo mga pellets nga makapadani sa panan-aw |
Nagkinahanglan ug hugot nga pagbantay sa tubig |
|
Compact nga sistema nga adunay mas ubos nga gasto |
Limitado nga pagkaangay sa materyal |
|
Handles changes in melt temperature and pressure well |
Lower production capacity compared to underwater systems |
|
Space-efficient and easy to control |
Limited to specific materials |
|
Cost-effective for budget-conscious companies |
Not effective for materials that heat up or stick together |
|
Cannot handle high production demands |
|
|
Good for budget management |
Limited to certain materials like polyolefins and polystyrene |
You should choose water ring cooling if you want a space-saving, budget-friendly solution for standard materials. You must monitor the water system closely to prevent issues with sticky or thick plastics.
Underwater Cooling
You can achieve high-quality pellets with underwater cooling. Niini nga paagi, you cut the strands directly in a water chamber. The water cools and solidifies the pellets instantly, which leads to a smooth surface and uniform size. You benefit from continuous operation and high output rates.
-
Underwater pelletizers produce uniform pellets with minimal fines and dust.
-
The rapid solidification process ensures consistent shape and size.
-
You can reach high production rates due to efficient cooling and solidification.
-
Compared to air-cooled systems, underwater cooling uses less energy because water transfers heat more efficiently.
You should consider underwater cooling if you need top-quality pellets and high production capacity. This method works well for demanding applications and advanced materials.
Pagpabugnaw sa hangin
You may select air cooling for materials that react poorly to moisture, such as biodegradable plastics like PLA or PBAT. Air cooling uses fans or blowers to cool the strands as they exit the die. This method eliminates the need for drying systems, which can simplify your process.
|
Mga aplikasyon |
Mga limitasyon |
|---|---|
|
Not suitable for all types of materials |
|
|
Used for biodegradable materials (PLA, PBAT) |
Limited cooling efficiency compared to water cooling |
|
Eliminates the need for drying systems |
Potentially higher energy costs |
You should use air cooling if you process moisture-sensitive materials or want to avoid extra drying steps. You may face higher energy costs and slower cooling compared to water-based methods.
Tip: Always match your cooling method to your material and production goals. The right choice helps you avoid defects and maintain the quality of your pellets.
You rely on the granulator to complete the process after cooling. The granulator cuts the solidified strands into uniform pellets, ready for packaging or further use. Efficient cooling ensures that the melting and cutting stages produce high-quality pellets from your plastic waste.
Pelletizing and Cutting
Knife Cutting Mechanism
You rely on the knife cutting mechanism to transform cooled plastic strands into finished pellets. The system positions specialized knives close to the die face, where the strands exit. Ang Melt-to-Cut window plays a crucial role here. If you allow too little time between the die and the blade, you may see misshapen pellets. Too much time can cause fractures and fines, which lowers overall quality. Pelletizing knives come in different shapes, such as straight, slanted, or V-shaped, and each suits a specific type of pelletizer. Manufacturers use high-carbon steel or tool steel for these knives, which increases durability. Precision in cutting is essential, so many knives are CNC-machined for tight tolerances. Heat treatments and coatings further extend blade life and improve performance.
-
The Melt-to-Cut window determines pellet shape and quality.
-
Knife material and shape affect durability and cutting precision.
-
Proper timing prevents defects and ensures consistent results.
Achieving Uniform Pellets
You want every pellet to have the same size and shape. To achieve this, you must control several process variables during cutting. Adjusting the feed rate, disc angle, and disc speed lets you fine-tune pellet size. For smaller pellets, you increase the feed rate and disc angle, feed closer to the three or four o’clock position, and raise the disc speed. For larger pellets, you decrease the feed rate and disc angle, feed closer to the seven o’clock position, and lower the disc speed. These adjustments help you maintain uniformity and avoid defects.
Tip: Monitor your process controls closely. Small changes in feed or speed can make a big difference in pellet quality.
You also need to ensure that the granulator operates smoothly. Consistent operation helps you cut into pellets with minimal variation, supporting high-quality output.
Types of Pelletizer Cutters
You can choose from several types of pelletizer cutters, each designed for specific materials and production needs. The cutter type affects pellet shape, throughput, ug moisture content. Ania ang usa ka pagtandi:
|
Type |
Porma sa Pellet |
Angayan nga mga Materyal |
Throughput (kg/oras) |
Residual Moisture (%) |
|---|---|---|---|---|
|
Strand |
cylindrical |
Mga thermoplastic (Si PP, PE, ABS, PS) |
100–2,000 |
<1% |
|
Sa ilawom sa tubig |
Spherical |
All Polymers |
500–3,000+ |
<0.05% |
|
Singsing sa Tubig |
Lenticular |
PE, Si PP, PC, PS |
200–1,500 |
<0.5% |
Strand pelletizing uses a water bath for cooling and works well for continuous strands. Underwater pelletizers cut molten plastic directly into pellets with rapid cooling, giving you better control over size and shape. Water ring systems offer a balance between cost and quality, producing lenticular pellets suitable for many applications.
You select the right cutter based on your material, desired pellet characteristics, ug mga tumong sa produksyon. This choice ensures your pellets meet industry standards and customer requirements.
Pellet Collection and Finishing
Pagpauga ug Screening
You must ensure that pellets are dry and free from unwanted materials before packaging. Moisture control is critical because wet pellets can lead to product degradation and issues during storage. Human makapabugnaw, you monitor moisture content to optimize the process. You use screening equipment to separate well-formed pellets from fines and debris. Screening also removes stones, mga plastik, metals, and other hard materials that could damage your equipment. A stone trap helps you eliminate hard materials, while magnets pick up metals. You rely on these steps to maintain pellet quality and protect your machinery.
-
Monitor moisture content after cooling.
-
Use screening equipment to remove fines and debris.
-
Employ stone traps and magnets to eliminate hard materials and metals.
-
Separate well-formed pellets from defective ones before packaging.
Tip: Regular screening and drying help you avoid packaging low-quality products and extend the lifespan of your granulator.
Pagkontrol sa Kalidad
You need to implement quality control measures to ensure product consistency. Sampling plays a crucial role in achieving good pellet quality. You must use proper procedures and equipment to minimize sampling errors. Samples should represent the entire batch, so you avoid skewed results. You process samples correctly before laboratory analysis to get accurate data.
Here is a step-by-step checklist for quality control:
-
Verify assay accuracy by rechecking with the lab.
-
Ensure the sample taken is representative.
-
Investigate if multiple nutrient levels are out of control.
-
Confirm the regular crew operated the mill during production.
-
Check for discrepancies in inventory records.
-
Ensure scales and metering devices are correctly adjusted.
-
Inspect ingredient and finished-feed bins for issues.
-
Reassess mixing times for correctness.
-
Review ingredient assay values for deficiencies.
Finished-feed assays provide a final assessment of how well you controlled quality during production. You should sample regularly, such as once per week or per 100 tons of production, to maintain consistent quality.
Nota: Consistent sampling and accurate processing help you deliver pellets that meet industry standards.
Pagputos
You prepare pellets for shipment or storage by packaging them efficiently. You use automated systems to fill bags, bins, or containers. Packaging protects pellets from moisture, kontaminasyon, and mechanical damage. You label each package with batch information, production date, and quality data. This step helps you track inventory and ensures traceability. You store packaged pellets in a dry, clean area to preserve their quality until use.
-
Use automated packaging systems for efficiency.
-
Label packages for traceability and quality assurance.
-
Store pellets in dry, clean conditions to prevent degradation.
Callout: Proper packaging and storage guarantee that your pellets remain high-quality and ready for manufacturing or recycling.
You transform plastic into pellets by following each stage: pagpakaon, pagkatunaw, pagsala, extruding, pagpabugnaw, ug pagputol. This process gives you uniform pellets for manufacturing and recycling.
-
Modern pelletizers help you makatipig hangtod sa 30% on materials and reduce the need for new plastic.
-
You support a circular economy by using a granulator to recycle waste and keep plastics out of landfills.
-
Kini nga mga makina lower environmental impact and conserve resources for the future.
Appreciate how this technology makes plastics more sustainable and efficient for everyone.
FAQ
What types of plastics can you process in a pelletizer?
You can process most thermoplastics, lakip ang polyethylene (PE), polypropylene (Si PP), polystyrene (PS), ug PET. Some machines also handle engineering plastics and biodegradable materials. Always check your pelletizer’s compatibility before starting.
How do you maintain pellet size consistency?
You control pellet size by adjusting feed rate, die plate design, ug cutting speed. Regular monitoring and equipment calibration help you achieve uniform pellets. Consistent input material also improves results.
Why do you need to filter the melted plastic?
Filtration removes contaminants like dirt, metal, o wala matunaw nga mga partikulo. Clean melt protects your equipment and ensures high-quality pellets. You should replace filters regularly to maintain efficiency.
What is the difference between strand and underwater pelletizing?
Strand pelletizing cuts cooled strands after they exit the die. Underwater pelletizing cuts molten plastic directly in water, producing smoother, more uniform pellets. Underwater systems suit high-output and specialty plastics.
How do you reduce moisture in finished pellets?
You use drying systems after cooling. Air knives, centrifugal dryers, or fluidized bed dryers remove surface moisture. Proper drying prevents pellet degradation and improves storage life.
Can you recycle mixed plastic waste in a pelletizer?
You can process mixed plastics, but you may see lower pellet quality. Sorting and pre-treating materials improve results. Some advanced pelletizers handle blends better than others.
How do you troubleshoot common pelletizer problems?
Tip: Check for uneven feeding, clogged filters, or incorrect temperature settings. Inspect knives for wear. Regular maintenance and monitoring help you solve most issues quickly.