Extruder dabaru irinše: Iṣeduro pipe fun Resistance Wear, Ibajẹ Idaabobo & Ti aipe Performance
Pẹlu 22 ọdun ti specialized ĭrìrĭ ni extruder dabaru paati oniru, Imọ ohun elo, ati ise extrusion ohun elo, Mo ti ṣe ifowosowopo pẹlu 450+ awọn olupese kọja awọn pilasitik, kemikali, ati awọn ile-iṣẹ iṣelọpọ ounjẹ lati mu iṣẹ ṣiṣe dabaru-dindinku downtime nipasẹ 40% ati gigun igbesi aye iṣẹ dabaru nipasẹ 2-3x fun awọn ohun elo aṣọ-giga. Awọn dabaru paati ni okan ti eyikeyi extruder eto, ni ipa taara ohun elo ṣiṣe ṣiṣe, ọja didara, ati awọn idiyele iṣẹ. Awọn paati skru ti Excellence jẹ iṣẹ-ṣiṣe pẹlu idojukọ lori imọ-jinlẹ ohun elo, jiometirika konge, ati ohun elo-pato oniru, ṣiṣe wọn ni boṣewa goolu fun awọn ilana extrusion ti o wa lati idapọ ṣiṣu ṣiṣu boṣewa si iṣelọpọ kemikali ibajẹ ati iṣelọpọ ounjẹ iwọn otutu giga..
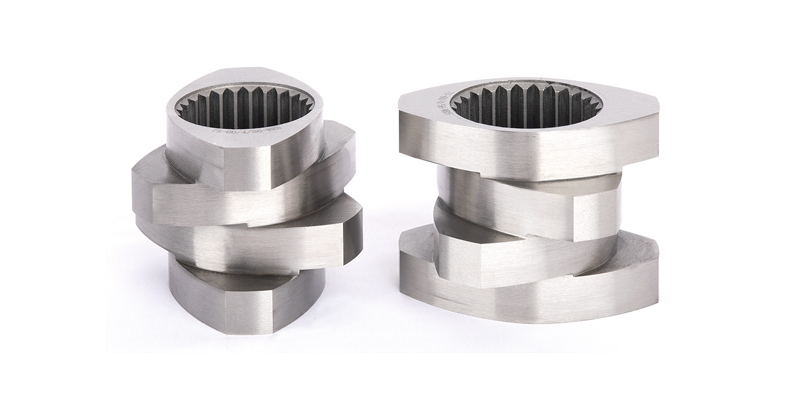
Dabaru irinše: Core Design & Awọn anfani iṣẹ-ṣiṣe
Awọn paati dabaru jẹ apakan pataki ti extruder. Yiya resistance ati ipata resistance jẹ awọn afihan pataki ti igbesi aye iṣẹ rẹ. Iperegede nfunni ni ọpọlọpọ awọn ohun elo lati baamu awọn ipo iṣẹ oriṣiriṣi ati awọn ero eto-ọrọ aje. Ni extrusion awọn ọna šiše, dabaru yiya ati ipata iroyin fun 60% ti unplanned downtime ati 30% ti awọn idiyele itọju-ṣiṣe aṣayan ohun elo ati iṣedede apẹrẹ ti kii ṣe idunadura fun iṣelọpọ idiyele-doko. Awọn paati skru ti Excellence koju awọn italaya wọnyi nipasẹ apapọ awọn ohun elo Ere, jiometirika iṣapeye, ati imọ-ẹrọ aṣa, aridaju igbesi aye iṣẹ pipẹ paapaa ni awọn agbegbe iṣelọpọ ti o lagbara julọ (f.eks., awọn pilasitik ti o kun, awọn kemikali ipata, awọn polima ni iwọn otutu).
paati skru boṣewa ti Excellence ni ipin ijinle yara kan (D0/Oṣu kejila) ti 1.55, eyi ti o jẹ ti aipe iye considering iyipo, free iwọn didun, iyara, ati pipinka ati dapọ ipa. Ipin ijinle yara (telẹ bi awọn ipin ti lode dabaru opin (D0) si akojọpọ root opin (Lati)) jẹ paramita jiometirika to ṣe pataki ti o ṣe iwọntunwọnsi awọn ifosiwewe iṣẹ extrusion bọtini mẹrin:
- Torque Agbara: A 1.55 ratio maximizes iyipo gbigbe lati extruder drive eto si awọn ohun elo, idilọwọ idaduro dabaru paapaa pẹlu awọn ohun elo iki giga (f.eks., kún PVC agbo, pilasitik ẹrọ bi PEEK).
- Iwọn didun ọfẹ: Awọn 1.55 ratio pese to free iwọn didun fun ohun elo yo ati degassing, idinku ewu ti gbigbona ati ibajẹ ninu awọn ohun elo ti o ni itara ooru (f.eks., egbogi-ite TPU, LDPE).
- Iyara Yiyipo: Iṣapeye fun ga-iyara extrusion (titi di 1200 rpm) laisi ibajẹ iṣotitọ igbekalẹ-pataki fun awọn laini iṣelọpọ giga-giga (f.eks., paipu / profaili extrusion).
- Pipin & Dapọ Awọn ipa: Ṣe idaniloju pinpin iṣọkan ti awọn afikun (masterbatches, fillers, stabilizers) ni ipele patiku, imukuro ṣiṣan, agglomeration, tabi aisedede darí ini ni ti pari awọn ọja.
Fun orisirisi awọn ohun elo, Iperegede tun le yan larọwọto ipin ijinle yara kan (D0/Oṣu kejila) lati 1.4 si 1.8, gbigba yiyi kongẹ ti iṣẹ dabaru lati baramu ohun elo kan pato ati awọn ibeere iṣelọpọ:
- 1.4 Ipin: Fun awọn ohun elo iyipo giga (f.eks., gíga kún agbo pẹlu 60% kalisiomu kaboneti / talc kikun) - ṣe pataki agbara igbekale lori iwọn didun ọfẹ.
- 1.6-1.8 Ipin: Fun awọn ohun elo iki-kekere (f.eks., fiimu-ite PE/PP, epo-orisun polima) – maximizes free iwọn didun fun yo / degasing ati ki o din rirẹ-alapapo.
Nitori awọn ibeere pataki ti diẹ ninu awọn ohun elo ohun elo nipa pipinka, dapọ, irẹrun, ati alapapo inu, Iperegede tun ṣatunṣe awọn paati skru pẹlu awọn ẹya amọja fun awọn ohun elo oriṣiriṣi, nitorinaa atehinwa ti abẹnu alapapo lai compromising pipinka, dapọ, ati awọn ipa irẹrun. Alapapo inu (ti o ṣẹlẹ nipasẹ irẹrun pupọ laarin dabaru ati ohun elo) jẹ idi pataki ti ibajẹ ohun elo ni awọn polima ti o ni imọra ooru (f.eks., PVC, PET, egbogi-ite ABS). Awọn aṣa dabaru aṣa ti Excellence koju eyi nipasẹ:
- Dapọ eroja: Helical aimi mixers, ope mixers, ati awọn alapọpọ Maddock ṣepọ sinu ọkọ ofurufu dabaru lati pin kaakiri awọn ipa rirẹ ni boṣeyẹ, atehinwa agbegbe alapapo nipa 20-30%.
- Ayípadà ipolowo ofurufu: Tapered ipolowo ruju ti o maa compress ohun elo, dindinku lojiji rirẹ-kuru ologun ati ooru iran.
- Idankan duro Flight awọn aṣa: Ṣe iyatọ awọn ipele ohun elo ti o lagbara ati didà, aridaju yo pipe ṣaaju idapọ-giga-pataki fun awọn pilasitik ina-ẹrọ (PC, PA, PBT).
- Low-Shear Awọn profaili ofurufu: Fun awọn ohun elo ti o ni iwọn otutu (f.eks., bioplastics, elegbogi excipients) – din rirẹ-run alapapo si <5°C loke ṣeto extrusion otutu.
Awọn aṣa aṣa wọnyi ti ni ifọwọsi ni idanwo ẹni-kẹta nipasẹ Awujọ ti Awọn Onimọ-ẹrọ pilasitiki (SPE), afihan a 40% idinku ninu ibajẹ ohun elo (wọn nipa idaduro MFR) akawe si boṣewa dabaru awọn aṣa fun ooru-kókó polima.
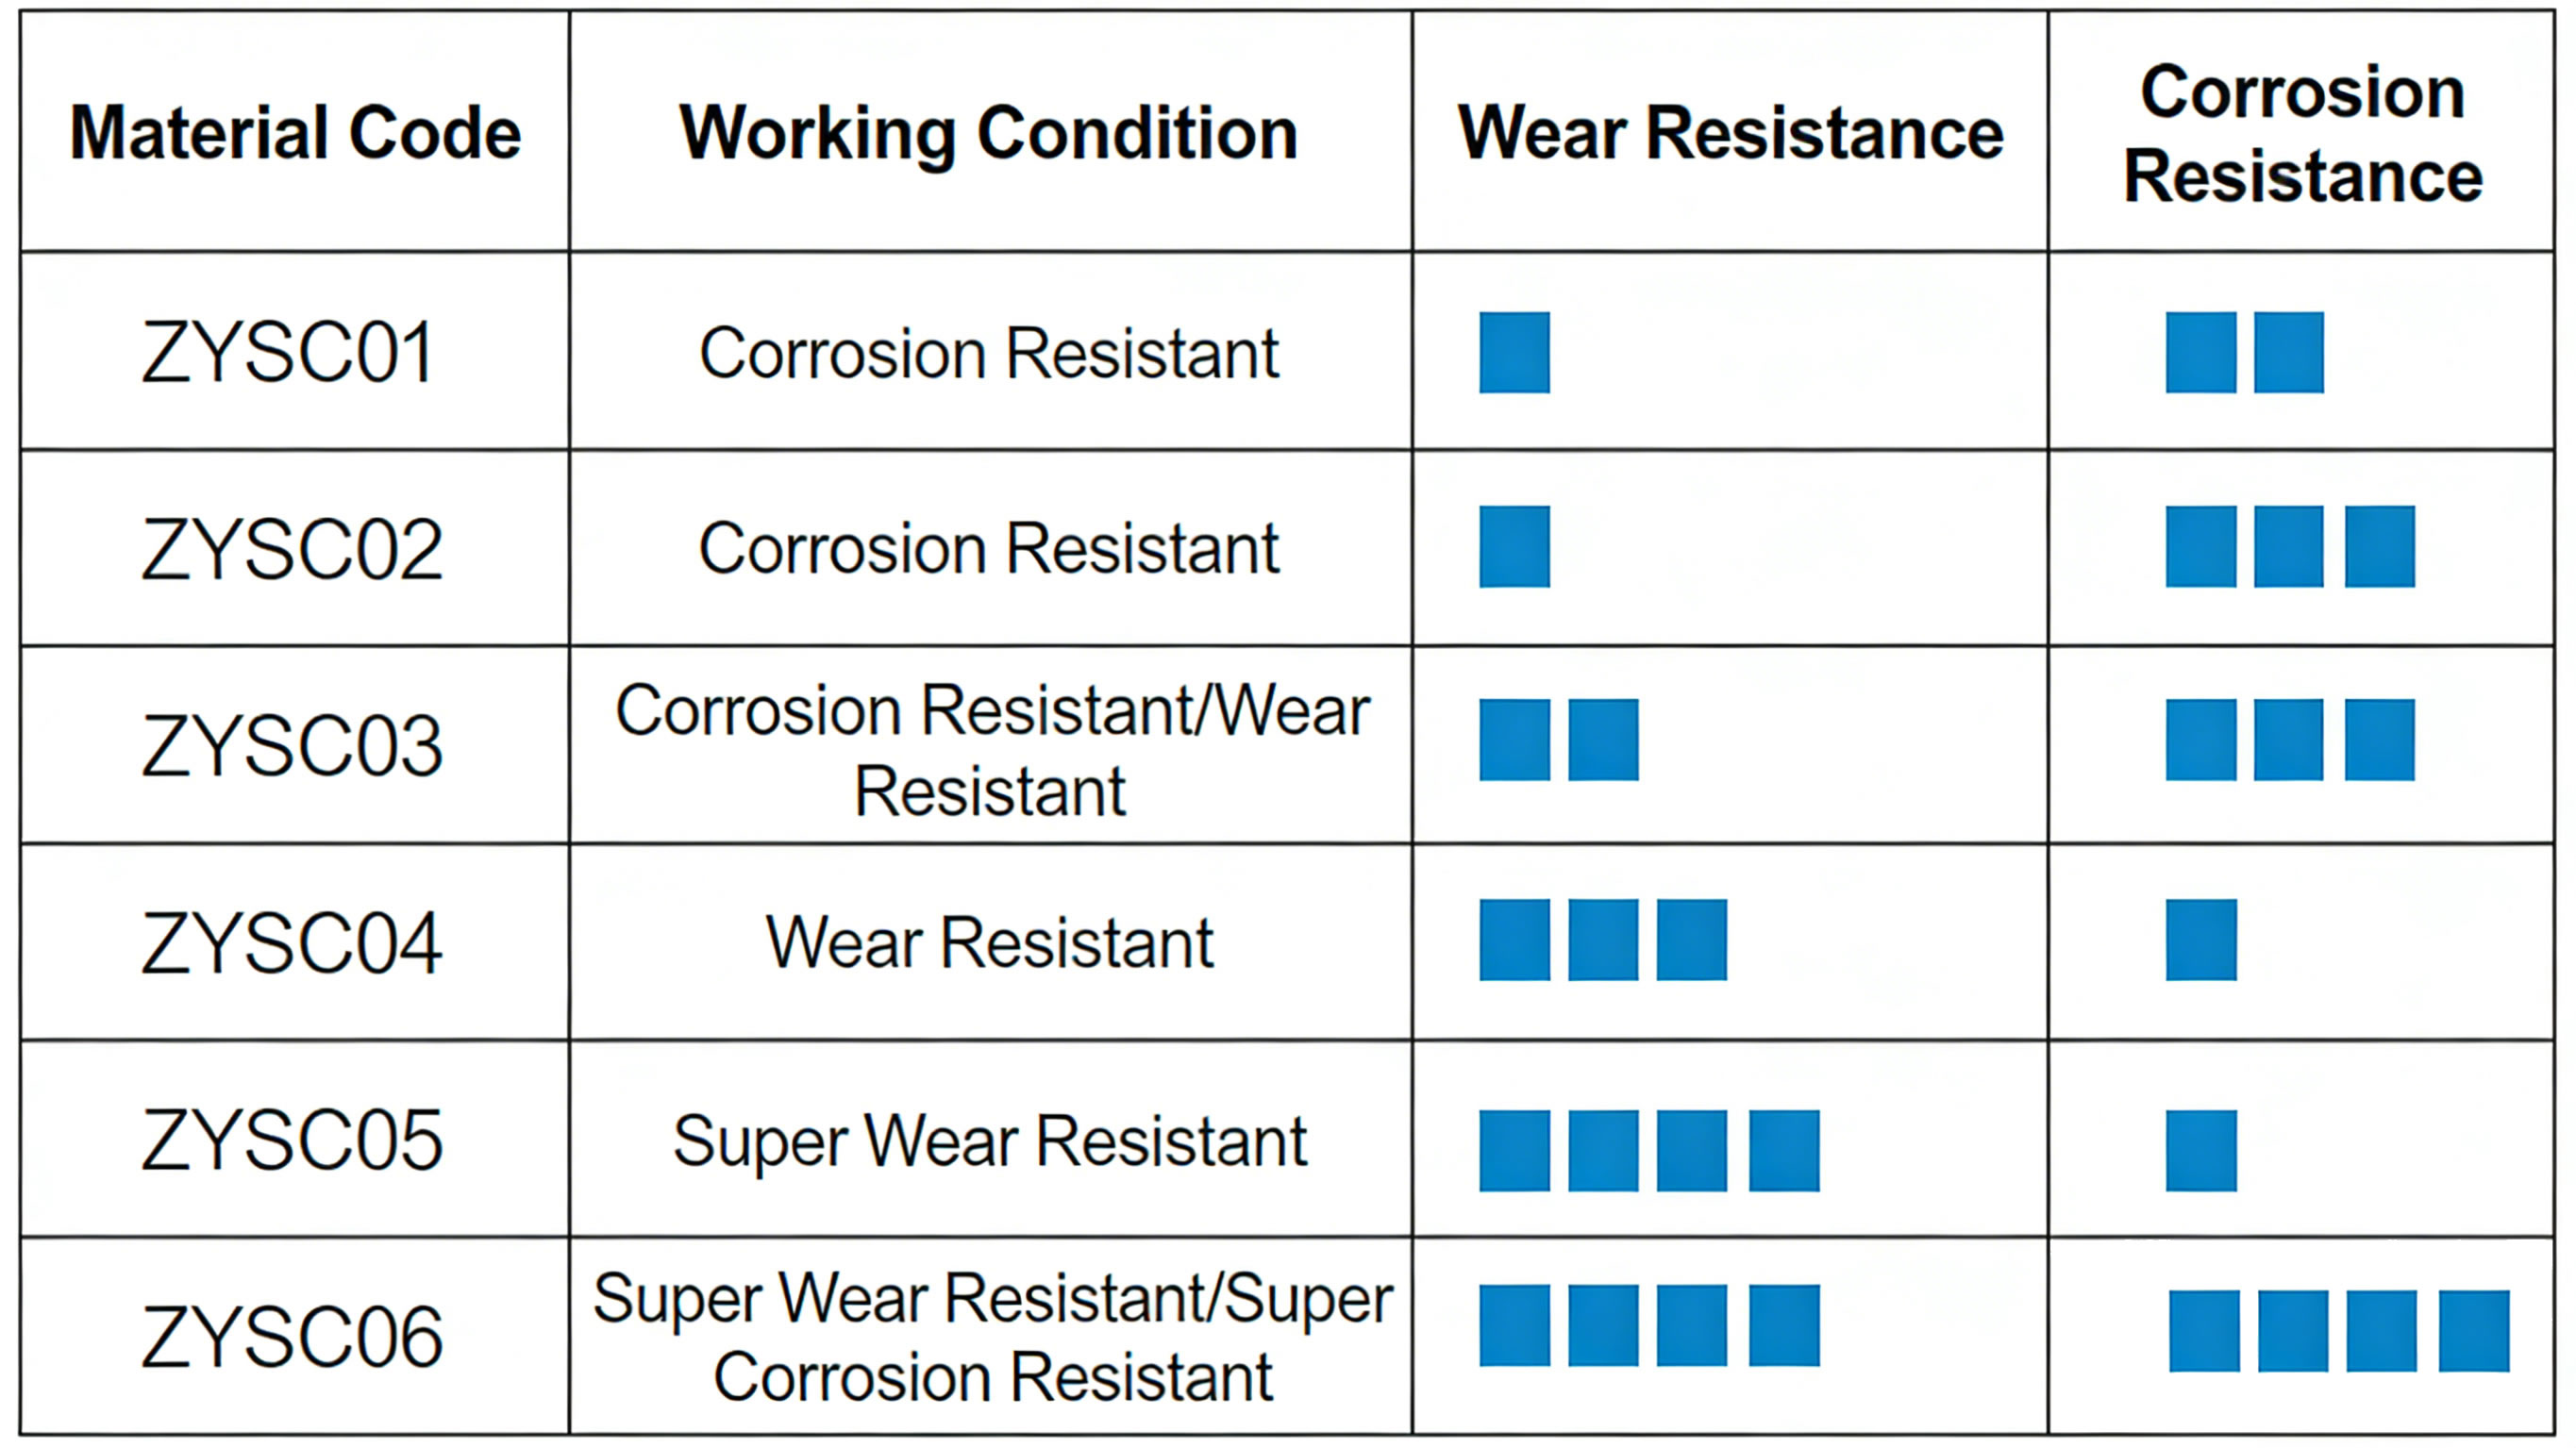
Ohun elo fun Extruder dabaru irinše: Ti ṣe deede si Awọn ipo Ṣiṣẹ
Awọn ohun elo skru ti Excellence ti ṣelọpọ lati awọn ohun elo ti o ga julọ, ti a ti yan da lori yiya resistance, ipata resistance, ifarada otutu, ati iye owo-doko. Awọn ọtun ohun elo ti o fẹ pan dabaru iṣẹ aye lati 3-6 osu (boṣewa irin) si 1-5 odun (Ere ohun elo), da lori ohun elo:
- Ga-iyara ọpa irin: W6Mo5Cr4V2
- Awọn ohun-ini bọtini: Lile soke to HRC 62-65, o tayọ yiya resistance, ga-otutu agbara (soke si 600 °C), ati ti o dara toughness (koju chipping / wo inu).
- Awọn ohun elo to dara julọ: Awọn ilana extrusion ti o ga julọ (awọn pilasitik ti o kun pẹlu kalisiomu kaboneti / talc / okun gilasi, tunlo pilasitik pẹlu abrasive contaminants, roba yellow).
- Igbesi aye Iṣẹ: 18-24 osu fun 24/7 isẹ pẹlu 50% kún PVC agbo (3x gun ju nitrided irin).
- Aje Anfani: Iye owo iwaju ti o ga julọ ($800-$1,500 fun mita) aiṣedeede nipasẹ 70% idinku ninu rirọpo igbohunsafẹfẹ ati downtime.
- Nitrided irin: 38CrMoAl
- Awọn ohun-ini bọtini: Lile dada to HRC 58-60 (nitrided Layer 0.5-0.8mm nipọn), ti o dara rirẹ resistance, dede ipata resistance, ati iye owo-doko.
- Awọn ohun elo to dara julọ: Standard extrusion lakọkọ (wundia PE / PP / ABS, kekere-filler agbo <20%, awọn ohun elo ti kii ṣe ibajẹ).
- Igbesi aye Iṣẹ: 6-12 osu fun 24/7 isẹ pẹlu wundia PE / PP (boṣewa ile ise fun gbogboogbo-idi extrusion).
- Aje Anfani: Iye owo iwaju kekere ($300-$600 fun mita) - apẹrẹ fun iṣelọpọ ipele kekere tabi awọn laini extrusion iwọn kekere.
- Irin ti ko njepata: 316L, C276, ati be be lo.
- Awọn ohun-ini bọtini: Iyatọ ipata resistance (316L: sooro si ìwọnba acids / ìtẹlẹ; C276: sooro si simi kemikali bi chlorine, sulfuric acid, ati awọn olomi ti halogenated), ounje-ite ibamu (316L pade FDA 21 CFR 177.1520), ati iduroṣinṣin iwọn otutu (up to 800°C for C276).
- Awọn ohun elo to dara julọ: Corrosive material processing (chemical extrusion, PVC with acidic stabilizers), food/beverage packaging extrusion (FDA-ni ifaramọ), medical device extrusion (biocompatible materials).
- Igbesi aye Iṣẹ: 2-5 years for chemical extrusion (no corrosion-related wear), 12-18 months for food-grade extrusion.
- Ibamu: 316L is FDA/USDA compliant for food-contact applications; C276 is ATEX-certified for explosive chemical environments.
- Hot isostatic pressing (HIP) ohun elo
- Awọn ohun-ini bọtini: HIP processing eliminates internal porosity in the material (iwuwo >99.9%), resulting in ultra-high wear resistance (2x higher than W6Mo5Cr4V2), exceptional corrosion resistance, and uniform mechanical properties throughout the screw.
- Awọn ohun elo to dara julọ: Extreme operating conditions (abrasive ceramic-filled polymers, high-temperature engineering plastics like PEEK/PEI, corrosive chemical extrusion).
- Igbesi aye Iṣẹ: 3-5 years for 24/7 operation with ceramic-filled PEEK (the longest service life of any screw material).
- Aje Anfani: Iye owo iwaju Ere ($1,800-$3,000 fun mita) - ROI waye ni 12-18 osu fun ga-iwọn didun, ga-yiya gbóògì ila.
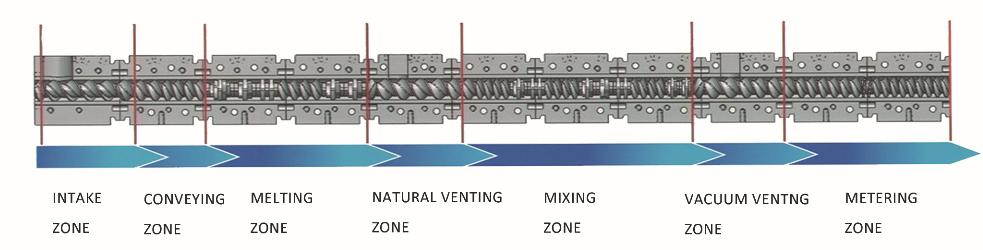
Ohun elo-Pato Awọn ẹya ara dabaru
1. Ṣiṣu Componding dabaru irinše
Fun ṣiṣu compounding (masterbatch gbóògì, kún polima extrusion, tunlo ṣiṣu reprocessing), Awọn paati skru ti Excellence jẹ iṣelọpọ lati mu pipinka pọ si ati dinku yiya:
- Ipin ijinle Groove: 1.55 (boṣewa) tabi 1.4 (ga-filler agbo >40%).
- Ohun elo: W6Mo5Cr4V2 (ga-filler) tabi 38CrMoAl (kekere-filler).
- Aṣa Awọn ẹya ara ẹrọ: Ese dapọ pinni, idena ofurufu, ati awọn agbegbe idinku irẹrun lati ṣe idiwọ agglomeration kikun ati ibajẹ ohun elo.
- Data išẹ: 98% aropo pipinka uniformity (jẹrisi nipasẹ idanwo SPE), 40% idinku ninu dabaru yiya akawe si jeneriki compounding skru.
2. Kemikali & Ibaje Ohun elo dabaru irinše
Fun kemikali extrusion (epo-orisun polima, awọn afikun ibajẹ, kemikali masterbatches), ipata resistance ti wa ni ayo:
- Ipin ijinle Groove: 1.6-1.8 (maximizes free iwọn didun fun epo evaporation).
- Ohun elo: C276 (awọn kemikali lile) tabi 316l (ìwọnba corrosives).
- Aṣa Awọn ẹya ara ẹrọ: Dan didan flight roboto (Ra ≤ 0.8μm) lati dena ifaramọ ohun elo, edidi dabaru dopin lati se imukuro kemikali jijo.
- Ibamu: ATEX-ifọwọsi fun awọn agbegbe kemikali bugbamu, REACH-ni ifaramọ fun awọn ilana kẹmika EU.
3. Ounjẹ & Iṣoogun-Ite dabaru irinše
Fun ounje apoti ati egbogi ẹrọ extrusion, imototo ati biocompatibility jẹ pataki:
- Ipin ijinle Groove: 1.55 (awọn iwọntunwọnsi dapọ ati kekere rirẹ-run).
- Ohun elo: 316L alagbara, irin (FDA/USDA ni ifaramọ).
- Aṣa Awọn ẹya ara ẹrọ: Apẹrẹ mimọ-rọrun (ko si awọn agbegbe ti o ku fun idagbasoke kokoro-arun), didan roboto (Ra ≤ 0.4μm), ati awọn lubricants ti kii ṣe majele (ounje-ite).
- Ibamu: FDA 21 CFR 177.1520 (ounje-olubasọrọ), ISO 10993 (egbogi ẹrọ biocompatibility).
4. Ga-otutu Engineering Ṣiṣu dabaru irinše
Fun awọn pilasitik ẹrọ (WO, PEI, PA66 pẹlu okun gilasi), agbara otutu-giga ati resistance resistance jẹ bọtini:
- Ipin ijinle Groove: 1.4-1.55 (ga iyipo fun ga-iki melts).
- Ohun elo: W6Mo5Cr4V2 ti a ṣe ilana HIP tabi C276 (ga-otutu iduroṣinṣin).
- Aṣa Awọn ẹya ara ẹrọ: Awọn ikanni itutu ni mojuto dabaru (din ti abẹnu alapapo nipa 25%), wọ-sooro bo (tungsten carbide) lori flight awọn italolobo.
- Data išẹ: Ṣe itọju iduroṣinṣin iwọn ni 400 ° C, aye iṣẹ ti 3+ odun fun gilasi okun-kún PEEK extrusion.
Imọ ni pato & Iṣakoso didara
1. Onisẹpo Tolerances
Awọn paati skru ti Excellence jẹ iṣelọpọ si ISO ti o muna 9001:2015 didara awọn ajohunše, pẹlu onisẹpo tolerances ti:
- Ode opin (D0): ± 0.02mm (lominu ni fun agba fit).
- Gbongbo opin (Lati): ± 0.03mm (idaniloju dédé yara ijinle ratio).
- Ipo ofurufu: ± 0.05mm (ilosiwaju ohun elo aṣọ).
- Titọ: ≤0.01mm/m (idilọwọ yiya agba ati jijo ohun elo).
Gbogbo awọn skru ni a ṣe ayẹwo ni lilo awọn ẹrọ wiwọn ipoidojuko CNC (CMM) lati mọ daju tolerances ṣaaju ki o to sowo.
2. Dada Itọju Aw
Lati mu iṣẹ ṣiṣe pọ si, Excellence nfun awọn itọju dada iyan fun dabaru irinše:
- Nitriding: Fun irin 38CrMoAl (boṣewa) – mu dada líle to HRC 58-60.
- Tungsten Carbide Aso: Fun W6Mo5Cr4V2, irin – mu yiya resistance nipasẹ 50% fun awọn ohun elo abrasive.
- Ibora PTFE: Fun irin 316L - dinku ifaramọ ohun elo (apẹrẹ fun alalepo ohun elo bi TPE/TPU).
- Electropolishing: Fun irin 316L / C276 - ṣe ilọsiwaju ipata resistance ati imototo (ounje / egbogi ohun elo).
3. Ilana Iṣakoso Didara
Gbogbo paati skru Excellence gba ilana iṣakoso didara-igbesẹ kan:
- Aise ohun elo ayewo (ijẹrisi ijẹrisi itupalẹ fun ipele ohun elo ati awọn ohun-ini).
- Ṣiṣe ẹrọ CNC pẹlu ibojuwo onisẹpo akoko gidi.
- Ooru itọju (quenching / tempering fun irin irin, nitriding fun 38CrMoAl) pẹlu idanwo lile.
- Dada itọju (ti o ba wulo) pẹlu idanwo adhesion.
- CMM onisẹpo iyewo (ni kikun ifarada ijerisi).
- Yiyi iwọntunwọnsi igbeyewo (ISO 1940-1:2016) – vibration amplitude <0.1mm at max operating speed.
- Final visual inspection and certification (material traceability, dimensional report, hardness report).
All quality control data is retained for 10 odun, ensuring full traceability for regulatory compliance (IATF 16949 fun Oko, FDA for medical).
Ikẹkọ Ọran: HIP Material Screws Reduce Downtime for Ceramic-Filled PEEK Extrusion (USA)
A US aerospace component manufacturer was facing frequent screw failures (every 3 osu) when extruding ceramic-filled PEEK (30% alumina filler) for aircraft parts:
- Awọn italaya atilẹba:
- W6Mo5Cr4V2 screws wore out rapidly (flight tip wear >1mm in 3 osu) due to ceramic abrasion.
- Unplanned downtime (8 hours per screw replacement) – lost production of $15,000 per downtime event.
- Inconsistent part dimensions (due to increasing screw clearance) – 15% alokuirin oṣuwọn.
- Excellence Solution: Custom HIP-processed W6Mo5Cr4V2 screw components with tungsten carbide coating, groove depth ratio 1.4 (iyipo giga), ati idankan flight design.
- Awọn abajade Lẹhin fifi sori ẹrọ:
- Dabaru iṣẹ aye tesiwaju lati 36 osu (12x gun ju atilẹba skru).
- Unplanned downtime dinku nipa 92% (1 downtime iṣẹlẹ fun 3 ọdun vs. 4 fun odun).
- Oṣuwọn alokuirin dinku si 1% (dédé apa mefa nitori iwonba dabaru yiya).
- Lododun iye owo ifowopamọ ti $180,000 (downtime + ohun elo + dabaru rirọpo owo).
- ROI waye ni 8 osu (dabaru iye owo $2,800 vs. lododun ifowopamọ $180,000).
Alakoso imọ-ẹrọ ọgbin sọ asọye: “Awọn skru ohun elo HIP ti o dara julọ ti yipada ilana extrusion PEEK wa. A ko ni aniyan mọ nipa akoko isinmi ti a ko gbero, ati didara apakan wa ti ni ilọsiwaju lati pade awọn ifarada ti ile-iṣẹ afẹfẹ (± 0.01mm). Eyi ti gba wa laaye lati ni aabo 2 awọn iwe adehun ọkọ ofurufu tuntun ti o tọ $2M ni ọdọọdun.”
Fifi sori ẹrọ, Itoju & Awọn Itọsọna Iyipada
1. Dabaru fifi sori o dara ju Àṣà
Fifi sori to dara ṣe idaniloju iṣẹ ṣiṣe ti o dara julọ ati idilọwọ yiya ti tọjọ:
- Mọ agba extruder daradara (yọ atijọ ohun elo aloku) ṣaaju fifi sori ẹrọ dabaru tuntun - lo ọpa fifọ agba ati oluranlowo mimọ-ounjẹ (FDA-ni ifaramọ fun ounje / egbogi ohun elo).
- Ṣayẹwo agba fun yiya (wiwọn agba akojọpọ opin) – ropo agba ti o ba ti kiliaransi >0.5mm (kiliaransi ti o pọju nfa ipadasẹhin ohun elo ati idapọ ti ko dara).
- Fi sori ẹrọ dabaru nipa lilo imuduro gbigbe (yago fun sisọ tabi họ awọn ọkọ ofurufu) – Yiyi dabaru pọ si olupese ni pato (ojo melo 300-500 Nm).
- Ṣayẹwo dabaru titete (lilo atọka kiakia) – runout yẹ ki o wa <0.02mm ni sample dabaru.
- Ṣe ṣiṣe gbigbẹ (ko si ohun elo) ni kekere iyara (50 rpm) fun 10 iṣẹju – ṣayẹwo fun ajeji ariwo / gbigbọn (tọkasi aiṣedeede).
Iperegede pese itọnisọna alaye fifi sori ẹrọ pẹlu awọn fọto ati awọn pato iyipo fun gbogbo awọn awoṣe dabaru.
2. Itọju Idena fun Awọn ohun elo Skru
Itọju deede fa igbesi aye dabaru ati ṣetọju iṣẹ ṣiṣe:
- Itọju ojoojumọ:
- Nu dabaru lẹhin gbóògì (nu pẹlu ninu yellow) lati yọ awọn iyokù ohun elo kuro (idilọwọ awọn carbonization ati ipata).
- Ṣayẹwo skru sample ati dapọ eroja fun yiya / bibajẹ (wiwo wiwo nigba ìwẹnu).
- Itọju oṣooṣu:
- Wiwọn skru flight kiliaransi (agba akojọpọ iwọn ila opin - dabaru lode opin) - ṣe igbasilẹ data lati tọpa oṣuwọn yiya.
- Lubricate dabaru pọ (lo ga-otutu girisi, FDA-ni ifaramọ ti o ba nilo).
- Ṣayẹwo fun ikojọpọ ohun elo ni awọn agbegbe ti o ku (dapọ eroja, idena ofurufu) – mọ pẹlu kan fẹlẹ idẹ (yago fun họ ofurufu roboto).
- Itọju Ẹẹmẹrin:
- Yọ dabaru fun kikun ayewo (iwọn sisanra ofurufu, ṣayẹwo fun ipata / wo inu).
- Pólándì kekere yiya lori flight awọn italolobo (lilo 400-grit sandpaper) to restore dimensional accuracy.
- Inspect barrel liner for wear (replace if necessary to maintain optimal clearance).
3. Screw Replacement Criteria
Replace screw components when:
- Flight tip wear >1mm (causes poor mixing and inconsistent output).
- Corrosion pitting >0.5mm deep (risk of material contamination and structural failure).
- Cracks in flights or core (safety hazard – risk of screw breakage during operation).
- Screw clearance >0.8mm (material backflow reduces extruder efficiency by >20%).
- Material degradation (MFR variation >10%) – indicates poor mixing due to worn flights.
Excellence offers a screw inspection service (on-site or lab-based) to assess wear and recommend replacement timing.
FAQs About Excellence Extruder Screw Components
Q: Can Excellence customize screw components for non-standard extruder sizes (f.eks., 65mm, 90mm opin)?
A: Bẹẹni. Excellence manufactures dabaru irinše fun gbogbo boṣewa extruder diameters (15mm to 200mm) ati aṣa diameters (fun onibara yiya). A tun gbe awọn ẹya ibeji-dabaru (àjọ-yiyi ati counter-yiyi) fun compounding extruders, pẹlu awọn iwọn ipolowo lati 10mm si 100mm.
Q: Kini akoko asiwaju fun awọn paati dabaru aṣa (aṣayan ohun elo + groove depth ratio + specialized oniru)?
A: Standard dabaru irinše (38CrMoAl, 1.55 groove depth ratio) ni a asiwaju akoko ti 2-3 ọsẹ. Aṣa irinše (Awọn ohun elo HIP, specialized iho ijinle ratio, dapọ eroja) beere 4-6 ọsẹ. Isejade iyara (1-2 ọsẹ fun bošewa, 3 ọsẹ fun aṣa) wa fun afikun 25% ọya.
Q: Ṣe Excellence pese awọn ijabọ idanwo ohun elo fun awọn paati dabaru?
A: Bẹẹni. Gbogbo awọn paati skru wa pẹlu iwe-ẹri ohun elo kan (ijẹrisi ti onínọmbà - COA) ijẹrisi ohun elo ite, lile, ati akojọpọ kemikali. Fun awọn ohun elo HIP, a tun pese awọn ijabọ ṣiṣe HIP (iwuwo, porosity) ati idanwo ti kii ṣe iparun (NDT) awọn iroyin (ultrasonic testing for internal defects).
Q: How do I select the right material for my extrusion application?
A: Excellence’s technical team provides a free material selection guide based on:
- Iru ohun elo (wundia / tunlo, filled/unfilled, corrosive/non-corrosive).
- Extrusion temperature (high-temperature engineering plastics vs. standard polymers).
- Production volume (24/7 operation vs. batch production).
- Isuna (upfront cost vs. lapapọ iye owo ti nini).
We also offer a trial program (30-day test of a sample screw) for new customers to validate performance before full purchase.
Q: What warranty is provided for Excellence screw components?
A: Standard warranty: 12 months for 38CrMoAl and 316L screws, 24 months for W6Mo5Cr4V2 and HIP material screws (covers manufacturing defects and premature wear <0.5mm in the first year). Extended warranty (36 osu) wa fun afikun 15% ọya, including annual wear inspections.
For over two decades, Excellence’s extruder screw components have set the industry standard for wear resistance, ipata Idaabobo, and application-specific performance. Whether you’re extruding standard PE/PP, awọn kemikali ipata, food-grade polymers, or high-temperature engineering plastics, our screws are engineered to maximize uptime, din owo, and improve product quality. Contact our technical team today to request a free screw design consultation and quote tailored to your extrusion process requirements.

