

Постачальник бочок двошнекового екструдера: Комплексний аналіз торгівлі B2B для ринку в
Екструдер Makergear M2 Глобальний ринок двошнекових екструдерів зазнає значних змін, оскільки покупці B2B у Сполучених Штатах і Європейському Союзі шукають надійних постачальників, виробників, та оптових заводських партнерів. З еволюцією торгової політики, зміна ланцюгів поставок, і зростання попиту на переробку пластмас, харчова екструзія, Custom Матеріал ручного лиття Фабрика екструзії пластику і компаундування промисловості, розуміння поточного ландшафту є важливим для фахівців із закупівель. У цьому посібнику розглядається екосистема постачальників бочок двошнекового екструдера, динаміка торгівлі, можливості пошуку джерел, а також дієві стратегії для імпортерів і дистриб’юторів B2B, які прагнуть отримати конкурентні переваги всередині та за її межами.
Ландшафт політики зовнішньої торгівлі, що впливає на промислові компоненти
Торговельні відносини між Сполученими Штатами та Європейським Союзом залишаються одними з найбільш значущих у світовій економіці. Відповідно до США. Адміністрація міжнародної торгівлі (ITA), двостороння торгівля товарами між США та ЄС перевищила $900 мільярд в 2024, з промисловим обладнанням і компонентами—включаючи екструзійне обладнання та запасні частини—що становить значну частку цього обміну.
На початку, кілька політичних подій змінили середовище для B2B постачальників двошнекових екструдерів:
- Коригування тарифів під керівництвом торгового представника США (USTR): Триває перевірка розділу 301 tariffs and the EU's Carbon Border Adjustment Mechanism (CBAM) запровадили нові міркування щодо вартості для транскордонних поставок промислових компонентів на основі сталі та сплавів, в тому числі стовбури екструдера з азотованої сталі, біметалічні сплави, і композити з карбіду вольфраму.
- Регламент ЄС щодо машинобудування 2023/1230: Діє з раннього часу, цей регламент оновлює вимоги безпеки та відповідності для компонентів машин, що продаються на єдиному ринку ЄС. Постачальники стовбурів двошнекових екструдерів, орієнтованих на європейських покупців, повинні забезпечити відповідність маркуванню CE та оновлену технічну документацію (Європейська Комісія – Машинобудівний сектор).
- Торгово-технологічна рада (TTC): TTC продовжує сприяти узгодженню стандартів передового виробництва, що опосередковано приносить користь постачальникам прецизійних компонентів, таких як бочки екструдера, зменшуючи повторне тестування та вимоги до сертифікації.
- Антидемпінгові розслідування: The European Commission's Directorate-General for Trade has maintained vigilance on underpriced industrial imports. Постачальники з окремих регіонів стикаються з антидемпінговими митами, що створює можливості для сумісних виробників двошнекових екструдерів, які можуть продемонструвати справедливі ціни та сертифікати якості (Захист торгівлі ЄС).
Для B2B покупців, Ці зміни в політиці означають, що вибір постачальника бочок для двошнекового екструдера з надійною інфраструктурою відповідності—включаючи ISO 9001 атестація, простежуваність матеріалу, та експертиза експортної документації—більше не є необов’язковим, а базовою вимогою для безперешкодної трансатлантичної торгівлі.
Вид з висоти пташиного польоту на великий міжнародний судноплавний порт із контейнеровозами та логістичною інфраструктурою, що представляє B2B із США та ЄС
Огляд галузі: Бочки двошнекового екструдера в глобальному ланцюгу поставок
Двошнекові екструдери є робочими конячками в багатьох галузях—компаундування пластмас, харчова обробка, фармацевтичні препарати, виробництво гуми, і хімічна обробка. Бочки, які розміщують переплетення Що таке двошнековий екструдер або гвинти, що обертаються одночасно, є одними з найбільш критичних зношуваних компонентів у цих машинах. Вони повинні витримувати екстремальні температури (часто перевищує 300°C), високий тиск, абразивні або корозійні матеріали. Виробник підводного пелетизатора
Глобальний ринок двошнекових екструдерів оцінювався приблизно в $5.2 мільярд в 2024, згідно з галузевими оцінками, опублікованими Grand View Research, сегмент стволів і гвинтів становить значну частину попиту на вторинному ринку та заміні. Ключові чинники ринку включають:
- Зростання переробки переробленого пластику, що збільшує швидкість зносу стовбура через забруднену сировину
- Розширення виробництва маткових сумішей і фарбування в Європі та Північній Америці
- Зростання попиту на екструзію фармацевтичного рівня (екструзія гарячого розплаву) які вимагають спеціальної футеровки стволів
- Збільшення впровадження двошнекових екструдерів, що обертаються одночасно, у виробництві харчових продуктів і кормів для домашніх тварин
Основні виробники екструдерів—в тому числі Коперіон (Німеччина), КрауссМаффей (Німеччина), Лейстріц (Німеччина), і JSW (Японія)—вихідні бочки як від власного виробництва, так і від зовнішніх спеціалізованих постачальників. Це створює надійний ринок B2B для незалежних виробників двогвинтових екструдерів і заводів, які можуть забезпечувати OEM-еквівалент або найвищу якість за конкурентними цінами.
Торгові можливості B2B для постачальників двошнекових бочок екструдера
Перетин диверсифікації ланцюга поставок, тенденції nearshoring, а зростаючий попит на заміну створює численні можливості для постачальників бочок двошнекового екструдера, які обслуговують коридор:
1. Попит на заміну та післяпродажне обслуговування
Бочки екструдера є витратними компонентами зі стандартним терміном служби 12–36 місяців залежно від тяжкості застосування. Встановлена база двошнекових екструдерів лише в Європі перевищує 15,000 одиниць по всій Німеччині, Італія, Франція, і країни Бенілюксу. У США, сектор переробки пластмас Екструдований алюмінієвий закруглений кут експлуатує тисячі двошнекових ліній, зосереджених у Техасі, Огайо, Мічиган, і півд.-сх. Ця встановлена база створює постійний попит на вторинному ринку, що сприяє постачальникам, які пропонують швидкі терміни виконання, широка сумісність (Коперіон ЗСК, Leistritz ZSE, Берсторфф, тощо), і конкурентоспроможні MOQ.
2. Диверсифікація ланцюга поставок
Збої в ланцюжках поставок після пандемії та геополітична напруженість спонукали покупців із США та ЄС диверсифікувати свою базу постачальників. За словами а 2024 опитування по McKinsey & Компанія, 78% менеджерів із промислових закупівель повідомили про активний пошук альтернативних постачальників критичних деталей, що зношуються. Заводи з двошнекових екструдерів, які можуть продемонструвати надійну якість, прозоре ціноутворення, і логістичні можливості для доставки CIF до основних портів (Роттердам, Гамбург, Лос-Анджелес, Х'юстон) мають хороші позиції, щоб вловити цей зсув.
3. Налаштування та технічне партнерство
Екструдер Pp з розплаву Покупці B2B все частіше шукають постачальників, які виконують роль технічних партнерів, а не постачальників товарів. Це включає такі можливості, як:
- Спеціальна геометрія отворів і матеріали вкладишів (Сплави на основі Ni, Матеріали PM-HIP, керамічні покриття)
- Зворотне проектування застарілих специфікацій стовбура
- Аналіз зносу для конкретного застосування та консультації щодо оптимізації терміну служби стовбура
- Спільна розробка бочок для нових платформ екструдера
Інтер'єр промислового виробничого приміщення з обробним обладнанням з ЧПУ, що використовується для точного виготовлення компонентів екструдера
Виклики, з якими стикаються покупці та постачальники B2B на ринку екструдерів
Незважаючи на можливості, У торгівлі двошнековими екструдерами B2B зберігається кілька проблем: Екструдер оптом
Перевірка якості на відстані
Якість бочки залежить від металургійної точності—однорідність твердості (зазвичай 58–65 HRC для азотованих стволів), допуски концентричності (±0.02мм), і цілісність зв'язку вкладиша. Покупці B2B, які імпортують від закордонних постачальників, стикаються з проблемою перевірки цих специфікацій без перевірки на місці. Рішення включають сторонні послуги перевірки (SGS, Бюро Верітас), аудит заводу-постачальника, і вимагають сертифікатів перевірки матеріалів (МТС) з кожною відправкою.
Логістика та терміни виконання
Заміна стовбура екструдера часто є терміновою—незапланований простой коштує переробникам пластику 5000 доларів США–$20,000 за годину. Постачальники, які мають регіональні склади (напр., митні склади в Роттердамі або розподільчі центри в Х'юстоні) отримати значну конкурентну перевагу над тими, хто доставляє виключно із заводських місць із 6–8 тижневий термін виконання.
Інтелектуальна власність і сумісність специфікацій
Постачальники екструдерів для пластику Багато специфікацій стволів є власністю OEM-виробників. Постачальники вторинного ринку повинні ретельно орієнтуватися на питання ІВ, забезпечення сумісності замінних стволів без порушення запатентованих конструкцій. Це вимагає глибоких інженерних знань і прозорого спілкування з покупцями щодо сумісності. Екструзія пластику U-каналом
Валюта та умови оплати
Трансатлантична торгівля B2B передбачає валютний ризик (Коливання USD/EUR) і різна культура оплати. Європейські покупці зазвичай очікують 30–60 денні умови оплати, у той час як постачальники можуть віддати перевагу домовленостям про L/C або T/T. Встановлення довіри через страхування комерційних кредитів (Ейлер Гермес, Coface) і прогресивні платіжні структури допомагають подолати цей розрив.
Бізнес-професіонали переглядають торгові документи та контракти в сучасному офісі, представляючи переговори про закупівлі B2B
Географічні та політичні переваги для B2B екструдерної торгівлі
Торговий коридор пропонує структурні переваги, які приносять користь постачальникам і покупцям бочок двошнекового екструдера:
Розвинена логістична інфраструктура: Трансатлантичний судноплавний шлях є одним з найефективніших у світі. Час транзиту контейнерів з основних європейських портів (Роттердам, Гамбург, Антверпен) до портів східного узбережжя США (Нью-Йорк/Нью-Джерсі, Саванна) середній 10–14 днів. Маршрути західного узбережжя через Панамський канал додають 5–7 днів. Ця передбачуваність підтримує стратегії закупівель точно вчасно.
Регуляторне узгодження: І США, і ЄС дотримуються суворих, але все більш гармонізованих стандартів для промислових компонентів. ISO 9001 сертифікація управління якістю є загальновизнаною, і матеріальні норми (ВІД, ASTM, IN) мають значне перекриття, зменшення тягаря комплаєнсу для постачальників, які обслуговують обидва ринки.
Програми сприяння торгівлі: The US Customs and Border Protection's Customs-Trade Partnership Against Terrorism (C-TPAT) and the EU's Authorized Economic Operator (AEO) програми забезпечують прискорене очищення для сертифікованих імпортерів та експортерів, скорочення затримок на кордоні для термінових партій бочок (CBP – C-TPAT).
Зони вільної торгівлі: Обидва США (Зони зовнішньої торгівлі) і я (Вільні зони) запропонувати відстрочку мита та механізми зниження, які можуть знизити вартість імпортованих бочок екструдера, особливо для дистриб'юторів, які реекспортують або додають вартість перед остаточним продажем.
Постачальники бочок екструдера досягають успіху на ринках
Кейс-стаді 1: Європейська стратегія пошуку дистриб'юторів
Дистриб’ютор обладнання для сумішей пластмас середнього розміру, що базується в Нідерландах, зіткнувся зі зростанням витрат від свого традиційного німецького постачальника бочок. Шляхом кваліфікації альтернативної фабрики двогвинтових бочок екструдера з ISO 9001 та ISO 14001 сертифікати, дистриб'ютор досяг а 22% зниження витрат на закупівлю барелів при збереженні еквівалентних металургійних характеристик (азотовані 38CrMoAl бочки, 65 Твердість поверхні HRC). Ключовим фактором успіху став структурований процес кваліфікації: початковий зразок порядку 5 бочки, вимірювання розмірів і твердості третьої сторони SGS Нідерланди, з наступним 6-місячним польовим випробуванням на Coperion ZSK 58 лінія обробки армованого скловолокном PA6. Після підтвердження еквівалентного терміну служби (в межах 5% бочок OEM), дистриб'ютор перейшов 60% свого об’єму бареля новому постачальнику.
Кейс-стаді 2: US Compounder's Dual-Source Approach
Працює спеціальний компаундер у Техасі 12 двошнекові екструдерні лінії (поєднання моделей Leistritz і Century) реалізував стратегію подвійного постачання барелів у 2024. Компанія підтримувала відносини з вітчизняним американським виробником бочок для екстреної заміни (2-тиждень виконання, преміальна ціна) під час укладення угоди про оптову поставку із закордонним постачальником бочок для двошнекового екструдера для запланованої заміни (6-тиждень виконання, 35% економія коштів). Компанія повідомила про перевищення річної економії $180,000 щодо закупівлі бочок, одночасно зменшуючи незаплановані простої завдяки кращому плануванню запасів. The overseas supplier's willingness to maintain a consignment stock of 8 зазвичай використовувані розміри бочок на складі в Х'юстоні були названі вирішальним фактором.
Кейс-стаді 3: Фахівець з фармацевтичної екструзії
Європейському фармацевтичному виробнику були потрібні спеціальні бочки для екструзії гарячого розплаву (HME) твердих лікарських форм. Стандартні азотовані бочки були невідповідними через корозійну природу певних складів API. Компанія співпрацює з виробником двогвинтових екструдерів, здатних виробляти бочки з вкладишами Hastelloy C-276 і електрополірованими отворами. (Ра ≤ 0.4 μм). Це технічне партнерство вийшло за межі простого постачання—виробник стовбура надав дані аналізу зносу під час пробних запусків, що дозволяє фармацевтичній компанії оптимізувати профілі швидкості шнека та температури, зрештою подовжуючи термін служби стовбура 40% compared to their previous supplier's product.
Збільшене зображення високоточних промислових металевих компонентів, що представляють високоякісне виробництво бочки екструдера
Матеріалознавство за двогвинтовим екструдером: Що повинні знати покупці B2B
Вибір правильного постачальника бочок для двошнекового екструдера вимагає розуміння варіантів матеріалів і їх компромісів:
Бочки з азотованої сталі (38CrMoAl / 1.8509)
Найпоширеніший і економічно вигідний варіант. Gas nitriding produces a hardened surface layer (0.5–0.7mm depth, 950–1100 HV) that resists abrasive wear from standard polymer processing. Suitable for unfilled polymers, кольорова маткова суміш, and low-abrasion compounding. Typical service life: 8,000–15,000 години роботи.
Bimetallic Barrels
A centrifugally cast wear-resistant alloy liner (typically Fe-based or Ni-based) bonded to a structural steel outer shell. Bimetallic barrels offer 2–5x the wear life of nitrided barrels in abrasive applications (скловолокно, мінеральні наповнювачі, перероблений пластик із забрудненнями). Common liner alloys include Colmonoy 56 (По-Cr-B-Si) and iron-boron compositions. Ці стволи мають 40–80% вищий за ціну порівняно з азотованими альтернативами, але забезпечує вищу загальну вартість володіння у вимогливих додатках.
ПМ-ХІП (Порошкова металургія – Гаряче ізостатичне пресування) Бочки
Преміальний рівень для надзвичайної стійкості до зношування та корозії. Вкладиші PM-HIP (напр., CPM 10В, CPM 15В) досягти рівня твердості 60–64 HRC з винятковою міцністю. Використовується в високоабразивних сумішах (керамічні наповнювачі, металеві порошки) та корозійні середовища (обробка фторполімерів). Вартість 3–5х азотованих стволів, виправдано лише в тих випадках, коли ресурс стовбура є основним фактором витрат.
Керамічні та спеціальні покриття
Нові технології включають керамічні покриття з плазмовим напиленням (Cr₂O₃, Al₂O3-TiO₂) і PVD/CVD покриття для конкретних застосувань. Поки ще не мейнстрім, these options are gaining traction in food-grade and pharmaceutical extrusion where surface inertness and cleanability are paramount.
A reliable twin screw extruder barrels supplier should be able to advise B2B buyers on the optimal material selection based on the specific polymer, filler type, температура обробки, and throughput requirements of their application.
Процес промислового виробництва сталі з розплавленим металом, що представляє металургійний досвід, необхідний для барабана екструдера
Як оцінити постачальника бочок двошнекового екструдера для партнерства B2B
B2B-закупівлі бочок екструдера пов’язані зі значним технічним і комерційним ризиком. Ось структурована система оцінювання:
Оцінка технічної спроможності
- Діапазон сумісності з машиною: Чи пропонує постачальник бочки для основних платформ OEM (Коперіон, Лейстріц, КрауссМаффей, JSW, Берсторфф, Клекстраль, Вонисон)?
- Діапазон розмірів отворів: Чи можуть вони виготовляти бочки в лабораторних масштабах (16мм) до масштабу виробництва (300мм+)?
- Варіанти матеріалів: Чи пропонують азотовані, біметалічний, і варіанти PM-HIP?
- Допуски: Чи можуть вони утримувати концентричність отвору всередині ±0.015мм і обробка поверхні Ra ≤ 0.8 μм?
- Тестове обладнання: Чи є у них внутрішній тест на твердість (Роквелл, Вікерс), вимірювання ШМ, і ультразвукове тестування зв'язку для біметалічних бочок?
Система якості та сертифікати
- ISO 9001:2015 атестація (обов'язкова базова лінія)
- ISO 14001 (екологічний менеджмент, дедалі більше потребують покупці з ЄС)
- Відстеження матеріалу та сертифікати випробувань відповідно до EN 10204 Тип 3.1
- Задокументовані процедури контролю якості зі статистичним контролем процесу (SPC)
Комерційні та логістичні фактори
- Стандартні терміни виконання та прискорення
- Гнучкість MOQ (критично важливий для дистриб'юторів, які мають різні розміри бочок)
- Пропонуються Інкотермс (FOB, CIF, DDP)
- Програми регіонального складування або консигнаційного запасу
- Умови оплати та наявність комерційного кредиту
- Післяпродажне обслуговування та гарантійні умови
Майбутні тенденції торгівлі: Чого чекати в наступному 1–2 Місяці та далі
Виробник компаундного екструдера Кілька найближчих тенденцій формуватимуть ринок постачальників бочок для двошнекових екструдерів до середини:
Невизначеність тарифів і переважна покупка
З поточними переглядами торгової політики в США та ЄС, Покупці B2B, ймовірно, прискорять закупівлі бочок екструдера, щоб застрахуватися від потенційного підвищення тарифів. Постачальники з наявними товарними запасами та короткими термінами виконання отримають вигоду від такої поведінки упереджених покупок. The Світова організація торгівлі (СОТ) відзначив збільшення невизначеності торгової політики як ключовий фактор ризику для торгівлі промисловими товарами.
Посилення вимог до стійкості
The EU's Corporate Sustainability Reporting Directive (CSRD) а запропоновані SEC правила розкриття інформації про клімат спонукають покупців B2B до оцінки постачальників' екологічний слід. Виробники бочок двошнекового екструдера, які можуть надати дані про викиди вуглецю на бочку, використовуйте перероблену сталь, або продемонструють енергоефективні виробничі процеси отримають преференційний статус у рішеннях щодо закупівель.
Цифрові платформи закупівель
Пошук промислових компонентів B2B все більше переходить на цифрові платформи. Постачальники, які ведуть оновлені каталоги продукції з технічними характеристиками, прозорість ціноутворення, і можливості онлайн-запиту на свої власні веб-сайти та на платформах, як ThomasNet (США) і Євросторінки (ЄС) приверне все більшу частку уваги покупців.
Бум із переробленого пластику стимулює попит
The EU's mandatory recycled content targets (напр., 30% перероблений вміст у ПЕТ-пляшках 2030 відповідно до Положення про упаковку та відходи упаковки) і подібні мандати на рівні штатів США стимулюють значні інвестиції в інфраструктуру переробки пластику. Двошнекові екструдери є найкращою технологією для змішування перероблених смол, і абразивність переробленої сировини (забруднення, наповнювачі, змішані полімери) прискорює знос ствола. Цей структурний рушійний фактор попиту підтримуватиме зростання на ринку післяпродажного обслуговування екструдерів протягом багатьох років. Виробник пластикових екструдерних профілів
Nearshoring і Friend-Shoring
Тенденція до ближнього виробництва—виробництво ближче до кінцевих ринків—створює нові екструдерні установки в Мексиці (обслуговування попиту США), Східна Європа (обслуговування попиту ЄС), і Туреччина. Кожна нова установка екструдера представляє майбутній попит на заміну бочок, розширення адресного ринку для оптових постачальників бочок двошнекового екструдера.
Сучасний логістичний склад із організованими стелажами, що представляють ефективне управління ланцюгом поставок B2B для промисловості
Безпека на робочому місці в екструзійних операціях: Захист працівників за допомогою засобів безпеки B2B
Експлуатація двошнекових екструдерів пов’язана зі значними небезпеками на робочому місці, на які керівники об’єктів B2B та спеціалісти з техніки безпеки повинні звертати увагу. Середовище екструзії створює ризики, включаючи транспортування важких компонентів (бочки можуть важити 200–2,000 кг), високотемпературні поверхні (температура бочки зазвичай перевищує 250°C), експозиція розплавленого полімеру, а також фізичні вимоги до заміни бочок і процедур технічного обслуговування.
Критична роль захисного взуття в екструзійних установках
Серед усіх засобів індивідуального захисту (ЗІЗ) категорії, захисне взуття є, мабуть, найважливішим для працівників екструзійних установок. Відповідно до США. Бюро статистики праці (BLS), травми стопи становлять приблизно 10% усіх травм на виробництві, найбільш поширеним механізмом є розтрощення від падіння предметів. Особливо в екструзійних установках, ризики посилюються вагою та геометрією компонентів екструдера—впущений сегмент стовбура або гвинтовий елемент можуть спричинити катастрофічні травми стопи.
Стандарти захисту пальців ніг
Покупці B2B, які купують захисне взуття для працівників екструзійних установок, повинні розуміти відповідні стандарти:
- ASTM F2413 (стандарт США): Визначає стійкість до ударів (I/75 = 75 фут-фунтів) і опір стиску (C/75 = 2,500 фунти) для захисних носків. Це мінімальна вимога для екструзійних установок.
- В ISO 20345 (стандарт США): Визначає категорії захисного взуття від S1 до S5, з S3 (проміжна підошва проти проникнення, водонепроникний верх, енергопоглинаючий каблук) є рекомендованим мінімумом для екструзійних установок.
- Захист плеснової кістки (гора): Для працівників, які займаються обробкою та заміною бочок, плюсневі щитки забезпечують додатковий захист верхньої частини стопи за зоною носка.
Матеріали носків: Сталь vs. Композит проти. Алюміній
Сучасне захисне взуття пропонує кілька варіантів носків, кожен із компромісами, пов’язаними з використанням екструзійної установки:
- Сталеві підноски: Традиційний вибір, забезпечує максимальну стійкість до ударів і стиснення. Важчий за альтернативи, але забезпечує найвищий рівень захисту. Рекомендується для роботи зі стволом і важких завдань з обслуговування.
- Композитні підноски: Виготовлений з вуглецевого волокна, Кевлар, або пластик, армований скловолокном. Легше сталі (30–40% зниження ваги), неметалічні (вигідно для об'єктів з металодетекторами), і непровідні. Підходить для звичайних робіт з екструзійної підлоги, де низький ризик надзвичайного удару.
- Алюмінієві підноски: Золотий шлях—легший за сталь, але важчий за композит, з хорошою ударостійкістю. Більш тонкий профіль забезпечує більш зручну посадку в стандартному дизайні взуття.
Додаткові функції безпеки для екструзійних середовищ
Крім захисту пальців ніг, Взуття B2B для екструзійних установок повинно включати:
- Термостійка підошва: На екструзійні підлоги може бути розлитий розплавлений полімер або матеріал для гарячої продувки. Підошви з рейтингом 300°C контактна термостійкість (відповідно до EN ISO 20345 HRO) запобігає деградації підошви та прогоранню.
- Протиковзкі малюнки протектора: Полімерний пил, розлив пелет, і технологічні масла створюють небезпеку ковзання. Підошви з рейтингом SRC (протестовано як на керамічній плитці з розведеним мильним розчином, так і на сталі з гліцерином) забезпечують найвищу класифікацію опору ковзанню.
- Антистатичні або ESD властивості: Статичний розряд може викликати занепокоєння в умовах обробки певних полімерів. Антистатичне взуття (опір між 100 kΩ і 1,000 МΩ) безпечно розсіює накопичений заряд.
- Проміжна підошва, стійка до проколів: Нержавіюча сталь або текстиль (напр., Кевлар) проміжна підошва захищає від проникнення гострих металевих уламків, зламані гвинтові елементи, або кріплення в цеху.
- Хімічна стійкість: Верх і підошва повинні бути стійкими до розкладання звичайними екструзійними хімікатами, включаючи технологічні масла, чистячі розчинники, і полімерні добавки.
B2B закупівля захисного взуття: Найкращі практики
Для покупців B2B, які керують програмами ЗІЗ на екструзійних підприємствах, наступні методи закупівель оптимізують як безпеку, так і вартість:
- Проведіть оцінку небезпеки для конкретного місця: OSHA 29 CFR 1910.132 (США) та Директива ЄС 89/656/EEC вимагають від роботодавців оцінювати ризики на робочому місці перед вибором ЗІЗ. Задокументуйте конкретні ризики на кожній робочій станції—Зони обробки бочок вимагають більш високого рівня захисту, ніж диспетчерська.
- Вкажіть стандартом, не по бренду: Напишіть специфікації закупівлі з посиланням на ASTM F2413 або EN ISO 20345 вимоги до продуктивності, а не конкретні марки. Це відкриває базу постачальників і покращує цінову конкуренцію.
- Реалізувати програму заміни взуття: Захисне взуття в екструзійних середовищах зазвичай вимагає заміни кожні 6–12 місяців через знос підошви, теплова деградація, і хімічний вплив. Відповідний бюджет і відстежуйте інтервали заміни.
- Розглянемо загальну вартість володіння: Захисне взуття преміум-класу з кращих матеріалів може коштувати 50% більше, але триватиме вдвічі довше, зниження річних витрат на взуття на одного працівника та підвищення продуктивності, зумовленої комфортом.
- Обговоріть ціноутворення за обсягом: Оптова закупівля захисного взуття B2B для загальногосподарських програм (50+ пари) зазвичай дає 15–25% знижки від виробників і дистриб'юторів.
Інвестиції в належне захисне взуття – це не просто зобов’язання дотримуватися—він безпосередньо захищає робочу силу, яка обслуговує та обслуговує двошнекові екструдери та обробляє важкі бочки, які є центральними у виробничому процесі. Комплексна програма ЗІЗ, закріплені відповідним захисним взуттям, знижує рівень травматизму, lowers workers' витрати на компенсацію, and demonstrates the employer's commitment to workforce wellbeing.
Industrial worker wearing safety boots and protective equipment in a manufacturing facility representing workplace safety sta
Часті запитання (FAQ): Постачальник бочок двошнекового екструдера
- Q1: What is the typical lead time for custom twin screw extruder barrels?
- Standard nitrided barrels typically require 3–5 тижнів з моменту підтвердження замовлення. Bimetallic barrels require 5–8 weeks due to the centrifugal casting process. Прискорене виробництво (1–2 weeks for nitrided, 3–4 weeks for bimetallic) is available from suppliers maintaining semi-finished inventory. Suppliers with regional warehousing can deliver stock sizes within 3–5 робочі дні.
- Q2: Яка мінімальна кількість замовлення (MOQ) for B2B barrel purchases?
- MOQs vary by supplier. Many twin screw extruder barrels manufacturers accept single-piece orders for standard sizes, though pricing improves significantly at 5+ штук. Wholesale pricing tiers typically begin at 10–20 barrels per order. For distributors, річні рамкові угоди з квартальними графіками дзвінків пропонують найкраще поєднання ціни та гнучкості.
- Q3: Як перевірити якість бочки перед тим, як обрати нового постачальника?
- Запит на зразки бочок (1–3 штук) для незалежного тестування. Основні тести включають: Відображення твердості по Роквеллу/Віккерсу по поверхні отвору, Перевірка розмірів ШМ на діаметр і концентричність отвору, ультразвуковий контроль цілісності зв'язку біметалічної вкладиші, та перевірка складу матеріалу за допомогою спектрометрії. Сторонні інспекційні фірми (SGS, Бюро Верітас, TÜV) can perform these tests at the supplier's facility or upon receipt.
- Q4: Чи можуть післяпродажні бочки відповідати якості OEM?
- так, кваліфіковані постачальники двошнекових екструдерів регулярно виробляють бочки, які відповідають специфікаціям OEM або перевищують їх. The key is ensuring the supplier has accurate drawings or can reverse-engineer from a sample barrel, uses equivalent or superior materials, and maintains the same dimensional tolerances. Many aftermarket suppliers use the same raw material grades and heat treatment processes as OEMs.
- Q5: What certifications should a twin screw extruder barrels factory hold?
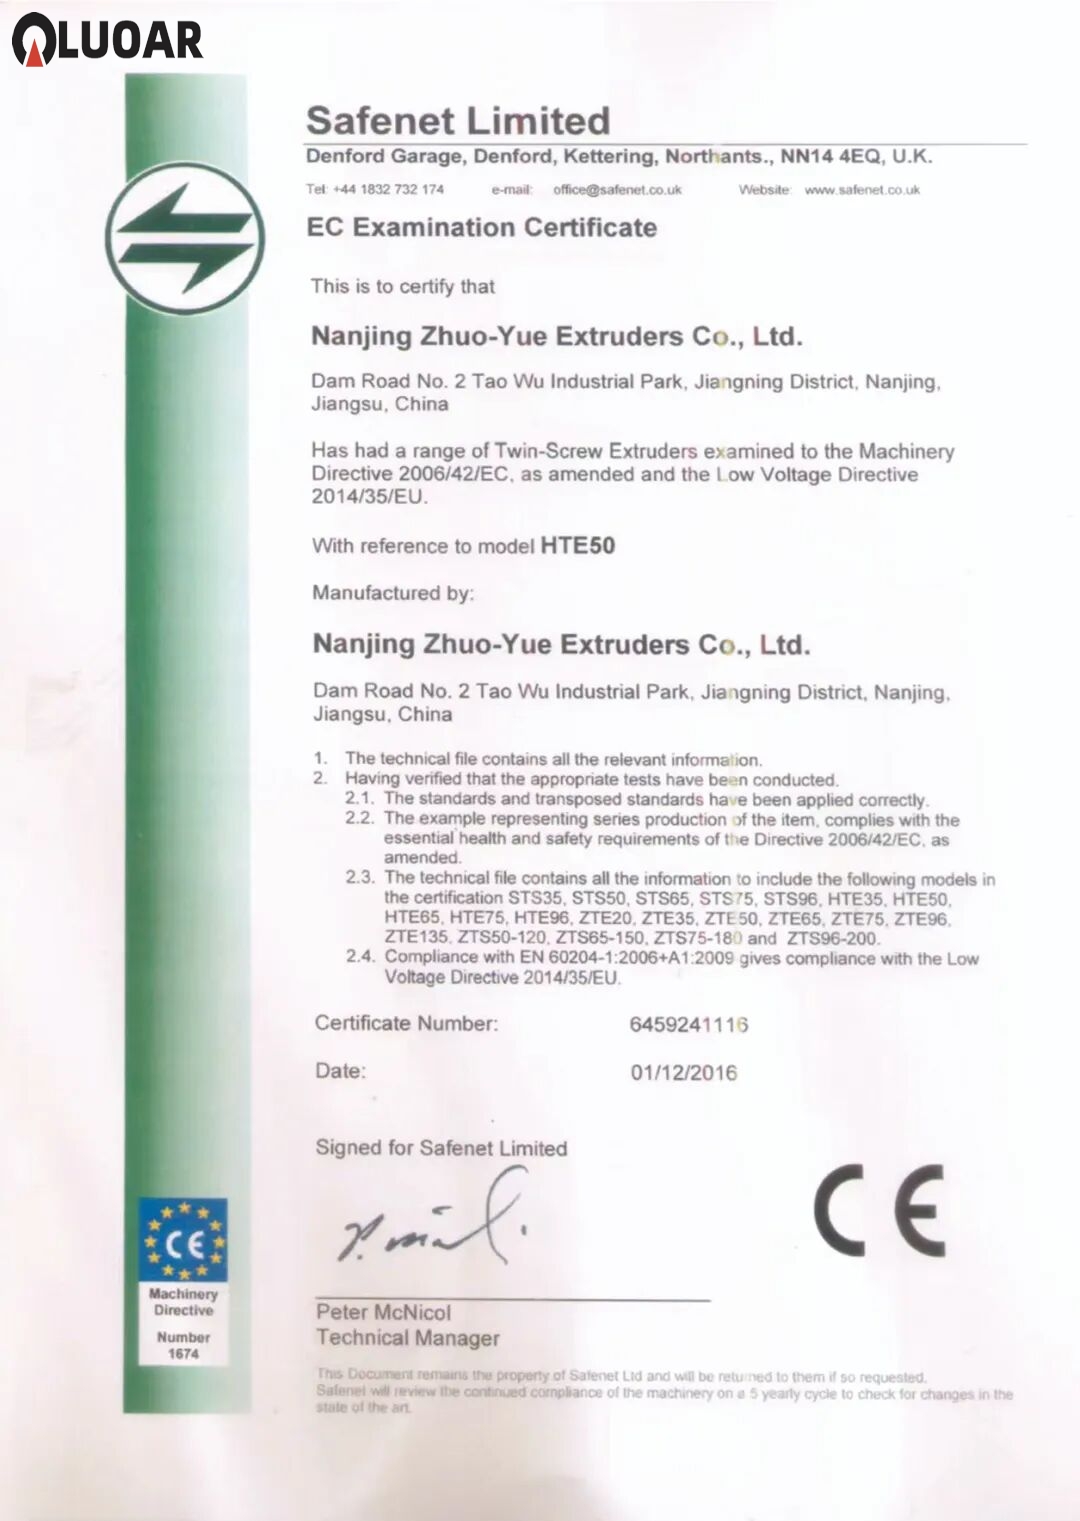
- Як мінімум: ISO 9001:2015 для управління якістю. For EU market supply: CE marking capability and compliance with the Machinery Regulation 2023/1230 де це можливо. Additional valuable certifications include ISO 14001 (екологічні), OHSAS 18001/ISO 45001 (охорона праці), and industry-specific certifications such as FDA compliance documentation for food-contact extrusion barrels or GMP documentation for pharmaceutical applications.
Висновок: Partnering with the Right Twin Screw Extruder Barrels Supplier
The B2B market for twin screw extruder barrels is characterized by technical complexity, quality criticality