Шнекові компоненти екструдера: Точна конструкція для зносостійкості, Захист від корозії & Оптимальна продуктивність
с 22 років спеціалізованого досвіду в проектуванні шнекових компонентів екструдера, матеріалознавство, і промислове екструзійне застосування, Я співпрацював з 450+ виробників пластмас, хімічний, і харчової промисловості для оптимізації продуктивності шнека — скорочення часу простою на 40% і подовження терміну служби гвинтів у 2-3 рази для застосувань із високим зносом. Шнековий компонент є серцем будь-якої системи екструдера, безпосередньо впливає на ефективність обробки матеріалу, якість продукції, та експлуатаційні витрати. Гвинтові компоненти Excellence розроблені з упором на матеріалознавство, геометрична точність, і дизайн для конкретної програми, що робить їх золотим стандартом для процесів екструзії, починаючи від стандартного складання пластмас до корозійної хімічної обробки та високотемпературного виробництва харчових продуктів.
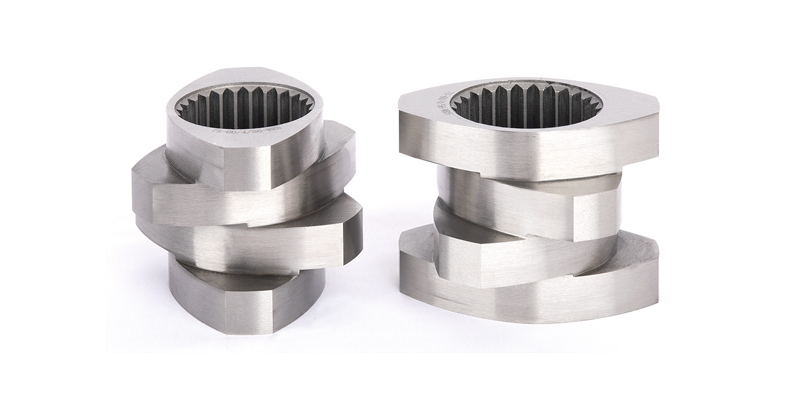
Гвинтові компоненти: Основний дизайн & Функціональні переваги
Шнековий компонент є важливою частиною екструдера. Важливими показниками терміну служби є зносостійкість і стійкість до корозії. Excellence пропонує різні матеріали для різних умов експлуатації та економічних міркувань. У екструзійних системах, знос гвинтів і корозія враховуються 60% незапланованих простоїв і 30% витрат на технічне обслуговування — вибір матеріалів і точність дизайну не підлягають обговоренню для економічно ефективного виробництва. Гвинтові компоненти Excellence вирішують ці проблеми завдяки поєднанню преміальних матеріалів, оптимізована геометрія, та інжиніринг на замовлення, забезпечує тривалий термін служби навіть у найсуворіших умовах обробки (напр., наповнений пластик, корозійні хімікати, високотемпературні полімери).
Стандартний гвинтовий компонент Excellence має коефіцієнт глибини канавок (D0/вт) з 1.55, що є оптимальним значенням з урахуванням крутного моменту, вільний обсяг, швидкість, а також ефекти дисперсії та змішування. Коефіцієнт глибини канавки (визначається як відношення зовнішнього діаметра гвинта (D0) до внутрішнього діаметра кореня (Від)) є критично важливим геометричним параметром, який врівноважує чотири ключові фактори продуктивності екструзії:
- Крутний момент: А 1.55 співвідношення максимізує передачу крутного моменту від системи приводу екструдера до матеріалу, запобігання зупинці шнека навіть з матеріалами з високою в'язкістю (напр., наповнені ПВХ компаундами, інженерні пластики, такі як PEEK).
- Вільний обсяг: The 1.55 співвідношення забезпечує достатній вільний об'єм для плавлення матеріалу і дегазації, зниження ризику перегріву та деградації термочутливих матеріалів (напр., ТПУ медичного класу, LDPE).
- Швидкість обертання: Оптимізовано для високошвидкісної екструзії (до 1200 об/хв) без шкоди для структурної цілісності — це критично важливо для високопродуктивних виробничих ліній (напр., екструзія труб/профілів).
- дисперсія & Ефекти змішування: Забезпечує рівномірний розподіл добавок (маткові суміші, наповнювачі, стабілізатори) на рівні частинок, усунення смуг, агломерація, або непостійні механічні властивості готових виробів.
Для різних застосувань, Excellence також може вільно вибрати коефіцієнт глибини канавок (D0/вт) від 1.4 до 1.8, дозволяючи точно налаштувати продуктивність шнека відповідно до конкретних вимог до матеріалу та виробництва:
- 1.4 співвідношення: Для застосування з високим крутним моментом (напр., високонаповнені сполуки с 60% наповнювач карбонат кальцію/тальк) – надає пріоритет міцності конструкції над вільним об’ємом.
- 1.6-1.8 співвідношення: Для матеріалів з низькою в'язкістю (напр., плівковий PE/PP, полімери на основі розчинників) – максимізує вільний об’єм для плавлення/дегазації та зменшує нагрівання при зсуві.
Через особливі вимоги до дисперсії деяких матеріалів, змішування, стрижка, та внутрішнього опалення, Excellence також налаштовує гвинтові компоненти зі спеціалізованими структурами для різних застосувань, тим самим зменшуючи внутрішній нагрів без шкоди для дисперсії, змішування, і ефект зсуву. Внутрішнє опалення (викликаний надмірним зсувом між гвинтом і матеріалом) є основною причиною деградації матеріалу термочутливих полімерів (напр., ПВХ, ПЕТ, ABS медичного класу). Спеціальні конструкції гвинтів Excellence вирішують це питання:
- Змішування елементів: Гвинтові статичні змішувачі, міксери для ананасів, і змішувачі Maddock, інтегровані в шнек, щоб рівномірно розподіляти зусилля зсуву, зменшення локалізованого нагріву на 20-30%.
- Польоти зі змінним кроком: Секції з конічним кроком, які поступово стискають матеріал, мінімізація раптових зсувних сил і виділення тепла.
- Конструкції бар'єрних польотів: Розділяє тверду та розплавлену фази матеріалу, забезпечення повного плавлення перед змішуванням із високим зсувом — критично важливе для інженерних пластмас (ПК, PA, PBT).
- Профілі польоту з низьким зсувом: Для чутливих до температури матеріалів (напр., біопластика, фармацевтичні допоміжні речовини) – зменшує нагрівання зсуву до <5°C вище заданої температури екструзії.
Ці нестандартні конструкції були перевірені сторонніми тестуваннями Товариством інженерів із пластмас (SPE), показ а 40% зменшення деградації матеріалу (вимірюється утриманням MFR) порівняно зі стандартними конструкціями гвинтів для термочутливих полімерів.
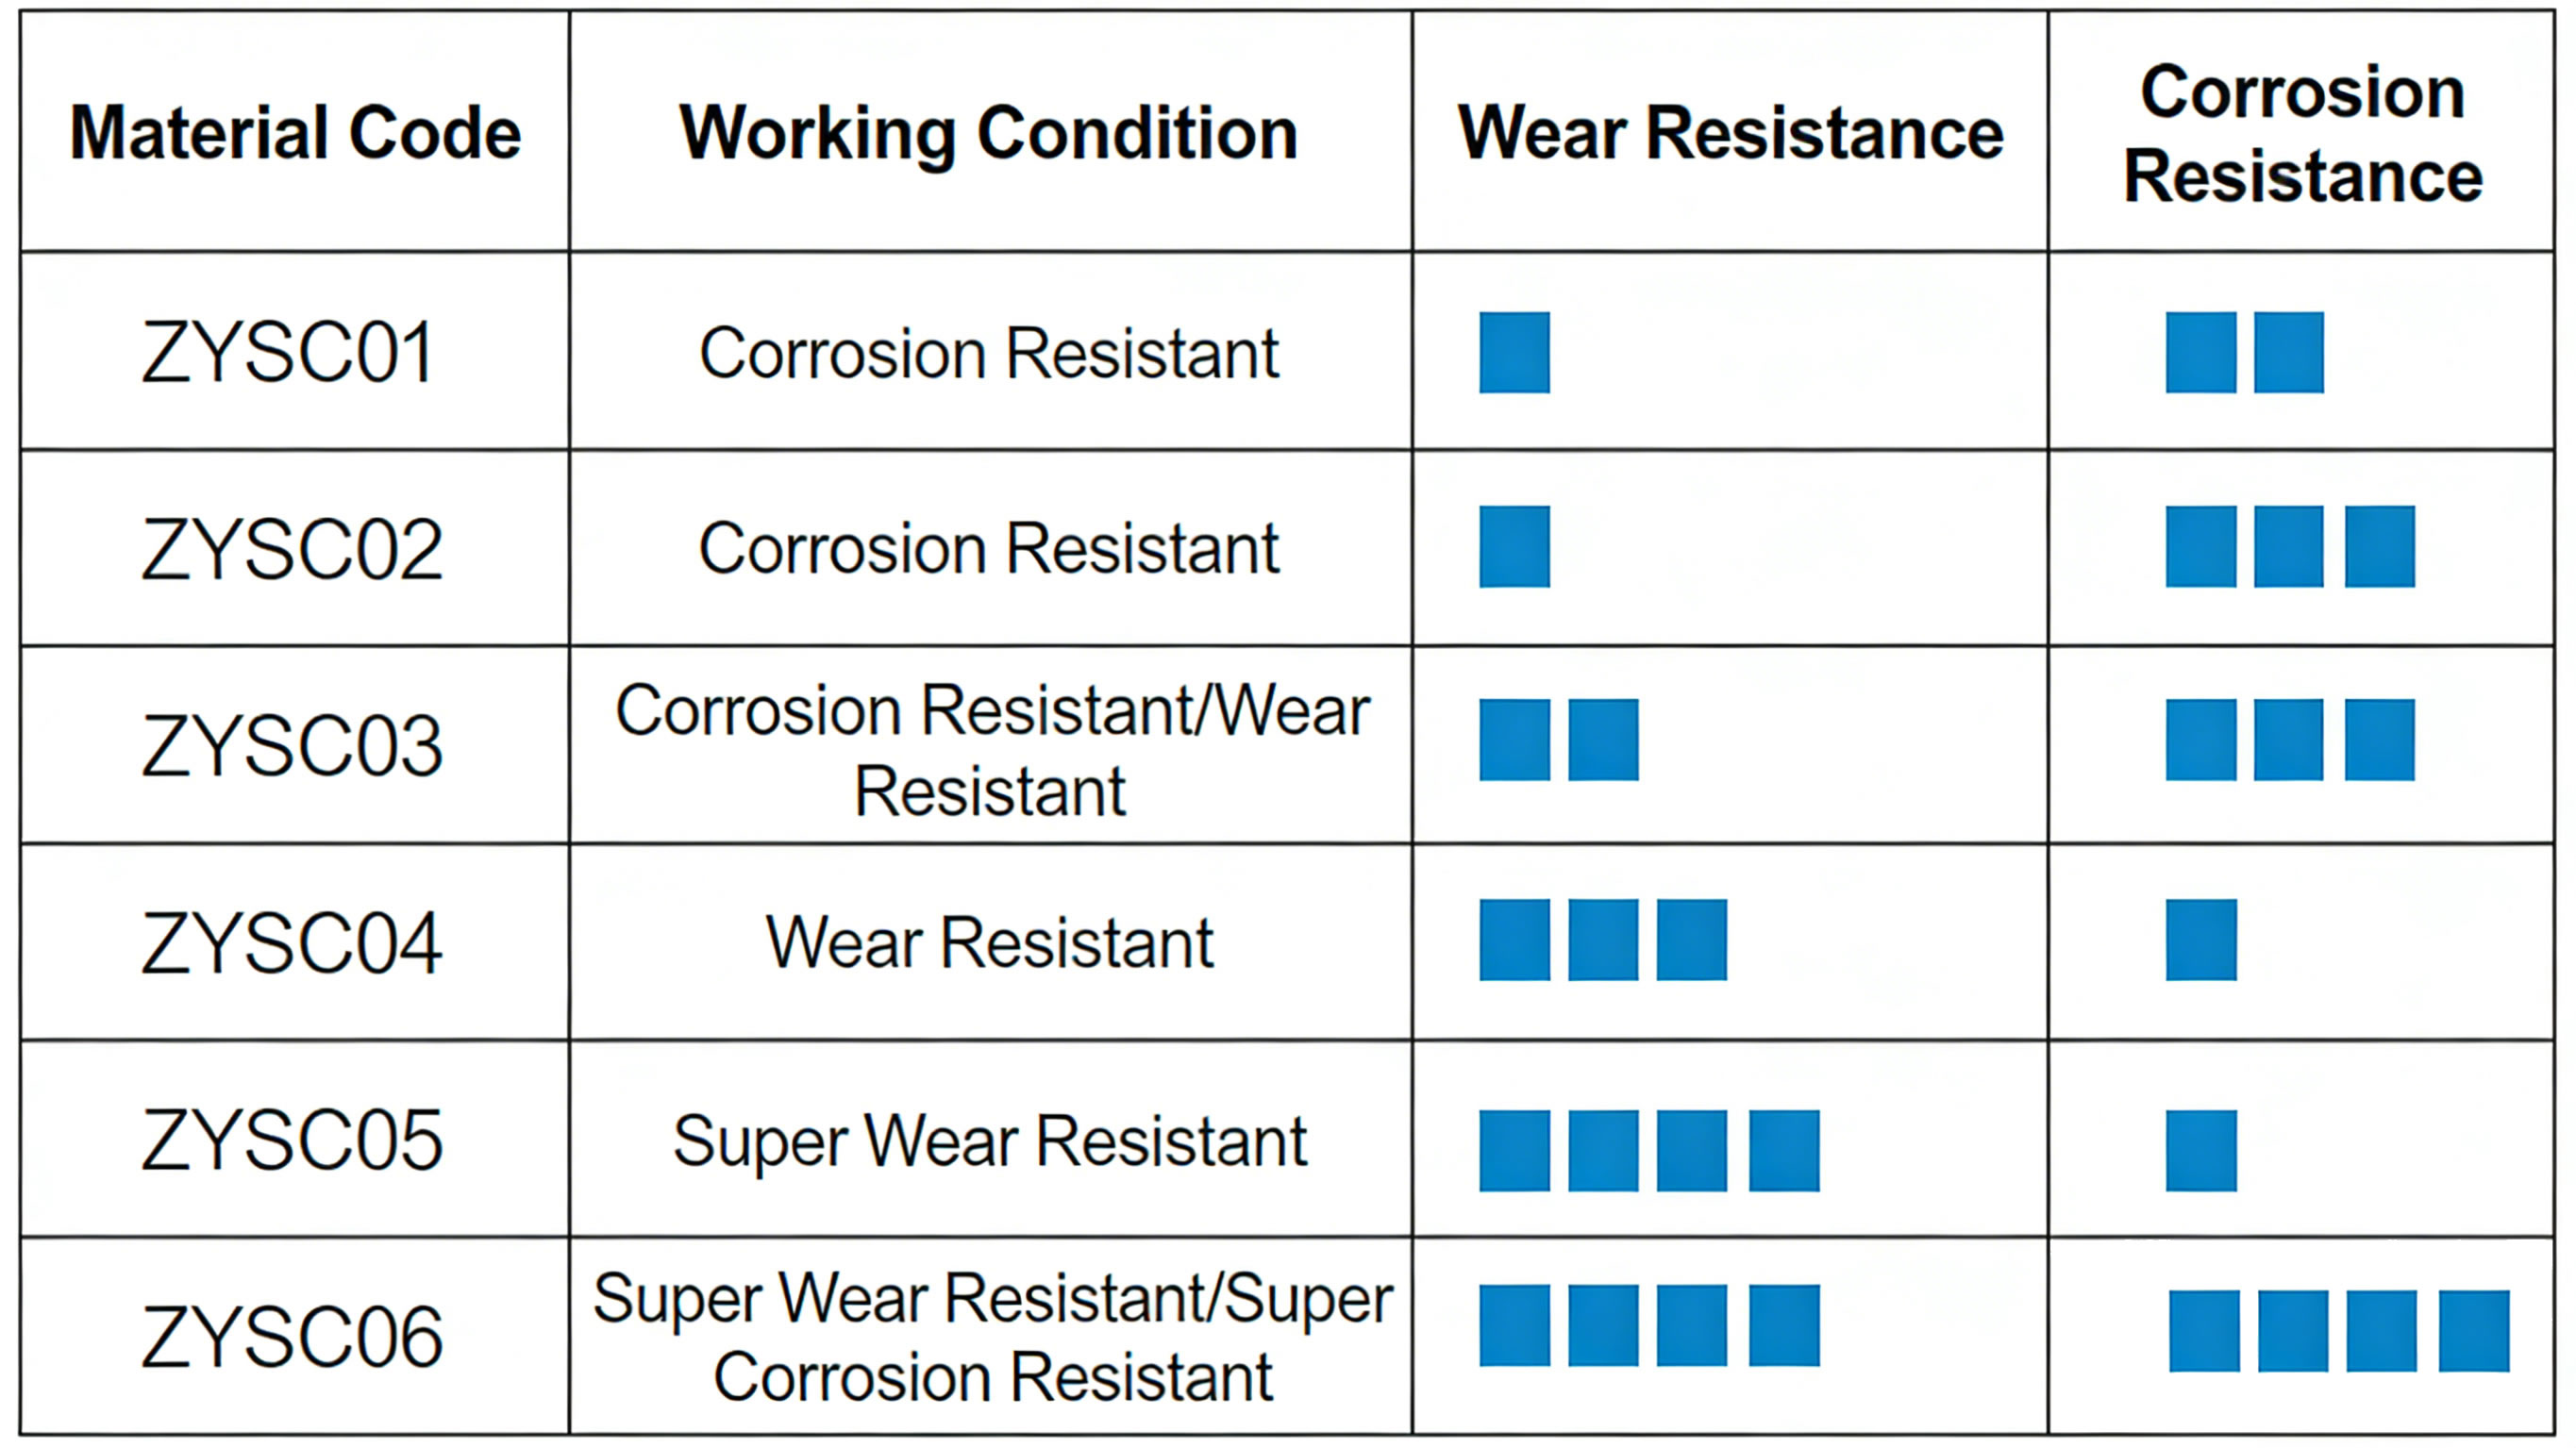
Матеріали для шнекових компонентів екструдера: Пристосований до умов експлуатації
Гвинтові компоненти Excellence виготовляються з ряду високоефективних матеріалів, вибирається з урахуванням зносостійкості, стійкість до корозії, температурна стійкість, і економічна ефективність. Правильний вибір матеріалу продовжує термін служби гвинтів 3-6 місяців (стандартна сталь) до 1-5 років (матеріали преміум-класу), в залежності від програми:
- Швидкорізальна інструментальна сталь: W6Mo5Cr4V2
- Ключові властивості: Твердість до HRC 62-65, відмінна зносостійкість, високотемпературна міцність (до 600°C), і хороша міцність (стійкий до сколів/тріщин).
- Оптимальні програми: Процеси екструзії з високим ступенем зносу (пластик, наповнений карбонатом кальцію/тальком/скловолокном, перероблений пластик з абразивними забрудненнями, гумова суміш).
- Термін служби: 18-24 місяців для 24/7 операція с 50% наповнені ПВХ компаундами (3x довше, ніж азотована сталь).
- Економічна вигода: Вища початкова вартість ($800-$1,500 за метр) компенсовано 70% скорочення частоти замін і простоїв.
- Азотована сталь: 38CrMoAl
- Ключові властивості: Твердість поверхні до HRC 58-60 (азотований шар товщиною 0,5-0,8 мм), хороша стійкість до втоми, помірна стійкість до корозії, і економічна ефективність.
- Оптимальні програми: Стандартні процеси екструзії (незайманий PE/PP/ABS, склади з низьким вмістом наповнювача <20%, не корозійні матеріали).
- Термін служби: 6-12 місяців для 24/7 робота з первинним PE/PP (промисловий стандарт для екструзії загального призначення).
- Економічна вигода: Низька початкова вартість ($300-$600 за метр) – ідеально підходить для дрібносерійного виробництва або невеликих обсягів екструзійних ліній.
- Нержавіюча сталь: 316Л, C276, тощо.
- Ключові властивості: Виняткова стійкість до корозії (316Л: стійкий до слабких кислот/лугів; C276: стійкий до агресивних хімічних речовин, таких як хлор, сірчаної кислоти, і галогеновані розчинники), відповідність харчовим стандартам (316L відповідає FDA 21 CFR 177.1520), і стійкість до високих температур (до 800°C для C276).
- Оптимальні програми: Обробка корозійних матеріалів (хімічна екструзія, ПВХ з кислотними стабілізаторами), екструзія упаковки харчових продуктів/напоїв (Відповідає FDA), екструзія медичного обладнання (біосумісні матеріали).
- Термін служби: 2-5 років для хімічної екструзії (відсутність зносу, пов'язаного з корозією), 12-18 місяців для харчової екструзії.
- Відповідність: 316L відповідає вимогам FDA/USDA для застосування в контакті з харчовими продуктами; C276 має сертифікат ATEX для вибухонебезпечних хімічних середовищ.
- Гаряче ізостатичне пресування (стегно) матеріалів
- Ключові властивості: Обробка HIP усуває внутрішню пористість матеріалу (щільність >99.9%), що забезпечує надвисоку зносостійкість (2x вище, ніж W6Mo5Cr4V2), виняткова стійкість до корозії, і однакові механічні властивості по всьому гвинту.
- Оптимальні програми: Екстремальні умови експлуатації (абразивні полімери з керамічним наповненням, високотемпературні інженерні пластики, такі як PEEK/PEI, корозійна хімічна екструзія).
- Термін служби: 3-5 років для 24/7 робота з PEEK з керамічним наповненням (найдовший термін служби з усіх гвинтових матеріалів).
- Економічна вигода: Преміум початкова вартість ($1,800-$3,000 за метр) – ROI досягнуто в 12-18 місяців для великих обсягів, високозношувані виробничі лінії.
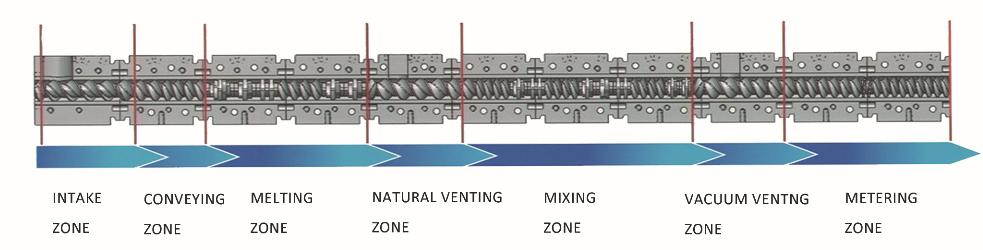
Конкретні конструкції гвинтових компонентів
1. Компоненти шнека для пластику
Для пластику (виробництво маткової суміші, екструзія наповненого полімеру, переробка переробленого пластику), Гвинтові компоненти Excellence розроблені таким чином, щоб максимізувати дисперсію та мінімізувати знос:
- Коефіцієнт глибини канавки: 1.55 (стандарт) або 1.4 (склади з високим наповнювачем >40%).
- матеріал: W6Mo5Cr4V2 (високонаповнювач) або 38CrMoAl (малонаповнювач).
- Спеціальні функції: Інтегровані змішувальні шпильки, бар'єрні польоти, і зони зменшення зсуву для запобігання агломерації наповнювача та деградації матеріалу.
- Дані продуктивності: 98% адитивна однорідність дисперсії (перевірено тестуванням SPE), 40% зменшення зносу гвинтів порівняно зі звичайними компаундними гвинтами.
2. хімічний & Корозійні компоненти гвинта
Для хімічної екструзії (полімери на основі розчинників, корозійні добавки, хімічні маткові суміші), стійкість до корозії є пріоритетною:
- Коефіцієнт глибини канавки: 1.6-1.8 (максимізує вільний об'єм для випаровування розчинника).
- матеріал: C276 (сильні хімікати) або 316 л (слабкі корозійні речовини).
- Спеціальні функції: Smooth polished flight surfaces (Ra ≤ 0,8 мкм) to prevent material adhesion, sealed screw ends to eliminate chemical leakage.
- Відповідність: ATEX-certified for explosive chemical environments, REACH-compliant for EU chemical regulations.
3. харчування & Medical-Grade Screw Components
For food packaging and medical device extrusion, hygiene and biocompatibility are critical:
- Коефіцієнт глибини канавки: 1.55 (balances mixing and low shear).
- матеріал: 316L нержавіюча сталь (FDA/USDA compliant).
- Спеціальні функції: Easy-clean design (no dead zones for bacterial growth), поліровані поверхні (Ra ≤ 0.4μm), and non-toxic lubricants (харчові).
- Відповідність: FDA 21 CFR 177.1520 (food-contact), ISO 10993 (medical device biocompatibility).
4. High-Temperature Engineering Plastic Screw Components
For engineering plastics (PEEK, PEI, PA66 with glass fiber), high-temperature strength and wear resistance are key:
- Коефіцієнт глибини канавки: 1.4-1.55 (high torque for high-viscosity melts).
- матеріал: HIP-processed W6Mo5Cr4V2 or C276 (high-temperature stability).
- Спеціальні функції: Cooling channels in the screw core (reduces internal heating by 25%), зносостійке покриття (карбід вольфраму) на поради щодо польотів.
- Дані продуктивності: Зберігає стабільність розмірів при 400°C, термін служби від 3+ років для екструзії PEEK, наповненої скловолокном.
Технічні характеристики & Контроль якості
1. Допуски на розміри
Гвинтові компоненти Excellence виготовляються відповідно до суворих стандартів ISO 9001:2015 стандарти якості, з допуском на розміри:
- Зовнішній діаметр (D0): ±0,02 мм (критичний для підгонки стовбура).
- Діаметр кореня (Від): ±0,03 мм (забезпечує постійне співвідношення глибини канавок).
- Крок польоту: ±0,05 мм (рівномірне просування матеріалу).
- прямолінійність: ≤0,01 мм/м (запобігає зносу стовбура та витоку матеріалу).
Усі гвинти перевіряються за допомогою координатно-вимірювальних машин з ЧПУ (ШМ) для перевірки допусків перед відправкою.
2. Варіанти обробки поверхні
Для підвищення продуктивності, Excellence пропонує додаткову обробку поверхні для гвинтових компонентів:
- Азотування: Для сталі 38CrMoAl (стандарт) – підвищує твердість поверхні до HRC 58-60.
- Покриття з карбіду вольфраму: For W6Mo5Cr4V2 steel – increases wear resistance by 50% для абразивних матеріалів.
- PTFE Coating: For 316L steel – reduces material adhesion (ideal for sticky materials like TPE/TPU).
- Electropolishing: For 316L/C276 steel – improves corrosion resistance and hygiene (food/medical applications).
3. Quality Control Process
Every Excellence screw component undergoes a 7-step quality control process:
- Raw material inspection (certificate of analysis verification for material grade and properties).
- CNC machining with real-time dimensional monitoring.
- Heat treatment (quenching/tempering for tool steel, nitriding for 38CrMoAl) with hardness testing.
- Surface treatment (якщо застосовно) with adhesion testing.
- CMM dimensional inspection (full tolerance verification).
- Dynamic balance testing (ISO 1940-1:2016) – vibration amplitude <0.1mm at max operating speed.
- Final visual inspection and certification (простежуваність матеріалу, розмірний звіт, звіт про твердість).
Усі дані контролю якості зберігаються 10 років, забезпечення повної відстежуваності для відповідності нормативним вимогам (IATF 16949 для автомобільної промисловості, FDA для мед).
Кейс-стаді: Гвинти для матеріалу HIP скорочують час простою для екструзії PEEK з керамічним наповненням (США)
Американський виробник аерокосмічних компонентів часто стикався з поломками гвинтів (кожен 3 місяців) при екструдуванні PEEK з керамічним наповненням (30% глиноземний наповнювач) для частин літака:
- Оригінальні завдання:
- Гвинти W6Mo5Cr4V2 швидко зношувалися (знос наконечника >1мм в 3 місяців) внаслідок стирання кераміки.
- Незапланований простой (8 годин на заміну гвинта) – втрачене виробництво $15,000 за подію простою.
- Невідповідні розміри деталей (за рахунок збільшення зазору гвинта) – 15% норма браку.
- Відмінне рішення: Гвинтові компоненти W6Mo5Cr4V2, оброблені на замовлення HIP, з покриттям з карбіду вольфраму, коефіцієнт глибини канавки 1.4 (високий крутний момент), і дизайн бар'єрного польоту.
- Результати після встановлення:
- Термін служби гвинтів подовжено до 36 місяців (12x довші за оригінальні гвинти).
- Скорочення незапланованих простоїв на 92% (1 подія простою пер 3 років проти. 4 на рік).
- Скорочення браку зменшено до 1% (постійні розміри деталей завдяки мінімальному зносу гвинтів).
- Річна економія коштів $180,000 (час простою + матеріал + витрати на заміну гвинта).
- ROI досягнуто в 8 місяців (вартість гвинта $2,800 проти. річна економія $180,000).
Прокоментував інженер заводу: «Гвинти для матеріалу HIP від Excellence змінили наш процес екструзії PEEK. Ми більше не турбуємося про незаплановані простої, і якість наших деталей покращилася відповідно до жорстких допусків аерокосмічної промисловості (±0,01 мм). Це дозволило нам убезпечити 2 нових аерокосмічних контрактів на суму 2 мільйони доларів на рік».
монтаж, Технічне обслуговування & Інструкції щодо заміни
1. Найкращі методи встановлення гвинтів
Правильне встановлення забезпечує оптимальну продуктивність і запобігає передчасному зносу:
- Ретельно очистіть стовбур екструдера (видалити залишки старого матеріалу) перед встановленням нового гвинта – використовуйте стрижень для чищення бочки та харчовий миючий засіб (Відповідає вимогам FDA для харчових/медичних застосувань).
- Огляньте ствол на предмет зносу (виміряти внутрішній діаметр бочки) – замінити стовбур, якщо є зазор >0.5мм (надмірний зазор спричиняє зворотний потік матеріалу та погане змішування).
- Встановіть гвинт за допомогою підйомного пристрою (уникайте падіння або подряпин на польотах) – закрутіть гвинтове з’єднання відповідно до специфікацій виробника (типово 300-500 Нм).
- Перевірте центрування гвинтів (за допомогою циферблатного індикатора) – биття має бути <0.02мм на кінчику гвинта.
- Виконайте сухий хід (немає матеріалу) на низькій швидкості (50 об/хв) для 10 хвилин – перевірте на ненормальний шум/вібрацію (вказує на зміщення).
Excellence надає детальну інструкцію зі встановлення з фотографіями та характеристиками моменту затягування для всіх моделей гвинтів.
2. Профілактичне обслуговування гвинтових компонентів
Регулярне технічне обслуговування подовжує термін служби гвинтів і підтримує ефективність:
- Щоденне технічне обслуговування:
- Очистіть гвинт після виготовлення (промити очисним складом) для видалення залишків матеріалу (запобігає карбонізації та корозії).
- Перевірте наконечник шнека та змішувальні елементи на знос/пошкодження (візуальний контроль під час очищення).
- Щомісячне технічне обслуговування:
- Виміряйте виліт гвинта (внутрішній діаметр стовбура – зовнішній діаметр гвинта) – записувати дані для відстеження зносу.
- Змастіть гвинтову муфту (використовувати високотемпературне мастило, За потреби відповідає FDA).
- Перевірте наявність накопичень матеріалу в мертвих зонах (елементи змішування, бар'єрні польоти) – очистити латунною щіткою (уникайте подряпин на поверхні польоту).
- Щоквартальне технічне обслуговування:
- Викрутіть гвинт для повної перевірки (виміряти товщину прольоту, перевірити на наявність корозії/тріщин).
- Польський незначний знос польотних наконечників (за допомогою наждачного паперу зернистістю 400) для відновлення точності розмірів.
- Огляньте гільзу стовбура на предмет зносу (замініть, якщо необхідно, щоб зберегти оптимальний зазор).
3. Критерії заміни гвинта
Замініть гвинтові компоненти, коли:
- Знос льотного наконечника >1мм (призводить до поганого змішування та непослідовного результату).
- Точкова корозія >0.5мм глибиною (risk of material contamination and structural failure).
- Cracks in flights or core (safety hazard – risk of screw breakage during operation).
- Screw clearance >0.8мм (material backflow reduces extruder efficiency by >20%).
- Material degradation (MFR variation >10%) – indicates poor mixing due to worn flights.
Excellence offers a screw inspection service (on-site or lab-based) to assess wear and recommend replacement timing.
FAQs About Excellence Extruder Screw Components
Q: Can Excellence customize screw components for non-standard extruder sizes (напр., 65мм, 90діаметр мм)?
А: так. Excellence manufactures screw components for all standard extruder diameters (15mm to 200mm) and custom diameters (per customer drawings). We also produce twin-screw components (одностороннє і протилежне обертання) for compounding extruders, with pitch sizes from 10mm to 100mm.
Q: What is the lead time for custom screw components (вибір матеріалу + коефіцієнт глибини канавки + specialized design)?
А: Standard screw components (38CrMoAl, 1.55 коефіцієнт глибини канавки) мати час виконання 2-3 тижнів. Спеціальні компоненти (HIP materials, specialized groove depth ratio, елементи змішування) вимагати 4-6 тижнів. Прискорене виробництво (1-2 weeks for standard, 3 weeks for custom) доступний за доп 25% гонорар.
Q: Does Excellence provide material testing reports for screw components?
А: так. All screw components come with a material certificate (certificate of analysis – COA) verifying material grade, твердість, and chemical composition. For HIP materials, we also provide HIP processing reports (щільність, porosity) and non-destructive testing (НК) звіти (ultrasonic testing for internal defects).
Q: How do I select the right material for my extrusion application?
А: Excellence’s technical team provides a free material selection guide based on:
- Тип матеріалу (первинний/перероблений, filled/unfilled, corrosive/non-corrosive).
- Extrusion temperature (high-temperature engineering plastics vs. standard polymers).
- Production volume (24/7 operation vs. batch production).
- Бюджет (upfront cost vs. загальна вартість володіння).
Ми також пропонуємо пробну програму (30-день випробування зразка гвинта) для нових клієнтів, щоб перевірити ефективність перед повною покупкою.
Q: Яка гарантія надається на гвинтові компоненти Excellence?
А: Стандартна гарантія: 12 місяців для гвинтів 38CrMoAl і 316L, 24 місяців для гвинтів W6Mo5Cr4V2 і матеріалу HIP (покриває виробничі дефекти та передчасний знос <0.5мм у перший рік). Розширена гарантія (36 місяців) доступний за доп 15% гонорар, включаючи щорічні перевірки зносу.
Понад два десятиліття, Шнекові компоненти екструдера Excellence встановили промисловий стандарт зносостійкості, захист від корозії, і продуктивність конкретної програми. Незалежно від того, чи ви екструдуєте стандартний PE/PP, корозійні хімікати, харчові полімери, або високотемпературні інженерні пластики, наші гвинти розроблені для максимального збільшення часу безвідмовної роботи, зменшити витрати, та покращити якість продукції. Зв’яжіться з нашою технічною командою сьогодні, щоб запросити безкоштовну консультацію щодо дизайну шнека та пропозицію відповідно до ваших вимог процесу екструзії.

