

Двошнековий екструдер оптом: Бездоганний виробник, Постачальник & Посібник із пошуку заводів для глобальної торгівлі B2B
Глобальний оптовий ринок двошнекових екструдерів переживає значні зміни, викликаний стрімким попитом на переробку пластмас, харчова екструзія, і промисловість компаундування в Північній Америці та Європі. Для покупців B2B, які шукають надійного Оптовий виробник двошнекового екструдера або постачальник двогвинтових бочок, розуміння поточного торгового ландшафту—структури тарифів, логістичні коридори, і критерії якості—має важливе значення для забезпечення конкурентоспроможних цін і постійного постачання. У цьому поглибленому посібнику розглядається вплив торгової політики, стратегії пошуку, приклади закупівель у реальному світі, і перспективні прогнози тенденцій, щоб допомогти міжнародним покупцям приймати обґрунтовані рішення про покупку оптова фабрика двошнекового екструдера.

Міжнародний морський порт із вантажними контейнерами, що представляє глобальну торговельну логістику B2B для промислових компонентів, як-от екстр
Ландшафт політики зовнішньої торгівлі та її вплив на постачання промислових компонентів
Трансатлантичні торговельні відносини між Сполученими Штатами та Європейським Союзом залишаються найбільшим двостороннім комерційним партнерством у світі, з перевищенням торгівлі товарами та послугами $1.3 трильйонів щорічно згідно з Постачальник двошнекового екструдера title="U.S. Адміністрація міжнародної торгівлі (ITA)">США. Адміністрація міжнародної торгівлі (ITA). Для покупців у сегменті оптової торгівлі двошнековими бочками екструдерів, таке політичне середовище безпосередньо формує витрати на землю, час виконання, і вибір постачальника. Завод двошнекових екструдерів
На початку, Середовище торговельної політики відзначено кількома ключовими подіями:
Коригування тарифів і розділ 301 Відгуки: США. Trade Representative's office has continued reviewing tariff classifications on industrial machinery components imported from various origins. Двошнекові циліндри та компоненти екструдера класифікуються за кодами HTS 8477 (деталі обладнання для обробки пластмас) стикаються з різними ставками мита залежно від країни походження. Відповідно до США. Комісія з міжнародної торгівлі (USITC), ставки мита на частини машин із режиму найбільшого сприяння (MFN) партнери варіюються від 2.5% до 4.4%, у той час як компоненти підлягають додатковому розділу 301 тарифи можуть зіткнутися з перевищенням сумарних ставок 25%.
Інструменти захисту торгівлі ЄС: The European Commission's Directorate-General for Trade зберіг антидемпінгові заходи щодо певної продукції зі сталі та сплавів, які служать сировиною для виробництва гвинтових бочок. Ці заходи впливають на структуру витрат європейських виробників двогвинтових стволів, шляхом розширення, оптові ціни для покупців із ЄС, які закуповують усередині країни, порівняно з імпортом.
Рада ЄС-США з торгівлі та технологій (TTC): Створено для координації підходів до ключових питань торгівлі та технологій, TTC сприяв дискусіям щодо зменшення технічних бар'єрів у торгівлі промисловим обладнанням. Для B2B покупців компонентів екструдера, це означає поступову гармонізацію стандартів якості та протоколів тестування, потенційно спрощуючи транскордонні закупівлі.
Ініціативи щодо стійкості ланцюга поставок: Обидва США. (through the CHIPS and Science Act's broader supply chain provisions) і ЄС (через Закон про європейські чіпси та Закон про важливу сировину) підкреслили диверсифікацію ланцюга поставок. Хоча в основному націлені на напівпровідники та важливі мінерали, ці ініціативи створили політичне середовище, яке заохочує повторну підтримку виробництва промислових компонентів, зокрема високоточні деталі, такі як двогвинтові бочки. 3D Екструдер After Effects
The США. Департамент торгівлі повідомили, що в першому кварталі імпорт обладнання для обробки пластмас і деталей зріс 6.8% рік за роком, що відображає високий внутрішній попит на упаковку, автомобільний, і будівельний сектори. Європейський імпорт подібних компонентів з джерел поза ЄС також збільшився, відповідно до Євростат торгові дані, з Німеччиною, Італія, і Польща є найбільшими ринками ЄС для екструзійного обладнання та запасних частин.
Розуміння оптового ринку двошнекових бочок екструдера: Огляд галузі
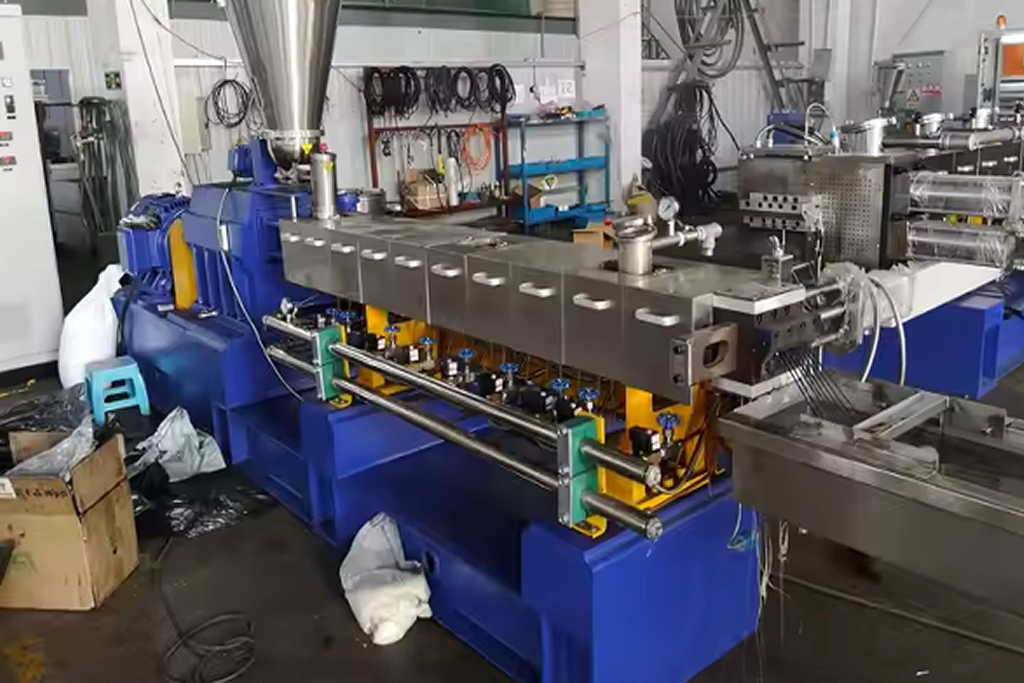
Бочки двошнекового екструдера є критично важливими компонентами екструзійних систем, що обертаються одночасно та протилежно, які використовуються в багатьох галузях промисловості. Оптовий ринок цих компонентів обслуговує OEM-виробників (виробники оригінального обладнання), покупці заміни післяпродажного обслуговування, і контрактні виробники, яким потрібні оптові партії за конкурентними цінами.
Сегментація ринку за додатком:
- Компаундування пластмас: Найбільший сегмент, облік приблизно 40% двогвинтового попиту в усьому світі. Компаундери для обробки інженерних пластмас, маткова суміш, і наповнені суміші вимагають бочок з високою зносостійкістю та можливістю точного контролю температури.
- харчування & Екструзія кормів: Зростає за оцінками 7.2% CAGR через 2027 (пер Grand View Research), цей сегмент вимагає, щоб бочки відповідали нормам FDA та ЄС щодо матеріалів, що контактують з харчовими продуктами.
- Фармацевтична екструзія: Екструзія гарячого розплаву для систем доставки ліків є новим застосуванням, яке потребує виробництва бочок відповідно до GMP.
- Переробка & Стійкість: Поштовх до економіки замкнутого циклу як у США, так і в ЄС підштовхнув попит на двошнекові екструдери, здатні переробляти перероблені відходи споживання. (ПЛР) матеріалів, які є більш абразивними та вимагають спеціальної футеровки стовбура.
Ключові матеріальні технології: Сучасні двошнекові бочки екструдера виготовляються з використанням кількох металургійних підходів. Бочки з азотованої сталі (зазвичай 38CrMoAlA або 1.8550 еквівалент) забезпечують базову зносостійкість за економною ціною. Біметалічні циліндри з футерівкою, відлитою центрифугою, зі сплавів на основі заліза і бору або нікелю забезпечують чудову стійкість до стирання та корозії для вимогливих застосувань. Для найагресивніших середовищ обробки, бочки з карбідом вольфраму або накладками на основі кераміки забезпечують максимальний термін служби, але за преміальною оптовою ціною.

Структура оптової ціни на двогвинтові бочки суттєво відрізняється залежно від специфікацій. Відповідно до даних промислових закупівель, зібраних Асоціація промисловості пластмас, стандартні азотовані бочки для звичайних моделей двошнекових екструдерів (напр., 35діаметром мм до 92 мм) в діапазоні від $800 до $4,500 за одиницю при оптових обсягах, в той час як біметалічні варіанти викликають премії 40-80% понад стандартні оцінки. Бочки великого діаметру (120мм+) для високопродуктивних ліній компаундування може перевищувати $15,000 за одиницю.
Торгові можливості B2B на ринку компонентів для екструдерів
Трансатлантичний коридор відкриває відмінні можливості для покупців і продавців двошнекових екструдерів оптом для B2B.:
Можливість 1: Європейські стандарти якості, що відповідають вимогам Північної Америки. Європейські виробники подвійних шнеків, особливо ті, що в Німеччині (історичний центр екструзійних технологій) та Італії, мають репутацію точного машинобудування. Такі компанії, як промислові кластери Брешії та Бергамо, виробляють бочки з допусками ±0.01мм, відповідність строгим вимогам фармацевтичних та високоефективних полімерних компаундів. Для північноамериканських B2B покупців, постачання від європейських оптових постачальників забезпечує доступ до цього рівня якості, часто з ISO 9001:2015 і галузеві сертифікати вже діють.
Можливість 2: Конкурентоспроможне азіатське виробництво із західним контролем якості. Багато заводів з оптової торгівлі двогвинтовими екструдерами в Китаї та Тайвані вклали значні кошти в свердління глибоких отворів з ЧПК, відточування, обладнання для відцентрового лиття, що відповідає європейським вимогам. B2B-покупці як у США, так і в ЄС все частіше беруть участь у цих фабриках, одночасно впроваджуючи сторонні протоколи перевірки якості. Різниця в оптовій ціні може бути 30-50% нижче еквівалентів європейського виробництва для порівнянних металургійних характеристик, за вихідними даними з Глобальні джерела звіти торгової платформи.
Можливість 3: Попит на заміну післяпродажного обслуговування. Встановлена база двошнекових екструдерів у Північній Америці та Європі є значною, із тисячами машин таких виробників, як Coperion, Лейстріц, КрауссМаффей, Бюлер, і Thermo Fisher Scientific в активній експлуатації. Ці машини потребують заміни ствола з інтервалом 12-36 місяців в залежності від умов обробки. Це створює постійний оптовий попит, який постачальники вторинного ринку можуть обслуговувати сумісними замінними стволами на 20-40% нижче ціни OEM.
Виклик 1: Складність тарифів і правила визначення походження. Покупці B2B повинні орієнтуватися в складних тарифних розкладах. Двошнековий ствол, виготовлений в одній країні з використанням сталевих заготовок з іншої країни та біметалевих матеріалів для облицювання з третьої, створює ускладнення щодо правил походження, що впливає на ставки мита. The США. Митна та прикордонна охорона (CBP) посилила перевірку декларацій країни походження промислових компонентів, надання точної класифікації та документації HTS є важливою.
Виклик 2: Узгодження технічної специфікації. Розмірні стандарти, сертифікати матеріалів, і протоколи тестування відрізняються на ринках США та ЄС. A barrel manufactured to DIN standards may require additional documentation or minor modifications to satisfy a US buyer's ASTM-referenced specifications. Оптові постачальники, які обслуговують обидва ринки, повинні підтримувати подвійну систему документації.
Географічні та політичні переваги, що сприяють торгівлі екструзійними компонентами
Кілька структурних переваг полегшують торгівлю B2B двошнековими бочками екструдера між ринками США та ЄС:
Обшивка з екструдованого полістиролу Логістична інфраструктура: Трансатлантичний судноплавний коридор є одним з найефективніших у світовій торгівлі. Основні порти, включаючи Роттердам (Europe's largest), Гамбург, Антверпен-Брюгге, і з боку США, порт Нью-Йорк/Нью-Джерсі, Порт Савани, і порт Дельтовасп 2040 З'єднувач екструдера Х'юстона, пропонують часті контейнерні послуги з транзитним часом 10-14 днів. Для важких промислових компонентів, таких як двогвинтові бочки, які зазвичай доставляються через LCL (навантаження менше, ніж контейнер) або консолідований FCL (повний контейнер-завантаження) відправлення, ця інфраструктура забезпечує надійні графіки доставки.

Механізми взаємного визнання: Поки ще не досягнуто повного взаємного визнання промислових стандартів, США та ЄС досягли прогресу завдяки TTC та двостороннім угодам про оцінку відповідності. Для компонентів екструдера, це означає, що сертифікати випробувань матеріалів видані акредитованими європейськими лабораторіями (відповідно до EN ISO/IEC 17025) все частіше приймаються покупцями в США, не вимагаючи зайвого тестування, скорочення часу циклу закупівель.
Фінансування торгівлі та платіжна інфраструктура: The US dollar and Euro are the world's two most traded currencies, з глибокими валютними ринками, які мінімізують витрати на конвертацію для транзакцій B2B. Акредитиви, документальні колекції, і всі умови відкритого рахунку добре підтримуються трансатлантичними банківськими відносинами, надання оптовим покупцям і постачальникам гнучких варіантів оплати.
Переваги зони вільної торгівлі: Обидва США (Зони зовнішньої торгівлі) і я (Вільні зони) пропонують програми відстрочки та зниження мита, які вигідні оптовим імпортерам компонентів екструдера. Дистриб’ютор із США, який імпортує подвійні гвинтові бочки в ЗВТ, може відкласти сплату мита, доки товари не надійдуть до торгівлі США, покращення грошового потоку за великими оптовими замовленнями.
Стратегії закупівель із прикладного дослідження для оптових покупців двогвинтових бочок
Вивчення підходів до закупівель у реальному світі показує, як покупці B2B оптимізують оптовий пошук своїх двошнекових екструдерів:
Справа 1: A Mid-Size US Compounder's Чиста головка екструдера Стратегія подвійного джерела
Компанія, що виготовляє пластмаси, розташована на Середньому Заході США, операційний 12 двошнекові екструдерні лінії з обробки інженерних термопластів, реалізував стратегію оптових закупівель з двох джерел 2024. Компанія отримує стандартні азотовані замінні стволи з оптової фабрики в Чжоушані, Китай, при приблизно $1,200-$2,800 за одиницю (CIF Х'юстон), закуповуючи біметалічні бочки преміум-класу для своїх найвимогливіших продуктових ліній від німецького виробника at $3,500-$6,200 за одиницю (DDP доставлено). Такий підхід приблизно знизив річні витрати на закупівлю барелів 28% порівняно з закупівлею OEM в одного джерела, зберігаючи при цьому стандарти якості через суворий протокол вхідної інспекції, включаючи тестування на твердість (Шкала Роквелла С), перевірка розмірів, і вимірювання шорсткості поверхні отвору (Ра ≤ 0.4μм вимога).
Справа 2: Європейський дистриб’ютор створює оптовий бізнес післяпродажного обслуговування
кр 10 Екструдер V2 Технічна торгова компанія, що базується в Північній Італії, виявила можливість обслуговувати роздроблений європейський ринок вторинного обслуговування двошнекових екструдерів. Уклавши угоди про оптові постачання з двома кваліфікованими азіатськими виробниками та одним вітчизняним італійським виробником, компанія створила перелік сумісних замінних стволів для 15 найпоширеніші моделі двошнекових екструдерів на європейському ринку. Компанія інвестувала в кліматичний склад поблизу Мілана та впровадила систему управління якістю, сертифіковану ISO 9001:2015. В межах 18 місяців, дистриб'ютор досяг річного доходу, що перевищує €2 мільйон, подача над 80 Клієнти B2B 11 країни ЄС. Ключові фактори успіху включали підтримку 85%+ наявність на складі артикулів, що швидко обертаються, і надання технічної підтримки для вибору та встановлення бочок.
Справа 3: Спільна розробка між американським OEM та оптовим постачальником
Постачальник двогвинтового екструдера Американський виробник двошнекового екструдера співпрацює з оптовим виробником бочок для спільної розробки конструкції бочки нового покоління, оптимізованої для переробки переробленого ПЕТ (rPET). Співпраця, ініційовано через контакти, встановлені в NPE (Пластикове шоу) в Орландо, включав обмін даними обробки та аналізом моделі зносу з повернення з поля. Отримана конструкція ствола мала нову сегментовану конструкцію з різними біметалевими сплавами в подачі, перехід, і зони обліку, оптимізовано для конкретних механізмів зношування, які зустрічаються під час обробки rPET. Оптовий виробник інвестував у новий інструмент для відцентрового лиття, тоді як OEM зобов’язався досягти мінімальних річних обсягів закупівлі. Ця модель партнерства демонструє, як оптові відносини B2B можуть розвиватися за межі транзакційних закупівель у співпрацю, що створює цінність.
Прогноз торгових тенденцій: Що чекати в наступному 1-2 Місяці (середній)
На основі поточних ринкових індикаторів і розвитку політики, Кілька тенденцій формуватимуть оптовий ринок двошнекових екструдерів у найближчій перспективі:
Ціновий тиск на сировину: Ціни на інструментальну сталь і спеціальні сплави продемонстрували зростання в 1-2 кварталах, це викликано витратами на енергію в європейському виробництві сталі та обмеженнями поставок ключових легуючих елементів (молібден, ванадій, вольфраму). The Всесвітня асоціація сталі проектує продовження обмеження постачання спеціальної сталі до третього кварталу. Для оптових покупців двошнекової бочки, це пропонує прив’язати ціноутворення до найближчих вимог і розглянути форвардні контракти з постачальниками на постачання H2.
Невизначеність тарифів і попереднє замовлення: З поточними переглядами торгової політики в США та ЄС, існує ризик коригування тарифів на компоненти промислового обладнання. Досвідчені B2B-покупці розміщують оптові замовлення, які перевищують норму, щоб створити запаси напередодні потенційного підвищення мит. Така превентивна поведінка замовлення створює тимчасові стрибки попиту, які деякі постачальники намагаються впоратися зі стандартними термінами виконання замовлення.
Вимоги до документації щодо сталого розвитку: Покупці з ЄС все частіше запитують дані про викиди вуглецю та екологічні декларації про продукт (EPD) для промислових компонентів, відповідно до Директиви про корпоративну звітність про сталий розвиток (CSRD) і тиск клієнтів. Оптові постачальники двогвинтової бочки, які можуть надати сферу дії 1, 2, і 3 дані про викиди для їхніх виробничих процесів отримають конкурентну перевагу на європейському ринку протягом найближчих місяців.
Прискорення цифрових закупівель: Платформи електронної комерції B2B для промислових компонентів продовжують набирати обертів. Оптові покупці все частіше використовують цифровий RFQ (запит на котирування) платформи для порівняння цін одночасно від кількох постачальників подвійних гвинтів, стиснення циклів закупівель і підвищення прозорості цін. Постачальники з добре структурованими онлайн-каталогами продукції та адаптивними можливостями цифрового котирування охоплюють зростаючу частку оптових запитів. Китайський постачальник лабораторних екструдерів
Nearshoring Momentum: Тенденція до розповсюдження промислових ланцюгів постачання продовжує впливати на оптовий ринок двогвинтових бочок. Американські покупці виявляють підвищений інтерес до мексиканських і бразильських виробників як альтернативи транстихоокеанським джерелам, в той час як покупці з ЄС вивчають Туреччину та Східну Європу (Польща, Чехія) джерела виробництва. Ці прибережні варіанти пропонують коротші терміни виконання та меншу складність логістики, хоча ціни можуть не відповідати найбільш конкурентоспроможним азіатським оптовим фабрикам.
Критична роль забезпечення якості в оптовій закупівлі двогвинтових бочок
Для покупців B2B, які купують двошнекові бочки екструдера в оптових обсягах, гарантія якості – це не просто прапорець—це безпосередньо впливає на час безвідмовної роботи, якість продукції, і загальна вартість володіння. Стовбур, який передчасно вийде з ладу через невідповідну металургію чи неточність розмірів, може коштувати процесору десятки тисяч доларів через незапланований простой., підручний матеріал, та закупівлі аварійної заміни.
Основні параметри якості:
- Допуск на діаметр отвору: Типово ±0.02мм для стандартних застосувань, ±0.01мм для точного компаундування. Перевіряється за допомогою аерометра або координатно-вимірювальної машини (ШМ).
- Оздоблення поверхні отвору: Ra 0,2-0,4μм для більшості застосувань, досягається шляхом відточування. Більш грубе покриття прискорює знос; занадто гладке покриття може знизити ефективність транспортування полімеру.
- прямолінійність: Максимальне відхилення 0,02 мм на 1000 мм довжини ствола. Вирішальне значення для запобігання нерівномірного контакту гвинта зі стовбуром і локального зносу.
- Твердість: Азотовані бочки: 950-1100 Твердість поверхні HV з мінімальною глибиною нітриду 0,4 мм. Бочки біметалічні: 58-65 Твердість футеровки HRC в залежності від марки сплаву.
- Сертифікація матеріалів: Сертифікати повного стану (IN 10204 Тип 3.1 або еквівалент) для основної сталі та футерувального сплаву, включаючи хімічний склад і механічні властивості.
Оптові покупці повинні запровадити протокол приймальної перевірки, який перевіряє ці параметри на основі статистичної вибірки. Для нових постачальників, 100% перевірка перших трьох замовлень рекомендується перед переходом до приймання на основі вибірки.
Вибір правильного оптового постачальника двогвинтового стовбура екструдера: Основні критерії оцінки
Вибір оптового постачальника двогвинтових бочок має ґрунтуватися на структурованій оцінці, що виходить за рамки ціноутворення за одиницю товару.:
Оцінка виробничих можливостей: Evaluate the supplier's equipment list, включаючи потужність глибокого свердління (максимальна довжина і діаметр), Обробні центри з ЧПУ, установки відцентрового лиття (для біметалічних бочок), печі азотування (газове або іонне азотування), та хонінгувальні верстати. Спроможна оптова фабрика з подвійних шнеків повинна мати можливість продемонструвати внутрішній контроль усіх критичних виробничих процесів.
Система управління якістю: ISO 9001:2015 сертифікація є базовою вимогою. Для застосування в контакті з їжею, шукайте постачальників, зареєстрованих у FDA або в ЄС 1935/2004 документація про відповідність. Фармацевтичні програми можуть вимагати виробничих практик відповідно до GMP.
Можливість технічної підтримки: Найкращі оптові постачальники пропонують не тільки запчастини—вони забезпечують інженерну підтримку додатків, щоб допомогти покупцям вибрати оптимальну специфікацію бочки для їхніх умов обробки. Це включає аналіз механізму зносу, рекомендації щодо вибору сплаву, та оптимізація конструкції стовбура для конкретних полімерних систем.
Час виконання та модель запасів: Стандартні оптові терміни виконання двогвинтових бочок коливаються від 4-8 тижнів для виготовлення під замовлення. Обслуговування постачальників Постачальник машин для екструзії пластику може запропонувати інвентар готової продукції звичайних розмірів 1-2 тиждень доставки, який має перевагу, але забезпечує цінну гнучкість для незапланованих замін.

Фінансова стабільність і спроможність: Для оптових відносин із значними річними витратами, assess the supplier's financial health and production capacity utilization. Постачальник, що працює в 95%+ можливостей може бути важко врахувати термінові замовлення або збільшення обсягу, поки один на 60% використання може зіткнутися з фінансовим тиском, який вплине на довгострокову надійність.
Захист вашої робочої сили: Перевага промислового безпечного взуття в екструзійних установках для B2B
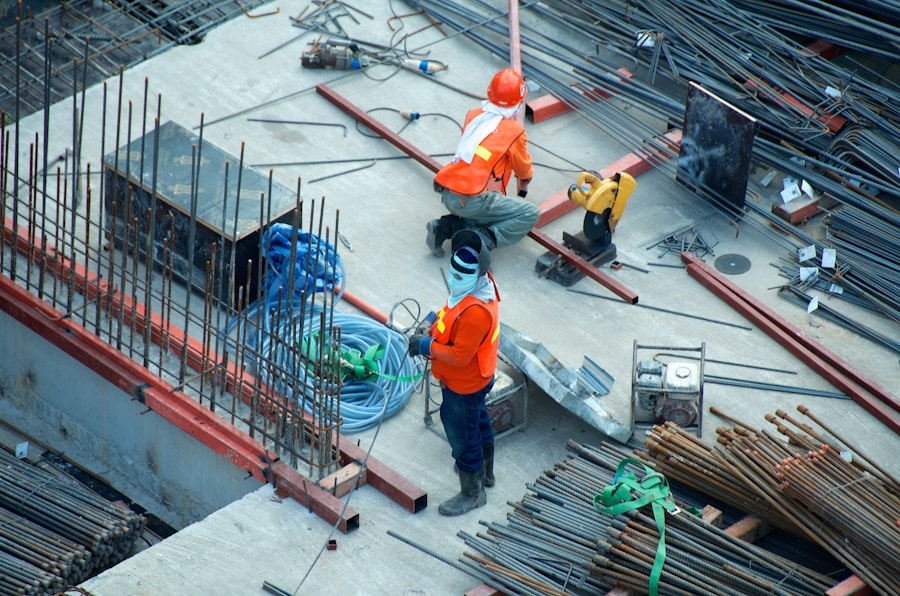
Робочі середовища, де виготовляються двошнекові бочки екструдера, встановлено, і зберігаються значні професійні ризики для працівників' ноги. Важкі компоненти ствола (окремі бочки можуть важити 50-500+ кг), гарячі поверхні (температура обробки 150-400°C), гострі металеві краї, хімічний вплив матеріалів для обробки створює ризики, які потребують належного захисного взуття. Для менеджерів із закупівель B2B на екструзійних підприємствах, закупівля відповідного захисного взуття є як нормативним зобов’язанням, так і практичною необхідністю для захисту робочої сили.
Нормативна база: У США, стандарт OSHA 29 CFR 1910.136 вимагає від роботодавців гарантувати, що постраждалі працівники користуються захисним взуттям під час роботи в місцях, де існує небезпека травми ніг через падіння або котіння предметів, предмети, що проколюють підошву, або небезпеки ураження електричним струмом. The Управління охорони праці (OSHA) забезпечує дотримання цих вимог шляхом інспектування робочих місць, із застосуванням штрафів за недотримання $15,625 за порушення ( ставки). В ЄС, Положення про засоби індивідуального захисту (ЄС) 2016/425 та EN ISO 20345:2022 стандарт регламентує вимоги до захисного взуття, з маркуванням CE, обов’язковим для всього захисного взуття, що продається на європейському ринку.
Стандарти та технології захисту пальців ніг:
Найважливішим елементом безпеки для працівників, які працюють з важкими компонентами екструдера, є захист пальців ніг. Сучасне захисне взуття пропонує дві основні технології носків:
- Сталеві підноски: Традиційний стандарт, розрахований на витримку 200 джоулів енергії удару і 15 кН сили стиснення відповідно до ASTM F2413 (США) та EN ISO 20345 (ЄС) стандарти. Сталеві кришки пропонують перевірений захист і широко доступні за конкурентоспроможними оптовими цінами B2B. Проте, вони додають вагу (приблизно 80-100 г на кришку) і проводити температуру, що може бути недоліком у гарячому середовищі екструзії.
- Композитні підноски: Виготовлений зі скловолокна, вуглецеве волокно, або термопластичні матеріали, Композитні кришки відповідають тим самим стандартам захисту 200 Дж/15 кН, поки пропонуються 30-50% зменшення ваги в порівнянні зі сталлю. Вони неметалічні (вигідно в середовищах з металодетекторами), непровідний (краща теплоізоляція), і стає все більш кращим на сучасних екструзійних установках. Оптові ціни B2B на захисне взуття з композитним носком значно знизилися через збільшення обсягів виробництва, скорочення цінового розриву за допомогою альтернатив із сталевими носками.
Додаткові функції захисту, що стосуються екструзійних середовищ:
- Метатарзальні щитки: Розширений захист плеснових кісток (верхня частина стопи між пальцями і щиколоткою). Необхідний для працівників, які займаються обробкою та встановленням бочок, де важкі циліндричні компоненти можуть котитися на ногу вище зони носка. Рейтинг ASTM F2413 Mt75 забезпечує захист від удару плеснової кістки 75 джоулів.
- Термостійкі підошви: Екструзійні установки часто мають гарячі поверхні, розлитий полімер, та опалювальне обладнання. Захисне взуття з підошвою з рейтингом HRO (термостійкість до 300°C контакт для 60 секунд відповідно до EN ISO 20345) запобігає деградації підошви та прогоранню, коли працівники наступають на гарячі поверхні або розлитий матеріал.
- Проміжна підошва, стійка до проколів: Металева стружка, кріплення, і гострий сміття на підлозі екструзійної установки може проникнути через стандартні підошви взуття. Захисне взуття з рейтингом P (ASTM) або S-рейтинг (IN) стійкі до проколів пластини—сталь або текстиль (напр., Кевлар)—запобігає проникненням. Текстильні плити пропонують переваги гнучкості порівняно зі сталевими, водночас відповідаючи тим самим 1,100 Мінімальний опір проникненню Ньютона.
- Хімічна стійкість: Технологічні добавки, мастильні матеріали, і чистячі розчинники, які використовуються в операціях екструзії, можуть погіршити матеріали взуття. Захисне взуття з поліуретану (PU) або підошви з нітрилового каучуку забезпечують кращу хімічну стійкість порівняно зі стандартними гумовими сумішами.
- Антистатичні/ESD властивості: У середовищах, де може бути присутнім легкозаймистий пил або пари (напр., екструзія деревно-пластикового композиту), антистатичне взуття (опір між 100 kΩ і 1000 МΩ) запобігає накопиченню статичного заряду, який може спричинити займання.
Фабрика екструдерів для переробки пластику Переваги закупівель B2B для безпечного взуття: 3D Макс. екструдування
Придбання захисного взуття через оптові канали B2B надає операторам екструзійних установ значні переваги перед роздрібними закупівлями:
- Ціноутворення за обсягом: B2B оптові замовлення 50+ пари зазвичай досягають 25-40% знижки порівняно з роздрібними цінами. Для закладу с 100 працівникам, які потребують щорічної заміни взуття, це означає економію $3,000-$8,000 щорічно.
- Параметри налаштування: Оптові постачальники можуть надати фірмове захисне взуття, індивідуальні кольорові схеми, що відповідають фірмовому стилю, і модифікації специфікації (напр., специфічні склади підошви або типи устілок) які недоступні через канали роздрібної торгівлі.
- Документація відповідності: Постачальники B2B надають сертифікати тестування на рівні партії, декларації про відповідність, та документацію щодо відповідності, необхідну для регулятивних аудитів OSHA/ЄС—документація, якої зазвичай не вистачає при роздрібних закупівлях.
- Керовані програми: Багато постачальників захисного взуття B2B пропонують керовані програми, включаючи послуги з примірки на місці, відстеження терміну служби, і автоматизовані системи повторного замовлення, які зменшують адміністративне навантаження на закупівлі.
Загальна вартість володіння: Хоча захисне взуття преміум-класу з композитними носками, щитки плеснової кістки, і жаростійкі підошви можуть коштувати $120-$200 за пару за оптовою ціною B2B (порівняно з $60-$90 для основного захисного взуття), розрахунок загальної вартості володіння надає перевагу преміальному варіанту. Травма одного пальця ноги на виробничому підприємстві в США призводить до середніх прямих витрат (лікування, робітників' компенсація) з $38,000-$52,000 відповідно до Рада національної безпеки, плюс непрямі витрати (втрачена продуктивність, Розслідування OSHA, потенційні цитати) що може подвоїти або потроїти цифру прямих витрат. Інвестування доп $60-$110 на одного працівника на рік у чудовому захисті ніг забезпечує рентабельність інвестицій, яку важко порівняти з будь-якими іншими інвестиціями у безпеку.
Для покупців B2B в екструзійній промисловості, інтеграції закупівлі захисного взуття в їхню ширшу стратегію промислового ланцюга поставок—потенційно через ті самі канали оптової торгівлі, які використовуються для компонентів екструдера—може оптимізувати управління постачальниками та використовувати комбінований обсяг закупівель для кращих комерційних умов.
Нові технології, що формують майбутнє виробництва двогвинтових бочок
Оптовий ринок двошнекових екструдерів знаходиться під впливом кількох технологічних досягнень у виробництві, за якими покупці B2B повинні стежити:
Адитивне виробництво (3D Друк) для компонентів бочки: У той час як повне виробництво бочок за допомогою адитивного виробництва залишається непрактичним через вимоги до розміру та матеріалів, селективне лазерне плавлення (SLM) і спрямоване відкладення енергії (ДЕД) застосовуються технології ремонту та модифікації ствола. Зношені отвори стволів можна відновити за допомогою зносостійких сплавів, нанесених лазером, продовження терміну служби за рахунок 50-100% за частку вартості нового бареля. Кілька європейських дослідницьких установ, в тому числі Інститут Фраунгофера, опублікували результати, що демонструють життєздатність цього підходу для промислового відновлення стволів.
Передові технології нанесення покриттів: Фізичне осадження з парової фази (PVD) і хімічне осадження з парової фази (ССЗ) покриття, традиційно використовується в різальних інструментах, адаптуються для двогвинтових каналів ствола. Нітрид титану (TiN), нітрид хрому (CrN), і алмазоподібний вуглець (DLC) покриття можуть забезпечити перевищення поверхневої твердості 2000 HV з товщиною покриття 2-5μм, різке підвищення зносостійкості без зміни розмірів стовбура. Ці покриття є особливо перспективними для харчових і фармацевтичних екструзійних застосувань, де традиційні біметалічні футеровки можуть викликати проблеми з контактом з матеріалом.
Промисловість 4.0 Інтеграція: Концепції розумних бочок із вбудованими датчиками температури, системи контролю зносу, і підключення IoT переходять від прототипу до ранньої комерційної доступності. Ці циліндри з приладами надають дані в реальному часі про умови обробки та прогресування зносу, можливість прогнозованого планування технічного обслуговування та оптимізованого часу заміни ствола. Для оптових покупців, цей технологічний зсув може в кінцевому підсумку змінити моделі купівлі від заміни за часом до заміни за умовами, потенційно зменшуючи загальне споживання бареля, одночасно збільшуючи вартість одиниці.
Часті запитання: Двошнековий екструдер оптом
- Що таке типовий MOQ (Мінімальна кількість замовлення) для двошнекових бочок оптом?
- MOQ залежить від виробника та специфікації стовбура. Більшість оптових фабрик встановлюють MOQ 5-10 штук для стандартних розмірів і матеріалів. Індивідуальні характеристики (нестандартні діаметри, спеціальні сплави, або незвичайної довжини) може знадобитися MOQ 3-5 штук. Деякі відомі оптові постачальники пропонують низькі мінімальні послуги 1-2 штук для покупців, які зобов’язуються укладати річні рамкові угоди з визначеними цільовими обсягами.
- Як перевірити якість двошнекових бочок від нового оптового постачальника?
- Впровадити структурований процес кваліфікації постачальників: (