

Виробник двошнекового стовбура екструдера: Переконливий B2B Sourcing & Торгове керівництво для
Глобальний ринок двошнекових екструдерів перебуває на крутій траєкторії зростання. Оцінюється приблизно в дол. США 9.7 мільярд в 2024, прогнозується, що сектор досягне 13,2 дол–14.8 мільярд на 2030, розширюється з річним темпом зростання (CAGR) з 5.2–7.1% за даними багатьох галузевих дослідницьких фірм, включаючи Grand View Research і Mordor Intelligence. У центрі кожного двошнекового екструдера знаходиться стовбур — точно сконструйований циліндр, який, разом із зачепленими гвинтовими елементами, визначає якість виходу, пропускна здатність, і довговічність машини. Для покупців B2B по всій Європі, Північна Америка, і ринки, що розвиваються, вибір правильного Виробник двошнекового стовбура екструдера це не просто рішення про закупівлю; це стратегічна інвестиція, яка формує економіку виробництва на роки вперед.
Цей посібник розповідає професійним покупцям про поточний стан виробництва двогвинтових бочок, торговельна політика, що впливає на транскордонне постачання, досягнення матеріалознавства, приклади з реального світу, і дієві прогнози на найближчі місяці. Незалежно від того, чи є ви інтегратором OEM, виробник пластмас шукає запасні частини, що швидко зношуються, або торгова компанія, яка будує ланцюг поставок для двогвинтові вузли стовбура, наведена нижче інформація призначена для вдосконалення вашої стратегії пошуку.

Промислове виробниче підприємство з виробництва точних металевих компонентів для екструзійних машин
Розуміння двошнекового екструдера: Основні компоненти та функції
Бочка двошнекового екструдера має важкі стінки, сегментований або монолітний циліндр, розточений для встановлення двох гвинтів, що обертаються одночасно або протилежно. The barrel's inner surface must withstand extreme abrasion, корозії, і термоциклування — умови, які різко відрізняються залежно від обробленого матеріалу, від інженерних пластмас, наповнених скловолокном, до харчових крохмалів. Машина для екструзії пластикових стрижнів
Key functional zones within a typical twin screw barrel include:
- Кормова зона — where raw material enters; barrel bore is often smooth or lightly grooved to control intake rate.
- Melting/plasticizing zone — high shear and compression; barrel liners here face the most aggressive wear.
- Mixing/kneading zone — distributive and dispersive mixing; barrel temperature control accuracy is critical.
- Metering/discharge zone — consistent melt pressure delivery; bore tolerances tighten to ±0.02 mm in premium barrels.
The barrel is typically manufactured from nitralloy 135M, 38CrMoAlA, or tool steel substrates, then treated via gas nitriding, bimetallic centrifugal casting, or HIP (hot isostatic pressing) cladding to achieve surface hardness of 58–72 HRC depending on the application. Understanding these fundamentals helps B2B buyers specify requirements accurately when engaging an двошнековий постачальник екструдера.
Глобальний ринковий ландшафт для виробників двогвинтових бочок у
Ринок машин для двошнекової екструзії є Плід Apus 2 Екструдер формується кількома збіжними силами:
Мандат на переробку пластмас. The European Union's revised Packaging and Packaging Waste Regulation (PPWR), завершено пізно 2024, вимагає від держав-членів удару 55% переробка пластикової упаковки 2030. Механічні лінії переробки переважно покладаються на двошнекові екструдери для змішування перероблених смол з добавками, підвищення попиту на заміну стовбура. США. EPA's updated National Recycling Strategy similarly incentivizes domestic recycling infrastructure, створення паралельного попиту в Північній Америці.
Електромобіль (EV) зростання ланцюга поставок. Плівки для розділення батарей, термоінтерфейсні матеріали, і легкі полімерні композити для компонентів EV обробляються на двошнекових екструдерах. Дані BloombergNEF показують перевищення глобальних продажів електромобілів 20 мільйон одиниць у, і для кожної нової лінії компаундування потрібні високопродуктивні бочки, призначені для абразивних керамічних наповнювачів.
Харчова та фармацевтична екструзія. Екструзія гарячого розплаву (HME) для доставки ліків і двошнекової варильної екструзії для рослинних білків розширюють сегменти. Ці програми вимагають матеріалів, що відповідають FDA/EU — зазвичай вкладиші з нержавіючої сталі або накладки зі сплаву на основі нікелю — спонукання виробників до диверсифікації асортименту продукції.
Серед основних виробничих кластерів двогвинтових бочок Чжоушань і Цзіньцзян у Китаї., які разом складають приблизно 45–50% світового виробництва барелів за обсягом; Рур і Баден-Вюртемберг в Німеччині, домом для преміальних виробників бочок OEM; і Брешія, Італія, традиційний центр для технології біметалічних бочок. Нові потужності також зростають в Індії (Гуджарат, Махараштра) і Туреччина.

Глобальний транспортний порт із контейнеровозами, що представляють міжнародну торгову логістику B2B для промислових машин
Торгова політика, що впливає на транскордонне постачання бочок:, і не тільки
Одношнековий екструдер оптом Покупці B2B, які закуповують двогвинтові бочки на міжнародному рівні, повинні орієнтуватися в дедалі складнішому середовищі торгової політики в: Пластикові вироби для воріт
Тарифний ландшафт США. На початку, Сполучені Штати зберігають розділ 301 мита на широкий спектр промислових товарів китайського походження. Двохвинтові стволи класифікуються як HTS 8477.90 (частини машин для обробки пластмас) обличчя а 25% адвалорне мито при імпорті з Китаю. Перегляд тарифів епохи Байдена, продовжувався за нинішньої адміністрації, зберіг ці ставки на місці. Додатково, Розділ 232 тарифи на сталь і алюміній (25% і 10% відповідно) може застосовуватися до імпорту бочкової сировини, додатковий тиск на витрати для виробників, які закуповують сталь підкладки по всьому світу. У квітні, було оголошено про нові взаємні тарифні заходи, спрямовані на додаткові категорії, створення додаткової невизначеності для планувальників ланцюга поставок (джерело: Адміністрація міжнародної торгівлі).
Інструменти захисту торгівлі ЄС. The European Commission's anti-dumping framework continues to scrutinize Chinese steel and machinery components. У той час як подвійні гвинтові бочки не підпадають під спеціальні антидемпінгові мита, the EU's Carbon Border Adjustment Mechanism (CBAM), вступає в перехідну фазу, вимагатиме від імпортерів звітувати про вбудований вуглець у металоємних виробах 2026. Виробники бочок із перевіреними процесами виробництва з низьким вмістом вуглецю отримають конкурентну перевагу на ринку ЄС (джерело: Генеральний директорат Європейської комісії з торгівлі).
Угоди про вільну торгівлю. EPA між ЄС і Японією, CPTPP, та угоди RCEP пропонують пільговий тарифний режим для відповідних частин машин. Підписані покупці Виробник пластикових екструдерів Виробник Країни можуть зменшити витрати на землю на 3–8% шляхом закупівлі від виробників у країнах-партнерах і забезпечення належної документації щодо правил походження.
Експортний контроль і питання подвійного використання. Високоточне обладнання для виготовлення стволів (Глибокорозточувальні верстати з ЧПУ, наприклад) може підпадати під списки експортного контролю подвійного використання в певних юрисдикціях. У той час як самі готові бочки обмежені рідко, покупці повинні перевіряти відповідність вимогам щодо кінцевого використання при закупівлі для оборонних або ядерних додатків.
Торгові можливості B2B у секторі двогвинтових бочок
Поєднання зростаючого попиту на екструзію та розвитку торгової політики створює відмінні можливості для учасників B2B:
Продаж запасних частин. Двошнековий ствол зазвичай має термін служби 8000–15,000 годин роботи в залежності від абразивності обробленого матеріалу. З установленою базою двошнекових екструдерів, що перевищує 120,000 одиниць у всьому світі (оцінено з Coperion, КрауссМаффей, і дані виробництва Leistritz), вторинний ринок для заміни стволів і гвинтових елементів становить 1,8 дол–2.4 мільярд річних можливостей. Дистриб’ютори та торгові компанії, які можуть запропонувати швидку доставку сумісних бочок для основних платформ OEM — Коперіон ЗСК, Leistritz ZSE, КрауссМаффей З.Е, JSW TEX, Машини серії Nanjing — фіксувати повторювані потоки доходу.
Спеціально розроблені бочки для нішевих застосувань. Оскільки екструзія переходить до сучасних матеріалів (композити з вуглецевого волокна, суспензії електродів акумуляторів, біорозкладні полімери), стандартні азотовані стволи часто не вистачають. Виробники пропонують індивідуальні рішення — вкладиші з карбіду вольфраму для високоабразивних сполук, Накладки з хастелою для корозійної обробки фторполімерів, сегментовані бочки з незалежними каналами охолодження для чутливих до температури фармацевтичних додатків — керуйте преміальними цінами та займайте надійні позиції на ринку.

Неаршорінг і диверсифікація ланцюга поставок. Стратегії стійкості ланцюга постачання після пандемії спонукають європейських і американських виробників комплектного обладнання до диверсифікації джерел постачання бочок за межі Китаю. Туреччина, Індія, та східноєвропейських виробників (Польща, Чехія) are gaining share as "China+1" альтернативи. Посередники B2B, які сприяють пошуку гарантованої якості від цих нових постачальників, заповнюють цінну прогалину на ринку.
Платформи цифрових закупівель. Alibaba, Зроблено в Китаї, і GlobalSources залишаються домінуючими для початкового виявлення постачальників, але спеціалізовані B2B платформи та веб-сайти прямих виробників із детальними технічними характеристиками, 3D моделі, професійні покупці все частіше віддають перевагу інструментам котирування в реальному часі. Виробники, які інвестують в інфраструктуру цифрових продажів, див. 20–35% вищі коефіцієнти перетворення запиту на замовлення відповідно до a 2024 Опитування комерції McKinsey B2B.
Виклики, з якими стикаються покупці та виробники B2B
Поряд з можливостями, торгівля подвійним гвинтом стикається зі справжніми зустрічними вітрами:
Якісна консистенція. Розрив між преміальними європейськими/японськими бочками та дешевшими альтернативами може бути значним. Концентричність отвору, якість адгезії вкладиша, рівномірність термообробки, і перевірка металургійного складу залишаються болючими точками. Покупці повідомляють, що 10–15% бочок, отриманих від неперевірених постачальників, не проходять вхідну перевірку якості, згідно з а 2024 Огляд технологій виробництва пластмас північноамериканських переробників.
Питання інтелектуальної власності. Конструкції бочок OEM — отвори профілів, схеми каналів охолодження, сегментована геометрія стовбура — are proprietary. Aftermarket manufacturers must navigate IP boundaries carefully, and buyers should verify that suppliers have legitimate engineering capabilities rather than simply copying OEM drawings.
Логістика та терміни виконання. A standard segmented twin screw barrel set weighs 500–3,000 kg depending on extruder size. Shipping costs have stabilized from 2021–2022 peaks but remain 30–40% above pre-pandemic levels on Asia-Europe and Asia-North America routes. Lead times for custom bimetallic barrels range from 6–12 тижнів, requiring buyers to plan procurement cycles well in advance.
Raw material price volatility. Nickel, cobalt, вольфраму, and molybdenum — key alloying elements in barrel liner materials — пережили 15–25% price swings over the past 12 місяців. Manufacturers without hedging strategies or long-term supply agreements pass this volatility to buyers, complicating budget planning.
Матеріалознавство та технологія виробництва: Що визначає першокласного виробника бочок
Технічна диференціація серед Виробники двогвинтових бочок екструдера зводяться до матеріалів і процесів: Фабрика перероблених пластикових гранул
Азотовані бочки. Газове азотування сталі 38CrMoAlA або SACM645 дає 0,5–0.7 мм загартований корпус (900–1100 HV). Це найбільш економічно ефективне лікування, підходить для обробки неабразивних полімерів, таких як ПЕ, пп, і PS. Кращі виробники досягають рівномірності азотування всередині ±50 HV по всій довжині ствола — показник, який відокремлює надійних постачальників від непослідовних.
Бочки біметалічні. Відцентрове лиття на основі чавуну (Fe-B), на основі нікелю (По-Cr-B-Si), або вкладиші зі сплаву на основі кобальту всередині a 4140/4340 сталева оболонка забезпечує 2–5x термін служби азотованих стволів. Критичним фактором якості є цілісність з’єднання вкладиша з підкладкою; ультразвукове дослідження повинно показати нульове розшарування 100% поверхні отвору. Провідні виробники в Чжоушані, Китай, і Брешія, Італія, удосконалили цей процес протягом десятиліть.
Порошкова металургія (PM) і вкладиші HIP. Для найвибагливіших застосувань — обробка наповнений скловолокном PA66, ППС з мінеральним наповненням, або суміші для електродів акумуляторів із керамічним навантаженням — Вкладиші з інструментальної сталі або карбіду вольфраму, виготовлені за допомогою HIP, забезпечують перевищення твердості 65 HRC з надзвичайною міцністю. У цій технології домінують кілька європейських та японських спеціалістів, з барель коштує 3–5x вище стандартних біметалічних варіантів.

Точна обробка. Доводка отвору до Ra 0.4 μм або краще, концентричність всередині 0.03 мм при перевищенні довжини стовбура 3 метрів, і посадка з допуском H7 на інтерфейсах сегментів ствол-ствол потребують свердлильних верстатів для глибоких отворів, Обладнання для хонінгування з ЧПУ, і суворе вимірювання в процесі. Виробники інвестують у координатно-вимірювальні машини (ШМ) і лазерне вимірювання діаметра отвору демонструють прихильність до якості, яку покупці B2B повинні перевірити під час заводських аудитів.
Обробка поверхонь і покриття. Хромування, PVD/CVD покриття, і терморозпилювальні накладки (Карбід вольфраму HVOF) це додаткова обробка, яка подовжує термін служби стовбура в певних випадках. A knowledgeable manufacturer recommends the optimal treatment based on the buyer's processing conditions rather than defaulting to the cheapest option.
Географічні та політичні переваги в торгівлі бочками B2B
Географія та торговельна політика створюють чіткі коридори постачання, якими користуються розумні покупці B2B:
Китай до Європи залізницею. Залізничний експрес Китай-Європа (CRE) зараз працює мережа 15,000 поїздок щорічно, з часом доставки 15–18 днів проти 30–35 днів на морі. Для термінових замовлень бочок, Залізничні вантажні перевезення пропонують золоту середину між вартістю повітряних і морських перевезень. Ключові точки відправлення — травня, Ченду, Xi'an — підключення до Гамбурга, Дуйсбург, і Мадрид.
Туреччина як прибережний центр для покупців з ЄС. Turkey's customs union with the EU eliminates duties on most industrial goods, включаючи частини машин. Турецькі виробники бочок у Стамбулі та Коджаелі пропонують 2–3 тижнева доставка в Західну Європу за конкурентними цінами, роблячи Туреччину привабливою альтернативою для виробників компаундів і виробників оригінального обладнання в ЄС, які прагнуть до стійкості ланцюжка поставок.
India's production-linked incentive (БІЛЬШЕ) схема. India's PLI program for capital goods and specialty steel incentivizes domestic barrel manufacturing. Для покупців, які обслуговують ринок Індійського субконтиненту, постачання від індійських виробників дозволяє уникнути імпортного мита в розмірі 7,5–15% і отримує переваги від покращення стандартів якості, оскільки індійські виробники інвестують у обладнання європейського рівня.
Угода США, Мексики і Канади (USMCA). Вироблені в Мексиці бочки з достатнім північноамериканським вмістом мають право на безмитний в’їзд до США та Канади. Кілька китайських і тайванських виробників бочок створили або досліджують мексиканські виробничі потужності, щоб безмитно обслуговувати ринок Північної Америки.
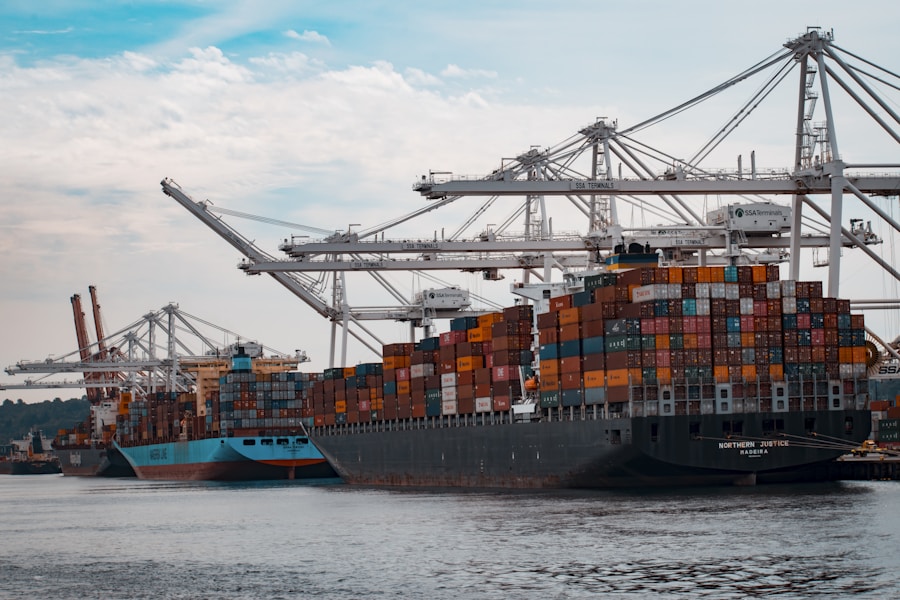
Вантажні контейнери у великому міжнародному торговому порту представляють транскордонну логістику B2B для промислового обладнання
Практичні приклади пошуку бочок
Справа 1: Європейський компаундер скорочує час простою на 40% зі стратегією подвійного джерела.
Працює середній німецький виробник пластмас 12 двошнекові екструдерні лінії (Коперіон ЗСК 58 та ЗСК 92 платформи) історично всі запасні стволи від одного китайського виробника. в 2023, Проблема з якістю партії біметалічних бочок — insufficient liner thickness in the high-wear zone — caused unplanned downtime costing an estimated EUR 180,000. The company implemented a dual-source strategy: primary supply from a Zhoushan-based manufacturer with ISO 9001:2015 and PED certification, and secondary supply from a Turkish producer for urgent orders. за, the company reports 40% reduction in unplanned barrel-related downtime and 12% lower average barrel procurement cost through competitive bidding between the two suppliers. The key lesson: qualifying two suppliers with rigorous incoming inspection protocols (ultrasonic testing, hardness mapping, перевірка розмірів) delivers both cost and reliability benefits.
Справа 2: US food extrusion OEM develops proprietary barrel specification with Chinese manufacturer.
Виробнику двогвинтових харчових екструдерів із штату Вісконсін потрібні були бочки з вкладишами з нержавіючої сталі, які відповідають стандартам FDA і здатні витримувати абразив., корозійне середовище екструзії корму для тварин з високою вологістю. Стандартні каталожні бочки від вітчизняних постачальників коштували 28 тис. дол–35,000 за набір з 10–14 тижневий термін виконання. Компанія співпрацювала з Jingjiang, Китай, виробник для спільної розробки стовбура з використанням вкладиша з нержавіючої сталі 316L, залитого центрифугою в 4140 оболонка, з індивідуальною геометрією каналу охолодження. Після 6-місячного процесу кваліфікації, включаючи перевірки на місці виробництва та пробне випробування ствола, компанія досягла 35% зниження витрат при еквівалентній продуктивності. Річні закупівлі тепер перевищують дол 1.2 мільйон, з бочками, доставленими морським транспортом до порту Чикаго. Розділ 301 тарифи дод 25% до вартості землі, але чисті заощадження порівняно з внутрішнім джерелом залишаються значними на рівні приблизно 15–18%.
Справа 3: Індійські стартап-ваги з переробки сміття з модульною системою бочок.
Розташований у Мумбаї стартап із переробки пластмаси, що переробляє пластівці з ПЕТ-пляшок після споживання, необхідно масштабувати від однієї 52-міліметрової подвійної шнекової лінії до чотирьох ліній у межах 18 місяців. Обмеження капіталу зробили непрактичним придбання повністю нових екструдерів. Натомість, компанія придбала модульні сегментовані системи стволів від виробника з Гуанчжоу, призначений для модернізації рам екструдера, що збираються на місці. Сегментована конструкція дозволяла замінювати окремі секції ствола в міру їхнього зносу, скорочення поточних витрат на технічне обслуговування за оцінкою 25% порівняно з монолітною заміною ствола. Виробник надав детальні технічні креслення та дистанційну технічну підтримку встановлення, демонструючи цінність співпраця виробника та покупця в умовах ринків, що розвиваються. Одношнековий екструдер
Гарантія якості: Чого покупці B2B повинні вимагати від виробників бочок
Професійне постачання двогвинтових бочок вимагає структурованої системи забезпечення якості:
- Сертифікати матеріалів: Протоколи випробувань млинів (MTR) для стовбурної підкладки зі сталі та сплаву вкладишів, простежується до певних теплових чисел. Перевірте хімічний склад відповідно до специфікації (напр., ASTM A322 для 4140 сталь, ВІД 1.8519 для 38CrMoAlA).
- Випробування на твердість: Вимірювання твердості за Роквеллом або Віккерсом мінімум 5 точки вздовж ствола, як на поверхні вкладиша, так і на підкладці. Запитувати звіти про картування твердості.
- Перевірка розмірів: Діаметр отвору, концентричність, прямолінійність, і обробка поверхні (Ра) вимірювання за допомогою каліброваних приладів. CMM звітує про критичні розміри інтерфейсу.
- Неруйнівний контроль (НК): Ультразвуковий контроль цілісності з’єднання вкладишів (100% покриття отвору), магнітопорошкова перевірка на поверхневі тріщини, and dye penetrant testing for barrel segment sealing surfaces.
- Сертифікати: ISO 9001:2015 (управління якістю), ISO 14001 (екологічний менеджмент), and where applicable, PED 2014/68/EU (Pressure Equipment Directive) for barrels operating under pressure in EU jurisdictions.
Buyers should conduct factory audits — either in person or via third-party inspection agencies (SGS, Бюро Верітас, TÜV) — before committing to volume orders. The cost of a factory audit (USD 1,500–3,000) is trivial compared to the cost of receiving non-conforming barrels.
Quality control inspection of industrial metal components using precision measurement instruments
Forecasting Twin Screw Barrel Trade Trends: червень–серпень
На основі поточних ринкових сигналів, політичні розробки, та галузеві дані, the following trends are expected to shape the twin screw barrel B2B trade over the next one to two months:
Tariff uncertainty drives pre-buying. The April announcement of expanded US reciprocal tariffs has triggered a wave of pre-buying among North American distributors and OEMs. Barrel manufacturers in China report order backlogs extending to 10–14 тижнів, up from the typical 6–8 тижнів. Buyers who have not yet placed orders for Q3 delivery should expect longer lead times and consider expedited shipping options.
Cr10 Max Extruder Raw material costs stabilize. After a volatile Q1, nickel prices have settled in the USD 15,500–16,500/tonne range on the LME, and tungsten APT prices are holding at USD 325–340/MTU. This stabilization should translate to more predictable barrel pricing through the summer, though manufacturers may attempt to retain Q1 price increases. Buyers should negotiate based on current raw material indices rather than accepting legacy pricing.
Chinaplas aftereffects. Китайплас, відбувся в Шеньчжені в квітні, продемонстрував кілька виробників бочок' нові лінійки продуктів, включаючи сегментовані бочки з інтегрованими сенсорними портами для промисловості 4.0 моніторинг, і вкладиші наступного покоління PM-HIP із заявленими 30% більший термін служби. Очікуйте, що ці інновації з’являться в продажу в третьому кварталі–Q4, надаючи покупцям, які першими почали використовувати, конкурентну перевагу в ефективності обробки.
Виробник лабораторних екструдерів Звітність ЄС CBAM сприяє кваліфікації постачальників. По мірі просування перехідного етапу ЄС CBAM, Європейські імпортери металомісткої продукції, включаючи бочки екструдера, починають вимагати від виробників дані про вуглецевий слід. Постачальники, які можуть надати перевірені дані про викиди (Область застосування 1, 2, і 3) буде надано перевагу. Китайські виробники з потужностями відновлюваної енергії (все частіше поширені в провінціях Чжецзян і Цзянсу) вигідно позиціонують себе.
Recycling infrastructure investment accelerates. Government funding programs — the EU's Circular Economy Action Plan, the US EPA's Solid Waste Infrastructure for Recycling (SWIFR) grants — are releasing capital for new recycling lines in mid-. Each new mechanical recycling line typically requires 2–4 двошнекові екструдери, translating to direct barrel demand. Manufacturers and distributors targeting the recycling sector should prepare inventory accordingly.
India emerges as a sourcing alternative. Indian barrel manufacturers exhibited at Plastivision India (January) with notably improved product quality. Several Ahmedabad and Pune-based manufacturers have achieved bimetallic barrel quality comparable to mid-tier Chinese producers at 10–15% lower pricing, driven by lower labor costs and India's growing specialty steel production capacity. For buyers serving South Asian, близькосхідний, and African markets, Indian sourcing deserves serious evaluation.
Workplace Safety in Extrusion Environments: Protecting Operators from the Ground Up
While the focus of this guide is on barrel sourcing, responsible B2B trade in extrusion machinery must address the operational environment where these barrels are installed. Twin screw extrusion facilities present specific workplace hazards — високі температури (barrel surfaces reach 200–400°C), робота з важкими компонентами (barrel segments weigh 50–300 кг кожен), розлив розплавленого полімеру, and floor surfaces contaminated with processing oils and pellet dust. Foot injuries are among the most common and preventable workplace incidents in plastics processing plants.
The case for safety footwear in extrusion facilities. According to the U.S. Бюро статистики праці (BLS), травми стопи становлять приблизно 60,000 травм на виробництві щорічно в Сполучених Штатах, з непропорційно великою часткою виробничих середовищ. Європейське агентство з безпеки та гігієни праці (EU-OSHA) повідомляє про подібні моделі в країнах-членах ЄС. Особливо в екструзійних установках, основні небезпеки для ніг включають:
- Crushing injuries from dropped barrel segments, гвинтові елементи, or die components during maintenance and changeover operations.
- Burn injuries from contact with hot barrel surfaces, molten polymer drips, or heated die assemblies.
- Puncture injuries from metal shavings, зламані наконечники гвинтів, or sharp-edged barrel liner fragments.
- Slip injuries on floors contaminated with processing oils, води із систем охолодження, or spilled polymer pellets.
- Electrical hazards from barrel heater band wiring during maintenance.
Safety footwear standards and specifications. B2B buyers of extrusion equipment should ensure their facilities — and their customers' засоби — are equipped with appropriate safety footwear meeting recognized standards:
- ASTM F2413 (стандарт США): Визначає вимоги до захисного взуття, включаючи стійкість до ударів (I/75 — 75 ft-lbs impact protection), опір стиску (C/75 — 2,500 lbs compression), захист плеснової кістки (Mt/75), і небезпека ураження електричним струмом (EH) рейтинги.
- В ISO 20345 (стандарт США): Визначає класи захисного взуття від SB (основний захист пальців ніг, 200J вплив) через S5 (захист пальців ніг + закрита п'ята + антистатичний + поглинання енергії + водостійкість + стійкість до проникнення + рифлена підошва). Для екструзійних середовищ, S3 or S5 rated footwear is recommended.
- Composite toe vs. сталевий носок: Сучасні композитні підноски (скловолокно, вуглецеве волокно, або кевлар) offer equivalent protection to steel at 30–40% менша вага, з додатковою перевагою теплоізоляції — important in extrusion environments where floor temperatures near barrel heating zones can be elevated.
Sprite Extruder Bltouch Mount Термостійка підошва. Standard rubber outsoles degrade at sustained contact temperatures above 150°C. Extrusion facility safety footwear Crality Dual Gear Extruder should feature nitrile rubber or Viton-compound outsoles rated for 300°C contact resistance, protecting against accidental stepping on hot polymer drips or near barrel heating zones.
Anti-fatigue and ergonomic considerations. Extrusion operators and maintenance technicians often work 8–12 hour shifts on concrete floors. Safety footwear with energy-return midsoles (PU or EVA foam), аркова опора, and moisture-wicking linings reduces fatigue-related accidents — a factor that safety managers increasingly recognize as contributing to overall workplace safety performance.

ROI of safety footwear programs. The National Safety Council estimates that the average cost of a workplace foot injury in the US is USD 9,600 в прямих витратах (медичний, робітників' компенсація) and USD 29,000–42,000 in total costs including lost productivity, замінна праця, and administrative expenses. A quality pair of safety boots costs USD 80–250. Для закладу с 50 extrusion operators, a comprehensive safety footwear program costs USD 4,000–12,500 щорічно — частка вартості однієї серйозної травми стопи. European data from EU-OSHA shows comparable economics, with the added regulatory imperative of the EU Framework Directive 89/391/EEC requiring employers to provide appropriate PPE at no cost to workers.
Integration with barrel maintenance protocols. B2B barrel manufacturers and suppliers can add value by including safety recommendations in their technical documentation. Barrel installation and removal procedures should specify required PPE including safety footwear class, reinforcing a culture of safety that