

Төп алымнар
- Plastic extrusion melts raw resin and forms it into a continuous profile with a fixed cross-section, which makes it well suited to long, high-volume production runs (SeaGate Plastics, 2024).
- Пластик профиль җитештерүчегә бәя биргәндә, I separate custom extrusion, which carries a one-time die and tooling investment, from stock extruded shapes that skip that upfront cost (Thomasnet supplier guidance, 2024).
- Material selection drives everything downstream: I match the application to the right polymer, whether that is PVC for pipe and profiles, ABS or polycarbonate for impact strength, HDPE and LDPE for chemical resistance, polypropylene for living hinges, acrylic (PMMA) for clarity, or engineering-grade nylon (PA) and PEEK for demanding parts.
- PVC is among the most widely extruded plastics globally, common across profiles, торба, and tubing, Шуңа күрә күп тәэмин итүчеләр аны килешү мөмкинлеге дип атыйлар (Пластмасса сәнәгате ассоциациясе, 2023).
- Экструзия толерантлыгы материаль кысылу һәм өзлексез формалашу аркасында инъекция формалаштыруга караганда җиңелрәк, Шуңа күрә мин толерантлыкны формалаштырылган өлешнең төгәллеген фаразлау урынына планлаштырам (Протолаблар, 2023).
- Мин ISO белән эш итәм 9001 җитлеккән сыйфат белән идарә итү системасының төп сигналы буларак, гарантия түгел, һәм аны конкрет тикшерү исемлеге белән бәйләгез, ко-экструзия мөмкинлеге, һәм алып бару вакыты (ISO, 2015).
- Урын нияте өчен, көнкүреш пластмассасы җитештерүче компаниядән алынган йөкне киметеп җирнең бәясен киметергә мөмкин, бурыч, һәм инвентаризация ташу чыгымнары, берәмлек бәясенә генә үлчәү бәясе (Ресурсинг инициативасы, 2023).
- Экструзиядә кулланылган термопластика эшкәртелә, һәм яңадан куллану материаль эффективлыкны яхшырта, мин бәягә дә, тотрыклылыкка да әңгәмә корам (АКШ EPA, 2023).
- Игътибар ошый “иң зур” яки “иң яхшы” завод контекстсыз аз, Шуңа күрә мин тәэмин итүчеләрне кораллау бәясе буенча бәялим, MOQ, тиз әйләнешле җитештерү, һәм аның урынына прототип-производство ярдәме расланган.
Пластик экструзия компанияләре һәм заводлары нәрсә эшли
Мин клиент өчен тәэмин итүчене бәяләгәндә, Мин сүзнең нәрсә икәнен ачыклаудан башлыйм “экструзия” чыннан да кибет идәнендә тасвирлый. Пластик экструзия чимал пластик материалны эретә һәм аны өзлексез профильгә тоташтыра (SeaGate Plastics, 2024). Бу бер җөмлә бик авыр: процесс ату түгел, ә өзлексез, һәм геометрия өлешнең тулы озынлыгын эшләгән ике үлчәмле кисемтә белән билгеләнә. Шуңа күрә ул озын производствога һәм югары күләмле җитештерүгә бик туры килә, һәм бу инъекция формалаштыру яки эшкәртүдән бөтенләй башка дисциплина.
Практикада, “резин экструзиясе” Мин еш сорала торган өч киң гаилә артында двигатель:
- Профильләр - билгеләнгән кисемтә белән махсус пластик профильләр, гади каналлардан һәм кырый бизәкләрдән катлаулы күп люмень формаларына кадәр. Монда профиль экструзиясе һәм ко-экструзия чыннан да балкый.
- Тубинг - түгәрәк, овал, һәм медицинада кулланылган күп люмен труба, сыеклык белән эш итү, һәм пневматик кулланмалар, махсуслаштырылган пластик торбалар белән тәэмин итүчедән.
- Таблица - панельләр өчен пластик таблицалар, лайнерлар, һәм термоформа запасы, яссы үлән һәм ролл стакасы аша җитештерелгән.
Итештерүчеләр, Заводлар, һәм таратучылар бер үк түгел
Сатып алучылар еш кына бу терминнарны алыштыралар, һәм бу аларга вакыт таләп итә. Менә мин аларны ничек аерам:
- А. җитештерүче яки завод экструзия линияләренә ия, үзен үтерә, һәм резиннан әзер өлешкә кадәр процесс белән идарә итә. Бу - махсус кораллау өчен кем, тыгыз процесс контроле, яки инженерлык класслы пластмасса.
- А. дистрибьютор яки сатучы запаслар һәм стандарт формалар җибәрәләр, ләкин гадәттә сызык эшләми. Запас экструди формалар һәм тиз тәртип өчен бик яхшы, таможня эше өчен азрак.
- А. уйлап чыгаручы акция профильләрен һәм машиналарын сатып алырга мөмкин, эретеп ябыштыру, яисә әзер пластик җитештерү хезмәтләренә китерегез.
Томаснетны эзләгәндә, Мин белә торып фильтрлыйм, чөнки бу каталоглар АКШ пластик экструзия җитештерүчеләрен мөмкинлекләре һәм регионнары буенча күрсәтәләр (Томаснет, 2024). Бу мөмкинлек фильтры - сез чын пластик профиль җитештерүче яки арадашчы белән сөйләшәсез.
Ни өчен сатып алучылар эзлиләр “Завод” Аның урынына “Тапшыручы”
Минем тәҗрибәмдә, якка күчү “завод” тел сигналлары. Аны язган сатып алучылар дизайн һәм коралландыру өчен эчке контроль чыганак телиләр, ачык MOQ сөйләшүләре, һәм прототиптан производствога кадәр масштаблау сәләте. Бу шулай ук басымны чагылдыра: эчке тәэмин итү йөкне киметеп җирнең гомуми бәясен киметергә мөмкин, бурыч, һәм инвентаризация ташу чыгымнары (Ресурсинг инициативасы, 2023), һәм АКШ пластмасса сәнәгате эчке җитештерүне җибәрүгә һәм эшкә урнаштыруда төп өлешче булып кала (Пластмасса сәнәгате ассоциациясе, 2023). Өйдәге пластмасс җитештерүче эзләү, гомуми тәэмин итүче түгел, еш кына белә торып риск һәм бәя.
Пластик экструзия процессы ничек эшли, Адым саен

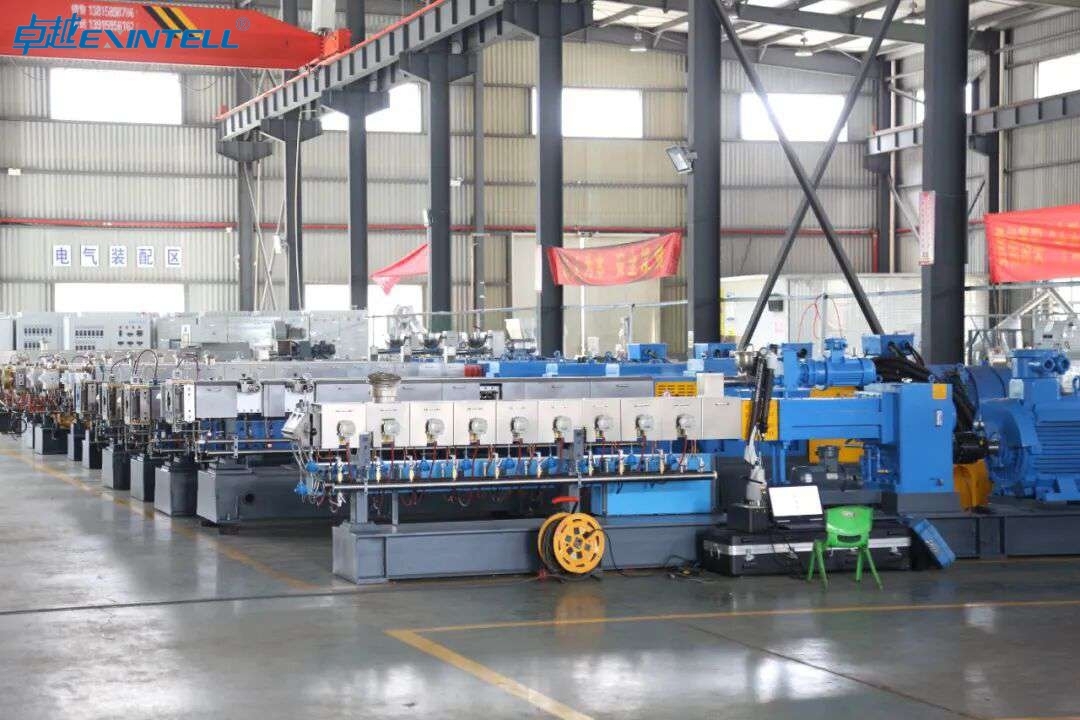
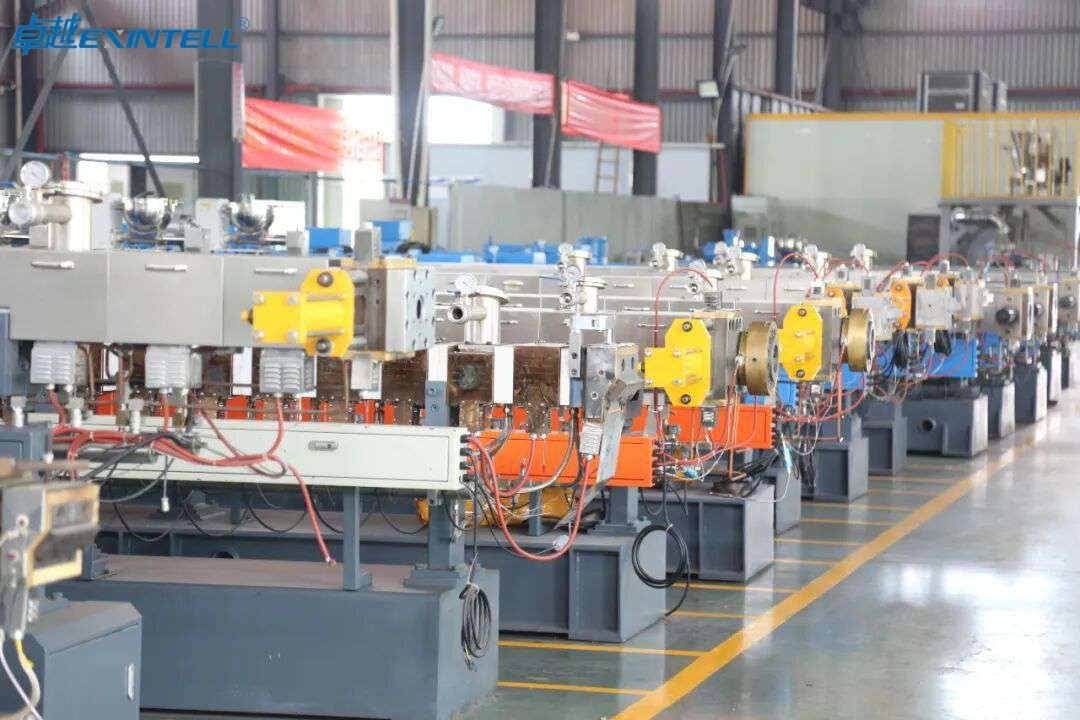
Механиканы аңлау сезгә яхшырак сораулар бирергә һәм цитатаны төгәл укырга ярдәм итә. Игезәк винт экструдер җитештерүче I walk clients through five stages of the continuous extrusion process.
1. Raw Material Feeding and Melting in the Barrel
Thermoplastic pellets — commonly PVC, ABS, HDPE, LDPE, or polypropylene — enter a hopper and drop into a heated barrel with a rotating screw. The combination of barrel heaters and screw shear melts the resin into a homogeneous molten stream. Material choice matters here: PVC is among the most widely extruded plastics globally, commonly used in profiles, торба, and tubing (Пластмасса сәнәгате ассоциациясе), while polycarbonate, acrylic (PMMA), нейлон (PA), and PEEK serve more demanding, engineering-grade applications. Recycled regrind can often be blended back in, and thermoplastics used in extrusion are recyclable, so regrind reuse improves material efficiency (АКШ EPA, 2023).
2. Forcing Molten Plastic Through a Custom Die
The melt is pushed through a die that defines the profile cross-section. Бу процессның үзәге һәм махсус эш кораллау бәясен күтәрә. Ко-экструзия көйләүдә бердән артык экструдер кулланыла, материалларны берләштерергә рөхсәт - йомшак TPE / TPU мөһерле ирен белән каты субстрат, мәсәлән, яки арзан бәяле үзәк өстендә төсле капка катламы.
3. Суыту, Зурлык, һәм өзлексез очыш
.Лүдән китү, йомшак профиль суыту һәм зурлау системасы аша уза - гадәттә су мунчасы яки вакуум размеры - үлчәмнәргә бикләнгән. Очыш (тарткыч) профильне контроль тизлектә сыза. Чөнки өлеш өзлексез формалаша һәм суынган саен материал кысыла, экструзия толерантлыгы, гадәттә, инъекция формалаштыруга караганда җиңелрәк (Протолаблар, 2023). I set that expectation early so clients spec realistic tolerances rather than paying for precision the process cannot economically hold.
4. Cutting to Length and Secondary Fabrication
An in-line saw or knife cuts the continuous output to length. From there, secondary operations — drilling, сугу, кисү, бастыру, or assembly — turn extruded plastic parts into finished components. This is the bridge between raw profile and a usable deliverable, and it is where quick-turnaround production is either won or lost.
Custom vs Stock Plastic Extrusions: Which Do You Need?
This is the decision I get asked about most, and the honest answer is: it depends on volume, геометрия, and timeline. Let me break down each path.
Кибеттән тыш акцияләр дөрес сайлау булганда
Запас экструди формалар - стандарт таяк, труба, канал, почмак, һәм таблица - кораллау бәясен тулысынча саклагыз һәм тиз җибәрегез. Әгәр дә каталог профиле сезнең заявкага яраклы толерантлык эчендә туры килсә, акция сатып алу һәрвакыт диярлек арзанрак, тизрәк маршрут. Мин клиентларны прототиплар белән идарә итәм, аз күләмле, һәм стандарт кисемтә эшләгән теләсә нинди өлеш.
Заказлы кораллау һәм профильләр акланганда
Заказлы экструзия гадәттә бер тапкыр кораллануны таләп итә һәм инвестицияләр үлә, акция профильләре бу бәядән кача (промышленность белән тәэмин итү). Сезнең геометриягез булганда, бу бәя бәясе аклана, гадәттәге кисемтә түбән агым җыюны бетергәндә, яисә еллык күләм коралны амортизацияләү өчен җитәрлек булганда. Билгеле йөгерү зурлыгында, the per-foot savings of a purpose-built die outweigh the upfront spend.
The Hybrid Approach: Standard Profiles, Custom Parts
My favorite middle path is often overlooked. Standard extruded profiles and tubes can be fabricated into cost-effective custom parts with quick turnaround (SeaGate Plastics, 2024). You skip the die investment, then use cutting, эшкәртү, and assembly to reach a custom deliverable. For many mid-volume programs, this hybrid beats both pure stock and full custom on total cost.
Cost and Lead-Time Comparison
Here is how the three approaches generally compare. Treat these as directional planning ranges, not quotes — actual figures depend on material, геометрия, and volume.
|
Фактор |
Stock Profiles |
Hybrid (Fabricated Standard) |
Full Custom Extrusion |
|---|---|---|---|
|
Upfront tooling cost |
None |
None to low (fixtures only) |
One-time die investment |
|
Typical lead time |
Shortest (often in stock) |
Short to moderate |
Longest (die build + беренче мәкалә) |
|
Minimum order (MOQ) |
Түбән |
Low to moderate |
Higherгары (to amortize tooling) |
|
Geometry flexibility |
Catalog shapes only |
Standard shape + эшкәртү |
Fully bespoke cross-section |
|
Иң яхшы |
Prototypes, low volume |
Mid volume, mild customization |
High volume, proprietary profiles |
|
Фактор |
Stock Profiles |
Hybrid (Fabricated Standard) |
Full Custom Extrusion |
|---|---|---|---|
|
Upfront tooling cost |
None |
None to low (fixtures only) |
One-time die investment |
|
Typical lead time |
Shortest (often in stock) |
Short to moderate |
Longest (die build + беренче мәкалә) |
|
Minimum order (MOQ) |
Түбән |
Low to moderate |
Higherгары (to amortize tooling) |
|
Geometry flexibility |
Catalog shapes only |
Standard shape + эшкәртү |
Fully bespoke cross-section |
|
Иң яхшы |
Prototypes, low volume |
Mid volume, mild customization |
High volume, proprietary profiles |
Whichever path you choose, I recommend confirming the shop runs a documented quality system — ISO 9001 is the internationally recognized standard for quality management systems used across manufacturing (ISO, 2015) and remains the most widely adopted benchmark in the plastics sector. For a practical look at how stock and custom offerings sit side by side, I find SeaGate Plastics’ custom extrusion overview a useful reference point.
Types of Plastic Extrusion Profiles and Products

When I evaluate a project for extrusion, I start with the cross-section, чөнки әзер өлешнең геометриясе бөтен агымны диярлек агыза: дизайн, материаль сайлау, һәм ахыр чиктә сез түләячәк бәя. Plastic extrusion melts raw resin and forms it into a continuous profile with a fixed cross-section (SeaGate Plastics, 2024). Бу бер принцип гаҗәеп киң формалар каталогын чыгара, шуңа күрә аларны катлаулылыгы һәм функциясе буенча төркемләргә булыша.
Каты профильләр, Буш профильләр, һәм катлаулы геометрия
Каты профильләр - тармакның эшчеләре: таяклар, барлар, кырый, һәм эчке бушлыклар белән бизәгез. Алар корал өчен иң җиңел һәм толерантлыкны кичерүче, Шуңа күрә мин аларны беренче тапкыр сатып алучыларга дизайнны сынап карарга тәкъдим итәм. Буш профильләр эчке каналларны кертә, һәм алар эреткәндә бушлыкны ачык тоту өчен мандель яки кадаклар белән катлаулырак үләләр. Катлаулы геометрия берничә стенаны берләштерә, .әр сүзнең, һәм бер кисемтәдә нечкә-калын күчү, and this is where die design and tooling expertise separates a capable plastic profile manufacturer from an average one. Минем тәҗрибәмдә, uneven wall thickness is the most common cause of warping, so I press suppliers early on how they plan to balance material flow across the profile.
Tubing and Multi-Lumen Extrusions
Tubing is a specialized subset of hollow extrusion, and it spans everything from simple single-bore tube to multi-lumen designs with several parallel channels running the length of the part. Medical device and analytical instrument buyers lean on multi-lumen extrusions to carry fluids, wires, and sensors through one compact profile. A dependable plastic tubing supplier will hold tight concentricity and inner-diameter tolerances, though I always remind clients that extrusion tolerances are generally looser than injection molding because of material shrinkage and continuous forming (Protolabs Design Resources, 2023). Plan your fit and clearance around that reality rather than fighting it.
Co-Extrusion and Multi-Material Profiles
Co-extrusion runs two or more resins through a shared die to produce a single profile with distinct material zones. I use it when a part needs conflicting properties at once, such as a rigid PVC structural body with a soft TPE/TPU gasket lip, or a weatherable cap layer over a lower-cost substrate. It eliminates secondary assembly and bonding steps, which is a meaningful cost saver at volume. The tradeoff is tooling complexity, so I reserve co-extrusion for designs where the multi-material benefit clearly justifies the added die investment.
Common Industry Applications for Each Type
Different geometries gravitate toward different sectors, and matching them early keeps sourcing conversations focused.
- Solid profiles: retail shelf edging, furniture trim, мөһерләр, and fencing components.
- Hollow profiles: тәрәзә һәм ишек рамкалары, LED light channels, and structural cladding.
- Tubing and multi-lumen: медицина катетерлары, fluid transfer lines, and pneumatic tubing.
- Co-extruded profiles: weather stripping, refrigeration gaskets, and dual-durometer handles.
- Sheet extrusion: билге, thermoforming stock, and protective panels.
Because plastic extrusion is a continuous, high-volume process, it suits long production runs particularly well, and standard extruded profiles and tubes can be fabricated into cost-effective custom parts with quick turnaround (SeaGate Plastics, 2024). If your annual demand is steady and measured in the tens of thousands of feet, extrusion economics work strongly in your favor.
Пластик экструзиядә кулланылган гомуми материаллар
Material selection is the decision I see buyers underestimate most often. The resin governs mechanical strength, химик каршылык, temperature range, бәясе, and even how tight a tolerance the extruder can realistically hold. I group extrusion resins into three tiers, then work with clients to move up only as far as the application genuinely demands.
Товар резиналары: ПВХ, Полиэтилен, һәм полипропилен
Commodity resins cover the majority of extruded volume, and for good reason. PVC is among the most widely extruded plastics globally, common in profiles, торба, and tubing (Пластмасса сәнәгате ассоциациясе). It offers rigidity, һава торышы, and low cost, and it takes color and surface finish well. Polyethylene appears in two familiar grades: HDPE for stiff, chemically resistant profiles and LDPE where flexibility matters. Polypropylene balances chemical resistance with a good strength-to-weight ratio and living-hinge performance. When a client asks about resin extrusion for a high-volume, cost-sensitive part, this is almost always where I begin.
Техник резиналар: ABS, Поликарбонат, Нейлон, and Acrylic
Engineering-grade plastics step up in mechanical and thermal performance. ABS delivers impact strength and clean finishes for consumer and enclosure parts. Polycarbonate brings high impact resistance and optical clarity, which makes it a staple for lighting lenses and safety glazing. Нейлон (PA) offers wear resistance and toughness for mechanical components and cable management. Акрил (PMMA) provides excellent clarity and UV stability for display and signage profiles. I move buyers into this tier when commodity resins cannot meet load, җылылык, яки ачыклык таләпләре, һәм мин резин премиясен эшләгәнче җитештерүчәнлеккә каршы бәяләвенә ышанам.
PEEK кебек югары җитештерүчән материаллар
Theгарыда югары җитештерүчән полимерларның кечкенә төркеме утыра, PEEK белән белешмә ноктасы. PEEK өзлексез югары температураларга каршы тора, агрессив химикатлар, һәм механик йөкләр таләп итә, Шуңа күрә ул аэрокосмоста күрсәтелә, медицина, һәм ярымүткәргеч кушымталары. Материаль бәя зур, Шуңа күрә мин аны эш шартлары арзанрак вариант калдырмаганда гына күрсәтәм. Everyәрбер пластик профиль җитештерүче PEEK эшкәртми, мөмкинлекне тикшерү бу дәрәҗәдә мөһимрәк.
Материаль үзенчәлекләрне кушымта таләпләренә туры китерү
Минем сайлау базасы белә торып гади: башта сөйләшеп булмый торган таләпне билгеләгез, аннары чистарта торган иң кыйммәт резинаны сайлагыз. The table below summarizes how I weigh the common options for extruded plastic parts.
| Материал | Tier | Key Strengths | Relative Cost | Типик кушымталар |
|---|---|---|---|---|
| ПВХ | Товар | Каты, һава торышы, аз бәя | $ | Профильләр, торба, бизәү |
| HDPE / LDPE | Товар | Химик каршылык; stiff or flexible | $ | Тубинг, лайнерлар, ducting |
| Полипропилен | Товар | Химик каршылык, тере элгечләр | $ | Fluid handling, hinges |
| ABS | Техника | Йогынты көче, clean finish | $$ | Enclosures, consumer parts |
| Поликарбонат | Техника | Йогынты каршылыгы, ачыклык | $$ | Линза, куркынычсызлык |
| Нейлон (PA) | Техника | Wear resistance, кырыслык | $$ | Механик, cable guides |
| Акрил (PMMA) | Техника | Ачыклык, UV stability | $$ | Signage, displays |
| PEEK | High-performance | Heat, химик, and load resistance | $$$$ | Аэрокосмос, медицина, semiconductor |
One efficiency point worth raising with any supplier: thermoplastics used in extrusion are recyclable, һәм яңадан куллану материаль эффективлыкны яхшырта (АКШ әйләнә-тирә мохитне саклау агентлыгы, 2023). Asking how a factory handles regrind tells me something about both their cost discipline and their sustainability practices.
Plastic Extrusion Manufacturers in the USA
For many of the buyers I advise, the sourcing question is not only “who can extrude this profile” but “who can extrude it here.” Domestic sourcing has moved from a preference to a strategic decision, һәм ул рефлексив патриотизмга түгел, ә ачык күзгә лаек.
Ни өчен күп сатып алучылар өчен АКШ нигезендә сорау мөһим
Финанс очраклары беренче күренгәнгә караганда көчлерәк. Рессоринг һәм көнкүреш тәэмин итү йөкне киметеп җирнең гомуми бәясен киметергә мөмкин, бурыч, һәм инвентаризация ташу чыгымнары (Ресурсинг инициативасы, 2023). Берәмлек бәясен чагыштыру түгел, гомуми бәяне чагыштыру эшләгәндә, океан йөкләрен өстәгәннән соң, диңгездә экономия еш кими, тарифлар, куркынычсызлык запасы, һәм эшче капитал озын транзит вакытларда бәйләнгән. АКШ клиентына хезмәт күрсәтүче эчке пластмасс җитештерүче өчен, Дизайн урта программаны үзгәртсә, айларда түгел, ә атналарда үлчәнгән кургаш вакыты.
Региональ җитештерү үзәкләре ил буенча
АКШның экструзия сыйдырышлыгы тигез бүленми, һәм картаны белү тәэмин итүне тизләтә. The Great Lakes and Upper Midwest concentrate general-purpose profile and tubing extruders near automotive and industrial demand. The Northeast holds a dense cluster of medical and precision tubing specialists. The Southeast has grown quickly around building products and packaging. The West Coast and Southwest serve electronics, aerospace, and consumer markets. Supplier directories such as Thomasnet list and categorize US plastic extrusion manufacturers by capability and region (Томаснет, 2024), which is where I usually build a first shortlist before making calls.
Domestic Quality, Аралашу, and IP Advantages
Beyond cost, three practical advantages keep drawing buyers home. Башта, quality systems are easier to verify in person; ISO 9001 is the internationally recognized standard for quality management systems used across manufacturing (Халыкара стандартлаштыру оешмасы, 2015), and I can audit a domestic supplier’s implementation without an international trip. Икенче, time-zone-aligned communication shortens the feedback loop from prototype to production, which matters when a die needs a mid-run adjustment. Өченче, intellectual property protection is more enforceable under US jurisdiction, a real concern when a custom profile is a competitive differentiator. I treat these as the differences that a spreadsheet alone will miss.
How US Factories Serve Diverse Industries
American extruders span the full range of contract manufacturing, from stock extruded shapes shipped from inventory to fully custom die programs. Custom extrusion typically requires a one-time tooling or die investment, while stock profiles avoid that cost, so I match the sourcing path to how unique the geometry really needs to be. АКШ пластмасса сәнәгате эчке җитештерүне җибәрү һәм эшкә урнаштыруда төп өлеш кертүче булып кала (Пластмасса сәнәгате ассоциациясе, 2023), һәм бу тирәнлек, сатып алучының, гадәттә, пластик җитештерү хезмәтенең партнерын аларның күләменә туры китерә алуын аңлата, прототиптан производствога кадәр. Гадәттәге мөмкинлекләрне киң карау өчен, Мин клиентларны еш кына гомуми күзәтүләргә күрсәтәм махсус пластик экструзия җитештерүчеләре цитаталар сораганчы өметләрне калибрлау.
Сезнең яндагы пластик экструзия компанияләрен ничек табарга
Сорау проектын башлагач, география - мин үлчәгән беренче үзгәрешләрнең берсе. Урын йөк бәясен формалаштыра, аралашу, һәм мин прототиптан производствога ничек тиз кабатлый алам. Бу әйтелде, якынлык тәэмин итүче эшне башкарганда гына якын. Минем тәҗрибәмдә, иң акыллы караш “минем янда” фильтр, карар түгел.
Ни өчен җирле эзләү еш түли
Сезнең корылмага якын көнкүреш пластмасс җитештерүчесе сезгә өч конкрет өстенлек бирә. Башта, кыскарак җибәрү аралары түбән йөк һәм куркынычсызлык куркынычы, Бу зур күләмле экструди пластик өлешләр һәм артык профильле йөк булып җибәрелгән озын профильләр өчен мөһим. Икенче, җирле партнерлар сайтка керүне практик ясыйлар, һәм мин электрон почта атналарына караганда ике сәгатьлек үсемлек барышында күбрәк процесс проблемаларын таптым. Өченче, якынлык кабатлануны тизләтә: үлгәндә чистарту кирәк булганда, берничә сәгать ераклыктагы тәэмин итүче үрнәкләрне океан аша тизрәк бора ала.
Финанс эше берәмлек бәясеннән артып китә. Резоринг инициативасы буенча (2023), эчке тәэмин итү йөкне киметеп җирнең гомуми бәясен киметергә мөмкин, бурыч, һәм инвентаризация ташу чыгымнары. Эчке база зур, шулай ук; пластмасса сәнәгате ассоциациясе (2023) АКШ пластмасса сәнәгате эчке җитештерүне җибәрүгә һәм эшкә урнаштыруда төп өлеш кертүче дип хәбәр итә, димәк, резин экструзиясе өчен квалификацияле сыйдырышлык.
Кайда карыйм: Белешмәләр, Ассоциацияләр, һәм юлламалар
Кандидатларның башлангыч исемлеген төзү, Мин өч комплектлы канал кулланам:
- Тапшыручы белешмәләр. Томаснет (2024) АКШ пластик экструзия җитештерүчеләрен мөмкинлекләре һәм регионнары буенча күрсәтә, аны материал буенча фильтрлау туры итә, процесс, һәм урнашу урыны.
- Сәүдә берләшмәләре. Пластмасса сәнәгате ассоциациясе кебек органнарда әгъза булу стандартларга һәм тармак белән шөгыльләнүче фирмага сигнал.
- Reибәрүләр. Пластик профиль җитештерүче белән производство белән идарә иткән инженер тәкъдиме маркетинг битләренә караганда күбрәк авырлык күтәрә, чөнки ул тапшырылган эшне чагылдыра.
Мин каталогны пластик торба белән тәэмин итүче яки профиль кибете өчен башлангыч нокта дип саныйм, аннары һәр исемне минем кыска исемлектә урын алганчы реаль сылтамаларга каршы раслагыз.
Мөмкинлеккә һәм бәягә якынлыкны баланслау
Дистанция - бәйләүче, быргы картасы түгел. Якындагы кибет сезнең толерантлыгыгызны тота алмый икән, резинаны эшләгез, яки тавышыңны канәгатьләндер, уңайсыз. Мин беренче чиратта сәләтне һәм сыйфатны күрсәтәм, аннары бәя, аннары урнашу. Пластик экструзия компанияләре заводы белән тәэмин итүче ике дәүләтне дөрес ко-экструзия линиясе һәм исбатланган ISO белән тәэмин итә 9001 система миңа гадәттә бу мөмкинлекләр булмаган кибеткә караганда яхшырак хезмәт итәчәк.
When Local Is Not the Best Option
Sometimes the right partner is not nearby. Specialized work in engineering-grade plastics such as PEEK, поликарбонат, or nylon (PA) may only be done well by a handful of shops nationally. High-volume manufacturing programs can justify shipping economics that favor a distant, more automated plant. And when you need capabilities like plastic sheet extrusion combined with in-line fabrication, the fit of the process matters more than the mileage. In those cases I widen the search radius and lean on video plant tours and third-party audits to close the distance gap.
Understanding the Largest Plastic Extrusion Companies
Buyers often gravitate toward the biggest names, assuming scale guarantees a better outcome. Scale does deliver real advantages, but it also carries tradeoffs. Understanding what “иң зур” actually means helps me match a supplier’s footprint to my program rather than to a reputation.
What Scale Means for Capacity and Reliability
Extrusion is a continuous, high-volume process well suited to long production runs, and large factories are built around that reality. More extrusion lines mean higher throughput, redundancy if one line goes down, and the ability to absorb demand spikes. Scale usually correlates with mature quality systems as well; ISO 9001, the internationally recognized standard for quality management systems used across manufacturing (Халыкара стандартлаштыру оешмасы, 2015), is almost table stakes among large plants. That maturity translates into more consistent extruded plastic parts across long runs.
The Tradeoffs of Large Factories vs. Specialized Shops
Зуррак автоматик рәвештә яхшырак түгел. Зур үсемлекләр күләм өчен оптимальләштерәләр, бу минималь заказ күләменең югары булуын аңлата ала, кечкенә гадәт буенча азрак сыгылу, һәм прототип эшендә әкренрәк җаваплылык. Махсуслаштырылган кибет каты толерантлы пластик профильләрдә өстен булырга мөмкин, гадәти булмаган резиналар, яисә зур күләмле үсемлек борчылу кебек кабул итә торган тиз әйләнеш. Түбәндәге таблицада мин икесен ничек үлчәгәнем ясала.
| Фактор | Зур масштаблы завод | Махсус кибет |
|---|---|---|
| Потенциал | Биек; берничә юл, артык | Чикләнгән; азрак юллар |
| Минималь заказ саны | Еш кына биек | Гадәттә сыгылучан |
| Прототип тизлеге | Әкренрәк; күләмгә юнәлтелгән планлаштыру | Тизрәк; җитез көйләү |
| Материал диапазоны | Киң товар резиналары (ПВХ, HDPE, LDPE, PP) | Еш кына инженерлык дәрәҗәсе (PEEK, Компьютер, PA) |
| Күләмдә берәмлеккә бәя | Түбән | Higherгары |
| Иң яхшы | Озын производство эшли | Гадәт, түбән-урта күләм, катлаулы профильләр |
Volгары күләмле сәләт кирәк булганда
Программалар бар, анда мин масштабта компромисс итмим. Даими, стандартлаштырылган профильләргә озак вакыт таләп, торба, яисә товар резиналарында торбалар - зур заводның табигый йорты. PVC is among the most widely extruded plastics globally, commonly used in profiles, торба, and tubing, һәм аны зур күләмдә тәэмин итү зур завод биргән икътисадны бүләкли. Әгәр сезнең фараз миллионлаган фут тотрыклы профиль киселешен таләп итә икән, югары күләмле сәләт матурлыктан-кирәккә күчә.
Заказлы масштабны һәм потенциалны ничек тикшерергә
Вебсайттагы дәгъвалар дәлил түгел. Мин кабул иткәнче а “иң зур” яки “иң югары сыйдырышлык” дәгъва, Мин моны конкрет сораулар белән раслыйм:
- Күпме экструзия линиясе эшли, һәм аларның һәрберсендә диаметр диапазоны нинди?
- Хәзерге куллану нәрсә ул, һәм минем программа өчен күпме запас сыйдырышлык бар?
- Сез үткәрү фигураларын бүлешә аласызмы (фунт / сәгать яки аяк / көн) чагыштырма профиль өчен?
- Әгәр дә сызык уртача эшләмәсә, нинди артыклык бар?
- Кайсы сертификатлар, ISO кебек 9001, агымдагы, һәм мин сертификатны күрә алам?
I pair those answers with a plant tour or audit. Physical evidence of running lines, staffing, and inventory tells me far more than any capacity figure quoted in a brochure.
How to Identify the Best Plastic Extrusion Factory for Your Project
“Best” is one of the most misused words in supplier marketing. Практикада, the best plastic extrusion companies factory manufacturer is the one that best fits your specific requirements, not the one with the loudest claim. I define the term relative to my project, then score candidates against that definition.
Defining “Best” Relative to Your Specific Needs
Before comparing suppliers, I document what my project actually demands: the resin (say, ABS for impact resistance, acrylic (PMMA) for optical clarity, or TPE/TPU for flexibility), the tolerance band, the volume, the timeline, and the level of engineering support I need for die design and tooling. Extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Protolabs Design Resources, 2023), so I confirm early that a candidate can meet my dimensional requirements rather than assuming it can. A shop that is ideal for a high-volume HDPE pipe run may be the wrong choice for a tight-tolerance polycarbonate profile.
Weighing Quality, Бәясе, Speed, and Support
Every sourcing decision balances four levers, and improving one often pressures another:
- Quality. Documented quality systems, in-process inspection, and material traceability. ISO 9001 is the most widely adopted quality management standard across manufacturing sectors including plastics.
- Бәясе. Not just unit price. Заказлы экструзия гадәттә бер тапкыр кораллануны таләп итә һәм инвестицияләр үлә, while stock extruded shapes avoid that cost, шуңа күрә мин кораллау һәм MOQ кертеп, гомуми бәяне модельләштерәм.
- Speed. Standard extruded profiles and tubes can be fabricated into cost-effective custom parts with quick turnaround (SeaGate Plastics, 2024), ләкин кибетләр арасында кургаш вакыты төрлечә.
- Ярдәм. Профиль киселешенә инженерлык кертү һәм материал сайлау прототиптан производствога күчкәндә кыйммәт бәяне яңадан ясарга комачаулый ала.
Тотрыклылык тигезләмәгә көннән-көн керә. Экструзиядә кулланылган термопластика эшкәртелә, һәм яңадан куллану материаль эффективлыкны яхшырта (АКШ әйләнә-тирә мохитне саклау агентлыгы, 2023), тәэмин итүче аны җаваплы идарә иткәндә бәяне дә, калдыкны да киметә ала.
Pastткәнне уку “Best” Маркетинг таләпләре
Суперливатларны бастыру җиңел, исбатлау авыр. Күргәндә “иң яхшы,” “әйдәп баручы,” яки “премьер,” Мин дәгъваны сынап карала торган сорауга тәрҗемә итәм. Кабул итү урынына “иң яхшы сыйфат,” Мин җитешсезлек ставкаларын һәм инспекция язмаларын сорыйм. Аның урынына “иң тиз,” Мин конкрет өлештә типик кургаш вакытын сорыйм. Аның урынына “иң тәҗрибәле,” Мин үземнең тармакта сылтамалар сорыйм. Киләсе сораудан котыла алмаган маркетинг теле минем кыска исемлеккә тәэсир итми.
Building a Shortlist Scoring Method
To keep the comparison objective, I use a weighted scoring model. I list my criteria, assign each a weight that reflects its importance to the project, score every candidate from 1 to 5, and multiply. The weights shift by project; a prototype program might weight speed and engineering support heavily, while a mature production program weights cost and capacity.
- List criteria: сыйфат системалары, material capability, толерантлык, capacity, алып бару вакыты, tooling cost, engineering support, һәм урнашу урыны.
- Assign weights that total 100 percent, reflecting your priorities.
- Score each supplier 1 to 5 on every criterion, using verified evidence rather than marketing claims.
- Calculate weighted totals and rank the candidates.
- Validate the top two with reference calls and, ideally, a plant visit before committing.
This structured method has consistently steered me toward the partner that fits the work, whether that turns out to be a large plant, a nimble specialist, or a domestic shop just down the road. For a deeper look at how custom extrusion capabilities map to applications, resources such as SeaGate Plastics’ custom extrusion overview are a useful reference as you refine your own criteria.
Key Capabilities to Evaluate in a Plastic Extrusion Company
When I vet a plastic profile manufacturer, I look
Tolerances and Precision in Extruded Parts
Пластик профиль җитештерүчегә бәя биргәндә, tolerances are the first place I look for a reality check. Extrusion is a continuous forming process, so it behaves differently from molding. As Protolabs notes, extrusion tolerances are generally looser than injection molding because material shrinkage and continuous forming introduce variability that a closed mold does not (Protolabs Design Resources, 2023). Setting expectations here early saves both money and rework later.
Typical Achievable Tolerances by Material and Profile
Минем тәҗрибәмдә, achievable precision depends heavily on the resin and the geometry of the profile cross-section. Rigid engineering-grade plastics hold tighter dimensions than soft or semi-crystalline materials, and simple shapes hold tighter than complex hollow profiles. The ranges below reflect commonly quoted commercial extrusion capabilities for custom plastic profiles; always confirm against your supplier’s published standards for your specific part.
| Материал | Dimensional stability | Typical tolerance tendency | Notes for specifying |
|---|---|---|---|
| Rigid PVC | Биек | Tighter, well-controlled | Widely extruded; predictable in profiles and tubing |
| ABS | Биек | Tight on rigid profiles | Good for structural extruded plastic parts |
| Поликарбонат | Биек | Tight, low shrink | Optical and impact-rated applications |
| Акрил (PMMA) | Биек | Tight, but brittle at thin walls | Sheet and clear profiles |
| Нейлон (PA) | Урта | Looser; moisture-sensitive | Account for post-extrusion moisture uptake |
| HDPE / LDPE | Moderate to low | Looser; higher shrink | Expect wider bands on wall and OD |
| Полипропилен | Урта | Looser; semi-crystalline shrink | Allow generous tolerance on critical dims |
| PEEK | Биек | Tight, but specialized | High-temp engineering runs; higher cost |
| TPE / TPU | Түбән | Loosest; flexible recovery | Soft profiles deform under measurement |
Factors That Affect Dimensional Stability
Several variables move a part inside or outside its tolerance band. Wall thickness uniformity matters most: thick and thin sections in the same profile cool at different rates and warp. Полипропилен һәм HDPE кебек ярым кристалл резиналар поликарбонат һәм акрил кебек аморфларга караганда кыскара., компенсация өчен үлем киселергә тиеш. Мин шулай ук тизлекне карыйм, температураны эретү, һәм суыту-ванна белән идарә итү, чөнки боларның һәрберсендә дрифт озак вакыт эчендә үлчәмле үзгәрү булып күренә. Нейлон кебек гигроскопик материаллар өчен, Экструзиядән соң сеңгән дым берничә көннән соң үлчәмнәрне үзгәртә ала, Шуңа күрә мин тәэмин итүченең шартларын һәм әзер запасны ничек саклавын сорыйм.
Рәсемнәрегездә толерантлыкны күрсәтү
Кыйммәтне контрольдә тотуның иң чиста ысулы - функциональ яктан гына толерантлык. Мин критик үлчәмнәрне ачыктан-ачык әйтәм, бүтәннәргә акыллы гомуми толерантлык блогын кулланыгыз, һәм бүтән компонентлар белән бәйләнгән datum үзенчәлекләренә сылтама. Where a flexible TPE or TPU profile is involved, I specify the measurement method and fixture, because a soft part measures differently under light pressure than at rest. Being specific about which surfaces are cosmetic versus functional lets a plastic fabrication services partner set up the line intelligently instead of overbuilding to a blanket precision requirement.
Balancing Precision Against Cost
Tighter tolerances raise cost through slower line speeds, more scrap, added inspection, and sometimes secondary sizing or machining. Практикада, I treat precision as a dial rather than a switch: I hold the two or three dimensions that drive fit and function tightly and relax the rest. That approach keeps resin extrusion economical while still delivering parts that assemble correctly. When a design genuinely needs molding-level precision on every feature, that is a signal the part may not be a good extrusion candidate, and I revisit the process choice before committing to tooling.
Minimum Order Quantities and Lead Times
MOQs and lead times are where the difference between stock extruded shapes and true custom work becomes concrete. Custom extrusion typically requires a one-time tooling investment in a die, while stock profiles avoid that cost entirely, per common industry sourcing guidance. That single fact drives most of the ordering economics, so I plan around it from the start.
Typical MOQ Ranges for Stock vs Custom
Stock profiles and tubing can often be bought in small quantities, sometimes by the foot or in single boxes, because the supplier already runs them. As SeaGate Plastics points out, standard extruded profiles and tubes can be fabricated into cost-effective custom parts with quick turnaround, which is a practical advantage when volumes are modest (SeaGate Plastics, 2024). Custom profiles are different. Because the line has to be set up, purged, and stabilized before good parts come off, suppliers set a minimum run to amortize that setup. I commonly see custom MOQs expressed in pounds of resin or in linear footage rather than piece count, and the threshold rises with more exotic engineering-grade plastics.
How Lead Times Vary With Tooling and Volume
For a new custom profile, the die is the pacing item. Tooling design, кисү, and first-article trials typically dominate the initial schedule, һәм мин производство детальләре булганчы, дизайн һәм коралландыру өчен берничә атна бюджетлаштырам. Dieлем исбатланганнан соң, кабатлау заказлары тиз хәрәкәтләнә, чөнки кораллау киштәдә. Higherгары томнар монда ярдәм итә: экструзия - өзлексез, high-volume process well suited to long production runs, шуңа күрә бер сызык терелгәч, видеотасмалар өстәү бозу урынына эффектив.
Тиз әйләнү вариантлары һәм тизләтелгән эш
Расписание тыгыз булганда, Мин өч рычагка карыйм. Башта, инвентаризациядән җибәрелә торган, озынлыкка киселгән яки ясалган запас профильләрен яки стандарт торбаны кулланыгыз. Икенче, булган үлемне яңасын кисәр урынына үзгәртү өчен якынмы-юкмы дип сора. Өченче, тизләтелгән уяны сорарга, күпчелек тәэмин итүчеләр линия вакытына өстенлек биреп премия өчен тәкъдим итәләр. Тиз әйләнешле җитештерү стандарт формалар өчен реалистик; чыннан да яңа геометрия өчен, коралландыру адымы әле ничек тиз бара алуыгызга идән куя.
Проект расписаниесен планлаштыру
Мин кирәкле тапшыру датасыннан артка эшлим һәм үлгән дизайн өчен ачык буферлар өстим, беренче мәкаләне раслау, һәм теләсә нинди икенчел операцияләр. Прототиптан производствога күчү профиль киселешен иртә япканда йомшакрак, чөнки геометриянең соң үзгәрүе үлемне кабатлау һәм сәгатьне яңадан торгызу дигән сүз. MOQ-ны реаль еллык таләп белән тигезләү дә мөһим: Кечкенәдән кат-кат көйләү өчен түләүләрне кыйнаганнан соң, эффектив йөгерү күләменә заказ бирү, еш заказлар.
Пластик экструзия бәясендә йөртүчеләр
Quитатаны нәрсәгә китергәнен аңлау миңа инстинкт түгел, ә дәлилләрдән сөйләшергә мөмкинлек бирә. Экструзия бәяләре берничә рычагка бүленә, and knowing which one dominates for a given part tells me where the savings live.
Material Selection and Resin Pricing
Resin is usually the largest recurring cost, and it varies widely by grade. Commodity materials like PVC, полипропилен, HDPE, and LDPE sit at the low end; PVC in particular is among the most widely extruded plastics globally and is well supported across suppliers. Engineering-grade plastics such as polycarbonate, нейлон, and especially PEEK command higher prices and can require specialized processing. One efficiency I always ask about is regrind: thermoplastics used in extrusion are recyclable, һәм яңадан куллану материаль эффективлыкны яхшырта, which can lower material cost on non-critical parts (АКШ әйләнә-тирә мохитне саклау агентлыгы, 2023). Choosing the least expensive resin that meets the application requirement is the single highest-leverage decision in material selection.
Кораллау, Урнаштыру, and Run Volume
Custom work carries a one-time die cost that stock profiles avoid. Бу кораллау корылмасы тотрыклы, шулай итеп ул амортизацияләнә: күбрәк видеотасмалар заказ бирәм, коралландыру авырлыгы түбән. Урнаштыру вакыты һәм сызыкны тотрыклыландыру зурлыгына карамастан һәр эшкә бәя өсти, нәкъ шуңа күрә кечкенә заказлар бер кисәккә кыйммәт тоела. Ко-экструзия, бер профильдә ике материалны берләштерә, кораллау һәм процесс катлаулылыгы өсти, шуңа күрә бәя, ләкин ул икенчел җыюны бетерә ала, Шуңа күрә мин сәүдә коралын гына түгел, гомуми бәягә үлчим.
Икенчел операцияләр һәм бетү
Профиль үлгәннән соң булган һәр нәрсә бәя өсти: озынлыкка кисү, бораулау, кисү, бастыру, тишек, каты толерантлык, һәм төрү. Индивидуаль рәвештә алар кечкенә, ләкин алар бик зур санга тиз тупланалар. Мин белә торып нинди операцияләр экструзиягә туры килә һәм кайсысы чыннан да кирәк, because each added step also adds handling and inspection. Where a feature can be designed into the profile cross-section instead of machined afterward, I do that, since forming a feature is nearly free compared with a downstream operation.
Domestic vs Offshore Cost Comparisons
Headline piece price often favors offshore, but I evaluate total landed cost. The Reshoring Initiative notes that domestic sourcing can reduce total landed cost by lowering freight, бурыч, һәм инвентаризация ташу чыгымнары (Ресурсинг инициативасы, 2023), and those factors are easy to underestimate when comparing unit prices alone. Working with a domestic plastics manufacturer also shortens lead times, аралашуны гадиләштерә, and reduces the inventory buffer I have to hold against long ocean transit. The US plastics industry is a substantial contributor to domestic manufacturing shipments and employment (Пластмасса сәнәгате ассоциациясе, 2023), so the domestic supplier base for both stock and custom profiles is deep. Минем бармак кагыйдәсе: for high-volume, low-mix commodity profiles, offshore can win on price; for responsive, higher-mix, or engineering-grade work, domestic contract manufacturing usually wins on total cost and risk. For a fuller look at custom capabilities, I point buyers to custom plastic extrusion manufacturers such as SeaGate Plastics as a reference point for scope and services.
Questions to Ask Before Choosing a Factory
When I vet a plastic profile manufacturer, I treat the first conversation as a structured interview rather than a sales call. The goal is to separate shops that can genuinely deliver my part from those that simply want the order. Over years of sourcing extruded plastic parts, I have found that a handful of pointed questions surface most of the risk before a single dollar changes hands. Below is the checklist I actually use.
Потенциал, Сертификатлар, and Material Expertise
I start by asking what the factory runs today, not what it claims it can run. Continuous extrusion is a high-volume manufacturing process, so I want to know line count, typical run lengths, and whether they have headroom for my volume without displacing existing customers. On the quality side, I ask directly about certification. ISO 9001 is the internationally recognized standard for quality management systems used across manufacturing (Халыкара стандартлаштыру оешмасы, 2015), and while certification is not a guarantee of good parts, its absence tells me the shop may lack documented process controls.
Material expertise is the third leg. A capable resin extrusion supplier should speak fluently about the polymers relevant to my application, whether that is PVC and HDPE for construction profiles, ABS and polycarbonate for enclosures, polypropylene and LDPE for packaging and tubing, or engineering-grade plastics like nylon (PA) and PEEK for demanding environments. PVC is among the most widely extruded plastics globally, commonly used in profiles, торба, and tubing (Пластмасса сәнәгате ассоциациясе). If I need flexible sections, I confirm experience with TPE/TPU, and if my part demands a rigid core with a soft-touch or weather-resistant skin, I ask whether they offer co-extrusion. Lab Extruder Wholesale
Prototyping and Design Support Availability
I ask whether the factory offers design consultation before tooling is cut. The best plastic fabrication services partners will review my cross-section for extrudability, flag thin walls or sharp corners that trap stress, and suggest material substitutions that lower cost without hurting performance. I also confirm they can produce a representative prototype rather than pointing me straight to a production die.
Lead Times, MOQs, and Delivery Track Record
Here I get specific. I ask for standard lead times on both tooling and production, the minimum order quantity, and how MOQ scales with material and profile complexity. Custom extrusion typically requires a one-time tooling investment for the die, while stock extruded shapes avoid that cost entirely (промышленность белән тәэмин итү). If my volumes are modest, standard extruded profiles and tubes can be fabricated into cost-effective custom parts with quick turnaround (SeaGate Plastics, 2024), so I always ask what stock profiles they carry. On delivery, I want on-time performance data, not adjectives.
References and Industry Experience
Ниһаять, Мин үземнең тармакта сылтамалар сорыйм. A shop that regularly serves medical, автомобиль, or building-products customers has already navigated the tolerances and documentation those sectors demand. I call the references and ask two questions: did the parts meet spec on the first production run, and how did the supplier handle the problem when something went wrong?
From Prototype to Production: How the Process Unfolds
Once I have chosen a supplier, the path from a drawing to shippable extruded plastic parts follows a predictable sequence. Understanding each stage helps me set realistic timelines internally and catch problems while they are still cheap to fix.
Submitting Drawings and Design Consultation
I begin by sending a dimensioned drawing of the profile cross-section, along with the target material, төс, толерантлык таләпләре, and end-use environment. This is where design-for-manufacturing consultation earns its keep. Because extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Protolabs Design Resources, 2023), a good engineer will help me place critical dimensions where the process can reliably hold them and relax the ones that do not matter.
Sample and Prototype Validation
Next comes a sample or prototype. Depending on the shop, this may be pulled from a soft or temporary die, or matched from existing stock extruded shapes. I use this stage to validate fit, сыгылучылык, өслек бетү, and material behavior in my actual assembly. Catching a wall-thickness issue on a prototype costs me a revision; catching it after the production die is cut costs me the tooling.
Tooling Approval and First-Article Inspection
Extruder Twin Screw After I approve the design, the factory cuts the production die. Дизайн һәм кораллау ады - заказ экструзиясендә иң зур бәя, шуңа күрә мин коралланган рәсемне җентекләп тикшерәм. Dieлгәч, Миңа беренче мәкалә тикшерүе кирәк: минем рәсемгә каршы башлангыч чыгышның документлаштырылган үлчәве. Беренче мәкалә узганчы мин тулы производствоны чыгармыйм.
Тулы производствога күтәрелү
Беренче мәкалә расланды, тулы җитештерүгә линия пандуслары. Пластик экструзия - өзлексез, high-volume process well suited to long production runs (SPI / Пластмасса Индустриясе Ассоциациясе), шуңа күрә берәмлек чыгымнары гадәттә күләм күтәрелү белән төшә. Даими эшләүнең сыйфат планын раслыйм, шул исәптән сайлау ешлыгы һәм специфик материалны тоту яки кыру критерийлары. Экструзиядә кулланылган термопластика эшкәртелә, һәм яңадан куллану материаль эффективлыкны яхшырта (АКШ әйләнә-тирә мохитне саклау агентлыгы, 2023), тышкы кыяфәт яки механик үзенчәлекләр критик булганда, мин шулай ук кибетнең яңадан торгызу политикасын ачыклыйм.
Эчке vs Чит илләрдә Экструзия Сорсинг
Мин кабул иткән иң нәтиҗәле карарларның берсе - кайдан чыганак. Инстинкт - берәмлек бәясен чагыштыру, ләкин минем тәҗрибәмдә бу сан гына адаштыра. Иң мөһиме - җирнең гомуми бәясе һәм бәя яшерелгән оператив чынбарлык.
Кыйммәт vs Гомуми җир бәясе
Чит ил тәэмин итүчеләре еш кына түбән бәяне китерәләр, ләкин мин йөк өстим, бурычлар, таможня белән эш итү, һәм зуррак куркынычсызлык запасы һәм озын транзит бәясе. Рессоринг һәм көнкүреш тәэмин итү йөкне киметеп җирнең гомуми бәясен киметергә мөмкин, бурыч, һәм инвентаризация ташу чыгымнары (Ресурсинг инициативасы, 2023). Бер тапкыр мин тулы бәяле модель төзим, көнкүреш пластмасс җитештерүчесе белән чит ил арасындагы аерма гадәттә тарайды, һәм кайвакыт кирегә.
Вакыт, Тапшыру, һәм элемтә факторлары
Domestic sourcing shortens my supply chain and simplifies communication across time zones and languages, which matters most when I need quick-turnaround production or fast design changes. Overseas sourcing can suit stable, high-volume programs where the design is frozen and lead time is not a constraint.
Quality Control and IP Protection
Proximity makes on-site audits and first-article reviews far easier, and domestic contracts generally offer stronger, more enforceable intellectual property protection for a proprietary die design. When my profile represents real design investment, that protection weighs heavily.
When Each Option Makes Sense
The US plastics industry is a major contributor to domestic manufacturing shipments and employment (Пластмасса сәнәгате ассоциациясе, 2023), һәм Томаснет исемлеге кебек каталоглар һәм АКШ пластик экструзия җитештерүчеләрен мөмкинлекләре һәм регионнары буенча аералар (Томаснет, 2024), тикшеренүләр өчен җирле эзләү практик итә. Түбәндәге таблицада мин ике юлны ничек үлчәгәнемне йомгаклый.
| Фактор | Өйдә эзләү | Чит илләрдә эзләү |
|---|---|---|
| Берәмлек бәясе | Pieceгары бәя | Еш кына түбән бәя |
| Барлык җир бәясе | Түбән йөк, бурыч, һәм йөртү бәясе | Йөк өстәлде, бурыч, һәм инвентаризация бәясе |
| Алдынгы вакыт | Кыска, тагын да җаваплырак | Озынрак, транзитка бәйле |
| Аралашу | Бер үк вакыт зонасы һәм тел | Вакыт зонасы һәм тел җитешсезлекләре |
| Сыйфат аудиты | Сайтта практик карау | Аудит өчен ерак яки кыйммәт |
| IP саклау | Көчлерәк, тагын да көчлерәк | Variзгәрешле үтәү |
| Иң яхшы | Махсус профильләр, тиз үзгәрешләр, милек кораллау | Туңдырылган конструкцияләр, бик зур күләм, бәяләр белән идарә итүче программалар |
Практикада, Мин шәхси пластмасс профильләр өчен өйгә таянам, үсеш конструкцияләре, яки кыска вакыт, һәм мин чит ил контракт җитештерүен җитлеккәннәр өчен генә саныйм, тотрыклы, high-volume parts where the landed-cost math clearly favors it. For a starting point on capabilities and stock offerings, resources like SeaGate Plastics are a useful reference when scoping a domestic partner.
Sustainability and Recyclability in Extrusion
When I evaluate a plastic extrusion companies factory today, sustainability is no longer a soft preference tucked into the back of a proposal. It sits alongside price, алып бару вакыты, and quality as a core selection criterion. The good news is that extrusion is inherently well suited to responsible material use, and the suppliers I trust have built that advantage into their operations rather than treating it as an afterthought.
Recyclable Thermoplastics and Scrap Reuse
Экструди пластик өлешләр өчен күрсәткән полимерларның күбесе термопластика, димәк, алар мөлкәтне тулысынча югалтмыйча берничә тапкыр яңартыла һәм реформалаштырыла ала. АКШ әйләнә-тирә мохитне саклау агентлыгы әйтүенчә (2023), thermoplastics used in extrusion are recyclable, һәм яңадан куллану материаль эффективлыкны яхшырта. Бу бердәнбер характеристика аларны термосетлардан аера һәм сатып алучыларга бәягә дә, экологик эзгә дә реаль көч бирә.
Практикада, бу эшкәртү цитаталарда очрый торган гомуми резиналарны үз эченә ала. ПВХ, HDPE, LDPE, һәм полипропилен профиль экструзиясе һәм пластик торбалар эшчеләре арасында, һәм дөрес эшләнгәндә һәрберсе яхшы эшли. ABS кебек инженер-класс пластмассалары, Поликарбонат, Нейлон (PA), and Acrylic (PMMA) шулай ук контрольдә тотыла, мин аларны катырак катнашу дәрәҗәсенә тотсам да, аларның таләпләре кушымталарда мөһимрәк. PEEK һәм сыгылмалы TPE / TPU кебек югары җитештерүчән материаллар махсуслаштырылган урында утыралар, монда кабат куллану процесс белән идарә итүне таләп итә.
Теркәү һәм материаль эффективлык практикалары
Даими экструзия процессы алдан әйтеп була: башлангыч чистарту, профиль кисемтәләрен көйләү, һәм спе-спеклар үлгән үзгәрешләр вакытында эшли. Пластик профиль җитештерүче бу материалны төшерә, гранулировать итә, һәм аны билгеләнгән процентта кире гыйффәтле резинага кертә. Мин һәрвакыт үзенчәлекләрен сорыйм, чөнки детальләр операциянең тәртипле булуын күрсәтә.
- Стандарт производствога нинди регринд процентын кушасыз, һәм структур өлешләргә каршы косметик өчен үзгәрәме?
- Резин экструзиясе вакытында пычрануны булдырмас өчен, сез резин төрләрен ничек аерасыз??
- Can you document material traceability from raw resin through finished profile?
- Do you offer post-industrial recycled content options when my application allows it?
Co-extrusion deserves a mention here. By combining a virgin outer layer with a regrind or recycled core, some suppliers deliver the surface quality I need while lowering virgin material consumption. It is a practical way to reconcile appearance requirements with sustainability goals on the same part.
Choosing Environmentally Responsible Suppliers
Минем тәҗрибәмдә, a domestic plastics manufacturer often carries a sustainability advantage that has nothing to do with marketing. The Reshoring Initiative (2023) notes that domestic sourcing can reduce total landed cost by lowering freight, бурыч, һәм инвентаризация ташу чыгымнары, and shorter supply chains also mean lower transport emissions. When I compare a nearby US factory against overseas alternatives, the environmental and logistical benefits frequently reinforce each other.
Beyond geography, I look for suppliers whose quality systems formalize waste reduction. ISO 9001, described by the International Organization for Standardization (2015) as the internationally recognized standard for quality management systems, does not mandate sustainability by itself, but shops that maintain it tend to run tighter processes with less scrap and better material accountability.
Regulatory and Buyer Sustainability Expectations
My downstream customers increasingly ask about recycled content, chemical compliance, and end-of-life recyclability before they will approve a part. That pressure flows straight back to how I write specifications. Хәзер мин тотрыклылык документларын тапшыруның бер өлеше итеп карыйм, бонус түгел. Товар җибәрүче миңа материаль сертификатлар бирә алгач, политиканы яңадан торгызу, һәм икеләнүсез эшкәртү мәгълүматлары, бу базар кая барганына түгел, ә кая барганына әзер партнерны күрсәтә.
Соңгы карар кабул итү һәм цитата сорау
Бер тапкыр мин кандидатлар исемлегенә кердем, карар һәр тәэмин итүченең реаль мөмкинлекләрен минем проектның сөйләшүләренә каршы туры килә. Экструзия базары специализацияне бүләкли, шуңа күрә максат иң зур яки иң бизәлгән заводны түгел, ә көчләре минем өлешемә туры килгәнне табу, минем томнар, һәм минем хроника.
Сезнең бәяләү критерийларын берләштерү
Мин табышмакларымны бер скорочкага туплыйм, шуңа күрә мин тәэмин итүчеләрне бер үк шартларда чагыштырам. Игътибар ошый “иң зур” яки “иң яхшы” изоляциядә аз; зур күләмле товар профильләре өчен көйләнгән зур пластик экструзия компанияләре заводы аз күләмле өчен дөрес булмаган булырга мөмкин., каты толерантлык инженер өлеше, һәм киресенчә. Түбәндәге таблицада мин кулланган авырлык күрсәтелә, мин аны һәр программаның өстенлекләренә көйләсәм дә.
| Бәяләү критерийы | Мин нәрсә эзлим | Типик авырлык |
|---|---|---|
| Материаль мөмкинлек | Минем резин белән тәҗрибә (ПВХ, HDPE, Поликарбонат, һ.б.) һәм кирәк булса бергәләп экструзия | Биек |
| Кораллау һәм үлү дизайны | Өйдә дизайн, коралландыру вакыты, яңадан карау | Биек |
| Сыйфат системасы | ISO 9001 сертификацияләү һәм документлаштырылган процесс контроле | Биек |
| Тавыш туры | MOQ һәм сыйдырышлыкны еллык ихтыяҗым белән тигезләү | Урта |
| Алдынгы вакыт | Реалистик кораллау һәм җитештерү графигы, тиз әйләнеш вариантлары | Урта |
| Урыны | Эчке тәэмин итү өстенлекләре, йөк, һәм җаваплылык | Урта |
| Тотрыклылык | Regrind practices, recycled content, material traceability | Rising |
Preparing a Clear RFQ Package
The quality of the quotes I receive is directly proportional to the quality of the request I send. A vague inquiry produces padded, cautious pricing; a complete RFQ produces sharp, comparable numbers. Extrusion carries specific cost drivers a supplier needs to see up front, chiefly the one-time tooling investment for custom profiles, which industry sourcing guidance confirms is avoided only when you use stock extruded shapes.
What Information to Include for Accurate Quotes
I make sure every RFQ package answers the questions a plastic fabrication services provider will otherwise have to ask, because each back-and-forth adds days to the timeline.
- A dimensioned drawing of the profile cross-section with tolerances. Because extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming, per Protolabs (2023), Кайсы үлчәмнәр критик, кайсыны йөзә ала.
- Материаль спецификация, резин төрен кертеп, класс, төс, һәм теләсә нинди УВ, ялкын, яки азык-төлек контакт таләпләре.
- Еллык күләм һәм тәртип ешлыгы, плюс көтелгән өлеш озынлыгы һәм толерантлыкны киметү.
- Миңа махсус корал кирәкме, акция профилен куллана аламмы, һәм кисү кебек икенчел операцияләрме, сугу, яки бастыру кулланыла.
- Максатлы бәя, кирәкле тапшыру датасы, һәм төшкән бәянең төгәллеге.
- Куллану һәм сәнәгать контексты, тәэмин итүчегә кирәкле материалны һәм процессны тәкъдим итәргә булыша.
Проектны башлау өчен киләсе адымнар
Скорочканы тутырып, RFQ әзер, Мин аны дистә шартлатмыйча, ике-өч туры килгән тәэмин итүчеләргә җибәрәм. Мин тулы производствога керер алдыннан үрнәк яки беренче мәкалә тикшерүен сорыйм, һәм мин коралландыру милек шартларын язмача раслыйм. Moving from prototype to production this deliberately has consistently saved me from costly surprises. Directories such as Thomasnet (2024), which list and categorize US plastic extrusion manufacturers by capability and region, remain a useful starting point when I need to widen the field, and specialist custom extruders like SeaGate Plastics illustrate how stock profiles and tubes can be fabricated into cost-effective custom parts.
Еш бирелә торган сораулар
These are the questions buyers ask me most often when they are sourcing an extrusion partner. I have kept the answers concise and practical so you can act on them quickly.
How do I find a plastic extrusion companies factory near me or in the USA?
Start with capability, then filter by geography. Томаснет кебек тәэмин итүче каталогларын эзлим (2024) АКШ пластик экструзия җитештерүчеләрен регион һәм процесс буенча аера, аннары һәр кандидатның материалы һәм күләме туры килүен тикшерегез. Өйдәге пластмасс җитештерүчене сайлау еш кына уңайлыклардан арына: Ресоринг инициативасы (2023) эчке тәэмин итү йөкне киметергә мөмкинлеген хәбәр итә, бурыч, һәм инвентаризация ташу чыгымнары, җирнең гомуми бәясен киметү.
Пластик экструзия күпме тора?
Ике бәя катламы бар. Махсус профильләр бер тапкыр кораллануны таләп итә һәм инвестицияләр үлә, аннан соң өлешнең бәясе резинага бәйле, стенаның калынлыгы, чыгару темплары, and volume. Акциядән тыш формалар кораллау корылмасын тулысынча үткәреп җибәрәләр, Шуңа күрә мин стандарт профиль таләпләргә туры килгәндә мин алар өчен дефолт. Чөнки экструзия өзлексез, high-volume process, берәмлек чыгымнары гадәттә йөгерү озынлыгы арта бара.
What is the difference between custom and stock extruded profiles?
Stock profiles are standard cross-sections a plastic profile manufacturer already produces, so they carry no tooling cost and short lead times, though the shape is fixed. Custom extrusion gives me a die designed to my exact profile cross-section, which is worth the tooling investment when the geometry, function, or branding demands it. SeaGate Plastics (2024) also notes that standard profiles and tubes can be fabricated into cost-effective custom parts, a useful middle path when a full custom die is not justified.
How do I choose the right material for my extruded part?
I match the resin to the application. PVC is among the most widely extruded plastics for profiles, торба, and tubing. HDPE, LDPE, and Polypropylene serve well in chemical-resistant and flexible applications. When I need clarity, йогынты көче, or heat resistance, I move to engineering-grade plastics such as Polycarbonate, ABS, Акрил (PMMA), or Nylon (PA), and I reserve PEEK for extreme thermal and mechanical demands. Sharing your application and environment with the supplier is the fastest route to the right recommendation.
What certifications should a quality extrusion supplier hold?
ISO 9001 is my baseline. The International Organization for Standardization (2015) describes it as the internationally recognized standard for quality management systems used across manufacturing, and it is the most widely adopted quality standard in the plastics sector. Depending on your industry, you may also require food-contact, медицина, or flame-rating compliance, so confirm those specifics against your application.
What mistakes should I avoid when sourcing an extrusion partner?
The most common ones I see are chasing “иң зур” яки “иң яхшы” туры килүен тикшермичә, инфляцияләнгән цитаталар тудырган тулы булмаган рәсемнәр җибәрү, һәм коралландыру вакытын бәяләү. Мин шулай ук MOQ тигезләнешен санга сукмаска тиеш; volumeгары күләмле җитештерү өчен төзелгән завод аз күләмле эшне кабул итмәскә мөмкин, һәм кечкенә кибет сезнең масштаб белән көрәшергә мөмкин. Тапшыручыны абруйга түгел, ә эшкә туры китерегез.
Тапшыручыны сайлагач, киләсе адымнар нинди?
Тулы RFQ җибәрегез, үрнәк яки беренче мәкалә тикшерүне сорарга, кораллы милекне язмача раслау, һәм кораллау вакытын җитештерү вакытыннан аеручы реалистик график буенча килешегез. Тулы производство алдыннан өлешне раслау - мин прототиптан производствога кыйммәтле эшкәртүсез күчү өчен иң ышанычлы ысул..
Пластик экструзия компанияләре фабрикасы нәрсә һәм ни өчен B2B сатып алучылар өчен мөһим
Мин клиент өчен пластик экструзия компанияләре заводын бәяләгәндә, Мин процессның үзеннән башлыйм, чөнки процесс тәэмин итүченең сезнең өчен нәрсә эшли алачагын билгели. Пластик экструзия чимал пластик материалны эретә һәм аны өзлексез профильгә тоташтыра (SeaGate Plastics, 2024). Бу бер җөмлә күпчелек сатып алучылар аңлаганнан күбрәк сатып алу нәтиҗәләрен китерә: .әр сүзнең “тотрыклы кисемтә” ни өчен экструзия озакка сузыла, трубка кебек бертөрле формалар, бизәү, һәм каналлар, һәм шулай ук сез формалашудан алган бер үк катлаулы өч үлчәмле геометрияне көтә алмыйсыз.
Аңлатма: Сез нәрсә сатып аласыз
Практик яктан, пластик экструзия фабрикасы йомшартылган резинаны формадагы үлән аша этәрә, махсус пластик профиль кебек әйберләр җитештерә, пластик торбалар, һәм пластик табак. Because this is a continuous extrusion process, it runs well for high-volume manufacturing and long production runs rather than one-off complex parts. The two categories I ask buyers to distinguish early Extrusion Plastic Manufacturing Supplier are stock extruded shapes, which are ready-made and avoid tooling, and custom extruded plastic parts, which require a die designed to your cross-section. Standard extruded profiles and tubes can also be fabricated into cost-effective custom parts with quick-turnaround production (SeaGate Plastics, 2024), which is a useful middle path when a full custom die is not justified.
Базар контексты
The US plastics industry is a major contributor to domestic manufacturing shipments and employment (Пластмасса сәнәгате ассоциациясе, 2023), so you are not sourcing from a niche trade. That scale matters for buyers: it means real competition among suppliers, redundancy if one plastic profile manufacturer cannot meet lead time, һәм контракт җитештерү һәм пластик җитештерү хезмәтләренең җитлеккән базасы. Бу шулай ук дәгъва итү дигәнне аңлата “иң зур” яки “иң яхшы” завод маркетинг стенограммасы, расланмаган рейтингы. Мин бу этикеткаларны чыннан да сыйдырышлык турында сорарга кушам, сертификатлар, һәм дәлил буларак түгел, клиентларга сылтама.
Төп кушымталар һәм материаллар
Материал сайлау нәтиҗәләрнең күбесен йөртә, Шуңа күрә мин резинаны кушымтага карыйм, теләсә нинди тәэмин итүчене кыска исемлектә. Проектларда күргән гомуми сайлау үз эченә ала:
- ПВХ - дөнья күләмендә иң киң таралган пластмассалар арасында, common in profiles, торба, and tubing (Пластмасса сәнәгате ассоциациясе).
- HDPE һәм LDPE - ныклы, трубка өчен кулланылган химик чыдам полиэтиленнар, лайнерлар, һәм сәнәгать профильләре.
- Полипропилен - җиңел һәм арыганлыкка чыдам, тере элгечләр һәм химик эшкәртү өчен еш сайланган.
- АБС һәм Поликарбонат - структур бизәкләр һәм корылмалар өчен тәэсиргә чыдам вариантлар; polycarbonate adds optical clarity and heat resistance.
- Акрил (PMMA) — clarity and weatherability for lenses, displays, and lighting profiles.
- Нейлон (PA) and PEEK — engineering-grade plastics for wear, температура, and mechanical demands; PEEK is the high-performance choice for aerospace and medical.
- TPE/TPU — flexible elastomers for seals, савытлар, and grips, often produced through co-extrusion with a rigid substrate.
Co-extrusion deserves special attention because it lets a factory combine two materials in one profile, for example a rigid PVC body with a soft TPE sealing lip. If your part needs both stiffness and flexibility, confirm the supplier runs true co-extrusion rather than secondary assembly.
Why This Matters for B2B Buyers
Understanding the process changes how you write a request for quote. Extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Протолаблар, 2023), шуңа күрә экструди профильдә инъекция-формалаштыру-толерантлыкны күрсәтү сезнең бәяне күтәрәчәк яки цитатаны тоткарлаучы сорауларны ачыклый.. Тотрыклылык турында, thermoplastics used in extrusion are recyclable, һәм яңадан куллану материаль эффективлыкны яхшырта (АКШ EPA, 2023), Сез тәэмин итүчеләр белән процентларны яңадан торгызу турында сөйләшкәндә, бәяләр өчен дә, экологик максатлар өчен дә легитим рөхсәт бирә.
Пластик экструзия компанияләренең завод тәэмин итүчесен ничек сайларга
Тапшыручыны сайлау - мин иң кача торган хаталарны күрәм, гадәттә, чөнки сатып алучылар берәмлек бәясе белән чагыштыралар һәм бу сан артында яшерелгән машина йөртүчеләрне санга сукмыйлар. Түбәндә мин кулланган нигез, бәяләү критерийлары тирәсендә төзелгән, кызыл байраклар, һәм тиешле тырышлык исемлеген сез турыдан-туры эзләү процессына күтәрә аласыз.
Сатучы бәяләү критерийлары
I score candidates against five dimensions rather than a single quote:
- Capability match. Does the factory routinely run your resin and profile size? A plastic tubing supplier optimized for small-diameter medical tubing is not the same shop as one running large architectural profile extrusion.
- Quality systems. ISO 9001 is the internationally recognized standard for quality management systems used across manufacturing (ISO, 2015) and remains the most widely adopted quality standard in the plastics sector. Certification is not a guarantee of good parts, but its absence tells me to dig deeper into inspection practices.
- Кораллау һәм үлү дизайны. Ask who owns the die, how long die design and tooling take, and what happens to the tool if you leave. Ownership terms are frequently buried in fine print.
- Lead time and capacity. Confirm whether quoted lead times reflect current backlog or ideal conditions. Quick-turnaround production claims should be tied to a specific committed date.
- Financial and operational stability. A supplier that becomes your sole source for a critical profile is a risk if it is financially fragile.
Understanding the Cost Drivers
Transparency on cost structure separates a strong plastic profile manufacturer from an opaque one. Three drivers determine your total price, and I ask suppliers to break them out explicitly:
| Cost driver | Stock extruded shapes | Custom extruded profiles |
|---|---|---|
| Кораллау / die investment | None — profile already exists | One-time die cost required before first run (промышленность белән тәэмин итү, Thomasnet supplier guides) |
| Минималь заказ саны (MOQ) | Түбән; buy by the length | Higherгары; tied to setup and material changeover |
| Алдынгы вакыт | Short — often shelf stock | Озынрак; includes die fabrication and first-article approval |
| Per-unit price at volume | Каталог белән төзәтелгән | Кораллау амортизацияләнгәннән соң, югары күләмдә түбән |
| Иң яхшы | Прототиплау, low volume, стандарт кисемтәләр | Геометрия, югары күләмле җитештерү, производство масштабына прототип |
Заказлы экструзия гадәттә бер тапкыр коралландыру инвестициясен таләп итә, акция профильләре бу бәядән кача (промышленность белән тәэмин итү). Минем тәҗрибәмдә, Прототиптан производствога кадәр масштабларга планлаштырган сатып алучылар, гадәттәгечә, запас формаларыннан башласалар да, иртә үләргә тиеш, шулай итеп амортизацияләнгән берәмлек бәясе күләмнәр күтәрелгәнче күренеп тора.
Кызыл байраклар
- ISO яки эквивалент сыйфатлы документлар белән уртаклашудан баш тарту, яки тикшерү ешлыгы турында аңлаешсыз җаваплар.
- Кораллау сызыгы булмаган цитаталар, бу, гадәттә, чыгым соңрак пәйда була яки үлгәннәр ассызыкланган дигән сүз.
- Сезнең тармакта яки үрнәк өлешләрдә сылтамалар бирергә теләмәү.
- Кәгазьдә вәгъдә ителгән толерантлык, өзлексез экструзиягә караганда катырак - тәэмин итүченең артык сату билгесе..
- “Иң зур” яки “иң яхшы” сыйдырышлык мәгълүматлары булмаган таләпләр, сертификатлар, яки клиент дәлилләре.
Тырышлык исемлеге
Пластик экструзия компанияләре фабрикасы белән тәэмин итүчегә бирелгәнче, Мин түбәндәге һәрбер пунктны язмача раслыйм:
- Сез ISO тотасызмы? 9001 яки эквивалент, һәм мин сертификатны һәм масштабны күрә аламмы?
- Сез нинди резиналар җитештерәсез, һәм сез минем материал белән эш итә аласызмы - ПВХ, ABS, поликарбонат, HDPE, LDPE, полипропилен, яки инженерлык дәрәҗәсе?
- Бу профиль кисемтәсенә нинди толерантлык гарантия бирәсез, һәм алар ничек үлчәнәләр?
- Кораллау бәясе нинди, алып бару вакыты, һәм MOQ, кем үлгән?
- Өйдә бергә экструзия һәм икенчел ясалма тәкъдим итәсезме??
- Кайсы процент кулланыла, һәм бу сертификациягә һәм тышкы кыяфәткә ничек тәэсир итә?
- Can you provide first-article inspection reports and material certifications?
- What is your realistic committed lead time given current backlog?
Find Plastic Extrusion Companies and Factories in the United States
Buyers frequently search for a plastic extrusion factory “минем янда” яки “in the USA,” and the location question is more strategic than it first appears. Domestic sourcing is not only about proximity; it changes your total landed cost and your supply-chain risk profile.
Where to Start Your Search
Thomas supplier directories list and categorize US plastic extrusion manufacturers by capability and region (Томаснет, 2024), which makes them a practical first filter when you want to build a shortlist by material, процесс, or state. Мин каталог тикшеренүләрен мөмкинлеккә хас чыганаклар белән парлаштырам пластик экструзия җитештерүче сылтамалар бирелгән кибетнең нәрсә эшләгәнен аңлау. Бу этаптагы максат - биш-сигез кандидатның кыска исемлеге, аларның мөмкинлекләре сезнең резинагызга һәм профилегезгә туры килә, исемнәрнең озын исемлеге түгел. Пластик экструзия компанияләре
Эчке эзләү өчен төп уйлар
Рессоринг һәм көнкүреш тәэмин итү йөкне киметеп җирнең гомуми бәясен киметергә мөмкин, бурыч, һәм инвентаризация ташу чыгымнары (Ресурсинг инициативасы, 2023). Чикләнгән өлешләр өчен, еш кына зур һәм кыйммәт тыгызлыгы түбән, йөк - мәгънәле сызык, шуңа күрә сезнең пластмасса җитештерүче сезнең җыю ноктасына якынрак, югары бәя бәясен каплый ала. Мин өч факторны үлчим:
- Барлык җир бәясе, берәмлек бәясе түгел. Йөк өстәргә, бурыч, һәм чит ил транзитын капларга кирәк булган куркынычсызлык запасының бәясе.
- Аралашу һәм дизайн итерациясе. Domestic time-zone alignment speeds up die design and tooling revisions during the prototype-to-production phase.
- Supply resilience. Shorter lines reduce exposure to port delays and long lead-time shocks.
Interpreting “Иң зур” һәм “Best” Factory Claims
Location searches often surface superlatives, and I treat them skeptically. “Иң зур” tells you nothing about whether a factory runs your material or holds your tolerances. Instead, I convert vague claims into verifiable questions: How many extrusion lines run my resin family? What is your on-time delivery rate? Which certifications do you hold? A smaller shop that specializes in your profile is frequently a better partner than a large one for which your job is an afterthought.
Practical Tips and Industry Context
A few habits have consistently saved my clients time and money. Башта, request stock extruded shapes for early validation before investing in a custom die — it lets you test fit and function cheaply. Икенче, share a dimensioned drawing with realistic extrusion tolerances up front so quotes are comparable. Өченче, confirm the supplier’s regrind policy, since recyclable thermoplastics and regrind reuse improve material efficiency (АКШ EPA, 2023) but can affect appearance on cosmetic parts. Ниһаять, remember that plastic extrusion is a continuous, high-volume process well suited to long production runs, so it rewards buyers who can consolidate demand and forecast accurately. Within the mature US plastics manufacturing base (Пластмасса сәнәгате ассоциациясе, 2023), you have room to be selective — use it, and let a structured checklist rather than a headline claim decide your Plastic Extrusion Companies Factory supplier.
Locate a plastic extrusion factory near my location
When buyers ask me how to find a plastic extrusion factory nearby, I remind them that “минем янда” is really shorthand for two goals: shorter freight lanes and easier communication. Extrusion melts raw plastic material and forms it into a continuous profile with a fixed cross-section (SeaGate Plastics, 2024), and because that continuous extrusion process runs at high volume, the finished product is often bulky and freight-sensitive. Минем тәҗрибәмдә, the cost of moving extruded plastic parts across the country can quietly erode the price advantage of a distant supplier, so location genuinely matters.
Key considerations for local sourcing
I start every local search by matching capability to geography rather than proximity alone. Пластик профиль җитештерүче ике штат дөрес дизайн белән коралланган һәм коралландыру һәрвакыт диярлек сезнең профиль киселешен тота алмаган якынрак кибетне кыйный.. Мин өч әйберне тәртиптә бәялим: эшләгән материаллар (ПВХ, ABS, поликарбонат, HDPE, LDPE, полипропилен, acrylic, һәм нейлон яки PEEK кебек инженер-класслы резиналар), тәкъдим иткән процесслар (профиль экструзиясе, пластик табак экструзиясе, торба, һәм бергә экструзия), һәм аларның сыйфат системалары. ISO 9001 is the internationally recognized standard for quality management systems used across manufacturing (ISO, 2015), шуңа күрә мин сертификатны төп фильтр итеп карыйм, бонус түгел.
Заводны табу һәм тикшерү өчен практик киңәшләр
Томаснет тәэмин итүче каталоглары АКШ пластик экструзия җитештерүчеләрен мөмкинлекләре һәм регионнары буенча төркемлиләр (Томаснет, 2024), бу аларны урнашкан кыска исемлек өчен ышанычлы башлангыч итә. From there, Мин һәр кандидатны цитата сораганчы эзлекле сораулар җыелмасы белән квалификациялим.
Минем җирле тәэмин итүче тикшерү исемлеге
- Кайсы резиналарны сез өйдән чыгарасыз, and can you run regrind for material efficiency?
- Do you offer co-extrusion or dual-durometer profiles if my part needs a soft-touch or barrier layer?
- What tolerances can you hold, and how do you document them?
- Are you ISO 9001 certified, and can you share a recent audit summary?
- What is your typical lead time from approved die to first article?
- Do you provide plastic fabrication services (кисү, сугу, бораулау) so I receive finished parts, not just stock lengths?
Сәнәгать контексты
Domestic proximity is more strategic than it looks. Рессоринг һәм көнкүреш тәэмин итү йөкне киметеп җирнең гомуми бәясен киметергә мөмкин, бурыч, һәм инвентаризация ташу чыгымнары (Ресурсинг инициативасы, 2023). Because the US plastics industry is a major contributor to domestic manufacturing shipments and employment (Пластмасса сәнәгате ассоциациясе, 2023), most regions have a viable domestic plastics manufacturer within a reasonable freight radius. I tell buyers that “минем янда” should mean near enough to control landed cost and lead time, бу еш кына җирле карар түгел, ә региональ.
АКШтагы иң зур пластик экструзия компанияләрен ачыклагыз
Сатып алучылар миннән еш күрсәтүне сорыйлар “иң зур” пластик экструзия компанияләре, һәм минем беренче адымым һәрвакыт нәрсәне билгеләү “иң зур” проекты өчен чаралар. Размер керемнәрне тасвирлый ала, үсемлек эзе, экструзия сызыклары саны, яисә еллык резин үткәрү, һәм бу үлчәүләр һәрвакыт бергә хәрәкәт итмиләр. Пластик экструзия компанияләренең зур торба сыйдырышлы завод белән тәэмин итүчесе аз күләмле акрил профиле өчен дөрес булмаган булырга мөмкин, шуңа күрә мин масштабны конкрет эш объективы аша аңлатам.
Кайчан төп фикерләр “иң зур” мәсьәләләре
Масштаб озак җитештерүне дәвам итә. Пластик экструзия - өзлексез, high-volume process well suited to long production runs, Шуңа күрә иң зур җитештерүчеләр алдан әйтелгән график буенча миллионлаган PVC профиле яки HDPE торбасы кирәк булганда балкып торалар. PVC is among the most widely extruded plastics globally, commonly used in profiles, торба, and tubing, Шуңа күрә иң зур уенчылар анда потенциалны туплыйлар. Әгәр дә сезнең программа югары күләмле һәм стандартлаштырылган булса, зур пластик профиль җитештерүче артык тәкъдим итә, буфер инвентаризациясе, һәм бәяләр. Сезнең программа кечкенә яки бик гадәти булса, шул ук масштаб минимумга һәм аз сыгылучылыкка тәрҗемә итә ала.
Масштаб таләпләрен бәяләү өчен практик киңәшләр
Мин беркайчан да маркетинг таләбен кабул итмим “иң зур” бәясе буенча. Instead, Мин конкрет күрсәткечләр сорыйм: зурлык классы буенча экструзия сызыклары саны, резиналар күләмдә эшли, һәм запас экструди формалар һәм махсус эш арасында бүленү. Күпләп сату программасын китергән зур фирма тиз әйләнештә җитештерү куәтен күрсәтә белергә тиеш, икенчел пластик җитештерү хезмәтләре, һәм документлаштырылган MOQ структурасы. Түбәндәге таблицада мин махсус тәэмин итүчеләргә каршы зур үлчәмне йомгаклый.
Large versus specialized extrusion suppliers
| Фактор | Largest producers | Specialized suppliers |
|---|---|---|
| Иң яхшы | Volumeгары күләмле, standardized runs (торба, PVC profile) | Custom plastic profiles, engineering-grade resins |
| Минималь заказ саны | Higher MOQ to justify line time | Lower MOQ, more flexible |
| Кораллау бәясе | Amortized across large volumes | One-time die cost more visible per unit |
| Алдынгы вакыт | Predictable, buffered by capacity | Variзгәрешле, project-dependent |
| Материал диапазоны | Commodity resins (ПВХ, HDPE, LDPE, PP) | Specialty resins (Компьютер, PMMA, PA, PEEK, TPE/TPU) |
| Ко-экструзия | Common on standard lines | Often available for niche multi-layer parts |
Сәнәгать контексты
The largest US extruders are anchored in commodity, freight-heavy products where continuous, high-volume manufacturing rewards efficiency. Custom extrusion typically requires a one-time tooling or die investment, акция профильләре бу бәядән кача, so large producers often lead with catalogs of stock extruded shapes. I remind buyers that “иң зур” is a useful signal for reliability and capacity, but it is not a proxy for quality or fit. The right size is the one that matches your volume, материал, and tolerance needs.
Discover the best-rated plastic extrusion manufacturers
“Best-rated” is the claim I scrutinize most, because ratings can reflect genuine performance or simply strong marketing. Минем тәҗрибәмдә, the manufacturers worth shortlisting are the ones that make their quality measurable. I look past star counts and testimonials for evidence I can verify: сертификатлар, documented tolerances, material traceability, and a track record of moving projects from prototype to production without surprises.
Key considerations for judging quality
Quality management is the foundation. ISO 9001 is the most widely adopted quality management standard, used across manufacturing sectors including plastics, so I treat it as table stakes for a best-rated plastic extrusion companies factory manufacturer. Beyond certification, I assess how a supplier handles tolerances. Extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Протолаблар, 2023), and the best manufacturers explain that reality up front rather than overpromising. A shop that gives me realistic tolerance ranges and a clear inspection plan earns more trust than one quoting numbers it cannot hold.
Practical tips for choosing the best-rated supplier
I use a material selection framework tied to the application. The resin drives the manufacturer, not the other way around.
- ПВХ — profiles, торба, and tubing where cost and rigidity matter.
- ABS and polycarbonate — impact-resistant parts; polycarbonate adds clarity and heat tolerance.
- HDPE һәм LDPE — chemical resistance and flexibility for tubing and liners.
- Полипропилен — lightweight parts needing fatigue and chemical resistance.
- Акрил (PMMA) — optical clarity for lighting and display profiles.
- Нейлон (PA) and PEEK - механик яки җылылык стрессы астында инженер-класс өлешләре.
- TPE/TPU - сыгылмалы мөһерләр һәм савытлар, еш экструзия аша.
Материал куелгач, Мин тәэмин итүченең туры килү процессын тәкъдим итүен раслыйм, бу профиль экструзиясе, пластик табак экструзиясе, яки күп катламлы өлешләр өчен ко-экструзия белән резин экструзиясе. Standard extruded profiles and tubes can be fabricated into cost-effective custom parts with quick turnaround (SeaGate Plastics, 2024), Шуңа күрә мин экструзияне өйдәге җитештерү һәм прототип-производство ярдәме белән бәйләгән җитештерүчеләргә өстенлек бирәм. Заказлы сәләтнең һәм запас профиль вариантларының эш үрнәге өчен, Мин сатып алучыларга сылтамаларга күрсәтәм SeaGate Plastics.
Сәнәгать контексты
Иң яхшы бәяләнгән җитештерүчеләр сыйфат белән беррәттән тотрыклылык өчен көндәшлек итәләр. Экструзиядә кулланылган термопластика эшкәртелә, һәм яңадан куллану материаль эффективлыкны яхшырта (АКШ EPA, 2023), Шуңа күрә мин югары кандидатлардан сорыйм, алар сыныклар белән идарә итәләр. Аның сыйфат системасын документлаштыручы җитештерүче, намуслы толерантлык күрсәтә, һәм эффектив материал әйләнеше эшли “иң яхшы бәяләнгән” үсемлек визиты астында булган сәбәпләр аркасында. Бу мин кулланган стандарт, һәм мин контракт җитештерүче партнерга кадәр һәр сатып алучыга тәкъдим итәм.
Пластик экструзия җитештерү процессының ничек эшләвен аңлау
Пластик профиль җитештерүчегә бәя биргәндә, Мин сатып алучының кибет төбендә нәрсә булганын аңлавыннан башлыйм. Пластик экструзия чимал пластик материалны эретә һәм аны өзлексез профильгә тоташтыра (SeaGate Plastics, 2024). Бу бер җөмлә сез белергә тиеш булган әйберләрнең күбесен йөртә: процесс өзлексез, кисемтә озынлыгы буенча даими, һәм форма ябык форма белән түгел, ә кораллау белән билгеләнә.
Даими экструзия процессының төп этаплары
Практикада, Мин эш процессын биш этапта тасвирлыйм. Башта, резин гранатлары хоппер белән тукланалар. Икенче, әйләнүче винт белән җылытылган баррель эри һәм материалга басым ясый, Шуңа күрә практиклар аны еш резин экструзиясе дип атыйлар. Өченче, эретелгән полимер профиль киселешен урнаштырган үлем аша мәҗбүр ителә. Дүртенче, экструдат су мунчасында яки һава шкафында суытыла, шуңа күрә ул үзенең геометриясен тота. Бишенче, тарткычлар кисәкне кисүче яки кисүче зурлыкка кадәр тотрыклы ставкада ясыйлар. Чөнки этаплар арасында бернәрсә дә туктамый, метод - циклдан түгел, ә өзлексез экструзия процессы.
Ни өчен толерантлык инъекция формалаштырудан аерылып тора
Бер пунктны мин инженер коллективлары белән иртә күтәрәм: экструзия толерантлыгы, гадәттә, материаль кысылу һәм өзлексез формалашу аркасында инъекция формалаштыруга караганда җиңелрәк (Protolabs Design Resources, 2023). Бу кимчелек түгел. Ул кайнар полимерны ачык кораллау һәм тарту вакытында суыту физикасын чагылдыра. Әгәр дә сезнең пластик өлешләрегез билгеле бер үзенчәлек буенча каты үлчәмле контрольгә мохтаҗ икән, икенчел эшкәртү планын яисә бу үзенчәлекне уйлап чыгару адымы итеп күрсәтегез.
Ко-экструзия һәм профиль экструзиясе вариантлары
Профиль экструзиясе күпчелек сатып алучыларның рәсемнәрен кисеп ала: каналлар, савытлар, бизәкләр, һәм структур формалар. Ко-экструзия берьюлы ике яки күбрәк материал эшли, берләштерергә мөмкинлек бирә, мәсәлән, сыгылучан TPE / TPU мөһерле ирен белән каты ПВХ тән. Ко-экструзия табам, анда сәләтле завод үзенең ставкасын ала, чөнки ул агымдагы җыю адымын бетерә һәм мөһер эшләвен яхшырта. Пластик таблицаны экструзияләү һәм торбалар бер үк нигезне төрле үлем һәм түбән агым көйләүләре белән кулланалар.
Сәнәгать контексты һәм материаль эффективлык
Экструзия югары күләмле җитештерүгә туры килә, чөнки ул өзлексез өзлексез, high-volume process well suited to long production runs. Aлгәннән соң шалтыраталар, сызык тизлеге һәм эш вакыты белән тараза. Аның шулай ук тотрыклылык тарихы бар: thermoplastics used in extrusion are recyclable, һәм яңадан куллану материаль эффективлыкны яхшырта (АКШ EPA, 2023). Минем тәҗрибәмдә, тәэмин итүченең регриндны ничек эшләвен сорау сезгә бәя дисциплинасы һәм процесс контроле турында күп сөйли.
Пластик экструзия белән тәэмин итүчеләрне чагыштырыгыз
Мин сатып алучыларга ярдәм итә торган иң нәтиҗәле карар - запаска каршы. Бу сезнең кораллау бәясен йөртә, минималь заказ саны, һәм берьюлы вакытны алып бару. The right answer depends on how closely a standard shape fits your application and how much volume you expect to run.
What separates the two paths
Заказлы экструзия гадәттә бер тапкыр кораллануны таләп итә һәм инвестицияләр үлә, акция профильләре бу бәядән кача. Standard extruded profiles and tubes can be fabricated into cost-effective custom parts with quick turnaround (SeaGate Plastics, 2024). So there is a middle path many buyers miss: start from a stock extruded shape and fabricate it, capturing part of the customization benefit without paying for a new die.
Cost drivers to model before you request a quote
When I build a sourcing model, I separate three drivers so the numbers stay honest:
- Die design and tooling: a one-time cost on custom work, typically amortized across your first order or two.
- MOQ: custom lines carry higher minimums to justify setup and purge material; stock shapes can ship in small quantities.
- Алдынгы вакыт: stock ships quickly; custom adds die fabrication and first-article approval before production begins.
Comparison table: custom vs stock extrusion
| Фактор | Custom profile extrusion | Stock extruded shapes |
|---|---|---|
| Кораллау бәясе | One-time die investment required | None |
| Минималь заказ саны | Higherгары, to amortize setup | Түбән, often cut-to-length |
| Алдынгы вакыт | Озынрак (die build + беренче мәкалә) | Quick-turnaround production |
| Dimensional fit | Exact cross-section to spec | Nearest standard, plus fabrication |
| Best for | Sustained volume, unique geometry | Prototypes, low volume, near-fit needs |
| Unit price at scale | Lower once tooling is amortized | Higher per unit for heavy customization |
A vetting checklist for either path
Whether you pursue a custom plastic profile manufacturer or a stock plastic tubing supplier, I ask the same core questions. Is the shop certified to ISO 9001, the internationally recognized standard for quality management systems used across manufacturing (ISO, 2015)? ISO 9001 is the most widely adopted quality management standard across manufacturing sectors including plastics, so its absence is worth a direct conversation. Beyond certification, I ask:
- Which resins do you run in-house, and can you handle engineering-grade plastics like polycarbonate, нейлон (PA), яки PEEK?
- Do you offer co-extrusion and downstream plastic fabrication services?
- How do you document tolerances and first-article inspection?
- What is your true MOQ, һәм кораллау башлангыч тәртиптә ничек амортизацияләнә?
- Сез яңадан коралланмыйча прототиптан производствога күчүгә булыша аласызмы??
Урын нияте: минем янында һәм АКШта
Сатып алучылар еш пластик экструзия компанияләре фабрикасы тәэмин итүчесен эзлиләр “минем янда” яки АКШта көнкүреш пластмасса җитештерүче. Монда ике ресурс ярдәм итә. Thomas supplier directories list and categorize US plastic extrusion manufacturers by capability and region (Томаснет, 2024), кыска исемлек өчен практик башлангыч нокта. Domesticәм эчке тәэмин итү очраклары уңайлык кына түгел: рекоршинг һәм эчке тәэмин итү йөкне киметеп җирнең гомуми бәясен киметергә мөмкин, бурыч, һәм инвентаризация ташу чыгымнары (Ресурсинг инициативасы, 2023). Мин дәвалыйм “иң зур” һәм “иң яхшы” завод скептикизм белән дәгъва итә; мөмкинлек сезнең конкрет резинага туры килә, толерантлык, һәм күләм күләме баш биттәге суперлативка караганда мөһимрәк.
Пластик экструзия ярдәмендә нинди продуктлар ясап була икәнен белегез
Экструзия күпчелек сатып алучылар көткәннән киңрәк продукт җитештерә, һәм сез сайлаган материал мөмкин булганны да, бәяне дә формалаштыра. Мин үз тәкъдимнәремне гомуми өлешләр исемлегенә түгел, ә куллану һәм сәнәгать белән бәйләнгән материал сайлау кысаларында оештырам.
Гомуми экструди продукт категорияләре
Эш атының нәтиҗәләре - пластик профильләр, торба, таблица, каналлар, бизәкләр, савытлар, һәм структур формалар. Озынлыгы буенча эзлекле профиль кисемтәсе булган нәрсә - кандидат. PVC is among the most widely extruded plastics globally, commonly used in profiles, торба, and tubing (Пластмасса сәнәгате ассоциациясе). Бу таралу ни өчен башта ПВХда бик күп запас экструди формалар бар.
Материал сайлау нигезе
Менә мин сез еш очрый торган полимерлар аша резиналарны ничек туры китерәм:
- ПВХ: экономияле, каты яки сыгылмалы, профильләр өчен көчле, торба, and tubing.
- ABS: каты һәм тәэсиргә чыдам, йортларда һәм бизәкләрдә киң таралган.
- Поликарбонат: пыяла һәм сакчылар өчен югары тәэсир көче һәм ачыклык.
- HDPE һәм LDPE: chemically resistant polyolefins for tubing, лайнерлар, and low-cost profiles; HDPE brings more rigidity, LDPE more flexibility.
- Полипропилен: light, химик чыдам, and fatigue-tolerant for living hinges and profiles.
- Акрил (PMMA): optical clarity for display and lighting profiles.
- Нейлон (PA): wear resistance and strength for mechanical parts.
- PEEK: high-temperature, chemically robust engineering-grade plastic for demanding aerospace and medical work.
- TPE/TPU: flexible elastomers ideal for seals and soft-touch co-extruded lips.
Industry applications
Construction relies on PVC and ABS profiles for window frames, бизәкләр, and edging. Medical and lab work uses acrylic, полипропилен, and PEEK tubing and channels. Electronics and appliances draw on polycarbonate and ABS housings. Industrial and fluid-handling lines lean on HDPE and nylon. Industryзегезнең промышленностьны бу резиналарга иртәрәк китерү цитаталар сөйләшүен туплый һәм сезгә кирәк булмаган артык инженер материалны күрсәтүдән саклый..
Концепциядән производствога күчү өчен практик киңәшләр
Минем тәҗрибәмдә, өч гадәт экструзия проектларын график буенча саклый. Башта, геометрия рөхсәт иткән запас формаларыннан прототип, аннары дизайн расланганнан соң гына махсус коралландырырга, бу сезнең инвестицияләрегезне саклый. Икенче, бөтен профильне одеял кысу урынына толерантлыкны күрсәтегез, чөнки бу процессны хөрмәт итә һәм бәяне контрольдә тота. Өченче, тәэмин итүченең өлешен прототиптан производствога кадәр шул ук линиядә йөртә алуын расла, шуңа күрә масштаб кабат цитатаны мәҗбүр итми. Бу ысул белән эш иттеләр, экструзия экономик яктан махсус өлешләрне китерә, процессны беренче чиратта җәлеп итә торган тиз борылыш белән.
Стандарт һәм махсус профильләрдән чыгымлы эффектив өлешләр ясауны тирәнрәк карау өчен, I point buyers to SeaGate Plastics’ экструзия.
Экструзия эзләү стратегиясен бергә туплау
Мөмкинлекләр аша үткәннән соң, материаллар, һәм тикшерү критерийлары, Мин кире кайтуымны дәвам итәм: Пластик экструзия компанияләре һәм заводлары арасында сайлау азрак “иң зур” яки “иң яхшы” тәэмин итүченең реаль көчләрен конкрет өлешегезгә туры китерү турында исем һәм күбрәк, күләм, and timeline. Даими, югары күләмле җитештерү процессы озын җитештерүне бүләкли, ләкин PVC профиленең миллион сызыклы аякларыннан өстен булган шул ук кибет мин аз күләмле PEEK прототибы өчен теләгән партнерым булмаска мөмкин.. Минем тәҗрибәмдә, проблеманы цитаталар сораганчы төгәл билгеләгән сатып алучылар кискен бәяләр һәм түбән сюрпризлар алалар.
Материал сайлау һәр яхшы карарның үзәгендә утыра. Кушымта структур профильләрдә каты PVC яки ABS таләп итәме, поликарбонат яки акрил (PMMA) for optical clarity, HDPE and LDPE for chemical resistance, polypropylene for living hinges, нейлон (PA) кием өслеге өчен, яки сыгылмалы мөһерләр өчен TPE / TPU, резин коралландыру, толерантлык, һәм бәясе. Экструзия чимал пластмассаны эретә һәм аны өзлексез профильгә әйләндерә (SeaGate Plastics, 2024), and standard extruded profiles and tubes can be fabricated into cost-effective custom parts with quick turnaround (SeaGate Plastics, 2024). Бу акция формалары һәм махсус профиль экструзиясе, кайвакыт күп материаллы геометрия өчен ко-экструзия белән парлаштырылган, процессны прототиптан производствога кадәр күпкырлы итә.
Коммерция ягында, Мин һәрвакыт бер тапкыр һәм кабатланучы чыгымнарны аерам. Гадәттәге экструзия гадәттә бер тапкыр коралландыра һәм инвестицияләр үлә, запас профильләре аннан кача, шулай итеп, дизайн һәм кораллау карары бөтен бизнес очракларын формалаштыра. Эчке тәэмин итү дә икенче тапкыр карарга лаек: рекоршинг һәм эчке тәэмин итү йөкне киметеп җирнең гомуми бәясен киметергә мөмкин, бурыч, һәм инвентаризация ташу чыгымнары (Ресурсинг инициативасы, 2023), which often narrows the gap that offshore unit pricing appears to open. And because thermoplastics used in extrusion are recyclable and regrind reuse improves material efficiency (U.S. EPA, 2023), a quality-focused domestic plastics manufacturer can support both cost and sustainability goals at once.
Quality systems are the final filter I apply. ISO 9001 is the internationally recognized standard for quality management systems used across manufacturing (ISO, 2015), and it remains the most widely adopted benchmark I look for when comparing a custom plastic extrusion manufacturer against its peers. Pair that with realistic expectations on precision, since extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming (Протолаблар, 2023), and you have a grounded framework for evaluating any plastic profile manufacturer or plastic tubing supplier.
Эксперт
| Төп пункт | Аңлатма |
|---|---|
| Match process to volume, not to reputation | Даими экструзия - югары күләмле процесс, озын җитештерүгә туры килә, Шуңа күрә мин заводның реаль көчләрен куып чыгару урынына заказ күләменә каршы үлчим “иң зур” яки “иң яхшы” таләпләре. |
| Берәмлек бәясеннән аерым кораллау | Махсус профильләр бер тапкыр үлгән инвестицияләр таләп итәләр, ә запас экструди формалар аннан кача; бу бүленүне аңлау, пластик профильләрнең бәясен аякта китерелгән тизлек эчендә яшерүдән саклый. |
| Сыйфатны төгәл көткәнче тикшерегез | ISO 9001 аттестация (ISO, 2015) идарә ителгән процесска сигнал, һәм мин толерантлык көтүләрен куйдым, экструзия инъекция формалаштыруга караганда җиңелрәк (Протолаблар, 2023). |
B2B сатып алучылар өчен эш эзләү
- Кибет алдыннан өлешне билгеләгез. Профиль киселешен документлаштырыгыз, резин (ПВХ, ABS, поликарбонат, HDPE, полипропилен, яки инженерлык дәрәҗәсендәге пластмасса), еллык күләм, һәм максатчан толерантлык, шуңа күрә һәр пластик экструзия компанияләре заводы белән тәэмин итүче бер үк кыскача өземтәләр китерә.
- Кораллауны сора, MOQ, һәм әйдәп баручы саннар аерым. Request the die cost, минималь заказ саны, and quoted lead time as distinct line items to compare custom extrusion and stock profiles on equal footing.
- Confirm the quality system in writing. Ask for a current ISO 9001 certificate and the inspection points used on extruded plastic parts, rather than accepting a general quality claim.
- Weigh domestic sourcing on total landed cost. Compare a domestic plastics manufacturer against offshore options using freight, бурыч, һәм инвентаризация ташу чыгымнары, not unit price alone (Ресурсинг инициативасы, 2023).
- Test the relationship with a small run. Move from prototype to production in stages so you validate quick-turnaround performance and communication before committing to high-volume manufacturing.
- Use supplier directories as a starting list, not a shortlist. Directories such as Thomasnet (2024) help you locate regional plastic fabrication services, but I still vet capability, материаллар, һәм һәр кибет белән турыдан-туры аттестация.
Сораулар
Пластик экструзия компанияләрен яки минем яндагы заводны ничек табарга?
Урын ниятен бәяләгәндә, Мин тәэмин итүчеләрне саф географик якынлыкка түгел, ә җибәрү полосаларына каршы ясаудан башлыйм. Пластик профиль җитештерүче ике штат дөрес дизайн һәм коралландыру мөмкинлеге белән еш кына минем резинам булмаган якынрак кибетне кыйный.. Мин кыска исемлек төзү өчен АКШ пластик экструзия җитештерүчеләрен мөмкинлекләре һәм регионнары буенча күрсәтүче һәм категорияләштерүче тәэмин итүче каталогларын кулланам, аннары заводка бару яки видео йөртү белән тикшерегез. Томас каталоглары моның өчен практик башлангыч (Томаснет, 2024, thomasnet.com). Минем тәҗрибәмдә, “минем янда” кыска булырга тиеш, алдан әйтелгән кургаш вакыты һәм аз йөк, якындагы почта индексы гына түгел.
АКШтагы пластик экструзия җитештерүчеләрендә мин нәрсә эзләргә тиеш?
Эчке тәэмин итү өчен, I weigh three things: certified quality, material breadth, һәм җирнең гомуми бәясе. A domestic plastics manufacturer can reduce total landed cost by lowering freight, бурыч, һәм инвентаризация ташу чыгымнары (Ресурсинг инициативасы, 2023, reshorenow.org), which often narrows the gap with offshore quotes once you account for the full picture. The US plastics industry is also a major contributor to domestic manufacturing shipments and employment (Пластмасса сәнәгате ассоциациясе, 2023), so the supplier base is deep. I confirm they run the resins I need, from commodity grades like PVC, HDPE, LDPE, and polypropylene to engineering-grade plastics such as polycarbonate, нейлон (PA), and PEEK.
How do I choose the right plastic extrusion supplier for my project?
I treat supplier selection as a vetting checklist, not a gut call. The concrete questions I ask every candidate:
- Сез ISO тотасызмы? 9001 аттестация, the internationally recognized standard for quality management systems (ISO, 2015)?
- Кайсы резиналар һәм профильләр җитештерәсез, һәм сез бергә экструзия тәкъдим итәсезме?
- Сезнең толерантлык нинди, һәм сез профиль кисемтәләрен тикшерүне ничек эшлисез?
- Сезнең минималь заказ күләме нинди (MOQ), коралландыру вакыты, һәм җитештерү вакыты?
- Сез прототиптан производствога һәм тиз арада әйләнешкә кадәр тулы юлны яклый аласызмы?
Индустриаль пластик экструзия өлешләре Сатып алучыларның иң зур хата - берәмлек бәясен сайлау һәм кораллау бәясен санга сукмау, MOQ, һәм куркынычсызлык. Бу драйверлар, гадәттә, программаның табышлы булу-булмавын хәл итәләр.
Гадәттәге һәм запас пластик экструзияләр арасында нинди аерма бар?
Акциядән тыш формалар - тәэмин итүчеләр җитештергән стандарт профильләр һәм трубалар, шуңа күрә сез кораллануны калдырып, киштәдән сатып аласыз. Custom extrusion requires a one-time tooling and die investment to create your unique profile cross-section. Сәүдә нәтиҗәләре туры: stock plastic extrusions minimize upfront cost and lead time, while custom plastic profiles fit your exact geometry. Notably, standard extruded profiles and tubes can be fabricated into cost-effective custom parts with quick turnaround (SeaGate Plastics, 2024, seagateplastics.com), so I often prototype with stock shapes before committing to a die.
How should I read “иң зур” һәм “иң яхшы” plastic extrusion factory claims?
I read those labels with healthy skepticism. “Иң зур” usually reflects capacity or revenue, which matters for high-volume manufacturing but tells me nothing about fit for a low-volume, tight-tolerance job. “Best” is subjective marketing unless it is backed by certifications, references, and capability data. Минем кагыйдә: rank suppliers against my own requirements, not against a generic superlative. The largest plastic extrusion company on a list may be the wrong contract manufacturing partner for a specialty acrylic (PMMA) or TPE/TPU part, while a mid-size specialist nails it.
What are plastic extrusion profiles, and how are they made?
A profile is a continuous shape with a fixed cross-section. Пластик экструзия чимал пластик материалны эретә һәм аны өзлексез профильгә тоташтыра (SeaGate Plastics, 2024). Because it is a continuous forming process, resin extrusion is well suited to long production runs and high-volume manufacturing. It also supports plastic sheet extrusion and tubing. One thing I always plan around: экструзия толерантлыгы, гадәттә, материаль кысылу һәм өзлексез формалашу аркасында инъекция формалаштыруга караганда җиңелрәк (Protolabs Design Resources, 2023), so I set tolerance expectations early with the plastic tubing supplier or profile shop.
Which plastic material should I choose for my extruded parts?
I anchor material selection to the application, not habit. PVC is among the most widely extruded plastics globally and is common in profiles, торба, and tubing. For impact and appearance, I look at ABS or polycarbonate; for chemical resistance and living hinges, полипропилен; for outdoor and clarity, acrylic (PMMA); and for demanding thermal or wear conditions, нейлон (PA) яки PEEK. I also confirm recyclability up front, since thermoplastics used in extrusion are recyclable and regrind reuse improves material efficiency (АКШ EPA, 2023). Matching resin to service environment prevents the costly redesigns I have watched derail otherwise solid programs.
What drives the cost of extruded plastic parts?
Three levers move price more than anything else. Башта, коралландыру: a custom die is a one-time investment that stock profiles avoid entirely. Икенче, MOQ and run length, since extrusion rewards volume and unit cost drops as quantities rise. Өченче, material grade, where engineering-grade plastics and specialty resins cost well above commodity options. When I request a quote, I ask suppliers to break out tooling, берәмлек бәясе, and secondary plastic fabrication services separately so I can compare offers on equal terms and identify where the real cost lives.
Белешмәләр
- Пластик экструзия чимал пластик материалны эретә һәм аны өзлексез профильгә тоташтыра. - SeaGate Plastics (2024)
- Standard extruded profiles and tubes can be fabricated into cost-effective custom parts with quick turnaround. - SeaGate Plastics (2024)
- ISO 9001 is the internationally recognized standard for quality management systems used across manufacturing. - Халыкара стандартлаштыру оешмасы (2015)
- The US plastics industry is a major contributor to domestic manufacturing shipments and employment. - Пластмасса сәнәгате ассоциациясе (2023)
- Рессоринг һәм көнкүреш тәэмин итү йөкне киметеп җирнең гомуми бәясен киметергә мөмкин, бурыч, and inventory carying costs. - Ресурсинг инициативасы (2023)
- Extrusion tolerances are generally looser than injection molding due to material shrinkage and continuous forming. - Protolabs Design Resources (2023)
- Экструзиядә кулланылган термопластика эшкәртелә, һәм яңадан куллану материаль эффективлыкны яхшырта. - АКШ әйләнә-тирә мохитне саклау агентлыгы (2023)
- Thomas suplier directories list and categorize US plastic extrusion manufacturers by capability and region. - Томаснет (2024)
- Пластик экструзия - өзлексез, high-volume process well suited to long production runs, per general industry manufacturing references (SPI / Пластмасса Индустриясе Ассоциациясе). — Planning analysis
- PVC is among the most widely extruded plastics globally, commonly used in profiles, торба, and tubing (Пластмасса сәнәгате ассоциациясе). — Planning analysis