ส่วนประกอบสกรูอัดรีด: วิศวกรรมที่มีความแม่นยำเพื่อความทนทานต่อการสึกหรอ, การป้องกันการกัดกร่อน & ประสิทธิภาพสูงสุด
กับ 22 ความเชี่ยวชาญเฉพาะด้านหลายปีในการออกแบบส่วนประกอบสกรูเครื่องอัดรีด, วัสดุศาสตร์, และการใช้งานอัดขึ้นรูปทางอุตสาหกรรม, ฉันเคยร่วมงานด้วย 450+ ผู้ผลิตทั่วพลาสติก, เคมี, และอุตสาหกรรมแปรรูปอาหารเพื่อเพิ่มประสิทธิภาพการทำงานของสกรู—ลดการหยุดทำงานโดย 40% และยืดอายุการใช้งานของสกรูได้ 2-3 เท่าสำหรับการใช้งานที่มีการสึกหรอสูง. ส่วนประกอบของสกรูเป็นหัวใจสำคัญของระบบเครื่องอัดรีด, ส่งผลโดยตรงต่อประสิทธิภาพการประมวลผลวัสดุ, คุณภาพของผลิตภัณฑ์, และค่าใช้จ่ายในการดำเนินงาน. ส่วนประกอบสกรูของ Excellence ได้รับการออกแบบทางวิศวกรรมโดยเน้นไปที่วัสดุศาสตร์, ความแม่นยำทางเรขาคณิต, และการออกแบบเฉพาะการใช้งาน, ทำให้เป็นมาตรฐานทองคำสำหรับกระบวนการอัดรีดตั้งแต่การผสมพลาสติกมาตรฐานไปจนถึงกระบวนการทางเคมีที่มีฤทธิ์กัดกร่อนและการผลิตอาหารที่อุณหภูมิสูง.
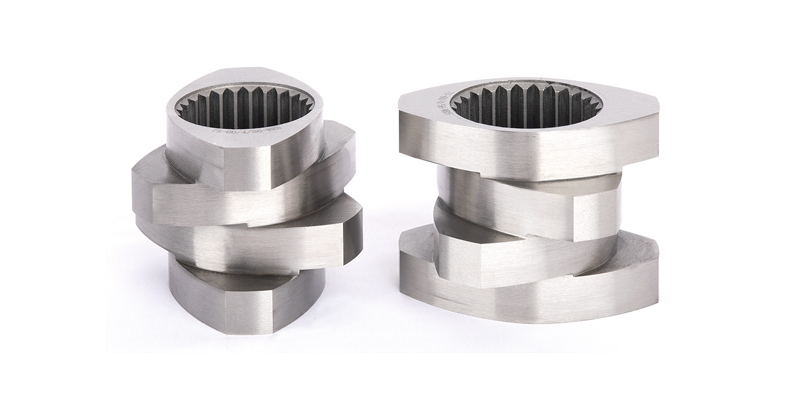
ส่วนประกอบสกรู: การออกแบบหลัก & ข้อดีด้านการทำงาน
ส่วนประกอบสกรูเป็นส่วนสำคัญของเครื่องอัดรีด. ความต้านทานการสึกหรอและความต้านทานการกัดกร่อนเป็นตัวบ่งชี้สำคัญของอายุการใช้งาน. Excellence นำเสนอวัสดุที่หลากหลายเพื่อให้เหมาะกับสภาพการทำงานที่แตกต่างกันและการพิจารณาทางเศรษฐกิจ. ในระบบการอัดขึ้นรูป, การสึกหรอของสกรูและการกัดกร่อน 60% ของการหยุดทำงานโดยไม่ได้วางแผนและ 30% ต้นทุนการบำรุงรักษา ทำให้การเลือกวัสดุและความแม่นยำในการออกแบบไม่สามารถต่อรองได้เพื่อการผลิตที่คุ้มค่า. ส่วนประกอบสกรูของ Excellence จัดการกับความท้าทายเหล่านี้ด้วยการผสมผสานวัสดุระดับพรีเมียม, เรขาคณิตที่ปรับให้เหมาะสม, และวิศวกรรมที่กำหนดเอง, รับประกันอายุการใช้งานที่ยาวนานแม้ในสภาพแวดล้อมการประมวลผลที่เลวร้ายที่สุด (เช่น, เติมพลาสติก, สารเคมีที่มีฤทธิ์กัดกร่อน, โพลีเมอร์ที่มีอุณหภูมิสูง).
ส่วนประกอบสกรูมาตรฐานของ Excellence มีอัตราส่วนความลึกของร่อง (D0/อ) ของ 1.55, ซึ่งเป็นค่าที่เหมาะสมที่สุดเมื่อพิจารณาถึงแรงบิด, ปริมาณฟรี, ความเร็ว, และเอฟเฟกต์การกระจายตัวและการผสม. อัตราส่วนความลึกของร่อง (กำหนดเป็นอัตราส่วนของเส้นผ่านศูนย์กลางของสกรูด้านนอก (D0) ถึงเส้นผ่านศูนย์กลางรูตด้านใน (จาก)) เป็นพารามิเตอร์ทางเรขาคณิตที่สำคัญซึ่งจะช่วยรักษาสมดุลของปัจจัยประสิทธิภาพการอัดขึ้นรูปหลักสี่ประการ:
- ความจุแรงบิด: ก 1.55 อัตราส่วนช่วยเพิ่มการถ่ายโอนแรงบิดจากระบบขับเคลื่อนเครื่องอัดรีดไปยังวัสดุ, ป้องกันการสะดุดของสกรูแม้กับวัสดุที่มีความหนืดสูง (เช่น, เติมสารประกอบพีวีซี, พลาสติกวิศวกรรมเช่น PEEK).
- ปริมาณฟรี: ที่ 1.55 อัตราส่วนให้ปริมาตรอิสระที่เพียงพอสำหรับการหลอมและกำจัดแก๊สของวัสดุ, ลดความเสี่ยงของความร้อนสูงเกินไปและการเสื่อมสภาพในวัสดุที่ไวต่อความร้อน (เช่น, TPU เกรดทางการแพทย์, แอลดีพีอี).
- ความเร็วในการหมุน: ปรับให้เหมาะสมสำหรับการอัดขึ้นรูปด้วยความเร็วสูง (ขึ้นไป 1200 รอบต่อนาที) โดยไม่กระทบต่อความสมบูรณ์ของโครงสร้าง ซึ่งเป็นสิ่งสำคัญสำหรับสายการผลิตที่มีปริมาณงานสูง (เช่น, การอัดขึ้นรูปท่อ/โปรไฟล์).
- การกระจายตัว & เอฟเฟกต์การผสม: ช่วยให้มั่นใจได้ถึงการกระจายตัวของสารเติมแต่งที่สม่ำเสมอ (มาสเตอร์แบทช์, ฟิลเลอร์, ความคงตัว) ในระดับอนุภาค, กำจัดริ้วรอย, การรวมตัวกัน, หรือคุณสมบัติทางกลที่ไม่สอดคล้องกันในผลิตภัณฑ์สำเร็จรูป.
สำหรับการใช้งานที่แตกต่างกัน, ความเป็นเลิศยังสามารถเลือกอัตราส่วนความลึกของร่องได้อย่างอิสระ (D0/อ) จาก 1.4 ถึง 1.8, ช่วยให้สามารถปรับประสิทธิภาพของสกรูได้อย่างแม่นยำเพื่อให้ตรงกับข้อกำหนดของวัสดุและการผลิตเฉพาะ:
- 1.4 อัตราส่วน: สำหรับการใช้งานที่มีแรงบิดสูง (เช่น, อุดมไปด้วยสารประกอบที่มี 60% แคลเซียมคาร์บอเนต/สารตัวเติมแป้งโรยตัว) – จัดลำดับความสำคัญของความแข็งแรงของโครงสร้างมากกว่าปริมาตรอิสระ.
- 1.6-1.8 อัตราส่วน: สำหรับวัสดุที่มีความหนืดต่ำ (เช่น, ฟิล์มเกรด PE/PP, โพลีเมอร์ที่ใช้ตัวทำละลาย) – เพิ่มปริมาตรอิสระสูงสุดสำหรับการหลอม/กำจัดก๊าซ และลดความร้อนจากแรงเฉือน.
เนื่องจากข้อกำหนดพิเศษในการใช้งานวัสดุบางอย่างเกี่ยวกับการกระจายตัว, การผสม, การตัด, และความร้อนภายใน, ความเป็นเลิศยังปรับแต่งส่วนประกอบสกรูด้วยโครงสร้างเฉพาะสำหรับการใช้งานที่แตกต่างกัน, จึงช่วยลดความร้อนภายในโดยไม่กระทบต่อการกระจายตัว, การผสม, และเอฟเฟกต์การตัดเฉือน. เครื่องทำความร้อนภายใน (เกิดจากการเฉือนที่มากเกินไประหว่างสกรูและวัสดุ) เป็นสาเหตุสำคัญของการเสื่อมสภาพของวัสดุในโพลีเมอร์ที่ไวต่อความร้อน (เช่น, พีวีซี, สัตว์เลี้ยง, ABS เกรดทางการแพทย์). การออกแบบสกรูแบบกำหนดเองของ Excellence ช่วยแก้ปัญหานี้ผ่าน:
- การผสมองค์ประกอบ: เครื่องผสมแบบคงที่แบบเฮลิคอล, เครื่องผสมสับปะรด, และเครื่องผสม Maddock ที่รวมอยู่ในขั้นเกลียวเพื่อกระจายแรงเฉือนอย่างเท่าเทียมกัน, ลดความร้อนเฉพาะที่โดย 20-30%.
- เที่ยวบินระดับพิทช์แปรผัน: ส่วนระยะพิทช์เรียวซึ่งจะค่อยๆ บีบอัดวัสดุ, ลดแรงเฉือนฉับพลันและการสร้างความร้อน.
- การออกแบบการบินของสิ่งกีดขวาง: แยกเฟสวัสดุแข็งและหลอมเหลว, รับประกันการหลอมละลายอย่างสมบูรณ์ก่อนการผสมที่มีแรงเฉือนสูง ซึ่งเป็นสิ่งสำคัญสำหรับพลาสติกวิศวกรรม (พีซี, ป้า, PBT).
- โปรไฟล์การบินเฉือนต่ำ: สำหรับวัสดุที่ไวต่ออุณหภูมิ (เช่น, พลาสติกชีวภาพ, สารเพิ่มปริมาณทางเภสัชกรรม) – ลดความร้อนแรงเฉือนลงได้ <5°C สูงกว่าอุณหภูมิการอัดขึ้นรูปที่ตั้งไว้.
การออกแบบที่กำหนดเองเหล่านี้ได้รับการตรวจสอบในการทดสอบโดยบุคคลที่สามโดย Society of Plastics Engineers (สเป), แสดงก 40% การลดการย่อยสลายของวัสดุ (วัดจากการเก็บรักษา MFR) เมื่อเปรียบเทียบกับการออกแบบสกรูมาตรฐานสำหรับโพลีเมอร์ที่ไวต่อความร้อน.
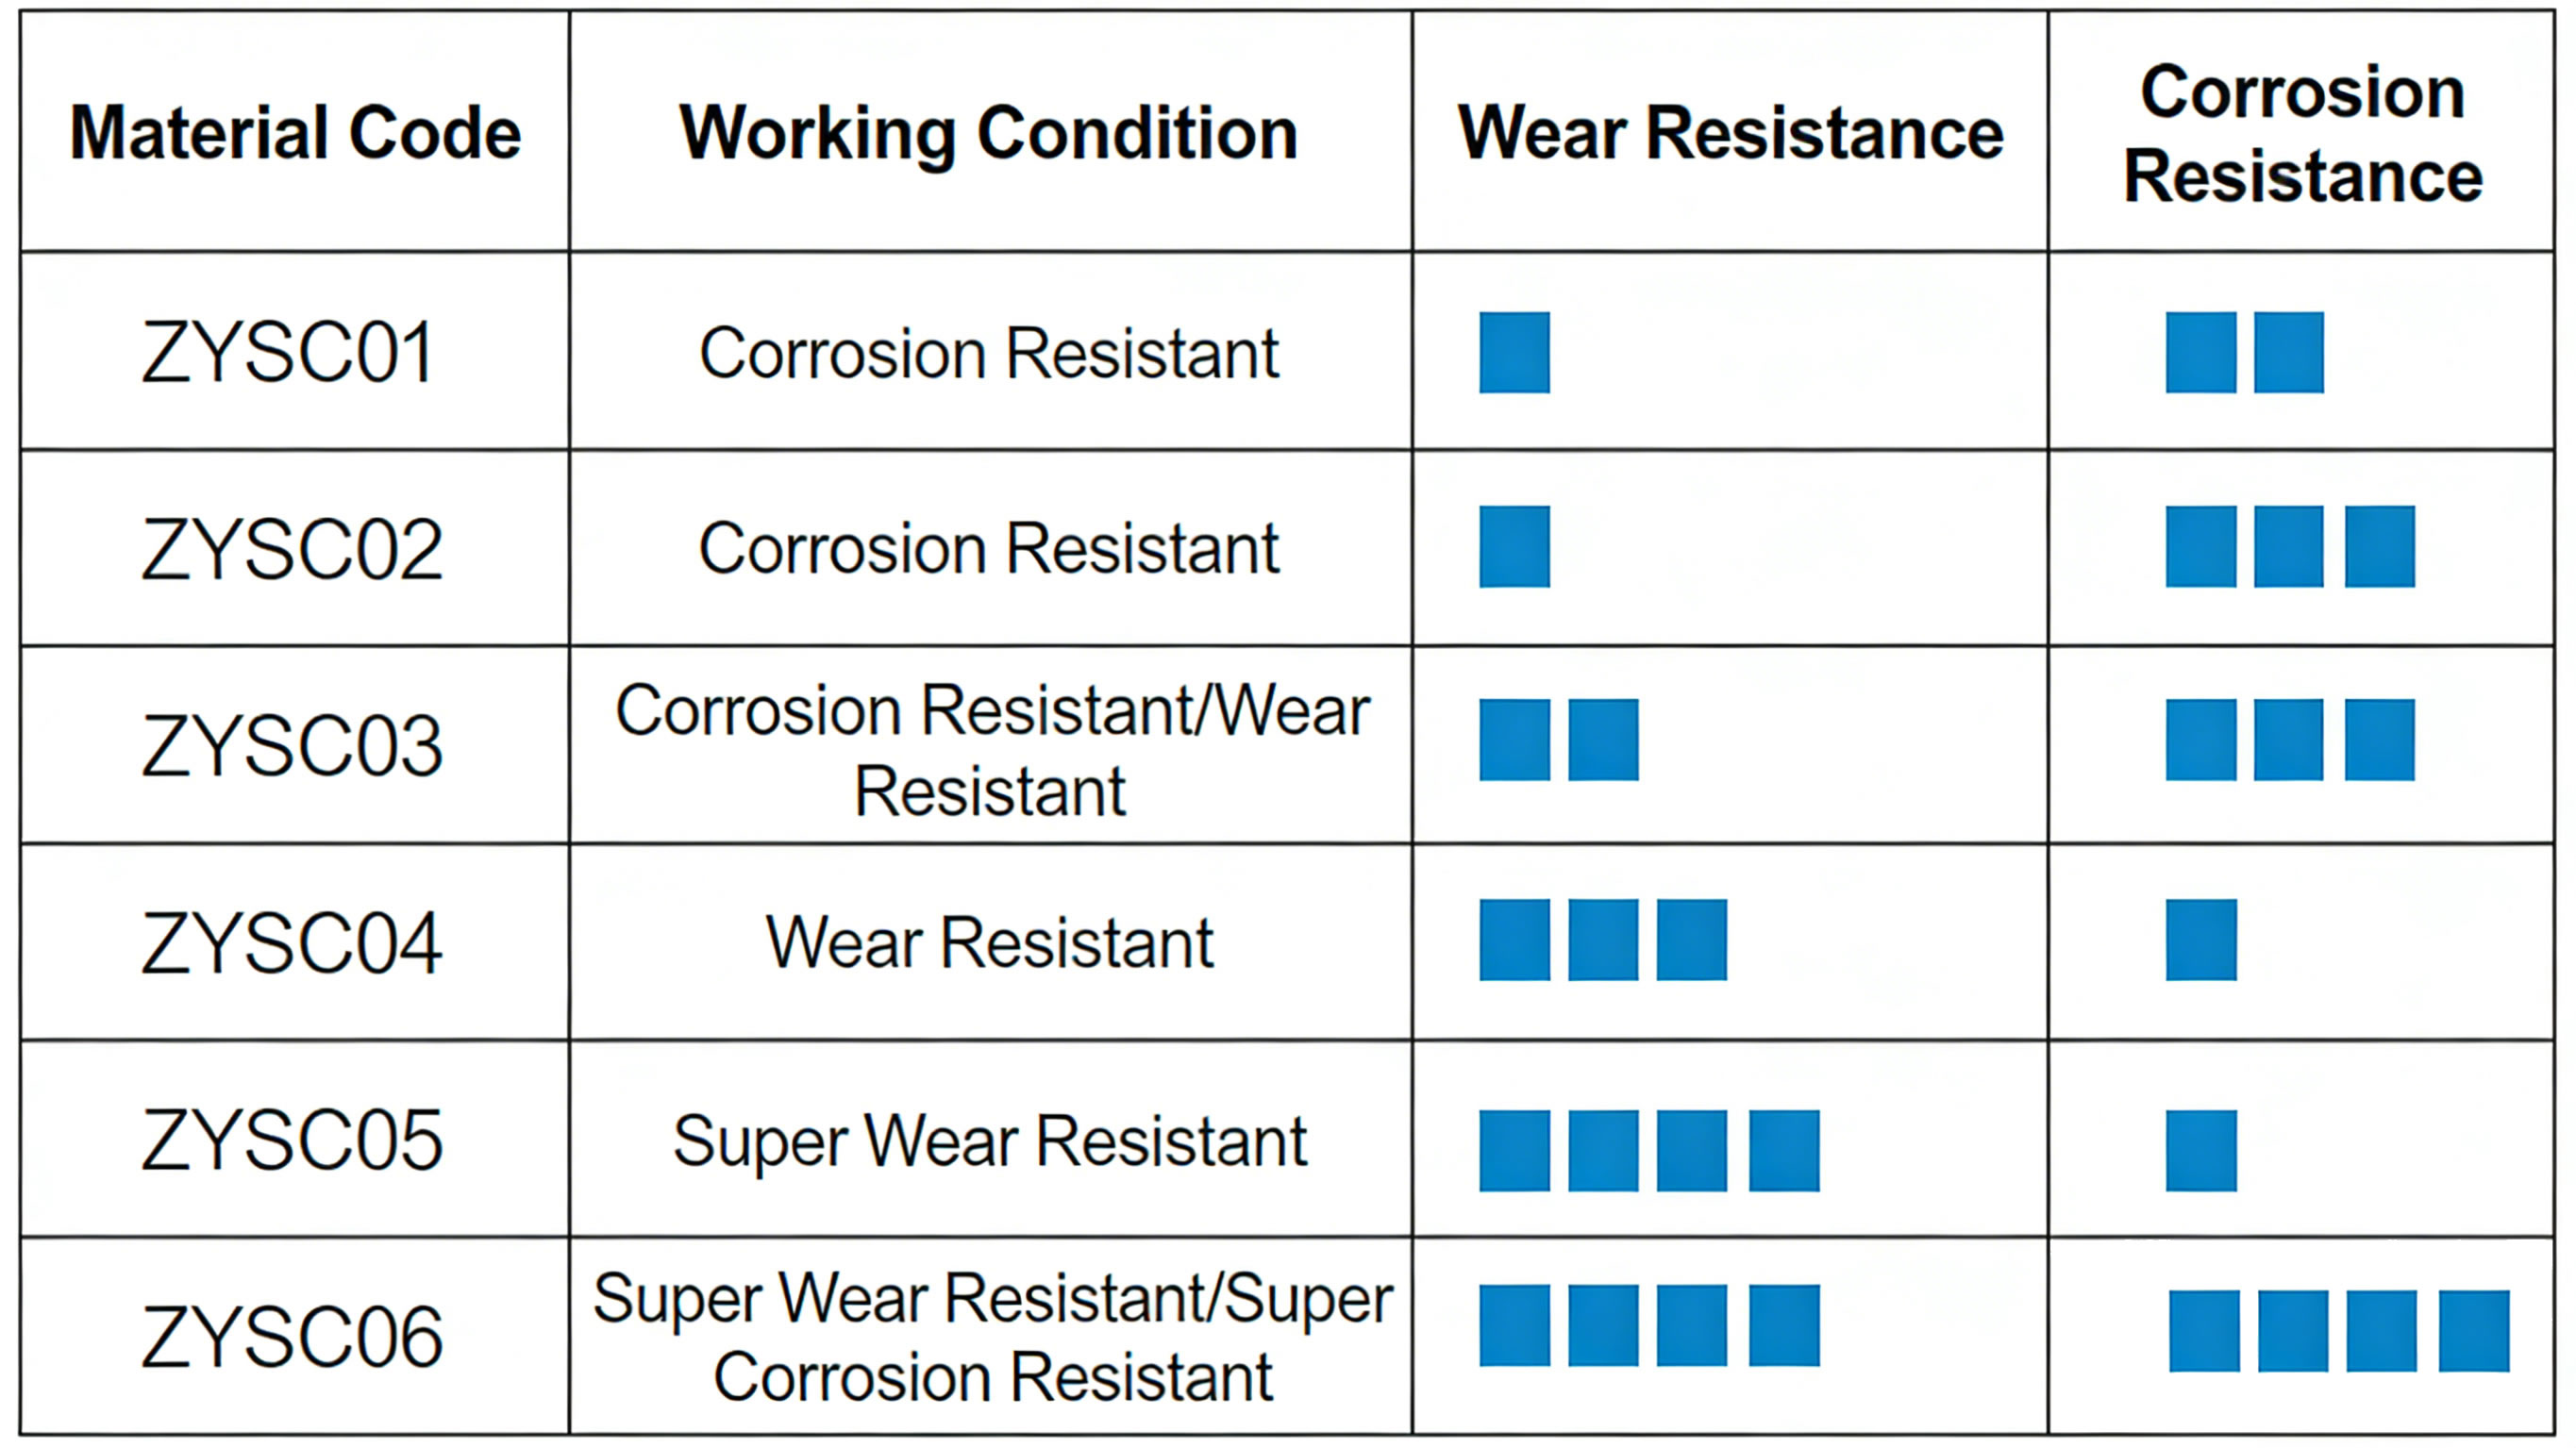
วัสดุสำหรับส่วนประกอบสกรูอัดรีด: ปรับให้เหมาะกับสภาพการใช้งาน
ส่วนประกอบสกรูของ Excellence ผลิตจากวัสดุประสิทธิภาพสูงหลายประเภท, เลือกตามความต้านทานการสึกหรอ, ความต้านทานการกัดกร่อน, ความอดทนต่ออุณหภูมิ, และความคุ้มค่า. การเลือกใช้วัสดุที่เหมาะสมจะช่วยยืดอายุการใช้งานของสกรู 3-6 เดือน (เหล็กมาตรฐาน) ถึง 1-5 ปี (วัสดุระดับพรีเมียม), ขึ้นอยู่กับแอปพลิเคชัน:
- เหล็กกล้าเครื่องมือความเร็วสูง: W6Mo5Cr4V2
- คุณสมบัติที่สำคัญ: ความแข็งสูงถึง HRC 62-65, ทนต่อการสึกหรอได้ดีเยี่ยม, ความแข็งแรงที่อุณหภูมิสูง (สูงถึง 600°C), และความเหนียวที่ดี (ทนทานต่อการบิ่น/แตกร้าว).
- การใช้งานที่เหมาะสมที่สุด: กระบวนการอัดขึ้นรูปที่มีการสึกหรอสูง (พลาสติกที่เติมแคลเซียมคาร์บอเนต/แป้งโรยตัว/ใยแก้ว, พลาสติกรีไซเคิลที่มีสารปนเปื้อนที่มีฤทธิ์กัดกร่อน, การผสมยาง).
- อายุการใช้งาน: 18-24 เดือนสำหรับ 24/7 การดำเนินงานด้วย 50% เติมสารประกอบพีวีซี (3x ยาวกว่าเหล็กไนไตรด์).
- ผลประโยชน์ทางเศรษฐกิจ: ค่าใช้จ่ายล่วงหน้าที่สูงขึ้น ($800-$1,500 ต่อเมตร) ชดเชยโดย 70% การลดความถี่ในการเปลี่ยนและการหยุดทำงาน.
- เหล็กไนไตรด์: 38CrMoAl
- คุณสมบัติที่สำคัญ: ความแข็งผิวสูงถึง HRC 58-60 (ชั้นไนไตรด์หนา 0.5-0.8 มม), ต้านทานความเหนื่อยล้าได้ดี, ความต้านทานการกัดกร่อนปานกลาง, และความคุ้มค่า.
- การใช้งานที่เหมาะสมที่สุด: กระบวนการอัดขึ้นรูปมาตรฐาน (PE/PP/ABS บริสุทธิ์, สารประกอบที่มีสารตัวเติมต่ำ <20%, วัสดุที่ไม่กัดกร่อน).
- อายุการใช้งาน: 6-12 เดือนสำหรับ 24/7 การดำเนินการกับ PE/PP บริสุทธิ์ (มาตรฐานอุตสาหกรรมสำหรับการอัดขึ้นรูปทั่วไป).
- ผลประโยชน์ทางเศรษฐกิจ: ค่าใช้จ่ายล่วงหน้าต่ำ ($300-$600 ต่อเมตร) – เหมาะสำหรับการผลิตจำนวนน้อยหรือสายการผลิตการอัดขึ้นรูปปริมาณน้อย.
- สแตนเลส: 316ล, C276, ฯลฯ.
- คุณสมบัติที่สำคัญ: ต้านทานการกัดกร่อนได้ดีเยี่ยม (316ล: ทนทานต่อกรด/เบสอ่อน; C276: ทนทานต่อสารเคมีรุนแรงเช่นคลอรีน, กรดซัลฟิวริก, และตัวทำละลายฮาโลเจน), การปฏิบัติตามเกรดอาหาร (316L เป็นไปตามอย 21 ซีเอฟอาร์ 177.1520), และความเสถียรที่อุณหภูมิสูง (สูงถึง 800°C สำหรับ C276).
- การใช้งานที่เหมาะสมที่สุด: การแปรรูปวัสดุที่มีฤทธิ์กัดกร่อน (การอัดขึ้นรูปทางเคมี, พีวีซีที่มีความคงตัวที่เป็นกรด), การอัดขึ้นรูปบรรจุภัณฑ์อาหาร/เครื่องดื่ม (เป็นไปตามมาตรฐาน FDA), การอัดขึ้นรูปอุปกรณ์ทางการแพทย์ (วัสดุที่เข้ากันได้ทางชีวภาพ).
- อายุการใช้งาน: 2-5 ปีสำหรับการอัดขึ้นรูปด้วยสารเคมี (ไม่มีการสึกหรอที่เกี่ยวข้องกับการกัดกร่อน), 12-18 เดือนสำหรับการอัดขึ้นรูปเกรดอาหาร.
- การปฏิบัติตาม: 316L เป็นไปตามข้อกำหนดของ FDA/USDA สำหรับการใช้งานที่ต้องสัมผัสกับอาหาร; C276 ได้รับการรับรอง ATEX สำหรับสภาพแวดล้อมทางเคมีที่ระเบิดได้.
- การกดแบบไอโซสแตติกแบบร้อน (สะโพก) วัสดุ
- คุณสมบัติที่สำคัญ: การประมวลผล HIP ช่วยลดความพรุนภายในของวัสดุ (ความหนาแน่น >99.9%), ส่งผลให้มีความทนทานต่อการสึกหรอสูงเป็นพิเศษ (2x สูงกว่า W6Mo5Cr4V2), ทนต่อการกัดกร่อนเป็นพิเศษ, และคุณสมบัติทางกลที่สม่ำเสมอตลอดทั้งสกรู.
- การใช้งานที่เหมาะสมที่สุด: สภาพการทำงานที่รุนแรง (โพลีเมอร์เติมเซรามิกที่มีฤทธิ์กัดกร่อน, พลาสติกวิศวกรรมที่มีอุณหภูมิสูง เช่น PEEK/PEI, การอัดขึ้นรูปสารเคมีที่มีฤทธิ์กัดกร่อน).
- อายุการใช้งาน: 3-5 ปีสำหรับ 24/7 การทำงานด้วย PEEK ที่เติมเซรามิก (อายุการใช้งานยาวนานที่สุดของวัสดุสกรู).
- ผลประโยชน์ทางเศรษฐกิจ: ค่าใช้จ่ายล่วงหน้าระดับพรีเมียม ($1,800-$3,000 ต่อเมตร) – ROI สำเร็จในปี 12-18 เดือนสำหรับปริมาณมาก, สายการผลิตที่มีการสึกหรอสูง.
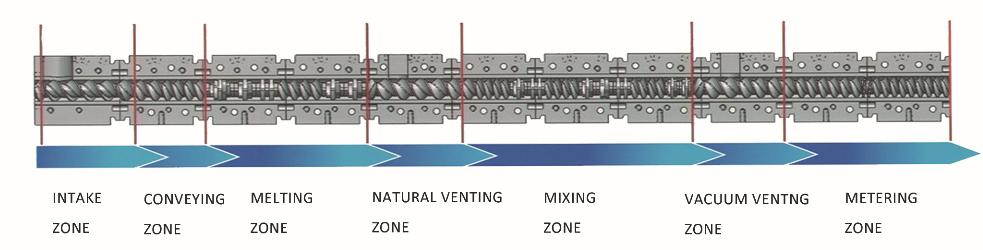
การออกแบบส่วนประกอบสกรูเฉพาะการใช้งาน
1. ส่วนประกอบสกรูผสมพลาสติก
สำหรับการผสมพลาสติก (การผลิตมาสเตอร์แบทช์, การอัดขึ้นรูปโพลีเมอร์ที่เติม, การนำพลาสติกรีไซเคิลกลับมาใช้ใหม่), ส่วนประกอบสกรูของ Excellence ได้รับการออกแบบทางวิศวกรรมเพื่อเพิ่มการกระจายตัวสูงสุดและลดการสึกหรอ:
- อัตราส่วนความลึกของร่อง: 1.55 (มาตรฐาน) หรือ 1.4 (สารประกอบที่มีสารตัวเติมสูง >40%).
- วัสดุ: W6Mo5Cr4V2 (ฟิลเลอร์สูง) หรือ 38CrMoAl (ฟิลเลอร์ต่ำ).
- คุณสมบัติที่กำหนดเอง: หมุดผสมแบบรวม, เที่ยวบินสิ่งกีดขวาง, และโซนลดแรงเฉือนเพื่อป้องกันการรวมตัวกันของฟิลเลอร์และการเสื่อมสภาพของวัสดุ.
- ข้อมูลประสิทธิภาพ: 98% ความสม่ำเสมอในการกระจายตัวของสารเติมแต่ง (ตรวจสอบโดยการทดสอบ SPE), 40% ลดการสึกหรอของสกรูเมื่อเทียบกับสกรูผสมทั่วไป.
2. เคมี & ส่วนประกอบสกรูวัสดุที่มีฤทธิ์กัดกร่อน
สำหรับการอัดขึ้นรูปด้วยสารเคมี (โพลีเมอร์ที่ใช้ตัวทำละลาย, สารเติมแต่งที่มีฤทธิ์กัดกร่อน, มาสเตอร์แบทช์เคมี), ให้ความสำคัญกับความต้านทานการกัดกร่อน:
- อัตราส่วนความลึกของร่อง: 1.6-1.8 (เพิ่มปริมาตรอิสระสูงสุดสำหรับการระเหยของตัวทำละลาย).
- วัสดุ: C276 (สารเคมีที่รุนแรง) หรือ 316L (มีฤทธิ์กัดกร่อนเล็กน้อย).
- คุณสมบัติที่กำหนดเอง: พื้นผิวการบินขัดเงาเรียบ (รา ≤ 0.8μm) เพื่อป้องกันการเกาะติดของวัสดุ, ปลายสกรูปิดผนึกเพื่อลดการรั่วไหลของสารเคมี.
- การปฏิบัติตาม: ได้รับการรับรอง ATEX สำหรับสภาพแวดล้อมทางเคมีที่ระเบิดได้, สอดคล้องกับ REACH สำหรับกฎระเบียบด้านสารเคมีของสหภาพยุโรป.
3. อาหาร & ส่วนประกอบสกรูเกรดทางการแพทย์
สำหรับบรรจุภัณฑ์อาหารและการอัดขึ้นรูปอุปกรณ์ทางการแพทย์, สุขอนามัยและความเข้ากันได้ทางชีวภาพเป็นสิ่งสำคัญ:
- อัตราส่วนความลึกของร่อง: 1.55 (ปรับสมดุลการผสมและแรงเฉือนต่ำ).
- วัสดุ: 316แอล สแตนเลส (เป็นไปตามมาตรฐาน FDA/USDA).
- คุณสมบัติที่กำหนดเอง: การออกแบบที่ทำความสะอาดง่าย (ไม่มีจุดตายสำหรับการเจริญเติบโตของแบคทีเรีย), พื้นผิวขัดเงา (รา ≤ 0.4μm), และสารหล่อลื่นที่ไม่เป็นพิษ (เกรดอาหาร).
- การปฏิบัติตาม: อย 21 ซีเอฟอาร์ 177.1520 (การสัมผัสอาหาร), ไอเอสโอ 10993 (ความเข้ากันได้ทางชีวภาพของอุปกรณ์การแพทย์).
4. ส่วนประกอบสกรูพลาสติกวิศวกรรมอุณหภูมิสูง
สำหรับพลาสติกวิศวกรรม (แอบมอง, เป่ย, PA66 พร้อมใยแก้ว), ความแข็งแรงที่อุณหภูมิสูงและความต้านทานการสึกหรอเป็นกุญแจสำคัญ:
- อัตราส่วนความลึกของร่อง: 1.4-1.55 (แรงบิดสูงเพื่อการหลอมที่มีความหนืดสูง).
- วัสดุ: W6Mo5Cr4V2 หรือ C276 ที่ประมวลผลโดย HIP (เสถียรภาพที่อุณหภูมิสูง).
- คุณสมบัติที่กำหนดเอง: ช่องระบายความร้อนในแกนสกรู (ช่วยลดความร้อนภายในด้วย 25%), เคลือบทนต่อการสึกหรอ (ทังสเตนคาร์ไบด์) เกี่ยวกับเคล็ดลับการบิน.
- ข้อมูลประสิทธิภาพ: คงความเสถียรของมิติที่ 400°C, อายุการใช้งานของ 3+ ปีสำหรับการอัดขึ้นรูป PEEK ที่เติมใยแก้ว.
ข้อมูลจำเพาะทางเทคนิค & การควบคุมคุณภาพ
1. ความคลาดเคลื่อนมิติ
ส่วนประกอบสกรูของ Excellence ผลิตขึ้นตามมาตรฐาน ISO ที่เข้มงวด 9001:2015 มาตรฐานคุณภาพ, โดยมีความคลาดเคลื่อนมิติของ:
- เส้นผ่านศูนย์กลางภายนอก (D0): ±0.02มม (สำคัญสำหรับความพอดีของลำกล้อง).
- เส้นผ่านศูนย์กลางของราก (จาก): ±0.03มม (ช่วยให้มั่นใจได้ถึงอัตราส่วนความลึกของร่องที่สม่ำเสมอ).
- สนามบิน: ±0.05มม (ความก้าวหน้าของวัสดุที่สม่ำเสมอ).
- ความตรง: ≤0.01มม./ม (ป้องกันการสึกหรอของกระบอกสูบและการรั่วไหลของวัสดุ).
สกรูทั้งหมดได้รับการตรวจสอบโดยใช้เครื่องวัดพิกัด CNC (ซีเอ็มเอ็ม) เพื่อตรวจสอบความคลาดเคลื่อนก่อนจัดส่ง.
2. ตัวเลือกการรักษาพื้นผิว
เพื่อเพิ่มประสิทธิภาพการทำงาน, Excellence มีตัวเลือกการปรับสภาพพื้นผิวสำหรับส่วนประกอบสกรู:
- ไนไตรดิ้ง: สำหรับเหล็ก 38CrMoAl (มาตรฐาน) – เพิ่มความแข็งผิวให้กับ HRC 58-60.
- การเคลือบทังสเตนคาร์ไบด์: สำหรับเหล็กกล้า W6Mo5Cr4V2 – เพิ่มความต้านทานการสึกหรอโดย 50% สำหรับวัสดุที่มีฤทธิ์กัดกร่อน.
- เคลือบไฟเบอร์: สำหรับเหล็ก 316L – ลดการยึดเกาะของวัสดุ (เหมาะสำหรับวัสดุที่มีความเหนียว เช่น TPE/TPU).
- การขัดด้วยไฟฟ้า: สำหรับเหล็ก 316L/C276 – ปรับปรุงความต้านทานการกัดกร่อนและสุขอนามัย (การใช้งานด้านอาหาร/การแพทย์).
3. กระบวนการควบคุมคุณภาพ
ส่วนประกอบสกรู Excellence ทุกตัวผ่านกระบวนการควบคุมคุณภาพ 7 ขั้นตอน:
- การตรวจสอบวัตถุดิบ (ใบรับรองการตรวจสอบการวิเคราะห์เกรดวัสดุและคุณสมบัติ).
- เครื่องจักรกลซีเอ็นซีพร้อมการตรวจสอบมิติแบบเรียลไทม์.
- การรักษาความร้อน (การชุบ/แบ่งเบาบรรเทาเหล็กกล้าเครื่องมือ, ไนไตรดิ้งสำหรับ 38CrMoAl) ด้วยการทดสอบความแข็ง.
- การรักษาพื้นผิว (ถ้ามี) ด้วยการทดสอบการยึดเกาะ.
- การตรวจสอบมิติ CMM (การตรวจสอบความอดทนเต็มรูปแบบ).
- การทดสอบสมดุลแบบไดนามิก (ไอเอสโอ 1940-1:2016) – แอมพลิจูดการสั่นสะเทือน <0.1มม. ที่ความเร็วสูงสุดในการทำงาน.
- การตรวจสอบและรับรองด้วยสายตาขั้นสุดท้าย (การตรวจสอบย้อนกลับของวัสดุ, รายงานมิติ, รายงานความแข็ง).
ข้อมูลการควบคุมคุณภาพทั้งหมดจะถูกเก็บไว้ 10 ปี, สร้างความมั่นใจในการติดตามการปฏิบัติตามกฎระเบียบอย่างเต็มรูปแบบ (ไอเอทีเอฟ 16949 สำหรับรถยนต์, อย.เพื่อการแพทย์).
กรณีศึกษา: สกรูวัสดุ HIP ช่วยลดเวลาหยุดทำงานสำหรับการอัดขึ้นรูป PEEK ที่เติมด้วยเซรามิก (สหรัฐอเมริกา)
ผู้ผลิตชิ้นส่วนการบินและอวกาศของสหรัฐฯ ประสบปัญหาสกรูขัดข้องบ่อยครั้ง (ทั้งหมด 3 เดือน) เมื่อทำการอัดรีด PEEK ที่เติมเซรามิก (30% ฟิลเลอร์อลูมินา) สำหรับชิ้นส่วนเครื่องบิน:
- ความท้าทายดั้งเดิม:
- สกรู W6Mo5Cr4V2 หมดเร็ว (การสึกหรอของปลายเที่ยวบิน >1มม. นิ้ว 3 เดือน) เนื่องจากการขัดถูของเซรามิก.
- การหยุดทำงานโดยไม่ได้วางแผนไว้ (8 ชั่วโมงต่อการเปลี่ยนสกรู) – สูญเสียการผลิตของ $15,000 ต่อเหตุการณ์การหยุดทำงาน.
- ขนาดชิ้นส่วนไม่สอดคล้องกัน (เนื่องจากระยะห่างของสกรูเพิ่มขึ้น) – 15% อัตราเศษเหล็ก.
- โซลูชั่นที่เป็นเลิศ: ส่วนประกอบสกรู W6Mo5Cr4V2 ที่ประมวลผลด้วย HIP แบบกำหนดเองพร้อมการเคลือบทังสเตนคาร์ไบด์, อัตราส่วนความลึกของร่อง 1.4 (แรงบิดสูง), และการออกแบบเครื่องกีดขวางการบิน.
- ผลลัพธ์หลังการติดตั้ง:
- อายุการใช้งานของสกรูขยายออกไป 36 เดือน (12x ยาวกว่าสกรูเดิม).
- เวลาหยุดทำงานโดยไม่ได้วางแผนลดลง 92% (1 เหตุการณ์หยุดทำงานต่อ 3 ปีเทียบกับ. 4 ต่อปี).
- อัตราเศษซากลดลงเหลือ 1% (ขนาดชิ้นส่วนสม่ำเสมอเนื่องจากการสึกหรอของสกรูน้อยที่สุด).
- การประหยัดต้นทุนประจำปีของ $180,000 (การหยุดทำงาน + วัสดุ + ค่าใช้จ่ายในการเปลี่ยนสกรู).
- ROI สำเร็จในปี 8 เดือน (ค่าสกรู $2,800 เทียบกับ. เงินออมประจำปี $180,000).
ผู้จัดการฝ่ายวิศวกรรมโรงงานให้ความเห็น: “สกรูวัสดุ HIP ของ Excellence ได้เปลี่ยนกระบวนการอัดรีด PEEK ของเรา. เราไม่ต้องกังวลกับการหยุดทำงานโดยไม่ได้วางแผนอีกต่อไป, และคุณภาพชิ้นส่วนของเราได้รับการปรับปรุงเพื่อให้เป็นไปตามเกณฑ์ความคลาดเคลื่อนที่เข้มงวดของอุตสาหกรรมการบินและอวกาศ (±0.01มม). สิ่งนี้ทำให้เราสามารถรักษาความปลอดภัยได้ 2 สัญญาด้านการบินและอวกาศฉบับใหม่มูลค่า 2 ล้านเหรียญสหรัฐต่อปี”
การติดตั้ง, การซ่อมบำรุง & แนวทางการเปลี่ยน
1. แนวทางปฏิบัติที่ดีที่สุดในการติดตั้งสกรู
การติดตั้งที่เหมาะสมช่วยให้มั่นใจถึงประสิทธิภาพสูงสุดและป้องกันการสึกหรอก่อนวัยอันควร:
- ทำความสะอาดกระบอกอัดรีดให้สะอาด (ขจัดเศษวัสดุเก่า) ก่อนติดตั้งสกรูใหม่ – ให้ใช้แกนทำความสะอาดกระบอกและสารทำความสะอาดเกรดอาหาร (เป็นไปตามข้อกำหนดของ FDA สำหรับการใช้งานด้านอาหาร/ทางการแพทย์).
- ตรวจสอบการสึกหรอของกระบอกสูบ (วัดเส้นผ่านศูนย์กลางภายในของบาร์เรล) – เปลี่ยนกระบอกถ้ามีระยะห่าง >0.5มม (การกวาดล้างที่มากเกินไปทำให้เกิดการไหลย้อนกลับของวัสดุและการผสมที่ไม่ดี).
- ติดตั้งสกรูโดยใช้ฟิกซ์เจอร์การยก (หลีกเลี่ยงการทำหล่นหรือขีดข่วนเที่ยวบิน) – ขันข้อต่อสกรูตามข้อกำหนดของผู้ผลิต (โดยทั่วไป 300-500 นิวตันเมตร).
- ตรวจสอบการจัดตำแหน่งสกรู (โดยใช้ตัวบ่งชี้การหมุน) – การวิ่งหนีควรจะเป็น <0.02มม. ที่ปลายสกรู.
- ทำการวิ่งแบบแห้ง (ไม่มีวัสดุ) ด้วยความเร็วต่ำ (50 รอบต่อนาที) สำหรับ 10 นาที – ตรวจสอบเสียง/การสั่นสะเทือนที่ผิดปกติ (บ่งบอกถึงความคลาดเคลื่อน).
Excellence มีคู่มือการติดตั้งโดยละเอียดพร้อมรูปถ่ายและข้อกำหนดแรงบิดสำหรับสกรูทุกรุ่น.
2. การบำรุงรักษาเชิงป้องกันสำหรับส่วนประกอบสกรู
การบำรุงรักษาเป็นประจำจะช่วยยืดอายุของสกรูและรักษาประสิทธิภาพไว้:
- การบำรุงรักษารายวัน:
- ทำความสะอาดสกรูหลังการผลิต (ล้างออกด้วยน้ำยาทำความสะอาด) เพื่อกำจัดเศษวัสดุ (ป้องกันการเกิดคาร์บอนไดออกไซด์และการกัดกร่อน).
- ตรวจสอบปลายสกรูและส่วนประกอบผสมเพื่อดูการสึกหรอ/ความเสียหาย (การตรวจสอบด้วยสายตาระหว่างการล้างข้อมูล).
- การบำรุงรักษารายเดือน:
- วัดระยะห่างของสกรู (เส้นผ่านศูนย์กลางภายในของกระบอกสูบ – เส้นผ่านศูนย์กลางภายนอกของสกรู) – บันทึกข้อมูลเพื่อติดตามอัตราการสึกหรอ.
- ข้อต่อสกรูหล่อลื่น (ใช้จาระบีอุณหภูมิสูง, เป็นไปตามข้อกำหนดของ FDA หากจำเป็น).
- ตรวจสอบการสะสมของวัสดุในบริเวณที่ตายแล้ว (องค์ประกอบการผสม, เที่ยวบินสิ่งกีดขวาง) – ทำความสะอาดด้วยแปรงทองเหลือง (หลีกเลี่ยงการเกาพื้นผิวการบิน).
- การบำรุงรักษารายไตรมาส:
- ถอดสกรูออกเพื่อตรวจสอบแบบเต็ม (วัดความหนาของเที่ยวบิน, ตรวจสอบการกัดกร่อน/การแตกร้าว).
- การสึกหรอเล็กน้อยของโปแลนด์ในเคล็ดลับการบิน (ใช้กระดาษทรายเบอร์ 400) เพื่อคืนความแม่นยำของมิติ.
- ตรวจสอบการสึกหรอของซับบาร์เรล (เปลี่ยนหากจำเป็นเพื่อรักษาระยะห่างที่เหมาะสม).
3. เกณฑ์การเปลี่ยนสกรู
เปลี่ยนส่วนประกอบสกรูเมื่อ:
- การสึกหรอของปลายเที่ยวบิน >1มม (ทำให้การผสมไม่ดีและผลผลิตไม่สอดคล้องกัน).
- หลุมกัดกร่อน >0.5ลึก มม (ความเสี่ยงของการปนเปื้อนของวัสดุและความล้มเหลวของโครงสร้าง).
- รอยแตกในเที่ยวบินหรือแกนกลาง (อันตรายด้านความปลอดภัย – ความเสี่ยงที่สกรูแตกหักระหว่างการทำงาน).
- การกวาดล้างสกรู >0.8มม (การไหลย้อนกลับของวัสดุลดประสิทธิภาพของเครื่องอัดรีดด้วย >20%).
- การย่อยสลายวัสดุ (การเปลี่ยนแปลง MFR >10%) – บ่งชี้ถึงการผสมที่ไม่ดีเนื่องจากเที่ยวบินที่สึกหรอ.
Excellence ให้บริการตรวจสอบสกรู (ในสถานที่หรือตามห้องปฏิบัติการ) เพื่อประเมินการสึกหรอและแนะนำระยะเวลาในการเปลี่ยน.
คำถามที่พบบ่อยเกี่ยวกับส่วนประกอบสกรูเครื่องอัดรีด Excellence
ถาม: Excellence สามารถปรับแต่งส่วนประกอบสกรูสำหรับขนาดเครื่องอัดรีดที่ไม่ได้มาตรฐานได้ (เช่น, 65มม, 90เส้นผ่านศูนย์กลางมม)?
ก: ใช่. Excellence ผลิตส่วนประกอบสกรูสำหรับเส้นผ่านศูนย์กลางเครื่องอัดรีดมาตรฐานทั้งหมด (15มม. ถึง 200 มม) และเส้นผ่านศูนย์กลางที่กำหนดเอง (ต่อภาพวาดของลูกค้า). เรายังผลิตส่วนประกอบแบบสกรูคู่ด้วย (การหมุนร่วมและการหมุนสวนทาง) สำหรับการผสมเครื่องอัดรีด, มีขนาดพิทช์ตั้งแต่ 10 มม. ถึง 100 มม.
ถาม: ระยะเวลารอคอยสำหรับส่วนประกอบสกรูแบบกำหนดเองคือเท่าไร (การเลือกใช้วัสดุ + อัตราส่วนความลึกของร่อง + การออกแบบเฉพาะทาง)?
ก: ส่วนประกอบสกรูมาตรฐาน (38CrMoAl, 1.55 อัตราส่วนความลึกของร่อง) มีเวลานำของ 2-3 สัปดาห์. ส่วนประกอบที่กำหนดเอง (วัสดุฮิป, อัตราส่วนความลึกร่องเฉพาะ, องค์ประกอบการผสม) จำเป็นต้อง 4-6 สัปดาห์. เร่งผลิต (1-2 สัปดาห์สำหรับมาตรฐาน, 3 สัปดาห์สำหรับกำหนดเอง) มีให้บริการเพิ่มเติม 25% ค่าธรรมเนียม.
ถาม: Excellence มีรายงานการทดสอบวัสดุสำหรับส่วนประกอบสกรูหรือไม่?
ก: ใช่. ส่วนประกอบสกรูทั้งหมดมาพร้อมกับใบรับรองวัสดุ (ใบรับรองการวิเคราะห์ – COA) การตรวจสอบเกรดวัสดุ, ความแข็ง, และองค์ประกอบทางเคมี. สำหรับวัสดุ HIP, เรายังจัดทำรายงานการประมวลผล HIP อีกด้วย (ความหนาแน่น, ความพรุน) และการทดสอบแบบไม่ทำลาย (NDT) รายงาน (การทดสอบอัลตราโซนิกสำหรับข้อบกพร่องภายใน).
ถาม: ฉันจะเลือกวัสดุที่เหมาะสมสำหรับงานอัดรีดได้อย่างไร?
ก: ทีมเทคนิคของ Excellence ให้คำแนะนำในการเลือกวัสดุฟรีตาม:
- ประเภทวัสดุ (บริสุทธิ์/รีไซเคิล, เติม/ไม่เติม, มีฤทธิ์กัดกร่อน/ไม่กัดกร่อน).
- อุณหภูมิการอัดขึ้นรูป (พลาสติกวิศวกรรมที่มีอุณหภูมิสูงเทียบกับ. โพลีเมอร์มาตรฐาน).
- ปริมาณการผลิต (24/7 การดำเนินการเทียบกับ. การผลิตเป็นชุด).
- งบประมาณ (ค่าใช้จ่ายล่วงหน้าเทียบกับ. ต้นทุนการเป็นเจ้าของทั้งหมด).
เรายังเสนอโปรแกรมทดลองใช้งานอีกด้วย (30-การทดสอบตัวอย่างสกรูในแต่ละวัน) สำหรับลูกค้าใหม่เพื่อตรวจสอบประสิทธิภาพก่อนซื้อเต็ม.
ถาม: มีการรับประกันอะไรบ้างสำหรับส่วนประกอบสกรู Excellence?
ก: การรับประกันมาตรฐาน: 12 เดือนสำหรับสกรู 38CrMoAl และ 316L, 24 เดือนสำหรับสกรูวัสดุ W6Mo5Cr4V2 และ HIP (ครอบคลุมถึงข้อบกพร่องในการผลิตและการสึกหรอก่อนวัยอันควร <0.5มิลลิเมตร ในปีแรก). การรับประกันเพิ่มเติม (36 เดือน) มีให้บริการเพิ่มเติม 15% ค่าธรรมเนียม, รวมถึงการตรวจสอบการสึกหรอประจำปี.
เป็นเวลากว่าสองทศวรรษ, ส่วนประกอบสกรูอัดรีดของ Excellence ได้สร้างมาตรฐานอุตสาหกรรมในด้านความต้านทานการสึกหรอ, ป้องกันการกัดกร่อน, และประสิทธิภาพเฉพาะแอปพลิเคชัน. ไม่ว่าคุณจะทำการอัดรีด PE/PP มาตรฐาน, สารเคมีที่มีฤทธิ์กัดกร่อน, โพลีเมอร์เกรดอาหาร, หรือพลาสติกวิศวกรรมที่มีอุณหภูมิสูง, สกรูของเราได้รับการออกแบบทางวิศวกรรมเพื่อเพิ่มเวลาทำงานสูงสุด, ลดต้นทุน, และปรับปรุงคุณภาพผลิตภัณฑ์. ติดต่อทีมเทคนิคของเราวันนี้เพื่อขอคำปรึกษาฟรีเกี่ยวกับการออกแบบสกรูและเสนอราคาที่ปรับให้เหมาะกับข้อกำหนดของกระบวนการอัดขึ้นรูปของคุณ.

