

Фабрикаи элементҳои экструдерии дугона: Дастури муайяни савдои B2B барои истеҳсолкунандагон, Таъминкунандагон & Харидорони яклухт дар
Бозори ҷаҳонии унсурҳои экструдерҳои дугона ҳамчун пайвастагии пластикӣ суръати назаррасро аз сар мегузаронад, коркарди хурокворй, фармасевтӣ, ва саноати химия дар Америкаи Шимолй ва Европа вусъат меёбад. Барои харидорони B2B боэътимод заводи элементхои экструдерии дугона, фаҳмидани манзараи истеҳсолот, сиёсати савдо, долонҳои логистикӣ, ва дарьёфт намудани тачрибаи пешкадам ахамияти калон дорад. Ин дастур таҳлили амиқи экосистемаи элементҳои экструдерии дугонаи заводро пешкаш мекунад—истеҳсолкунандагони пешқадамро фаро мегирад, арзёбии молрасони яклухт, динамикаи савдо, мулоҳизаҳои тарифӣ, ва пешгӯиҳои амалӣ барои семоҳаи 3–Q4. Новобаста аз он ки шумо дар Олмон муттаҳид ҳастед, коркардкунандаи пластикӣ дар Огайо, ё як ширкати савдое, ки дар миқёс унсурҳои бурро харидорӣ мекунад, ин манбаъ шуморо бо иктишофӣ барои қабули қарорҳои боэътимоди харид муҷаҳҳаз мекунад.
Фаҳмидани унсурҳои экструдерии дугона: Унсурҳои асосӣ ва барномаҳои саноатӣ
Унсурҳои экструдерии дугона блокҳои сохтмонии модулӣ мебошанд, ки ба чоҳҳои экструдерҳои дугонаи винти якҷоя гардишкунанда ё муқобил гардиш мекунанд.. Ин элементхо—аз чумла унсурхои интиқолдиҳанда, блокҳои хамиркунӣ, унсурҳои омехта, ва унсурҳои парвози баръакс—буришро муайян кунед, вақти истиқомат, ва хусусиятҳои интиқоли раванди экструзия. Ихтисосшуда заводи элементхои экструдерии дугона ин компонентхоро аз пулодхои асбобй истехсол мекунад (масалан., W6Mo5Cr4V2, 38CrMoAlA) ё хӯлаҳои хока-металлургӣ бо таҳаммулпазирии сахт, маъмулан ±0.01 мм дар профили эволюционй.
Бахшҳои асосии барномаҳое, ки талаботро пешбарӣ мекунанд, дохил мешаванд:
- Омезиши пластикӣ: Истеҳсоли Masterbatch, омехтаи полимерҳо, пайвастагиҳои пур ва мустаҳкам (нахи шиша, нахи карбон, пуркунандаи маъданй).
- Коркарди хурокворй: Экструзияи газак, хӯроки ҳайвоноти хонагӣ, сафедаи сабзавоти бофташуда (ТВП), ва истехсоли галла.
- Доруворӣ: Экструзияи гарм барои системаҳои интиқоли маводи мухаддир—як сегменти босуръат афзоишёбанда дар ИА ва ИМА.
- Коркарди химиявӣ: Экструзияи реактивӣ, деволатизатсия, ва пайваста омехта кардани часпак, пломбаҳо, ва пӯшишҳо.
- Истифодаи такрорӣ: Коркарди механикии пластмассаи пас аз истеъмол, бахше, ки аз ҷониби муқаррароти иқтисодии даврии ИА ва ташаббусҳои EPA ИМА афзоиш ёфтааст.
Экструдери дугона-винт Мувофики маълумотхои аз Тадқиқоти Grand View (2024), бозори ҷаҳонии экструдерҳои дугона тақрибан ба доллари ИМА арзиш дошт 1.2 миллиардро ташкил медиҳад ва дар CAGR афзоиш меёбад 5.2% тавассути 2030. Давраи ивазкунӣ ва навсозӣ барои унсурҳои винтӣ—ки кисмхои фарсуда мебошанд—як бозори такрорӣ тавлид мекунад, ки тахминан 30 аст–40% арзиши бозории умумии экструдер, элементҳои экструдерии дугонаи бурдавиро ба як гиреҳи муҳими занҷири таъминот табдил медиҳад. Таъминкунандаи таҷҳизоти омехта

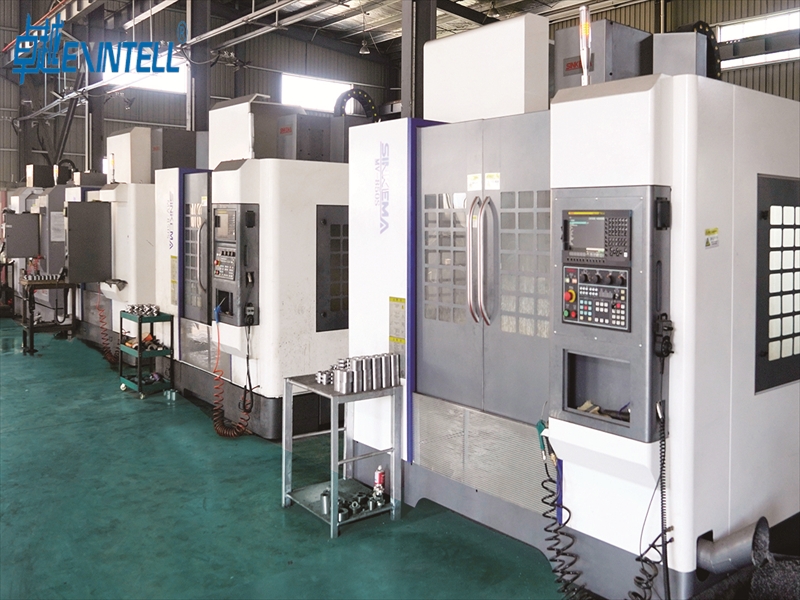
Муассисаи истеҳсолии саноатӣ бо таҷҳизоти CNC, ки ҷузъҳои дақиқи металлӣ барои таҷҳизоти экструзиявӣ истеҳсол мекунад
Манзараи Глобалии Элементҳои Extruder Дугоникҳо: Кӣ чӣ ва дар куҷо месозад
Пойгоҳи истеҳсолии унсурҳои экструдерии дугона дар якчанд минтақаҳои асосӣ мутамарказ шудааст, ҳар яки онҳо дорои афзалиятҳои мушаххаси рақобатӣ мебошанд:
Хитой: Роҳбари ҳаҷм
Дар Чин шумораи бештари корхонаҳои экструдерҳои экструдерии дугона мавҷуд аст, асосан дар Нанкин ҷойгир шудааст (Вилояти Цзянсу), which is often called the "Extruder Capital" аз ҷаҳон. Корхонаҳои Нанҷинг, ба монанди Nanjing Jieya Extrusion Equipment Co., Ширкати Nanjing Haisi Extrusion Equipment Co., ва Nanjing Kerke Extrusion Equipment Co. таъмин намудани унсурҳои винт дар саросари ҷаҳон. Заводҳои Чин нархҳои рақобатпазирро пешниҳод мекунанд—аксар вақт 40–60% камтар аз муодили аврупоии OEM—дар ҳоле ки сифат тавассути сармоягузорӣ дар марказҳои дастоскунии CNC торафт бештар мувофиқат мекунад (масалан., Гардероб дар Найлс, Райшауэр) ва лабораторияхои озмоишии металлурги. Барои харидорони яклухт, Чин ҳамчун сарчашмаи асосии манбаи камхарҷ боқӣ мемонад, супоришхои зиёд.
Олмон: Меъёри дақиқ
Pince A Extruder Олмон хонаи аслии OEM-ҳои экструдерии дугона аст—Коперион (Штутгарт), Extrusion KraussMaffei (Ганновер), ва Лейстриц (Нюрнберг). Ин ширкатҳо унсурҳои винти хусусиро бо таҳаммулпазирии сахттарин ва металлургияи олӣ истеҳсол мекунанд. Унсурҳои истеҳсоли олмонӣ арзиши 2-ро ташкил медиҳанд–4× беш аз муодили чинӣ, аммо барои барномаҳои муҳим дар дорусозӣ бартарӣ доранд, полимерхои сермахсул, ва экструзия бо ғизо, ки дар он пайгирӣ ва сертификатсия (FDA, ИА 1935/2004) ҳатмӣ мебошанд.
Штатхои Муттахида: Афзоиши иқтидори дохилӣ
Истеҳсолкунандагони амрикоӣ ба монанди Entek (Лубнон, Орегон), Extrusion асри (Траверс Сити, Мичиган), ва CPM Extrusion Group ҳам унсурҳои винти OEM ва пас аз бозорро таъмин мекунанд. Тамоюли барқарорсозӣ, аз ҷониби бахш тақвият дода шудааст 301 tariffs on Chinese machinery components and the CHIPS and Science Act's broader manufacturing incentives, вусъати иктидори дохилиро хавасманд мегардонад. Аммо, Корхонаҳои ИМА ҳоло ҳам як қисми ками маҳсулоти ҷаҳониро ташкил медиҳанд.
Каталоги пурраи моро аз назар гузаронед унсурҳои экструдерҳои дугона барои Coperion таҳия шудааст, Лейстриц, JSW, ва профилҳои чоҳи Berstorff. Истеҳсолкунандаи мошини Экизак Screw Extruder
Сиёсати тиҷорат ва таъсири он ба унсурҳои дугонаи экструдерӣ
The transatlantic trade relationship between the United States and the European Union is the world's largest bilateral commercial partnership, доллари ИМА зиёд савдои молу хизматрасонӣ 1.3 триллион соле мувофики маълумот Дафтари Намояндаи тичоратии Штатхои Муттахида (УСТР) (2024 маълумот). Барои харидорони B2B унсурҳои экструдерии дугона, якчанд ченакхои сиёсат бевосита дахл доранд:
Сохтори тарифӣ
Унсурҳои дугонаи экструдерӣ одатан зери Кодекси HS қарор мегиранд 8477.90 (кисмхои мошинхо барои кор кардани резина ё пластмасса). MFN ИМА (Миллати аз ҳама дӯстдошта) меъёри тарифӣ барои HS 8477.90 аст 3.1% барои воридот аз кишварҳои узви Иттиҳоди Аврупо. Воридоти ИА аз ИМА бо суръати муқоисашаванда дучор меояд 2.7% дар доираи тарифи ягонаи гумрукии ИА. Ин меъёрҳои нисбатан пасти тарифӣ ба савдои дуҷонибаи ҷузъҳои экструдерӣ мусоидат мекунанд.
Аммо, вақте ки аз Чин сарчашма мегирад, Воридкунандагони ИМА ба як изофа дучор меоянд 25% Ҷудокунӣ 301 тариф дар HS 8477.90 мол, аз замони ҷорӣ карда шудааст 2018 ва тавассути нигоҳдорӣ. Ин тафовути тарифӣ стратегияҳои харидро тағйир дод: баъзе Экструдер яклухт Муайянкунандагони ИМА ҳоло элементҳои бурро аз заводҳои Иттиҳоди Аврупо мегиранд (хусусан Германия ва Италия) то аз боҷи Чин канорагирӣ кунад, дар ҳоле ки дигарон хароҷотро аз ҳисоби бартарии назарраси нархҳои унсурҳои чинӣ ба худ мегиранд. Экструдерҳои яклухти лабораторӣ
Механизми танзими сарҳади карбон дар Иттиҳоди Аврупо (CBAM)
The EU's CBAM, ки дар мохи октябрь ба давраи гузариш дохил шуд 2023 ва пурра ба кор андохта мешавад 2026, ба импорти пулод ва алюминий дахл дорад—ашьёи хоми асосй барои истехсоли элементхои винт. Корхонаи дугонаи экструдерҳои экструдерӣ, ки ба ИА содир мекунад, бояд дар бораи партовҳои дарунсохташудаи карбон гузориш диҳад, ва дар ниҳоят сертификатҳои CBAM-ро харед. Ин низомнома, ҳуҷҷатгузорӣ аз ҷониби Комиссияи Аврупо – Андозгузорӣ ва Иттиҳоди гумрукӣ, мураккабии мутобиқат ва арзиши эҳтимолиро барои истеҳсолкунандагони ғайри Иттиҳоди Аврупо илова мекунад, хусусан дар районхое, ки истехсоли пулоди сер-карбон доранд.
Совети савдо ва техника (TTC)
TTC, таъсис дода шудааст 2021, Гурӯҳҳои корӣ оид ба устувории занҷири таъминот ва ҳамоҳангсозии стандартҳо дорад. Барои ҷузъҳои мошинҳои саноатӣ, ба монанди элементҳои винтӣ, the TTC's efforts to harmonize technical standards (масалан., шаҳодатномаҳои моддӣ, таҳаммулпазирии андозагирӣ) метавонад монеаҳои ғайритарифиро коҳиш диҳад ва ба хариди фаромарзӣ мусоидат кунад. Дар Идораи байналмилалии савдо (ИТА) дар бораи пешрафти TTC навсозиҳои мунтазам таъмин менамояд.

Намоиши ҳавоии бандари бузурги аврупоӣ бо киштиҳои контейнерӣ ва инфрасохтори логистикӣ, ки тиҷорати байналмилалии B2B-ро дастгирӣ мекунад
Имкониятҳои тиҷорати B2B барои унсурҳои экструдерии дугона дар бозорҳои ИМА ва ИА
Конвергенсияи якчанд тамоюлҳои макрос барои заводҳои дугонаи экструдерӣ, ки ба ИМА ва ИА хидмат мерасонанд, имкониятҳои назарраси B2B фароҳам меорад.:
Имконият 1: Мандатҳои коркарди пластикӣ
Миксер Диспермат The EU's Packaging and Packaging Waste Regulation (PPWR), дар қабул шудааст 2024, Ҳадди ақали мундариҷаи дубора коркардшударо дар бастаҳои пластикӣ талаб мекунад—30% аз ҷониби 2030 ва 65% аз ҷониби 2040. Дар ШМА, штатҳо ба монанди Калифорния (SB 54), Ню Ҷерсӣ, ва Орегон масъулияти васеъи истеҳсолкунандаро қабул карданд (EPR) қонунҳо бо талаботи мундариҷаи такрорӣ. Истифодаи такрории механикӣ Slideshare Extruder Screw Slideshare барои аз нав пайвастан ба экструдерҳои дугонаи винтӣ такя мекунад, ва меъёри фарсудашавии элементҳои винтӣ коркарди ашёи такрорӣ (ки дар таркибаш моддахои ифлоскунанда дорад, пуркунандаҳо, ва полимерҳои омехта) 2 аст–3× нисбат ба коркарди бокира баландтар аст. Ин сикли ивазкуниро метезонад ва талаботро ба элементҳои винти ба фарсуда тобовар аз корхонаҳои махсусгардонидашуда зиёд мекунад.
Имконият 2: Фармасевтӣ Extrusion гарм-гудохта
FDA ва EMA шумораи афзояндаи маҳсулоти дорувориро, ки тавассути экструзияи гармии об истеҳсол мешаванд, тасдиқ карданд (HME). Ба гуфтаи а 2024 баррасӣ дар Маҷаллаи байналмилалии фармасевтика, бар 30 маҳсулоти дорувории тиҷоратӣ ҳоло технологияи HME-ро истифода мебаранд. Унсурҳои буриши дараҷаи фармасевтӣ коркарди махсуси рӯизаминиро талаб мекунанд (масалан., электрополиш ба Ра ≤ 0.4 µм), шаҳодатномаҳои моддӣ (316L аз пӯлоди зангногир ё Hastelloy), ва ҳуҷҷатҳои пурраи пайгирӣ. Ин нишонаи баландмаржа ба корхонаҳои дорои ISO мусоидат мекунад 13485 ё системаҳои баробари сифат.
Имконият 3: Мошини барқӣ (ЕВ) Маводҳои батарея
Экструдерҳои дугонаи винтӣ барои омехта кардани пайвастаи шламҳои катодӣ ва анодӣ дар истеҳсоли батареяҳои литий-ионӣ бештар истифода мешаванд.—a process called "dry electrode" истехсолот. Бо Низомномаи батареяи ИА (2023) ва қонуни ИМА оид ба паст кардани сатҳи таваррум (ИРА) сармоягузориҳои азимро ба истеҳсоли батареяҳои дохилӣ ҷалб мекунанд, Талабот ба унсурҳои махсуси винтӣ (ба зангзанӣ тобовар, тарҳҳои моменти баланд) хамчун вектори нави афзоиш ба вучуд меояд. Blender Extrude A Curve
Даъват 1: Санҷиши сифат дар миқёс
Харидорони B2B, ки аз хориҷи кишвар элементҳои экструдерии дугона мехаранд, бо мушкилоти санҷиши сифат рӯбарӯ мешаванд. Аниқии андоза, таркиби металлургӣ, ва мувофиқати коркарди гармӣ метавонад дар байни партияҳо фарқ кунад. Стратегияҳои кам кардани таъсир талаб кардани шаҳодатномаҳои санҷиши моддиро дар бар мегиранд (ДАР 10204 3.1), гузаронидани санҷишҳои пеш аз интиқол тавассути агентиҳои сеюм (SGS, Бюрои Веритас), ва дархост кардани унсурҳои намунавӣ барои санҷиши мувофиқ пеш аз иҷрои фармоишҳои ҳаҷм.
Даъват 2: Нигарониҳои моликияти зеҳнӣ
Тарҳҳои унсурҳои буриши OEM аксар вақт моликият мебошанд, бо профилҳои мушаххаси инволютсия, кунҷҳои нӯги, ва геометрияи парвоз. Фабрикаҳои пасошӯравӣ, ки ин тарҳҳоро муҳандисии баръакс мекунанд, дар як минтақаи хокистарии қонунӣ кор мекунанд. Харидорони B2B бояд кафолат диҳанд, ки таъминкунандаи онҳо дорои ҳуқуқи қонунии тарроҳӣ мебошад ё ба мушаххасоти ошкоро интишоршуда истеҳсол мекунад, то аз хатарҳои вайронкунии IP пешгирӣ карда шавад., махсусан ҳангоми воридот ба ИМА (ки дар он Бахши ITC 337 тафтишот метавонад моли вайронкунандаро дар сарҳад банд кунад).
Дар бораи мо бештар маълумот гиред раванди санҷиши сифат барои унсурҳои экструдерии дугона ва чи тавр мо пайгиронаи партия ба партияро таъмин мекунем.
Афзалиятҳои ҷуғрофӣ ва сиёсатгузорӣ имкон медиҳад, ки тиҷорати B2B дар ҷузъҳои экструдерӣ
ИМА ва ИА аз як қатор бартариҳои сохторӣ баҳра мебаранд, ки тиҷорати B2B-ро дар ҷузъҳои саноатӣ, ба монанди унсурҳои экструдерии дугонаи винтӣ осон мекунанд.:
Инфраструктураи логистика: The transatlantic shipping corridor is among the world's most efficient. Бандарҳои асосӣ—Роттердам (Europe's largest), Гамбург, Антверпен-Брюгге дар тарафи ИА; Лос-Анҷелес/Лонг Бич, Саванна, ва Ньюарк аз тарафи ШМА—Пешниҳоди киштиҳои зуд-зуд бо вақти транзитӣ 10–18 рӯз. Хароҷоти интиқоли контейнерӣ барои қисмҳои мошинсозӣ пас аз пандемия ба эътидол оварда шудааст, бо нархҳои спот дар масирҳои Осиё-Европа ва Осиё-ИМА 70 коҳиш ёфт–80% аз 2022 қуллаҳои мувофиқи Index World Container Drewry (май ).
Танзими танзим: Ҳам ИМА ва ҳам Иттиҳоди Аврупо экосистемаҳои устувори стандартҳои саноатиро нигоҳ медоранд. Элементҳои винтӣ тибқи DIN истеҳсол карда мешаванд, ISO, ё стандартҳои ASTM дар забони мушаххасот ба таври васеъ иваз карда мешаванд, кам кардани монеахои техникй. Эътирофи мутақобилаи шаҳодатномаҳои калибрченкунӣ (ILAC MRA) ва аккредитатсияи лабораторияҳои озмоишӣ (ISO/IEC 17025) кафолати сифати фаромарзӣ боз ҳам такмил медиҳад.
Маблағгузории тиҷорат ва амнияти пардохт: муомилот аз абзорҳои баркамол молияи тиҷоратӣ манфиат мегиранд—аккредитивхо, маҷмӯаҳои ҳуҷҷатӣ, ва суғуртаи қарзи тиҷоратӣ (Эйлер Гермес, Coface, кашф карда)—ки хавфи контрагентро кам мекунанд. Ин як бартарии назаррас дар муқоиса бо захираҳо аз минтақаҳои дорои инфрасохтори молиявӣ сусттар аст.
Минтақаҳои савдои озод ва анборҳои гумрукӣ: Хар ду ШМА (Барномаи минтақаҳои тиҷорати хориҷӣ, идора карда мешавад ИТА) ва ИА (Минтаќањои озод дар доираи Кодекси гумруки Иттињод) ба воридкунандагон иҷозат диҳед, ки боҷҳоро барои ҷузъҳои дар инвентаризатсия нигоҳдошта ба таъхир ё кам кунанд, беҳтар намудани гардиши пули нақд барои дистрибюторҳое, ки унсурҳои бурро барои интиқоли зуд захира мекунанд.

Маркази муосири логистикии анбор бо рафҳои муташаккили инвентаризатсия барои тақсимоти ҷузъҳои саноатии B2B
Омӯзиши мисол: Чӣ гуна корхонаҳои B2B дар бозори унсурҳои экструдерии дугона муваффақ мешаванд
Ҳодиса 1: Заводи дар Нанҷинг ҷойгиршуда ба бозори пас аз Иттиҳоди Аврупо васеъ мешавад
Заводи миёнаҳаҷми дугоникҳои экструдерӣ дар Нанҷинг, такрибан кор мекунанд 120 коргарон ва амалкунанда 15 Мошинҳои суфтакунандаи профили CNC, эътироф кард, ки бозори дохилии он аз рақобати нархҳо пур шуда истодааст. Дар 2023, ширкат ба ҳадафи бозори пас аз Аврупо равона шудааст:
- Гирифтани ISO 9001:2015 сертификатсия ва сармоягузорӣ ба мошини ченкунии координатҳо (CMM) барои 100% санҷиши андозагирӣ.
- Таҳияи профилҳои элементҳои винтӣ, ки бо Coperion ZSK мувофиқанд, Leistritz ZSE, ва экструдерҳои силсилаи Berstorff ZE—се платформаи маъмултарин дар заводҳои омехтаи Аврупо.
- Шарикӣ бо провайдери логистикӣ барои пешниҳоди DDP (Боҷ супурда шуд) нархгузорӣ ба муштариёни ИА, содда кардани раванди харид.
- Иштирок дар ярмаркаи K (Дюссельдорф, Давраи октябр) ва Чинаплас барои барқарор кардани робитаҳои мустақим бо ҳамкорони аврупоӣ.
Дар дохили 18 моҳҳо, фабрика даромади ИА-и худро аз кариб ба сифр зиёд кард 25% ҳаҷми умумии фурӯш, бо ҳисобҳои калидӣ дар Олмон, Польша, ва Италия. The company's success hinged on matching OEM dimensional accuracy while offering 45–55% сарфаи харочот ва мухлати 4-хафтаина (против. 8–12 ҳафтаҳо аз OEMs).
Ҳодиса 2: Як дистрибютори ИМА занҷири таъминоти дуҷонибаро месозад
Як дистрибютори махсуси саноатӣ дар Хьюстон, Техас, ки ба долони нефту-химиявии сохили халичи халичи ШМА хизмат мерасонад, унсурҳои винти таърихан сарчашмаи танҳо аз як OEM Олмон. Вакте ки мухлатхои тахеил ба 16 ҳафтаҳо дар давоми 2021–2022 бӯҳрони занҷири таъминот, дистрибютор ҳисобҳои калидиро қариб гум кард. Дар чавоб, ширкат:
- Манбаи дуюми тахассусӣ—як заводи элементҳои экструдерии дугонаи чинӣ—барои элементҳои интиқол ва хамиркунии стандартӣ (тахминан 70% талабот аз рӯи ҳаҷм).
- Муносибати OEM Олмонро барои унсурҳои махсус нигоҳ дошт (масалан., дараҷаи фармасевтӣ, композитсияҳои баландсифат) ки дар он сертификатсия ва пайгирӣ мукофотро асоснок карданд.
- Дар минтақаи тиҷорати хориҷии ИМА дар наздикии бандари Хьюстон як анбори гаравӣ таъсис дод, нигоҳ доштани захираи бехатарии 90-рӯзаи андозаи элементҳои зудҳаракаткунанда.
- Системаи рақамии идоракунии инвентаризатсия ҷорӣ карда шуд, ки ба муштариён имкон медиҳад, ки мавҷудияти саҳмияҳоро тафтиш кунанд ва онлайн фармоиш диҳанд.
Ин стратегияи дуҷонибаи дуҷониба вақти миёнаро то 3 кам кард–5 days for stocked items and 4–6 weeks for custom orders, while reducing procurement costs by approximately 30% on standard elements. The distributor's revenue grew 40% сол ба сол дар 2024, according to the company's published case study.
Ҳодиса 3: An Italian Manufacturer Leveraging Niche Expertise
A family-owned precision machining company near Brescia, Италия—a region renowned for metalworking—transitioned from general CNC machining to specialized twin screw extruder element production in 2019. The company differentiated by:
- Focusing exclusively on high-performance alloys: PM (металлургияи хока) пӯлодҳои асбобҳо, композитхои карбиди вольфрам, and nickel-based superalloys for corrosive applications.
- Offering in-house PVD (Ҷойгиршавии буғи ҷисмонӣ) coating services (TiAlN, CrN) to extend element wear life by 3–5×.
- Providing engineering consultation—analyzing customers' extrusion processes and recommending optimized screw configurations.
Аз ҷониби 2024, ширкат як базаи мизоҷро фарогир сохт 14 кишварҳои ИА ва ба ИМА содирот мекард, нархҳои фармондеҳиро бо OEM-ҳои Олмон муқоиса кардан мумкин аст, аммо бо гардиши тезтар (3–4 ҳафтаҳо vs. 8–12 ҳафтаҳо). Ин ҳолат нишон медиҳад, ки чӣ гуна як корхонаи дугонаи элементҳои экструдерӣ метавонад на аз рӯи нарх рақобат кунад.

Муҳандис ҷузъҳои металлии дақиқ коркардшударо дар як иншооти муосири истеҳсолӣ бо таҷҳизоти назорати сифат тафтиш мекунад
Пешгӯиҳои савдо барои унсурҳои экструдерии дугона: Q3–Дурнамои Q4
Дар асоси сигналҳои бозор, инкишофи сиёсат, ва маълумоти саноат, Интизор меравад, ки тамоюлҳои зерин сектори заводи элементҳои экструдерии дугонаро дар тӯли 1 оянда ташаккул диҳанд–2 моҳҳо ва дертар:
Пешгӯӣ 1: Ноустувории тарифҳо боқӣ мемонад
Муҳити сиёсати тиҷоратии ИМА динамикӣ боқӣ мемонад. То нимаи-, Ҷудокунӣ 301 тарифҳо ба ҷузъҳои мошинҳои Чин (25%) дар амал мемонанд, ва дар бораи коҳиши наздиктарин нишонае нест. Илова бар ин, the US administration has signaled potential adjustments to tariff rates on EU steel and aluminum under Section 232, which could indirectly affect screw element pricing if raw material costs shift. B2B buyers should build tariff scenario planning into their procurement models. Дар Ҳифзи гумрукӣ ва сарҳади ИМА (CBP) CROSS rulings database is the authoritative source for HS classification guidance.
Пешгӯӣ 2: EU CBAM Compliance Will Become a Competitive Differentiator
As the EU CBAM transitions from reporting-only to certificate-purchase requirements (2026), twin screw extruder elements factories that can demonstrate low-carbon steel sourcing and provide verified emissions data will gain a competitive edge in the EU market. Factories in countries with clean electricity grids (масалан., Scandinavia, Франция) or those using electric arc furnace (EAF) steel will be advantaged. Chinese factories relying on blast furnace steel may face CBAM surcharges equivalent to 5–15% of product value, partially eroding their price advantage.
Пешгӯӣ 3: Consolidation in the Aftermarket Segment
The twin screw extruder elements aftermarket is fragmented, with hundreds of small factories globally. Industry analysts expect consolidation through M&A activity, as larger players (масалан., Coperion/Hillenbrand, CPM/IDEX) seek to capture aftermarket revenue and smaller factories face margin pressure. B2B buyers should monitor supplier financial stability and consider long-term supply agreements with well-capitalized factories.
Пешгӯӣ 4: Digital Procurement Will Accelerate
B2B e-commerce platforms (Алибаба, ThomasNet, Europages) are increasingly used for initial supplier discovery in the screw elements space. Аммо, the trend is moving toward configurator-based ordering—where buyers select extruder model, shaft diameter, element type, and material online, receive instant pricing, and place orders digitally. Factories that invest in digital sales infrastructure will capture a growing share of the market, particularly among mid-sized compounders who lack dedicated procurement teams.
Пешгӯӣ 5: Recycling-Driven Demand Surge
With the EU PPWR implementation timeline accelerating and major brand owners (Nestlé, Unilever, P&G) committing to recycled content targets, the installed base of recycling extruders in Europe is expected to grow 15–20% ҳар сол тавассути 2027, пер Бозсозони пластикии Аврупо тахминхо. Each new extruder installation represents a recurring screw element replacement opportunity, and the abrasive nature of recycled feedstock ensures high replacement frequency.

Industrial plastics recycling facility with extrusion machinery processing post-consumer materials
Material Science and Wear Protection: Safeguarding Performance and Operator Safety
The performance and longevity of twin screw extruder elements are fundamentally determined by material selection and surface engineering. Барои харидорони B2B, understanding these factors is critical to optimizing total cost of ownership and ensuring safe, reliable operations. Заводи экструдерхои дугона
Base Material Options
A professional twin screw extruder elements factory typically offers multiple material grades:
- Пӯлоди нитридор (38CrMoAlA): The workhorse material for general-purpose compounding. Nitriding creates a hard surface layer (900–1100 HV) while maintaining a tough core. Cost-effective for non-abrasive applications.
- Пӯлоди асбоб (W6Mo5Cr4V2 / AISI M2): High-speed steel offering superior wear resistance for moderately abrasive compounds (карбонати калсий, talc-filled polymers). Hardness after heat treatment: 62–65 HRC.
- Металлургияи хока (PM) пулод (CPM 9V, CPM 10V): Produced by hot isostatic pressing, PM steels offer uniform carbide distribution and exceptional abrasion resistance—3–5× the wear life of conventional tool steels. Preferred for glass fiber-reinforced compounds.
- Хӯлаҳои дар асоси никел (Hastelloy C-276, Инконел 625): For corrosive applications—processing fluoropolymers, PVC with aggressive stabilizer packages, or reactive extrusion with acidic byproducts.
- Tungsten carbide composites (HIP-clad): The ultimate wear solution for highly abrasive applications. Tungsten carbide particles in a metallic matrix provide hardness exceeding 1500 HV. Used in recycling applications where contaminated feedstock causes extreme wear.
Surface Treatment Technologies
Beyond base material selection, surface treatments extend element life and improve process performance:
- PVD coatings (ТиН, TiAlN, CrN): Thin-film coatings (2–5 µм) applied at low temperatures, preserving substrate properties. TiAlN coatings offer oxidation resistance to 800°C, suitable for high-temperature engineering polymer processing.
- Plasma nitriding: A controlled nitriding process producing a uniform, deep hardened layer without the "white layer" defects common in gas nitriding. Preferred for food-contact applications where surface integrity is critical.
- Пӯшидани хром (hard chrome): Traditional surface treatment offering good corrosion resistance and moderate wear protection. Being phased out in the EU due to REACH restrictions on hexavalent chromium (Cr6+), with HVOF (High Velocity Oxy-Fuel) thermal spray coatings emerging as the replacement.
- Laser cladding: Additive manufacturing technique depositing wear-resistant alloy layers (Стеллитҳо, Колмоной) on element surfaces. Enables localized reinforcement of high-wear zones (масалан., kneading block tips) without treating the entire element.
Operator Safety Considerations
While twin screw extruder elements themselves are internal components, their condition directly impacts operational safety:
- Worn elements increase energy consumption: Degraded screw profiles reduce pumping efficiency, requiring higher motor torque and increasing energy costs by 10–25%. Monitoring specific energy consumption (кВт/кг) is a key indicator for element replacement timing.
- Metal contamination risk: Severely worn elements can shed metal particles into the product stream—a critical concern in food and pharmaceutical applications. Regular element inspection and proactive replacement prevent contamination events that could trigger product recalls.
- Shaft damage prevention: Worn elements with loose fits on the shaft can cause fretting corrosion and shaft damage. Shaft replacement costs 10–50× the cost of a single element, сари вақт иваз кардани элементро стратегияи нигоҳдории камхарҷ табдил диҳед.
- Устувории раванд: Геометрияи пайвастаи элемент ҳарорати устувори обшавии обро таъмин мекунад, фишор, ва суръати баромад. Унсурҳои фарсуда боиси тағирёбии равандҳо мегарданд, ба маҳсулоти ғайримуқаррарӣ ва мушкилоти эҳтимолии бехатарӣ дар амалиёти поёноб оварда мерасонад (масалан., ғафсии девори номувофиқ дар қубури истихроҷшуда).
Корхонаи масъулиятноки дугонаи винтҳои экструдерӣ дастурҳои муфассали фарсудашавиро пешниҳод мекунад, фосилаҳои тавсияшаванда иваз дар асоси намуди барнома, ва дастгирии техникӣ барои конфигуратсияи мехи печдор Намуди Pvc истихроҷшуда A оптимизатсия. Харидорони B2B бояд таъминкунандагонро на танҳо аз рӯи нархи элемент арзёбӣ кунанд, балки дар бораи таклифи умумии арзиш, аз он чумла хизмати техникй, маълумоти пӯшидан, ва дастгирии муҳандисии барномаҳо.
Истеҳсолкунандаи ширкатҳои экструзияи пластикӣ Дастрасӣ ба мо фарсудашавии унсури мехи печдор ва дастури иваз for detailed maintenance recommendations by application type.

Close-up of precision-engineered metal components showing surface treatment and quality finishing for industrial applications
Selecting the Right Twin Screw Extruder Elements Factory: A B2B Buyer's Checklist
For procurement professionals evaluating a twin screw extruder elements factory, the following criteria should guide supplier selection:
- Profile compatibility: Confirm the factory can produce elements matching your specific extruder shaft profile (spline geometry, OD/ID dimensions). Request sample elements for fit-testing.
- Сертификати моддӣ: Require EN 10204 Навъи 3.1 material test certificates for every batch. Барои барномаҳои тамос бо ғизо, FDA-ро тафтиш кунед 21 CFR or EU 1935/2004 риоя.
- Dimensional inspection capability: The factory should operate calibrated CMMs (мошинхои ченкунии координатй) and provide inspection reports with each shipment. Request Cpk data for critical dimensions.
- Heat treatment control: Verify the factory has in-house or certified heat treatment facilities with temperature uniformity surveys (per AMS 2750 ё муодили).
- Миқдори ҳадди ақали фармоиш (MOQ) чандирӣ: Wholesale buyers need volume pricing, but also the ability to order small quantities of specialized elements. Evaluate the factory's MOQ policy across its product range.
- Lead time reliability: Маълумоти таърихии интиқоли саривақтиро дархост кунед. A factory with 95%+ OTD (сари вақт расонидани) performance demonstrates operational discipline.
- Пуштибонии фаннӣ: The best factories offer screw design consultation, таҳлили либос, and process optimization support—not just component supply.
- Trade compliance: For cross-border procurement, verify the factory's experience with export documentation, HS classification, and destination-country regulatory requirements.
Request a quote from our factory and receive a detailed proposal including material options, вақтҳои иҷро, and volume pricing within 24 соат.
Logistics and Shipping Best Practices for Twin Screw Extruder Elements
Twin screw extruder elements are dense, precision-machined metal components that require careful handling during international shipping:
- Бастабандӣ: Individual elements should be wrapped in VCI (Vapor Corrosion Inhibitor) paper or film, then placed in compartmentalized wooden crates. Kneading blocks and mixing elements with protruding features require custom foam inserts to prevent contact damage.
- Shipping mode: For standard orders, LCL (Less than Container Load) ocean freight is cost-effective. For urgent orders or high-value pharmaceutical-grade elements, air freight is justified. A typical set of screw elements for a 40mm–90mm extruder weighs 50–300 кг, making air freight feasible.
- Инкотермс: B2B buyers should negotiate FOB (Free on Board) or CIF (Арзиш, Суғурта, Боркашонй) terms for ocean shipments. DDP (Боҷ супурда шуд) simplifies the process for buyers unfamiliar with import procedures but typically costs 5–10% more.
- Суғурта: Marine cargo insurance (Institute Cargo Clauses A—all risks) is recommended for precision components. The cost is typically 0.3–0.5% of declared value.
- Customs documentation: Ensure the commercial invoice includes accurate HS codes (8477.90.XX), material composition, country of origin, and unit values. Incorrect documentation causes customs delays and potential penalty assessments.
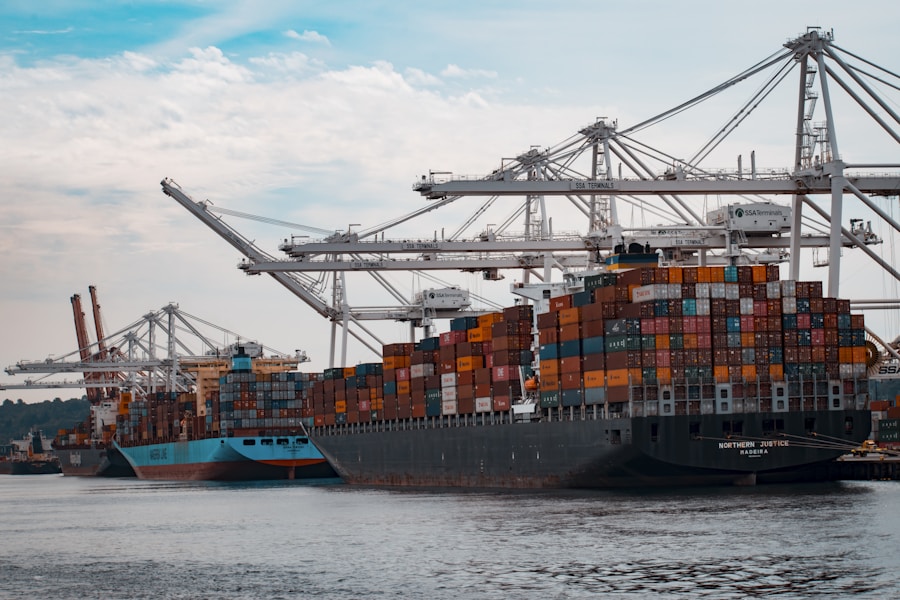
Container port with cargo ships and cranes facilitating global B2B trade logistics for industrial components
Industry Standards and Certifications Relevant to Twin Screw Extruder Elements
Унсурҳои яклухт экструдер дугона иддао: Дастури пурраи манбаи B2B барои… · Таҳлили тиҷорати дугонаи винт экструдери қуттии истеҳсолкунанда, Тамоюлҳои бозор… · Таъминкунандаи қуттии фишанги дугоникҳои экструдерӣ: Complete B2B Sourcing Guide for T…