Қисмҳои винтҳои экструдерӣ: Precision барои муқовимат ба фарсудашавӣ таҳия шудааст, Муҳофизати зангзанӣ & Иҷрои оптималӣ
Бо 22 солҳои таҷрибаи махсус дар тарҳрезии ҷузъҳои винти экструдер, материалшиносй, ва барномаҳои экструзияи саноатӣ, бо хамкорй кардам 450+ истеҳсолкунандагон дар саросари пластикӣ, химиявй, ва саноати коркарди хӯрокворӣ барои оптимизатсияи кори винт - кам кардани вақти бекорӣ 40% ва дароз кардани мӯҳлати хидматрасонии винт 2-3 маротиба барои барномаҳои фарсудашуда. Ҷузъи винт қалби ҳама гуна системаи экструдерист, ба самаранокии коркарди мавод бевосита таъсир мерасонад, сифати махсулот, ва хароҷоти амалиётӣ. Қисмҳои винти Excellence бо таваҷҷӯҳ ба илмҳои моддӣ сохта шудаанд, дақиқии геометрӣ, ва тарҳрезии мушаххаси барнома, онҳоро ба стандарти тиллоӣ барои равандҳои экструзия, аз пайвастагиҳои стандартии пластикӣ то коркарди кимиёвии зангзананда ва истеҳсоли хӯрокворӣ дар ҳарорати баланд табдил медиҳад..
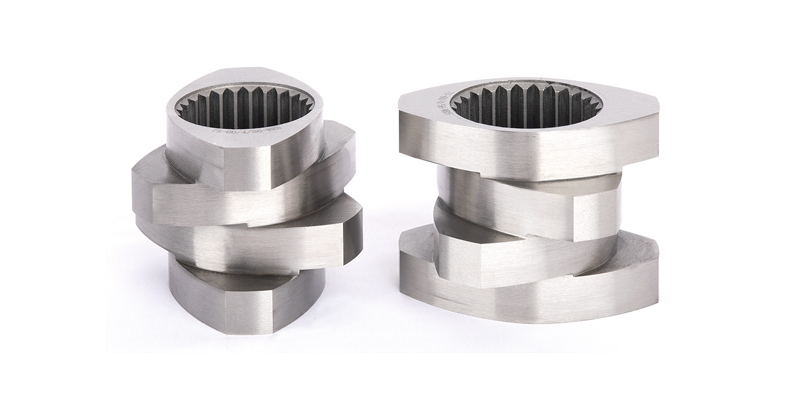
Қисмҳои буриш: Тарҳрезии аслӣ & Афзалиятҳои функсионалӣ
Ҷузъи буранда қисми муҳими экструдер мебошад. Муқовимат ба фарсудашавӣ ва муқовимат ба зангзанӣ нишондиҳандаҳои муҳими мӯҳлати хизмати он мебошанд. Excellence маводҳои гуногунро пешниҳод мекунад, ки ба шароитҳои гуногуни фаъолият ва мулоҳизаҳои иқтисодӣ мувофиқат кунанд. Дар системаҳои экструзия, фарсудашавии винт ва зангзании ҳисоб барои 60% бекористии гайрипланй ва 30% хароҷоти нигоҳдорӣ - интихоби мавод ва дақиқи тарҳрезӣ барои истеҳсоли камхарҷ. Ҷузъҳои буриши Excellence ин мушкилотро тавассути омезиши маводҳои олӣ ҳал мекунанд, геометрияи оптимизатсияшуда, ва муҳандисии фармоишӣ, таъмини мӯҳлати хизмати дароз ҳатто дар сахттарин муҳити коркард (масалан., пластикаи пуршуда, кимиёвии зангзананда, полимерхои харорати баланд).
Унсури винти стандартии Excellence дорои таносуби чуқурии чуқурӣ мебошад (D0/Сш) аз 1.55, ки ин арзиши оптималии бо назардошти моменти аст, ҳаҷми озод, суръат, ва эффектҳои пароканда ва омехта. Таносуби чуқурии чуқурӣ (ҳамчун таносуби диаметри винти берунӣ муайян карда мешавад (Д0) ба диаметри дохилии реша (Аз)) як параметри муҳими геометрӣ мебошад, ки чаҳор омили асосии иҷрои экструзияро мувозинат мекунад:
- Иқтидори моменти: А 1.55 таносуб интиқоли моментро аз системаи гардонандаи экструдер ба мавод ба ҳадди аксар мерасонад, пешгирӣ кардани винт ҳатто бо маводи часпаки баланд (масалан., пайвастагиҳои PVC пуршуда, пластикаи муҳандисӣ ба монанди PEEK).
- Ҳаҷми ройгон: Дар 1.55 таносуб ҳаҷми кофии озодро барои обшавии мавод ва дегазизатсия таъмин мекунад, кам кардани хатари аз ҳад зиёд гармшавӣ ва таназзули маводи ба гармӣ ҳассос (масалан., TPU дараҷаи тиббӣ, LDPE).
- Суръати гардиш: Барои экструзияи баландсуръат оптимизатсия карда шудааст (то 1200 чархзании) бе вайрон кардани яклухтии структурен — барои хатхои сермахсули истехсолй ахамияти калон дорад (масалан., қубур/экструзияи профил).
- Парокандашавӣ & Таъсири омехта: Таксимоти якхелаи иловахоро таъмин мекунад (мастер-батхо, пуркунандаҳо, стабилизаторхо) дар сатҳи заррачаҳо, бартараф кардани рахҳо, агломератсия, ё номувофиқ будани хосиятҳои механикии маҳсулоти тайёр.
Барои барномаҳои гуногун, Excellence инчунин метавонад таносуби чуқурии чуқуриро озодона интихоб кунад (D0/Сш) аз 1.4 ба 1.8, имкон медиҳад, ки танзими дақиқи иҷрои винт барои мувофиқат ба талаботи мушаххаси мавод ва истеҳсолот:
- 1.4 Таносуб: Барои барномаҳои моменти баланд (масалан., пайвастагиҳои хеле пуршуда бо 60% пуркунандаи карбонати калсий/талк) - ба қудрати сохторӣ нисбат ба ҳаҷми озод афзалият медиҳад.
- 1.6-1.8 Таносуб: Барои масолехи часпаки паст (масалан., филми дараҷаи PE/PP, полимерҳои дар асоси ҳалкунанда) – ҳаҷми озодро барои обшавӣ/дегазизатсия ба ҳадди аксар мерасонад ва гармшавии кӯзаро коҳиш медиҳад.
Аз сабаби талаботи махсуси баъзе замимаҳои моддӣ оид ба парокандашавӣ, омехта кардан, тарошидан, ва гармидиҳии дохилӣ, Excellence инчунин ҷузъҳои бурро бо сохторҳои махсус барои барномаҳои гуногун фармоиш медиҳад, ба ин васила кам кардани гармии дохилиро бидуни осеб дидани дисперсия, омехта кардан, ва эффектҳои буридан. Гармидиҳии дохилӣ (аз хад зиёд буриши байни винт ва мавод ба вуҷуд омадааст) сабаби асосии таназзули моддӣ дар полимерҳои ба гармӣ ҳассос мебошад (масалан., PVC, ПЕТ, ABS дараҷаи тиббӣ). Тарҳҳои винти фармоишии Excellence ин масъаларо ҳал мекунанд:
- Элементҳои омехта: Миксерҳои статикии спиралӣ, миксерҳои ананас, ва миксерҳои Maddock ба парвози винтӣ муттаҳид карда шудаанд, то қувваҳои буришро баробар тақсим кунанд, кам кардани гармидиҳии маҳаллӣ тавассути 20-30%.
- Парвозҳои тағйирёбанда: Қисмҳои қатрон, ки тадриҷан маводро фишурда мекунанд, кам кардани қувваҳои ногаҳонӣ ва тавлиди гармӣ.
- Тарҳҳои парвози монеа: Фазаҳои маводи сахт ва гудохташударо ҷудо мекунад, таъмин намудани гудохтани пурраи пеш аз омехта кардани бо суръати баланд — барои пластмассахои инженерй ахамияти калон дорад (Компютер, ПА, PBT).
- Профилҳои парвози камхарҷ: Барои маводи ба ҳарорат ҳассос (масалан., биопластика, моддаҳои ёрирасони фармасевтӣ) - гармии ҷараёнро коҳиш медиҳад <5°C болотар аз ҳарорати муқарраршудаи экструзия.
Ин тарҳҳои фармоишӣ дар озмоиши тарафи сеюм аз ҷониби Ҷамъияти муҳандисони пластикӣ тасдиқ карда шудаанд (SPE), нишон додани а 40% кам шудани таназзули моддй (бо нигоҳдории MFR чен карда мешавад) нисбат ба тарҳҳои винти стандартӣ барои полимерҳои ба гармӣ ҳассос.
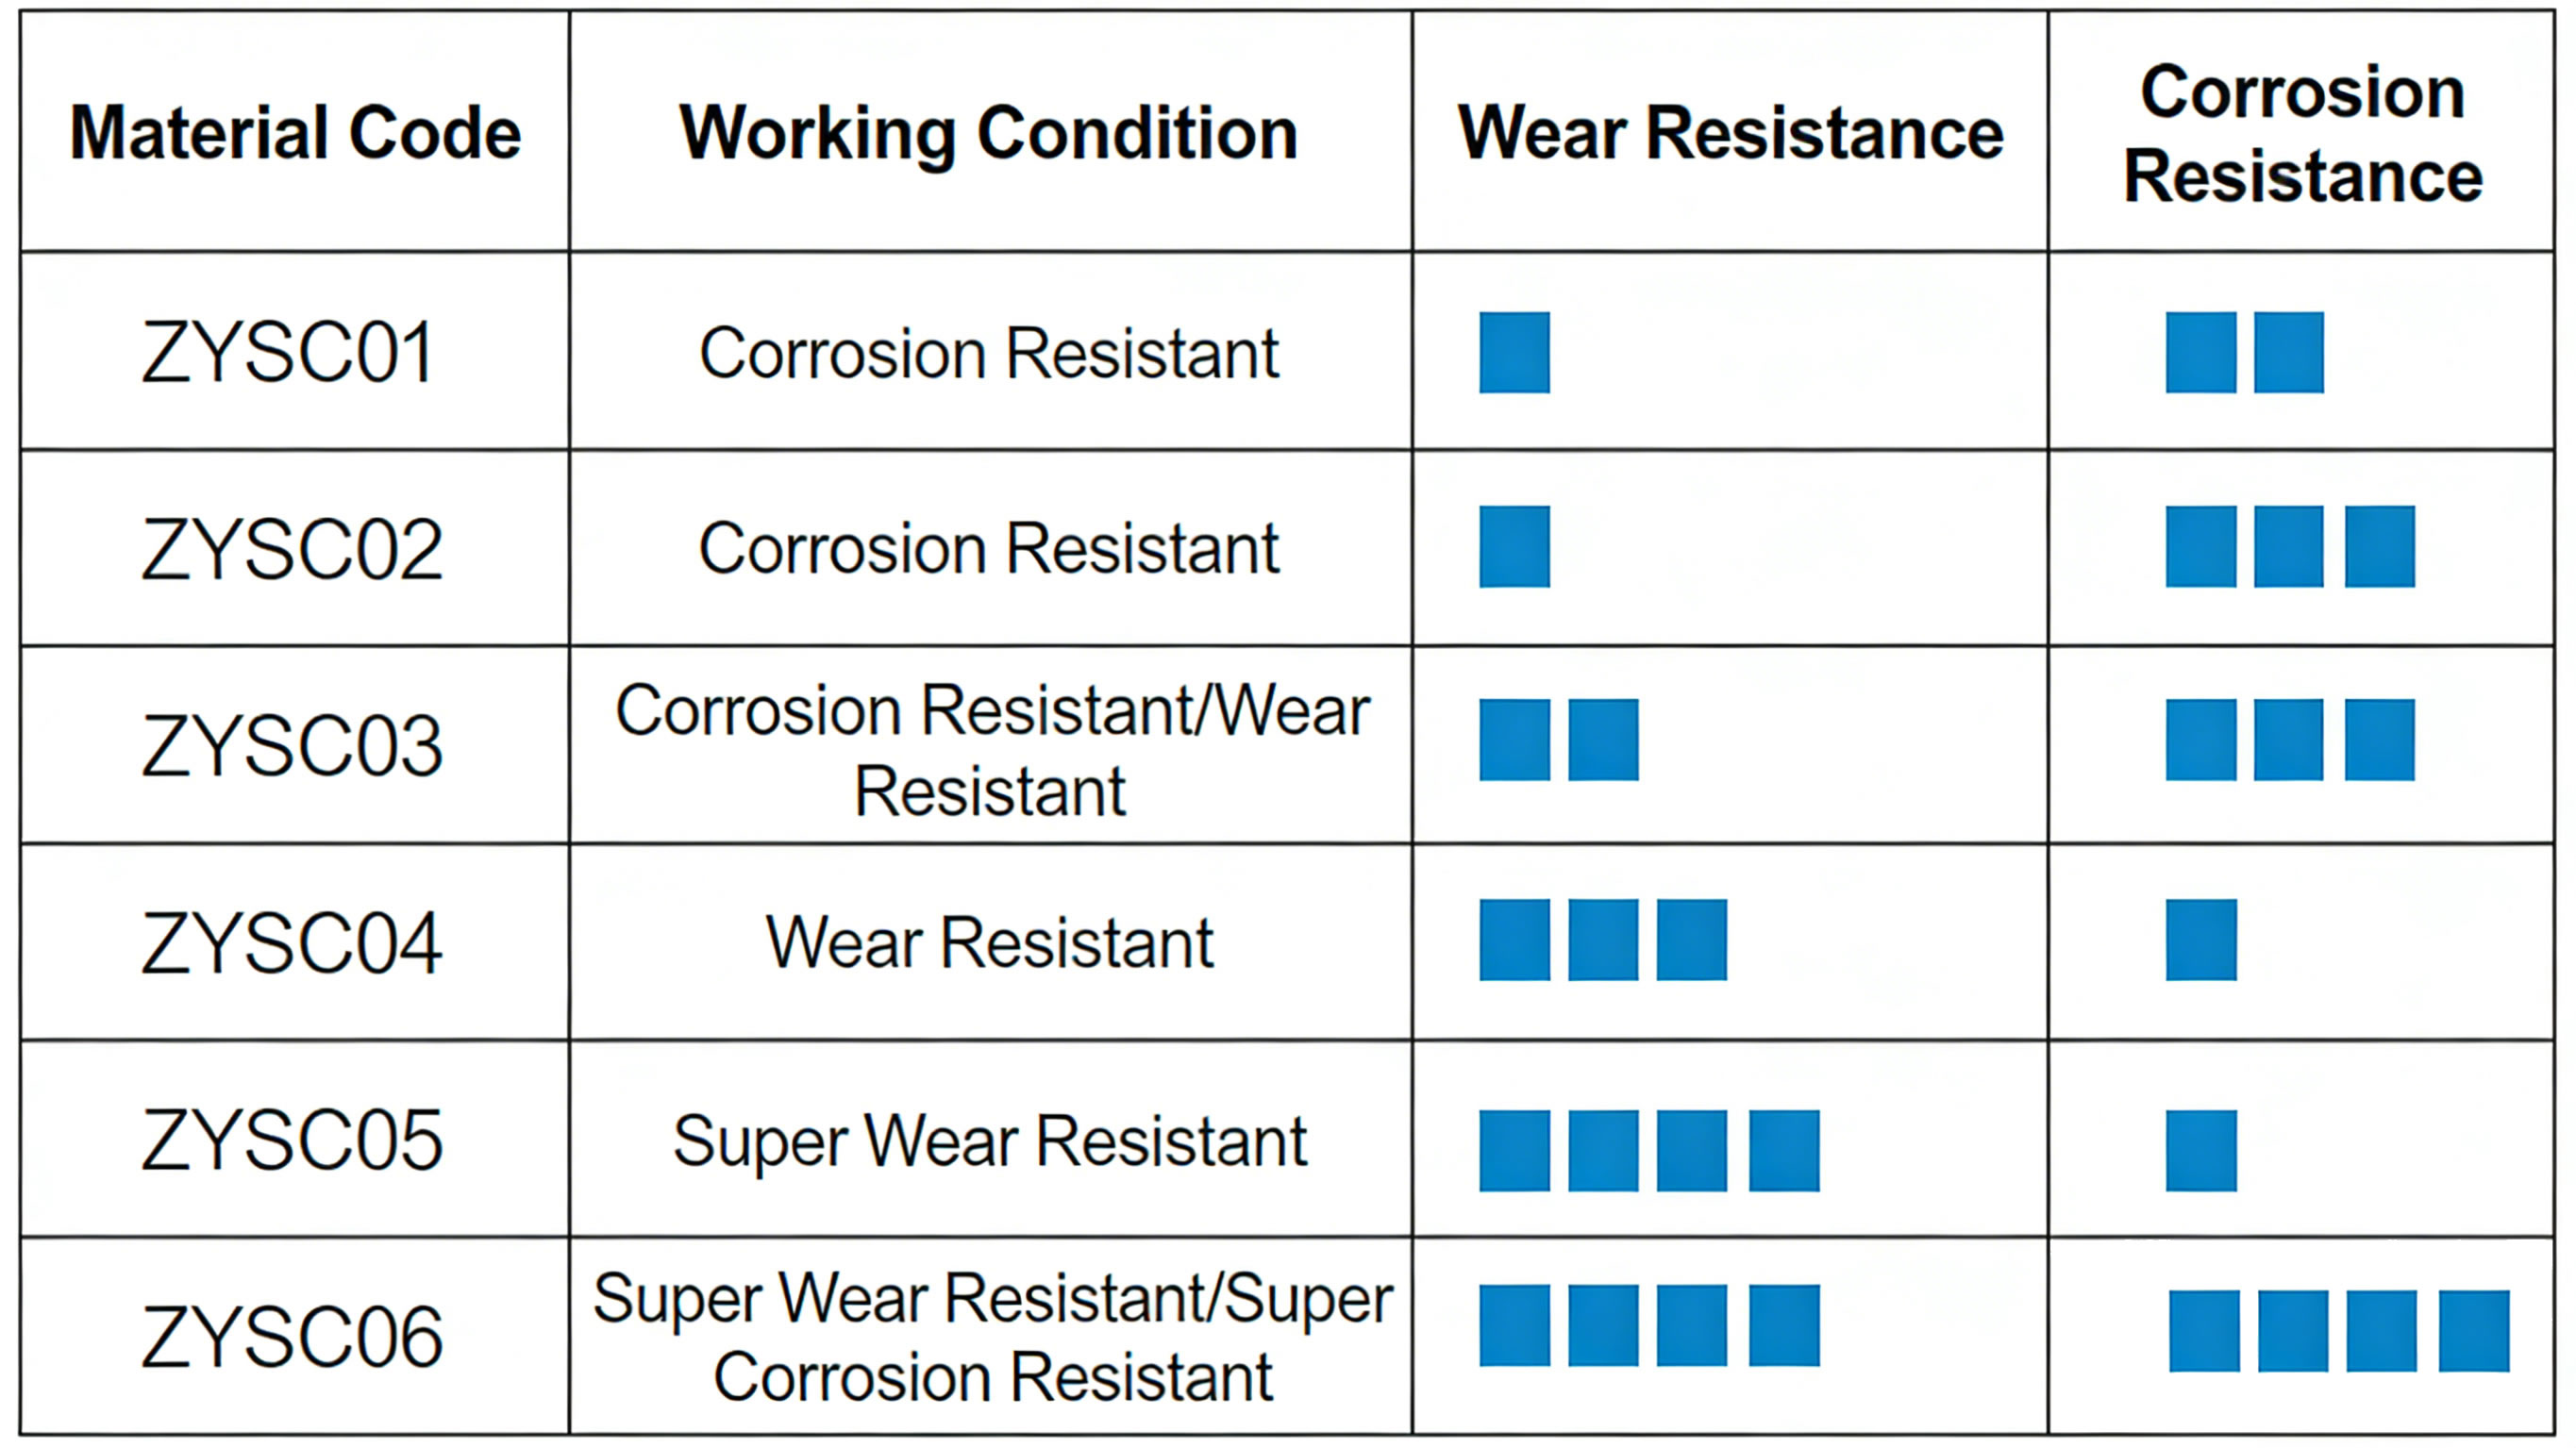
Маводҳо барои ҷузъҳои винти экструдер: Мутобиқ ба шароити корӣ
Қисмҳои буриши Excellence аз як қатор маводҳои баландсифат истеҳсол карда мешаванд, дар асоси муқовимати фарсудашавӣ интихоб карда мешавад, муқовимат ба зангзании, таҳаммулпазирии ҳарорат, ва сарфаю сариштакорй. Интихоби дурусти мавод мӯҳлати хидматрасонии винтро аз 3-6 моҳҳо (пӯлоди стандартӣ) ба 1-5 сол (маводи премиум), вобаста ба ариза:
- Пӯлоди асбобҳои баландсуръат: W6Mo5Cr4V2
- Хусусиятҳои асосӣ: Сахтӣ то HRC 62-65, муқовимати аъло ба фарсудашавии, қувваи ҳарорати баланд (то 600°С), ва устувории хуб (ба шикастан / кафидан муқовимат мекунад).
- Барномаҳои оптималӣ: Равандҳои экструзияи баланд фарсуда (пластикаи пур аз карбонати калсий/талк/нахи шишагй, пластмассаи аз нав коркардшуда бо ифлоскунандаҳои абразивӣ, омехтаи резинӣ).
- Муҳлати хидмат: 18-24 моҳҳо барои 24/7 амалиёт бо 50% пайвастагиҳои PVC пуршуда (3x назар ба пӯлоди нитридӣ дарозтар аст).
- Фоидаи иқтисодӣ: Арзиши баландтари пешакӣ ($800-$1,500 дар як метр) ҷуброн карда мешавад 70% кам кардани басомади иваз ва бекористии.
- Пӯлоди нитридор: 38CrMoAl
- Хусусиятҳои асосӣ: Сахтии сатҳ то HRC 58-60 (қабати нитридӣ 0,5-0,8 мм ғафсӣ), муқовимати хуб ба хастагӣ, муқовимати миёна ба зангзании, ва сарфаю сариштакорй.
- Барномаҳои оптималӣ: Равандҳои экструзияи стандартӣ (PE/PP/ABS бокира, пайвастагиҳои пуркунандаи паст <20%, масолехи зангнашаванда).
- Муҳлати хидмат: 6-12 моҳҳо барои 24/7 амалиёт бо PE/PP бокира (стандарти саноатӣ барои экструзияи таъиноти умумӣ).
- Фоидаи иқтисодӣ: Хароҷоти пешакии паст ($300-$600 дар як метр) - беҳтарин барои истеҳсоли партияи хурд ё хатҳои экструзияи камҳаҷм.
- Пулоди Зангнамезадагӣ: 316Л, C276, ва ғайра.
- Хусусиятҳои асосӣ: Муқовимат ба зангзании истисноӣ (316Л: ба кислотаҳо / асосҳои ҳалим тобовар; C276: ба моддаҳои химиявии сахт, ба монанди хлор тобовар аст, кислотаи сулфат, ва ҳалкунандаҳои галогенӣ), мутобиқати дараҷаи озуқаворӣ (316L бо FDA мулоқот мекунад 21 CFR 177.1520), ва устувории ҳарорати баланд (то 800 ° C барои C276).
- Барномаҳои оптималӣ: Коркарди маводи зангзананда (экструзияи химиявй, PVC бо стабилизаторҳои кислота), озуқаворӣ / нӯшокиҳои банду extrusion (Мутобиқи FDA), экструзияи таҷҳизоти тиббӣ (маводи мувофиқи биологӣ).
- Муҳлати хидмат: 2-5 сол барои экструзияи химиявй (нест, фарсудашавии вобаста ба зангзании), 12-18 моҳ барои extrusion синфи озуқаворӣ.
- Мутобиқат: 316L барои барномаҳои тамос бо ғизо FDA/USDA мувофиқ аст; C276 барои муҳити кимиёвии тарканда аз ҷониби ATEX сертификатсия шудааст.
- Пресскунии гарми изостатикӣ (ҲИП) масолех
- Хусусиятҳои асосӣ: Коркарди HIP порозияи дохилии маводро нест мекунад (зичии >99.9%), дар натиҷа муқовимат ба фарсудашавии ултра-баланд (2x баландтар аз W6Mo5Cr4V2), муқовимат ба зангзании истисноӣ, ва хосиятҳои механикии якхела дар тамоми винт.
- Барномаҳои оптималӣ: Шароити экстремалии амалиёт (полимерҳои пур аз сафоли абразивӣ, пластмассаҳои муҳандисии ҳарорати баланд ба монанди PEEK / PEI, экструзияи кимиёвии зангзананда).
- Муҳлати хидмат: 3-5 сол барои 24/7 амалиёт бо PEEK пур аз сафолї (дарозтарин умри ҳама гуна маводи буранда).
- Фоидаи иқтисодӣ: Арзиши пешакӣ ($1,800-$3,000 дар як метр) - ROI дар 12-18 моҳҳо барои ҳаҷми баланд, хатхои истехсолии баланд фарсуда.
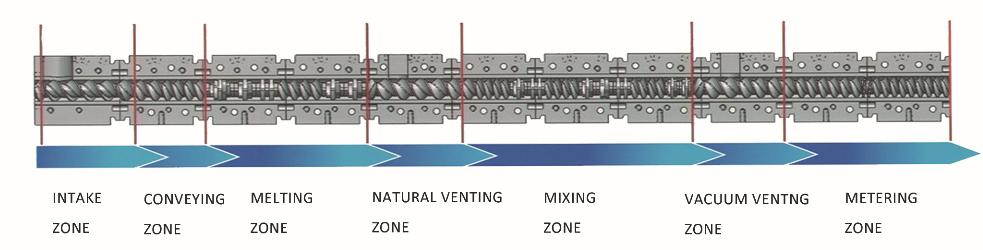
Тарҳҳои ҷузъҳои иддао барои татбиқи мушаххас
1. Компонентҳои винти пластикӣ
Барои омехтаи пластикӣ (истеҳсоли мастер-батч, экструзияи полимерии пуршуда, коркарди пластикии такрорӣ), Ҷузъҳои буриши Excellence барои ба ҳадди аксар расонидани дисперсия ва кам кардани фарсудашавӣ тарҳрезӣ шудаанд:
- Таносуби чуқурии чуқурӣ: 1.55 (стандарт) ё 1.4 (пайвастагиҳои пуркунандаи баланд >40%).
- Материал: W6Mo5Cr4V2 (пуркунандаи баланд) ё 38CrMoAl (пуркунандаи паст).
- Хусусиятҳои фармоишӣ: Пулҳои омехтаи омехта, парвозҳои монеа, ва минтақаҳои коҳиши кӯч барои пешгирии агломератсияи пуркунанда ва таназзули мавод.
- Маълумот дар бораи иҷроиш: 98% якрангии дисперсияи иловагӣ (бо санҷиши SPE тасдиқ карда мешавад), 40% кам шудани фарсудашавии винт дар муқоиса бо винтҳои омехтаи умумӣ.
2. химиявй & Компонентҳои винтҳои маводи зангзананда
Барои экструзияи химиявӣ (полимерҳои дар асоси ҳалкунанда, иловаҳои зангзананда, устоҳои химиявӣ), муқовимат ба зангзании аввал аст:
- Таносуби чуқурии чуқурӣ: 1.6-1.8 (ҳаҷми озодро барои бухоршавии ҳалкунанда ба ҳадди аксар мерасонад).
- Материал: C276 (кимиёвии сахт) ё 316л (зангзанандаҳои ҳалим).
- Хусусиятҳои фармоишӣ: Сатҳи парвози ҳамвор (Ra ≤ 0.8μm) барои пешгирй кардани часпидани материал, винтҳои мӯҳршуда барои бартараф кардани ихроҷи кимиёвӣ.
- Мутобиқат: ATEX барои муҳити кимиёвии тарканда сертификатсия шудааст, REACH ба қоидаҳои кимиёвии ИА мувофиқ аст.
3. Хӯрок & Унсурҳои винтдори дараҷаи тиббӣ
Барои бастабандии ғизо ва экструзияи таҷҳизоти тиббӣ, гигиена ва мутобиқати биологӣ муҳим аст:
- Таносуби чуқурии чуқурӣ: 1.55 (омехташавӣ ва пастравиро мувозинат мекунад).
- Материал: 316L аз пӯлоди зангногир (FDA/USDA мувофиқ аст).
- Хусусиятҳои фармоишӣ: Тарҳрезии осон-тоза (барои афзоиши бактерияҳо минтақаҳои мурда вуҷуд надоранд), сатҳҳои ҷилодор (Ra ≤ 0,4μm), ва равганхои молидании гайризахрнок (озуқаворӣ).
- Мутобиқат: FDA 21 CFR 177.1520 (тамос бо ғизо), ISO 10993 (мутобиқати биологии дастгоҳи тиббӣ).
4. Қисмҳои винтҳои пластикии муҳандисии ҳарорати баланд
Барои пластикаи муҳандисӣ (PEEK, PEI, PA66 бо нахи шиша), қувват ба ҳарорати баланд ва муқовимат ба фарсудашавӣ муҳим аст:
- Таносуби чуқурии чуқурӣ: 1.4-1.55 (моменти баланд барои гудохтаҳои часпаки баланд).
- Материал: HIP-коркард W6Mo5Cr4V2 ё C276 (устувории ҳарорати баланд).
- Хусусиятҳои фармоишӣ: Каналҳои хунуккунӣ дар ядрои винт (гармии дохилиро коҳиш медиҳад 25%), қабати ба фарсуда тобовар (карбиди вольфрам) оид ба маслиҳатҳои парвоз.
- Маълумот дар бораи иҷроиш: Устувории андозаро дар 400 ° C нигоҳ медорад, мӯҳлати хизмати 3+ сол барои extrusion нахи шиша пур PEEK.
Мушаххасоти техникӣ & Назорати сифат
1. Таҳаммулпазирии андозагирӣ
Қисмҳои винти Excellence ба стандартҳои қатъии ISO истеҳсол карда мешаванд 9001:2015 стандартхои сифат, бо таҳаммулпазирии андозагирии:
- Диаметри беруна (Д0): ±0,02мм (барои мувофиқ кардани баррел муҳим аст).
- Диаметри реша (Аз): ±0,03мм (таносуби устувори чуқурии чуқуриро таъмин мекунад).
- Сатҳи парвоз: ±0,05мм (пешрафти якхелаи моддй).
- Ростӣ: ≤0,01мм/м (фарсудашавии баррел ва хуруҷи маводро пешгирӣ мекунад).
Ҳама винтҳо бо истифода аз мошинҳои ченкунии координатаҳои CNC тафтиш карда мешаванд (CMM) барои санҷидани таҳаммулпазирӣ пеш аз интиқол.
2. Имкониятҳои коркарди рӯизаминӣ
Барои баланд бардоштани самаранокӣ, Excellence коркарди ихтиёрии рӯизаминиро барои ҷузъҳои винт пешниҳод мекунад:
- Нитратизатсия: Барои пӯлоди 38CrMoAl (стандарт) – сахтии рӯи заминро то HRC зиёд мекунад 58-60.
- Сарпӯши карбиди волфрам: Барои пӯлоди W6Mo5Cr4V2 - муқовимати фарсудашавӣ аз ҷониби зиёд мекунад 50% барои масолехи абразивй.
- Сарпӯши PTFE: Барои пӯлоди 316L - пайвастшавии маводро коҳиш медиҳад (беҳтарин барои маводи часпанда мисли TPE / TPU).
- Электрополилинг: Барои пӯлоди 316L/C276 - муқовимат ба зангзанӣ ва гигиенаро беҳтар мекунад (озуқаворӣ / барномаҳои тиббӣ).
3. Раванди назорати сифат
Ҳар як ҷузъи винти Excellence аз раванди назорати сифат 7 марҳила мегузарад:
- Санҷиши ашёи хом (шаҳодатномаи санҷиши таҳлил барои синф ва хосиятҳои мавод).
- Коркарди CNC бо мониторинги андозагирии вақти воқеӣ.
- Табобати гармӣ (хомӯш кардан/тозакунӣ барои пӯлоди асбобҳо, нитридор барои 38CrMoAl) бо санҷиши сахтӣ.
- Табобати рӯизаминӣ (агар лозим бошад) бо санҷиши адгезия.
- Санҷиши андозагирии CMM (санҷиши таҳаммулпазирии пурра).
- Санҷиши тавозуни динамикӣ (ISO 1940-1:2016) - амплитудаи ларзиш <0.1мм бо суръати максималии кор.
- Санҷиши ниҳоии визуалӣ ва сертификатсия (пайгирии моддӣ, гузориши андозагирӣ, гузориши сахтӣ).
Ҳамаи маълумоти назорати сифат барои нигоҳ дошта мешавад 10 сол, таъмини пайгирии пурраи риояи меъёрҳо (IATF 16949 барои мошинсозй, FDA барои тиббӣ).
Омӯзиши мисол: Виддаҳои моддии HIP вақти бекориро барои экструзияи пур аз сафоли PEEK кам мекунанд (ИМА)
Истеҳсолкунандаи ҷузъҳои аэрокосмосии ИМА бо нокомии винтҳо зуд-зуд дучор мешуд (хар 3 моҳҳо) ҳангоми истихроҷи PEEK бо сафолӣ пуршуда (30% пуркунандаи гилхок) барои қисмҳои ҳавопаймо:
- Мушкилоти аслӣ:
- Бурдаҳои W6Mo5Cr4V2 зуд фарсуда шуданд (пӯшидани нӯги парвоз >1мм дар 3 моҳҳо) аз сабаби фарсудашавии сафолї.
- Вакти бекористии гайриканоатбахш (8 соат барои иваз кардани винт) – талафи истеҳсолот $15,000 барои як ҳодисаи бекорӣ.
- Андозаи қисмҳои номувофиқ (аз сабаби зиёд шудани тозакунии винт) – 15% меъёри брак.
- Excellence Solution: Компонентҳои винти W6Mo5Cr4V2 бо HIP коркардшуда бо рӯйпӯши карбиди волфрам, таносуби чуқурии чуқурӣ 1.4 (моменти баланд), ва тарҳрезии парвози монеа.
- Натиҷаҳо пас аз насб:
- Муҳлати хидматрасонии винт то 36 моҳҳо (12x дарозтар аз винтҳои аслӣ).
- Вакти бекористии гайрипланй ба андозаи кам карда шуд 92% (1 Ҳодисаи бекористии сари 3 солҳо vs. 4 дар як сол).
- Меъёри брак то 1% (андозаҳои пайвастаи қисм аз ҳисоби ҳадди ақали фарсудашавӣ).
- Сарфаи харочоти солона $180,000 (бекористии + материал + хароҷоти иваз кардани винтҳо).
- ROI дар 8 моҳҳо (арзиши винт $2,800 против. сарфаи солона $180,000).
Мудири инженери завод эрод дод: "Иддаҳои маводи HIP Excelcence раванди экструзияи PEEK-и моро тағир доданд. Мо дигар дар бораи бекористии гайрипланй хавотир намешавем, ва сифати қисмҳои мо барои қонеъ кардани таҳаммулпазирии қатъии соҳаи аэрокосмос беҳтар шуд (±0,01мм). Ин ба мо имкон дод, ки бехатарӣ ёбем 2 Шартномаҳои нави кайҳонӣ ба маблағи 2 миллион доллар солона.
Насбкунӣ, Нигоҳдорӣ & Дастурҳои ивазкунӣ
1. Таҷрибаҳои беҳтарини насби винт
Насби дуруст иҷрои беҳтаринро таъмин мекунад ва фарсудашавии бармаҳалро пешгирӣ мекунад:
- Баррели экструдерро бодиққат тоза кунед (боқимондаҳои кӯҳнаро тоза кунед) before installing the new screw – use a barrel cleaning rod and food-grade cleaning agent (FDA-мувофиқ барои барномаҳои ғизоӣ/тиббӣ).
- Inspect the barrel for wear (measure barrel inner diameter) – replace barrel if clearance >0.5мм (excessive clearance causes material backflow and poor mixing).
- Install the screw using a lifting fixture (avoid dropping or scratching the flights) – torque the screw coupling to manufacturer specifications (маъмулан 300-500 Нм).
- Check screw alignment (using a dial indicator) – runout should be <0.02mm at the screw tip.
- Perform a dry run (no material) at low speed (50 чархзании) барои 10 minutes – check for abnormal noise/vibration (indicates misalignment).
Excellence provides a detailed installation manual with photos and torque specifications for all screw models.
2. Preventive Maintenance for Screw Components
Regular maintenance extends screw life and maintains performance:
- Нигоҳдории ҳаррӯза:
- Пас аз истеҳсол винтро тоза кунед (бо омехтаи тозакунӣ тоза кунед) барои бартараф кардани боқимондаи моддӣ (карбоншавӣ ва зангзаниро пешгирӣ мекунад).
- Нӯги винт ва унсурҳои омехтаро барои фарсудашавӣ/зарар тафтиш кунед (санҷиши визуалӣ ҳангоми тозакунӣ).
- Нигоҳдории моҳона:
- Андозагирии винти парвозро чен кунед (диаметри дарунии баррел - диаметри берунии винт) - сабти маълумот барои пайгирии суръати фарсудашавии.
- Молидани муфтаи винтӣ (равгани харорати баландро истифода баред, Агар лозим бошад, мувофиқи FDA).
- Дар минтақаҳои мурда ҷамъшавии маводро тафтиш кунед (унсурҳои омехта, парвозҳои монеа) – бо хасу мис тоза кунед (аз харошидан сатњи парвоз худдорӣ намоед).
- Таъмири семоҳа:
- Барои тафтиши пурра винтро хориҷ кунед (гафсии парвозро чен кунед, барои зангзанӣ / кафидан тафтиш кунед).
- Лаҳистон фарсудашавии ноболиғ дар маслиҳатҳои парвоз (бо истифода аз санги 400-грейт) барои барқарор кардани дақиқии андозагирӣ.
- Сарпӯши баррелро барои фарсуда тафтиш кунед (агар лозим бошад, барои нигоҳ доштани тозакунии оптималӣ иваз кунед).
3. Меъёрҳои иваз кардани винтҳо
Вақте ки ҷузъҳои винтро иваз кунед:
- Сарпӯши нӯги парвоз >1мм (боиси омехтаи бад ва номувофиқӣ мегардад).
- Коррозия >0.5мм чуқур (хавфи ифлосшавии мавод ва вайроншавии сохтор).
- Тарқишҳо дар парвозҳо ё ядро (хатари бехатарӣ - хатари шикастани винт ҳангоми кор).
- Тозакунии винт >0.8мм (бозгашти моддӣ самаранокии экструдерро коҳиш медиҳад >20%).
- Деградатсияи моддӣ (Варианти MFR >10%) — аз сабаби фарсуда шудани парвозхо омехтаи сустро нишон медихад.
Excellence хидмати санҷиши винтро пешниҳод мекунад (дар макон ё лаборатория) барои арзёбии фарсудашавӣ ва тавсия додани вақти ивазкунӣ.
Саволҳо дар бораи ҷузъҳои винти Excellence Extruder
С: Оё Excellence ҷузъҳои бурро барои андозаҳои ғайристандартии экструдер танзим карда метавонад (масалан., 65мм, 90диаметри мм)?
А: Бале. Excellence барои ҳама диаметрҳои стандартии экструдер ҷузъҳои буранда истеҳсол мекунад (15мм то 200мм) ва диаметрҳои фармоишӣ (барои нақшаҳои муштарӣ). Мо инчунин ҷузъҳои дугона истеҳсол мекунем (якчоя гардиш ва мукобил гардиш) барои омехта кардани экструдерҳо, бо андозаи қатрон аз 10мм то 100мм.
С: Вақт барои ҷузъҳои винти фармоишӣ чанд аст (интихоби мавод + таносуби чуқурии чуқурӣ + тарҳрезии махсус)?
А: Компонентҳои стандартӣ (38CrMoAl, 1.55 таносуби чуқурии чуқурӣ) мухлати тахеил доранд 2-3 ҳафтаҳо. Компонентҳои фармоишӣ (Маводҳои HIP, таносуби махсуси чуқурии чуқури, унсурҳои омехта) талаб мекунанд 4-6 ҳафтаҳо. Истеҳсоли босуръат (1-2 ҳафта барои стандарт, 3 ҳафта барои фармоиш) барои иловагӣ дастрас аст 25% ҳаққи.
С: Оё Excellence гузоришҳои санҷиши моддиро барои ҷузъҳои винт таъмин мекунад?
А: Бале. Ҳама ҷузъҳои винт бо шаҳодатномаи моддӣ меоянд (шаҳодатномаи таҳлил - COA) санҷиши дараҷаи мавод, сахтӣ, ва таркиби химиявй. Барои маводи HIP, мо инчунин ҳисоботи коркарди HIP-ро пешниҳод менамоем (зичии, ковокӣ) ва озмоиши вайроннашаванда (НДТ) хабар медихад (санҷиши ултрасадо барои камбудиҳои дохилӣ).
С: Чӣ тавр ман метавонам маводи дурустро барои барномаи экструзияи худ интихоб кунам?
А: Дастаи техникии Excellence дастури интихоби маводро дар асоси ройгон пешниҳод мекунад:
- Навъи мавод (бокира / дубора коркардшуда, пур/пурнашуда, зангзананда/назананда).
- Ҳарорати экструзия (пластмассаҳои муҳандисии ҳарорати баланд vs. полимерҳои стандартӣ).
- Ҳаҷми истеҳсолот (24/7 амалиёт vs. истехсоли партия).
- Бюджет (арзиши пешакӣ vs. арзиши умумии моликият).
Мо инчунин як барномаи озмоиширо пешниҳод мекунем (30-санҷиши рӯзи як винт намуна) барои муштариёни нав барои тасдиқи иҷроиш пеш аз хариди пурра.
С: Кадом кафолат барои ҷузъҳои винти Excellence дода мешавад?
А: Кафолати стандартӣ: 12 моҳ барои иддао 38CrMoAl ва 316L, 24 моҳ барои W6Mo5Cr4V2 ва иддао маводи HIP (нуксонхои истехсолй ва пеш аз мухлат фарсудашавиро мепушонад <0.5мм дар соли аввал). Кафолати тамдидшуда (36 моҳҳо) барои иловагӣ дастрас аст 15% ҳаққи, аз чумла тафтиши харсолаи фарсудашавй.
Дар давоми зиёда аз ду дахсола, Компонентҳои буриши экструдерии Excellence стандарти саноатро барои муқовимат ба фарсудашавӣ муқаррар кардаанд, муҳофизат аз зангзанӣ, ва иҷрои хоси барнома. Новобаста аз он ки шумо стандарти PE/PP-ро истихроҷ мекунед, кимиёвии зангзананда, полимерҳои ғизоӣ, ё пластмассаи инженерии харорати баланд, винтҳои мо барои ҳадди аксар расонидани вақти корӣ сохта шудаанд, кам кардани харочот, ва бехтар намудани сифати махсулот. Имрӯз бо дастаи техникии мо тамос гиред, то машварати ройгони тарроҳии винт ва иқтибосро, ки ба талаботи раванди экструзияи шумо мутобиқ карда шудааст, дархост кунед..

