

Masterbatch Extruder Magic: Тафовутҳои ҳайратангез ошкор карда шуданд
Вақте ки ман экструдери masterbatch-ро интихоб мекунам, Ман ба навъҳои асосӣ назар мекунам: як винт, дугона, ва экструдерҳои махсус. Ҳар як экструдер раванди masterbatchро бо роҳҳои беназир шакл медиҳад. Ман мушоҳида мекунам, ки моделҳои дугона бо самаранокии беҳтари омехта фарқ мекунанд, назорати дақиқи ҳарорат, ва партови моддиро кам кард. Дар ин ҷо як муқоисаи зуд аст:
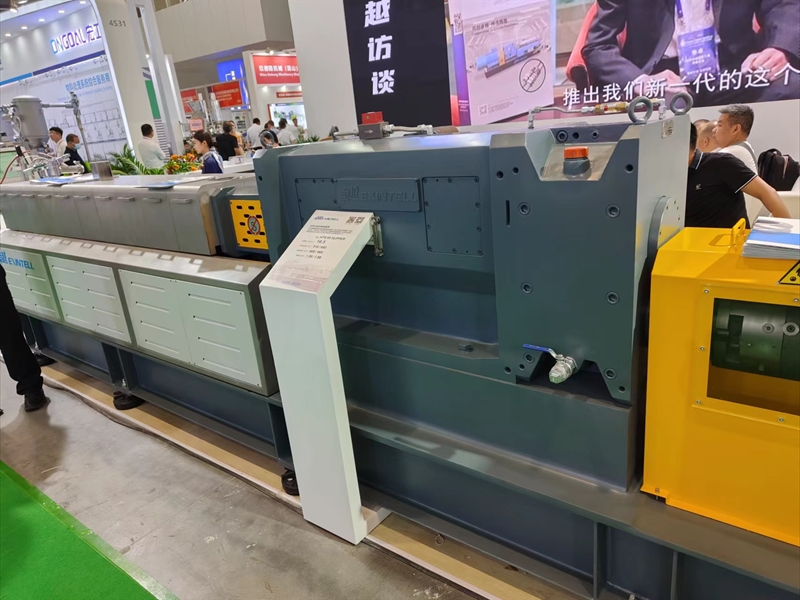
| Аспект | Экструдери як винт | |
|---|---|---|
| Самаранокии омехта | 30-50% сифати дисперсия беҳтар |
|
| Партовҳои моддӣ | Партовҳои моддиро бо роҳи тоза кардан кам мекунад 40-60% | Партовҳои моддӣ баландтар |
| Назорати ҳарорат | Назорати дақиқ таназзули гармиро пешгирӣ мекунад | Назорати камтар дақиқ |
| Вентилятсия ва дегазизатсия | Бартараф кардани самараноки маводи моеъ ва намӣ | Вентилятсияи камтар самаранок |
Ман мебинам, ки чӣ гуна ин фарқиятҳо мутобиқат ва сифати маҳсулотро тағйир медиҳанд. Омехтани беҳтар, назорати ҳарорат сахттар, ва коркарди тозатар аксар вақт онҳоеро, ки дар истеҳсоли masterbatch нав ҳастанд, ба ҳайрат меорад. Ман ҳамеша ин омилҳоро пеш аз интихоби экструдер ба назар мегирам.
Роҳҳои асосӣ
- Намудҳои асосии экструдерҳоро фаҳмед: як винт, дугона, ва махсусгардонида шудааст. Ҳар як намуд дорои манфиатҳои беназирест, ки ба истеҳсолот таъсир мерасонад.
- Экструдерҳои дувинтӣ самаранокии олии омехта ва назорати дақиқи ҳароратро пешниҳод мекунад, кам кардани партови моддӣ нисбат ба моделҳои як-винта.
- Single-screw extruders are cost-effective and reliable for simple tasks but struggle with complex formulations and high filler loads.
- Choose twin-screw extruders for high-quality color and additive masterbatch production. Their design ensures uniform dispersion and consistent product quality.
- Consider throughput when selecting an extruder. Twin-screw models generally provide higher throughput, making them ideal for scaling up production.
- Evaluate maintenance needs and operational costs. Single-screw extruders require less maintenance, while twin-screw models may incur higher costs but offer better performance.
- Match the extruder to your material needs. Different polymers and additives require specific extruder capabilities for optimal processing.
- Invest in high-performance extruders for demanding applications. Арзиши ибтидоӣ аз ҳисоби баланд бардоштани самаранокӣ ҷуброн карда мешавад, кам кардани партовҳо, ва баланд бардоштани сифати махсулот.
Намудҳои Masterbatch Extruder
Экструдери яквинти

Вижагиҳо
Ман аксар вақт бо экструдерҳои як-винт оғоз мекунам, вақте ки ба ман содда ва эътимод лозим аст. Ин мошинҳо барои интиқол як винти гардишкунандаро дар дохили баррели тафсон истифода мебаранд, гудохта, ва полимерро шакл диҳед. Ин раванд аз хосиятҳои фрикционии мавод вобаста аст. Вакте ки ман бо пеллетхо кор мекунам, самаранокии интиқол баланд боқӣ мемонад. Аммо, бо хокахо, Ман коҳиши самаранокиро мушоҳида мекунам. Якрангии пластикӣ мисли мошинҳои пешрафта он қадар қавӣ нест. Ман тақсимоти васеътари вақти истиқоматро мебинам, ки ин баъзан боиси дар гармй вайрон шудани материалхои хассос мегардад.
| Характеристика | Экструдери яквинти | Экструдери дугона |
|---|---|---|
| Самаранокии интиқол | Вобаста ба хосиятҳои фрикционии мавод; қатраҳо бо хокаҳо | Ҷойивазкунии мусбӣ баландро таъмин мекунад, устувор, ва интиқоли пайваста |
| Якрангии пластикӣ | Якрангии пластикии нисбатан сусттар | Пластификатсияи якхела ва самараноктар |
| Мутобиқати барнома | Барои гомогенизатсияи баланд ё боркунии пуркунандаи баланд мувофиқ нест | Идеалӣ барои омехта ва тағир додани омехтаи аъло |
| Тақсимоти вақти истиқомат | васеътар; хатари таназзули гармӣ | танг; ҳама маводҳо таърихи коркарди якхеларо мегузаранд |
| Самаранокии иқтисодӣ | Иқтисодӣ ва боэътимод барои пелетҳои стандартӣ | Пешсафи формулаҳои мураккаб ва якрангии баланди маҳсулот |
| Ҳолатҳои истифодаи идеалӣ | Обшавии, яксон кардан, бе омехтаи мураккаб шакл додан | Коркарди хокаҳо, фоизи баланди пуркунанда, маводҳои ба гармӣ ҳассос |
Афзалиятҳо
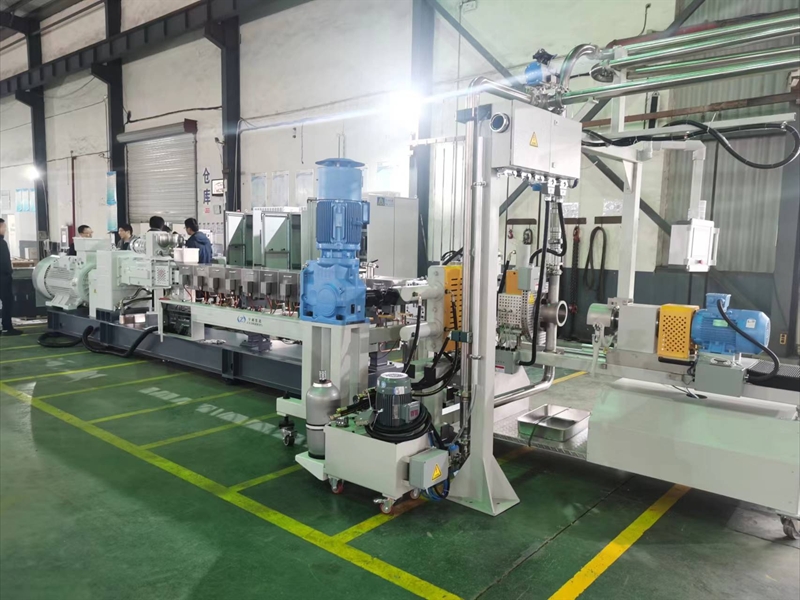
Ман экструдерҳои яквинтиро барои камхарҷ ва кори мустақим интихоб мекунам. Нигоҳдорӣ паст боқӣ мемонад, ва операторони навро зуд тайёр карда метавонам. Ин экструдерҳо барои маводи часпакии паст то миёна хуб кор мекунанд. Ман онҳоро махсусан дар амалиёти хурдтаре муфид меёбам, ки буҷет ва соддагӣ муҳимтар аст.
Маҳдудиятҳо
Экструдерҳои яквинд бо гомогенизатсияи баланд ва боркунии пуркунандаи баланд мубориза мебаранд. Вақте ки ман ба омехтаи дақиқ ниёз дорам ё бо формулаҳои мураккаб кор кунам, Ман маҳдудиятҳои онҳоро мебинам. Тақсими васеътари вақти истиқомат баъзан боиси таназзули гармӣ мегардад, ки ба сифати махсулот таъсир мерасонад. Онҳо мисли дигар навъҳо хок ё маводи ба гармӣ ҳассосро коркард намекунанд.
Барномаҳо
Ман экструдерҳои яквинтиро асосан барои гудохтан истифода мебарам, яксон кардан, ва шакл додани донаҳои пластикии стандартӣ. Онҳо дар хатҳои хурдтари истеҳсоли мастер-батчҳо аз сабаби соддагӣ ва хароҷоти нигоҳдории камтар бартарӣ доранд. Ҳиссаи онҳо дар бозор назаррас боқӣ мемонад, махсусан дар амалиётҳое, ки таркиби пешрафта ё мундариҷаи пуркунандаи баландро талаб намекунанд.
Экструдери дугона
Вобастагӣ
Вақте ки ба ман лозим аст омехта ва парокандагии олӣ, Ман ба экструдерҳои дугонаи буранда муроҷиат мекунам. Тарҳи байниҳамдигарӣ маънои онро дорад, ки винтҳо ба ҳам мепайванданд, ба вучуд овардани куввахои мустахками буриш ва хамиркунанда. Ин насб самаранокии баланди омехта ва паҳншавии якхелаи иловаҳоро таъмин мекунад. Ман ба ин намуд барои вазифаҳои мураккаби пуршиддат такя мекунам.
Набудани байниҳамдигарӣ
Экструдерҳои дугонаи винтӣ ба ҳам намепайвандад, муҳити нисбатан мулоимтарро пешниҳод мекунанд. Бурдаҳо ба ҳам намеоянд, ки мубодилаи моддиро бе кандашавии зиёдатй пурзур мекунад. Ман ин тарҳро истифода мебарам, вақте ки ман мехоҳам аз таҳқир кардани полимерҳои ҳассос канорагирӣ кунам.
Ко-ротатсия
Экструдерҳои дугонаи винти якҷоя гардишкунанда доранд, ки ҳарду винт дар як самт гардиш мекунанд. Ин конфигуратсия самаранокии баланди омехтаро таъмин мекунад ва барои паҳншавии яксони пигментҳо ва иловаҳо беҳтарин аст. Ман аксар вақт моделҳои муштаракро барои барномаҳои серталаби masterbatch интихоб мекунам.
Муқобил гардиш
Экструдерҳои дугонаи винти зидди гардишкунанда винтҳо доранд, ки ба самтҳои муқобил гардиш мекунанд. Ин тарҳ ҳангоми татбиқи буриши поёнӣ қувваҳои интиқолдиҳандаи қавӣ тавлид мекунад. Ман мошинҳои зидди гардишро барои маводҳои ҳассос ва барномаҳои фишори баланд истифода мекунам.
Ду-марҳила
Экструдерҳои ду марҳилаи дугона профилҳои буранда ё минтақаҳои коркарди гуногунро муттаҳид мекунанд. Ман инро вақте истифода мебарам, ки ман бояд формулаҳои мураккабро идора кунам ё ба хосиятҳои мушаххаси маҳсулот ноил шавам. Тарҳрезии ду марҳила ба ман имкон медиҳад, ки ҳар як марҳиларо барои обшавӣ оптимизатсия кунам, омехта кардан, ё вентилятсия.
Ҷадвал: Намудҳои экструдерҳои дугона ва бартариҳои беназири онҳо
| Навъи Extruder | Манфиатҳои беназир барои истеҳсоли Masterbatch |
|---|---|
| Интермешингҳои муштарак | Самаранокии баланди омехта, беҳтарин барои пайвастагиҳои пуршиддат ва паҳншавии яксон |
| Мубориза бар зидди гардиш | Қувваҳои қавӣ, мувофиқ барои барномаҳои фишори баланд |
| Набудани байниҳамдигарӣ | Коркарди нармтар, мубодилаи моддиро вусъат медихад |
| Параллел | Омезиши аъло ва гомогенизатсия, беҳтарин барои паҳншавии якхела |
| Конусӣ | Назорати беҳтари фишор ва буриш, барои масолехи часпаки баланд мувофик аст |
Нақши пуркунандаи Masterbatch
Ман ба extruders мехи печдор дугоник такя истеҳсоли пуркунандаи masterbatch. Қобилиятҳои олии омехта ва парокандакунии онҳо кафолат медиҳанд, ки пуркунандаҳо дар тамоми полимер яксон паҳн мешаванд. Тарҳрезии муштараки даврзананда ба даст меояд бар 95% якрангии омехта, ки барои masterbatch пурсифати пуркунанда муҳим аст. Ман дидам, ки иқтидори истеҳсолӣ афзоиш ёфтааст 40% ва истеъмоли энергия кам мешавад 22% пас аз гузаштан ба экструдерҳои пешрафтаи дугона. Фосилаи нигоҳдорӣ дароз мешавад, ва барои таъмир кам вакту маблаг сарф мекунам.
Нақши PP Masterbatch
Вақте ки ман PP masterbatch истеҳсол мекунам, Ман экструдерҳои винти дугонаро барои нигоҳ доштани кори мӯътадил дар ҳарорати баланди коркард истифода мебарам. Назорати дақиқи ҳарорат аз тағирёбии ранг ва таназзул пешгирӣ мекунад. Ман ба стандартҳои қатъии саноат мувофиқат мекунам, махсусан барои махсулоти навъи автомобили. Мастербатч, ки ман истеҳсол мекунам, аз сертификатсия мегузарад ва ба талаботи истеҳсолкунандагони асосӣ ҷавобгӯ аст.
Маслиҳат: Экструдерҳои дугонаи винт пайваста кор мекунанд, ки бекористиро кам мекунад ва баланд бардоштани самаранокии энергия. Ман инчунин микрокомплектҳоро барои озмоишҳои партияи хурд истифода мебарам, кам кардани партови моддй ва Р&D хароҷот.
Экструдерҳои махсусгардонидашуда
Мулти-винт
Барои барномаҳои беназири masterbatch, Ман баъзан экструдерҳои бисёр-винтдорро истифода мебарам. Дар ин машинахо зиёда аз ду винт мавчуд аст, ки интенсивии омехта ва хосилнокии мехнатро зиёд мекунад. Ман онҳоро барои формулировкаҳои пуркардашуда ё махсуси masterbatch интихоб мекунам.
Сайёра
Экструдерҳои сайёра як винти марказиро истифода мебаранд, ки бо якчанд винтҳои сайёра иҳота шудаанд. Ин тарҳ намунаҳои омехтаи мураккабро эҷод мекунад. Ман экструдерҳои сайёраро истифода мебарам, вақте ки ман ба дисперсияи истисноии пигментҳо ё иловаҳо дар мастер-батчи махсус ниёз дорам.
Ҳамкор
Экструдерҳои хамиркунанда ҳаракатҳои гардишкунанда ва чархзанандаро муттаҳид мекунанд. Ман онҳоро барои коркарди маводҳои ба гармӣ ҳассос ё ба буридани ҳассос истифода мебарам. Амали хамиркунии нарм таназзулро пешгирӣ мекунад ва сифати пайвастаи маҳсулотро таъмин мекунад.
Истифодаи Niche
Экструдерҳои махсус мушкилотеро ҳал мекунанд, ки мошинҳои стандартӣ наметавонанд. Аммо, Ман бо мушкилоте, аз қабили кашиши баланди дохилӣ рӯ ба рӯ мешавам, ҷараёни обшавии номувофиқ, ва тағирёбии фишор. Парокандагии суст метавонад боиси нуқсонҳои визуалӣ ва хосиятҳои номувофиқи механикӣ гардад. Нигоҳ доштани шароити гармидиҳии устувор барои пешгирӣ кардани таназзул ва қатъшавии раванд муҳим аст. Ман экструдерҳои махсусро барои masterbatch ранг истифода мебарам, иловаҳои махсус, ва барномаҳои серталаб, ки дар он экструдерҳои стандартӣ кӯтоҳанд.
Masterbatch Production Differences
Намоиш
Ҳаҷми интиқол
When I evaluate masterbatch production, throughput stands out as a key performance metric. Throughput measures how much material I can process in a given time. I notice that single-screw extruders usually deliver lower throughput. Экструдерҳои дувинтӣ, аз тарафи дигар, achieve гузариши баландтар due to their advanced screw design and positive displacement action. Specialized extruders, such as multi-screw or planetary models, can push throughput even further for demanding applications.
| Навъи экструдер | Ҳаҷми интиқол | Mixing Quality |
|---|---|---|
| Як винт | Сатҳи пасти интиқол | Омезиши маҳдуд |
| Дугона винт | Қобилияти баландтар | Омезиши олӣ |
This table shows how the choice of extruder directly affects the speed and efficiency of masterbatch production. When I need to scale up, I always consider the throughput advantage of twin-screw and specialized extruders.
Mixing Quality
Mixing quality defines the uniformity of pigment and additive distribution in masterbatch. Ман мефаҳмам, ки экструдерҳои як-винт омехтаи асосии тақсимотиро таъмин мекунанд, ки барои формулахои оддй кор мекунад. Аммо, вакте ки ман дисперси хушсифатро талаб мекунам, махсусан барои ранг ё masterbatch иловагӣ, Ман ба экструдерҳои дугона такя мекунам. Блокҳои хамиркунандаи онҳо ва унсурҳои баръакс омехтаи олӣ эҷод мекунанд. Экструдерҳои махсусгардонидашуда метавонанд омехтаро барои барномаҳои чароғдонӣ боз ҳам такмил диҳанд.
Шарҳ: Сифати олитарини омехта дар экструдерҳои дугона ба тақсимоти пайвастаи ранг ва моликият оварда мерасонад, ки барои истехсоли сермахсули устохо зарур аст.
Мутобиқати моддӣ
Фасли моддӣ ба он ишора мекунад, ки экструдер полимерҳо ва иловаҳои гуногунро то чӣ андоза хуб идора мекунад. Ман аксар вақт доираи васеи маводҳоро коркард мекунам, аз полиолефинхои стандартй то пластмассахои инженерй. Экструдерҳои дувинтӣ, махсусан навъхои ко-торшаванда, баландтарин чандирии пешниҳод. Онҳо ба ман имкон медиҳанд, ки тарҳи бурандаро танзим кунам, назорати ҳарорат, ва суръати гардиш барои ҳар як давраи истеҳсоли masterbatch.
| Хусусият | Тавсифи |
|---|---|
| Назорати ҳарорат | Системаҳои дақиқи баланд ҳарорати мӯътадилро дар қисмҳои гармидиҳӣ барои талаботҳои раванд таъмин мекунанд. |
| Тарҳрезии винт | Пластификатсияи хуб ва ҷараёни обшавии якхела муҳим аст; диаметрҳои калонтар маводи бештарро коркард мекунанд, аммо истеъмоли энергияро зиёд мекунанд. |
| Суръати гардиш | Назорати дақиқ лозим аст; суръати баландтар самаранокии онро беҳтар мекунад, аммо метавонад ба фарсудашавӣ ва гармии аз ҳад зиёд оварда расонад. |
| Навъи экструдер | Экструдерҳои дугона, махсусан навъхои ко-торшаванда, бо сабаби қобилиятҳои омехта ва пластикӣ барои Masterbatch PET бартарӣ доранд. |
| Конфигуратсияҳои махсус | Барои Masterbatch ҳосили баланд ё махсус PET, мумкин аст, ки сохторҳои беназири винтӣ зарур бошанд. |
Ман ин параметрҳоро барои оптимизатсияи иҷрои ҳар як партияи истеҳсолии masterbatch танзим мекунам, таъмини натиҷаҳои беҳтарин ҳам барои masterbatch иловагӣ ва masterbatch пуркунанда.
Нигоҳдорӣ & Арзиш
Эҳтиёҷоти нигоҳдорӣ
Талаботи нигоҳдорӣ дар байни намудҳои экструдерҳо ба таври васеъ фарқ мекунанд. Экструдерҳои яквинд хароҷоти нигоҳдории камтар доранд, дар бораи 30% аз хисоби миёнаи саноат пасттар аст. Тарҳрезии оддии онҳо маънои камтари қисмҳои хидматрасониро дорад. Экструдерҳои дувинтӣ, бо анборҳои печдор ва ҷузъҳои модулии худ, тез-тез ва устокорона нигохубин карданро талаб мекунанд. Экструдерҳои махсус аз сабаби конфигуратсияҳои беназири худ метавонанд таваҷҷӯҳи бештарро талаб кунанд.
| Хусусият | Экструдери яквинти | Экструдери дугона |
|---|---|---|
| Хароҷоти нигоҳдорӣ | 30% камтар аз миёнаи саноат | Комплекс |
| Истифодаи энергия | 15% пасттар | Баланд (Механикӣ) |
| Арзиши ибтидоӣ | Поёнтар | Баландтар |
Ман ҳамеша ин эҳтиёҷоти нигоҳубинро ҳангоми банақшагирии истеҳсоли дарозмуддати мастер-батч ҳисоб мекунам.
Хароҷоти амалиётӣ
Арзиши амалиётӣ истифодаи энергияро дар бар мегирад, мехнат, ва масолехи сермасриф. Экструдерҳои ягонаи винт дар бораи истифода мебаранд 15% назар ба моделҳои дугона энергия камтар аст. Аммо, экструдерҳои дугона-винда самаранокии баландтари омехта ва чандирии равандро пешниҳод мекунанд, ки сарфи бештари энергияи онхоро аз хисоби кам кардани исрофкорй ва бехтар намудани сифати махсулот пурра карда метавонад. Экструдерҳои махсус аксар вақт хароҷоти баландтарини амалиётӣ доранд, вале онхо барои ичрои вазифахои душвори истехсолии мастер-батч корнамоии бемислу монанд ба даст меоранд.
Эътимоднокӣ
Эътимод дар истеҳсоли masterbatch аз сифати ҷузъҳо вобаста аст, дақиқии истеҳсолот, ва тарҳрезии механикӣ. Ман экструдерҳоро бо интихоб мекунам ҷузъҳои премиум, ба монанди моторҳои Siemens ё ABB ва қуттиҳои редукторҳои дақиқ. Истеҳсоли қатъӣ ва назорати сифат фарсудашавиро коҳиш медиҳад ва мӯҳлати хидматро дароз мекунад. Сохтмони вазнин ва маржаҳои тарроҳии консервативӣ кори боэътимодро таъмин мекунанд, хатто дар шароити зурталаб.
| Аспект | Тавсифи |
|---|---|
| Интихоби компонентҳои баландсифат | Компонентҳои премиум аз истеҳсолкунандагони бонуфуз эътимодро баланд мебардоранд, паст кардани сатҳи нокомӣ, ва дароз кардани мӯҳлати хидмат. Моторҳо аз Siemens ё ABB ва қуттиҳои редукторҳои дақиқ намунаҳои интихоби баландсифат мебошанд. |
| Назорати қатъии истеҳсолот ва сифат | Коркарди дақиқ ва назорати қатъии сифат кафолат медиҳад, ки ҷузъҳо ба мушаххасот мувофиқат кунанд, кам кардани фарсудашавй ва дароз кардани мухлати хизмат. Санҷиши васеъшуда мушкилоти эҳтимолиро пеш аз интиқол муайян мекунад. |
| Тарҳрезии механикии мустаҳкам | Маржаҳои тарроҳии консервативӣ ва сохтмони вазнин фишори механикиро кам мекунанд ва кори боэътимодро дар шароити душвор таъмин мекунанд, ба умри умумии экструдерхо мусоидат мекунад. |
Ман дидам, ки сармоягузорӣ ба экструдерҳои боэътимод бо шикастани камтар ва фосилаҳои дарозтари хидмат пардохт мекунад, ки барои истехсо-ли пай дар паи мастер-бача ахамияти калон дорад.
Таъсири истеҳсолот
Паҳншавии ранг
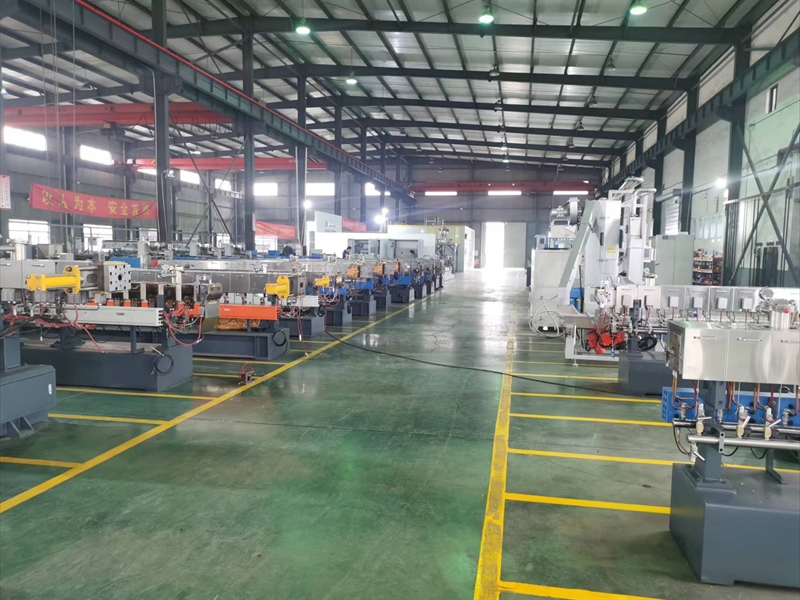
Парокандашавии ранг натиҷаи бевоситаи сифати омехта мебошад. Экструдерҳои яквинд омехтаи асосии тақсимотиро таъмин мекунанд, ки якрангии рангро махдуд карда метавонад. Экструдерҳои дувинтӣ, бо геометрияи винти пешрафтаи худ ва минтақаҳои буриш, ба дисперси аълои ранг ноил шавед. Ин қобилият барои истеҳсоли рангҳои баландсифати masterbatch муҳим аст, ки дар он хатто носозгорихои майда-чуйда ба нуксонхои намоён оварда расонда метавонанд.
| Навъи экструдер | Қобилияти омехта | Хусусиятҳои тарроҳӣ |
|---|---|---|
| Як-винт | Омезиши асосии дистрибутив, қобилияти маҳдуди пароканда | Муносиб барои формулаҳои оддӣ бо хокаҳои хуб пароканда. |
| Дугона-винт | Омехтаи олӣ аз ҳисоби блокҳои хамир ва унсурҳои баръакс | Барои паҳншавии босифати пигментҳо ва пуркунандаи функсионалӣ бартарӣ дода мешавад. |
| Параметрҳои асосии тарҳрезӣ | Таъсири дисперсия | Геометрияи винт, Таносуби L/D, минтақаҳои буриш, ва профили ҳарорати баррел барои ноил шудан ба паҳншавии якхела муҳиманд. |
Ман ҳамеша ба ин параметрҳои тарроҳӣ диққати ҷиддӣ медиҳам, то ба ҳадди аксар расонидани кор дар истеҳсоли masterbatch.
Тақсимоти иловагӣ
Тақсимоти изофӣ самаранокии masterbatch функсионалии муайян мекунад. Экструдерҳои дугона дар пароканда кардани иловаҳои баробар бартарӣ доранд, ба шарофати тарҳи винти модулии онҳо ва назорати дақиқи ҳарорат. This ensures that every pellet contains the right amount of additive, which is crucial for additive masterbatch performance. Single-screw extruders may struggle with complex formulations, leading to uneven distribution and inconsistent product properties.
Product Properties
The final properties of masterbatch depend on the performance of the extruder. Superior mixing and precise temperature control in twin-screw and specialized extruders result in masterbatch with consistent mechanical, гармӣ, and optical properties. I have found that these extruders help me meet strict industry standards, especially for automotive, бастабандӣ, and medical applications.
Маслиҳат: For demanding masterbatch production, I always recommend investing in high-performance extruders. The benefits in throughput, mixing quality, and product consistency far outweigh the initial cost.
Choosing Your Masterbatch Extruder
Material Needs
Намудҳои полимерҳо
Вақте ки ман а masterbatch extruder, I always start by considering the types of polymers I plan to process. Each polymer has unique melt characteristics and viscosity. Барои намуна, high-viscosity filler masterbatches require higher torque and more robust extruders than standard color masterbatches. I match the equipment to the polymer’s demands to avoid processing issues.
| Омил | Тавсифи |
|---|---|
| Иқтидори истеҳсолӣ | Equipment sizing must match throughput rate specifications with expected demand. |
| Хусусиятҳои моддӣ | High-viscosity filler masterbatches require higher torque extruders than standard color masterbatches. |
| Quality Requirements | Precision levels needed across feeding, омехта кардан, and pelletizing systems are determined by quality standards. |
| Budget Constraints | Balancing capital investment against operational efficiency is crucial. |
| Equipment Parameters | Танзимоти ҳарорат ва системаҳои ғизодиҳӣ бояд барои намудҳои гуногуни masterbatches оптимизатсия карда шаванд. |
Мутобиқати иловагӣ
Ман ҳамеша мутобиқати экструдерро бо иловаҳои истифодашавандаро тафтиш мекунам. Дар интихоби намуди экструдер ба омехта таъсир мерасонад, пластикӣ, ва пароканда кардани иловаҳо. Ин омилҳо барои фаъолият ва устувории masterbatch изофӣ муҳиманд. Ман ҳароратро танзим мекунам, суръати винт, ва фишори бозгашт барои ба даст овардани натиҷаҳои беҳтарин. Экструдерҳои дугонаи винт омехта ва пластикиро беҳтар мекунанд, бехтар пахн шудани ило-вахоро таъмин намуда, сифати умумии мастер-батчи иловагиро бехтар мекунад.
- Устувории сифат аз якрангии дисперсия ва мувофиқати андозаи зарраҳо вобаста аст.
- Сатҳи мутобиқати иҷроиш бояд ба стандартҳои саноатӣ мувофиқ бошад.
- Самаранокии истеҳсолот бо танзимоти дурусти экструдер ва раванд беҳтар мешавад.
Миқёси истеҳсолот
Маҷмӯаи хурд
Барои истеҳсоли партияи хурд ё санҷиши зуд-зуд, Ман лаборатория ё микроэкструдерҳоро истифода мебарам. Ин машинахо коркарди байни 0.25 кг/соат ва 150 кг/соат. Микроэкструдерҳо ба ман дар кам кардани партовҳо кӯмак мекунанд, махсусан хангоми кор бо иловахои гаронбахо ё полимерхои махсус. Мошинҳои миқёси пилотӣ барои истеҳсоли намунавӣ ва озмоишҳои пеш аз тиҷоратӣ беҳтаринанд.
Миқёси калон
Вақте ки ман калонтар мекунам, тамаркуз мекунам талаботи баромад, хусусиятҳои моддӣ, ва эҳтиёҷоти раванд. Экструдерҳои дугонаи винтӣ истеҳсоли васеъмиқёси иловагии мастер-батчро самаранок идора мекунанд. Ман мувофиқат мекунам энергияи махсуси механикӣ (КХМ) барои таъмини сифати устувори маҳсулот саҳм гузоштаанд.
Параметри калидӣ, ки барои васеъ кардани TSEs истифода мешавад, энергияи мушаххаси механикӣ мебошад (КХМ) вуруди раванд. КХМ энергияро барои як воҳиди масса таъмин мекунад, ки аз муҳаррики гардонандаи экструдер тавассути винтҳо ва ба таркиби коркардшаванда интиқол дода мешавад.. КХМ инчунин метавонад ба хосиятҳои маҳсулоти ниҳоӣ таъсир расонад, so matching SME can also help to ensure product quality.
Desired Properties
Color Consistency
I rely on additives to achieve ранги мувофиқ in plastic products. Proper pigment dispersion prevents shade variations and enhances visual appeal. Twin-screw extruders give me the control I need for uniform color in additive masterbatch.
Хусусиятҳои механикӣ
Fillers like calcium carbonate modify mechanical properties such as stiffness and strength. I select the extruder that balances performance and cost while maintaining excellent processing characteristics in additive masterbatch.
Стандартҳои сифат
I always set quality requirements before choosing equipment. Precision in feeding, омехта кардан, and pelletizing ensures I meet industry standards for additive masterbatch and filler masterbatch. I avoid common mistakes by carefully controlling feeding section temperature, plasticizing and homogenizing temperatures, ва меъёри ғизо.
| Омил | Тавсифи |
|---|---|
| Иқтидори истеҳсолӣ | Drives equipment sizing decisions to match throughput rate specifications with expected demand. |
| Хусусиятҳои моддӣ | High-viscosity filler masterbatches require higher torque extruders than standard color masterbatches. |
| Quality Requirements | Determine precision levels needed across feeding, омехта кардан, and pelletizing systems. |
| Budget Constraints | Require balancing capital investment against operational efficiency. |
| Production Line Strategy | Ensures components work together efficiently, preventing bottlenecks and maximizing system performance. |
Маслиҳат: I always balance capital investment with operational efficiency. I make sure all production line components work together to prevent bottlenecks and maximize performance.
I see clear differences between extruder types that shape every masterbatch project. My choice depends on fiber characteristics, capacity needs, and environmental standards. Here’s a quick reference:
| Баррасии асосӣ | Тавсифи |
|---|---|
| Fiber Characteristic Matching | Long fibers require high shear dispersing equipment, while short fibers need reduced shear to minimize breakage. |
| Capacity Demand | Small experimental lines (5-50кг/соат) экструдерхои дугонаи бурандаро истифода баред, while industrial lines (500-2000кг/соат) require larger twin-screw extruders. |
| Environmental Requirements | Equipment must comply with wastewater treatment and VOC emission standards. |
- I always check automation levels to control labor costs and production consistency.
- I prioritize energy efficiency for long-term savings.
I recommend exploring new technologies or consulting with experts before making a final decision.
Саволҳои зиёд такрормешуда
What makes twin-screw extruders better for masterbatch production?
ман интихоб мекунам экструдерхои ду-винтдор for their superior mixing, гузариши баландтар, ва чандирӣ. Their design allows me to achieve consistent quality, especially when I produce color masterbatches or filler masterbatches. I see improved efficiency and less material waste compared to single-screw models.
How do I select the right extruder for high-volume production?
I always match the extruder to my production needs. Барои истехсоли махсулоти зиёд, I rely on robust twin-screw extruders. These machines handle demanding output rates and maintain quality. I consider polymer type, additive compatibility, and process requirements before making my decision.
Why is mixing quality important in masterbatch production?
Mixing quality determines how well pigments and additives disperse. I know that poor mixing leads to uneven color and inconsistent properties. High mixing quality ensures every batch meets my standards, especially for color masterbatches and specialty applications.
Can I use the same extruder for both color masterbatches and filler masterbatches?
I often use twin-screw extruders for both types. Their modular design lets me adjust screw elements for different formulations. This flexibility helps me maintain quality and efficiency, whether I produce color masterbatches or filler masterbatches.
What role does extruder design play in multilayer film production?
Extruder design impacts layer uniformity and additive distribution. I use advanced extruders to ensure each layer in multilayer films receives the right masterbatch. This approach guarantees consistent performance and color across all layers.
How do co-rotating twin screw extruders improve efficiency?
Co-rotating twin screw extruders give me better mixing and higher throughput. Their design reduces downtime and energy use. I see greater efficiency and more reliable production, especially when I need to meet strict quality standards.
What challenges might I face with specialized extruders?
Specialized extruders can present challenges like higher maintenance and complex operation. I address these by following strict maintenance schedules and training my team. I use these machines for unique masterbatch production tasks that standard extruders cannot handle.
Are there tips for maintaining quality in high-volume production?
I monitor process parameters closely. I use automated systems to control feeding, омехта кардан, ва пеллетизатсия. Regular equipment checks help me maintain consistent quality, even during high-volume production runs.