

Пеллетизатори пластикӣ чӣ гуна кор мекунад? 2026
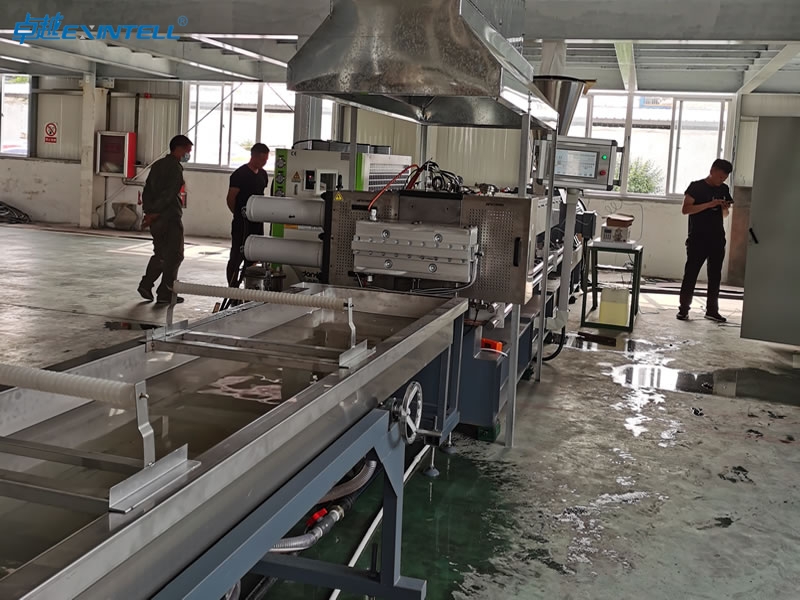
Пеллетизатори пластикӣ партовҳои пластикӣ ё ашёи хомро ба он табдил медиҳад донаҳои якхела тавассути як қатор қадамҳои хуб муайяншуда. Шумо бо ғизо оғоз мекунед, ки пластмасса ба дастгох медарояд. Система маводро об мекунад, ифлосҳоро филтр мекунад, ва онро ба воситаи қолаб тела медиҳад, то риштаҳои пайваста ба вуҷуд ояд. Хунуккунӣ риштаҳоро мустаҳкам мекунад, ва баъд корди даврзананда онҳоро ба донаҳои дақиқ мерезад. Ҳар як марҳила сифат ва мувофиқати ниҳоиро ташаккул медиҳад.
|
Қадам |
Тавсифи |
|---|---|
|
Хӯрок додан |
Партовҳои пластикӣ ба воситаи бункер ба мошин ворид карда мешаванд, ки навъхои гуногуни пластмассаро дарбар мегирад. |
|
Обшавии |
Пластмасса дар экструдер яксон тафсон ва гудохта мешавад, ба марҳилаи оянда омода кардани он. |
|
Экструдсия |
Пластмассаи гудохташуда маҷбур мешавад, ки риштаҳоро эҷод кунад, муайян кардани шакл ва андозаи пеллет. |
|
Хунуккунӣ |
Рангҳо хунук карда мешаванд, мустаҳкам кардани онҳо барои буридан. |
|
Буридан |
Рагҳои хунукшуда бо корди даврзананда ба донаҳои якхела бурида мешаванд, барои барномаҳои мушаххас танзимшаванда. |
Роҳҳои асосӣ
-
Пеллетизаторҳои пластикӣ партовҳоро табдил медиҳанд ба донаҳои якхела тавассути як қатор қадамҳо: таъом додан, об шудан, филтр кардан, экструдсия, хунуккунӣ, ва буридан.
-
Ғизодиҳии мунтазам ва назорати дақиқи ҳарорат барои ба даст овардани донаҳои баландсифат ва пешгирии камбудиҳо муҳим аст.
-
Намудҳои гуногуни пеллетизаторҳо, монанди ришта ва зери об, ба масолех ва эхтиёчоти гуногуни истехсолй конеъ гардонанд, ба шакл ва сифати пеллет таъсир мерасонад.
-
Филтратсияи самараноки пластикии гудохта ифлосҳоро хориҷ мекунад, таъмини пеллетҳои ҳамвор ва якхела ҳангоми муҳофизати таҷҳизот.
-
Усулҳои хунуккунӣ, аз ҷумла ҳалқаи об ва хунуккунии зериобӣ, ба сифати пилла ва самараи истехсолот хеле таъсир мерасонад.
-
Нигоҳдории мунтазам ва мониторинги таҷҳизот ба пешгирии мушкилоти умумӣ, ба монанди ғизодиҳии нобаробар ва филтрҳои басташуда кӯмак мекунад.
-
Тадбирхои назорати сифат, аз он ҷумла дуруст интихоб ва тафтиш, таъмин намудани он ки пелетхо ба хам мувофик бошанд стандартҳои саноатӣ ва нигоҳ доштани мутобиқати.
-
Бастабандии дуруст ва нигоҳдории донаҳоро аз намӣ ва ифлосшавӣ муҳофизат мекунад, таъмини сифати баланди онҳо барои истифода дар оянда.
Шарҳи равандҳои пеллетизатори пластикӣ
Пеллетизатори пластикӣ чист?
Шумо як пеллетизатори пластикиро барои табдил додани пластикии хом ё маводи такрорӣ ба гранулаҳо бо андоза ва шаклҳои дақиқ истифода мебаред. Ин мошин ҳароратро назорат мекунад, фишор, ва суръати гардиш барои ба даст овардани натиҷаҳои пайваста. Мошини пеллетизатсияи пластикӣ пластмассаи истихрочшударо ба гранулахои алохида мерезад, таъмин намудани андозаи стандартикунонидашуда барои коркарди минбаъда. Шумо барои идоракунии беайбӣ ба ин таҷҳизот такя мекунед, хусусиятҳои рӯизаминӣ, ва андозаи ҳар як зарра. Принсипи кори гранулятори пластикӣ гудохтани пластикро дар бар мегирад, филтр кардани ифлосиҳо, ва ташаккули донаҳои якхела тавассути идоракунии бодиққат шароити дохили агрегат.
-
Пластмассаи экструдсияшударо ба гранулаҳои инфиродӣ мерезад.
-
Андозаи устуворро барои коркарди минбаъда дар истеҳсолот таъмин мекунад.
-
Рӯйҳои пайвастаи пластикии гудохташударо ба гранулаҳо табдил медиҳад андозаи якхела.
-
Ҳамчун ашёи хоми стандартӣ барои қолаби сӯзандору ва экструзияи филм хизмат мекунад.
Қадамҳои асосӣ дар пеллетизатсия
Шумо як қаторро пайгирӣ мекунед қадамҳо ҳангоми кор кардани пеллетизатори пластикӣ. Ҳар як марҳила сифат ва мувофиқати маҳсулоти ниҳоиро ташаккул медиҳад. Дар ин ҷо як ҷараёни муқаррарии кор аст:
-
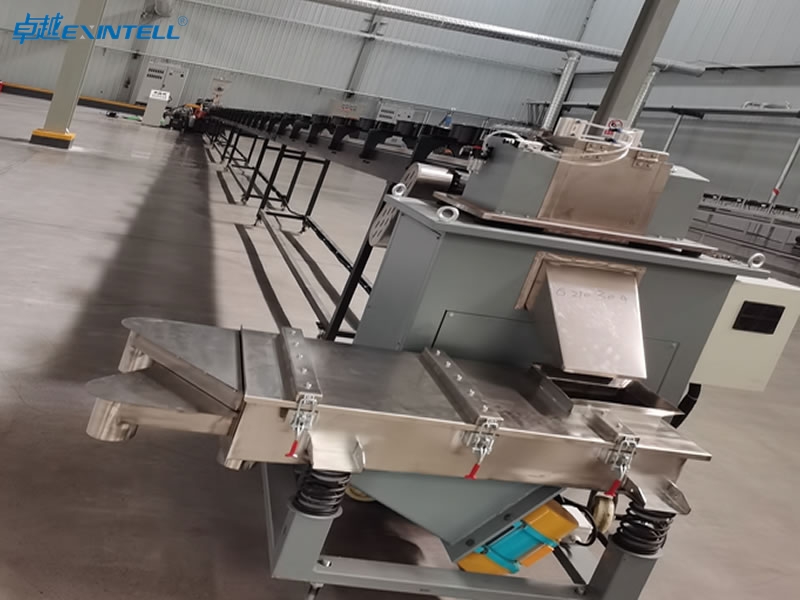
Хӯрок додан & пеш аз табобат: Шумо ашёи хомро тавассути бункер ё ғизодиҳанда ворид мекунед. Пеш аз коркард зичии массаро зиёд мекунад ва маводро барои гудохтан омода мекунад.
-
Обшавии & ташаккули пластикӣ: Шумо бо истифода аз экструдер гармӣ ва буриданро истифода мебаред. Ин қадам як ҷараёнро ба даст меорад ва пластикро барои филтратсия омода мекунад.
-
Филтрҳои гудохта: Шумо пластикаи гудохтаро филтр мекунед, то ифлоскунандаҳоро тоза кунед. Маводи тоза сифати баландро таъмин мекунад.
-
Экструзияи мурда & буридан: Шумо гудохтаи филтршударо бо истифода аз механизми чӯб ва буридан ба донаҳо ташкил медиҳед.
-
Хунуккунӣ & ғизо: Шумо донаҳоро хунук мекунед ва сипас хушк мекунед ё барои истифодаи оянда нигоҳ доред.
Маслиҳат: Ғизодиҳии мунтазам ва назорати дақиқи ҳарорат ба шумо барои ноил шудан ба андозаи якхелаи пелет ва пешгирии камбудиҳо кӯмак мекунад.
Шумо метавонед аз якчанд намуди таҷҳизоти pelletizing интихоб кунед, ҳар яки онҳо барои мавод ва шаклҳои гуногун мувофиқанд. Дар ҷадвали зер имконоти умумӣ нишон дода шудааст:
|
Навъи пеллетизатор |
Беҳтарин Барои |
Шакли пеллет |
Арзиши нисбӣ |
|---|---|---|---|
|
PE, PP, PS - ашёи хоми тоза |
Силиндрӣ |
Кам |
|
|
ПЕТ, ПА, пластмассаи инженерй |
Сферикӣ |
Баланд |
|
|
Пеллетизатори ҳалқаи обӣ |
PE, PP - ифлосшавии мӯътадил |
Линтикуляр/сферикӣ |
Миёна |
Чаро пеллетизатсия муҳим аст
Пеллетизатсия дар коркард ва истеҳсол нақши муҳим дорад. Шумо пластмассаи гудохташудаи такрориро ба донаҳои якхела табдил медиҳед, ки шумо метавонед захира кунед, нақлиёт, ва мисли қатрони бокира аз нав коркард кунед. Ин тағирот имкон медиҳад, ки маводи такрорӣ дубора ба сикли истеҳсолот самаранок ворид шаванд. Шумо аз коркарди осонтар ва беҳтар кардани омехта ҳангоми истеҳсол баҳра мебаред. Маҳсулоти ниҳоӣ иқтисодиёти даврашаклро барои пластмасса тавассути таъмини маводи барқароршуда дастгирӣ мекунад.
-
Пеллетизатсия коркарди ашёи хоми пластикиро осонтар ва самараноктар мекунад.
-
Он дар вақти омехта кардан ва шакл додан натиҷаҳои устуворро таъмин мекунад.
-
Ин раванд тамоми иқтисодиёти даврашаклро барои пластикӣ бо маводи коркардшуда таъмин мекунад.
Ҳангоми пеллетизатсия шумо бо якчанд мушкилот дучор мешавед. Мазмуни баланди намӣ дар пеллетҳо метавонад ба кори сусти механикӣ ва талафоти моддӣ оварда расонад. Барои кам кардани намӣ ба шумо системаҳои муассири хушккунӣ ва интихоби дурусти таҷҳизот лозим аст. Андозаи номунтазами пелетҳо аксар вақт аз механизмҳои нодурусти ғизодиҳӣ ба вуҷуд меояд. Шумо инро бо истифода аз системаҳои дақиқи ғизодиҳӣ ҳал мекунед. Интихоби техника, монанди грануляторе, ки бо парчахои дакик сохта шудааст, ба сифати пеллетхои истехсолшаванда бевосита таъсир мерасонад.
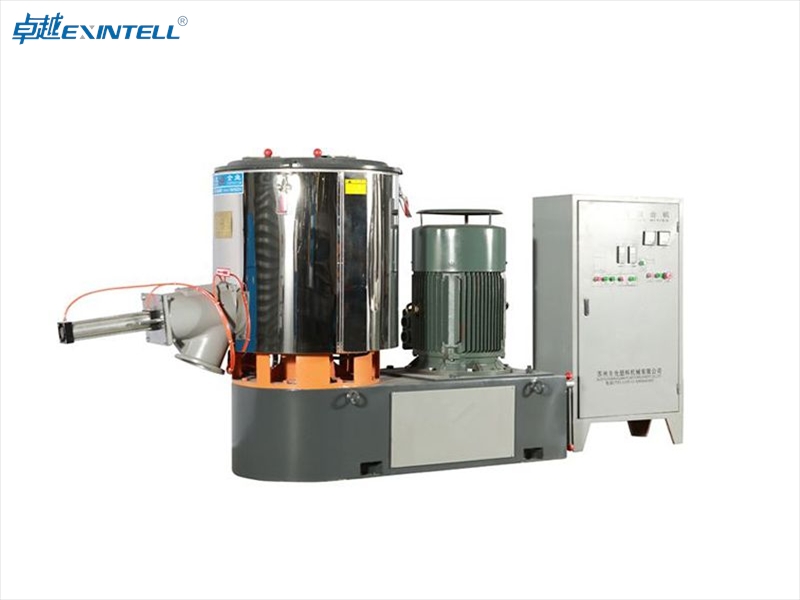
Шумо инчунин пешрафтҳои технологиро мебинед 2026. Экструдерҳои ягонаи винт бо таносуби L / D байни 32:1 ва 38:1 маъмуланд. Конфигуратсияҳои тандемӣ дегазизатсия ва филтратсияро ба ҳадди аксар мерасонанд. Тағирдиҳандаҳои экрани доимӣ имкон медиҳанд, ки филтрро бидуни қатъ кардани истеҳсолот тағир диҳед. Технологияи биметаллӣ устувориро зиёд мекунад, ва экструдерҳои мувозии дугонаи винтӣ, ки якҷоя гардиш мекунанд, тозакунии самараноки ифлоскунандаҳоро пешниҳод мекунанд. Пеллетизаторхои зериобй либоси ягона мебароранд, гранулҳои бе чанг ва фармонфармоии нархи бозфур баландтар.
|
Технология |
Тавсифи |
Манфиатҳо |
|---|---|---|
|
Технологияи биметаллӣ |
Маводҳои пешрафта устувориро зиёд мекунанд |
Муқовиматро аз ҷониби зиёд мекунад 3-5 маротиба |
|
Якҷоя гардиши дугонаи винти параллелӣ |
Ҷойивазкунии мусбат, функсияҳои худтозакунӣ |
Бартарафсозии самараноки ифлоскунандаҳо |
|
Пеллетизатори зериобӣ |
Либоси ягона истеҳсол мекунад, пеллетхои бе чанг |
Нархи баландтари фурӯш, беҳтарин барои пластикаи муҳандисӣ |
Шумо метавонед иқтидорҳои интиқолро аз ҷумла ба даст оред 80 кг/соат зиёд аст 1,000 кг/соат, вобаста ба навъи мошин ва конфигуратсия. Хатҳои сарфакунандаи энергия байни $30,000-$80,000 дар як сол нисбат ба моделҳои камтар самаранок. Дар 2026, истеъмоли энергияи мушаххас барои pelletizers пластикӣ аз 0.25-0.35 кВт/кг, бо конфигуратсияҳои беҳтарин дар синф, ки ба қадри кофӣ паст мерасад 0.20-0.30 кВт/кг.
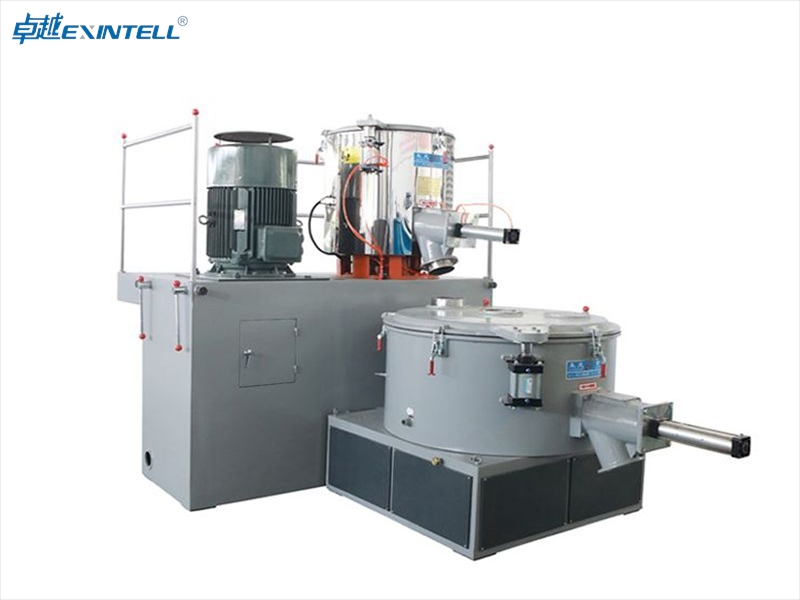
Шарҳ: Стандартизатсияи бисёрқабата ва тарҳҳои нави буранда ба шумо дар коркарди самараноки биопластикҳо ва профилҳои ғайримуқаррарӣ кӯмак мекунанд.
Шумо ба технологияи гранулятор ва гранулятори пластикӣ такя мекунед, то донаҳои якхелаеро, ки ба стандартҳои саноат мувофиқанд, истеҳсол кунед.. Ин раванд кафолат медиҳад, ки шумо захираи боэътимоди истеҳсол ва коркарди дубора доред, ҳам самаранокӣ ва ҳам устувориро дастгирӣ мекунад.
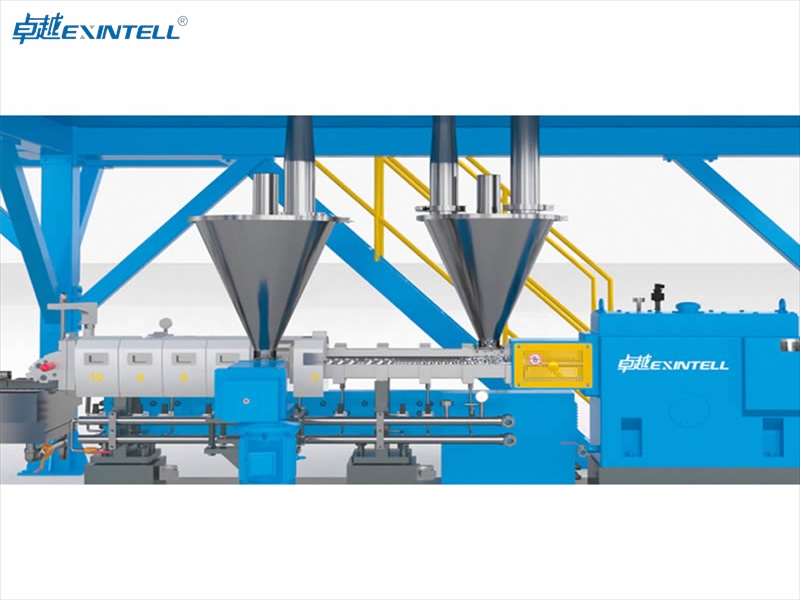
Ғизои пластикӣ
Маводҳои воридотӣ
Шумо оғоз мекунед раванди пеллетизатсия бо интихоби дурусти маводҳои воридотӣ. Шумо метавонед партовҳои пластикиро истифода баред, пластикаи бокира, ё омехтаи ҳарду. Пеш аз он ки шумо ин маводҳоро ба pelletizer пластикӣ ғизо диҳед, онхоро бодиккат тайёр кардан лозим аст. Дар ин ҷо як раванди маъмулии омодагӣ аст:
-
Омодасозии пластикӣ: Шумо пластикаи дубора коркардшударо мешуед ва реза мекунед, то лой ва ифлоскунандаҳоро тоза кунед. Агар лозим бошад, шумо инчунин метавонед маводро гудохта метавонед. Пластмассаи бокира аксар вақт ҳамчун пора ё гранулҳо меояд, барои коркард омода аст.
-
Гудохтан ва экструзия: Шумо пластмассаи тайёршударо дар мошини пластикии пластикӣ гарм мекунед. Экструдер материалро гудохта, ба пеш тела медихад.
-
Буридан: Барои буридани пластмассаи гудохта ба қисмҳои хурд шумо теғҳои даврзананда ё грануляторро истифода мебаред.
-
Хунуккунӣ: Шумо пелетҳоро бо истифода аз ҳаво хунук мекунед, об, ё ҳарду.
-
Хушккунӣ ва скрининг: Шумо донаҳои хунукшударо хушк мекунед ва онҳоро барои таъмини андоза ва сифат якхела кунед.
Шумо бояд ба тозагӣ ва андозаи маводи воридшаванда диққат диҳед. Тоза, партовҳои пластикии хуб омодашуда ба шумо кӯмак мекунад, ки аз камбудиҳо канорагирӣ кунед ва сифати донаҳоро беҳтар кунед.
Механизмҳои ғизодиҳӣ
Шумо ба механизмҳои самараноки ғизодиҳӣ такя мекунед, то пластикро ба системаи пеллетизатсия интиқол диҳед. Ду усули асосӣ ба шумо барои ноил шудан ба ғизои устувор ва назорат кӯмак мекунанд.
Хоппер
Шумо як бункерро барои бор кардани партовҳои пластикӣ ё маводи бокира ба пеллетизатори пластикӣ истифода мебаред. Бункер маводро нигоҳ медорад ва онро бо суръати назоратшаванда мебарорад. Шумо метавонед ҷараёнро ба иқтидори мошини пластикии пластикӣ мувофиқ созед. Хопперҳо аксар вақт сенсорҳоеро дар бар мегиранд, ки сатҳи маводро назорат мекунанд ва монеъ шуданро пешгирӣ мекунанд.
Конвейерхо
Шумо конвейерҳоро барои интиқоли пластикӣ аз анбор ба бункер ё бевосита ба пеллетизатор истифода мебаред. Конвейерхо чараёни муътадили масолехро таъмин намуда, коркарди дастиро кам мекунанд. Шумо метавонед камарро интихоб кунед, винт, ё конвейерхои вибрационй аз руи намуд ва андозаи пластмасса. Конвейерҳо ба шумо кӯмак мекунанд, ки суръати мунтазами ғизоро нигоҳ доред ва халалдоршавиро кам кунед.
Маслиҳат: Шумо бояд системаи гизодихиро мунтазам тафтиш кунед, то ки монеа нашавад ва кори муътадил таъмин карда шавад.
Муҳимияти ғизодиҳии доимӣ
Ба шумо лозим аст ғизодиҳии мунтазам ки пиллаи аълосифат истехсол карда шавад. Гизодихии устувор андозаи якхеларо таъмин мекунад, шакл, ва мазмуни намӣ. Агар шумо ба тағирот дар ғизо иҷозат диҳед, шумо хавфи эҷоди донаҳоеро бо нуқсонҳои рӯизаминӣ ё холӣ доред. Тағйирёбии намӣ метавонад боиси аз даст додани қувваи механикӣ ва ҳатто вайрон шудани таҷҳизот гардад. Сифати ноустувори пеллет барои шумо фурӯш ё истифода бурдани пеллетҳоро дар барномаҳои тиҷоратӣ душвортар мекунад.
-
Андозаи номунтазами пелет метавонад ба он оварда расонад нуқсонҳои рӯизаминӣ ва холӣ.
-
Тағйирёбии миқдори намӣ метавонад боиси аз даст додани қувваи механикӣ ва вайроншавии таҷҳизот гардад.
-
Сифати ноустувори пелет метавонад ба қабули барномаҳои тиҷоратӣ халал расонад.
Шумо бо нигоҳ доштани ғизои мӯътадил мундариҷаи намиро назорат мекунед. Ин қадам барои ноил шудан муҳим аст сифати максималии махсулот. Агар шумо мутобиқати ғизоро сарфи назар кунед, шумо метавонед бо мушкилоти коркарди поёноб рӯ ба рӯ шавед, монанди нуқсонҳои рӯизаминӣ ва камбудиҳои сохторӣ. Шумо ба технологияи гранулятор ва гранулятори пластикӣ такя мекунед, то ба шумо барои ноил шудан ба сифати якхелаи ғизо ва пелет кӯмак расонад..
Гудохтан ва филтратсия
Баррел ва винт экструдер
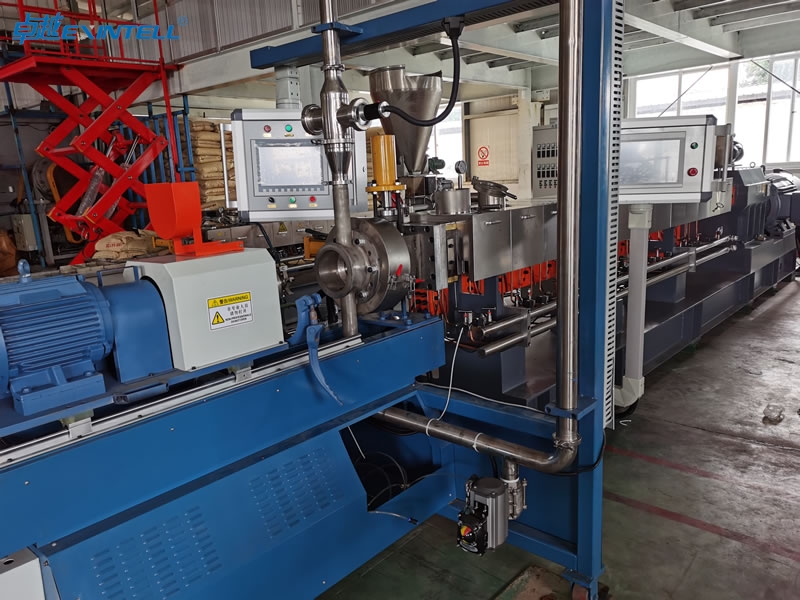
Шумо ба баррели экструдер такя мекунед ва винт мекунед, то партовҳои пластикӣ ё ашёи хомро ба ҳамвор табдил диҳед, обшавии якхела. Бурда дар дохили зарфи тафсонда давр мезанад, пластикиро ба пеш тела додан. Вақте ки винт гардиш мекунад, он таъсири механикӣ ва гармии буриданро ба вуҷуд меорад. Ин раванд пластикиро самаранок гудохта мекунад. Гармкунакҳои беруна дар баррел гармии бештар илова мекунанд, таъмин намудани масолех ба харорати дуруст барои пеллетизатсия расад. Гармӣ аз винт аксар вақт як қисми зиёди энергияро, ки барои обшавӣ лозим аст, таъмин мекунад.
Дар ин ҷо шарҳи мухтасари он аст, ки чӣ тавр ин ҷузъҳо якҷоя кор мекунанд:
|
Компонент |
Функсия |
|---|---|
|
Бурида |
Пластмассаро тавассути таъсири механикӣ ва гармии буридан ба обшавии якхела табдил медиҳад. |
|
Баррел |
Пластмассаро гарм мекунад ва фишурда мекунад, пурра гудохтан ва ба сари колаб додани он таъмин карда шавад. |
Барои ҳамоҳангӣ кор кардан ба шумо ҳам винт ва ҳам баррел лозим аст. Агар яке аз қисмҳо ноком шавад, пеллетизатори пластикӣ пеллетҳои пайваста тавлид карда наметавонад.
Назорати ҳарорат
Дар марҳилаи обшавӣ шумо бояд ҳароратро бодиққат назорат кунед. Ҳарорат бевосита ба гудохта шудани пластик таъсир мерасонад ва ба воситаи системаи экструзия мегузарад. Танзимоти дурусти ҳарорат ба шумо кӯмак мекунад, ки ҷараёни ҳамвор ва устувори маводро ба даст оред, экструзияи сермахсул. Агар шумо ҳарорати хеле пастро муқаррар кунед, пластмасса метавонад яксон гудохта нашавад. Ин боиси часпаки аз ҳад зиёд ва пластикии суст мегардад. Агар шумо ҳароратро хеле баланд таъин кунед, пластикӣ метавонад хароб шавад. Ин боиси шикастани донаҳо мегардад ва қувваи механикии онҳоро паст мекунад.
-
Ҳарорат ба пластикии пластикӣ таъсир мерасонад, ҷараёнпазирӣ, ва хосиятҳои донаҳои ниҳоӣ.
-
Ҳарорати дуруст кори устувор ва сифати баландро таъмин мекунад.
-
Ҳарорати паст боиси обшавии нобаробар ва часпакии баланд мегардад.
-
Ҳарорати баланд хатари таназзули гармӣ ва пелетҳои заифро дорад.
Маслиҳат: Ҳамеша минтақаҳои ҳароратро дар баробари баррел назорат кунед, то шароити обшавии оптималиро нигоҳ доред.
Филтр пеш аз пеллетизатсия
Пеш аз он ки шумо ба марҳилаи экструзия гузаред, шумо бояд пластикаи гудохташударо филтр кунед. Филтратсия ифлосиҳо ба монанди лойро нест мекунад, пораҳои металлӣ, ё заррачахои гудохташуда. Оби тоза барои истеҳсоли донаҳои баландсифат муҳим аст. You use fine mesh screens or filter packs in the plastic pelletizing machine to trap contaminants. This step protects the die and cutting system from damage. It also ensures that the pellets have a smooth surface and uniform structure.
You should check and replace filters regularly. Clogged filters can reduce flow and cause pressure build-up in the extrusion system. Consistent filtration supports the overall efficiency of the pelletizing process. You get better results and fewer defects in your finished pellets.
Шарҳ: Effective filtration extends the lifespan of your plastic granulator and granulator blades.
Extrusion Through Die Plate
Die Plate Function
You reach a critical stage in the plastic pelletizer process when the molten plastic arrives at the die plate. The die plate acts as a precision tool that shapes the melted material into strands. You rely on this component to define the initial size and shape of each strand, which later becomes a pellet. The design of the die plate directly affects the quality and consistency of your output.
Дар ин ҷо як шарҳи зуд аст key die plate features:
|
Хусусият |
Тавсифи |
|---|---|
|
Функсия |
Extrudes molten polymer through holes to define pellet dimensions |
|
Hole Size Range |
Typically ranges from 2.5 ба 4 диаметраш мм |
|
Number of Holes |
Usually between 200 ба 800 holes |
|
Influence on Quality |
Design affects final pellet characteristics, including size and shape |
You can adjust the hole diameter and configuration to control the strand thickness. Smaller holes produce thinner strands and smaller pellets. Larger holes yield thicker strands and larger pellets. Лавҳаи мурда кафолат медиҳад, ки ҳар як риштае, ки системаи экструзияро тарк мекунад, ба мушаххасоти дилхоҳатон мувофиқат мекунад.
Фишор ва шакли пеллет
Шумо бояд фишори дурустро нигоҳ доред, зеро пластмассаи гудохта аз табақча мегузарад. Системаи экструзия фишорро истифода мебарад, то маводро ба ҳар як сӯрох баробар тела диҳад. Фишори доимӣ номунтазамии ғафсии риштаро пешгирӣ мекунад ва ба шумо барои ноил шудан ба андозаи якхелаи пелет кӯмак мекунад. Агар фишор паст ё баланд шавад, шумо метавонед нуқсонҳоро ба монанди шаклҳои нобаробар ё кисаҳои ҳавоӣ дар донаҳо бинед.
Шакли ҳар як пеллет аз тарҳи пластина ва фишоре, ки ҳангоми экструзия истифода мешавад, вобаста аст. Шумо метавонед шаклҳо ва сохторҳои сӯрохиҳои гуногунро барои сохтани силиндрӣ интихоб кунед, курашакл, ё доначаҳои лентикулярӣ. Омезиши дурусти тарҳрезии табақ ва фишор ба шумо имкон медиҳад, ки намуди ниҳоӣ ва иҷрои маҳсулотатонро назорат кунед.
Ташаккул додани риштаҳо
Шумо якчанд усулҳои ташаккул додани риштаҳои пластикиро пеш аз буридани онҳо ба донаҳо доред. Ҳар як усул барои барномаҳои гуногун манфиатҳои беназир пешниҳод мекунад. Интихоби усул ба сифат таъсир мерасонад, арзиш, ва пайдарҳамии донаҳои шумо.
|
Усул |
Тавсифи |
Таъсир ба сифати пеллет |
|---|---|---|
|
Пластмассаро ба риштаҳо ҷудо мекунад, баъд онхоро ба донахо мерезад. |
Арзиши каммасраф барои партияҳои хурдтар, балки аз чихати сифат фарк карда метавонад. |
|
|
Дар зери об риштаҳоро мебурад, ки хунук карда, сифатро нигох медорад. |
Аз хисоби хунуккунии самарабахш паллахои хушсифат истехсол мекунад. |
|
|
Системаҳои ҳалқаи обӣ |
Барои хунук кардан ва буридани риштаҳо ҳалқаи обро истифода мебарад. |
Сифати хубро дар баробари сарфакорона таъмин менамояд. |
You might use strand pelletizing for small batches of plastic waste, as it offers a simple and affordable approach. Underwater hot-face cutting works well when you need high-quality pellets with smooth surfaces. Water-ring systems balance cost and quality, making them suitable for many types of plastics.
You depend on the plastic granulator and granulator technology to finish the process. After shaping and cooling, the system cuts the strands into uniform pellets. This step completes the transformation from melting to finished product, ready for packaging or further processing.
Маслиҳат: Always monitor the extrusion system for stable pressure and temperature. This helps you maintain consistent pellet quality and reduces downtime.
Усулҳои хунуккунӣ
After the extrusion stage, шумо бояд cool the hot strands quickly to form solid pellets. Усули хунуккунӣ, ки шумо интихоб мекунед, ба сифати пелет таъсир мерасонад, истифодаи энергия, ва суръати истехсолот. Шумо метавонед аз хунуккунии ҳалқаи об интихоб кунед, хунуккунии зериобӣ, ё хунуккунии ҳаво, ба талаботи моддию истехсолии шумо вобаста аст.
Сардшавии ҳалқаи об
Шумо аксар вақт хунуккунии ҳалқаи обро барои полиолефинҳо ва полистирол истифода мебаред. Дар ин усул, шумо як ҳалқаи обро дар атрофи рӯи мурда равона мекунед. Ҳангоми баромадан об риштаҳоро сард мекунад ва мустаҳкам мекунад, баъд як буриш онҳоро ба донаҳо реза мекунад. Ин система барои бисёр пластикаҳои стандартӣ хуб кор мекунад ва тарҳи паймонеро пешниҳод мекунад.
Дар ин ҷо як мухтасари афзалиятҳо ва нуқсонҳои асосии:
|
Афзалиятҳо |
Камбудиҳо |
|---|---|
|
Барои маводи часпанда ё ғафс мувофиқ нест |
|
|
Пелетҳои аз ҷиҳати визуалӣ ҷолиб истеҳсол мекунанд |
Мониторинги дақиқи обро талаб мекунад |
|
Системаи паймон бо хароҷоти камтар |
Мутобиқати моддӣ маҳдуд |
|
Handles changes in melt temperature and pressure well |
Lower production capacity compared to underwater systems |
|
Space-efficient and easy to control |
Limited to specific materials |
|
Cost-effective for budget-conscious companies |
Not effective for materials that heat up or stick together |
|
Cannot handle high production demands |
|
|
Good for budget management |
Limited to certain materials like polyolefins and polystyrene |
You should choose water ring cooling if you want a space-saving, budget-friendly solution for standard materials. You must monitor the water system closely to prevent issues with sticky or thick plastics.
Underwater Cooling
You can achieve high-quality pellets with underwater cooling. Дар ин усул, you cut the strands directly in a water chamber. The water cools and solidifies the pellets instantly, which leads to a smooth surface and uniform size. You benefit from continuous operation and high output rates.
-
Underwater pelletizers produce uniform pellets with minimal fines and dust.
-
The rapid solidification process ensures consistent shape and size.
-
You can reach high production rates due to efficient cooling and solidification.
-
Compared to air-cooled systems, underwater cooling uses less energy because water transfers heat more efficiently.
You should consider underwater cooling if you need top-quality pellets and high production capacity. This method works well for demanding applications and advanced materials.
Хунуккунии ҳаво
You may select air cooling for materials that react poorly to moisture, such as biodegradable plastics like PLA or PBAT. Air cooling uses fans or blowers to cool the strands as they exit the die. This method eliminates the need for drying systems, which can simplify your process.
|
Барномаҳо |
Маҳдудиятҳо |
|---|---|
|
Not suitable for all types of materials |
|
|
Used for biodegradable materials (ПЛА, PBAT) |
Limited cooling efficiency compared to water cooling |
|
Eliminates the need for drying systems |
Potentially higher energy costs |
You should use air cooling if you process moisture-sensitive materials or want to avoid extra drying steps. You may face higher energy costs and slower cooling compared to water-based methods.
Маслиҳат: Always match your cooling method to your material and production goals. The right choice helps you avoid defects and maintain the quality of your pellets.
You rely on the granulator to complete the process after cooling. The granulator cuts the solidified strands into uniform pellets, ready for packaging or further use. Efficient cooling ensures that the melting and cutting stages produce high-quality pellets from your plastic waste.
Pelletizing and Cutting
Knife Cutting Mechanism
You rely on the knife cutting mechanism to transform cooled plastic strands into finished pellets. The system positions specialized knives close to the die face, where the strands exit. Дар Melt-to-Cut window plays a crucial role here. If you allow too little time between the die and the blade, you may see misshapen pellets. Too much time can cause fractures and fines, which lowers overall quality. Pelletizing knives come in different shapes, such as straight, slanted, or V-shaped, and each suits a specific type of pelletizer. Manufacturers use high-carbon steel or tool steel for these knives, which increases durability. Precision in cutting is essential, so many knives are CNC-machined for tight tolerances. Heat treatments and coatings further extend blade life and improve performance.
-
The Melt-to-Cut window determines pellet shape and quality.
-
Knife material and shape affect durability and cutting precision.
-
Proper timing prevents defects and ensures consistent results.
Achieving Uniform Pellets
You want every pellet to have the same size and shape. To achieve this, you must control several process variables during cutting. Adjusting the feed rate, disc angle, and disc speed lets you fine-tune pellet size. For smaller pellets, you increase the feed rate and disc angle, feed closer to the three or four o’clock position, and raise the disc speed. For larger pellets, you decrease the feed rate and disc angle, feed closer to the seven o’clock position, and lower the disc speed. These adjustments help you maintain uniformity and avoid defects.
Маслиҳат: Monitor your process controls closely. Small changes in feed or speed can make a big difference in pellet quality.
You also need to ensure that the granulator operates smoothly. Consistent operation helps you cut into pellets with minimal variation, supporting high-quality output.
Types of Pelletizer Cutters
You can choose from several types of pelletizer cutters, each designed for specific materials and production needs. The cutter type affects pellet shape, интиқол, ва мазмуни намӣ. Дар ин чо а comparison:
|
Навъи |
Шакли пеллет |
Маводҳои мувофиқ |
Ҳаҷми интиқол (кг/соат) |
Residual Moisture (%) |
|---|---|---|---|---|
|
Странд |
Силиндрӣ |
Термопластика (PP, PE, ABS, PS) |
100–2,000 |
<1% |
|
Дар зери об |
Сферикӣ |
All Polymers |
500–3,000+ |
<0.05% |
|
Ҳалқаи об |
Lenticular |
PE, PP, Компютер, PS |
200-1500 |
<0.5% |
Strand pelletizing uses a water bath for cooling and works well for continuous strands. Underwater pelletizers cut molten plastic directly into pellets with rapid cooling, giving you better control over size and shape. Water ring systems offer a balance between cost and quality, producing lenticular pellets suitable for many applications.
You select the right cutter based on your material, desired pellet characteristics, ва максадхои истехсолй. This choice ensures your pellets meet industry standards and customer requirements.
Pellet Collection and Finishing
Хушккунӣ ва скрининг
You must ensure that pellets are dry and free from unwanted materials before packaging. Moisture control is critical because wet pellets can lead to product degradation and issues during storage. Пас аз хунуккунӣ, you monitor moisture content to optimize the process. You use screening equipment to separate well-formed pellets from fines and debris. Screening also removes stones, пластмасса, metals, and other hard materials that could damage your equipment. A stone trap helps you eliminate hard materials, while magnets pick up metals. You rely on these steps to maintain pellet quality and protect your machinery.
-
Monitor moisture content after cooling.
-
Use screening equipment to remove fines and debris.
-
Employ stone traps and magnets to eliminate hard materials and metals.
-
Separate well-formed pellets from defective ones before packaging.
Маслиҳат: Regular screening and drying help you avoid packaging low-quality products and extend the lifespan of your granulator.
Назорати сифат
You need to implement quality control measures to ensure product consistency. Sampling plays a crucial role in achieving good pellet quality. You must use proper procedures and equipment to minimize sampling errors. Samples should represent the entire batch, so you avoid skewed results. You process samples correctly before laboratory analysis to get accurate data.
Here is a step-by-step checklist for quality control:
-
Verify assay accuracy by rechecking with the lab.
-
Ensure the sample taken is representative.
-
Investigate if multiple nutrient levels are out of control.
-
Confirm the regular crew operated the mill during production.
-
Check for discrepancies in inventory records.
-
Ensure scales and metering devices are correctly adjusted.
-
Inspect ingredient and finished-feed bins for issues.
-
Reassess mixing times for correctness.
-
Review ingredient assay values for deficiencies.
Finished-feed assays provide a final assessment of how well you controlled quality during production. You should sample regularly, such as once per week or per 100 tons of production, to maintain consistent quality.
Шарҳ: Consistent sampling and accurate processing help you deliver pellets that meet industry standards.
Бастабандӣ
You prepare pellets for shipment or storage by packaging them efficiently. You use automated systems to fill bags, bins, or containers. Packaging protects pellets from moisture, ифлосшавӣ, and mechanical damage. You label each package with batch information, санаи истеҳсолот, and quality data. This step helps you track inventory and ensures traceability. You store packaged pellets in a dry, clean area to preserve their quality until use.
-
Use automated packaging systems for efficiency.
-
Label packages for traceability and quality assurance.
-
Store pellets in dry, clean conditions to prevent degradation.
Ҷеғ задан: Proper packaging and storage guarantee that your pellets remain high-quality and ready for manufacturing or recycling.
You transform plastic into pellets by following each stage: таъом додан, об шудан, филтр кардан, экструдсия, хунуккунӣ, ва буридан. This process gives you uniform pellets for manufacturing and recycling.
-
Modern pelletizers help you захира то 30% on materials and reduce the need for new plastic.
-
You support a circular economy by using a granulator to recycle waste and keep plastics out of landfills.
-
Ин машинахо lower environmental impact and conserve resources for the future.
Appreciate how this technology makes plastics more sustainable and efficient for everyone.
Саволҳои зиёд такрормешуда
What types of plastics can you process in a pelletizer?
You can process most thermoplastics, аз чумла полиэтилен (PE), полипропилен (PP), полистирол (PS), ва ПЕТ. Some machines also handle engineering plastics and biodegradable materials. Always check your pelletizer’s compatibility before starting.
How do you maintain pellet size consistency?
You control pellet size by adjusting feed rate, die plate design, and cutting speed. Regular monitoring and equipment calibration help you achieve uniform pellets. Consistent input material also improves results.
Why do you need to filter the melted plastic?
Filtration removes contaminants like dirt, metal, ё заррачахои гудохташуда. Clean melt protects your equipment and ensures high-quality pellets. You should replace filters regularly to maintain efficiency.
What is the difference between strand and underwater pelletizing?
Strand pelletizing cuts cooled strands after they exit the die. Underwater pelletizing cuts molten plastic directly in water, producing smoother, more uniform pellets. Underwater systems suit high-output and specialty plastics.
How do you reduce moisture in finished pellets?
You use drying systems after cooling. Air knives, centrifugal dryers, or fluidized bed dryers remove surface moisture. Proper drying prevents pellet degradation and improves storage life.
Can you recycle mixed plastic waste in a pelletizer?
You can process mixed plastics, but you may see lower pellet quality. Sorting and pre-treating materials improve results. Some advanced pelletizers handle blends better than others.
How do you troubleshoot common pelletizer problems?
Маслиҳат: Check for uneven feeding, clogged filters, or incorrect temperature settings. Inspect knives for wear. Regular maintenance and monitoring help you solve most issues quickly.